ପ୍ରୋଫାଇଲ୍
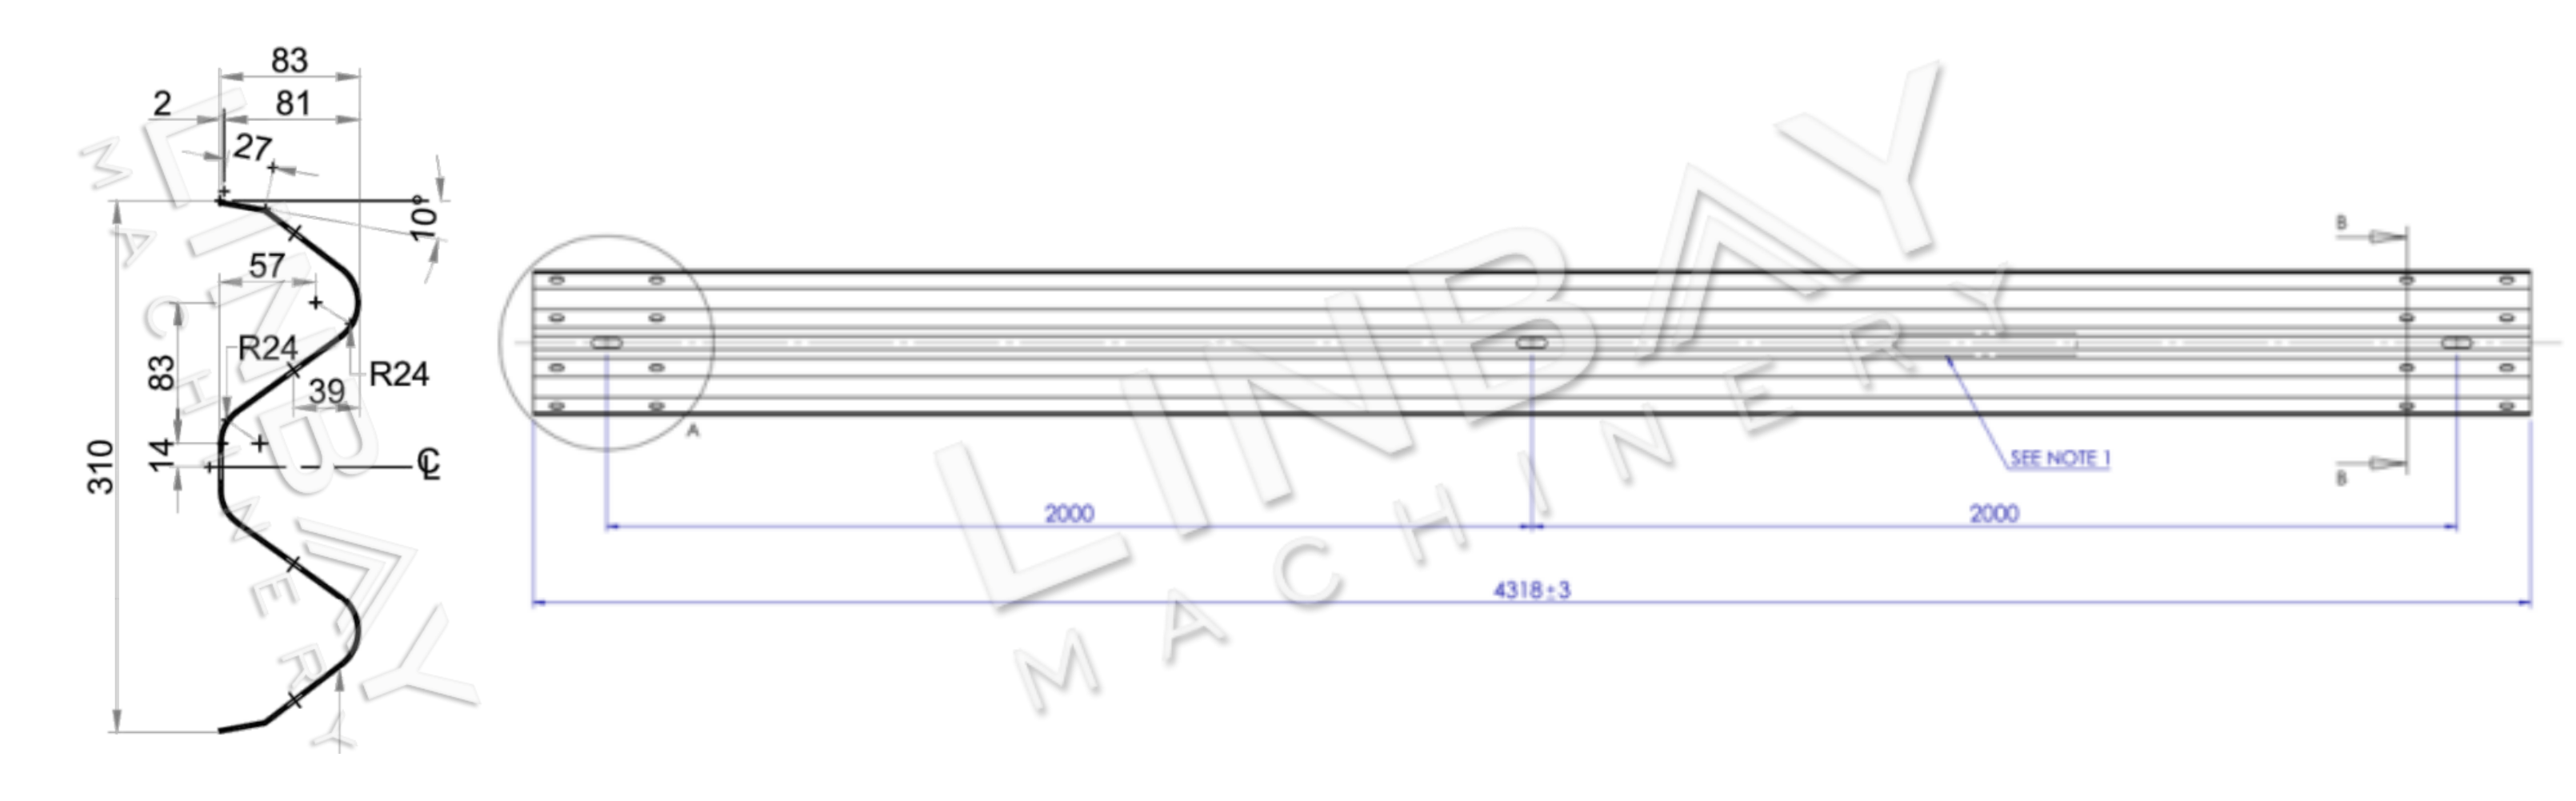
ଡବ୍ଲୁ-ବିମ୍ ଗାର୍ଡରେଲ୍ ହେଉଛି ରାଜପଥ, ଏକ୍ସପ୍ରେସୱେ ଏବଂ ସେତୁ ସମେତ ବିଭିନ୍ନ ପରିବହନ ଇଞ୍ଜିନିୟରିଂ ପ୍ରକଳ୍ପରେ ଏକ ପ୍ରାୟତଃ ବ୍ୟବହୃତ ସୁରକ୍ଷା ପ୍ରତିବନ୍ଧକ। ଏହାର ନାମ ଏହାର "ଡବ୍ଲୁ" ଆକୃତିରୁ ଆସିଛି, ଯାହା ଏହାର ଯୁଗ୍ମ ଶିଖର ଦ୍ୱାରା ବର୍ଣ୍ଣିତ। ଏହି ଗାର୍ଡରେଲ୍ ସାଧାରଣତଃ 2-4mm ମୋଟେଇ ସହିତ ଗ୍ୟାଲଭାନିଜ୍ କିମ୍ବା ହଟ୍-ରୋଲ୍ଡ୍ ଇସ୍ପାତରୁ ନିର୍ମିତ।
ପ୍ରତ୍ୟେକ W-ବିମ୍ ସେକ୍ସନ୍ ସାଧାରଣତଃ 4 ମିଟର ଲମ୍ବ ମାପ କରିଥାଏ ଏବଂ ସଂସ୍ଥାପନକୁ ସହଜ କରିବା ପାଇଁ ଉଭୟ ପ୍ରାନ୍ତରେ ପୂର୍ବରୁ ପଞ୍ଚ ହୋଇଥିବା ଗାତ ଥାଏ। ଉତ୍ପାଦନ ଗତି ଏବଂ ଉପଲବ୍ଧ ମହଲା ସ୍ଥାନ ସମ୍ପର୍କରେ ଗ୍ରାହକଙ୍କ ଆବଶ୍ୟକତା ଉପରେ ଆଧାର କରି, ଆମେ କଷ୍ଟମାଇଜେବଲ୍ ହୋଲ୍-ପଞ୍ଚିଂ ସମାଧାନ ପ୍ରଦାନ କରୁ ଯାହାକୁ ମୁଖ୍ୟ ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ଉତ୍ପାଦନ ଲାଇନରେ ନିର୍ବିଘ୍ନରେ ଅନ୍ତର୍ଭୁକ୍ତ କରାଯାଇପାରିବ।
ପ୍ରକୃତ କେସ୍-ମୁଖ୍ୟ ବୈଷୟିକ ପାରାମିଟରଗୁଡ଼ିକ
ପ୍ରବାହ ଚାର୍ଟ: ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍-ଗାଇଡିଂ-ଲେଭଲର-ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ-ରୋଲ୍ ପୂର୍ବ-ହାଇଡ୍ରୋଲିକ୍ କଟ-ଆଉଟ୍ ଟେବୁଲ୍
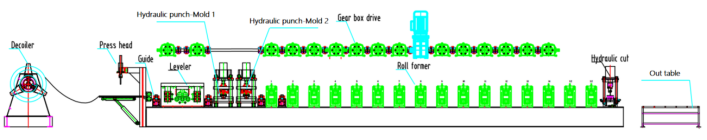
1. ରେଖା ଗତି: 0-8ମି/ମିନିଟ୍, ସମାୟୋଜନୀୟ
୨. ଉପଯୁକ୍ତ ସାମଗ୍ରୀ: ଗରମ ଘୋଡ଼ାଇଥିବା ଇସ୍ପାତ, ଥଣ୍ଡା ଘୋଡ଼ାଇଥିବା ଇସ୍ପାତ
୩. ସାମଗ୍ରୀ ଘନତା: ୨-୪ ମିମି
୪. ରୋଲ୍ ତିଆରି ମେସିନ୍: କାଷ୍ଟ-ଲୁହା ଗଠନ ଏବଂ ସାର୍ବଜନୀନ ସନ୍ଧି
୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ: ୟୁନିଭର୍ସାଲ୍ ଜଏଣ୍ଟ କାର୍ଡାନ ଶାଫ୍ଟ ସହିତ ଗିଅରବକ୍ସ ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ।
୬.କାଟିବା ପ୍ରଣାଳୀ: ରୋଲ ତିଆରି କରିବା ପୂର୍ବରୁ କାଟିବା, କାଟିବା ସମୟରେ ରୋଲ ଫର୍ମର ବନ୍ଦ ହୁଏ ନାହିଁ।
ଯନ୍ତ୍ରପାତି
୧.ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍*୧
୨. ଲେଭଲର (ରୋଲ୍ ଫର୍ମିଂ ମେସିନରେ ସଜ୍ଜିତ)*୧
୩. ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ ମେସିନ୍*୧
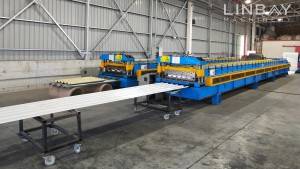
୪. ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍*୧
୫. ହାଇଡ୍ରୋଲିକ୍ କଟିଂ ମେସିନ୍*୧
୬. ବାହାର ଟେବୁଲ*୨
୭.PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍*୧
୮.ଜଳହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍*୨
୯. ସ୍ପେୟାର ପାର୍ଟସ୍ ବାକ୍ସ (ମାଗଣା)*୧
କଣ୍ଟେନର ଆକାର: 2x40GP
ପ୍ରକୃତ ମାମଲା-ବର୍ଣ୍ଣନା
ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍
ଡିକୋଏଲର ଦୁଇଟି ପ୍ରମୁଖ ସୁରକ୍ଷା ବୈଶିଷ୍ଟ୍ୟ ସହିତ ଆସିଥାଏ: ଏକ ପ୍ରେସ୍ ଆର୍ମ ଏବଂ ଏକ ବାହ୍ୟ କଏଲ ରିଟେନର। କଏଲଗୁଡ଼ିକୁ ବଦଳାଇବା ସମୟରେ, ପ୍ରେସ୍ ଆର୍ମ କଏଲକୁ ସ୍ଥାନରେ ରଖେ ଯାହା ଦ୍ୱାରା ଏହା ସ୍ପ୍ରିଙ୍ଗ ହୋଇ ଶ୍ରମିକମାନଙ୍କୁ ଆଘାତ ନ ଦେଇଥାଏ। ବାହ୍ୟ କଏଲ ରିଟେନର ନିଶ୍ଚିତ କରେ ଯେ କଏଲଟି ଖୋଲିବା ସମୟରେ ଖସି ନପଡ଼େ ଏବଂ ପଡ଼ି ନପଡ଼େ।
ଡିକୋଏଲର୍ ଏକ ମାନକ ଚାରି-ଖଣ୍ଡ କୋର୍ ବିସ୍ତାର ପ୍ରଣାଳୀ ସହିତ ସଜ୍ଜିତ ଯାହା 460mm ରୁ 520mm ପର୍ଯ୍ୟନ୍ତ ବିଭିନ୍ନ କଏଲ ଭିତର ବ୍ୟାସକୁ ଫିଟ୍ କରି ଆଡଜଷ୍ଟ କରିପାରିବ।
ଲେଭଲର୍ ଏବଂ ପ୍ରେସ୍ ହେଡ୍
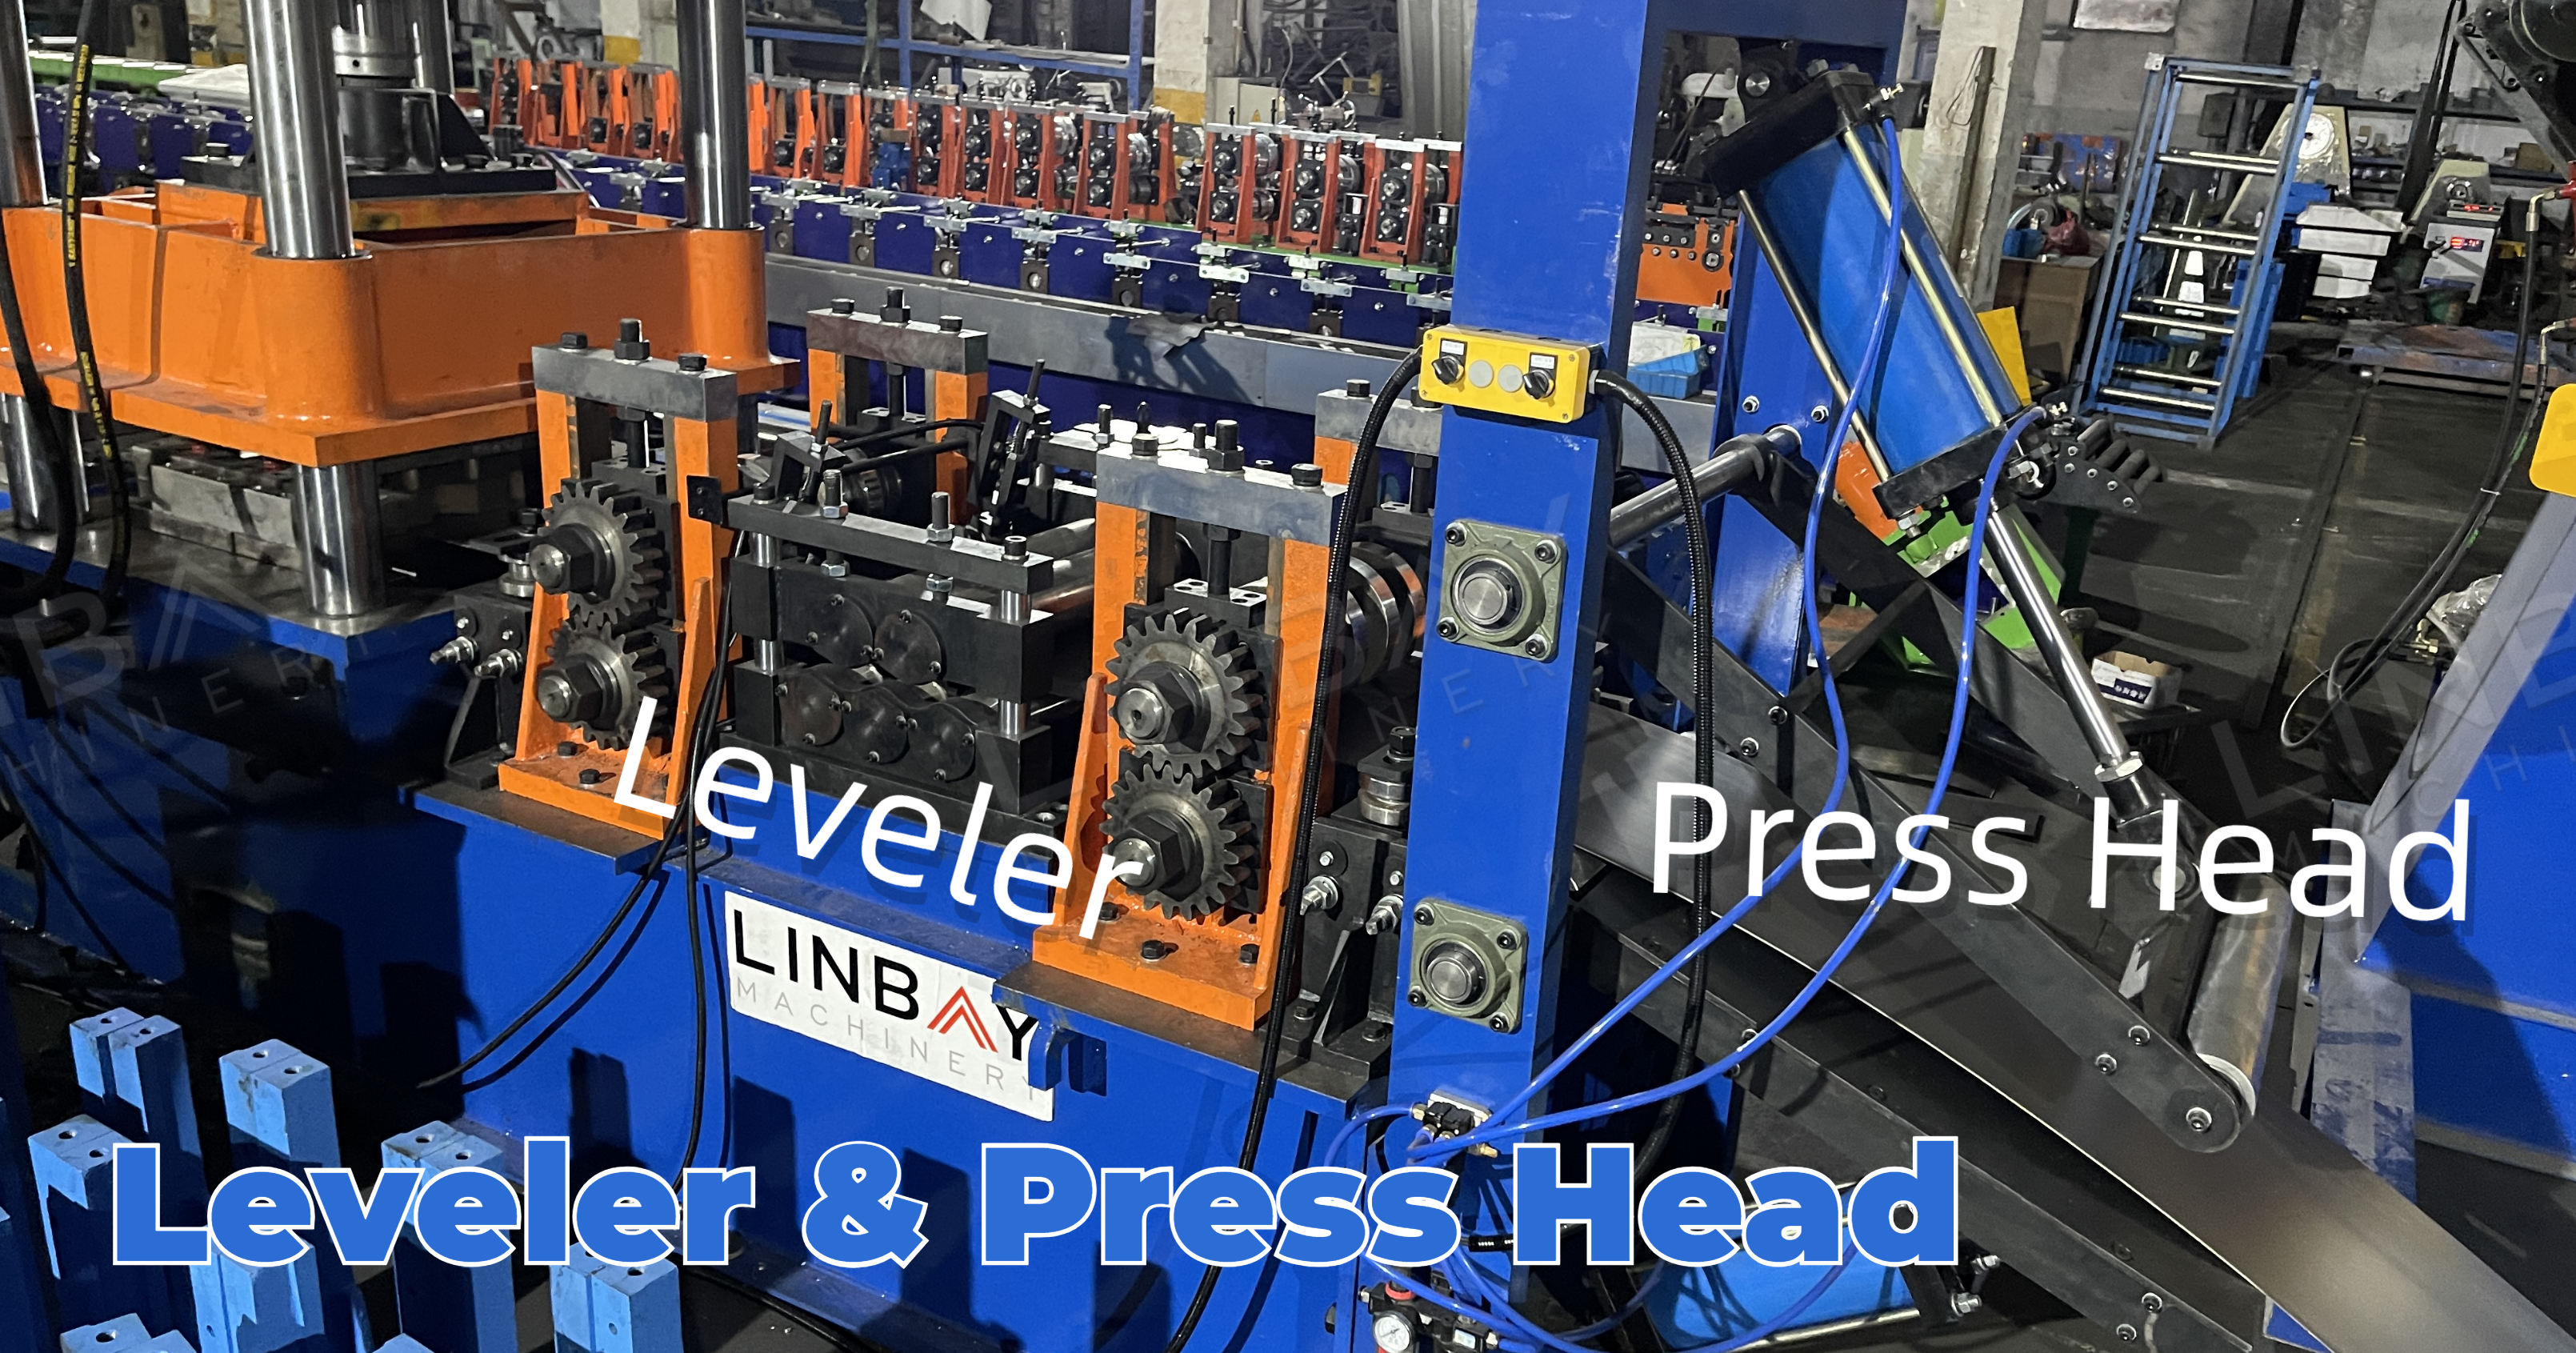
ଲେଭଲର ସାମ୍ନାରେ ଏକ ପ୍ଲାଟଫର୍ମ ସ୍ଥାପିତ, ଏକ ହାଇଡ୍ରୋଲିକ୍ ବାର୍ ମାଧ୍ୟମରେ ଭୂଲମ୍ବ ଭାବରେ ଆଡଜଷ୍ଟଯୋଗ୍ୟ, କଏଲକୁ ଉତ୍ପାଦନ ଲାଇନକୁ ମାର୍ଗଦର୍ଶନ କରିବାରେ ସାହାଯ୍ୟ କରେ।
ପଞ୍ଚିଂ ଆବଶ୍ୟକ କରୁଥିବା 1.5 ମିମିରୁ ଅଧିକ ଘନତା ବିଶିଷ୍ଟ ପ୍ରୋଫାଇଲ୍ ପାଇଁ, କଏଲକୁ ସମତଳ କରିବା ଏବଂ ସମାନ ଘନତା ହାସଲ କରିବା ପାଇଁ ଆଭ୍ୟନ୍ତରୀଣ ଚାପରୁ ମୁକ୍ତି ଦେବା ପାଇଁ ଏକ ଲେଭଲର ବ୍ୟବହାର କରିବା ଅତ୍ୟନ୍ତ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ, ଯାହା ପଞ୍ଚିଂ ଏବଂ ଗଠନ ଗୁଣବତ୍ତା ବୃଦ୍ଧି କରେ। ଏହି ପରିସ୍ଥିତିରେ, ସମାନ ଆଧାର ଅଂଶୀଦାର କରି ଲେଭଲରକୁ ମୁଖ୍ୟ ରୋଲ୍ ଫର୍ମିଂ ମେସିନରେ ଅନ୍ତର୍ଭୁକ୍ତ କରାଯାଏ।
ଅଧିକ ଉତ୍ପାଦନ ଗତିର ଚାହିଦା ପୂରଣ କରିବା ପାଇଁ, ଆମେ ଏକ ସ୍ୱତନ୍ତ୍ର ଲେଭଲର ଯୋଗାଇଥାଉ ଯାହା ଲେଭଲିଂ ଗତିକୁ ସାମାନ୍ୟ ବୃଦ୍ଧି କରେ, ଯଦିଓ ଏହା ଉତ୍ପାଦନ ଲାଇନର ମୋଟ ଲମ୍ବକୁ ପ୍ରାୟ 3 ମିଟର ବୃଦ୍ଧି କରେ।
ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍
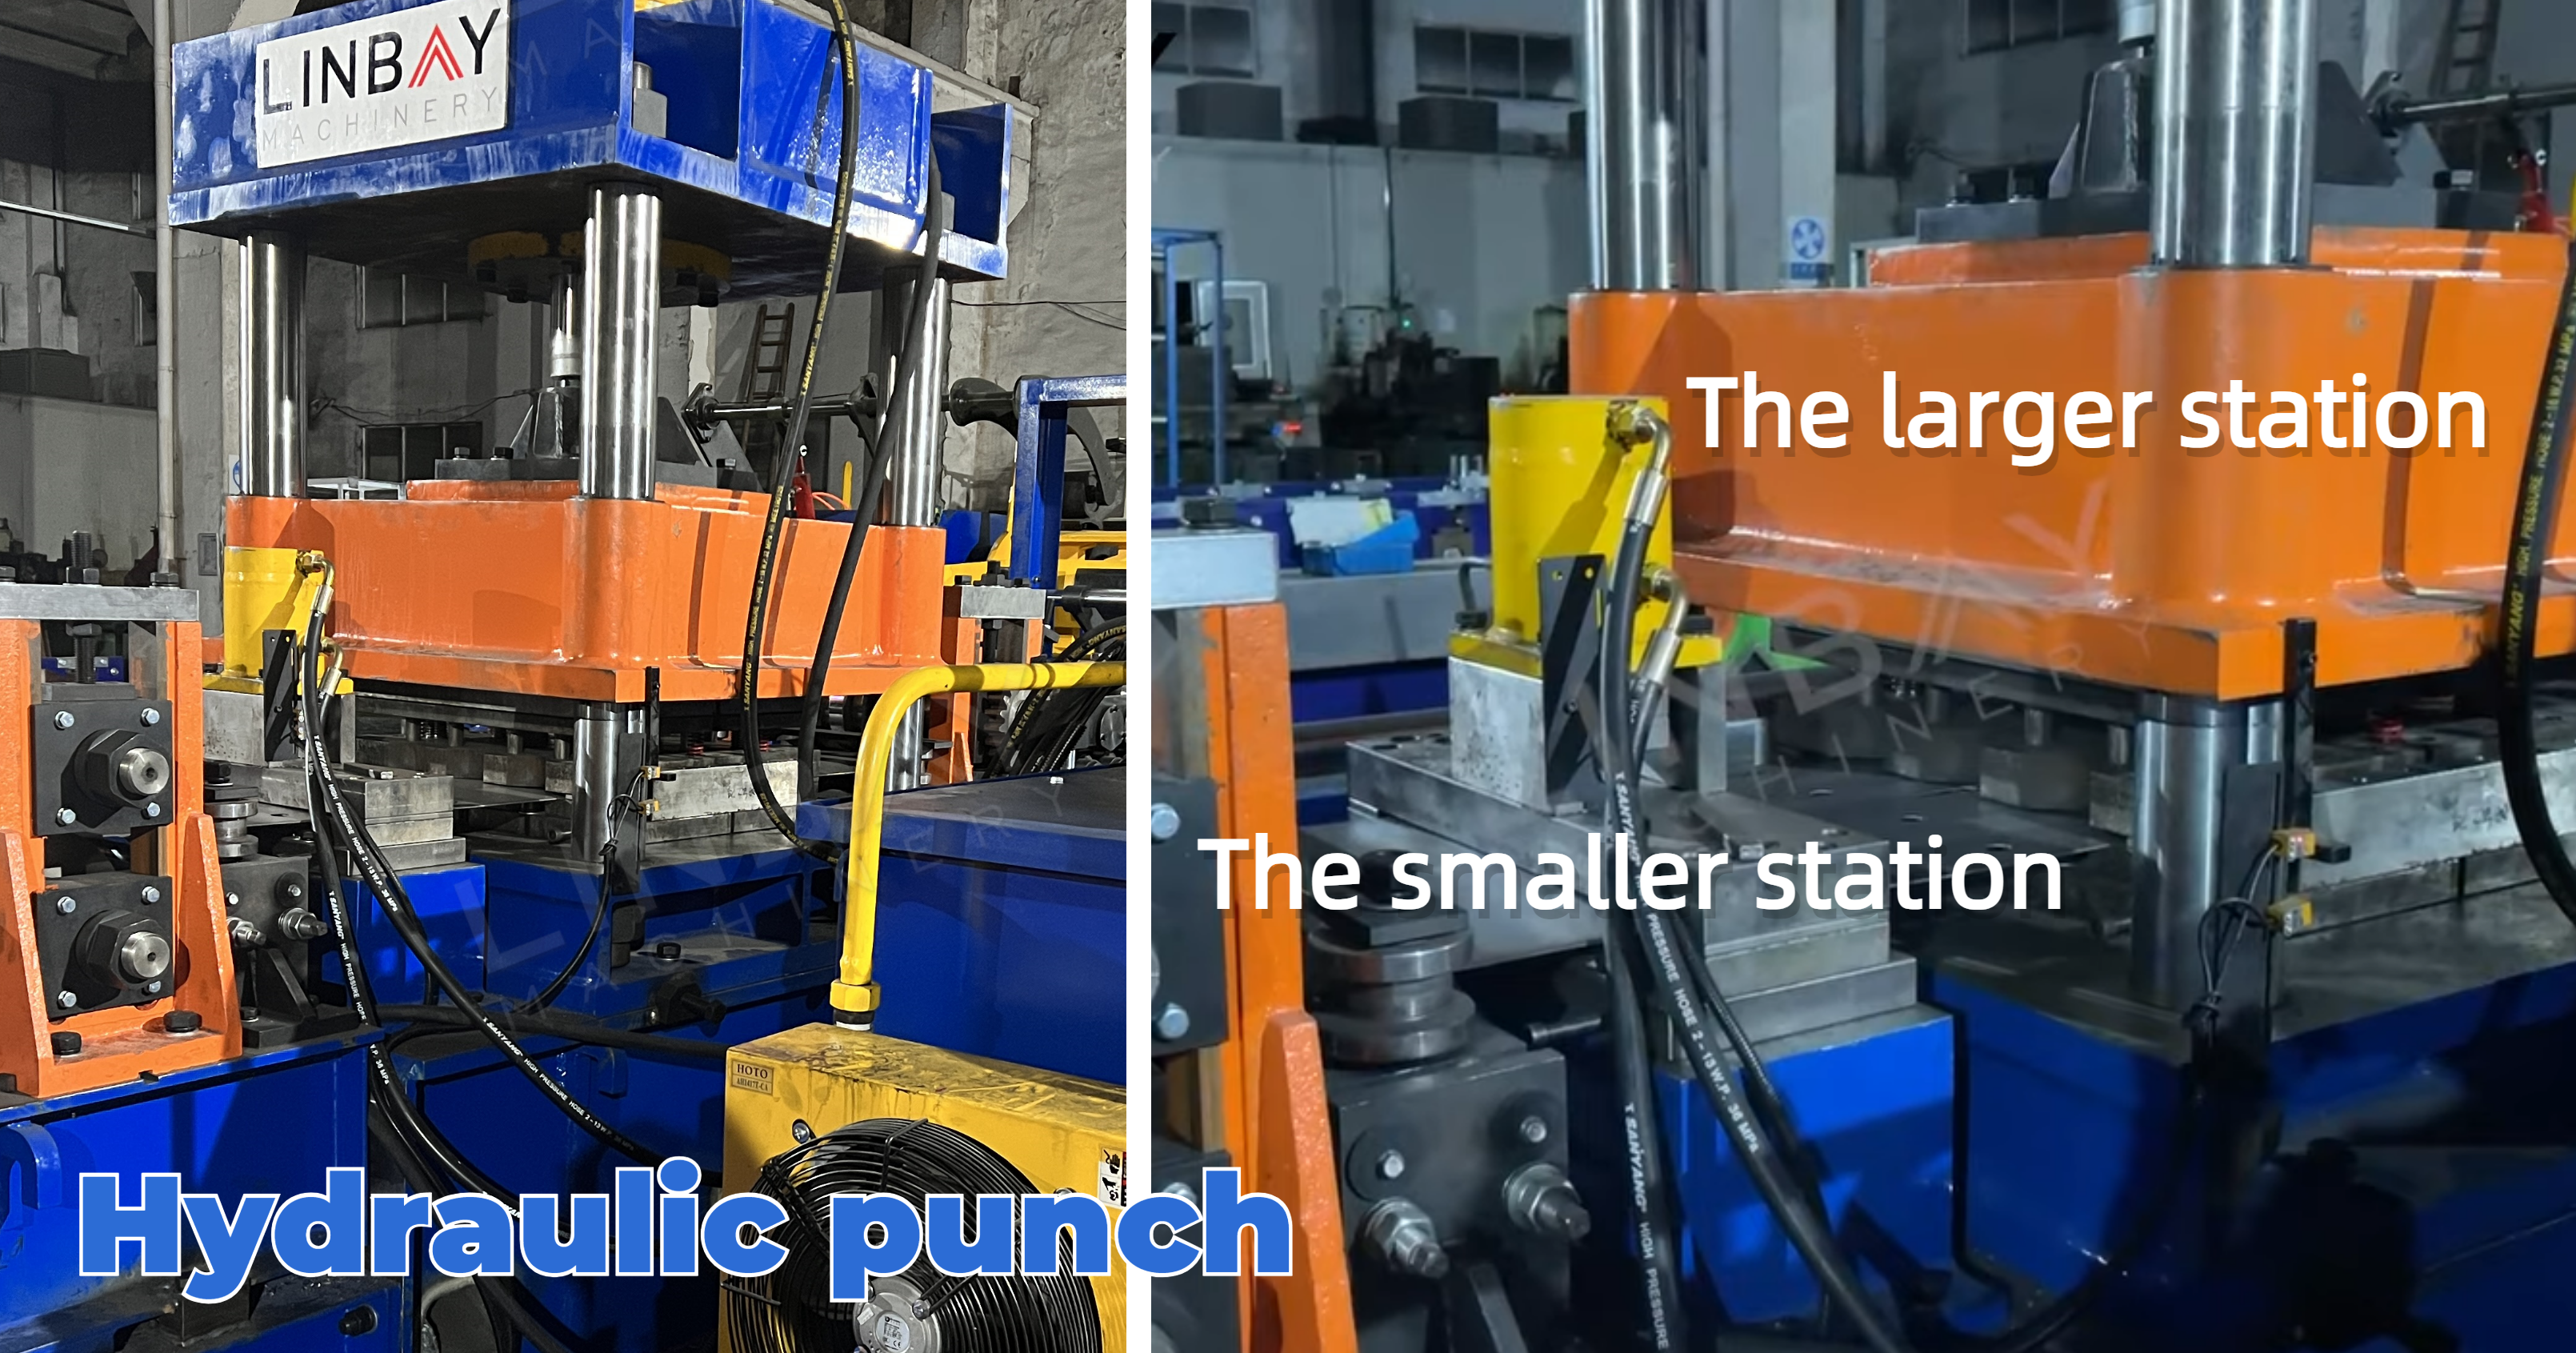
ଦକ୍ଷତା ଏବଂ ମୂଲ୍ୟ-ପ୍ରଭାବଶାଳୀତା ପାଇଁ, ପଞ୍ଚିଂ କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ଦୁଇଟି ଡାଇ (ଦୁଇଟି ଷ୍ଟେସନ) ମଧ୍ୟରେ ବିଭକ୍ତ କରାଯାଇପାରିବ। ବଡ଼ ଷ୍ଟେସନ ଏକକାଳୀନ 16ଟି ଗାତ ପର୍ଯ୍ୟନ୍ତ ପଞ୍ଚ କରିପାରିବ, ଯେତେବେଳେ ଦ୍ୱିତୀୟ ଷ୍ଟେସନ ପ୍ରତି ବିମ୍ ପାଇଁ କେବଳ ଥରେ ହେଉଥିବା ଗାତଗୁଡ଼ିକୁ ପରିଚାଳନା କରେ।
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍
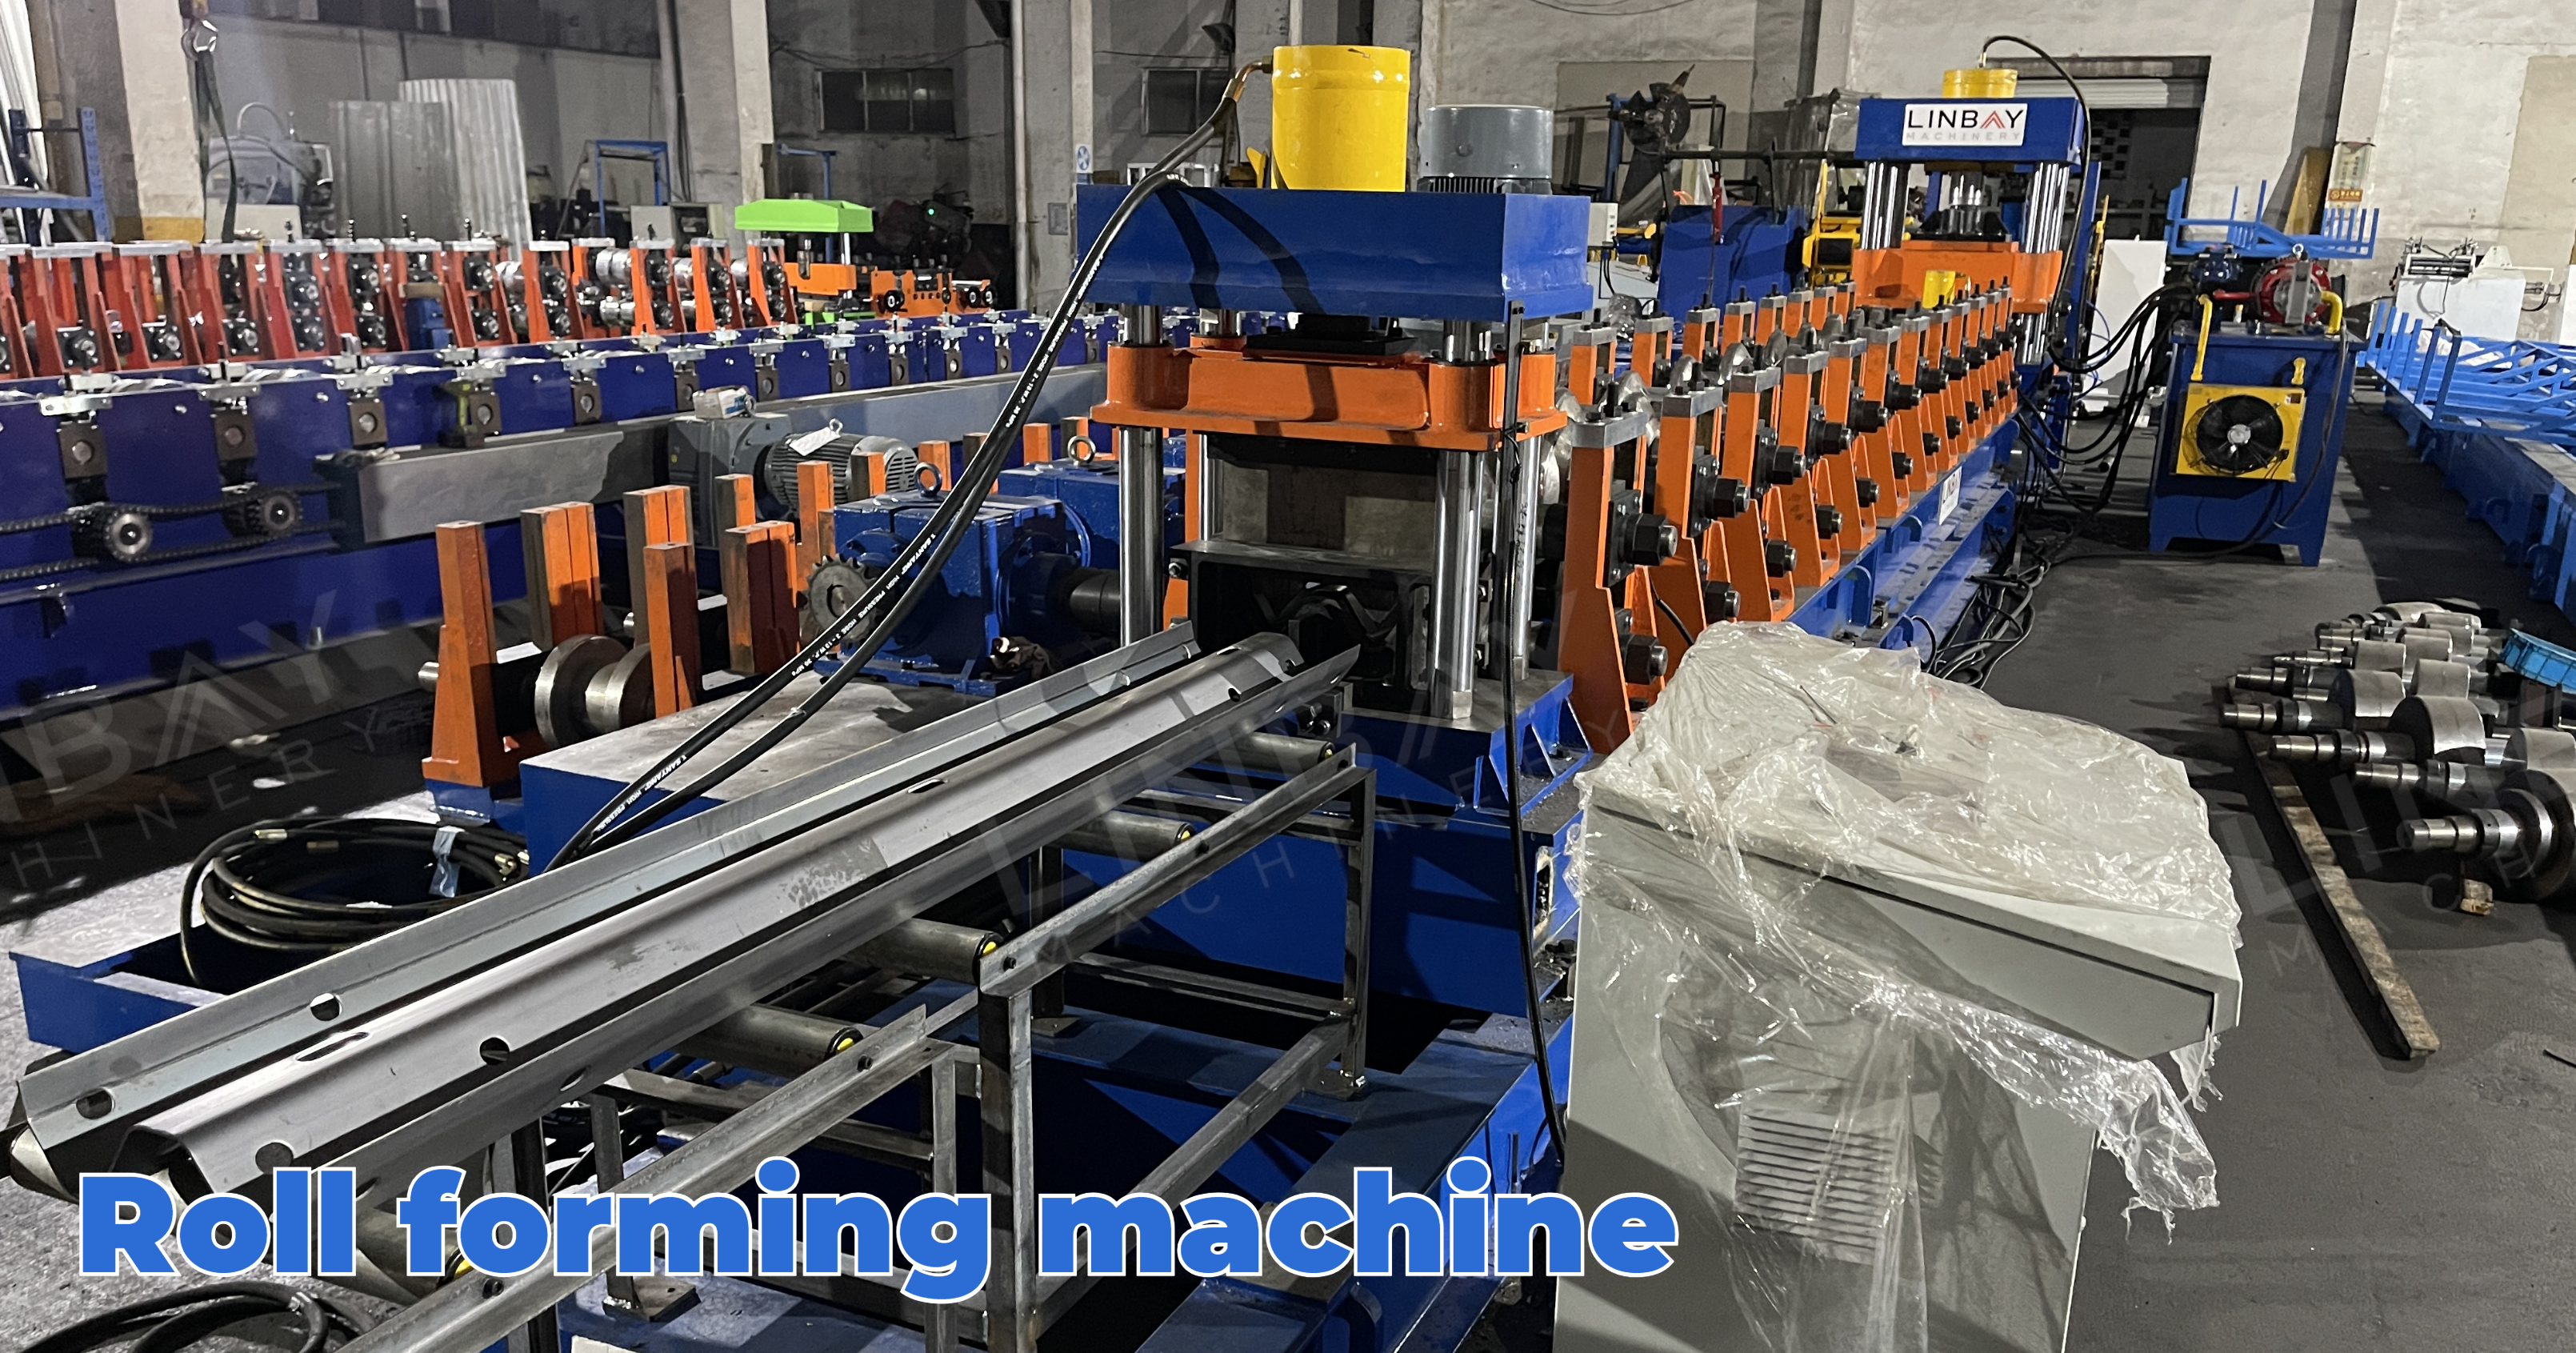
ଏହି ରୋଲ୍ ଫର୍ମର ଏକ କାଷ୍ଟ-ଲୁହା ଫ୍ରେମ୍ ସହିତ ନିର୍ମିତ, ଫର୍ମିଂ ରୋଲର୍ ଏବଂ ଗିଅରବକ୍ସକୁ ସଂଯୋଗ କରିବା ପାଇଁ ୟୁନିଭର୍ସାଲ୍ ଶାଫ୍ଟ ବ୍ୟବହାର କରେ। ଏହି ଡିଜାଇନ୍ ସ୍ଥାୟୀତ୍ୱ ସୁନିଶ୍ଚିତ କରେ ଏବଂ 2 ରୁ 4mm ମୋଟେଇ ସହିତ ଗାର୍ଡରେଲ୍ ପ୍ୟାନେଲ୍ ଗଠନର ଚାହିଦାକୁ ପ୍ରଭାବଶାଳୀ ଭାବରେ ପୂରଣ କରେ। ଚିତ୍ରରେ ଉଲ୍ଲେଖିତ ସଠିକ୍ ଆକୃତି ହାସଲ କରିବା ପାଇଁ ଷ୍ଟିଲ୍ କଏଲ୍ 12ଟି ଫର୍ମିଂ ଷ୍ଟେସନର ଏକ ଶୃଙ୍ଖଳା ମାଧ୍ୟମରେ ଅଗ୍ରଗତି କରେ।
ହାଇଡ୍ରୋଲିକ୍ କଟିଂ ମେସିନ୍
ଯେହେତୁ କଟିଂ ଗଠନ ପରେ କରାଯାଏ, ତେଣୁ କଟିଂ ଡାଏ ବର୍ ଏବଂ ଧାର ବିକୃତିକୁ କମ କରିବା ପାଇଁ W-ବିମର ଆକୃତି ସହିତ ମେଳ ଖାଇବା ଆବଶ୍ୟକ। କଟିଂ ମେସିନର ବନ୍ଦ-କଟା କାର୍ଯ୍ୟ ପାଇଁ ଡିଜାଇନ୍ କରାଯାଇଥିବା, କଟିଂ ସମୟରେ କଟିଂ ପ୍ରକ୍ରିୟା କିଛି ସମୟ ପାଇଁ ବିରତ ହୁଏ।
ପ୍ରି-କଟ୍ ସଲ୍ୟୁସନ୍ VS ପୋଷ୍ଟ-କଟ୍ ସଲ୍ୟୁସନ୍
ଉତ୍ପାଦନ ଗତି:ସାଧାରଣତଃ, ଗାର୍ଡରେଲ୍ ବିମ୍ଗୁଡ଼ିକ ୪ ମିଟର ଲମ୍ବ ହୋଇଥାଏ। ପ୍ରି-କଟିଂ ପ୍ରତି ମିନିଟ୍ରେ ୧୨ ମିଟର ବେଗରେ କାର୍ଯ୍ୟ କରେ, ଯାହା ଫଳରେ ପ୍ରତି ଘଣ୍ଟାରେ ୧୮୦ ବିମ୍ ଉତ୍ପାଦନ ହାର ସୃଷ୍ଟି ହୁଏ। ପରବର୍ତ୍ତୀ କଟିଂ ପ୍ରତି ମିନିଟ୍ରେ ୬ ମିଟର ବେଗରେ ଚାଲିଥାଏ, ଯାହା ପ୍ରତି ଘଣ୍ଟାରେ ୯୦ ବିମ୍ ପ୍ରଦାନ କରେ।
ଅପଚୟ କାଟିବା:କଟିଂ ସମୟରେ, ପ୍ରି-କଟ୍ ପଦ୍ଧତି ଶୂନ୍ୟ ଅପଚୟ କିମ୍ବା କ୍ଷତି ସୃଷ୍ଟି କରେ। ବିପରୀତରେ, ଡିଜାଇନରେ ଉଲ୍ଲେଖ କରାଯାଇଥିବା ଅନୁସାରେ, କଟ୍ ପରେ ପଦ୍ଧତି ପ୍ରତି କଟ୍ ପାଇଁ 18-20 ମିମି ଅପଚୟ ସୃଷ୍ଟି କରେ।
ରେଖା ଲେଆଉଟ୍ ଦୈର୍ଘ୍ୟ:ପ୍ରି-କଟ୍ ପଦ୍ଧତିରେ, କଟିବା ପରେ ଏକ ସ୍ଥାନାନ୍ତର ପ୍ଲାଟଫର୍ମ ଆବଶ୍ୟକ, ଯାହା ପରବର୍ତ୍ତୀ କଟ୍ ପଦ୍ଧତି ତୁଳନାରେ ଟିକିଏ ଅଧିକ ଲମ୍ବା ଉତ୍ପାଦନ ଲାଇନ ଲେଆଉଟ୍ ସୃଷ୍ଟି କରିପାରେ।
ରୋଲ୍ ଜୀବନ ଉପରେ ପ୍ରଭାବ:ପ୍ରି-କଟ୍ ପଦ୍ଧତିରେ ଅଗ୍ରଣୀ ଧାର ପ୍ରତ୍ୟେକ ଅଂଶ ସହିତ ଫର୍ମିଂ ରୋଲରଗୁଡ଼ିକୁ ପ୍ରଭାବିତ କରୁଥିବାରୁ, ପୋଷ୍ଟ-କଟ ପଦ୍ଧତି ଭାରୀ ଗଜ୍ ଏବଂ ଉଚ୍ଚ-ଶକ୍ତି ଇସ୍ପାତ ପ୍ରକ୍ରିୟାକରଣ ସମୟରେ ଉତ୍ତମ ରୋଲର ଲାଇଫ୍ ପ୍ରଦାନ କରେ।
ସର୍ବନିମ୍ନ ଦୈର୍ଘ୍ୟ:
ପ୍ରି-କଟ୍ ପଦ୍ଧତିରେ, ସର୍ବନିମ୍ନ କଟିଂ ଲମ୍ବ ପାଇଁ ଏକ ଆବଶ୍ୟକତା ରହିଛି ଯାହା ଦ୍ଵାରା ନିଶ୍ଚିତ କରାଯାଇପାରିବ ଯେ ଇସ୍ପାତ କଏଲ ସହିତ ଅତି କମରେ ତିନୋଟି ଫର୍ମିଂ ରୋଲର ସେଟ୍ ନିୟୋଜିତ ହେବ। ଏହା କଏଲକୁ ଆଗକୁ ବଢାଇବା ପାଇଁ ପର୍ଯ୍ୟାପ୍ତ ଘର୍ଷଣ ସୁନିଶ୍ଚିତ କରେ। ତଥାପି, ପୋଷ୍ଟ-କଟ୍ ପଦ୍ଧତିରେ, ସର୍ବନିମ୍ନ କଟିଂ ଲମ୍ବ ଉପରେ କୌଣସି ପ୍ରତିବନ୍ଧକ ନାହିଁ କାରଣ ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ସର୍ବଦା ଷ୍ଟିଲ୍ କଏଲରେ ପରିପୂର୍ଣ୍ଣ ହୋଇଥାଏ। W-ବିମ୍ ଲମ୍ବ ସାଧାରଣତଃ ପ୍ରାୟ 4 ମିଟର ହୋଇଥାଏ, ଯାହା ସର୍ବନିମ୍ନ ଲମ୍ବ ଆବଶ୍ୟକତାଠାରୁ ଅଧିକ, ଏହି ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ପାଇଁ ପ୍ରି-କଟ୍ ଏବଂ ପୋଷ୍ଟ-କଟ୍ ପଦ୍ଧତି ମଧ୍ୟରେ ବାଛିବା ବିଷୟରେ କୌଣସି ଚିନ୍ତା ନାହିଁ।
ସଦୟ ପରାମର୍ଶ:
ଆମେ ସୁପାରିଶ କରୁଛୁ ଯେ ଆମର ଗ୍ରାହକମାନେ ସେମାନଙ୍କର ଉତ୍ପାଦନ ପରିମାଣ ଆବଶ୍ୟକତା ଉପରେ ଆଧାର କରି ଏକ ଉପଯୁକ୍ତ ଉତ୍ପାଦନ ଲାଇନ ବାଛିବେ। ଗାର୍ଡରେଲ୍ ବିମ୍ ପ୍ରୋଫାଇଲ୍ ଯୋଗାଣକାରୀଙ୍କ ପାଇଁ, ପ୍ରି-କଟ୍ ପଦ୍ଧତି ପରାମର୍ଶନୀୟ। ଯଦିଓ ପ୍ରି-କଟ୍ ପଦ୍ଧତିର ମୂଲ୍ୟ ପୋଷ୍ଟ-କଟ୍ ପଦ୍ଧତି ତୁଳନାରେ ଟିକିଏ ଅଧିକ, ଉତ୍ପାଦନରେ ଏହାର ସୁବିଧାଗୁଡ଼ିକ ଏହି ମୂଲ୍ୟ ଅସୁବିଧାକୁ ଶୀଘ୍ର ପୂରଣ କରିପାରିବ।
ଯଦି ଆପଣ ଟ୍ରାଫିକ୍ ନିର୍ମାଣ ପ୍ରକଳ୍ପ ପାଇଁ ଜିନିଷପତ୍ର କିଣୁଛନ୍ତି, ତେବେ ପୋଷ୍ଟ-କଟ ପଦ୍ଧତି ଅଧିକ ଉପଯୁକ୍ତ। ଏଥିପାଇଁ କମ୍ ସ୍ଥାନ ଆବଶ୍ୟକ ଏବଂ ଟିକିଏ କମ୍ ଖର୍ଚ୍ଚରେ ଉପଲବ୍ଧ।
୧. ଡିକୋଏଲର୍

୨. ଖାଇବାକୁ ଦେବା

୩.ପଞ୍ଚିଂ

୪. ରୋଲ୍ ଫର୍ମିଂ ଷ୍ଟାଣ୍ଡ

୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍

6. କଟିଂ ସିଷ୍ଟମ

ଅନ୍ୟାନ୍ୟ

ଟେବୁଲ୍ ବାହାରେ