video
Profil
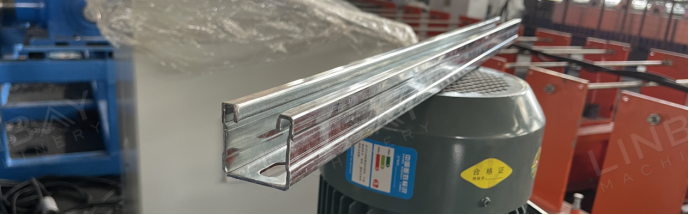
Dayaq kanalları tez-tez günəş paneli montajı, santexnika və boru kəmərləri, eləcə də HVAC sistemləri kimi tətbiqlərdə istifadə olunur. Standart dayaq kanalının hündürlüyünə aşağıdakılar daxildir21mm, 41mm, 52mm, 62mm, 71mm və 82mm.Formalaşdırma diyircəklərinin diametri dayaq kanalının hündürlüyü ilə dəyişir, daha hündür kanallar daha çox formalaşdırma stansiyası tələb edir. Bu kanallar adətən istehsal olunuristi yayılmış polad, soyuq yayılmış polad, sinklənmiş polad və ya paslanmayan polad,qalınlıqları ilə dəyişir12 kalibrli (2,5 mm) - 16 kalibrli (1,5 mm).
Qeyd: Paslanmayan poladın daha yüksək axıcılıq möhkəmliyinə görə, tələb olunan qəlibləmə qüvvəsi aşağı ərintili polad və eyni qalınlıqdakı adi karbon poladla müqayisədə daha yüksəkdir. Buna görə də, paslanmayan polad üçün hazırlanmış rulon qəlibləmə maşınları adi karbon polad və sinklənmiş polad üçün istifadə olunanlardan fərqlənir.
LINBAY, ölçü tənzimləmələri üçün tələb olunan avtomatlaşdırma səviyyəsindən asılı olaraq əl ilə və avtomatlaşdırılmış növlərə təsnif edilən müxtəlif ölçülər istehsal edə bilən istehsal xətləri təqdim edir.
Real hal - Əsas Texniki Parametrlər
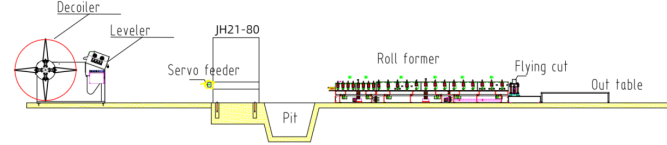
Axın diaqramı: Dekoiler - Servo qidalandırıcı - Punch pres - Rəhbər - Rulo formalaşdırma maşını - Uçan mişar kəsmə - Çıxış masası
Real hal - Əsas Texniki Parametrlər
1. Xətt sürəti: 15m/dəq, tənzimlənən
2. Uyğun material: İsti yayılmış polad, soyuq yayılmış polad, sinklənmiş polad
3. Material qalınlığı: 1.5-2.5 mm
4. Rulon əmələ gətirmə maşını: Çuqun konstruksiya
5.Sürücülük sistemi: Sürət qutusu idarəetmə sistemi
6. Kəsmə sistemi: Uçan mişar kəsmə. Rulon formalaşdırma maşını kəsmə zamanı dayanmır
7.PLC kabineti: Siemens sistemi
Real Case-Machinery
1. Səviyyələndirici ilə hidravlik dekoiler*1
2.Servo qidalandırıcı*1
3. Punch pres*1
4. Rulon formalaşdırma maşını*1
5. Uçan mişar kəsmə maşını*1
6.PLC idarəetmə şkafı*2
7. Hidravlik stansiya*2
8. Ehtiyat hissələri qutusu (Pulsuz)*1
Konteyner ölçüsü: 2x40GP+1x20GP
Həqiqi iş təsviri
Səviyyələndirici ilə Decoiler
Bu maşın dekoiler və düzəldici funksiyalarını birləşdirir və döşəmə sahəsinin istifadəsini optimallaşdırır. 1,5 mm-dən qalın polad rulonların düzəldilməsi, xüsusən də dayaq kanallarında deşiklərin davamlı şəkildə açılması üçün çox vacibdir. Düzləşdirici polad rulonun hamar olmasını təmin edir və daxili gərginliyi azaldır, daha asan formalaşdırma və düz formalaşdırmanı asanlaşdırır.
Servo Qidalandırıcı
Servo qidalandırıcı servo mühərrikdən istifadəsinə görə adlandırılıb. Servo mühərrikin minimal işə salma-dayandırma gecikməsi sayəsində polad rulonları qidalandırmaqda müstəsna dəqiqlik təklif edir. Bu dəqiqlik, dayaq kanalının istehsalı zamanı sıx toleransları qorumaq və polad rulon tullantılarını minimuma endirmək üçün vacibdir. Bundan əlavə, qidalandırıcının içərisindəki pnevmatik sıxaclar polad rulonu irəli aparır və səthini cızıqlardan qoruyur.
Punch Press
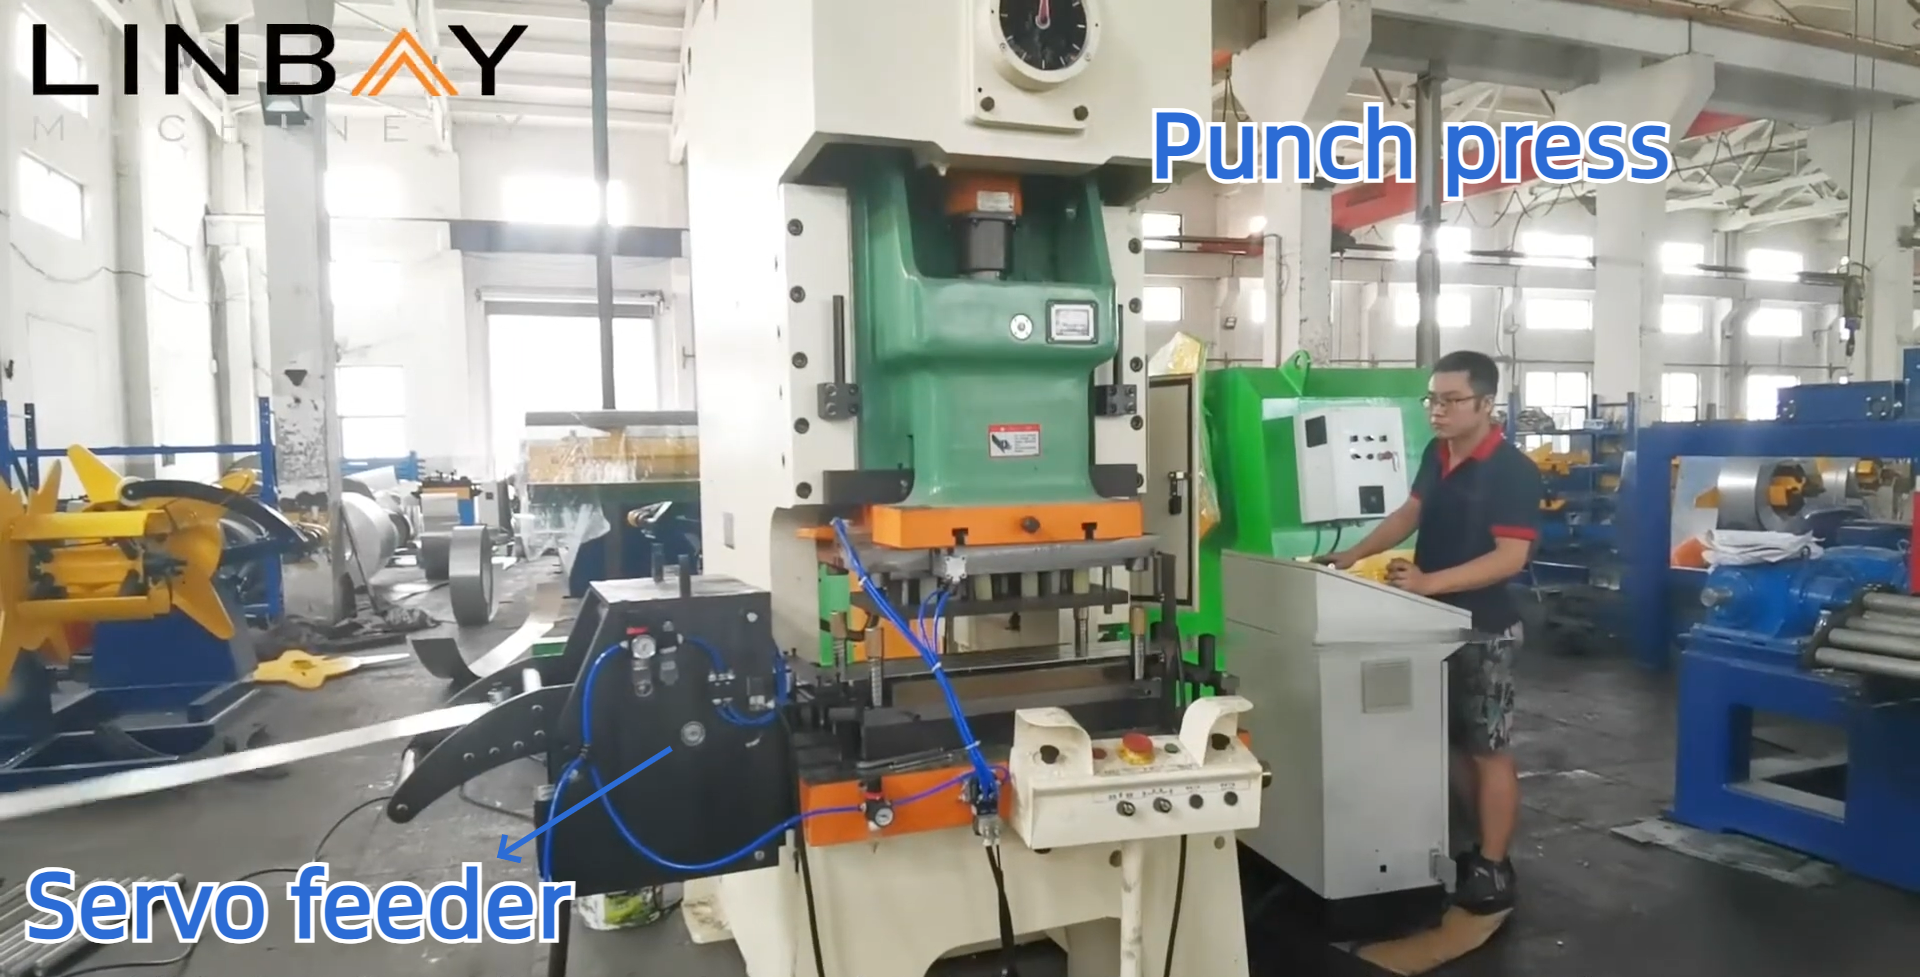
Polad rulonda deşiklər yaratmaq üçün yumruq presindən istifadə olunur ki, bu da dayaq kanallarını bərkitmək üçün vintlər və qaykaları bərkitmək üçün vacibdir. Bu yumruq presi inteqrasiya olunmuş hidravlik yumruqdan (rulon formalaşdırma maşını ilə eyni bazaya quraşdırılmış) və ayrıca hidravlik yumruqdan daha sürətli işləyir. Biz çoxsaylı qlobal ofisləri olan məşhur Çin markası Yangli-nin yumruq preslərindən istifadə edirik ki, bu da rahat satış sonrası xidmət və ehtiyat hissələrinə asanlıqla çıxış təmin edir.
Rəhbərlik
Bələdçi diyircəklər polad rulonu və dəzgahları eyni mərkəz xətti boyunca hizalayır və dayaq kanalının düzlüyünü təmin edir. Bu hizalanma quraşdırma zamanı dayaq kanallarının digər profillərlə uyğunlaşdırılması üçün vacibdir və bütün tikinti konstruksiyasının sabitliyinə birbaşa təsir göstərir.
Rulo Formalaşdırma Maşını
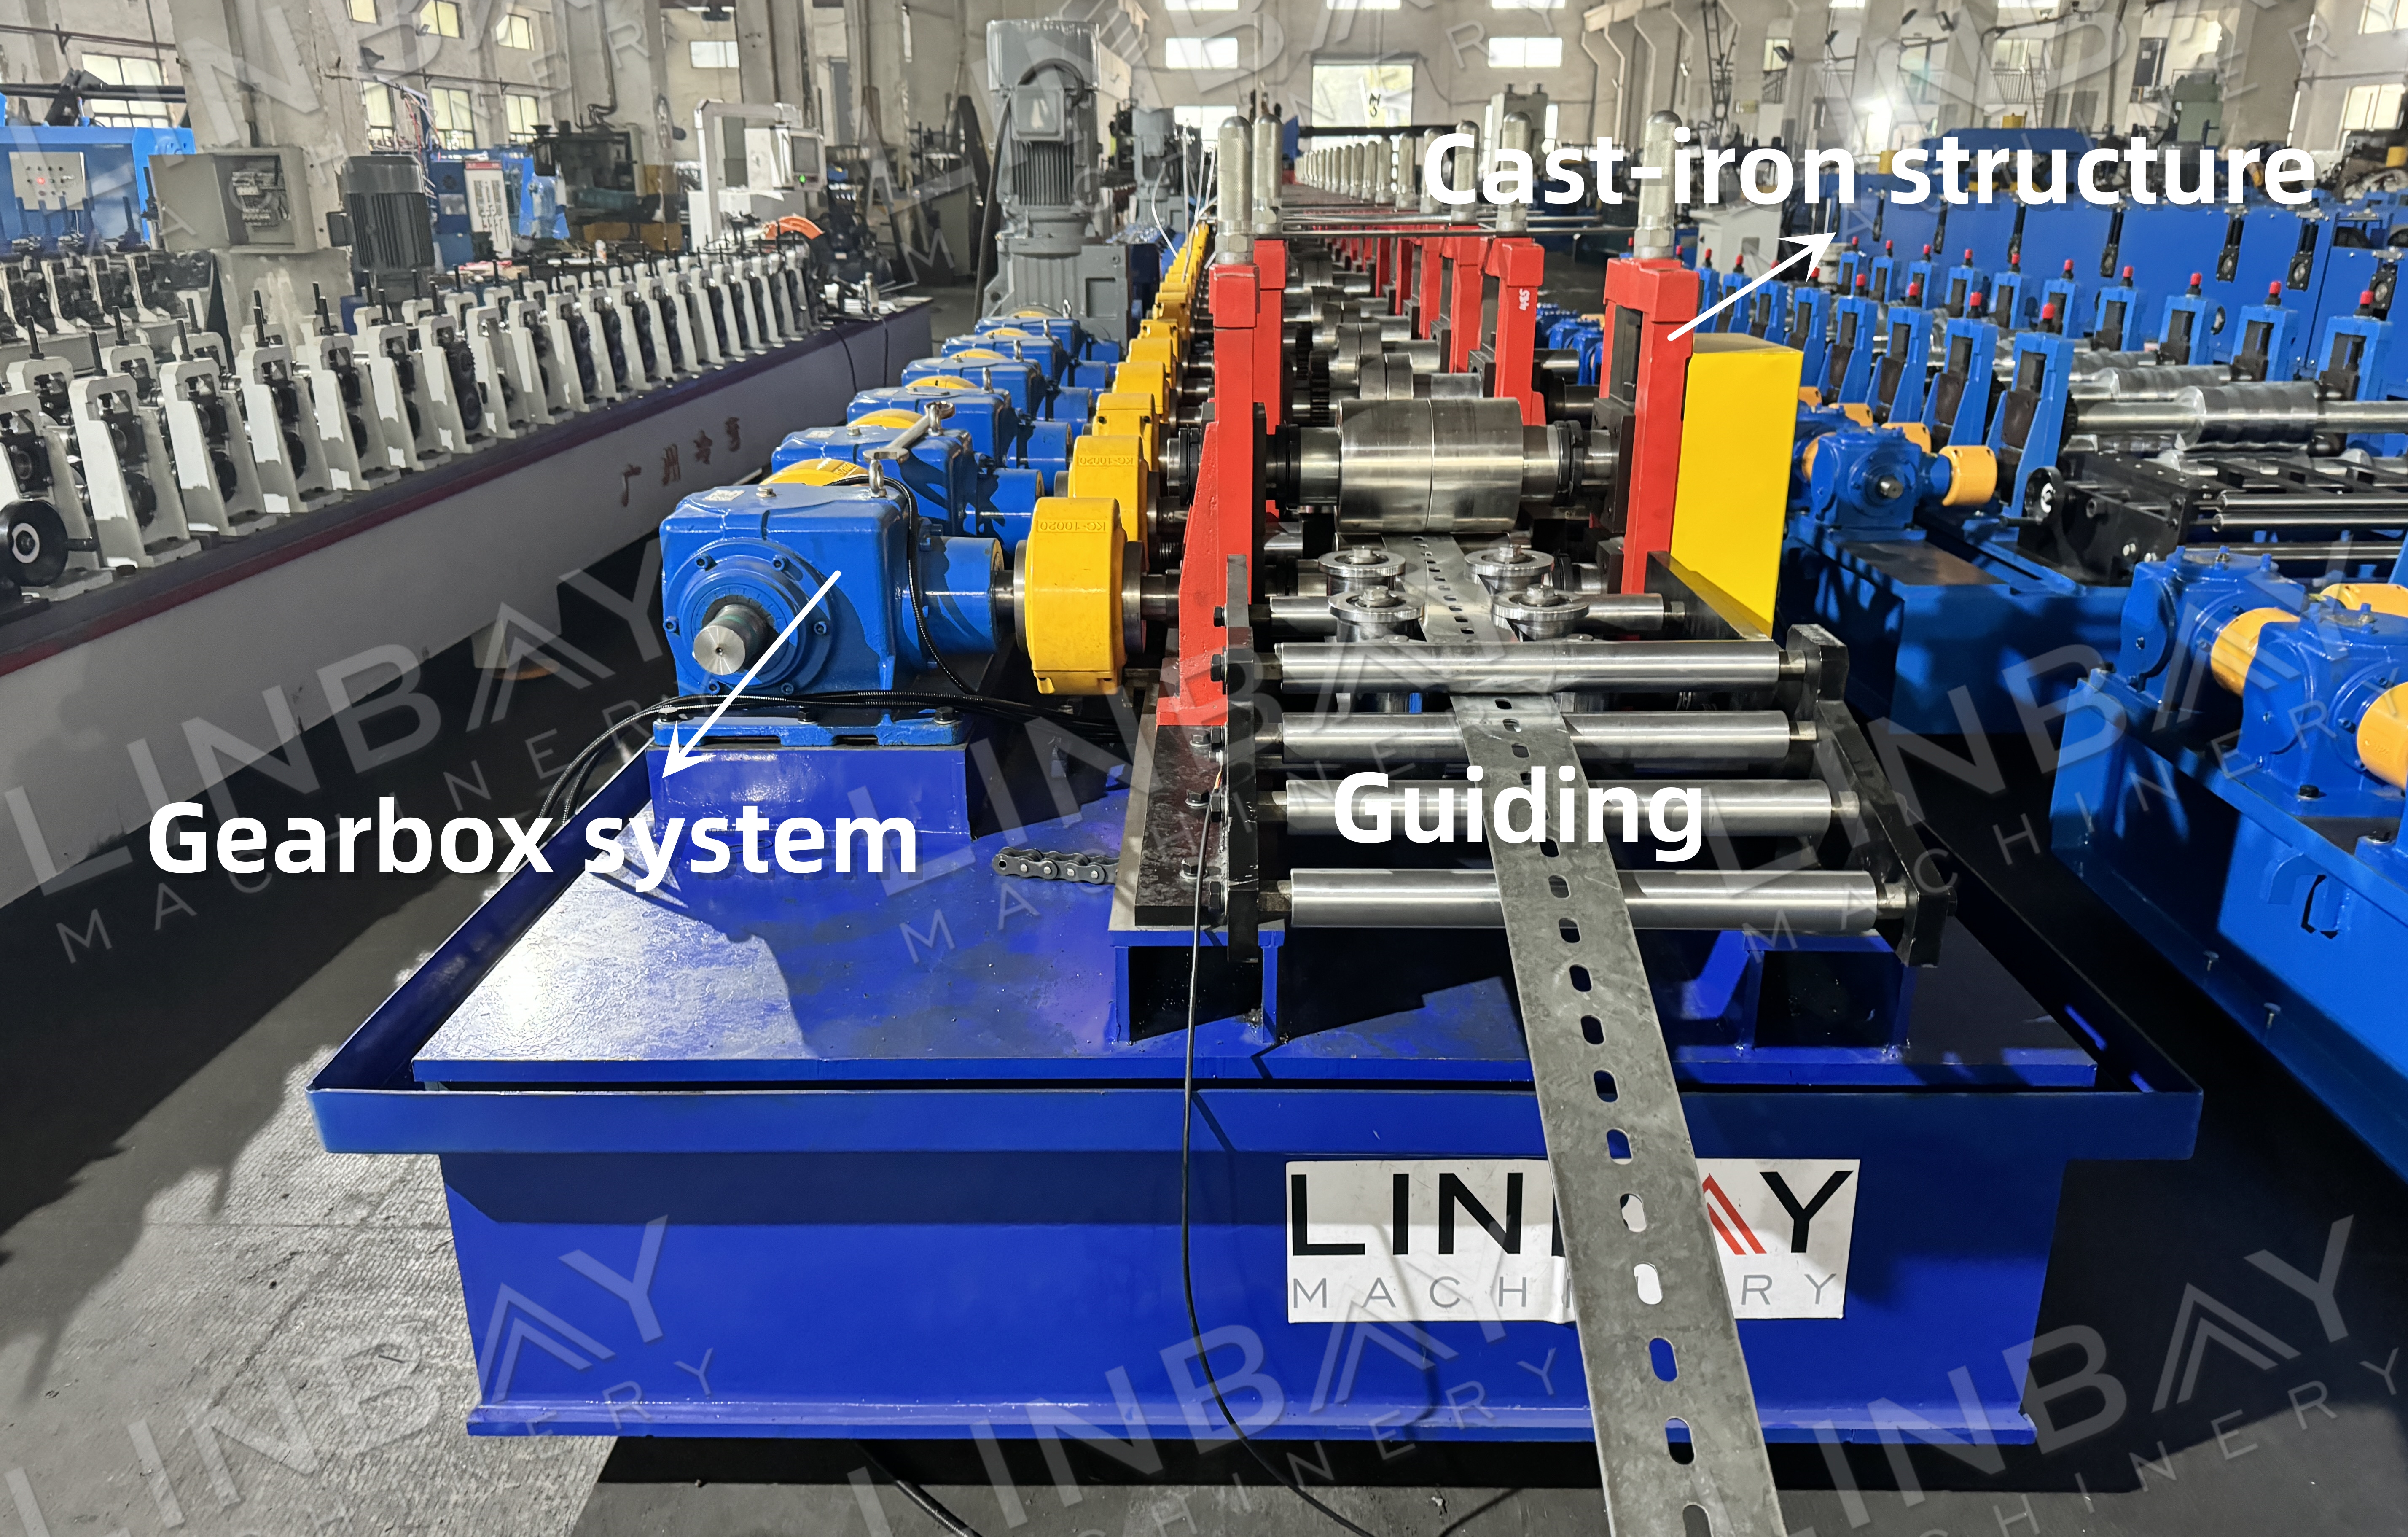
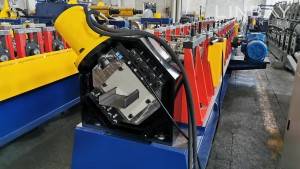
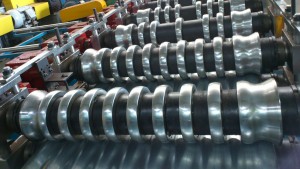
Rulon formalaşdırma maşını, tək bir polad parçasından hazırlanmış çuqun konstruksiyaya malikdir və bu da müstəsna davamlılıq təmin edir. Yuxarı və aşağı diyircəklər, formalaşdırma prosesi üçün kifayət qədər güc təmin etmək üçün sürət qutusu tərəfindən idarə olunan polad rulonu formalaşdırmaq üçün güc tətbiq edir.
Uçan Mişar Kəsmə
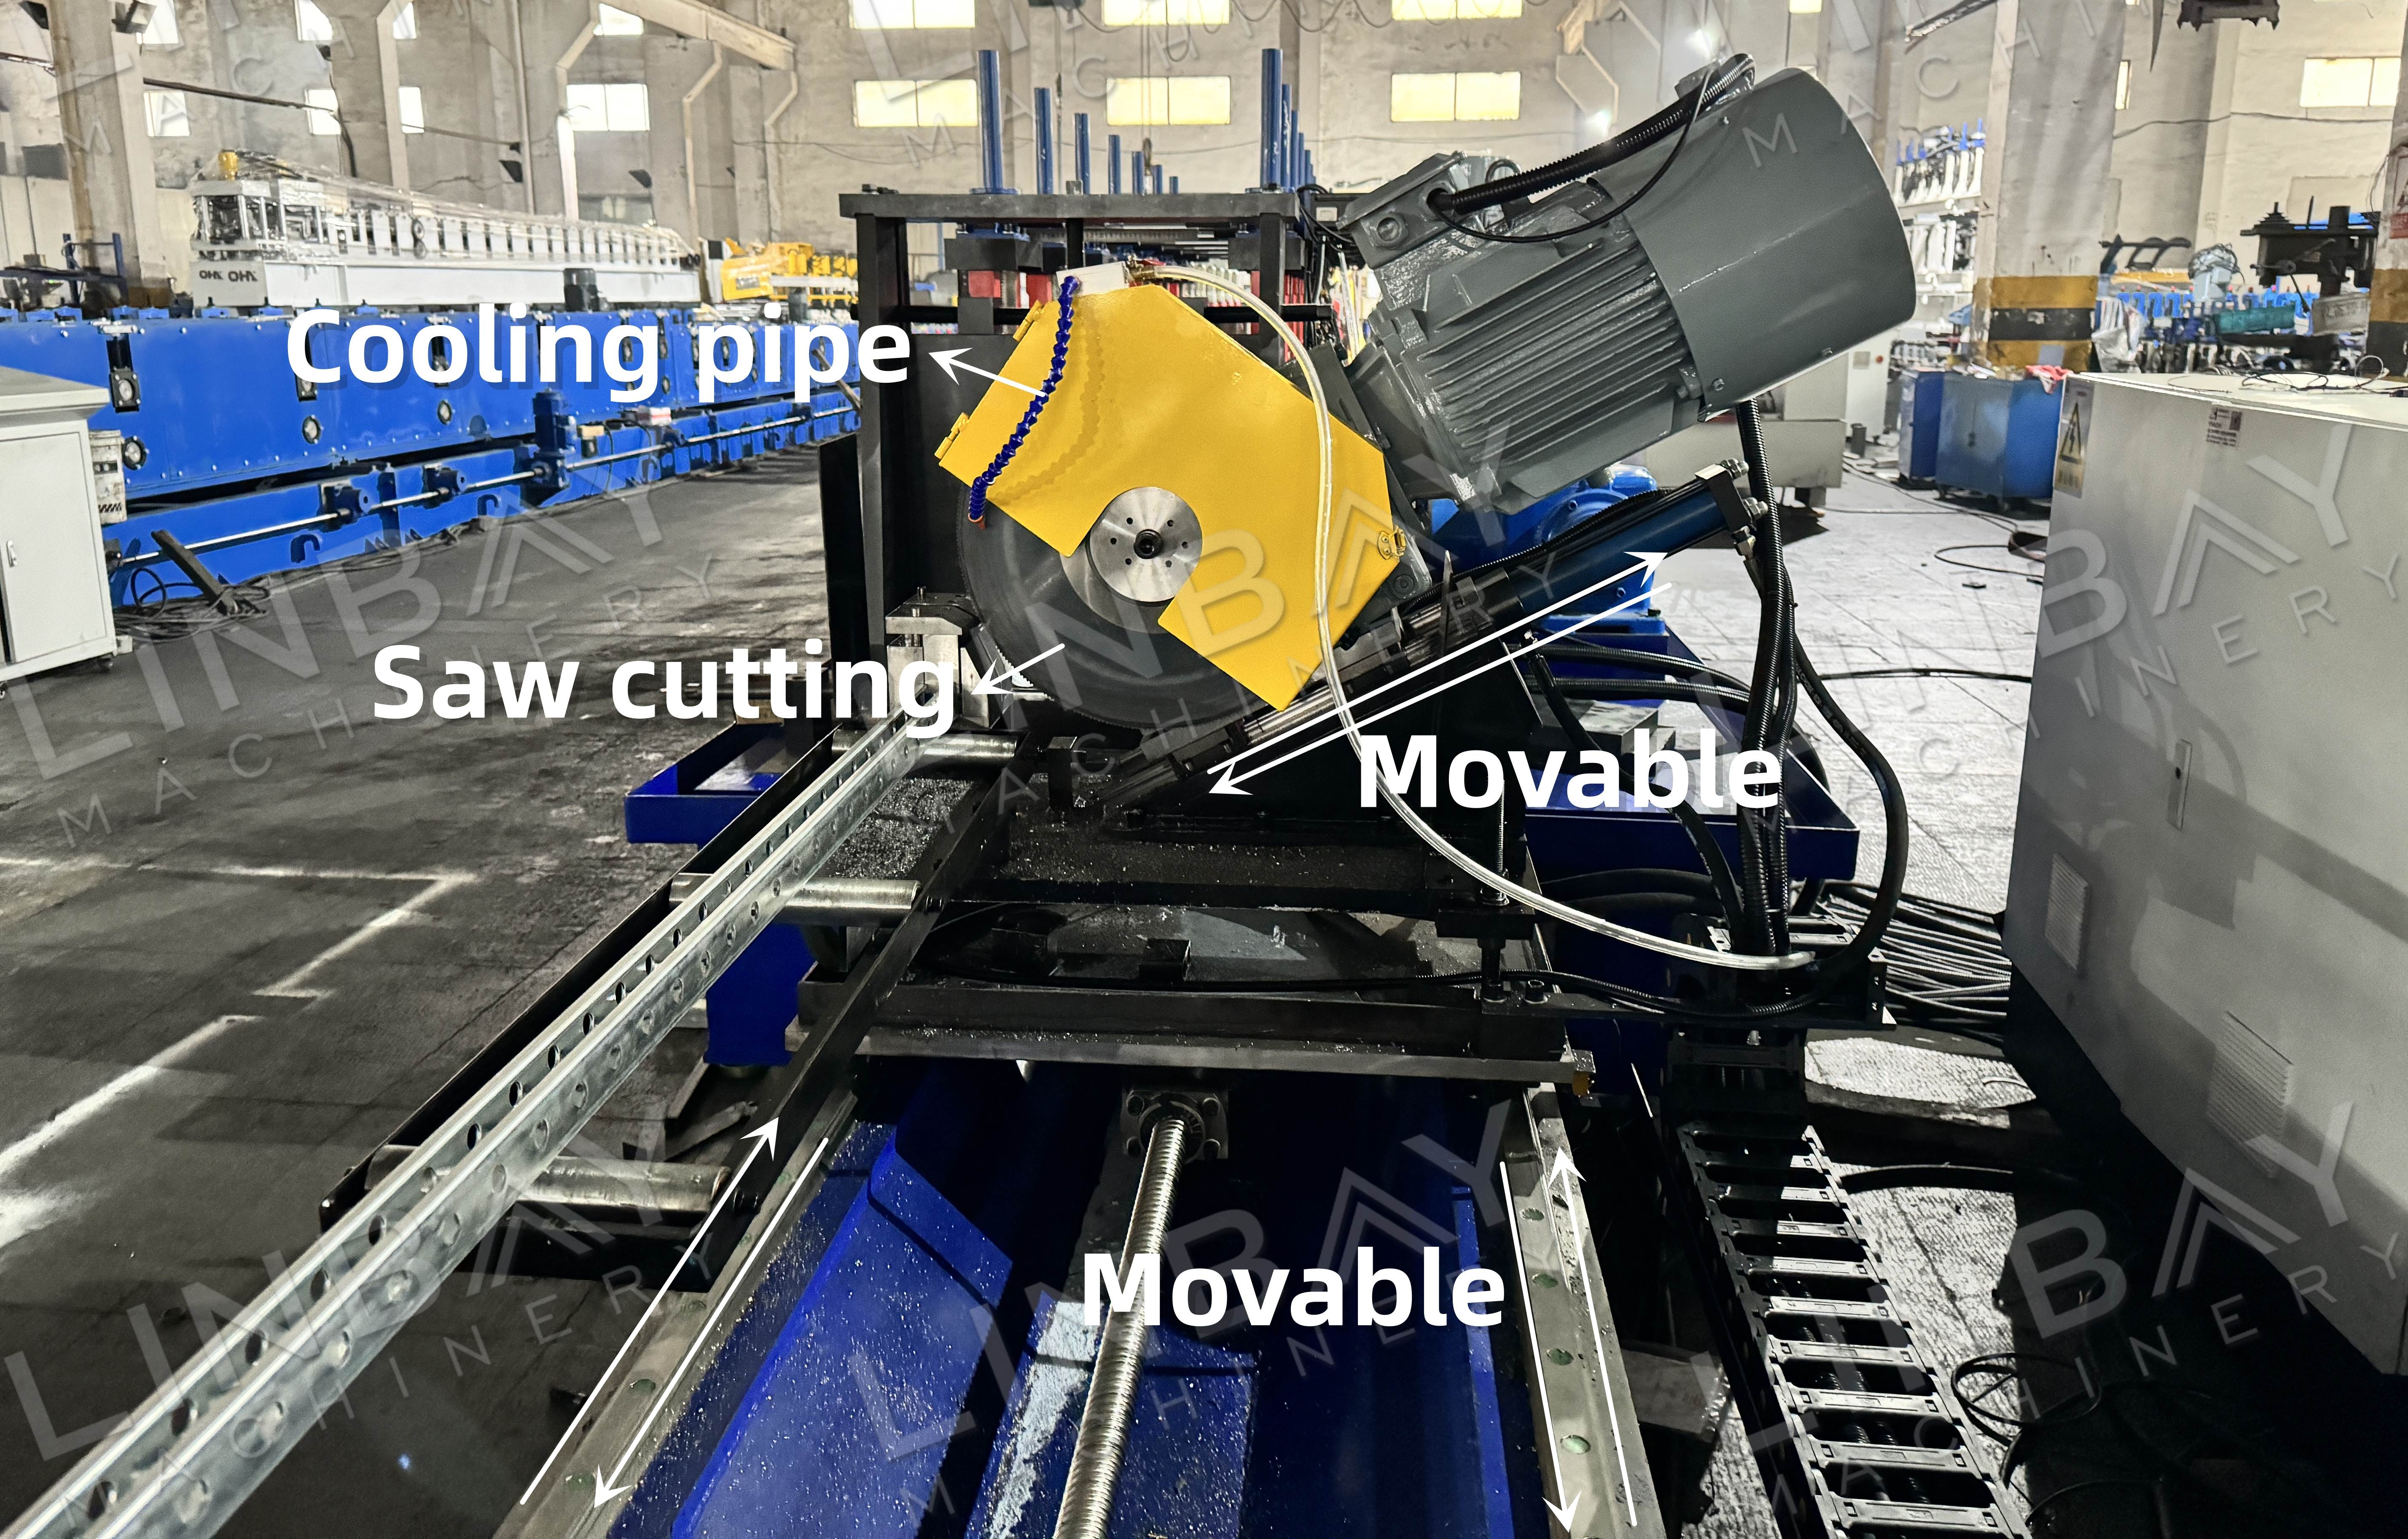
Uçan mişar kəsicisinin arabası hərəkətli dayaq kanallarının sürəti ilə sinxronizasiya etmək üçün sürətlənir, bu da rulon formalaşdıran maşının sürətidir. Bu, istehsal prosesini dayandırmadan kəsməyə imkan verir. Bu yüksək səmərəli kəsmə həlli yüksək sürətli əməliyyatlar üçün idealdır və minimal tullantı yaradır.
Kəsmə prosesi zamanı pnevmatik güc mişar bıçağının əsasını dayaq kanalına doğru hərəkət etdirir, hidravlik stansiyadan gələn hidravlik güc isə mişar bıçağının fırlanmasını təmin edir.
Hidravlik Stansiya
Hidravlik stansiya hidravlik dekoiler və hidravlik kəsici kimi avadanlıqlar üçün lazım olan enerjini təmin edir və effektiv istilik yayılmasını təmin etmək üçün soyutma ventilyatorları ilə təchiz olunub. İsti iqlim şəraitində istilik yayılmasını yaxşılaşdırmaq və soyutma üçün mövcud olan mayenin həcmini artırmaq üçün hidravlik rezervuarın genişləndirilməsini təklif edirik. Bu tədbirlər uzun müddət istifadə zamanı sabit işləmə temperaturunun qorunmasına kömək edir və bununla da rulon formalaşdırma istehsal xəttinin etibarlılığını və səmərəliliyini təmin edir.
PLC İdarəetmə Kabineti və Kodlayıcı
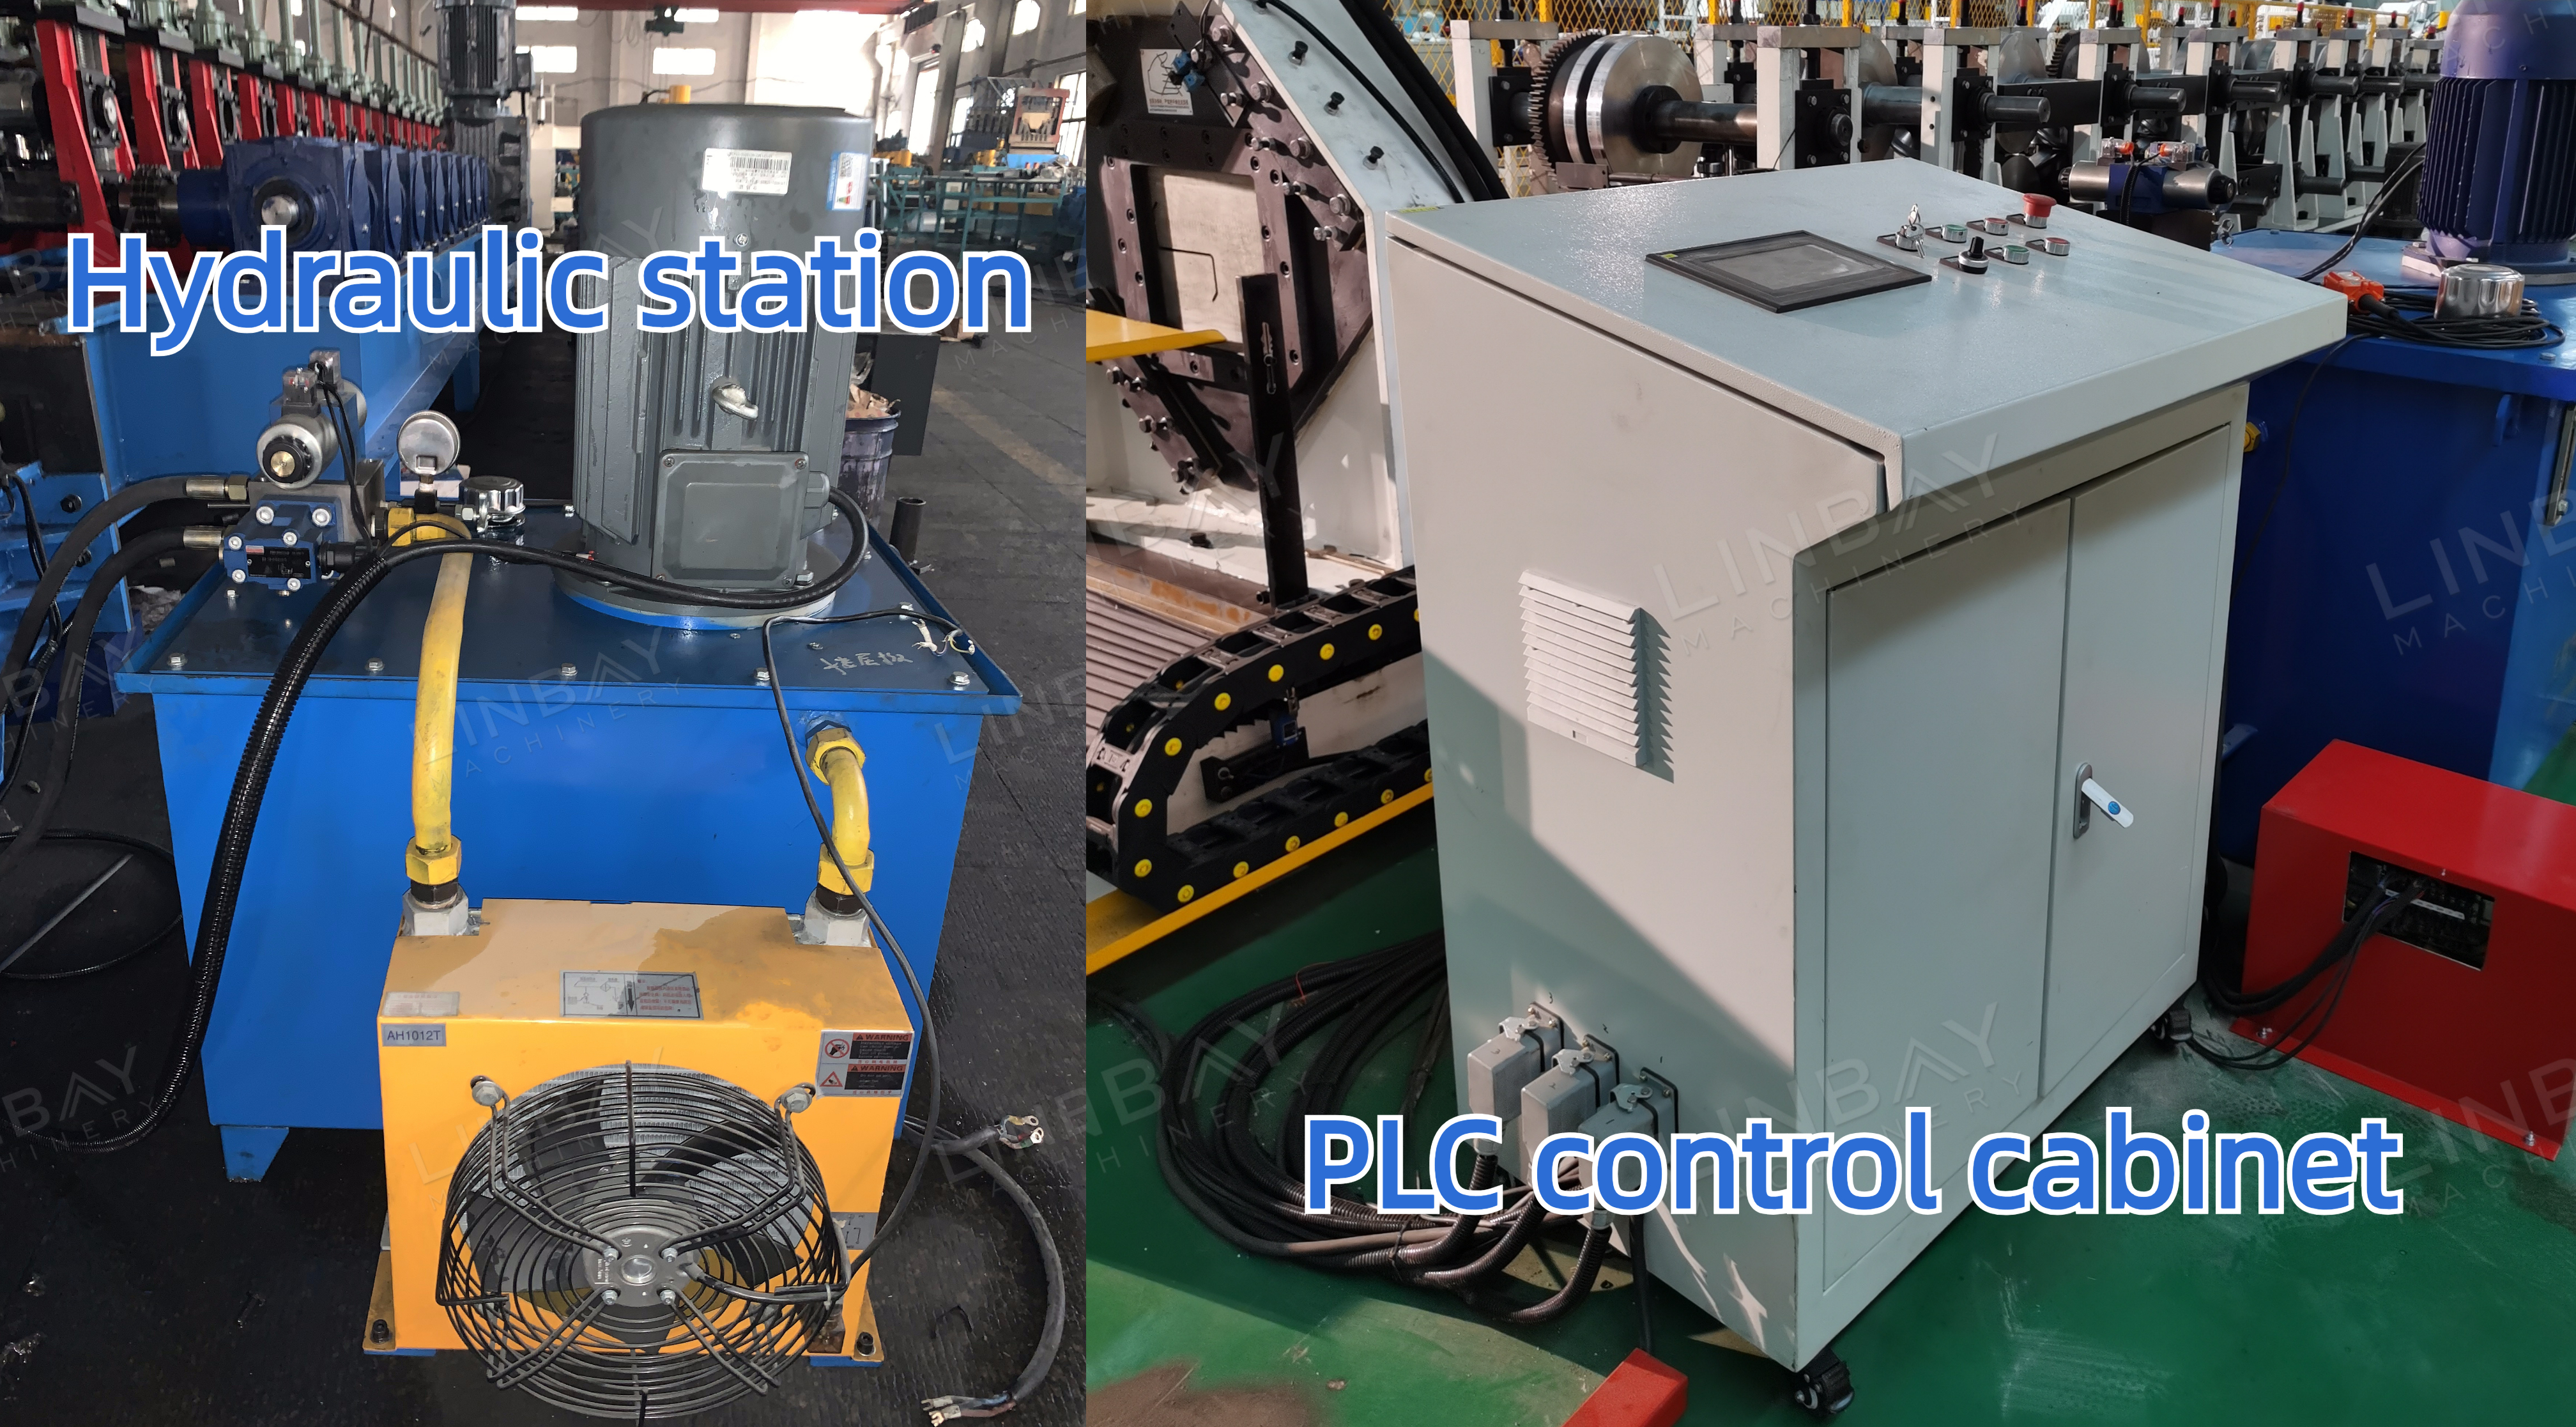
Enkoderlər mövqe, sürət və sinxronizasiya barədə rəy bildirməkdə mühüm rol oynayırlar. Onlar polad rulonun ölçülmüş uzunluğunu elektrik siqnallarına çevirir və sonra PLC idarəetmə şkafına göndərilir. Operatorlar istehsal sürəti, dövrə başına çıxış və kəsmə uzunluğu kimi parametrləri tənzimləmək üçün idarəetmə şkafının ekranından istifadə edirlər. Enkoderlərdən alınan dəqiq ölçmələr və rəylər sayəsində kəsmə maşını ±1 mm daxilində kəsmə dəqiqliyinə nail ola bilər.
Uçan hidravlik kəsmə VS Uçan mişar kəsmə
Kəsici bıçaq: Uçan hidravlik kəsicinin hər ölçüsü ayrıca bir kəsici bıçaq tələb edir. Bununla belə, mişar kəsimi dayaq kanallarının ölçüləri ilə məhdudlaşmır.
Aşınma və yırtılma: Mişar bıçaqları, ümumiyyətlə, hidravlik kəsici bıçaqlarla müqayisədə daha sürətli aşınmaya məruz qalır və daha tez-tez dəyişdirilməsini tələb edir.
Səs-küy: Mişarla kəsmə hidravlik kəsmədən daha yüksək səs çıxarmağa meyllidir, bu da istehsal sahəsində əlavə səs izolyasiyası tədbirlərini tələb edə bilər.
Tullantı: Hidravlik kəsici, düzgün kalibrləndikdə belə, adətən hər kəsik üçün qaçılmaz olaraq 8-10 mm tullantı ilə nəticələnir. Digər tərəfdən, mişar kəsici demək olar ki, sıfır tullantı istehsal edir.
Baxım: Mişar bıçaqları sürtünmədən yaranan istiliyi idarə etmək üçün soyuducu sistem tələb edir ki, bu da davamlı və səmərəli kəsməni təmin edir. Bunun əksinə olaraq, hidravlik kəsmə daha sabit temperatur saxlayır.
Material Məhdudiyyəti: Paslanmayan polad adi karbon poladdan daha yüksək əyilmə möhkəmliyinə malikdir. Paslanmayan poladla işləyərkən, materialın emalı üçün yalnız mişar kəsimi uyğundur.
1. Dekoiler

2. Qidalanma

3. Punching

4. Rulon formalaşdırma dayaqları

5. Sürücülük sistemi

6. Kəsmə sistemi

Digərləri

Masadan kənarda