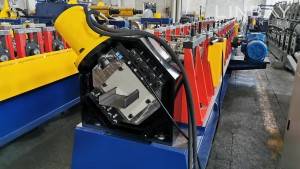
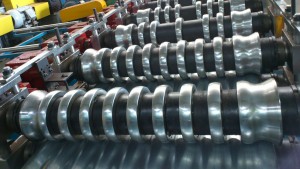
vidéo
Profil
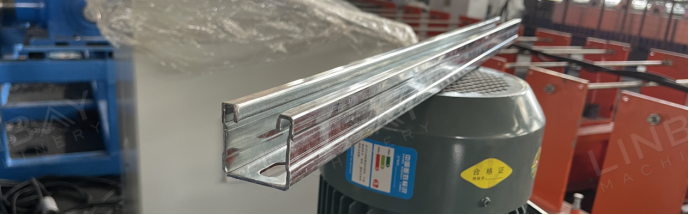
Les profilés de support sont fréquemment utilisés dans des applications telles que le montage de panneaux solaires, la plomberie et la tuyauterie, ainsi que les systèmes de chauffage, ventilation et climatisation (CVC). Les hauteurs standard des profilés de support comprennent :21 mm, 41 mm, 52 mm, 62 mm, 71 mm et 82 mm.Le diamètre des rouleaux de formage varie en fonction de la hauteur du profilé, les profilés plus hauts nécessitant davantage de stations de formage. Ces profilés sont généralement fabriqués à partir deacier laminé à chaud, acier laminé à froid, acier galvanisé ou acier inoxydable,avec des épaisseurs allant decalibre 12 (2,5 mm) à calibre 16 (1,5 mm).
Remarque : En raison de la limite d’élasticité plus élevée de l’acier inoxydable, la force de formage nécessaire est supérieure à celle requise pour l’acier faiblement allié et l’acier au carbone ordinaire de même épaisseur. Par conséquent, les profileuses conçues pour l’acier inoxydable diffèrent de celles utilisées pour l’acier au carbone ordinaire et l’acier galvanisé.
LINBAY propose des lignes de production capables de produire des dimensions variées, classées en types manuels et automatisés selon le niveau d'automatisation requis pour les ajustements dimensionnels.
Cas réel - Principaux paramètres techniques
Diagramme de flux : Dérouleur – Alimentateur servo – Presse à poinçonner – Guidage – Profileuse – Découpe à la scie volante – Table de sortie
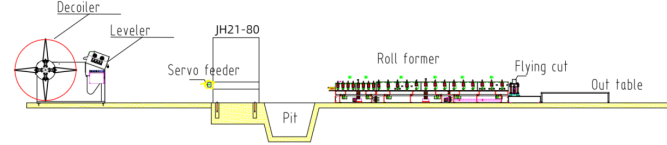
Cas réel - Principaux paramètres techniques
1. Vitesse du fil : 15 m/min, réglable
2. Matériaux appropriés : acier laminé à chaud, acier laminé à froid, acier galvanisé
3. Épaisseur du matériau : 1,5 à 2,5 mm
4. Machine de profilage à rouleaux : Structure en fonte
5. Système d'entraînement : Système d'entraînement par boîte de vitesses
6. Système de découpe : Découpe par scie volante. La profileuse ne s'arrête pas pendant la découpe.
7. Armoire PLC : Système Siemens
Machines réelles
1. Dérouleur hydraulique avec niveleur*1
2. Servo-alimentateur*1
3.Presse à poinçonner*1
4. Machine de profilage à rouleaux*1
5. Machine de découpe à scie volante*1
6. Armoire de commande PLC*2
7. Station hydraulique*2
8. Boîte de pièces détachées (gratuite)*1
Dimensions des conteneurs : 2 x 40 pieds + 1 x 20 pieds
Description d'un cas réel
Dérouleur avec niveleur
Cette machine intègre les fonctions de dérouleur et de planeuse, optimisant ainsi l'espace au sol. Le planage des bobines d'acier de plus de 1,5 mm d'épaisseur est essentiel, notamment pour le poinçonnage en continu des profilés. La planeuse garantit une surface lisse et élimine les contraintes internes, facilitant ainsi la mise en forme et le formage rectiligne.
Servo-alimentateur
Un alimentateur servo-commandé doit son nom à l'utilisation d'un servomoteur. Grâce au délai de démarrage et d'arrêt minimal de ce dernier, il offre une précision exceptionnelle dans l'alimentation des bobines d'acier. Cette précision est essentielle pour maintenir des tolérances serrées et minimiser les chutes de bobines d'acier lors de la production de profilés en U. De plus, des pinces pneumatiques intégrées à l'alimentateur assurent l'avancement de la bobine d'acier tout en protégeant sa surface des rayures.
Poinçonneuse
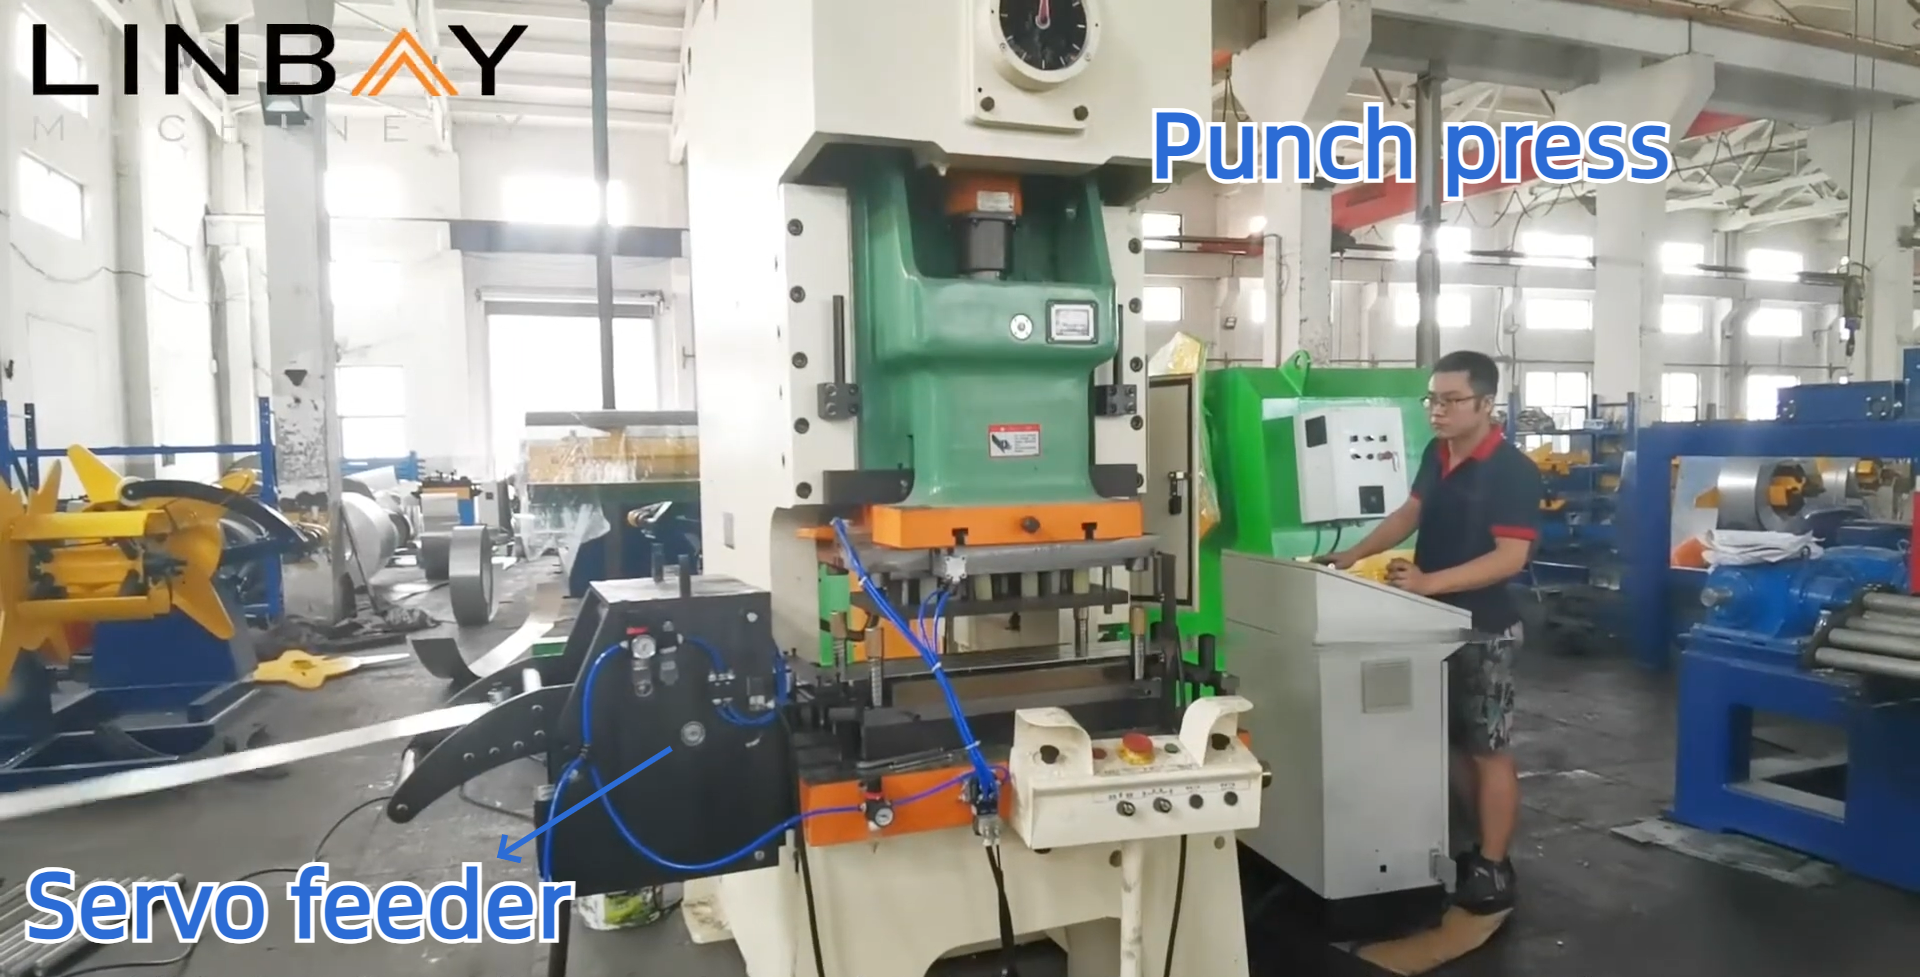
Une poinçonneuse est utilisée pour percer la bobine d'acier, opération indispensable à la fixation des vis et écrous qui maintiennent les profilés. Cette poinçonneuse est plus rapide qu'une poinçonneuse hydraulique intégrée (montée sur le même socle que la profileuse) ou qu'une poinçonneuse hydraulique indépendante. Nous utilisons des poinçonneuses de la marque chinoise Yangli, réputée et présente dans le monde entier, ce qui garantit un service après-vente efficace et un accès facile aux pièces détachées.
Guidage
Les galets de guidage maintiennent la bobine d'acier et les machines alignées sur le même axe central, garantissant ainsi la rectitude du profilé en U. Cet alignement est crucial pour l'assemblage des profilés en U avec les autres éléments lors de la pose, ce qui influe directement sur la stabilité de l'ensemble de la structure.
Machine de profilage à rouleaux
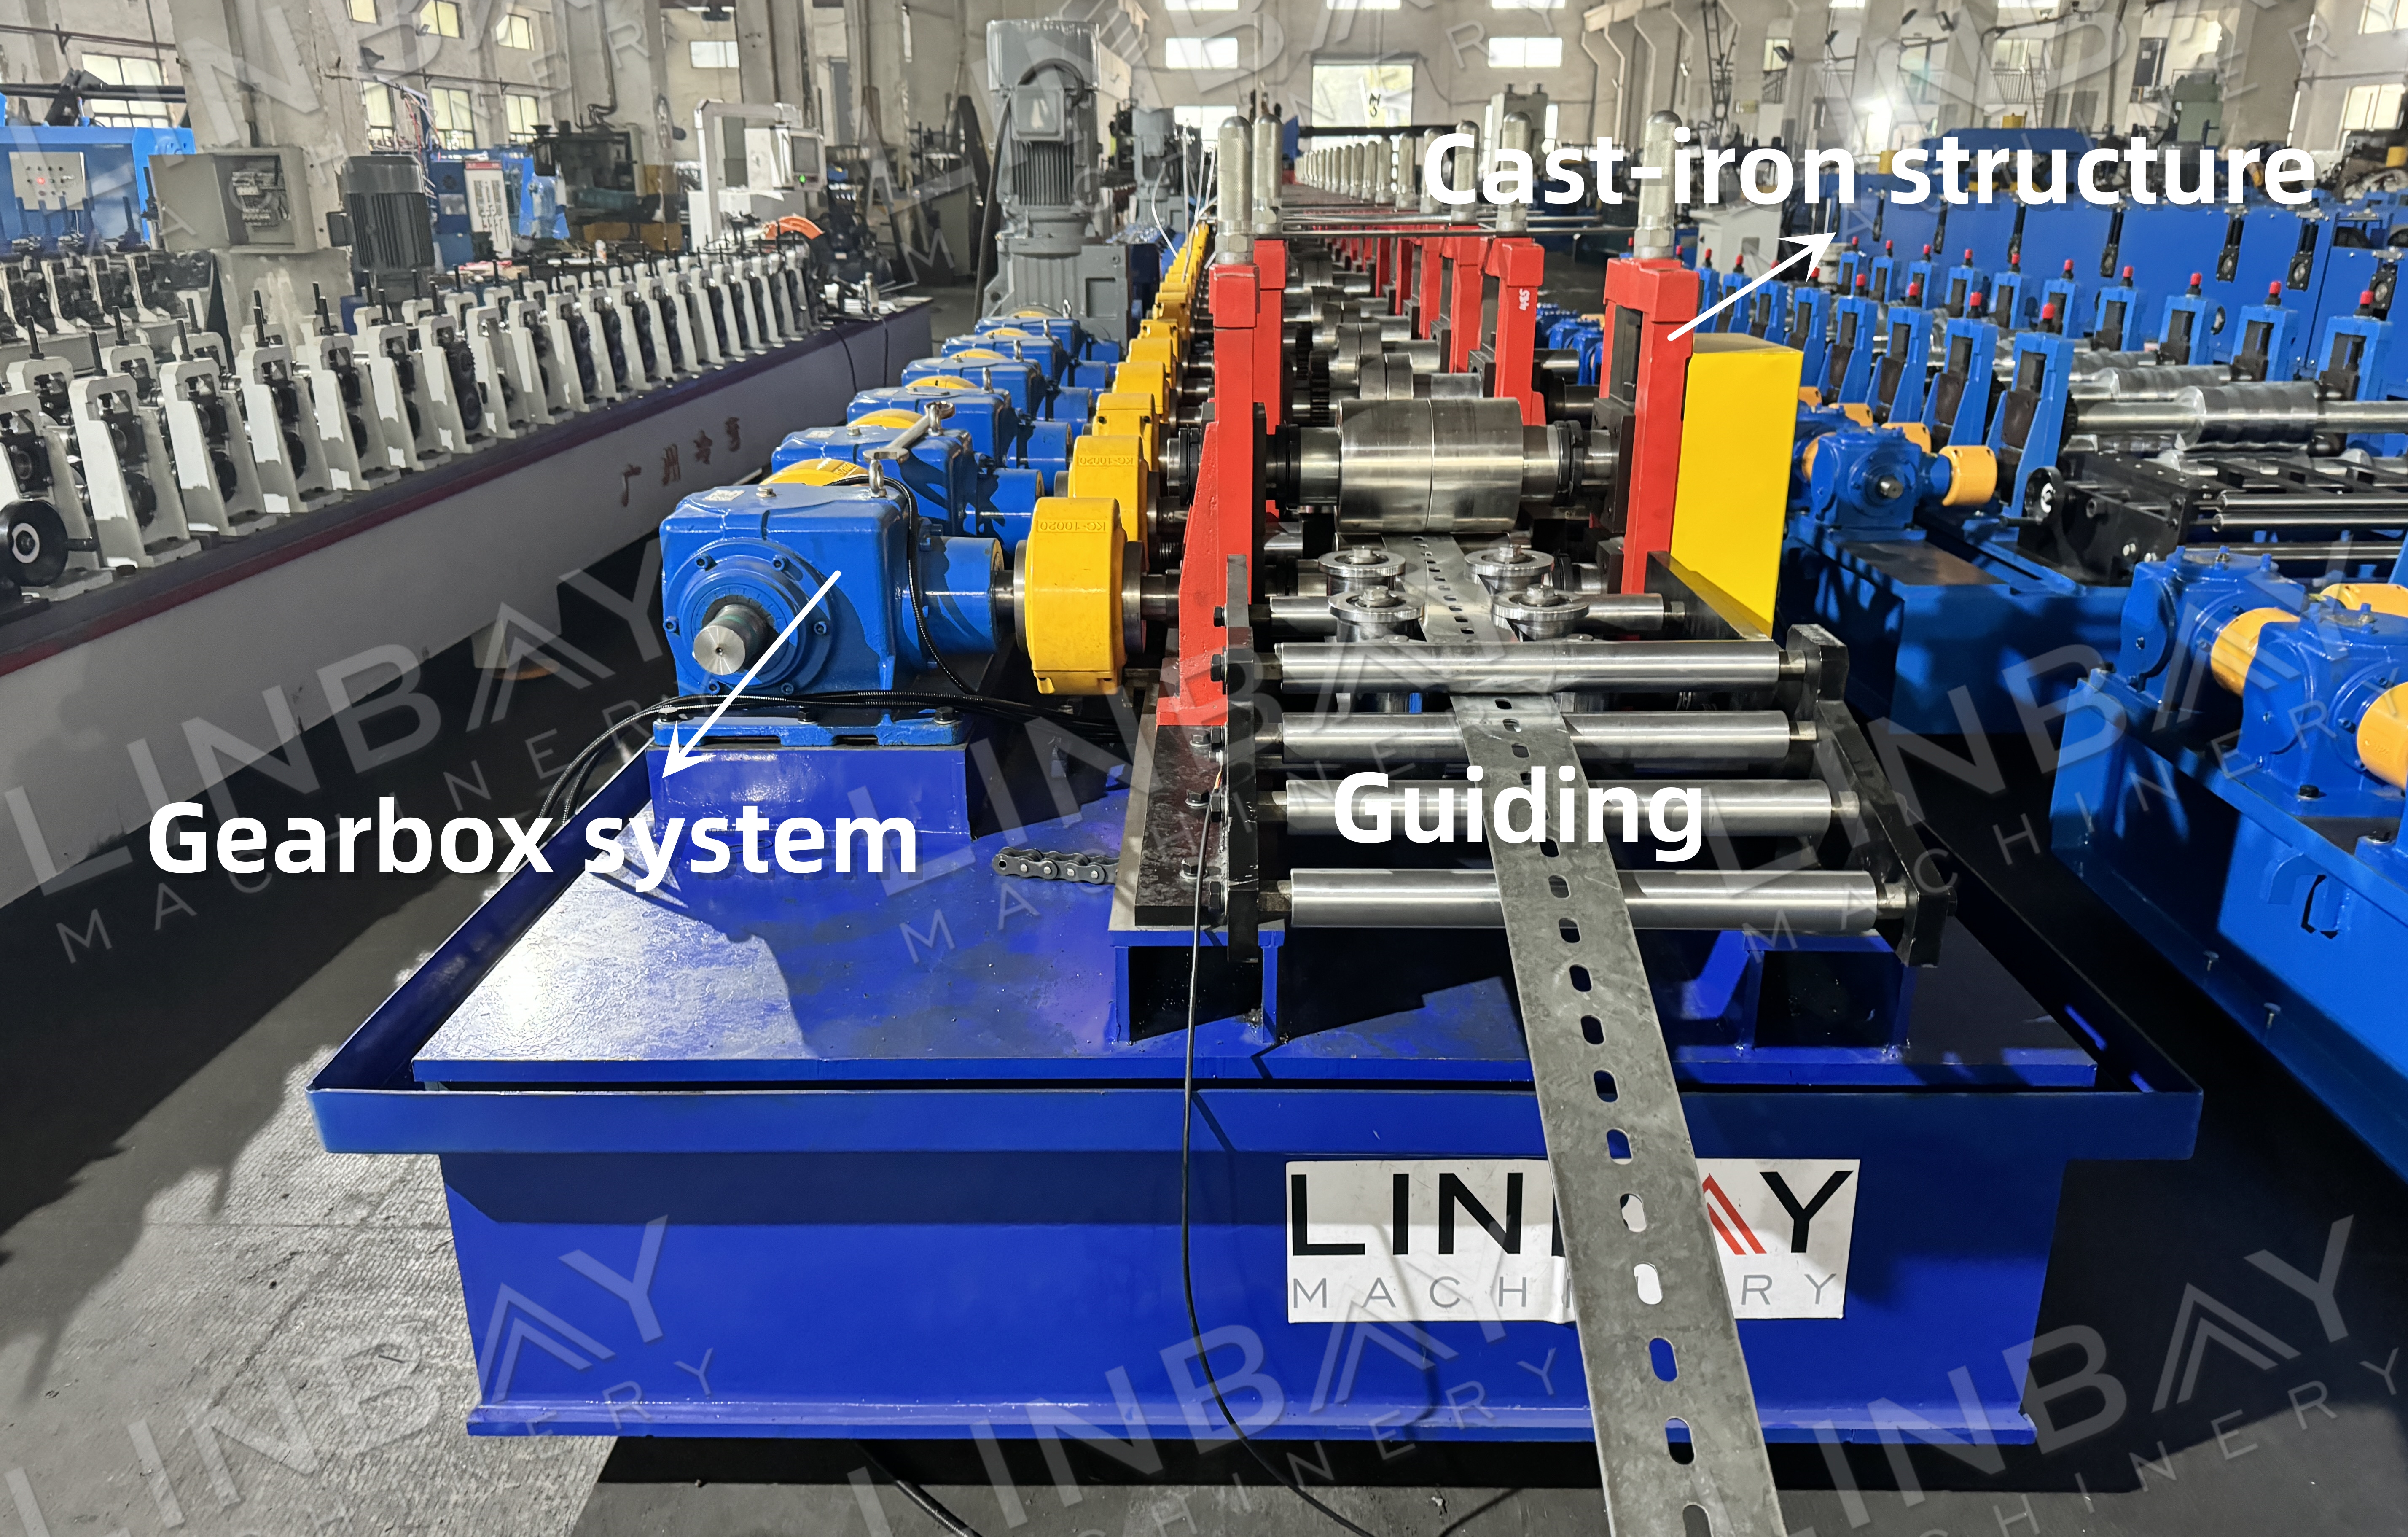
La profileuse est dotée d'une structure en fonte monobloc, lui conférant une durabilité exceptionnelle. Les rouleaux supérieur et inférieur exercent une force pour former la bobine d'acier, grâce à un réducteur qui fournit la puissance nécessaire au processus de formage.
Découpe à la scie volante
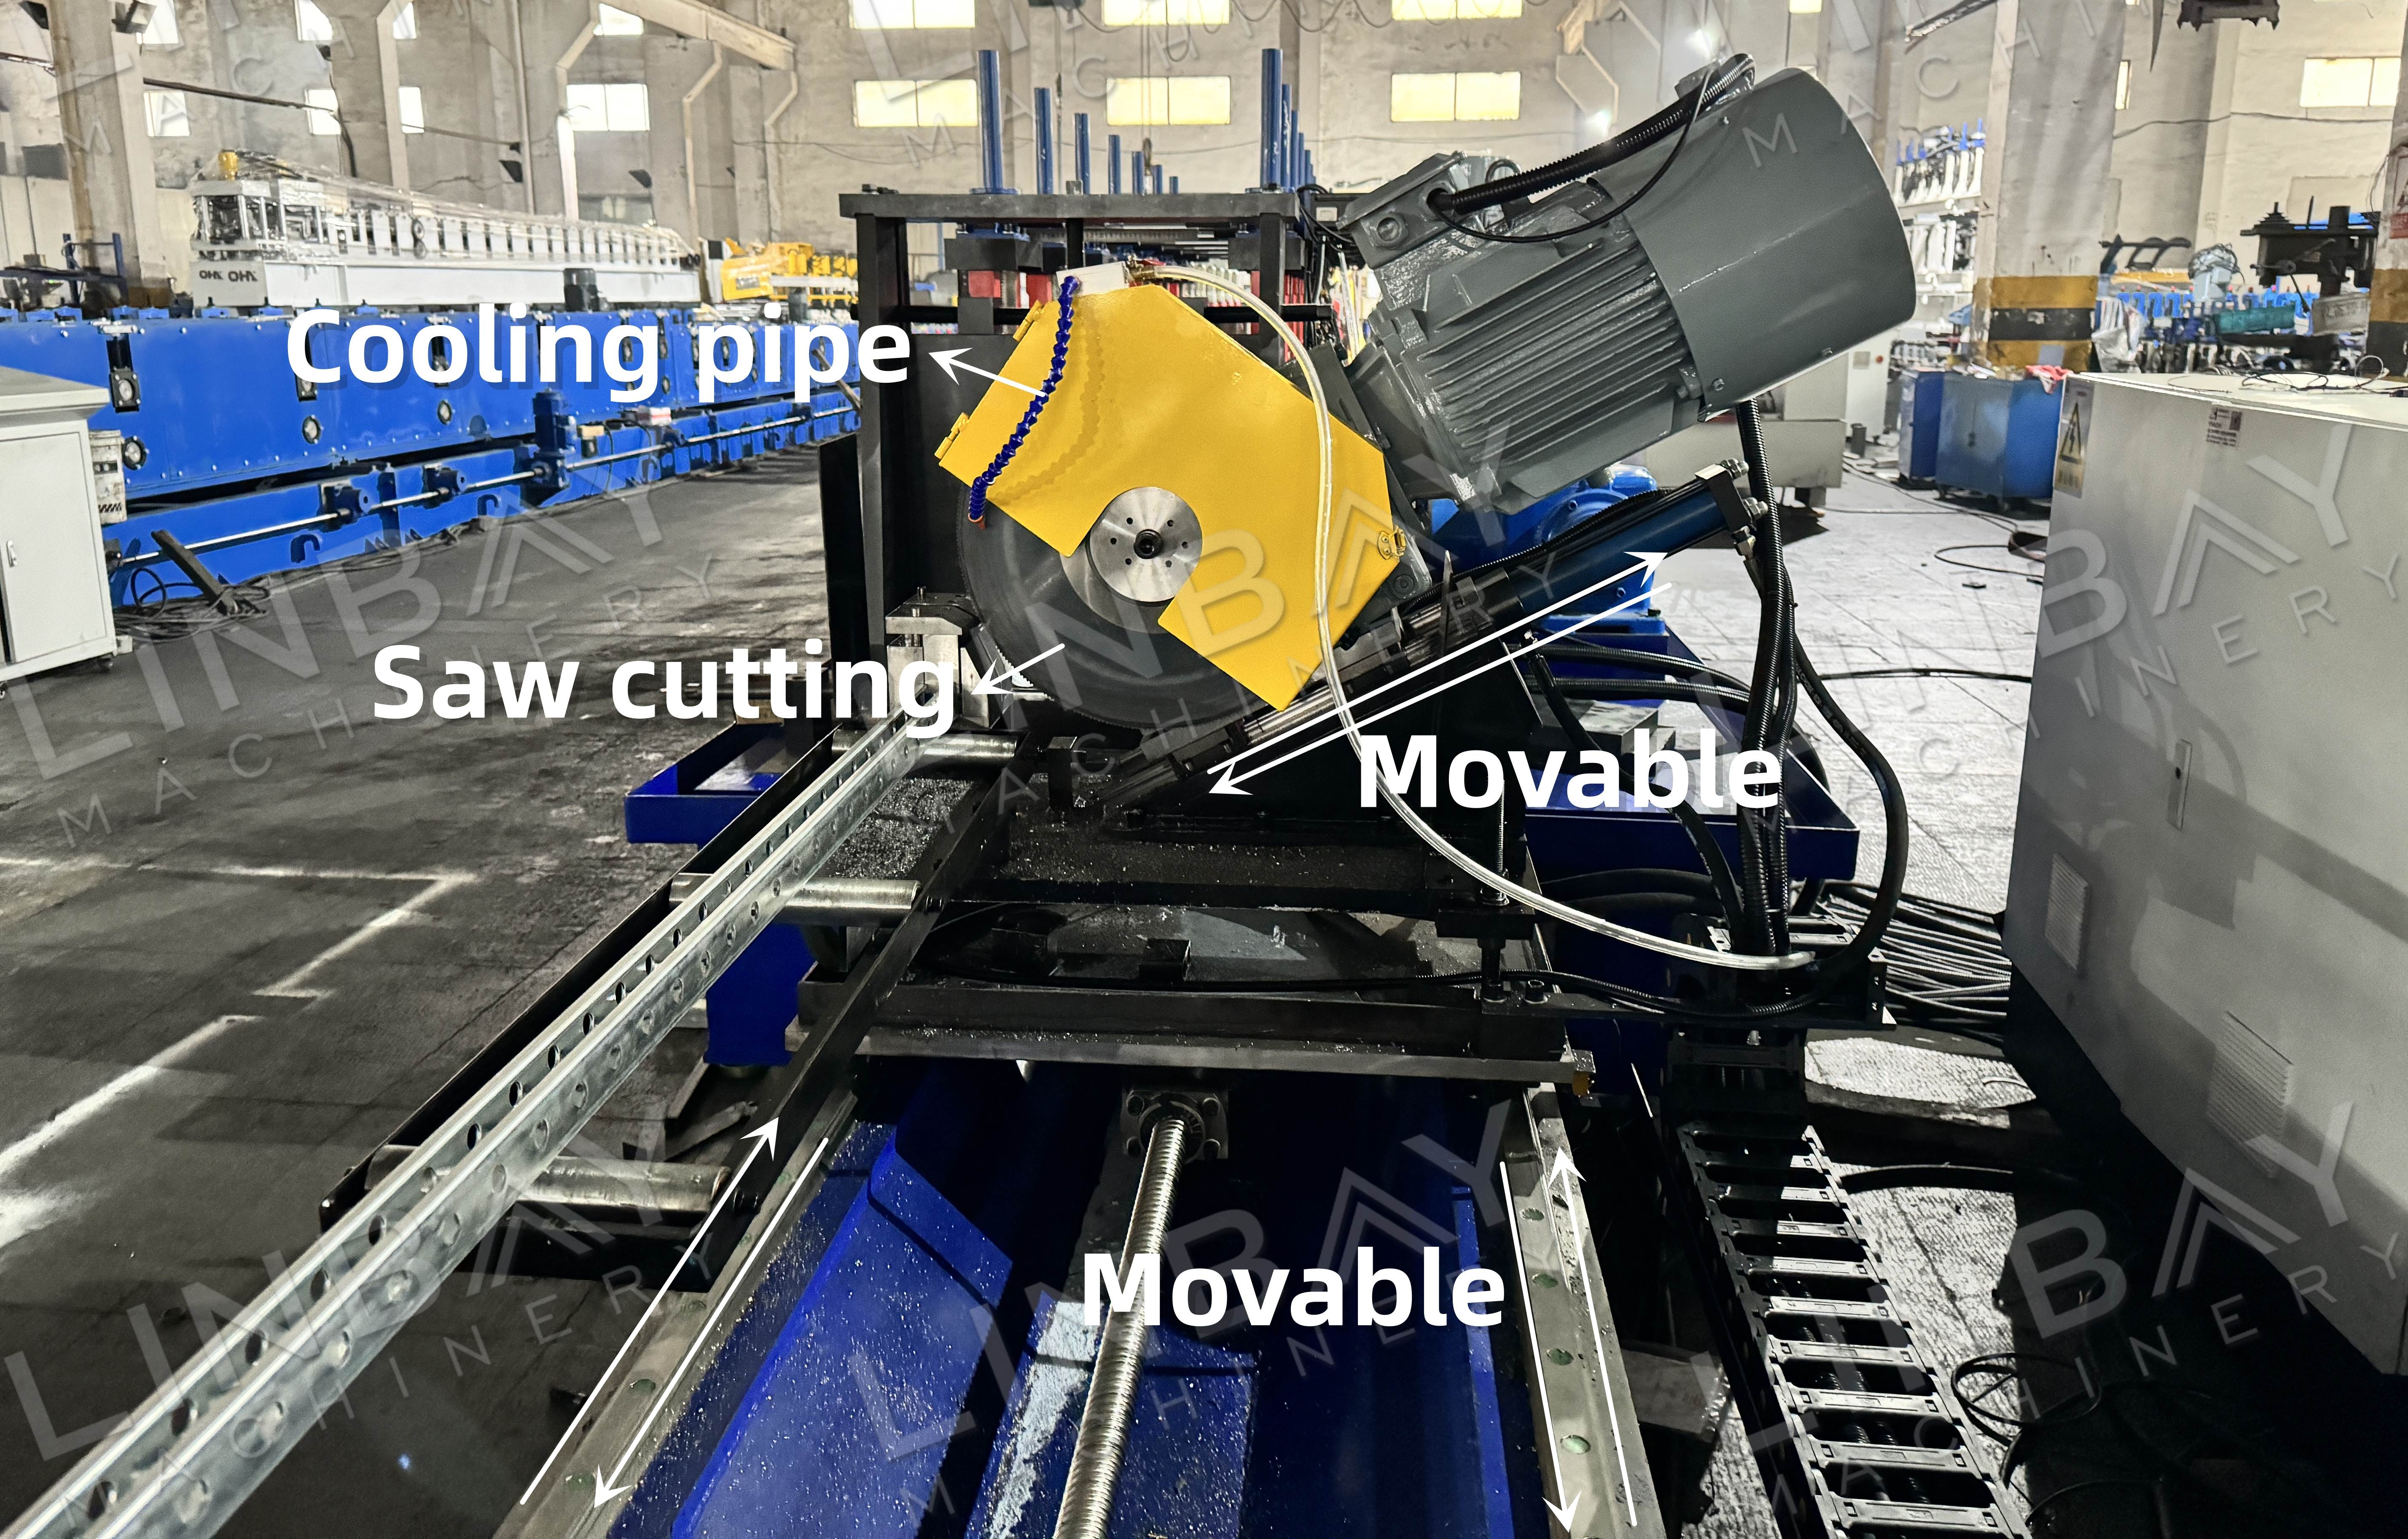
Le chariot de la scie volante accélère pour se synchroniser avec la vitesse des profilés mobiles, qui correspond également à celle de la profileuse. Ceci permet une découpe sans interruption de la production. Cette solution de découpe haute performance est idéale pour les opérations à grande cadence et génère un minimum de déchets.
Pendant le processus de coupe, la force pneumatique déplace la base de la lame de scie vers le canal de l'entretoise, tandis que la force hydraulique provenant de la station hydraulique entraîne la rotation de la lame de scie.
Centrale hydraulique
La centrale hydraulique fournit l'énergie nécessaire aux équipements tels que le dérouleur hydraulique et la découpeuse hydraulique. Elle est équipée de ventilateurs de refroidissement pour assurer une dissipation thermique efficace. Dans les climats chauds, nous recommandons d'agrandir le réservoir hydraulique afin d'améliorer la dissipation de la chaleur et d'augmenter le volume de fluide disponible pour le refroidissement. Ces mesures contribuent à maintenir une température de fonctionnement stable lors d'une utilisation prolongée, garantissant ainsi la fiabilité et l'efficacité de la ligne de production de profilage.
Armoire de commande PLC et encodeur
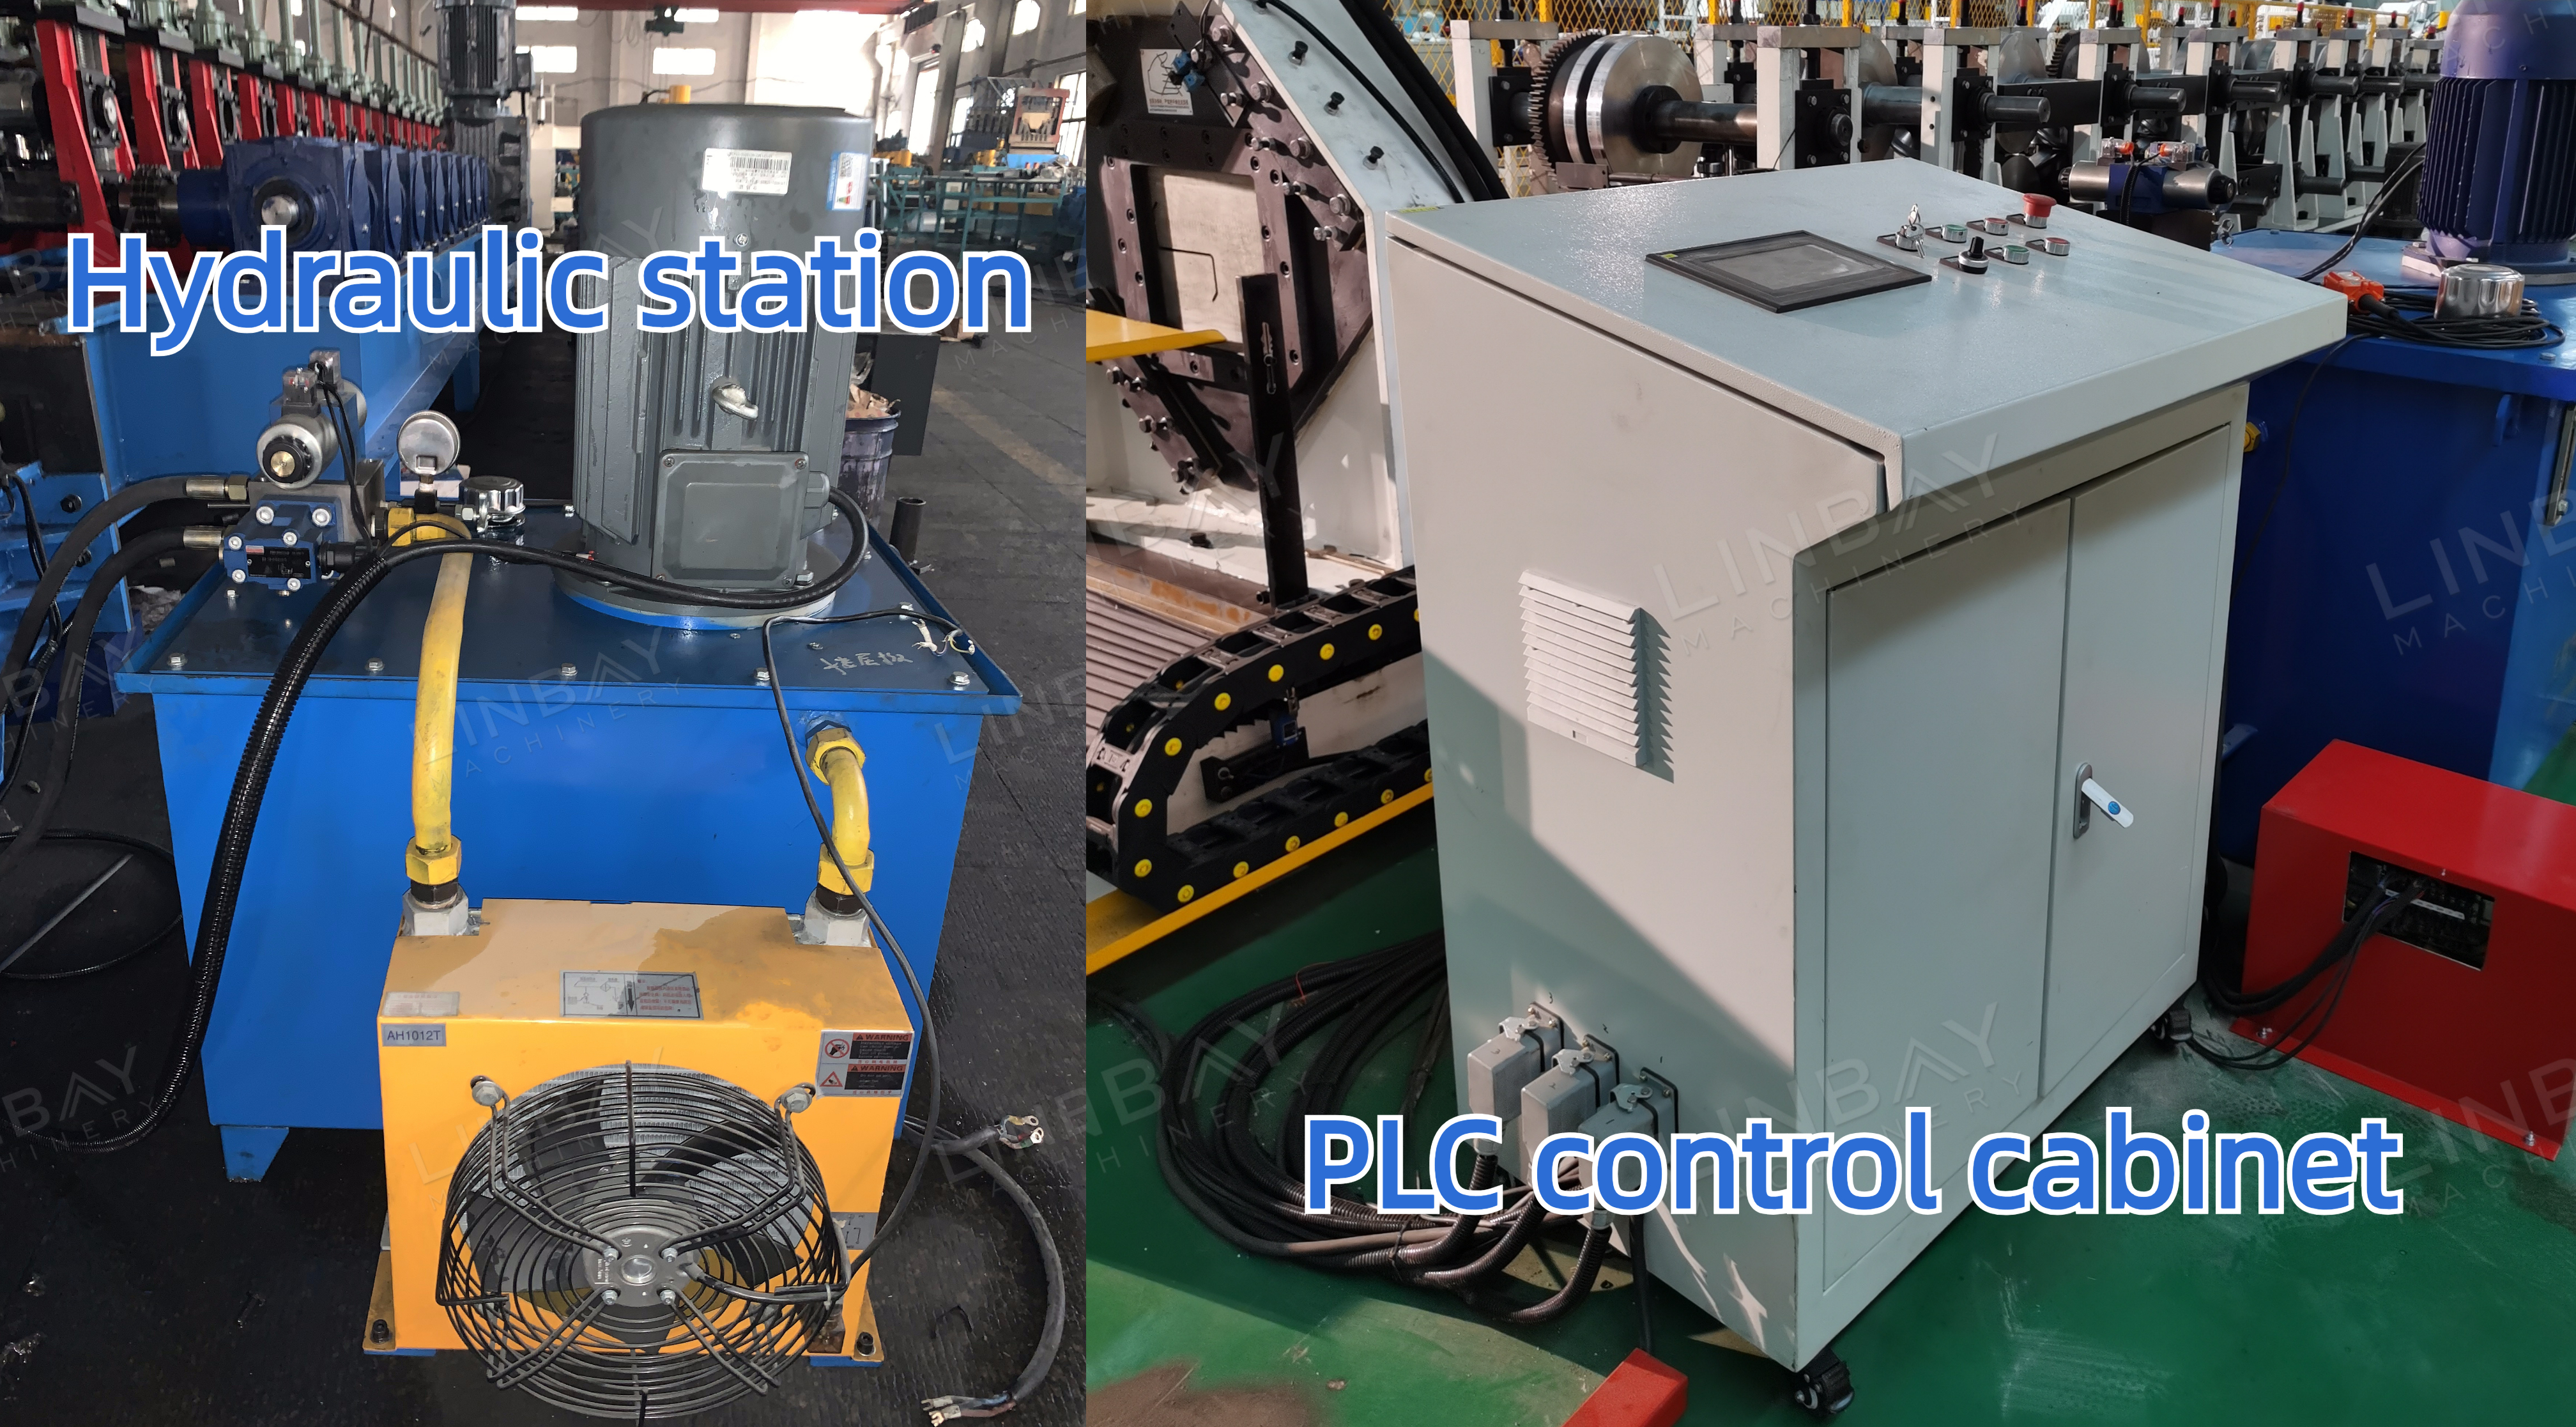
Les codeurs jouent un rôle crucial en fournissant un retour d'information sur la position, la vitesse et la synchronisation. Ils transforment la longueur mesurée de la bobine d'acier en signaux électriques, lesquels sont ensuite transmis à l'armoire de commande de l'automate programmable. Les opérateurs utilisent l'écran de l'armoire de commande pour ajuster des paramètres tels que la vitesse de production, le rendement par cycle et la longueur de coupe. Grâce à la précision des mesures et au retour d'information fournis par les codeurs, la machine de découpe atteint une précision de coupe de ±1 mm.
Découpe hydraulique volante VS Découpe à la scie volante
Lame de coupe : Chaque dimension de la fraiseuse hydraulique volante nécessite une lame de coupe indépendante. Cependant, la coupe à la scie n’est pas limitée par les dimensions des profilés de l’entretoise.
Usure et détérioration : Les lames de scie s’usent généralement plus vite que les lames de coupe hydrauliques et nécessitent un remplacement plus fréquent.
Bruit : La découpe à la scie a tendance à être plus bruyante que la découpe hydraulique, ce qui peut nécessiter des mesures d'insonorisation supplémentaires dans la zone de production.
Gaspillage : Une scie hydraulique, même correctement calibrée, engendre généralement un gaspillage inévitable de 8 à 10 mm par coupe. En revanche, une scie circulaire ne produit quasiment aucun gaspillage.
Entretien : Les lames de scie nécessitent un système de refroidissement pour gérer la chaleur générée par le frottement, garantissant ainsi une coupe continue et efficace. En revanche, la coupe hydraulique maintient une température plus constante.
Limites liées au matériau : L’acier inoxydable possède une limite d’élasticité supérieure à celle de l’acier au carbone ordinaire. Lors de la mise en œuvre de l’acier inoxydable, seul le sciage est approprié.
1. Dérouleur

2. L'alimentation

3. Poing

4. Bancs de profilage à rouleaux

5. Système de conduite

6. Système de coupe

Autres

Table extérieure