ビデオ
プロフィール
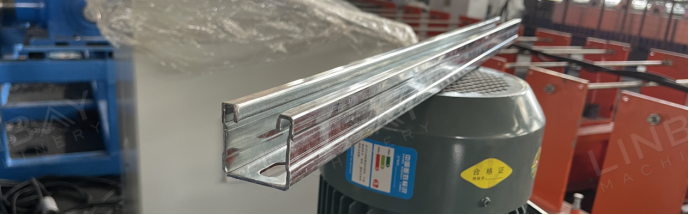
ストラットチャンネルは、ソーラーパネルの取り付け、配管、HVACシステムなどの用途で頻繁に使用されます。標準的なストラットチャンネルの高さには、21mm、41mm、52mm、62mm、71mm、82mm。成形ローラーの直径は支柱チャンネルの高さに応じて変化し、チャンネルが高くなるほど成形ステーションの数も増えます。これらのチャンネルは通常、熱間圧延鋼、冷間圧延鋼、亜鉛メッキ鋼、またはステンレス鋼、厚さは12ゲージ(2.5mm)から16ゲージ(1.5mm)。
注:ステンレス鋼は降伏強度が高いため、同じ厚さの低合金鋼や通常の炭素鋼に比べて、成形に必要な力が大きくなります。そのため、ステンレス鋼用のロール成形機は、通常の炭素鋼や亜鉛メッキ鋼用のものとは異なります。
LINBAYは、様々な寸法に対応可能な生産ラインを提供しており、寸法調整に必要な自動化レベルに応じて、手動式と自動式に分類されます。
実例 - 主な技術パラメータ
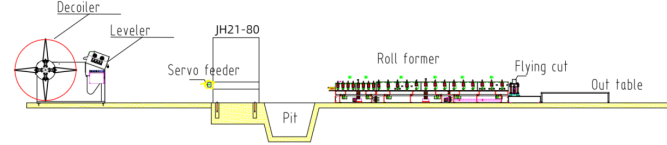
フローチャート:デコイラー→サーボフィーダー→パンチプレス→ガイド→ロール成形機→フライングソー切断→アウトテーブル
実例 - 主な技術パラメータ
1. ライン速度:15m/分、調整可能
2. 適合材料:熱間圧延鋼、冷間圧延鋼、亜鉛メッキ鋼
3. 材料の厚さ:1.5~2.5mm
4. ロール成形機:鋳鉄構造
5. 駆動システム:ギアボックス駆動システム
6. 切断システム:フライングソー切断。ロール成形機は切断中も停止しません。
7. PLCキャビネット:シーメンスシステム
実例 - 機械
1. レベラー付き油圧式デコイラー*1
2.サーボフィーダー*1
3.パンチプレス*1
4. ロール成形機*1
5. フライングソー切断機*1
6. PLC制御盤×2
7.油圧ステーション*2
8. スペアパーツボックス(無料)×1
コンテナサイズ:2x40GP + 1x20GP
実際の事例説明
レベラー付きデコイラー
この機械は、デコイラーとレベラーの機能を統合し、床面積の利用効率を最適化します。特に支柱チャンネルへの連続穴あけ加工においては、1.5mm以上の厚さの鋼コイルのレベリングが不可欠です。レベラーは鋼コイルの表面を滑らかにし、内部応力を緩和することで、成形加工と直線加工を容易にします。
サーボフィーダー
サーボフィーダーは、サーボモーターを使用していることからその名が付けられています。サーボモーターは起動・停止時の遅延が最小限であるため、鋼コイルの供給において非常に高い精度を実現します。この精度は、ストラットチャンネルの製造において、厳しい公差を維持し、鋼コイルの無駄を最小限に抑えるために不可欠です。さらに、フィーダー内部の空気圧クランプが鋼コイルを搬送する際に、表面を傷から保護します。
パンチプレス
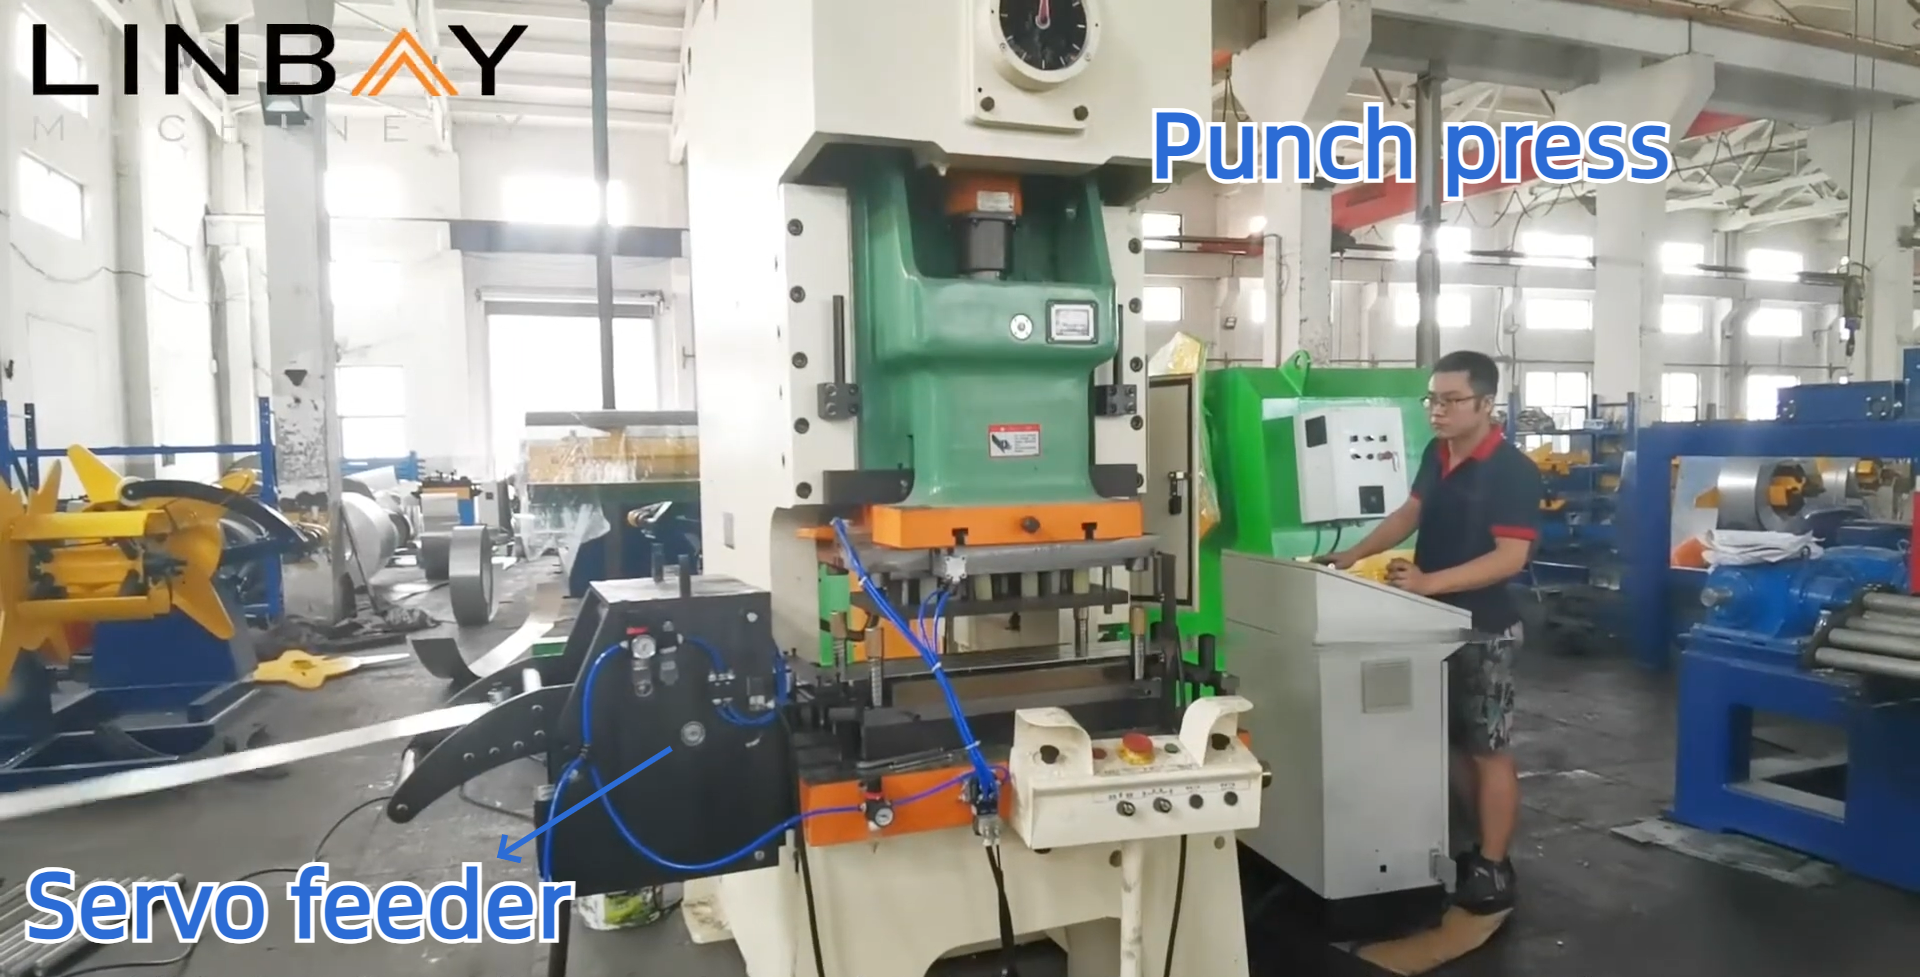
鋼板コイルに穴を開けるには、パンチプレスを使用します。この穴は、ストラットチャンネルを固定するためのネジやナットを取り付けるのに不可欠です。このパンチプレスは、一体型油圧パンチ(ロール成形機と同じベースに取り付けられているもの)や独立型油圧パンチよりも高速に動作します。当社では、世界各地に拠点を持ち、便利なアフターサービスと交換部品の入手が容易なことで知られる中国の有名ブランド、Yangli社のパンチプレスを使用しています。
ガイド
ガイドローラーは、鋼コイルと機械を同じ中心線に沿って整列させ、支柱チャンネルの直線性を確保します。この整列は、設置時に支柱チャンネルを他のプロファイルと正確に合わせるために不可欠であり、構造物全体の安定性に直接影響します。
ロール成形機
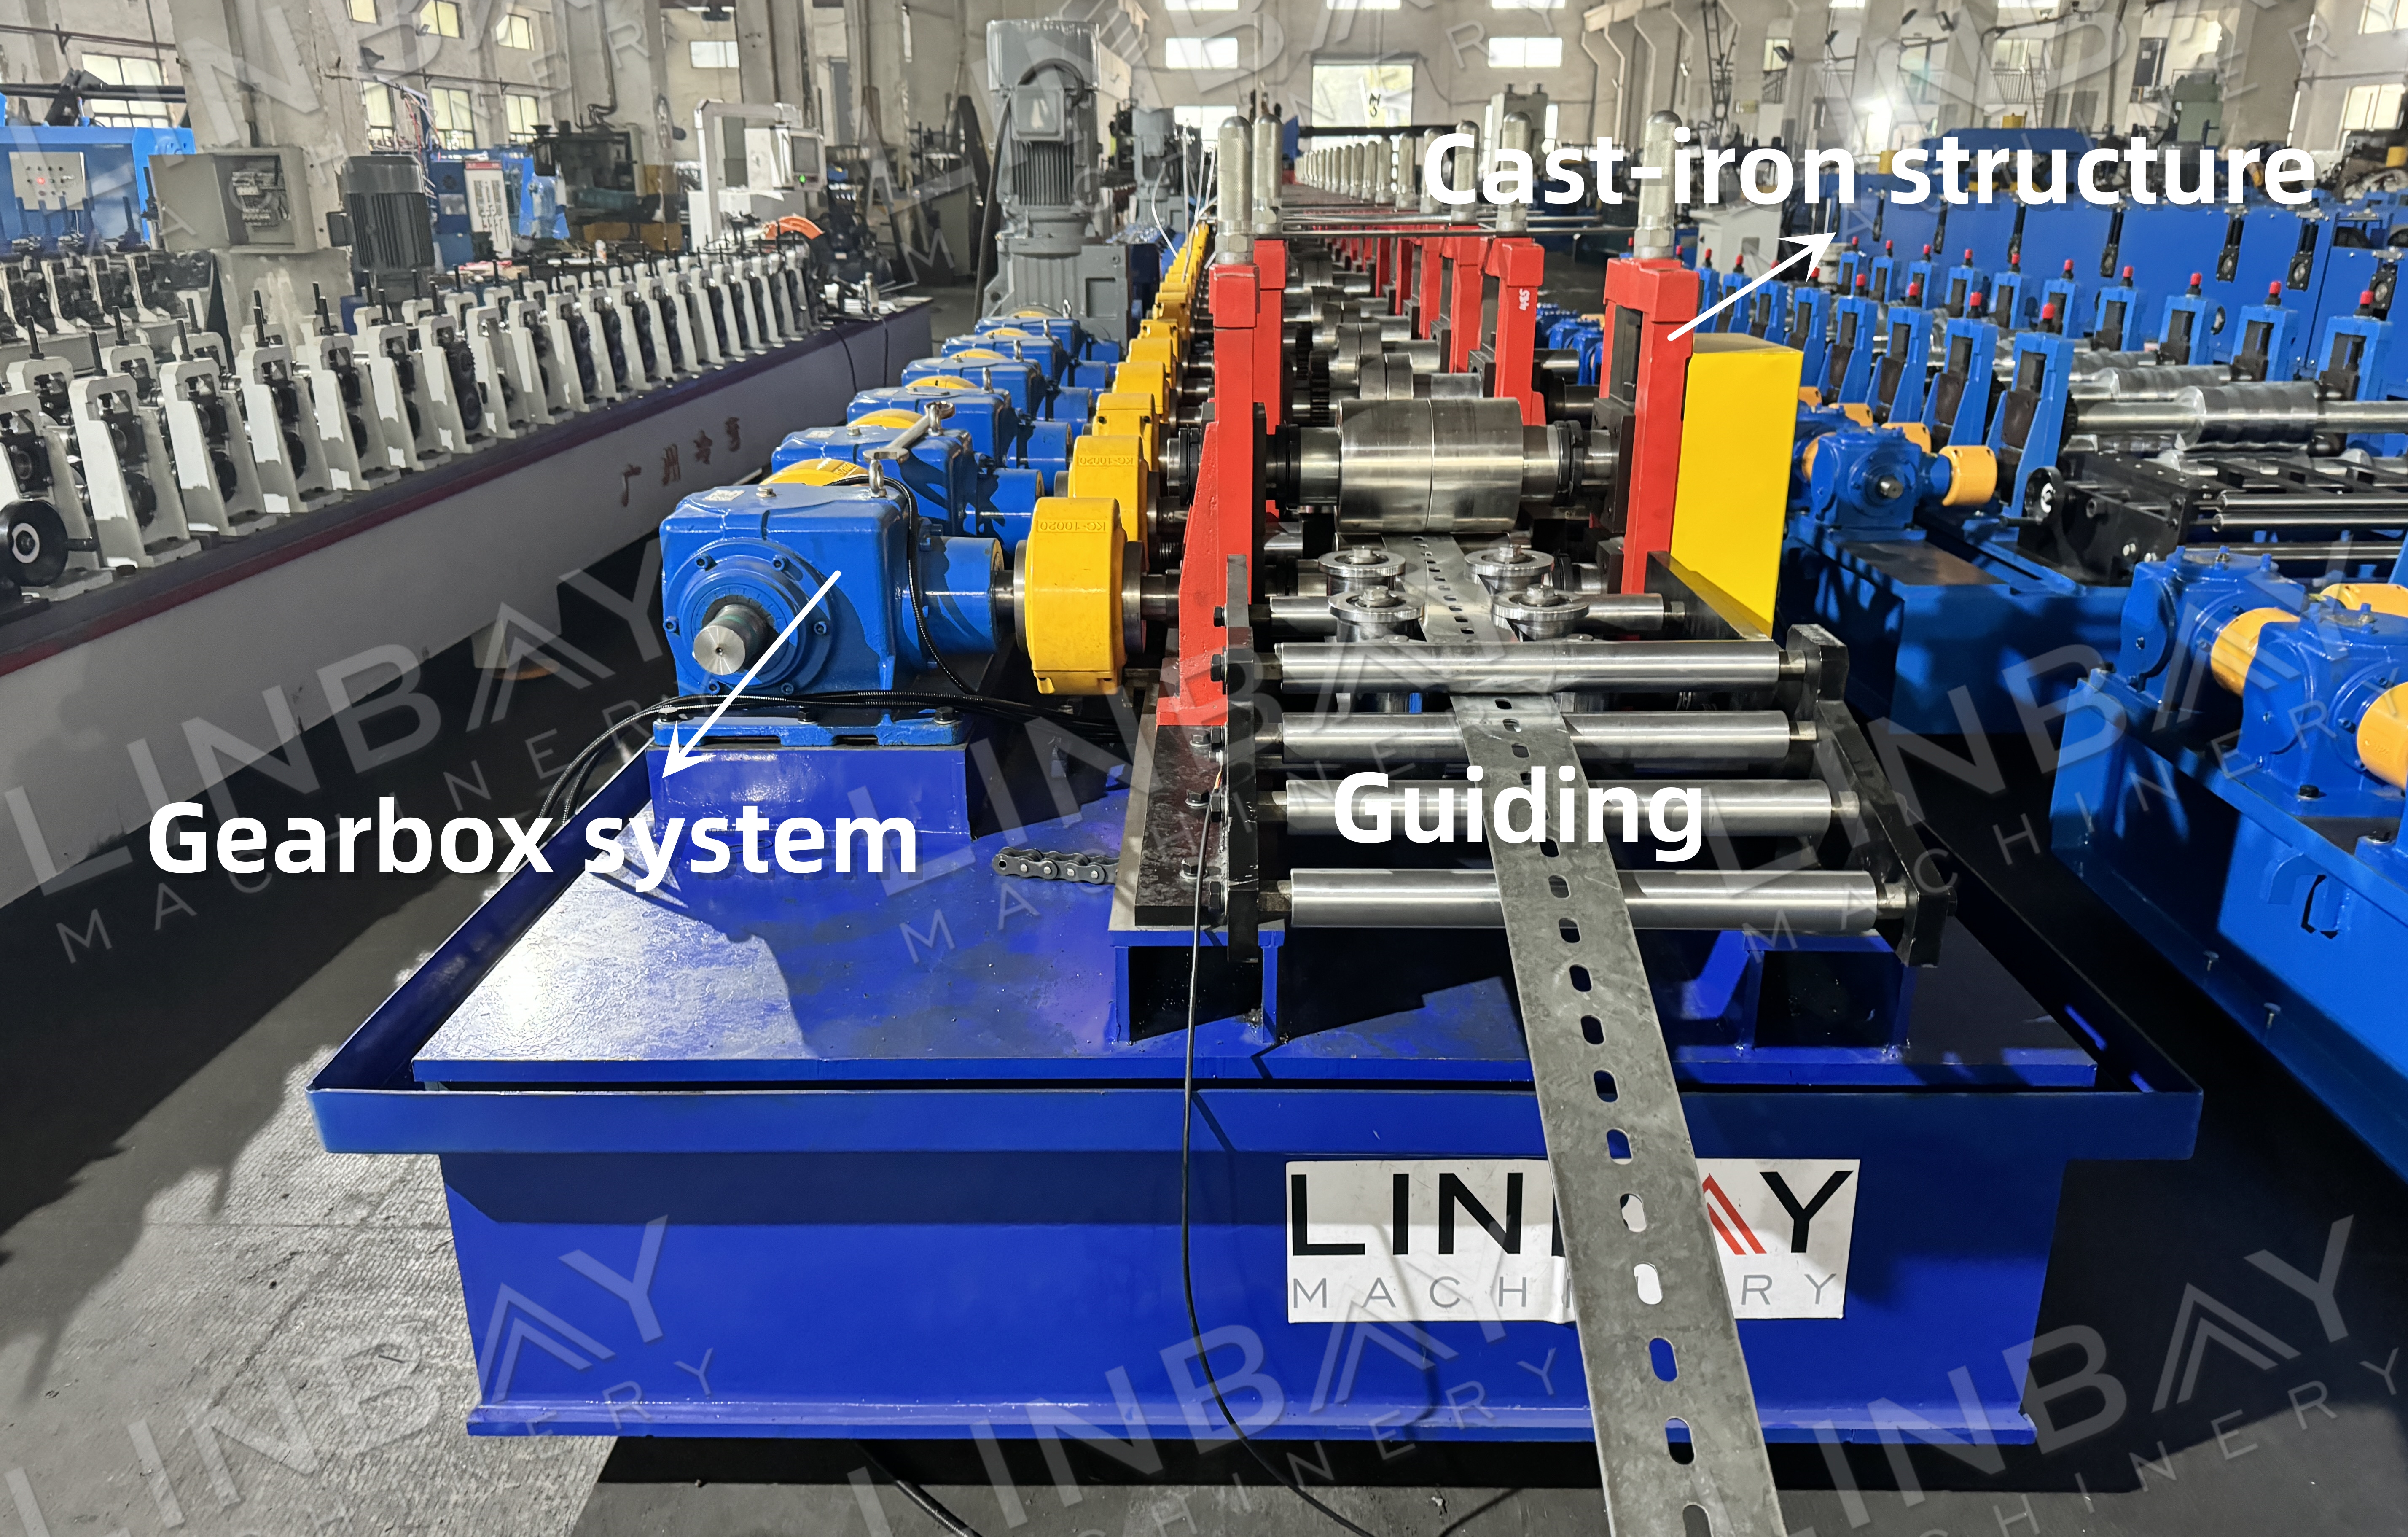
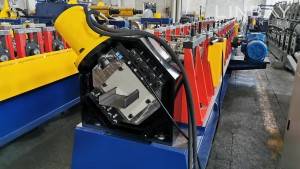
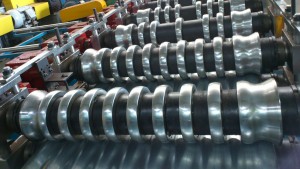
このロール成形機は、一枚の鋼板から作られた鋳鉄製の構造を誇り、卓越した耐久性を実現しています。上下のローラーが鋼コイルに力を加え、ギアボックスによって駆動されることで、成形プロセスに必要な十分な動力が供給されます。
フライングソー切断
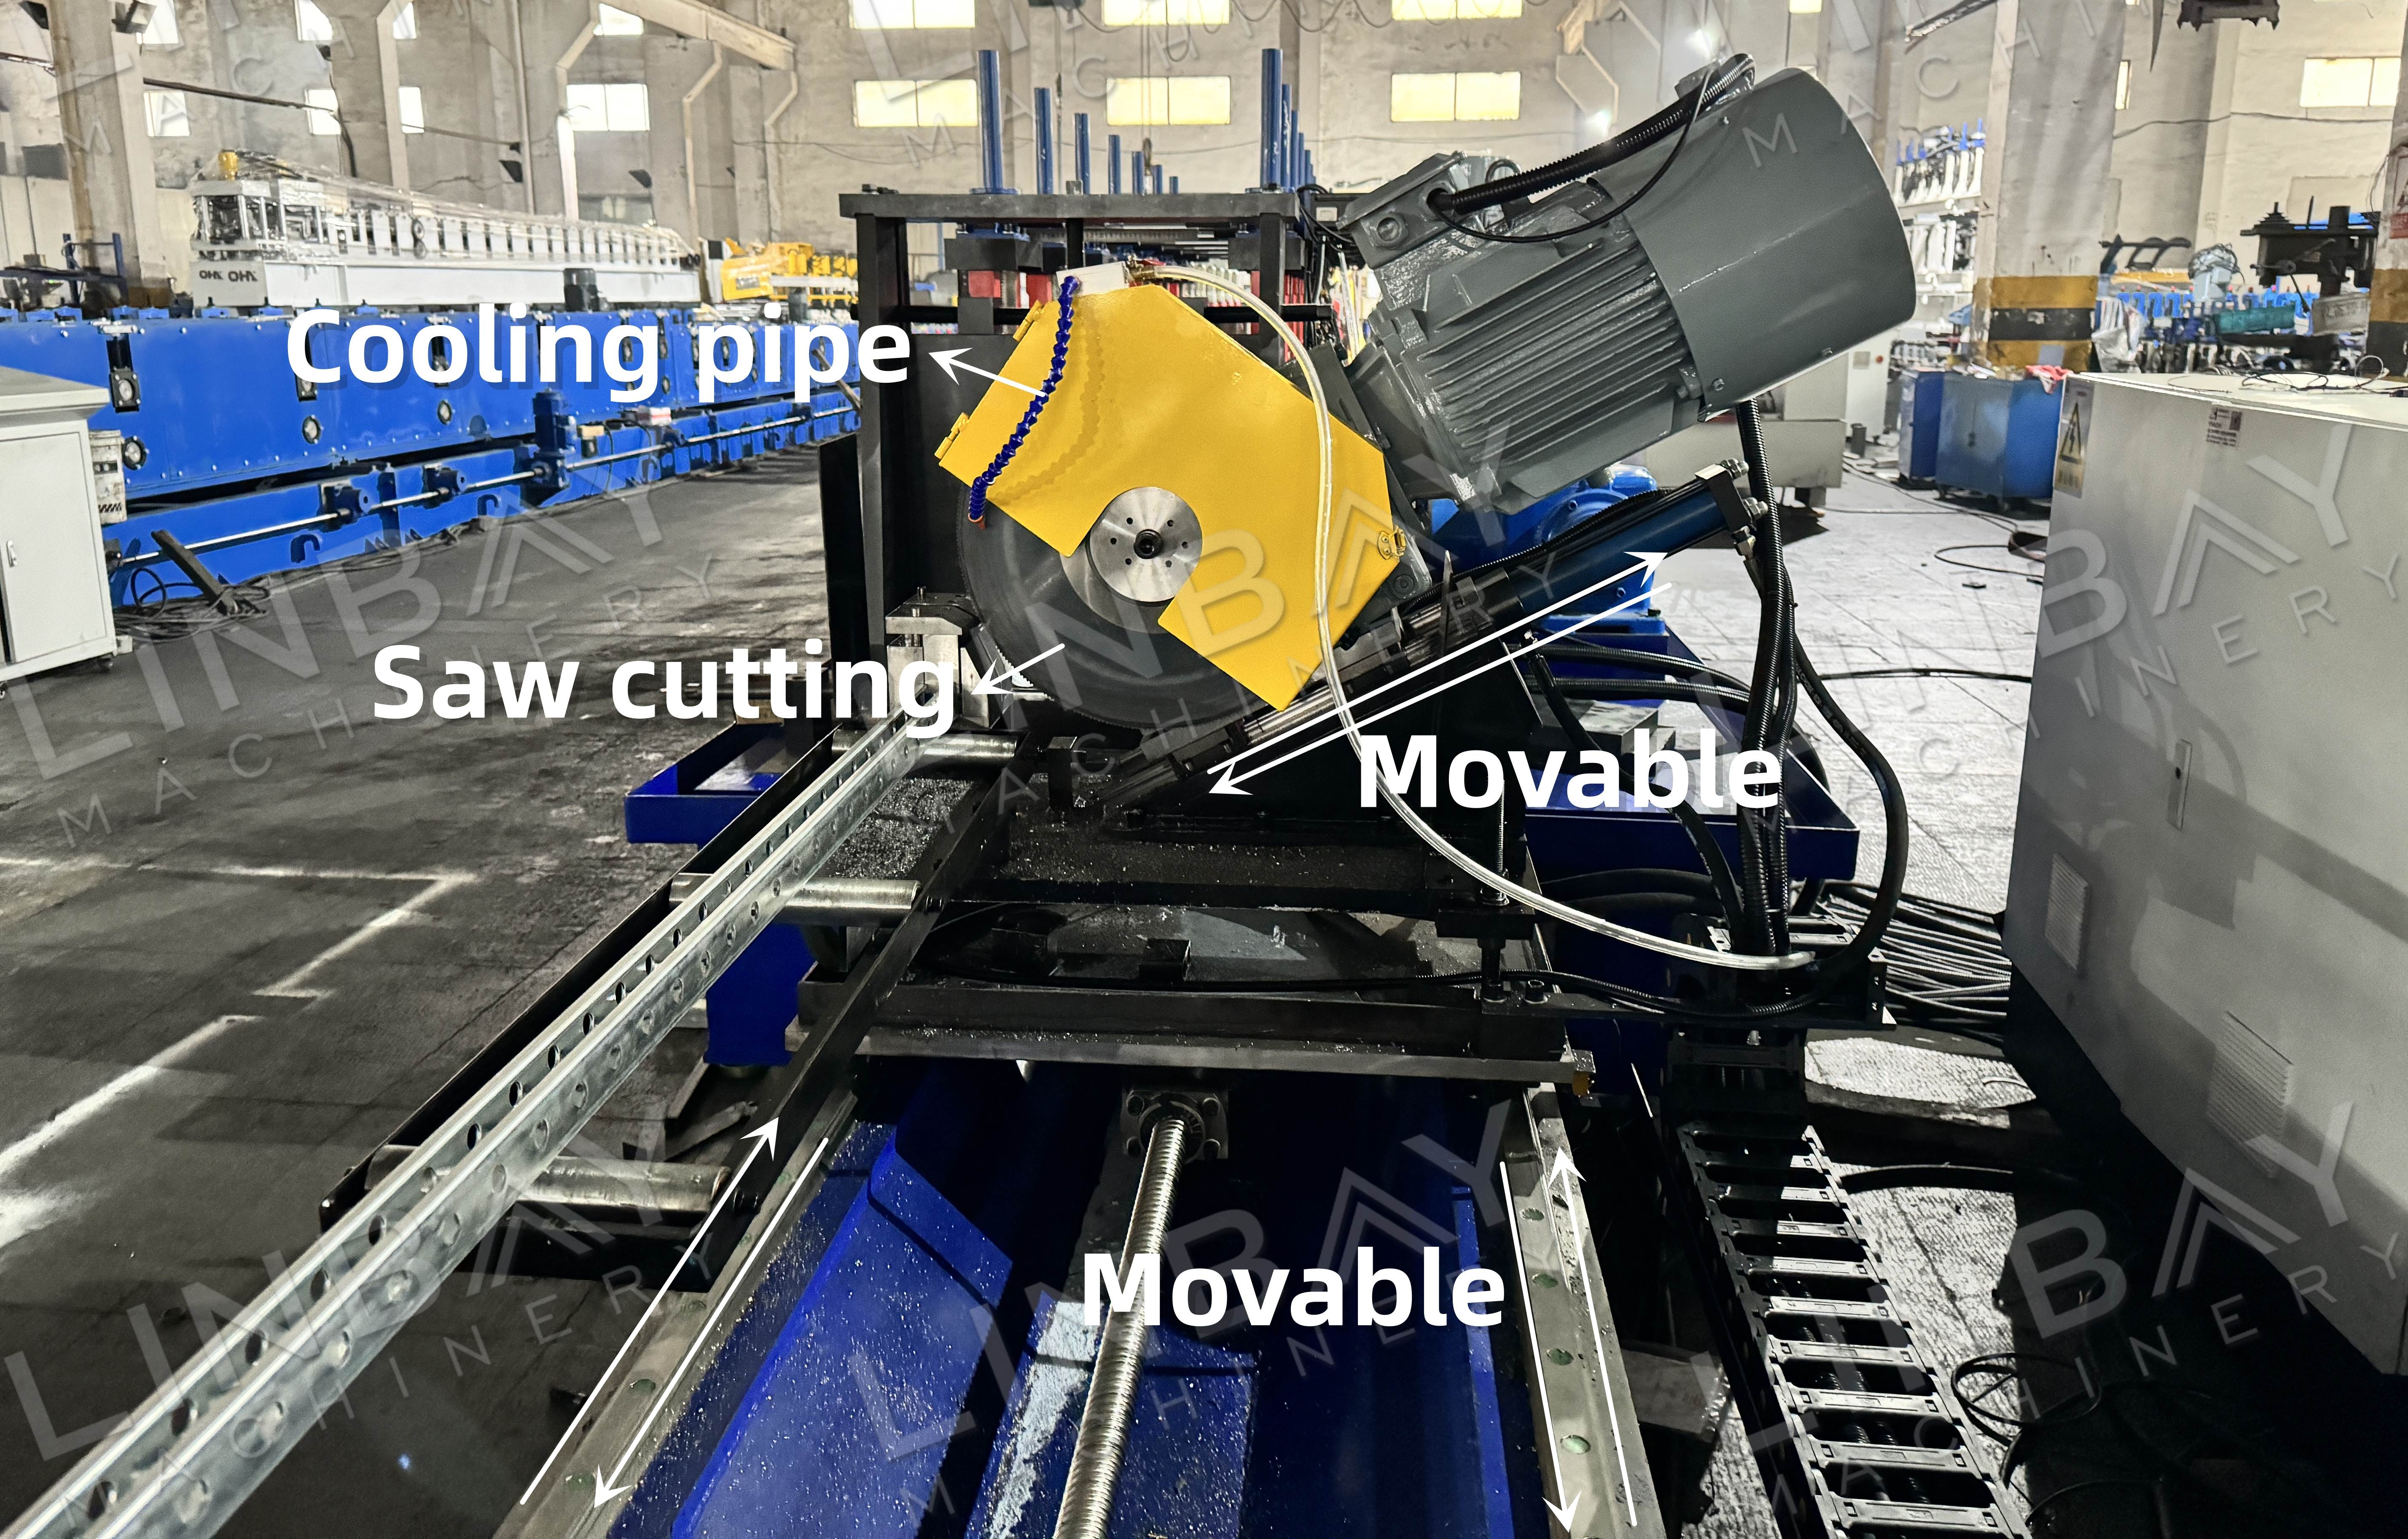
フライングソーカッターのキャリッジは、可動式ストラットチャンネルの速度(ロール成形機の速度でもある)に合わせて加速します。これにより、生産工程を中断することなく切断が可能になります。この高効率な切断ソリューションは、高速加工に最適で、廃棄物の発生を最小限に抑えます。
切断工程では、空気圧によって鋸刃の基部が支柱チャンネルに向かって移動し、油圧ステーションからの油圧によって鋸刃が回転する。
水力発電所
油圧ステーションは、油圧式デコイラーや油圧式カッターなどの機器に必要な動力を供給し、効果的な放熱を確保するために冷却ファンを備えています。高温地域では、放熱性を向上させ、冷却に利用できる作動油量を増やすために、油圧リザーバーを大型化することをお勧めします。これらの対策により、長時間の使用時でも安定した動作温度を維持し、ロール成形生産ラインの信頼性と効率性を確保できます。
PLC制御盤およびエンコーダ
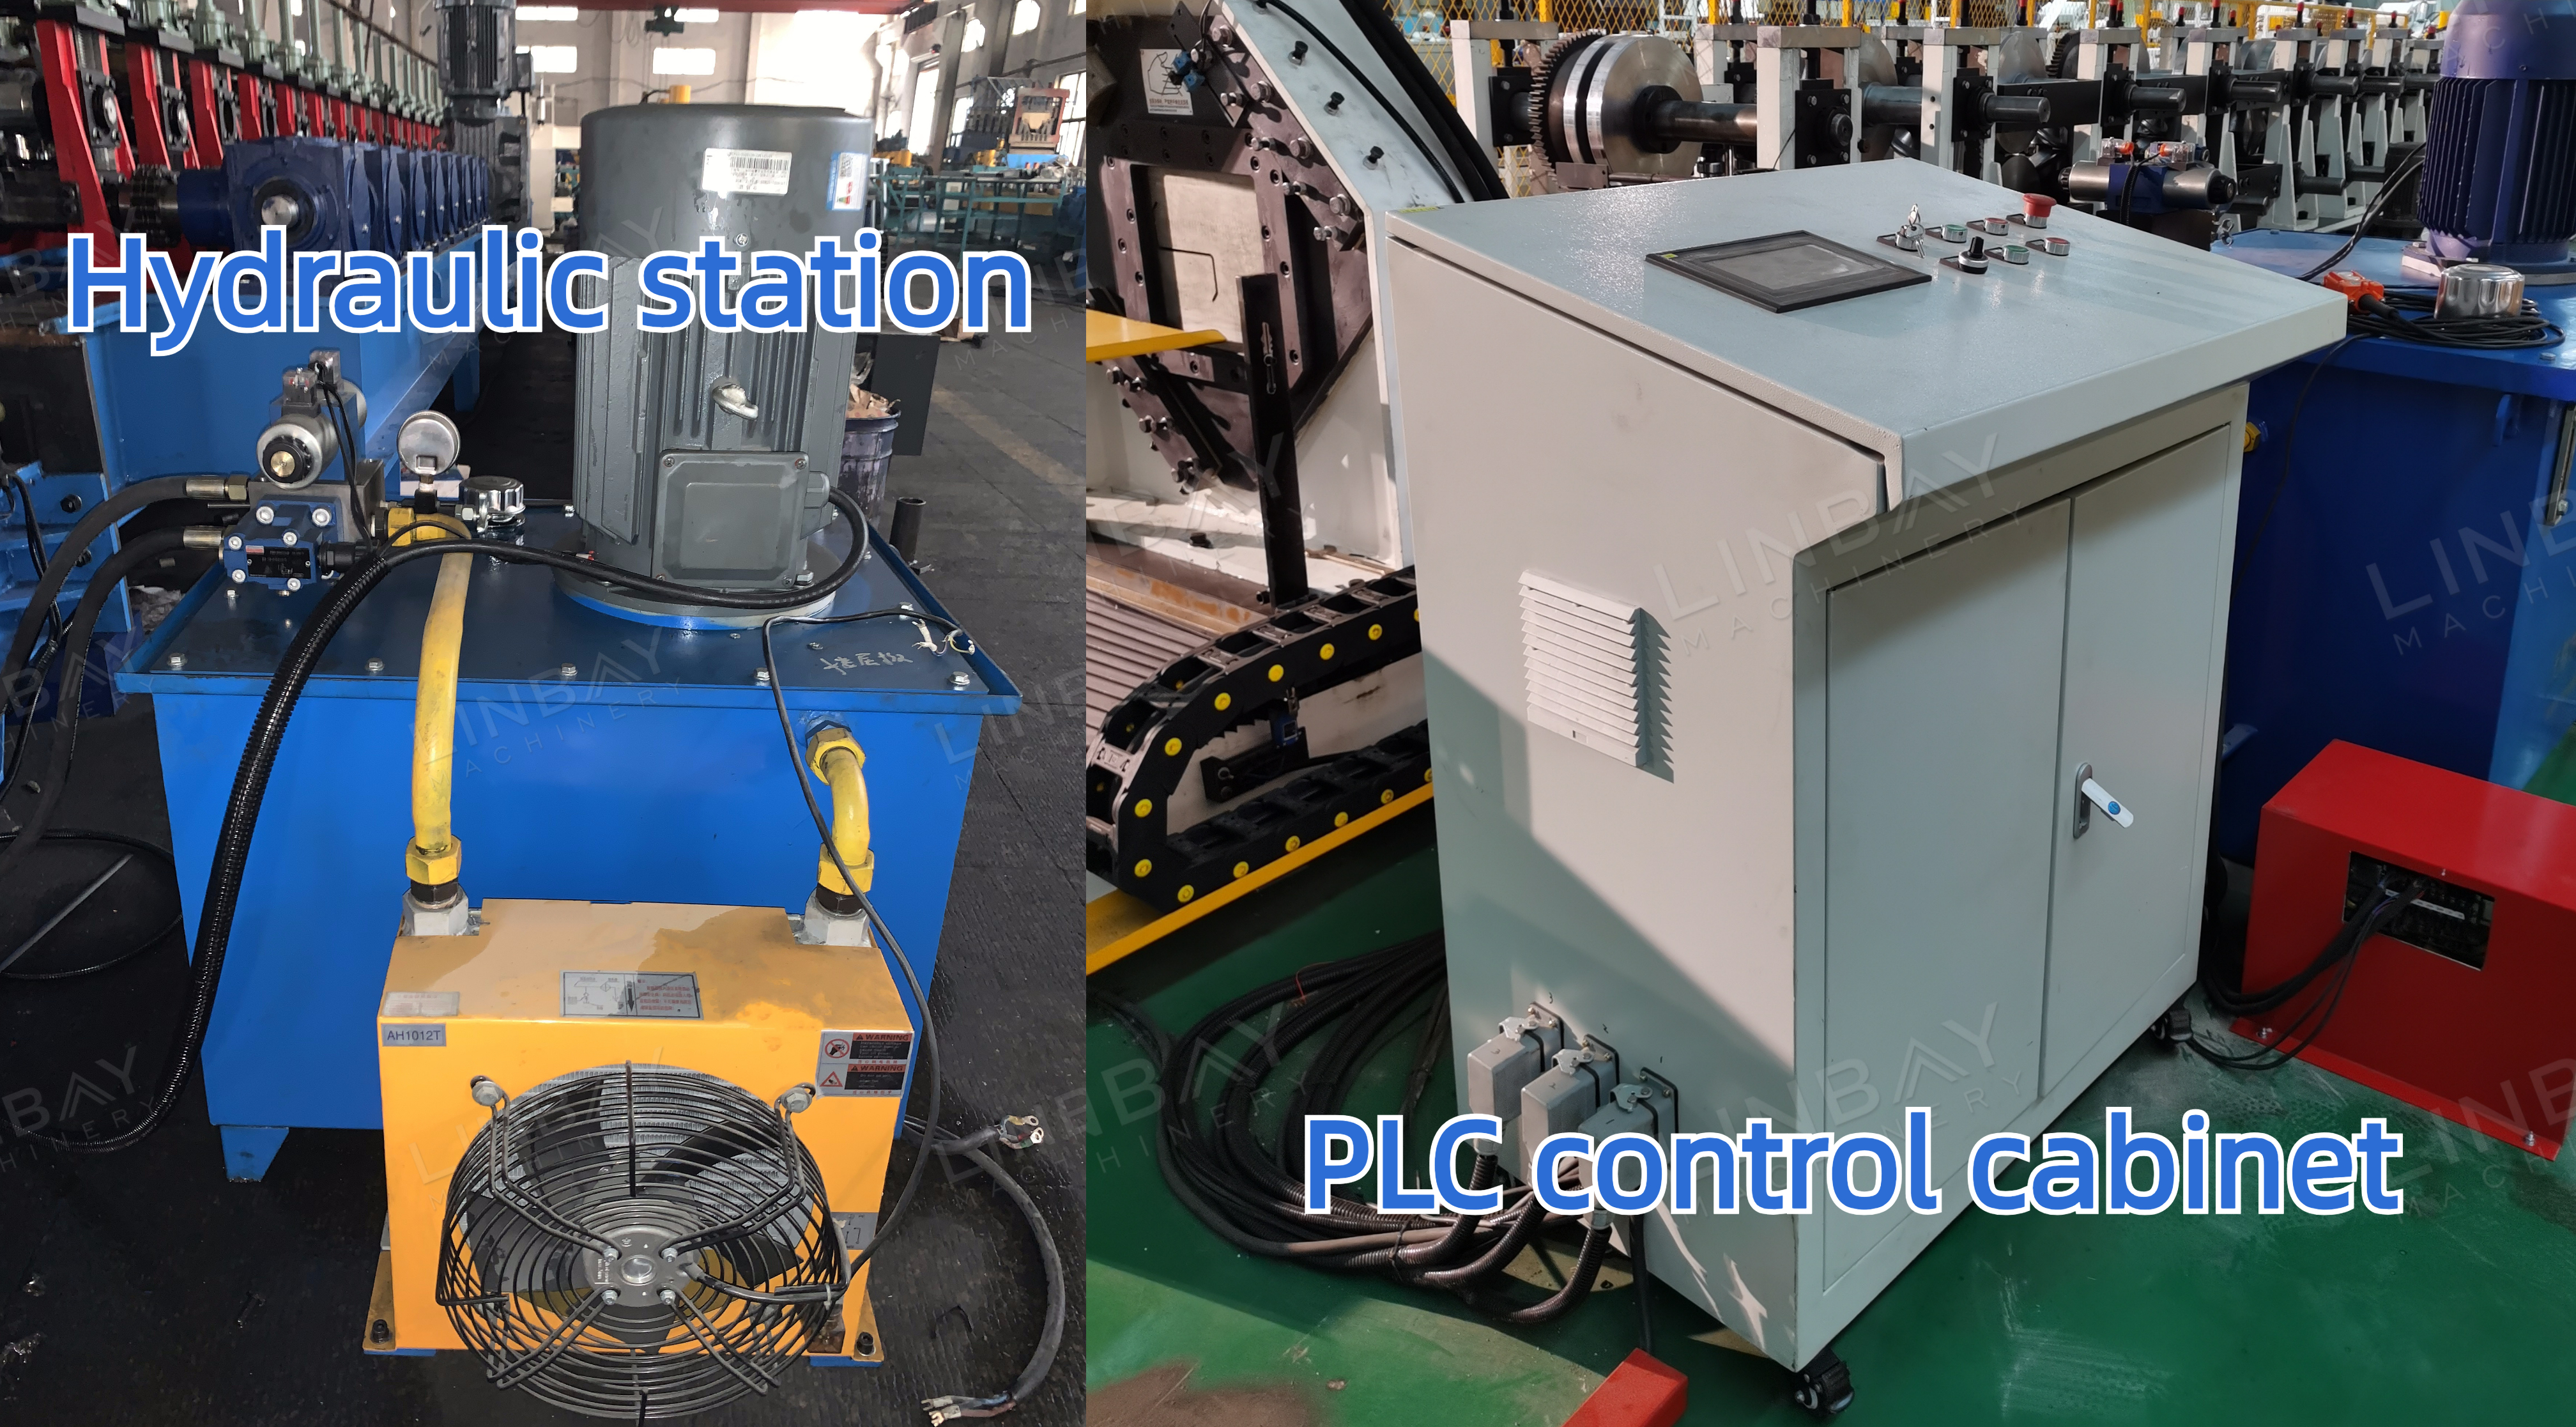
エンコーダは、位置、速度、同期に関するフィードバックを提供する上で重要な役割を果たします。エンコーダは、鋼コイルの測定長さを電気信号に変換し、それをPLC制御盤に送信します。オペレーターは制御盤のディスプレイを使用して、生産速度、サイクルあたりの出力、切断長さなどのパラメータを調整します。エンコーダからの正確な測定とフィードバックのおかげで、切断機は±1mm以内の切断精度を実現できます。
フライング油圧切断 vs フライング鋸切断
切断刃:フライング油圧カッターの各寸法には、それぞれ独立した切断刃が必要です。ただし、鋸切断は支柱チャンネルの寸法によって制限されません。
摩耗:鋸刃は一般的に油圧切断刃に比べて摩耗が早く、より頻繁な交換が必要です。
騒音:鋸切断は油圧切断よりも騒音が大きい傾向があるため、製造エリアに追加の防音対策が必要になる場合があります。
無駄:油圧カッターは、適切に調整した場合でも、通常、切断ごとに8~10mmの避けられない無駄が生じます。一方、鋸刃カッターは、ほとんど無駄が生じません。
メンテナンス:鋸刃は、摩擦によって発生する熱を管理し、連続的かつ効率的な切断を確保するために冷却システムを必要とします。一方、油圧切断では、より安定した温度を維持できます。
材料上の制約:ステンレス鋼は通常の炭素鋼よりも降伏強度が高い。ステンレス鋼の加工には、鋸切断のみが適している。
1. デコイラー

2. 給餌

3.パンチ

4. ロール成形スタンド

5. 駆動システム

6. 切断システム

その他

アウトテーブル