వీడియో
ప్రొఫైల్
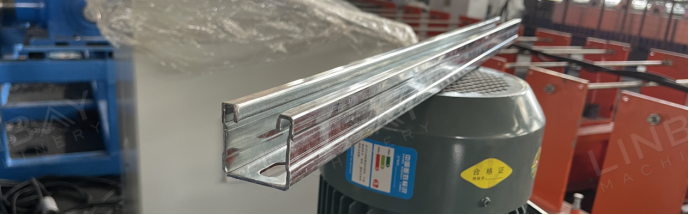
సోలార్ ప్యానెల్ మౌంటింగ్, ప్లంబింగ్ మరియు పైపింగ్, మరియు HVAC సిస్టమ్స్ వంటి అప్లికేషన్లలో స్ట్రట్ ఛానెల్స్ తరచుగా ఉపయోగించబడతాయి. ప్రామాణిక స్ట్రట్ ఛానెల్ ఎత్తులు వీటిని కలిగి ఉంటాయి21మిమీ, 41మిమీ, 52మిమీ, 62మిమీ, 71మిమీ మరియు 82మిమీ.స్ట్రట్ ఛానల్ యొక్క ఎత్తును బట్టి ఫార్మింగ్ రోలర్ల వ్యాసం మారుతుంది, పొడవైన ఛానళ్లకు ఎక్కువ ఫార్మింగ్ స్టేషన్లు అవసరమవుతాయి. ఈ ఛానళ్లను సాధారణంగా వీటి నుండి తయారు చేస్తారు.హాట్-రోల్డ్ స్టీల్, కోల్డ్-రోల్డ్ స్టీల్, గాల్వనైజ్డ్ స్టీల్, లేదా స్టెయిన్లెస్ స్టీల్,మందాలు నుండి మొదలుకొని వరకు ఉంటాయి12 గేజ్ (2.5 మిమీ) నుండి 16 గేజ్ (1.5 మిమీ) వరకు.
గమనిక: స్టెయిన్లెస్ స్టీల్ యొక్క అధిక యీల్డ్ స్ట్రెంగ్త్ కారణంగా, అదే మందం గల లో-అల్లాయ్ స్టీల్ మరియు సాధారణ కార్బన్ స్టీల్తో పోలిస్తే దీనికి అవసరమైన ఫార్మింగ్ ఫోర్స్ ఎక్కువగా ఉంటుంది. అందువల్ల, స్టెయిన్లెస్ స్టీల్ కోసం రూపొందించిన రోల్ ఫార్మింగ్ మెషీన్లు, సాధారణ కార్బన్ స్టీల్ మరియు గాల్వనైజ్డ్ స్టీల్ కోసం ఉపయోగించే వాటికి భిన్నంగా ఉంటాయి.
కొలత సర్దుబాట్ల కోసం అవసరమైన ఆటోమేషన్ స్థాయిని బట్టి మాన్యువల్ మరియు ఆటోమేటెడ్ రకాలుగా వర్గీకరించబడిన, వివిధ కొలతలను ఉత్పత్తి చేయగల ప్రొడక్షన్ లైన్లను LINBAY అందిస్తుంది.
వాస్తవ కేసు-ప్రధాన సాంకేతిక పారామితులు
ఫ్లో చార్ట్: డీకాయిలర్--సర్వో ఫీడర్--పంచ్ ప్రెస్--గైడింగ్--రోల్ ఫార్మింగ్ మెషిన్--ఫ్లయింగ్ సా కటింగ్--అవుట్ టేబుల్
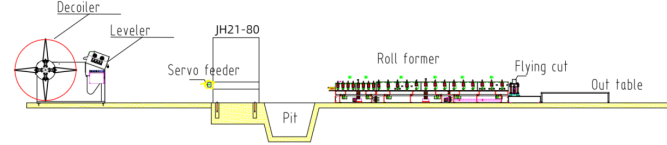
వాస్తవ కేసు-ప్రధాన సాంకేతిక పారామితులు
1. లైన్ వేగం: 15 మీ/నిమి, సర్దుబాటు చేయదగినది
2. అనువైన పదార్థం: హాట్ రోల్డ్ స్టీల్, కోల్డ్ రోల్డ్ స్టీల్, గాల్వనైజ్డ్ స్టీల్
3. మెటీరియల్ మందం: 1.5-2.5 మి.మీ.
4. రోల్ ఫార్మింగ్ మెషిన్: కాస్ట్-ఐరన్ నిర్మాణం
5. డ్రైవింగ్ సిస్టమ్: గేర్బాక్స్ డ్రైవింగ్ సిస్టమ్
6. కటింగ్ సిస్టమ్: ఫ్లయింగ్ సా కటింగ్. రోల్ ఫార్మింగ్ మెషిన్ కత్తిరించేటప్పుడు ఆగదు.
7.PLC క్యాబినెట్: సిమెన్స్ సిస్టమ్
రియల్ కేస్-మెషినరీ
1. లెవలర్తో కూడిన హైడ్రాలిక్ డీకాయిలర్*1
2. సర్వో ఫీడర్*1
3.పంచ్ ప్రెస్*1
4.రోల్ ఫార్మింగ్ మెషిన్*1
5. ఫ్లయింగ్ సా కటింగ్ మెషిన్*1
6.PLC నియంత్రణ క్యాబినెట్*2
7. జలవిద్యుత్ కేంద్రం*2
8. విడిభాగాల పెట్టె (ఉచితం)*1
కంటైనర్ పరిమాణం: 2x40GP+1x20GP
నిజమైన కేసు-వివరణ
లెవలర్తో డీకాయిలర్
ఈ యంత్రం డీకాయిలర్ మరియు లెవలర్ యొక్క విధులను ఏకీకృతం చేసి, నేల స్థల వినియోగాన్ని గరిష్ఠ స్థాయికి తగ్గిస్తుంది. 1.5 మి.మీ కంటే మందంగా ఉన్న స్టీల్ కాయిల్స్ను సమతలం చేయడం చాలా కీలకం, ముఖ్యంగా స్ట్రట్ ఛానెళ్లలో నిరంతరంగా రంధ్రాలు చేయడానికి ఇది అవసరం. ఈ లెవలర్ స్టీల్ కాయిల్ ను నునుపుగా ఉంచి, దాని అంతర్గత ఒత్తిడిని తగ్గిస్తుంది. దీనివల్ల ఆకృతిని సులభతరం చేయడంతో పాటు, దానిని నిటారుగా రూపొందించడానికి వీలవుతుంది.
సర్వో ఫీడర్
సర్వో మోటార్ను ఉపయోగించడం వల్ల దీనికి సర్వో ఫీడర్ అని పేరు వచ్చింది. సర్వో మోటార్ యొక్క అతి తక్కువ స్టార్ట్-స్టాప్ ఆలస్యం కారణంగా, ఇది స్టీల్ కాయిల్స్ను ఫీడ్ చేయడంలో అసాధారణమైన కచ్చితత్వాన్ని అందిస్తుంది. స్ట్రట్ ఛానల్ ఉత్పత్తి సమయంలో కఠినమైన టాలరెన్స్లను నిర్వహించడానికి మరియు స్టీల్ కాయిల్ వృధాను తగ్గించడానికి ఈ కచ్చితత్వం చాలా అవసరం. అదనంగా, ఫీడర్లోని న్యూమాటిక్ క్లాంప్లు స్టీల్ కాయిల్ ఉపరితలాన్ని గీతల నుండి కాపాడుతూ దానిని ముందుకు నడిపిస్తాయి.
పంచ్ ప్రెస్
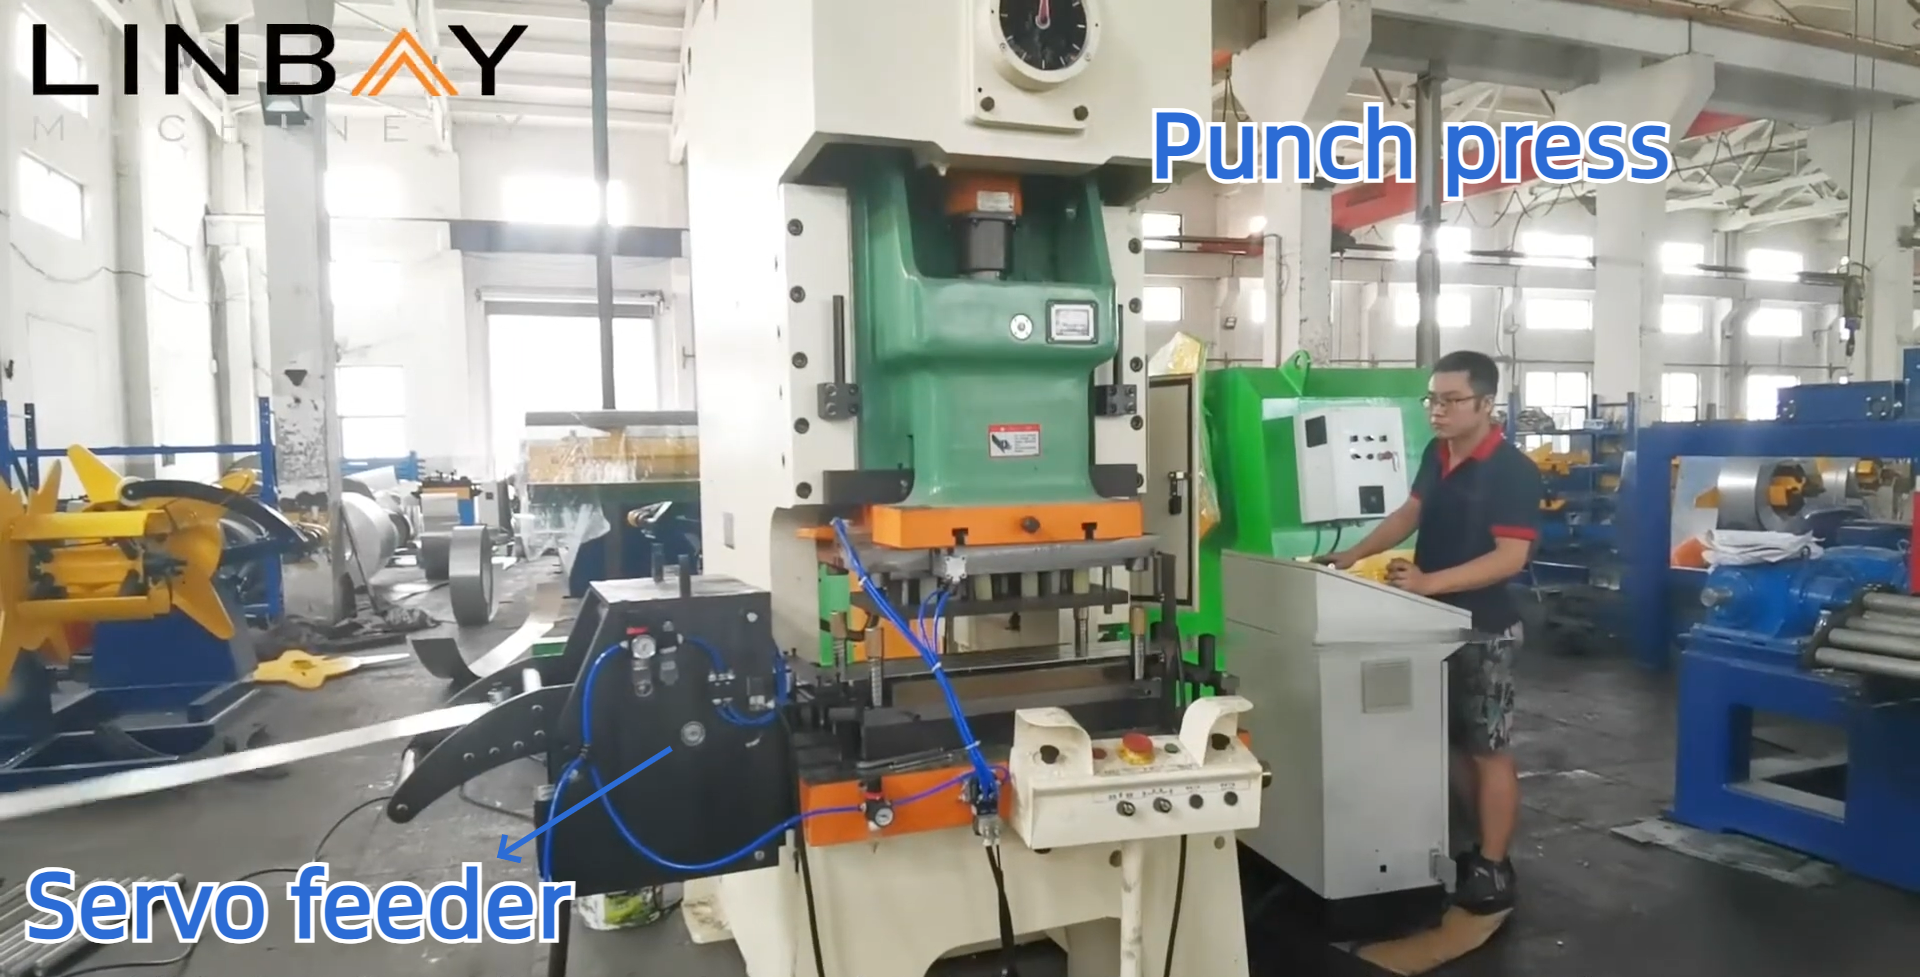
స్ట్రట్ ఛానెల్లను భద్రపరచడానికి స్క్రూలు మరియు నట్లను బిగించడానికి అవసరమైన స్టీల్ కాయిల్లో రంధ్రాలు చేయడానికి ఒక పంచ్ ప్రెస్ను ఉపయోగిస్తారు. ఈ పంచ్ ప్రెస్, ఇంటిగ్రేటెడ్ హైడ్రాలిక్ పంచ్ (రోల్ ఫార్మింగ్ మెషీన్తో పాటు అదే బేస్పై అమర్చబడినది) మరియు స్టాండ్అలోన్ హైడ్రాలిక్ పంచ్ కంటే వేగంగా పనిచేస్తుంది. మేము సుప్రసిద్ధ చైనీస్ బ్రాండ్ అయిన యాంగ్లి వారి పంచ్ ప్రెస్లను ఉపయోగిస్తాము. దీనికి ప్రపంచవ్యాప్తంగా అనేక కార్యాలయాలు ఉన్నాయి, ఇవి సౌకర్యవంతమైన అమ్మకానంతర సేవను మరియు విడిభాగాల సులభ లభ్యతను అందిస్తాయి.
మార్గనిర్దేశం
గైడ్ రోలర్లు స్టీల్ కాయిల్ మరియు యంత్రాలను ఒకే సెంటర్లైన్పై సమలేఖనం చేసి, స్ట్రట్ ఛానల్ యొక్క నిటారుదనాన్ని నిర్ధారిస్తాయి. ఇన్స్టాలేషన్ సమయంలో స్ట్రట్ ఛానల్లను ఇతర ప్రొఫైల్లతో సరిపోల్చడానికి ఈ సమలేఖనం చాలా కీలకం, ఇది మొత్తం నిర్మాణ నిర్మాణం యొక్క స్థిరత్వాన్ని నేరుగా ప్రభావితం చేస్తుంది.
రోల్ ఫార్మింగ్ మెషిన్
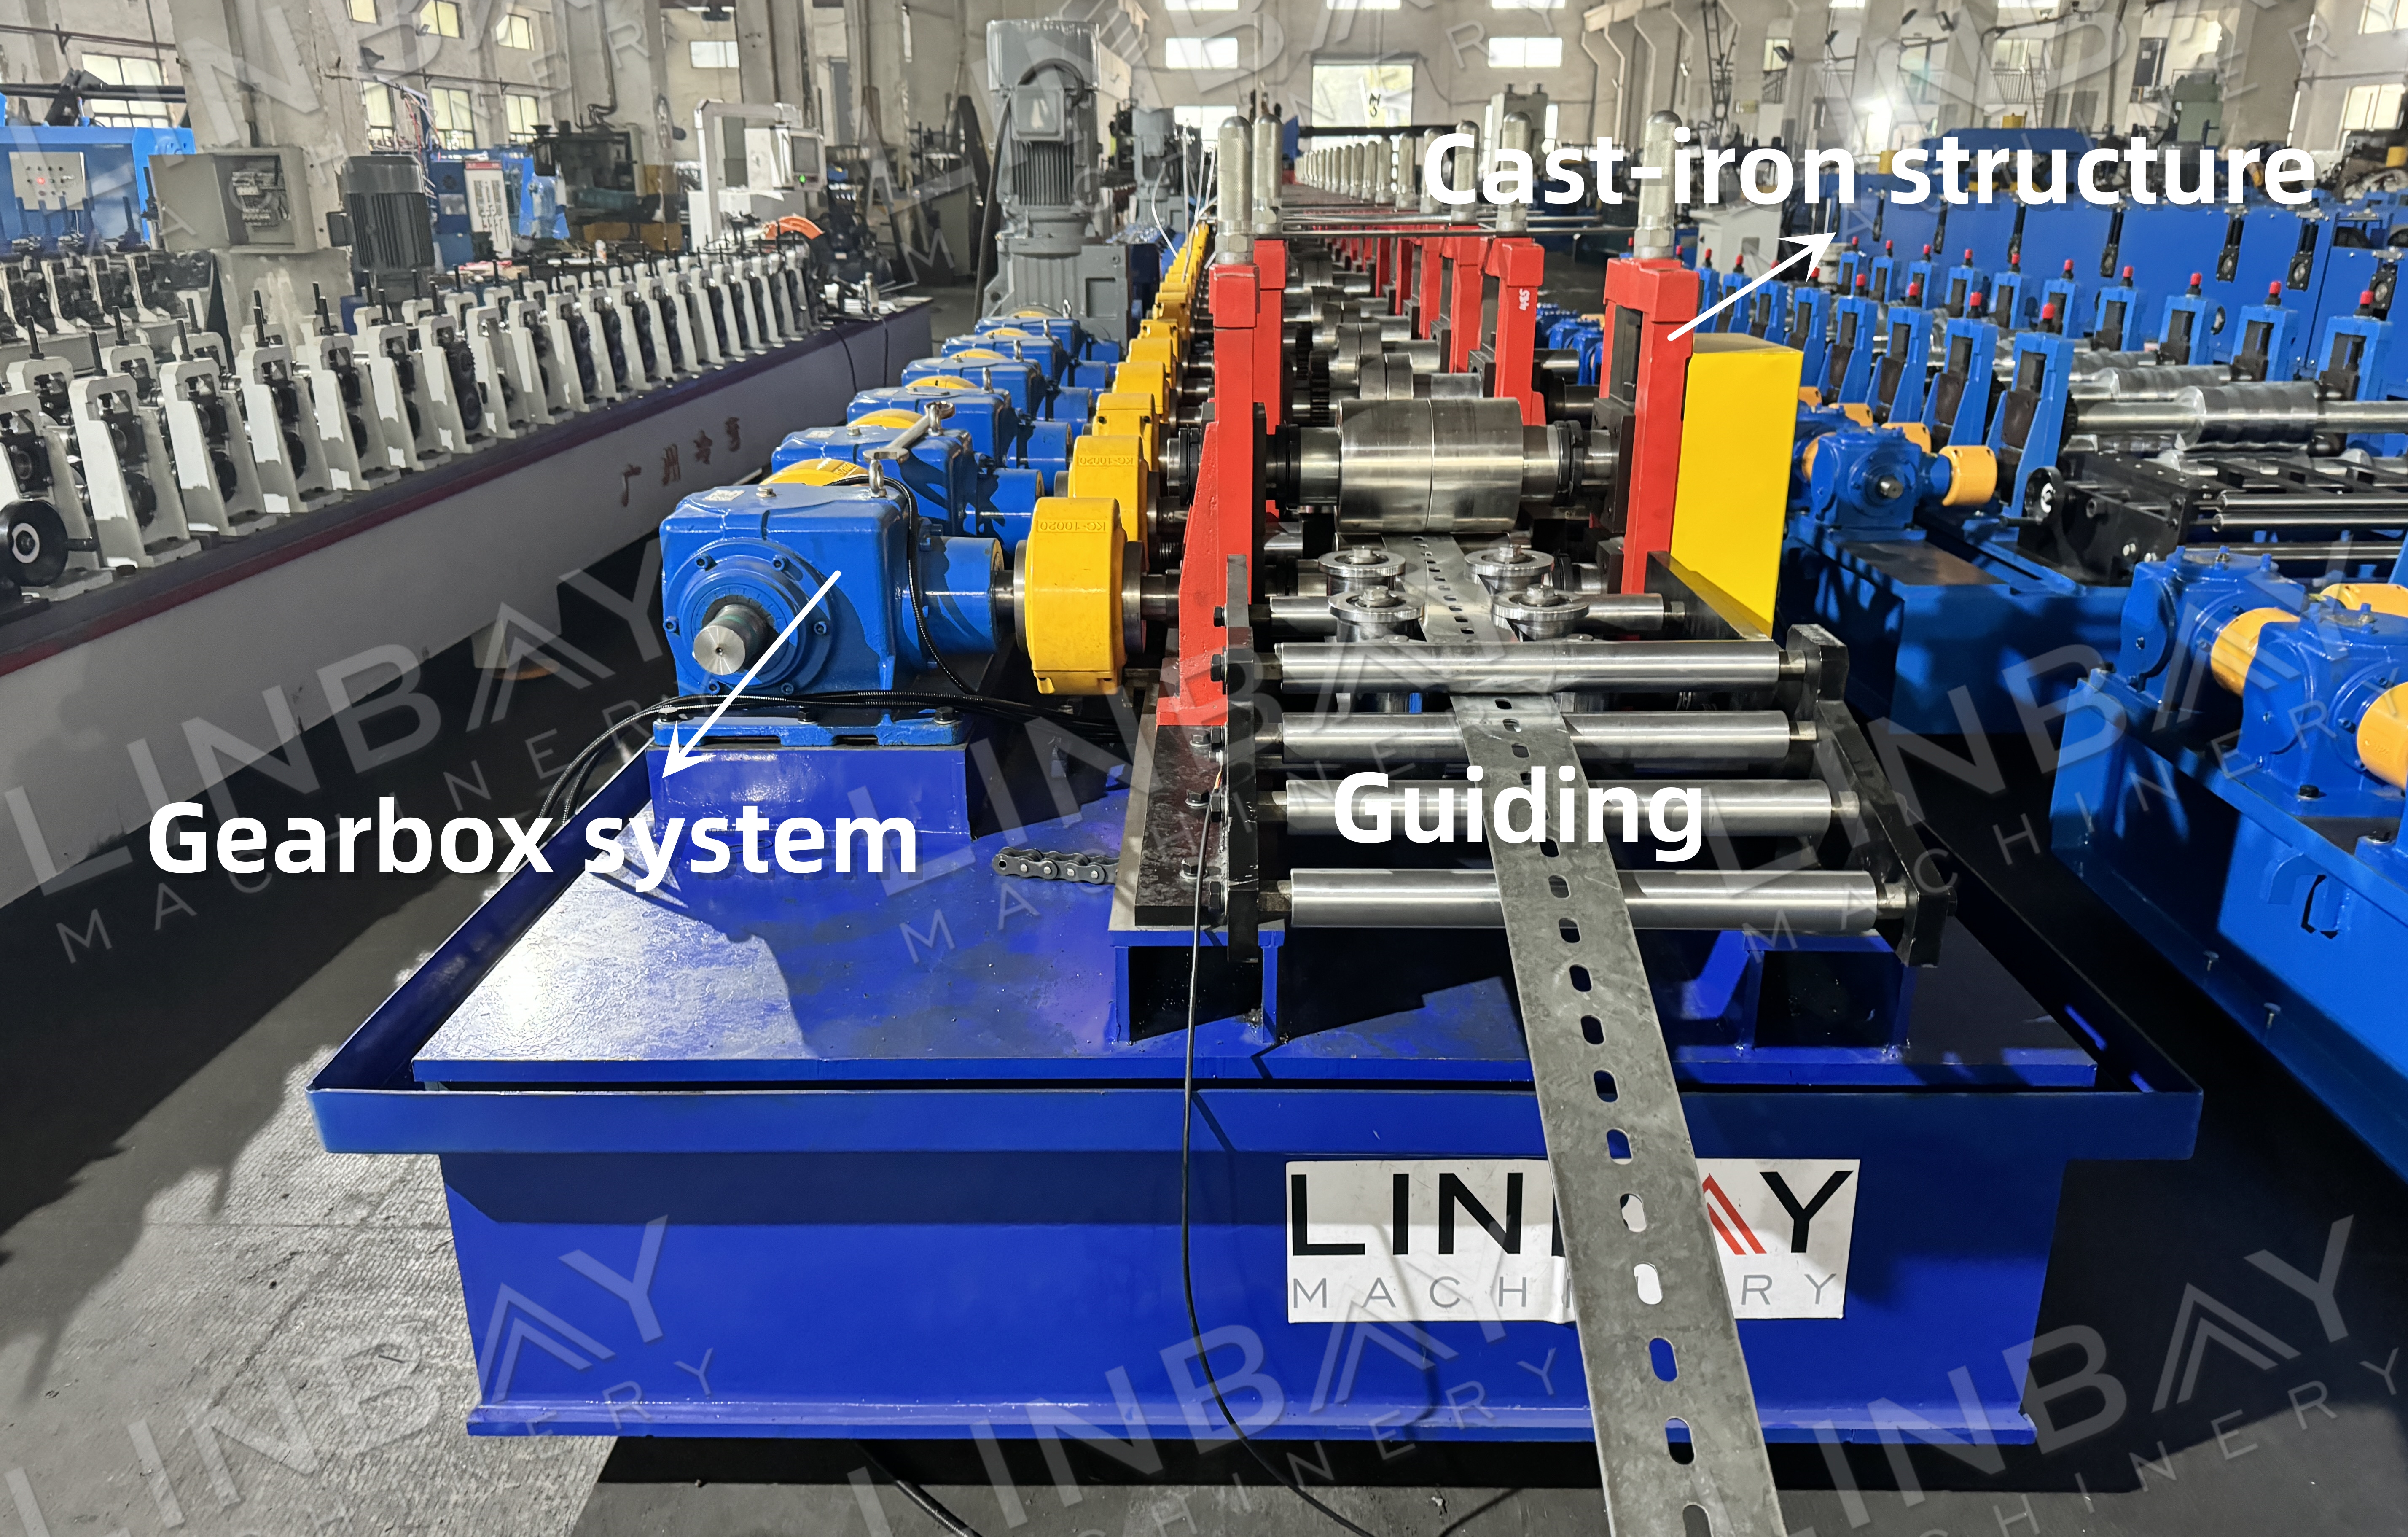
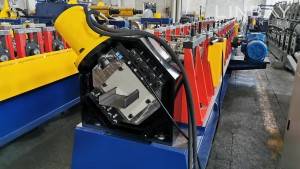
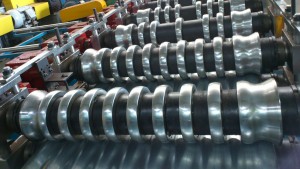
రోల్ ఫార్మింగ్ యంత్రం ఒకే ఉక్కు ముక్కతో తయారు చేయబడిన కాస్ట్-ఐరన్ నిర్మాణాన్ని కలిగి ఉండి, అసాధారణమైన మన్నికను అందిస్తుంది. ఫార్మింగ్ ప్రక్రియకు తగినంత శక్తిని అందించడానికి గేర్బాక్స్ ద్వారా నడపబడే పై మరియు కింది రోలర్లు, స్టీల్ కాయిల్కు ఆకృతిని ఇవ్వడానికి బలాన్ని ప్రయోగిస్తాయి.
ఫ్లయింగ్ సా కటింగ్
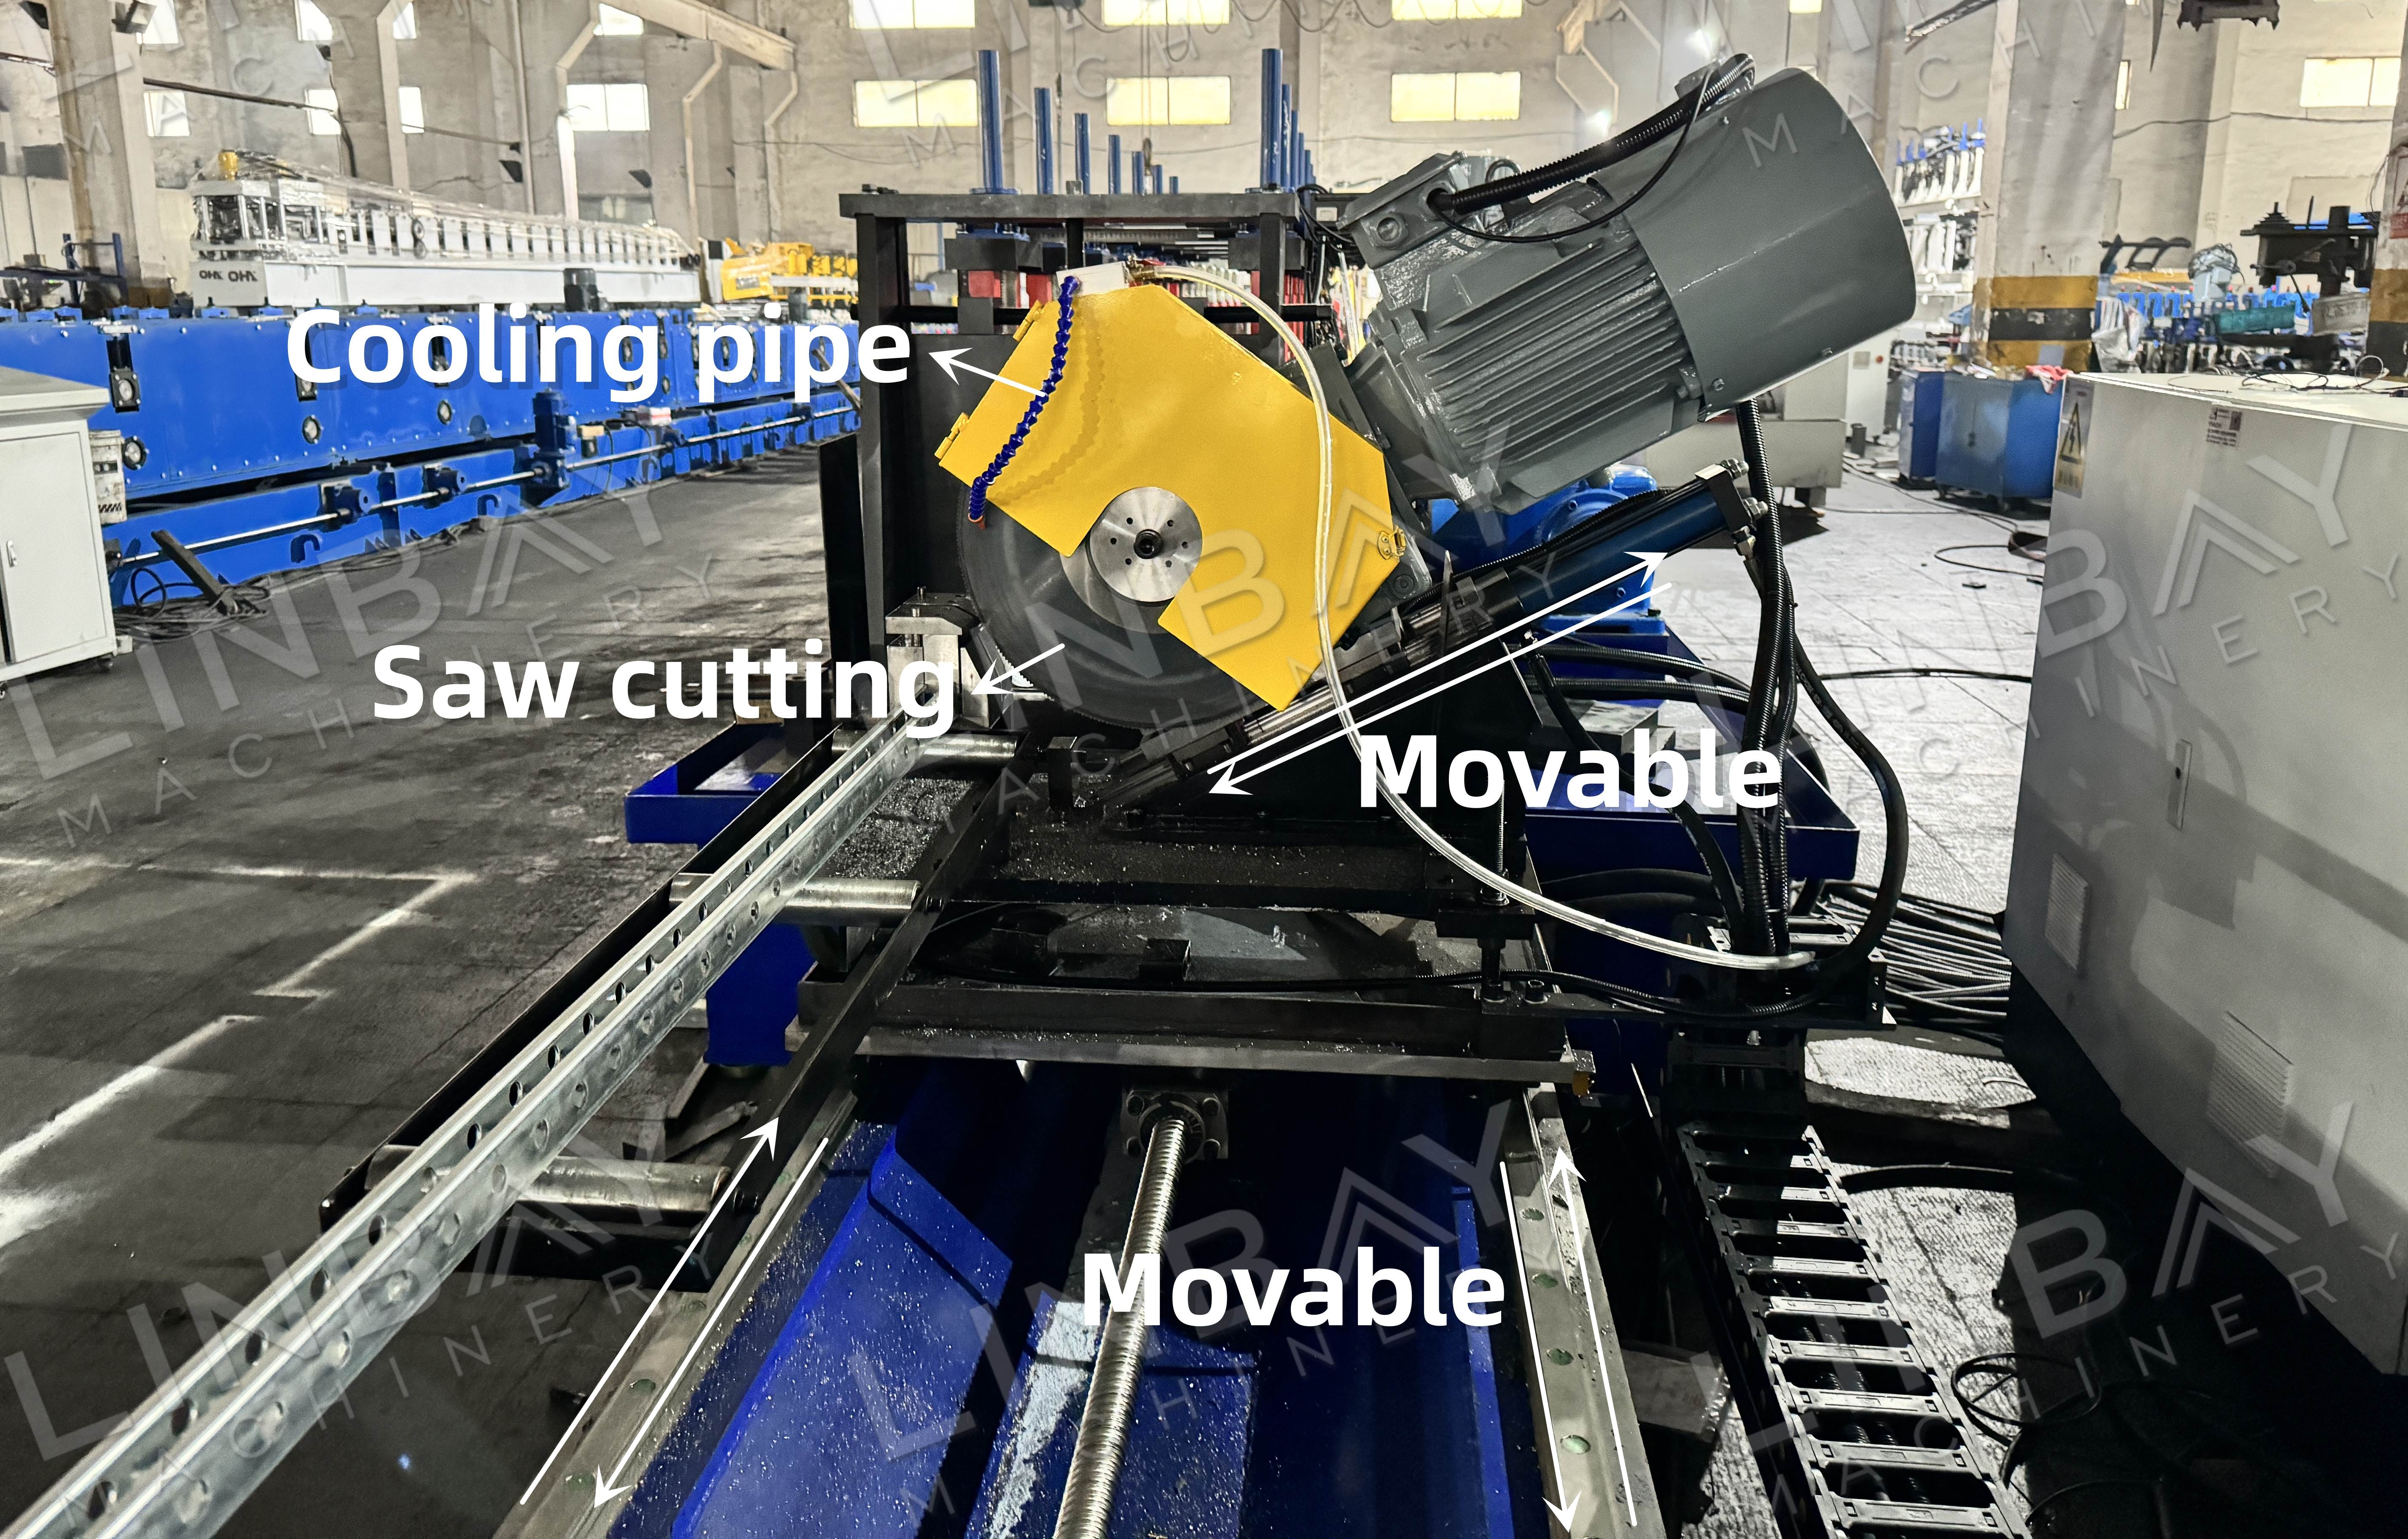
ఫ్లయింగ్ సా కట్టర్ యొక్క క్యారేజ్, కదులుతున్న స్ట్రట్ ఛానెళ్ల వేగంతో సమకాలీకరించడానికి వేగవంతమవుతుంది; ఈ వేగమే రోల్ ఫార్మింగ్ మెషిన్ యొక్క వేగం కూడా. ఇది ఉత్పత్తి ప్రక్రియను ఆపకుండా కటింగ్ చేయడానికి వీలు కల్పిస్తుంది. ఈ అత్యంత సమర్థవంతమైన కటింగ్ పరిష్కారం అధిక-వేగ కార్యకలాపాలకు ఖచ్చితంగా సరిపోతుంది మరియు అతి తక్కువ వ్యర్థాలను ఉత్పత్తి చేస్తుంది.
కోత ప్రక్రియ సమయంలో, వాయుశక్తి రంపపు బ్లేడ్ ఆధారాన్ని స్ట్రట్ ఛానల్ వైపుకు కదిలిస్తుంది, అదే సమయంలో హైడ్రాలిక్ స్టేషన్ నుండి వచ్చే హైడ్రాలిక్ శక్తి రంపపు బ్లేడ్ భ్రమణాన్ని నడిపిస్తుంది.
హైడ్రాలిక్ స్టేషన్
హైడ్రాలిక్ స్టేషన్, హైడ్రాలిక్ డీకాయిలర్ మరియు హైడ్రాలిక్ కట్టర్ వంటి పరికరాలకు అవసరమైన శక్తిని సరఫరా చేస్తుంది మరియు సమర్థవంతమైన ఉష్ణ వెదజల్లుటను నిర్ధారించడానికి కూలింగ్ ఫ్యాన్లతో అమర్చబడి ఉంటుంది. వేడి వాతావరణాలలో, ఉష్ణ వెదజల్లుటను మెరుగుపరచడానికి మరియు శీతలీకరణకు అందుబాటులో ఉండే ద్రవ పరిమాణాన్ని పెంచడానికి హైడ్రాలిక్ రిజర్వాయర్ను పెద్దదిగా చేయాలని మేము సూచిస్తున్నాము. ఈ చర్యలు సుదీర్ఘ వినియోగ సమయంలో స్థిరమైన నిర్వహణ ఉష్ణోగ్రతను కొనసాగించడానికి సహాయపడతాయి, తద్వారా రోల్ ఫార్మింగ్ ఉత్పత్తి శ్రేణి యొక్క విశ్వసనీయత మరియు సామర్థ్యాన్ని నిర్ధారిస్తాయి.
PLC కంట్రోల్ క్యాబినెట్ & ఎన్కోడర్
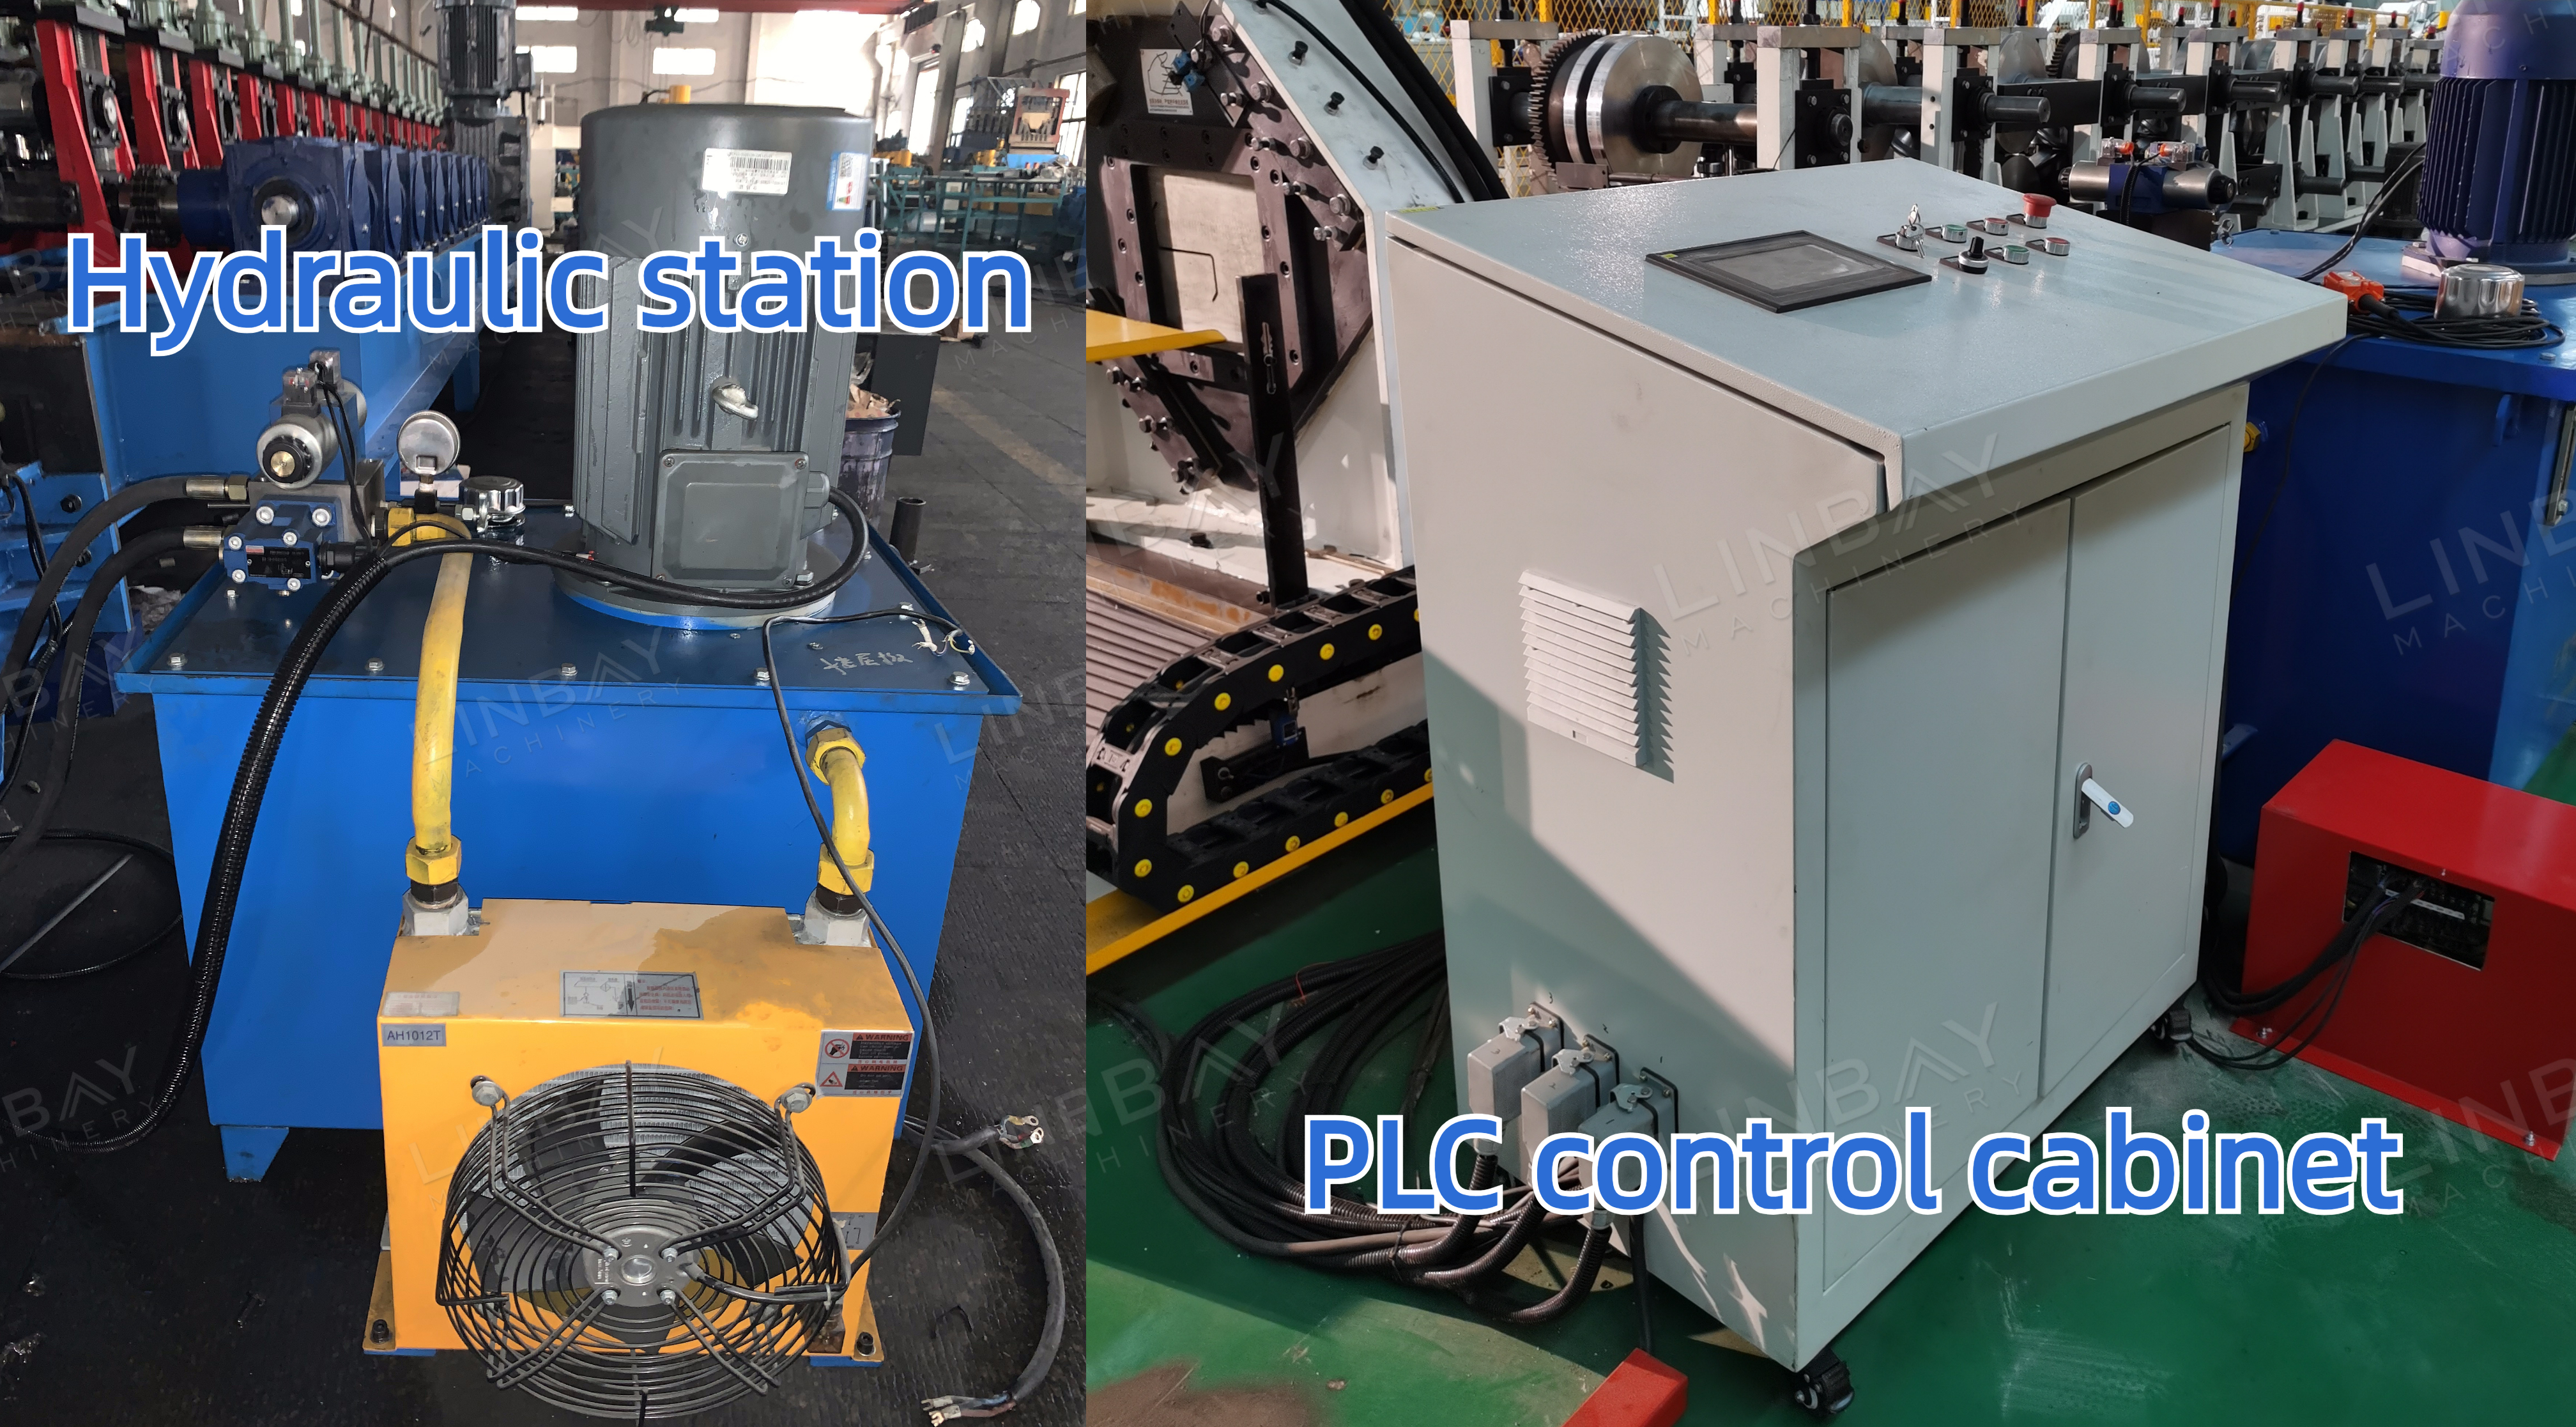
స్థానం, వేగం మరియు సమకాలీకరణపై ఫీడ్బ్యాక్ అందించడంలో ఎన్కోడర్లు కీలక పాత్ర పోషిస్తాయి. అవి స్టీల్ కాయిల్ యొక్క కొలవబడిన పొడవును విద్యుత్ సంకేతాలుగా మారుస్తాయి, ఆ తర్వాత వాటిని PLC కంట్రోల్ క్యాబినెట్కు పంపుతారు. ఆపరేటర్లు ఉత్పత్తి వేగం, ప్రతి సైకిల్కు అవుట్పుట్ మరియు కటింగ్ పొడవు వంటి పారామితులను సర్దుబాటు చేయడానికి కంట్రోల్ క్యాబినెట్ డిస్ప్లేను ఉపయోగిస్తారు. ఎన్కోడర్ల నుండి వచ్చే కచ్చితమైన కొలతలు మరియు ఫీడ్బ్యాక్ కారణంగా, కటింగ్ మెషిన్ ±1mm లోపల కటింగ్ కచ్చితత్వాన్ని సాధించగలదు.
ఫ్లయింగ్ హైడ్రాలిక్ కటింగ్ వర్సెస్ ఫ్లయింగ్ సా కటింగ్
కటింగ్ బ్లేడ్: ఫ్లయింగ్ హైడ్రాలిక్ కట్టర్ యొక్క ప్రతి కొలతకు ప్రత్యేకమైన, స్వతంత్ర కటింగ్ బ్లేడ్ అవసరం. అయితే, రంపపు కోత అనేది స్ట్రట్ ఛానెళ్ల కొలతల ద్వారా పరిమితం చేయబడదు.
అరుగుదల: హైడ్రాలిక్ కటింగ్ బ్లేడ్లతో పోలిస్తే రంపపు బ్లేడ్లు సాధారణంగా వేగంగా అరిగిపోతాయి మరియు వాటిని తరచుగా మార్చవలసి ఉంటుంది.
శబ్దం: హైడ్రాలిక్ కటింగ్ కంటే రంపంతో కోయడం వలన శబ్దం ఎక్కువగా వస్తుంది, అందువల్ల ఉత్పత్తి ప్రాంతంలో అదనపు శబ్ద నిరోధక చర్యలు తీసుకోవలసి రావచ్చు.
వ్యర్థం: ఒక హైడ్రాలిక్ కట్టర్ను సరిగ్గా క్రమాంకనం చేసినప్పటికీ, సాధారణంగా ప్రతి కోతకు 8-10 మి.మీ.ల అనివార్యమైన వ్యర్థం ఏర్పడుతుంది. మరోవైపు, ఒక సా కట్టర్ దాదాపు సున్నా వ్యర్థాన్ని ఉత్పత్తి చేస్తుంది.
నిర్వహణ: ఘర్షణ వల్ల ఉత్పన్నమయ్యే వేడిని నియంత్రించడానికి, నిరంతరాయంగా మరియు సమర్థవంతంగా కోతను నిర్ధారించడానికి రంపపు బ్లేడ్లకు శీతలీకరణ వ్యవస్థ అవసరం. దీనికి విరుద్ధంగా, హైడ్రాలిక్ కోత మరింత స్థిరమైన ఉష్ణోగ్రతను నిర్వహిస్తుంది.
పదార్థ పరిమితి: సాధారణ కార్బన్ స్టీల్ కంటే స్టెయిన్లెస్ స్టీల్ అధిక దిగుబడి బలాన్ని కలిగి ఉంటుంది. స్టెయిన్లెస్ స్టీల్తో పనిచేసేటప్పుడు, ఈ పదార్థాన్ని ప్రాసెస్ చేయడానికి రంపపు కోత మాత్రమే అనుకూలంగా ఉంటుంది.
1. డీకాయిలర్

2. ఆహారం ఇవ్వడం

3. గుద్దడం

4. రోల్ ఫార్మింగ్ స్టాండ్లు

5. డ్రైవింగ్ వ్యవస్థ

6. కటింగ్ సిస్టమ్

ఇతరులు

బయటి టేబుల్