видео
Профиль
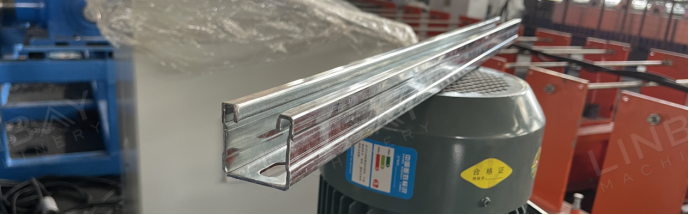
Мамык каналдары күн батареяларын орнотуу, сантехника жана түтүктөр, ошондой эле HVAC системалары сыяктуу колдонмолордо көп колдонулат. Мамык каналдарынын стандарттуу бийиктиги төмөнкүлөрдү камтыйт21 мм, 41 мм, 52 мм, 62 мм, 71 мм жана 82 мм.Формалоочу роликтердин диаметри тирөөч каналдын бийиктигине жараша өзгөрөт, ал эми бийик каналдар көбүрөөк формалоочу станцияларды талап кылат. Бул каналдар, адатта, төмөнкүлөрдөн жасалатысык жайылган болот, муздак жайылган болот, цинктелген болот же дат баспас болот,калыңдыгы менен12 калибрден (2,5 мм) 16 калибрге (1,5 мм) чейин.
Эскертүү: Дат баспас болоттун жогорку бекемдигинен улам, калыптоо күчү аз легирленген болотко жана бирдей калыңдыктагы кадимки көмүртектүү болотко салыштырмалуу көбүрөөк. Ошондуктан, дат баспас болот үчүн иштелип чыккан рулон калыптоо машиналары кадимки көмүртектүү болотко жана цинктелген болотко колдонулган машиналардан айырмаланат.
LINBAY ар кандай өлчөмдөрдү чыгарууга жөндөмдүү өндүрүш линияларын камсыз кылат, алар өлчөмдөрдү тууралоо үчүн талап кылынган автоматташтыруу деңгээлине жараша кол менен жана автоматташтырылган түрлөргө бөлүнөт.
Реал учур - Негизги техникалык параметрлер
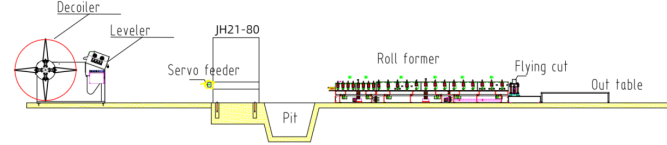
Блок схемасы: Декойлер -- Серво бергич -- Шланганы басуучу пресс -- Жетектөөчү -- Рулонду калыптоочу машина -- Учуучу араа кесүүчү -- Сыртка чыгуучу стол
Реал учур - Негизги техникалык параметрлер
1. Сызык ылдамдыгы: 15м/мин, жөнгө салынат
2. Ылайыктуу материал: Ысык тоголоктогон болот, муздак тоголоктогон болот, цинктелген болот
3. Материалдын калыңдыгы: 1,5-2,5 мм
4. Рулон калыптоочу машина: Чоюн конструкциясы
5. Айдоо системасы: Редуктор айдоо системасы
6. Кесүү системасы: Учуучу араа менен кесүү. Рулон формалоочу машина кескенде токтобойт
7.PLC шкафы: Siemens системасы
Чыныгы кейс-машиналар
1. Тегиздөөчүсү бар гидравликалык декойл*1
2. Серво бергич*1
3. Муштап басуу*1
4. Рулон формалоочу машина*1
5. Учуучу араа кесүүчү машина*1
6.PLC башкаруу шкафы*2
7. Гидравликалык станция*2
8. Запастык бөлүктөрдүн кутусу (акысыз) * 1
Контейнердин өлчөмү: 2x40GP+1x20GP
Чыныгы учурдун сүрөттөлүшү
Тегиздегич менен декойлер
Бул машина декойлёрдун жана тегиздөөчүнүн функцияларын бириктирип, полдун мейкиндигин пайдаланууну оптималдаштырат. 1,5 ммден калыңыраак болот катушкаларды тегиздөө, айрыкча, тирөөч каналдарындагы тешиктерди үзгүлтүксүз тешүү үчүн абдан маанилүү. Тегиздөөчү болот катушканын жылмакай болушун камсыздайт жана ички чыңалууну азайтат, форма берүүнү жана түз форма берүүнү жеңилдетет.
Серво бергич
Серво бергич серво моторду колдонуудан улам аталган. Серво мотордун минималдуу ишке киргизүү-токтотуу кечигүүсүнүн аркасында ал болот катушкаларды берүүдөгү өзгөчө тактыкты камсыз кылат. Бул тактык бекем чыдамдуулукту сактоо жана тирөөч каналдарын өндүрүү учурунда болот катушкалардын калдыктарын азайтуу үчүн абдан маанилүү. Мындан тышкары, бергичтин ичиндеги пневматикалык кыскычтар болот катушканы жылдырып, анын бетин чийилип калуудан коргойт.
Штанга менен басуу
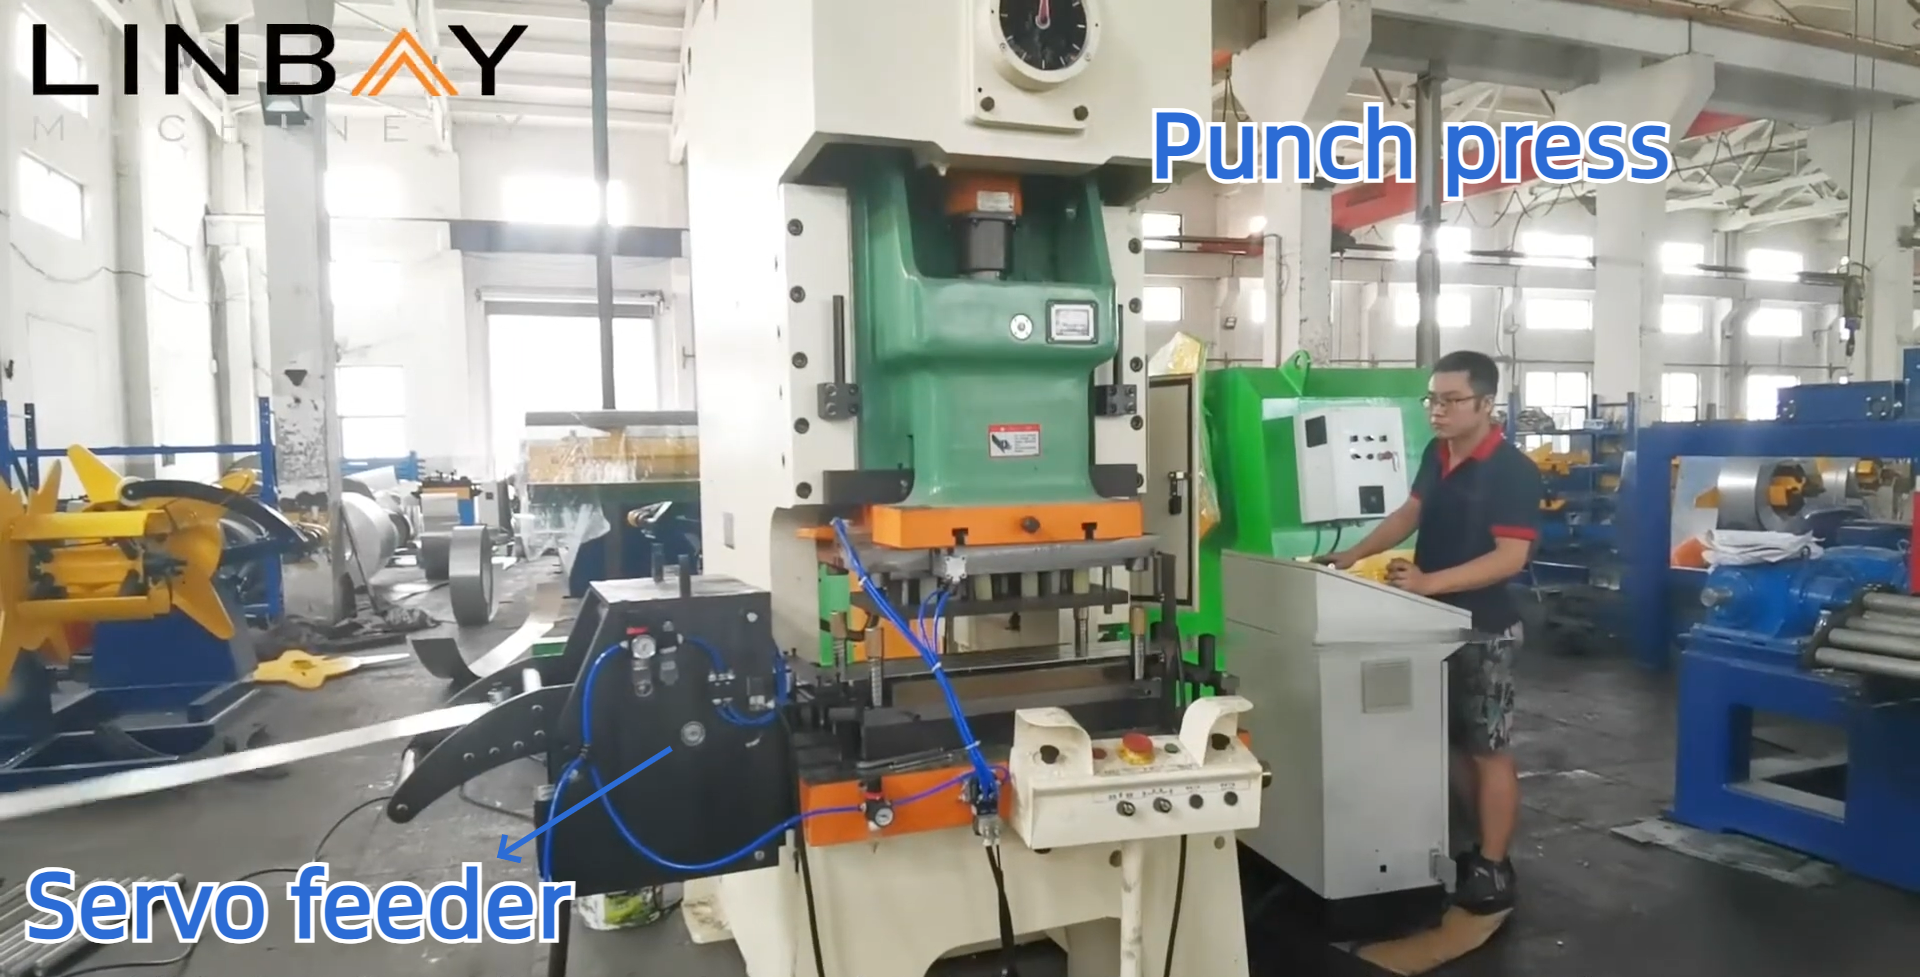
Болот катушкада тешиктерди түзүү үчүн тешикчелерди жасоо үчүн перфоратор колдонулат, бул тирөөч каналдарын бекитүү үчүн бурамалар менен гайкаларды бекитүү үчүн зарыл. Бул перфоратор интегралдык гидравликалык перфораторго (ролик формалоочу машина менен бир негизге орнотулган) жана өзүнчө гидравликалык перфораторго караганда тезирээк иштейт. Биз бир нече дүйнөлүк кеңселери бар белгилүү кытайлык Yangli брендинин перфораторлорун колдонобуз, бул ыңгайлуу сатуудан кийинки тейлөөнү жана алмаштыруучу тетиктерге оңой жетүүнү камсыз кылат.
Жетектөөчү
Багыттоочу роликтер болот катушканы жана машиналарды бир борбордук сызык боюнча тегиздеп, тирөөч каналынын түздүгүн камсыздайт. Бул тегиздөө орнотуу учурунда тирөөч каналдарын башка профилдер менен дал келтирүү үчүн абдан маанилүү, бул бүтүндөй курулуш конструкциясынын туруктуулугуна түздөн-түз таасир этет.
Рулон калыптандыруу машинасы
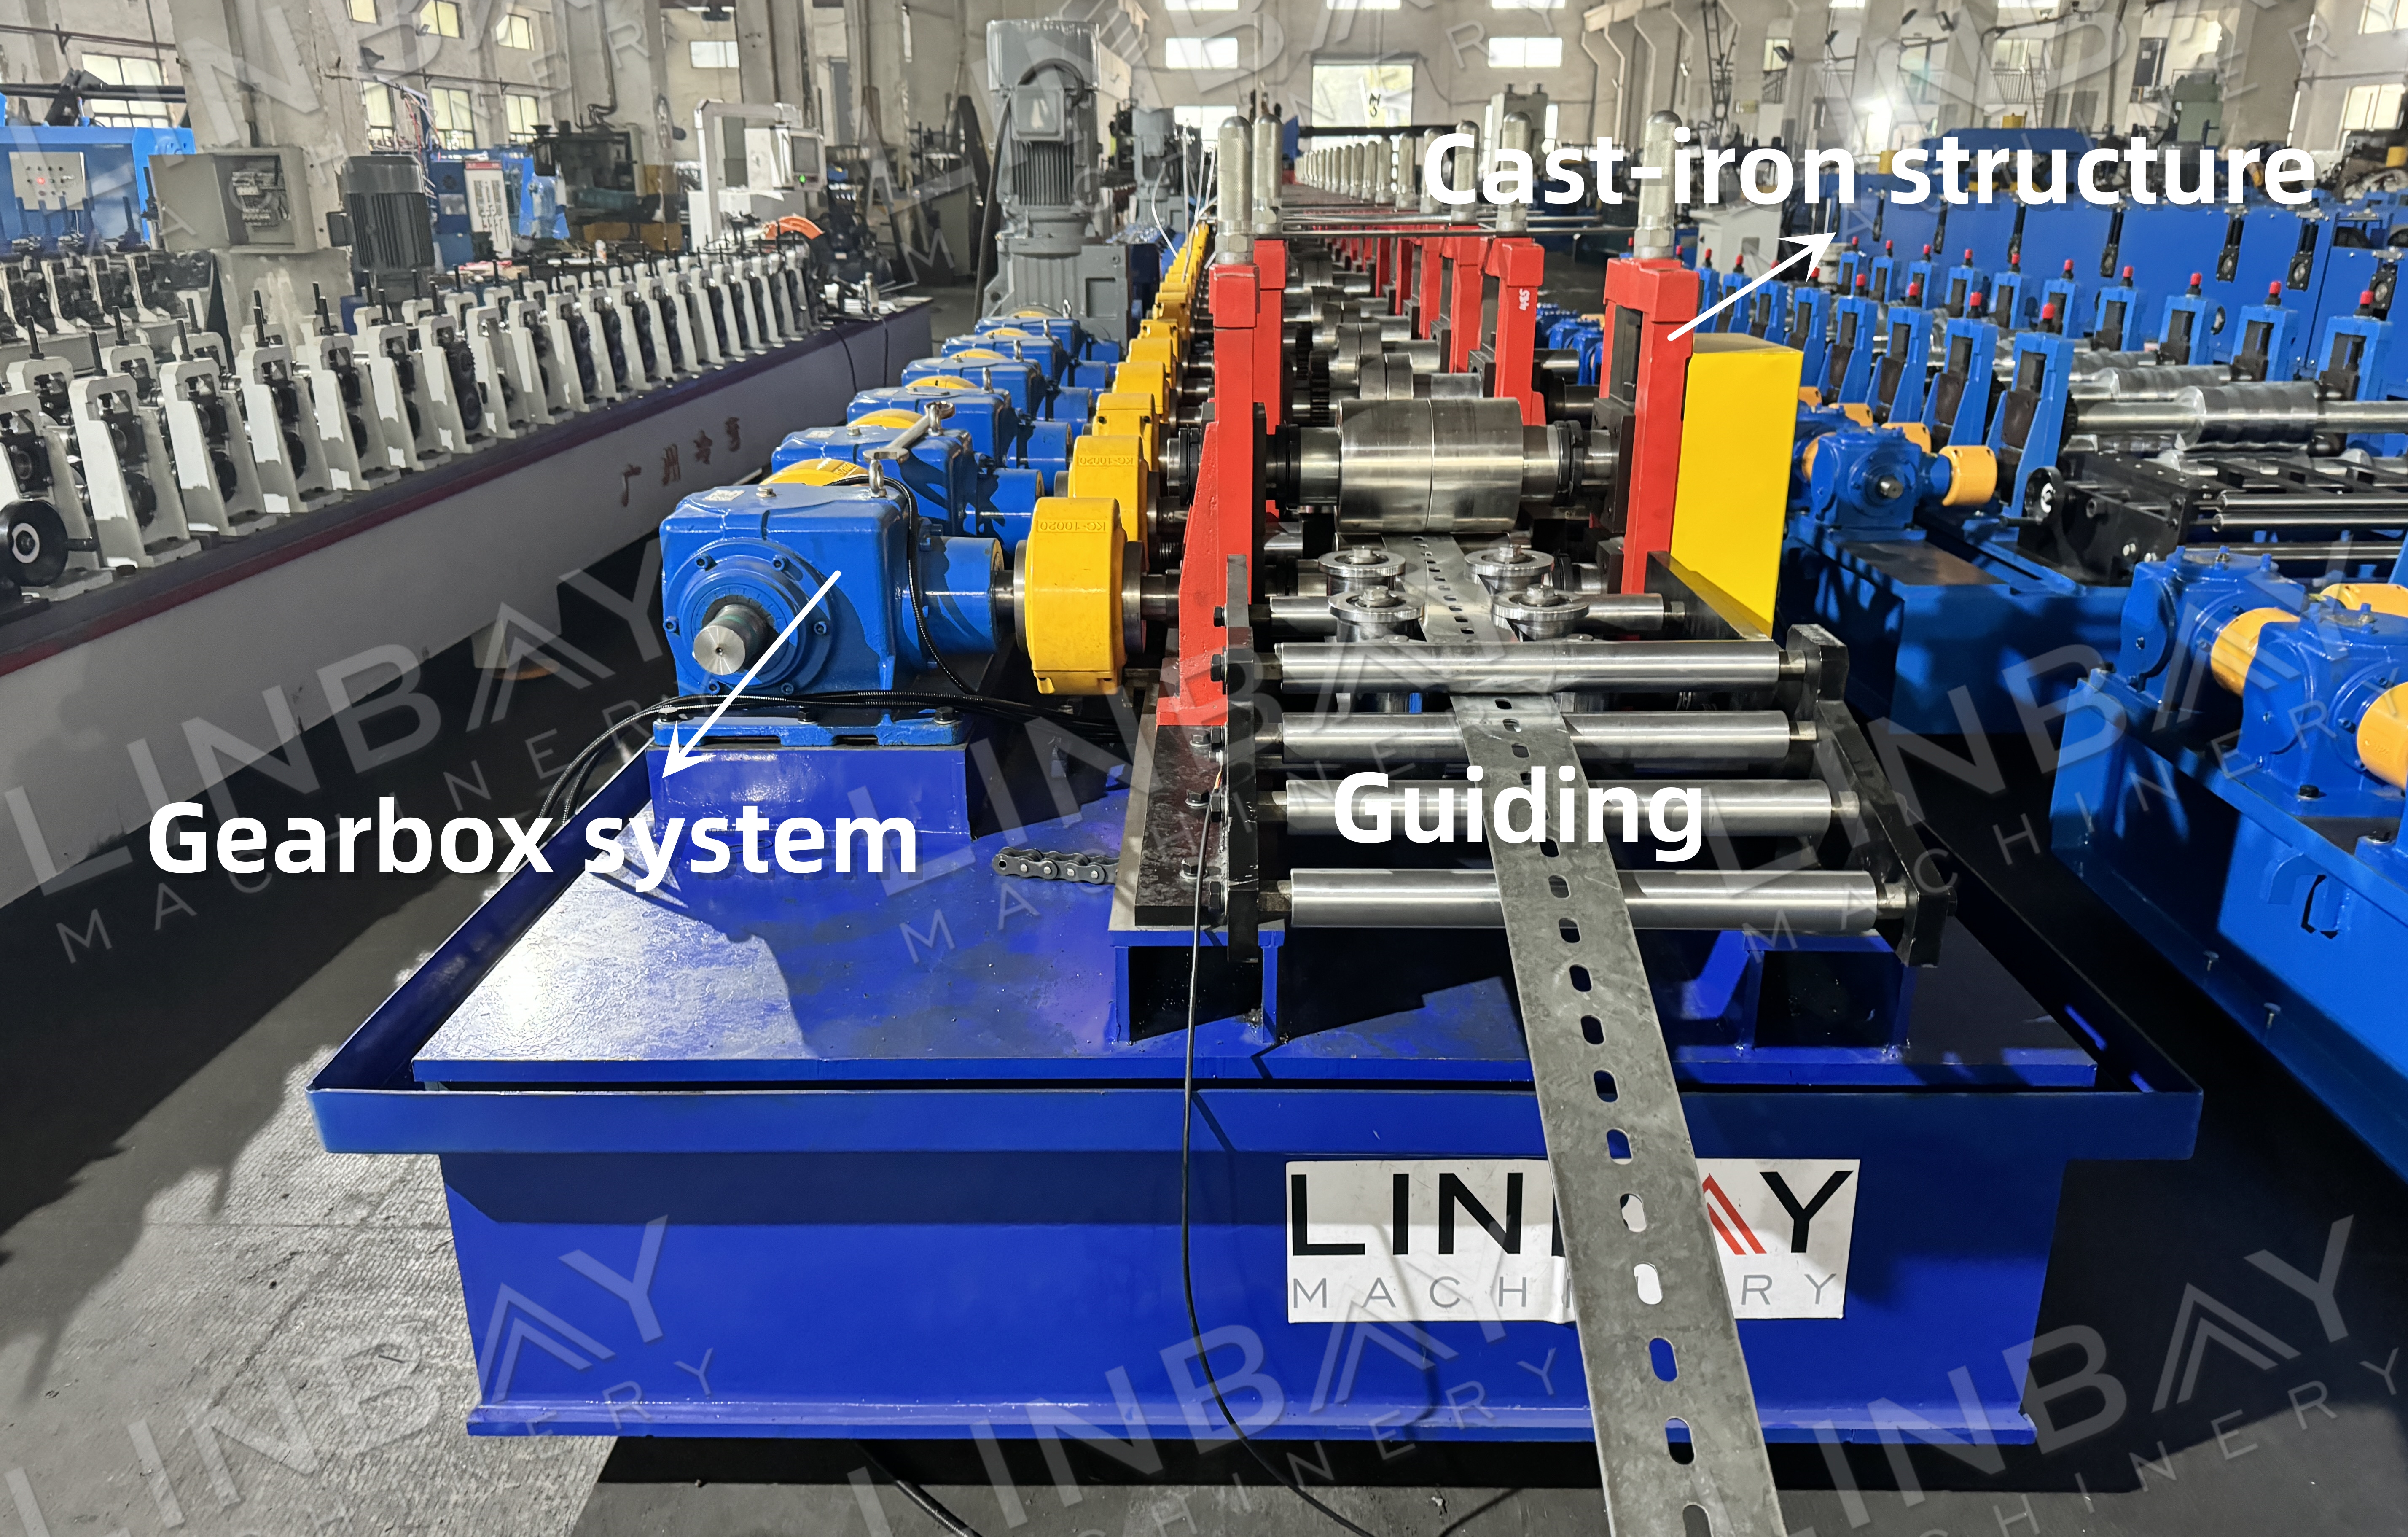
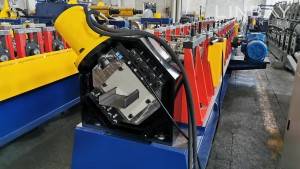
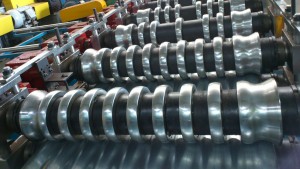
Рулон калыптоочу машина бир кесим болоттон жасалган чоюн конструкцияга ээ, бул өзгөчө бышыктыкты камсыз кылат. Үстүнкү жана астыңкы роликтер болот катушкасын формага келтирүү үчүн күч колдонот, ал эми редуктор формалоо процесси үчүн жетиштүү кубаттуулукту камсыз кылуу үчүн иштейт.
Учуучу араа кесүү
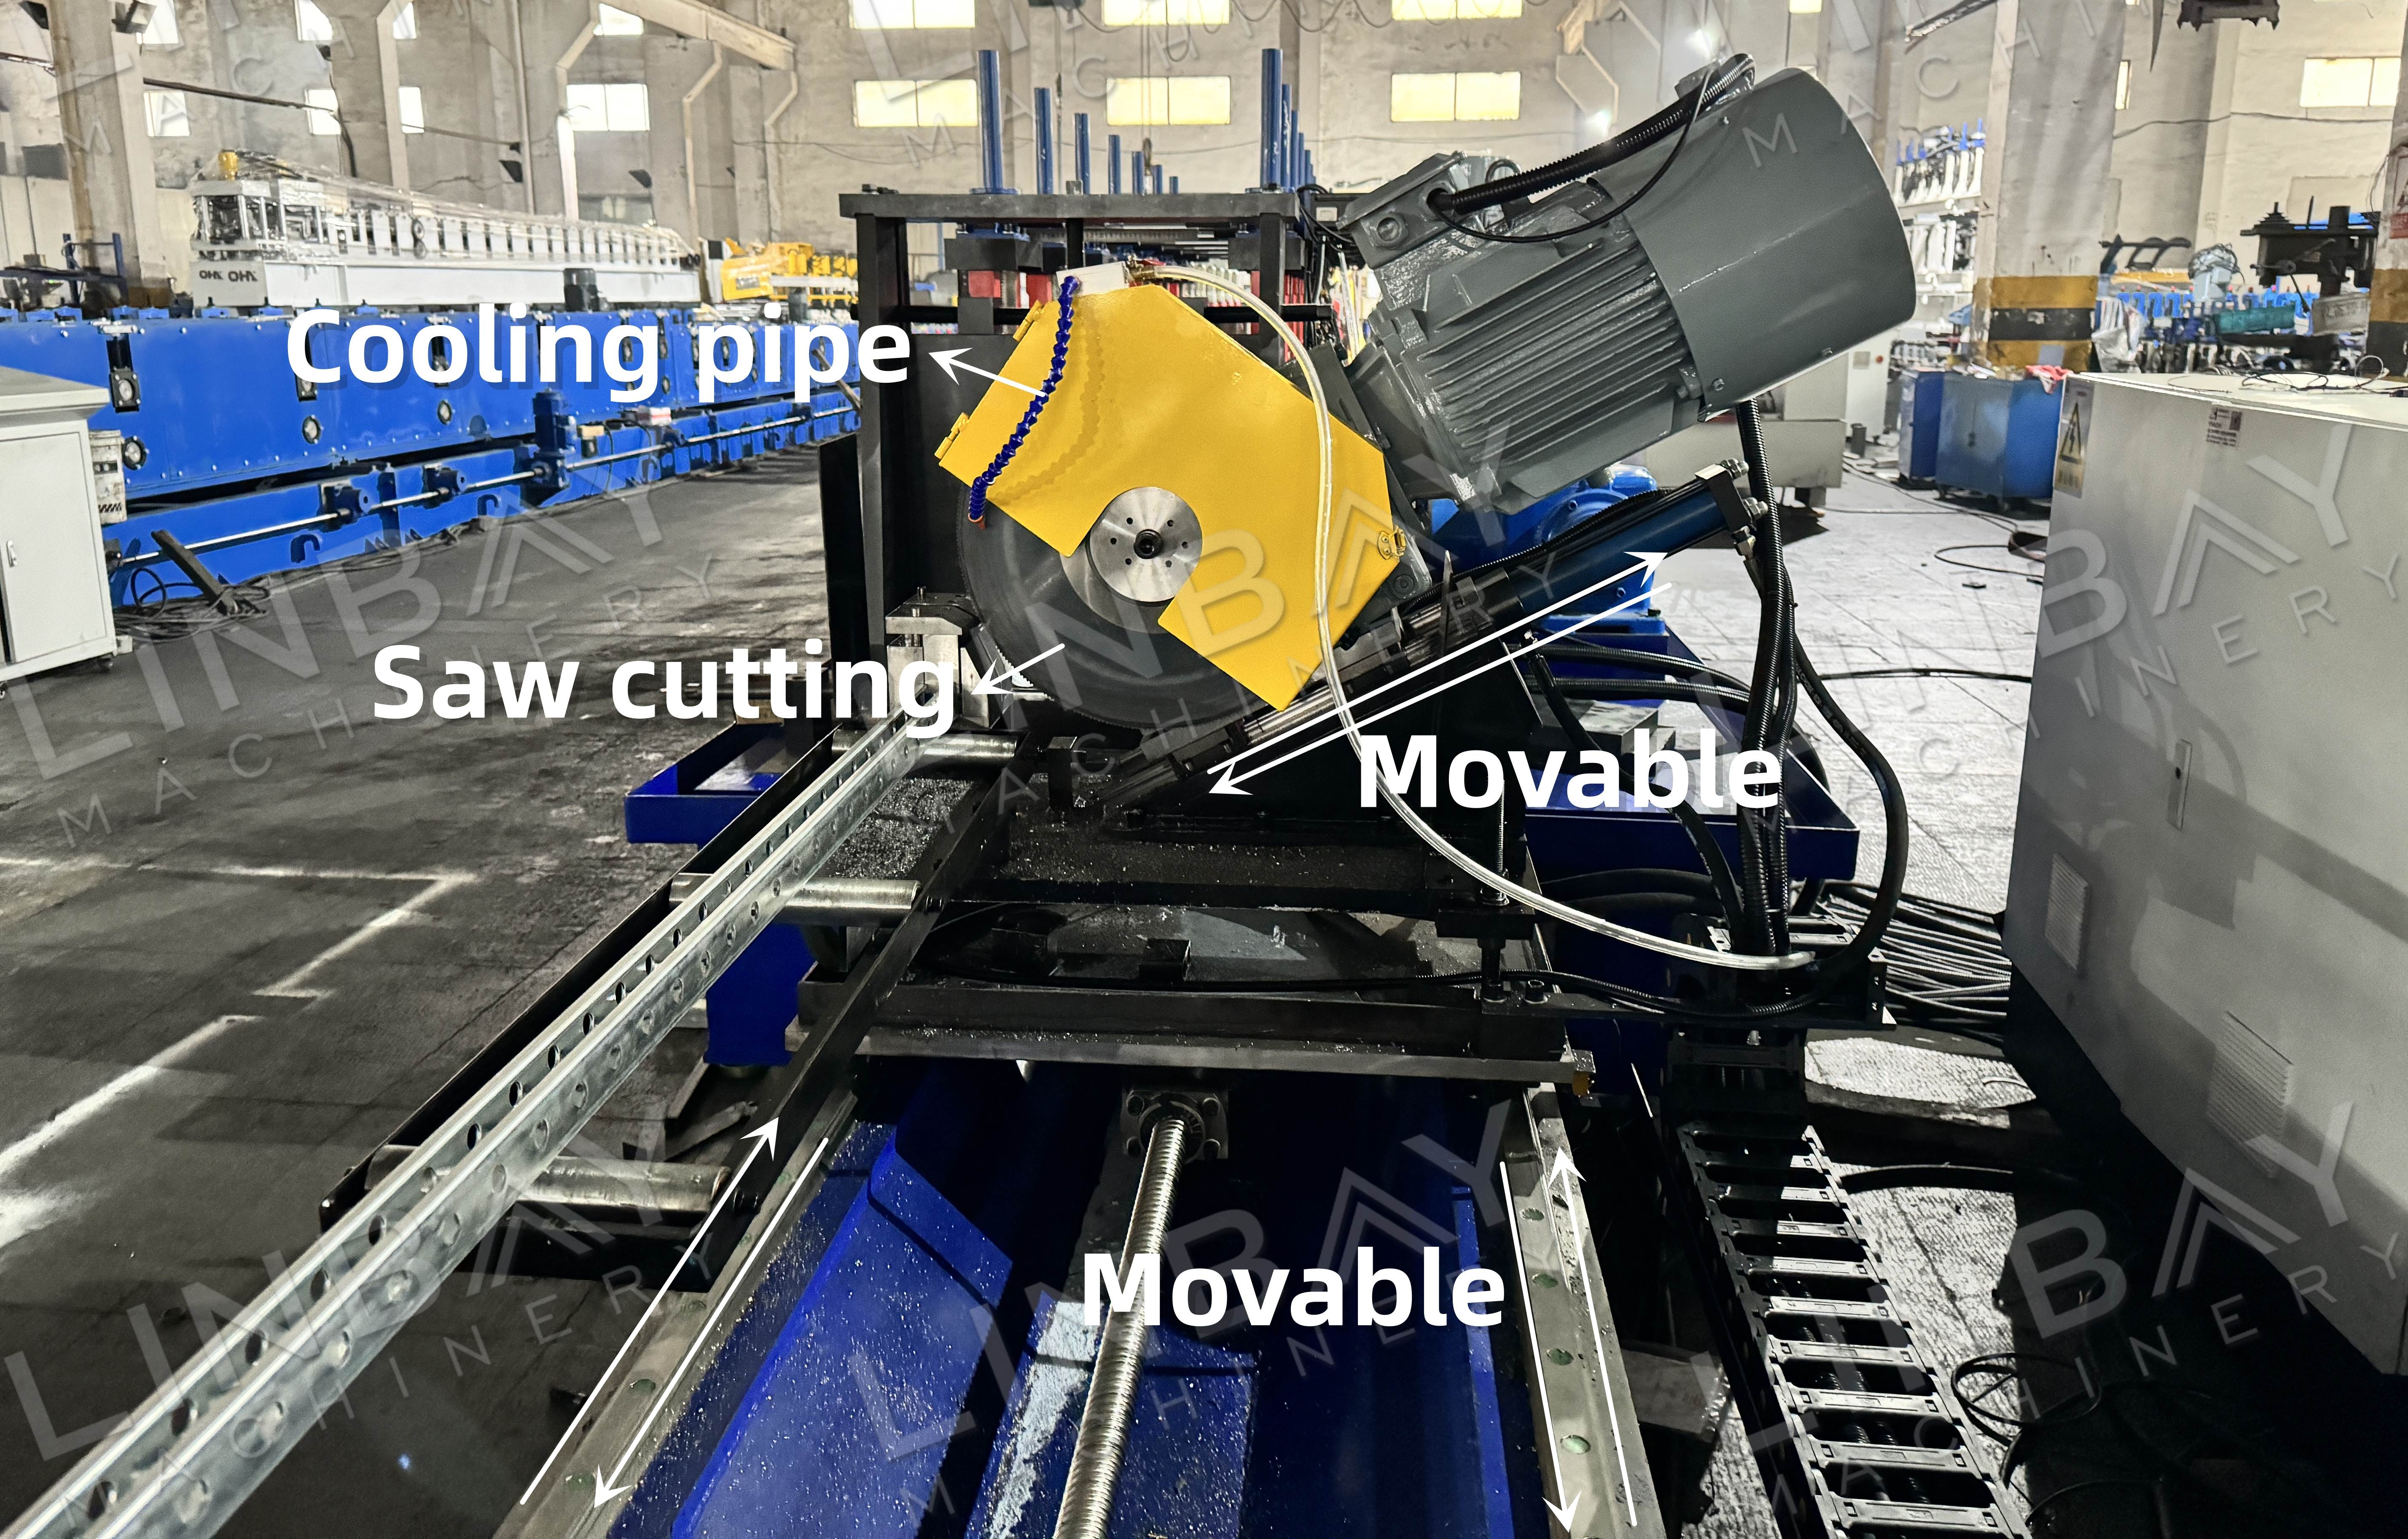
Учуучу араа кескичтин арабачасы кыймылдуу тирөөч каналдарынын ылдамдыгы менен синхрондоштуруу үчүн тездейт, бул ошондой эле рулон формалоочу машинанын ылдамдыгы. Бул өндүрүш процессин токтотпостон кесүүгө мүмкүндүк берет. Бул жогорку натыйжалуу кесүү чечими жогорку ылдамдыктагы операциялар үчүн идеалдуу жана минималдуу калдыктарды пайда кылат.
Кесүү процессинде пневматикалык күч араа мизинин негизин тирөөч каналына карай жылдырат, ал эми гидравликалык станциядан келген гидравликалык күч араа мизинин айлануусун кыймылдатат.
Гидравликалык станция
Гидравликалык станция гидравликалык декойл жана гидравликалык кескич сыяктуу жабдуулар үчүн керектүү энергияны камсыз кылат жана жылуулукту натыйжалуу таркатууну камсыз кылуу үчүн муздатуучу желдеткичтер менен жабдылган. Ысык климатта жылуулукту таркатууну жакшыртуу жана муздатуу үчүн жеткиликтүү суюктуктун көлөмүн көбөйтүү үчүн гидравликалык резервуарды чоңойтууну сунуштайбыз. Бул чаралар узак убакыт бою колдонуу учурунда туруктуу иштөө температурасын сактоого жардам берет, ошону менен рулон формалоочу өндүрүш линиясынын ишенимдүүлүгүн жана натыйжалуулугун камсыз кылат.
PLC башкаруу шкафы жана коддогуч
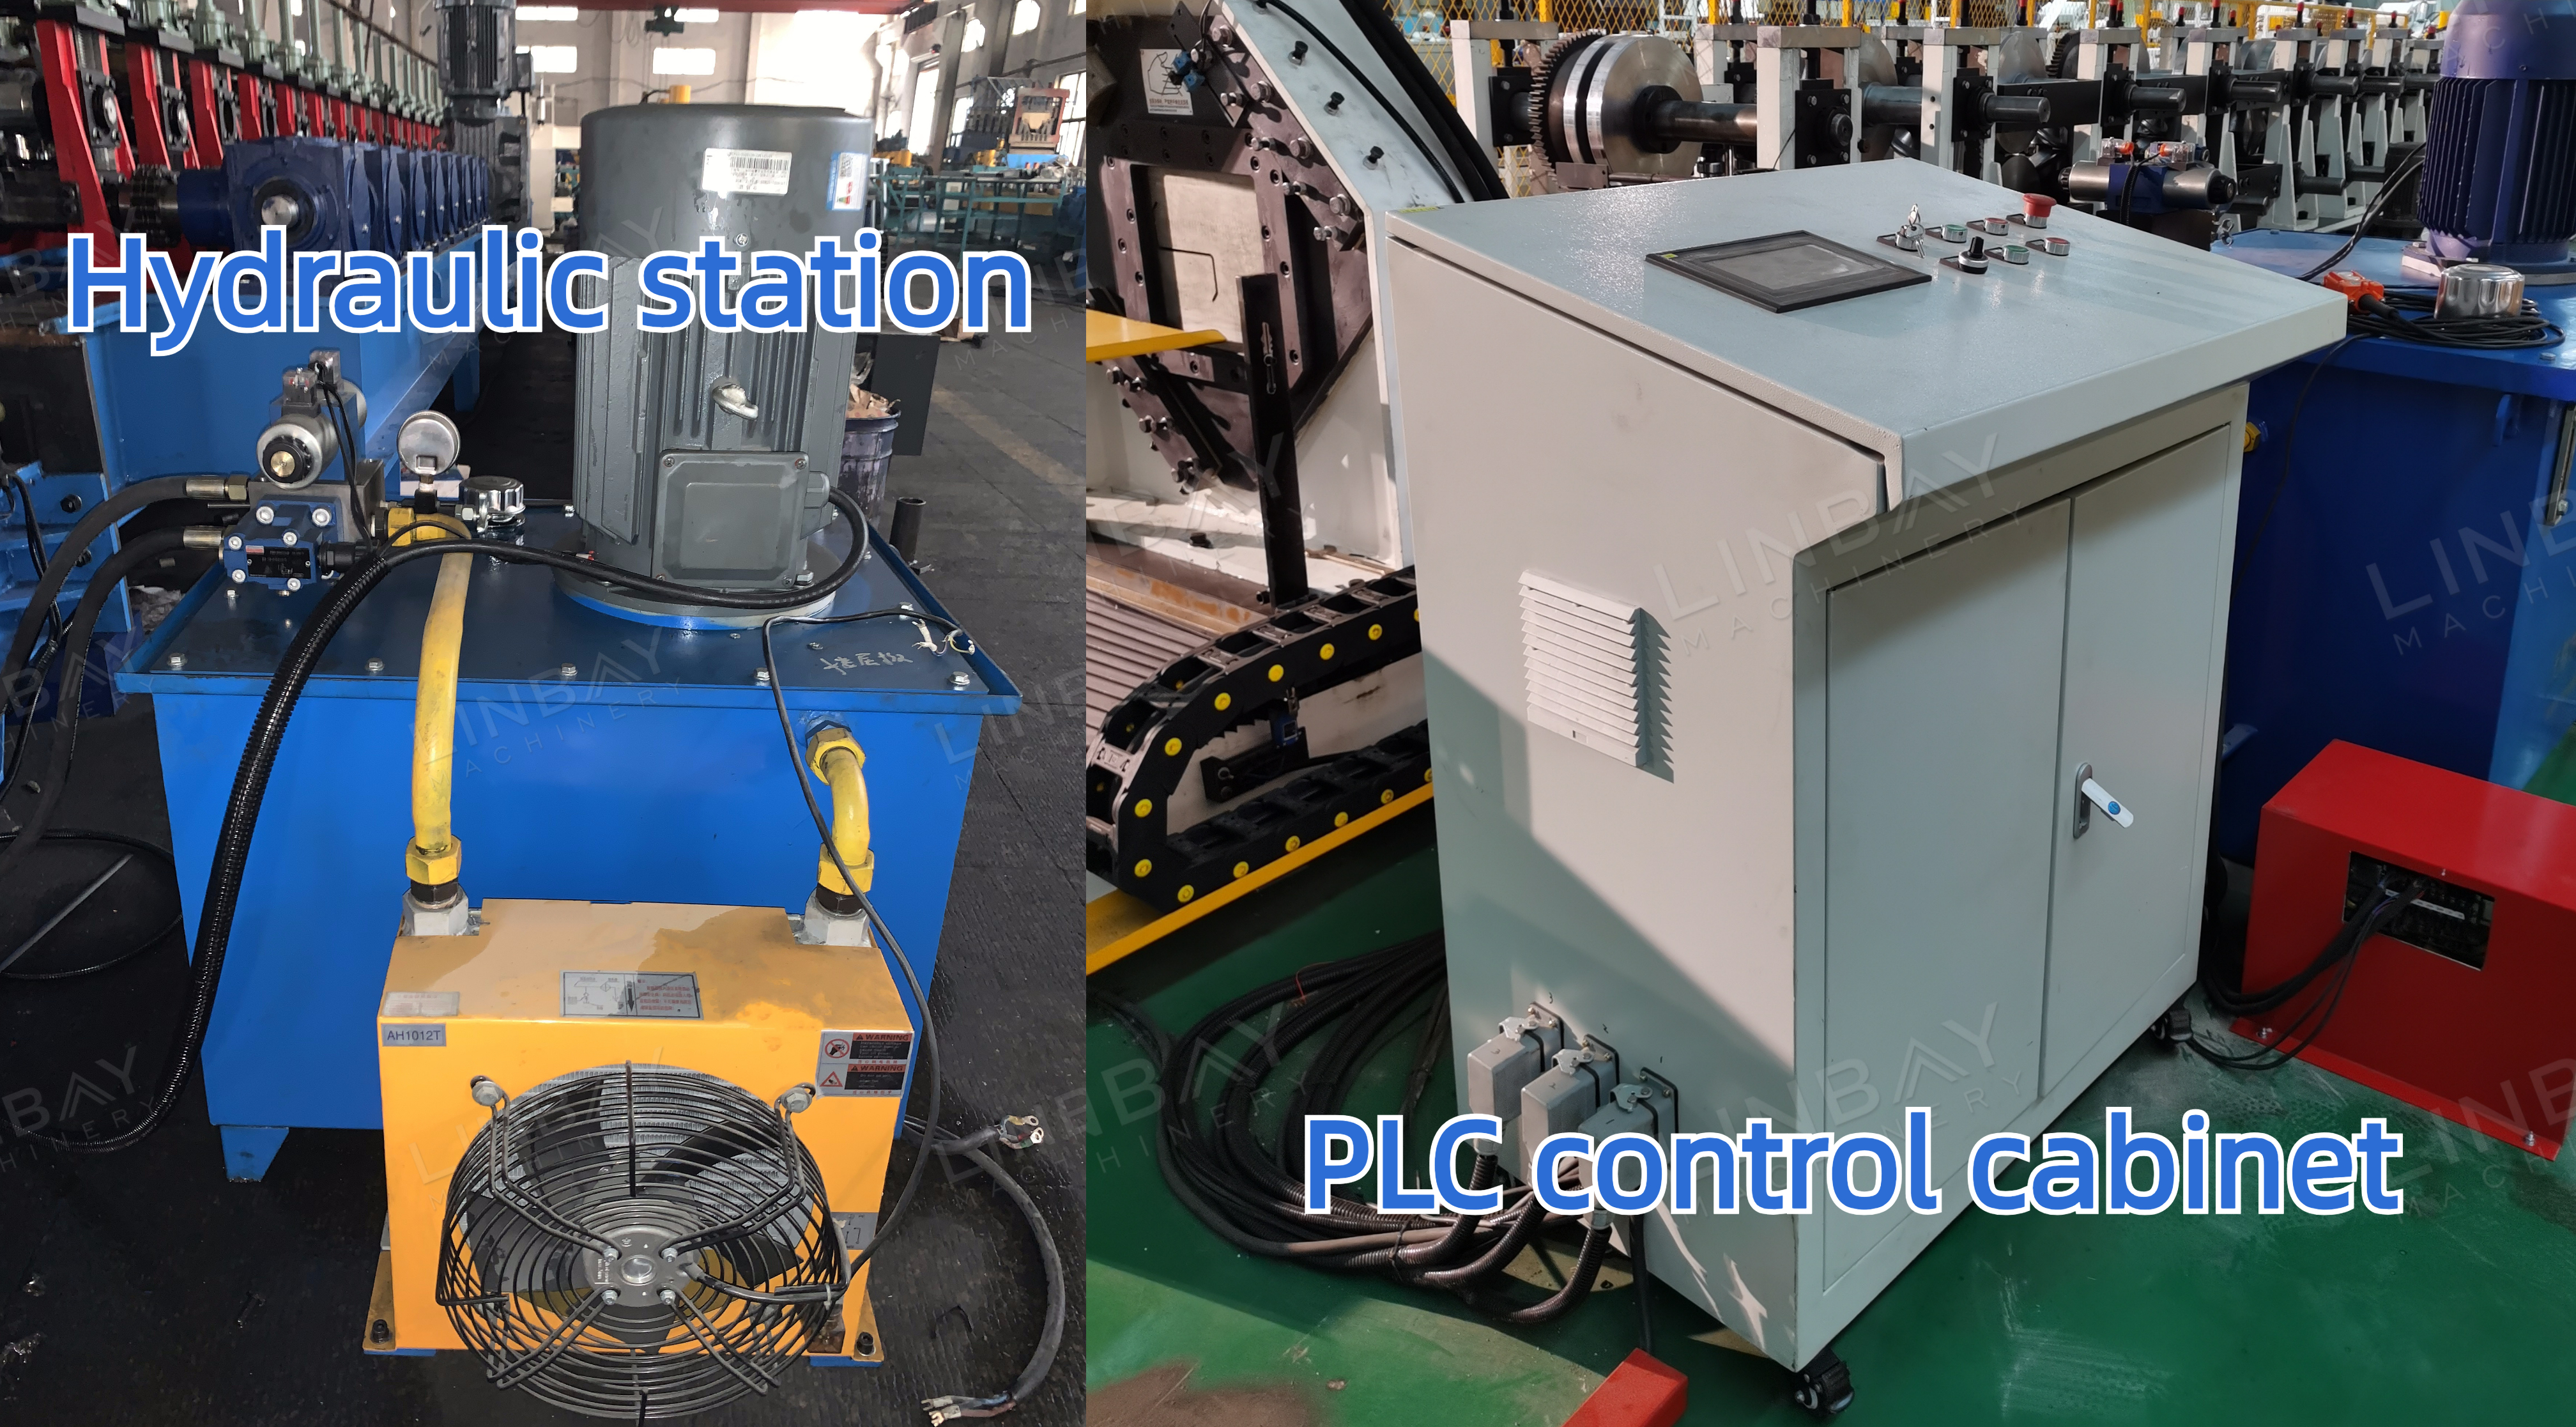
Коддогучтар позиция, ылдамдык жана синхрондоштуруу боюнча пикир билдирүүдө чечүүчү ролду ойнойт. Алар болот катушканын өлчөнгөн узундугун электр сигналдарына айландырышат, андан кийин алар PLC башкаруу шкафына жөнөтүлөт. Операторлор башкаруу шкафынын дисплейин өндүрүш ылдамдыгы, циклдеги чыгаруу жана кесүү узундугу сыяктуу параметрлерди тууралоо үчүн колдонушат. Коддогучтардан алынган так өлчөөлөрдүн жана пикирлердин аркасында кесүүчү машина ±1 мм чегинде кесүү тактыгына жетише алат.
Учуучу гидравликалык кесүү VS Учуучу араа менен кесүү
Кесүүчү бычак: Учуучу гидравликалык кескичтин ар бир өлчөмү өзүнчө кесүүчү бычакты талап кылат. Бирок, араа менен кесүү тирөөч каналдарынын өлчөмдөрү менен чектелбейт.
Эскирүү жана айрылуу: Араанын миздери, адатта, гидравликалык кесүүчү миздерге салыштырмалуу тезирээк эскирет жана тез-тез алмаштырууну талап кылат.
Ызы-чуу: Арааны кесүү гидравликалык кесүүгө караганда катуураак болот, бул өндүрүш аймагында кошумча үн өткөрбөө чараларын талап кылышы мүмкүн.
Калдык: Гидравликалык кескич, туура калибрленген күндө да, ар бир кесүүдө 8-10 мм калдык пайда болот. Ал эми араа кескич дээрлик нөл калдык пайда кылат.
Техникалык тейлөө: Араа бычактары сүрүлүүдөн пайда болгон жылуулукту башкаруу үчүн муздаткыч системасын талап кылат, бул үзгүлтүксүз жана натыйжалуу кесүүнү камсыз кылат. Ал эми гидравликалык кесүү бир калыпта температураны кармап турат.
Материалдын чектелүүлүгү: Дат баспас болот кадимки көмүртектүү болотко караганда жогорку бекемдикке ээ. Дат баспас болот менен иштегенде, материалды иштетүү үчүн араа менен кесүү гана ылайыктуу.
1. Декойлер

2. Тамактандыруу

3. Муштоо

4. Рулон калыптоочу стенддер

5. Айдоо системасы

6. Кесүү системасы

Башкалары

Столдон тышкары