бейне
Профиль
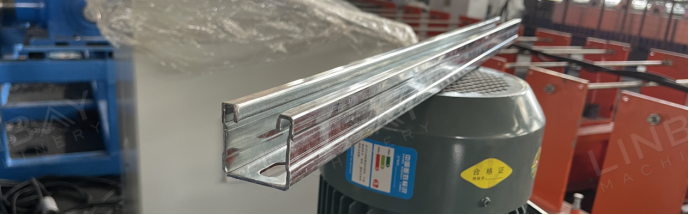
Тірек арналары күн батареяларын орнату, сантехника мен құбырлар, сондай-ақ HVAC жүйелері сияқты қолданбаларда жиі қолданылады. Тірек арнасының стандартты биіктіктері мыналарды қамтиды21 мм, 41 мм, 52 мм, 62 мм, 71 мм және 82 мм.Қалыптау роликтерінің диаметрі тірек арнасының биіктігіне байланысты өзгереді, ал биік арналар көбірек қалыптау станцияларын қажет етеді. Бұл арналар әдетте келесіден жасаладыыстықтай жайылған болат, суықтай жайылған болат, мырышталған болат немесе тот баспайтын болат,қалыңдығымен12 калибрлі (2,5 мм) бастап 16 калибрлі (1,5 мм) дейін.
Ескерту: Тот баспайтын болаттың беріктігі жоғары болғандықтан, қажетті қалыптау күші төмен легирленген болатпен және бірдей қалыңдықтағы кәдімгі көміртекті болатпен салыстырғанда жоғары. Сондықтан, тот баспайтын болатқа арналған орама қалыптау машиналары кәдімгі көміртекті болат пен мырышталған болатқа қолданылатын машиналардан ерекшеленеді.
LINBAY өлшемдерді реттеу үшін қажетті автоматтандыру деңгейіне байланысты қолмен және автоматтандырылған түрлерге жіктелетін әртүрлі өлшемдерді шығаруға қабілетті өндіріс желілерін ұсынады.
Нақты жағдай - Негізгі техникалық параметрлер
Ағынды диаграмма: Декойлер - Сервобергіш - Перфораторлық пресс - Бағыттаушы - Орамды қалыптау машинасы - Ұшатын арамен кесу - Шығару үстелі
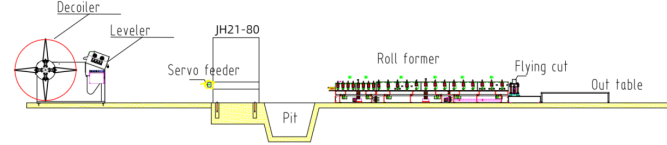
Нақты жағдай - Негізгі техникалық параметрлер
1. Желі жылдамдығы: 15 м/мин, реттелетін
2. Қолайлы материал: Ыстықтай илектелген болат, суықтай илектелген болат, мырышталған болат
3. Материалдың қалыңдығы: 1,5-2,5 мм
4. Орама қалыптау машинасы: Шойын құрылымы
5. Жүргізу жүйесі: Беріліс қорабының басқару жүйесі
6. Кесу жүйесі: Ұшатын арамен кесу. Орамды қалыптау машинасы кесу кезінде тоқтамайды
7.PLC шкафы: Siemens жүйесі
Нақты іс-техникалық жабдықтар
1. Тегістегіші бар гидравликалық декойл*1
2. Сервобергіш*1
3. Тескішпен басу*1
4. Орамды қалыптау машинасы*1
5. Ұшатын ара кесетін машина*1
6.PLC басқару шкафы*2
7. Гидравликалық станция*2
8. Қосалқы бөлшектер қорабы (тегін)*1
Контейнер өлшемі: 2x40GP+1x20GP
Нақты жағдайдың сипаттамасы
Тегістегіші бар декойлер
Бұл машина еден кеңістігін пайдалануды оңтайландыру үшін декойлерлер мен тегістегіштердің функцияларын біріктіреді. 1,5 мм-ден қалың болат катушкаларды тегістеу, әсіресе тірек арналарындағы тесіктерді үздіксіз тесу үшін өте маңызды. Тегістегіш болат катушканың тегіс болуын қамтамасыз етеді және ішкі кернеуді азайтады, бұл пішіндеуді және түзу пішіндеуді жеңілдетеді.
Сервобергіш
Серво-фидер серво қозғалтқышты пайдалануына байланысты аталған. Серво қозғалтқыштың іске қосу-тоқтату кідірісінің минималды болуының арқасында ол болат катушкаларды беруде ерекше дәлдікті ұсынады. Бұл дәлдік қатаң төзімділікті сақтау және тірек арнасын жасау кезінде болат катушкалардың шығынын азайту үшін өте маңызды. Сонымен қатар, фидердің ішіндегі пневматикалық қысқыштар болат катушканы алға жылжытады, сонымен бірге оның бетін сызаттардан қорғайды.
Соққымен басу
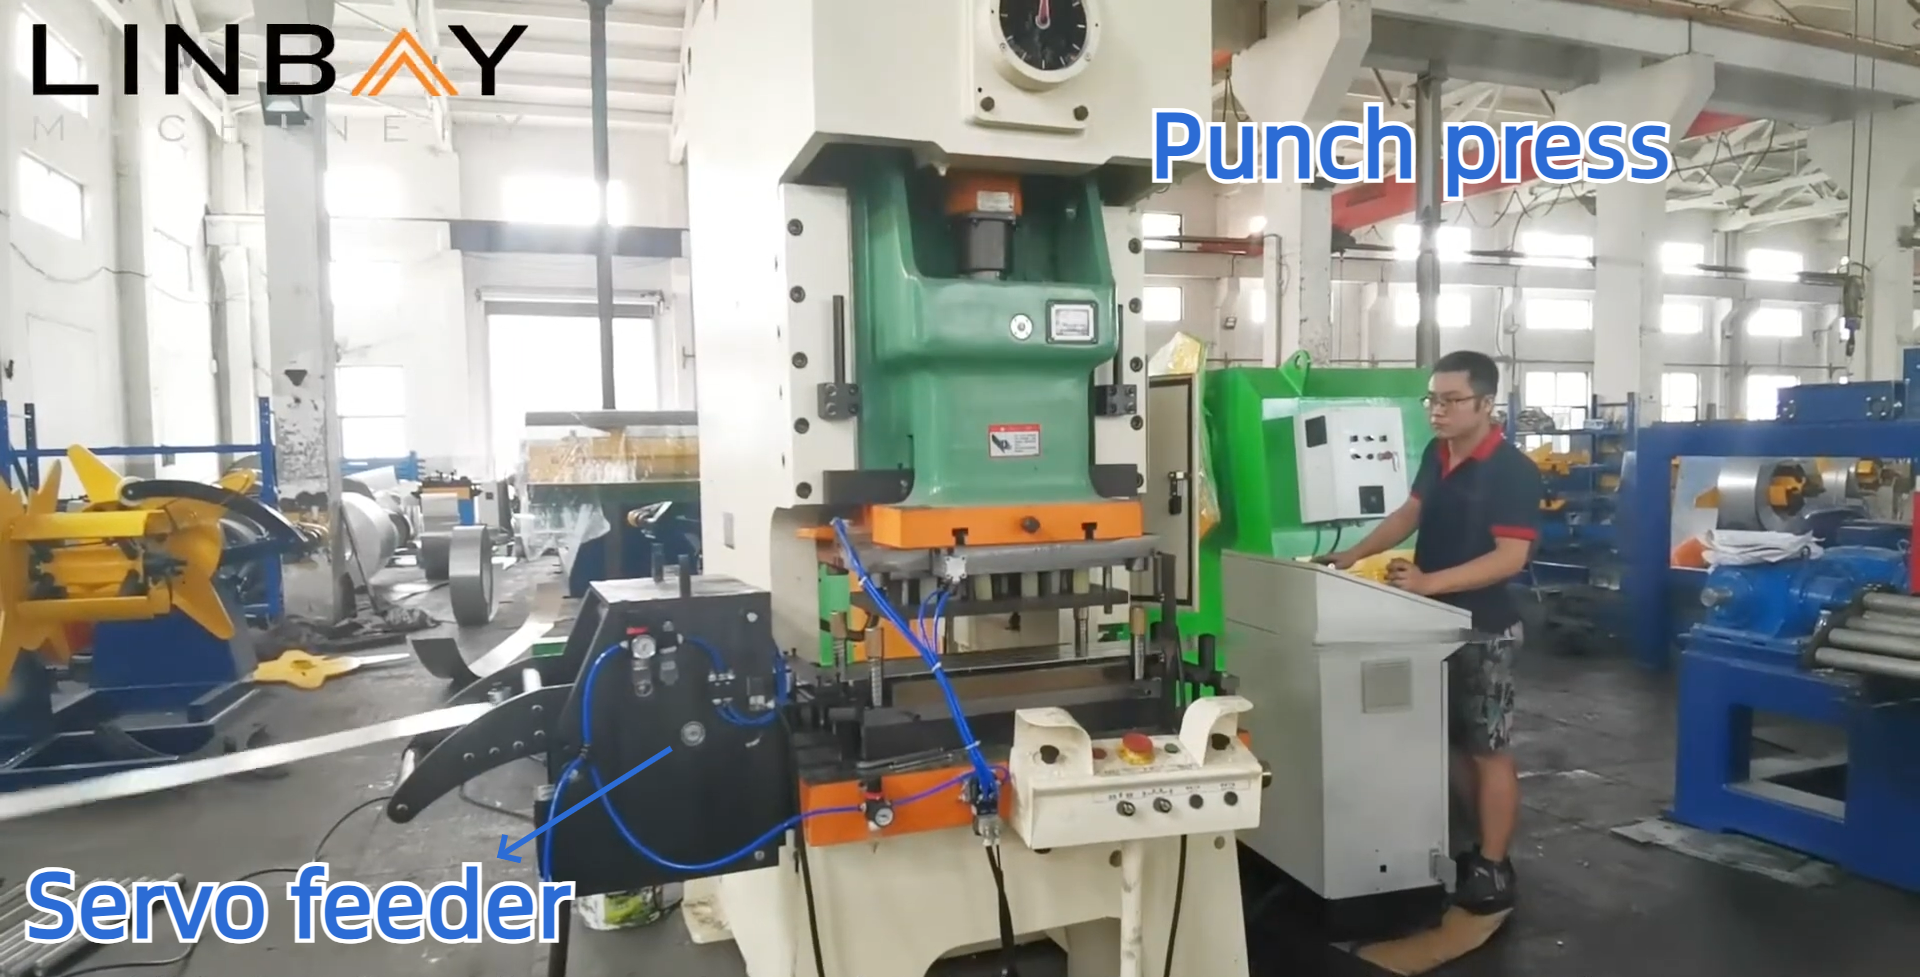
Болат катушкада тесіктер жасау үшін тескіш пресс қолданылады, бұл тіреуіш арналарын бекіту үшін бұрандалар мен гайкаларды бекіту үшін қажет. Бұл тескіш пресс интеграцияланған гидравликалық тескішке (орамды қалыптау машинасымен бір негізге орнатылған) және жеке гидравликалық тескішке қарағанда жылдамырақ жұмыс істейді. Біз бірнеше әлемдік кеңселері бар танымал қытайлық Yangli брендінің тескіш пресстерін пайдаланамыз, бұл сатудан кейінгі қызмет көрсетуді және ауыстырылатын бөлшектерге оңай қол жеткізуді қамтамасыз етеді.
Гид
Бағыттаушы роликтер болат катушка мен машиналарды бір орталық сызық бойымен туралап, тіреуіш арнасының түзулігін қамтамасыз етеді. Бұл туралау орнату кезінде тіреуіш арналарын басқа профильдермен сәйкестендіру үшін өте маңызды, бұл бүкіл құрылыс құрылымының тұрақтылығына тікелей әсер етеді.
Орамды қалыптастыру машинасы
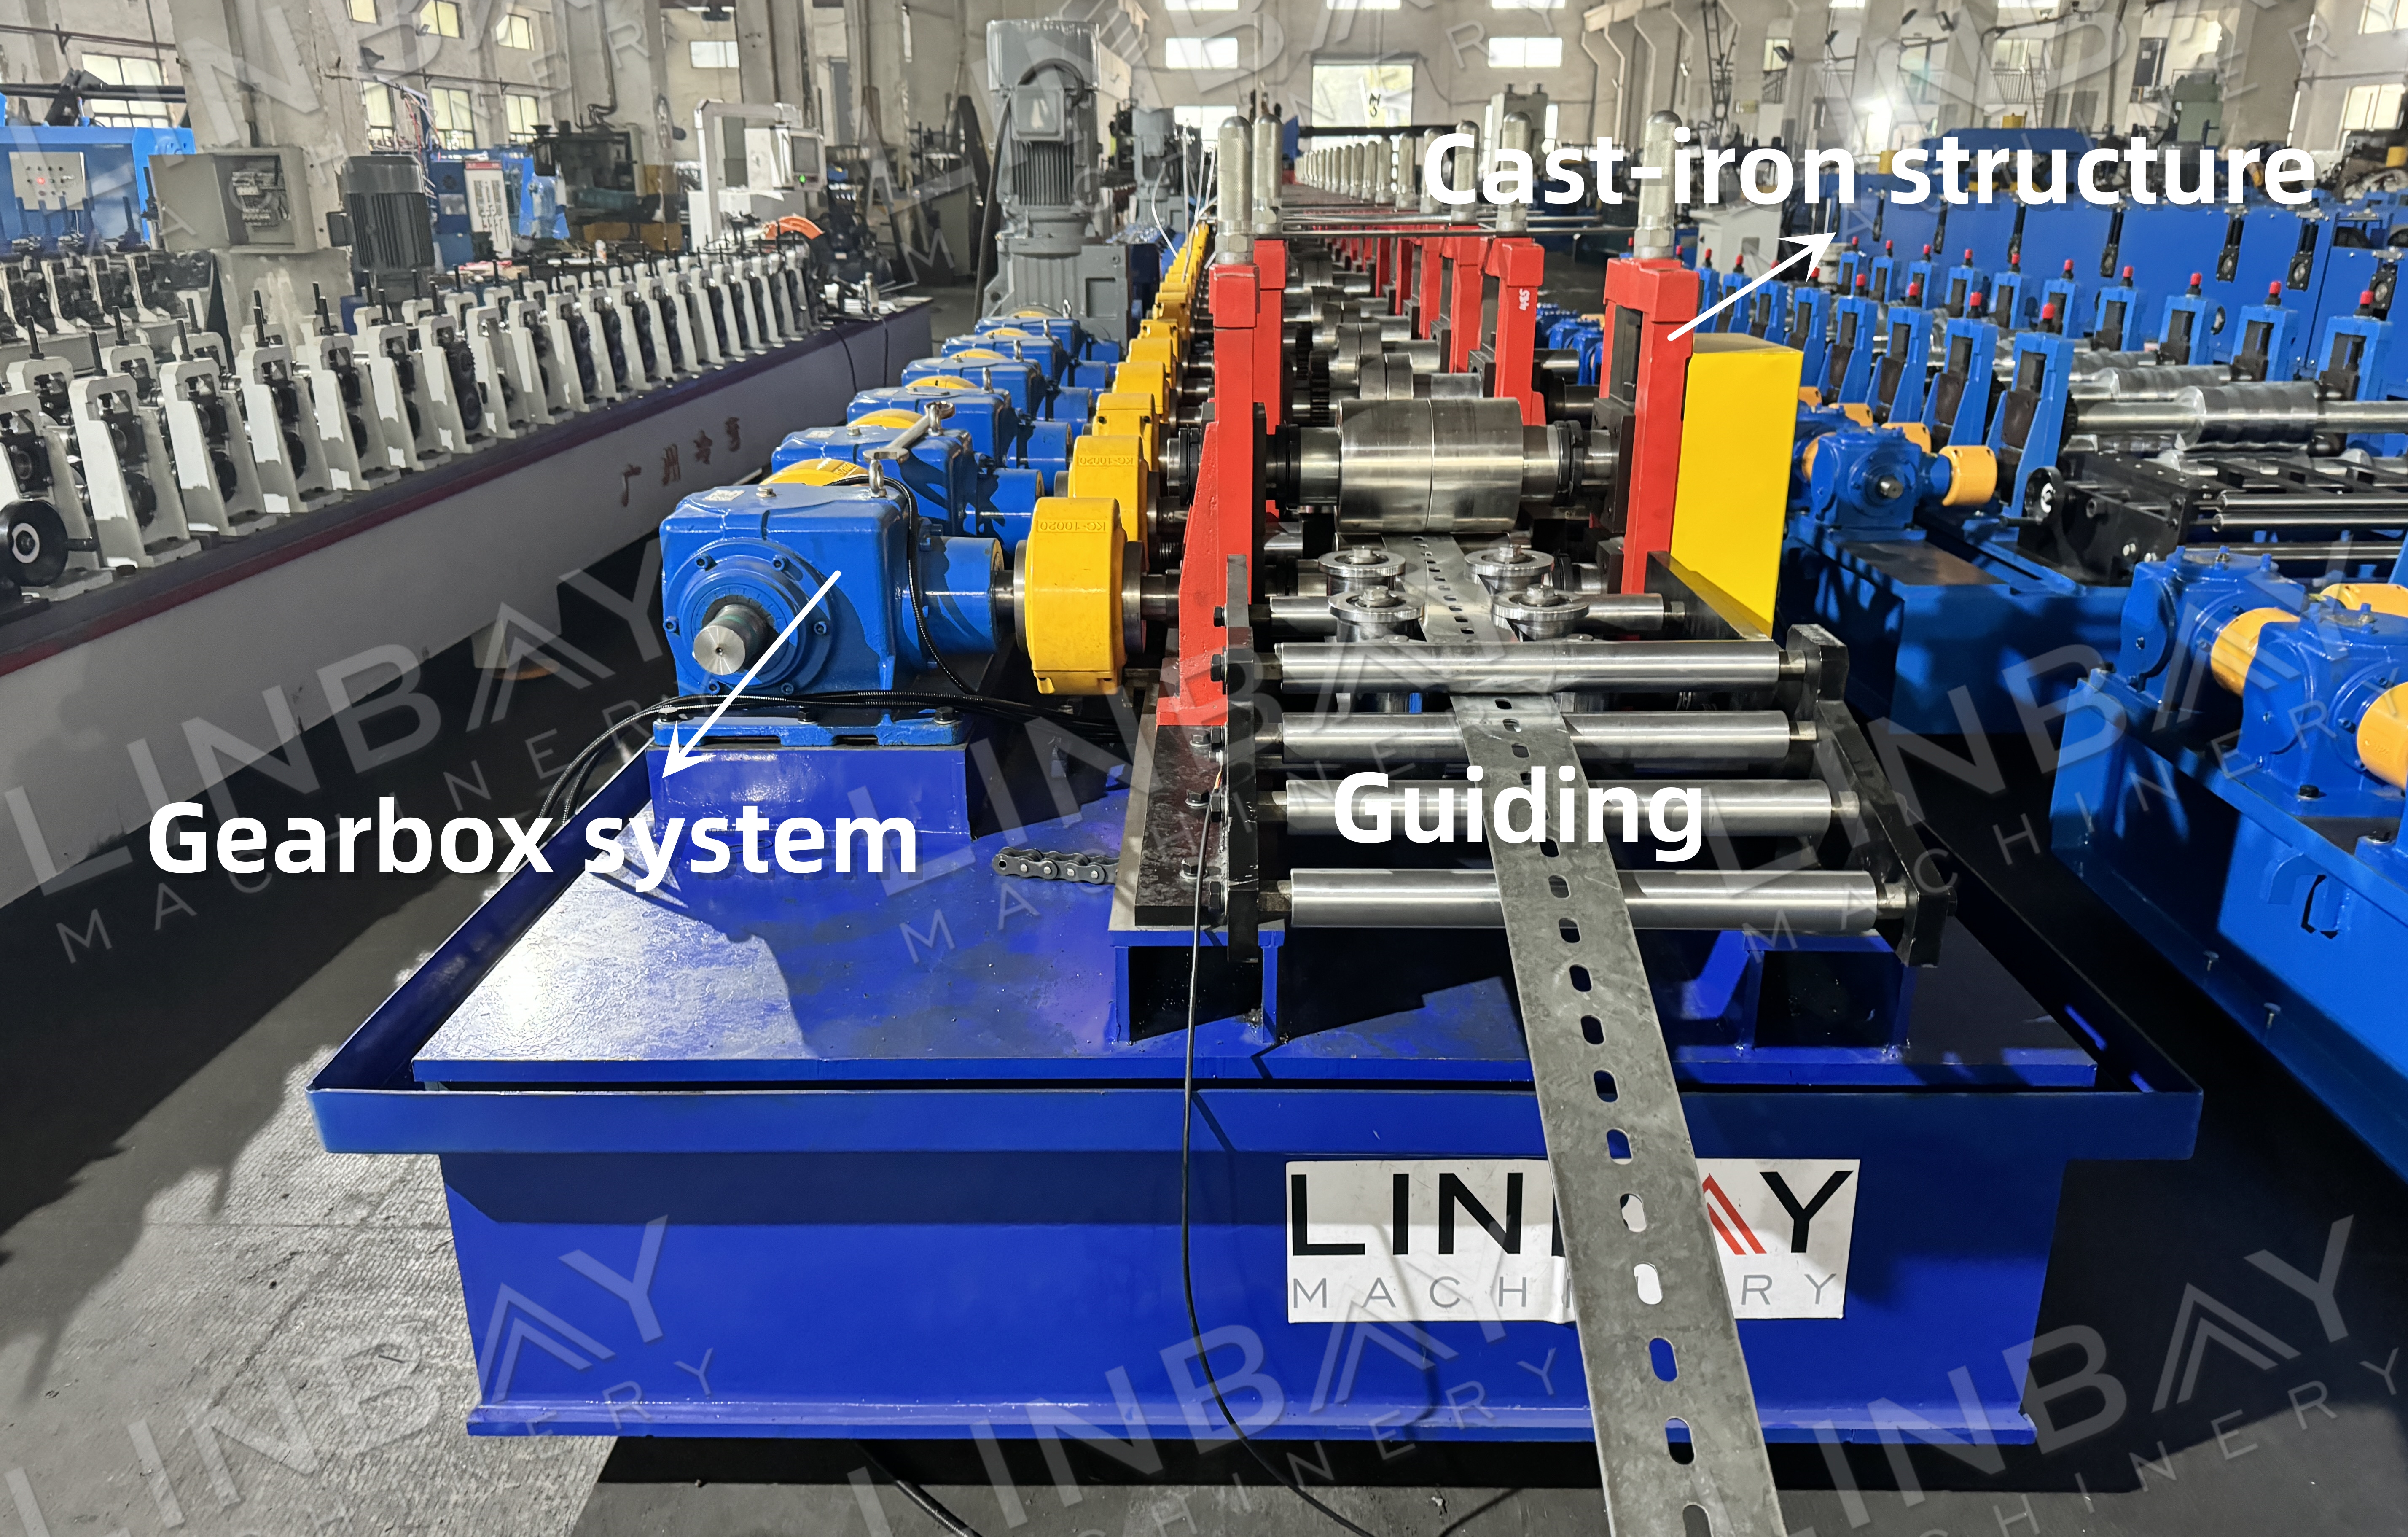
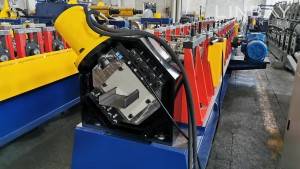
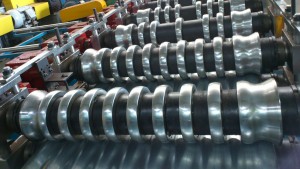
Орама қалыптау машинасы ерекше беріктік беретін бір бөлік болаттан жасалған шойын құрылымымен мақтана алады. Жоғарғы және төменгі роликтер болат катушкасын пішіндеуге күш түсіреді, ал редуктор қалыптау процесіне жеткілікті қуат беру үшін басқарылады.
Ұшатын арамен кесу
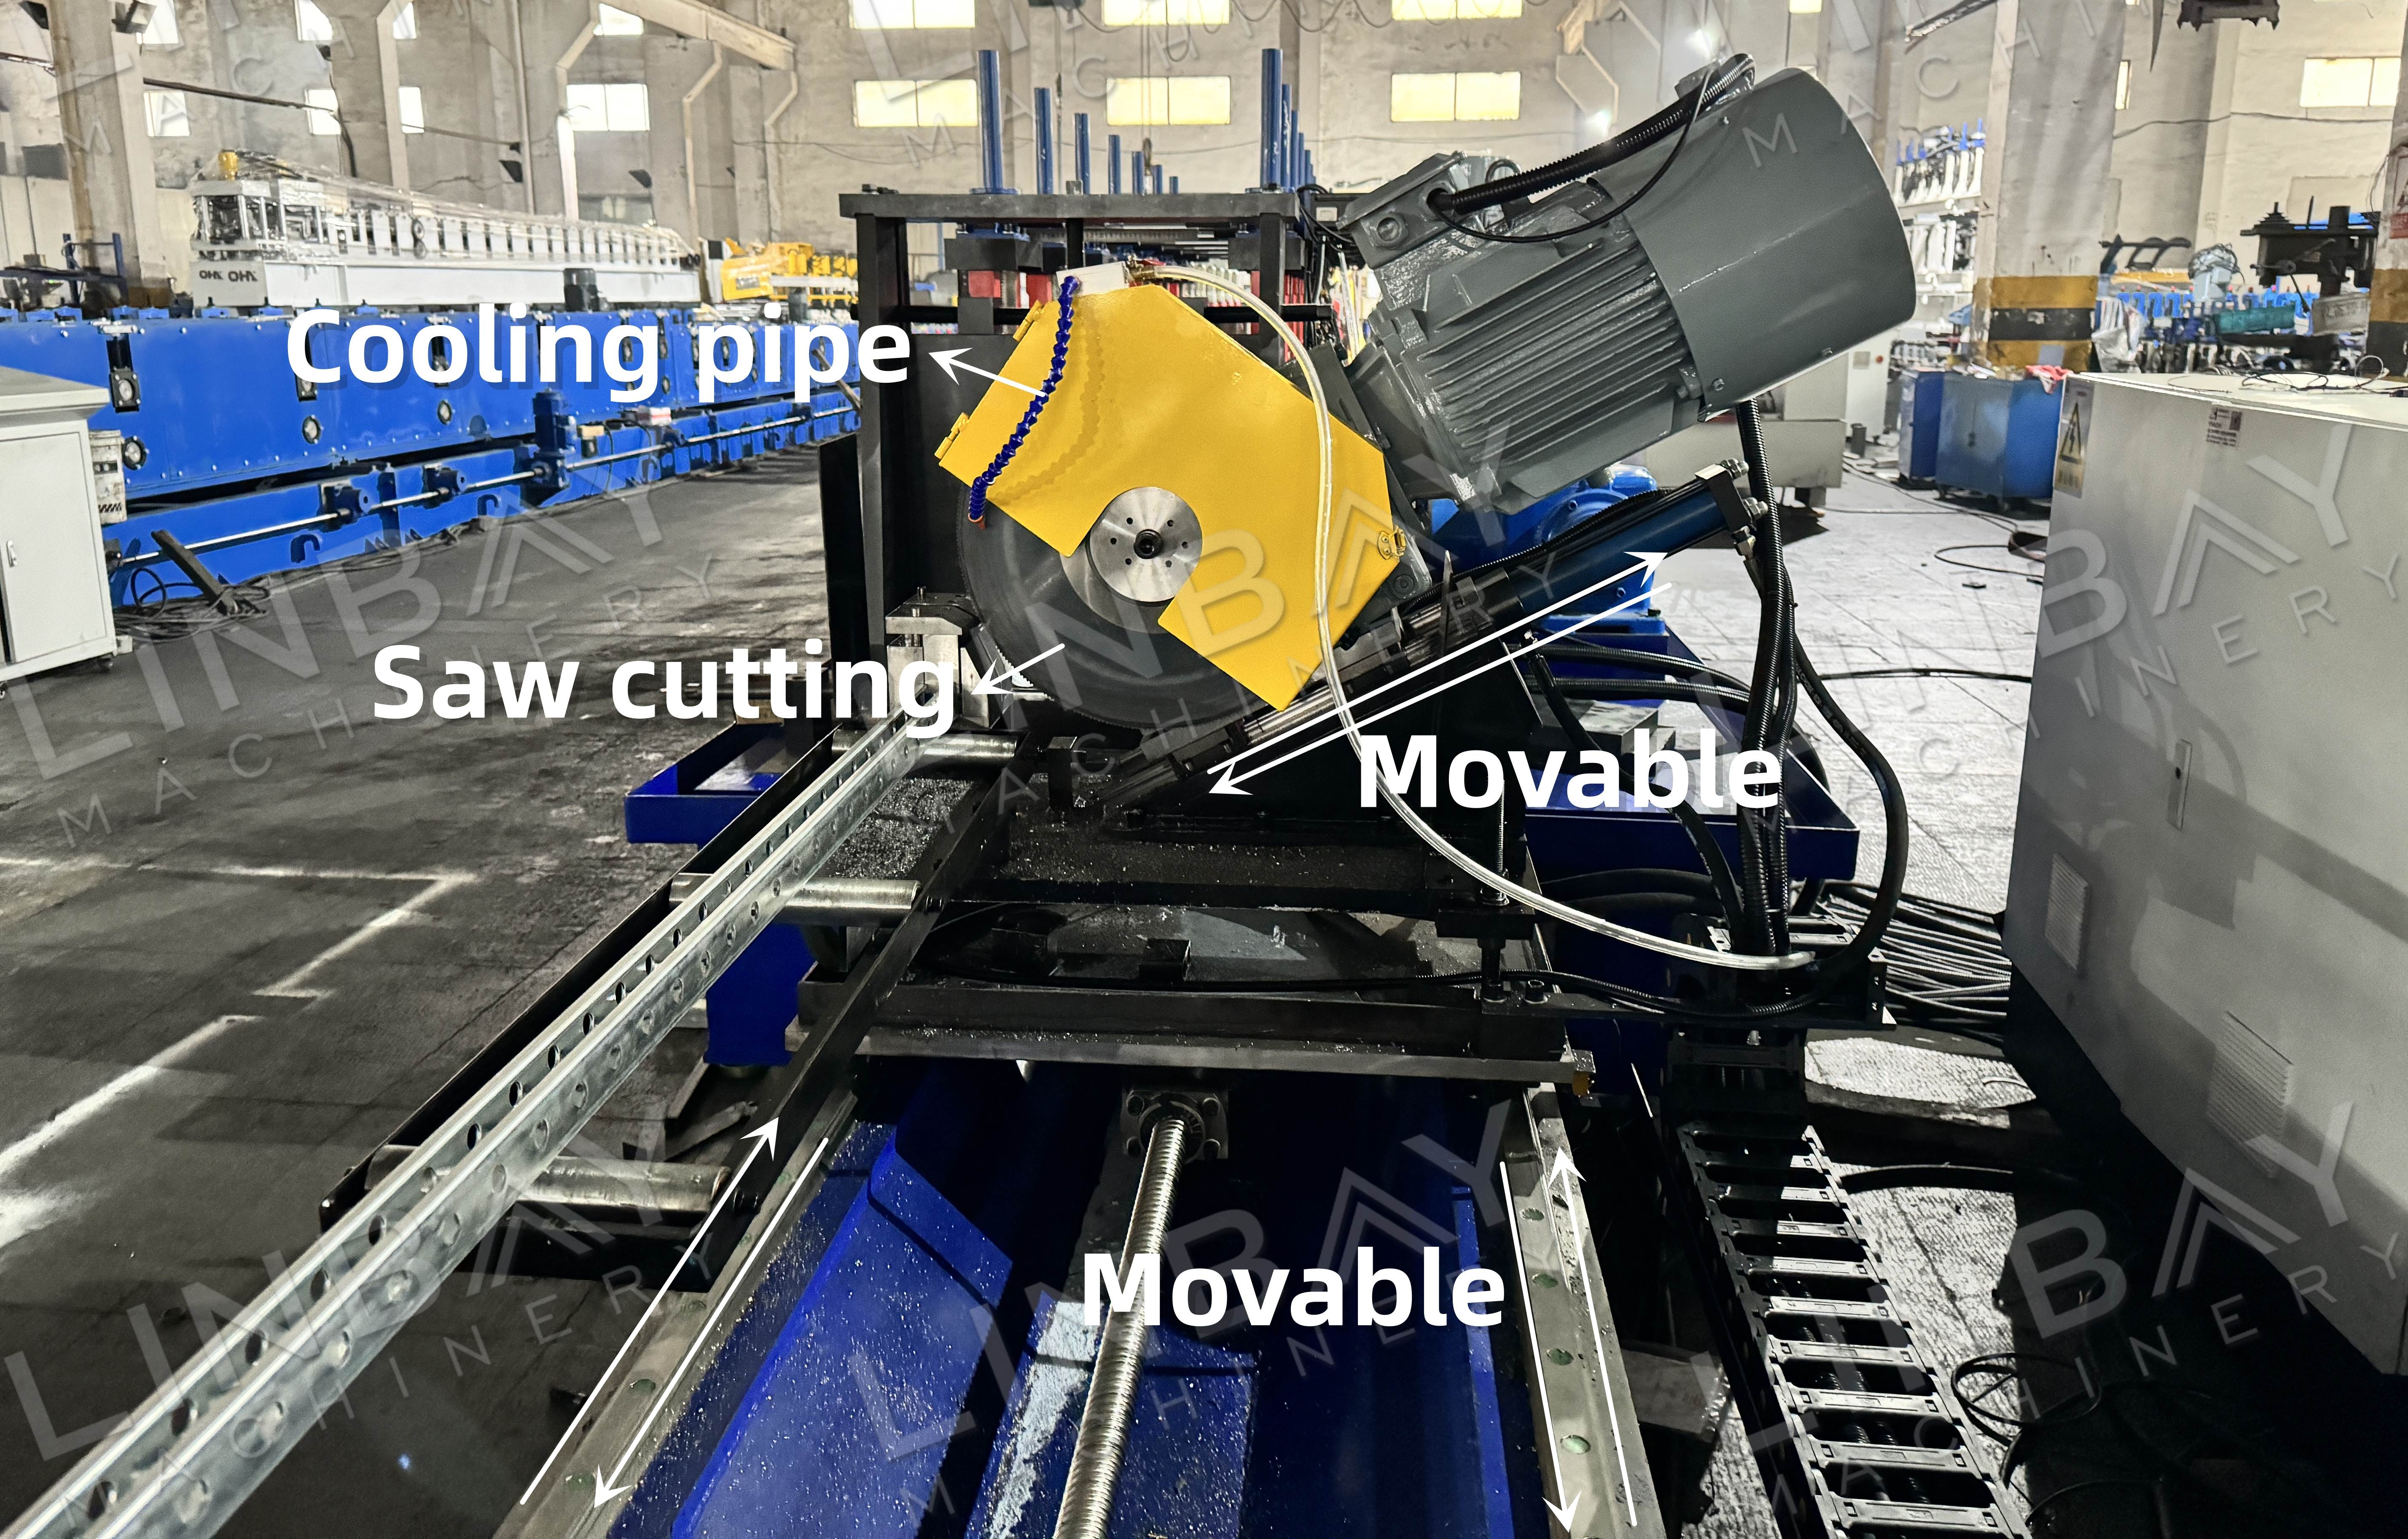
Ұшатын ара кескішінің кареткасы қозғалатын тіреуіш арналарының жылдамдығымен синхрондау үшін үдейді, бұл сонымен қатар орама қалыптау машинасының жылдамдығы. Бұл өндіріс процесін тоқтатпай кесуге мүмкіндік береді. Бұл жоғары тиімді кесу шешімі жоғары жылдамдықты операциялар үшін өте қолайлы және минималды қалдықтар тудырады.
Кесу процесінде пневматикалық қуат ара дискісінің негізін тіреуіш арнасына қарай жылжытады, ал гидравликалық станциядан келетін гидравликалық қуат ара дискісінің айналуын басқарады.
Гидравликалық станция
Гидравликалық станция гидравликалық декойл және гидравликалық кескіш сияқты жабдықтарға қажетті қуатты қамтамасыз етеді және тиімді жылу таратуды қамтамасыз ету үшін салқындатқыш желдеткіштермен жабдықталған. Ыстық климатта жылу таратуды жақсарту және салқындатуға арналған сұйықтық көлемін арттыру үшін гидравликалық резервуарды үлкейтуді ұсынамыз. Бұл шаралар ұзақ уақыт пайдалану кезінде тұрақты жұмыс температурасын сақтауға көмектеседі, осылайша орамды қалыптау өндіріс желісінің сенімділігі мен тиімділігін қамтамасыз етеді.
PLC басқару шкафы және энкодері
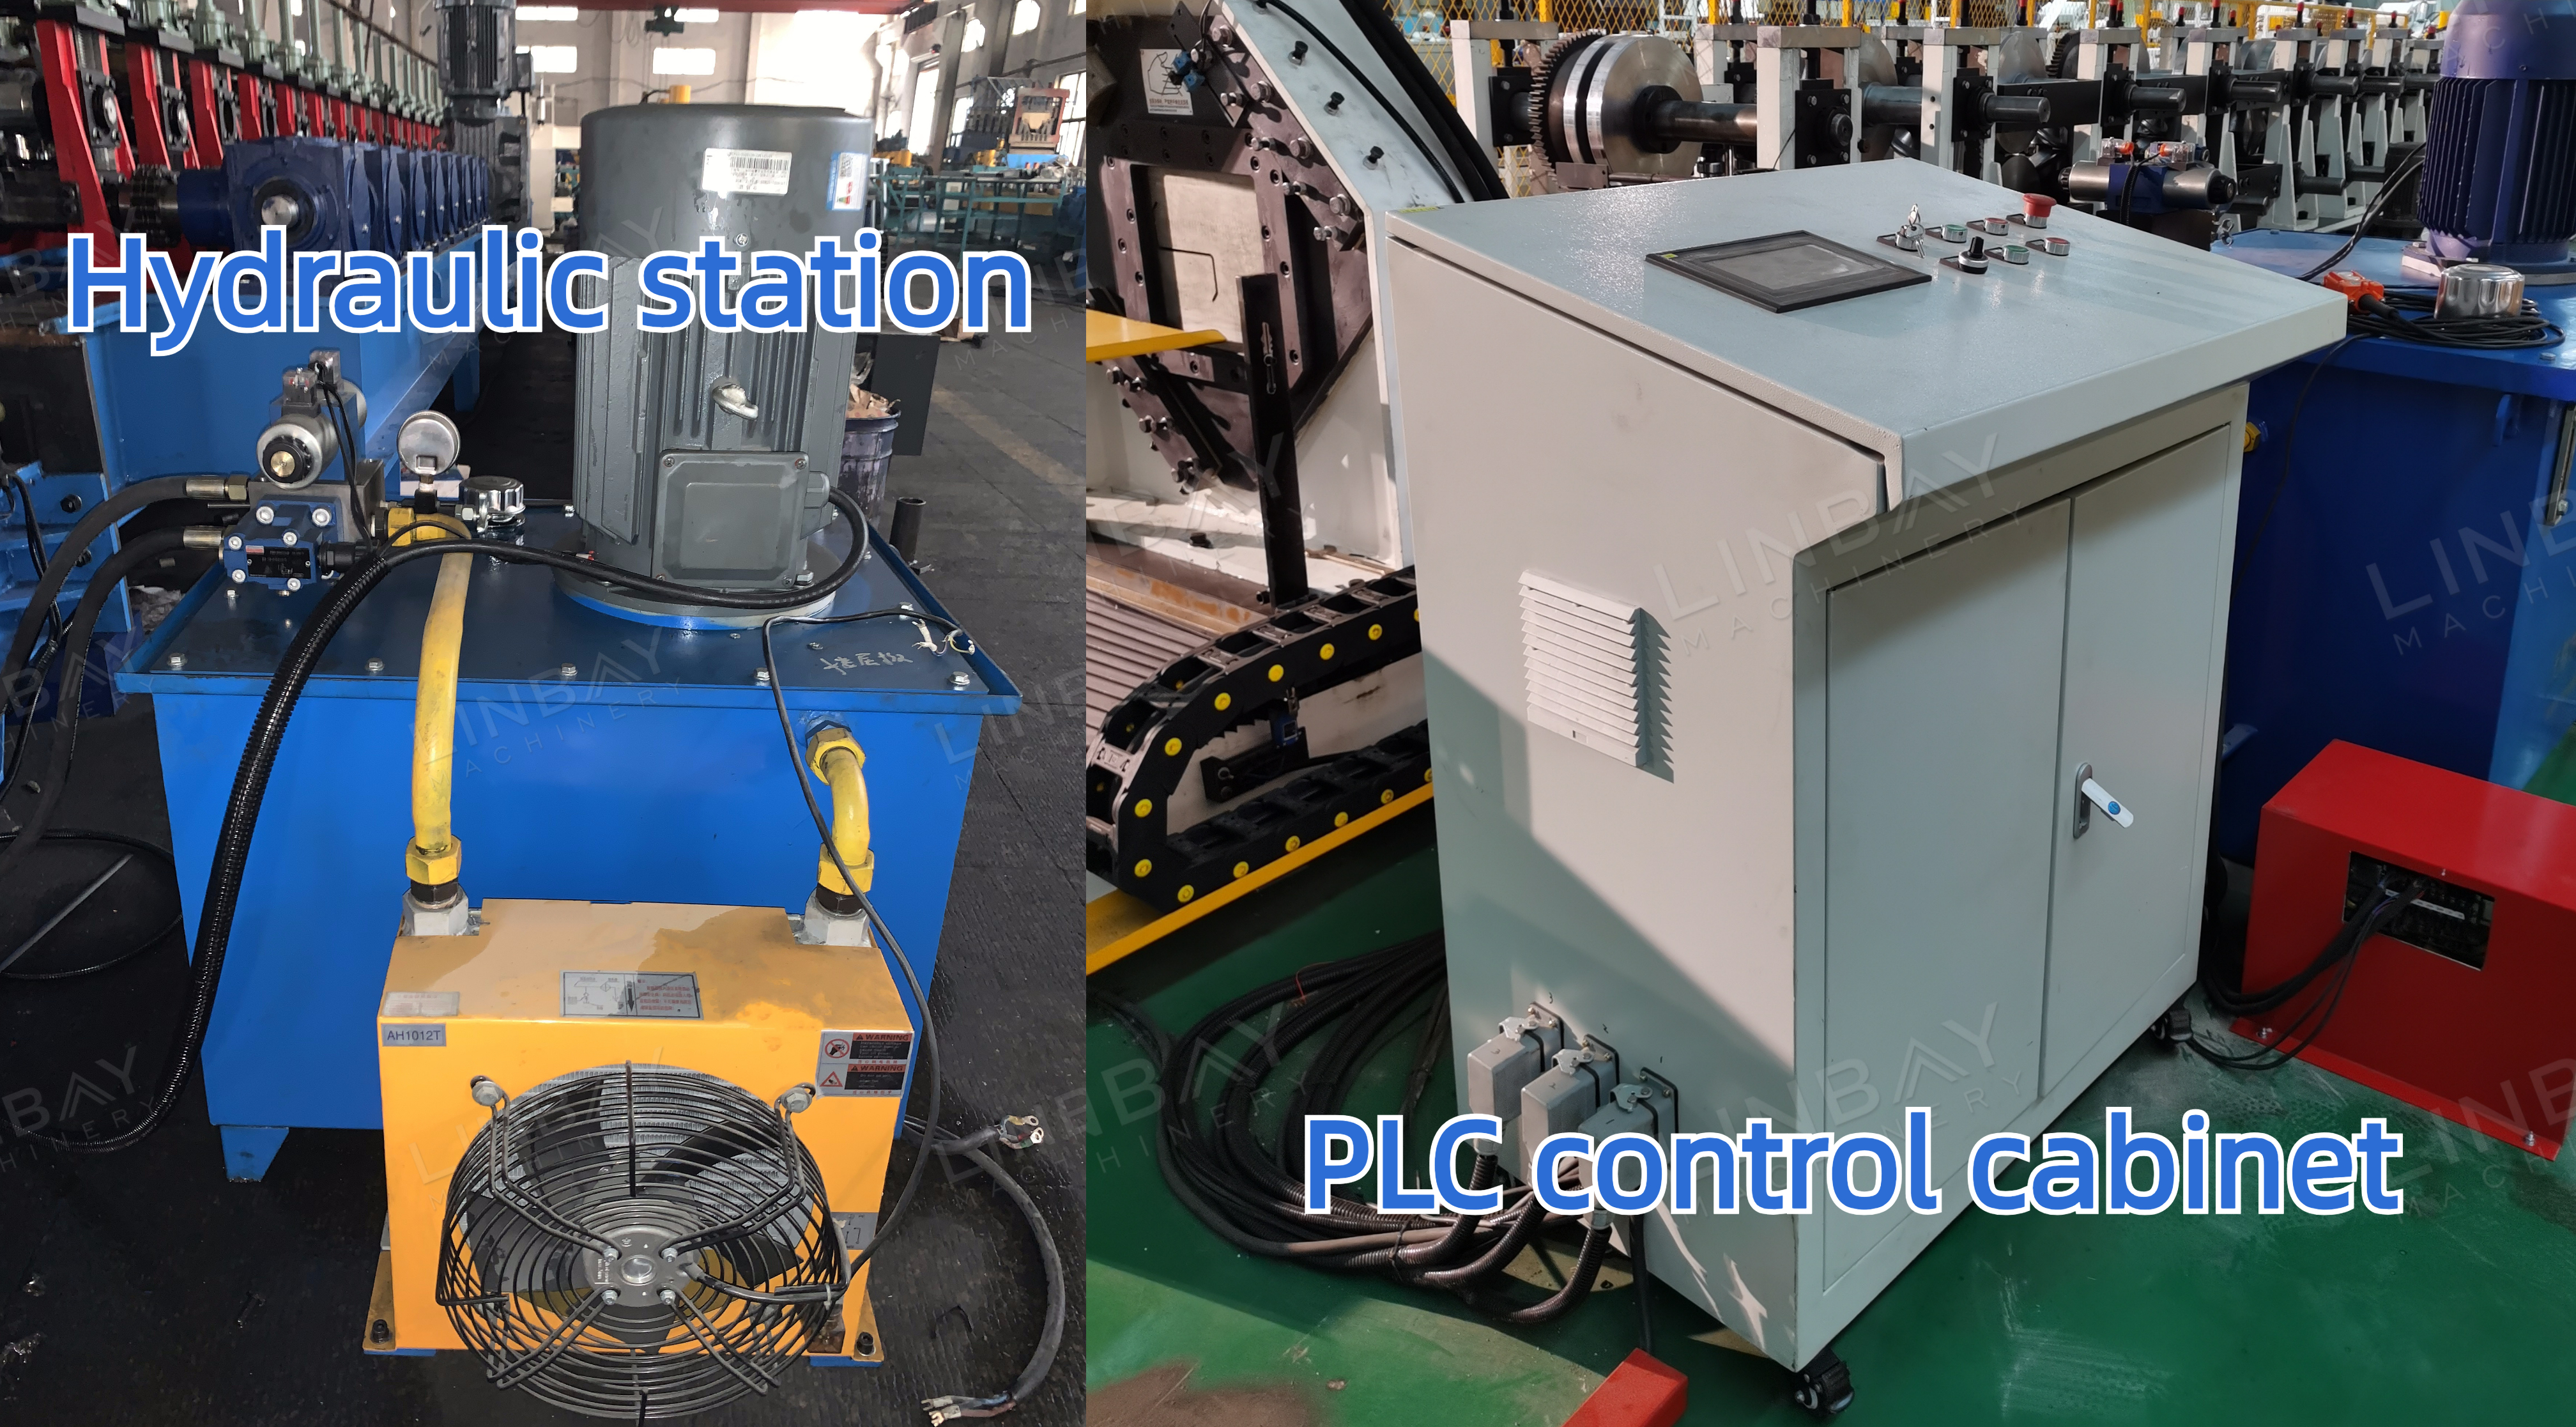
Кодтағыштар позиция, жылдамдық және синхрондау бойынша кері байланысты жеткізуде маңызды рөл атқарады. Олар болат катушканың өлшенген ұзындығын электр сигналдарына түрлендіреді, содан кейін олар PLC басқару шкафына жіберіледі. Операторлар басқару шкафының дисплейін өндіріс жылдамдығы, циклдегі шығыс және кесу ұзындығы сияқты параметрлерді реттеу үшін пайдаланады. Кодтағыштардан алынған дәл өлшеулер мен кері байланыстың арқасында кесу машинасы ±1 мм шегінде кесу дәлдігіне қол жеткізе алады.
Ұшатын гидравликалық кесу және ұшатын арамен кесу
Кесу жүзі: Ұшатын гидравликалық кескіштің әрбір өлшемі бөлек жеке кесу жүзін қажет етеді. Дегенмен, арамен кесу тіреуіш арналарының өлшемдерімен шектелмейді.
Тозу: Ара дискілері гидравликалық кескіш дискілермен салыстырғанда тезірек тозуға ұшырайды және жиірек ауыстыруды қажет етеді.
Шу: Арамен кесу гидравликалық кесуге қарағанда қаттырақ болады, бұл өндіріс аймағында қосымша дыбыс өткізбейтін шараларды қажет етуі мүмкін.
Қалдық: Гидравликалық кескіш, тіпті дұрыс калибрленген болса да, әдетте әр кесу үшін 8-10 мм қалдық қалдырады. Екінші жағынан, ара кескіш іс жүзінде ешқандай қалдық шығармайды.
Техникалық қызмет көрсету: Ара дискілері үйкеліс нәтижесінде пайда болатын жылуды басқару үшін салқындатқыш жүйені қажет етеді, бұл үздіксіз және тиімді кесуді қамтамасыз етеді. Керісінше, гидравликалық кесу температураны тұрақты ұстайды.
Материалдың шектеулері: Тот баспайтын болат кәдімгі көміртекті болатқа қарағанда жоғары беріктікке ие. Тот баспайтын болатпен жұмыс істеген кезде материалды өңдеу үшін тек арамен кесу қолайлы.
1. Декойлер

2. Тамақтандыру

3. Тесу

4. Орамды қалыптау тіректер

5. Жүргізу жүйесі

6. Кесу жүйесі

Басқалары

Столдан тыс