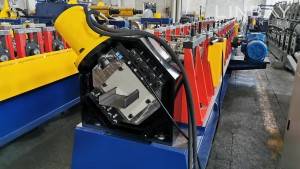
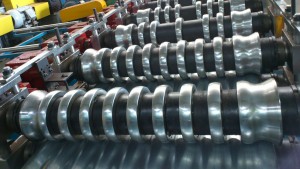
video
Profil
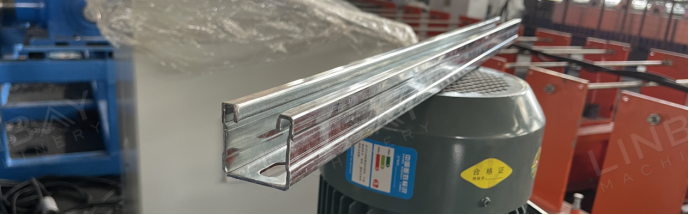
Saluran strut kerap digunakan dalam aplikasi seperti pemasangan panel solar, paip dan perpaipan, dan sistem HVAC. Ketinggian saluran strut standard termasuk21mm, 41mm, 52mm, 62mm, 71mm, dan 82mm.Diameter penggelek pembentuk berubah dengan ketinggian saluran topang, dengan saluran yang lebih tinggi memerlukan lebih banyak stesen pembentuk. Saluran ini biasanya dihasilkan daripadakeluli tergelek panas, keluli tergelek sejuk, keluli tergalvani atau keluli tahan karat,dengan ketebalan antara12 tolok (2.5mm) hingga 16 tolok (1.5mm).
Nota: Disebabkan kekuatan alah keluli tahan karat yang lebih tinggi, daya pembentukan yang diperlukan adalah lebih besar berbanding keluli aloi rendah dan keluli karbon biasa dengan ketebalan yang sama. Oleh itu, mesin pembentukan gulung yang direka bentuk untuk keluli tahan karat berbeza daripada yang digunakan untuk keluli karbon biasa dan keluli tergalvani.
LINBAY menyediakan barisan pengeluaran yang mampu menghasilkan pelbagai dimensi, yang dikelaskan kepada jenis manual dan automatik bergantung pada tahap automasi yang diperlukan untuk pelarasan dimensi.
Kes sebenar-Parameter Teknikal Utama
Carta alir: Decoiler--Pengumpan servo--Tekan tebuk--Memandu--Mesin pembentuk gulung--Meja pemotong gergaji terbang
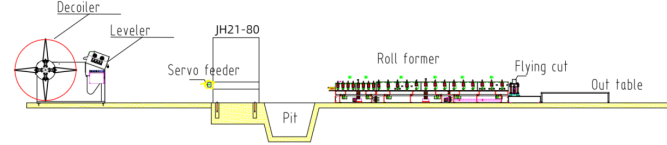
Kes sebenar-Parameter Teknikal Utama
1. Kelajuan talian: 15m/min, boleh laras
2. Bahan yang sesuai: Keluli gulung panas, keluli gulung sejuk, keluli tergalvani
3. Ketebalan bahan: 1.5-2.5mm
4. Mesin pembentuk gulung: Struktur besi tuang
5. Sistem pemanduan: Sistem pemanduan kotak gear
6. Sistem pemotongan: Pemotongan gergaji terbang. Mesin pembentuk gulung tidak berhenti semasa memotong
7. Kabinet PLC: Sistem Siemens
Jentera kes sebenar
1. Decoiler hidraulik dengan penyama * 1
2. Pengumpan servo * 1
3. Tekan tebuk*1
4. Mesin pembentuk gulungan * 1
5. Mesin pemotong gergaji terbang * 1
6. Kabinet kawalan PLC * 2
7. Stesen hidraulik*2
8. Kotak alat ganti (Percuma) * 1
Saiz kontena: 2x40GP+1x20GP
Penerangan Kes Sebenar
Decoiler dengan Leveler
Mesin ini menggabungkan fungsi decoiler dan perata, mengoptimumkan penggunaan ruang lantai. Meratakan gegelung keluli yang lebih tebal daripada 1.5mm adalah penting, terutamanya untuk penebuk lubang berterusan dalam saluran topang. Perata memastikan gegelung keluli licin dan melegakan tekanan dalaman, memudahkan pembentukan dan pembentukan lurus.
Pengumpan Servo
Pengumpan servo dinamakan sempena penggunaan motor servo. Disebabkan oleh kelewatan mula-henti minimum motor servo, ia menawarkan ketepatan yang luar biasa dalam memberi makan gegelung keluli. Ketepatan ini penting untuk mengekalkan toleransi yang ketat dan meminimumkan pembaziran gegelung keluli semasa penghasilan saluran topang. Selain itu, pengapit pneumatik dalam pengumpan memajukan gegelung keluli sambil melindungi permukaannya daripada calar.
Tekan Punch
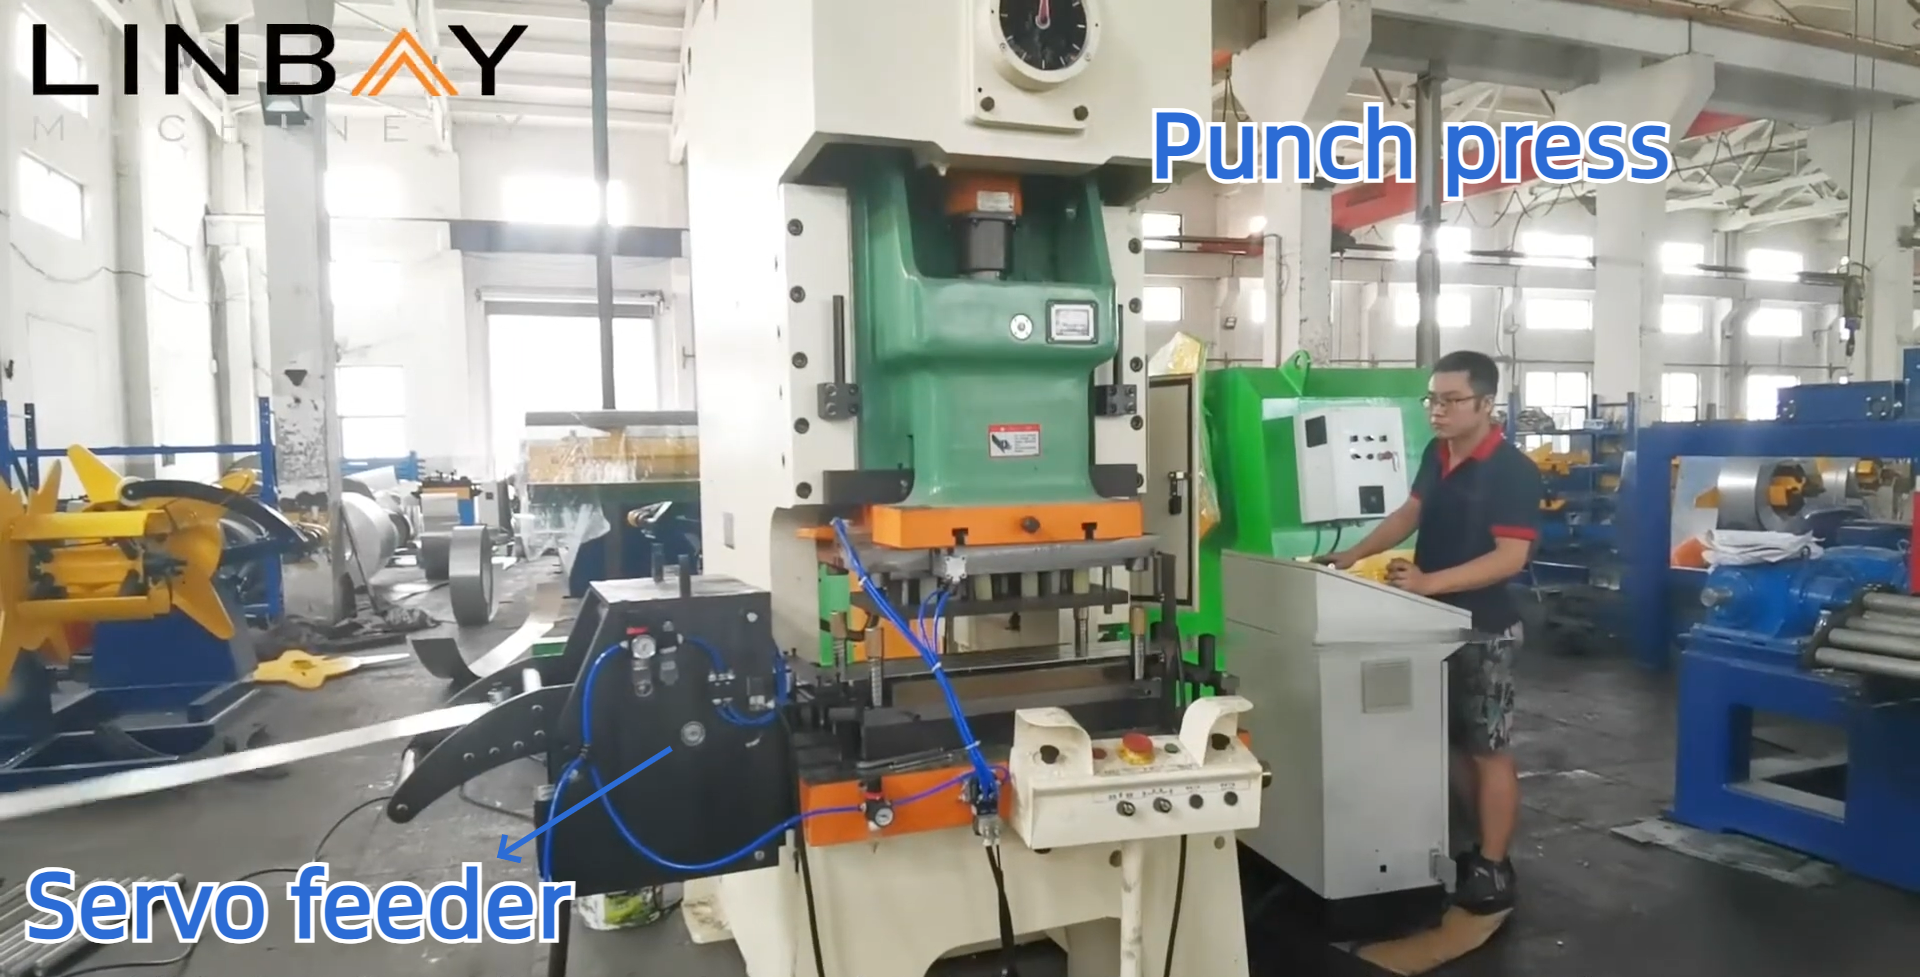
Mesin penekan tebuk digunakan untuk membuat lubang pada gegelung keluli, penting untuk memasang skru dan nat bagi memastikan saluran topang kukuh. Mesin penekan tebuk ini beroperasi lebih pantas berbanding mesin penekan hidraulik bersepadu (dipasang pada tapak yang sama dengan mesin pembentuk gulung) dan mesin penekan hidraulik yang berdiri sendiri. Kami menggunakan mesin penekan tebuk daripada jenama Cina yang terkenal, Yangli, yang mempunyai beberapa pejabat global, bagi memastikan perkhidmatan selepas jualan yang mudah dan akses mudah kepada alat ganti.
Membimbing
Penggelek panduan memastikan gegelung keluli dan mesin sejajar di sepanjang garis tengah yang sama, memastikan kelurusan saluran topang. Penjajaran ini penting untuk memadankan saluran topang dengan profil lain semasa pemasangan, yang memberi kesan langsung kepada kestabilan keseluruhan struktur pembinaan.
Mesin Pembentuk Gulungan
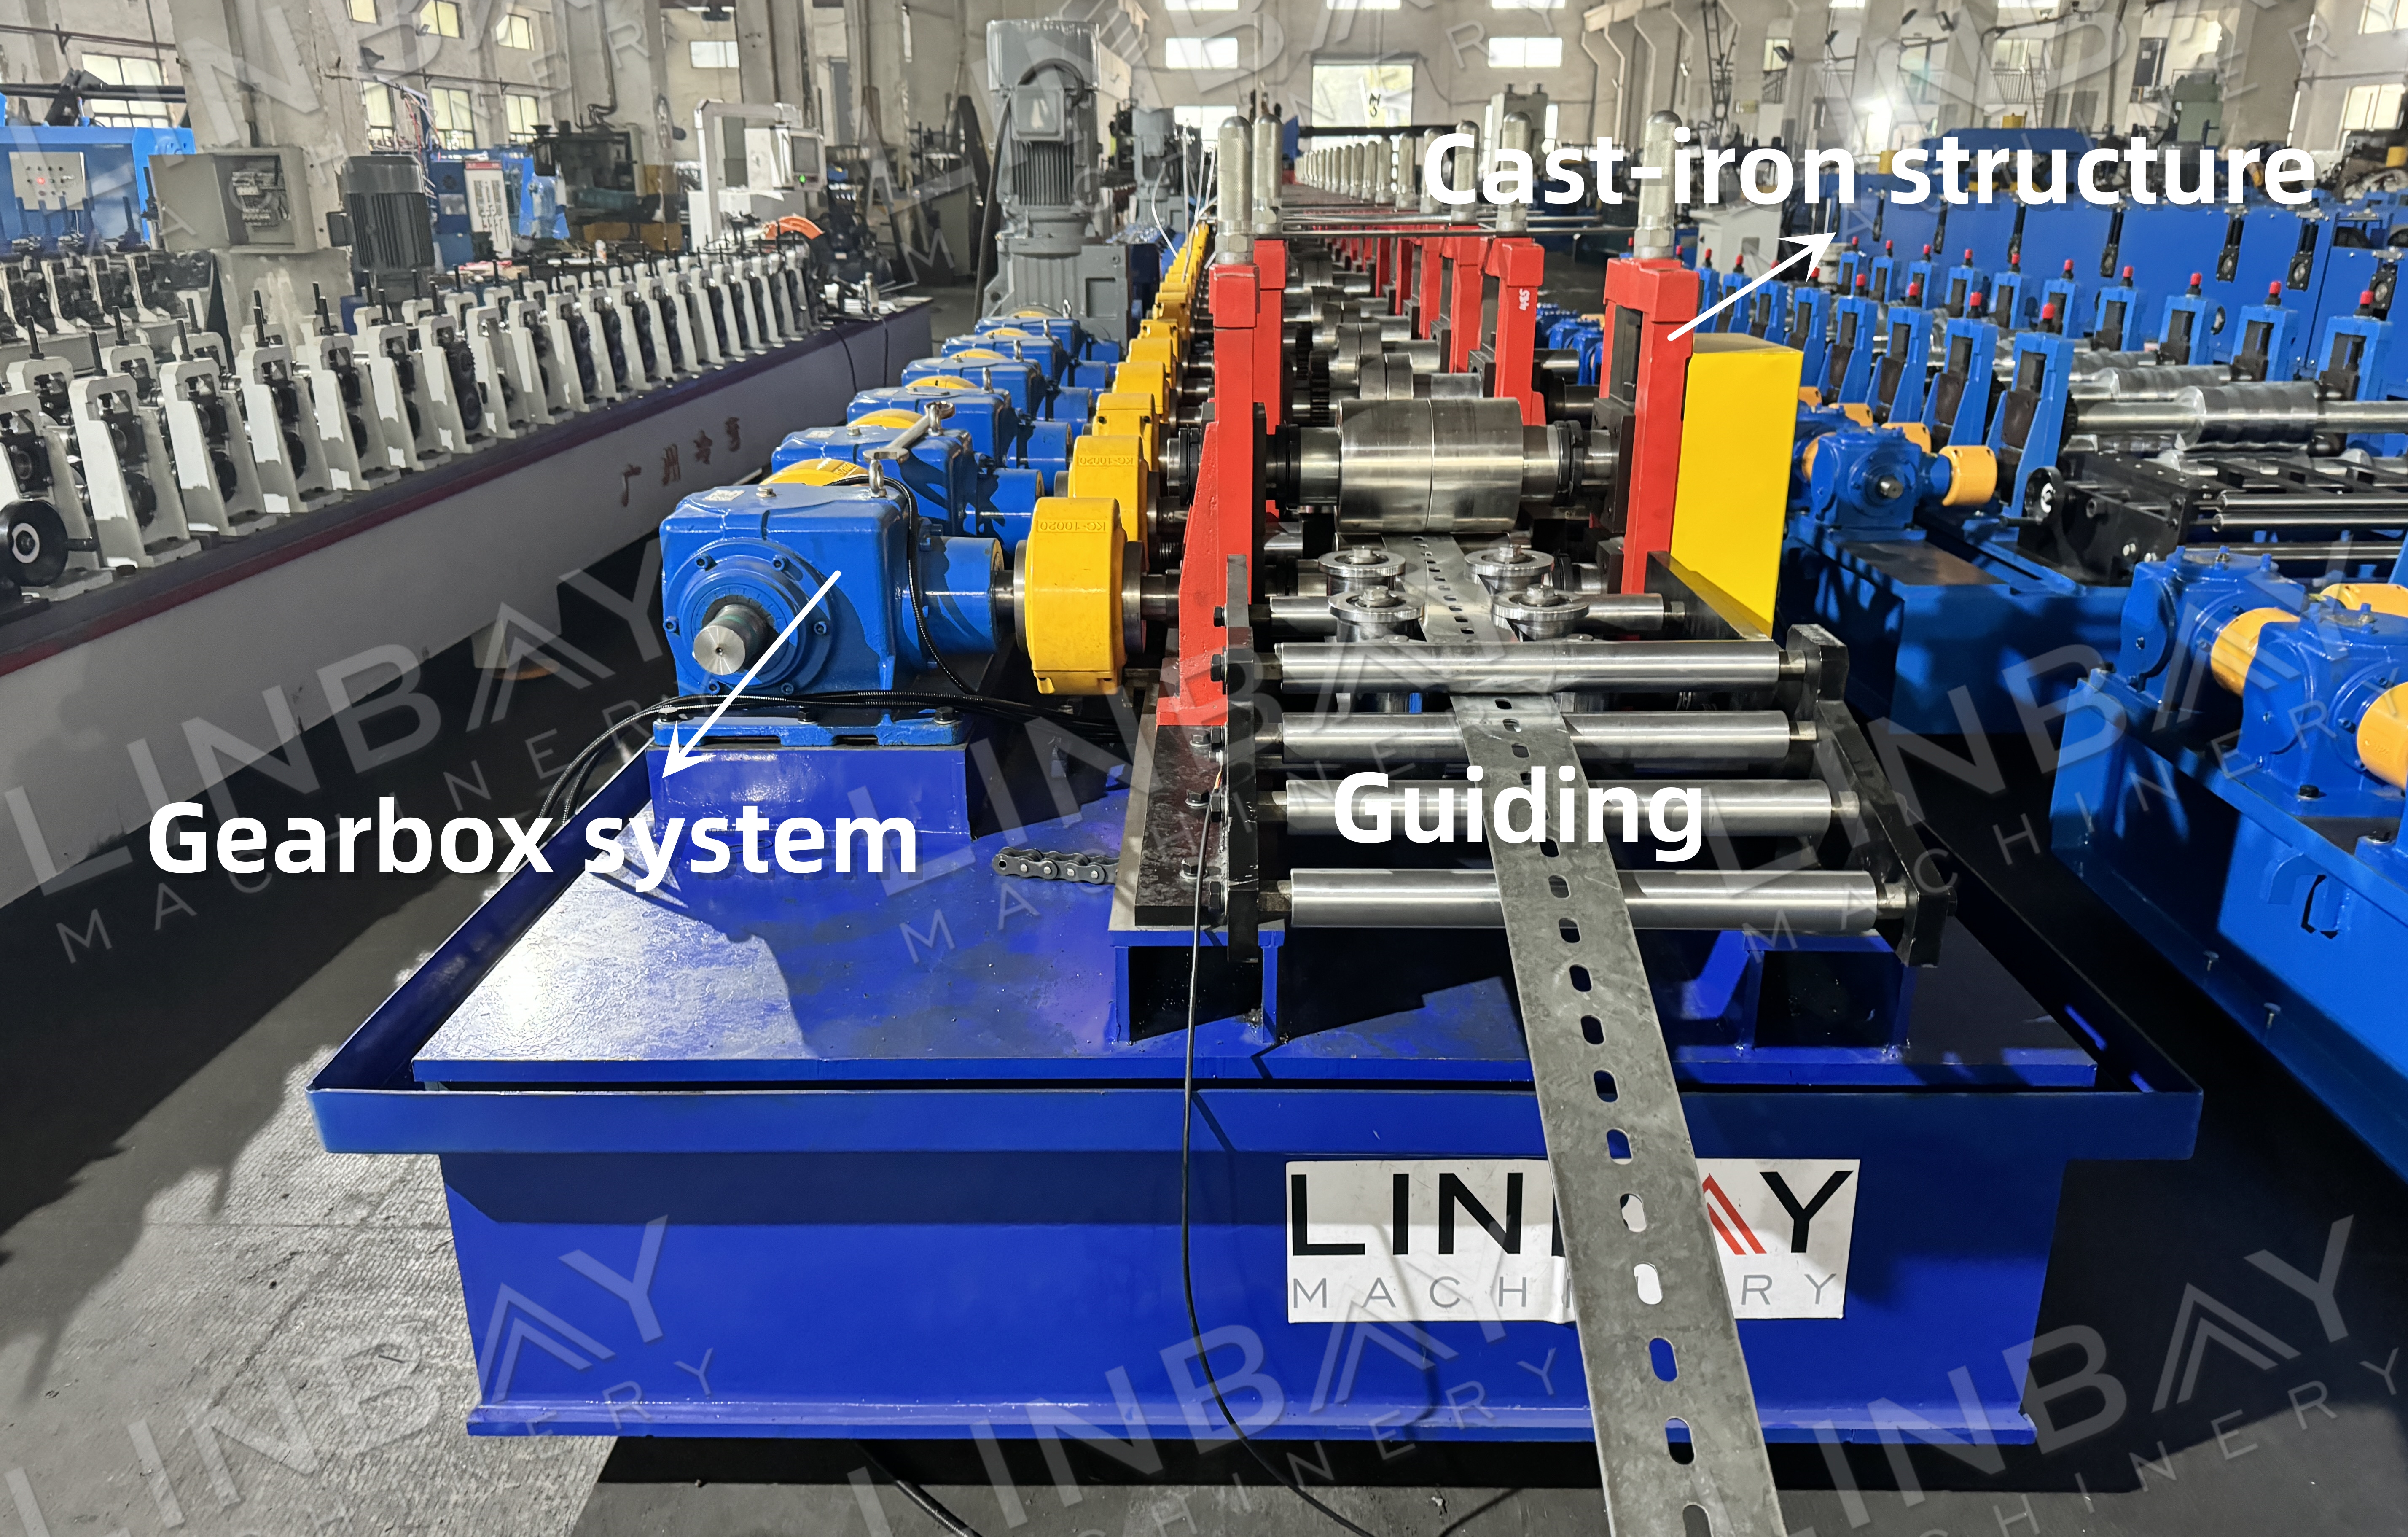
Mesin pembentuk gulung ini mempunyai struktur besi tuang yang diperbuat daripada sekeping keluli, memberikan ketahanan yang luar biasa. Penggelek atas dan bawah mengenakan daya untuk membentuk gegelung keluli, digerakkan oleh kotak gear untuk memberikan kuasa yang mencukupi untuk proses pembentukan.
Pemotongan Gergaji Terbang
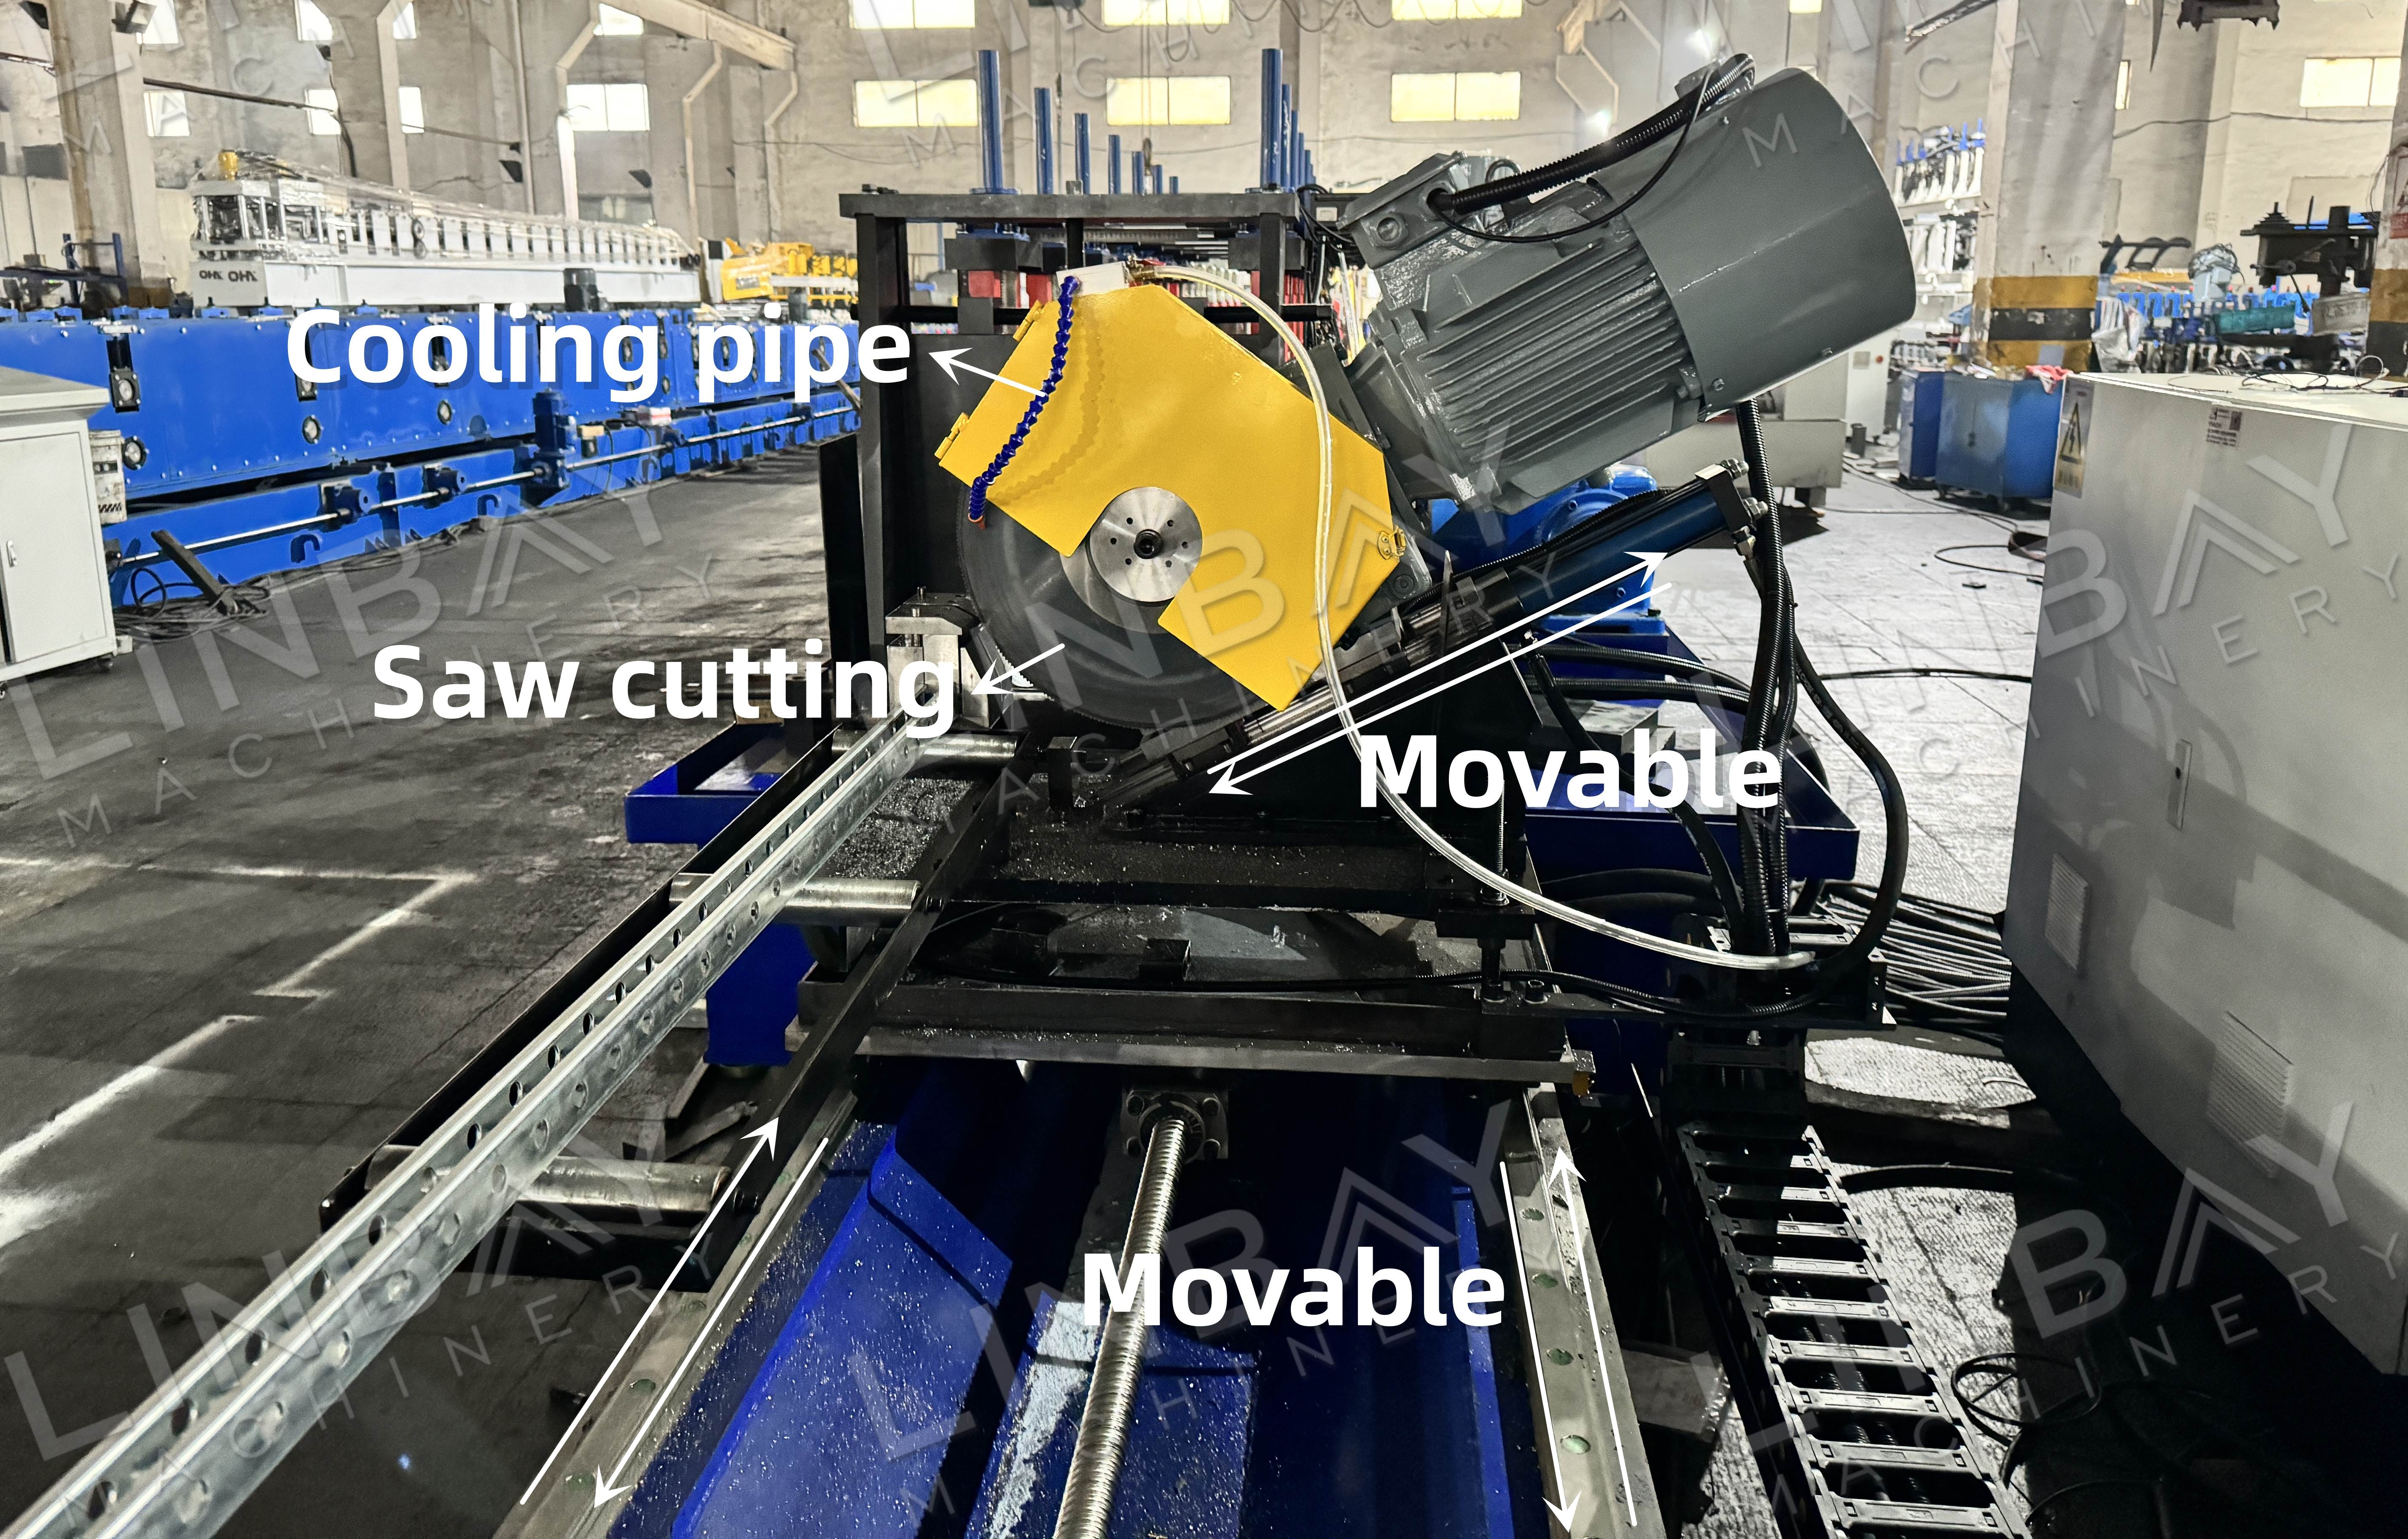
Pengangkut pemotong gergaji terbang memecut untuk disegerakkan dengan kelajuan saluran topang yang bergerak, yang juga merupakan kelajuan mesin pembentuk gulung. Ini membolehkan pemotongan tanpa menghentikan proses pengeluaran. Penyelesaian pemotongan yang sangat cekap ini sesuai untuk operasi berkelajuan tinggi dan menghasilkan sisa yang minimum.
Semasa proses pemotongan, kuasa pneumatik menggerakkan tapak bilah gergaji ke arah saluran topang, manakala kuasa hidraulik dari stesen hidraulik memacu putaran bilah gergaji.
Stesen Hidraulik
Stesen hidraulik membekalkan kuasa yang diperlukan untuk peralatan seperti decoiler hidraulik dan pemotong hidraulik dan dilengkapi dengan kipas penyejuk untuk memastikan pelesapan haba yang berkesan. Dalam iklim panas, kami mencadangkan pembesaran takungan hidraulik untuk meningkatkan pelesapan haba dan meningkatkan isipadu bendalir yang tersedia untuk penyejukan. Langkah-langkah ini membantu mengekalkan suhu operasi yang stabil semasa penggunaan yang berpanjangan, sekali gus memastikan kebolehpercayaan dan kecekapan barisan pengeluaran pembentukan gulung.
Kabinet & Pengekod Kawalan PLC
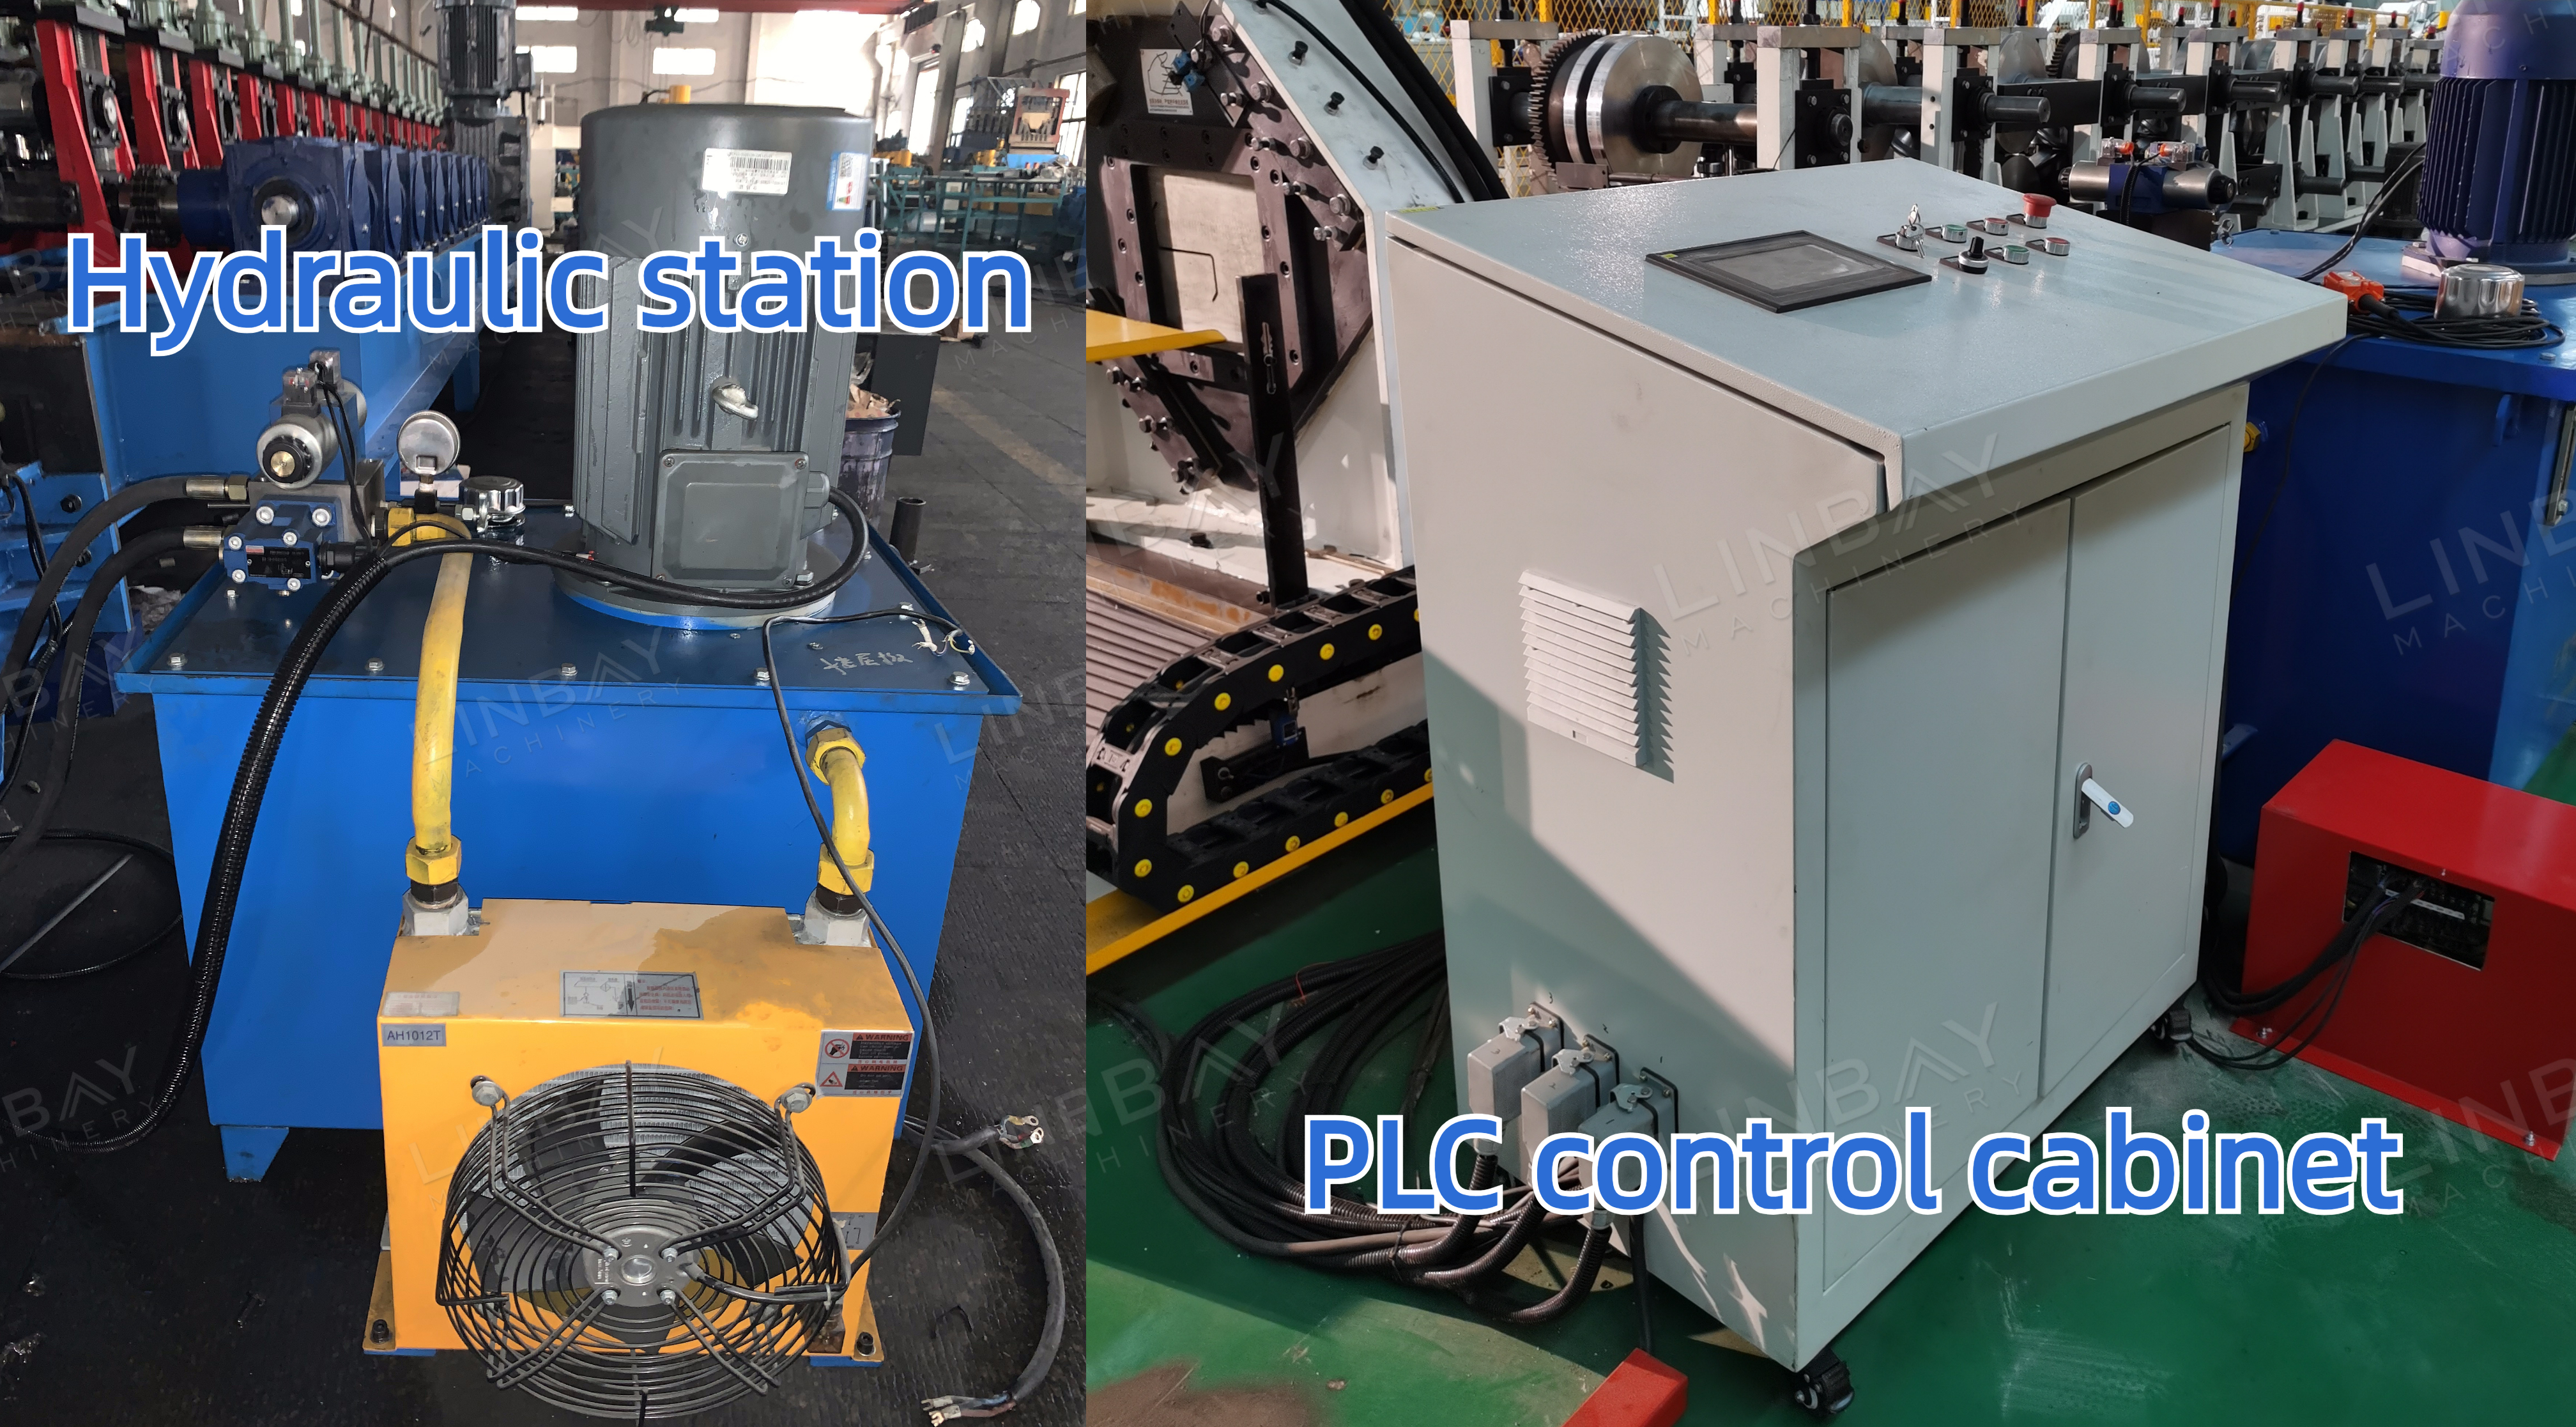
Pengekod memainkan peranan penting dalam menyampaikan maklum balas tentang kedudukan, kelajuan dan penyegerakan. Ia mengubah panjang gegelung keluli yang diukur menjadi isyarat elektrik, yang kemudiannya dihantar ke kabinet kawalan PLC. Operator menggunakan paparan kabinet kawalan untuk melaraskan parameter seperti kelajuan pengeluaran, output setiap kitaran dan panjang pemotongan. Hasil daripada pengukuran dan maklum balas yang tepat daripada pengekod, mesin pemotong boleh mencapai ketepatan pemotongan dalam lingkungan ±1mm.
Pemotongan hidraulik terbang VS Pemotongan gergaji terbang
Bilah Pemotong: Setiap dimensi pemotong hidraulik terbang memerlukan bilah pemotong berdiri sendiri yang berasingan. Walau bagaimanapun, pemotongan gergaji tidak dihadkan oleh dimensi saluran topang.
Haus dan Koyakan: Bilah gergaji biasanya mengalami haus yang lebih cepat berbanding bilah pemotong hidraulik dan memerlukan penggantian yang lebih kerap.
Bunyi bising: Pemotongan gergaji cenderung lebih kuat daripada pemotongan hidraulik, yang mungkin memerlukan langkah kalis bunyi tambahan di kawasan pengeluaran.
Pembaziran: Pemotong hidraulik, walaupun dikalibrasi dengan betul, biasanya menghasilkan pembaziran yang tidak dapat dielakkan sebanyak 8-10mm setiap potongan. Sebaliknya, pemotong gergaji menghasilkan hampir sifar pembaziran.
Penyelenggaraan: Bilah gergaji memerlukan sistem penyejuk untuk menguruskan haba yang dihasilkan daripada geseran, memastikan pemotongan yang berterusan dan cekap. Sebaliknya, pemotongan hidraulik mengekalkan suhu yang lebih konsisten.
Had Bahan: Keluli tahan karat mempunyai kekuatan alah yang lebih tinggi daripada keluli karbon biasa. Apabila bekerja dengan keluli tahan karat, hanya gergaji pemotong yang sesuai untuk memproses bahan.
1. Penyahkod

2. Memberi Makan

3. Menebuk

4. Penyangga pembentuk gulung

5. Sistem pemanduan

6. Sistem pemotongan

Lain-lain

Meja luar