Video
Profil
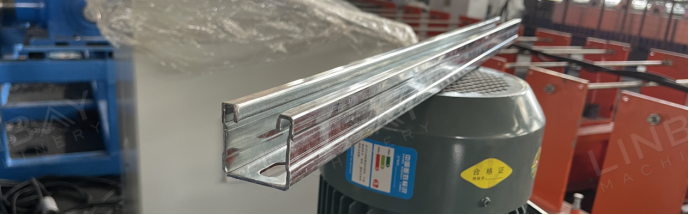
Profilschienen werden häufig in Anwendungen wie der Montage von Solarmodulen, im Sanitär- und Rohrleitungsbau sowie in HLK-Systemen eingesetzt. Standardhöhen für Profilschienen sind:21 mm, 41 mm, 52 mm, 62 mm, 71 mm und 82 mm.Der Durchmesser der Formwalzen ändert sich mit der Höhe des Profils; höhere Profile erfordern mehr Formstationen. Diese Profile werden typischerweise auswarmgewalzter Stahl, kaltgewalzter Stahl, verzinkter Stahl oder Edelstahl,mit Dicken im Bereich von12 Gauge (2,5 mm) bis 16 Gauge (1,5 mm).
Hinweis: Aufgrund der höheren Streckgrenze von Edelstahl ist die benötigte Umformkraft im Vergleich zu niedriglegiertem Stahl und normalem Kohlenstoffstahl gleicher Dicke größer. Daher unterscheiden sich die für Edelstahl ausgelegten Walzprofiliermaschinen von denen für normalen Kohlenstoffstahl und verzinkten Stahl.
LINBAY bietet Produktionslinien an, die in der Lage sind, verschiedene Abmessungen herzustellen. Diese werden je nach dem für die Dimensionsanpassung erforderlichen Automatisierungsgrad in manuelle und automatisierte Typen unterteilt.
Reales Anwendungsbeispiel – Wichtigste technische Parameter
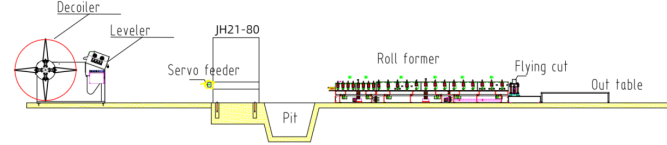
Ablaufdiagramm: Abwickler – Servovorschub – Stanzpresse – Führung – Walzprofiliermaschine – Flugsäge – Auslauftisch
Reales Anwendungsbeispiel – Wichtigste technische Parameter
1. Seilgeschwindigkeit: 15 m/min, einstellbar
2. Geeignetes Material: Warmgewalzter Stahl, kaltgewalzter Stahl, verzinkter Stahl
3. Materialstärke: 1,5–2,5 mm
4. Walzprofiliermaschine: Gusseisenkonstruktion
5. Antriebssystem: Getriebeantriebssystem
6. Schneidsystem: Fliegende Säge. Die Rollformmaschine stoppt während des Schneidens nicht.
7. SPS-Schaltschrank: Siemens-System
Real Case-Maschinen
1. Hydraulischer Abwickler mit Nivellierer*1
2. Servoförderer*1
3. Schlagpresse*1
4. Rollformmaschine*1
5. Fliegende Sägemaschine*1
6. SPS-Steuerschrank*2
7. Hydraulikstation*2
8. Ersatzteilbox (kostenlos)*1
Containergröße: 2x40GP+1x20GP
Fallbeschreibung
Abwickler mit Nivellierer
Diese Maschine vereint die Funktionen eines Abwicklers und einer Richtmaschine und optimiert so die Platzausnutzung. Das Richten von Stahlcoils mit einem Durchmesser von mehr als 1,5 mm ist entscheidend, insbesondere für das kontinuierliche Stanzen von Löchern in Profilschienen. Die Richtmaschine sorgt für eine glatte Oberfläche des Stahlcoils und baut innere Spannungen ab, was das Formen und Richten erleichtert.
Servo-Zuführung
Ein Servoförderer verdankt seinen Namen dem Einsatz eines Servomotors. Dank der minimalen Start-Stopp-Verzögerung des Servomotors ermöglicht er eine außergewöhnliche Präzision beim Zuführen von Stahlcoils. Diese Präzision ist unerlässlich, um enge Toleranzen einzuhalten und den Materialverschnitt bei der Profilherstellung zu minimieren. Zusätzlich transportieren pneumatische Klemmen im Förderer das Stahlcoil und schützen gleichzeitig dessen Oberfläche vor Kratzern.
Stanzenpresse
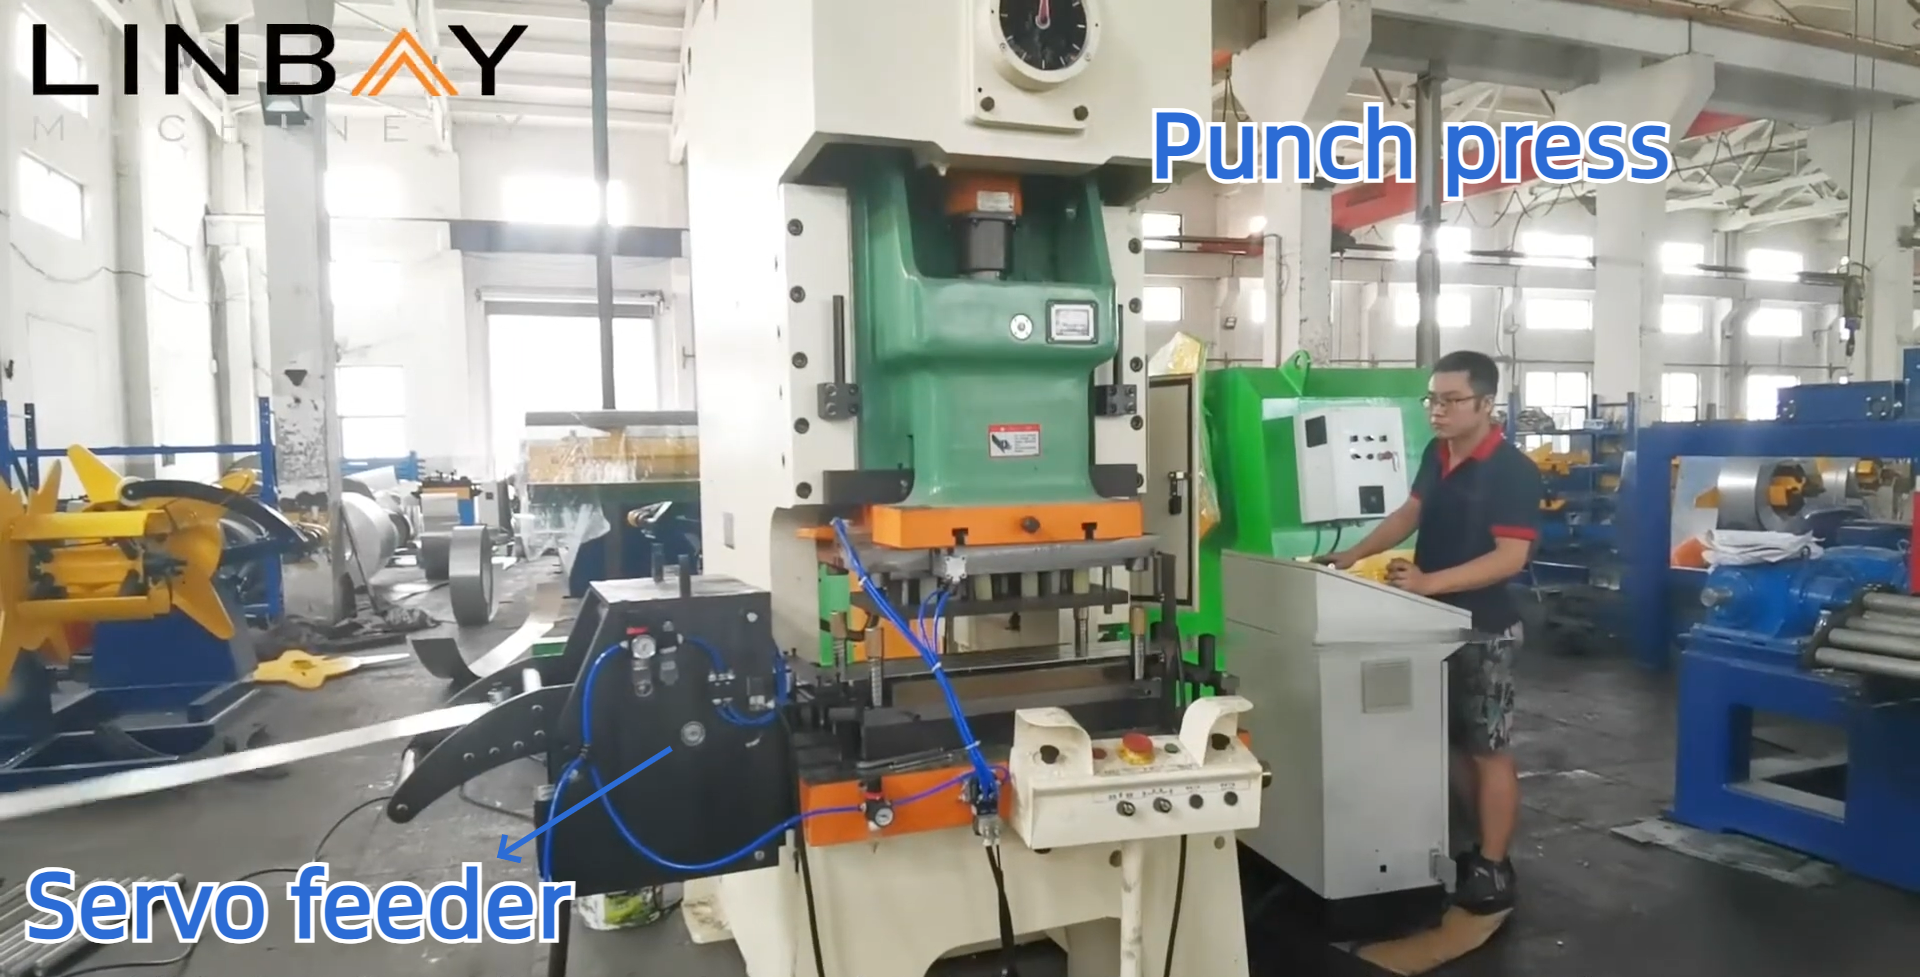
Eine Stanzpresse wird eingesetzt, um Löcher in die Stahlcoils zu stanzen, die für die Befestigung von Schrauben und Muttern zur Sicherung der Profilschienen unerlässlich sind. Diese Stanzpresse arbeitet schneller als eine integrierte Hydraulikstanze (montiert auf demselben Sockel wie die Profilwalzmaschine) und eine separate Hydraulikstanze. Wir verwenden Stanzpressen des renommierten chinesischen Herstellers Yangli, der über zahlreiche Niederlassungen weltweit verfügt und somit einen komfortablen Kundendienst und die einfache Verfügbarkeit von Ersatzteilen gewährleistet.
Führung
Führungsrollen halten die Stahlspule und die Maschinen entlang derselben Mittellinie ausgerichtet und gewährleisten so die Geradheit des Profils. Diese Ausrichtung ist entscheidend für das Passen der Profile an andere Bauteile während der Montage und beeinflusst somit direkt die Stabilität der gesamten Konstruktion.
Walzprofiliermaschine
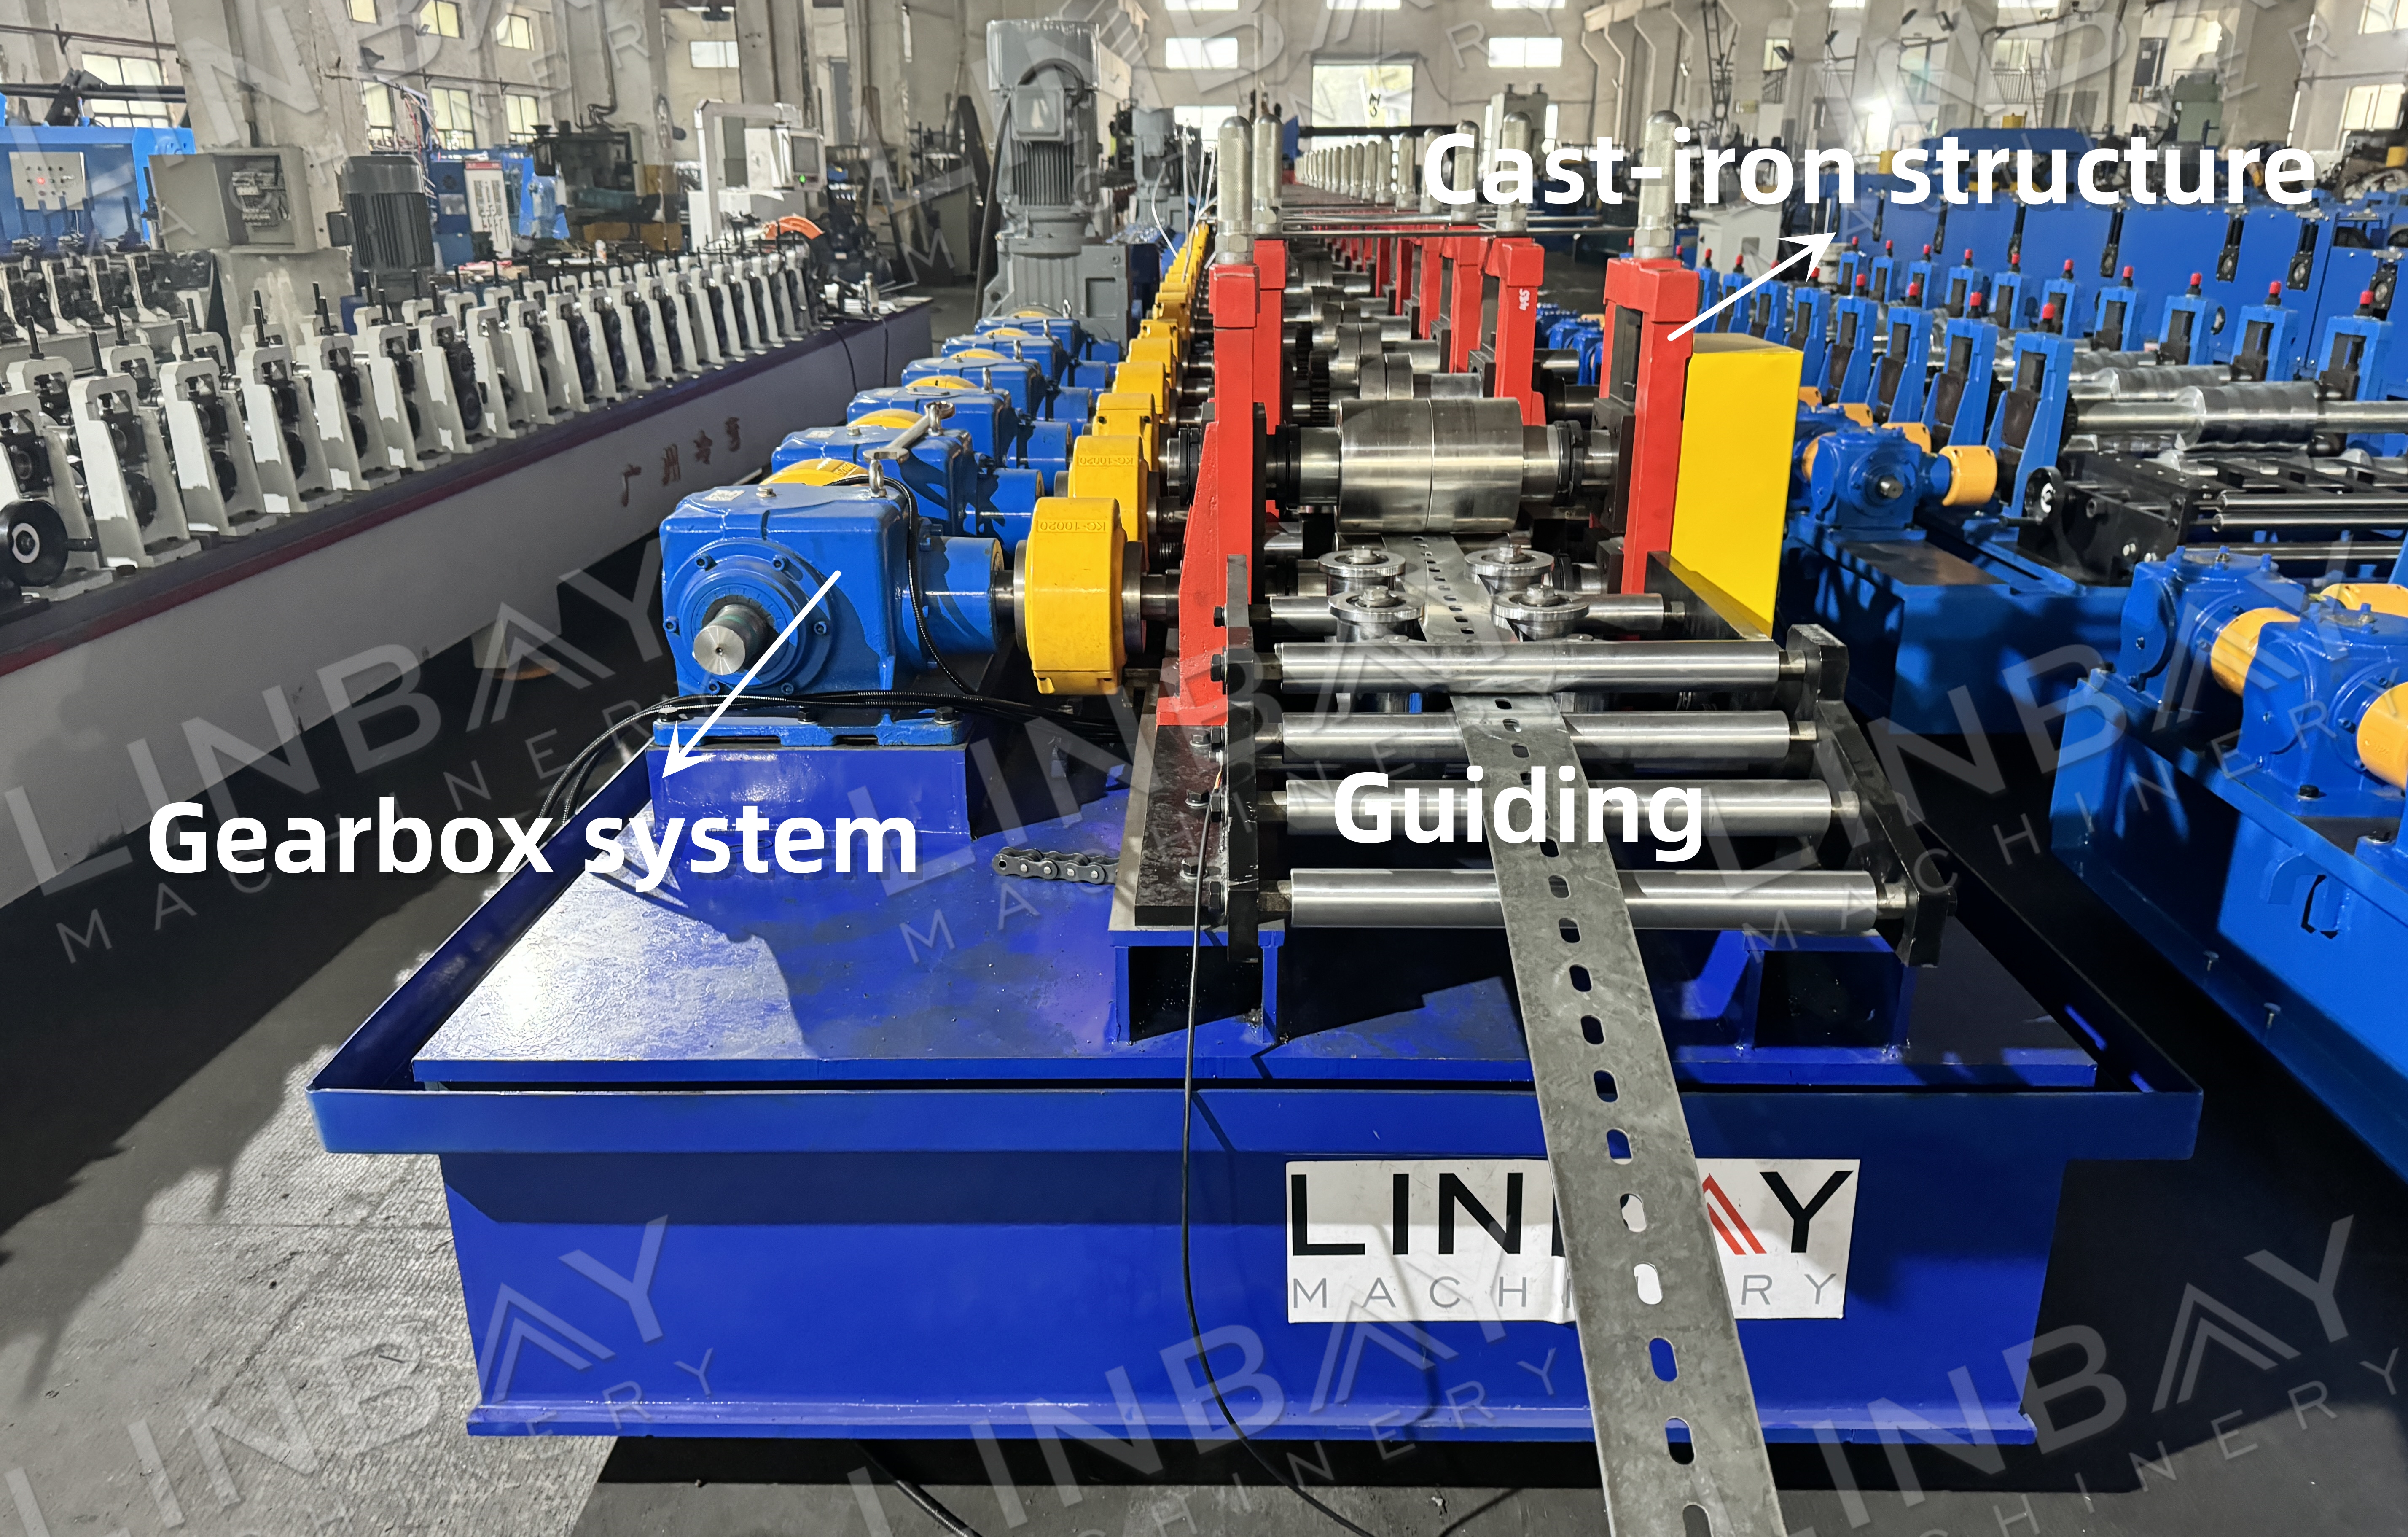
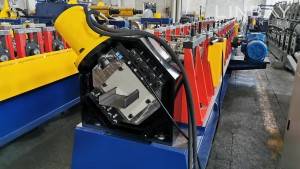
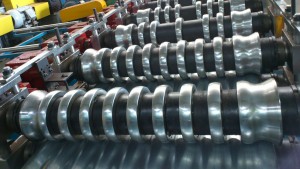
Die Profilwalzmaschine zeichnet sich durch ihre aus einem einzigen Stück Stahl gefertigte Gusseisenkonstruktion aus, die für außergewöhnliche Langlebigkeit sorgt. Die oberen und unteren Walzen üben Druck aus, um die Stahlspule zu formen. Ein Getriebe liefert dabei die für den Formprozess erforderliche Kraft.
Fliegende Säge
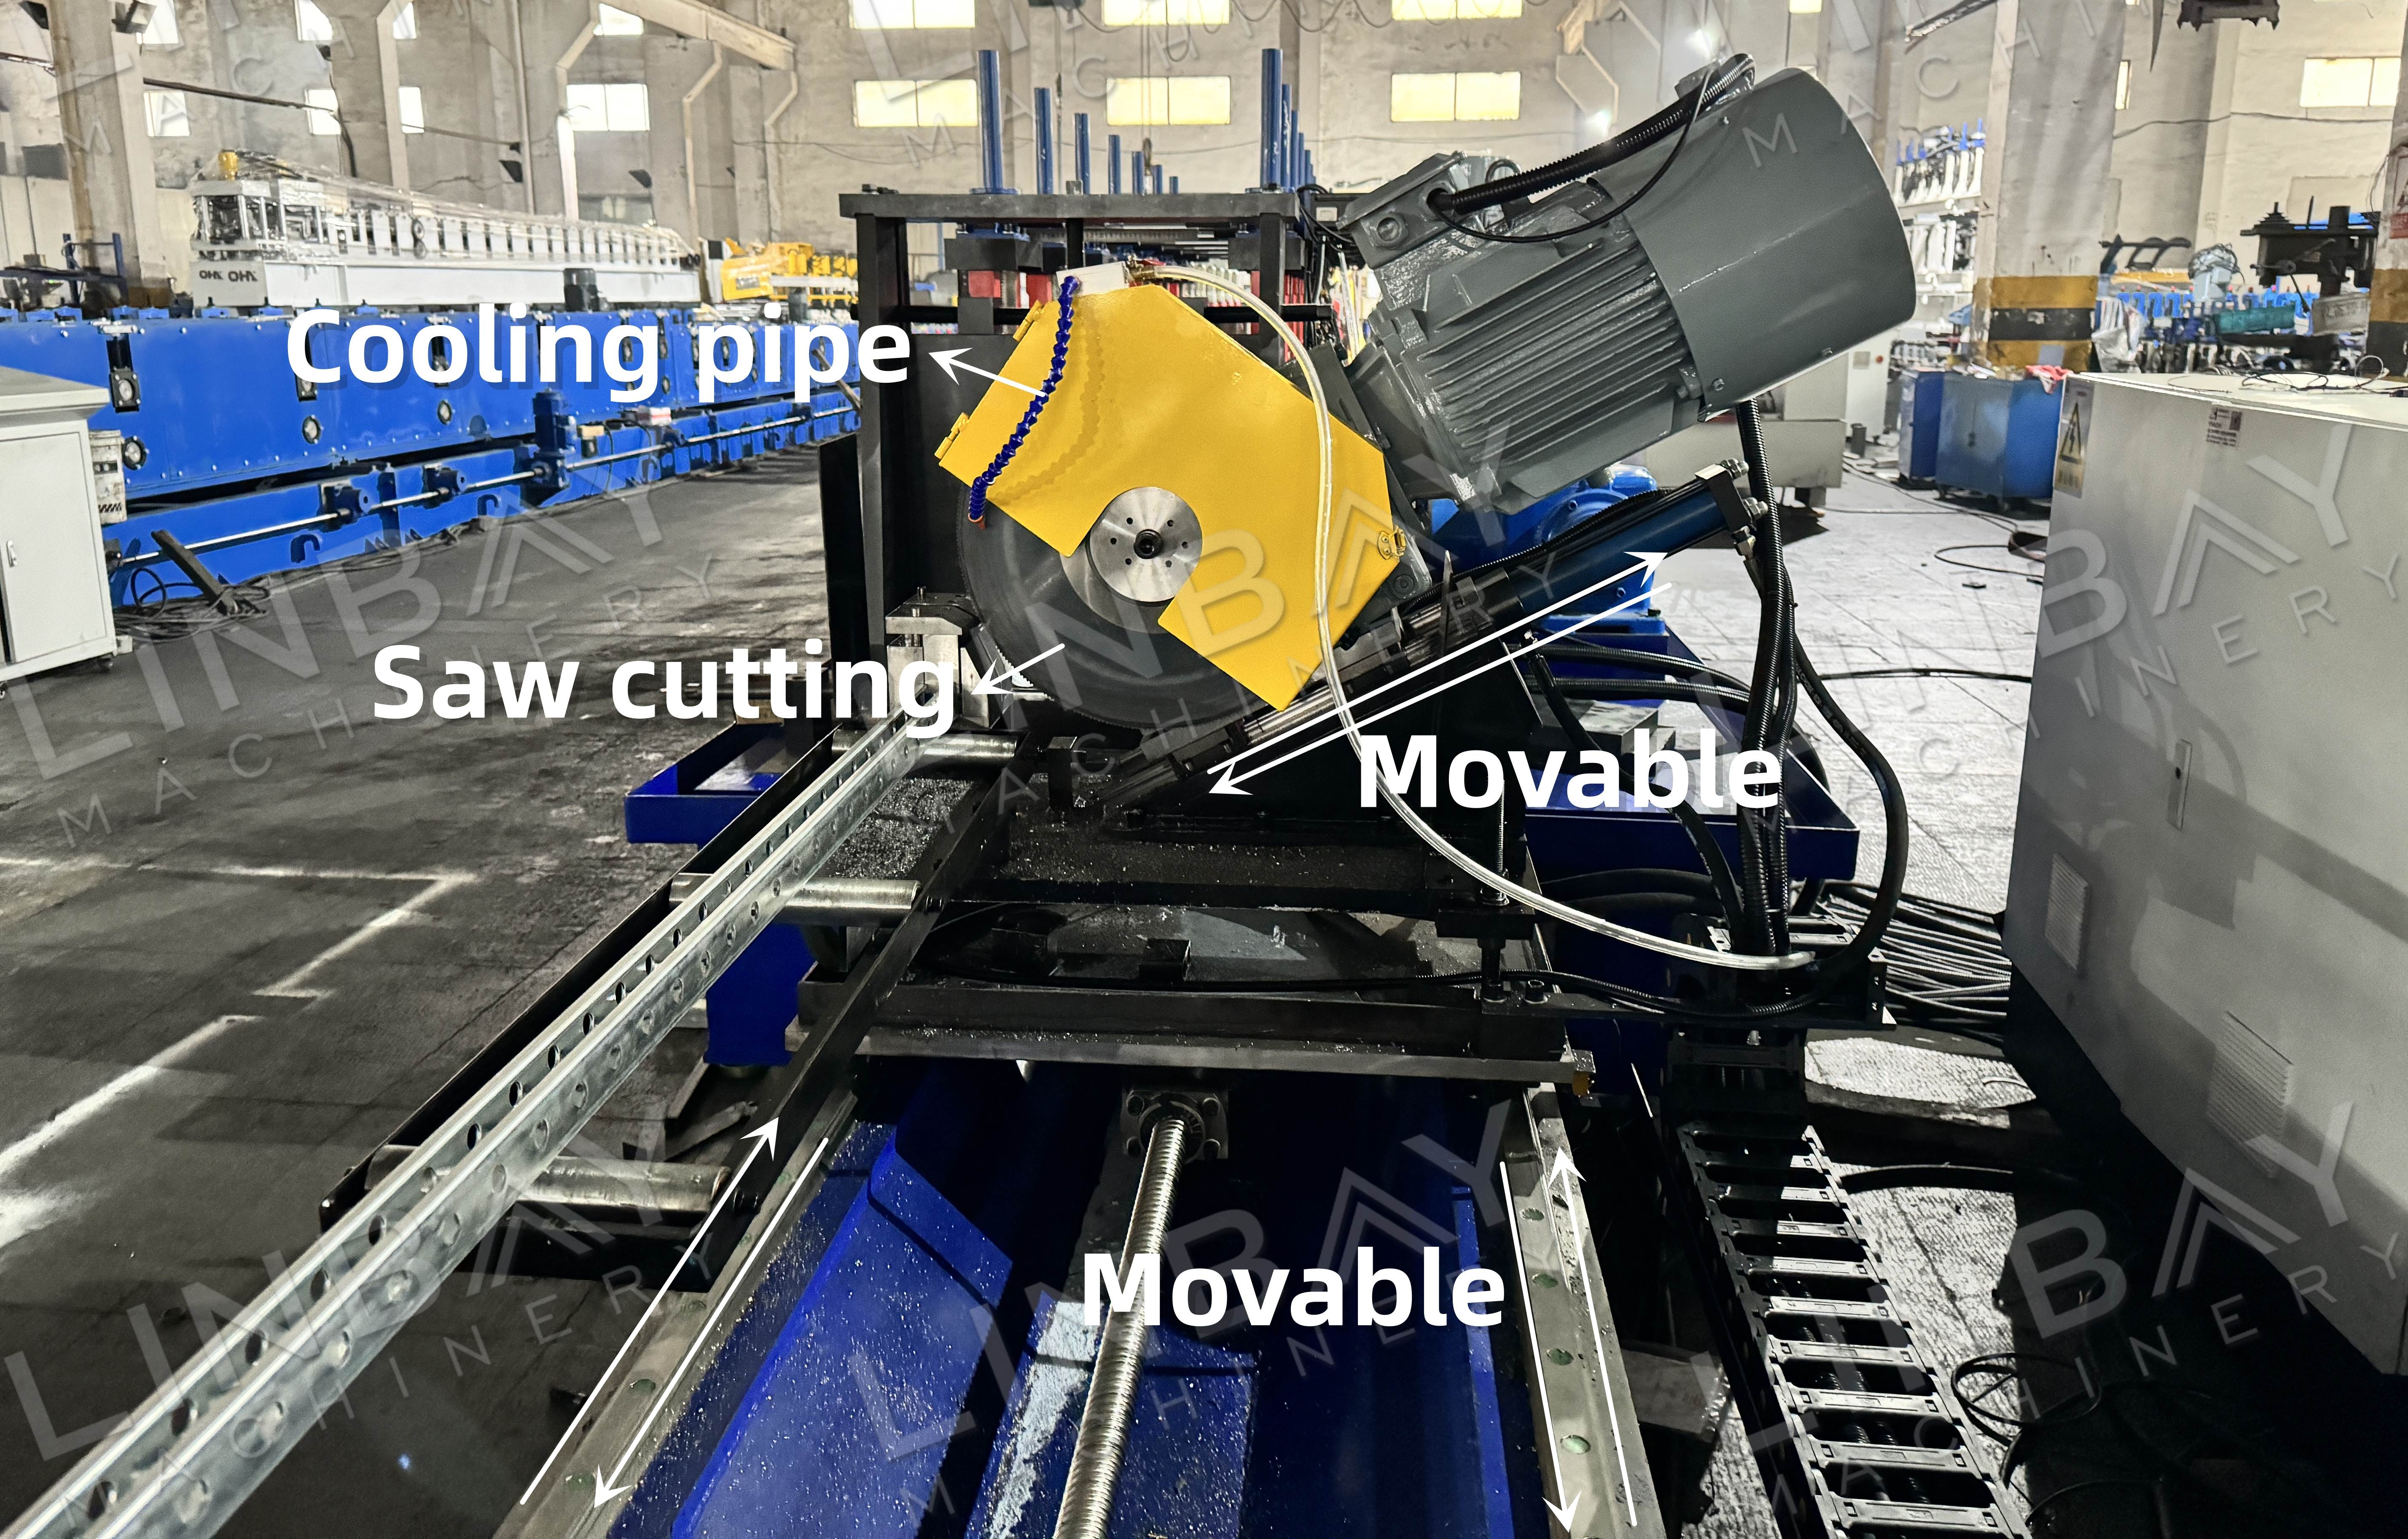
Der Schlitten des fliegenden Sägeblatts beschleunigt synchron zur Geschwindigkeit der sich bewegenden Profilschienen, die gleichzeitig die Geschwindigkeit der Profilwalzmaschine ist. Dadurch kann geschnitten werden, ohne den Produktionsprozess zu unterbrechen. Diese hocheffiziente Schneidlösung eignet sich ideal für Hochgeschwindigkeitsanwendungen und erzeugt minimalen Abfall.
Während des Schneidevorgangs bewegt pneumatische Kraft den Sägeblattfuß in Richtung des Strebenkanals, während hydraulische Kraft von der Hydraulikstation die Rotation des Sägeblatts antreibt.
Hydraulikstation
Die Hydraulikstation versorgt Anlagen wie den hydraulischen Abwickler und den hydraulischen Schneidkopf mit Energie und ist mit Lüftern zur effektiven Wärmeabfuhr ausgestattet. In heißen Klimazonen empfehlen wir, den Hydraulikbehälter zu vergrößern, um die Wärmeabfuhr zu verbessern und das verfügbare Kühlflüssigkeitsvolumen zu erhöhen. Diese Maßnahmen tragen dazu bei, eine stabile Betriebstemperatur auch bei längerem Betrieb zu gewährleisten und somit die Zuverlässigkeit und Effizienz der Walzprofilieranlage sicherzustellen.
SPS-Steuerschrank & Encoder
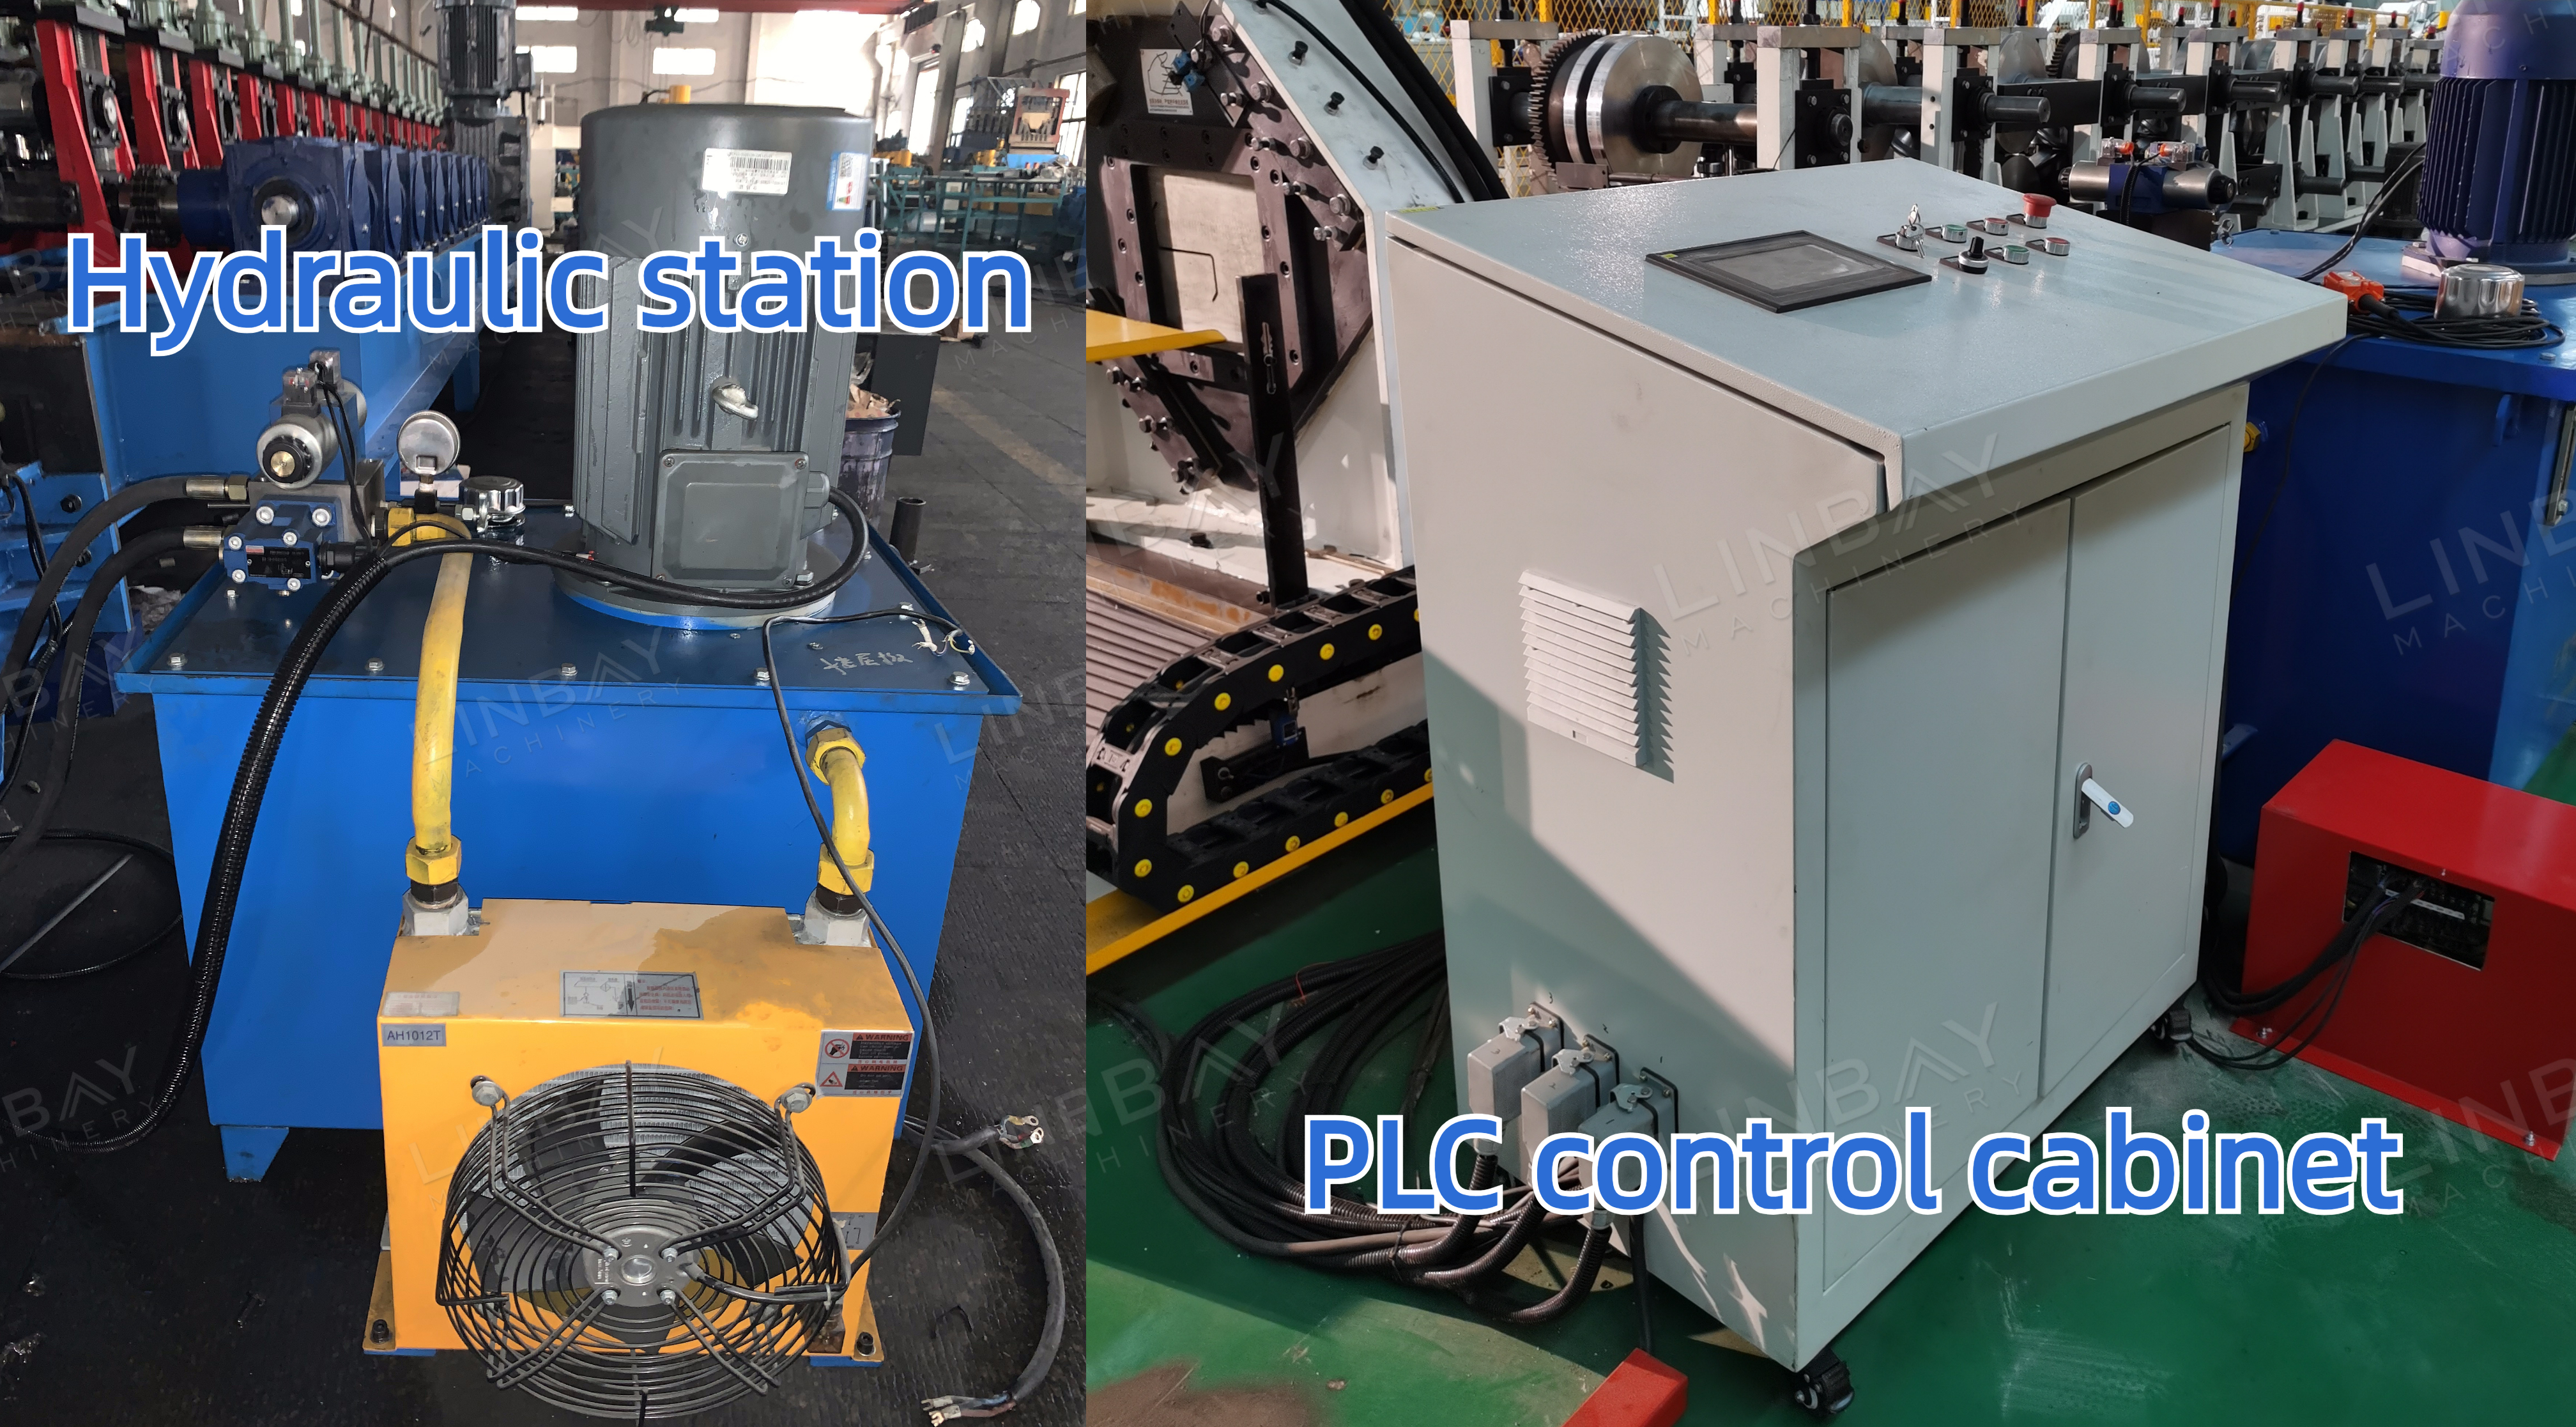
Encoder spielen eine entscheidende Rolle bei der Rückmeldung von Position, Geschwindigkeit und Synchronisation. Sie wandeln die gemessene Länge der Stahlspule in elektrische Signale um, die an den SPS-Schaltschrank gesendet werden. Über das Display des Schaltschranks können die Bediener Parameter wie Produktionsgeschwindigkeit, Ausstoß pro Zyklus und Schnittlänge einstellen. Dank der präzisen Messungen und Rückmeldungen der Encoder erreicht die Schneidemaschine eine Schnittgenauigkeit von ±1 mm.
Fliegende hydraulische Schneidemaschine vs. Fliegende Sägeschneidmaschine
Schneidblatt: Für jede Dimension des fliegenden Hydraulikschneiders wird ein separates, eigenständiges Schneidblatt benötigt. Das Sägen ist jedoch nicht durch die Abmessungen der Strebenkanäle eingeschränkt.
Verschleiß: Sägeblätter unterliegen im Allgemeinen einem schnelleren Verschleiß als hydraulische Schneidblätter und müssen häufiger ausgetauscht werden.
Lärm: Sägearbeiten sind in der Regel lauter als hydraulische Schneidarbeiten, was zusätzliche Schallschutzmaßnahmen im Produktionsbereich erforderlich machen kann.
Abfall: Selbst bei korrekter Kalibrierung verursacht ein hydraulischer Fräser typischerweise einen unvermeidbaren Abfall von 8–10 mm pro Schnitt. Ein Sägefräser hingegen erzeugt nahezu keinen Abfall.
Wartung: Sägeblätter benötigen ein Kühlsystem, um die durch Reibung entstehende Wärme abzuführen und so ein kontinuierliches und effizientes Schneiden zu gewährleisten. Hydraulisches Schneiden hingegen sorgt für eine gleichmäßigere Temperatur.
Materialbeschränkung: Edelstahl besitzt eine höhere Streckgrenze als normaler Kohlenstoffstahl. Bei der Bearbeitung von Edelstahl ist nur das Sägen geeignet.
1. Abwickler

2. Fütterung

3. Schlagen

4. Rollformständer

5. Antriebssystem

6. Schneidsystem

Andere

Aus Tabelle