băng hình
Hồ sơ
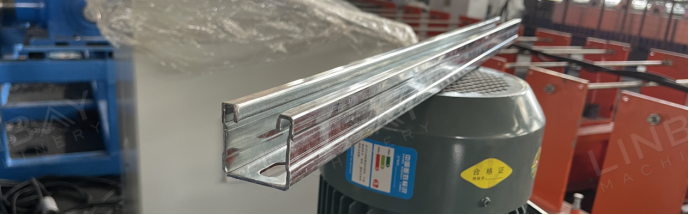
Các thanh giằng thường được sử dụng trong các ứng dụng như lắp đặt tấm pin mặt trời, hệ thống đường ống nước và hệ thống HVAC. Chiều cao tiêu chuẩn của thanh giằng bao gồm:21mm, 41mm, 52mm, 62mm, 71mm và 82mm.Đường kính của các con lăn tạo hình thay đổi theo chiều cao của rãnh đỡ, các rãnh cao hơn sẽ cần nhiều trạm tạo hình hơn. Các rãnh này thường được sản xuất từ...Thép cán nóng, thép cán nguội, thép mạ kẽm hoặc thép không gỉ.với độ dày dao động từTừ cỡ 12 gauge (2,5mm) đến cỡ 16 gauge (1,5mm).
Lưu ý: Do độ bền kéo của thép không gỉ cao hơn, lực tạo hình cần thiết lớn hơn so với thép hợp kim thấp và thép cacbon thông thường có cùng độ dày. Vì vậy, máy cán định hình được thiết kế cho thép không gỉ khác với máy dùng cho thép cacbon thông thường và thép mạ kẽm.
LINBAY cung cấp các dây chuyền sản xuất có khả năng tạo ra nhiều kích thước khác nhau, được phân loại thành loại thủ công và loại tự động tùy thuộc vào mức độ tự động hóa cần thiết cho việc điều chỉnh kích thước.
Trường hợp thực tế - Các thông số kỹ thuật chính
Sơ đồ quy trình: Máy tháo cuộn -- Máy cấp liệu servo -- Máy dập -- Hệ thống dẫn hướng -- Máy cán định hình -- Máy cắt bằng cưa bay -- Bàn xuất liệu
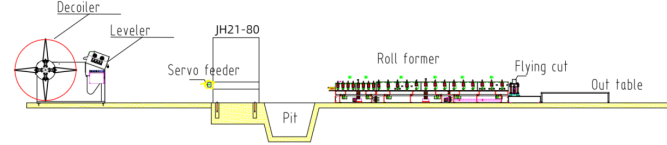
Trường hợp thực tế - Các thông số kỹ thuật chính
1. Tốc độ kéo dây: 15m/phút, có thể điều chỉnh.
2. Vật liệu phù hợp: Thép cán nóng, thép cán nguội, thép mạ kẽm
3. Độ dày vật liệu: 1,5-2,5mm
4. Máy cán định hình: Cấu trúc bằng gang.
5. Hệ thống truyền động: Hệ thống truyền động hộp số
6. Hệ thống cắt: Cắt bằng cưa bay. Máy cán định hình không dừng lại khi cắt.
7. Tủ PLC: Hệ thống Siemens
Máy móc thực tế
1. Máy tháo cuộn thủy lực có chức năng san phẳng*1
2. Bộ cấp liệu tự động*1
3. Máy dập lỗ*1
4. Máy cán định hình*1
5. Máy cắt bằng cưa bay*1
6. Tủ điều khiển PLC*2
7. Trạm thủy lực*2
8. Hộp phụ tùng thay thế (Miễn phí)*1
Kích thước container: 2x40GP + 1x20GP
Mô tả trường hợp thực tế
Máy cuộn dây có chức năng san phẳng
Máy này tích hợp chức năng của máy tháo cuộn và máy làm phẳng, tối ưu hóa việc sử dụng không gian sàn. Việc làm phẳng các cuộn thép dày hơn 1,5mm là rất quan trọng, đặc biệt là đối với việc đột lỗ liên tục trong các thanh giằng. Máy làm phẳng đảm bảo cuộn thép được làm phẳng và giải phóng ứng suất bên trong, giúp việc tạo hình và định hình thẳng dễ dàng hơn.
Bộ cấp liệu servo
Máy cấp phôi servo được đặt tên theo việc sử dụng động cơ servo. Nhờ độ trễ khởi động/dừng tối thiểu của động cơ servo, nó mang lại độ chính xác vượt trội trong việc cấp phôi thép. Độ chính xác này rất cần thiết để duy trì dung sai chặt chẽ và giảm thiểu lãng phí phôi thép trong quá trình sản xuất thanh giằng. Ngoài ra, các kẹp khí nén bên trong máy cấp phôi giúp đẩy phôi thép tiến lên đồng thời bảo vệ bề mặt của nó khỏi bị trầy xước.
Máy dập lỗ
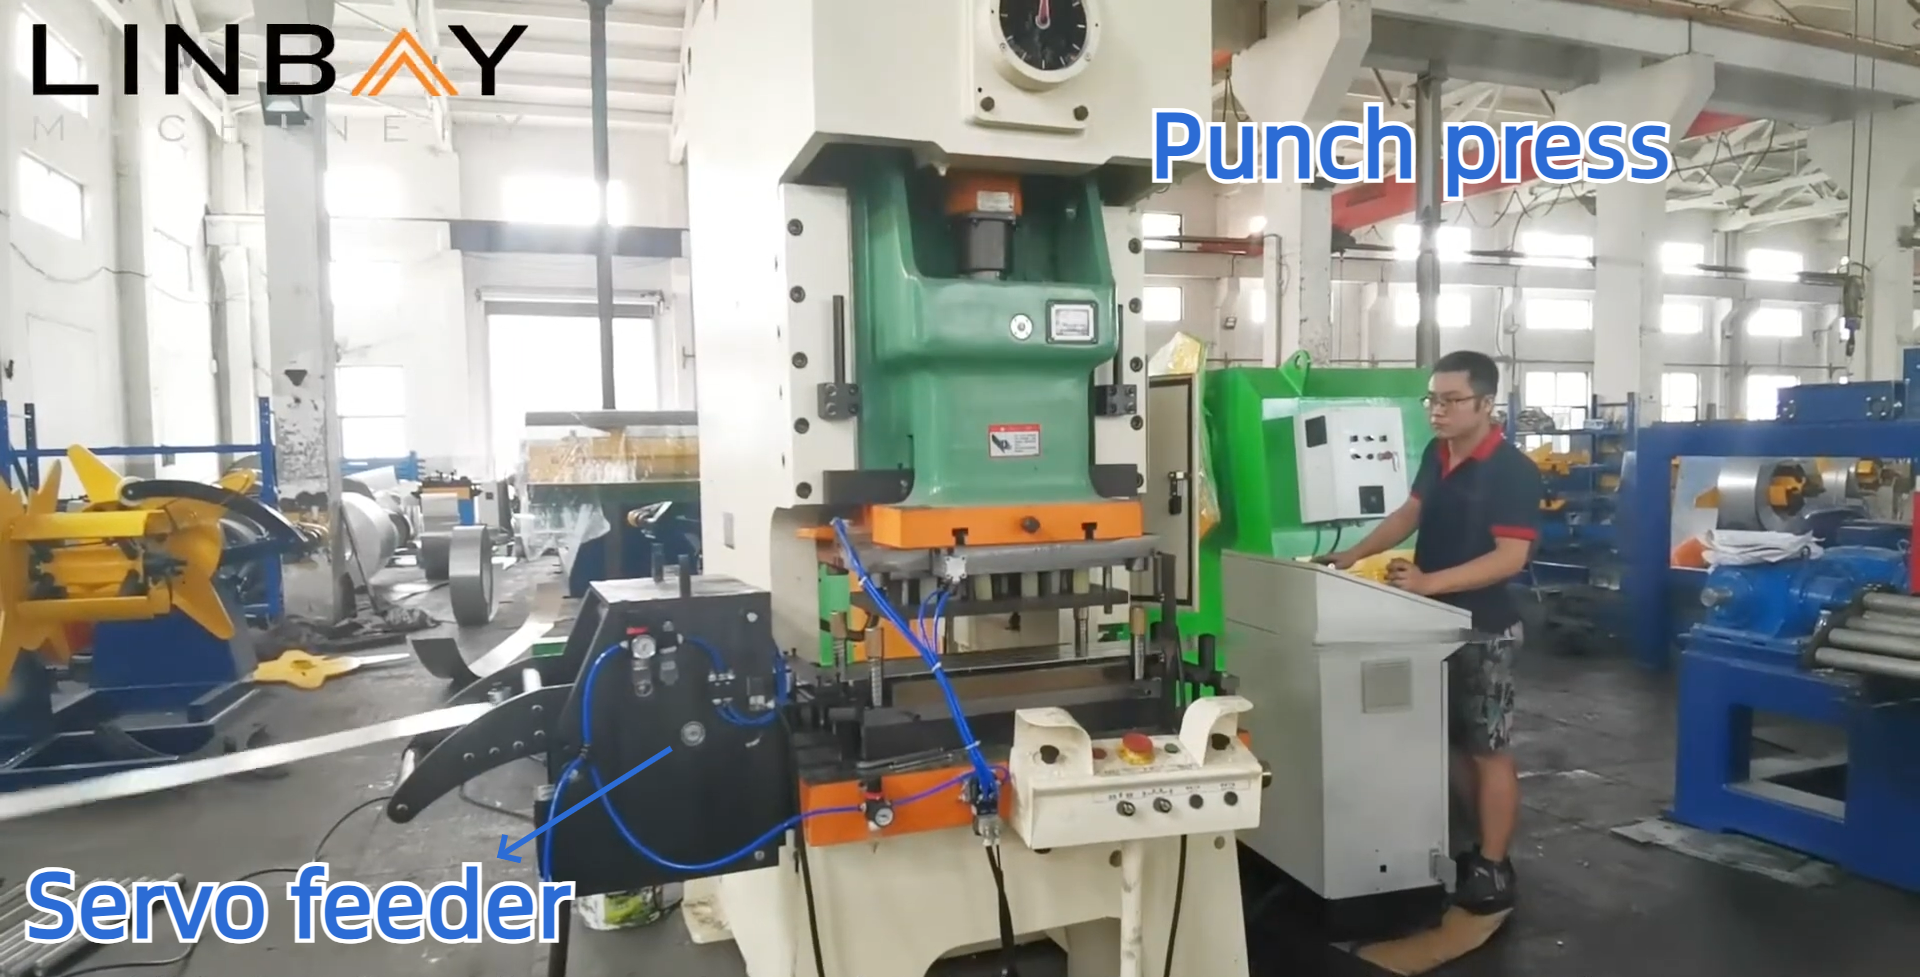
Máy dập lỗ được sử dụng để tạo lỗ trên cuộn thép, rất cần thiết cho việc gắn vít và đai ốc để cố định các thanh giằng. Máy dập lỗ này hoạt động nhanh hơn so với máy dập lỗ thủy lực tích hợp (lắp trên cùng một đế với máy cán định hình) và máy dập lỗ thủy lực độc lập. Chúng tôi sử dụng máy dập lỗ của thương hiệu nổi tiếng Yangli của Trung Quốc, với nhiều văn phòng trên toàn cầu, đảm bảo dịch vụ hậu mãi thuận tiện và dễ dàng tiếp cận các phụ tùng thay thế.
Hướng dẫn
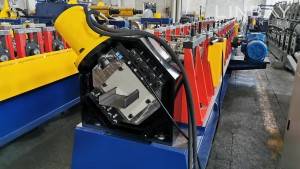
Các con lăn dẫn hướng giữ cho cuộn thép và máy móc thẳng hàng dọc theo cùng một đường tâm, đảm bảo độ thẳng của thanh giằng. Sự thẳng hàng này rất quan trọng để khớp các thanh giằng với các thanh định hình khác trong quá trình lắp đặt, ảnh hưởng trực tiếp đến sự ổn định của toàn bộ kết cấu công trình.
Máy cán định hình
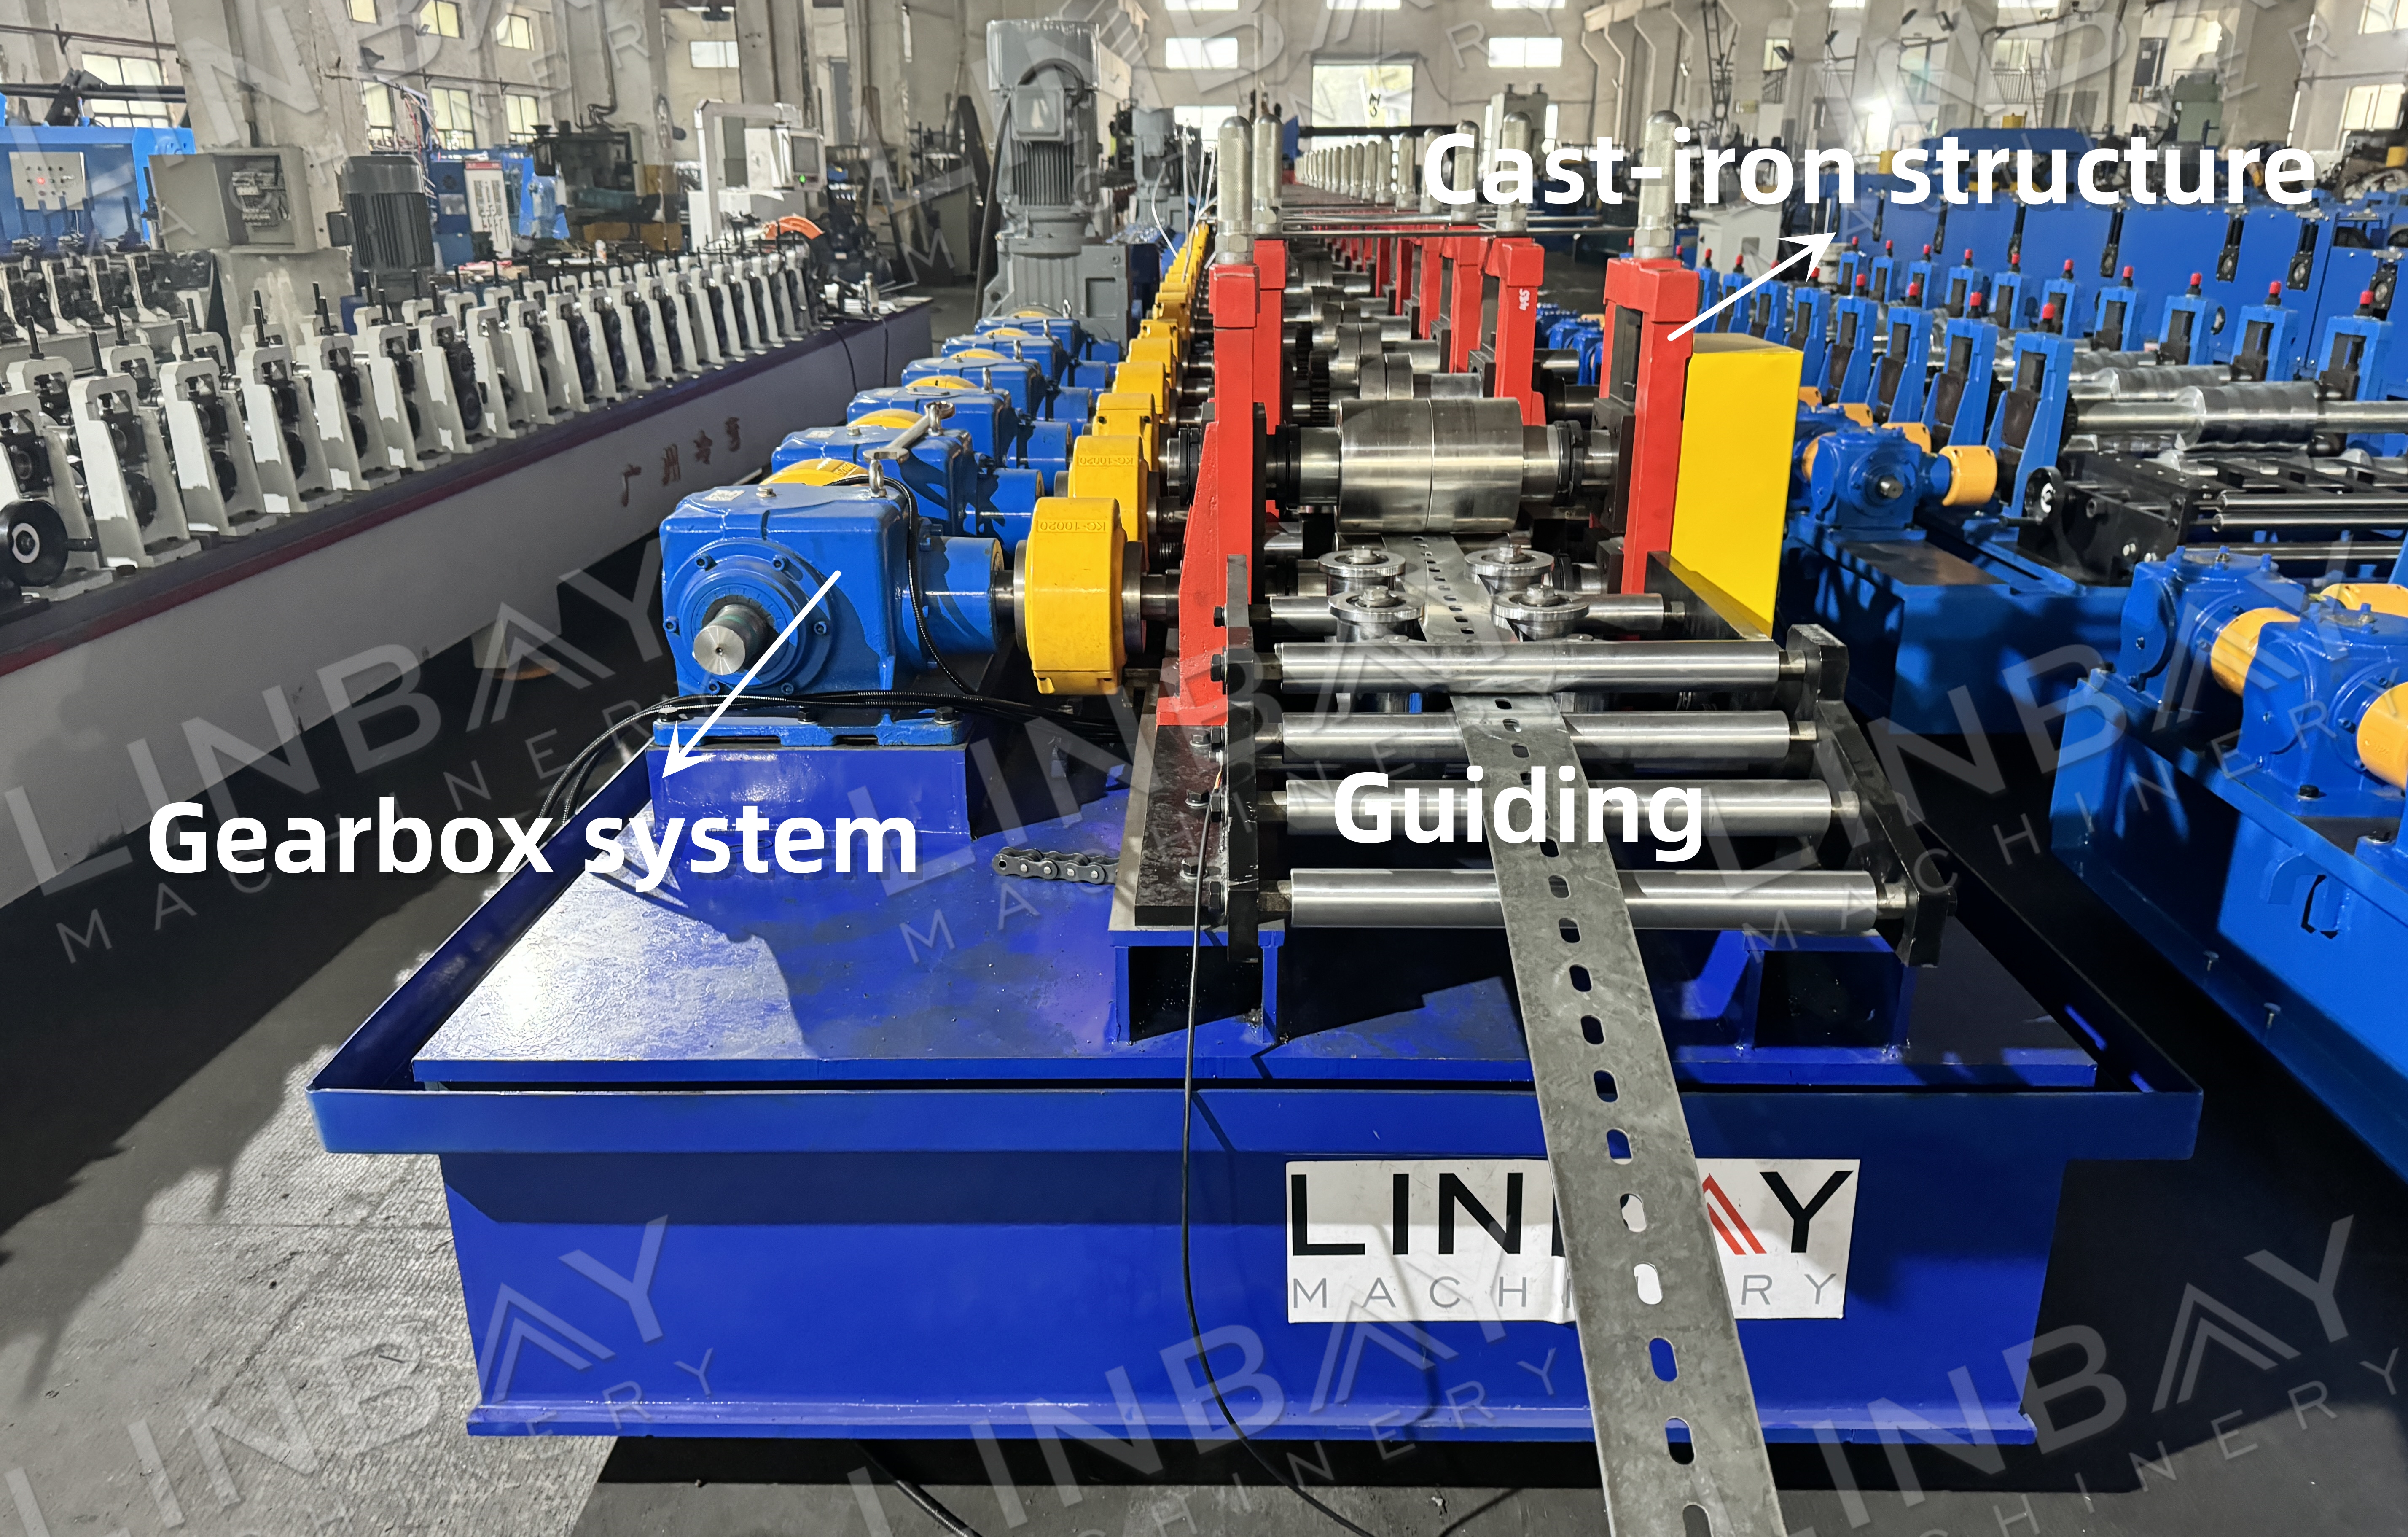
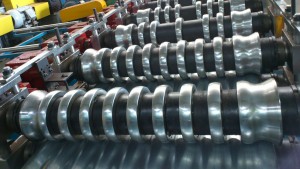
Máy cán định hình có kết cấu bằng gang đúc nguyên khối, mang lại độ bền vượt trội. Các con lăn trên và dưới tác động lực để định hình cuộn thép, được dẫn động bởi hộp số để cung cấp đủ năng lượng cho quá trình định hình.
Cắt bằng cưa bay
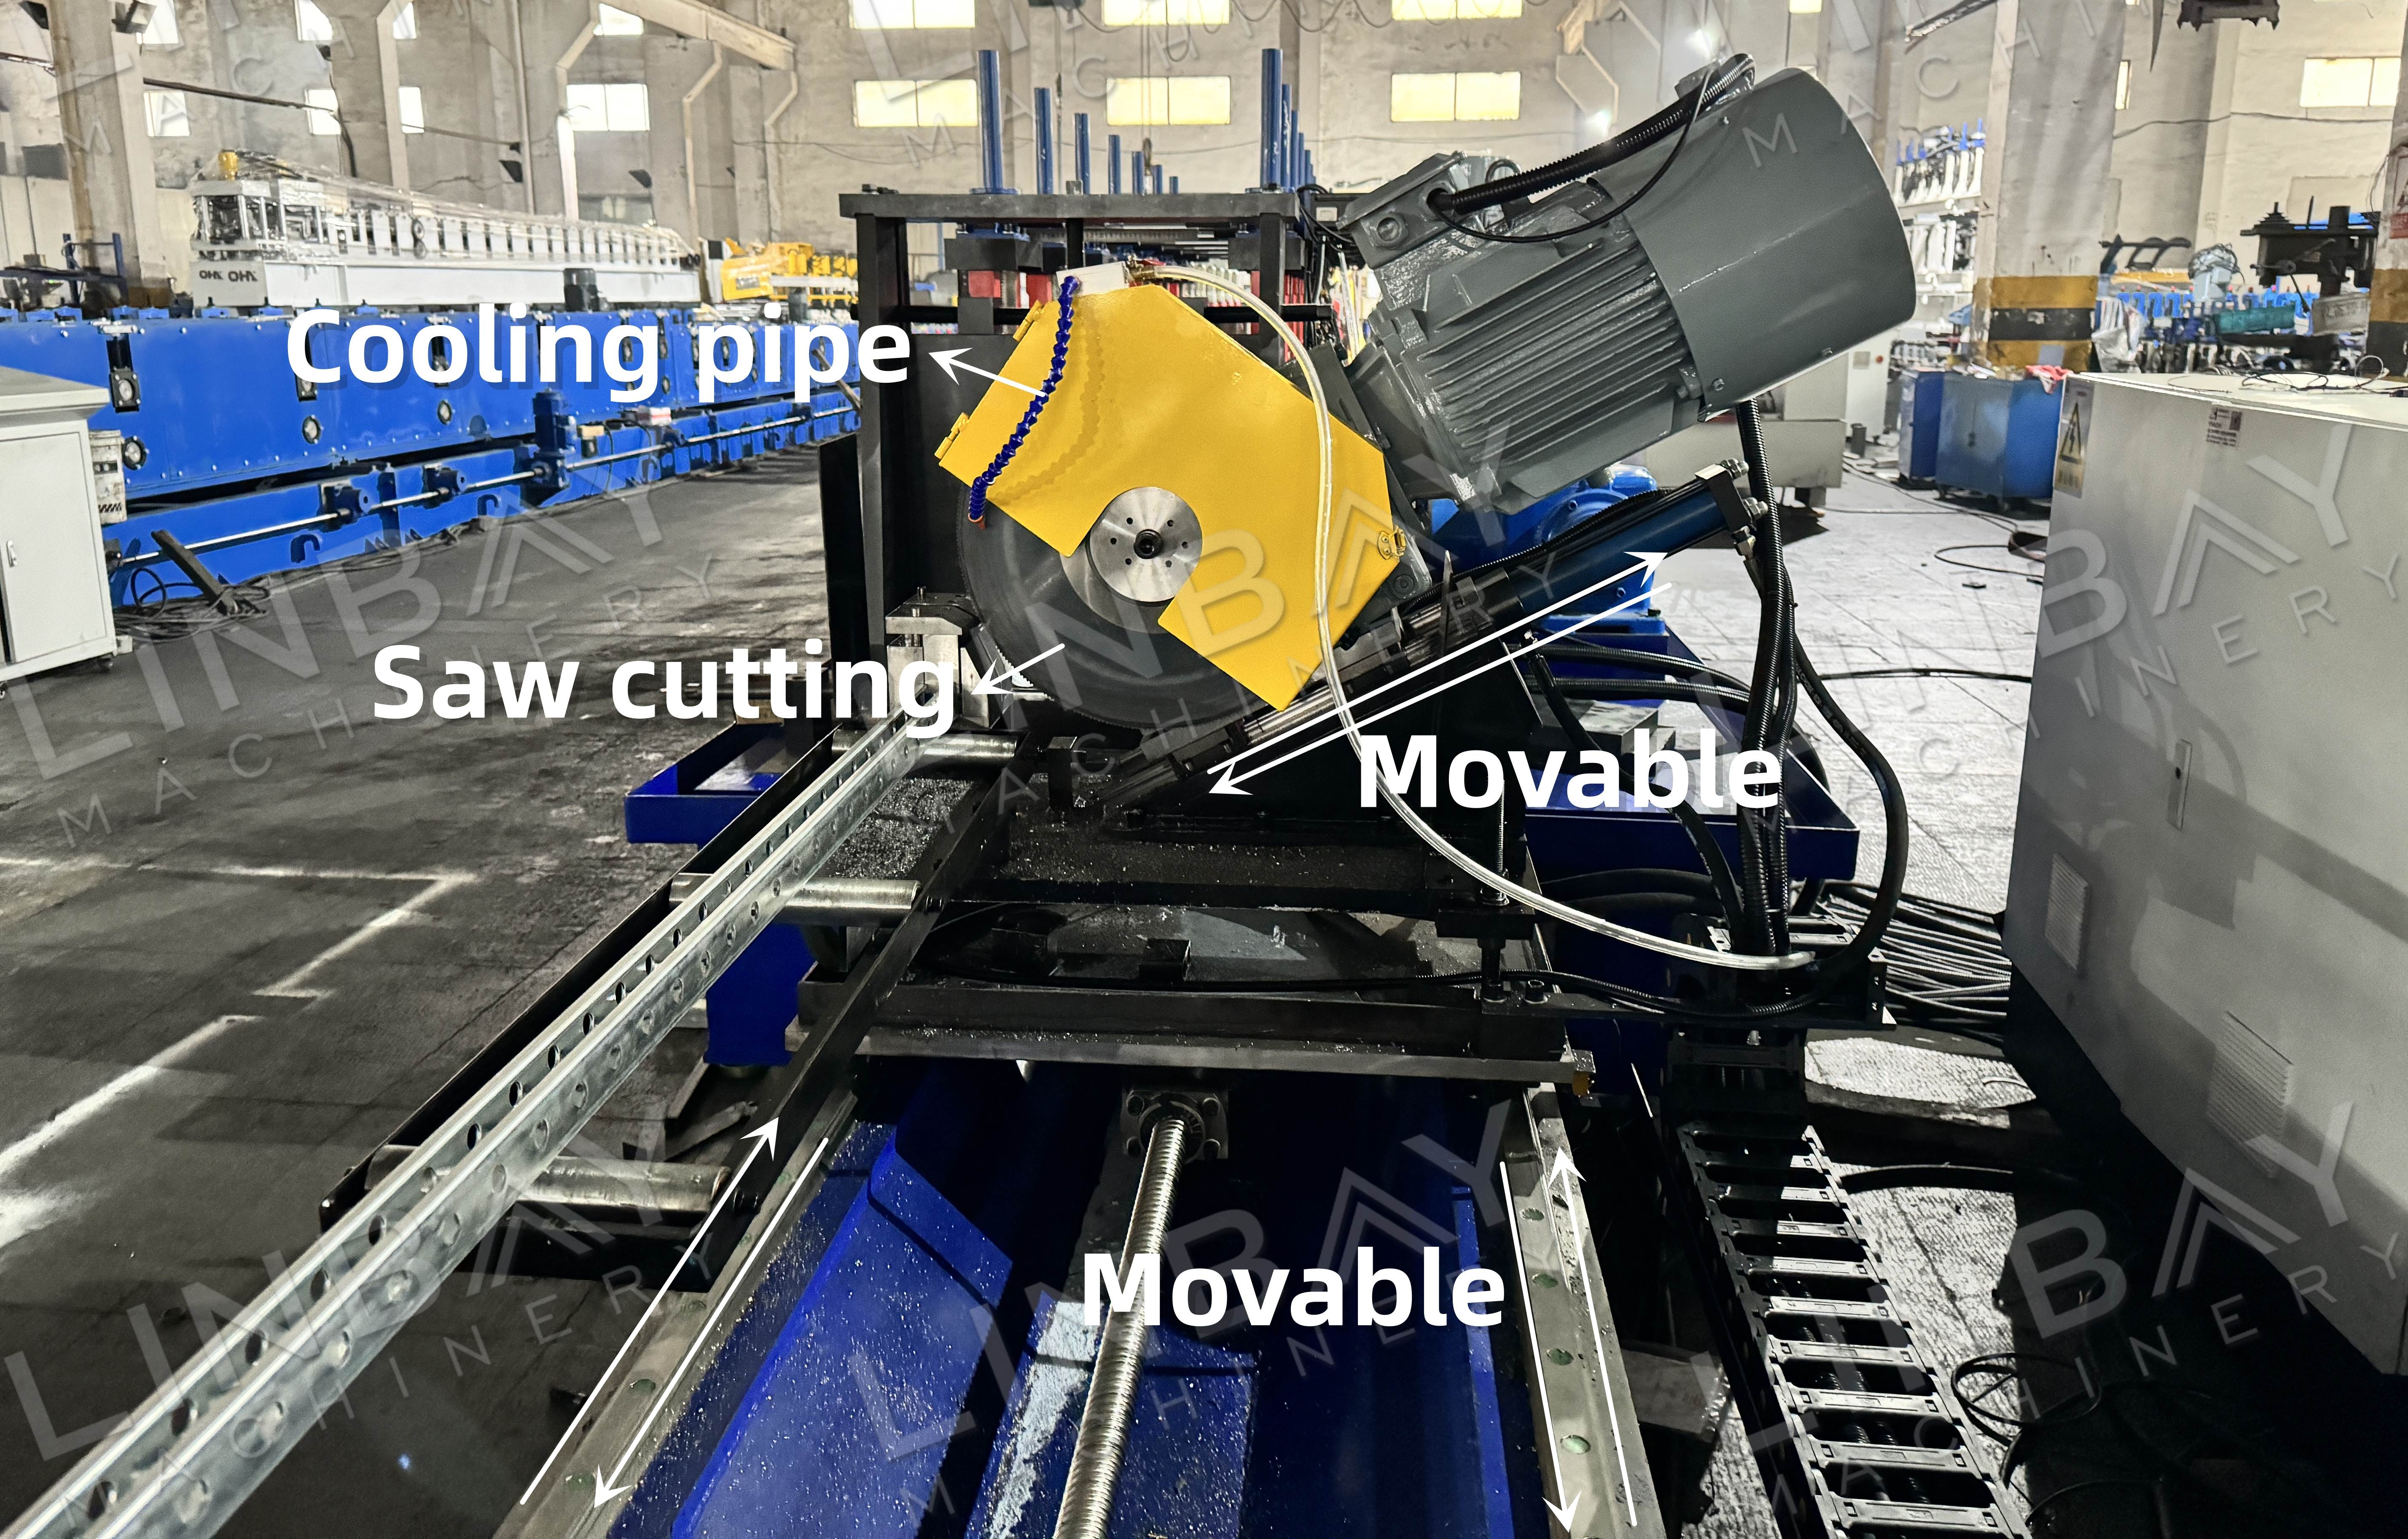
Khung máy cắt cưa bay tăng tốc để đồng bộ với tốc độ của các rãnh thanh giằng đang chuyển động, cũng chính là tốc độ của máy cán định hình. Điều này cho phép cắt mà không cần dừng quá trình sản xuất. Giải pháp cắt hiệu quả cao này rất phù hợp cho các hoạt động tốc độ cao và tạo ra lượng chất thải tối thiểu.
Trong quá trình cắt, lực khí nén di chuyển đế lưỡi cưa về phía rãnh đỡ, trong khi lực thủy lực từ trạm thủy lực điều khiển sự quay của lưỡi cưa.
Trạm thủy lực
Trạm thủy lực cung cấp năng lượng cần thiết cho các thiết bị như máy tháo cuộn thủy lực và máy cắt thủy lực, đồng thời được trang bị quạt làm mát để đảm bảo tản nhiệt hiệu quả. Tại các vùng khí hậu nóng, chúng tôi khuyến nghị nên mở rộng bình chứa dầu thủy lực để cải thiện khả năng tản nhiệt và tăng lượng chất lỏng dùng cho việc làm mát. Những biện pháp này giúp duy trì nhiệt độ hoạt động ổn định trong quá trình sử dụng kéo dài, từ đó đảm bảo độ tin cậy và hiệu quả của dây chuyền sản xuất cán định hình.
Tủ điều khiển PLC và bộ mã hóa
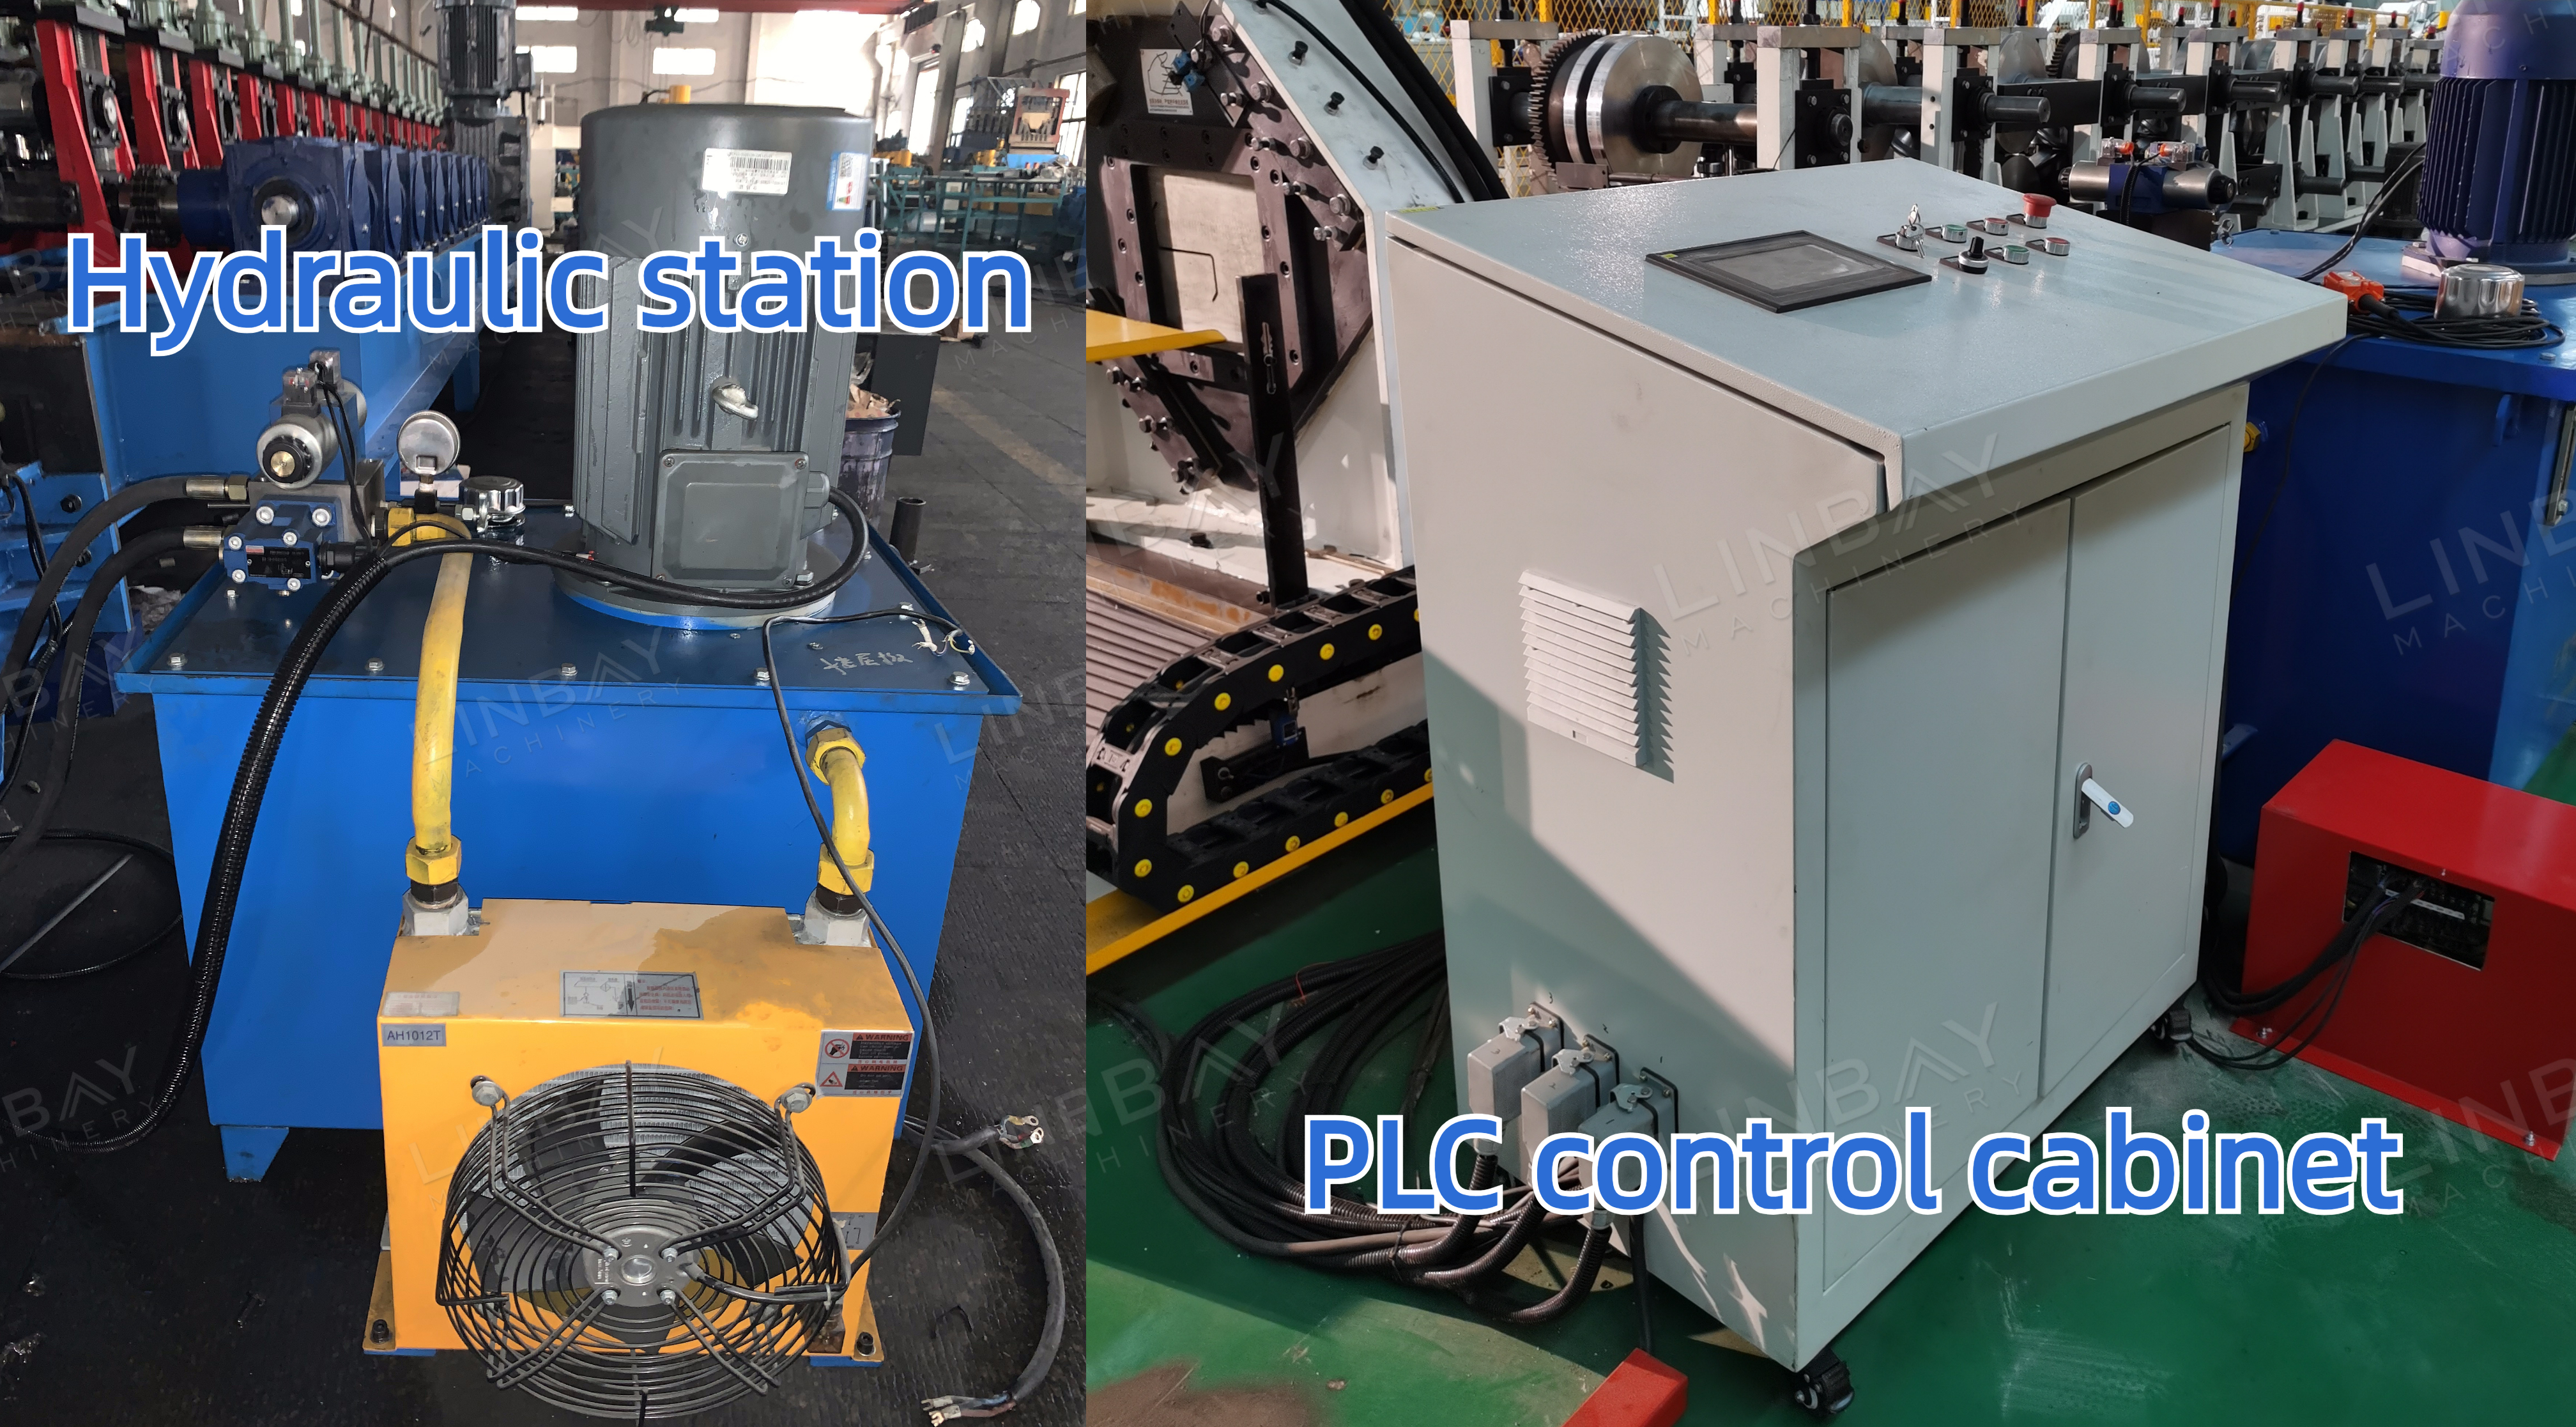
Bộ mã hóa đóng vai trò quan trọng trong việc cung cấp phản hồi về vị trí, tốc độ và đồng bộ hóa. Chúng chuyển đổi chiều dài đo được của cuộn thép thành tín hiệu điện, sau đó được gửi đến tủ điều khiển PLC. Người vận hành sử dụng màn hình của tủ điều khiển để điều chỉnh các thông số như tốc độ sản xuất, sản lượng mỗi chu kỳ và chiều dài cắt. Nhờ các phép đo chính xác và phản hồi từ bộ mã hóa, máy cắt có thể đạt được độ chính xác cắt trong phạm vi ±1mm.
So sánh cắt thủy lực bay và cắt bằng cưa bay.
Lưỡi cắt: Mỗi chiều của máy cắt thủy lực bay cần một lưỡi cắt riêng biệt. Tuy nhiên, việc cắt bằng cưa không bị hạn chế bởi kích thước của các rãnh đỡ.
Hao mòn: Lưỡi cưa thường bị mòn nhanh hơn so với lưỡi cắt thủy lực và cần được thay thế thường xuyên hơn.
Tiếng ồn: Việc cắt bằng cưa thường ồn hơn so với cắt bằng thủy lực, điều này có thể đòi hỏi các biện pháp cách âm bổ sung trong khu vực sản xuất.
Lãng phí: Máy cắt thủy lực, ngay cả khi được hiệu chỉnh đúng cách, thường tạo ra lượng phế liệu không thể tránh khỏi từ 8-10mm mỗi lần cắt. Mặt khác, máy cắt bằng cưa hầu như không tạo ra phế liệu.
Bảo trì: Lưỡi cưa cần hệ thống làm mát để kiểm soát nhiệt lượng sinh ra do ma sát, đảm bảo quá trình cắt liên tục và hiệu quả. Ngược lại, cắt bằng thủy lực duy trì nhiệt độ ổn định hơn.
Hạn chế về vật liệu: Thép không gỉ có độ bền kéo cao hơn thép cacbon thông thường. Khi gia công thép không gỉ, chỉ có phương pháp cắt bằng cưa là phù hợp.
1. Máy cuộn dây

2. Cho ăn

3. Đấm

4. Giá đỡ cán định hình

5. Hệ thống lái

6. Hệ thống cắt

Người khác

Bàn ngoài