वीडियो
प्रोफ़ाइल
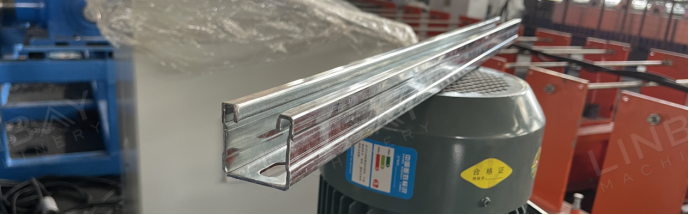
स्ट्रट चैनल का उपयोग अक्सर सोलर पैनल माउंटिंग, प्लंबिंग और पाइपिंग, और एचवीएसी सिस्टम जैसे अनुप्रयोगों में किया जाता है। मानक स्ट्रट चैनल की ऊँचाई में शामिल हैं:21 मिमी, 41 मिमी, 52 मिमी, 62 मिमी, 71 मिमी और 82 मिमी।स्ट्रट चैनल की ऊंचाई के साथ फॉर्मिंग रोलर्स का व्यास बदलता रहता है, और ऊंचे चैनलों के लिए अधिक फॉर्मिंग स्टेशनों की आवश्यकता होती है। ये चैनल आमतौर पर निम्न प्रकार से निर्मित होते हैं:हॉट-रोल्ड स्टील, कोल्ड-रोल्ड स्टील, गैल्वनाइज्ड स्टील या स्टेनलेस स्टीलमोटाई के साथ12 गेज (2.5 मिमी) से 16 गेज (1.5 मिमी) तक।
नोट: स्टेनलेस स्टील की उच्च उपज क्षमता के कारण, समान मोटाई वाले निम्न मिश्रधातु इस्पात और सामान्य कार्बन इस्पात की तुलना में इसे बनाने के लिए अधिक बल की आवश्यकता होती है। इसलिए, स्टेनलेस स्टील के लिए डिज़ाइन की गई रोल फॉर्मिंग मशीनें सामान्य कार्बन इस्पात और गैल्वनाइज्ड इस्पात के लिए उपयोग की जाने वाली मशीनों से भिन्न होती हैं।
LINBAY विभिन्न आयामों के उत्पादन में सक्षम उत्पादन लाइनें प्रदान करता है, जिन्हें आयाम समायोजन के लिए आवश्यक स्वचालन के स्तर के आधार पर मैनुअल और स्वचालित प्रकारों में वर्गीकृत किया जाता है।
वास्तविक मामला - मुख्य तकनीकी पैरामीटर
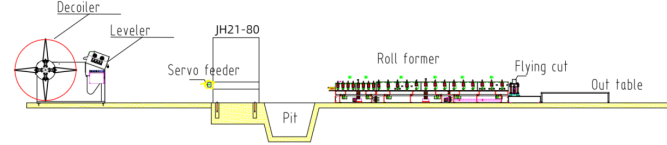
फ्लो चार्ट: डीकोइलर--सर्वो फीडर--पंच प्रेस--गाइडिंग--रोल फॉर्मिंग मशीन--फ्लाइंग सॉ कटिंग--आउट टेबल
वास्तविक मामला - मुख्य तकनीकी पैरामीटर
1. लाइन की गति: 15 मीटर/मिनट, समायोज्य
2. उपयुक्त सामग्री: हॉट रोल्ड स्टील, कोल्ड रोल्ड स्टील, गैल्वनाइज्ड स्टील
3. सामग्री की मोटाई: 1.5-2.5 मिमी
4. रोल फॉर्मिंग मशीन: कच्चा लोहा संरचना
5. ड्राइविंग सिस्टम: गियरबॉक्स ड्राइविंग सिस्टम
6. कटिंग सिस्टम: फ्लाइंग सॉ कटिंग। रोल फॉर्मिंग मशीन कटिंग के दौरान रुकती नहीं है।
7. पीएलसी कैबिनेट: सीमेंस सिस्टम
वास्तविक मामला-मशीनरी
1. लेवलर सहित हाइड्रोलिक डीकॉइलर*1
2. सर्वो फीडर*1
3. पंच प्रेस*1
4. रोल बनाने की मशीन*1
5. फ्लाइंग सॉ कटिंग मशीन*1
6. पीएलसी नियंत्रण कैबिनेट*2
7. हाइड्रोलिक स्टेशन*2
8. अतिरिक्त पुर्जों का डिब्बा (निःशुल्क)*1
कंटेनर का आकार: 2x40GP + 1x20GP
वास्तविक मामले का विवरण
लेवलर के साथ डिकॉइलर
यह मशीन डिकॉइलर और लेवलर दोनों के कार्यों को एकीकृत करती है, जिससे फर्श की जगह का बेहतर उपयोग होता है। 1.5 मिमी से अधिक मोटाई वाले स्टील कॉइल को समतल करना महत्वपूर्ण है, खासकर स्ट्रट चैनलों में लगातार छेद करने के लिए। लेवलर स्टील कॉइल को चिकना बनाता है और आंतरिक तनाव को कम करता है, जिससे आकार देना और सीधा बनाना आसान हो जाता है।
सर्वो फीडर
सर्वो फीडर का नाम इसके सर्वो मोटर के उपयोग के कारण पड़ा है। सर्वो मोटर के न्यूनतम स्टार्ट-स्टॉप विलंब के कारण, यह स्टील कॉइल को फीड करने में असाधारण सटीकता प्रदान करता है। यह सटीकता स्ट्रट चैनल उत्पादन के दौरान सख्त टॉलरेंस बनाए रखने और स्टील कॉइल की बर्बादी को कम करने के लिए आवश्यक है। इसके अतिरिक्त, फीडर के भीतर लगे वायवीय क्लैंप स्टील कॉइल को आगे बढ़ाते हैं और साथ ही इसकी सतह को खरोंचों से बचाते हैं।
पंच प्रेस
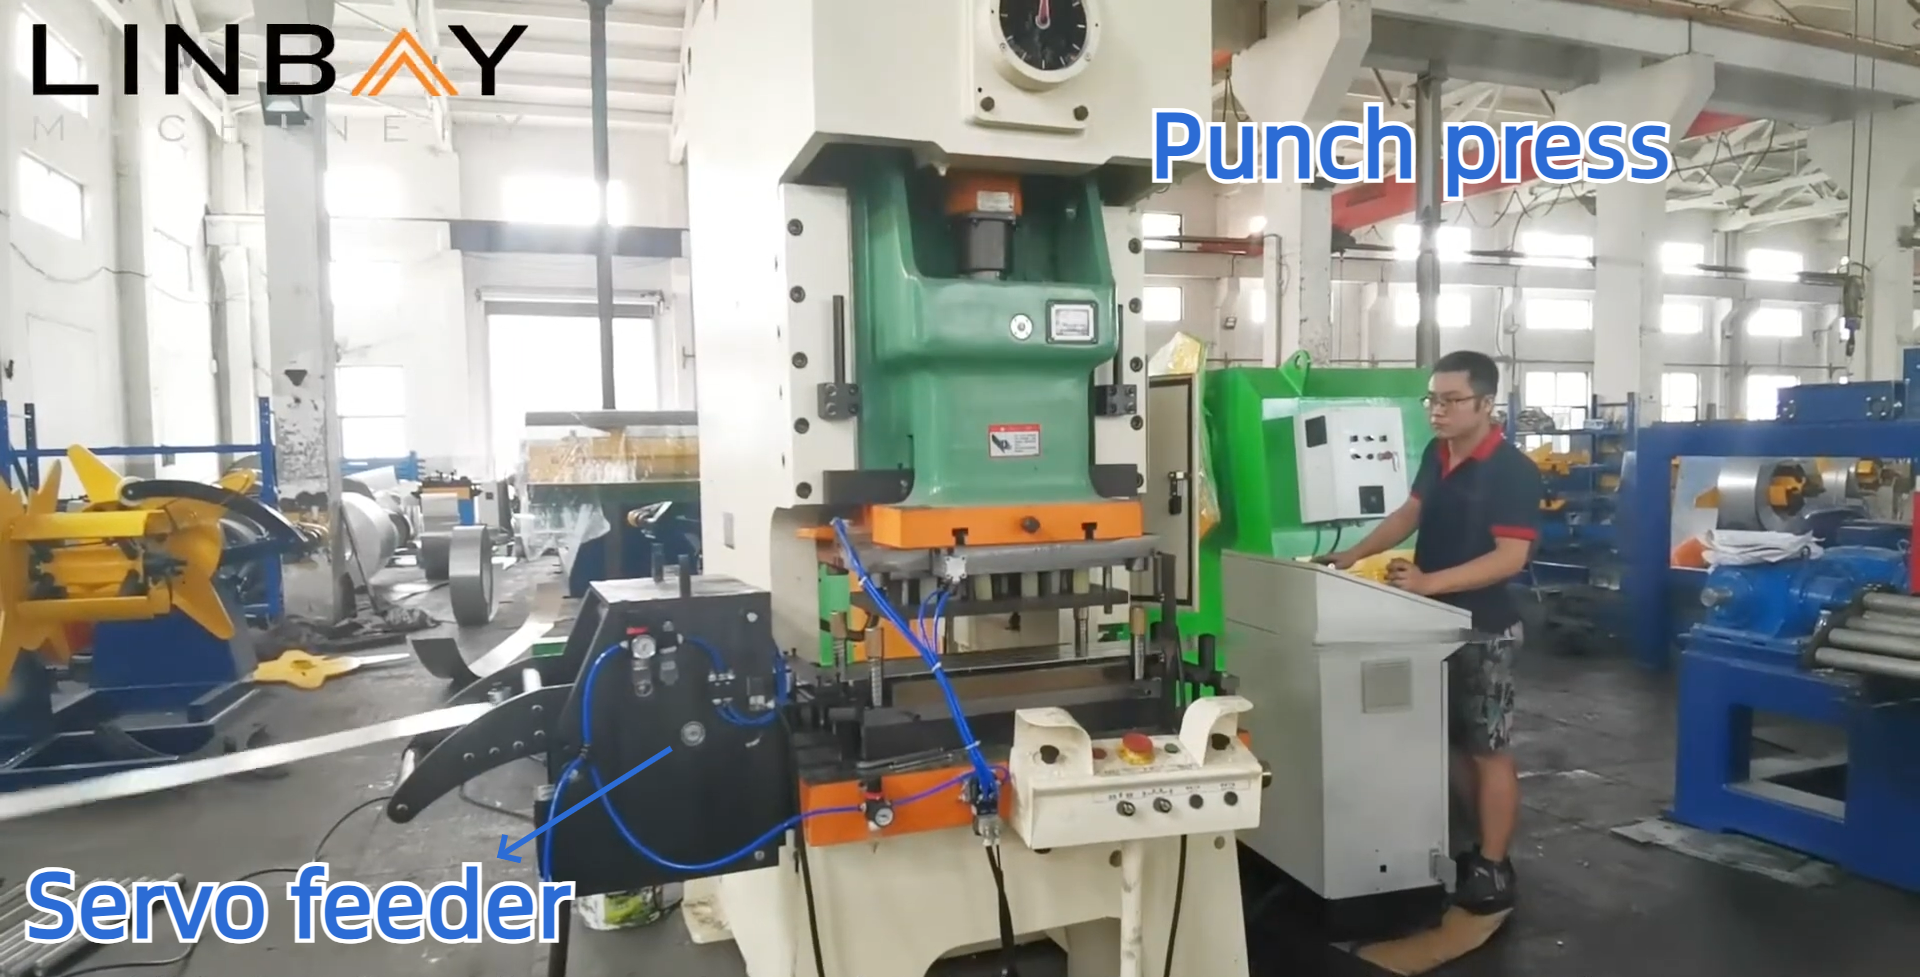
स्टील कॉइल में छेद बनाने के लिए पंच प्रेस का उपयोग किया जाता है, जो स्ट्रट चैनलों को सुरक्षित करने के लिए स्क्रू और नट लगाने के लिए आवश्यक है। यह पंच प्रेस इंटीग्रेटेड हाइड्रोलिक पंच (जो रोल फॉर्मिंग मशीन के समान बेस पर लगा होता है) और स्टैंडअलोन हाइड्रोलिक पंच की तुलना में अधिक तेजी से काम करता है। हम प्रसिद्ध चीनी ब्रांड यांगली के पंच प्रेस का उपयोग करते हैं, जिसके कई वैश्विक कार्यालय हैं, जिससे सुविधाजनक बिक्रीोत्तर सेवा और प्रतिस्थापन पुर्जों की आसान उपलब्धता सुनिश्चित होती है।
गाइडिंग
गाइड रोलर्स स्टील कॉइल और मशीनों को एक ही केंद्र रेखा पर संरेखित रखते हैं, जिससे स्ट्रट चैनल की सीधी रेखा सुनिश्चित होती है। स्थापना के दौरान स्ट्रट चैनलों को अन्य प्रोफाइलों के साथ मिलाने के लिए यह संरेखण अत्यंत महत्वपूर्ण है, जो संपूर्ण निर्माण संरचना की स्थिरता को सीधे प्रभावित करता है।
रोल फॉर्मिंग मशीन
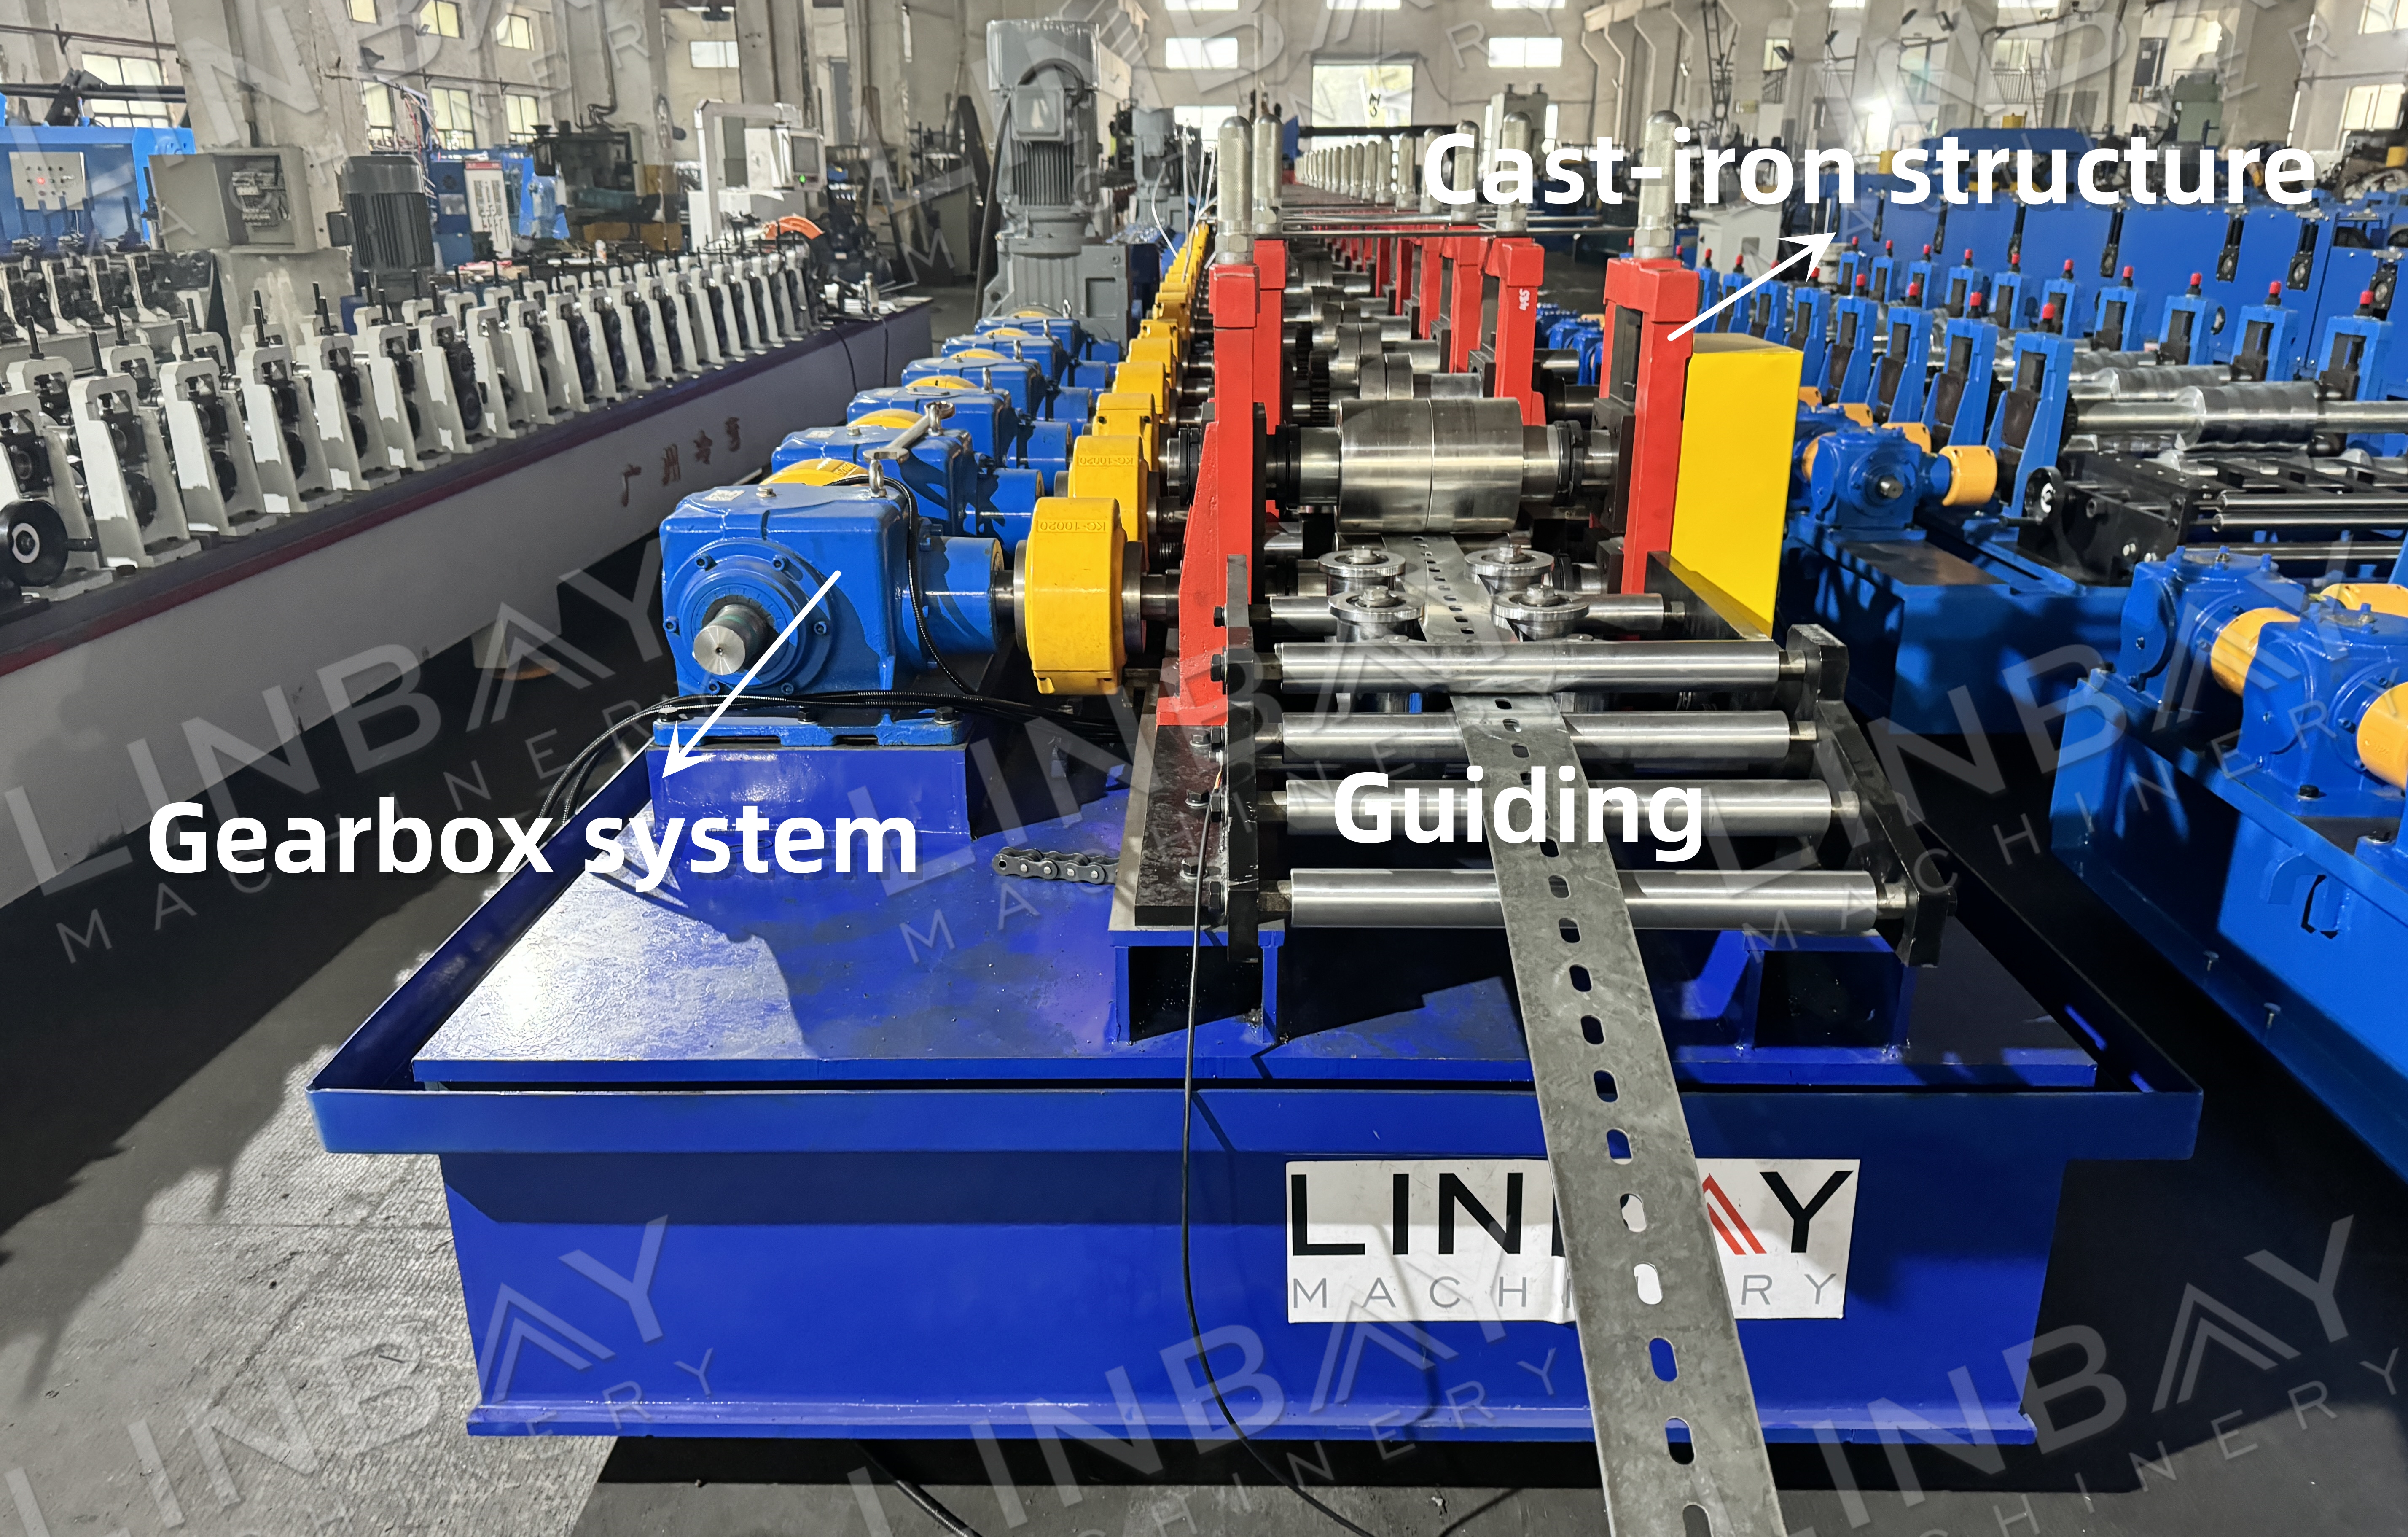
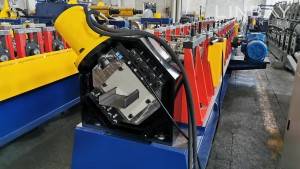
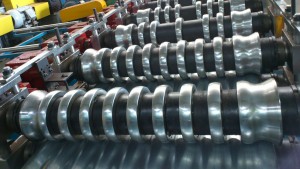
रोल फॉर्मिंग मशीन में स्टील के एक ही टुकड़े से बनी कच्ची लोहे की संरचना है, जो इसे असाधारण मजबूती प्रदान करती है। ऊपरी और निचले रोलर स्टील कॉइल को आकार देने के लिए बल लगाते हैं, और गियरबॉक्स द्वारा संचालित होकर यह प्रक्रिया के लिए पर्याप्त शक्ति प्रदान करता है।
फ्लाइंग सॉ कटिंग
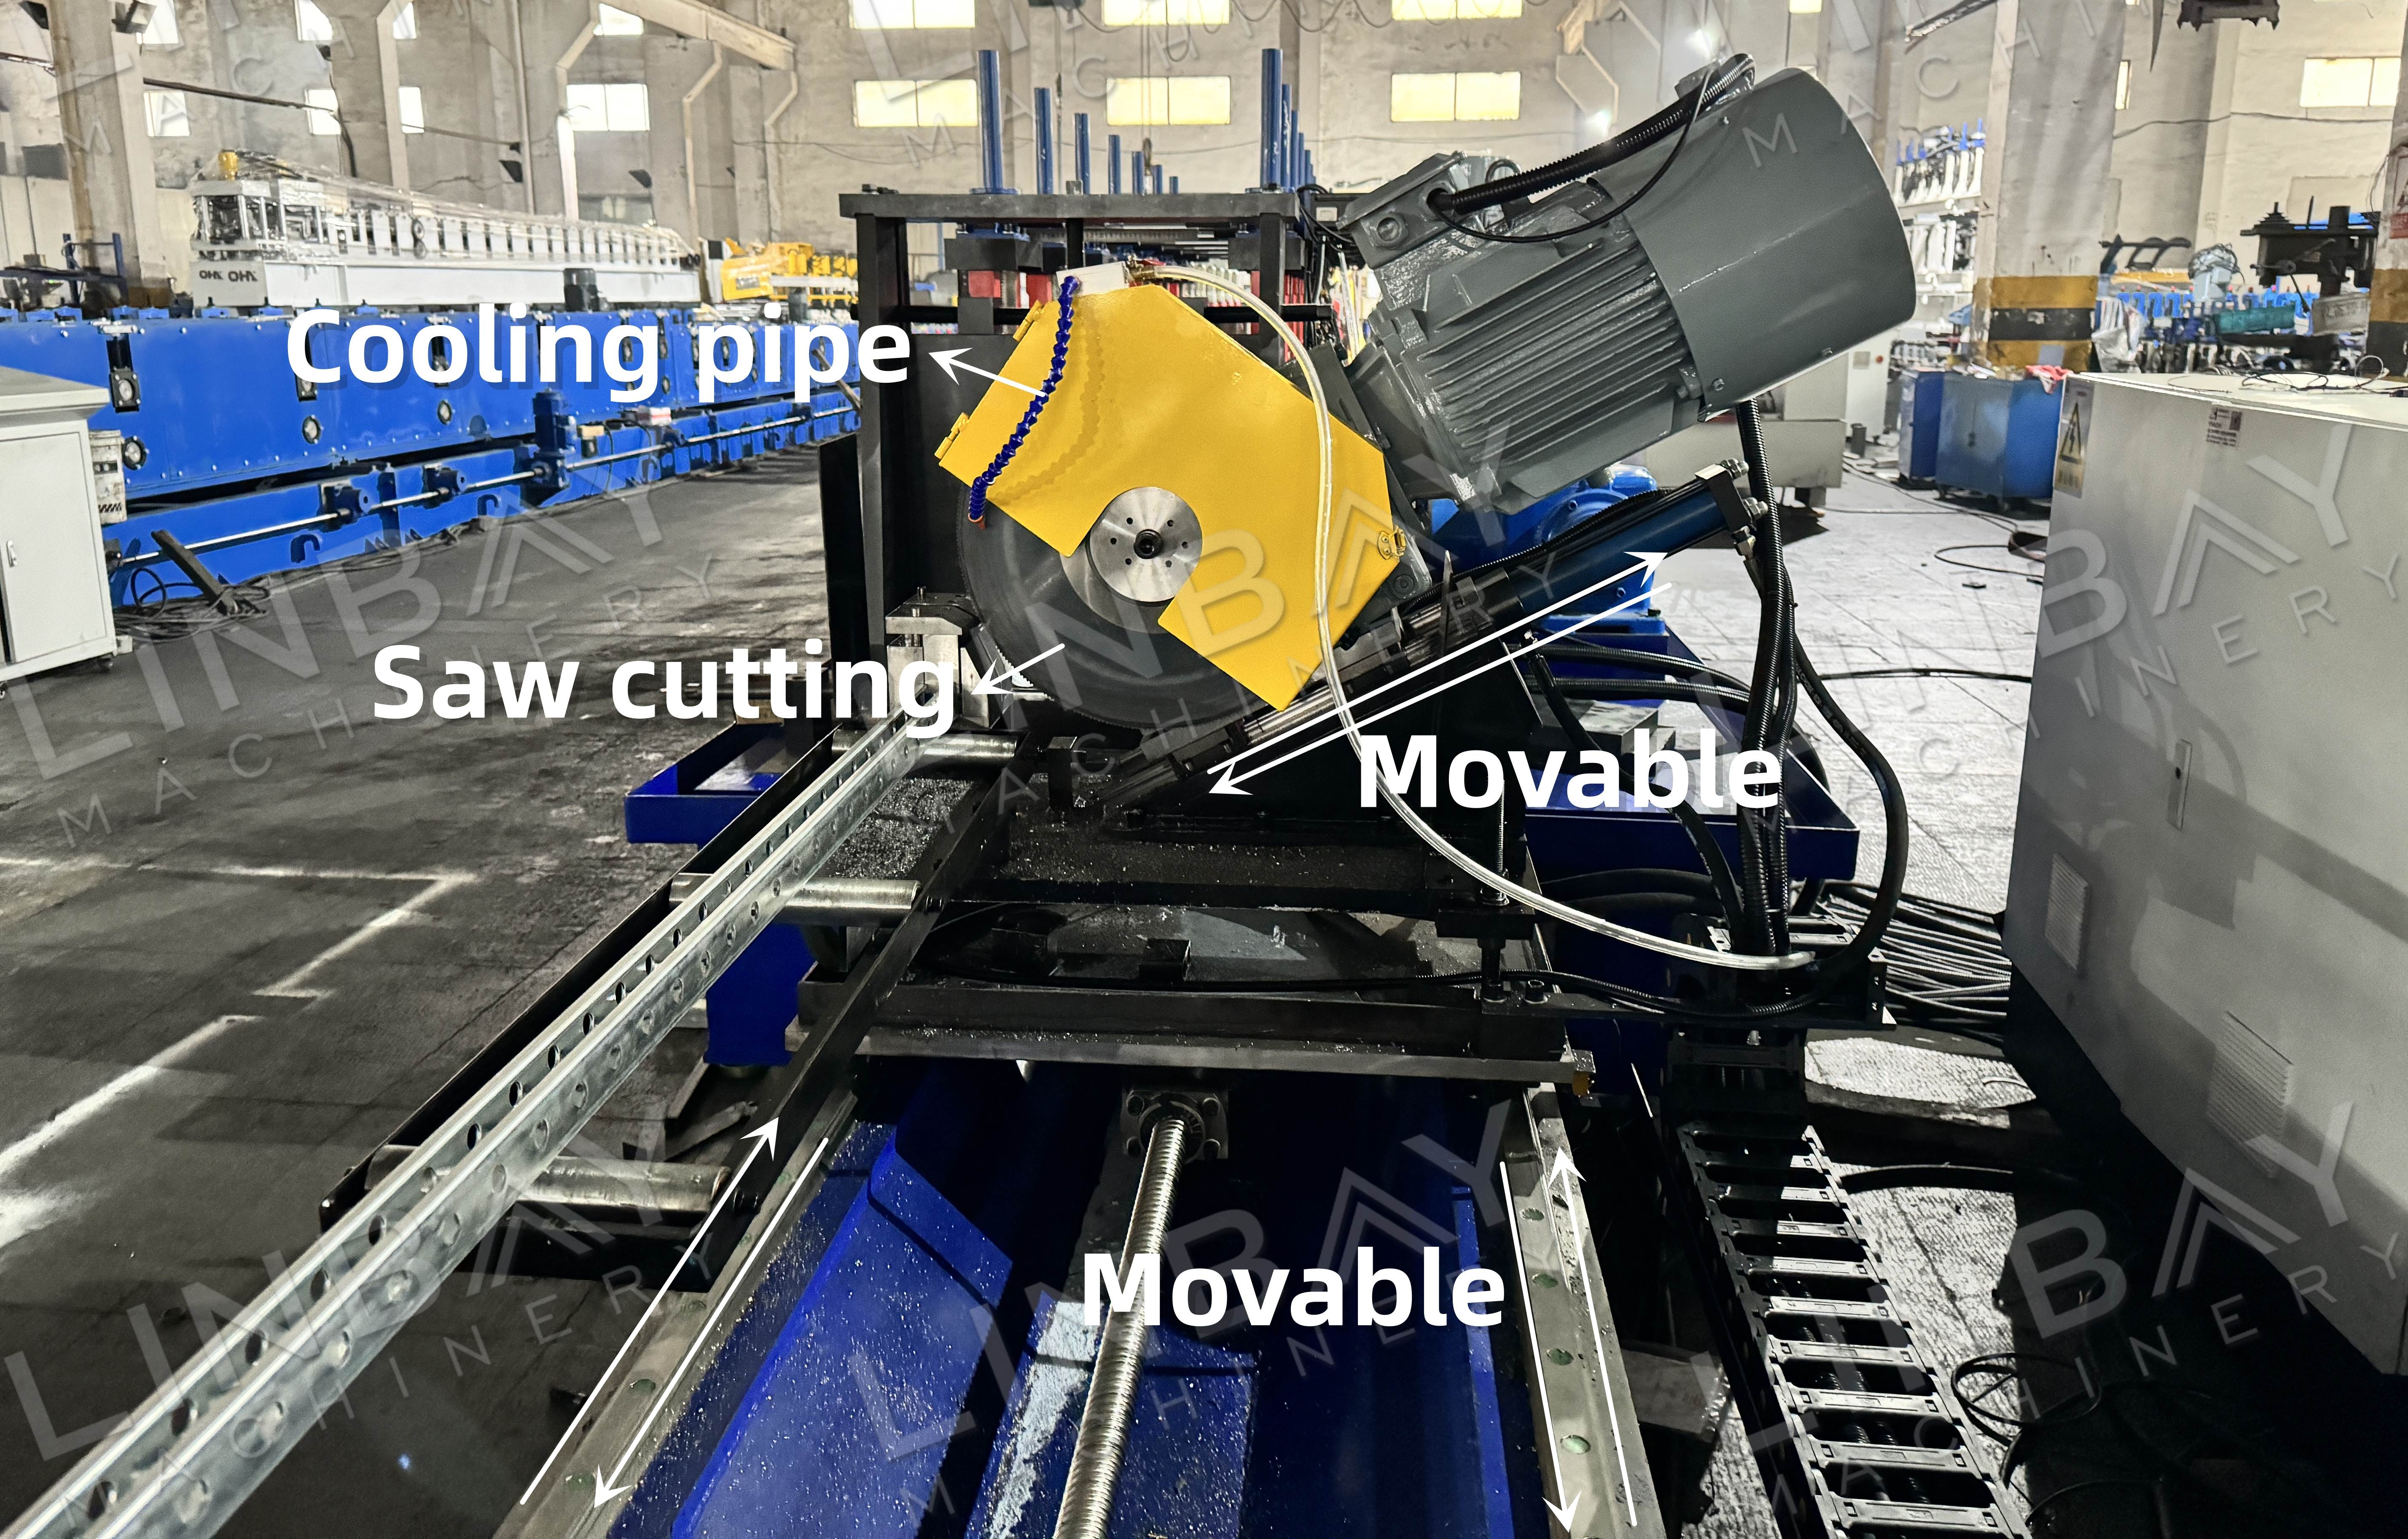
फ्लाइंग सॉ कटर का कैरिज, मूविंग स्ट्रट चैनल्स की गति के साथ तालमेल बिठाने के लिए गति बढ़ाता है, जो रोल फॉर्मिंग मशीन की गति के बराबर होती है। इससे उत्पादन प्रक्रिया को रोके बिना कटिंग करना संभव हो जाता है। यह अत्यधिक कुशल कटिंग समाधान तेज़ गति वाले कार्यों के लिए एकदम सही है और न्यूनतम अपशिष्ट उत्पन्न करता है।
कटाई की प्रक्रिया के दौरान, वायवीय शक्ति आरा ब्लेड के आधार को स्ट्रट चैनल की ओर ले जाती है, जबकि हाइड्रोलिक स्टेशन से प्राप्त हाइड्रोलिक शक्ति आरा ब्लेड के घूर्णन को संचालित करती है।
हाइड्रोलिक स्टेशन
हाइड्रोलिक स्टेशन हाइड्रोलिक डीकॉइलर और हाइड्रोलिक कटर जैसे उपकरणों के लिए आवश्यक शक्ति प्रदान करता है और प्रभावी ऊष्मा अपव्यय सुनिश्चित करने के लिए शीतलन पंखों से सुसज्जित है। गर्म जलवायु में, हम ऊष्मा अपव्यय को बेहतर बनाने और शीतलन के लिए उपलब्ध द्रव की मात्रा बढ़ाने के लिए हाइड्रोलिक जलाशय को बड़ा करने का सुझाव देते हैं। ये उपाय लंबे समय तक उपयोग के दौरान स्थिर परिचालन तापमान बनाए रखने में मदद करते हैं, जिससे रोल फॉर्मिंग उत्पादन लाइन की विश्वसनीयता और दक्षता सुनिश्चित होती है।
पीएलसी कंट्रोल कैबिनेट और एनकोडर
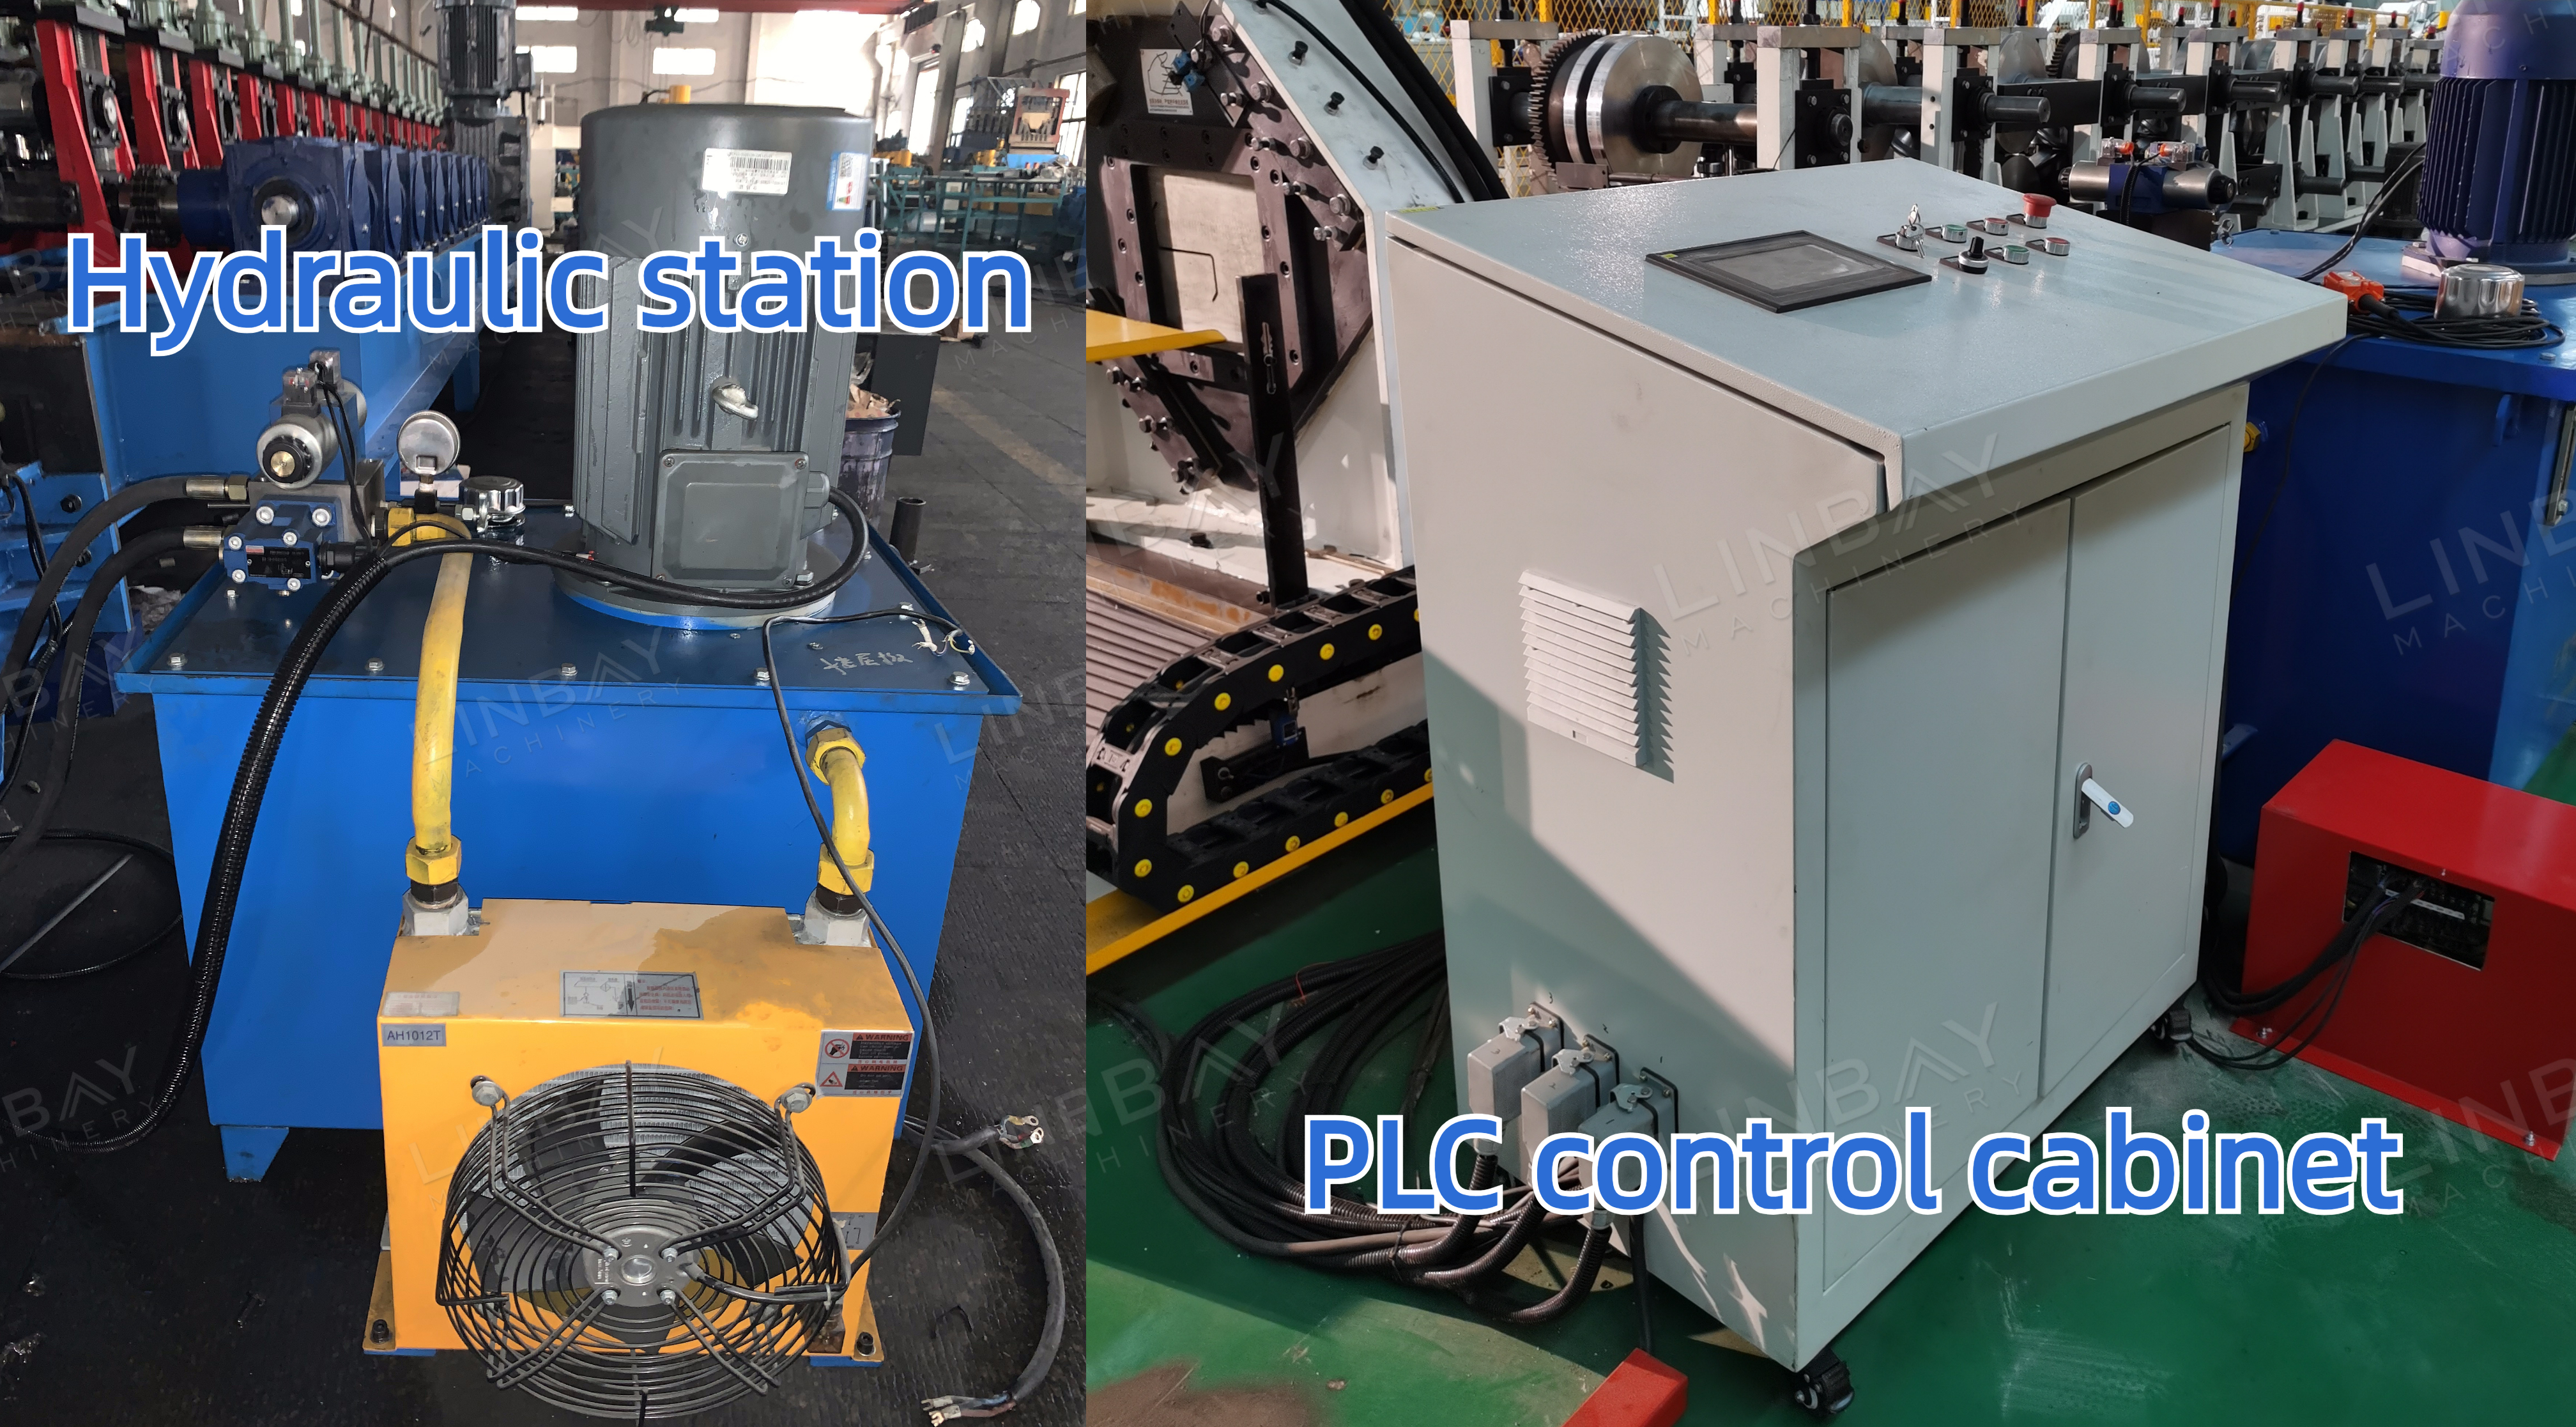
एनकोडर स्थिति, गति और सिंक्रोनाइज़ेशन पर फीडबैक देने में महत्वपूर्ण भूमिका निभाते हैं। ये स्टील कॉइल की मापी गई लंबाई को विद्युत संकेतों में परिवर्तित करते हैं, जिन्हें फिर पीएलसी कंट्रोल कैबिनेट में भेजा जाता है। ऑपरेटर कंट्रोल कैबिनेट डिस्प्ले का उपयोग करके उत्पादन गति, प्रति चक्र आउटपुट और कटिंग लंबाई जैसे मापदंडों को समायोजित करते हैं। एनकोडर से प्राप्त सटीक माप और फीडबैक के कारण, कटिंग मशीन ±1 मिमी की कटिंग सटीकता प्राप्त कर सकती है।
फ्लाइंग हाइड्रोलिक कटिंग बनाम फ्लाइंग सॉ कटिंग
कटिंग ब्लेड: फ्लाइंग हाइड्रोलिक कटर के प्रत्येक आयाम के लिए एक अलग कटिंग ब्लेड की आवश्यकता होती है। हालांकि, आरी से काटने की प्रक्रिया स्ट्रट चैनलों के आयामों से बाधित नहीं होती है।
घिसावट और टूट-फूट: हाइड्रोलिक कटिंग ब्लेड की तुलना में आरा ब्लेड आमतौर पर तेजी से घिसते हैं और उन्हें अधिक बार बदलने की आवश्यकता होती है।
शोर: आरी से कटाई करना हाइड्रोलिक कटाई की तुलना में अधिक शोरगुल वाला होता है, जिसके कारण उत्पादन क्षेत्र में अतिरिक्त ध्वनिरोधक उपायों की आवश्यकता हो सकती है।
अपशिष्ट: हाइड्रोलिक कटर, भले ही उसे ठीक से कैलिब्रेट किया गया हो, आमतौर पर प्रति कट 8-10 मिमी का अपरिहार्य अपशिष्ट उत्पन्न करता है। दूसरी ओर, आरा कटर लगभग शून्य अपशिष्ट उत्पन्न करता है।
रखरखाव: घर्षण से उत्पन्न गर्मी को नियंत्रित करने के लिए आरा ब्लेडों को शीतलक प्रणाली की आवश्यकता होती है, जिससे निरंतर और कुशल कटाई सुनिश्चित होती है। इसके विपरीत, हाइड्रोलिक कटाई में तापमान अधिक स्थिर रहता है।
सामग्री संबंधी सीमा: स्टेनलेस स्टील की उपज क्षमता सामान्य कार्बन स्टील से अधिक होती है। स्टेनलेस स्टील पर काम करते समय, केवल आरी से काटना ही सामग्री को संसाधित करने के लिए उपयुक्त है।
1. डिकॉइलर

2. खिलाना

3.मुक्का मारना

4. रोल बनाने वाले स्टैंड

5. ड्राइविंग प्रणाली

6. कटाई प्रणाली

अन्य

बाहर मेज