வீடியோ
சுயவிவரம்
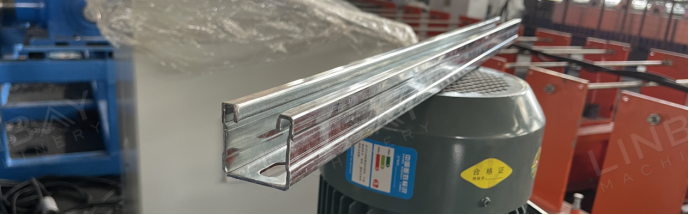
சோலார் பேனல் பொருத்துதல், பிளம்பிங் மற்றும் பைப்பிங், மற்றும் HVAC அமைப்புகள் போன்ற பயன்பாடுகளில் ஸ்ட்ரட் சேனல்கள் அடிக்கடி பயன்படுத்தப்படுகின்றன. நிலையான ஸ்ட்ரட் சேனல் உயரங்கள் பின்வருமாறு:21 மிமீ, 41 மிமீ, 52 மிமீ, 62 மிமீ, 71 மிமீ மற்றும் 82 மிமீ.ஸ்ட்ரட் சேனலின் உயரத்தைப் பொறுத்து ஃபார்மிங் ரோலர்களின் விட்டம் மாறுபடும், மேலும் உயரமான சேனல்களுக்கு அதிக ஃபார்மிங் ஸ்டேஷன்கள் தேவைப்படுகின்றன. இந்த சேனல்கள் பொதுவாக இதிலிருந்து தயாரிக்கப்படுகின்றன:வெப்ப உருட்டல் எஃகு, குளிர் உருட்டல் எஃகு, துத்தநாகம் பூசப்பட்ட எஃகு, அல்லது துருப்பிடிக்காத எஃகு,தடிமன்கள் வரம்பில்12 கேஜ் (2.5 மிமீ) முதல் 16 கேஜ் (1.5 மிமீ) வரை.
குறிப்பு: துருப்பிடிக்காத எஃகின் அதிக வளைவு வலிமையின் காரணமாக, அதே தடிமன் கொண்ட குறைந்த கலப்பு எஃகு மற்றும் வழக்கமான கார்பன் எஃகுடன் ஒப்பிடும்போது, இதற்குத் தேவைப்படும் வார்ப்பு விசை அதிகமாகும். எனவே, துருப்பிடிக்காத எஃகிற்காக வடிவமைக்கப்பட்ட உருளை வார்ப்பு இயந்திரங்கள், வழக்கமான கார்பன் எஃகு மற்றும் துத்தநாகப் பூச்சு எஃகிற்காகப் பயன்படுத்தப்படும் இயந்திரங்களிலிருந்து வேறுபடுகின்றன.
பரிமாண சரிசெய்தல்களுக்குத் தேவைப்படும் தானியக்கத்தின் அளவைப் பொறுத்து, கைமுறை மற்றும் தானியக்க வகைகள் என வகைப்படுத்தப்பட்ட, பல்வேறு பரிமாணங்களை உற்பத்தி செய்யக்கூடிய உற்பத்தித் தொடர்களை லின்பே வழங்குகிறது.
உண்மையான வழக்கு - முக்கிய தொழில்நுட்ப அளவுருக்கள்
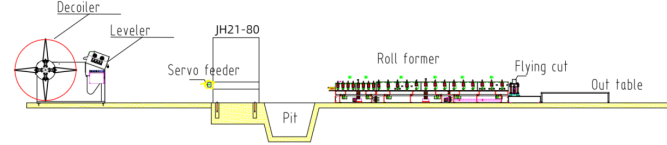
செயல்முறை வரைபடம்: சுருள் நீக்கி--செர்வோ ஊட்டி--துளை அழுத்தி--வழிகாட்டுதல்--உருளை உருவாக்கும் இயந்திரம்--பறக்கும் ரம்பம் வெட்டுதல்--வெளிப்புற மேசை
உண்மையான வழக்கு - முக்கிய தொழில்நுட்ப அளவுருக்கள்
1. கோட்டு வேகம்: 15 மீ/நிமிடம், சரிசெய்யக்கூடியது
2. பொருத்தமான மூலப்பொருள்: சூடான உருட்டு எஃகு, குளிர்ந்த உருட்டு எஃகு, துத்தநாகம் பூசப்பட்ட எஃகு
3. பொருளின் தடிமன்: 1.5-2.5 மிமீ
4. உருளை உருவாக்கும் இயந்திரம்: வார்ப்பிரும்பு கட்டமைப்பு
5. இயக்க அமைப்பு: கியர்பாக்ஸ் இயக்க அமைப்பு
6. வெட்டும் அமைப்பு: பறக்கும் ரம்பம் கொண்டு வெட்டுதல். வெட்டும் போது உருளை உருவாக்கும் இயந்திரம் நிற்காது.
7. பிஎல்சி கேபினட்: சீமென்ஸ் அமைப்பு
உண்மையான வழக்கு-இயந்திரம்
1. லெவலருடன் கூடிய ஹைட்ராலிக் டீகோயிலர்*1
2. சர்வோ ஃபீடர்*1
3. பஞ்ச் பிரஸ்*1
4. உருளை உருவாக்கும் இயந்திரம்*1
5. பறக்கும் ரம்பம் வெட்டும் இயந்திரம்*1
6. பிஎல்சி கட்டுப்பாட்டுப் பெட்டி*2
7. ஹைட்ராலிக் நிலையம்*2
8. உதிரி பாகங்கள் பெட்டி (இலவசம்)*1
கொள்கலன் அளவு: 2x40GP+1x20GP
உண்மையான வழக்கு-விளக்கம்
லெவலருடன் கூடிய டீகோயிலர்
இந்த இயந்திரம், டீகாயிலர் மற்றும் லெவலரின் செயல்பாடுகளை ஒருங்கிணைத்து, தரை இடப் பயன்பாட்டை உகந்ததாக்குகிறது. 1.5 மிமீ-க்கு மேல் தடிமன் கொண்ட எஃகுச் சுருள்களை சமப்படுத்துவது மிகவும் முக்கியமானது, குறிப்பாக ஸ்ட்ரட் சேனல்களில் தொடர்ச்சியாகத் துளைகள் இடுவதற்கு இது அவசியமாகும். இந்த லெவலர், எஃகுச் சுருள் மென்மையாக இருப்பதை உறுதிசெய்து, உள்ளக அழுத்தத்தைக் குறைக்கிறது. இதன்மூலம், எளிதாக வடிவமைப்பதற்கும் நேராக உருவாக்குவதற்கும் வழிவகை செய்கிறது.
சர்வோ ஃபீடர்
ஒரு செர்வோ ஃபீடர், அது பயன்படுத்தும் செர்வோ மோட்டாரின் பெயரால் அழைக்கப்படுகிறது. செர்வோ மோட்டாரின் மிகக் குறைந்த தொடக்க-நிறுத்தத் தாமதத்தின் காரணமாக, அது எஃகுச் சுருள்களை ஊட்டுவதில் மிகச்சிறந்த துல்லியத்தை வழங்குகிறது. ஸ்ட்ரட் சேனல் உற்பத்தியின் போது இறுக்கமான சகிப்புத்தன்மைகளைப் பராமரிப்பதற்கும், எஃகுச் சுருள் வீணாவதைக் குறைப்பதற்கும் இந்தத் துல்லியம் அவசியமாகும். மேலும், ஃபீடருக்குள் இருக்கும் நியூமேட்டிக் கிளாம்புகள், எஃகுச் சுருளின் மேற்பரப்பைக் கீறல்களிலிருந்து பாதுகாக்கும் அதே வேளையில், அதை முன்னோக்கி நகர்த்துகின்றன.
பஞ்ச் பிரஸ்
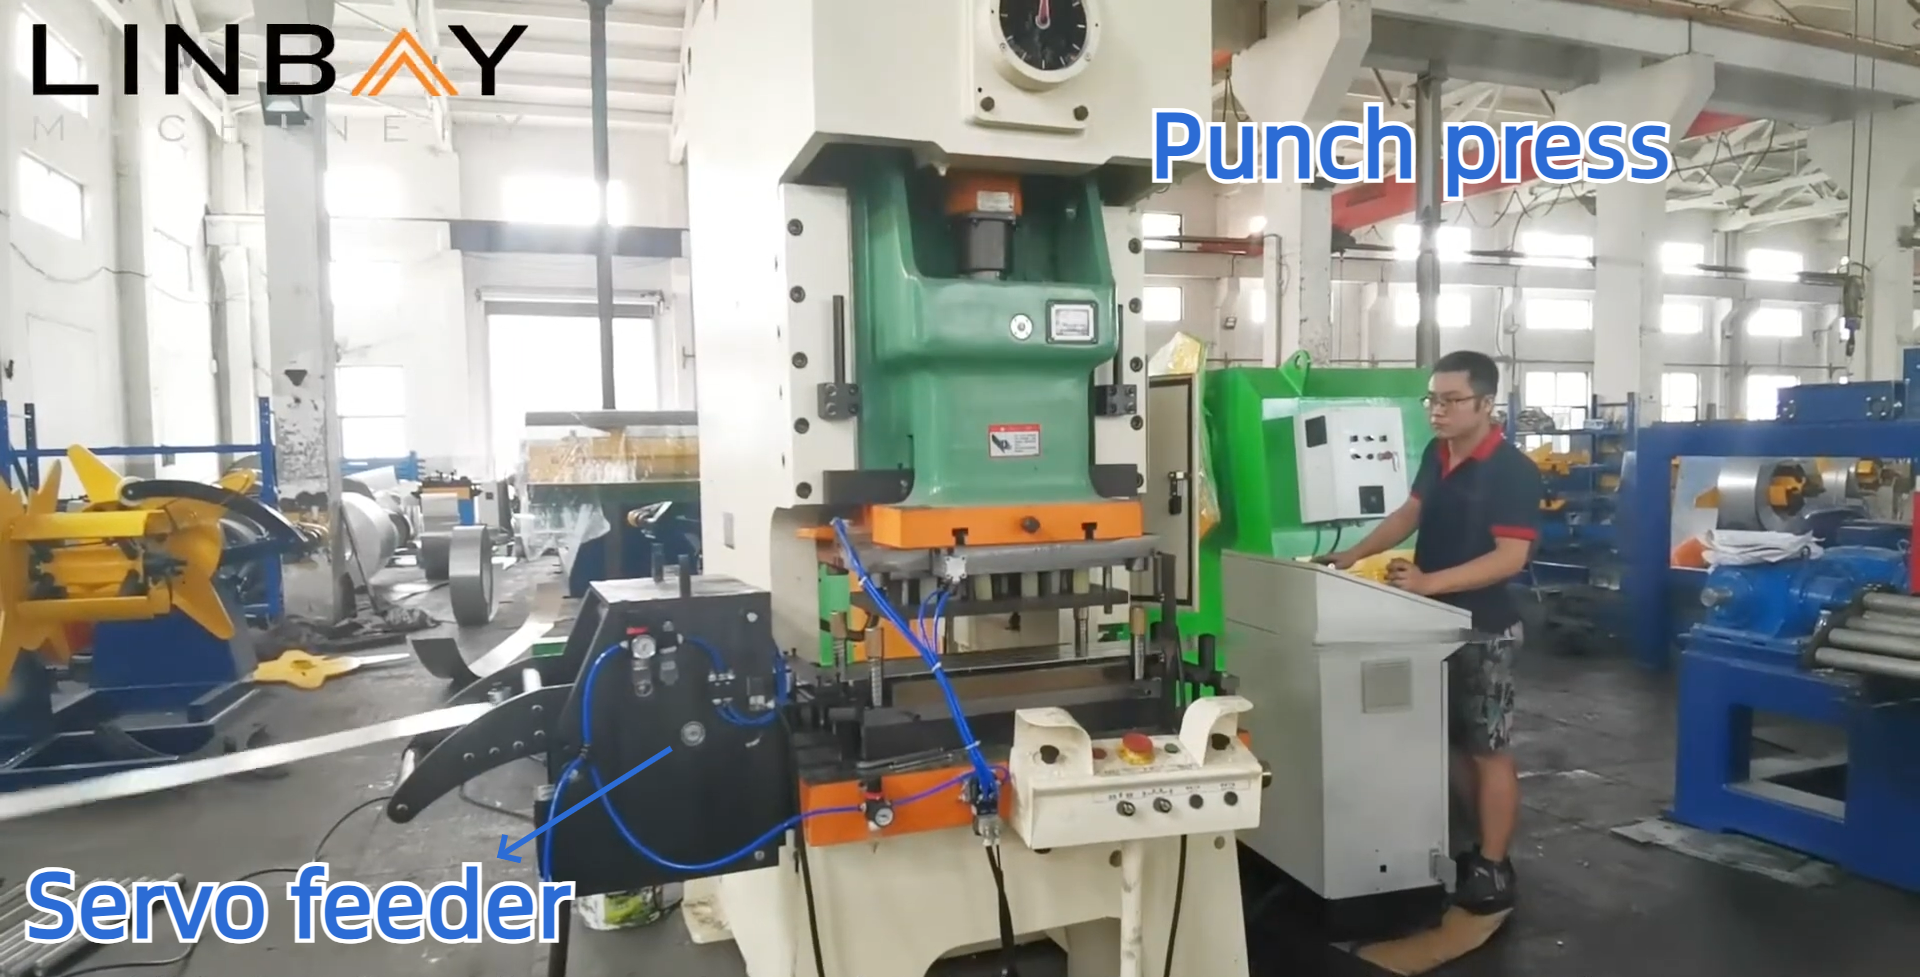
ஸ்ட்ரட் சேனல்களைப் பாதுகாப்பாகப் பொருத்துவதற்குத் தேவையான திருகுகள் மற்றும் நட்டுகளைப் பொருத்துவதற்காக, எஃகுச் சுருளில் துளைகளை உருவாக்க ஒரு பஞ்ச் பிரஸ் பயன்படுத்தப்படுகிறது. இந்த பஞ்ச் பிரஸ், ஒருங்கிணைந்த ஹைட்ராலிக் பஞ்ச் (ரோல் ஃபார்மிங் இயந்திரத்தின் அதே அடித்தளத்தில் பொருத்தப்பட்டது) மற்றும் ஒரு தனியான ஹைட்ராலிக் பஞ்ச் ஆகியவற்றை விட வேகமாகச் செயல்படுகிறது. நாங்கள், உலகளவில் பல அலுவலகங்களைக் கொண்டுள்ள, நன்கு அறியப்பட்ட சீன பிராண்டான யாங்லியின் பஞ்ச் பிரஸ்களைப் பயன்படுத்துகிறோம்; இது வசதியான விற்பனைக்குப் பிந்தைய சேவையையும், மாற்று உதிரிபாகங்களை எளிதில் பெறுவதையும் உறுதி செய்கிறது.
வழிகாட்டுதல்
வழிகாட்டி உருளைகள், எஃகுச் சுருளையும் இயந்திரங்களையும் ஒரே மையக்கோட்டில் சீரமைத்து, தாங்குசட்டக் கால்வாயின் நேர்த்தியை உறுதி செய்கின்றன. நிறுவலின் போது தாங்குசட்டக் கால்வாய்களை மற்ற வடிவங்களுடன் பொருத்துவதற்கு இந்தச் சீரமைப்பு மிகவும் இன்றியமையாதது; இது முழு கட்டுமான அமைப்பின் நிலைத்தன்மையை நேரடியாகப் பாதிக்கிறது.
ரோல் ஃபார்மிங் இயந்திரம்
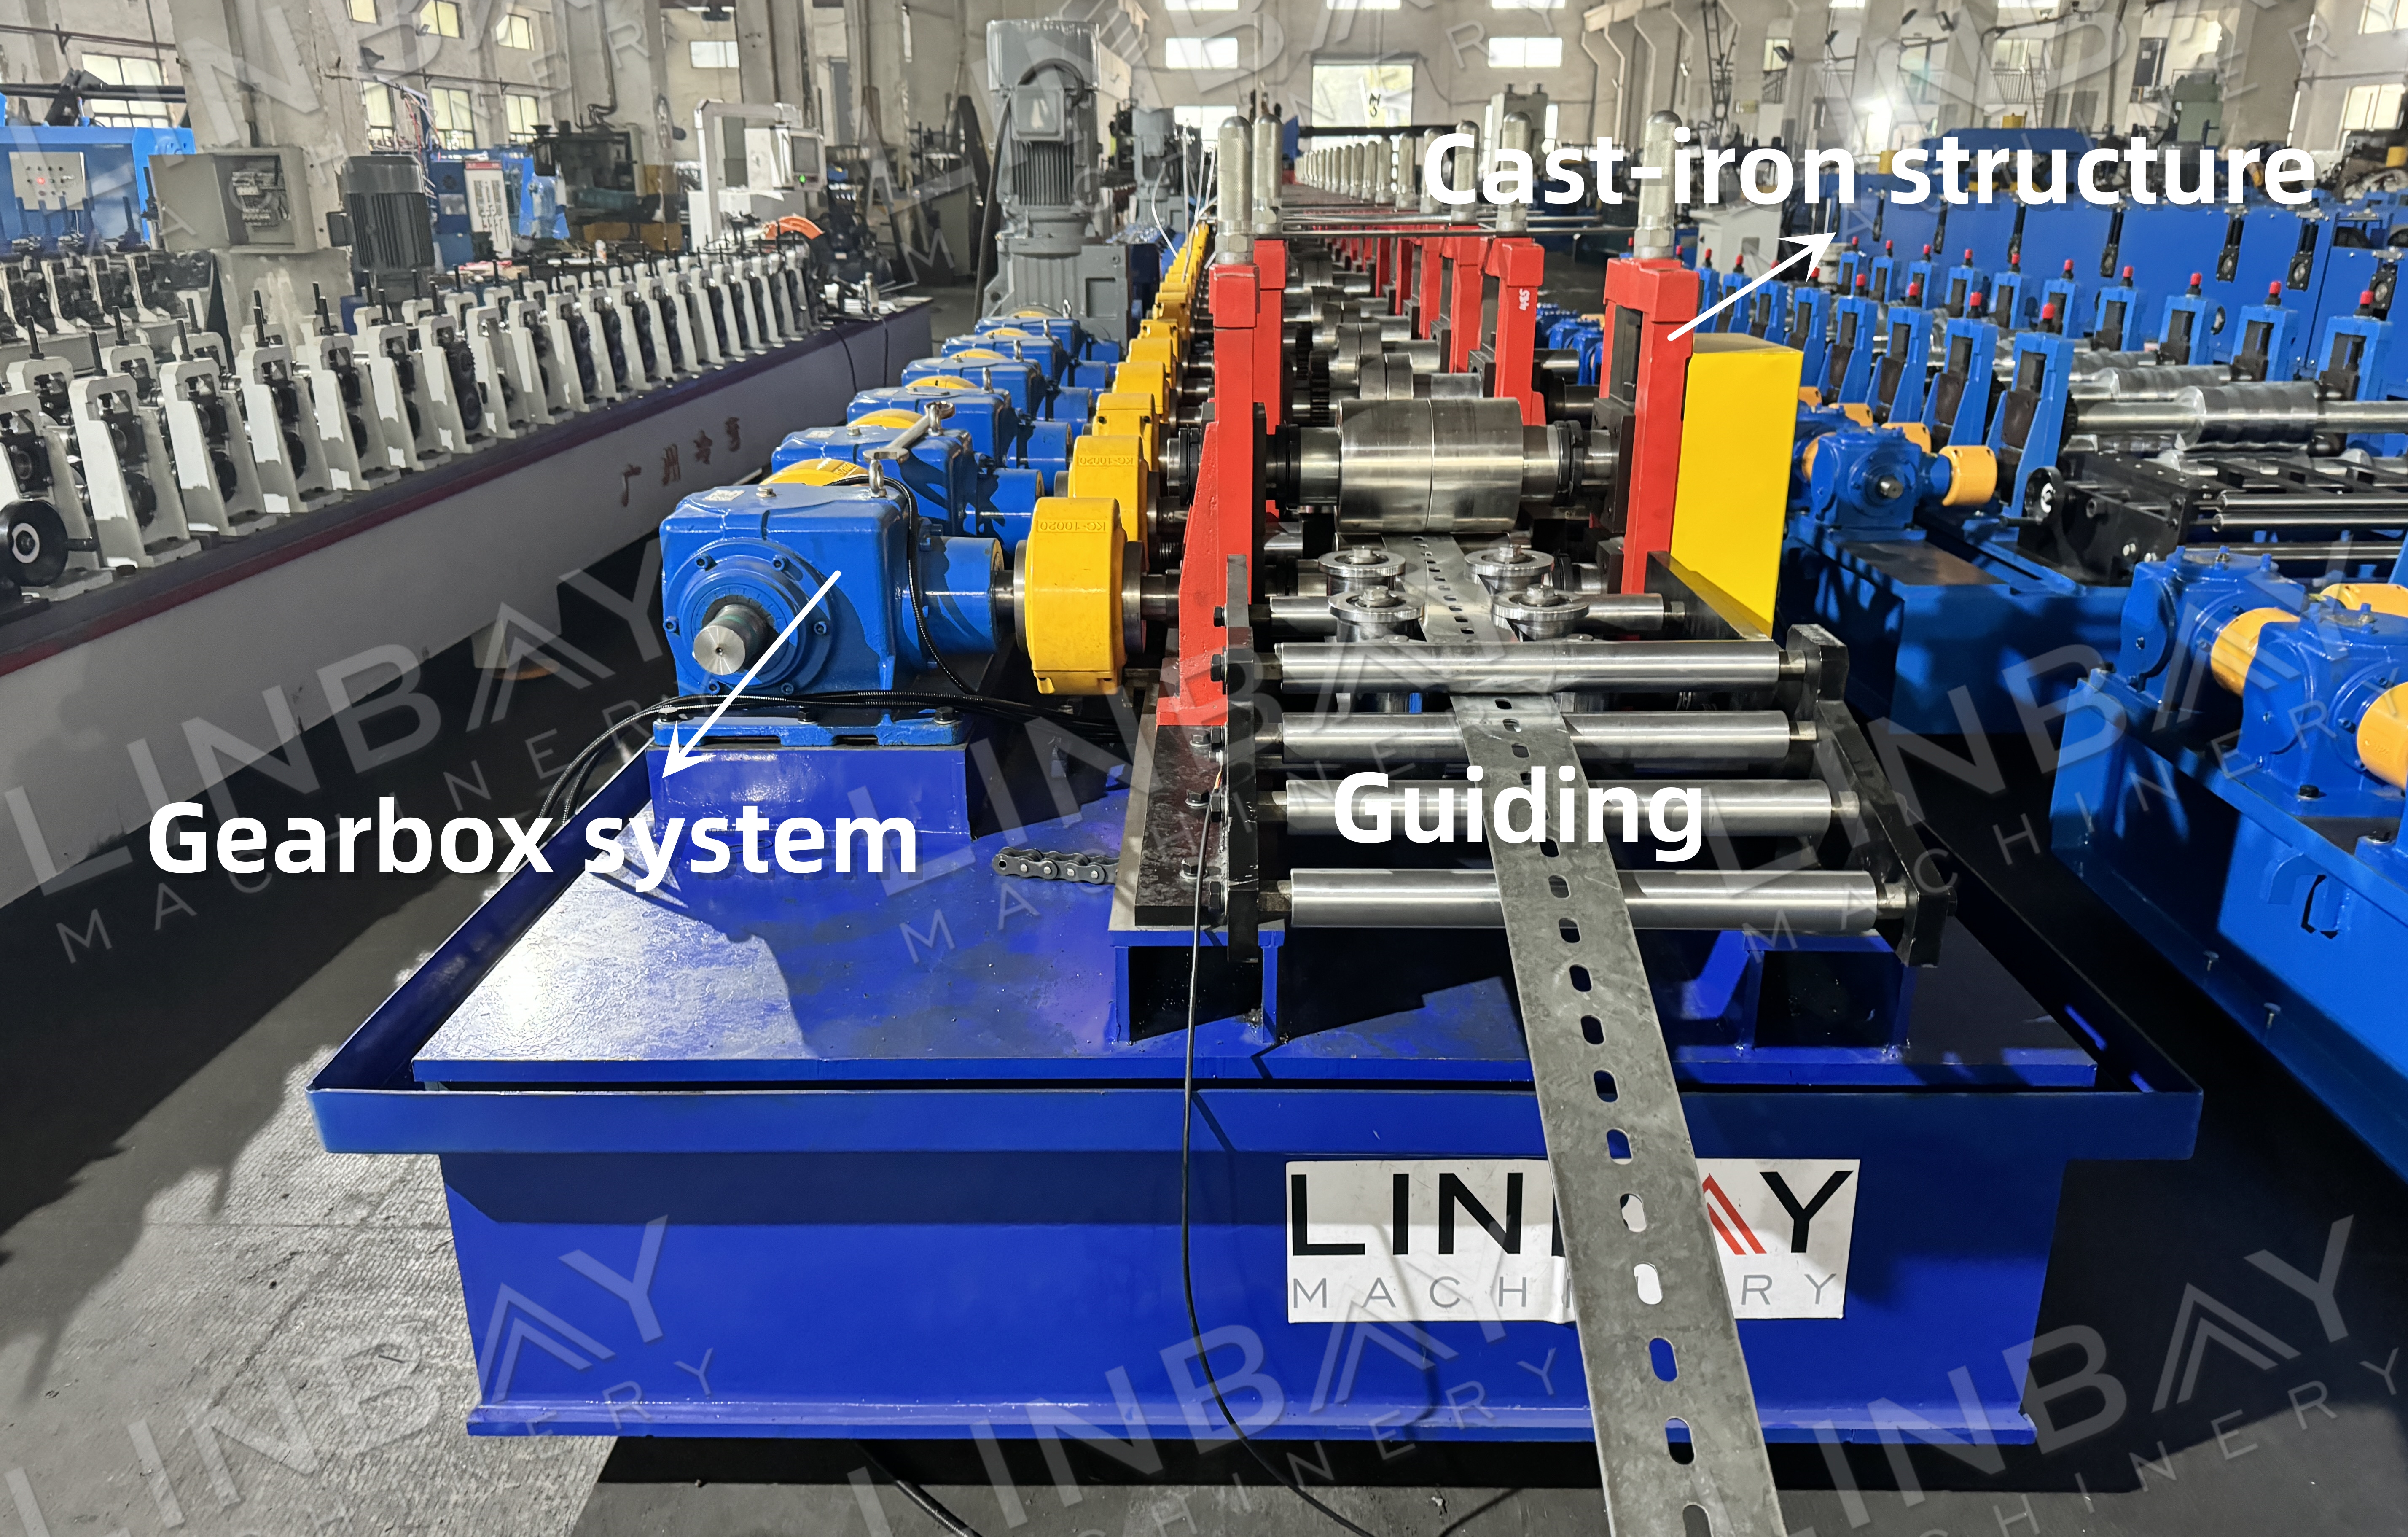
இந்த உருளை உருவாக்கும் இயந்திரம், ஒரே எஃகுத் துண்டிலிருந்து செய்யப்பட்ட வார்ப்பிரும்பு கட்டமைப்பைக் கொண்டுள்ளது, இது மிகச்சிறந்த நீடித்துழைப்பை வழங்குகிறது. மேல் மற்றும் கீழ் உருளைகள், ஒரு கியர்பாக்ஸால் இயக்கப்பட்டு, உருவாக்கும் செயல்முறைக்குத் தேவையான சக்தியை வழங்கி, எஃகுச் சுருளை வடிவமைக்க விசையைச் செலுத்துகின்றன.
பறக்கும் ரம்பம் வெட்டுதல்
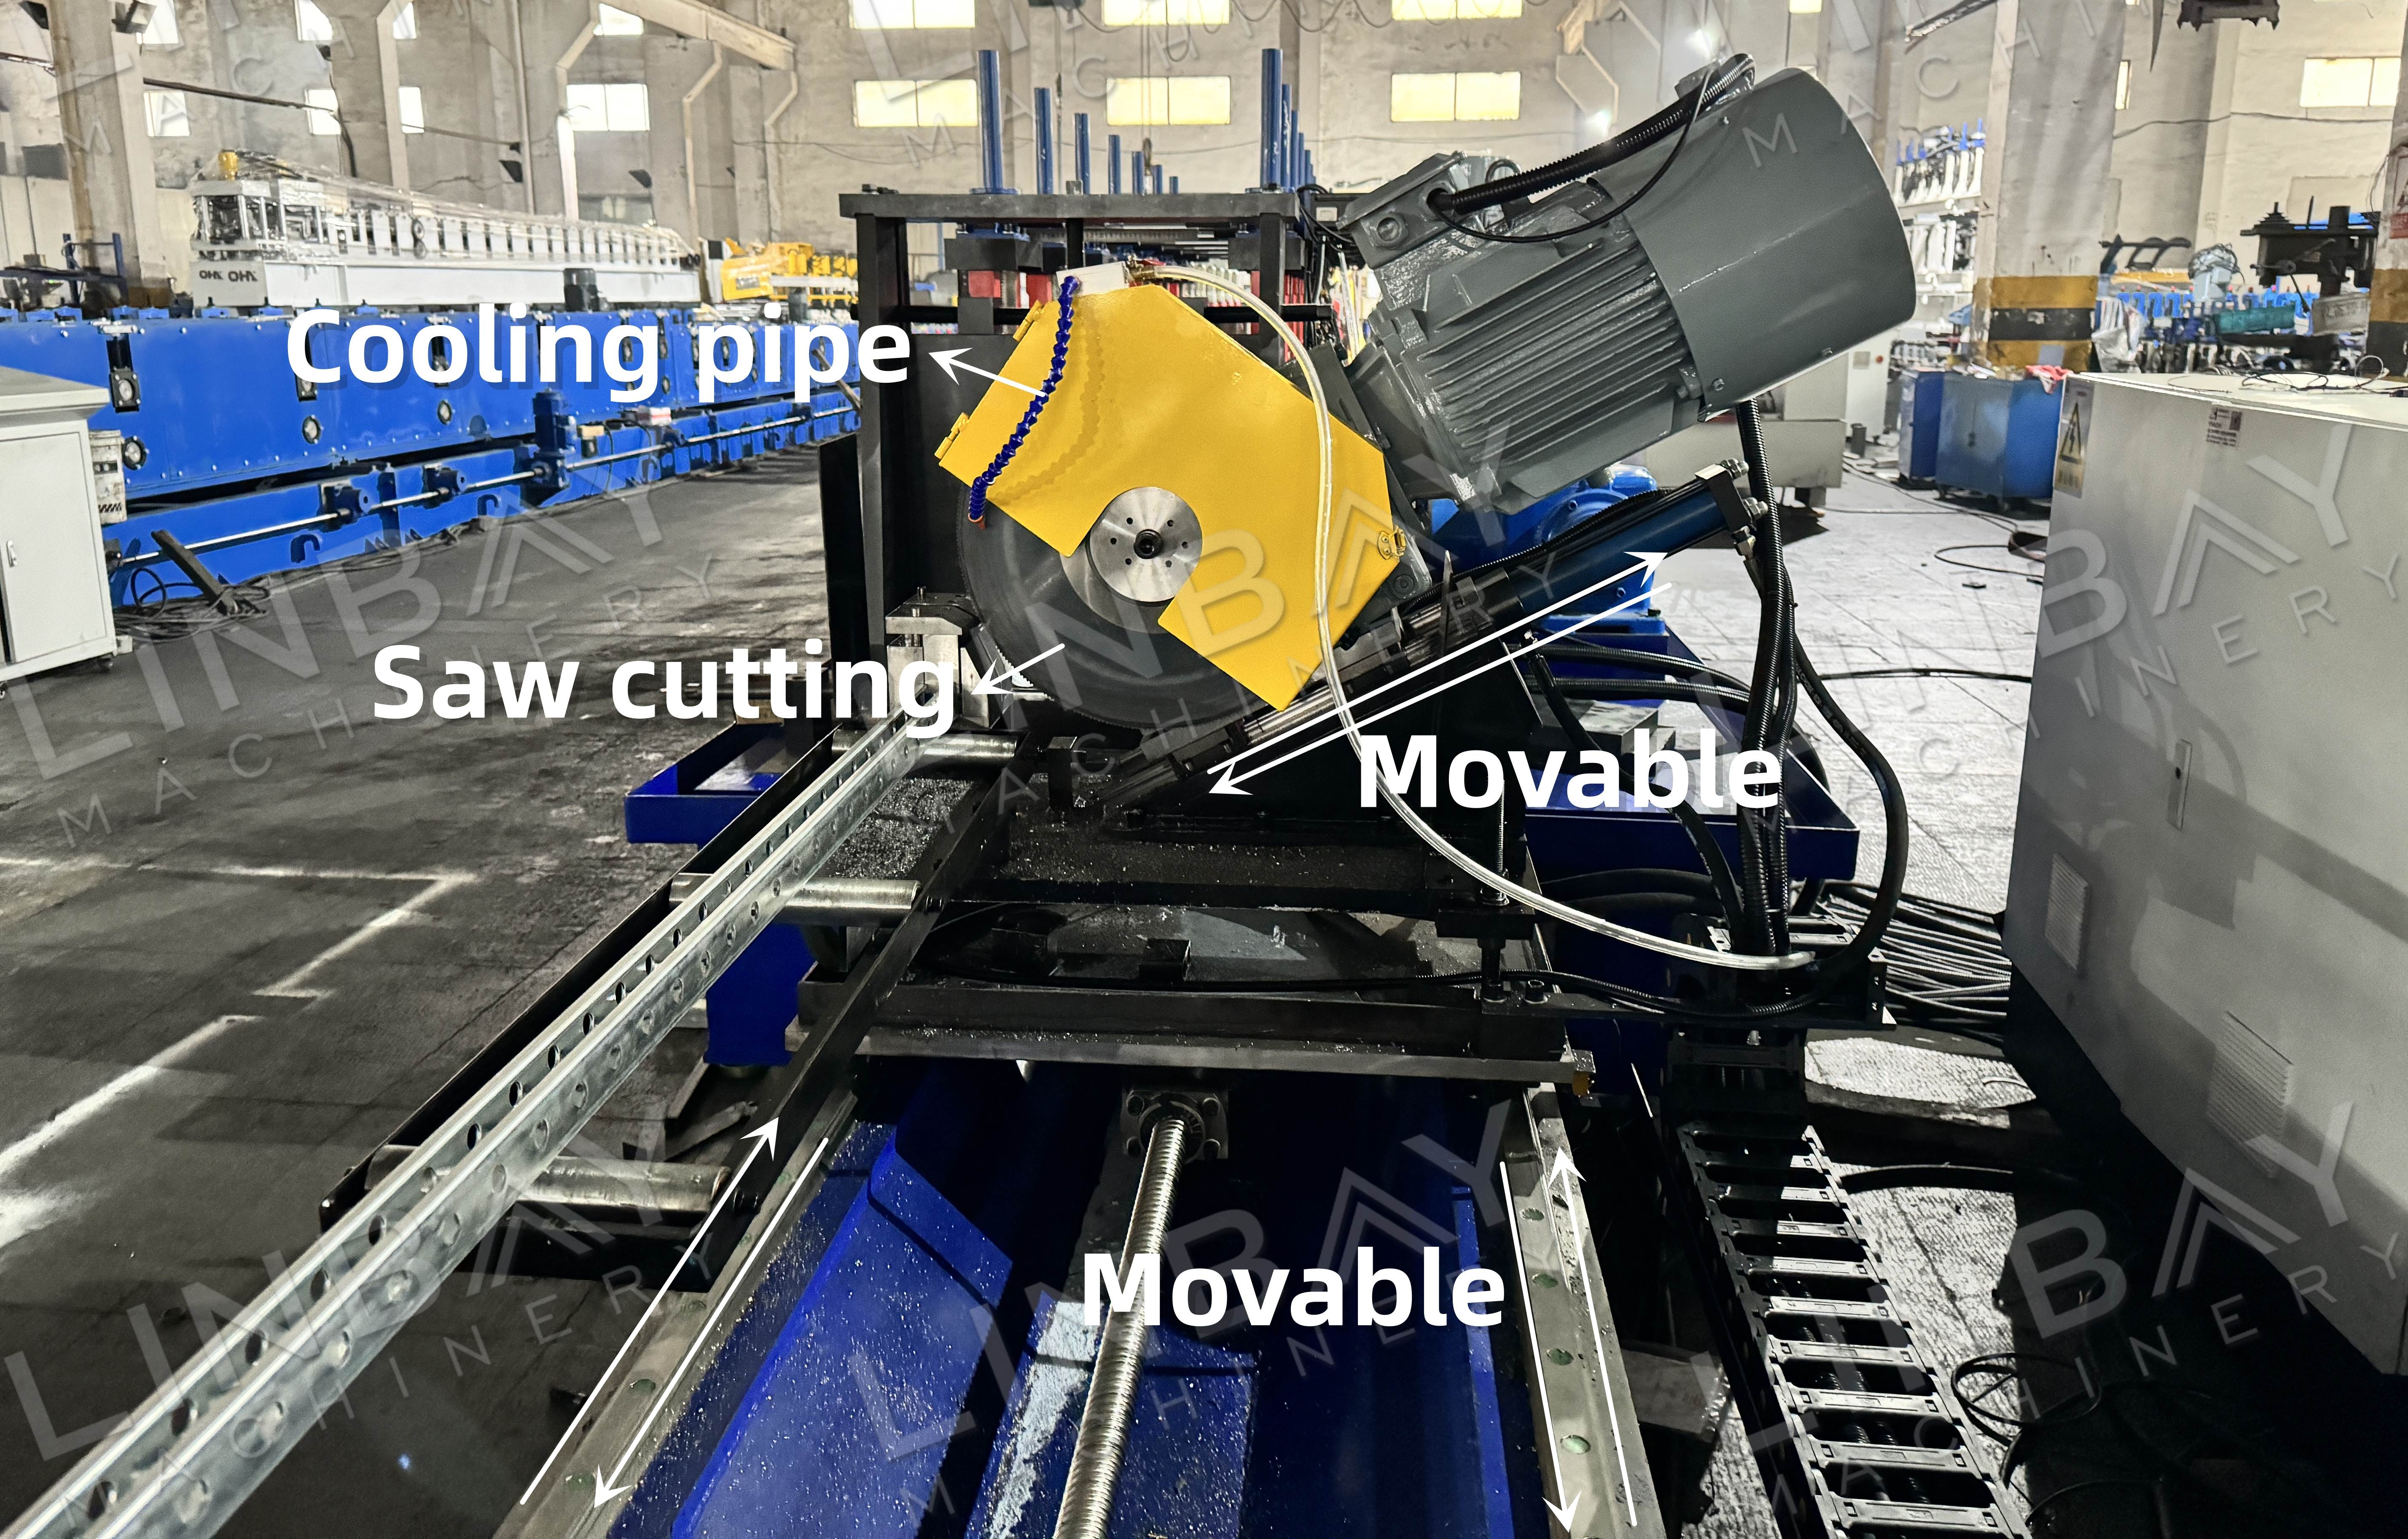
பறக்கும் ரம்ப வெட்டியின் வண்டியானது, நகரும் தாங்கு கம்பிகளின் வேகத்துடன் ஒத்திசைந்து முடுக்கிவிடுகிறது; இந்த வேகம்தான் உருளை உருவாக்கும் இயந்திரத்தின் வேகமும் ஆகும். இது உற்பத்தி செயல்முறையை நிறுத்தாமல் வெட்டுவதை சாத்தியமாக்குகிறது. இந்த மிகவும் திறமையான வெட்டும் தீர்வு, அதிவேக செயல்பாடுகளுக்கு மிகவும் பொருத்தமானது மற்றும் மிகக் குறைந்த கழிவுகளையே உருவாக்குகிறது.
வெட்டும் செயல்முறையின் போது, காற்றழுத்த சக்தி ரம்பக் கத்தியின் அடிப்பகுதியை முட்டுச் சந்துப் பாதையை நோக்கி நகர்த்துகிறது, அதே நேரத்தில் ஹைட்ராலிக் நிலையத்திலிருந்து வரும் ஹைட்ராலிக் சக்தி ரம்பக் கத்தியின் சுழற்சியை இயக்குகிறது.
ஹைட்ராலிக் நிலையம்
ஹைட்ராலிக் டீகோயிலர் மற்றும் ஹைட்ராலிக் கட்டர் போன்ற உபகரணங்களுக்குத் தேவையான சக்தியை ஹைட்ராலிக் நிலையம் வழங்குகிறது. மேலும், திறம்பட வெப்பத்தை வெளியேற்றுவதை உறுதி செய்வதற்காக இதில் குளிரூட்டும் விசிறிகள் பொருத்தப்பட்டுள்ளன. வெப்பமான காலநிலைகளில், வெப்ப வெளியேற்றத்தை மேம்படுத்தவும், குளிரூட்டலுக்குக் கிடைக்கும் திரவத்தின் அளவை அதிகரிக்கவும் ஹைட்ராலிக் நீர்த்தேக்கத்தை விரிவாக்குமாறு நாங்கள் பரிந்துரைக்கிறோம். இந்த நடவடிக்கைகள், நீண்டகாலப் பயன்பாட்டின்போது ஒரு நிலையான இயக்க வெப்பநிலையைப் பராமரிக்க உதவுகின்றன. இதன்மூலம், ரோல் ஃபார்மிங் உற்பத்தி வரிசையின் நம்பகத்தன்மை மற்றும் செயல்திறன் உறுதி செய்யப்படுகிறது.
பிஎல்சி கட்டுப்பாட்டு பெட்டி மற்றும் குறியாக்கி
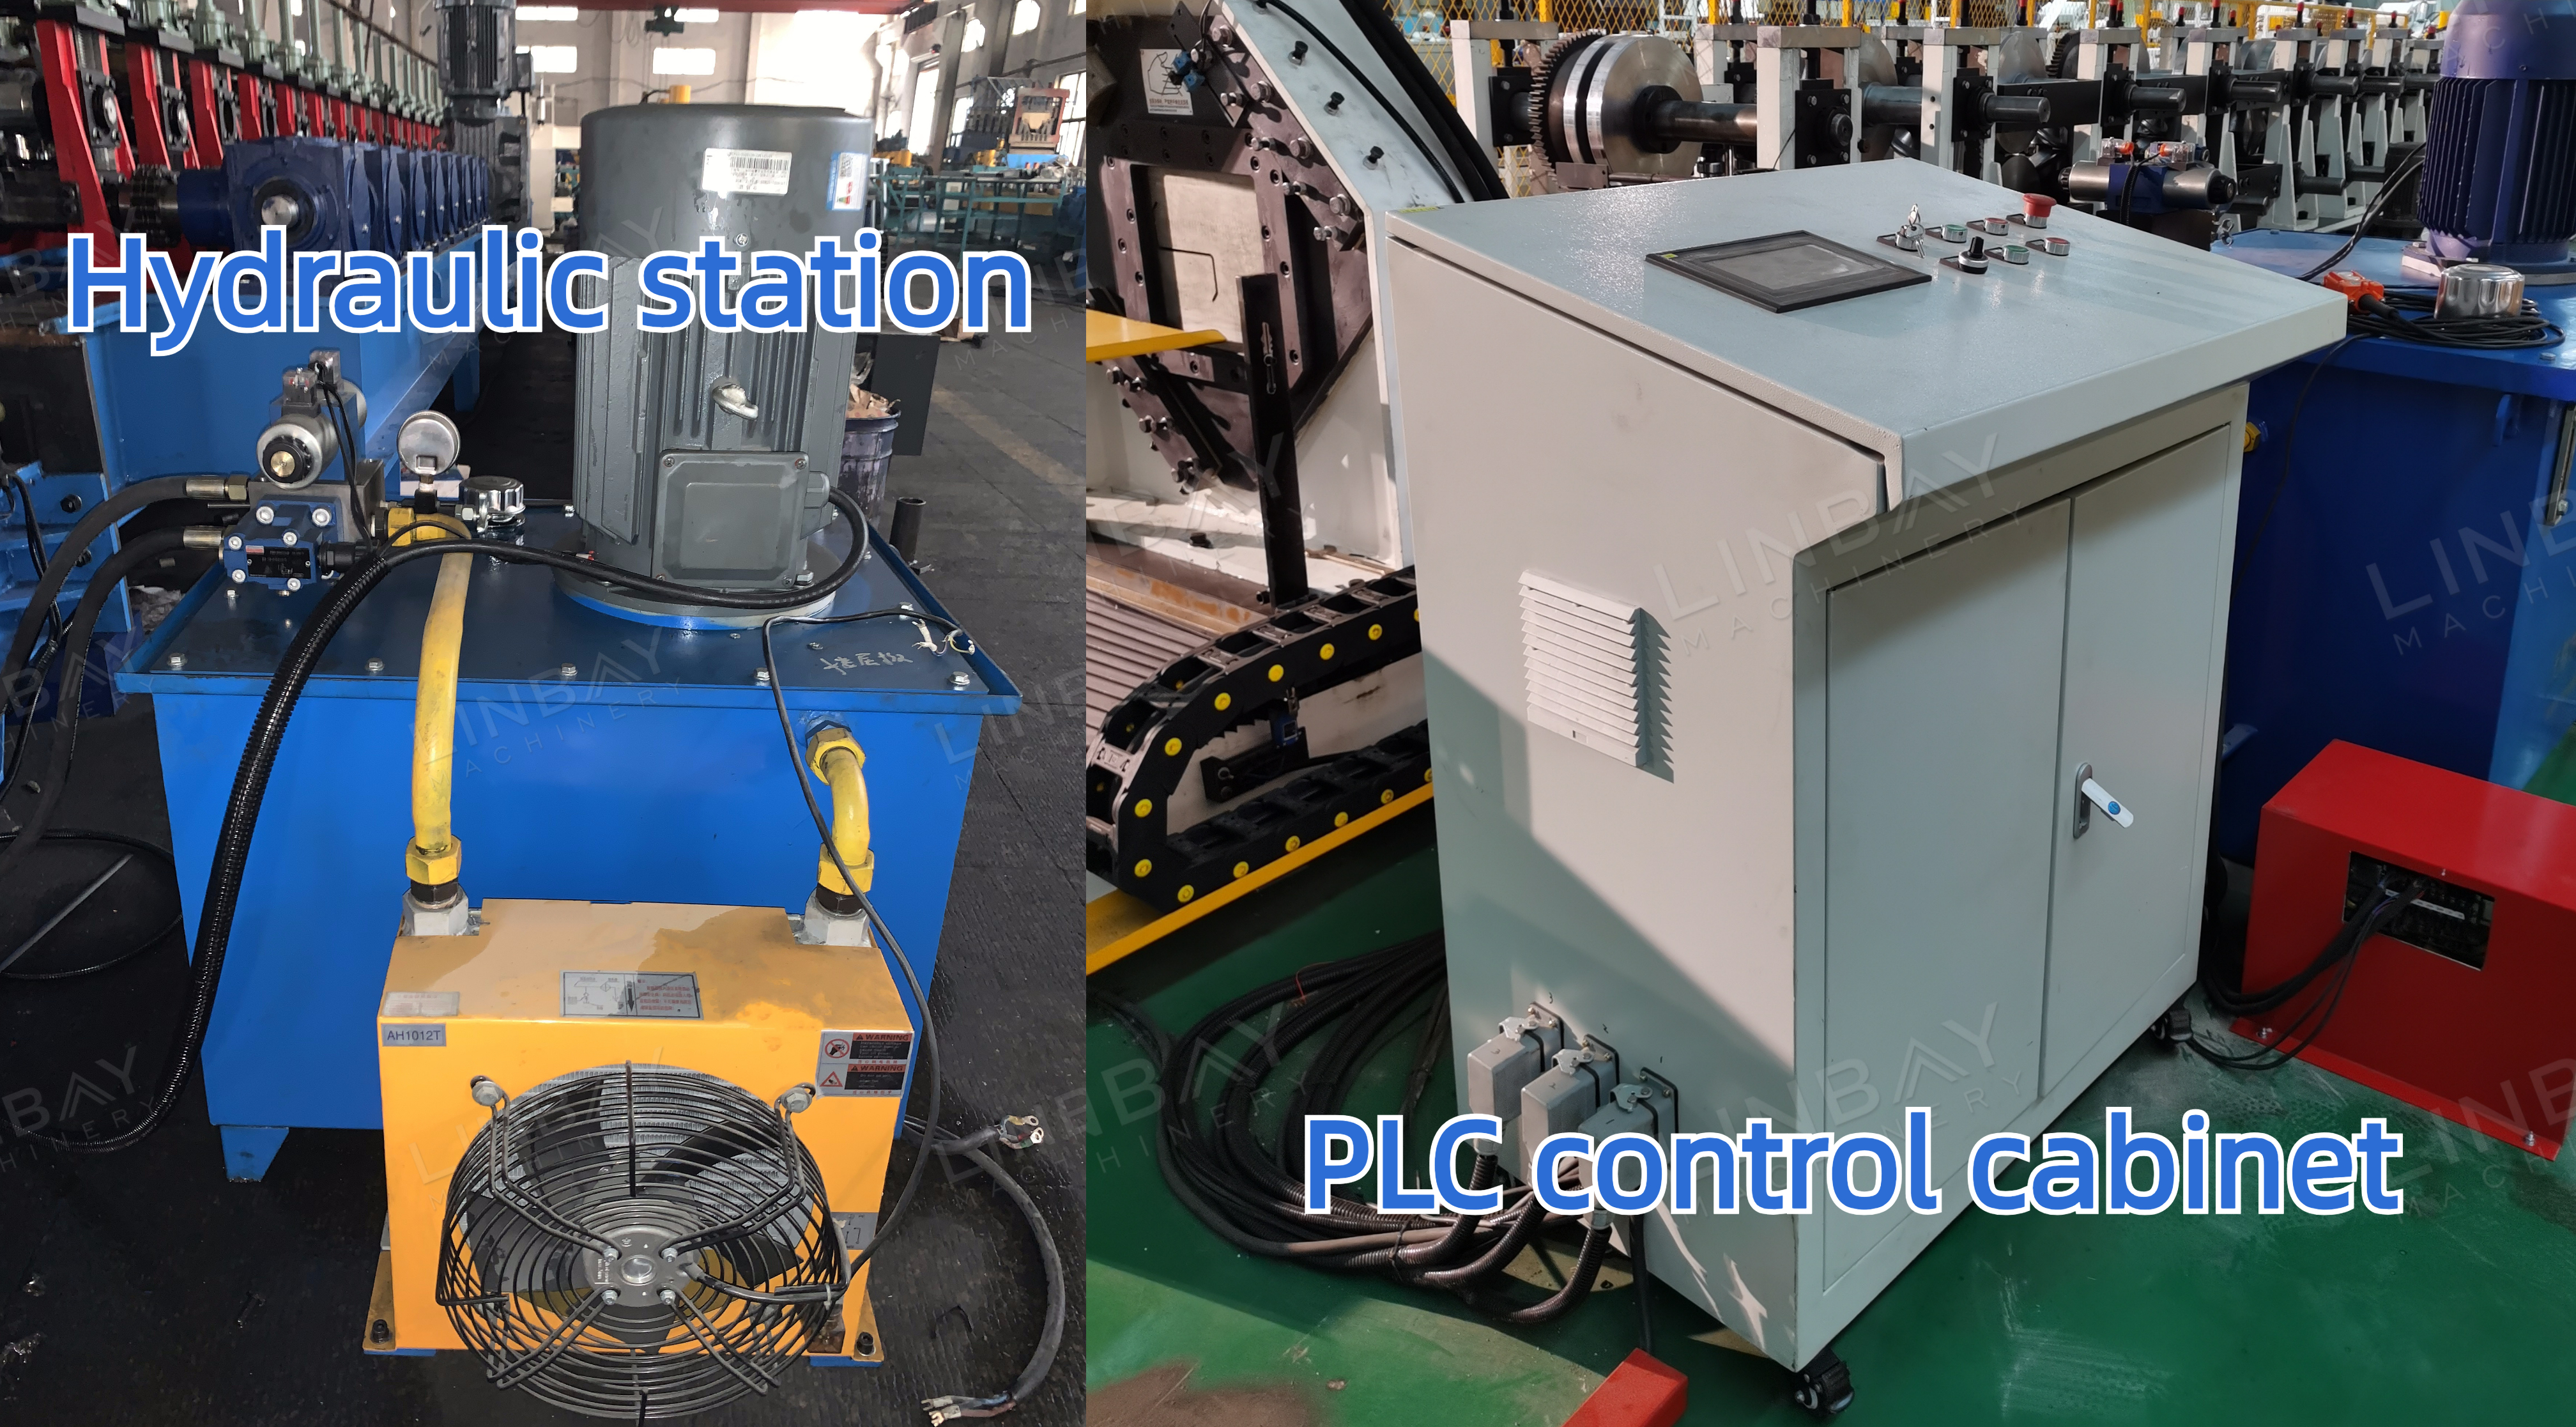
நிலை, வேகம் மற்றும் ஒத்திசைவு குறித்த பின்னூட்டத்தை வழங்குவதில் குறியாக்கிகள் முக்கியப் பங்கு வகிக்கின்றன. அவை எஃகுச் சுருளின் அளவிடப்பட்ட நீளத்தை மின் சமிக்ஞைகளாக மாற்றி, பின்னர் அவற்றை PLC கட்டுப்பாட்டுக் கலனுக்கு அனுப்புகின்றன. இயக்குபவர்கள், உற்பத்தி வேகம், ஒரு சுழற்சிக்கான வெளியீடு மற்றும் வெட்டும் நீளம் போன்ற அளவுருக்களைச் சரிசெய்ய கட்டுப்பாட்டுக் கலனின் திரையைப் பயன்படுத்துகின்றனர். குறியாக்கிகளிடமிருந்து கிடைக்கும் துல்லியமான அளவீடுகள் மற்றும் பின்னூட்டத்தின் காரணமாக, வெட்டும் இயந்திரத்தால் ±1 மி.மீ. அளவிற்குள் வெட்டும் துல்லியத்தை அடைய முடிகிறது.
பறக்கும் ஹைட்ராலிக் வெட்டுதல் மற்றும் பறக்கும் ரம்ப வெட்டுதல் ஒப்பீடு
வெட்டும் பிளேடு: பறக்கும் ஹைட்ராலிக் வெட்டியின் ஒவ்வொரு பரிமாணத்திற்கும் ஒரு தனித்தனி வெட்டும் பிளேடு தேவைப்படுகிறது. இருப்பினும், ஸ்ட்ரட் சேனல்களின் பரிமாணங்களால் ரம்பத்தால் வெட்டுவது கட்டுப்படுத்தப்படவில்லை.
தேய்மானம்: ஹைட்ராலிக் வெட்டும் பிளேடுகளுடன் ஒப்பிடும்போது, ரம்ப பிளேடுகள் பொதுவாக வேகமாகத் தேய்வதால், அவற்றை அடிக்கடி மாற்ற வேண்டியுள்ளது.
இரைச்சல்: ஹைட்ராலிக் வெட்டுதலை விட ரம்பத்தால் வெட்டுவது அதிக சத்தத்தை உண்டாக்கும் என்பதால், உற்பத்திப் பகுதியில் கூடுதல் ஒலித்தடுப்பு நடவடிக்கைகள் தேவைப்படலாம்.
வீணடிப்பு: ஒரு ஹைட்ராலிக் கட்டர், சரியாக அளவுதிருத்தம் செய்யப்பட்டிருந்தாலும் கூட, பொதுவாக ஒவ்வொரு வெட்டிற்கும் 8-10 மிமீ என்ற தவிர்க்க முடியாத வீணடிப்பை ஏற்படுத்துகிறது. மறுபுறம், ஒரு ரம்பக் கட்டர் கிட்டத்தட்ட வீணடிப்பையே உருவாக்குவதில்லை.
பராமரிப்பு: உராய்வினால் உருவாகும் வெப்பத்தை நிர்வகித்து, தொடர்ச்சியான மற்றும் திறமையான வெட்டுதலை உறுதிசெய்ய, ரம்பக் கத்திகளுக்கு ஒரு குளிர்விப்பான் அமைப்பு தேவைப்படுகிறது. இதற்கு மாறாக, ஹைட்ராலிக் வெட்டுதல் மிகவும் சீரான வெப்பநிலையைப் பராமரிக்கிறது.
பொருள் வரம்பு: சாதாரண கார்பன் எஃகை விட துருப்பிடிக்காத எஃகு அதிக வளைவு வலிமையைக் கொண்டுள்ளது. துருப்பிடிக்காத எஃகுடன் பணிபுரியும்போது, அந்தப் பொருளைப் பதப்படுத்த ரம்பத்தால் வெட்டுவது மட்டுமே பொருத்தமானது.
1. டீகோயிலர்

2. உணவளித்தல்

3. குத்துதல்

4. உருளை உருவாக்கும் தாங்கிகள்

5. இயக்க முறைமை

6. வெட்டும் அமைப்பு

மற்றவர்கள்

வெளி மேசை