video
Profil
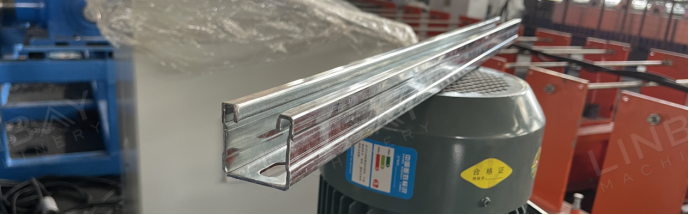
Saluran penyangga sering digunakan dalam aplikasi seperti pemasangan panel surya, instalasi pipa dan saluran air, serta sistem HVAC. Tinggi standar saluran penyangga meliputi:21mm, 41mm, 52mm, 62mm, 71mm, dan 82mm.Diameter rol pembentuk berubah sesuai dengan tinggi saluran penyangga, di mana saluran yang lebih tinggi membutuhkan lebih banyak stasiun pembentuk. Saluran-saluran ini biasanya diproduksi daribaja canai panas, baja canai dingin, baja galvanis, atau baja tahan karat,dengan ketebalan mulai dari12 gauge (2,5 mm) hingga 16 gauge (1,5 mm).
Catatan: Karena kekuatan luluh baja tahan karat yang lebih tinggi, gaya pembentukan yang dibutuhkan lebih besar dibandingkan dengan baja paduan rendah dan baja karbon biasa dengan ketebalan yang sama. Oleh karena itu, mesin pembentuk rol yang dirancang untuk baja tahan karat berbeda dari yang digunakan untuk baja karbon biasa dan baja galvanis.
LINBAY menyediakan lini produksi yang mampu menghasilkan berbagai dimensi, yang diklasifikasikan menjadi tipe manual dan otomatis tergantung pada tingkat otomatisasi yang dibutuhkan untuk penyesuaian dimensi.
Studi Kasus Nyata - Parameter Teknis Utama
Diagram alir: Decoiler--Pengumpan servo--Mesin pres--Pemandu--Mesin pembentuk rol--Pemotongan gergaji terbang--Meja keluaran
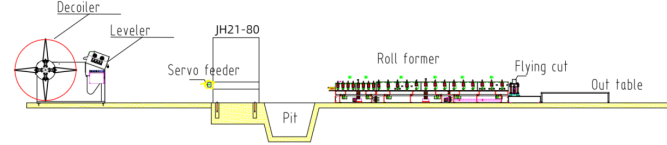
Studi Kasus Nyata - Parameter Teknis Utama
1. Kecepatan jalur: 15 m/menit, dapat disesuaikan
2. Bahan yang sesuai: Baja canai panas, baja canai dingin, baja galvanis
3. Ketebalan material: 1,5-2,5 mm
4. Mesin pembentuk rol: Struktur besi cor
5. Sistem penggerak: Sistem penggerak transmisi
6. Sistem pemotongan: Pemotongan gergaji terbang. Mesin pembentuk gulungan tidak berhenti saat memotong.
7. Kabinet PLC: Sistem Siemens
Mesin kasus nyata
1. Penggulung hidrolik dengan perata*1
2. Pengumpan servo*1
3. Mesin press*1
4. Mesin pembentuk rol*1
5. Mesin pemotong gergaji terbang*1
6. Kabinet kontrol PLC*2
7.Stasiun hidrolik*2
8. Kotak suku cadang (Gratis)*1
Ukuran kontainer: 2x40GP + 1x20GP
Deskripsi Kasus Nyata
Penggulung dengan Perata
Mesin ini mengintegrasikan fungsi decoiler dan leveler, mengoptimalkan penggunaan ruang lantai. Meratakan gulungan baja dengan ketebalan lebih dari 1,5 mm sangat penting, terutama untuk pelubangan lubang secara terus menerus pada saluran penyangga. Leveler memastikan gulungan baja halus dan mengurangi tegangan internal, sehingga memudahkan pembentukan dan pembentukan lurus.
Pengumpan Servo
Pengumpan servo dinamakan demikian karena menggunakan motor servo. Berkat penundaan start-stop minimal dari motor servo, alat ini menawarkan presisi luar biasa dalam mengumpan gulungan baja. Presisi ini sangat penting untuk menjaga toleransi yang ketat dan meminimalkan pemborosan gulungan baja selama produksi saluran penyangga. Selain itu, penjepit pneumatik di dalam pengumpan memajukan gulungan baja sekaligus melindungi permukaannya dari goresan.
Mesin Pengepres Pukulan
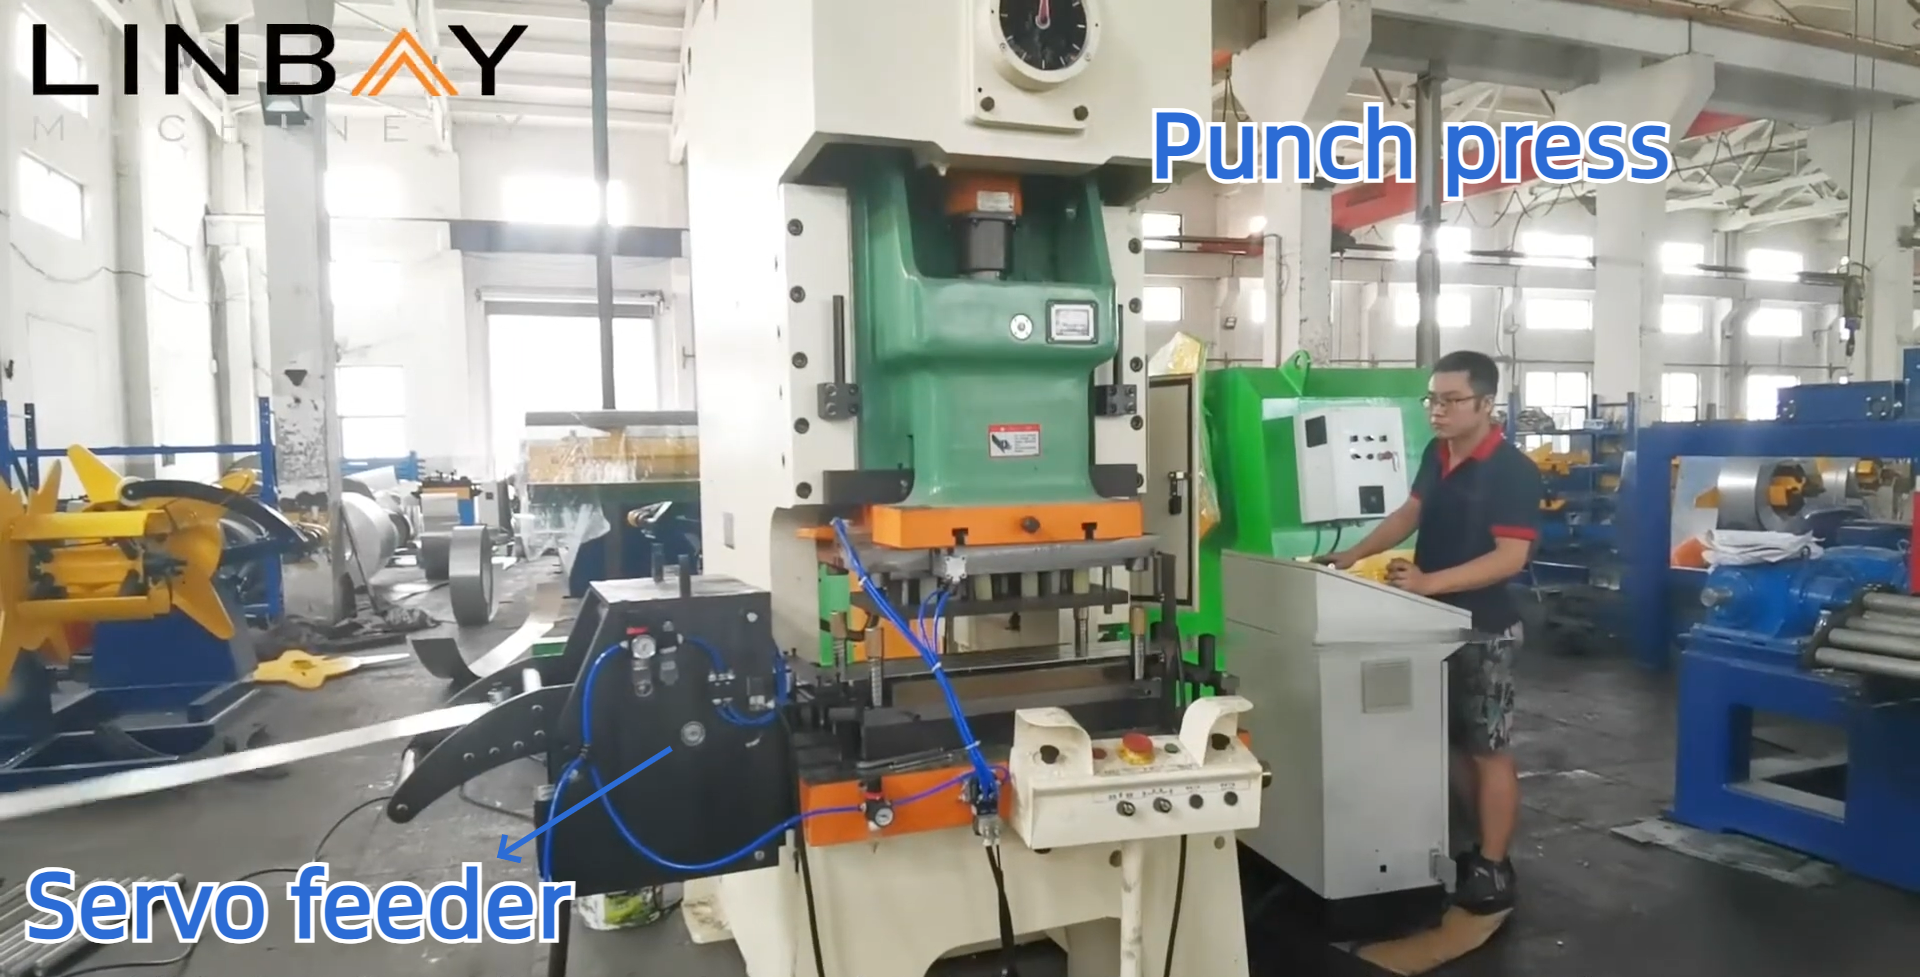
Mesin press punch digunakan untuk membuat lubang pada gulungan baja, yang penting untuk memasang sekrup dan mur guna mengamankan saluran penyangga. Mesin press punch ini beroperasi lebih cepat daripada mesin press punch hidrolik terintegrasi (yang dipasang pada alas yang sama dengan mesin pembentuk gulungan) dan mesin press punch hidrolik mandiri. Kami menggunakan mesin press punch dari merek terkenal Tiongkok, Yangli, yang memiliki banyak kantor di seluruh dunia, sehingga menjamin layanan purna jual yang nyaman dan akses mudah ke suku cadang pengganti.
Membimbing
Roller pemandu menjaga agar gulungan baja dan mesin tetap sejajar di sepanjang garis tengah yang sama, memastikan kelurusan saluran penyangga. Penyelarasan ini sangat penting untuk mencocokkan saluran penyangga dengan profil lain selama pemasangan, yang secara langsung memengaruhi stabilitas seluruh struktur konstruksi.
Mesin Pembentuk Gulungan
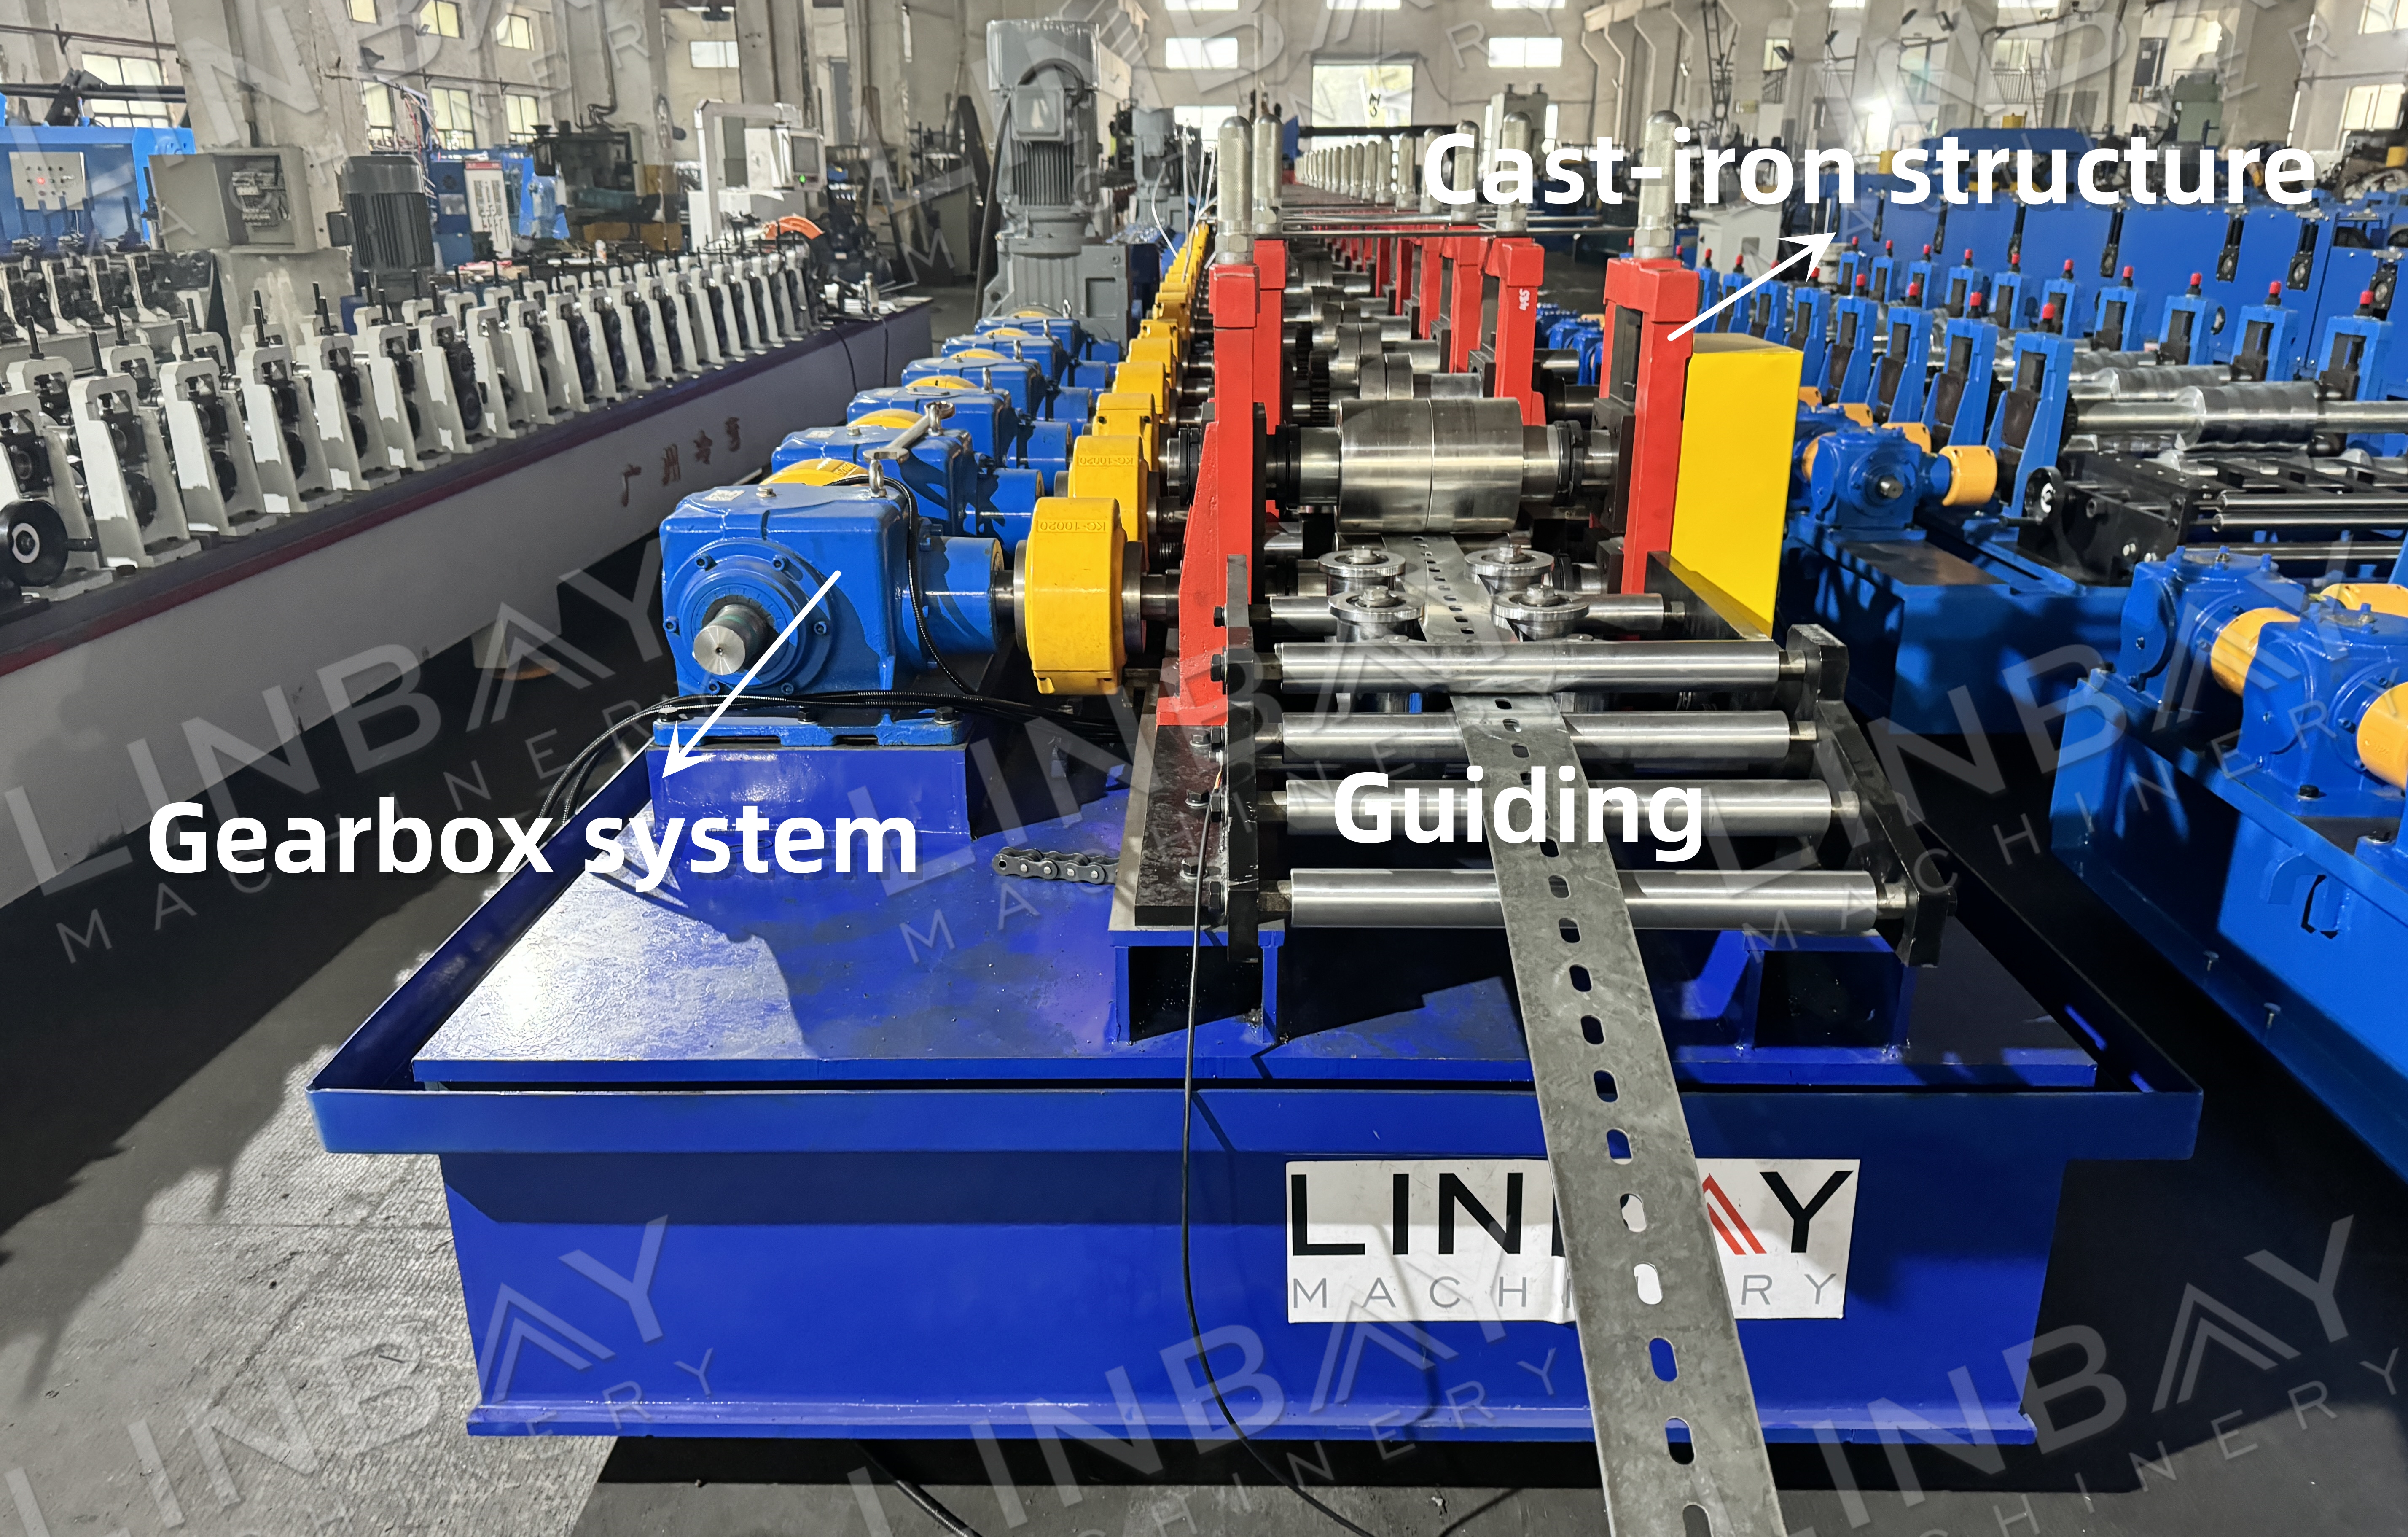
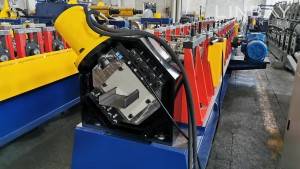
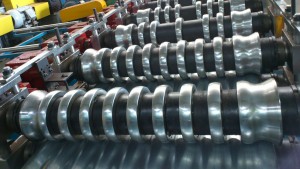
Mesin pembentuk gulungan ini memiliki struktur besi cor yang terbuat dari satu bagian baja, sehingga memberikan daya tahan yang luar biasa. Rol atas dan bawah memberikan gaya untuk membentuk gulungan baja, digerakkan oleh gearbox untuk memberikan daya yang cukup untuk proses pembentukan.
Pemotongan Gergaji Terbang
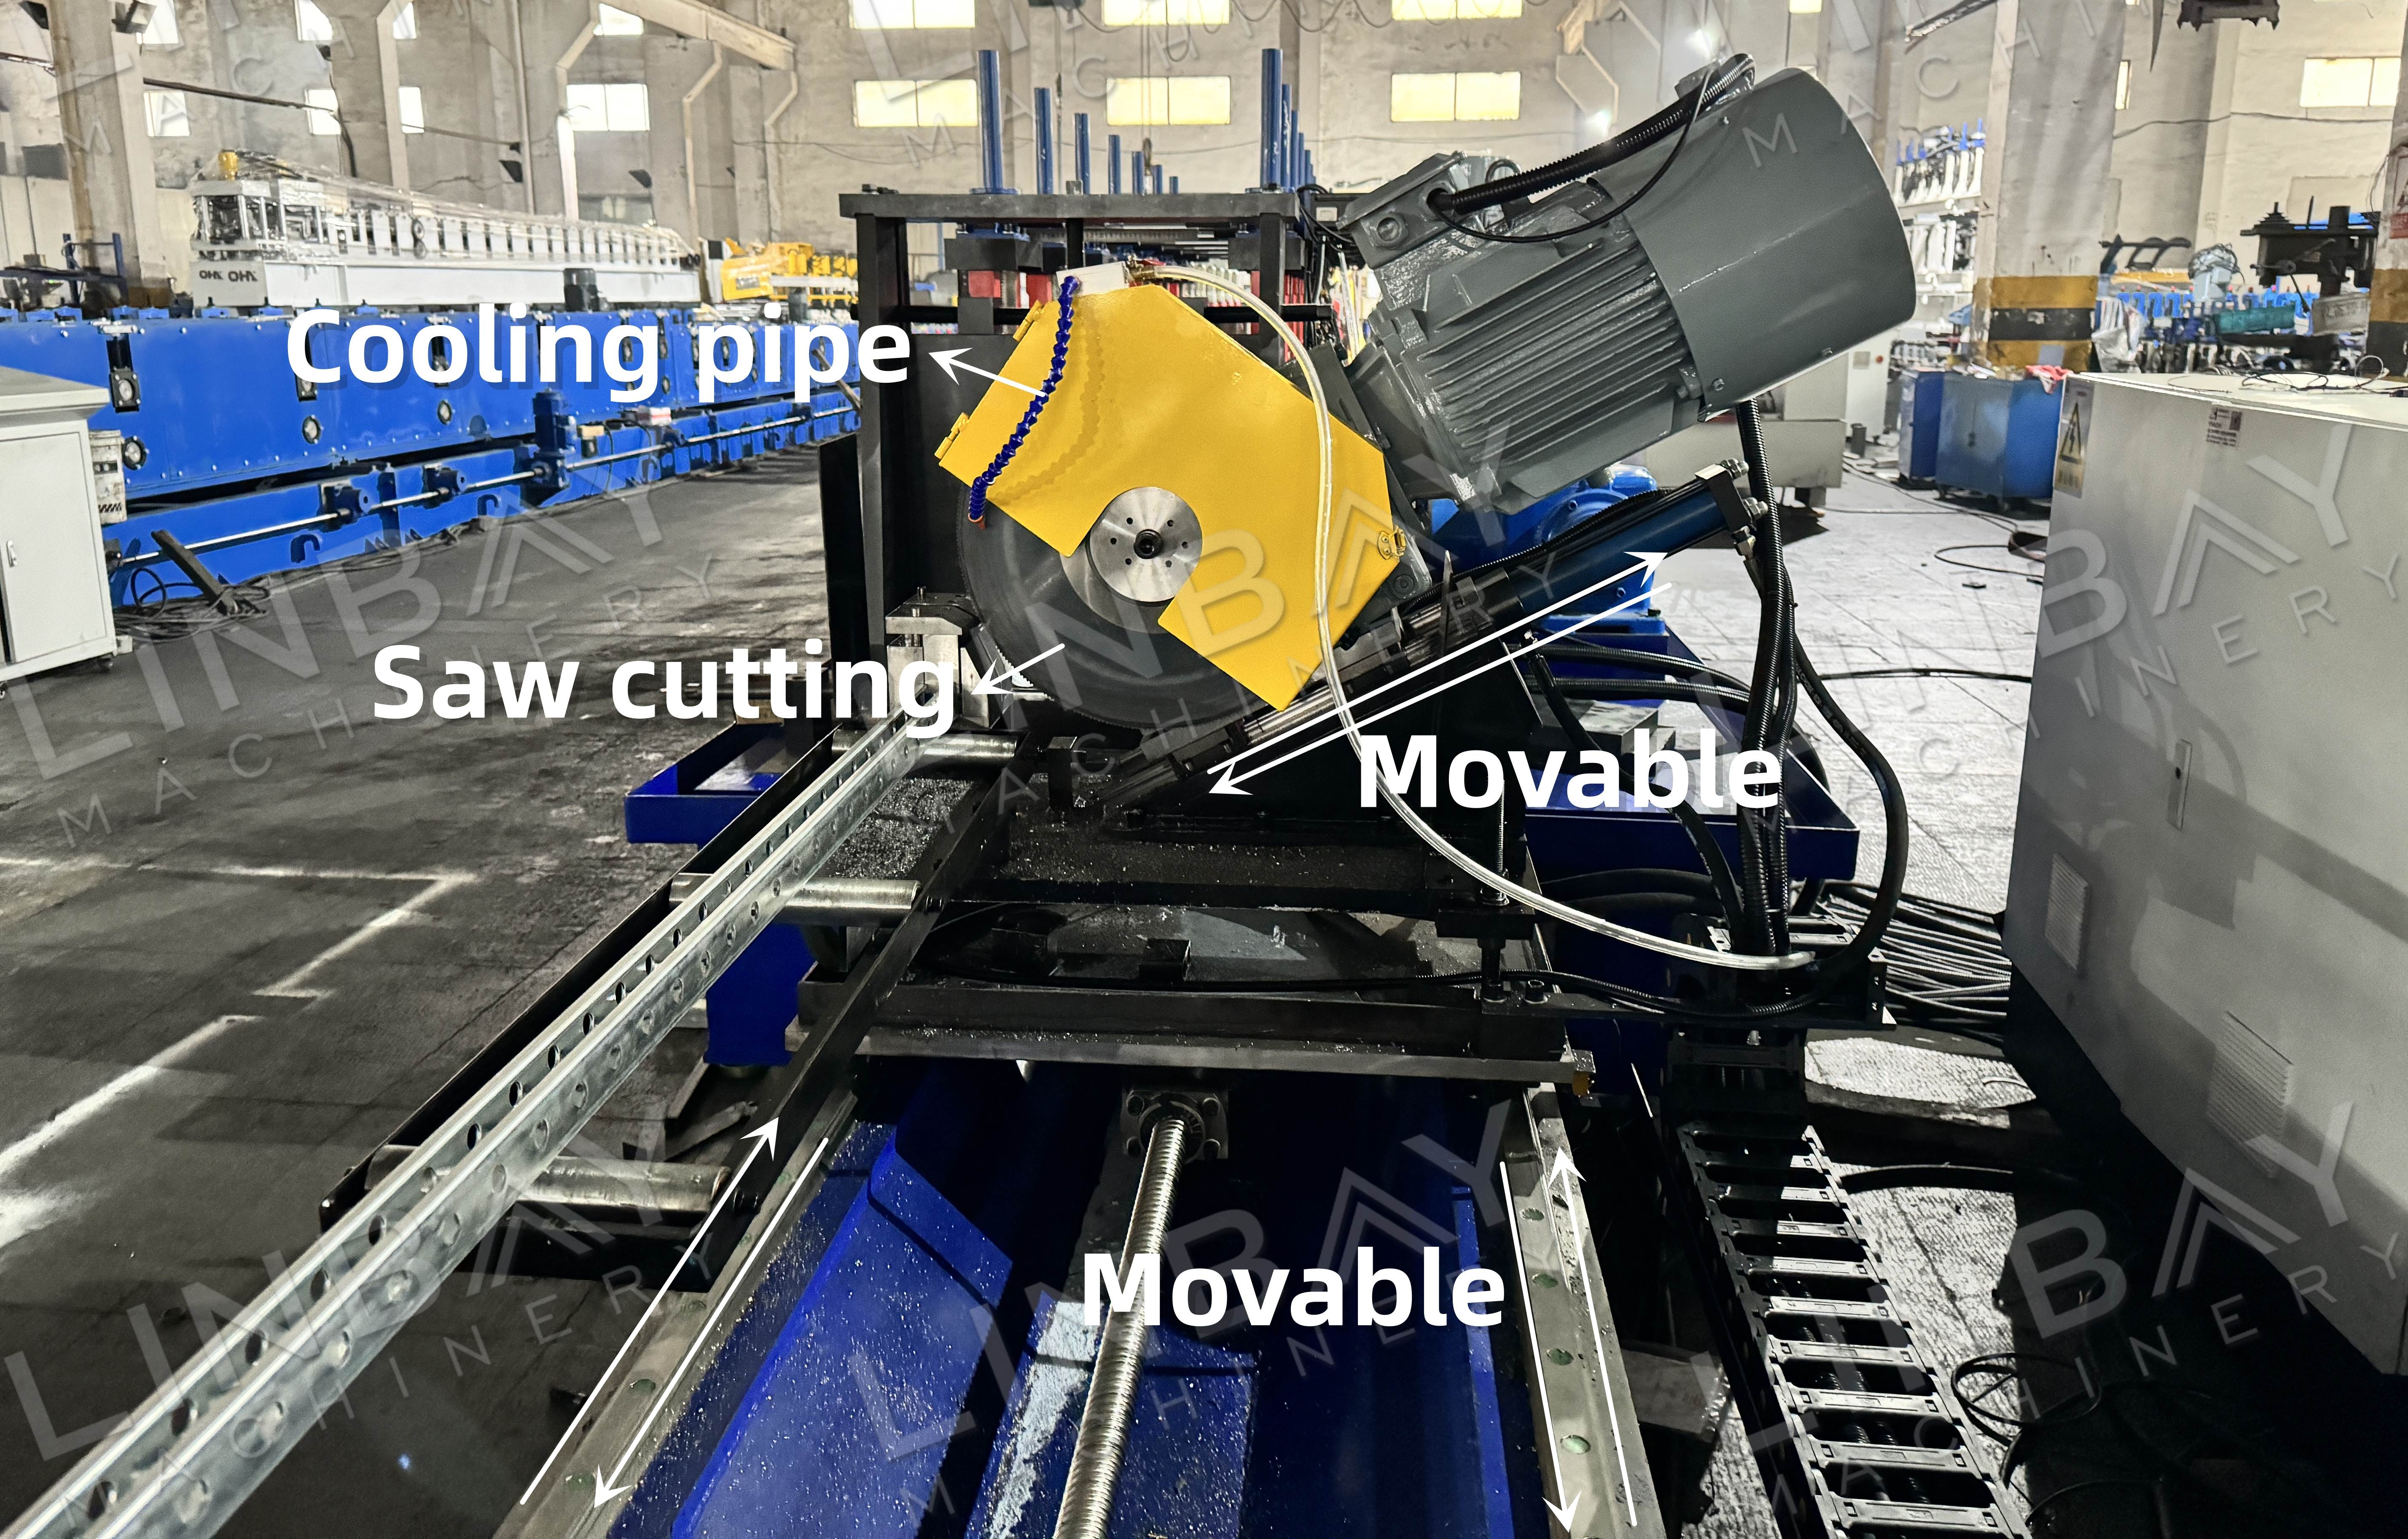
Kereta pemotong gergaji terbang berakselerasi untuk menyinkronkan dengan kecepatan saluran penyangga yang bergerak, yang juga merupakan kecepatan mesin pembentuk gulungan. Hal ini memungkinkan pemotongan tanpa menghentikan proses produksi. Solusi pemotongan yang sangat efisien ini sangat cocok untuk operasi kecepatan tinggi dan menghasilkan limbah minimal.
Selama proses pemotongan, tenaga pneumatik menggerakkan dasar mata gergaji ke arah saluran penyangga, sementara tenaga hidrolik dari stasiun hidrolik menggerakkan putaran mata gergaji.
Stasiun Hidrolik
Stasiun hidrolik memasok daya yang dibutuhkan untuk peralatan seperti decoiler hidrolik dan pemotong hidrolik, serta dilengkapi dengan kipas pendingin untuk memastikan pembuangan panas yang efektif. Di iklim panas, kami menyarankan untuk memperbesar reservoir hidrolik guna meningkatkan pembuangan panas dan menambah volume cairan yang tersedia untuk pendinginan. Langkah-langkah ini membantu menjaga suhu operasi yang stabil selama penggunaan yang lama, sehingga memastikan keandalan dan efisiensi lini produksi pembentukan rol.
Kabinet Kontrol PLC & Encoder
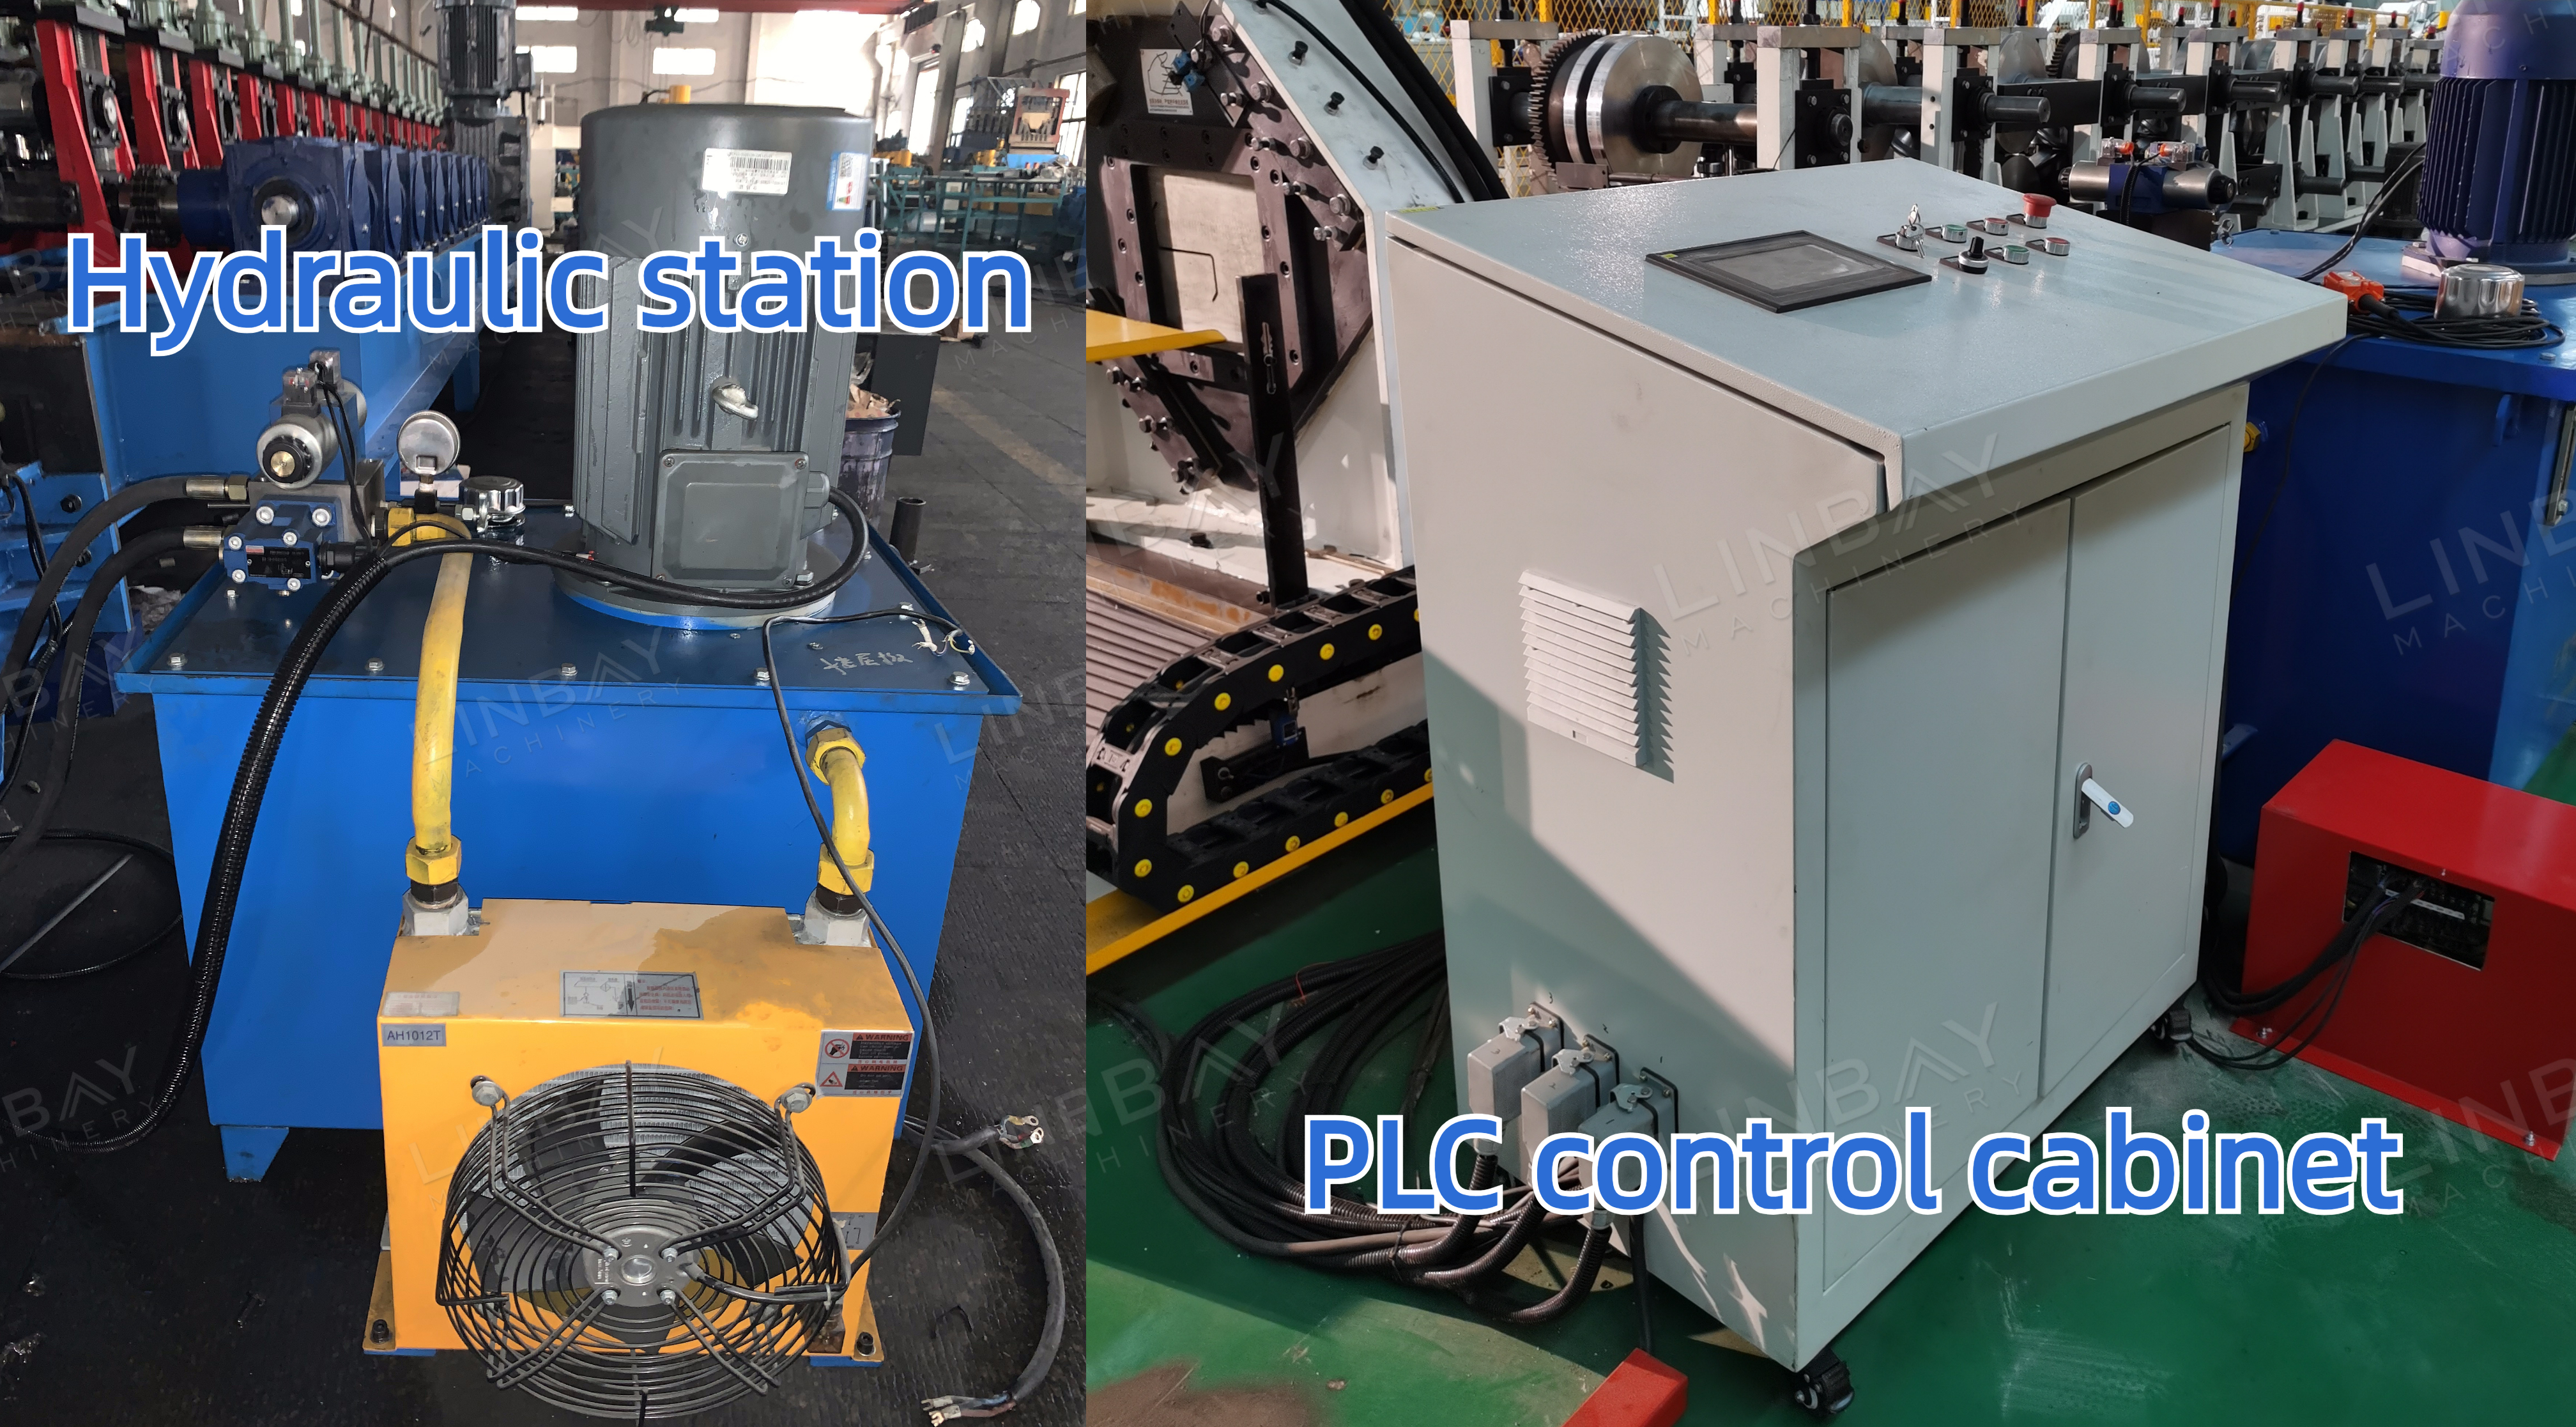
Encoder memainkan peran penting dalam memberikan umpan balik mengenai posisi, kecepatan, dan sinkronisasi. Encoder mengubah panjang gulungan baja yang diukur menjadi sinyal listrik, yang kemudian dikirim ke kabinet kontrol PLC. Operator menggunakan tampilan kabinet kontrol untuk menyesuaikan parameter seperti kecepatan produksi, output per siklus, dan panjang pemotongan. Berkat pengukuran yang presisi dan umpan balik dari encoder, mesin pemotong dapat mencapai akurasi pemotongan dalam ±1mm.
Pemotongan hidrolik terbang VS Pemotongan gergaji terbang
Mata Pisau Pemotong: Setiap dimensi pemotong hidrolik terbang membutuhkan mata pisau pemotong terpisah. Namun, pemotongan dengan gergaji tidak dibatasi oleh dimensi saluran penyangga.
Keausan: Mata gergaji umumnya mengalami keausan lebih cepat dibandingkan mata pisau pemotong hidrolik dan memerlukan penggantian yang lebih sering.
Kebisingan: Pemotongan dengan gergaji cenderung lebih berisik daripada pemotongan hidrolik, yang mungkin memerlukan langkah-langkah peredaman suara tambahan di area produksi.
Pemborosan: Pemotong hidrolik, bahkan ketika dikalibrasi dengan benar, biasanya menghasilkan pemborosan yang tidak dapat dihindari sebesar 8-10 mm per pemotongan. Di sisi lain, pemotong gergaji menghasilkan hampir nol pemborosan.
Perawatan: Mata gergaji memerlukan sistem pendingin untuk mengatur panas yang dihasilkan dari gesekan, sehingga memastikan pemotongan yang berkelanjutan dan efisien. Sebaliknya, pemotongan hidrolik mempertahankan suhu yang lebih konsisten.
Keterbatasan Material: Baja tahan karat memiliki kekuatan luluh yang lebih tinggi daripada baja karbon biasa. Saat mengerjakan baja tahan karat, hanya pemotongan dengan gergaji yang cocok untuk memproses material tersebut.
1. Pembuka gulungan

2. Memberi Makan

3. Meninju

4. Dudukan pembentuk gulungan

5. Sistem penggerak

6. Sistem pemotongan

Yang lain

Meja luar