व्हिडिओ
प्रोफाइल
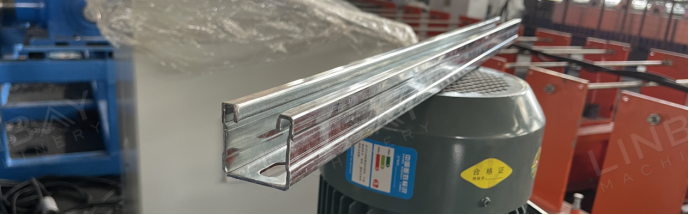
स्ट्रट चॅनेलचा वापर अनेकदा सोलर पॅनेल माउंटिंग, प्लंबिंग आणि पाइपिंग, आणि HVAC सिस्टीम यांसारख्या कामांमध्ये केला जातो. मानक स्ट्रट चॅनेलच्या उंचीमध्ये खालील गोष्टींचा समावेश आहे२१ मिमी, ४१ मिमी, ५२ मिमी, ६२ मिमी, ७१ मिमी आणि ८२ मिमी.स्ट्रट चॅनलच्या उंचीनुसार फॉर्मिंग रोलर्सचा व्यास बदलतो, आणि जास्त उंच चॅनलसाठी अधिक फॉर्मिंग स्टेशन्सची आवश्यकता असते. हे चॅनल सामान्यतः यांपासून तयार केले जातात.हॉट-रोल्ड स्टील, कोल्ड-रोल्ड स्टील, गॅल्वनाइज्ड स्टील किंवा स्टेनलेस स्टील,जाडी पासून पर्यंत१२ गेज (२.५ मिमी) ते १६ गेज (१.५ मिमी).
टीप: स्टेनलेस स्टीलची यिल्ड स्ट्रेंथ जास्त असल्यामुळे, त्याच जाडीच्या लो-अलॉय स्टील आणि रेग्युलर कार्बन स्टीलच्या तुलनेत यासाठी जास्त फॉर्मिंग फोर्सची आवश्यकता असते. त्यामुळे, स्टेनलेस स्टीलसाठी डिझाइन केलेली रोल फॉर्मिंग मशीन्स, रेग्युलर कार्बन स्टील आणि गॅल्व्हनाइज्ड स्टीलसाठी वापरल्या जाणाऱ्या मशीन्सपेक्षा वेगळी असतात.
LINBAY विविध मापे तयार करण्यास सक्षम असलेल्या उत्पादन लाइन्स पुरवते, ज्यांचे वर्गीकरण मापांच्या समायोजनासाठी आवश्यक असलेल्या ऑटोमेशनच्या पातळीनुसार मॅन्युअल आणि ऑटोमेटेड प्रकारांमध्ये केले जाते.
वास्तविक प्रकरण-मुख्य तांत्रिक मापदंड
प्रवाह तक्ता: डिकॉइलर--सर्वो फीडर--पंच प्रेस--गाइडिंग--रोल फॉर्मिंग मशीन--फ्लाइंग सॉ कटिंग--आउट टेबल
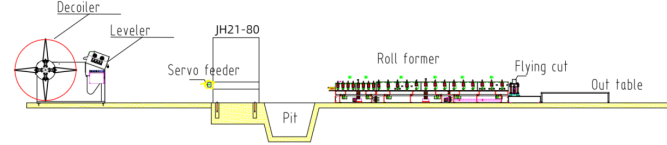
वास्तविक प्रकरण-मुख्य तांत्रिक मापदंड
१. रेषेचा वेग: १५ मी/मिनिट, समायोजित करण्यायोग्य
२. योग्य साहित्य: हॉट रोल्ड स्टील, कोल्ड रोल्ड स्टील, गॅल्वनाइज्ड स्टील
३. साहित्याची जाडी: १.५-२.५ मिमी
४. रोल फॉर्मिंग मशीन: कास्ट-आयर्न स्ट्रक्चर
५. ड्रायव्हिंग सिस्टीम: गिअरबॉक्स ड्रायव्हिंग सिस्टीम
६. कटिंग प्रणाली: फ्लाइंग सॉ कटिंग. कटिंग करताना रोल फॉर्मिंग मशीन थांबत नाही.
७. पीएलसी कॅबिनेट: सिमेन्स सिस्टीम
वास्तविक केस-यंत्रसामग्री
१. लेव्हलरसह हायड्रॉलिक डिकॉइलर*१
२. सर्वो फीडर*१
३. पंच प्रेस*१
४. रोल फॉर्मिंग मशीन*१
५. फ्लाइंग सॉ कटिंग मशीन*१
६. पीएलसी कंट्रोल कॅबिनेट*२
७. हायड्रॉलिक स्टेशन*२
८. स्पेअर पार्ट्स बॉक्स (मोफत)*१
कंटेनरचा आकार: 2x40GP+1x20GP
वास्तविक प्रकरणाचे वर्णन
लेव्हलरसह डिकॉइलर
हे मशीन डिकॉइलर आणि लेव्हलरची कार्ये एकत्रित करते, ज्यामुळे जमिनीवरील जागेचा वापर अधिक कार्यक्षम होतो. १.५ मिमी पेक्षा जास्त जाडीच्या स्टील कॉइल्सना समतल करणे अत्यंत महत्त्वाचे आहे, विशेषतः स्ट्रट चॅनल्समध्ये सतत छिद्रे पाडण्यासाठी. लेव्हलरमुळे स्टील कॉइल गुळगुळीत राहते आणि त्यातील अंतर्गत ताण कमी होतो, ज्यामुळे त्याला आकार देणे आणि सरळ घडवणे सोपे होते.
सर्वो फीडर
सर्वो फीडरला हे नाव त्यात सर्वो मोटरच्या वापरामुळे मिळाले आहे. सर्वो मोटरच्या कमीत कमी सुरू-थांबण्याच्या विलंबामुळे, ते स्टील कॉइल्स पुढे ढकलण्यात विलक्षण अचूकता प्रदान करते. स्ट्रट चॅनलच्या उत्पादनादरम्यान अचूक टॉलरन्स राखण्यासाठी आणि स्टील कॉइलचा अपव्यय कमी करण्यासाठी ही अचूकता आवश्यक आहे. याव्यतिरिक्त, फीडरमधील न्यूमॅटिक क्लॅम्प्स स्टील कॉइलला पुढे ढकलतात आणि त्याच्या पृष्ठभागाला ओरखड्यांपासून वाचवतात.
पंच प्रेस
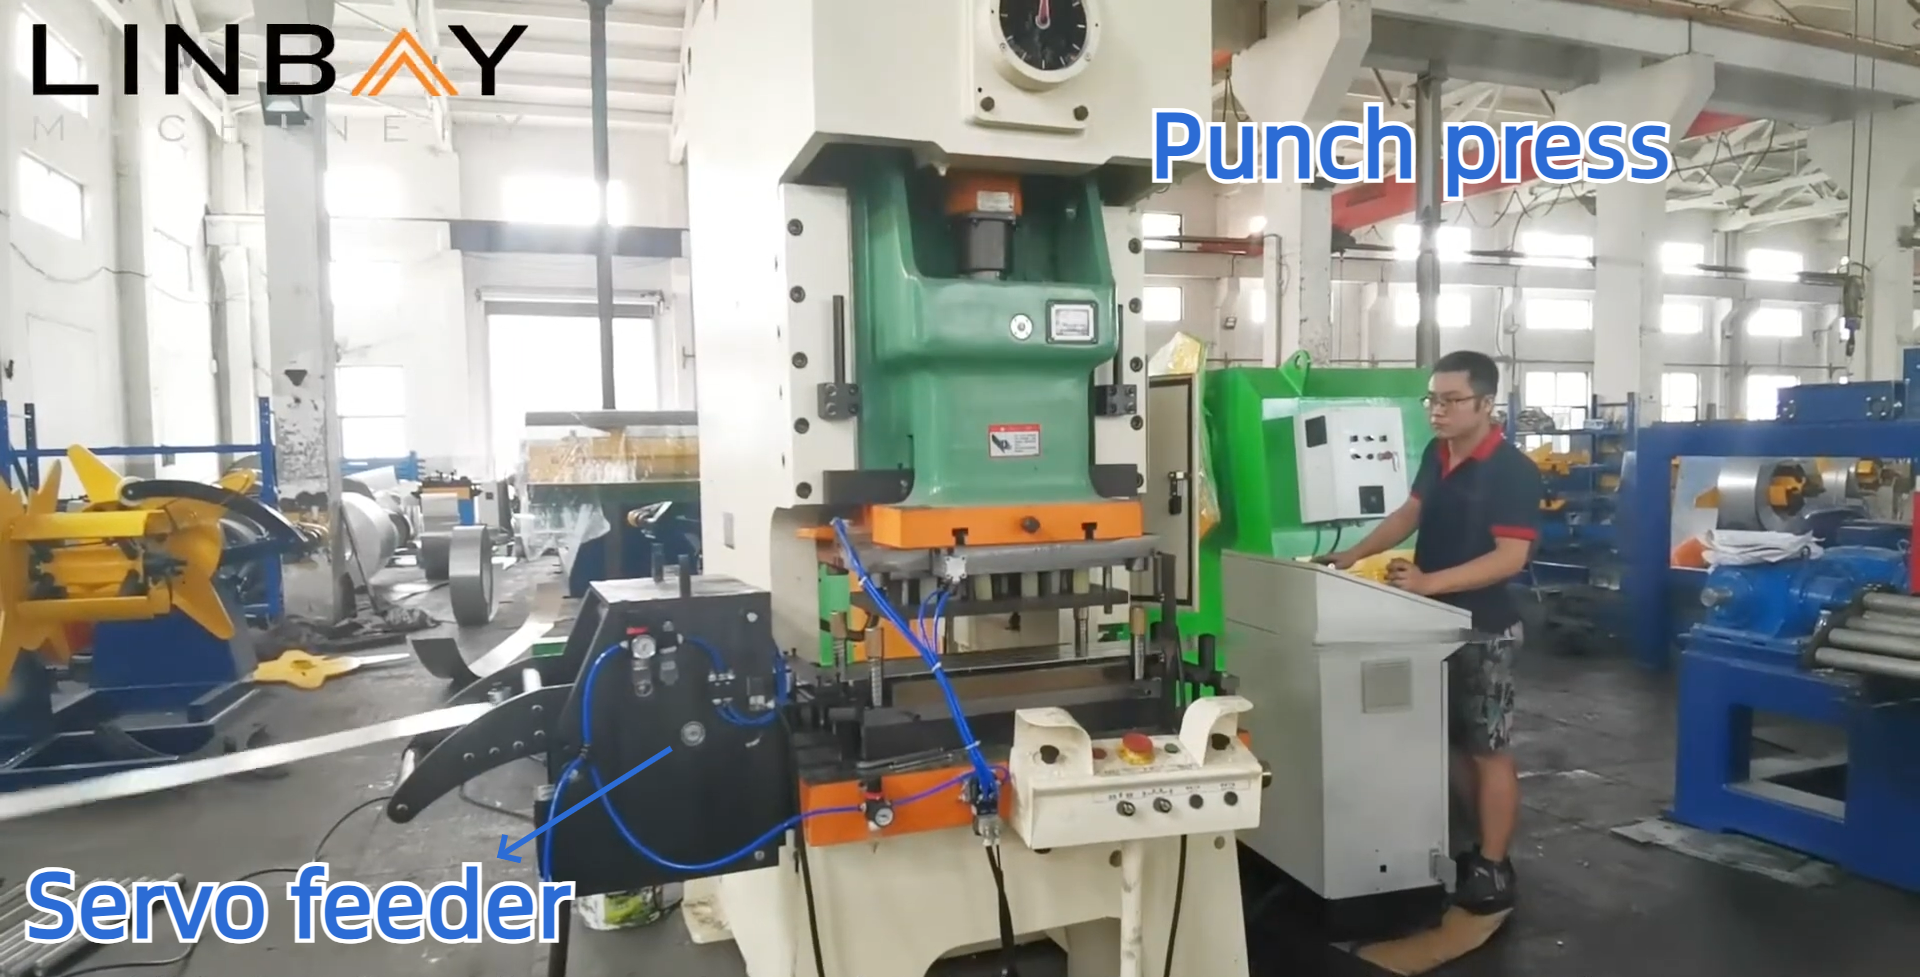
स्ट्रट चॅनल सुरक्षित करण्यासाठी स्क्रू आणि नट जोडण्याकरिता आवश्यक असलेली छिद्रे स्टील कॉइलमध्ये पाडण्यासाठी पंच प्रेसचा वापर केला जातो. हा पंच प्रेस, एकात्मिक हायड्रॉलिक पंच (जो रोल फॉर्मिंग मशीनच्याच बेसवर बसवलेला असतो) आणि स्वतंत्र हायड्रॉलिक पंच यांच्यापेक्षा अधिक वेगाने चालतो. आम्ही सुप्रसिद्ध चीनी ब्रँड यांगलीचे पंच प्रेस वापरतो, ज्याची जगभरात अनेक कार्यालये आहेत, ज्यामुळे विक्रीनंतरची सोयीस्कर सेवा आणि बदली भागांची सहज उपलब्धता सुनिश्चित होते.
मार्गदर्शन करणे
गाईड रोलर्स स्टील कॉइल आणि मशीनला एकाच मध्यरेषेवर संरेखित ठेवतात, ज्यामुळे स्ट्रट चॅनलची सरळता सुनिश्चित होते. स्थापनेदरम्यान स्ट्रट चॅनलला इतर प्रोफाइलशी जुळवण्यासाठी हे संरेखन अत्यंत महत्त्वाचे आहे, ज्याचा थेट परिणाम संपूर्ण बांधकाम संरचनेच्या स्थिरतेवर होतो.
रोल फॉर्मिंग मशीन
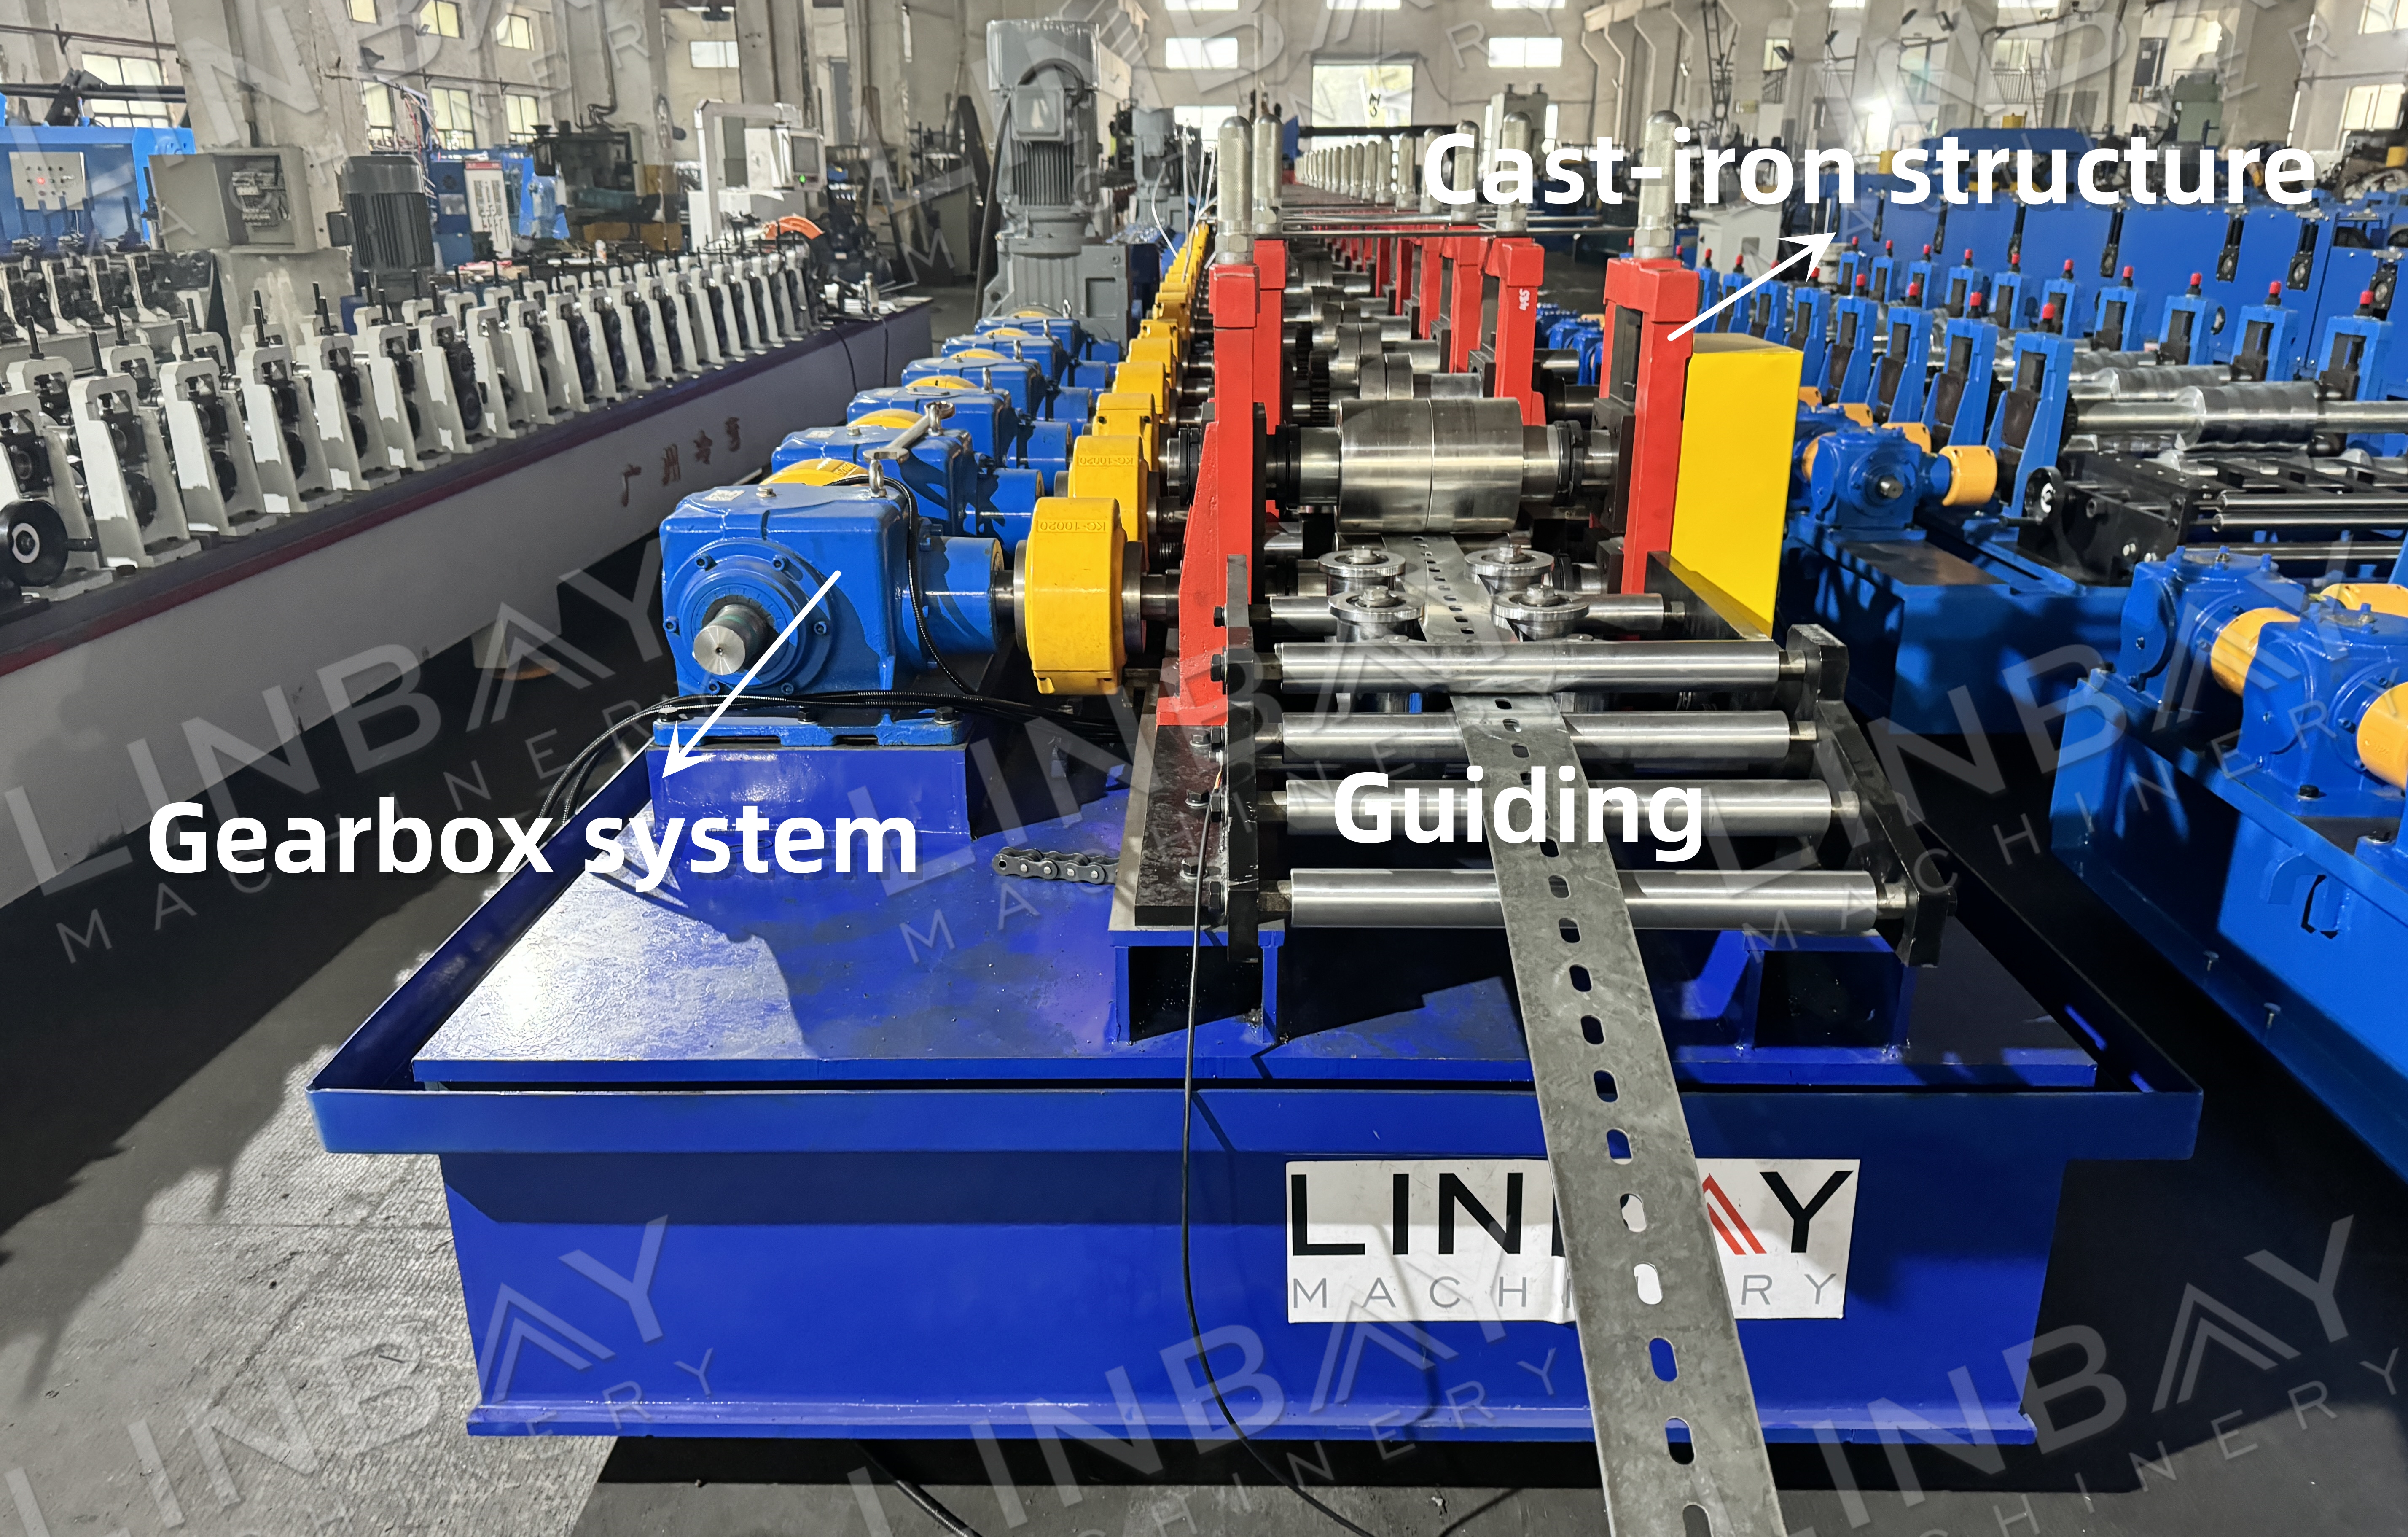
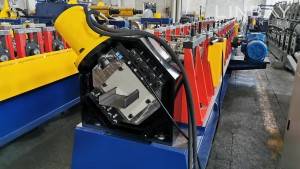
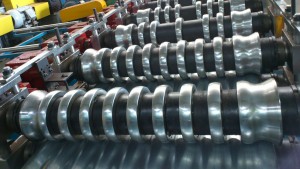
रोल फॉर्मिंग मशीनमध्ये स्टीलच्या एकाच तुकड्यापासून बनवलेली कास्ट-आयर्नची रचना आहे, जी त्याला विलक्षण टिकाऊपणा देते. वरचे आणि खालचे रोलर्स स्टील कॉइलला आकार देण्यासाठी बल लावतात, जे फॉर्मिंग प्रक्रियेसाठी पुरेशी शक्ती पुरवण्यासाठी गिअरबॉक्सद्वारे चालवले जातात.
उडत्या करवतीने कापणे
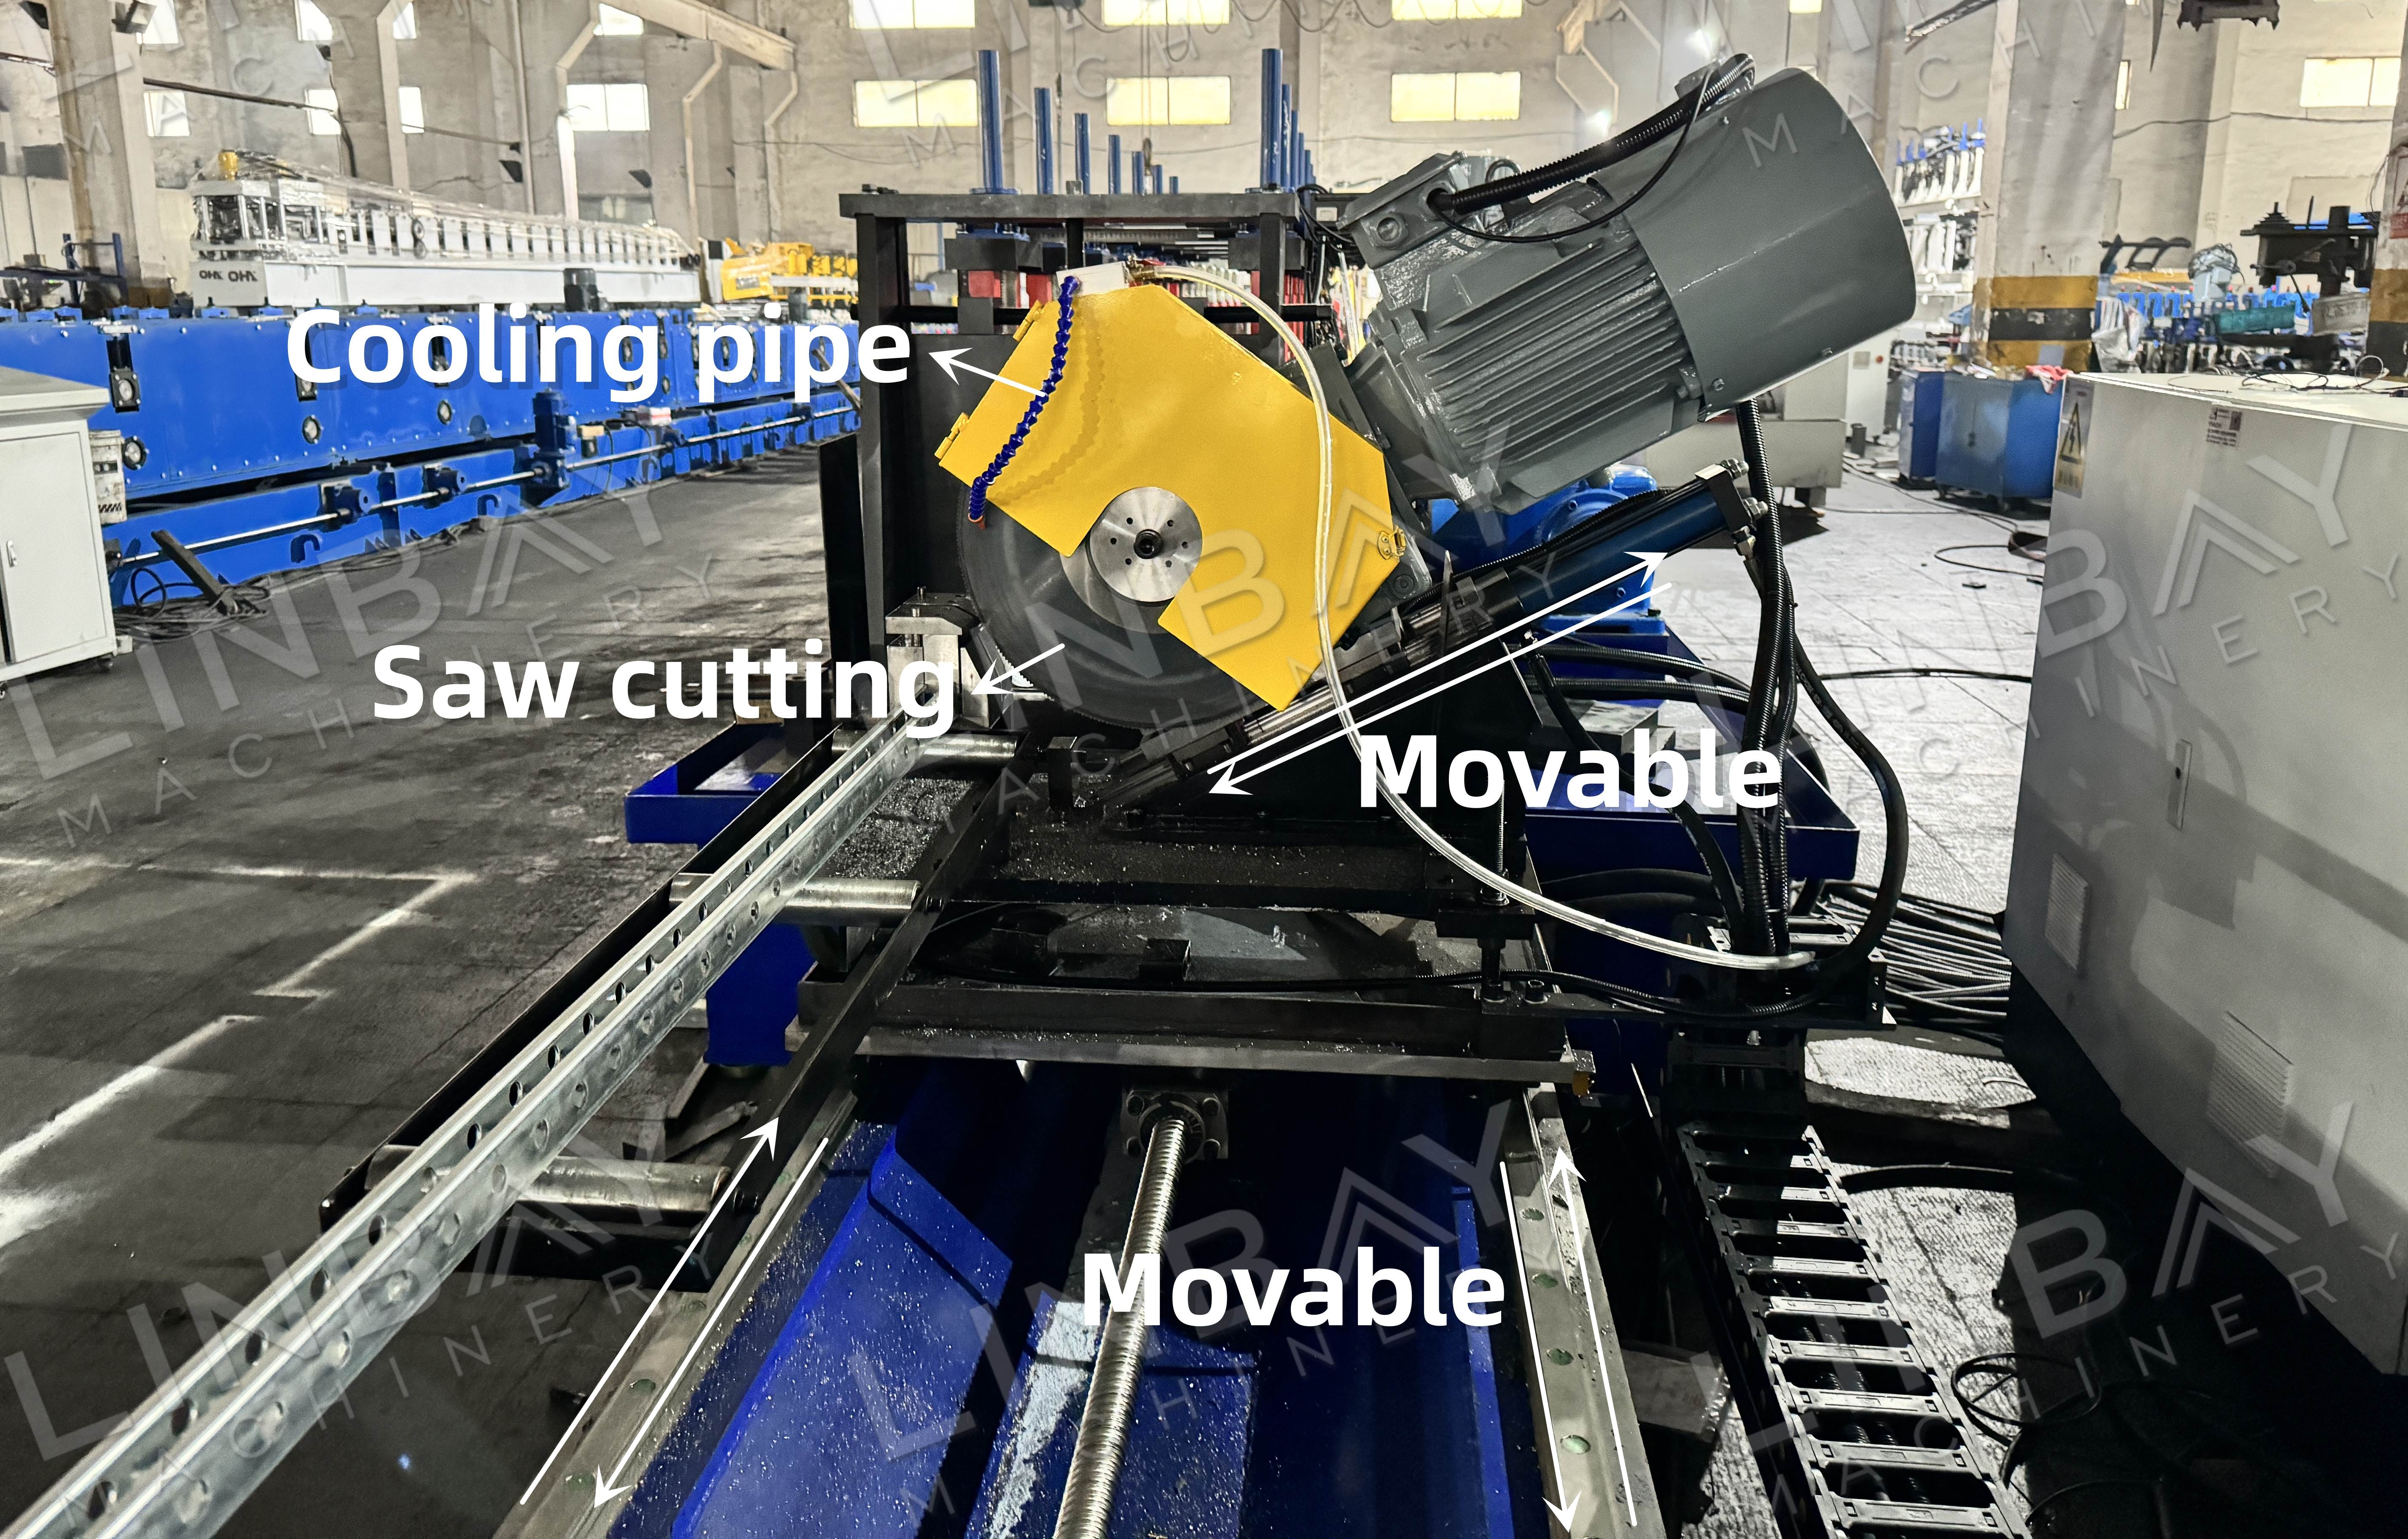
फ्लाइंग सॉ कटरचा कॅरेज, हलणाऱ्या स्ट्रट चॅनल्सच्या गतीशी ताळमेळ साधण्यासाठी वेग वाढवतो, जी रोल फॉर्मिंग मशीनची गती देखील असते. यामुळे उत्पादन प्रक्रिया न थांबवता कटिंग करणे शक्य होते. हे अत्यंत कार्यक्षम कटिंग सोल्यूशन उच्च-गतीच्या कामांसाठी उत्तम आहे आणि त्यामुळे कमीत कमी कचरा निर्माण होतो.
कापण्याच्या प्रक्रियेदरम्यान, न्यूमॅटिक शक्ती सॉ ब्लेडच्या बेसला स्ट्रट चॅनलच्या दिशेने ढकलते, तर हायड्रॉलिक स्टेशनमधील हायड्रॉलिक शक्ती सॉ ब्लेडला फिरवते.
हायड्रॉलिक स्टेशन
हायड्रॉलिक स्टेशन हे हायड्रॉलिक डिकॉइलर आणि हायड्रॉलिक कटर यांसारख्या उपकरणांसाठी आवश्यक असलेली शक्ती पुरवते आणि उष्णतेचे प्रभावीपणे वहन सुनिश्चित करण्यासाठी ते कूलिंग फॅन्सने सुसज्ज असते. उष्ण हवामानात, उष्णतेचे वहन सुधारण्यासाठी आणि थंड करण्यासाठी उपलब्ध द्रवाचे प्रमाण वाढवण्यासाठी हायड्रॉलिक जलाशयाचा आकार वाढवण्याचा आम्ही सल्ला देतो. या उपायांमुळे दीर्घकाळ वापरादरम्यान स्थिर कार्यकारी तापमान राखण्यास मदत होते, ज्यामुळे रोल फॉर्मिंग उत्पादन लाइनची विश्वसनीयता आणि कार्यक्षमता सुनिश्चित होते.
पीएलसी कंट्रोल कॅबिनेट आणि एन्कोडर
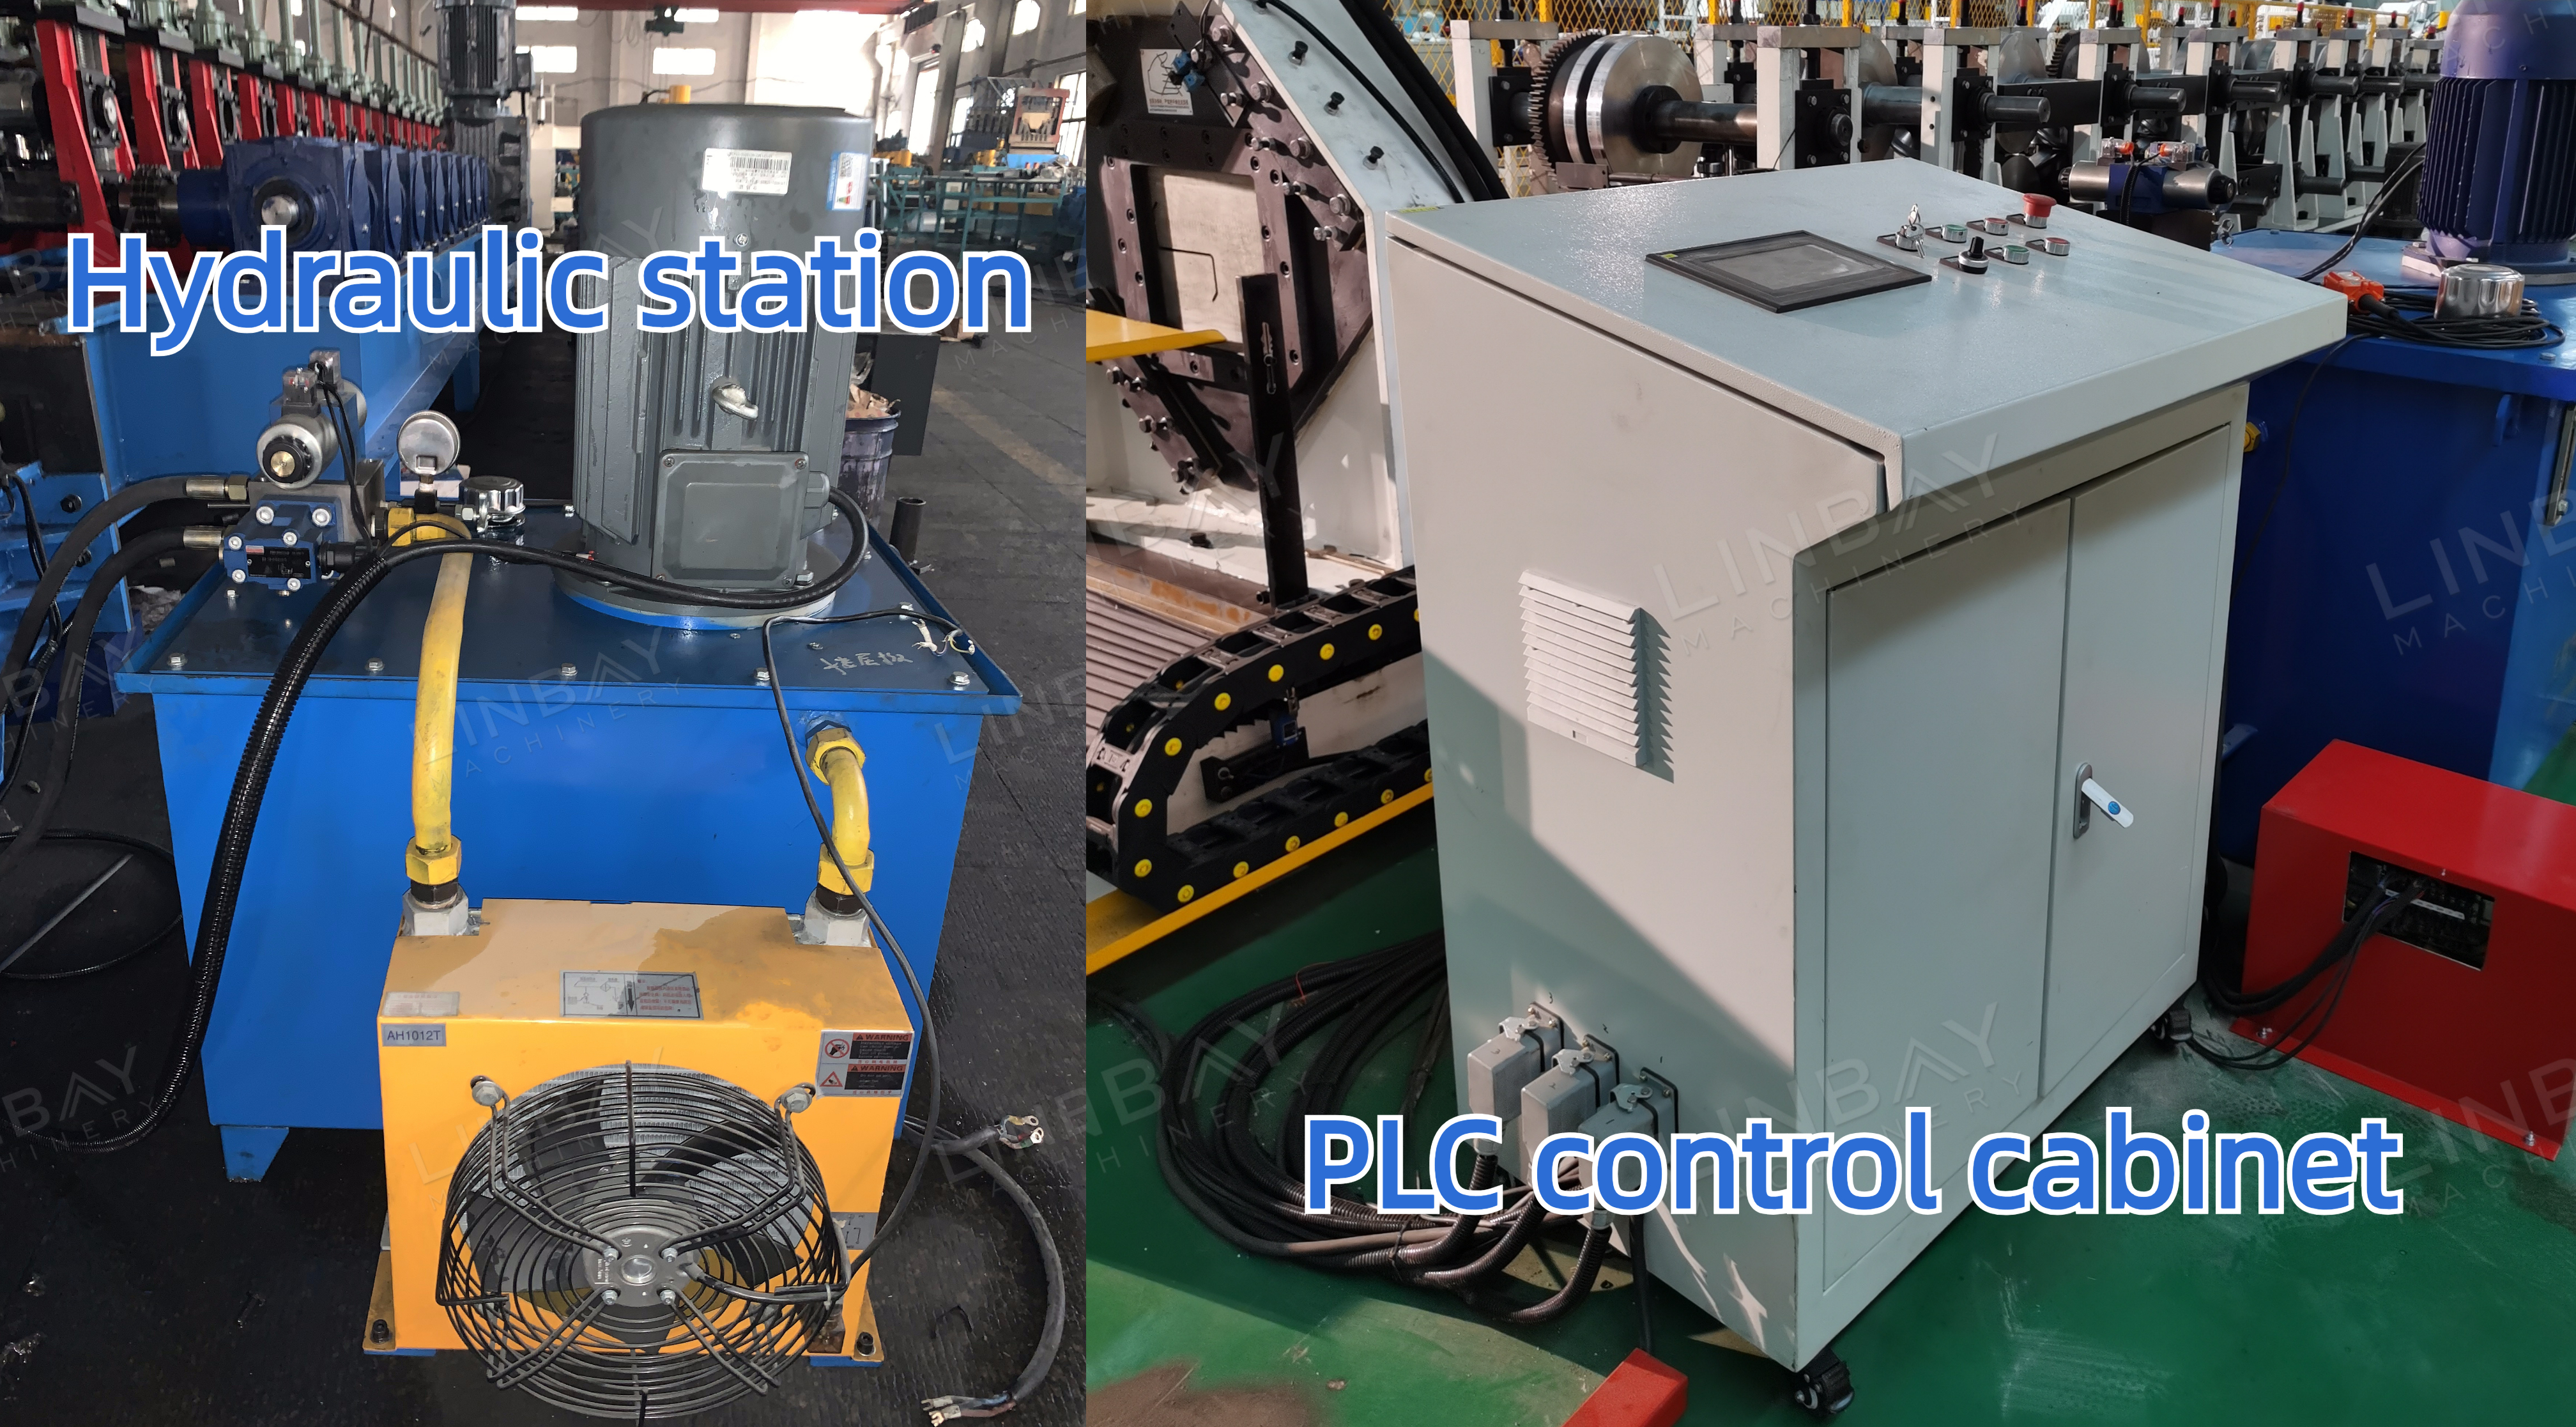
स्थान, वेग आणि सिंक्रोनायझेशनबद्दल फीडबॅक देण्यात एन्कोडर्स महत्त्वपूर्ण भूमिका बजावतात. ते स्टील कॉइलच्या मोजलेल्या लांबीचे विद्युत सिग्नलमध्ये रूपांतर करतात, जे नंतर पीएलसी कंट्रोल कॅबिनेटला पाठवले जातात. ऑपरेटर कंट्रोल कॅबिनेट डिस्प्लेचा वापर करून उत्पादन वेग, प्रति सायकल आउटपुट आणि कटिंग लांबी यांसारखे पॅरामीटर्स समायोजित करतात. एन्कोडर्सकडून मिळणाऱ्या अचूक मोजमाप आणि फीडबॅकमुळे, कटिंग मशीन ±1mm च्या आत कटिंग अचूकता साध्य करू शकते.
फ्लाइंग हायड्रॉलिक कटिंग विरुद्ध फ्लाइंग सॉ कटिंग
कटिंग ब्लेड: फ्लाइंग हायड्रॉलिक कटरच्या प्रत्येक परिमाणासाठी एक स्वतंत्र कटिंग ब्लेड आवश्यक असते. तथापि, सॉ कटिंग हे स्ट्रट चॅनलच्या परिमाणांनी मर्यादित नसते.
झीज: हायड्रॉलिक कटिंग ब्लेडच्या तुलनेत सॉ ब्लेडची झीज सामान्यतः लवकर होते आणि ते अधिक वारंवार बदलण्याची आवश्यकता असते.
आवाज: हायड्रॉलिक कटिंगच्या तुलनेत सॉ कटिंगचा आवाज जास्त असतो, त्यामुळे उत्पादन क्षेत्रात अतिरिक्त ध्वनिरोधक उपाययोजना करण्याची आवश्यकता भासू शकते.
वाया जाणारा भाग: हायड्रॉलिक कटर, योग्यरित्या कॅलिब्रेट केलेला असला तरी, सामान्यतः प्रत्येक कटमागे ८-१० मिमी इतका अपरिहार्य वाया जाणारा भाग तयार करतो. याउलट, सॉ कटरमध्ये वाया जाणारा भाग जवळजवळ शून्य असतो.
देखभाल: घर्षणातून निर्माण होणारी उष्णता नियंत्रित करण्यासाठी आणि सतत व कार्यक्षम कटिंग सुनिश्चित करण्यासाठी सॉ ब्लेड्सना कूलंट सिस्टीमची आवश्यकता असते. याउलट, हायड्रॉलिक कटिंगमध्ये तापमान अधिक स्थिर राखले जाते.
सामग्रीची मर्यादा: स्टेनलेस स्टीलची यिल्ड स्ट्रेंथ (yield strength) सामान्य कार्बन स्टीलपेक्षा जास्त असते. स्टेनलेस स्टीलवर काम करताना, त्यावर प्रक्रिया करण्यासाठी फक्त सॉ कटिंग (saw cutting) पद्धतच योग्य आहे.
१. डेकॉइलर

२. आहार देणे

३. ठोसे मारणे

४. रोल फॉर्मिंग स्टँड्स

५. ड्रायव्हिंग सिस्टम

६. कटिंग सिस्टम

इतर

टेबलच्या बाहेर