Profil
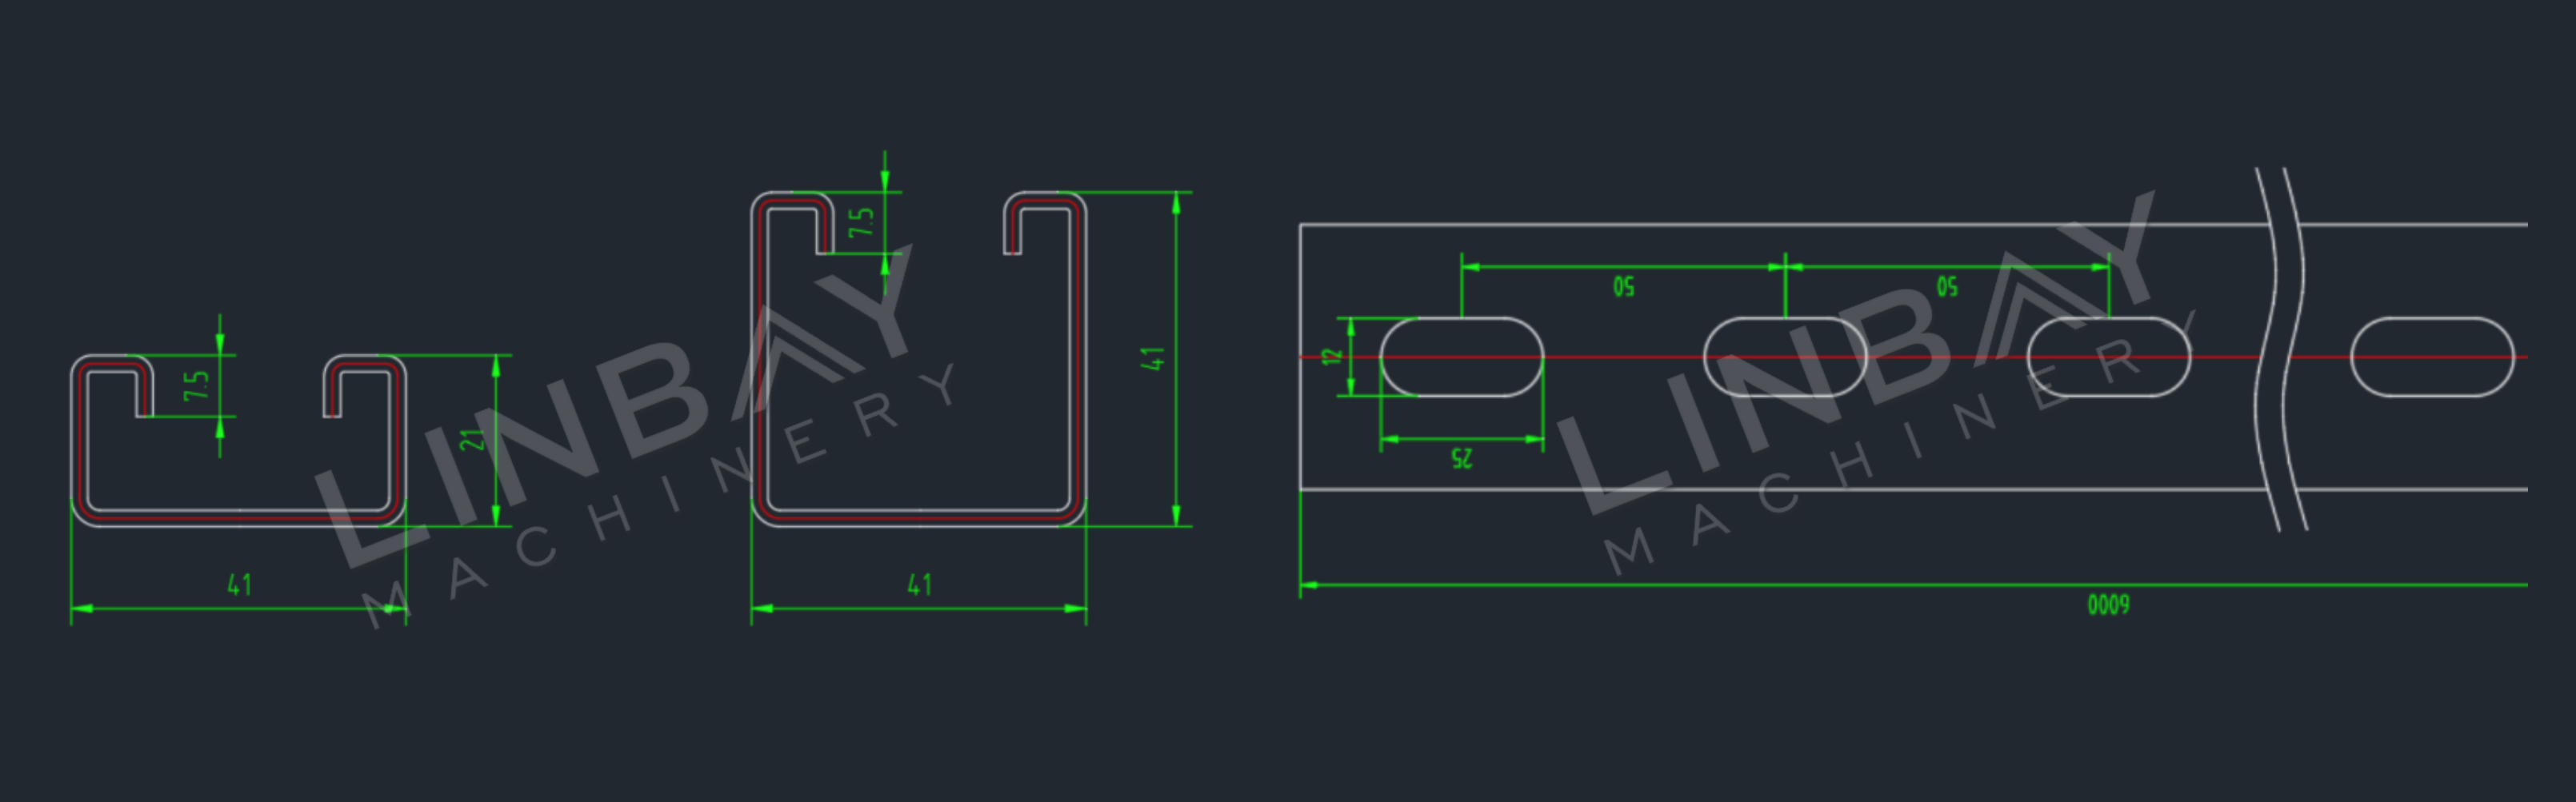
Dayaq kanalları adətən 1,5-2,0 mm və ya 2,0-2,5 mm qalınlığında sinklənmiş poladdan və ya 1,5-2,0 mm qalınlığında paslanmayan poladdan hazırlanır. Onlar uzunluğu boyunca müntəzəm olaraq aralı yerləşdirilmiş dəliklər və ya yuvalarla dizayn edilir ki, bu da boltların, qaykaların və ya digər bərkidicilərin asanlıqla bərkidilməsini asanlaşdırır.
Avtomatik ölçü tənzimlənməsi olan istehsal xətti 41*41, 41*21, 41*52, 41*62, 41*72 və 41*82 mm kimi ümumi ölçülər kimi birdən çox ölçü istehsal etmək üçün idealdır. Dayaq kanalının hündürlüyü nə qədər yüksək olarsa, bir o qədər çox formalaşdırma stansiyası tələb olunur ki, bu da öz növbəsində rulon formalaşdırma maşınının qiymətini artırır.
Real hal - Əsas Texniki Parametrlər
Axın qrafiki
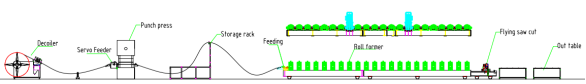
Səviyyələndiricili hidravlik dekoiler -- Servo qidalandırıcı -- Punch pres -- Rəhbər -- Rulon formalaşdıran maşın -- Uçan hidravlik kəsici -- Çıxış masası
Əsas Texniki Parametrlər
1. Xətt sürəti: 15m/dəq, tənzimlənən
2. Ölçü: 41*41mm və 41*21mm.
3. Material qalınlığı: 1.5-2.5 mm
4. Uyğun material: sinklənmiş polad
5. Rulon formalaşdırma maşını: Çuqun konstruksiya və sürət qutusu idarəetmə sistemi.
6. Kəsmə və əymə sistemi: Uçan hidravlik kəsim. Rulon düzəldicisi kəsmə zamanı dayanmır.
7. Ölçü dəyişdirilməsi: Avtomatik.
8.PLC kabineti: Siemens sistemi.
Həqiqi iş təsviri
Səviyyələndirici ilə hidravlik dekoiler
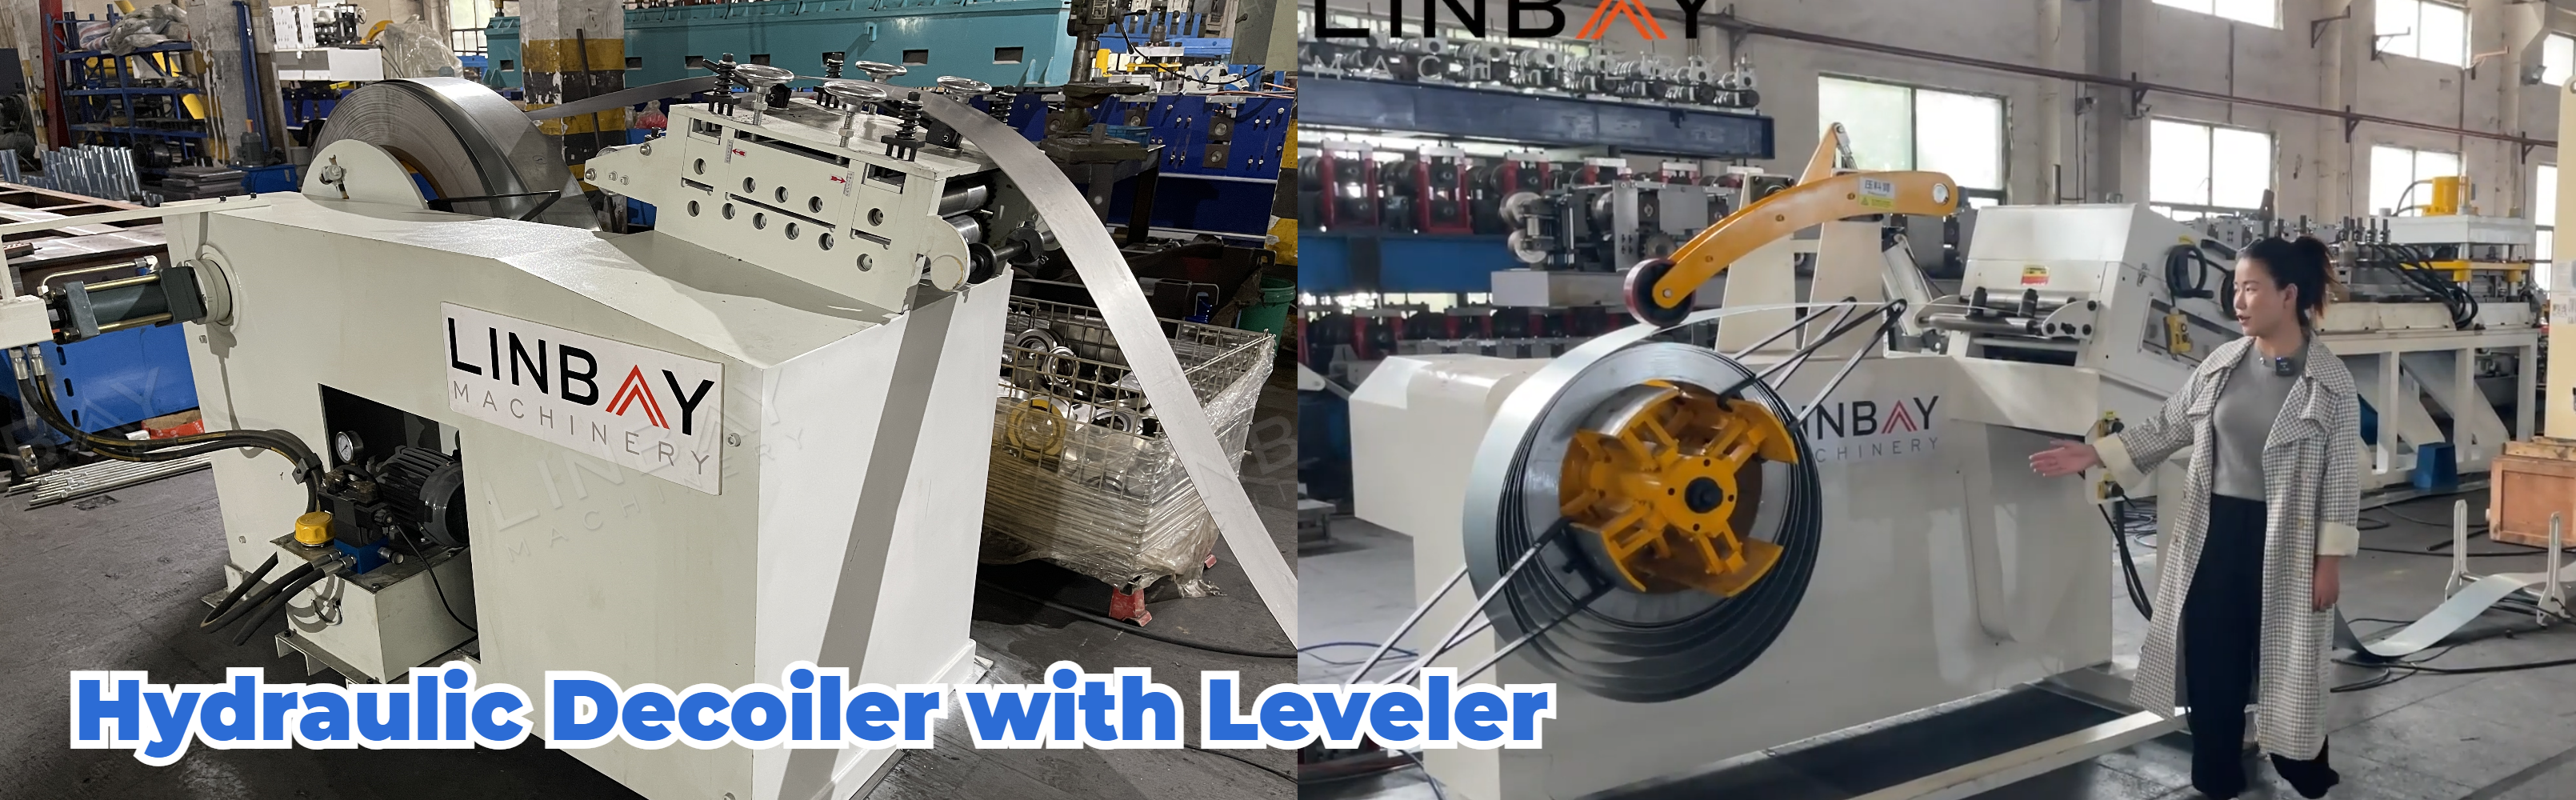
Bu tip dekoiler, həmçinin "2-də-1 dekoiler və düzəldici" kimi də tanınır, istehsal xətti sahəsinə təxminən 3 metr qənaət etməyə imkan verən kompakt dizayna malikdir və bununla da müştərilərimiz üçün zavod torpaq xərclərini azaldır. Bundan əlavə, dekoiler və düzəldici arasındakı daha qısa məsafə quraşdırma çətinliklərini minimuma endirir, rulon qidalanmasını və istismarını daha rahat edir.
Servo Qidalandırıcı və Punch Press
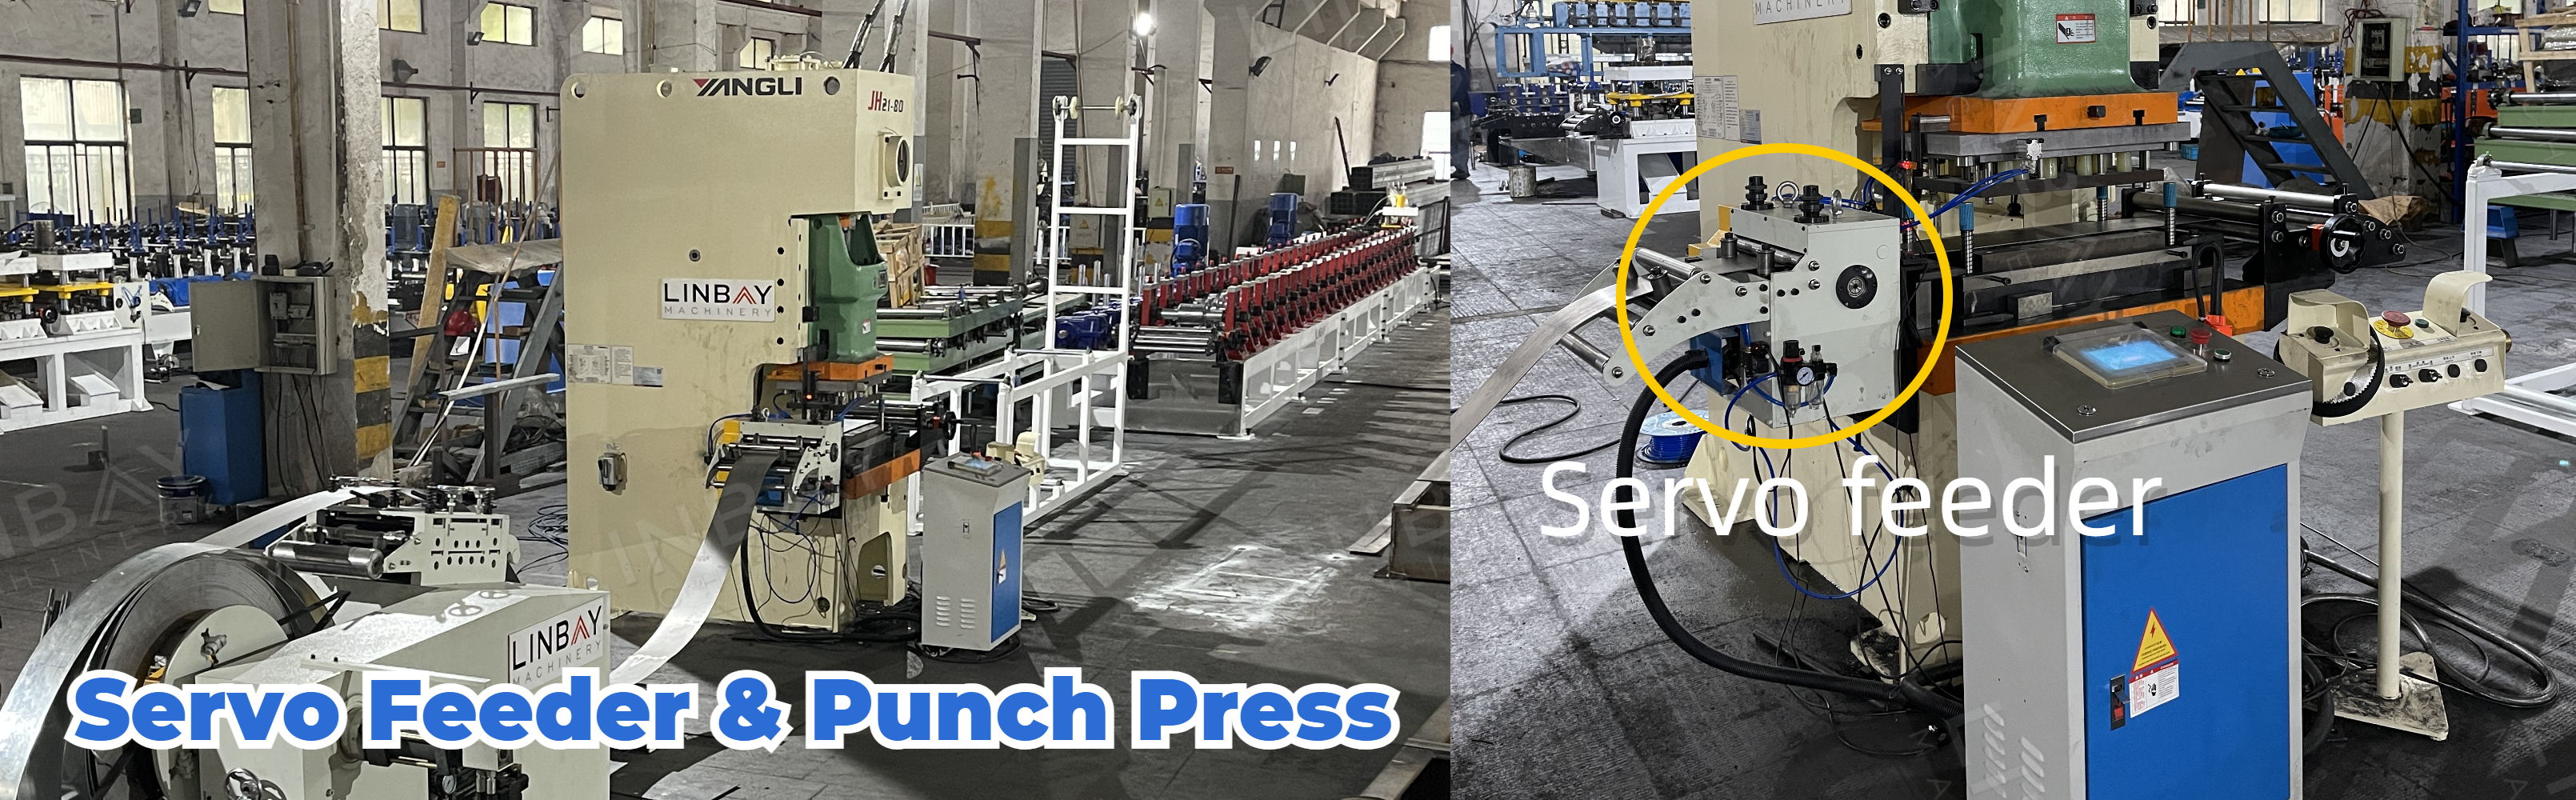
Servo mühərrik, demək olar ki, heç bir başlanğıc-dayanma gecikməsi olmadan işləyir və bu da dəqiq zərbə vurmaq üçün bobin qidalanma uzunluğunun dəqiq idarə olunmasına imkan verir. Daxili olaraq, qidalandırıcının içərisindəki pnevmatik qidalanma bobin səthini aşınmadan effektiv şəkildə qoruyur.
Tipik olaraq, dayaq kanalının dəlik aralığı 50 mm, deşmə addımı isə 300 mm-dir. Ekvivalent deşmə qüvvəsinə malik hidravlik deşmə maşınları ilə müqayisədə deşmə presi dəqiqədə təxminən 70 dəfə daha sürətli deşmə sürətinə nail olur.
Ştamp presləri üçün ilkin investisiya xərcləri hidravlik ştamplara nisbətən daha yüksək ola bilsə də, onlar, xüsusən də yüksək həcmli istehsal üçün daha yaxşı uzunmüddətli səmərəlilik təklif edir. Bundan əlavə, daha sadə mexaniki komponentlərinə görə ştamp preslərinin texniki xidmət xərcləri daha aşağı ola bilər.
Çindən olan Yangli markalı yumruq presini əsas və uzunmüddətli seçimimiz kimi seçdik, çünki Yangli-nin dünya miqyasında çoxsaylı ofisləri var və müştərilərimizə vaxtında satış sonrası dəstək və xidmət təklif edir.
Rəhbərlik
Bələdçi diyircəklər, bobin və maşının eyni mərkəz xətti boyunca hizalanmasını təmin edir və bu da formalaşdırma prosesi boyunca bobin təhrif olunmamasını təmin edir.
Rulo formalaşdırma maşını
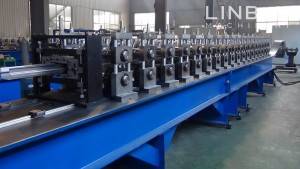
Bu qəlibləmə maşını çuqun konstruksiyadan və sürət qutusu idarəetmə sistemindən istifadə edir. Polad rulon, cizgilərdəki spesifikasiyalara uyğun gələnə qədər deformasiyaya uğrayaraq, cəmi 28 qəlibləmə stansiyasından keçir.
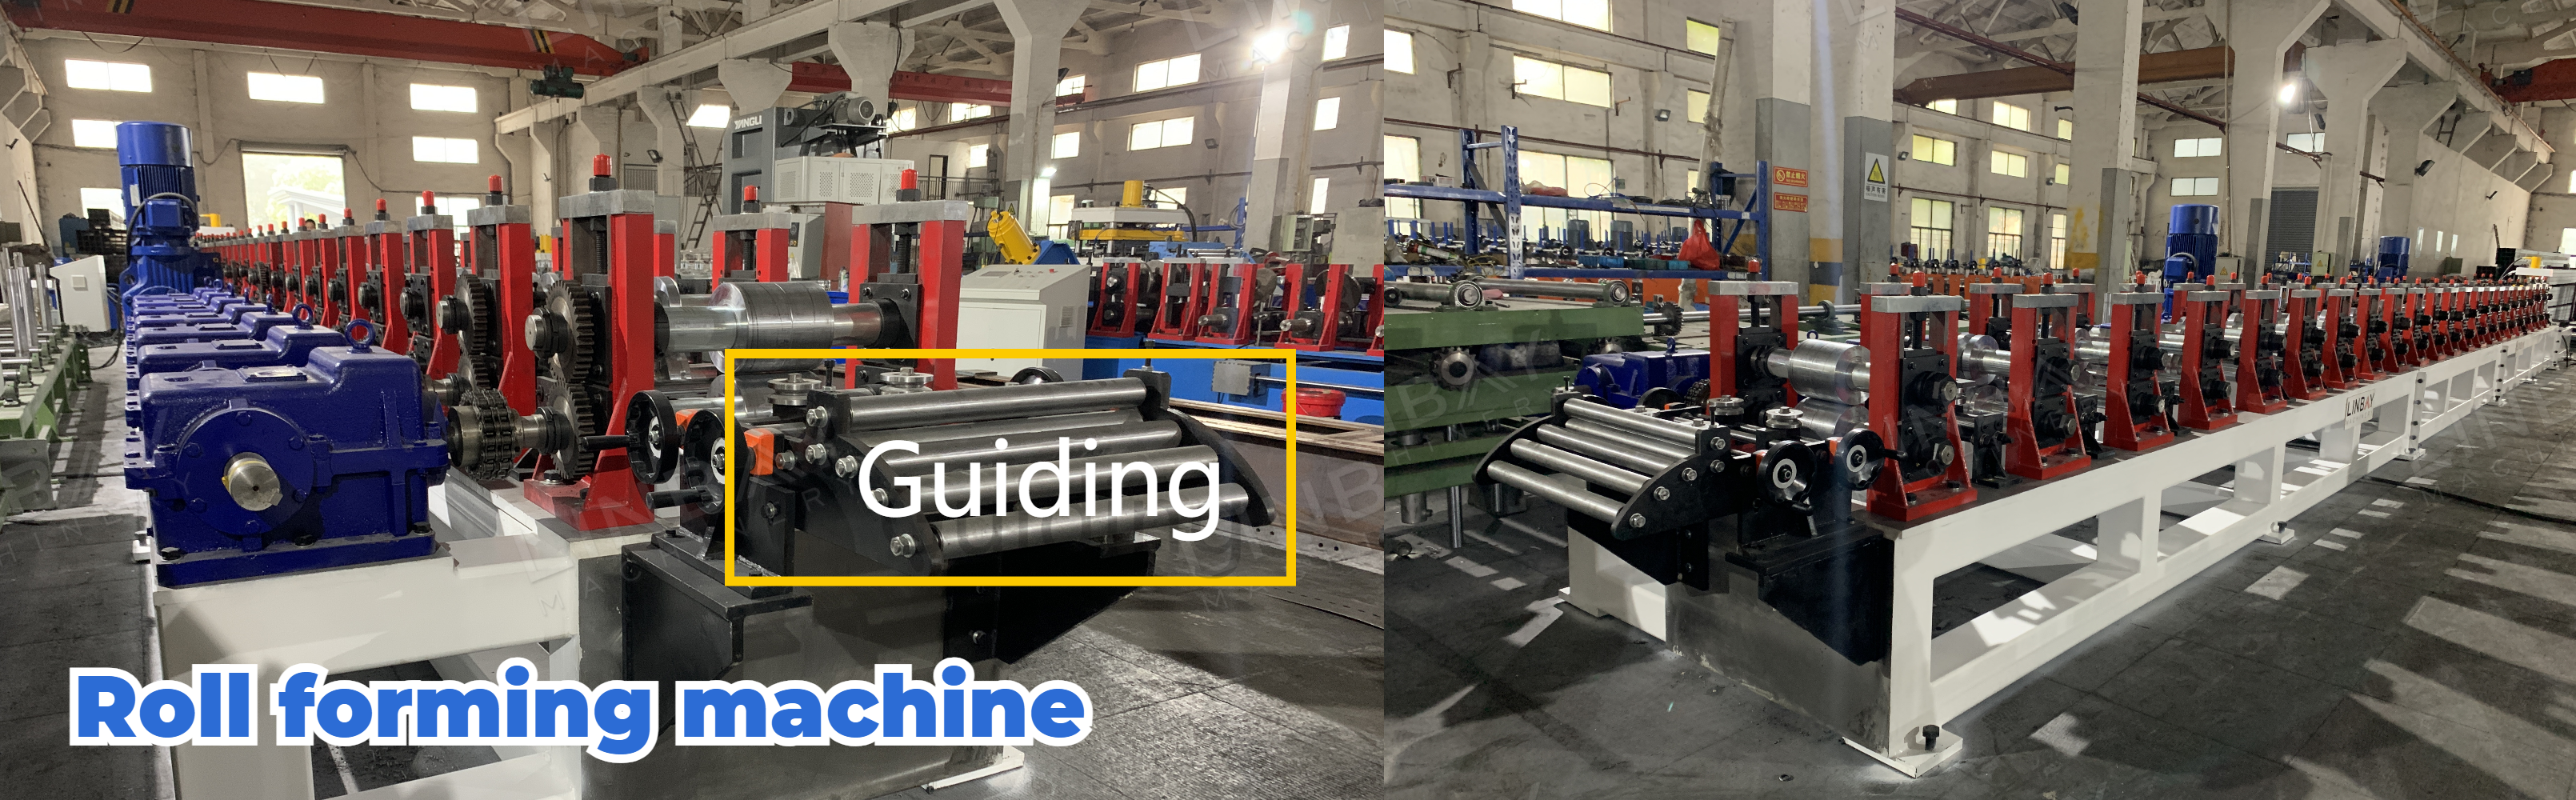
İşçilər PLC idarəetmə panelində ölçüləri təyin etdikdən sonra, rulon formalaşdırma maşınının formalaşdırma stansiyaları avtomatik olaraq düzgün mövqelərə uyğunlaşacaq və formalaşdırma nöqtəsi rulonlarla paralel hərəkət edəcək.
Formalaşdırma stansiyalarının hərəkəti zamanı təhlükəsizlik üçün həm sol, həm də sağ tərəfdə iki məsafə sensoru yerləşdirilib. Bu sensorlar formalaşdırma stansiyalarının tənzimlənə biləcəyi ən xarici və ən daxili mövqelərə uyğundur. Onlar formalaşdırma stansiyalarının əsasını aşkarlayır: ən daxili sensor formalaşdırma stansiyalarının çox yaxınlaşmasının və diyircəkli toqquşmalara səbəb olmasının qarşısını alır, ən xarici sensor isə formalaşdırma stansiyalarının relslərdən ayrılıb düşməsinin qarşısını alır.
Formalayıcı diyircəklərin səthi onu qorumaq və diyircəklərin ömrünü uzatmaq üçün xrom örtüklüdür.
Uçan hidravlik kəsik
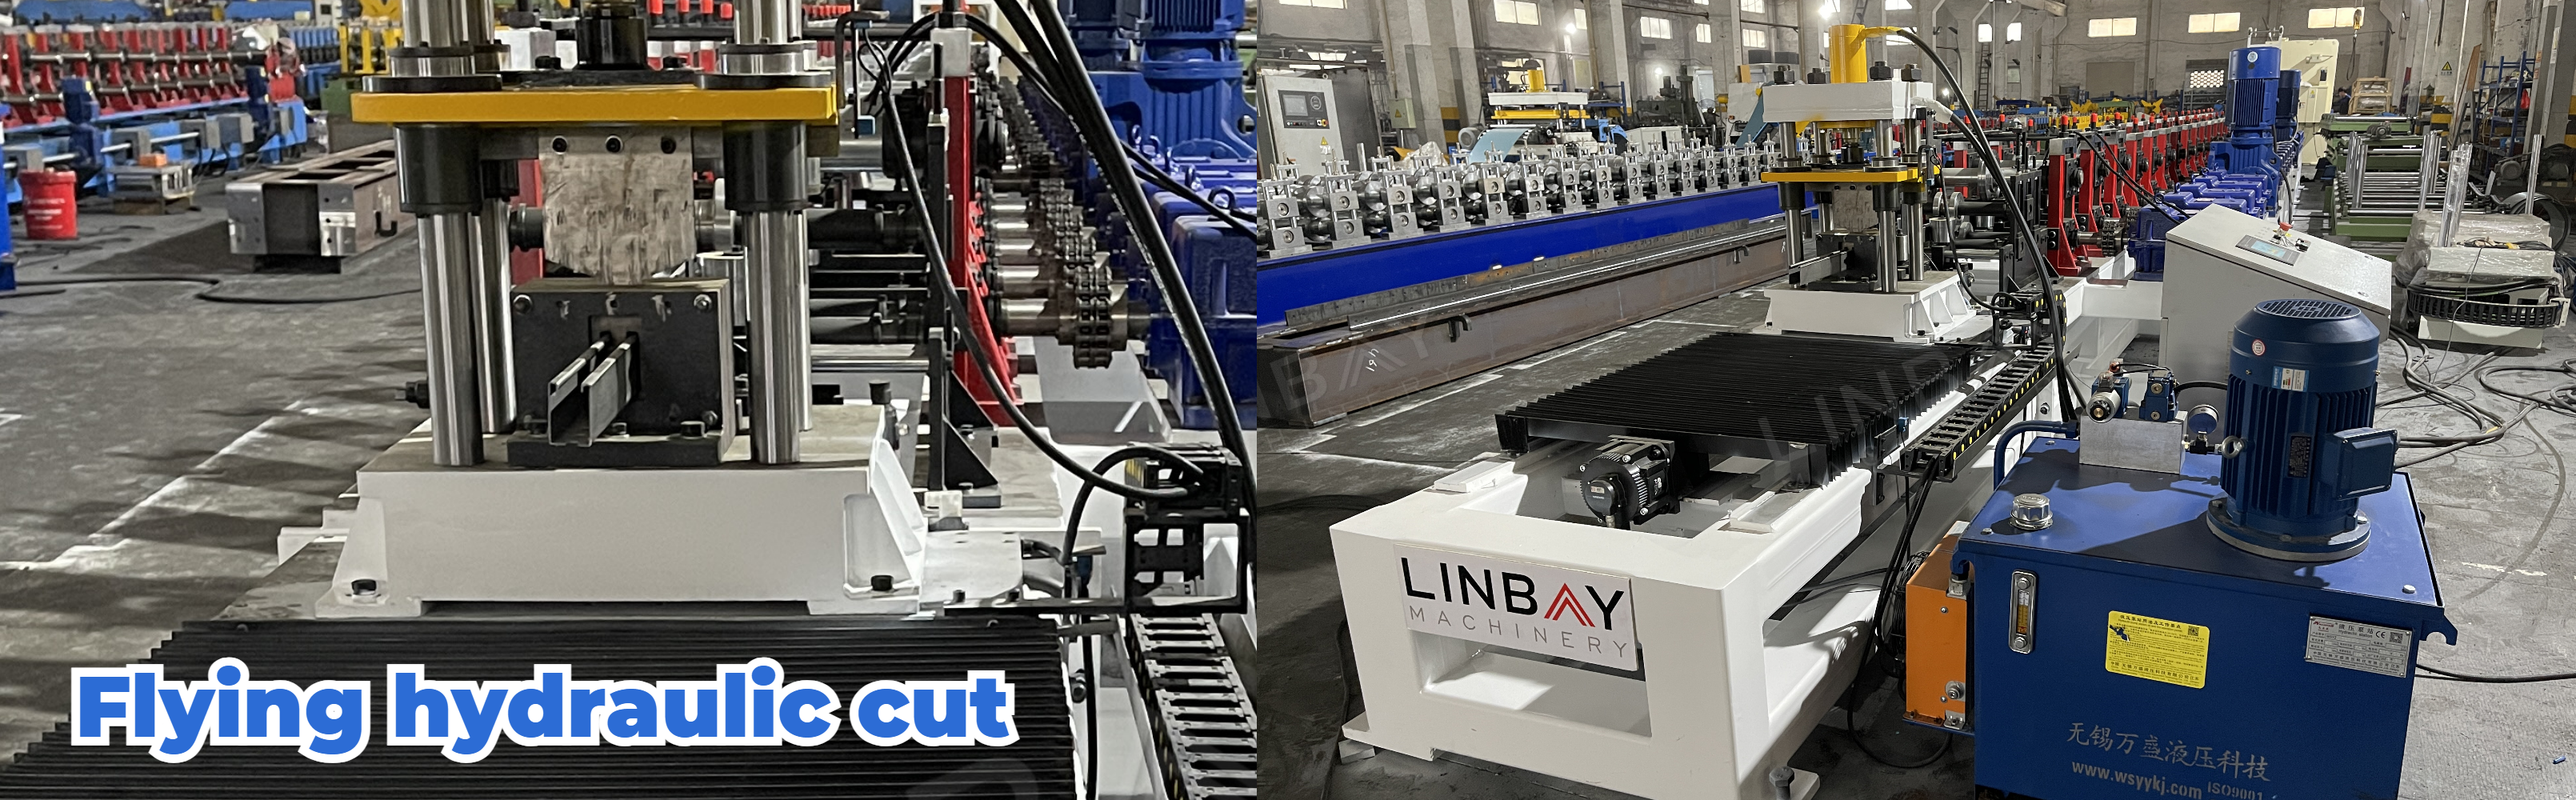
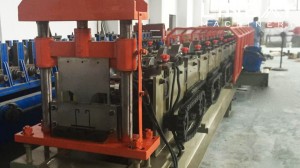
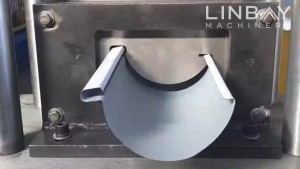
Kəsici maşının əsası yolda irəli-geri hərəkət edə bilər və bu da polad rulonun rulon formalaşdırma maşınından davamlı olaraq irəliləməsinə imkan verir. Bu quraşdırma rulon formalaşdırma maşınını dayandırmaq ehtiyacını aradan qaldırır və bununla da istehsal xəttinin ümumi sürətini artırır. Kəsici bıçaq qəlibləri hər bir konkret profilin formasına uyğunlaşdırılır. Buna görə də, hər ölçü özünəməxsus kəsici bıçaq qəlibləri dəstini tələb edir.
1. Dekoiler

2. Qidalanma

3. Punching

4. Rulon formalaşdırma dayaqları

5. Sürücülük sistemi

6. Kəsmə sistemi

Digərləri

Masadan kənarda