プロフィール
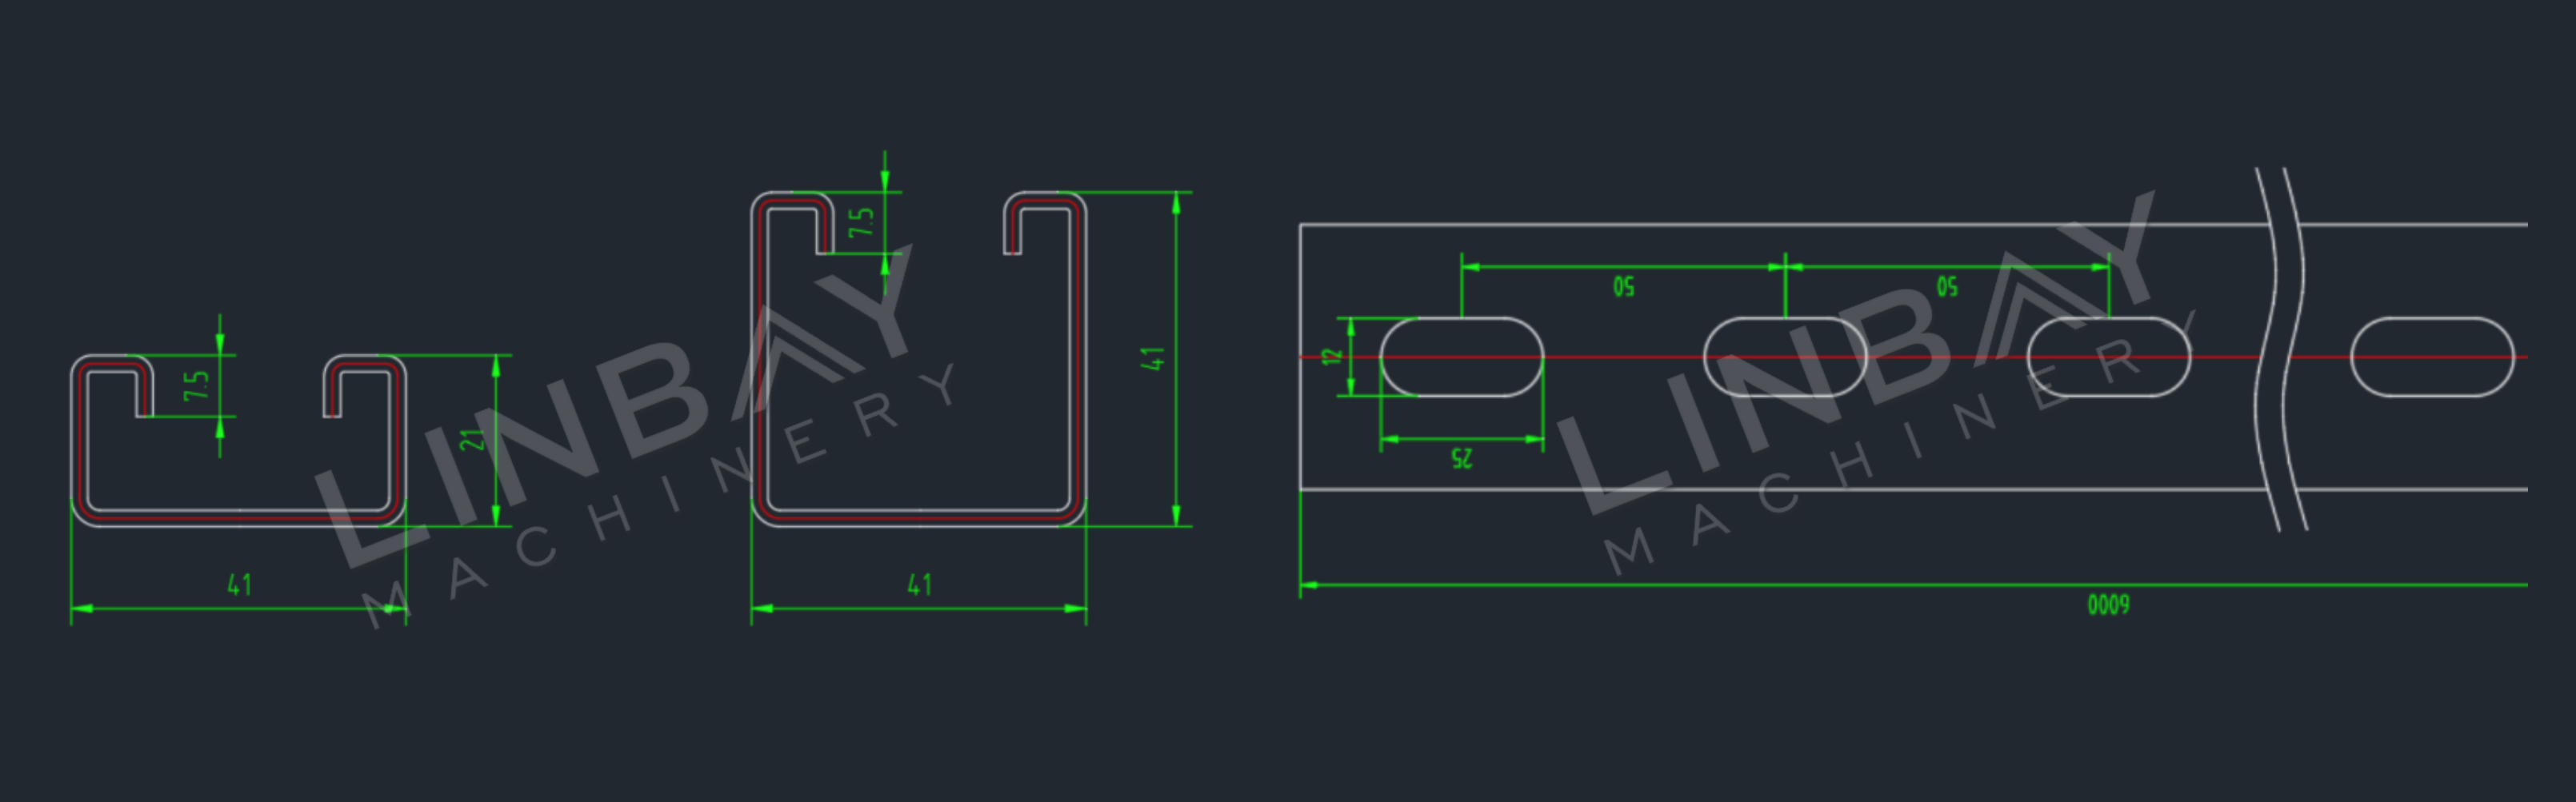
ストラットチャンネルは通常、厚さ1.5~2.0mmまたは2.0~2.5mmの亜鉛メッキ鋼、あるいは厚さ1.5~2.0mmのステンレス鋼で作られています。長さに沿って一定間隔で穴やスロットが設けられており、ボルト、ナット、その他の留め具を容易に取り付けられるようになっています。
自動サイズ調整機能を備えた生産ラインは、41*41、41*21、41*52、41*62、41*72、41*82mmといった一般的な寸法など、複数のサイズを製造するのに最適です。支柱チャンネルの高さが高くなるほど、必要な成形ステーションの数が増え、結果としてロール成形機の価格も上昇します。
実例 - 主な技術パラメータ
フローチャート
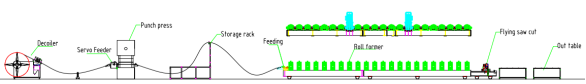
油圧式デコイラー(レベラー付き)--サーボフィーダー--パンチプレス--ガイド--ロール成形機--フライング油圧式切断機--アウトテーブル
主な技術パラメータ
1. ライン速度:15m/分、調整可能
2.寸法:41×41mmと41×21mm。
3. 材料の厚さ:1.5~2.5mm
4. 適切な材質:亜鉛メッキ鋼
5. ロール成形機:鋳鉄構造とギアボックス駆動システム。
6.切断・曲げ加工システム:フライング油圧切断。切断中もロール成形機は停止しません。
7.サイズ変更:自動。
8. PLCキャビネット:シーメンスシステム。
実際の事例説明
レベラー付き油圧式デコイラー
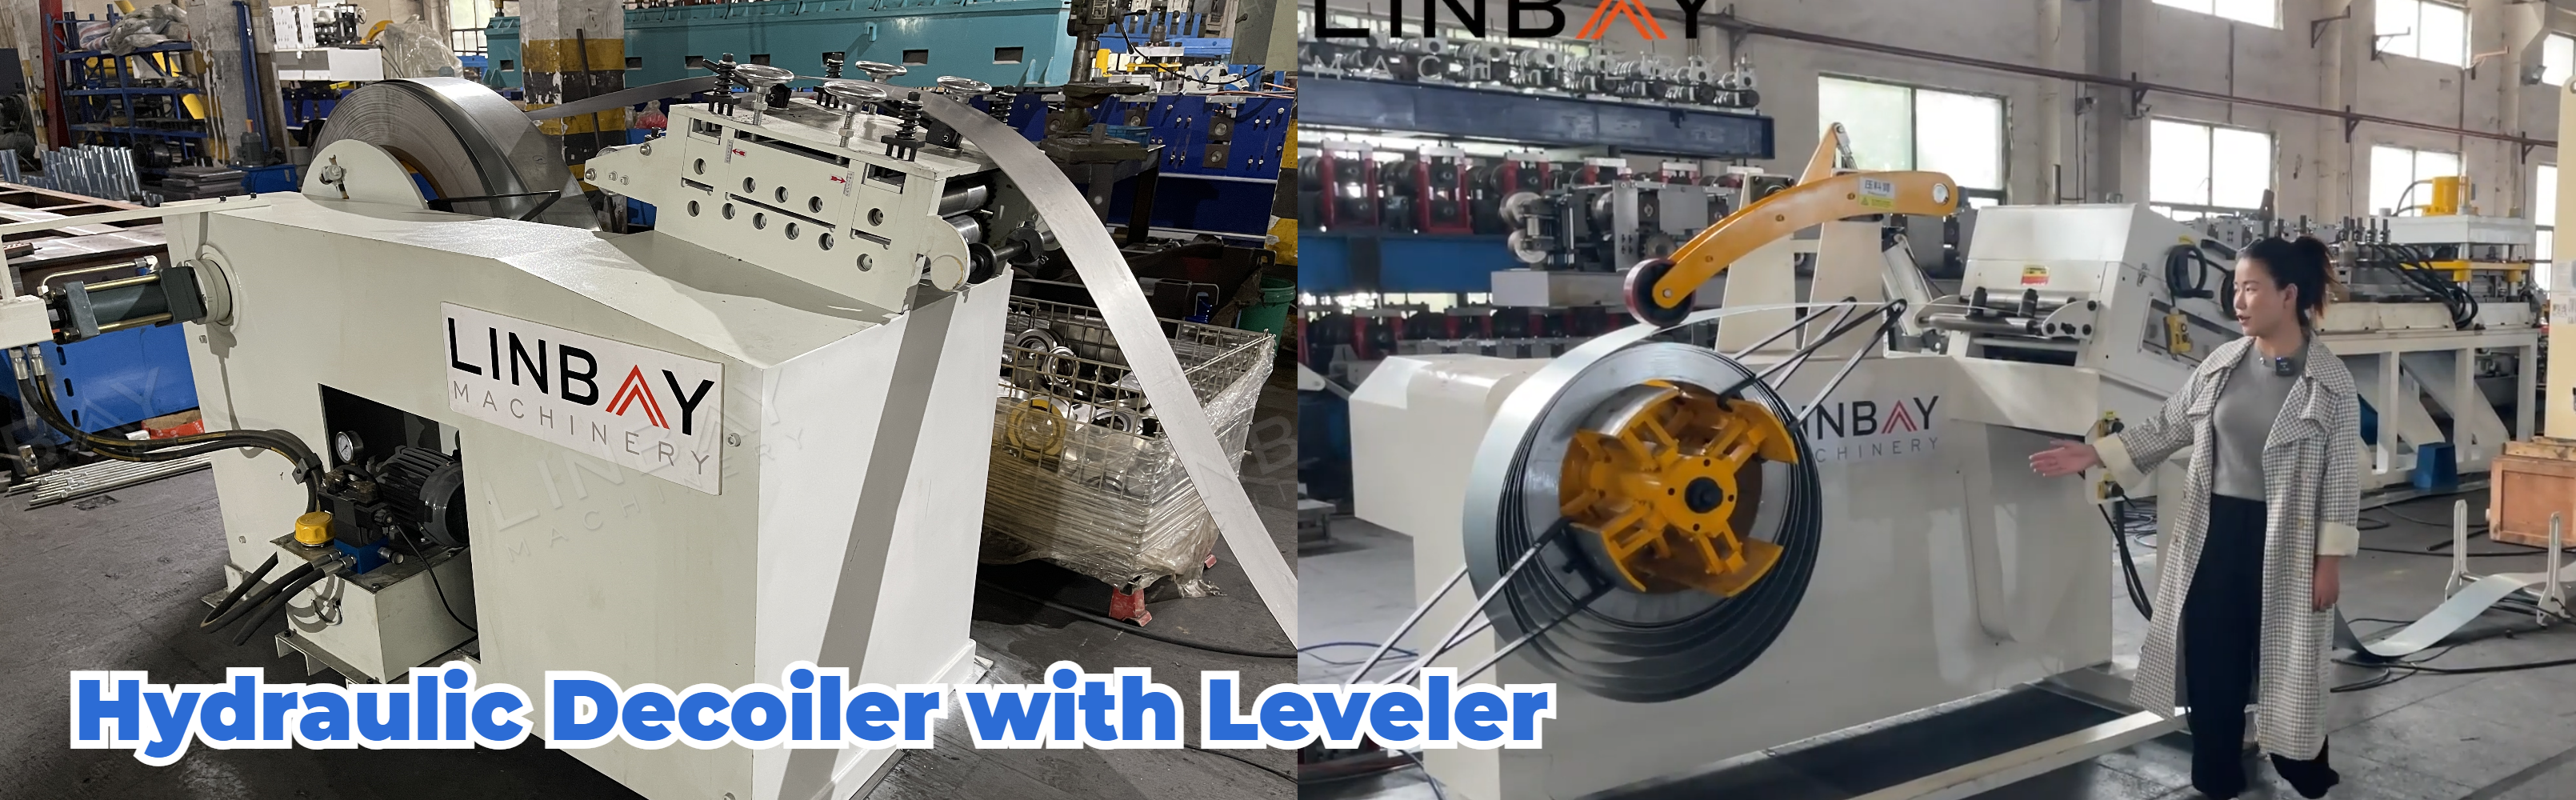
このタイプのデコイラーは、「2-in-1デコイラー&レベラー」とも呼ばれ、コンパクトな設計により生産ラインのスペースを約3メートル節約できるため、お客様の工場用地コストを削減できます。さらに、デコイラーとレベラー間の距離が短いため、セットアップの手間が最小限に抑えられ、コイルの供給と操作がより容易になります。
サーボフィーダー&パンチプレス
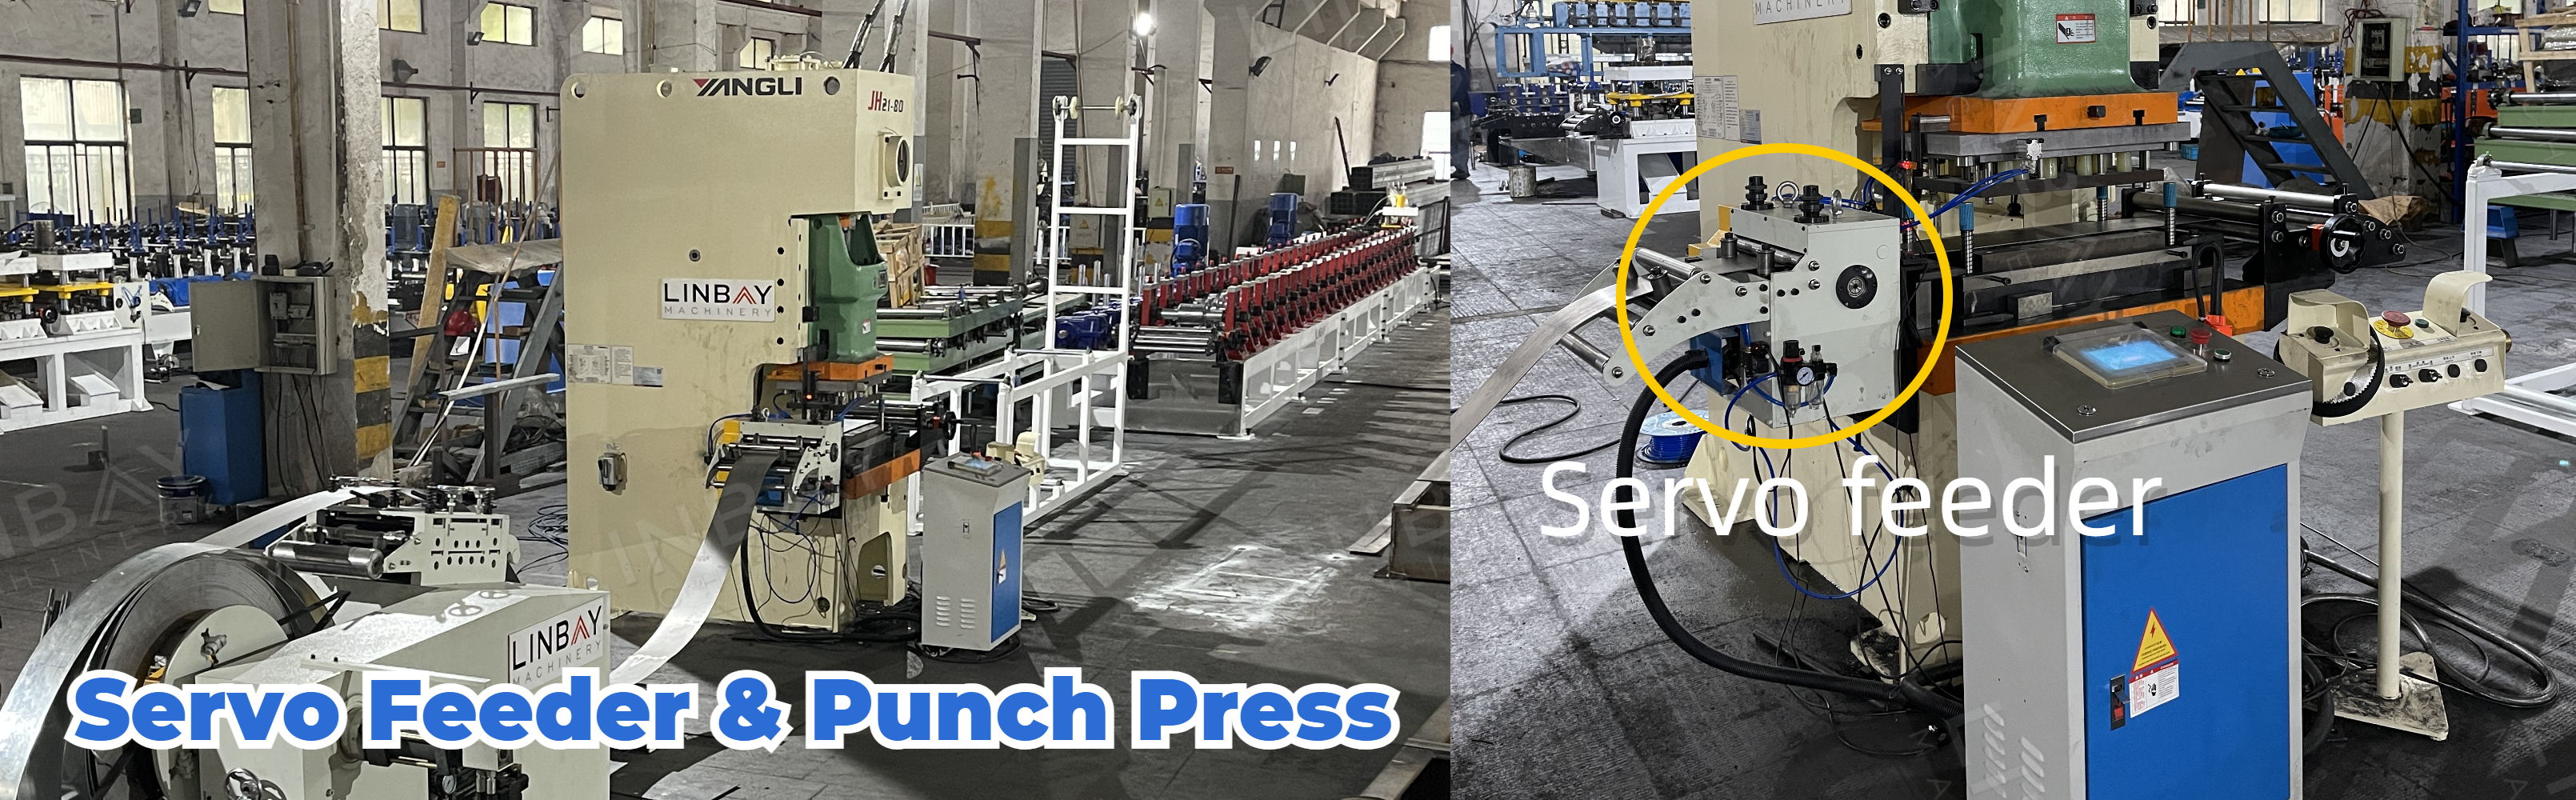
サーボモーターは起動・停止時の時間遅延がほとんどなく動作するため、コイルの送り長さを精密に制御でき、正確なパンチング加工が可能です。内部のフィーダー内の空気圧送り機構により、コイル表面の摩耗を効果的に防止します。
一般的に、支柱チャンネルの穴間隔は50mm、パンチングピッチは300mmです。同等のパンチング力を持つ油圧式パンチングマシンと比較して、このパンチングプレスは毎分約70回という高速なパンチング速度を実現します。
パンチプレスは油圧式パンチプレスに比べて初期投資費用が高くなる場合があるものの、特に大量生産においては長期的な費用対効果に優れています。さらに、機械部品がシンプルなため、メンテナンス費用も低く抑えられる可能性があります。
当社が中国の楊利(Yangli)ブランドのパンチプレスを主要かつ長期的な選択肢として選んだ理由は、楊利が世界中に複数の拠点を持ち、顧客にタイムリーなアフターサービスを提供できるためです。
ガイド
ガイドローラーは、コイルと機械が同じ中心線に沿って配置されるようにすることで、成形工程全体を通してコイルが歪まないことを保証します。
ロール成形機
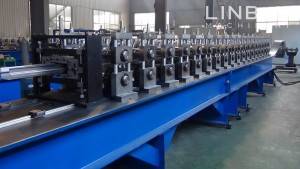
この成形機は鋳鉄製の構造とギアボックス駆動システムを採用しています。鋼コイルは合計28箇所の成形ステーションを通過し、図面の仕様に合致するまで変形されます。
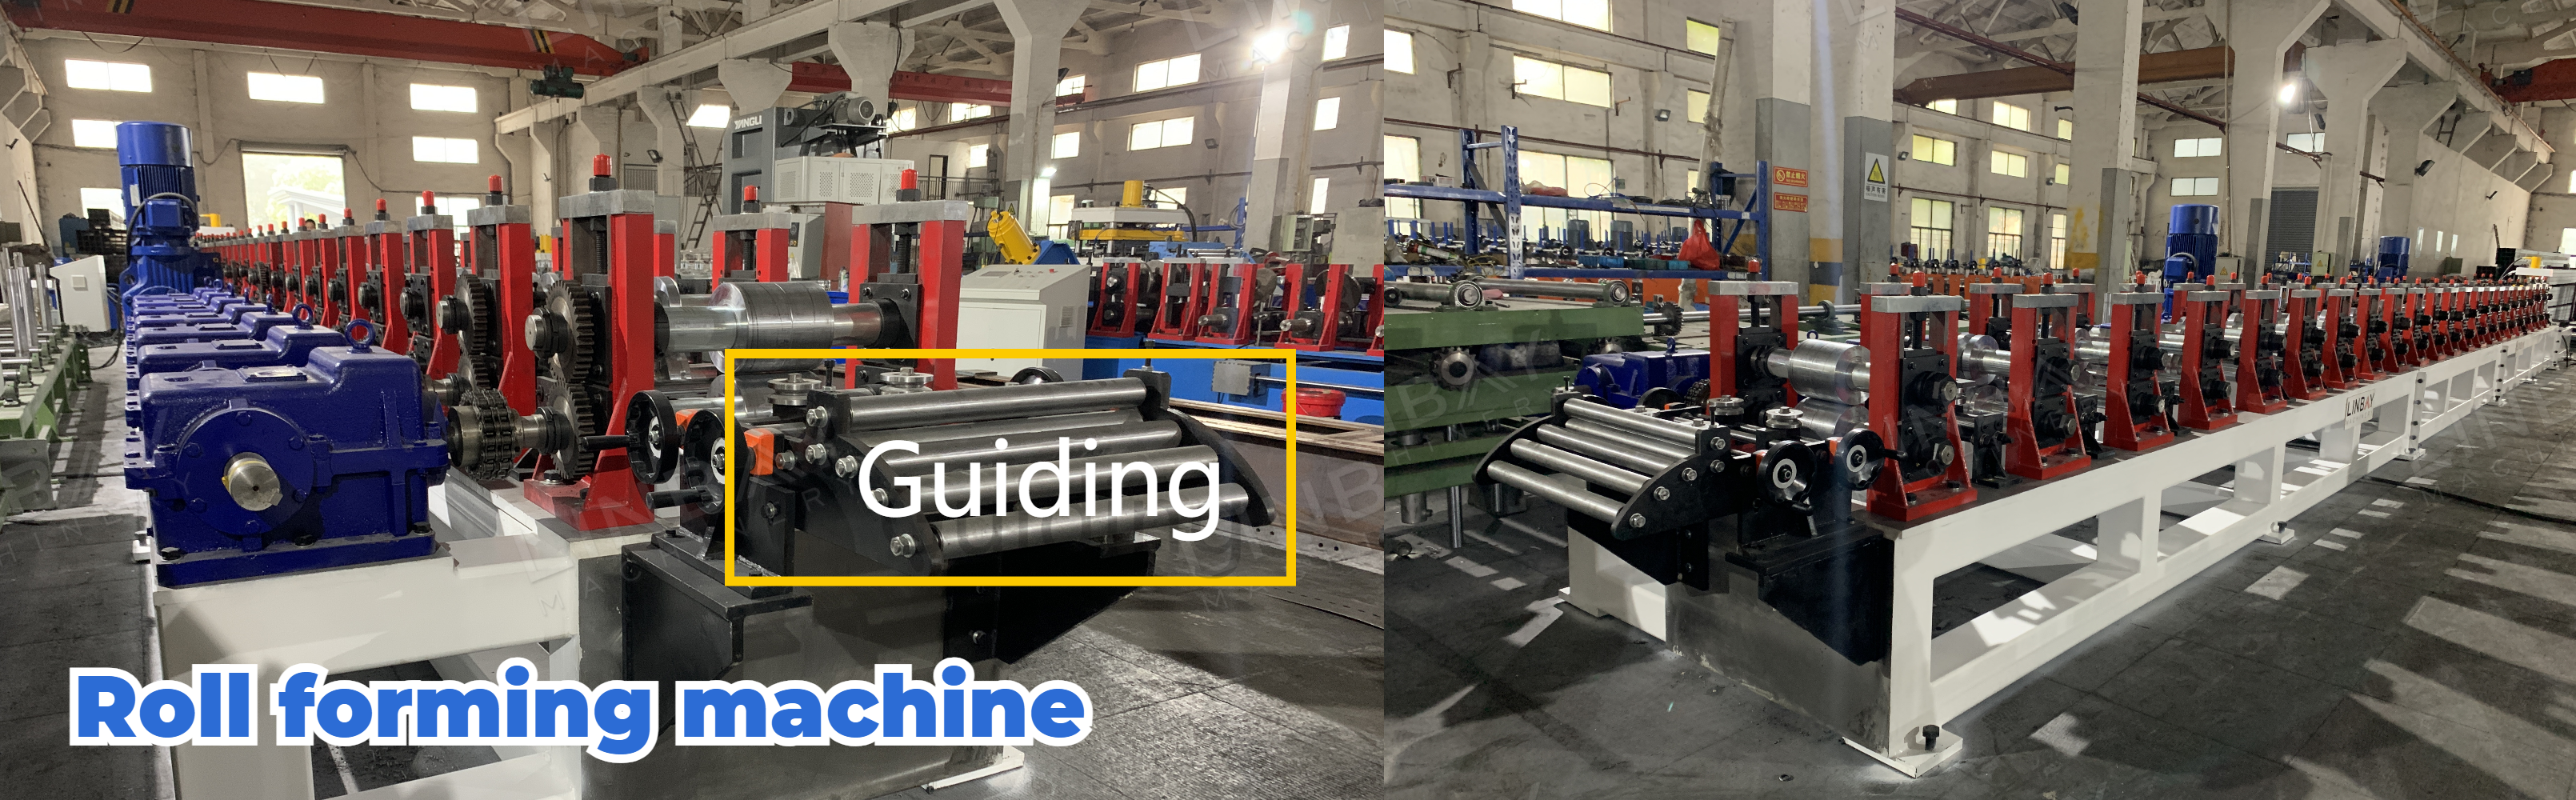
作業員がPLC制御パネルで寸法を設定すると、ロール成形機の成形ステーションは自動的に正しい位置に調整され、成形ポイントはローラーと連動して移動する。
成形ステーションの移動中の安全を確保するため、左右両側に距離センサーが2つずつ配置されています。これらのセンサーは、成形ステーションを調整できる最外側位置と最内側位置に対応しています。センサーは成形ステーションの基部を検出し、最内側センサーは成形ステーションが近づきすぎてローラー同士が衝突するのを防ぎ、最外側センサーは成形ステーションがレールから外れて落下するのを防ぎます。
成形ローラーの表面は、保護とローラーの寿命延長のためにクロムメッキが施されています。
フライングハイドロリックカット
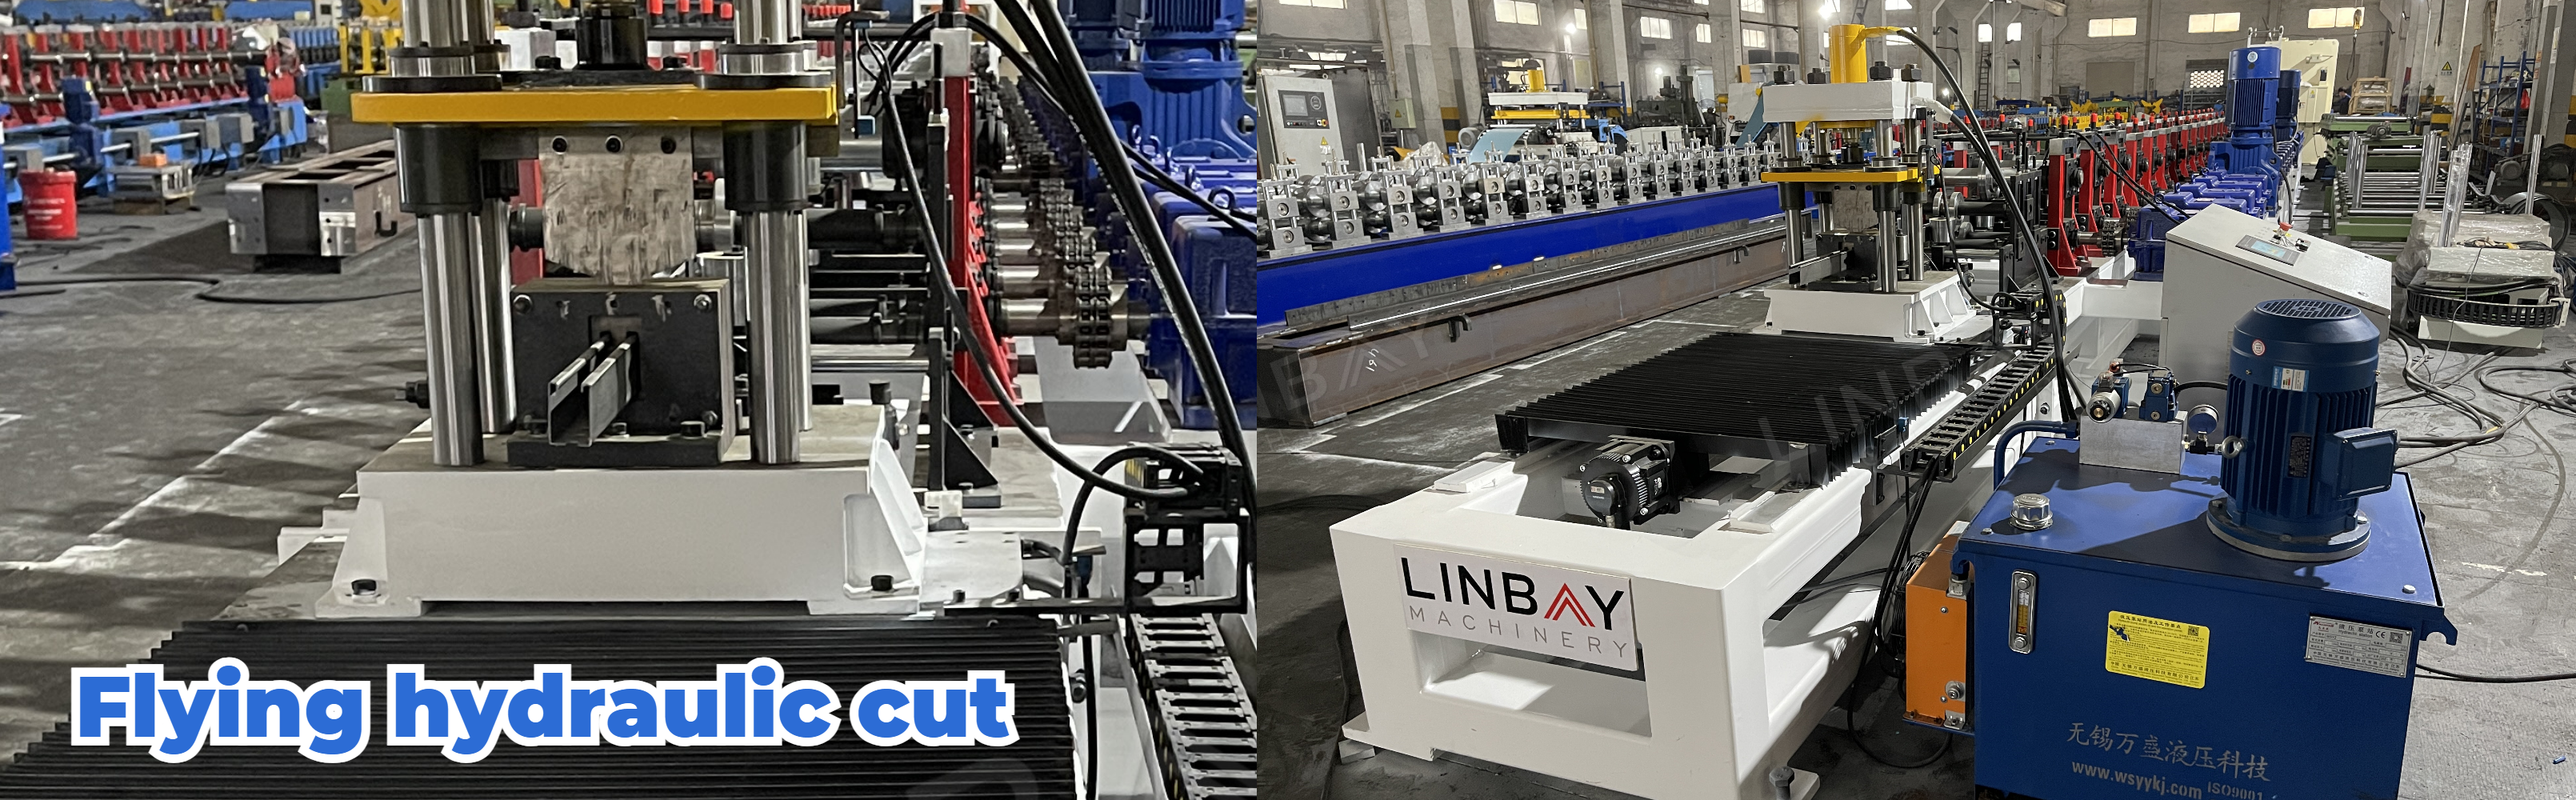
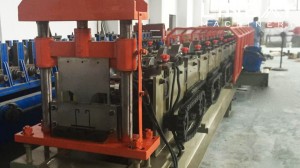
切断機のベースはレール上を前後に移動できるため、鋼コイルをロール成形機に連続的に送り込むことができます。この構成により、ロール成形機を停止する必要がなくなり、生産ライン全体の速度が向上します。切断刃の金型は、各プロファイルの形状に合わせて特注されます。そのため、サイズごとに専用の切断刃金型セットが必要です。
1. デコイラー

2. 給餌

3.パンチ

4. ロール成形スタンド

5. 駆動システム

6. 切断システム

その他

アウトテーブル