Профиль
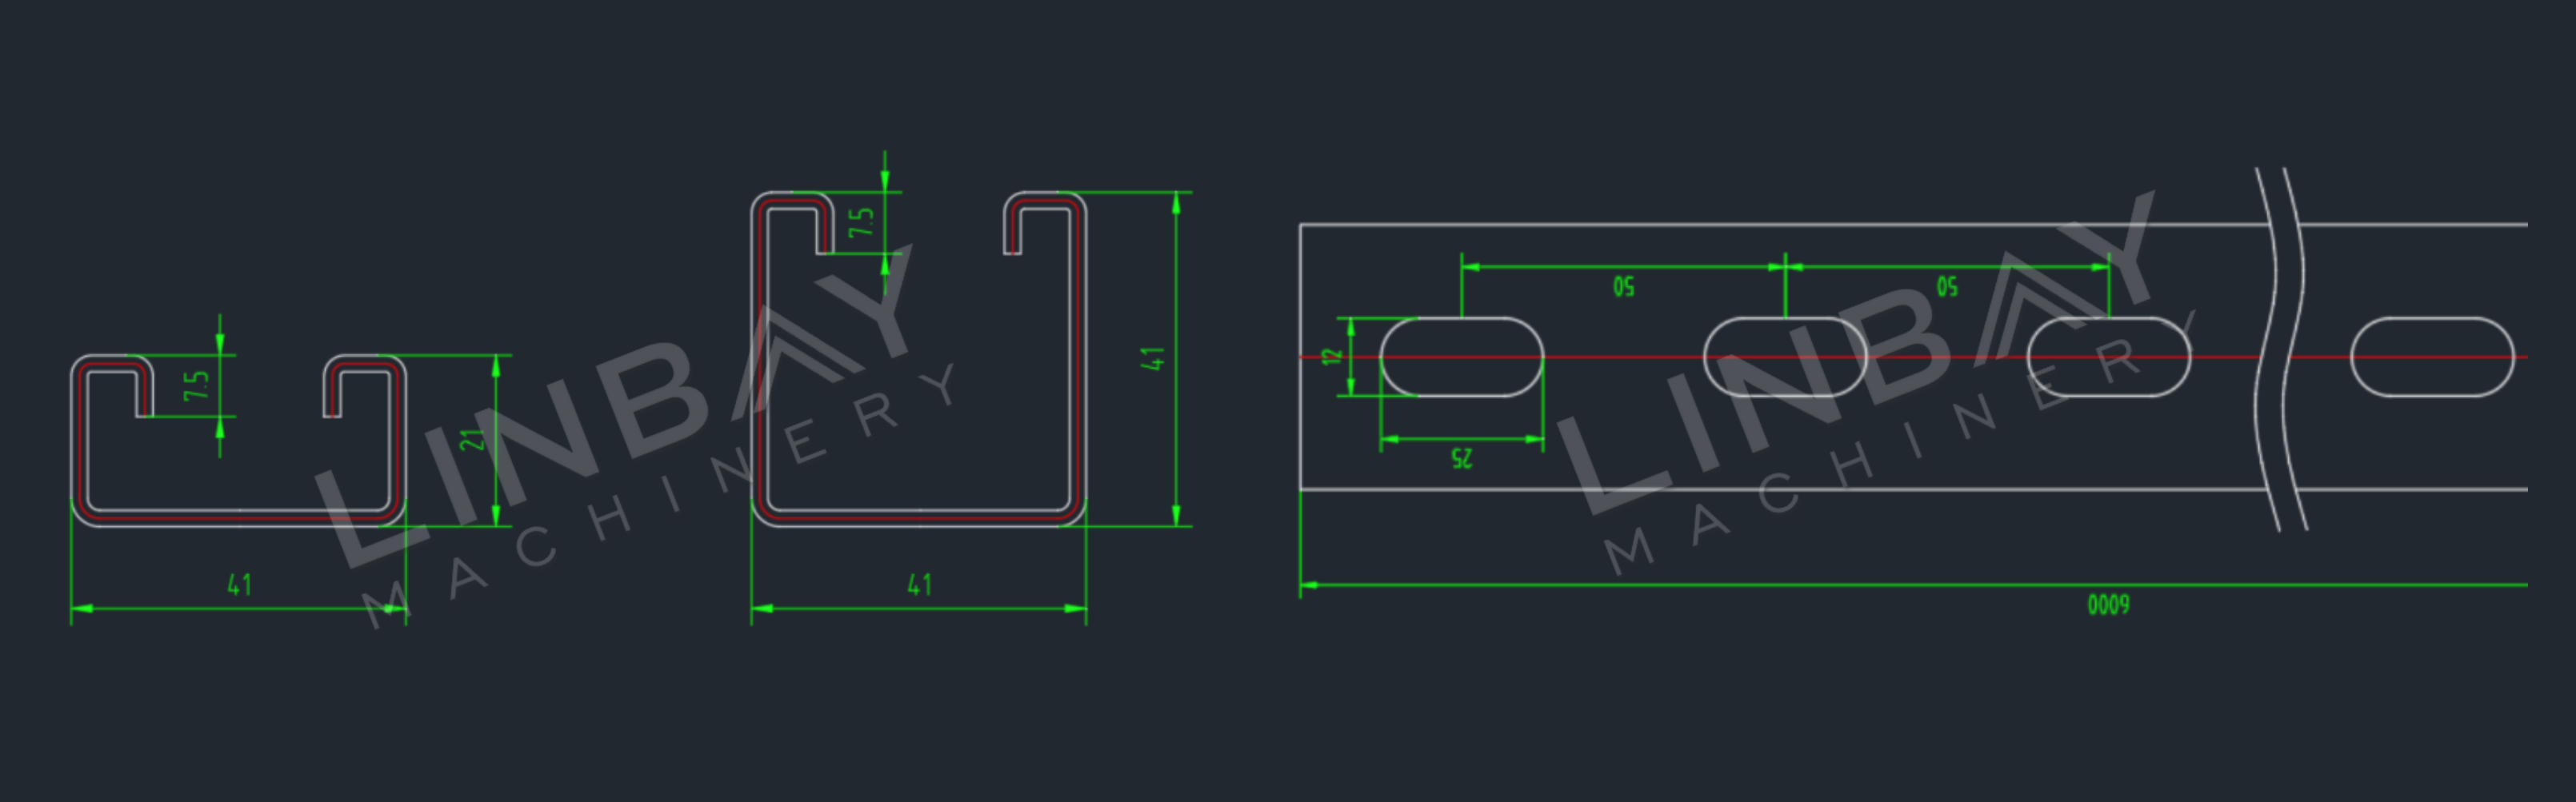
Профили распорок обычно изготавливаются из оцинкованной стали толщиной 1,5-2,0 мм или 2,0-2,5 мм, или из нержавеющей стали толщиной 1,5-2,0 мм. Они имеют отверстия или пазы, расположенные на равном расстоянии друг от друга по всей длине, что облегчает крепление болтов, гаек или других крепежных элементов.
Производственная линия с автоматической регулировкой размеров идеально подходит для изготовления изделий различных размеров, таких как распространенные габариты 41*41, 41*21, 41*52, 41*62, 41*72 и 41*82 мм. Чем выше высота профиля, тем больше требуется формовочных станций, что, в свою очередь, увеличивает стоимость профилирующего станка.
Реальный пример — основные технические параметры
Блок-схема
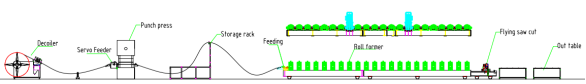
Гидравлический разматыватель с выравнивателем — Сервоприводной подающий механизм — Пресс для штамповки — Направляющие — Прокатно-профильный станок — Гидравлическая резка с выдвижным столом
Основные технические параметры
1. Скорость намотки лески: 15 м/мин, регулируемая.
2. Размеры: 41*41 мм и 41*21 мм.
3. Толщина материала: 1,5-2,5 мм
4. Подходящий материал: оцинкованная сталь.
5. Прокатно-профильный станок: чугунная конструкция и система привода с редуктором.
6. Система резки и гибки: Гидравлическая резка с подачей материала в полете. Валкоформовочный станок не останавливается во время резки.
7. Изменение размера: Автоматически.
8. Шкаф ПЛК: система Siemens.
Реальный пример - описание
Гидравлический разматыватель с выравнивателем
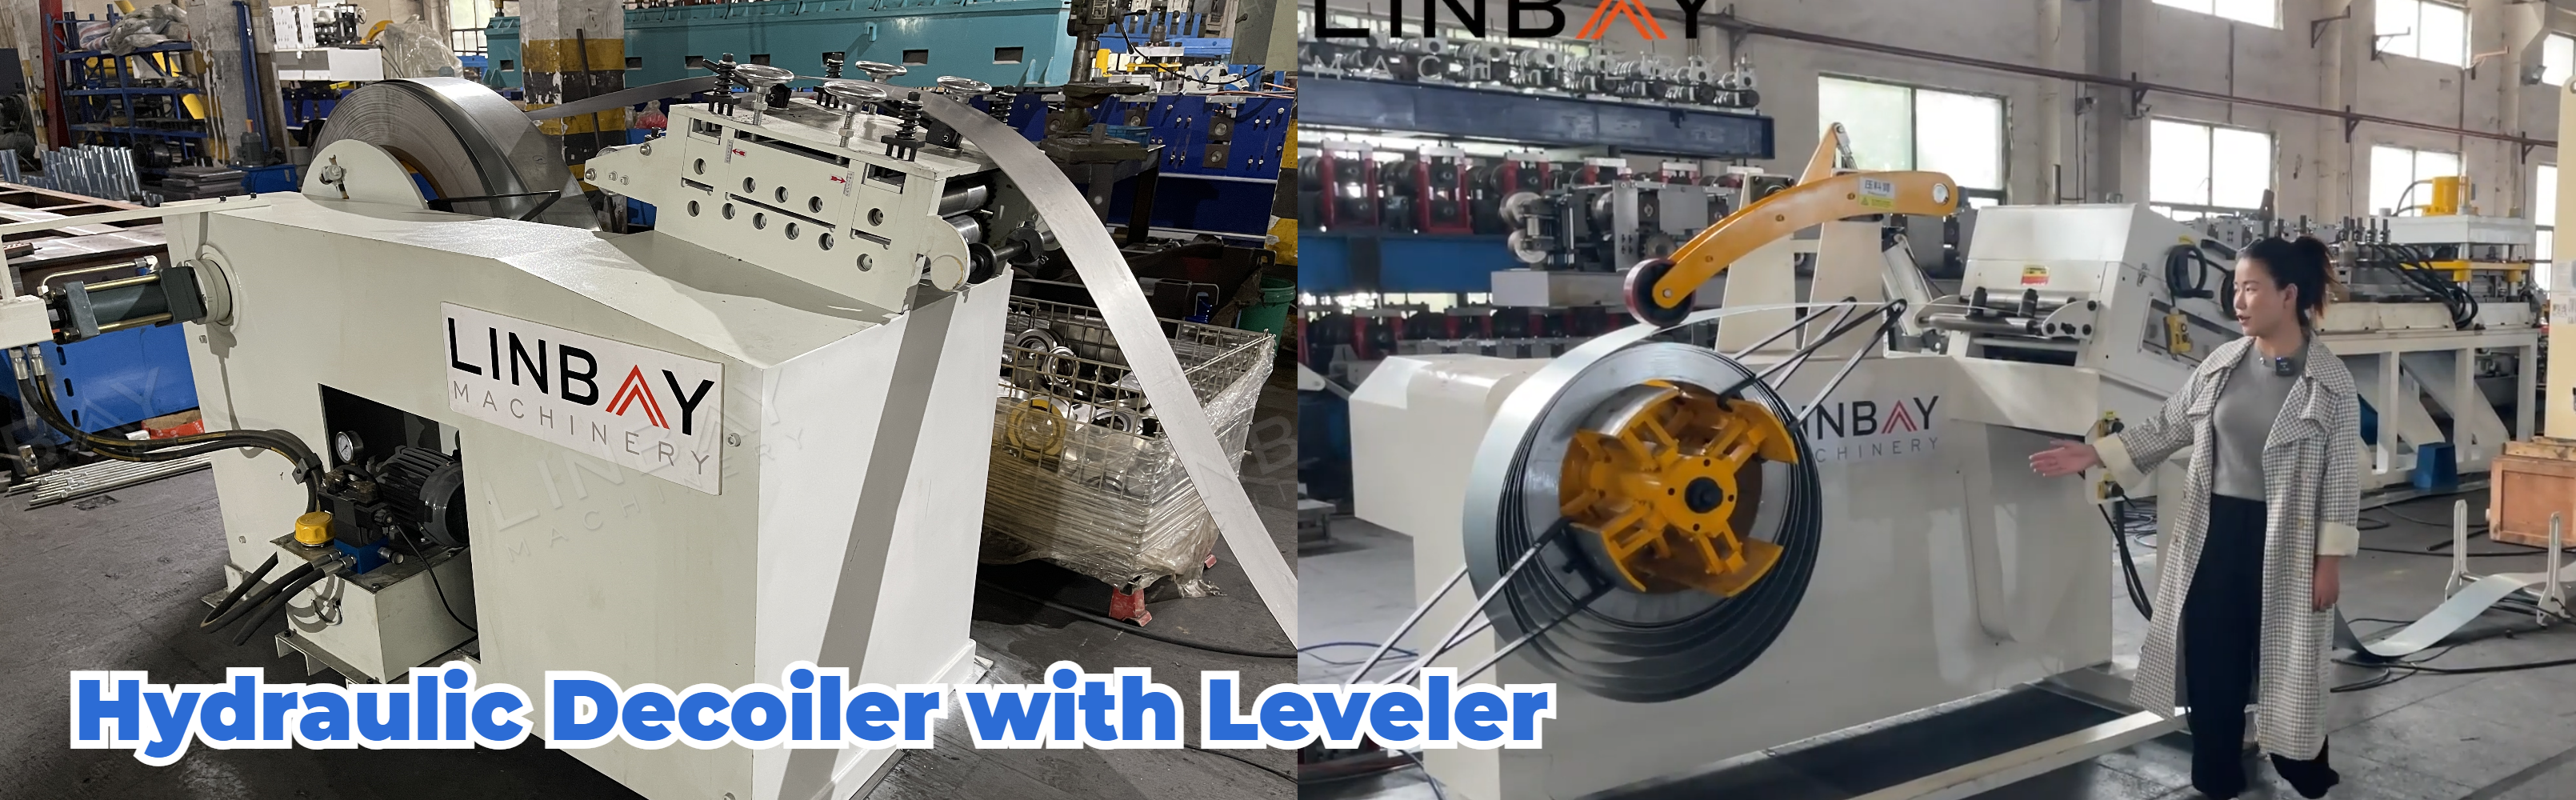
Этот тип разматывателя, также известный как «разматыватель и выравниватель 2-в-1», отличается компактной конструкцией, позволяющей сэкономить до 3 метров производственной площади, что снижает затраты на аренду земли для наших клиентов. Кроме того, меньшее расстояние между разматывателем и выравнивателем минимизирует сложности при настройке, делая подачу рулонов и работу более удобными.
Сервоприводной подающий механизм и пресс для штамповки
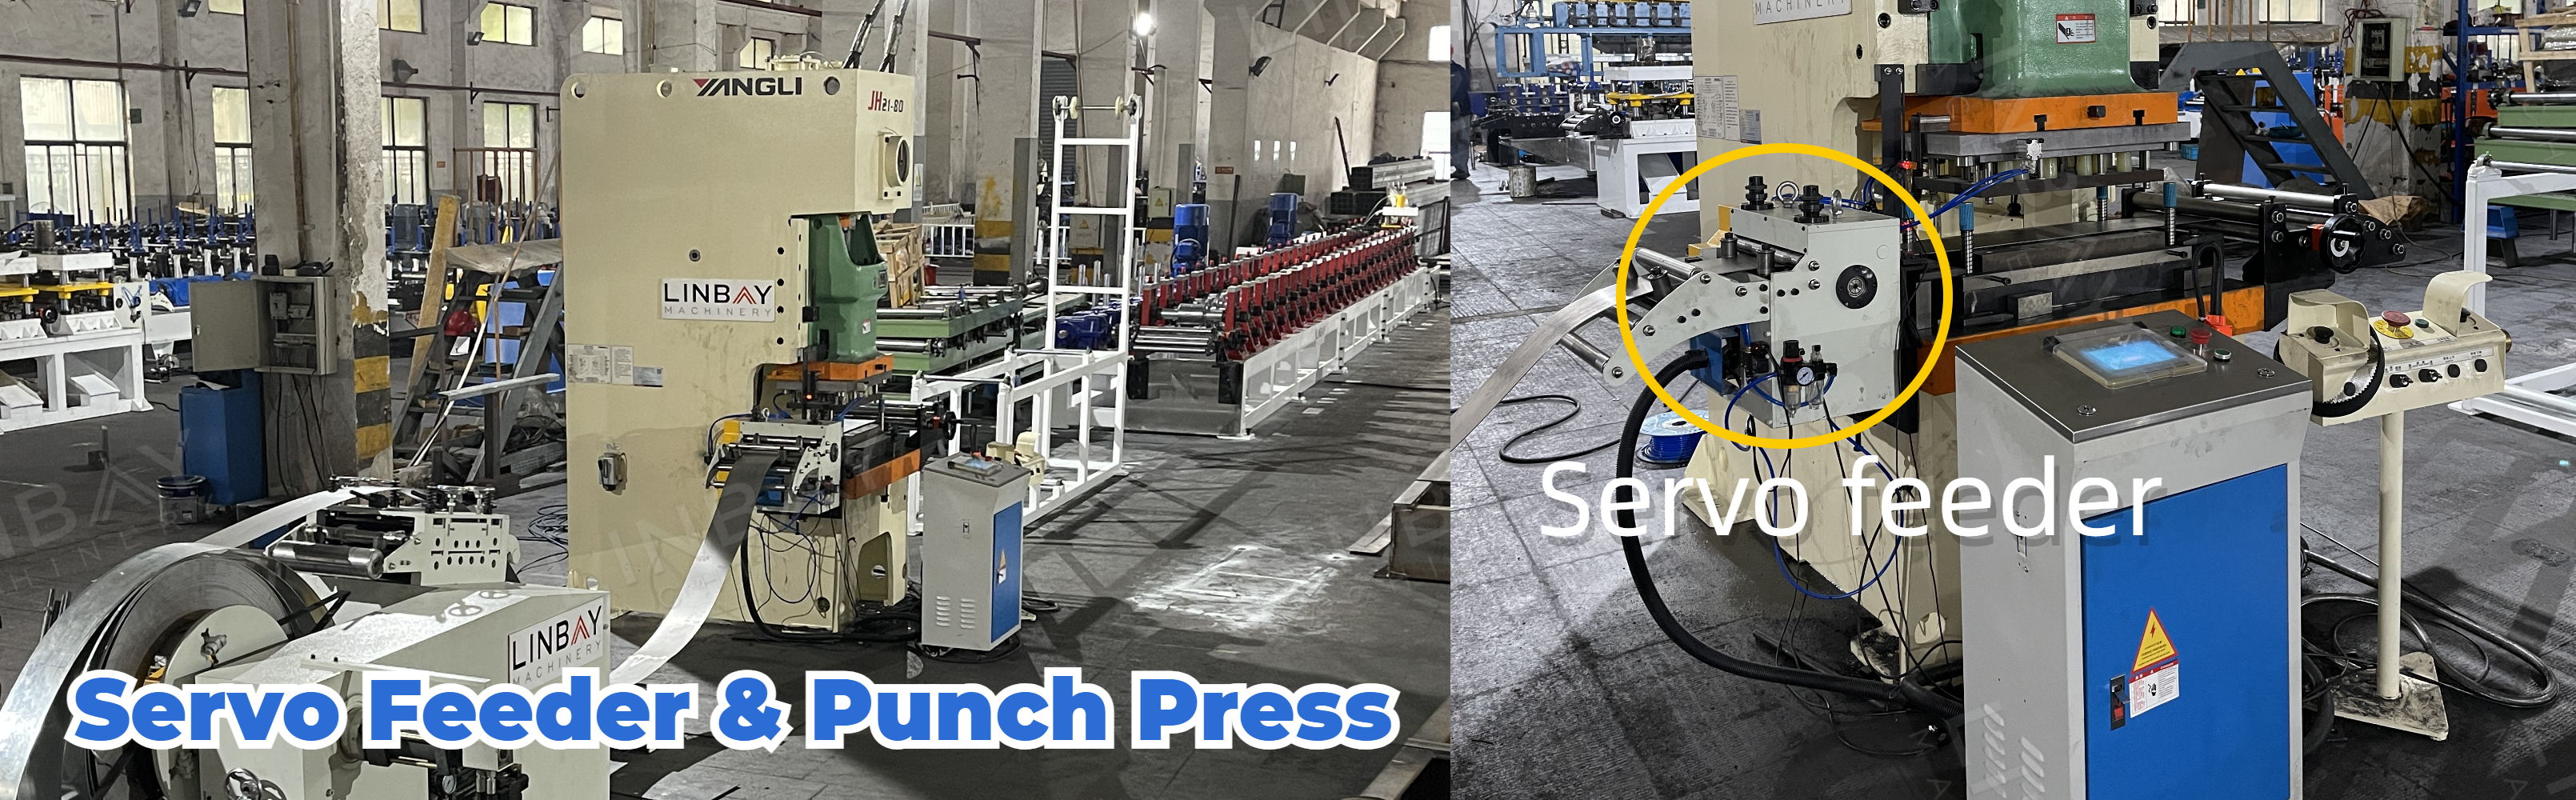
Сервомотор работает практически без задержки запуска-остановки, что позволяет точно контролировать длину подачи рулона для качественной штамповки. Внутренняя пневматическая подача в подающем устройстве эффективно защищает поверхность рулона от истирания.
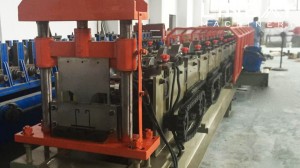
Как правило, расстояние между отверстиями в профиле составляет 50 мм, а шаг пробивки — 300 мм. По сравнению с гидравлическими пробивными станками с эквивалентной силой пробивки, пробивной пресс обеспечивает более высокую скорость пробивки — приблизительно 70 раз в минуту.
Хотя первоначальные инвестиционные затраты на штамповочные прессы могут быть выше, чем на гидравлические штамповочные прессы, они обеспечивают лучшую долгосрочную экономическую эффективность, особенно при крупносерийном производстве. Кроме того, затраты на техническое обслуживание штамповочных прессов могут быть ниже благодаря более простым механическим компонентам.
В качестве основного и долгосрочного решения мы выбрали штамповочные прессы марки Yangli из Китая, поскольку компания Yangli имеет множество представительств по всему миру, что обеспечивает своевременную послепродажную поддержку и обслуживание наших клиентов.
Наставничество
Направляющие ролики обеспечивают выравнивание рулона и станка по одной и той же центральной линии, гарантируя, что рулон останется неискаженным на протяжении всего процесса формования.
Прокатно-формовочный станок
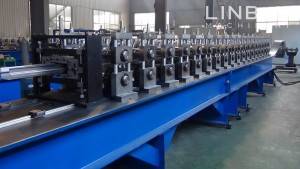
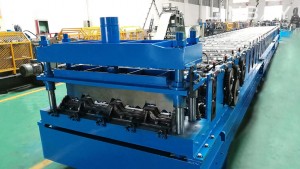
Данная формовочная машина имеет чугунную конструкцию и редукторный привод. Стальная рулонная сталь проходит через 28 формовочных станций, подвергаясь деформации до тех пор, пока не будет соответствовать спецификациям, указанным на чертежах.
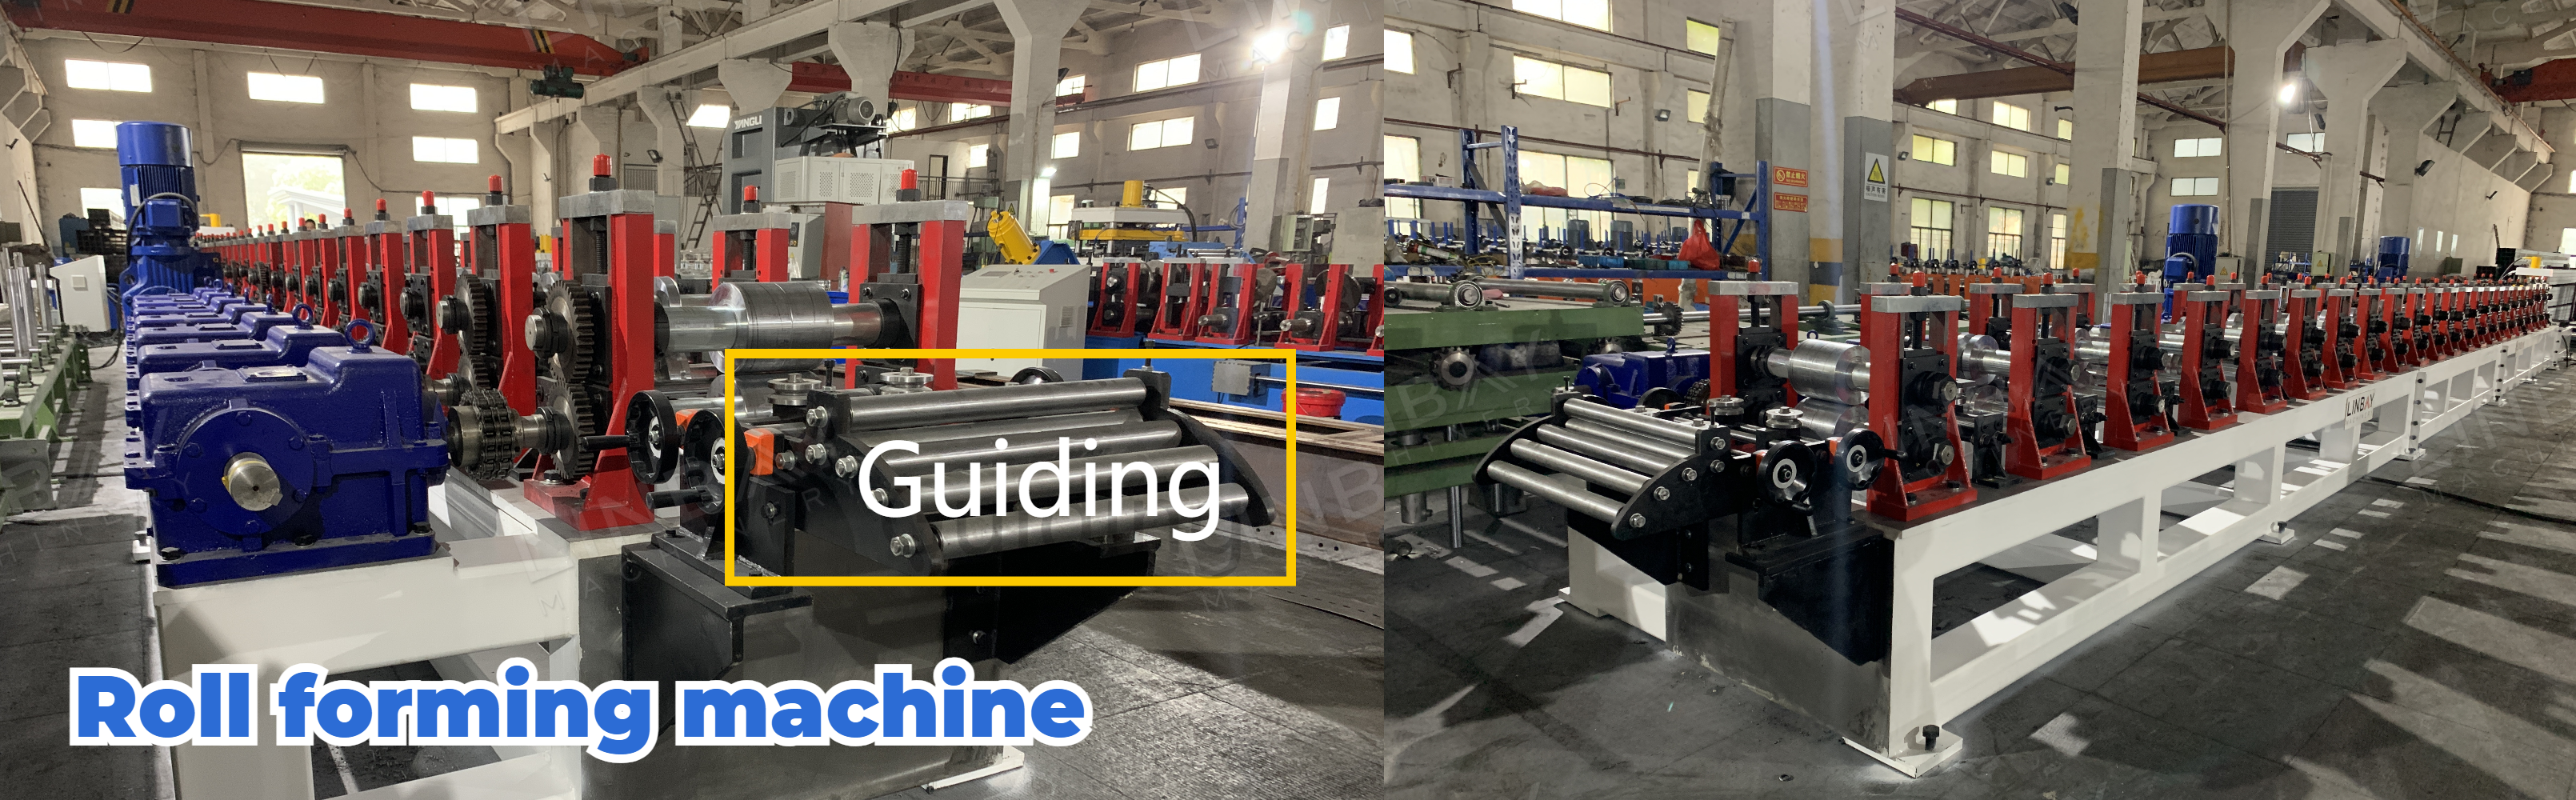
После того как рабочие установят размеры на панели управления ПЛК, формовочные станции профилировочного станка автоматически отрегулируются в нужное положение, при этом точка формовки будет перемещаться синхронно с роликами.
Для обеспечения безопасности при перемещении формовочных станций с левой и правой сторон установлены два датчика расстояния. Эти датчики соответствуют крайним и внутренним положениям, в которые можно установить формовочные станции. Они отслеживают основание формовочных станций: самый внутренний датчик предотвращает слишком близкое приближение формовочных станций и столкновение роликов, а самый внешний датчик предотвращает отсоединение формовочных станций от направляющих и их падение.
Поверхность формовочных роликов хромирована для защиты и продления срока службы роликов.
Летающая гидравлическая резка
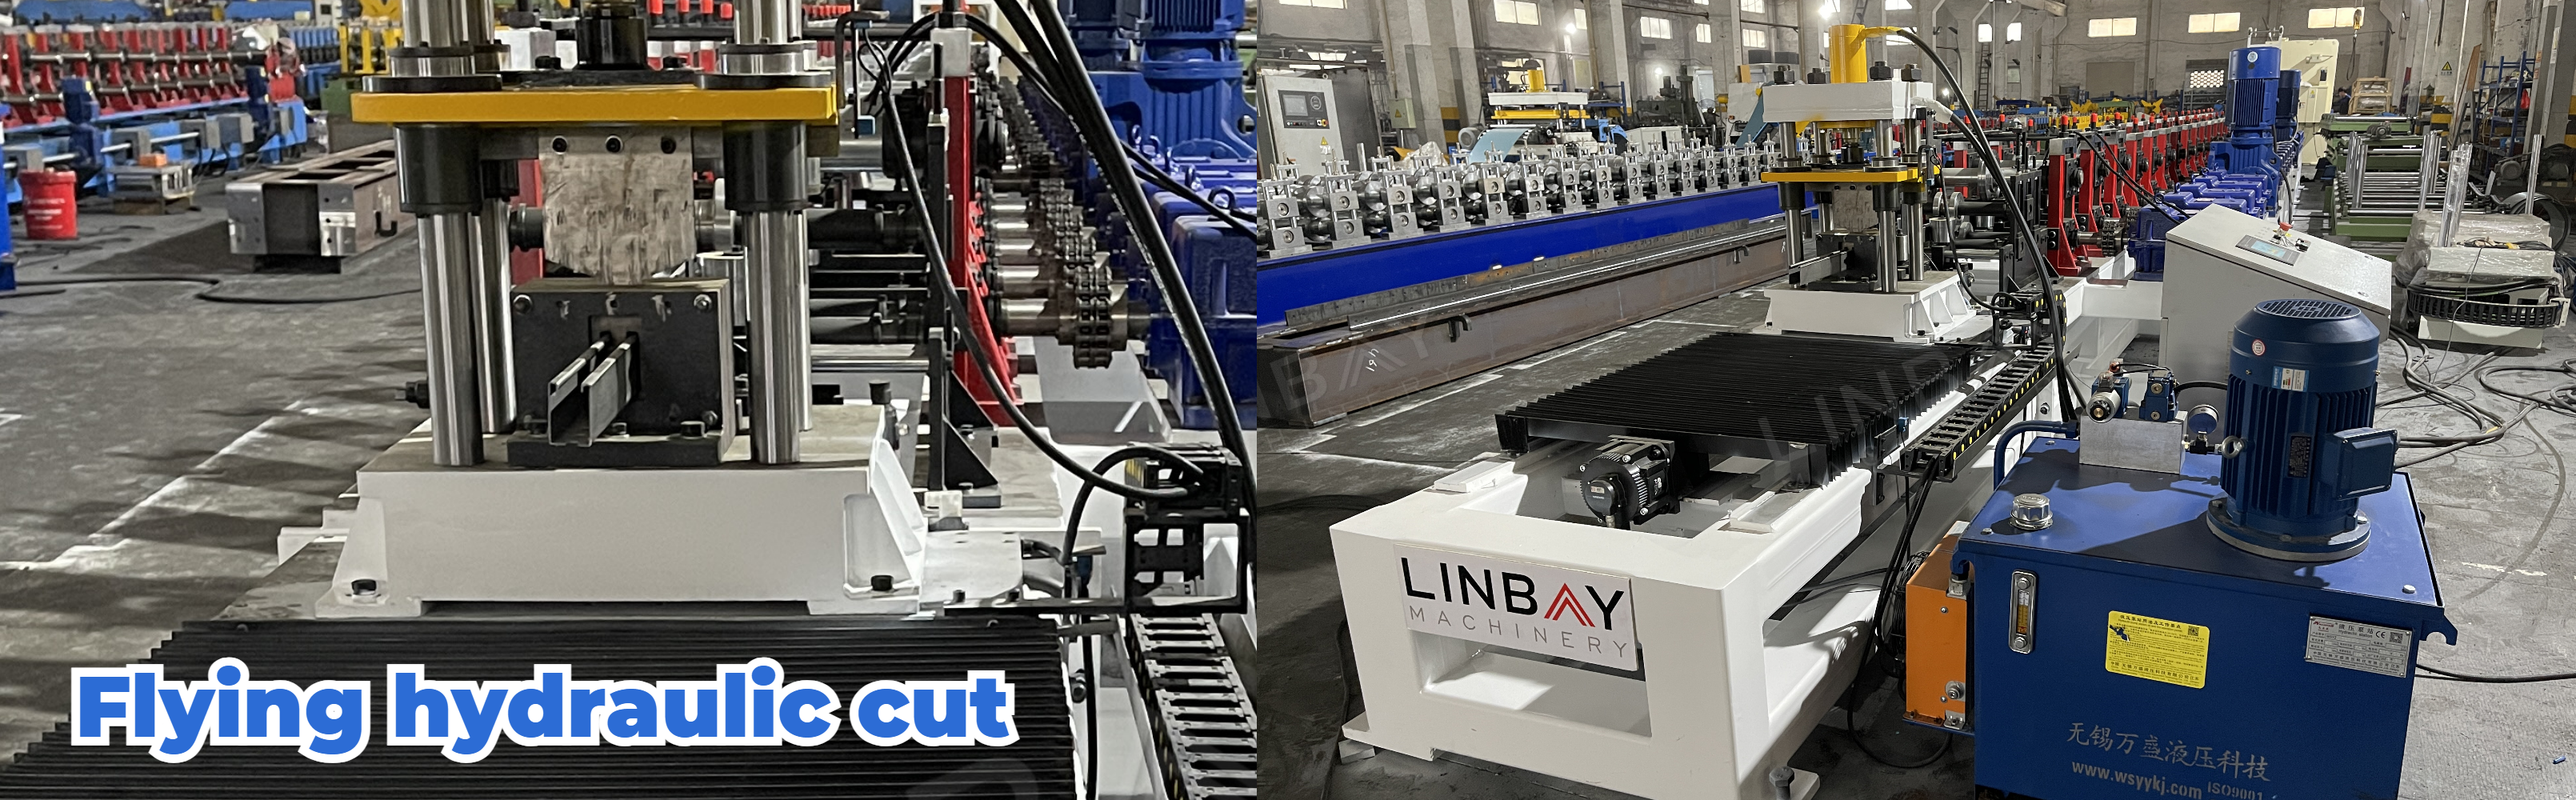
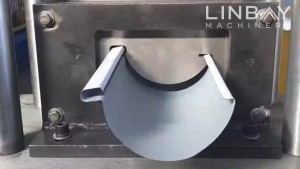
Основание режущего станка может перемещаться вперед и назад по направляющей, обеспечивая непрерывное продвижение стальной рулона через профилировочный станок. Такая конструкция исключает необходимость остановки профилировочного станка, тем самым увеличивая общую скорость производственной линии. Формы для режущих лезвий изготавливаются с учетом формы каждого конкретного профиля. Поэтому для каждого размера требуется свой собственный набор форм для режущих лезвий.
1. Разматыватель

2. Кормление

3. Пробивка

4. Станы для профилирования вальцов

5. Система привода

6. Система резки

Другие

Внешний стол