प्रोफाइल
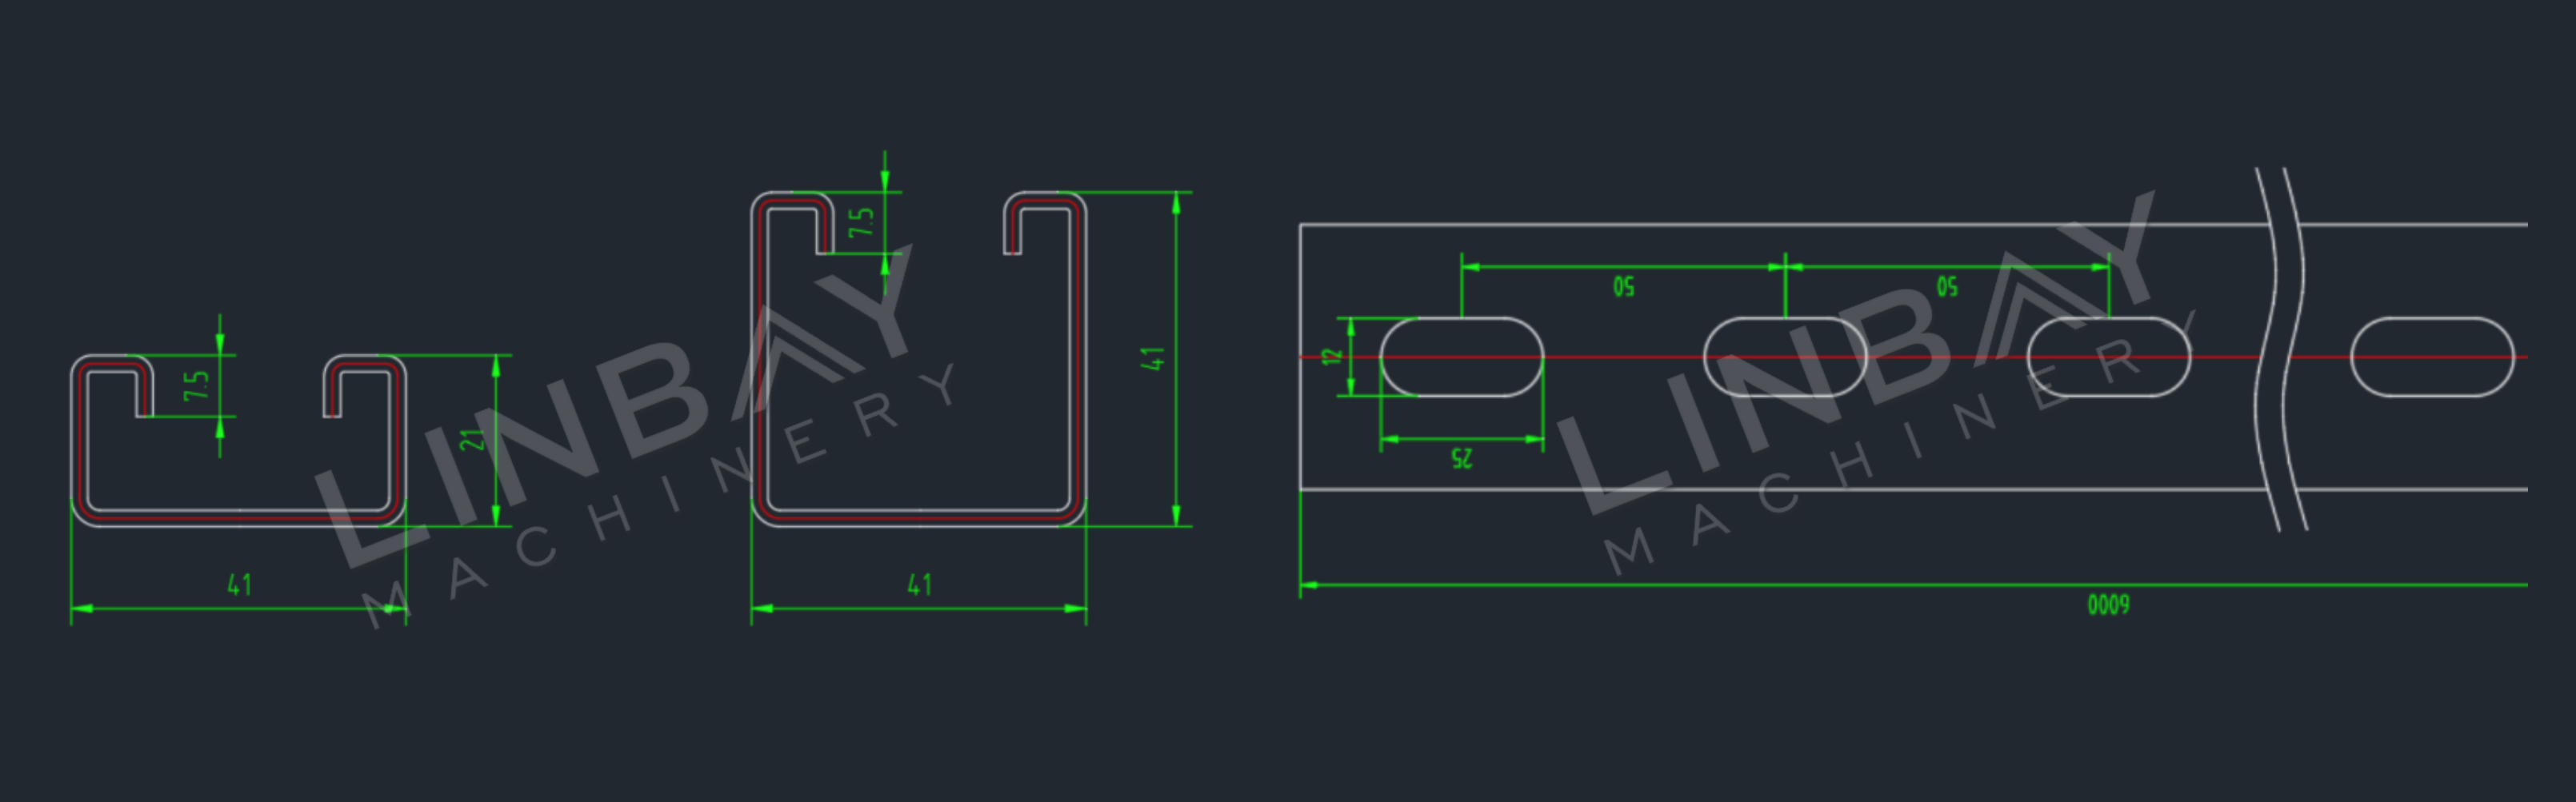
स्ट्रट चॅनल सामान्यतः १.५-२.० मिमी किंवा २.०-२.५ मिमी जाडीच्या गॅल्व्हनाइज्ड स्टीलचे किंवा १.५-२.० मिमी जाडीच्या स्टेनलेस स्टीलचे बनलेले असतात. त्यांच्या लांबीवर नियमित अंतरावर छिद्रे किंवा खाचा (स्लॉट्स) डिझाइन केलेल्या असतात, ज्यामुळे बोल्ट, नट किंवा इतर फास्टनर्स सहजपणे जोडता येतात.
41*41, 41*21, 41*52, 41*62, 41*72, आणि 41*82 मिमी यांसारख्या सामान्य मापांच्या उत्पादनासाठी स्वयंचलित आकार समायोजन असलेली उत्पादन लाइन आदर्श आहे. स्ट्रट चॅनलची उंची जितकी जास्त असते, तितक्या जास्त फॉर्मिंग स्टेशन्सची आवश्यकता असते, ज्यामुळे रोल फॉर्मिंग मशीनची किंमत वाढते.
वास्तविक प्रकरण-मुख्य तांत्रिक मापदंड
फ्लो चार्ट
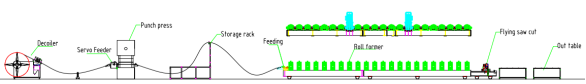
लेव्हलरसह हायड्रॉलिक डिकॉइलर--सर्वो फीडर--पंच प्रेस--गाइडिंग--रोल फॉर्मिंग मशीन--फ्लाइंग हायड्रॉलिक कट--आउट टेबल
मुख्य तांत्रिक मापदंड
१. रेषेचा वेग: १५ मी/मिनिट, समायोजित करण्यायोग्य
२. आकारमान: ४१*४१ मिमी आणि ४१*२१ मिमी.
३. साहित्याची जाडी: १.५-२.५ मिमी
४. योग्य साहित्य: गॅल्व्हनाइज्ड स्टील
५. रोल फॉर्मिंग मशीन: कास्ट-आयर्न स्ट्रक्चर आणि गिअरबॉक्स ड्रायव्हिंग सिस्टीम.
६. कटिंग आणि बेंडिंग प्रणाली: फ्लाइंग हायड्रॉलिक कट. कटिंग करताना रोल फॉर्मर थांबत नाही.
७. आकार बदलणे: आपोआप.
८. पीएलसी कॅबिनेट: सिमेन्स सिस्टीम.
वास्तविक प्रकरणाचे वर्णन
लेव्हलरसह हायड्रॉलिक डिकॉइलर
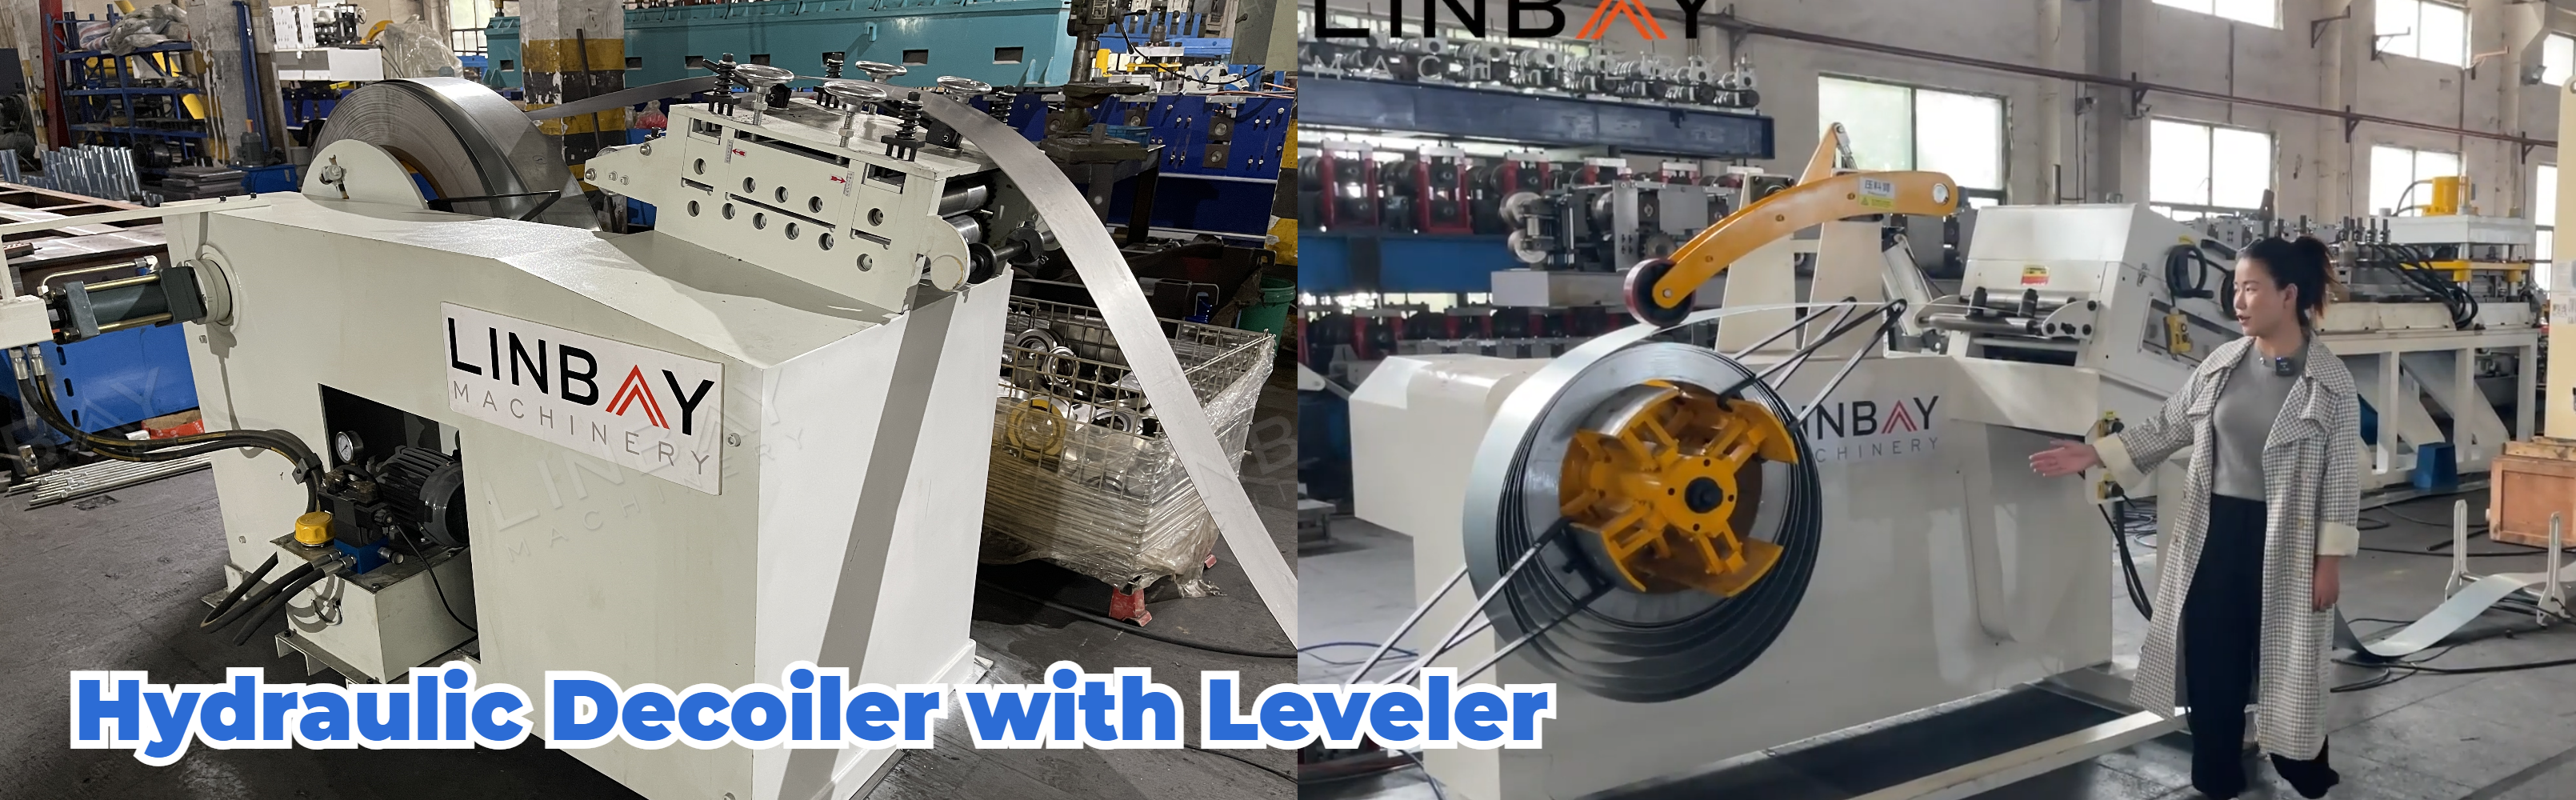
या प्रकारच्या डिकॉइलरला '2-इन-1 डिकॉइलर आणि लेव्हलर' असेही म्हणतात. याची रचना कॉम्पॅक्ट असून, त्यामुळे उत्पादन लाइनवर सुमारे 3 मीटर जागेची बचत होते आणि परिणामी आमच्या ग्राहकांचा फॅक्टरीमधील जागेचा खर्च कमी होतो. याव्यतिरिक्त, डिकॉइलर आणि लेव्हलरमधील कमी अंतरामुळे सेटअपमधील अडचणी कमी होतात, ज्यामुळे कॉइल फीडिंग आणि ऑपरेशन अधिक सोयीस्कर होते.
सर्वो फीडर आणि पंच प्रेस
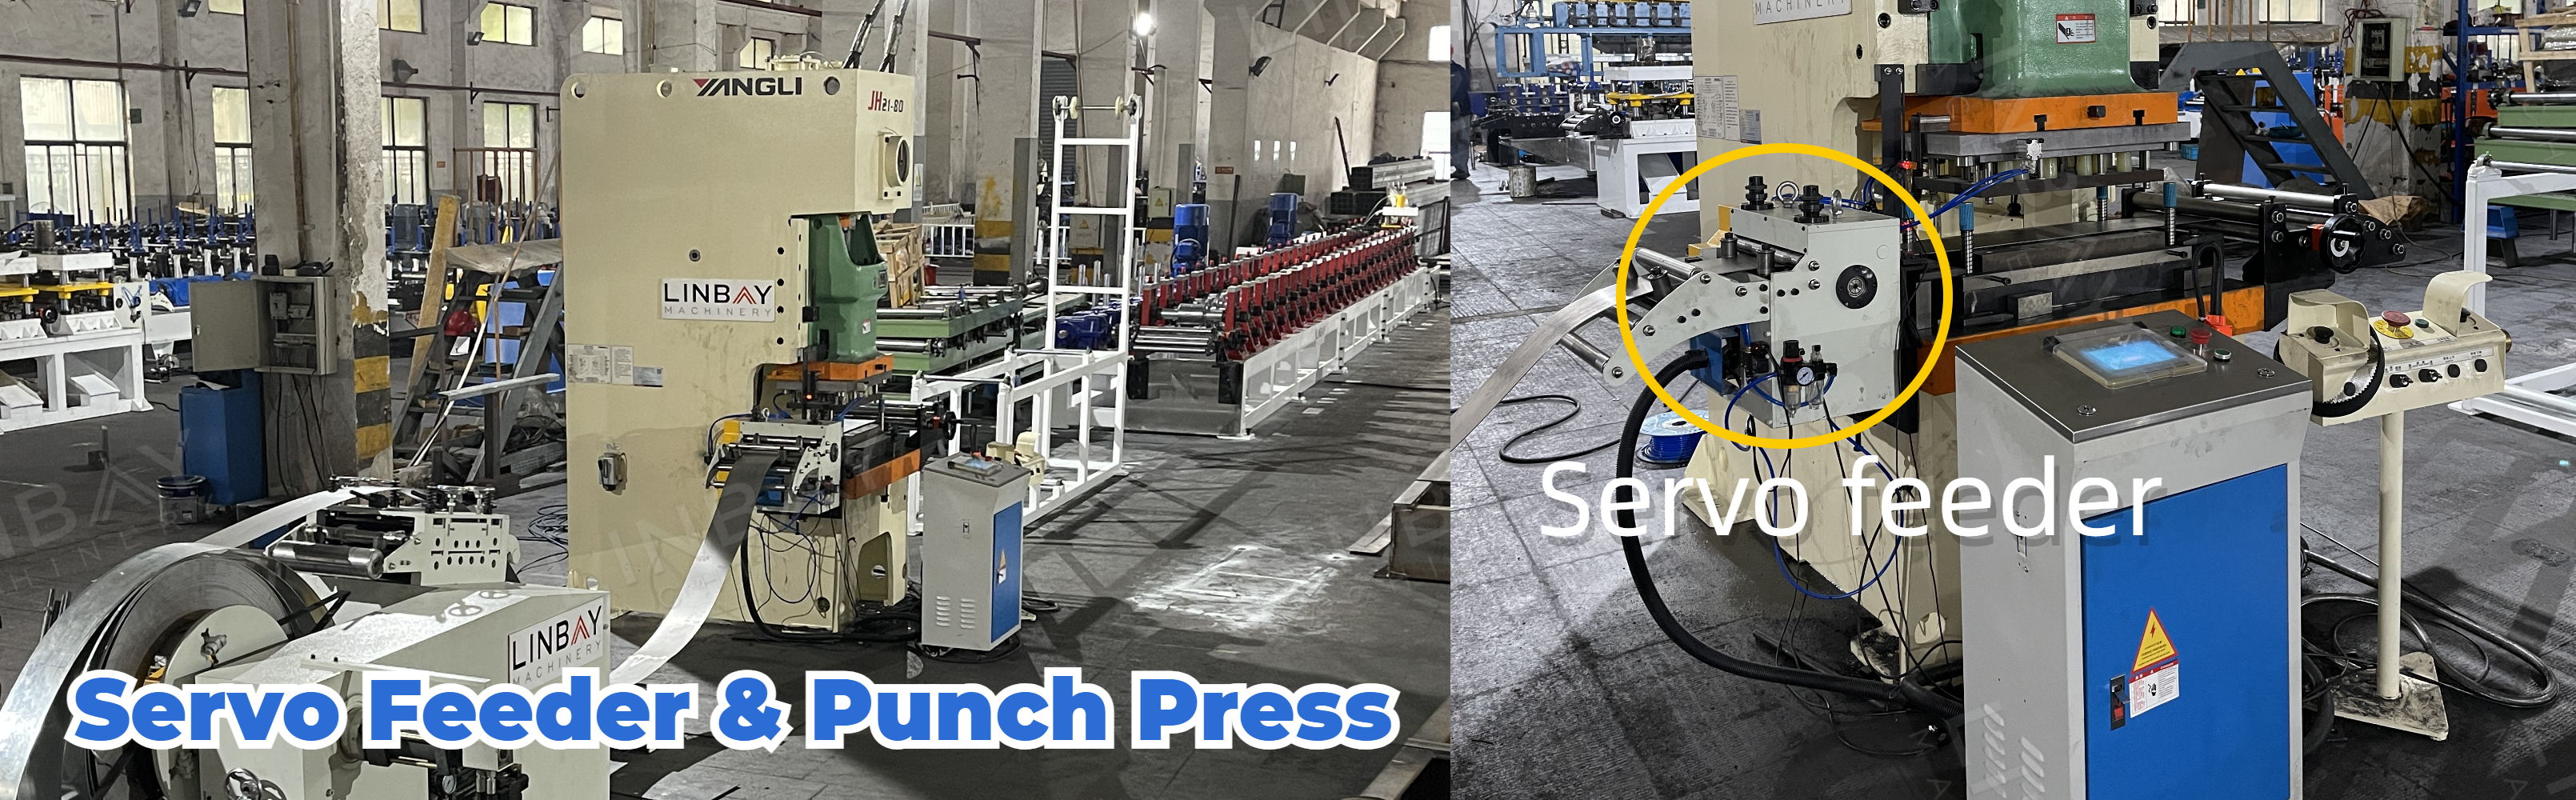
सर्वो मोटर जवळजवळ कोणत्याही स्टार्ट-स्टॉप वेळेच्या विलंबाशिवाय चालते, ज्यामुळे अचूक पंचिंगसाठी कॉइलच्या फीड लांबीवर अचूक नियंत्रण ठेवता येते. अंतर्गत, फीडरमधील न्यूमॅटिक फीडिंग कॉइलच्या पृष्ठभागाचे घर्षणापासून प्रभावीपणे संरक्षण करते.
सामान्यतः, स्ट्रट चॅनलच्या छिद्रांमधील अंतर ५० मिमी असून, पंचिंग पिच ३०० मिमी आहे. समान पंचिंग फोर्स असलेल्या हायड्रॉलिक पंच मशीनच्या तुलनेत, पंच प्रेस प्रति मिनिट सुमारे ७० वेळा इतका जलद पंचिंग दर साध्य करते.
जरी पंच प्रेससाठी लागणारा सुरुवातीचा गुंतवणुकीचा खर्च हायड्रॉलिक पंचपेक्षा जास्त असला तरी, विशेषतः मोठ्या प्रमाणातील उत्पादनासाठी, ते दीर्घकाळात अधिक किफायतशीर ठरतात. याव्यतिरिक्त, पंच प्रेसचे यांत्रिक घटक साधे असल्यामुळे त्यांच्या देखभालीचा खर्चही कमी असू शकतो.
आम्ही चीनमधील यांगली ब्रँडच्या पंच प्रेसला आमची प्राथमिक आणि दीर्घकालीन निवड म्हणून निवडले आहे, कारण यांगलीची जगभरात अनेक कार्यालये असून, ती आमच्या ग्राहकांना वेळेवर विक्रीनंतरचे सहाय्य आणि सेवा प्रदान करते.
मार्गदर्शन करणे
मार्गदर्शक रोलर्स हे सुनिश्चित करतात की कॉइल आणि मशीन एकाच मध्यरेषेवर संरेखित आहेत, ज्यामुळे संपूर्ण आकार देण्याच्या प्रक्रियेदरम्यान कॉइल विकृत होणार नाही याची खात्री मिळते.
रोल फॉर्मिंग मशीन
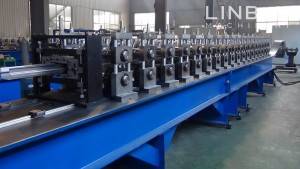
या फॉर्मिंग मशीनमध्ये कास्ट-आयर्नची रचना आणि गिअरबॉक्स ड्रायव्हिंग सिस्टीम वापरली जाते. स्टील कॉइल एकूण २८ फॉर्मिंग स्टेशन्समधून जाते आणि ड्रॉइंगमधील तपशीलांशी जुळेपर्यंत तिच्यावर विकृतीकरणाची प्रक्रिया केली जाते.
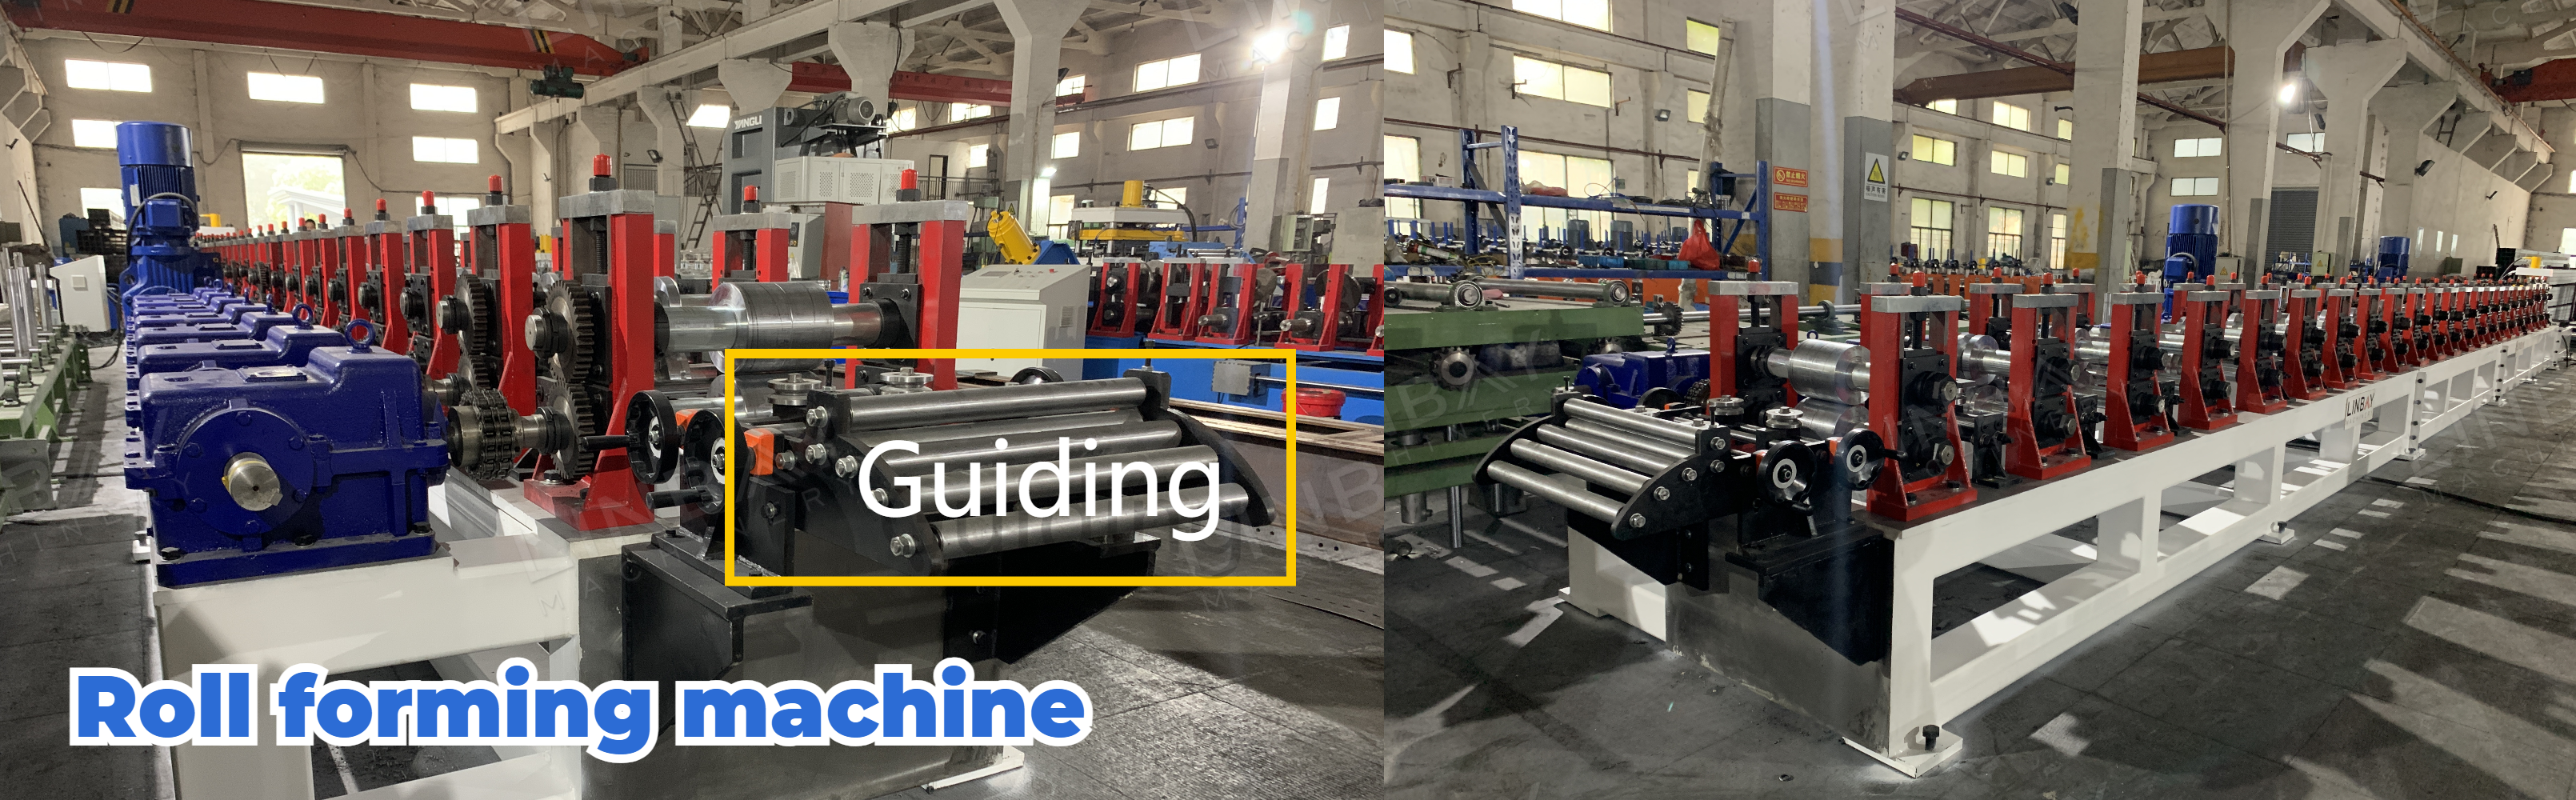
एकदा कामगारांनी पीएलसी कंट्रोल पॅनलवर मापे निश्चित केली की, रोल फॉर्मिंग मशीनचे फॉर्मिंग स्टेशन्स आपोआप योग्य स्थितीत समायोजित होतील आणि फॉर्मिंग पॉईंट रोलर्सच्या बरोबरच फिरेल.
फॉर्मिंग स्टेशन्सच्या हालचालीदरम्यान सुरक्षिततेसाठी, डाव्या आणि उजव्या दोन्ही बाजूंना दोन डिस्टन्स सेन्सर्स बसवलेले असतात. हे सेन्सर्स त्या सर्वात बाहेरील आणि सर्वात आतील स्थिती दर्शवतात, ज्यानुसार फॉर्मिंग स्टेशन्स समायोजित केली जाऊ शकतात. ते फॉर्मिंग स्टेशन्सच्या तळाची स्थिती ओळखतात: सर्वात आतील सेन्सर फॉर्मिंग स्टेशन्सना खूप जवळ येण्यापासून आणि रोलर्सची टक्कर होण्यापासून प्रतिबंधित करतो, तर सर्वात बाहेरील सेन्सर फॉर्मिंग स्टेशन्सना रुळांवरून सुटून खाली पडण्यापासून वाचवतो.
फॉर्मिंग रोलर्सच्या पृष्ठभागाचे संरक्षण करण्यासाठी आणि रोलर्सचे आयुष्य वाढवण्यासाठी त्यावर क्रोम-प्लेटिंग केले जाते.
फ्लाइंग हायड्रॉलिक कट
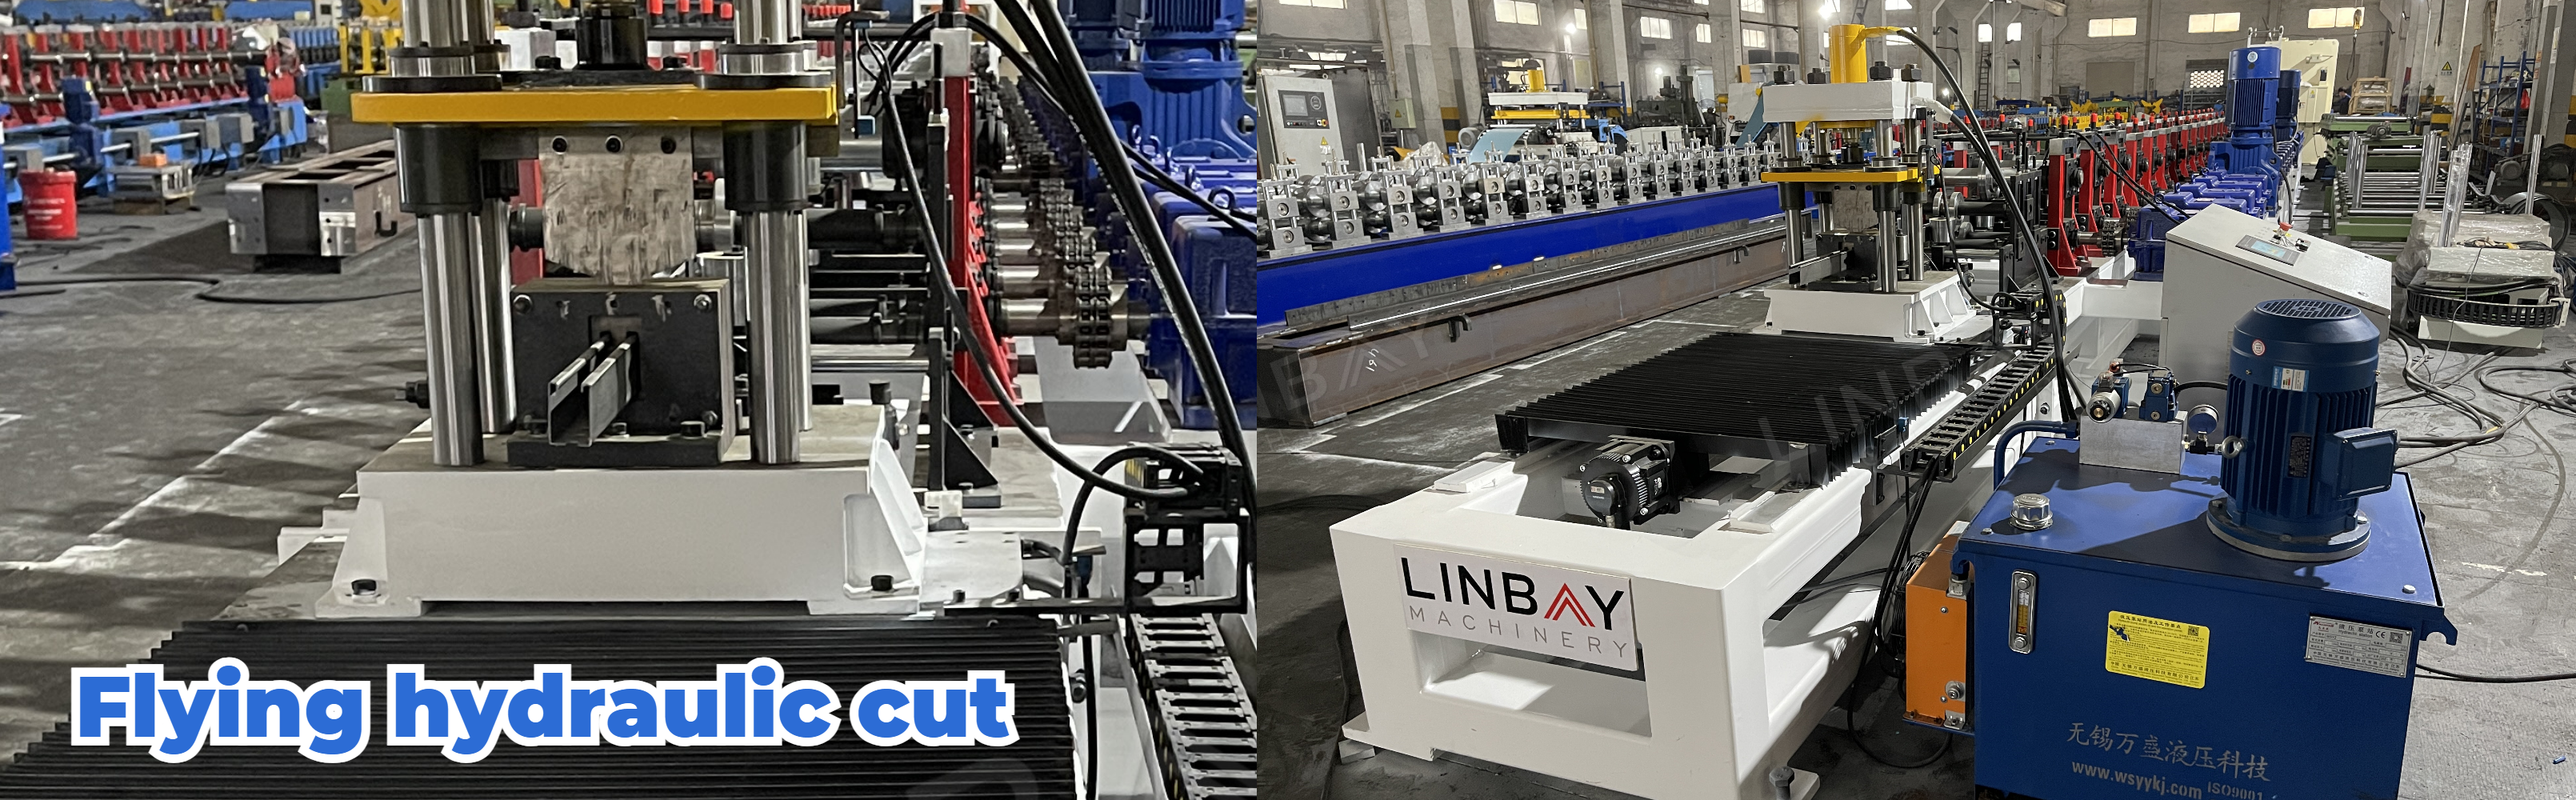
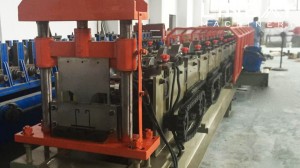
कटिंग मशीनचा तळभाग ट्रॅकवर पुढे-मागे सरकू शकतो, ज्यामुळे स्टील कॉइल रोल फॉर्मिंग मशीनमधून सतत पुढे जाऊ शकते. या रचनेमुळे रोल फॉर्मिंग मशीन थांबवण्याची गरज नाहीशी होते, परिणामी उत्पादन लाइनचा एकूण वेग वाढतो. कटिंग ब्लेडचे साचे प्रत्येक विशिष्ट प्रोफाइलच्या आकारानुसार तयार केलेले असतात. त्यामुळे, प्रत्येक आकारासाठी कटिंग ब्लेडच्या साच्यांचा स्वतःचा संच आवश्यक असतो.
१. डेकॉइलर

२. आहार देणे

३. ठोसे मारणे

४. रोल फॉर्मिंग स्टँड्स

५. ड्रायव्हिंग सिस्टम

६. कटिंग सिस्टम

इतर

टेबलच्या बाहेर