Profil
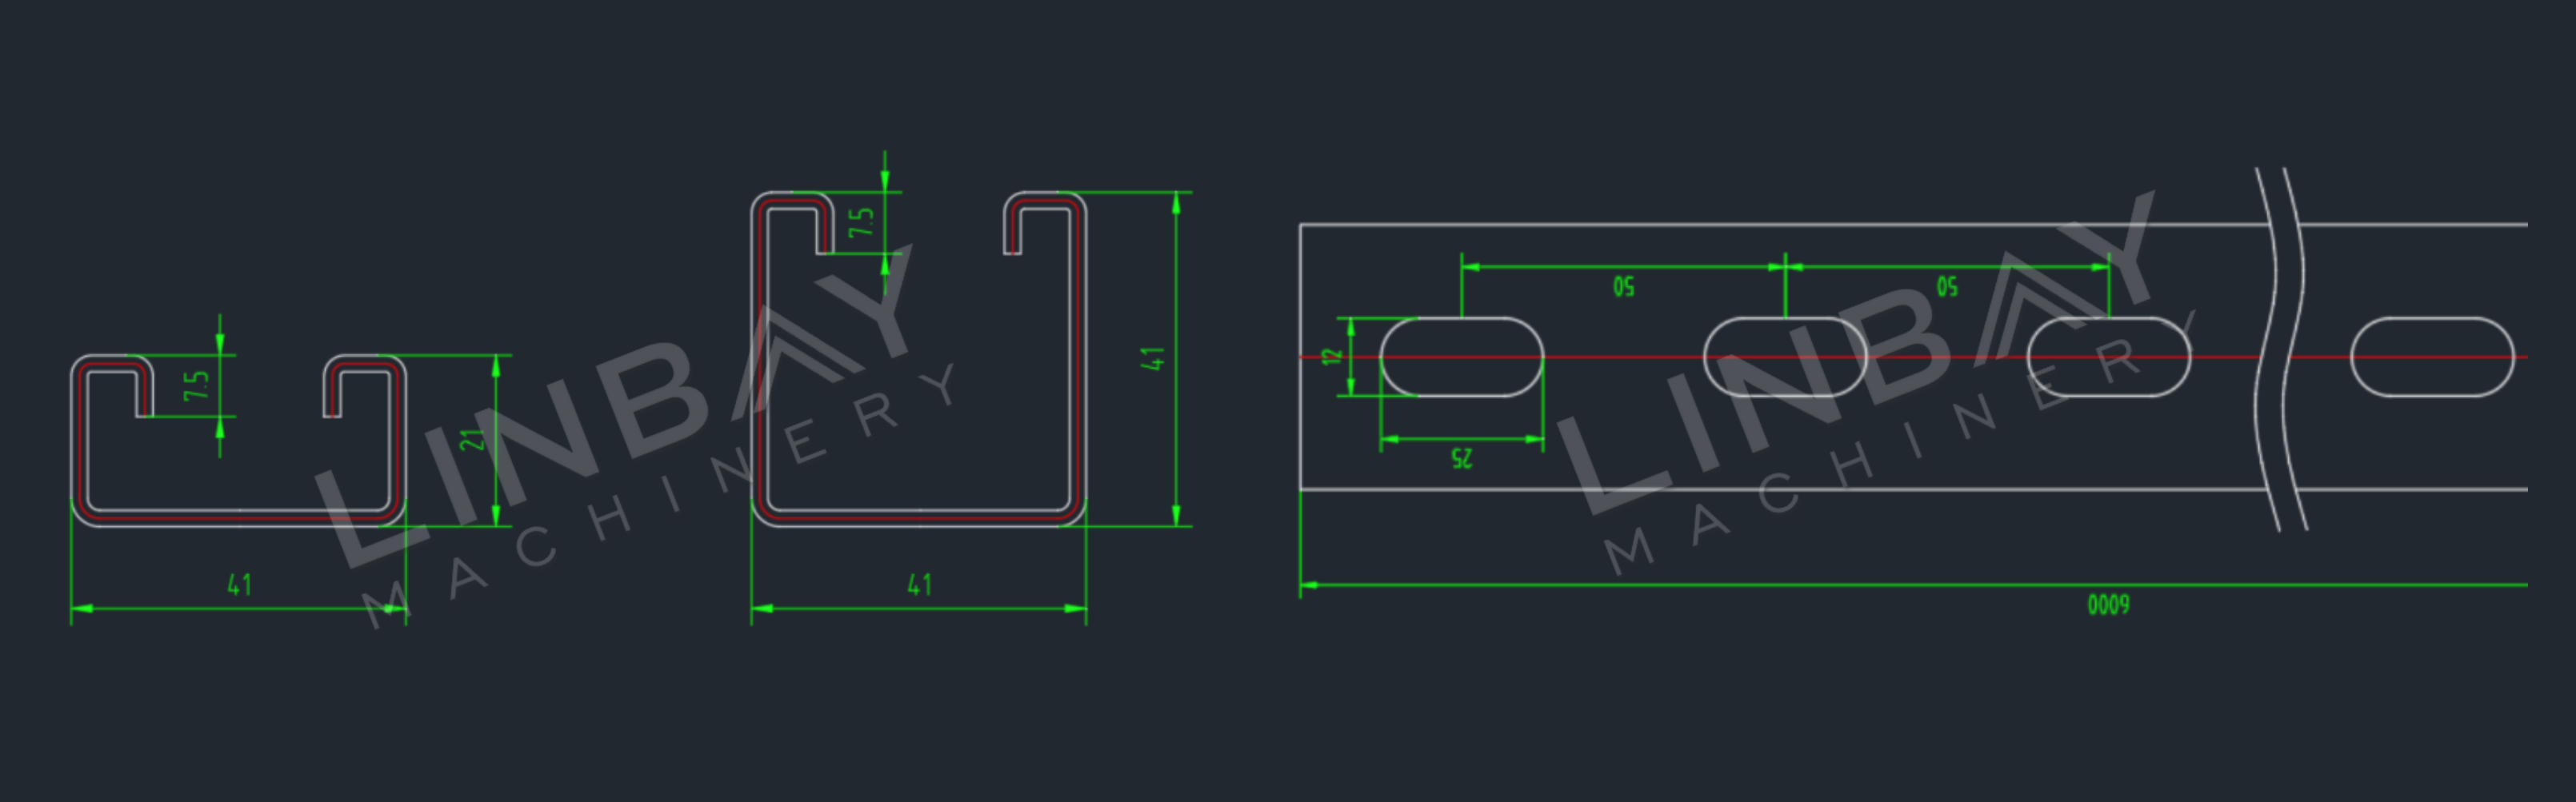
Les profilés de renfort sont généralement fabriqués en acier galvanisé d'une épaisseur de 1,5 à 2,0 mm ou de 2,0 à 2,5 mm, ou en acier inoxydable d'une épaisseur de 1,5 à 2,0 mm. Ils sont conçus avec des trous ou des fentes régulièrement espacés sur toute leur longueur, facilitant ainsi la fixation de boulons, d'écrous ou d'autres éléments de fixation.
Une ligne de production avec réglage automatique des dimensions est idéale pour la fabrication de profilés de dimensions variées, comme les dimensions courantes 41*41, 41*21, 41*52, 41*62, 41*72 et 41*82 mm. Plus la hauteur du profilé est importante, plus le nombre de stations de formage nécessaires est élevé, ce qui augmente le prix de la profileuse.
Cas réel - Principaux paramètres techniques
Organigramme
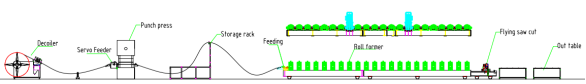
Dérouleur hydraulique avec niveleur – Alimentateur servo-commandé – Presse à poinçonner – Guidage – Profileuse – Découpeuse hydraulique volante – Table de sortie
Principaux paramètres techniques
1. Vitesse du fil : 15 m/min, réglable
2.Dimension : 41*41 mm et 41*21 mm.
3. Épaisseur du matériau : 1,5 à 2,5 mm
4. Matériau approprié : acier galvanisé
5. Machine de profilage à rouleaux : Structure en fonte et système d'entraînement par boîte de vitesses.
6. Système de découpe et de pliage : Découpe hydraulique à la volée. La profileuse ne s’arrête pas pendant la découpe.
7. Changement de taille : Automatique.
8. Armoire PLC : Système Siemens.
Description d'un cas réel
Dérouleur hydraulique avec niveleur
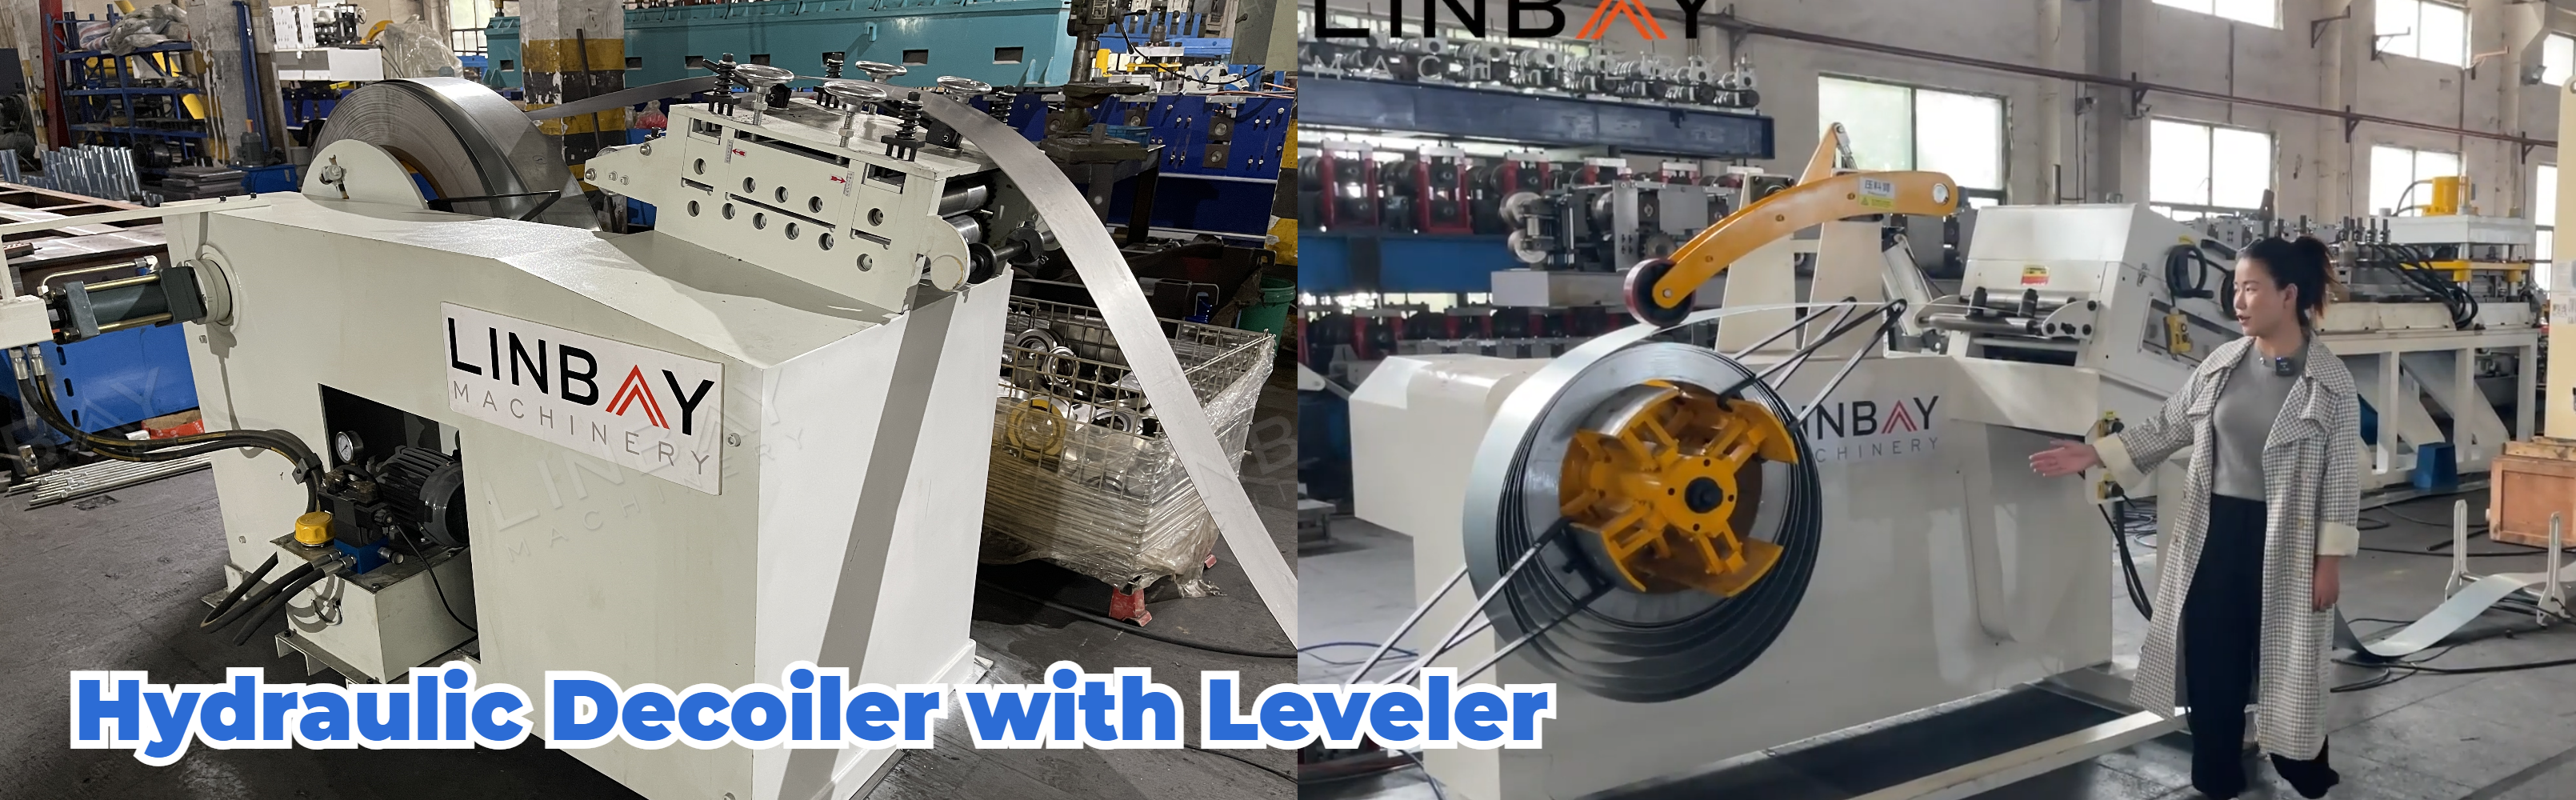
Ce type de dérouleur, également appelé « dérouleur-niveleur 2 en 1 », présente une conception compacte permettant de gagner jusqu'à 3 mètres d'espace sur la ligne de production, réduisant ainsi les coûts fonciers de nos clients. De plus, la faible distance entre le dérouleur et le niveleur simplifie la mise en place et facilite l'alimentation et l'utilisation des bobines.
Servo-alimentateur et presse à poinçonner
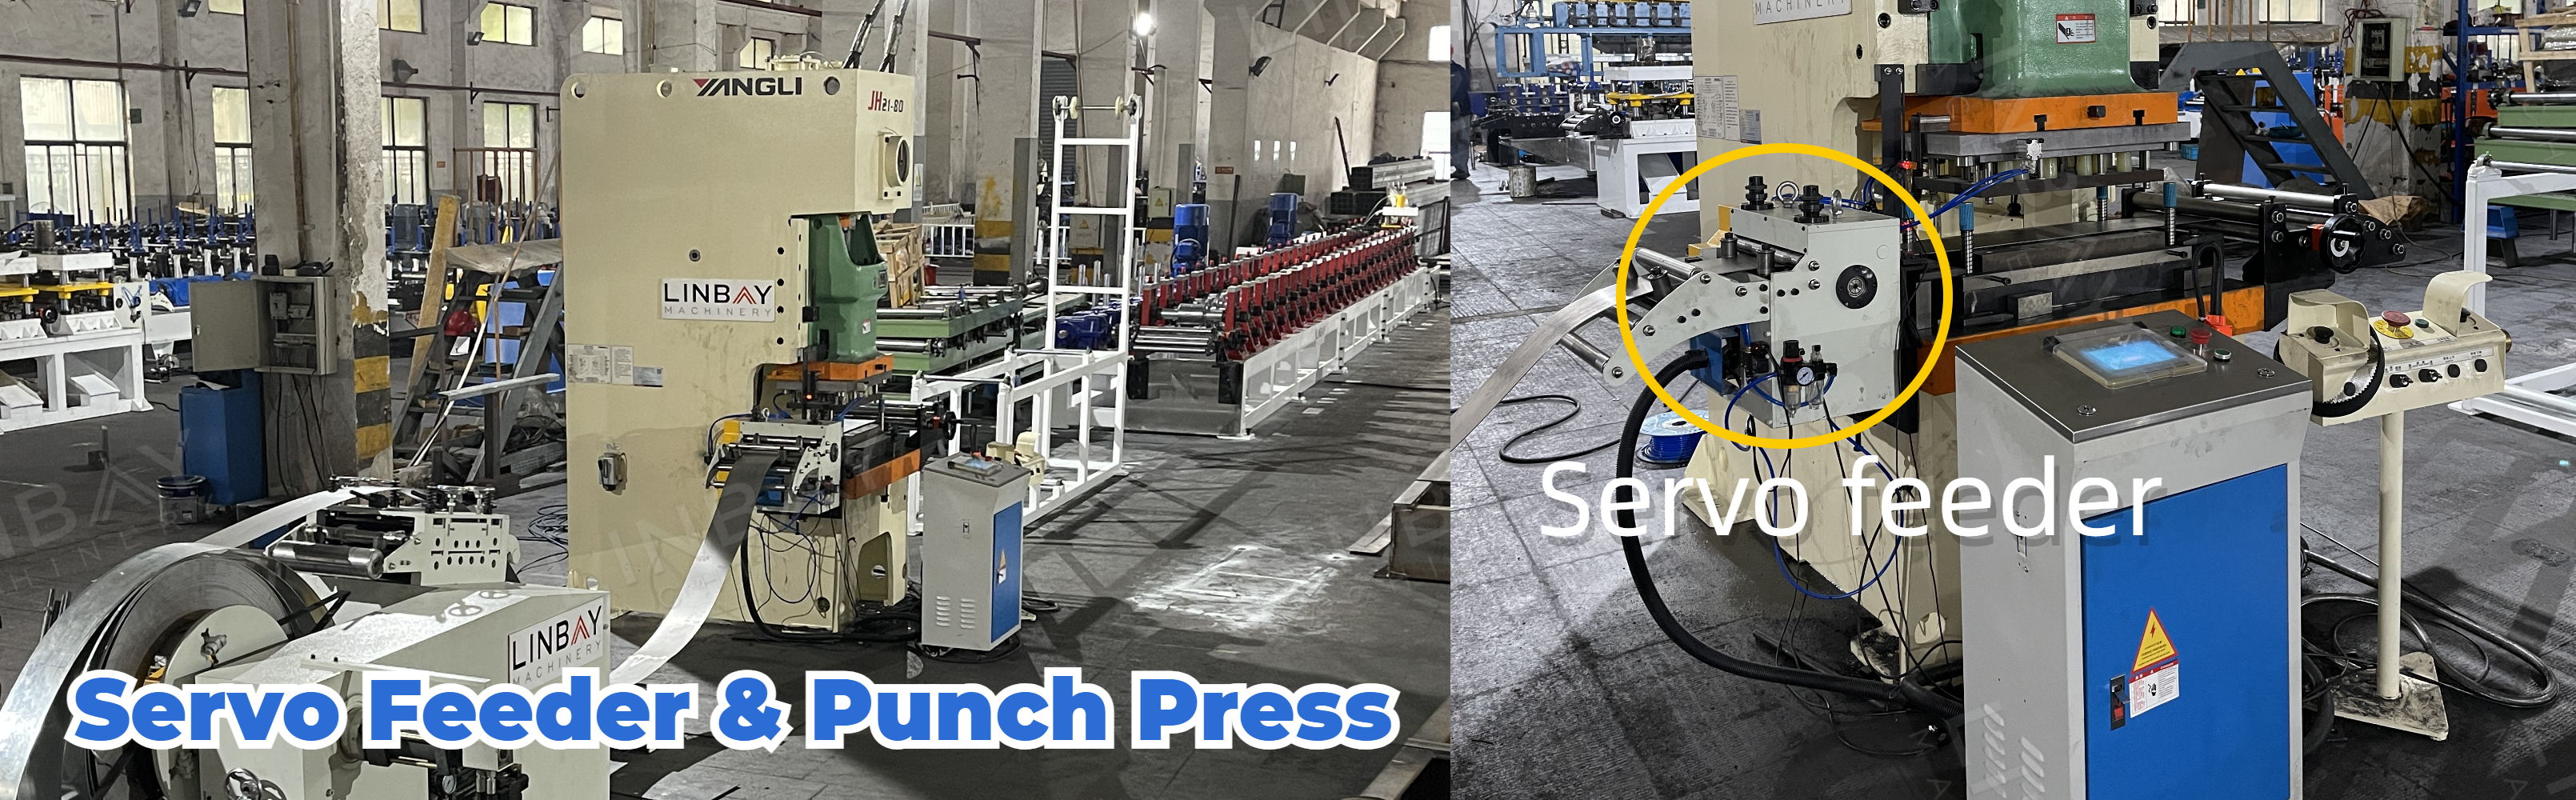
Le servomoteur fonctionne quasiment instantanément, permettant un contrôle précis de la longueur d'avance de la bobine pour un poinçonnage précis. À l'intérieur du distributeur, l'alimentation pneumatique protège efficacement la surface de la bobine contre l'abrasion.
L'espacement des trous du profilé en U est généralement de 50 mm, avec un pas de poinçonnage de 300 mm. Comparée aux poinçonneuses hydrauliques de force équivalente, la presse à poinçonner atteint une cadence de poinçonnage plus rapide, d'environ 70 coups par minute.
Bien que le coût d'investissement initial des presses à poinçonner soit potentiellement plus élevé que celui des poinçonneuses hydrauliques, elles offrent une meilleure rentabilité à long terme, notamment pour les productions en grande série. De plus, leurs coûts de maintenance sont généralement inférieurs grâce à la simplicité de leurs composants mécaniques.
Nous avons choisi la presse à poinçonner de marque Yangli, en provenance de Chine, comme choix principal et à long terme, car Yangli possède de nombreux bureaux dans le monde entier, offrant un service après-vente et une assistance rapides à nos clients.
Guidage
Les rouleaux de guidage assurent l'alignement de la bobine et de la machine sur le même axe central, garantissant ainsi que la bobine reste intacte tout au long du processus de formage.
machine de profilage à rouleaux
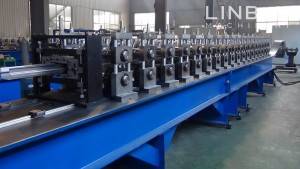
Cette machine de formage est constituée d'une structure en fonte et d'un système d'entraînement par boîte de vitesses. La bobine d'acier traverse 28 stations de formage, subissant une déformation jusqu'à ce qu'elle corresponde aux spécifications des plans.
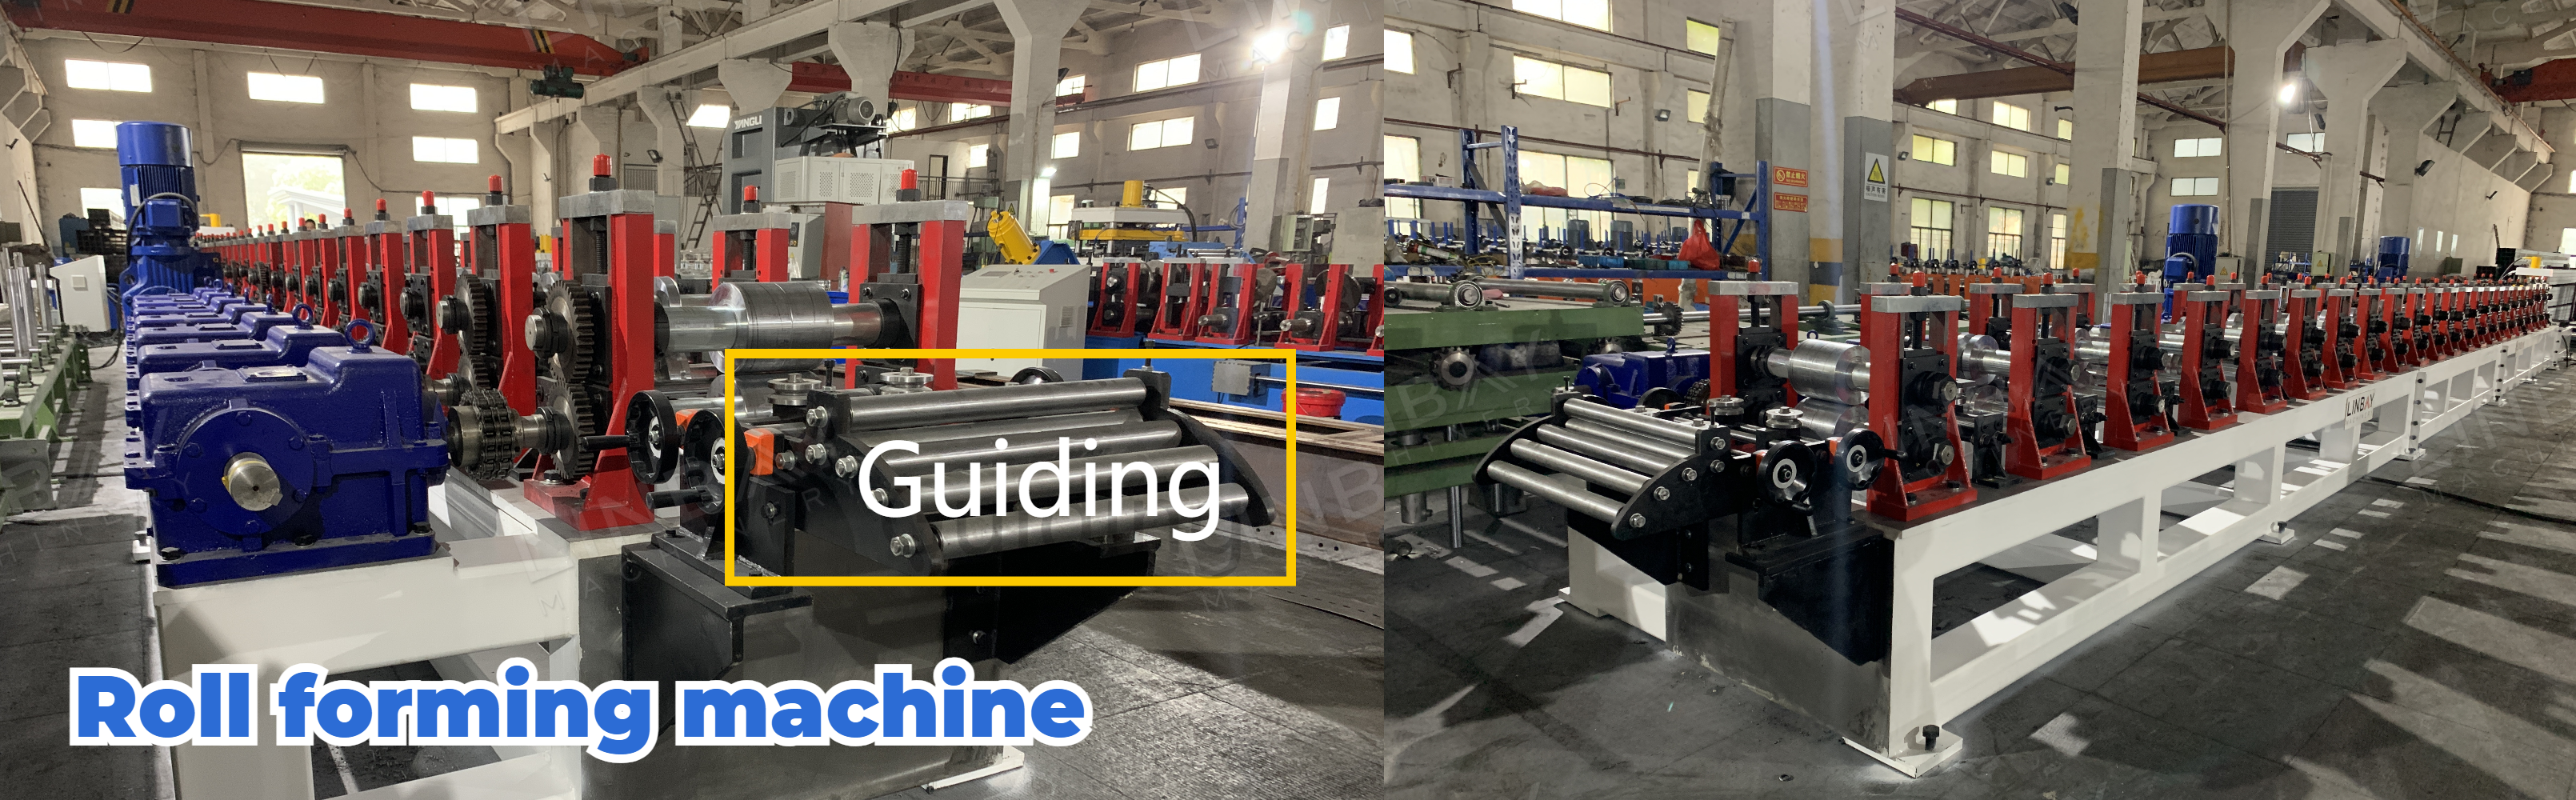
Une fois que les opérateurs auront défini les dimensions sur le panneau de commande PLC, les stations de formage de la profileuse s'ajusteront automatiquement aux positions correctes, le point de formage se déplaçant en tandem avec les rouleaux.
Pour garantir la sécurité lors du déplacement des stations de formage, deux capteurs de distance sont positionnés de part et d'autre. Ces capteurs correspondent aux positions extrêmes de réglage des stations. Ils détectent la base des stations : le capteur le plus proche empêche les stations de se rapprocher excessivement et d'entraîner des collisions entre les rouleaux, tandis que le capteur le plus proche empêche les stations de se désengager des rails et de tomber.
La surface des rouleaux de formage est chromée afin de la protéger et d'allonger leur durée de vie.
Coupe hydraulique volante
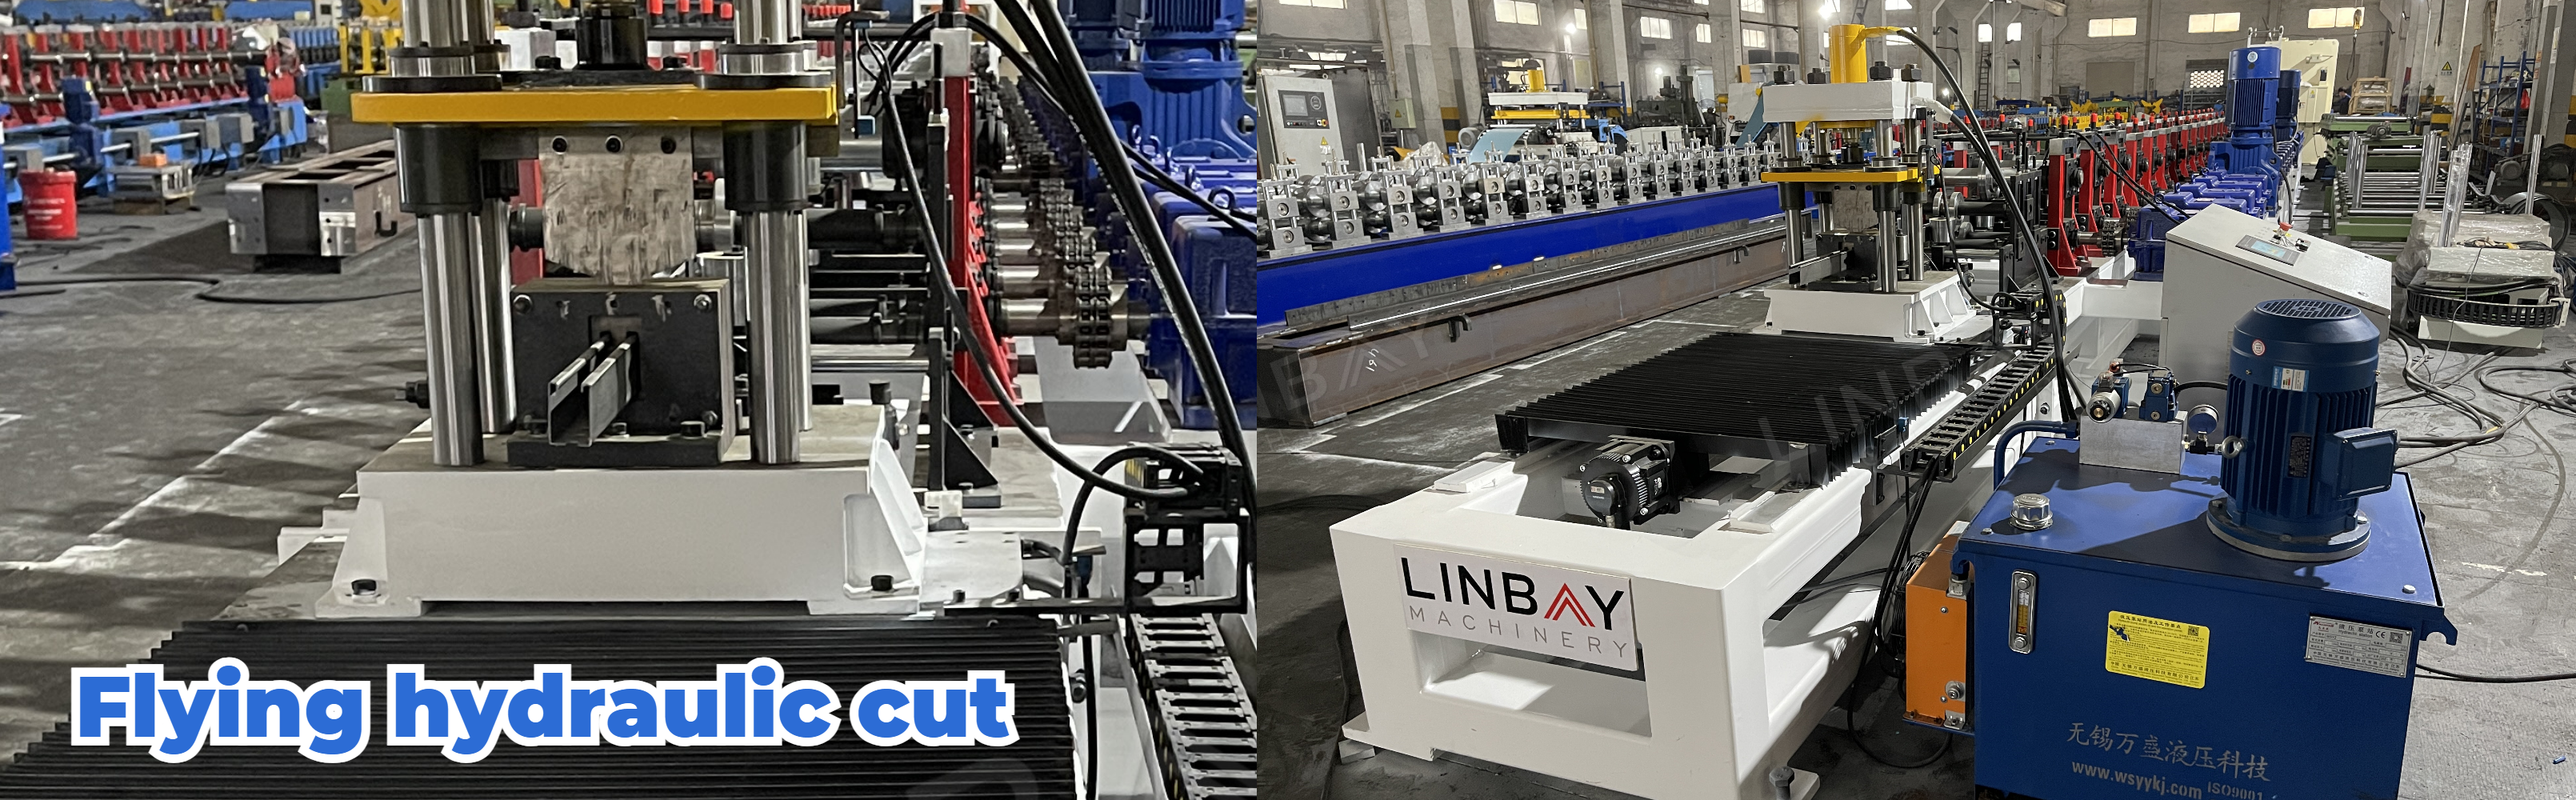
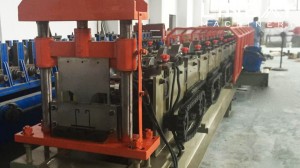
La base de la machine de découpe peut se déplacer d'avant en arrière sur le rail, permettant ainsi à la bobine d'acier d'avancer en continu dans la profileuse. Ce système élimine la nécessité d'arrêter la profileuse, augmentant ainsi la vitesse globale de la ligne de production. Les moules des lames de découpe sont conçus sur mesure pour s'adapter à la forme de chaque profil spécifique. Par conséquent, chaque dimension requiert son propre jeu de moules.
1. Dérouleur

2. L'alimentation

3. Poing

4. Bancs de profilage à rouleaux

5. Système de conduite

6. Système de coupe

Autres

Table extérieure