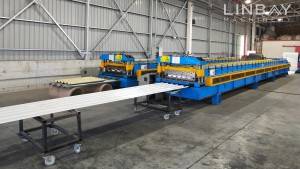
Profil
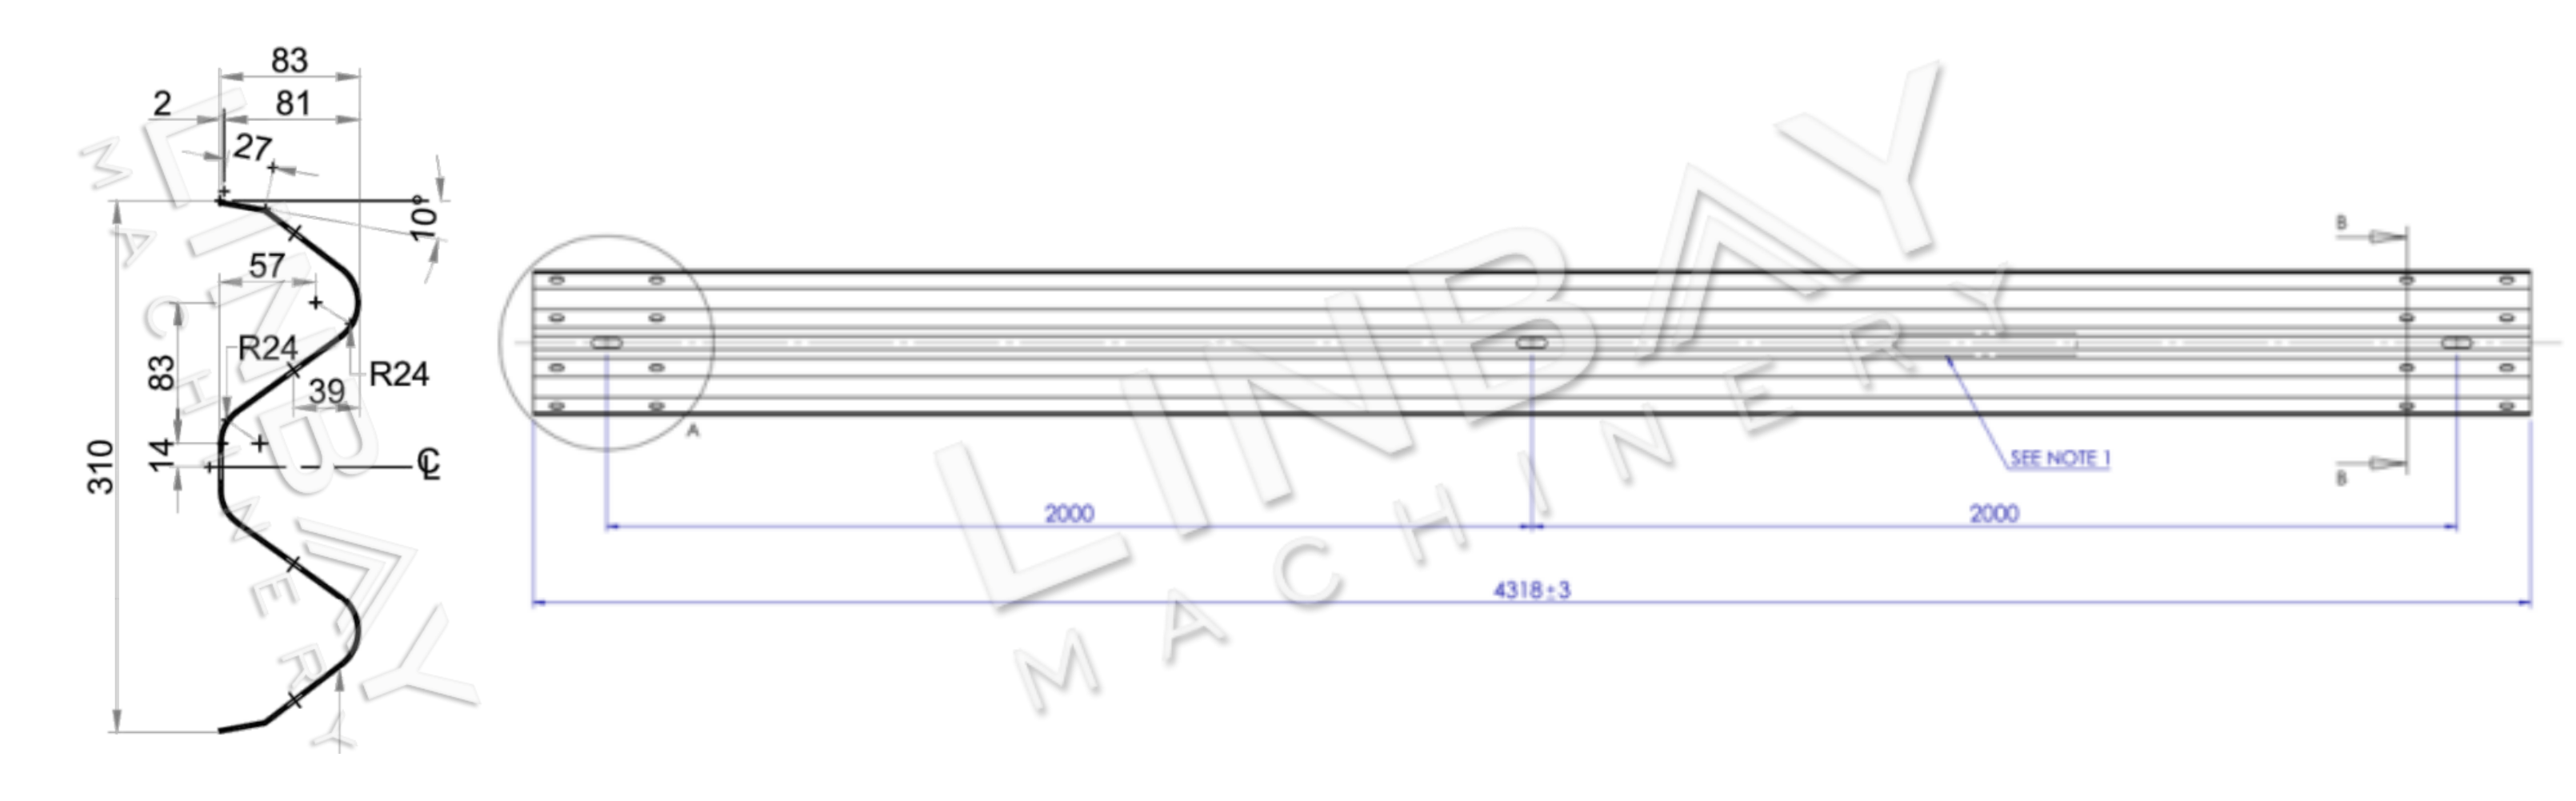
Pagar pembatas balok-W minangka pager pengaman sing kerep digunakake ing macem-macem proyek teknik transportasi, kalebu dalan gedhe, dalan tol, lan jembatan. Jenenge asale saka bentuk "W", sing ditondoi dening pucuk kembar. Pagar pembatas iki umume digawe saka baja galvanis utawa baja canai panas kanthi kekandelan 2-4mm.
Saben bagean balok-W biasane dawane 4 meter lan dilengkapi bolongan sing wis dilubangi ing loro-lorone kanggo nggampangake instalasi. Adhedhasar kabutuhan pelanggan babagan kecepatan produksi lan ruang lantai sing kasedhiya, kita nawakake solusi lubang sing bisa disesuaikan sing bisa digabungake kanthi lancar menyang lini produksi mesin pembentuk gulung utama.
Parameter Teknis Utama-Kasus Nyata
Diagram alir: Decoiler hidrolik-Guiding-Leveler-Punch hidrolik-Roll former-Meja potong hidrolik
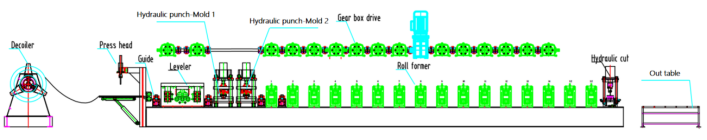
1. Kacepetan garis: 0-8m/menit, bisa diatur
2. Bahan sing cocog: Baja canai panas, baja canai adhem
3. Kekandelan bahan: 2-4mm
4. Mesin pembentuk gulungan: Struktur wesi cor lan sambungan universal
5. Sistem penggerak: Sistem penggerak girboks nganggo poros kardan sambungan universal.
6. Sistem pemotongan: Potong sadurunge mbentuk gulungan, pembentuk gulungan ora mandheg nalika ngethok.
Mesin
1. Decoiler hidrolik * 1
2. Leveler (Dilengkapi ing mesin roll forming) * 1
3. Mesin punch hidrolik * 1
4. Mesin pembentuk gulungan * 1
5. Mesin pemotong hidrolik * 1
6. Meja njaba * 2
7. Kabinet kontrol PLC * 1
8. Stasiun hidrolik * 2
9. Kothak suku cadang (Gratis) * 1
Ukuran wadhah: 2x40GP
Katrangan Kasus Nyata
Decoiler Hidrolik
Decoiler iki dilengkapi rong fitur keamanan utama: lengen penet lan penahan koil njaba. Nalika ngganti koil, lengen penet nyekel koil supaya ora mlumpat lan nyebabake ciloko marang para pekerja. Penahan koil njaba njamin yen koil ora kepleset lan tiba sajrone proses pembongkaran.
Decoiler iki dilengkapi mekanisme ekspansi inti papat bagean standar sing bisa diatur supaya cocog karo diameter njero koil sing beda-beda, wiwit saka 460mm nganti 520mm.
Kepala Perata & Pencet
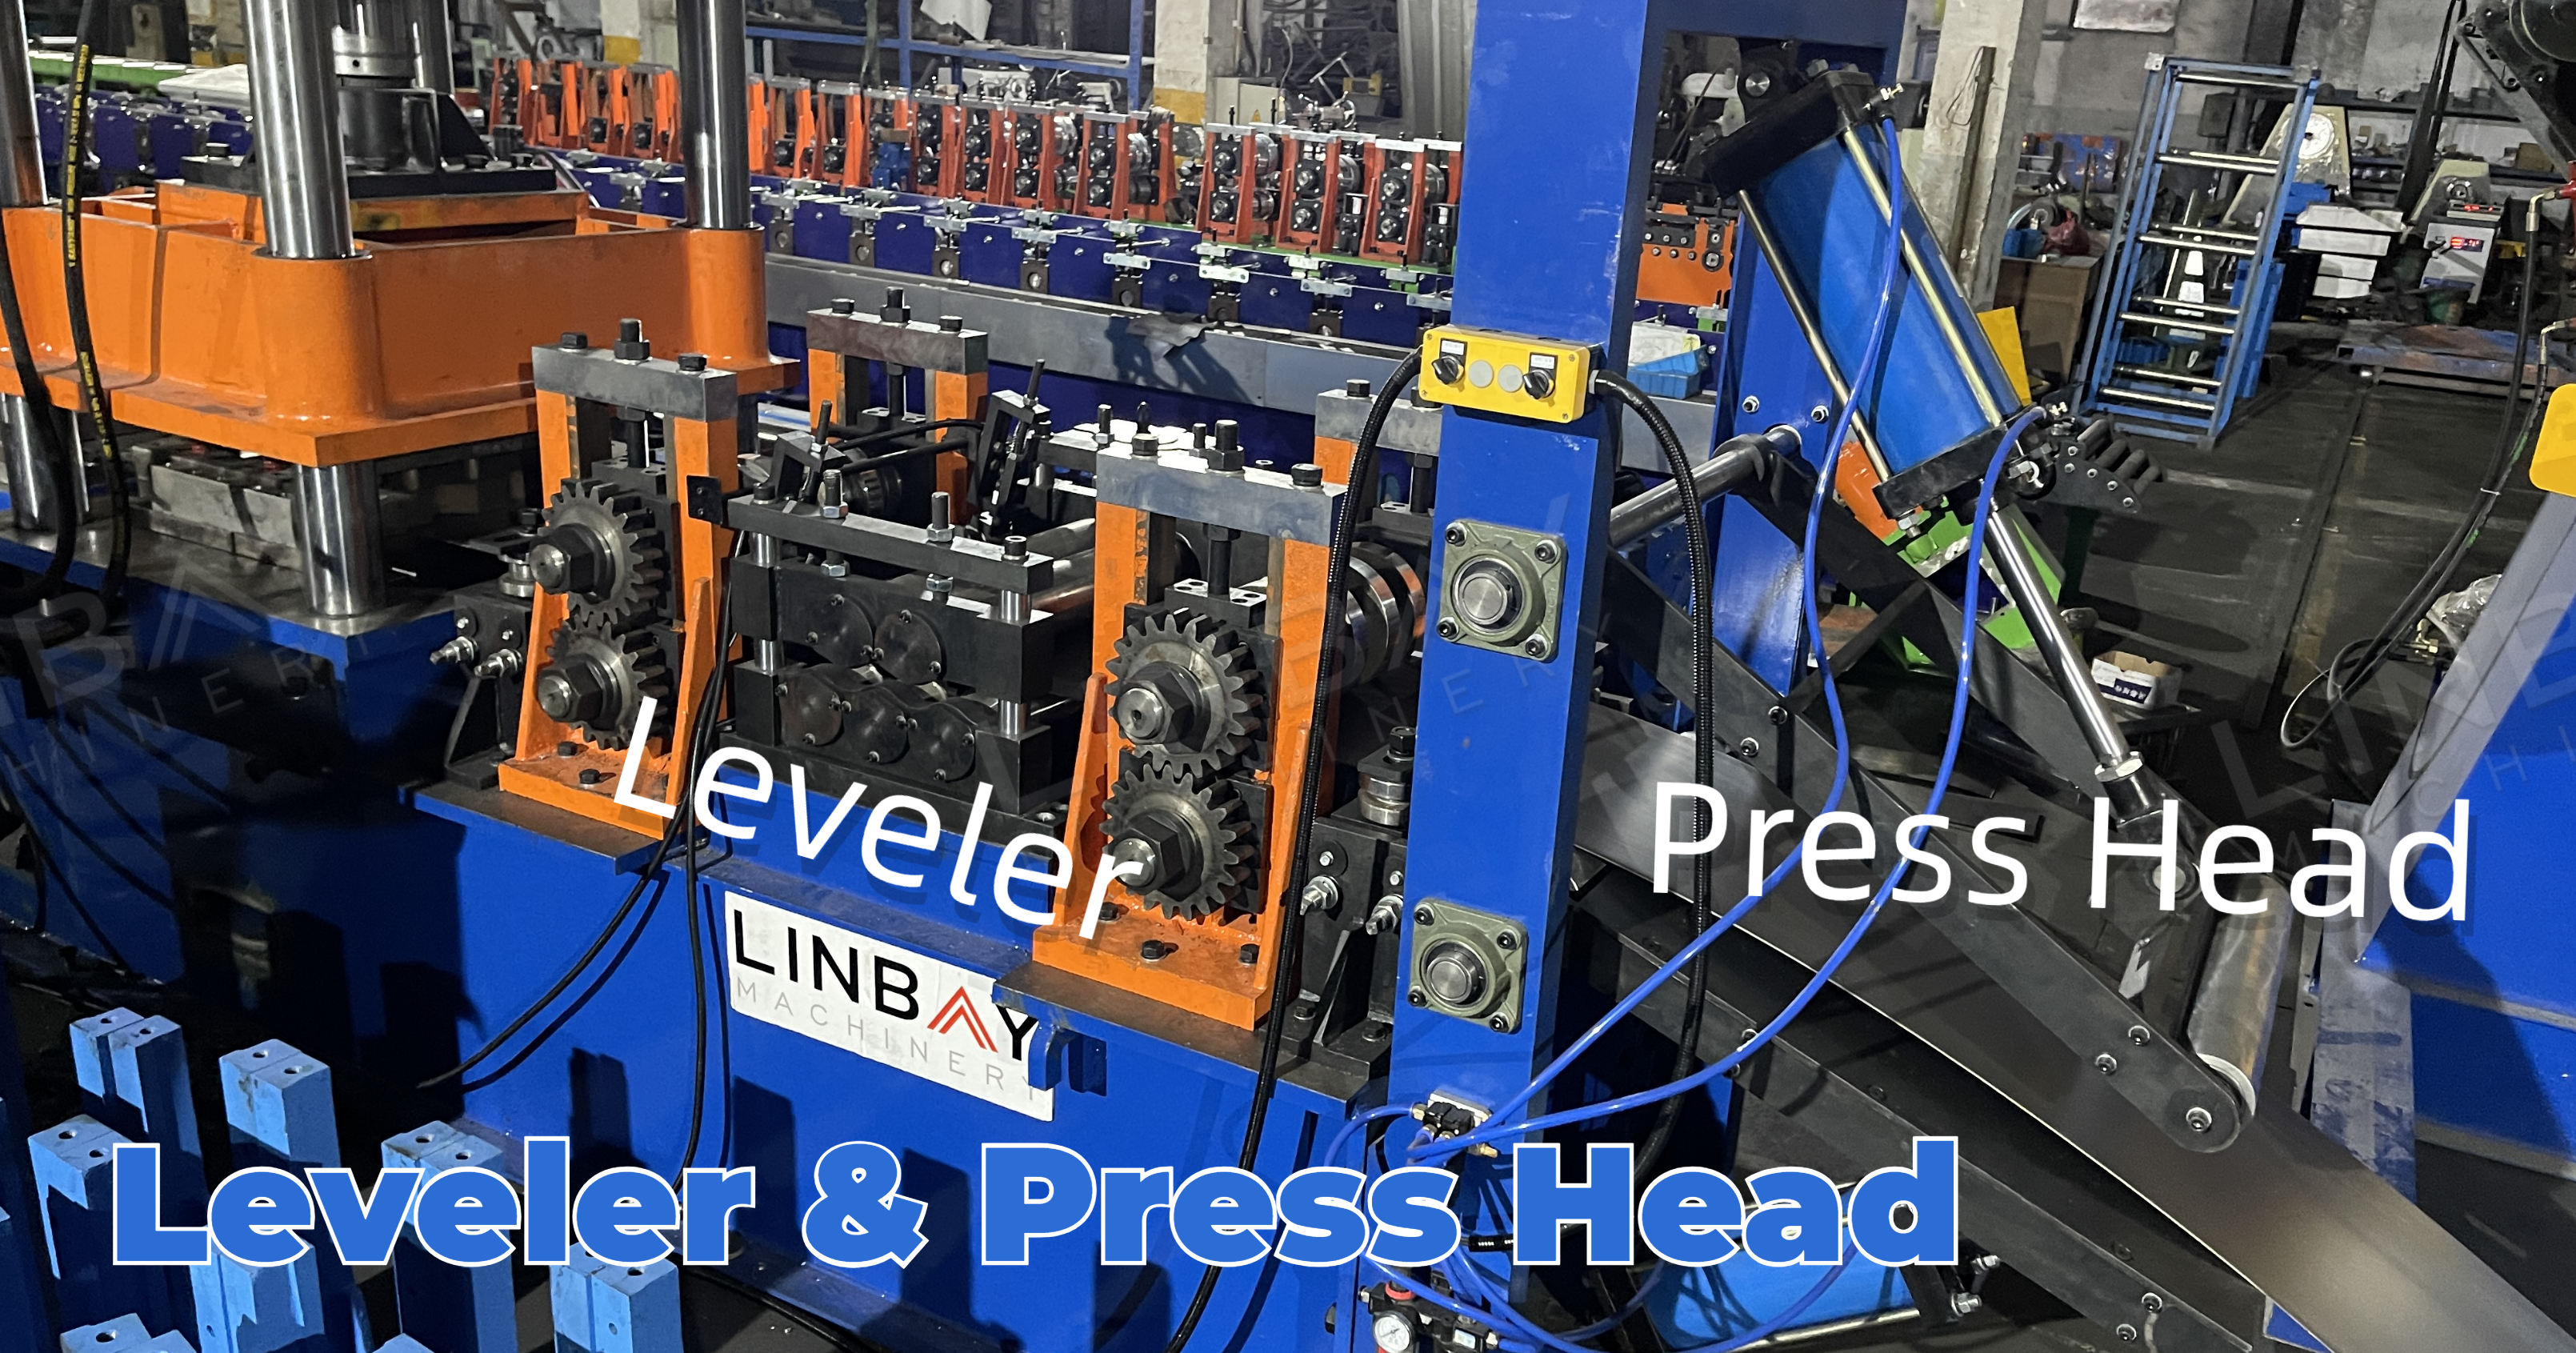
Platform sing dipasang ing ngarep leveler, sing bisa diatur vertikal liwat batang hidrolik, mbantu nuntun koil menyang jalur produksi.
Kanggo profil sing kekandelane ngluwihi 1,5mm sing mbutuhake punching, penting banget nggunakake leveler kanggo ngratake koil lan ngurangi tekanan internal kanggo entuk kekandelan sing seragam, sing nambah kualitas punching lan forming. Ing skenario iki, leveler digabungake menyang mesin roll forming utama, kanthi basis sing padha.
Kanggo nyukupi panjaluk kecepatan produksi sing luwih dhuwur, kita nyedhiyakake leveler mandiri sing rada nambah kecepatan leveling, sanajan bisa nambah dawa total jalur produksi udakara 3 meter.
Pukulan hidrolik
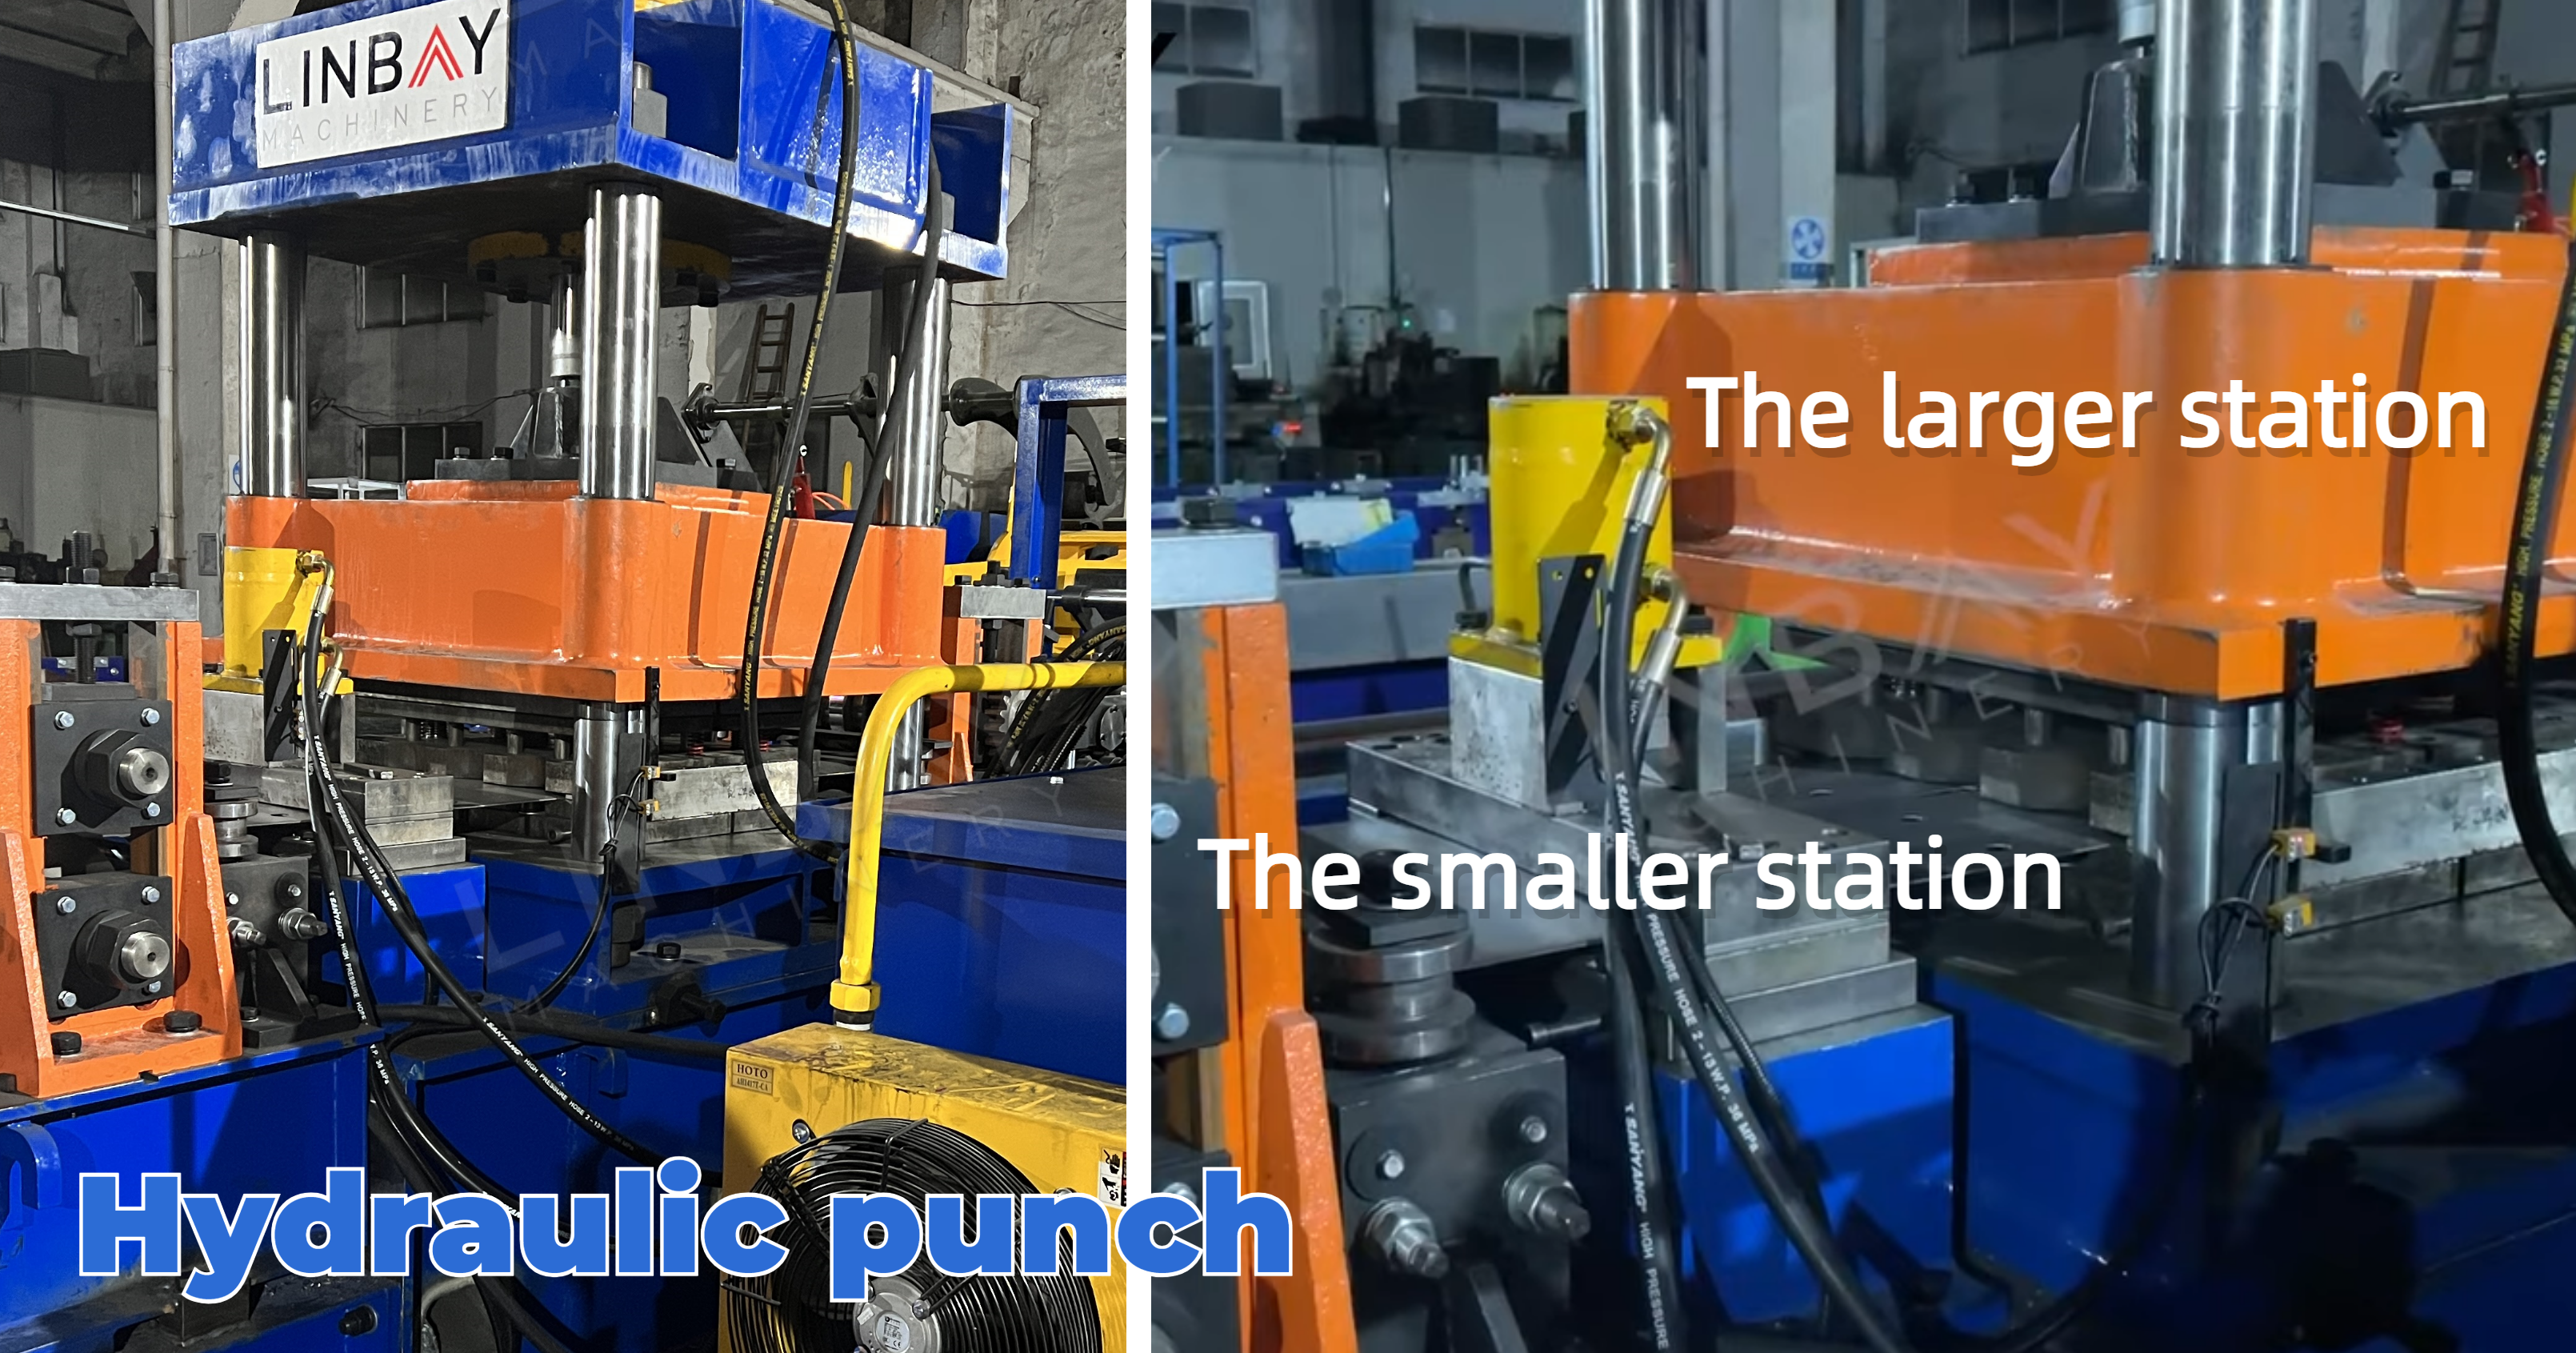
Kanggo efisiensi lan efektifitas biaya, operasi punching bisa dipérang antarane rong die (rong stasiun). Stasiun sing luwih gedhe bisa ngepun nganti 16 bolongan bebarengan, dene stasiun kapindho nangani bolongan sing mung kedadeyan sapisan saben balok.
Mesin pembentuk gulung
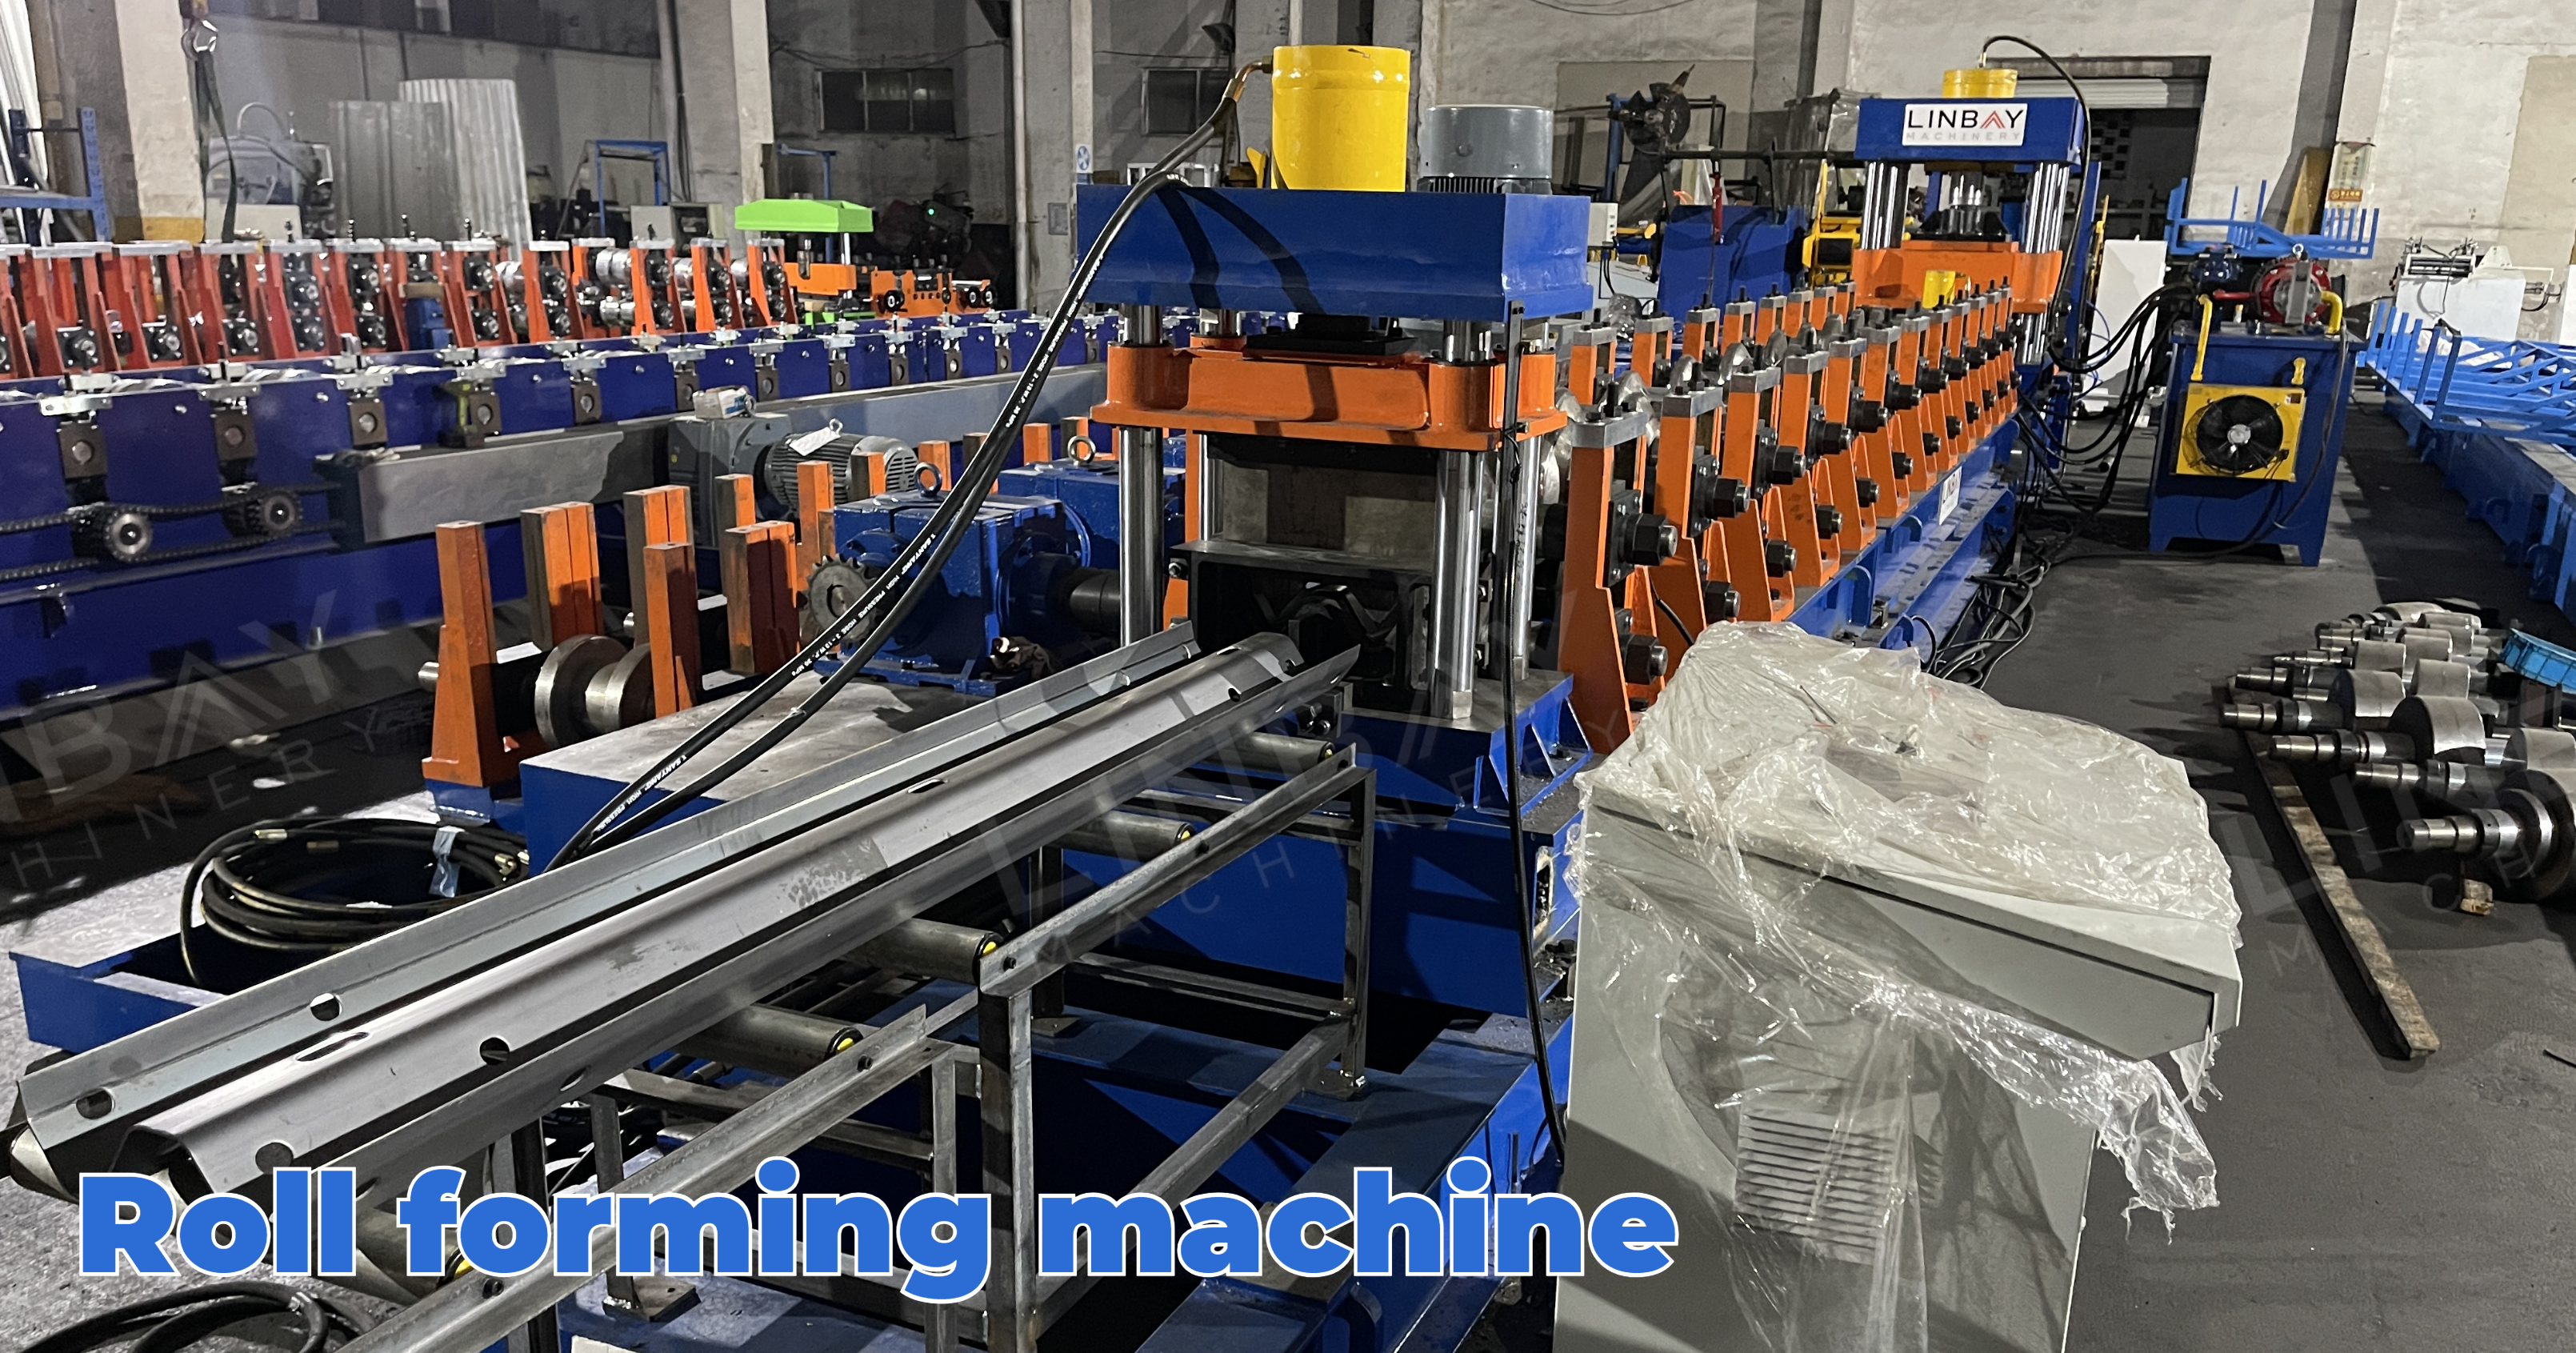
Mesin pembentuk gulungan iki digawe nganggo rangka wesi cor, nggunakake poros universal kanggo nyambungake rol pembentuk lan girboks. Desain iki njamin daya tahan lan efektif nyukupi kabutuhan panel pager pembentuk kanthi kekandelan wiwit saka 2 nganti 4mm. Kumparan baja maju liwat seri 12 stasiun pembentuk kanggo entuk bentuk sing tepat sing digarisake ing gambar.
Mesin pemotong hidrolik
Amarga pemotongan ditindakake sawise mbentuk, cetakan pemotong kudu cocog karo bentuk balok-W kanggo nyuda gerinda lan deformasi pinggiran. Dirancang kanggo operasi mesin pemotong mandheg lan motong, proses pembentukan mandheg sedhela nalika ngethok.
Larutan pra-potong VS larutan pasca-potong
Kacepetan Produksi:Lumrahé, balok pager pager dawané 4 meter. Pra-pemotongan beroperasi kanthi kecepatan 12 meter per menit, sing ngasilaké tingkat produksi 180 balok per jam. Pasca-pemotongan mlaku kanthi kecepatan 6 meter per menit, sing ngasilaké 90 balok per jam.
Ngurangi Pemborosan:Sajrone ngethok, metode pra-potong ora ngasilake sampah utawa kerugian. Kosok baline, metode pasca-potong ngasilake sampah 18-20mm saben potongan, kaya sing wis ditemtokake ing desain.
Dawane tata letak baris:Ing metode pra-potong, platform transfer dibutuhake sawise dipotong, sing bisa nyebabake tata letak jalur produksi sing rada luwih dawa dibandhingake karo metode pasca-potong.
Dampak marang umur gulungan:Metode pasca-potong nawakake umur rol sing luwih apik nalika ngolah baja ukuran abot lan baja kekuatan tinggi, amarga pinggiran utama ing metode pra-potong mengaruhi rol pembentuk ing saben bagean.
Dawane Minimal:
Ing metode pra-potong, ana syarat kanggo dawa potong minimal kanggo mesthekake yen paling ora telung set rol pembentuk dipasang karo koil baja. Iki njamin gesekan sing cukup kanggo nggerakake koil maju. Nanging, ing metode pasca-potong, ora ana watesan babagan dawa potong minimal amarga mesin pembentuk gulungan mesthi diisi karo koil baja. Amarga dawa balok-W biasane sekitar 4 meter, ngluwihi syarat dawa minimal, ora ana kekhawatiran babagan pilihan antarane metode pra-potong lan pasca-potong kanggo mesin pembentuk gulungan iki.
Saran sing apik:
Kita nyaranake supaya klien milih jalur produksi sing cocog adhedhasar kabutuhan jumlah produksi. Kanggo pemasok profil balok pager, metode pra-potong luwih disaranake. Sanajan metode pra-potong duwe biaya sing rada luwih dhuwur dibandhingake karo metode pasca-potong, kaluwihane ing output bisa kanthi cepet ngimbangi kerugian rega iki.
Yen sampeyan arep tuku kanggo proyek konstruksi lalu lintas, metode pasca-potong luwih cocog. Mbutuhake papan sing luwih sithik lan biaya sing rada murah.
1. Decoiler

2. Panganan

3. Ngetok

4. Stand pembentuk gulung

5. Sistem penggerak

6. Sistem pemotongan

Liyane

Meja njaba