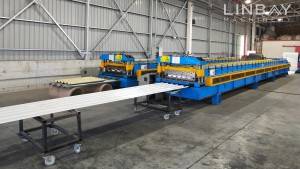
Профайл
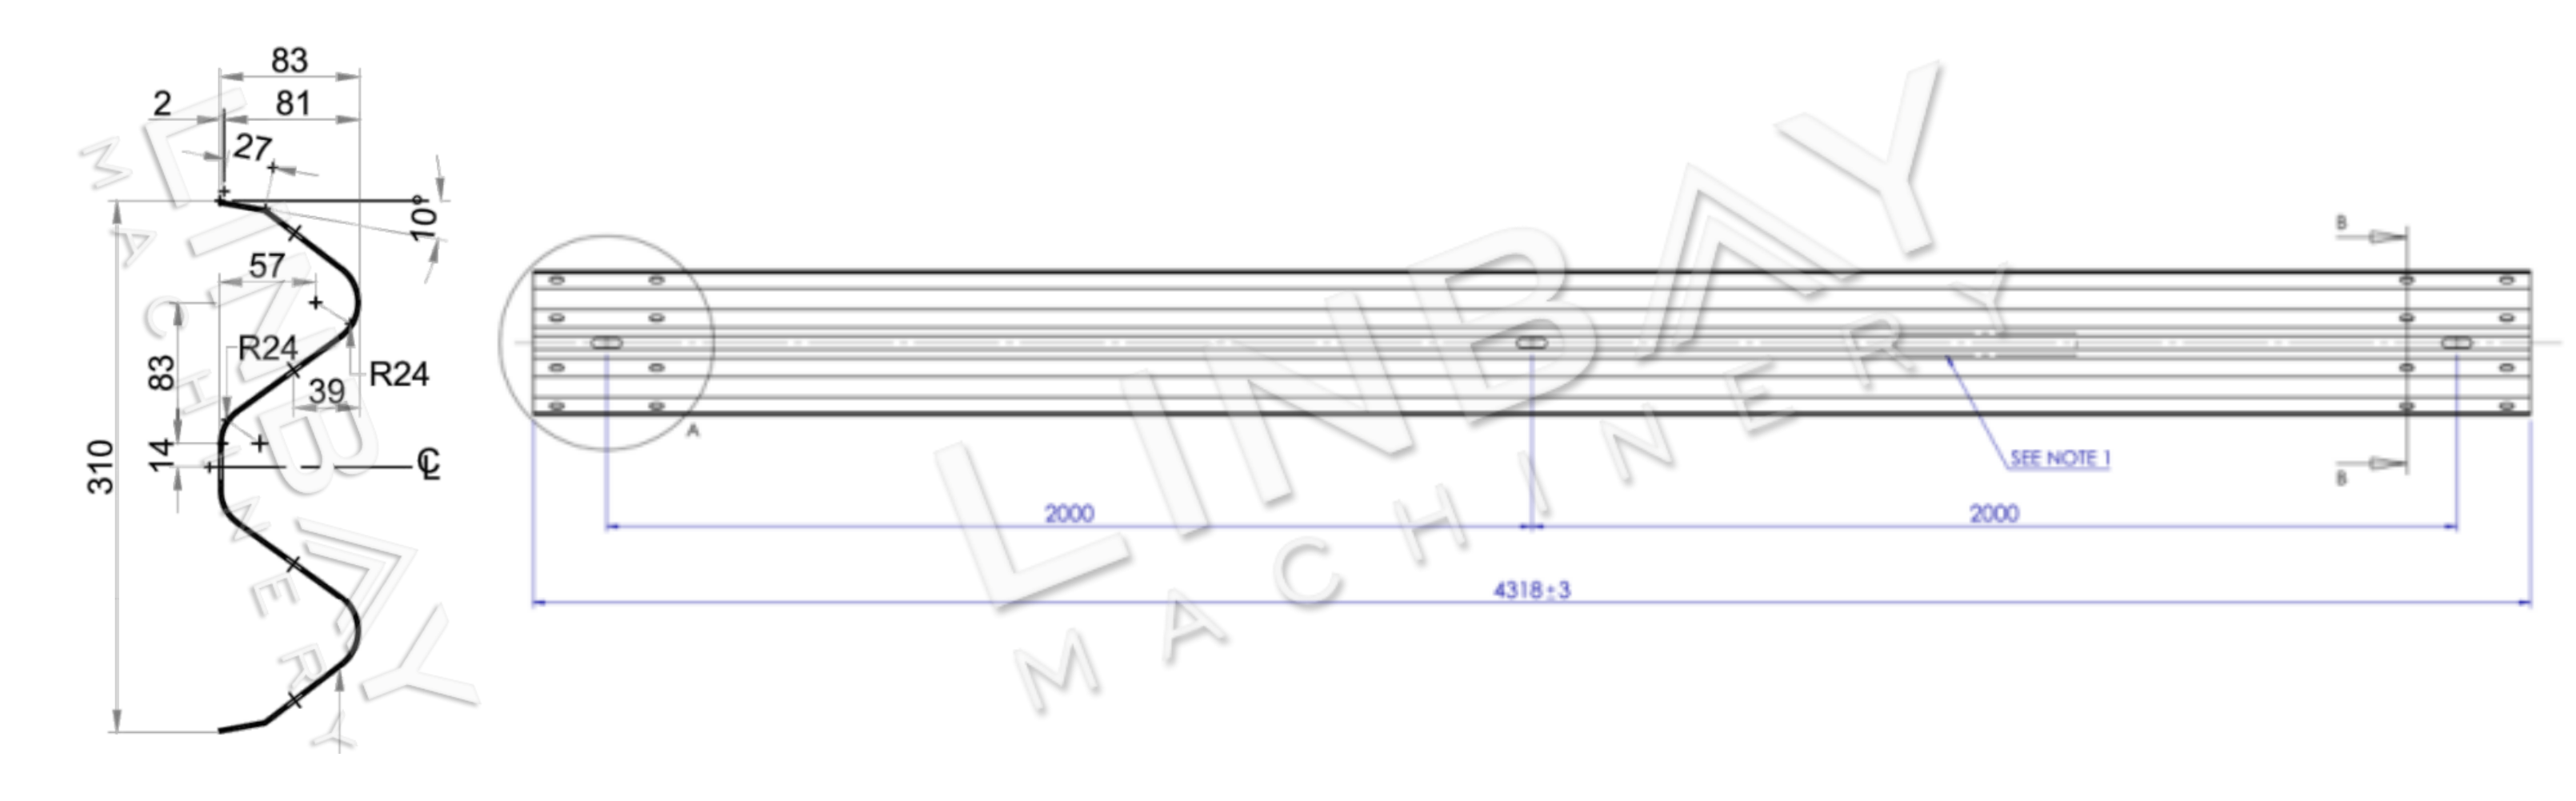
W хэлбэрийн хашлага нь хурдны зам, хурдны зам, гүүр зэрэг янз бүрийн тээврийн инженерийн төслүүдэд түгээмэл хэрэглэгддэг аюулгүйн хаалт юм. Нэр нь хос оргилоороо онцлог шинж чанартай "W" хэлбэрээс гаралтай. Энэхүү хашлагыг ерөнхийдөө 2-4 мм зузаантай цайрдсан эсвэл халуунаар цувисан гангаар хийдэг.
W хэлбэрийн дам нурууны хэсэг бүр нь ихэвчлэн 4 метр урттай бөгөөд угсралтыг хөнгөвчлөхийн тулд хоёр үзүүрт нь урьдчилан цоолсон нүхнүүдтэй ирдэг. Үйлдвэрлэлийн хурд болон боломжтой талбайтай холбоотой хэрэглэгчийн хэрэгцээнд үндэслэн бид үндсэн өнхрөх машин үйлдвэрлэх шугамд саадгүй нэгтгэж болох өөрчлөн тохируулах боломжтой нүх цоолборлох шийдлүүдийг санал болгодог.
Бодит тохиолдол - Үндсэн техникийн үзүүлэлтүүд
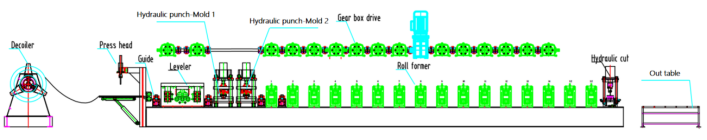
Урсгал диаграмм: Гидравлик декойл-Чиглүүлэгч-Тэгшлэгч-Гидравлик цоолтуур-Өнхрүүлэгч-Гидравлик таслагч ширээ
1. Шугамын хурд: 0-8м/мин, тохируулж болно
2. Тохиромжтой материал: Халуун цувисан ган, хүйтэн цувисан ган
3. Материалын зузаан: 2-4 мм
4. Ролл үүсгэгч машин: Цутгамал төмрийн бүтэц ба бүх нийтийн холболт
5. Жолооны систем: Бүх нийтийн кардан голтой хурдны хайрцгийн жолооны систем.
6. Зүсэх систем: Ороомог үүсгэхээс өмнө зүснэ, зүсэх үед өнхрөх хэлбэржүүлэгч зогсдоггүй.
Машин механизм
1. Гидравлик декойл*1
2. Тэгшлэгч (Ороомог хэлбэрийн машин дээр тоноглогдсон)*1
3. Гидравлик цоолтуурын машин*1
4. Ролл хэлбэржүүлэгч машин*1
5. Гидравлик зүсэх машин*1
6.Гарах хүснэгт*2
7.PLC хяналтын шүүгээ*1
8. Гидравлик станц*2
9. Сэлбэг хэрэгслийн хайрцаг (Үнэгүй)*1
Савны хэмжээ: 2x40GP
Бодит тохиолдлын тайлбар
Гидравлик декойллер
Декойлер нь хоёр гол аюулгүй байдлын онцлогтой ирдэг: дарагч гар болон гадагшаа чиглэсэн ороомгийн тогтоогч. Ороомгийг солих үед дарагч гар нь ороомог өнхөрч, ажилчдад гэмтэл учруулахаас сэргийлж байранд нь барьдаг. Гаднах ороомгийн тогтоогч нь ороомгийг тайлах явцад гулсаж унахгүй байхыг баталгаажуулдаг.
Декойлер нь 460мм-ээс 520мм хүртэлх янз бүрийн ороомгийн дотоод диаметрт тохируулан тохируулж болох стандарт дөрвөн хэсэгтэй гол өргөтгөлийн механизмаар тоноглогдсон.
Тэгшлэгч ба хэвлэлийн толгой
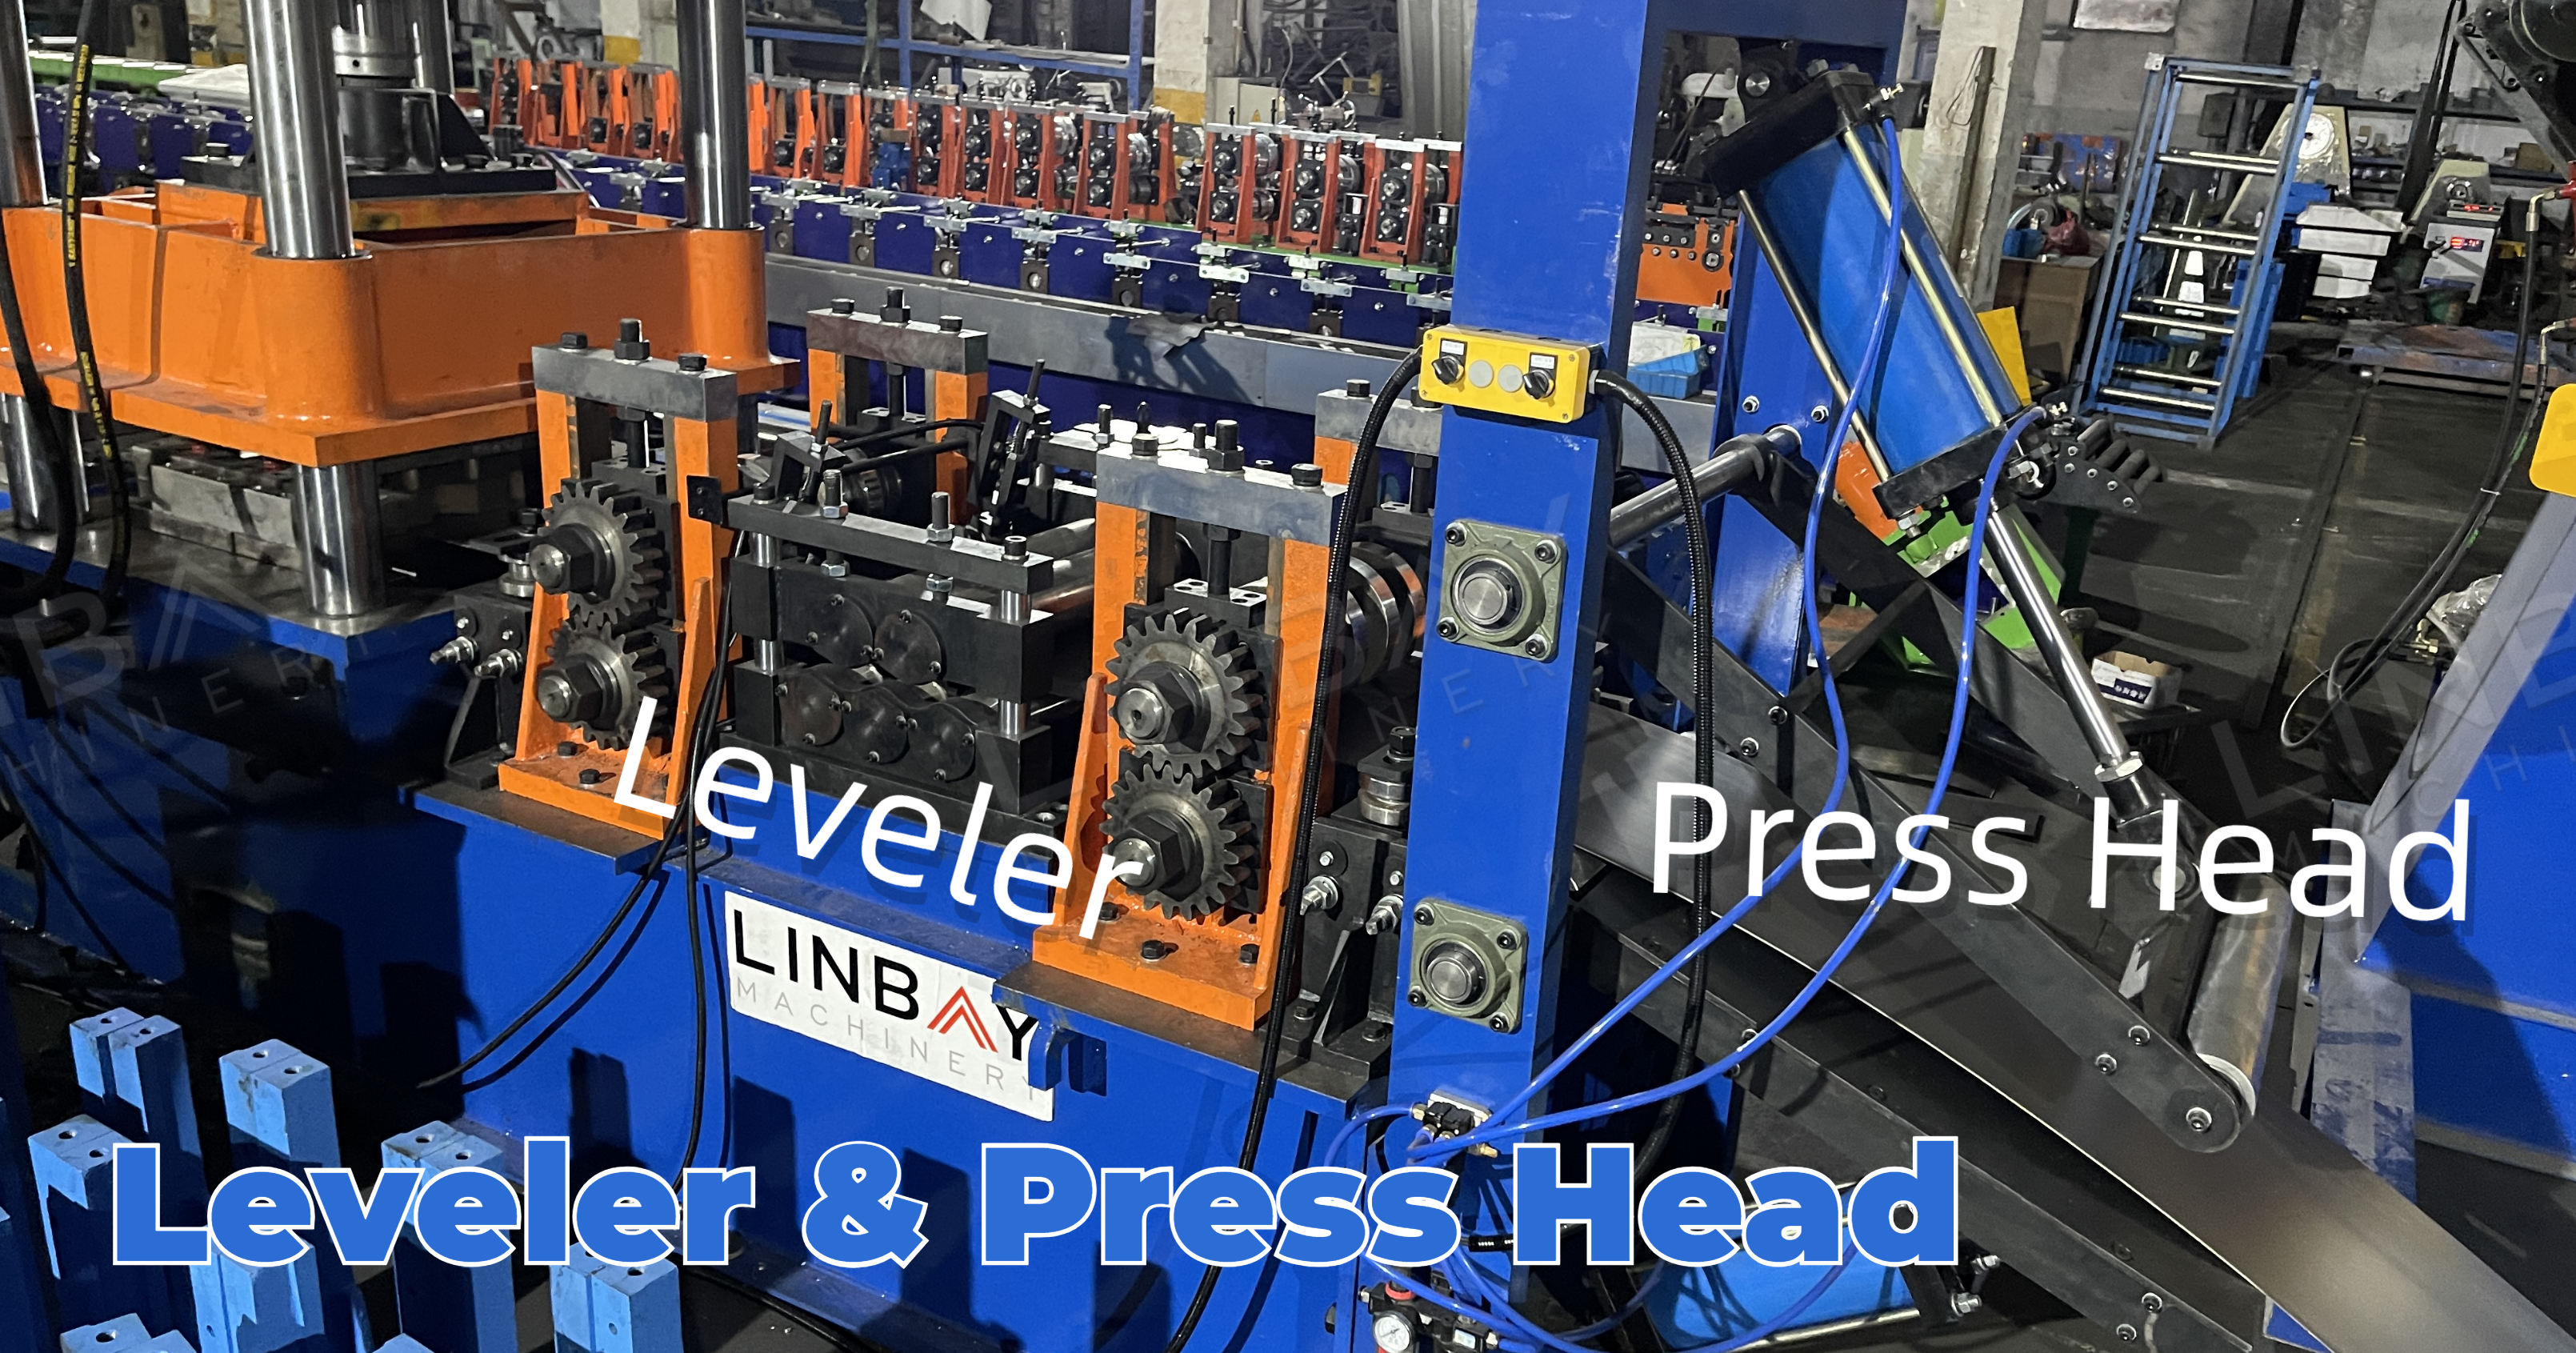
Гидравлик баараар босоо чиглэлд тохируулж болох тэгшлэгчийн урд байрлуулсан тавцан нь ороомгийг үйлдвэрлэлийн шугам руу чиглүүлэхэд тусалдаг.
1.5 мм-ээс дээш зузаантай, цоолтуур шаарддаг профайлын хувьд тэгшлэгч ашиглан ороомгийг тэгшилж, дотоод стрессийг тайлж, жигд зузаантай болгох нь чухал бөгөөд ингэснээр цоолтуур болон хэлбэржүүлэх чанарыг сайжруулна. Энэ тохиолдолд тэгшлэгчийг үндсэн ороомог хэлбэржүүлэх машинд нэг суурьтайгаар суурилуулна.
Үйлдвэрлэлийн хурдны өндөр шаардлагыг хангахын тулд бид тэгшлэх хурдыг бага зэрэг нэмэгдүүлдэг бие даасан тэгшлэгчийг нийлүүлдэг боловч үйлдвэрлэлийн шугамын нийт уртыг ойролцоогоор 3 метрээр сунгадаг.
Гидравлик цоолтуур
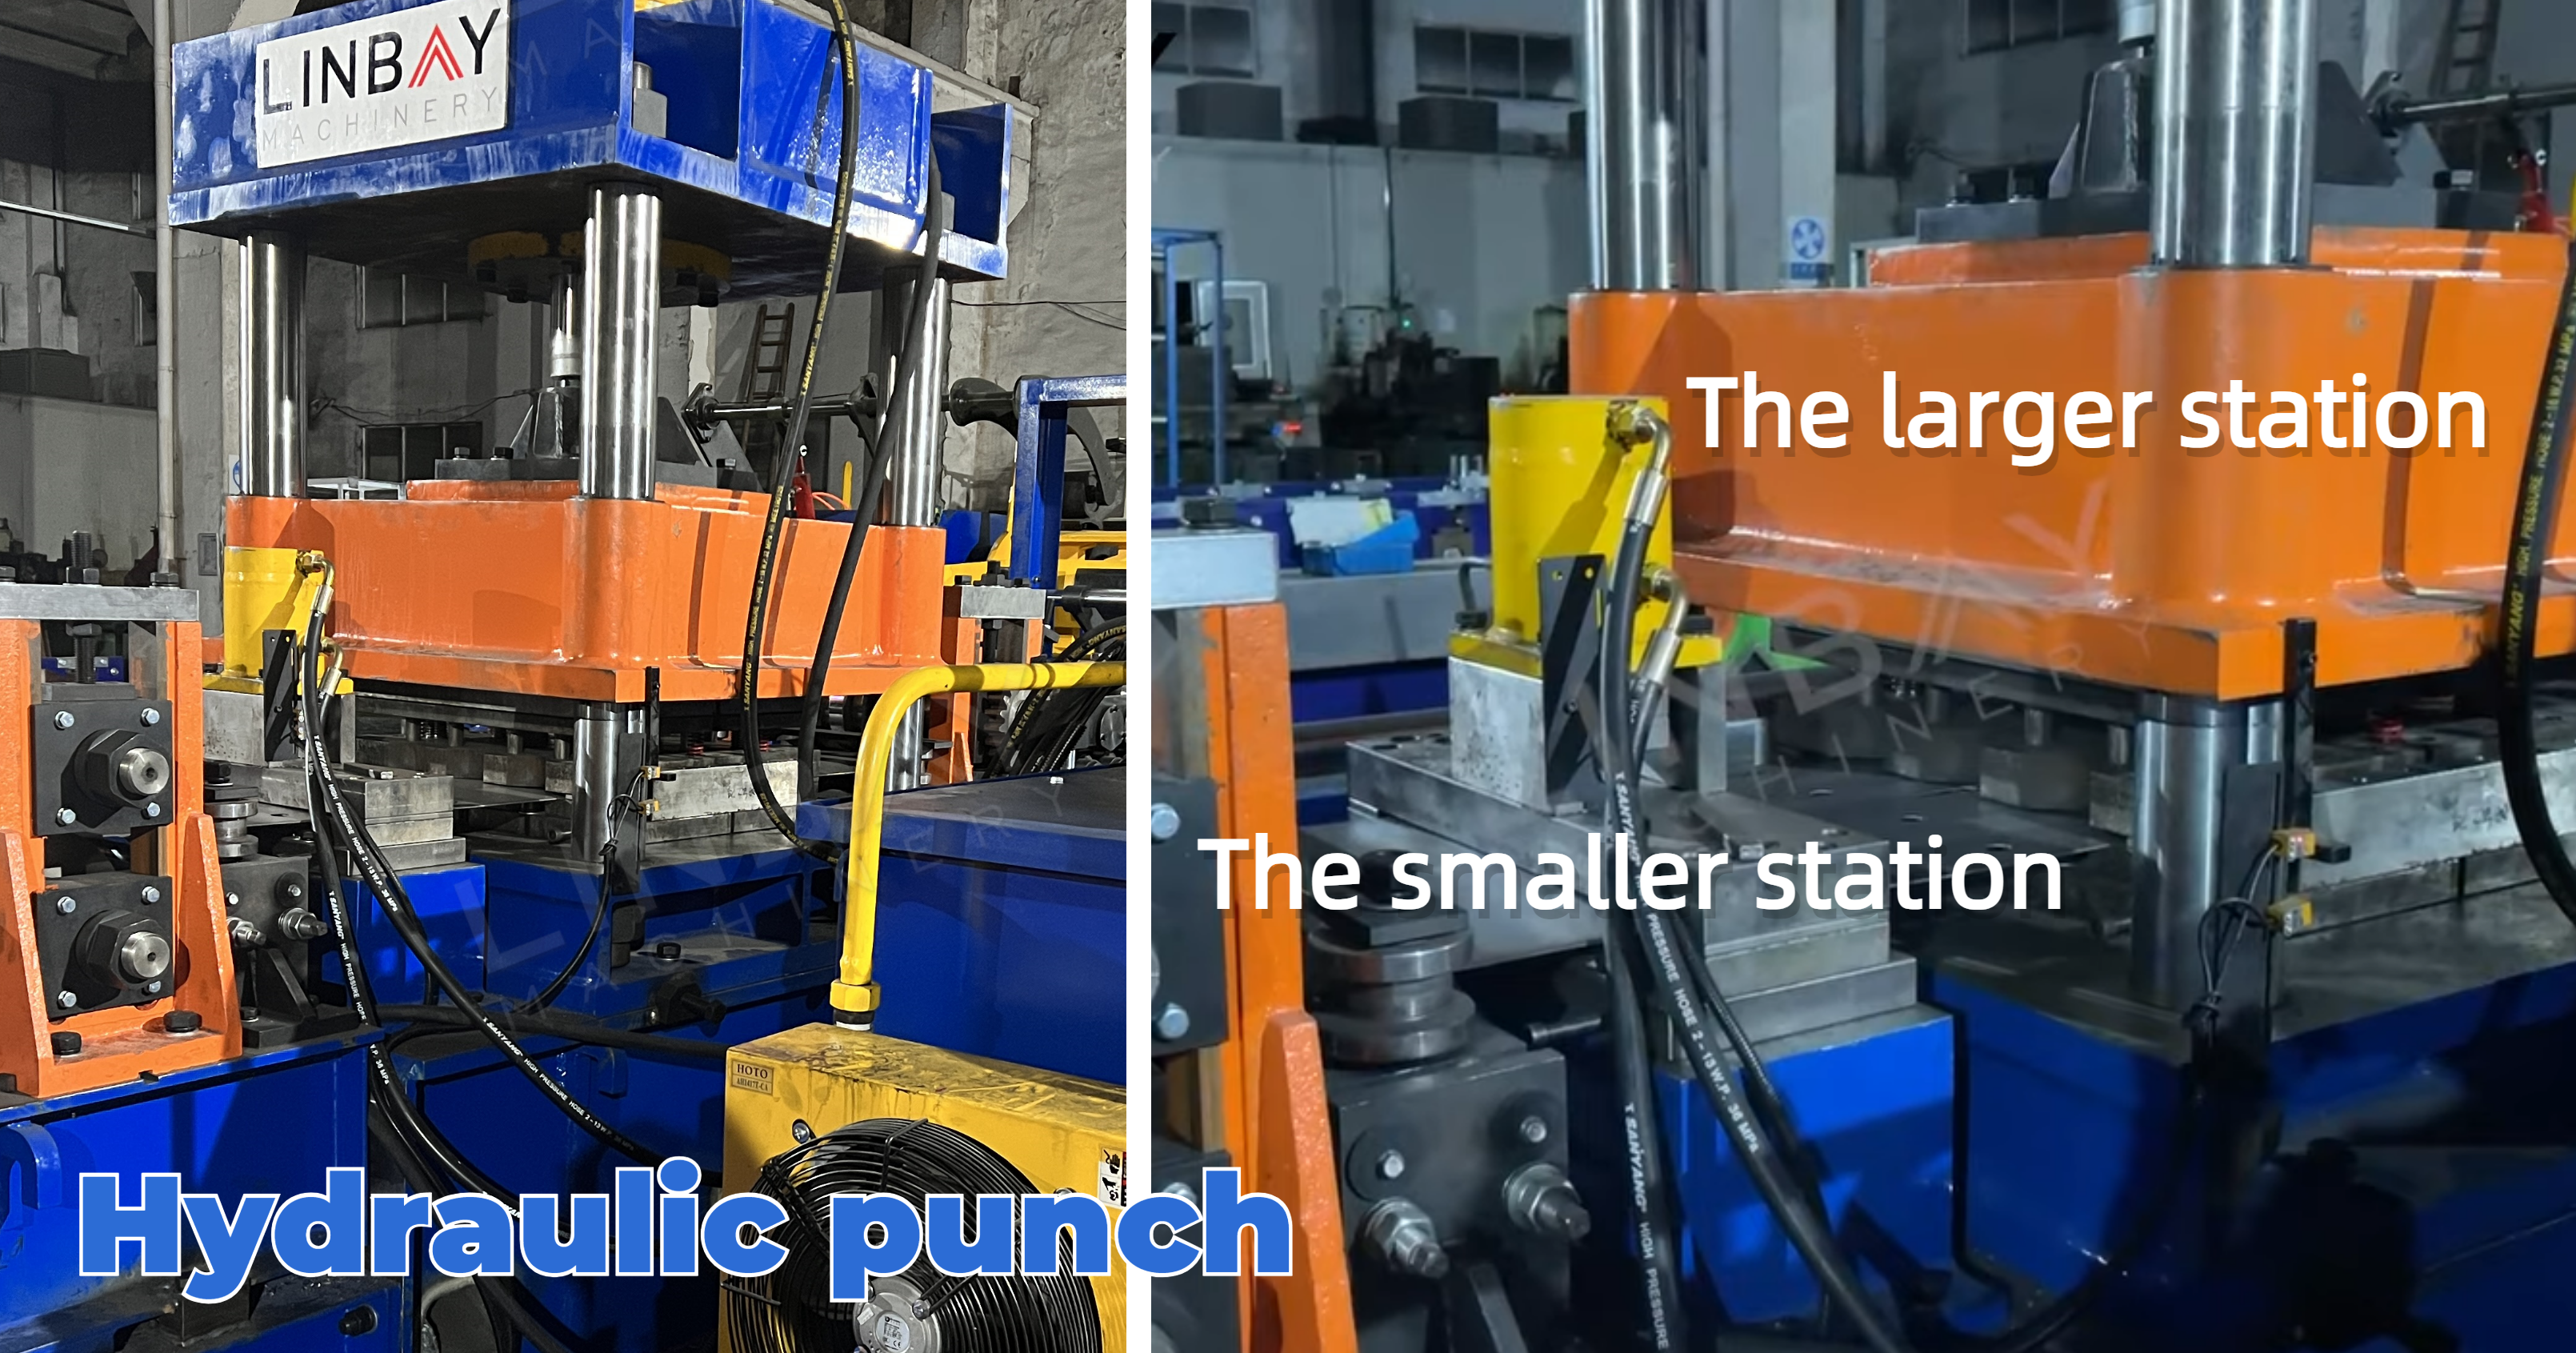
Үр ашиг болон өртөг хэмнэлтийн хувьд цоолтуурын ажиллагааг хоёр хэвэнд (хоёр станц) хувааж болно. Том станц нь нэгэн зэрэг 16 хүртэлх нүх цоолж чаддаг бол хоёр дахь станц нь дам нуруунд зөвхөн нэг удаа гардаг нүхийг боловсруулдаг.
Ролл үүсгэгч машин
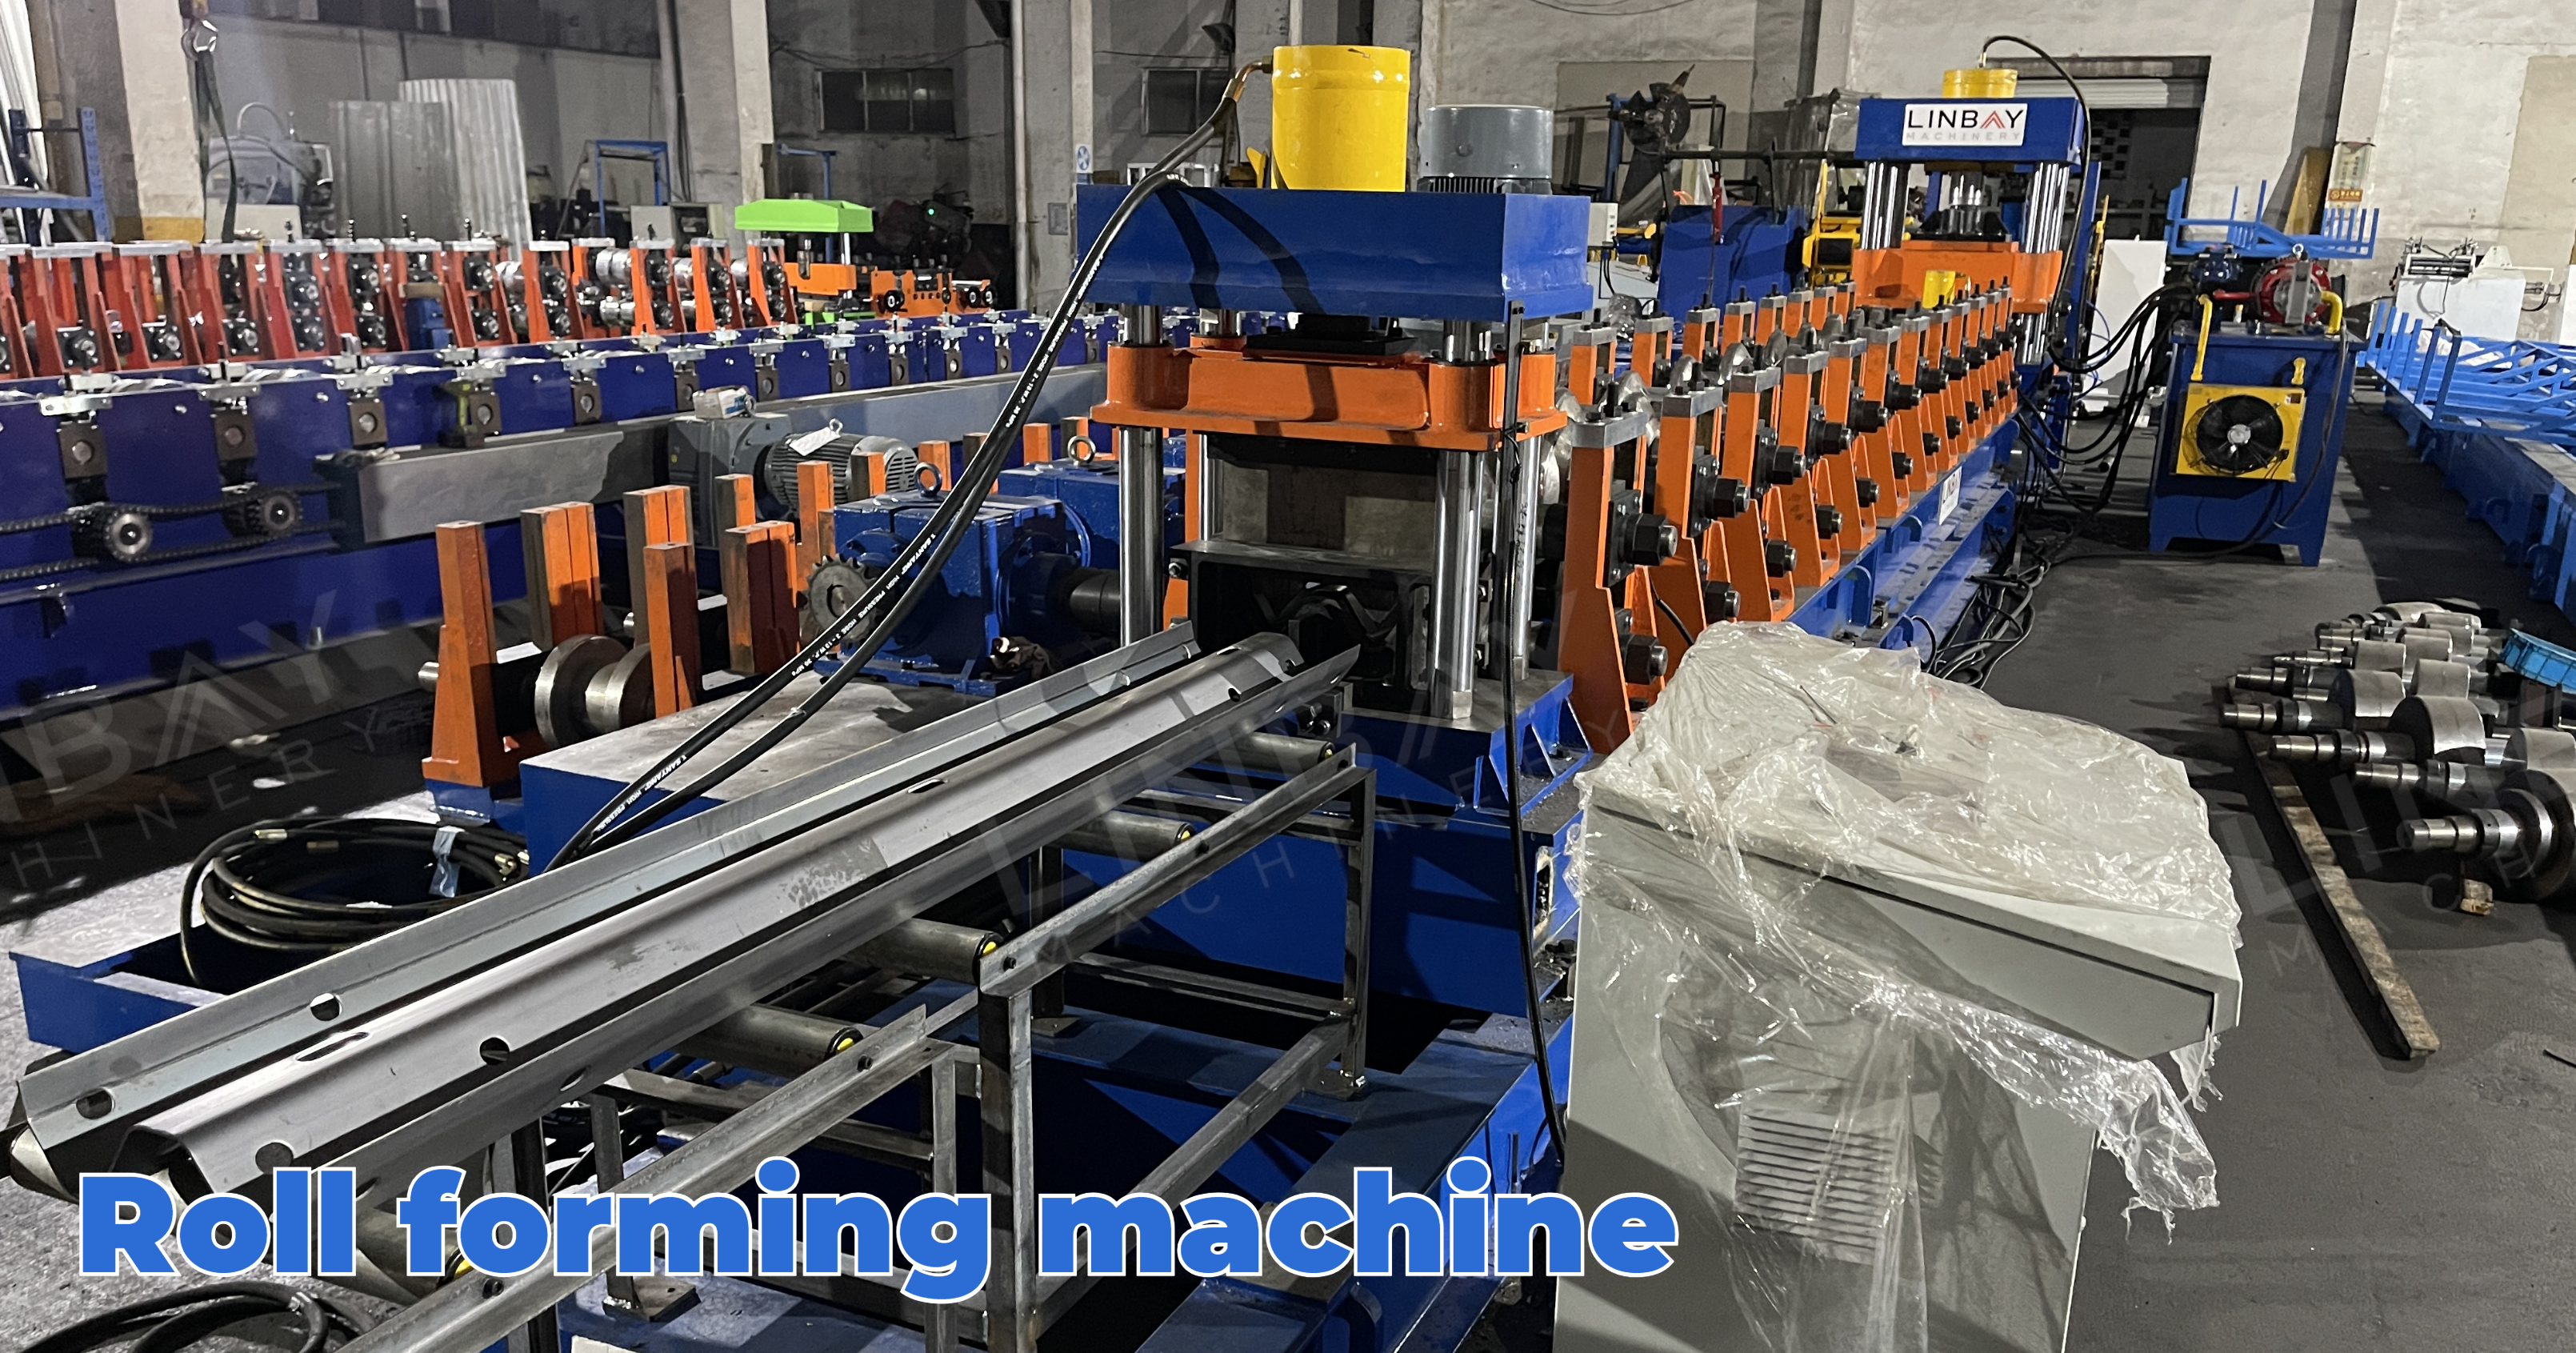
Энэхүү өнхрөх үүсгүүр нь цутгамал төмрийн хүрээтэй бөгөөд хэлбэржүүлэх бул болон хурдны хайрцгийг холбоход бүх нийтийн гол ашигладаг. Энэхүү загвар нь бат бөх чанарыг хангаж, 2-4 мм-ийн зузаантай хамгаалалтын хашлага хавтангийн шаардлагыг үр дүнтэй хангадаг. Ган ороомог нь зураг дээр заасан нарийн хэлбэрийг авахын тулд 12 хэлбэржүүлэх станцын цувралаар дамждаг.
Гидравлик зүсэх машин
Зүсэлтийг хэлбэржүүлсний дараа хийдэг тул зүсэлтийн хэв нь өрц болон ирмэгийн хэв гажилтыг багасгахын тулд W хэлбэрийн дам нурууны хэлбэртэй тохирч байх ёстой. Зүсэх машины зогсоох болон зүсэх ажиллагаанд зориулагдсан тул хэлбэржүүлэх үйл явц нь зүсэлтийн үед түр зогсдог.
Урьдчилан зүссэн уусмал ба зүссэний дараах уусмал
Үйлдвэрлэлийн хурд:Ердийн үед хашлага дам нуруу нь 4 метр урттай байдаг. Урьдчилан зүсэлт нь минутанд 12 метр хурдтайгаар ажилладаг бөгөөд үүний үр дүнд цагт 180 дам нуруу үйлдвэрлэх хурд бий болдог. Зүсэлтийн дараах нь минутанд 6 метр хурдтайгаар явагддаг бөгөөд цагт 90 дам нуруу гаргадаг.
Хаягдлыг багасгах:Зүсэх үед урьдчилан зүсэх арга нь ямар ч хаягдал эсвэл алдагдал үүсгэдэггүй бол харин зүссэний дараах арга нь зураг төсөлд заасны дагуу зүсэлт бүрт 18-20 мм-ийн хаягдал үүсгэдэг.
Шугамын байршлын урт:Урьдчилан зүсэх аргад зүссэний дараа шилжүүлэх тавцан шаардлагатай бөгөөд энэ нь зүссэний дараах аргатай харьцуулахад үйлдвэрлэлийн шугамын зохион байгуулалт арай урт байх магадлалтай.
Өнхрөх амьдралд үзүүлэх нөлөө:Урьдчилан зүсэх аргын тэргүүлэх ирмэг нь хэлбэржүүлэгч буланд хэсэг бүрээр нөлөөлдөг тул зүсэлтийн дараах арга нь хүнд царигтай болон өндөр бат бэхтэй ган боловсруулах үед булны ашиглалтын хугацааг илүү сайн хангадаг.
Хамгийн бага урт:
Урьдчилан зүсэх аргад ган ороомогтой дор хаяж гурван багц хэлбэржүүлэгч булны холбогдсон эсэхийг баталгаажуулахын тулд хамгийн бага зүсэлтийн урттай байх шаардлагатай. Энэ нь ороомгийг урагш түлхэхэд хангалттай үрэлтийг хангадаг. Гэсэн хэдий ч зүсэлтийн дараах аргад өнхрөх хэлбэржүүлэгч машин үргэлж ган ороомогоор дүүргэгдсэн байдаг тул хамгийн бага зүсэлтийн уртад хязгаарлалт тавьдаггүй. W-цацрагийн урт нь ихэвчлэн 4 метр орчим байдаг нь хамгийн бага уртын шаардлагаас давсан тул энэхүү өнхрөх хэлбэржүүлэгч машины урьдчилан зүсэх болон зүсэлтийн дараах аргуудын хооронд сонголт хийх талаар санаа зовох зүйл байхгүй.
Сайн зөвлөгөө:
Бид үйлчлүүлэгчиддээ үйлдвэрлэлийн хэмжээний шаардлагад үндэслэн тохиромжтой үйлдвэрлэлийн шугамыг сонгохыг зөвлөж байна. Хашлага дам нурууны профайл нийлүүлэгчдийн хувьд урьдчилан зүсэх аргыг ашиглах нь зүйтэй. Урьдчилан зүсэх арга нь зүсэлтийн дараах аргатай харьцуулахад арай өндөр өртөгтэй боловч гарцын давуу тал нь энэхүү үнийн сул талыг хурдан нөхөж чадна.
Хэрэв та замын хөдөлгөөний барилгын төсөлд хөрөнгө оруулалт хийж байгаа бол дараа нь зүсэх арга нь илүү тохиромжтой. Энэ нь бага зай шаарддаг бөгөөд арай хямд өртөгтэй.
1. Декойлер

2. Хооллох

3. Цоолтуурын

4. Ролл хэлбэрийн тулгуурууд

5. Жолооны систем

6. Таслах систем

Бусад

Ширээнээс гарсан