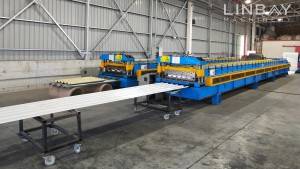
Profile
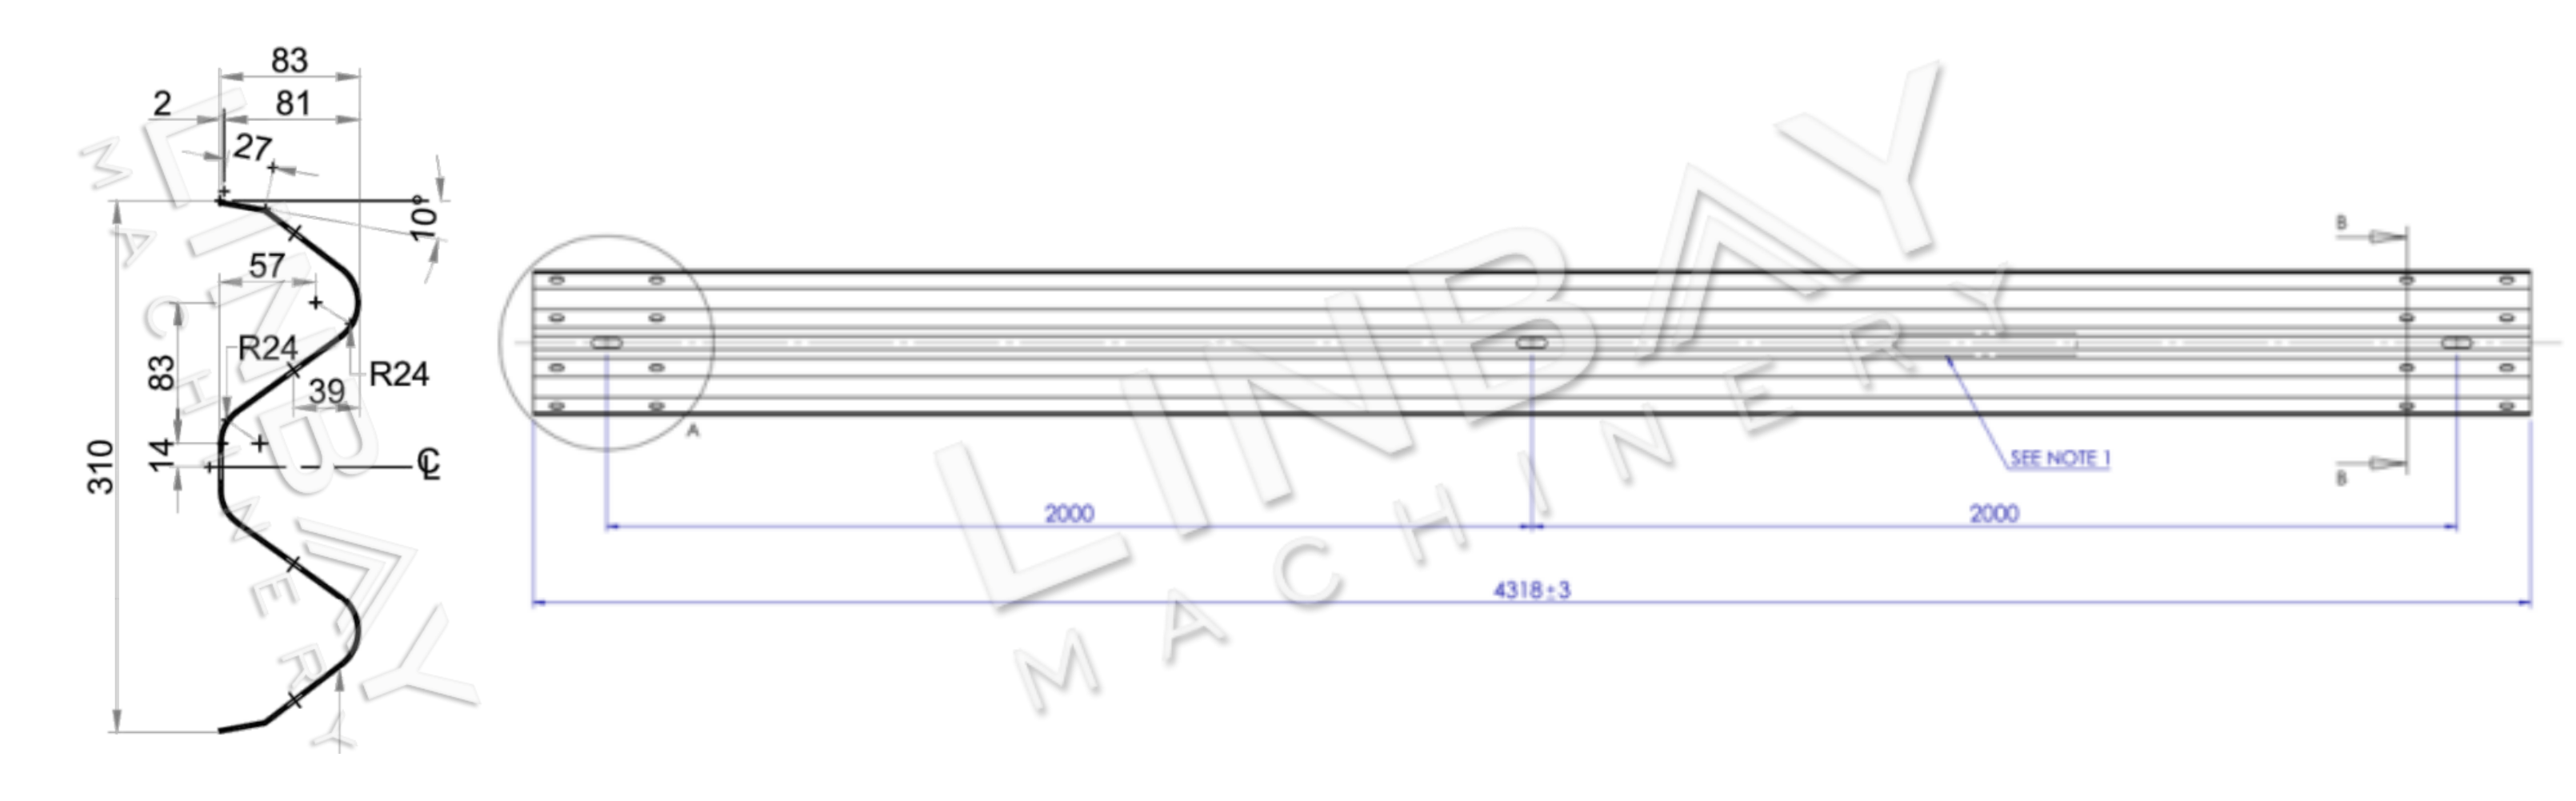
Ang W-beam guardrail ay isang madalas na ginagamit na safety barrier sa iba't ibang proyekto sa inhinyeriya ng transportasyon, kabilang ang mga highway, expressway, at tulay. Ang pangalan nito ay nagmula sa hugis nitong "W", na nailalarawan sa pamamagitan ng kambal na mga taluktok nito. Ang guardrail na ito ay karaniwang gawa sa galvanized o hot-rolled steel na may kapal na 2-4mm.
Ang bawat seksyon ng W-beam ay karaniwang may sukat na 4 na metro ang haba at may mga butas na paunang binutas sa magkabilang dulo upang mapadali ang pag-install. Batay sa mga pangangailangan ng customer patungkol sa bilis ng produksyon at magagamit na espasyo sa sahig, nag-aalok kami ng mga napapasadyang solusyon sa pagbutas na maaaring maayos na maisama sa pangunahing linya ng produksyon ng roll forming machine.
Tunay na kaso-Mga Pangunahing Teknikal na Parameter
Tsart ng daloy: Hydraulic decoiler-Guiding-Leveler-Hydraulic punch-Roll former-Hydralic cut-Out table
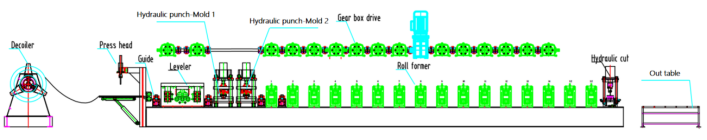
1. Bilis ng linya: 0-8m/min, naaayos
2. Angkop na materyal: Mainit na pinagsamang bakal, malamig na pinagsamang bakal
3. Kapal ng materyal: 2-4mm
4. Makinang bumubuo ng roll: Istrukturang cast-iron at unibersal na dugtungan
5. Sistema ng pagmamaneho: Sistema ng pagmamaneho ng gearbox na may universal joint cardan shaft.
6. Sistema ng paggupit: Gupitin bago ang roll forming, ang roll former ay hindi humihinto kapag pinuputol.
Makinarya
1. Haydroliko na decoiler*1
2. Leveler (Kasama sa roll forming machine)*1
3. Makinang pang-punch ng haydroliko*1
4. Makinang pang-roll form*1
5. Haydroliko na makinang pangputol*1
6.Labas sa mesa*2
7. Kabinete ng kontrol ng PLC * 1
8. Istasyon ng haydroliko*2
9. Kahon ng mga ekstrang piyesa (Libre)*1
Laki ng lalagyan: 2x40GP
Paglalarawan ng totoong kaso
Haydroliko na Decoiler
Ang decoiler ay may dalawang pangunahing tampok sa kaligtasan: isang press arm at isang outward coil retainer. Kapag pinapalitan ang mga coil, hinahawakan ng press arm ang coil sa lugar nito upang maiwasan itong bumulusok at magdulot ng pinsala sa mga manggagawa. Tinitiyak ng outward coil retainer na hindi madulas at mahuhulog ang coil habang nag-aalis ng bara.
Ang decoiler ay nilagyan ng karaniwang apat na pirasong mekanismo ng pagpapalawak ng core na maaaring isaayos upang magkasya sa iba't ibang panloob na diyametro ng coil, mula 460mm hanggang 520mm.
Pangpantay at Pang-press Head
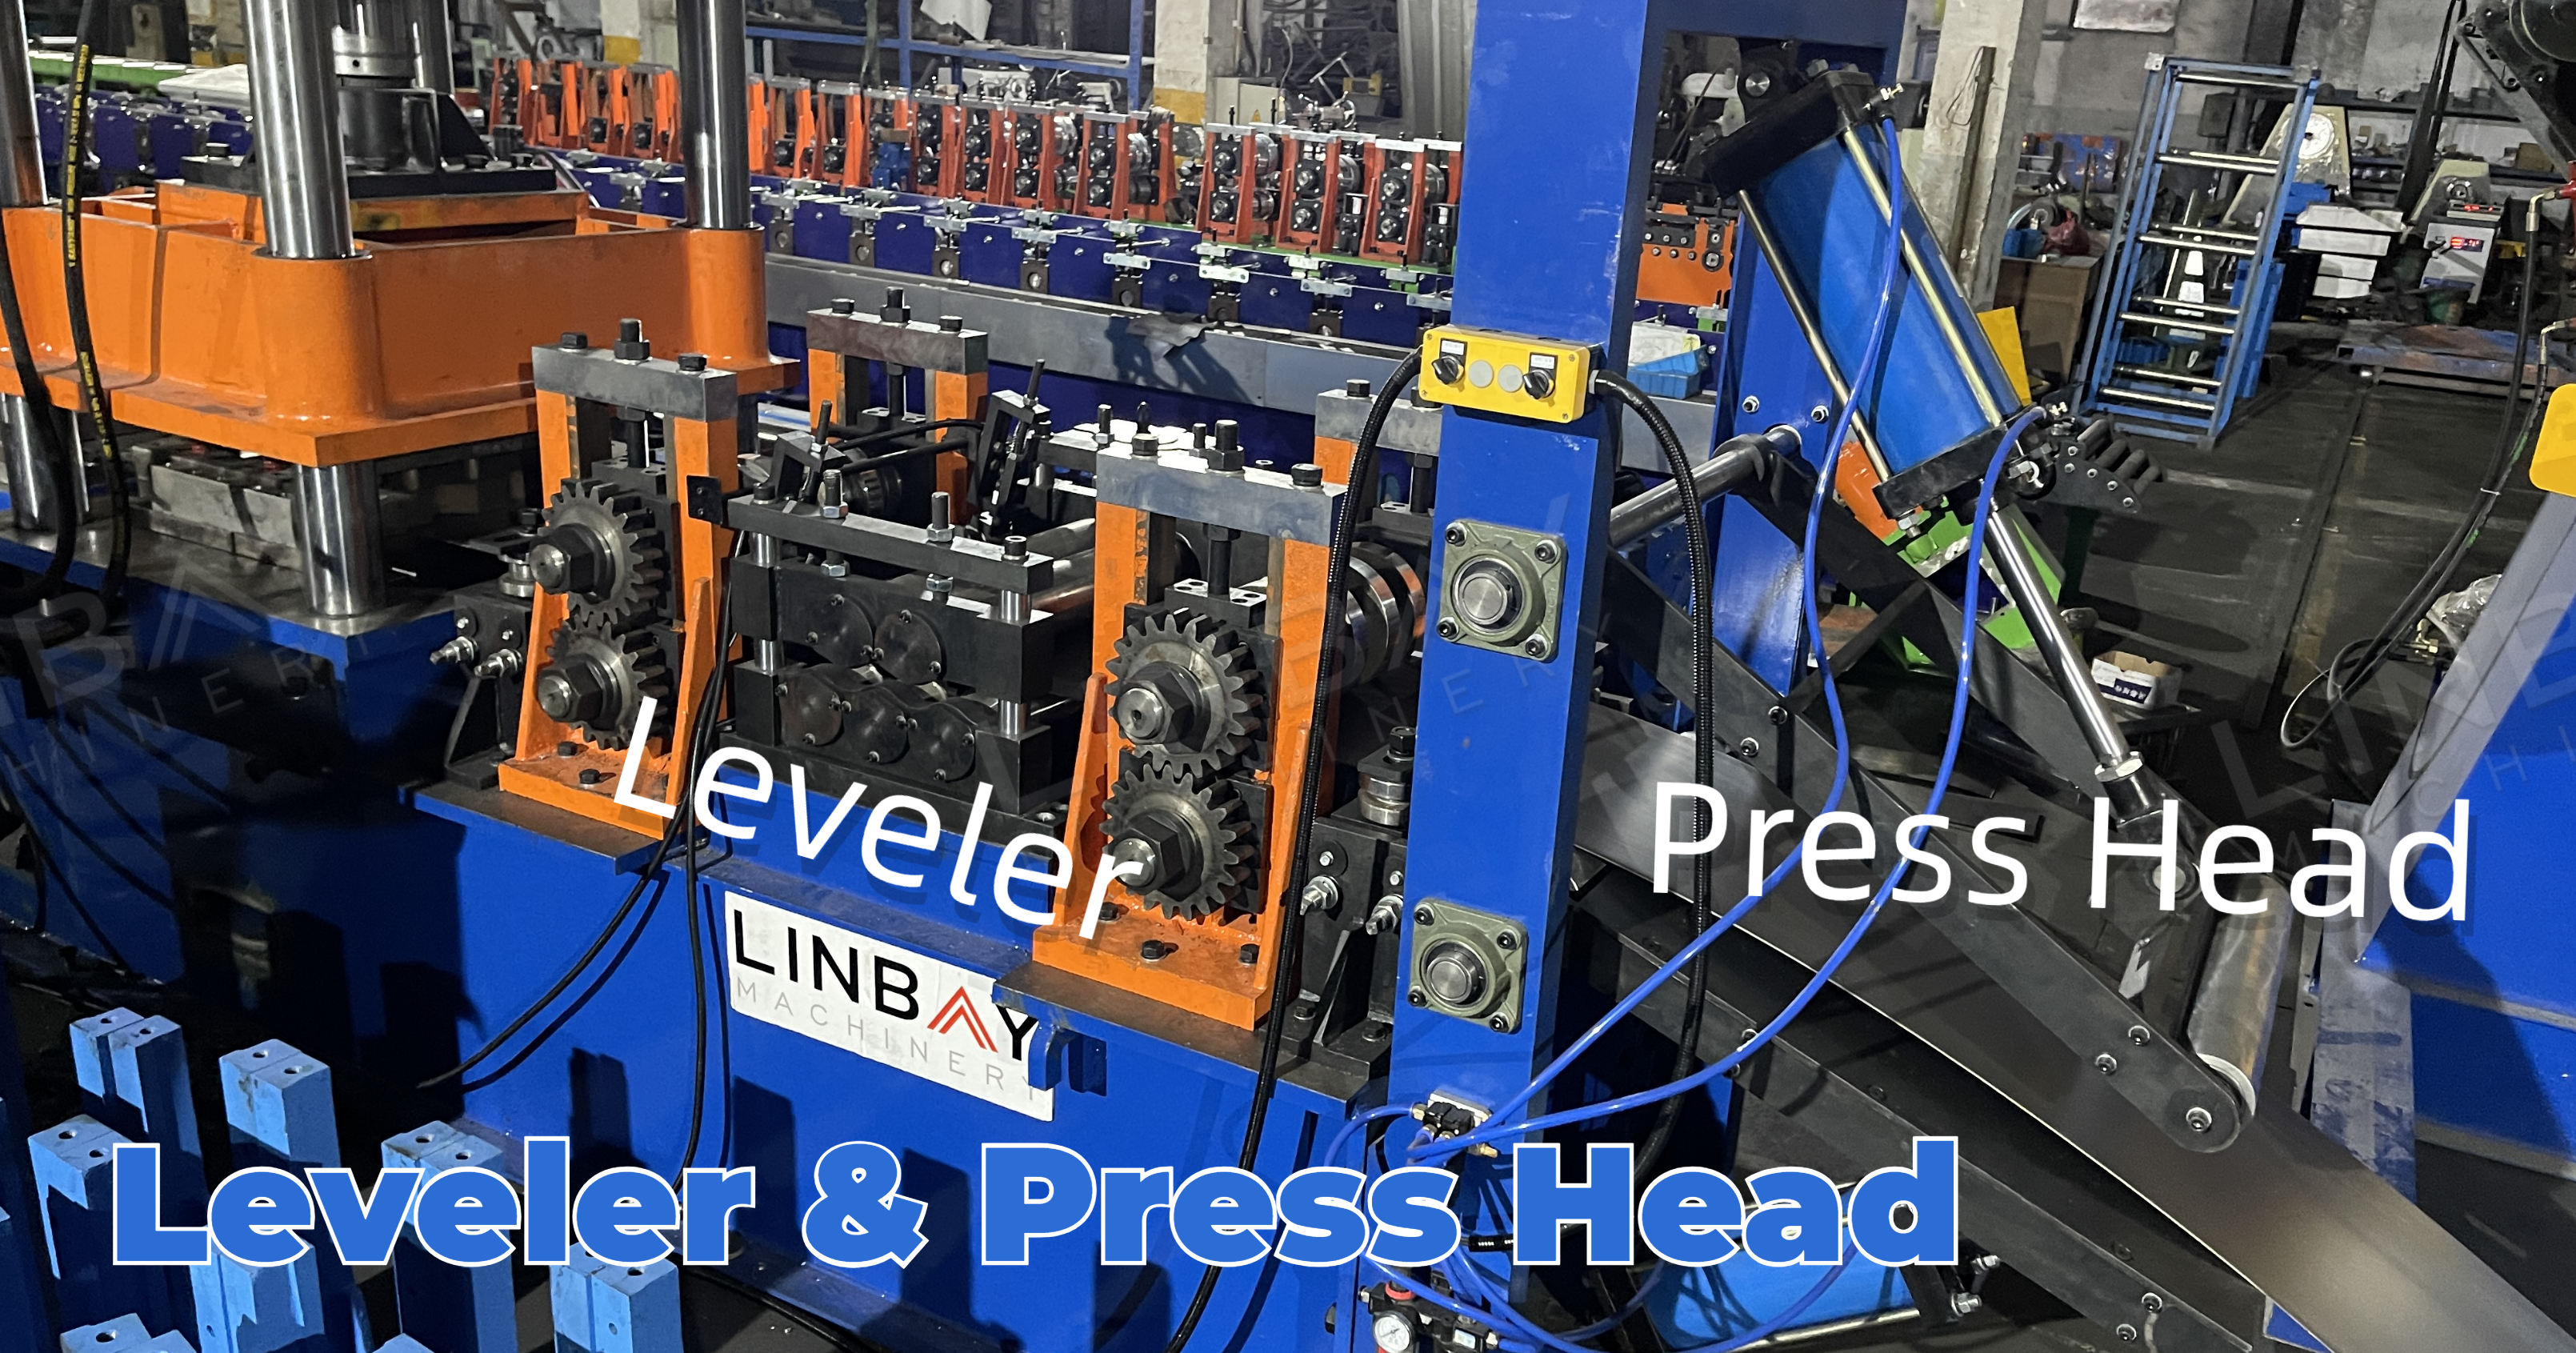
Ang isang platapormang nakaposisyon sa harap ng leveler, na maaaring isaayos nang patayo sa pamamagitan ng isang hydraulic bar, ay tumutulong sa paggabay ng coil papunta sa linya ng produksyon.
Para sa mga profile na higit sa 1.5mm ang kapal na nangangailangan ng pagsuntok, mahalagang gumamit ng leveler upang patagin ang coil at mapawi ang panloob na stress upang makamit ang pare-parehong kapal, na nagpapahusay sa kalidad ng pagsuntok at paghubog. Sa sitwasyong ito, ang leveler ay isinasama sa pangunahing roll forming machine, na ginagamit ang parehong base.
Upang matugunan ang mga pangangailangan sa mas mataas na bilis ng produksyon, nagbibigay kami ng standalone leveler na bahagyang nagpapabilis sa pagpapantay, bagama't pinapahaba nito ang kabuuang haba ng linya ng produksyon ng humigit-kumulang 3 metro.
Haydroliko na suntok
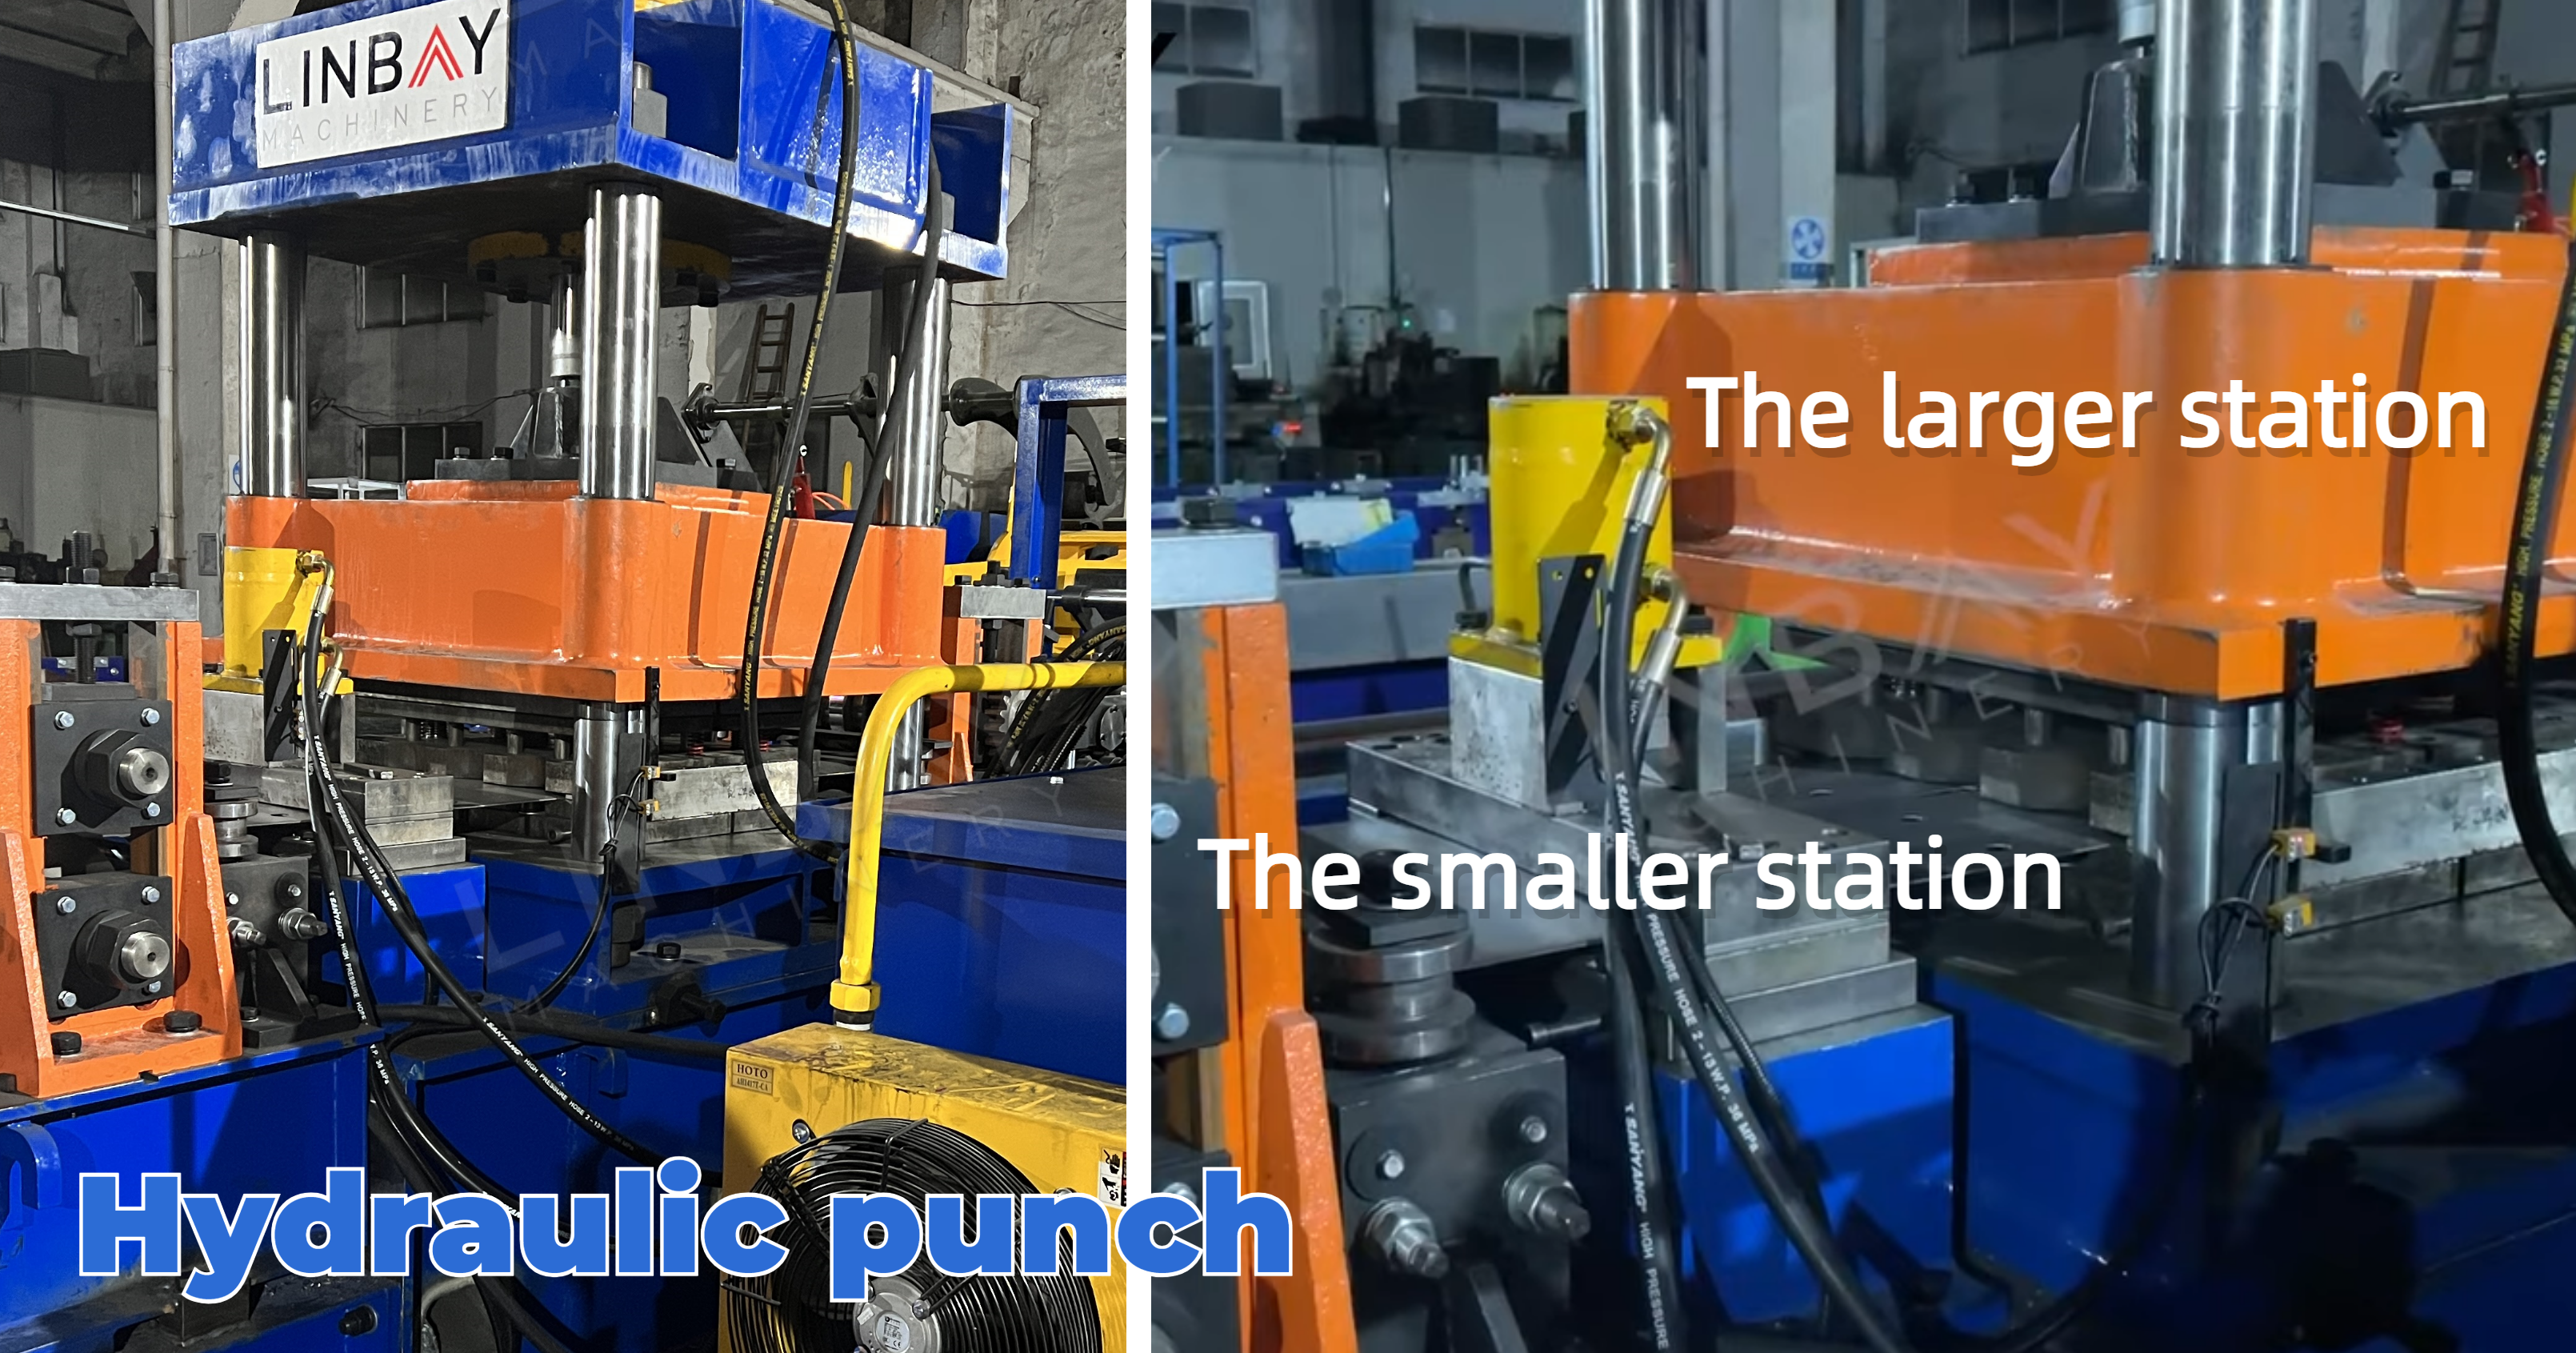
Para sa kahusayan at pagiging epektibo sa gastos, ang mga operasyon ng pagsuntok ay maaaring hatiin sa pagitan ng dalawang die (dalawang istasyon). Ang mas malaking istasyon ay maaaring gumawa ng hanggang 16 na butas nang sabay-sabay, habang ang pangalawang istasyon ay humahawak sa mga butas na nangyayari lamang nang isang beses bawat beam.
Makinang bumubuo ng roll
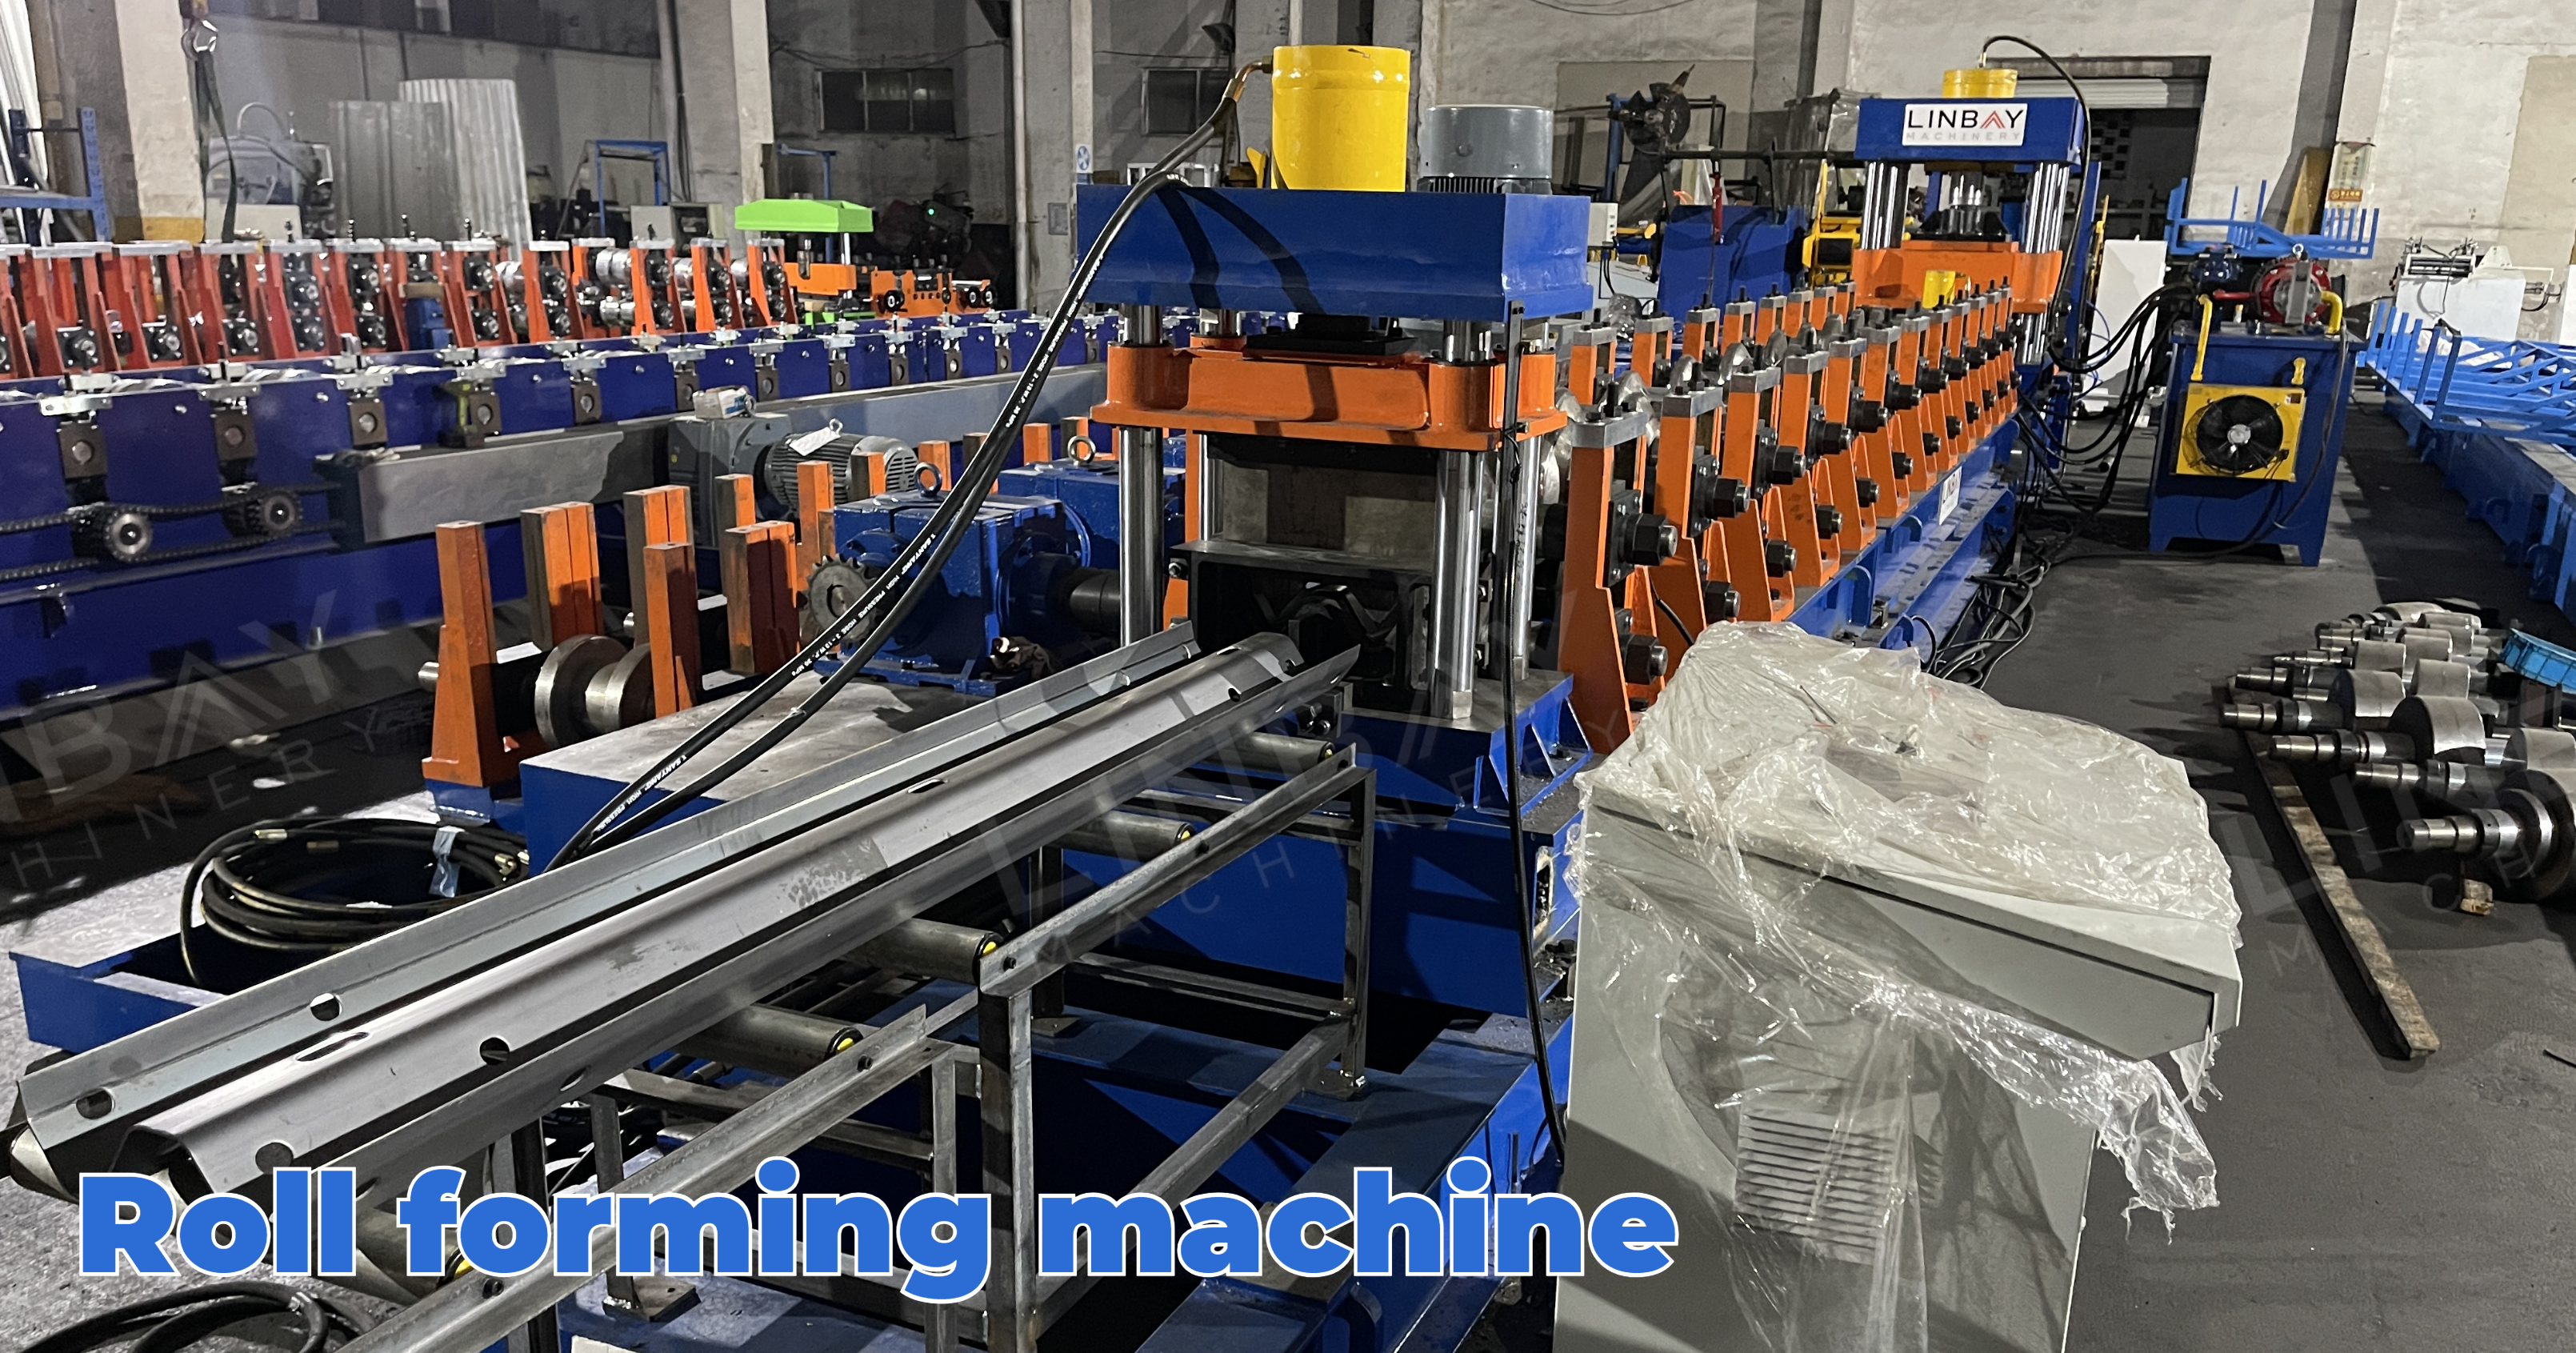
Ang roll former na ito ay gawa sa cast-iron frame, na gumagamit ng mga universal shaft upang ikonekta ang mga forming roller at gearbox. Tinitiyak ng disenyong ito ang tibay at epektibong nakakatugon sa mga pangangailangan ng mga forming guardrail panel na may kapal na mula 2 hanggang 4mm. Ang steel coil ay dumadaan sa isang serye ng 12 forming station upang makamit ang eksaktong hugis na nakabalangkas sa mga drowing.
Makinang pangputol na haydroliko
Dahil ang pagputol ay nagaganap pagkatapos ng paghubog, ang cutting die ay dapat tumugma sa hugis ng W-beam upang mabawasan ang mga burr at deformation ng gilid. Dinisenyo para sa stop-and-cut operation ng cutting machine, ang proseso ng paghubog ay panandaliang humihinto habang nagpuputol.
Solusyong pre-cut VS Solusyong post-cut
Bilis ng Produksyon:Karaniwan, ang mga guardrail beam ay 4 na metro ang haba. Ang pre-cutting ay gumagana sa bilis na 12 metro kada minuto, na nagreresulta sa rate ng produksyon na 180 beam kada oras. Ang post-cutting naman ay tumatakbo sa 6 na metro kada minuto, na nagbubunga ng 90 beam kada oras.
Pagbawas ng Pag-aaksaya:Sa panahon ng pagputol, ang pamamaraang pre-cut ay walang nabubulok na basura o pagkawala. Sa kabaligtaran, ang pamamaraang post-cut ay nakakabuo ng basurang 18-20mm bawat hiwa, gaya ng tinukoy sa disenyo.
Haba ng layout ng linya:Sa pamamaraang pre-cut, kinakailangan ang isang transfer platform pagkatapos ng pagputol, na posibleng magresulta sa bahagyang mas mahabang layout ng linya ng produksyon kumpara sa pamamaraang post-cut.
Epekto sa buhay ng rolyo:Ang post-cut method ay nag-aalok ng mas mahabang buhay ng roller kapag pinoproseso ang heavy gauge at high-strength steel, dahil ang leading edge sa pre-cut method ay nakakaapekto sa mga forming roller sa bawat bahagi.
Pinakamababang Haba:
Sa pamamaraang pre-cut, mayroong kinakailangan para sa isang minimum na haba ng paggupit upang matiyak na hindi bababa sa tatlong set ng forming roller ang nakakabit sa steel coil. Tinitiyak nito ang sapat na friction upang itulak ang coil pasulong. Gayunpaman, sa pamamaraang post-cut, walang paghihigpit sa minimum na haba ng paggupit dahil ang roll forming machine ay palaging puno ng steel coil. Dahil ang haba ng W-beam ay karaniwang nasa humigit-kumulang 4 na metro, na lumalagpas sa kinakailangang minimum na haba, walang alalahanin tungkol sa pagpili sa pagitan ng mga pamamaraang pre-cut at post-cut para sa roll forming machine na ito.
Mabait na Payo:
Inirerekomenda namin na pumili ang aming mga kliyente ng angkop na linya ng produksyon batay sa kanilang mga kinakailangan sa dami ng produksyon. Para sa mga supplier ng mga profile ng guardrail beam, ipinapayong gamitin ang pre-cut method. Bagama't ang pre-cut method ay may bahagyang mas mataas na gastos kumpara sa post-cut method, ang mga bentahe nito sa output ay mabilis na makakabawi sa disbentahang ito sa presyo.
Kung ikaw ay kumukuha ng mga materyales para sa isang proyekto ng konstruksyon ng trapiko, mas angkop ang paraan ng post-cut. Ito ay nangangailangan ng mas kaunting espasyo at may bahagyang mas mababang gastos.
1. Decoiler

2. Pagpapakain

3. Pagsuntok

4. Mga patungan ng roll forming

5. Sistema ng pagmamaneho

6. Sistema ng paggupit

Iba pa

Mesa sa labas