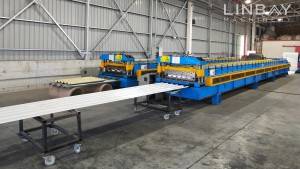
Profil
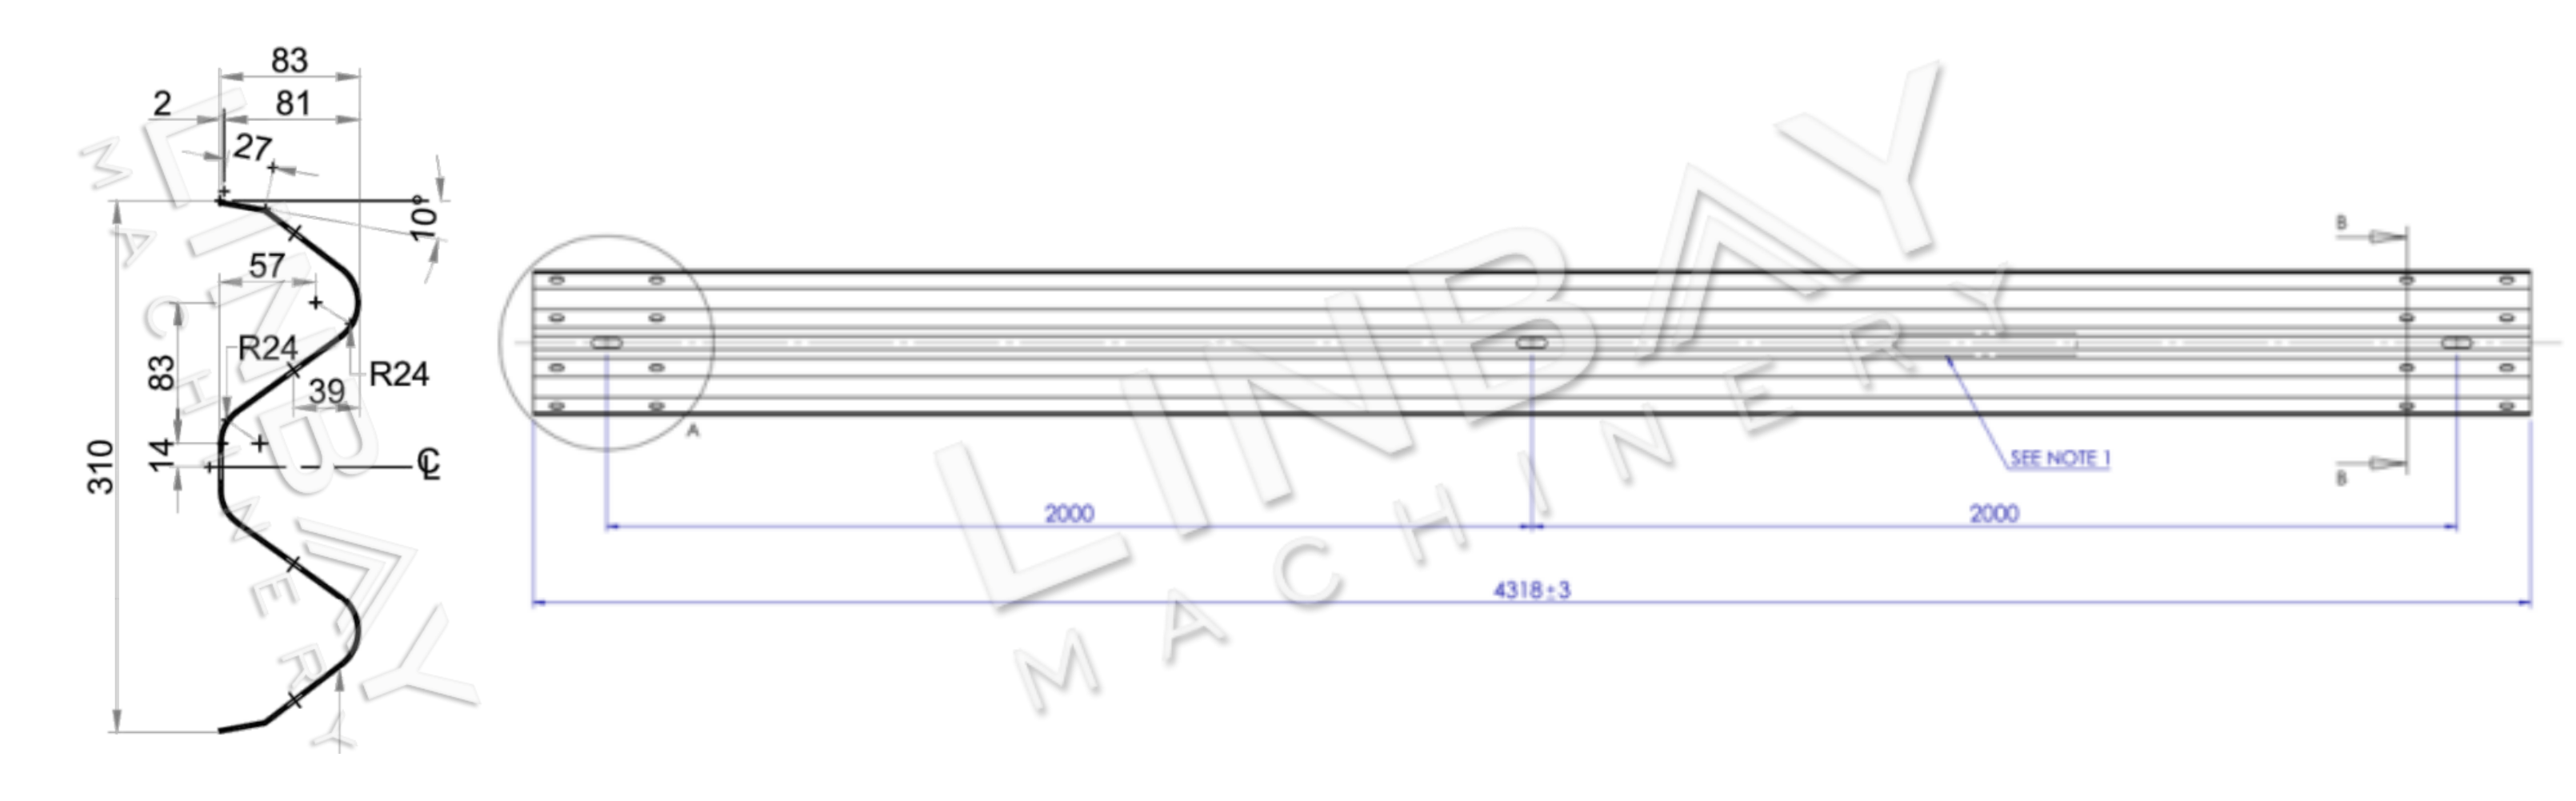
Pagar pengadang rasuk-W merupakan penghadang keselamatan yang kerap digunakan dalam pelbagai projek kejuruteraan pengangkutan, termasuk lebuh raya, lebuh raya dan jambatan. Namanya berasal daripada bentuk "W"nya, yang dicirikan oleh puncak berkembarnya. Pagar pengadang ini biasanya diperbuat daripada keluli tergalvani atau keluli tergelek panas dengan ketebalan 2-4mm.
Setiap bahagian rasuk-W biasanya berukuran 4 meter panjang dan dilengkapi dengan lubang yang telah ditebuk pada kedua-dua hujungnya untuk memudahkan pemasangan. Berdasarkan keperluan pelanggan mengenai kelajuan pengeluaran dan ruang lantai yang tersedia, kami menawarkan penyelesaian penebuk lubang yang boleh disesuaikan yang boleh digabungkan dengan lancar ke dalam barisan pengeluaran mesin pembentuk gulung utama.
Kes sebenar-Parameter Teknikal Utama
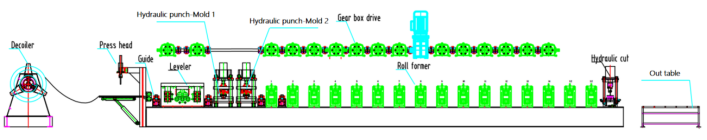
Carta alir: Penyahpemikat hidraulik-Pemandu-Perata-Penebuk hidraulik-Bekas gulungan-Jadual pemotongan hidraulik
1. Kelajuan talian: 0-8m/min, boleh laras
2. Bahan yang sesuai: Keluli gulung panas, keluli gulung sejuk
3. Ketebalan bahan: 2-4mm
4. Mesin pembentuk gulung: Struktur besi tuang dan sambungan universal
5. Sistem pemanduan: Sistem pemanduan kotak gear dengan aci kardan sambungan universal.
6. Sistem pemotongan: Potong sebelum pembentukan gulungan, pembentuk gulungan tidak berhenti semasa memotong.
Jentera
1. Penyahpelekat hidraulik*1
2. Leveler (Dilengkapi pada mesin pembentuk gulung) * 1
3. Mesin penebuk hidraulik * 1
4. Mesin pembentuk gulungan * 1
5. Mesin pemotong hidraulik * 1
6. Meja keluar*2
7. Kabinet kawalan PLC * 1
8. Stesen hidraulik*2
9. Kotak alat ganti (Percuma)*1
Saiz kontena: 2x40GP
Penerangan Kes Sebenar
Penyahkiler Hidraulik
Penyahpelekat didatangkan dengan dua ciri keselamatan utama: lengan penekan dan penahan gegelung keluar. Semasa menggantikan gegelung, lengan penekan memegang gegelung di tempatnya untuk mengelakkannya daripada melompat dan menyebabkan kecederaan kepada pekerja. Penahan gegelung keluar memastikan gegelung tidak tergelincir dan jatuh semasa proses pembongkaran.
Penyahpembuat dilengkapi dengan mekanisme pengembangan teras empat keping standard yang boleh dilaraskan agar sesuai dengan diameter dalam gegelung yang berbeza-beza, antara 460mm hingga 520mm.
Kepala Perata & Tekan
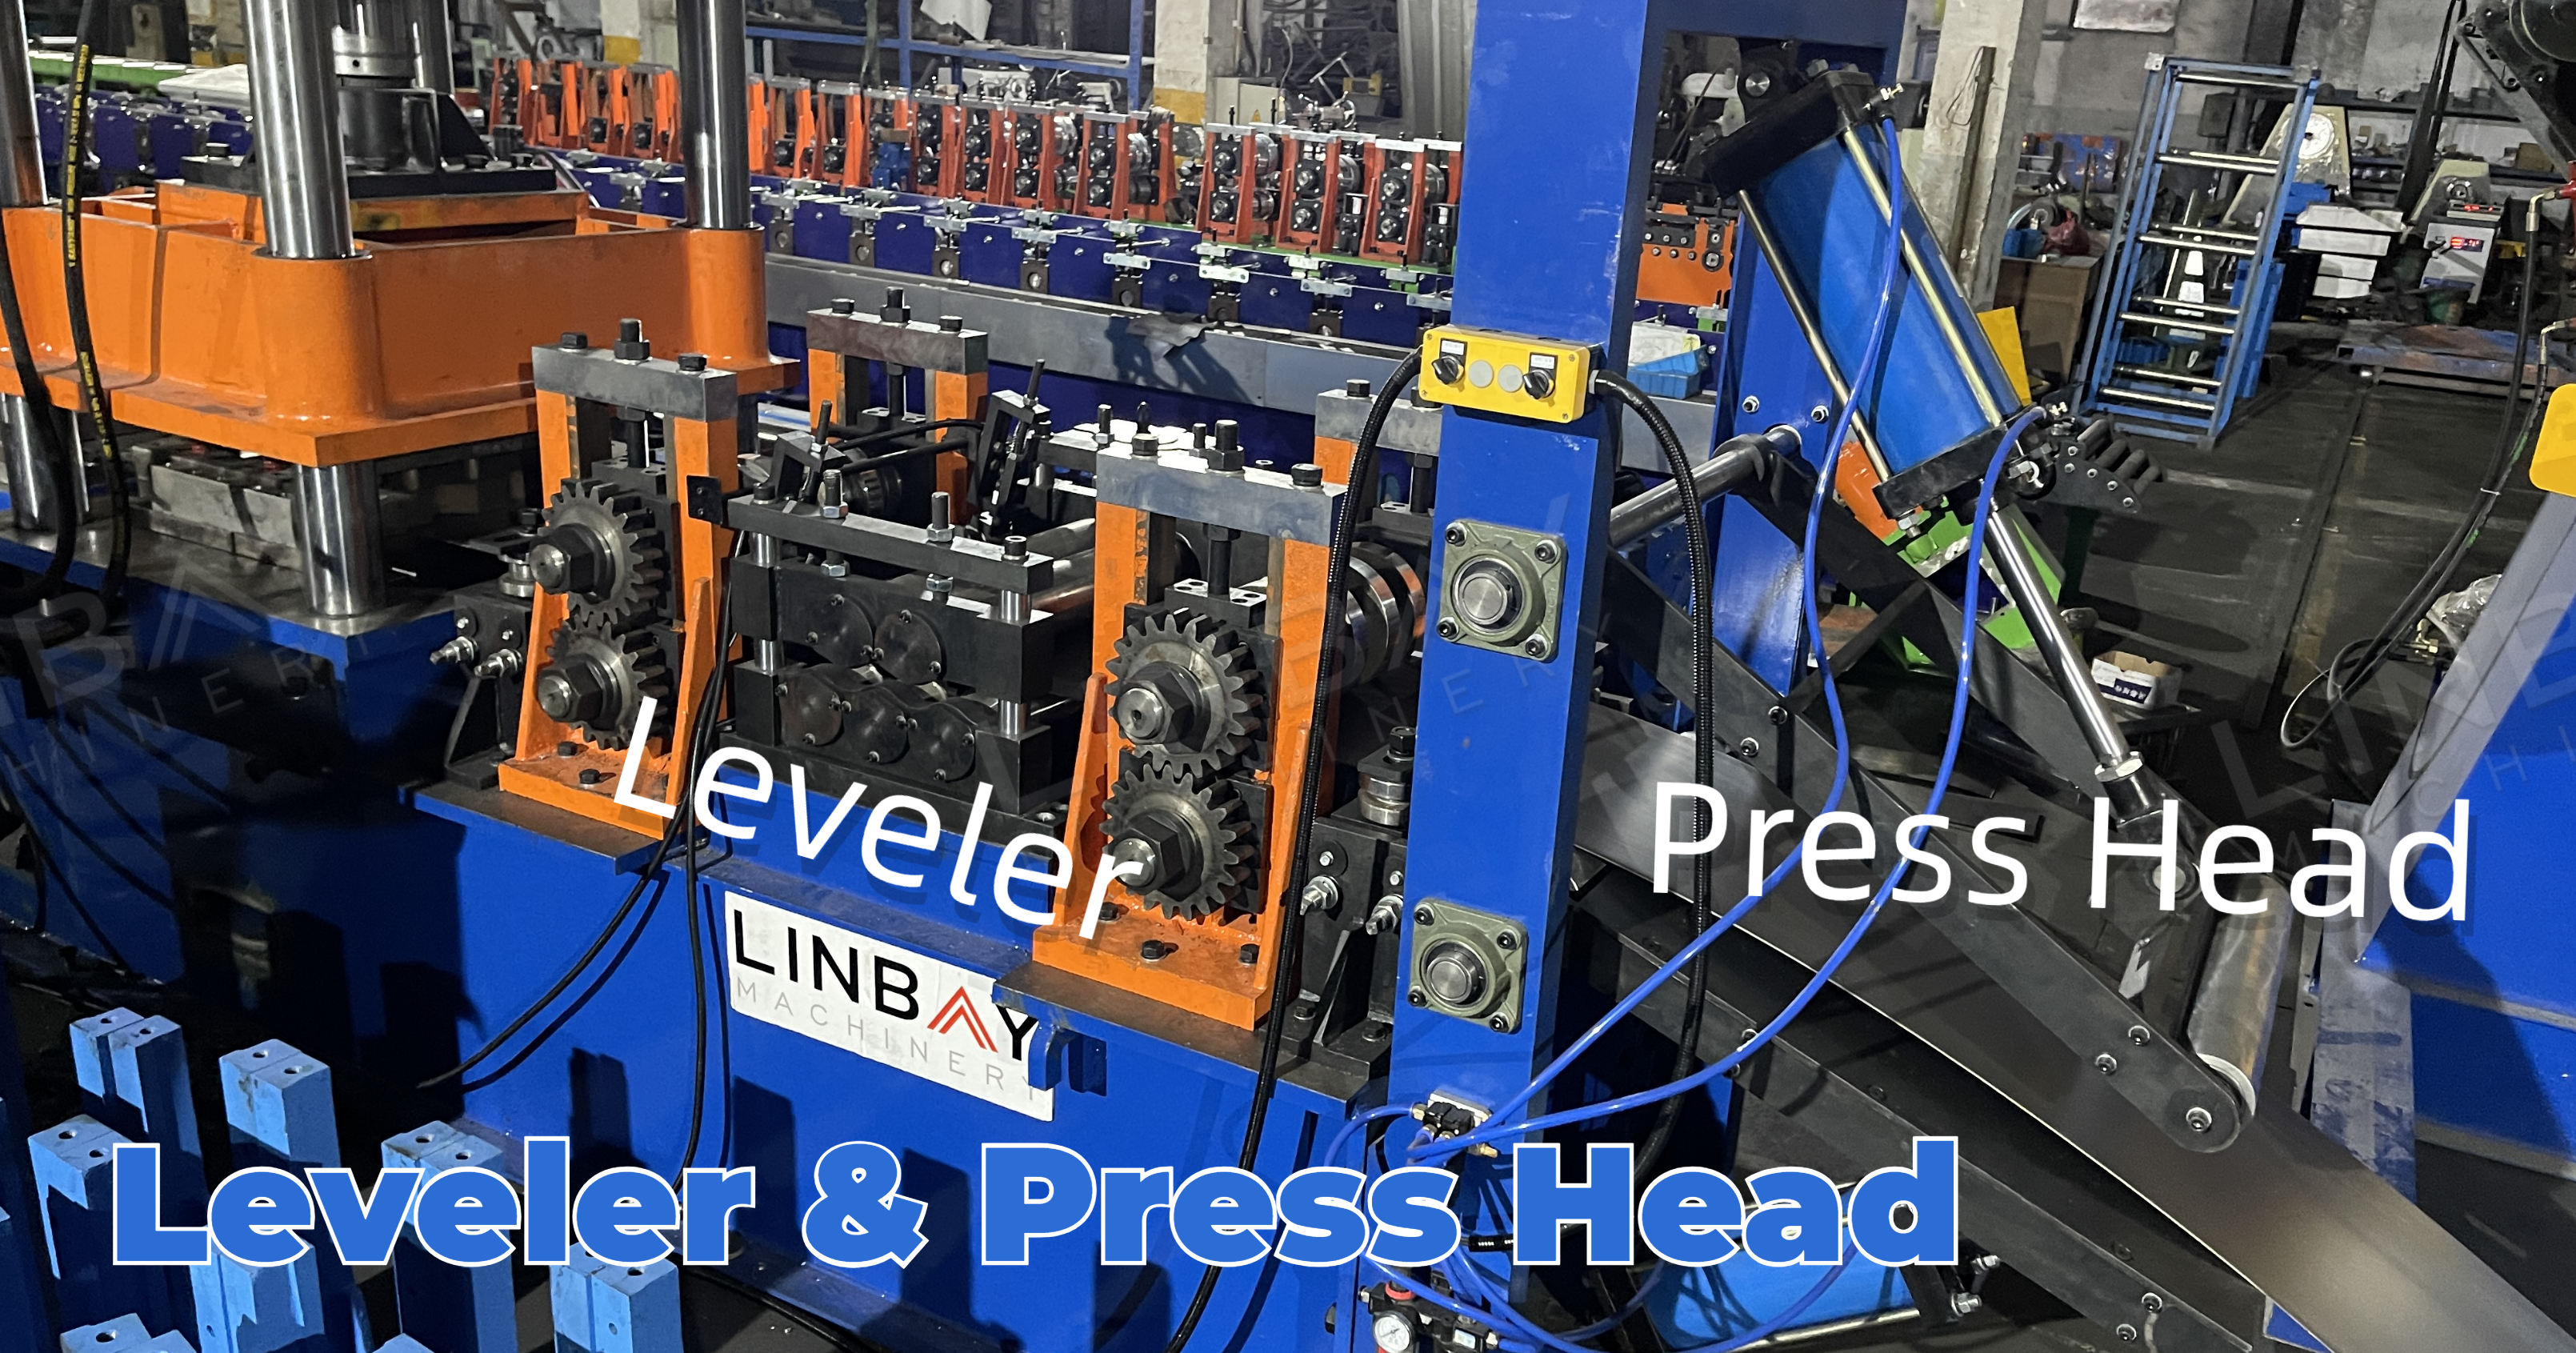
Platform yang diletakkan di hadapan perata, boleh laras secara menegak melalui bar hidraulik, membantu membimbing gegelung ke dalam barisan pengeluaran.
Bagi profil yang melebihi ketebalan 1.5mm yang memerlukan penebukan, adalah penting untuk menggunakan perata untuk meratakan gegelung dan melegakan tekanan dalaman bagi mencapai ketebalan yang seragam, yang meningkatkan kualiti penebukan dan pembentukan. Dalam senario ini, perata digabungkan ke dalam mesin pembentuk gulung utama, berkongsi tapak yang sama.
Untuk memenuhi permintaan kelajuan pengeluaran yang lebih tinggi, kami menyediakan perata kendiri yang meningkatkan sedikit kelajuan perataan, walaupun ia memanjangkan jumlah panjang barisan pengeluaran kira-kira 3 meter.
Penebuk hidraulik
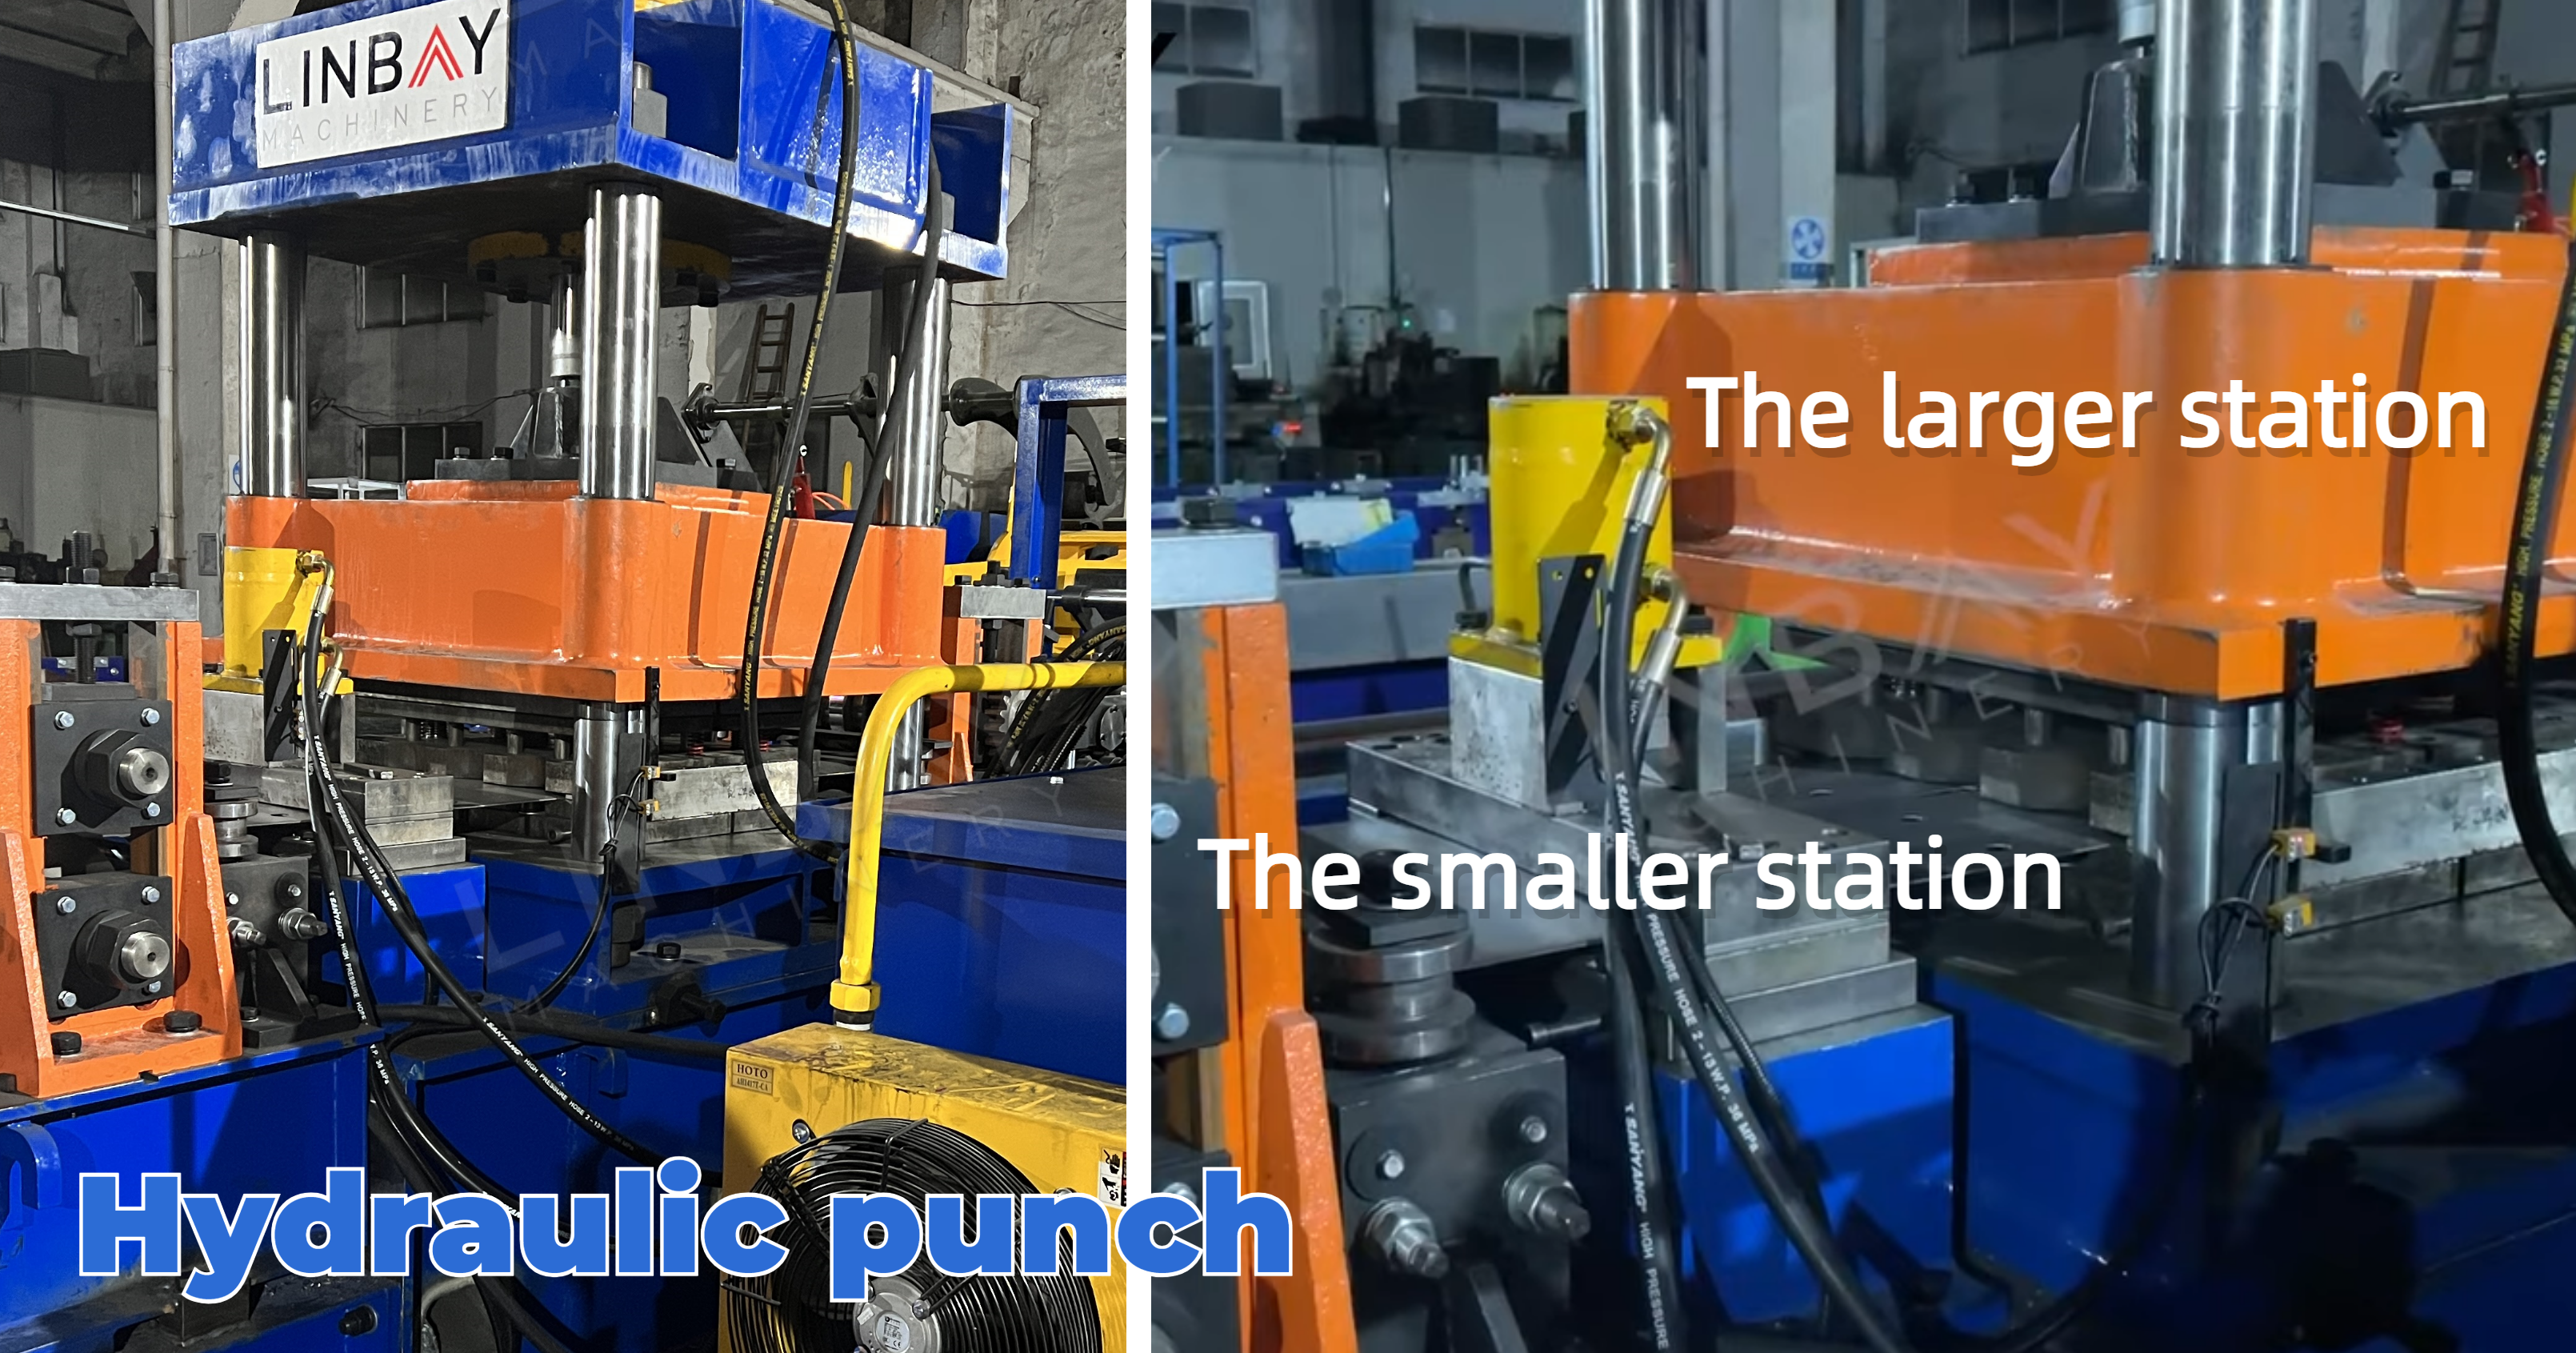
Untuk kecekapan dan keberkesanan kos, operasi penebuk boleh dibahagikan antara dua acuan (dua stesen). Stesen yang lebih besar boleh menebuk sehingga 16 lubang secara serentak, manakala stesen kedua mengendalikan lubang yang hanya berlaku sekali setiap rasuk.
Mesin pembentuk gulung
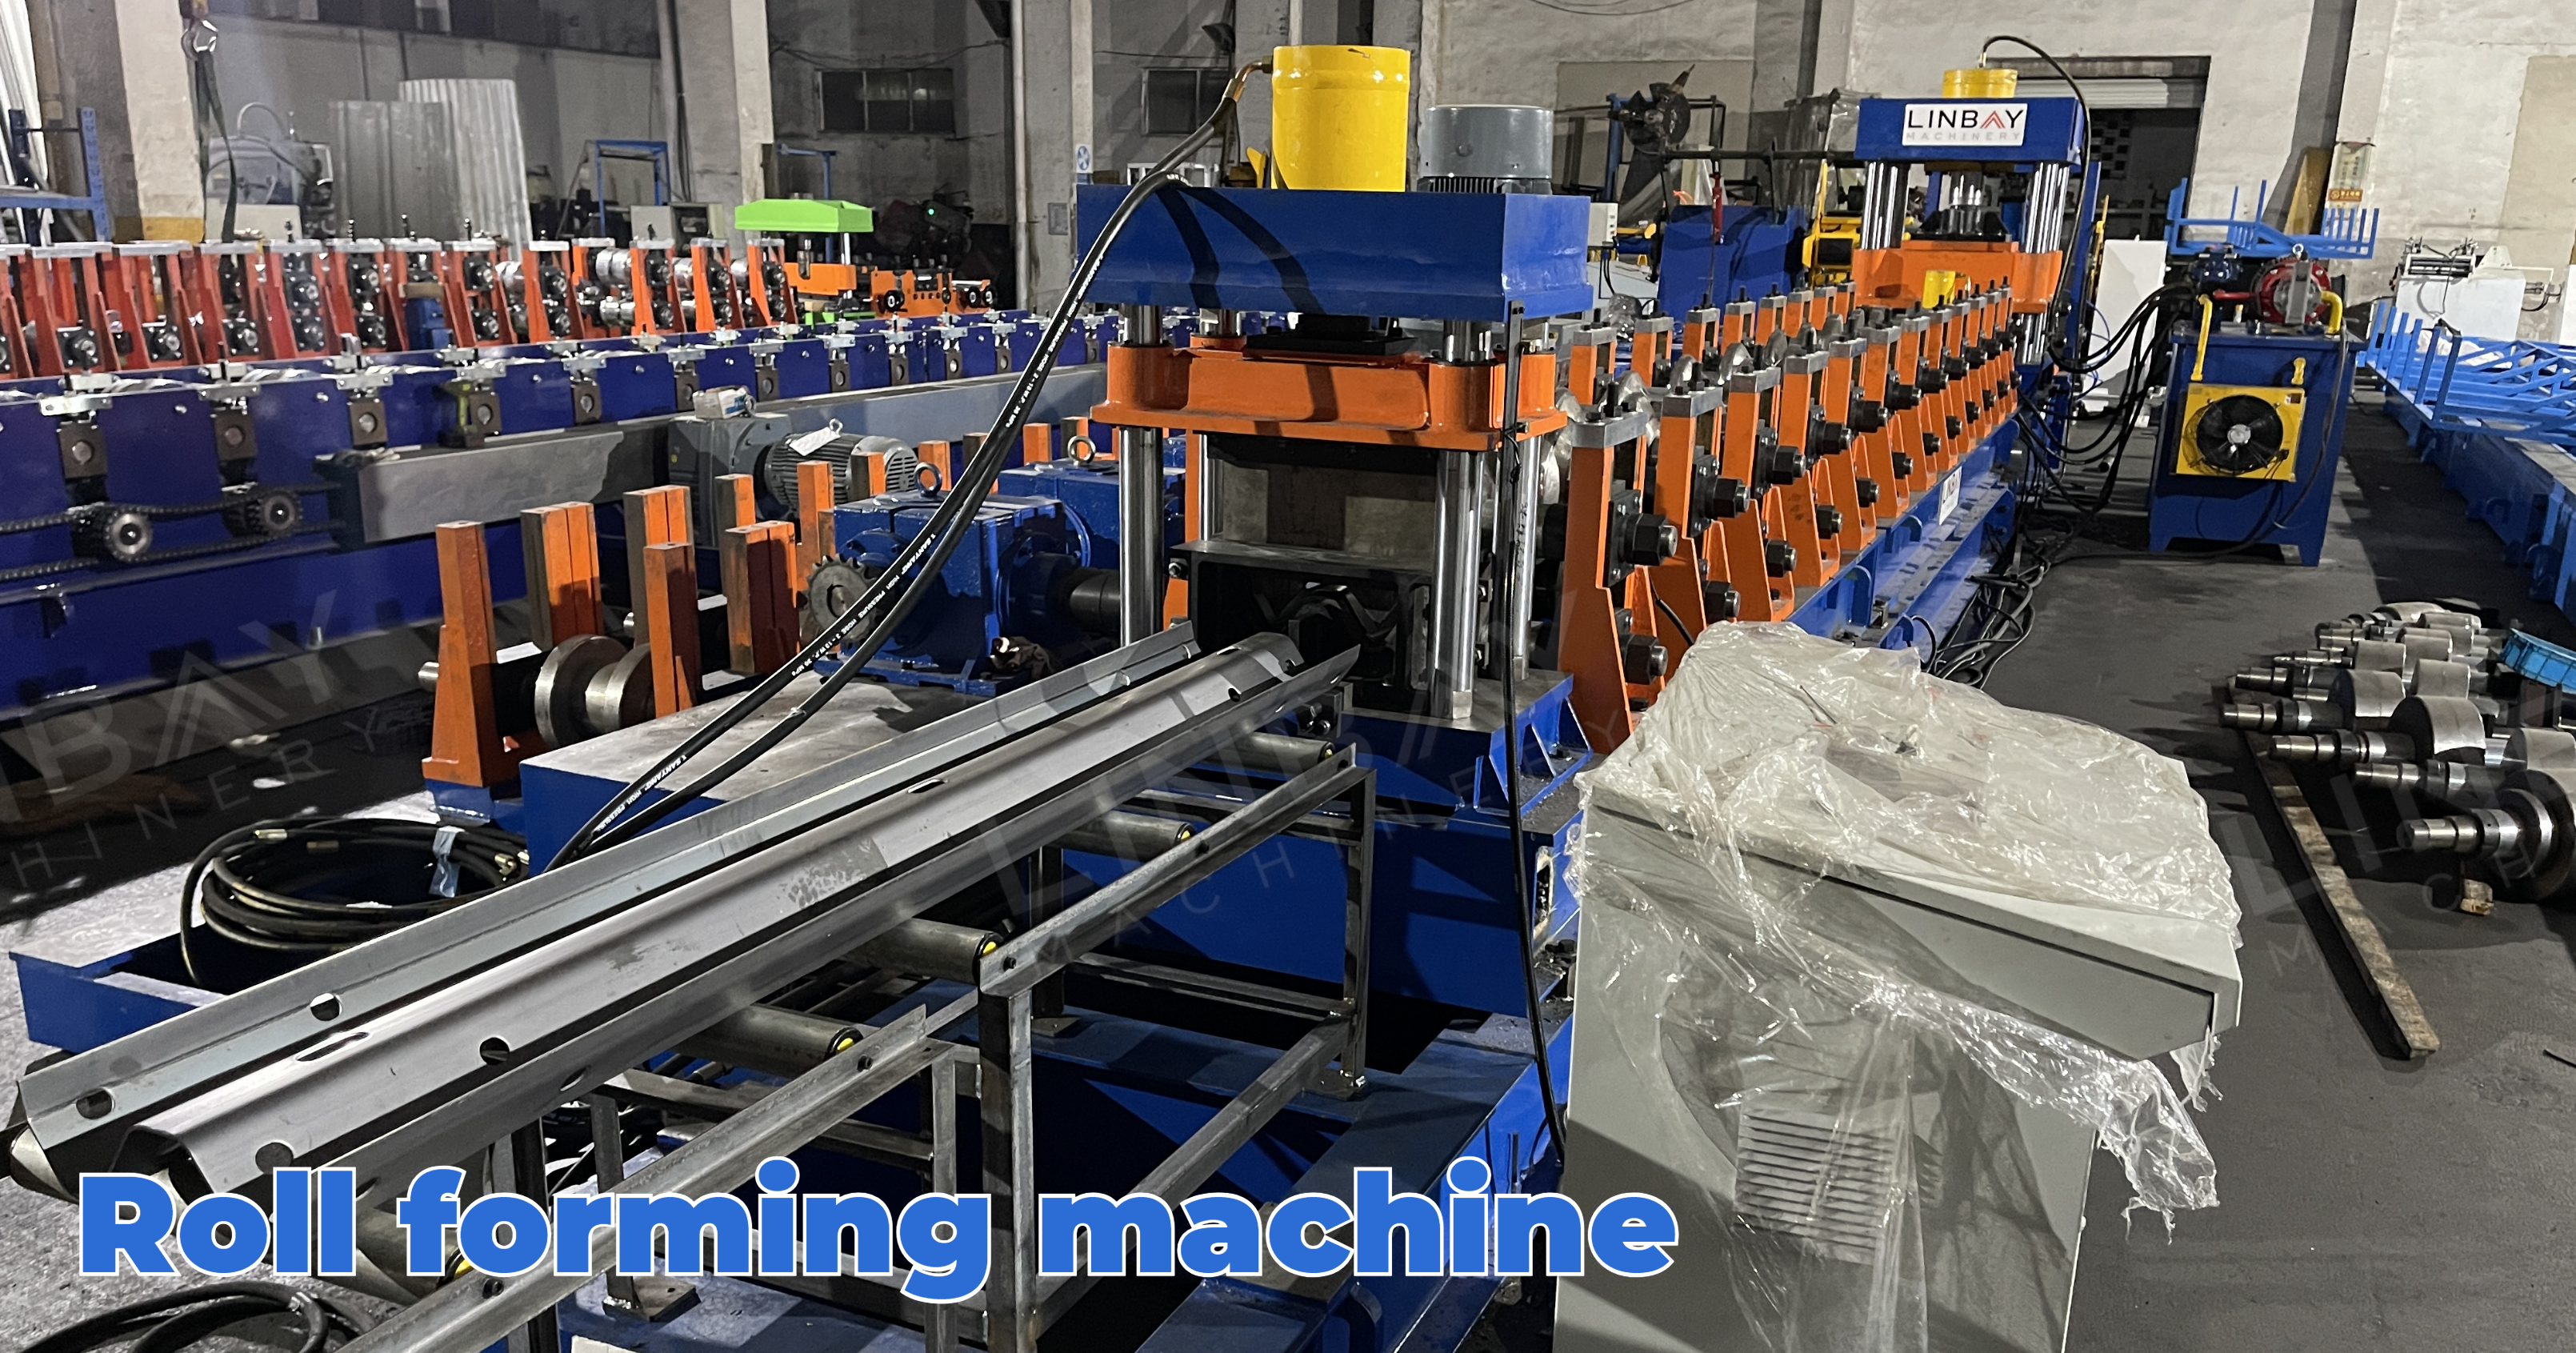
Pembentuk gulung ini dibina dengan rangka besi tuang, menggunakan aci universal untuk menyambungkan penggelek pembentuk dan kotak gear. Reka bentuk ini memastikan ketahanan dan memenuhi keperluan panel pengadang pembentuk dengan ketebalan antara 2 hingga 4mm dengan berkesan. Gegelung keluli bergerak melalui satu siri 12 stesen pembentuk untuk mencapai bentuk tepat yang digariskan dalam lukisan.
Mesin pemotong hidraulik
Oleh kerana pemotongan berlaku selepas pembentukan, acuan pemotong mesti sepadan dengan bentuk rasuk-W untuk meminimumkan gerinda dan ubah bentuk tepi. Direka untuk operasi henti-dan-potong mesin pemotong, proses pembentukan berhenti seketika semasa pemotongan.
Larutan pra-potong VS Larutan pasca-potong
Kelajuan Pengeluaran:Biasanya, rasuk penghadang adalah sepanjang 4 meter. Pra-pemotongan beroperasi pada kelajuan 12 meter seminit, menghasilkan kadar pengeluaran 180 rasuk sejam. Pasca-pemotongan berjalan pada 6 meter seminit, menghasilkan 90 rasuk sejam.
Mengurangkan Pembaziran:Semasa pemotongan, kaedah pra-potong menghasilkan sifar pembaziran atau kerugian. Sebaliknya, kaedah pasca-potong menghasilkan pembaziran 18-20mm setiap potongan, seperti yang dinyatakan dalam reka bentuk.
Panjang susun atur baris:Dalam kaedah pra-potong, platform pemindahan diperlukan selepas pemotongan, yang berpotensi menghasilkan susun atur barisan pengeluaran yang sedikit lebih panjang berbanding kaedah pasca-potong.
Kesan terhadap jangka hayat gulungan:Kaedah pasca potong menawarkan jangka hayat penggelek yang lebih baik semasa memproses keluli tolok berat dan kekuatan tinggi, kerana tepi hadapan dalam kaedah pra potong memberi kesan kepada penggelek pembentuk pada setiap bahagian.
Panjang Minimum:
Dalam kaedah pra-potong, terdapat keperluan untuk panjang pemotongan minimum bagi memastikan sekurang-kurangnya tiga set penggelek pembentuk terlibat dengan gegelung keluli. Ini memastikan geseran yang mencukupi untuk memacu gegelung ke hadapan. Walau bagaimanapun, dalam kaedah pasca-potong, tiada sekatan pada panjang pemotongan minimum kerana mesin pembentuk gulung sentiasa diisi dengan gegelung keluli. Memandangkan panjang rasuk-W biasanya sekitar 4 meter, melebihi keperluan panjang minimum, tidak ada kebimbangan mengenai pilihan antara kaedah pra-potong dan pasca-potong untuk mesin pembentuk gulung ini.
Nasihat Baik:
Kami mengesyorkan agar pelanggan kami memilih barisan pengeluaran yang sesuai berdasarkan keperluan kuantiti pengeluaran mereka. Bagi pembekal profil rasuk rel pengadang, kaedah pra-potong adalah dinasihatkan. Walaupun kaedah pra-potong mempunyai kos yang sedikit lebih tinggi berbanding kaedah pasca-potong, kelebihannya dalam output dapat mengimbangi kekurangan harga ini dengan cepat.
Jika anda mendapatkan untuk projek pembinaan trafik, kaedah pasca-potong adalah lebih sesuai. Ia memerlukan ruang yang lebih sedikit dan kosnya sedikit lebih rendah.
1. Penyahkod

2. Memberi Makan

3. Menebuk

4. Penyangga pembentuk gulung

5. Sistem pemanduan

6. Sistem pemotongan

Lain-lain

Meja luar