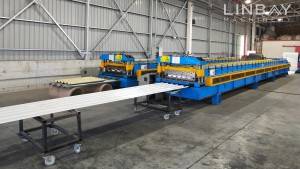
ప్రొఫైల్
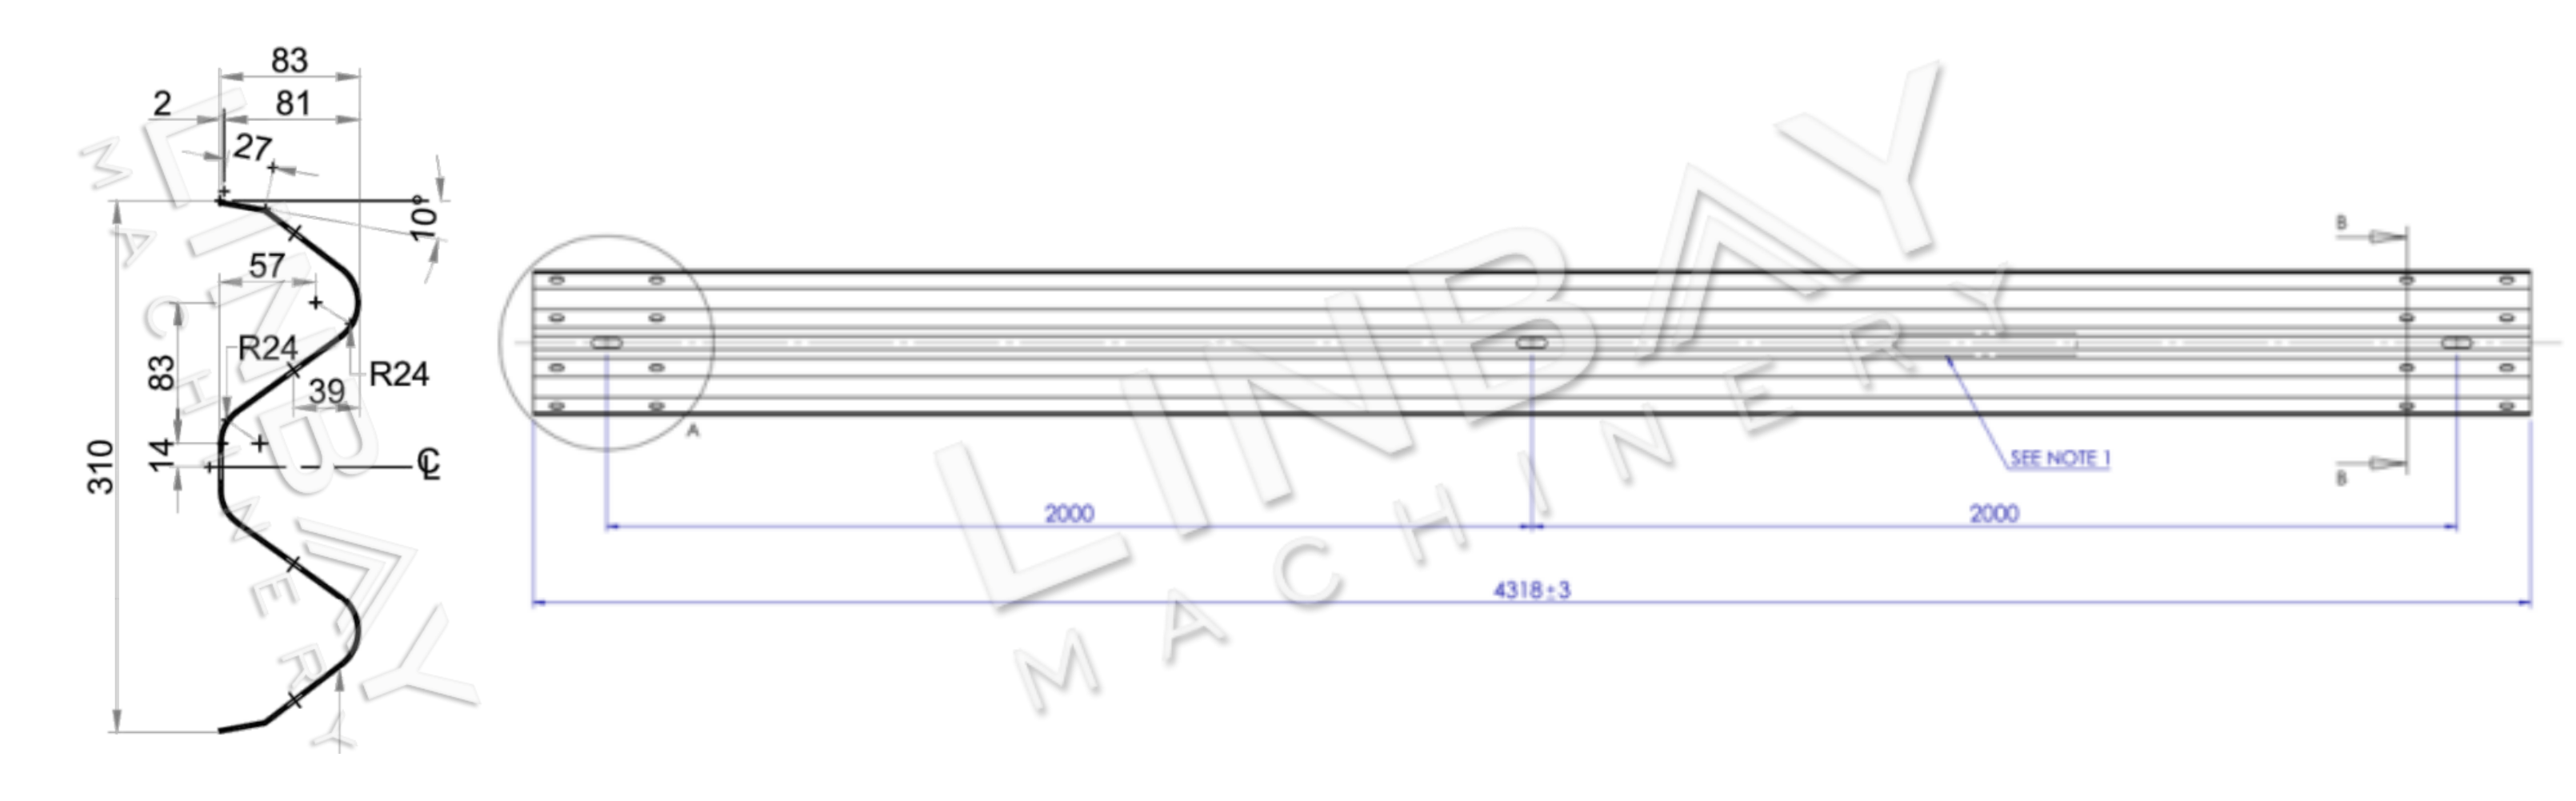
W-బీమ్ గార్డ్రైల్ అనేది హైవేలు, ఎక్స్ప్రెస్వేలు మరియు వంతెనలతో సహా వివిధ రవాణా ఇంజనీరింగ్ ప్రాజెక్టులలో తరచుగా ఉపయోగించే ఒక భద్రతా అవరోధం. దీని జంట శిఖరాలతో కూడిన "W" ఆకారం నుండి దీనికి ఆ పేరు వచ్చింది. ఈ గార్డ్రైల్ను సాధారణంగా 2-4 మి.మీ. మందంతో గాల్వనైజ్డ్ లేదా హాట్-రోల్డ్ స్టీల్తో తయారు చేస్తారు.
ప్రతి W-బీమ్ సెక్షన్ సాధారణంగా 4 మీటర్ల పొడవు ఉంటుంది మరియు ఇన్స్టాలేషన్ను సులభతరం చేయడానికి రెండు చివర్లలో ముందుగానే రంధ్రాలు చేయబడి వస్తుంది. ఉత్పత్తి వేగం మరియు అందుబాటులో ఉన్న ఫ్లోర్ స్పేస్కు సంబంధించి కస్టమర్ అవసరాల ఆధారంగా, మేము అనుకూలీకరించదగిన హోల్-పంచ్ పరిష్కారాలను అందిస్తాము, వీటిని ప్రధాన రోల్ ఫార్మింగ్ మెషిన్ ప్రొడక్షన్ లైన్లో సజావుగా చేర్చవచ్చు.
వాస్తవ కేసు-ప్రధాన సాంకేతిక పారామితులు
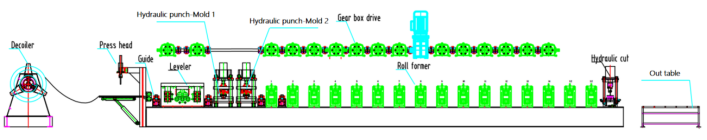
ఫ్లో చార్ట్: హైడ్రాలిక్ డీకాయిలర్-గైడింగ్-లెవలర్-హైడ్రాలిక్ పంచ్-రోల్ ఫార్మర్-హైడ్రాలిక్ కట్-అవుట్ టేబుల్
1. లైన్ వేగం: 0-8 మీ/నిమి, సర్దుబాటు చేయదగినది
2. అనువైన పదార్థం: హాట్ రోల్డ్ స్టీల్, కోల్డ్ రోల్డ్ స్టీల్
3. మెటీరియల్ మందం: 2-4మి.మీ.
4. రోల్ ఫార్మింగ్ మెషిన్: కాస్ట్-ఐరన్ నిర్మాణం మరియు యూనివర్సల్ జాయింట్
5. డ్రైవింగ్ సిస్టమ్: యూనివర్సల్ జాయింట్ కార్డాన్ షాఫ్ట్తో కూడిన గేర్బాక్స్ డ్రైవింగ్ సిస్టమ్.
6. కటింగ్ విధానం: రోల్ ఫార్మింగ్కు ముందు కట్ చేస్తుంది, కట్ చేసేటప్పుడు రోల్ ఫార్మర్ ఆగదు.
యంత్రాలు
1. హైడ్రాలిక్ డీకాయిలర్*1
2. లెవలర్ (రోల్ ఫార్మింగ్ మెషీన్లో అమర్చబడి ఉంటుంది)*1
3. హైడ్రాలిక్ పంచ్ మెషిన్*1
4.రోల్ ఫార్మింగ్ మెషిన్*1
5. హైడ్రాలిక్ కటింగ్ మెషిన్*1
6.అవుట్ టేబుల్*2
7.PLC నియంత్రణ క్యాబినెట్*1
8. జలవిద్యుత్ కేంద్రం*2
9. విడిభాగాల పెట్టె (ఉచితం)*1
కంటైనర్ పరిమాణం: 2x40GP
నిజమైన కేసు-వివరణ
హైడ్రాలిక్ డీకాయిలర్
డీకాయిలర్లో రెండు ముఖ్యమైన భద్రతా ఫీచర్లు ఉన్నాయి: ఒక ప్రెస్ ఆర్మ్ మరియు బయటి వైపు ఉండే కాయిల్ రిటైనర్. కాయిల్స్ను మార్చేటప్పుడు, ప్రెస్ ఆర్మ్ కాయిల్ను దాని స్థానంలో పట్టి ఉంచుతుంది, తద్వారా అది పైకి ఎగిరి కార్మికులకు గాయాలు కలిగించకుండా నివారిస్తుంది. బయటి వైపు ఉండే కాయిల్ రిటైనర్, కాయిల్ను విప్పే ప్రక్రియ సమయంలో అది జారి కింద పడకుండా ఉండేలా నిర్ధారిస్తుంది.
ఈ డీకాయిలర్లో 460mm నుండి 520mm వరకు ఉండే వివిధ కాయిల్ లోపలి వ్యాసాలకు సరిపోయేలా సర్దుబాటు చేయగల ప్రామాణిక నాలుగు-భాగాల కోర్ విస్తరణ యంత్రాంగం అమర్చబడి ఉంటుంది.
లెవలర్ & ప్రెస్ హెడ్
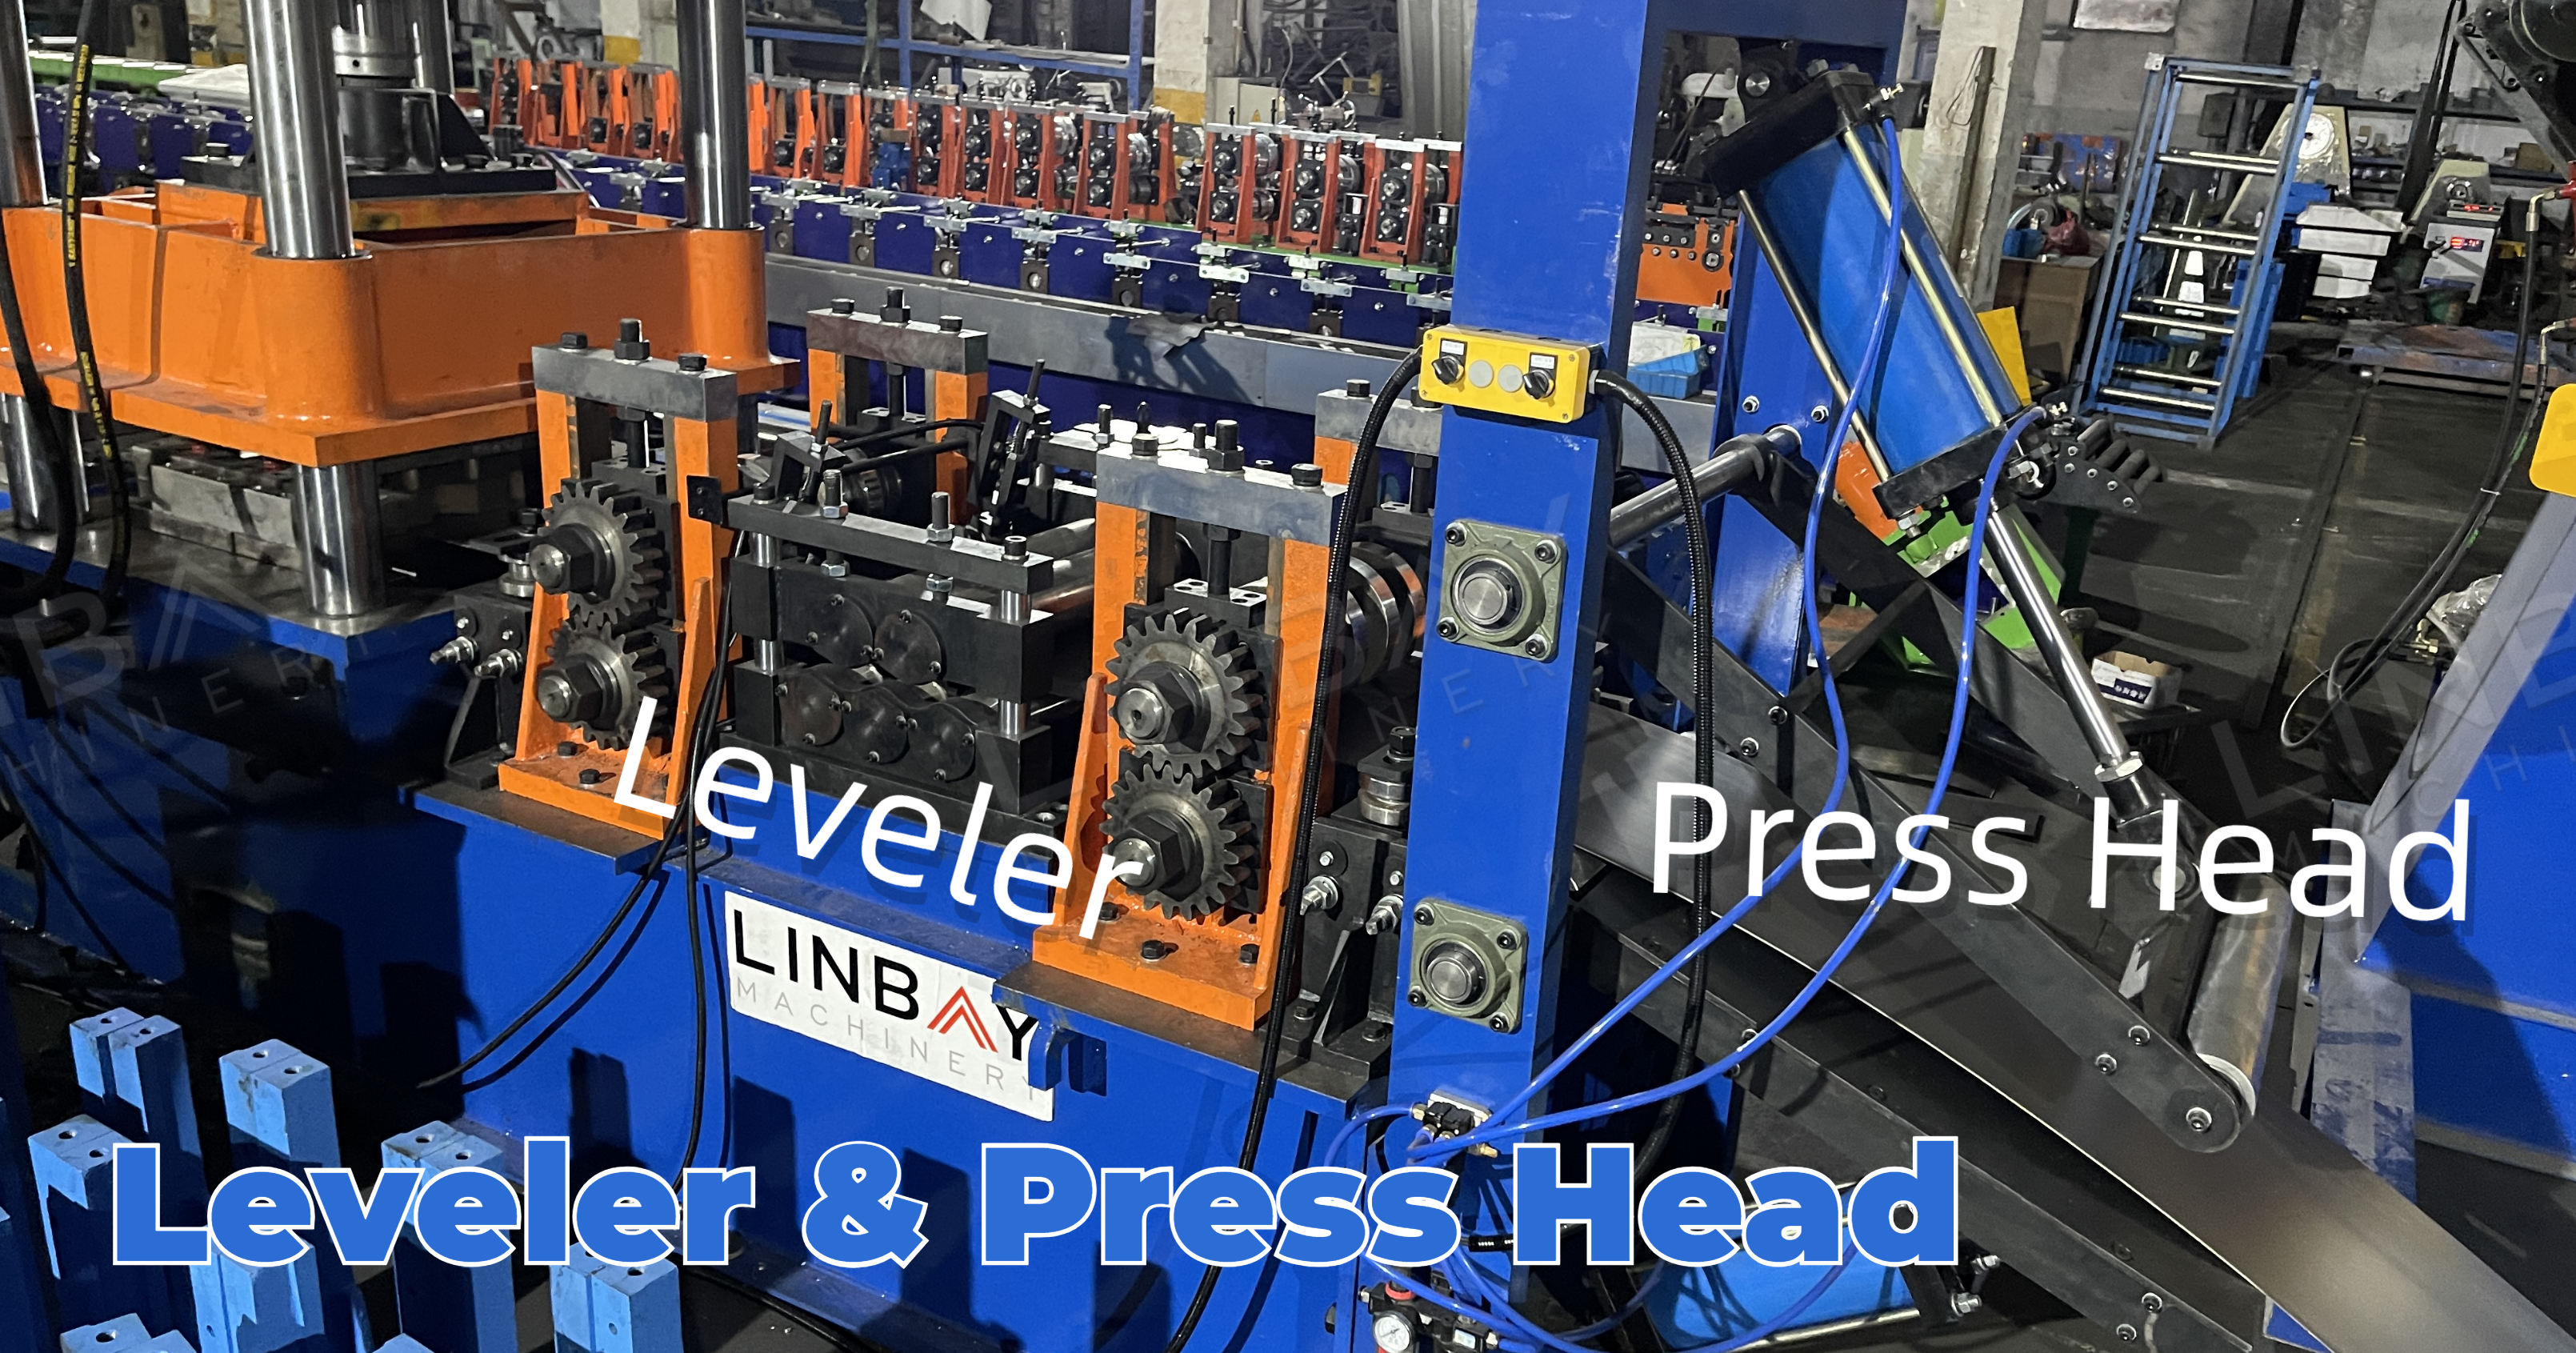
లెవలర్ ముందు ఉంచిన ఒక ప్లాట్ఫారమ్ను హైడ్రాలిక్ బార్ ద్వారా నిలువుగా సర్దుబాటు చేయవచ్చు, ఇది కాయిల్ను ప్రొడక్షన్ లైన్లోకి మార్గనిర్దేశం చేయడంలో సహాయపడుతుంది.
పంచింగ్ అవసరమయ్యే 1.5 మి.మీ. కంటే ఎక్కువ మందం ఉన్న ప్రొఫైల్స్ కోసం, ఏకరీతి మందాన్ని సాధించడానికి కాయిల్ను చదును చేయడానికి మరియు అంతర్గత ఒత్తిడిని తగ్గించడానికి లెవలర్ను ఉపయోగించడం చాలా ముఖ్యం, ఇది పంచింగ్ మరియు ఫార్మింగ్ నాణ్యతను మెరుగుపరుస్తుంది. ఈ సందర్భంలో, లెవలర్ ప్రధాన రోల్ ఫార్మింగ్ మెషీన్లోనే, అదే బేస్ను పంచుకుంటూ పొందుపరచబడుతుంది.
అధిక ఉత్పత్తి వేగ అవసరాలను తీర్చడానికి, మేము ఒక ప్రత్యేకమైన లెవలర్ను అందిస్తాము, ఇది ఉత్పత్తి శ్రేణి మొత్తం పొడవును సుమారు 3 మీటర్లు పెంచినప్పటికీ, లెవలింగ్ వేగాన్ని స్వల్పంగా మెరుగుపరుస్తుంది.
హైడ్రాలిక్ పంచ్
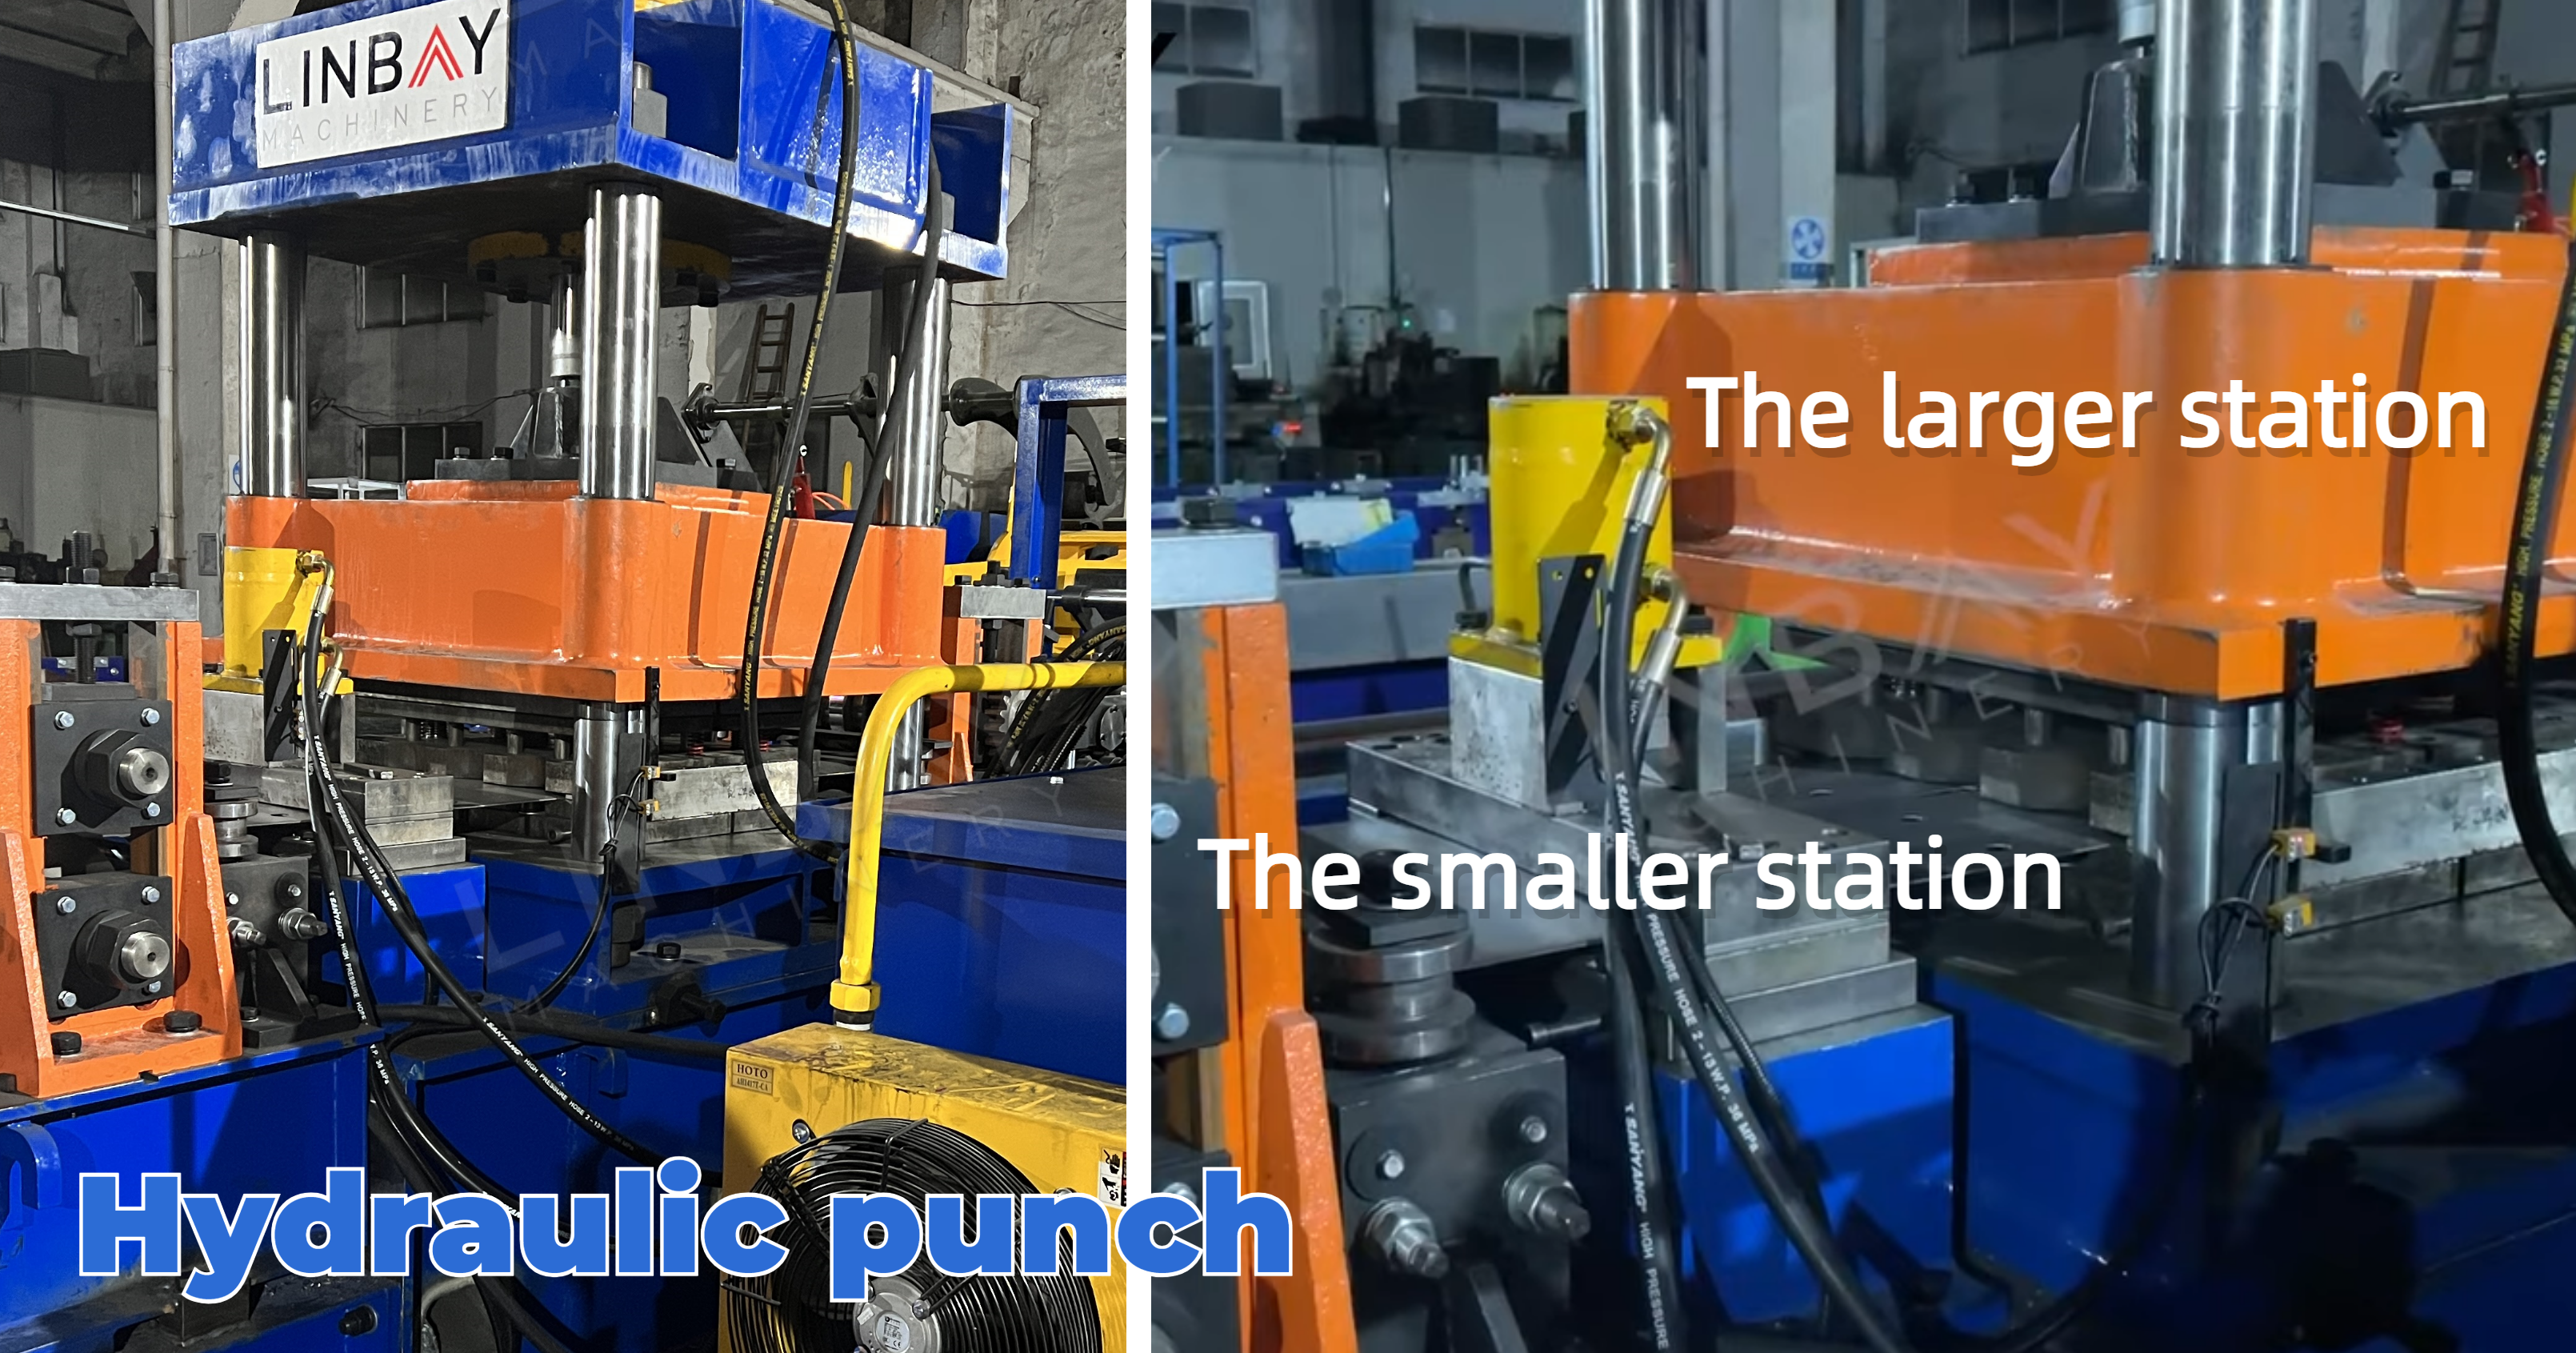
సమర్థత మరియు వ్యయ-సామర్థ్యం కోసం, పంచింగ్ కార్యకలాపాలను రెండు డైల (రెండు స్టేషన్ల) మధ్య విభజించవచ్చు. పెద్ద స్టేషన్ ఒకేసారి 16 రంధ్రాల వరకు పంచ్ చేయగలదు, అయితే రెండవ స్టేషన్ ప్రతి బీమ్కు ఒక్కసారి మాత్రమే జరిగే రంధ్రాలను నిర్వహిస్తుంది.
రోల్ ఫార్మింగ్ మెషిన్
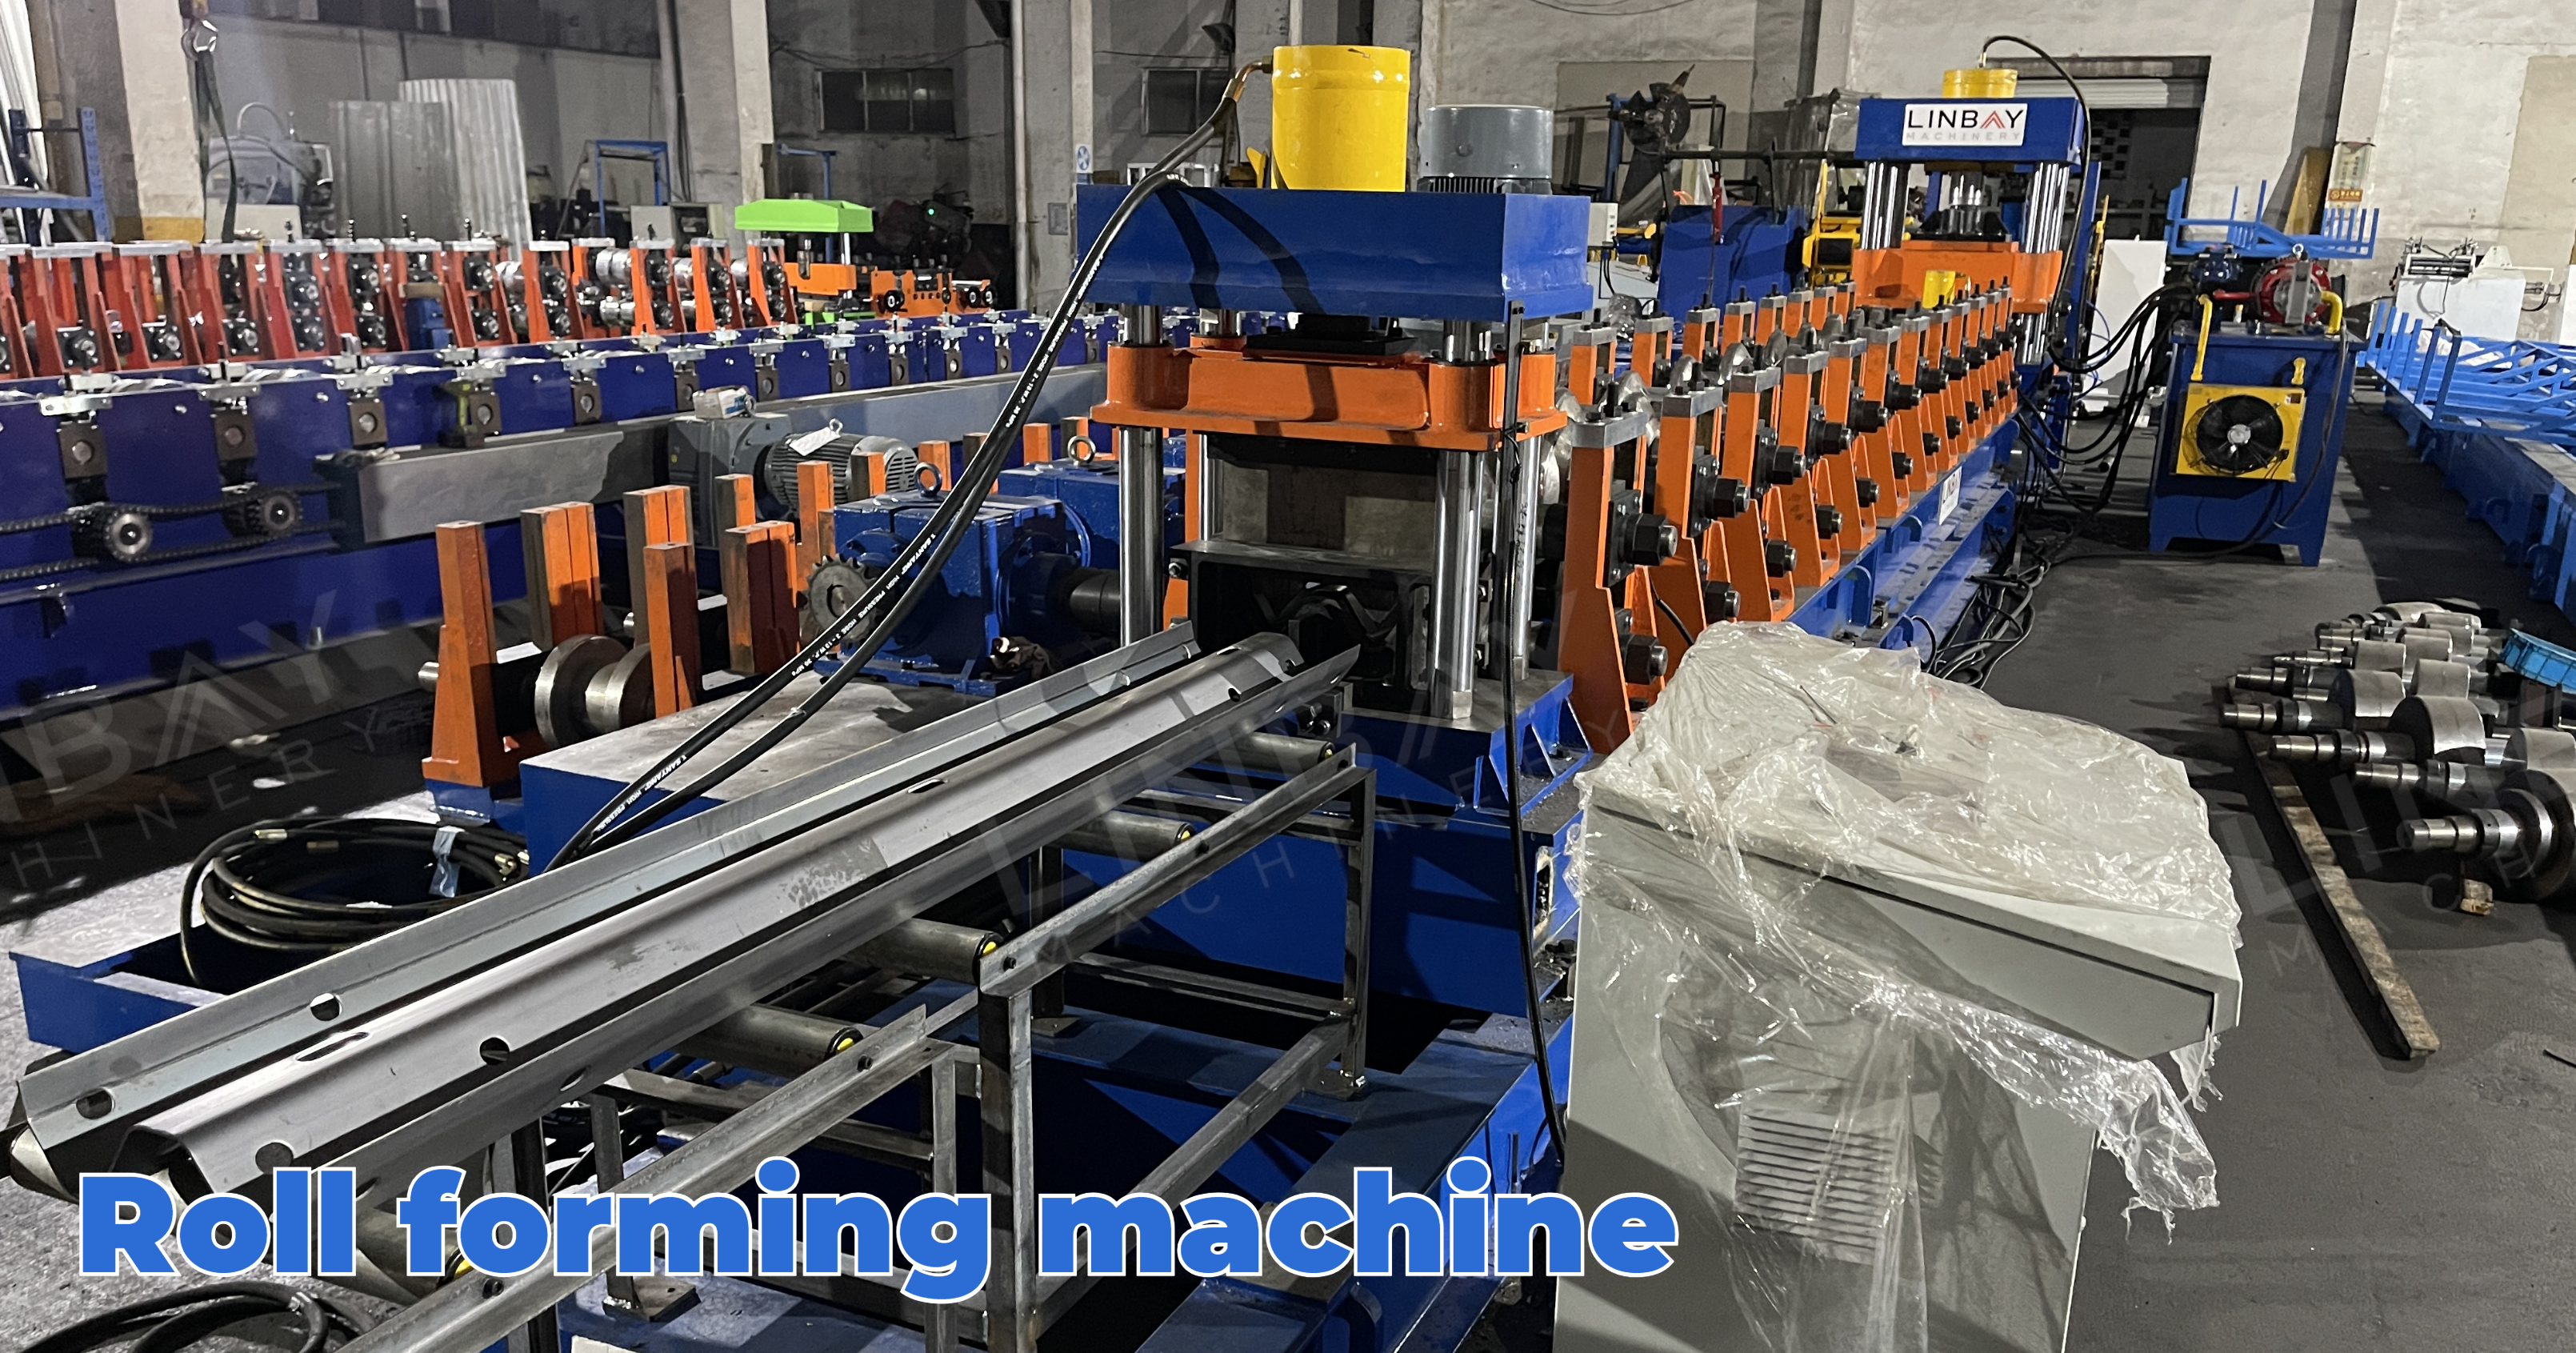
ఈ రోల్ ఫార్మర్, ఫార్మింగ్ రోలర్లు మరియు గేర్బాక్స్ను అనుసంధానించడానికి యూనివర్సల్ షాఫ్ట్లను ఉపయోగించి, కాస్ట్-ఐరన్ ఫ్రేమ్తో నిర్మించబడింది. ఈ డిజైన్ మన్నికను నిర్ధారిస్తుంది మరియు 2 నుండి 4 మి.మీ. మందం గల గార్డ్రైల్ ప్యానెళ్లను రూపొందించే అవసరాలను సమర్థవంతంగా తీరుస్తుంది. డ్రాయింగ్లలో వివరించిన కచ్చితమైన ఆకారాన్ని సాధించడానికి స్టీల్ కాయిల్ 12 ఫార్మింగ్ స్టేషన్ల శ్రేణి గుండా ముందుకు సాగుతుంది.
హైడ్రాలిక్ కటింగ్ మెషిన్
ఫార్మింగ్ తర్వాత కటింగ్ జరుగుతుంది కాబట్టి, బర్ర్లు మరియు అంచు వైకల్యాన్ని తగ్గించడానికి కటింగ్ డై తప్పనిసరిగా W-బీమ్ ఆకారానికి సరిపోలాలి. కటింగ్ మెషిన్ యొక్క స్టాప్-అండ్-కట్ ఆపరేషన్ కోసం రూపొందించబడినందున, కటింగ్ సమయంలో ఫార్మింగ్ ప్రక్రియ క్లుప్తంగా ఆగిపోతుంది.
ప్రీ-కట్ సొల్యూషన్ వర్సెస్ పోస్ట్-కట్ సొల్యూషన్
ఉత్పత్తి వేగం:సాధారణంగా, గార్డ్రైల్ బీమ్లు 4 మీటర్ల పొడవు ఉంటాయి. ప్రీ-కటింగ్ నిమిషానికి 12 మీటర్ల వేగంతో జరుగుతుంది, దీని ఫలితంగా గంటకు 180 బీమ్ల ఉత్పత్తి సాధ్యమవుతుంది. పోస్ట్-కటింగ్ నిమిషానికి 6 మీటర్ల వేగంతో జరుగుతుంది, దీని ఫలితంగా గంటకు 90 బీమ్లు ఉత్పత్తి అవుతాయి.
వృధాను తగ్గించడం:కోత సమయంలో, ప్రీ-కట్ పద్ధతి వలన ఎటువంటి వ్యర్థం లేదా నష్టం ఉండదు. దీనికి విరుద్ధంగా, డిజైన్లో పేర్కొన్న విధంగా, పోస్ట్-కట్ పద్ధతి ప్రతి కోతకు 18-20 మి.మీ. వ్యర్థాన్ని ఉత్పత్తి చేస్తుంది.
లైన్ లేఅవుట్ పొడవు:ప్రీ-కట్ పద్ధతిలో, కత్తిరించిన తర్వాత ఒక బదిలీ ప్లాట్ఫారమ్ అవసరం అవుతుంది, దీనివల్ల పోస్ట్-కట్ పద్ధతితో పోలిస్తే ఉత్పత్తి శ్రేణి అమరిక కొద్దిగా పొడవుగా ఉండే అవకాశం ఉంది.
రోల్ జీవితకాలంపై ప్రభావం:భారీ గేజ్ మరియు అధిక-బలం గల ఉక్కును ప్రాసెస్ చేసేటప్పుడు, పోస్ట్-కట్ పద్ధతి మెరుగైన రోలర్ జీవితాన్ని అందిస్తుంది, ఎందుకంటే ప్రీ-కట్ పద్ధతిలో అగ్రభాగం ప్రతి భాగంతో ఫార్మింగ్ రోలర్లను తాకుతుంది.
కనీస పొడవు:
ప్రీ-కట్ పద్ధతిలో, కనీసం మూడు సెట్ల ఫార్మింగ్ రోలర్లు స్టీల్ కాయిల్తో నిమగ్నమయ్యేలా చూసుకోవడానికి కనీస కటింగ్ పొడవు అవసరం. ఇది కాయిల్ను ముందుకు నడపడానికి తగినంత ఘర్షణను నిర్ధారిస్తుంది. అయితే, పోస్ట్-కట్ పద్ధతిలో, రోల్ ఫార్మింగ్ మెషీన్ ఎల్లప్పుడూ స్టీల్ కాయిల్తో నిండి ఉంటుంది కాబట్టి, కనీస కటింగ్ పొడవుపై ఎటువంటి పరిమితి లేదు. W-బీమ్ పొడవు సాధారణంగా సుమారు 4 మీటర్లు ఉండి, కనీస పొడవు అవసరాన్ని మించి ఉంటుంది కాబట్టి, ఈ రోల్ ఫార్మింగ్ మెషీన్ కోసం ప్రీ-కట్ మరియు పోస్ట్-కట్ పద్ధతుల మధ్య ఎంపిక గురించి ఆందోళన లేదు.
దయగల సలహా:
మా క్లయింట్లు వారి ఉత్పత్తి పరిమాణ అవసరాల ఆధారంగా తగిన ఉత్పత్తి శ్రేణిని ఎంచుకోవాలని మేము సిఫార్సు చేస్తున్నాము. గార్డ్రైల్ బీమ్ ప్రొఫైల్స్ సరఫరాదారులకు, ప్రీ-కట్ పద్ధతి అనువైనది. పోస్ట్-కట్ పద్ధతితో పోలిస్తే ప్రీ-కట్ పద్ధతికి ఖర్చు కొద్దిగా ఎక్కువగా ఉన్నప్పటికీ, ఉత్పత్తిలో దానికున్న ప్రయోజనాలు ఈ ధర ప్రతికూలతను త్వరగా అధిగమించగలవు.
మీరు ట్రాఫిక్ నిర్మాణ ప్రాజెక్ట్ కోసం సేకరిస్తున్నట్లయితే, పోస్ట్-కట్ పద్ధతి మరింత అనుకూలంగా ఉంటుంది. దీనికి తక్కువ స్థలం అవసరం మరియు ఖర్చు కూడా కొద్దిగా తక్కువగా ఉంటుంది.
1. డీకాయిలర్

2. ఆహారం ఇవ్వడం

3. గుద్దడం

4. రోల్ ఫార్మింగ్ స్టాండ్లు

5. డ్రైవింగ్ వ్యవస్థ

6. కటింగ్ సిస్టమ్

ఇతరులు

బయటి టేబుల్