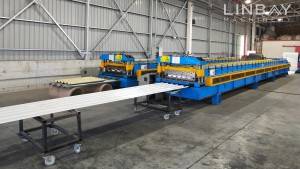
윤곽
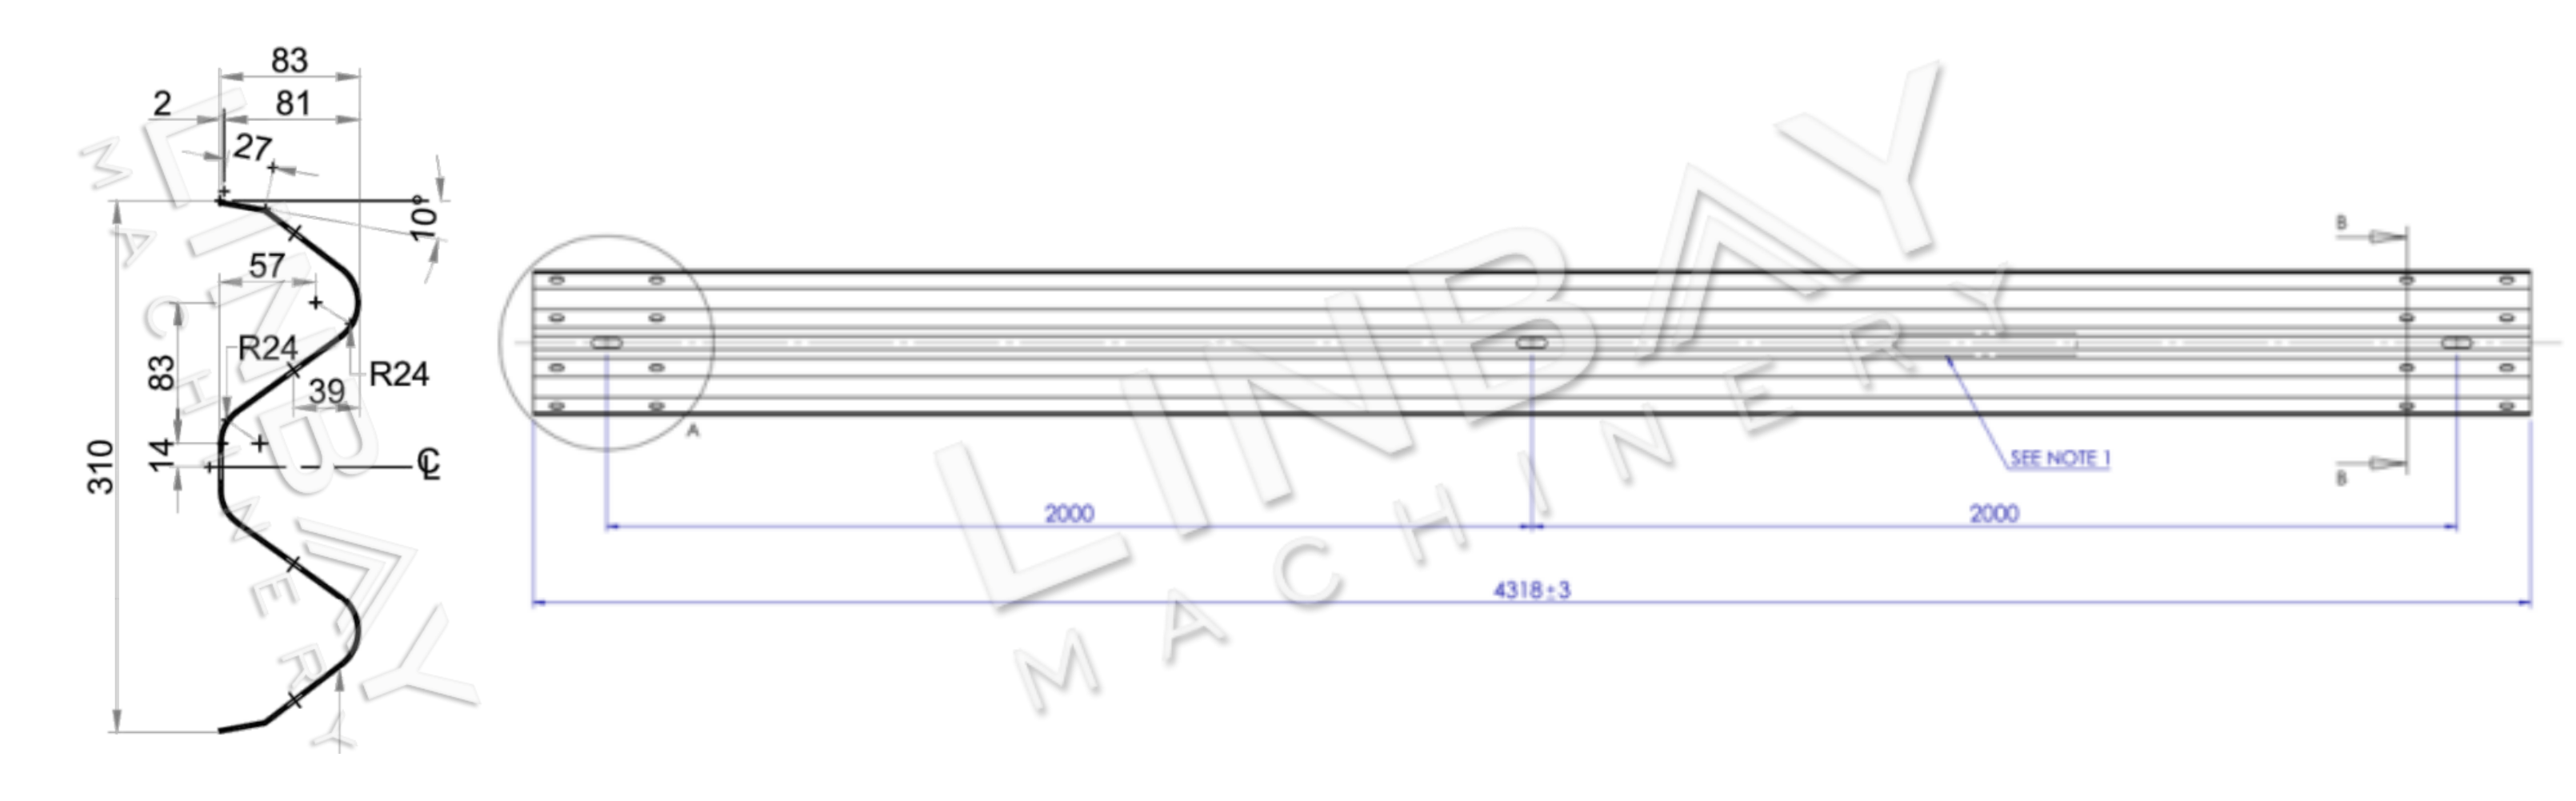
W형 가드레일은 고속도로, 간선도로, 교량 등 다양한 교통 공학 프로젝트에서 흔히 사용되는 안전 장벽입니다. 그 이름은 두 개의 뾰족한 봉우리가 "W"자 모양을 하고 있어 붙여졌습니다. 이 가드레일은 일반적으로 아연 도금 또는 열연강판으로 제작되며 두께는 2~4mm입니다.
W형 빔은 일반적으로 길이가 4미터이며, 설치를 용이하게 하기 위해 양쪽 끝에 미리 구멍이 뚫려 있습니다. 생산 속도 및 사용 가능한 공간에 대한 고객의 요구 사항에 따라, 주 롤 성형기 생산 라인에 원활하게 통합될 수 있는 맞춤형 구멍 뚫기 솔루션을 제공합니다.
실제 사례 - 주요 기술 매개변수
흐름도: 유압식 디코일러-가이딩-레벨러-유압식 펀치-롤 포머-유압식 절단 테이블
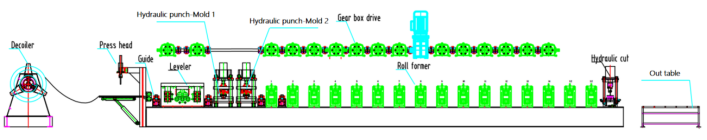
1. 라인 속도: 0-8m/min, 조절 가능
2. 적합한 재질: 열연강판, 냉연강판
3. 재질 두께: 2-4mm
4. 롤 성형기: 주철 구조 및 유니버설 조인트
5. 구동 시스템: 유니버설 조인트 카르단 샤프트가 있는 기어박스 구동 시스템.
6. 절단 시스템: 롤 성형 전에 절단하며, 절단 중에도 롤 성형기는 멈추지 않습니다.
기계
1. 유압식 디코일러*1
2. 레벨러(롤 성형기에 장착됨)*1
3. 유압식 펀칭기*1
4. 롤 성형기*1
5. 유압 절단기*1
6.출력 테이블*2
7. PLC 제어 캐비닛*1
8. 유압 스테이션*2
9. 부품 상자(무료)*1
컨테이너 크기: 2x40GP
실제 사례 설명
유압식 디코일러
코일 분리기는 두 가지 주요 안전 기능인 압착 암과 외부 코일 고정 장치를 갖추고 있습니다. 코일을 교체할 때 압착 암은 코일을 제자리에 고정하여 코일이 튀어 올라 작업자가 다치는 것을 방지합니다. 외부 코일 고정 장치는 코일이 풀리는 과정에서 미끄러져 떨어지는 것을 막아줍니다.
코일 분리기는 460mm에서 520mm까지 다양한 코일 내경에 맞게 조절할 수 있는 표준 4피스 코어 확장 메커니즘을 갖추고 있습니다.
레벨러 및 프레스 헤드
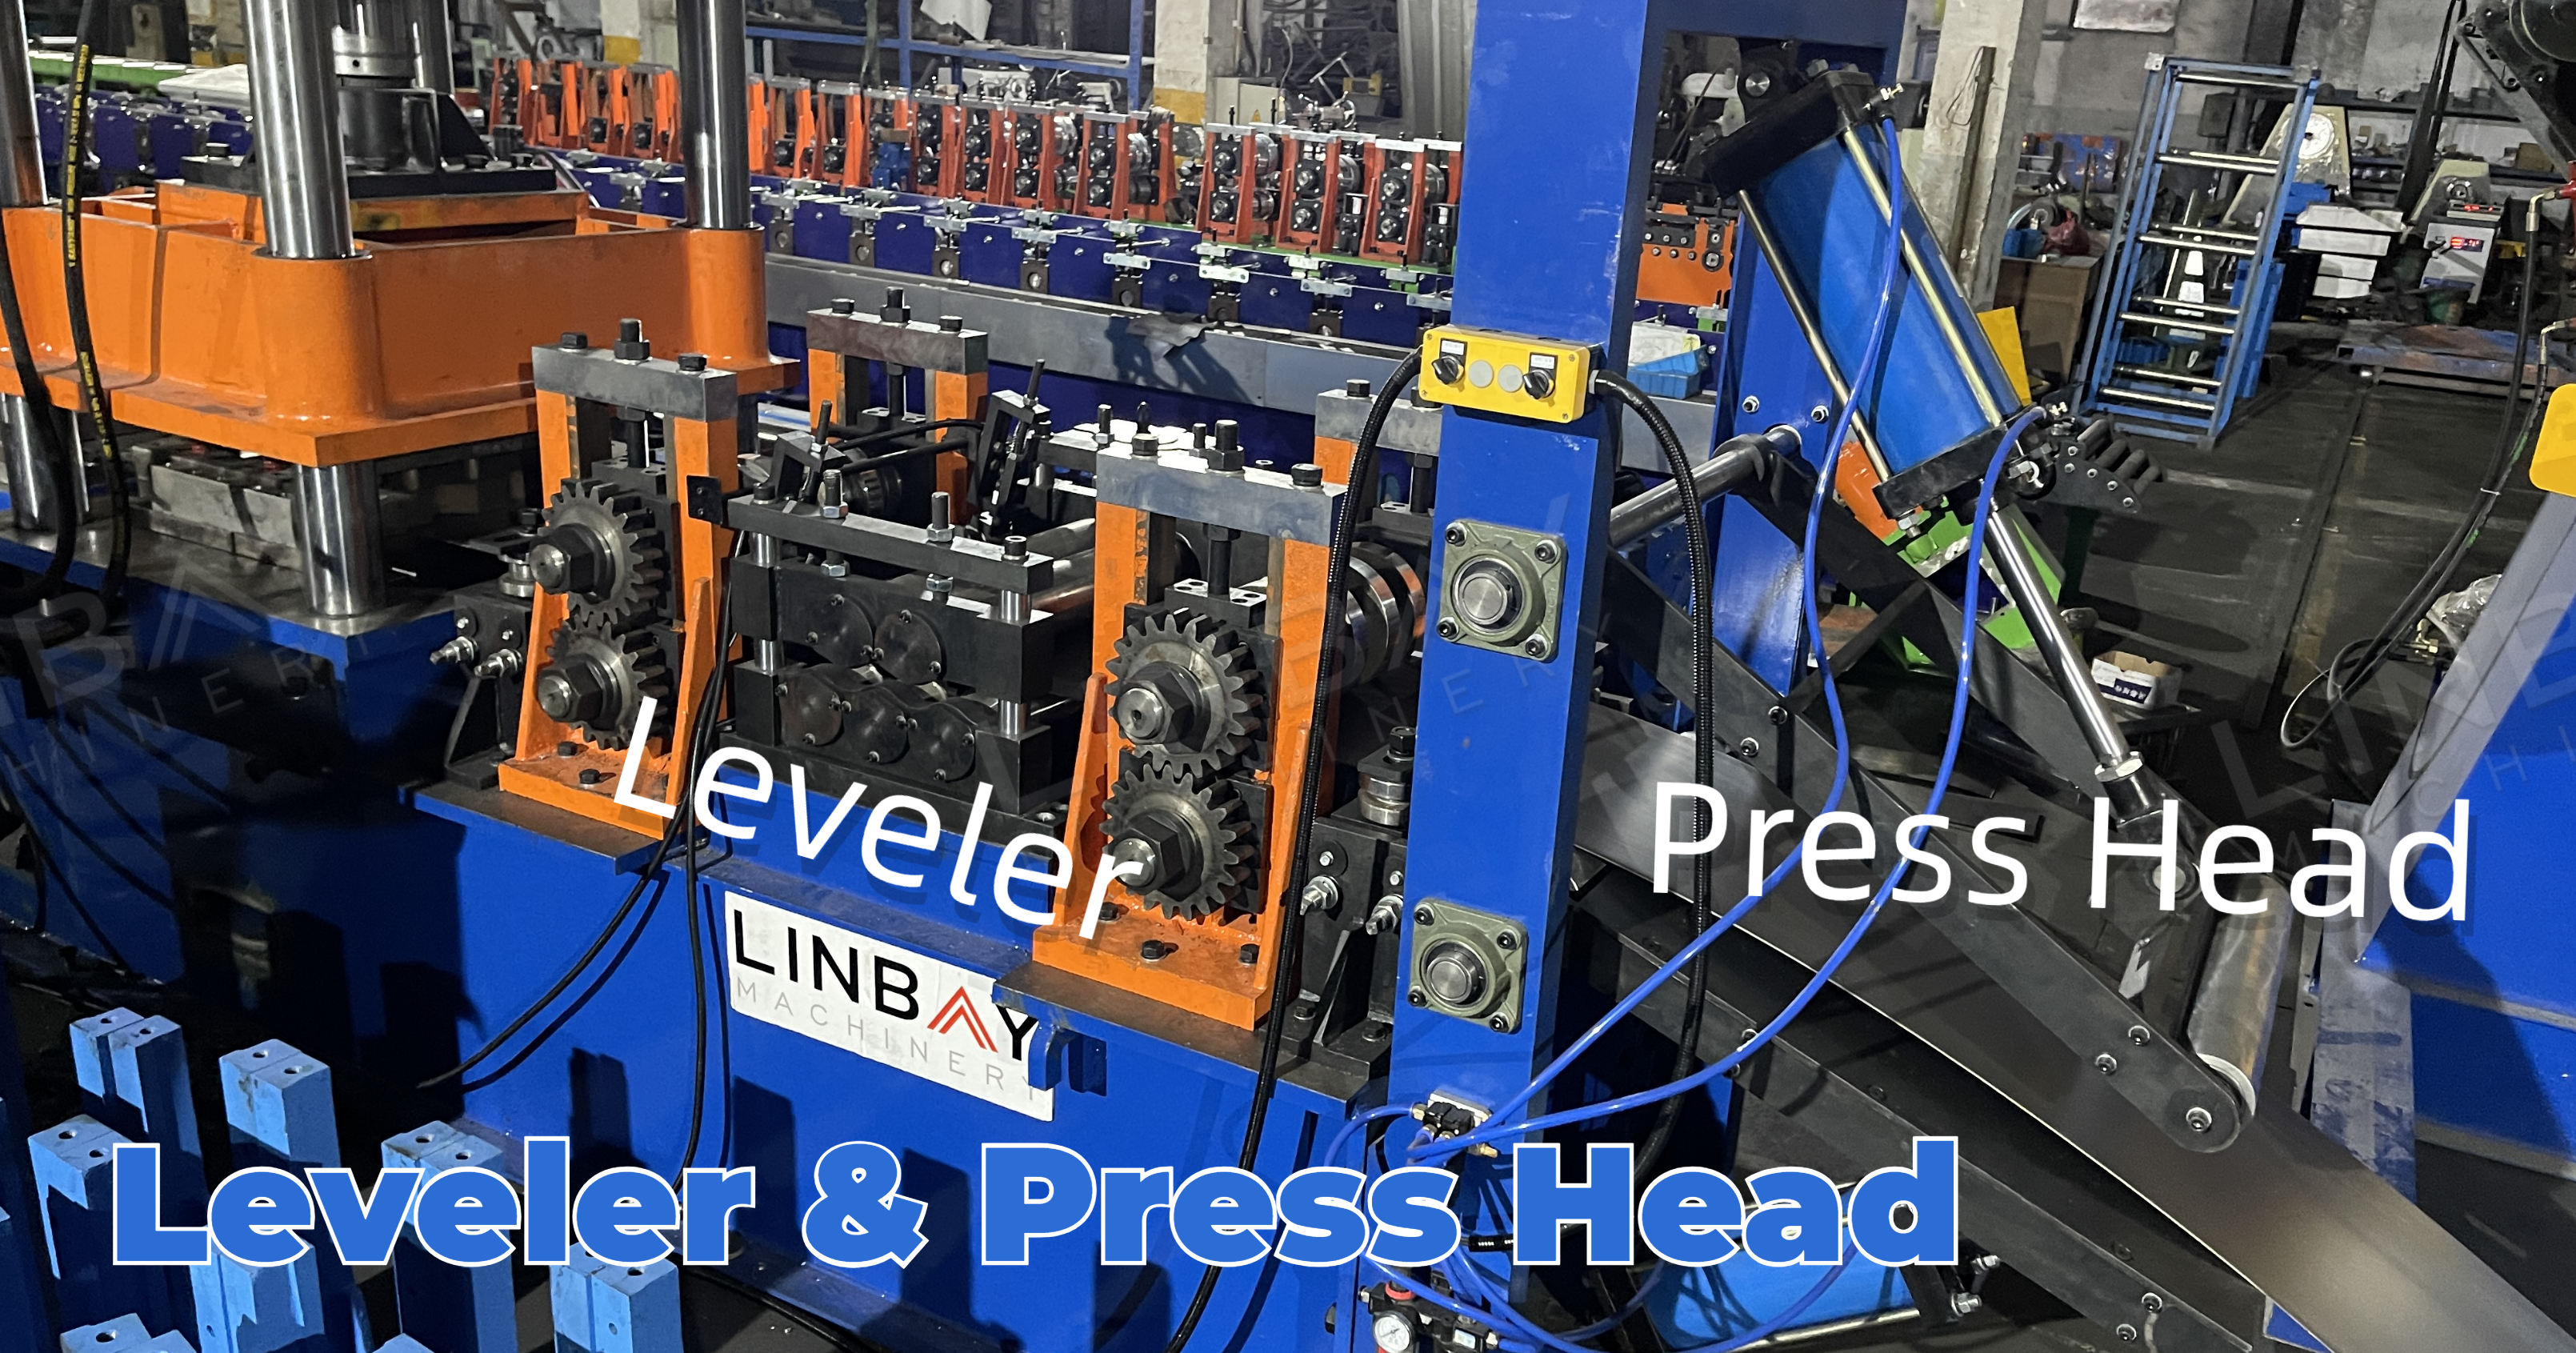
수평 조절 장치 앞에 위치한 플랫폼은 유압 막대를 통해 수직으로 조절 가능하며, 코일을 생산 라인으로 안내하는 데 도움을 줍니다.
두께가 1.5mm를 초과하는 프로파일을 펀칭할 경우, 코일을 평평하게 하고 내부 응력을 완화하여 균일한 두께를 확보하기 위해 레벨러를 사용하는 것이 필수적입니다. 이는 펀칭 및 성형 품질을 향상시킵니다. 이러한 경우, 레벨러는 주 롤 성형기에 통합되어 동일한 베이스를 공유합니다.
생산 속도 향상 요구를 충족하기 위해, 당사는 레벨링 속도를 약간 향상시키는 독립형 레벨러를 제공합니다. 다만, 이로 인해 생산 라인의 전체 길이가 약 3미터 정도 늘어납니다.
유압 펀치
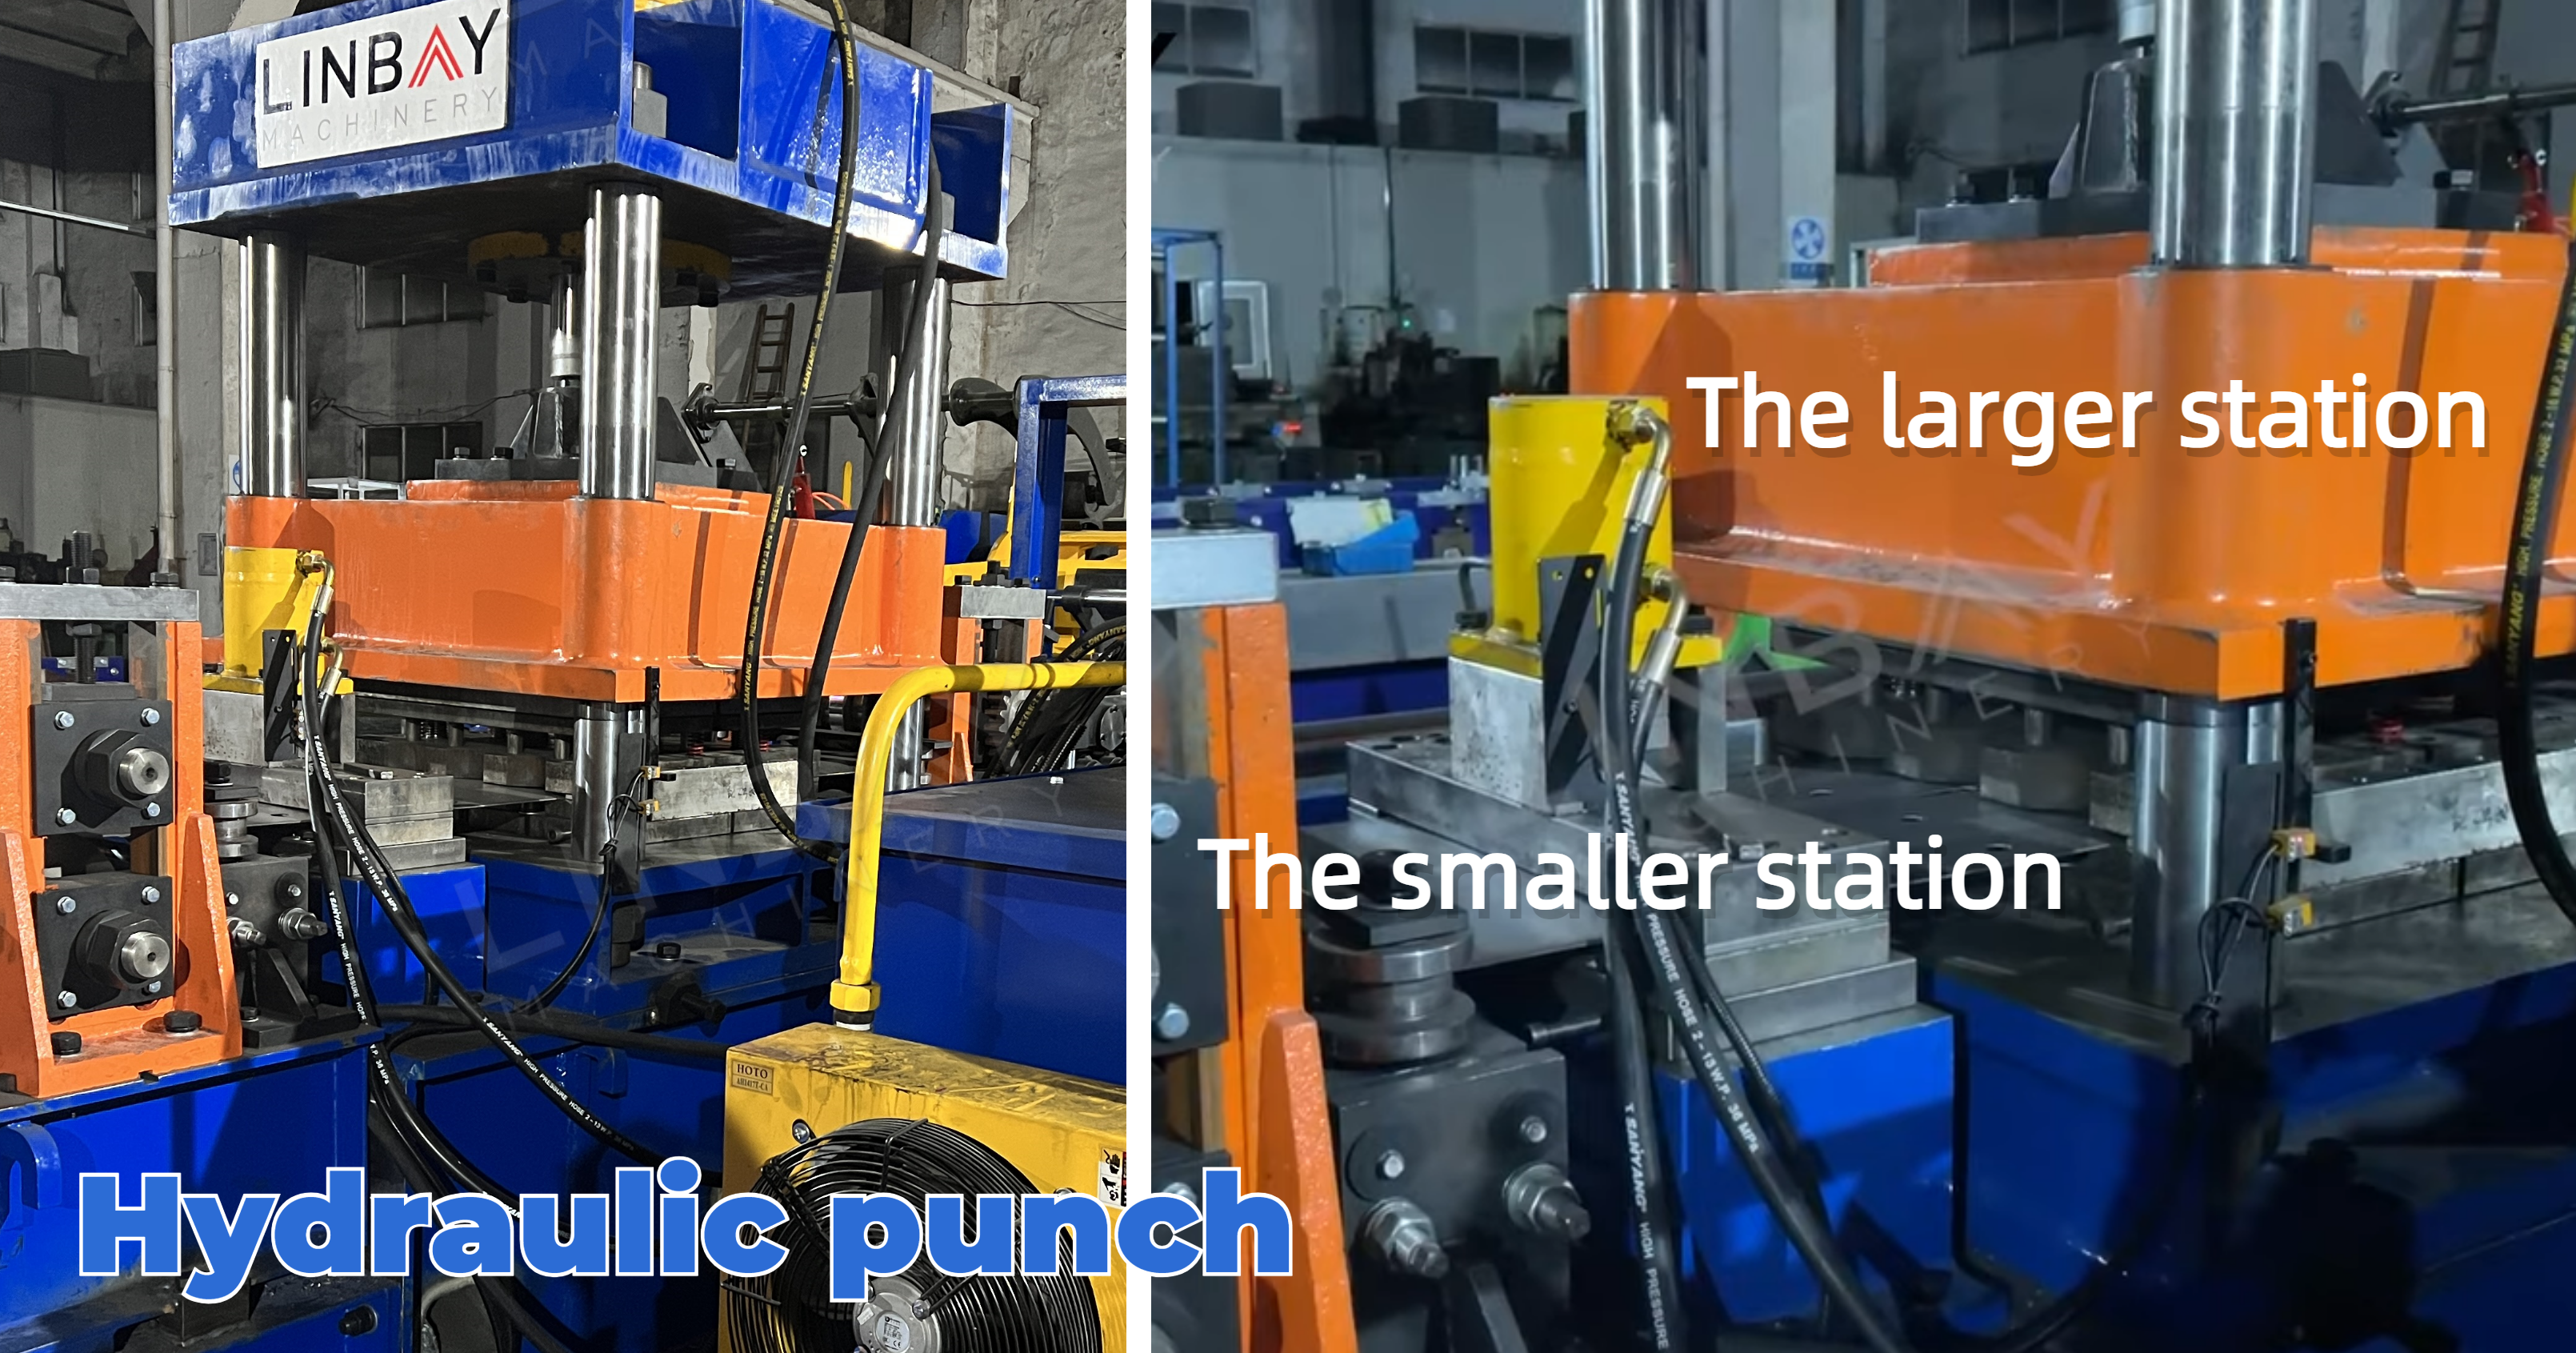
효율성과 비용 효율성을 위해 펀칭 작업은 두 개의 다이(두 개의 스테이션)로 분할할 수 있습니다. 더 큰 스테이션은 최대 16개의 구멍을 동시에 펀칭할 수 있으며, 두 번째 스테이션은 빔당 한 번씩만 발생하는 구멍 작업을 처리합니다.
롤 성형기
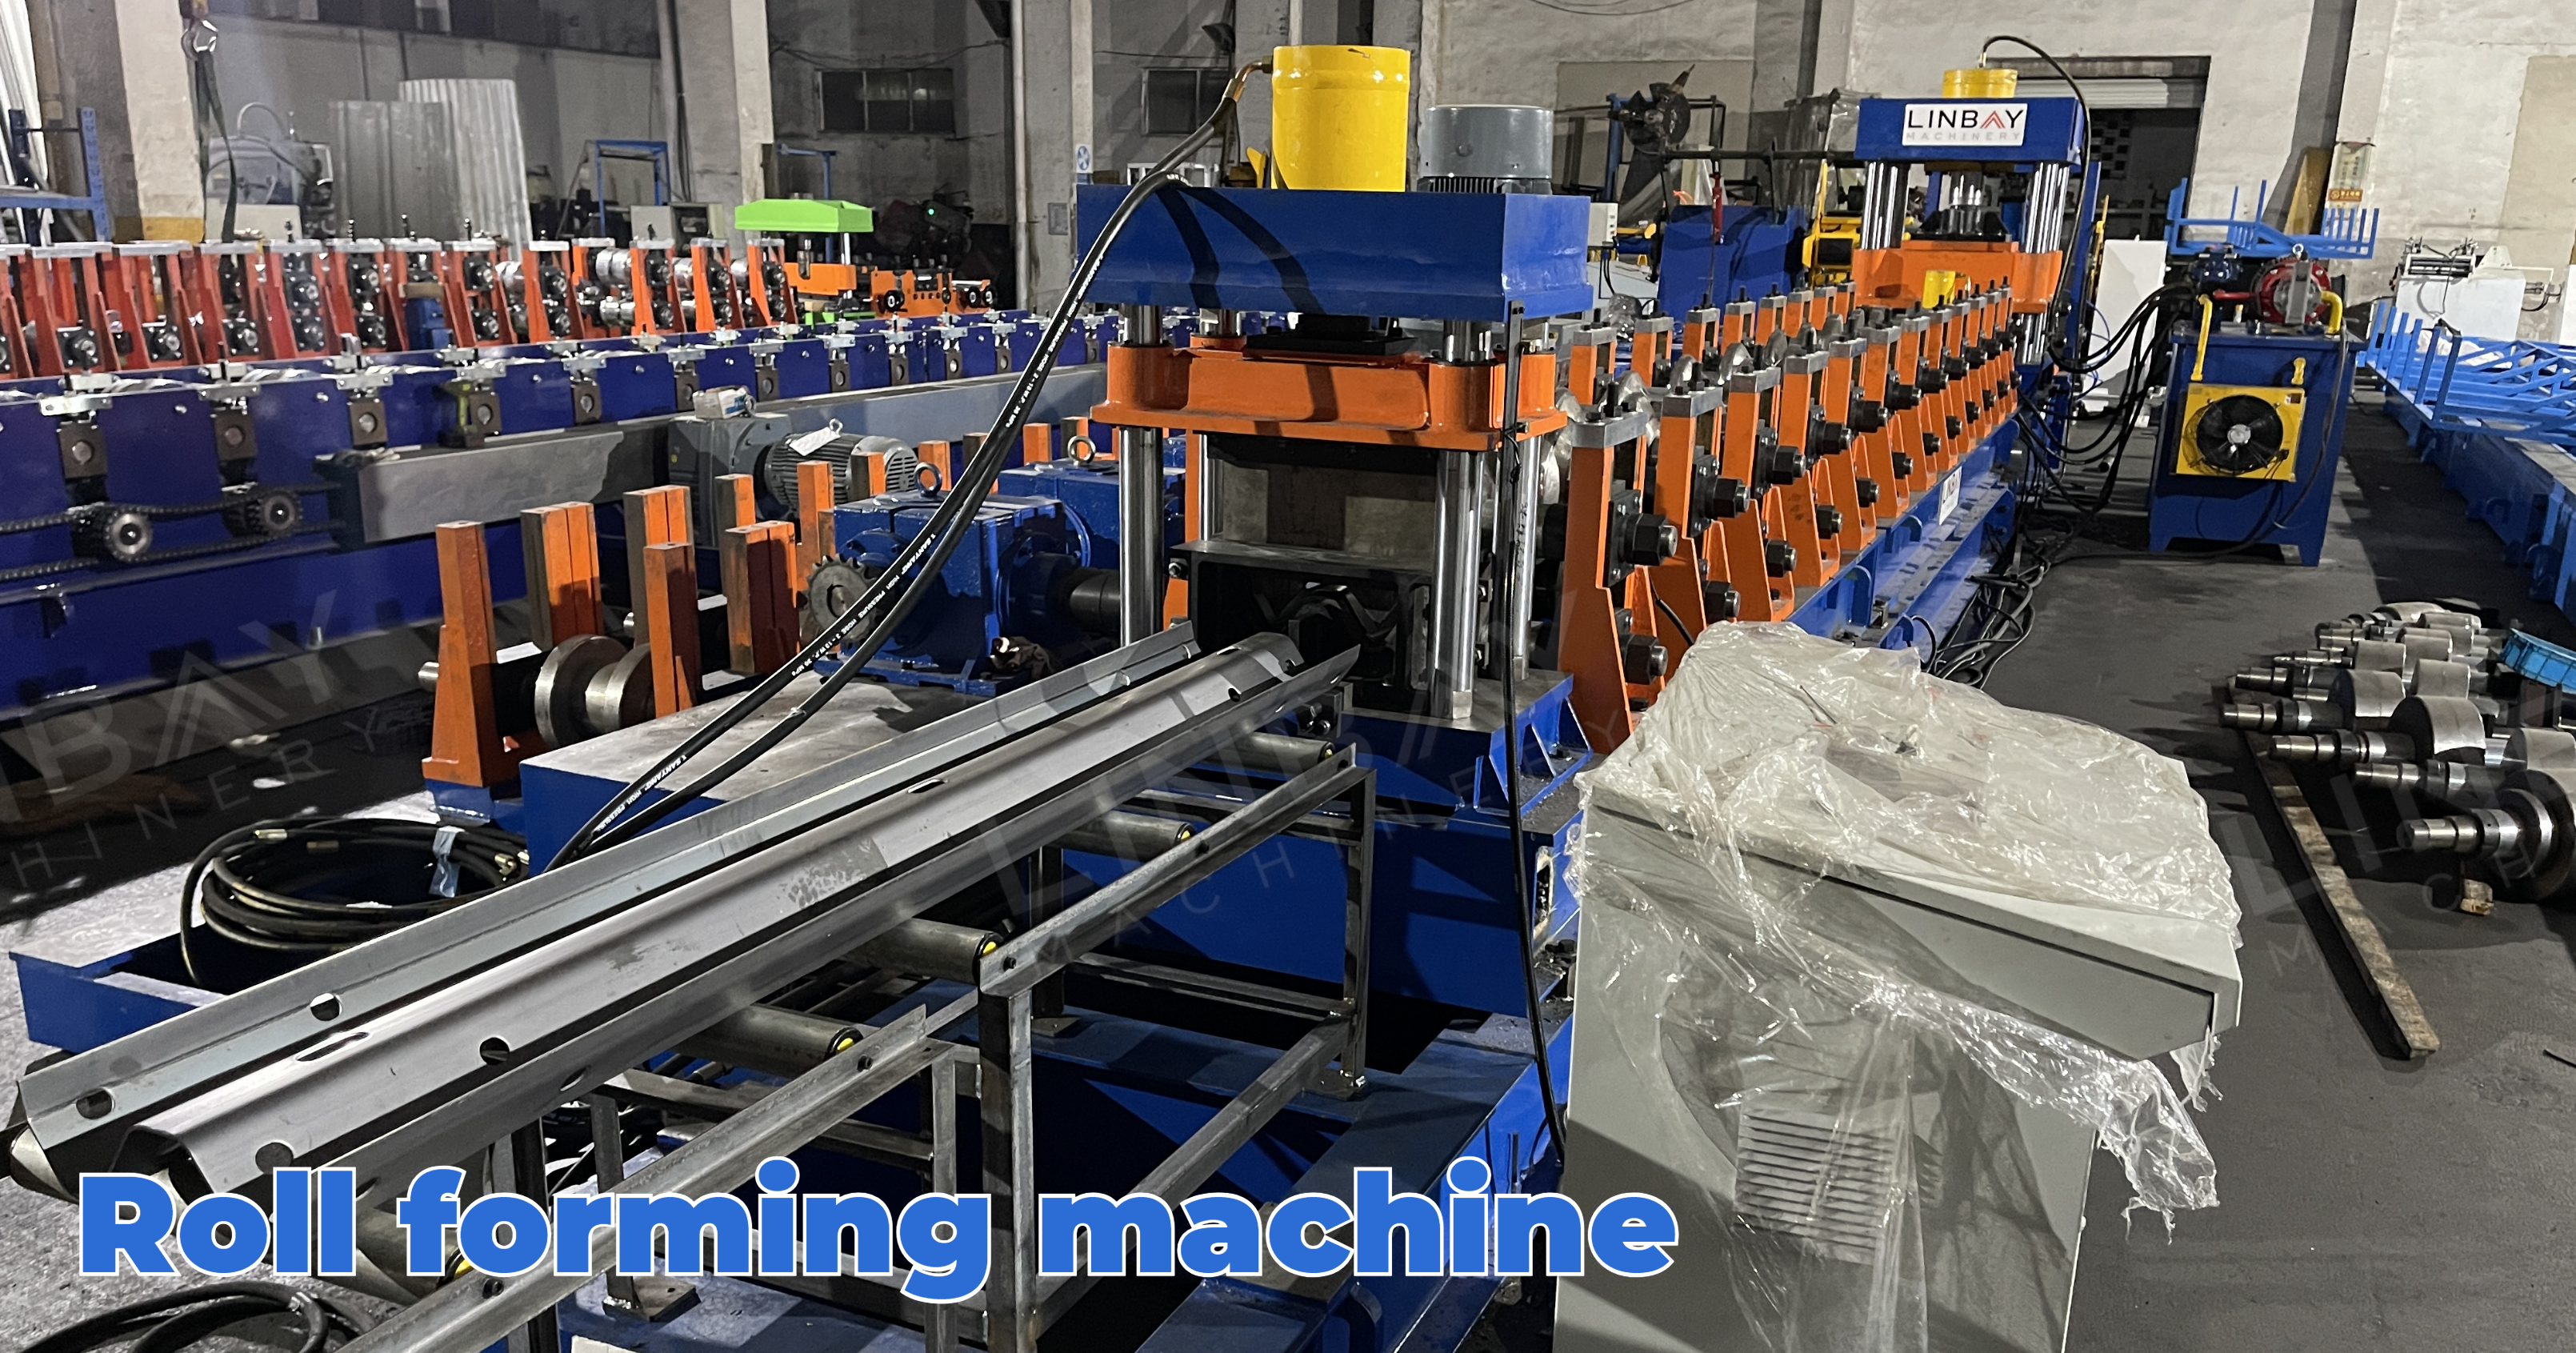
이 롤 성형기는 주철 프레임으로 제작되었으며, 유니버설 샤프트를 사용하여 성형 롤러와 기어박스를 연결합니다. 이러한 설계는 내구성을 보장하며 2mm에서 4mm 두께의 가드레일 패널 성형 요구 사항을 효과적으로 충족합니다. 강철 코일은 12개의 성형 스테이션을 차례로 통과하면서 도면에 명시된 정확한 형상을 얻습니다.
유압 절단기
절단은 성형 후에 이루어지기 때문에 버(burr)와 모서리 변형을 최소화하려면 절단 다이가 W형 빔의 형상과 정확히 일치해야 합니다. 절단기의 정지-절단 작동 방식에 맞춰 설계되었기 때문에 절단 중에는 성형 공정이 잠시 중단됩니다.
사전 절단 솔루션 vs 사후 절단 솔루션
생산 속도:일반적으로 가드레일 빔의 길이는 4미터입니다. 사전 절단 작업은 분당 12미터의 속도로 진행되어 시간당 180개의 빔을 생산할 수 있습니다. 사후 절단 작업은 분당 6미터의 속도로 진행되어 시간당 90개의 빔을 생산합니다.
절단 폐기물:사전 절단 방식은 절단 과정에서 폐기물이나 손실을 전혀 발생시키지 않습니다. 반면, 사후 절단 방식은 설계에 명시된 대로 절단당 18~20mm의 폐기물을 발생시킵니다.
라인 레이아웃 길이:사전 절단 방식에서는 절단 후 이송 플랫폼이 필요하므로 사후 절단 방식에 비해 생산 라인 레이아웃이 약간 더 길어질 수 있습니다.
롤 수명에 미치는 영향:후절단 방식은 두꺼운 강판이나 고강도 강판을 가공할 때 롤러 수명을 연장시켜 줍니다. 반면 사전절단 방식에서는 각 부품의 앞쪽 모서리가 성형 롤러에 부딪히기 때문입니다.
최소 길이:
사전 절단 방식에서는 최소 절단 길이를 확보해야 하는데, 이는 최소 3세트의 성형 롤러가 강재 코일에 접촉하여 코일을 앞으로 밀어내는 데 필요한 충분한 마찰력을 확보하기 위함입니다. 반면, 사후 절단 방식에서는 롤 성형기에 강재 코일이 항상 채워져 있기 때문에 최소 절단 길이에 대한 제한이 없습니다. W형 강재의 길이는 일반적으로 약 4미터로 최소 길이 요건을 충족하므로, 이 롤 성형기에서는 사전 절단 방식과 사후 절단 방식 중 어느 것을 선택하든 문제가 되지 않습니다.
친절한 조언:
고객 여러분께서는 생산량 요구 사항에 따라 적합한 생산 라인을 선택하시기를 권장합니다. 가드레일 빔 프로파일 공급업체의 경우, 사전 절단 방식이 바람직합니다. 사전 절단 방식은 사후 절단 방식보다 비용이 약간 높지만, 생산량 증대라는 이점 덕분에 가격적인 불리함을 빠르게 상쇄할 수 있습니다.
교통 건설 프로젝트에 필요한 자재를 조달하는 경우, 후절단 공법이 더 적합합니다. 공간을 덜 차지하고 비용도 약간 더 저렴합니다.
1. 디코일러

2. 먹이 주기

3.펀칭

4. 롤 성형 스탠드

5. 구동 시스템

6. 절단 시스템

기타

아웃 테이블