Profil
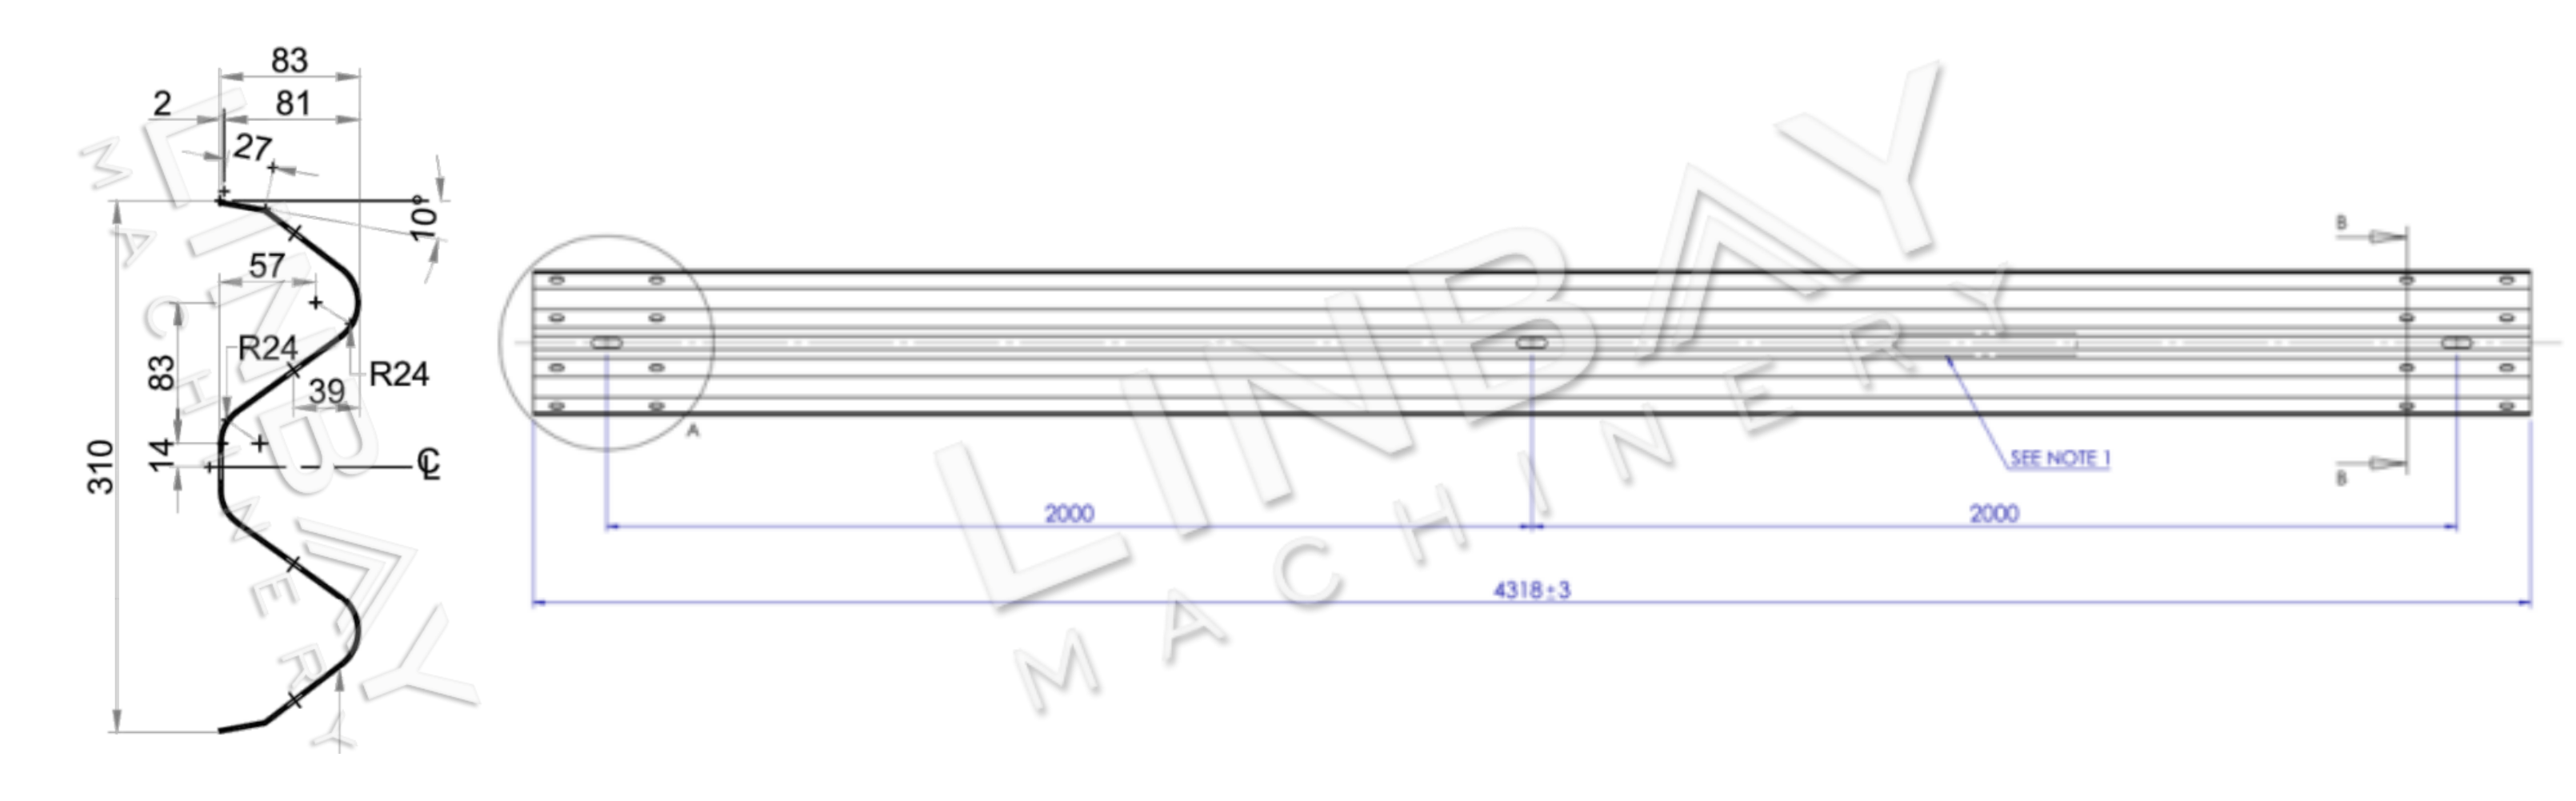
W-kirişli bariyer, karayolları, otobanlar ve köprüler de dahil olmak üzere çeşitli ulaşım mühendisliği projelerinde sıklıkla kullanılan bir güvenlik bariyeridir. Adını, ikiz tepeleriyle karakterize edilen "W" şeklinden alır. Bu bariyer genellikle 2-4 mm kalınlığında galvanizli veya sıcak haddelenmiş çelikten üretilir.
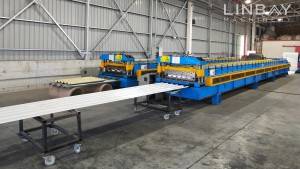
Her bir W-kiriş bölümü genellikle 4 metre uzunluğundadır ve montajı kolaylaştırmak için her iki ucunda önceden delinmiş delikler bulunur. Üretim hızı ve mevcut alanla ilgili müşteri ihtiyaçlarına bağlı olarak, ana rulo şekillendirme makinesi üretim hattına sorunsuz bir şekilde entegre edilebilen özelleştirilebilir delik açma çözümleri sunuyoruz.
Gerçek Vaka - Başlıca Teknik Parametreler
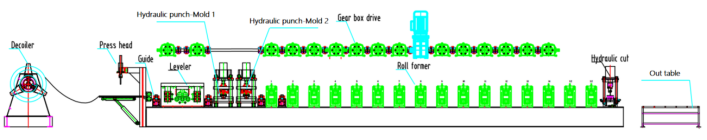
Akış şeması: Hidrolik açıcı-Kılavuz-Seviyeleyici-Hidrolik zımba-Rulo şekillendirici-Hidrolik kesme tablası
1. Misina hızı: 0-8 m/dak, ayarlanabilir
2. Uygun malzeme: Sıcak haddelenmiş çelik, soğuk haddelenmiş çelik
3. Malzeme kalınlığı: 2-4 mm
4. Rulo şekillendirme makinesi: Dökme demir yapı ve üniversal mafsal
5. Tahrik sistemi: Üniversal mafsallı kardan mili bulunan şanzıman tahrik sistemi.
6. Kesme sistemi: Rulo şekillendirmeden önce kesim yapılır, kesim sırasında rulo şekillendirici durmaz.
Makineler
1. Hidrolik bobin açıcı*1
2. Düzleştirici (Rulo şekillendirme makinesine takılı)*1
3. Hidrolik delme makinesi*1
4. Rulo şekillendirme makinesi*1
5. Hidrolik kesme makinesi*1
6.Çıkış tablosu*2
7. PLC kontrol kabini*1
8.Hidrolik istasyon*2
9. Yedek parça kutusu (Ücretsiz)*1
Konteyner boyutu: 2x40GP
Gerçek Vaka Açıklaması
Hidrolik Dekoler
Bobin açma makinesi iki önemli güvenlik özelliğiyle birlikte gelir: bir baskı kolu ve dışa doğru bobin tutucu. Bobin değiştirilirken, baskı kolu bobini yerinde tutarak yukarı fırlamasını ve işçilerin yaralanmasına neden olmasını önler. Dışa doğru bobin tutucu ise bobinin açma işlemi sırasında kaymasını ve düşmesini engeller.
Bobin açma makinesi, 460 mm ile 520 mm arasında değişen bobin iç çaplarına uyacak şekilde ayarlanabilen standart dört parçalı bir bobin genişletme mekanizması ile donatılmıştır.
Düzleştirici ve Baskı Başlığı
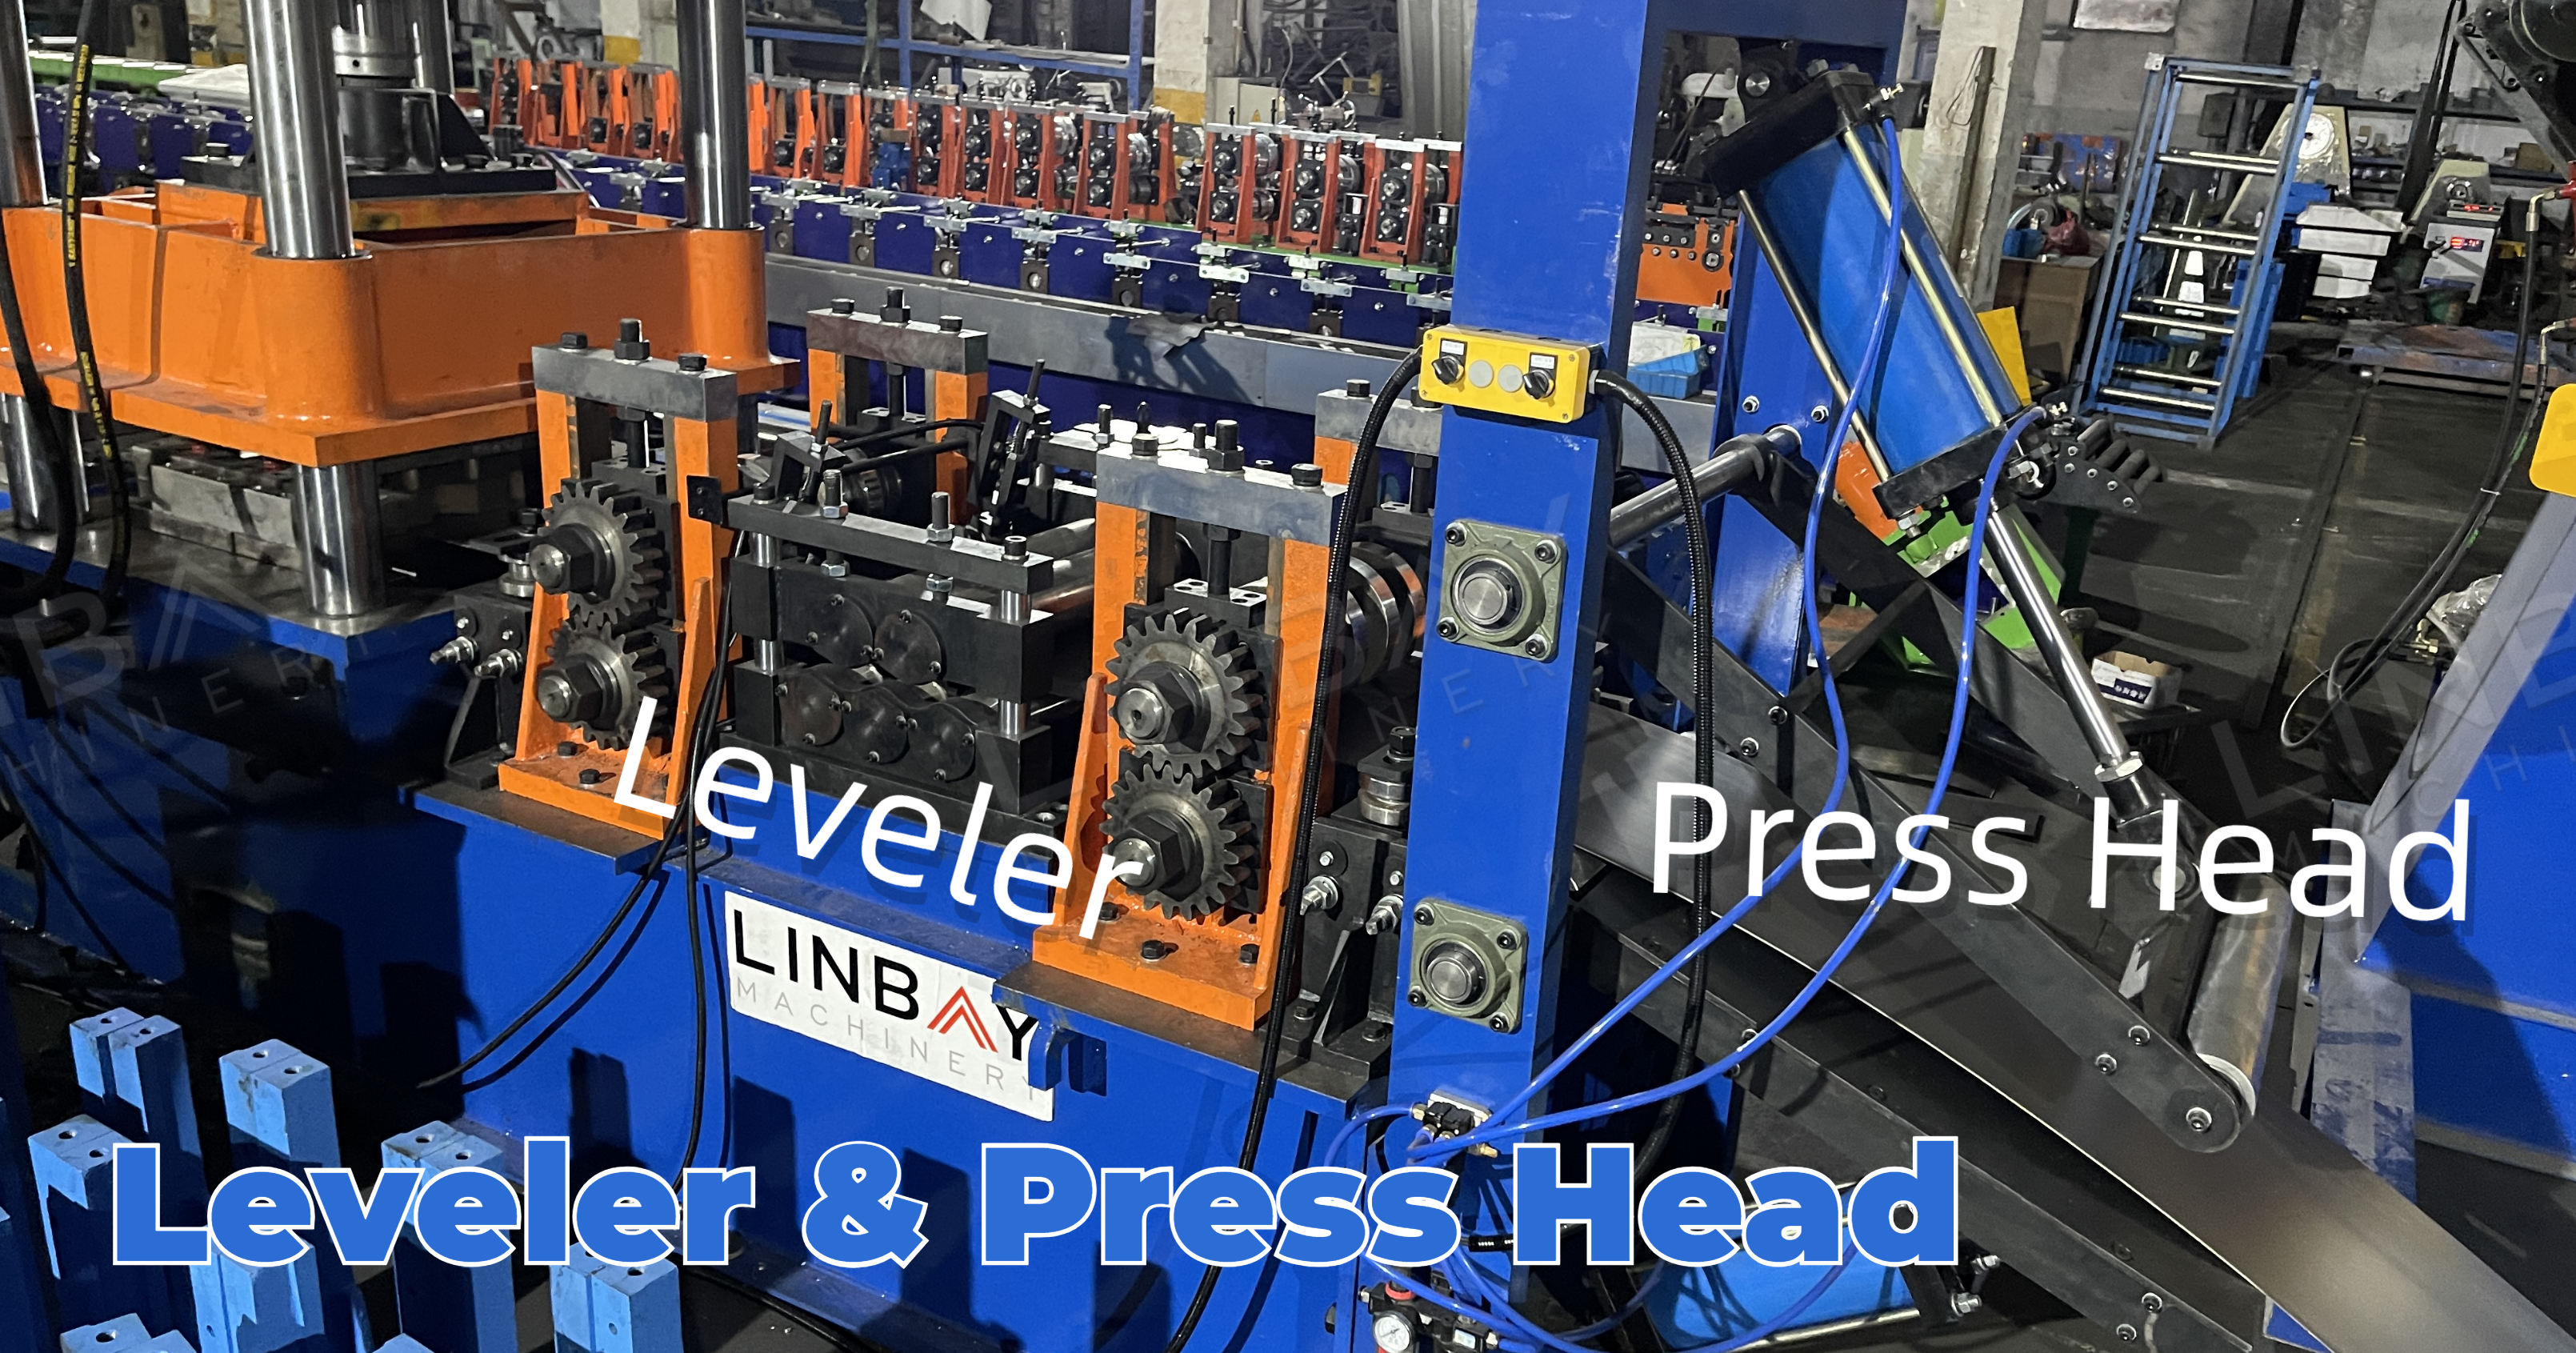
Düzleştiricinin önüne yerleştirilmiş ve hidrolik bir çubuk yardımıyla dikey olarak ayarlanabilen bir platform, bobinin üretim hattına yönlendirilmesine yardımcı olur.
1,5 mm'den daha kalın ve delme gerektiren profiller için, düzgün kalınlık elde etmek amacıyla bobini düzleştirmek ve iç gerilimi azaltmak için bir düzleştirici kullanmak çok önemlidir; bu da delme ve şekillendirme kalitesini artırır. Bu senaryoda, düzleştirici ana rulo şekillendirme makinesine entegre edilir ve aynı tabanı paylaşır.
Daha yüksek üretim hızı taleplerini karşılamak için, tesviye hızını az da olsa artıran, ancak üretim hattının toplam uzunluğunu yaklaşık 3 metre uzatan bağımsız bir tesviye ünitesi sunuyoruz.
Hidrolik zımba
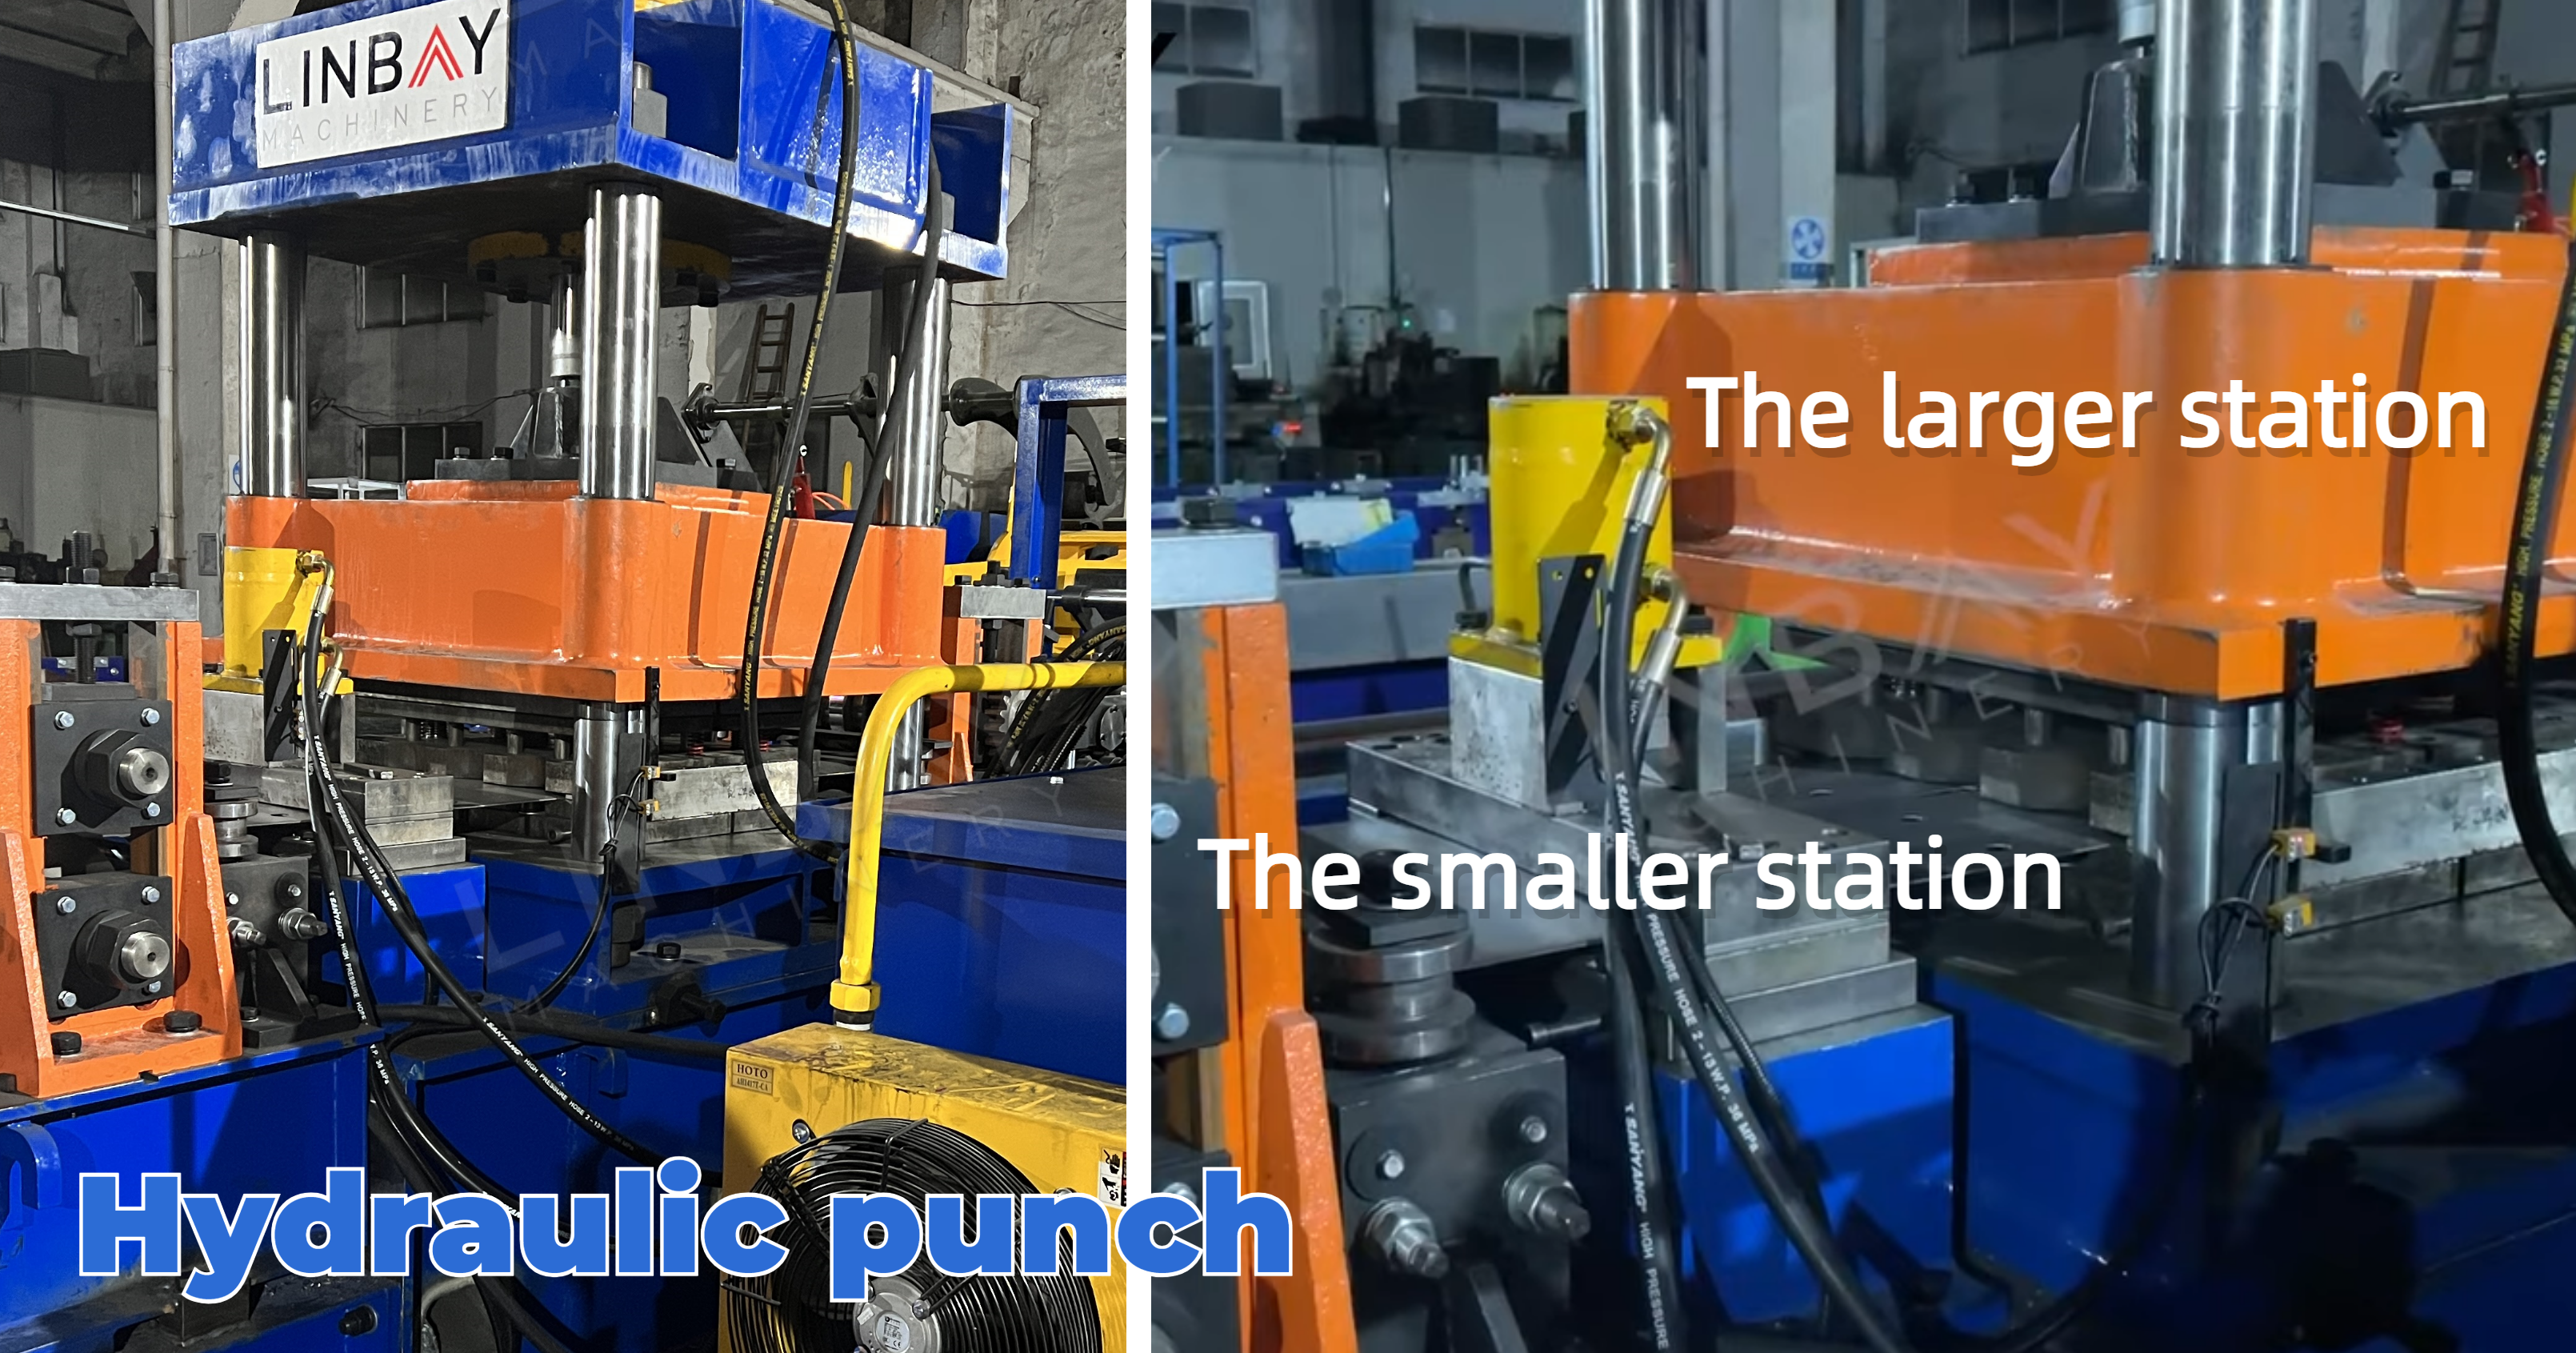
Verimlilik ve maliyet etkinliği için, delme işlemleri iki kalıp (iki istasyon) arasında bölünebilir. Daha büyük istasyon aynı anda 16 deliğe kadar delme işlemi yapabilirken, ikinci istasyon kiriş başına yalnızca bir kez oluşan delikleri işler.
Rulo şekillendirme makinesi
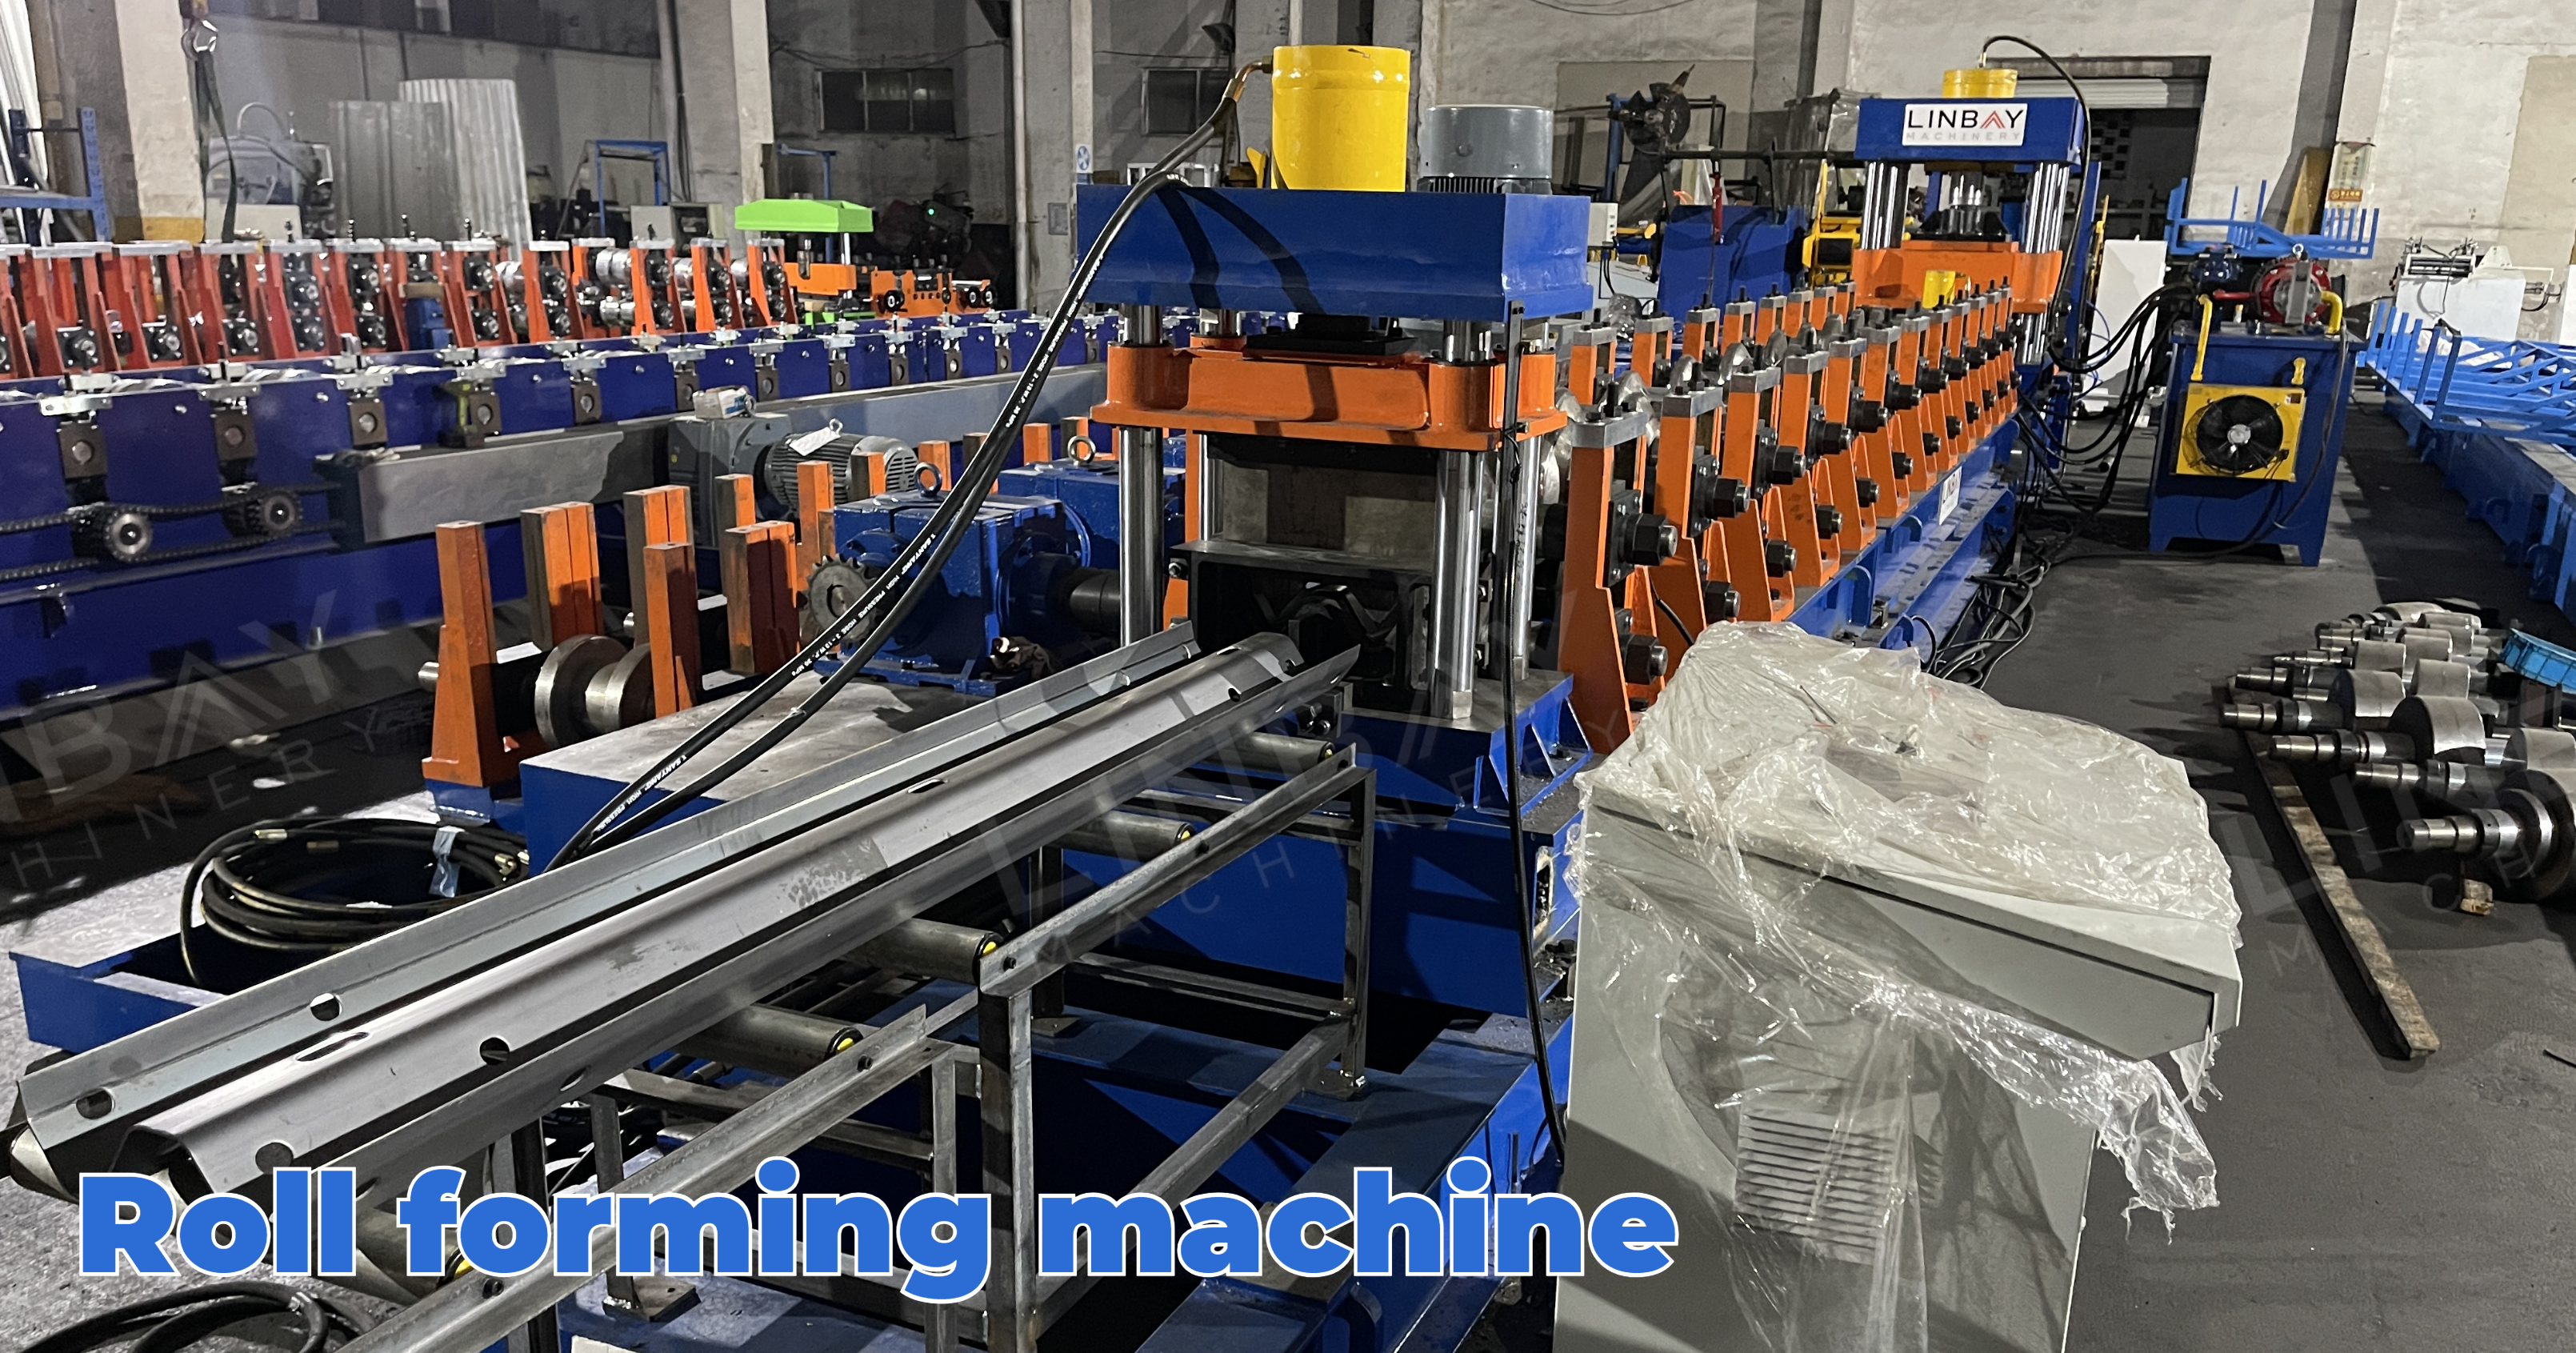
Bu rulo şekillendirme makinesi, dökme demir bir çerçeve ile inşa edilmiş olup, şekillendirme silindirlerini ve dişli kutusunu birbirine bağlamak için üniversal miller kullanmaktadır. Bu tasarım, dayanıklılığı sağlar ve 2 ila 4 mm kalınlığındaki korkuluk panellerinin şekillendirilmesi gereksinimlerini etkili bir şekilde karşılar. Çelik rulo, çizimlerde belirtilen hassas şekli elde etmek için 12 şekillendirme istasyonundan oluşan bir seriden geçer.
Hidrolik kesme makinesi
Kesme işlemi şekillendirme işleminden sonra gerçekleştiği için, çapak oluşumunu ve kenar deformasyonunu en aza indirmek amacıyla kesme kalıbının W-kirişin şekline uygun olması gerekir. Kesme makinesinin durdurma ve kesme işlemi için tasarlanan bu kalıp, kesme sırasında şekillendirme işlemini kısa bir süreliğine durdurur.
Önceden kesilmiş çözüm mü yoksa sonradan kesilmiş çözüm mü?
Üretim Hızı:Normalde, korkuluk kirişleri 4 metre uzunluğundadır. Ön kesim dakikada 12 metre hızla yapılır ve bu da saatte 180 kiriş üretim hızına yol açar. Son kesim ise dakikada 6 metre hızla yapılır ve saatte 90 kiriş üretim hızına ulaşır.
İsrafı Azaltmak:Kesim sırasında, ön kesim yöntemi sıfır atık veya kayıp üretir. Buna karşılık, tasarımda belirtildiği gibi, son kesim yöntemi kesim başına 18-20 mm atık oluşturur.
Satır düzeni uzunluğu:Ön kesim yönteminde, kesim işleminden sonra bir transfer platformuna ihtiyaç duyulur; bu da, son kesim yöntemine kıyasla üretim hattı düzeninin biraz daha uzun olmasına neden olabilir.
Rulo ömrüne etkisi:Kesim sonrası yöntem, kalın ve yüksek mukavemetli çelik işlenirken daha uzun merdane ömrü sunar; çünkü kesim öncesi yöntemde ön kenar, her parçada şekillendirme merdanelerine çarpar.
Minimum Uzunluk:
Ön kesim yönteminde, çelik bobinle en az üç takım şekillendirme silindirinin temas etmesini sağlamak için minimum bir kesim uzunluğu gereklidir. Bu, bobini ileri doğru itmek için yeterli sürtünmeyi sağlar. Bununla birlikte, son kesim yönteminde, rulo şekillendirme makinesi her zaman çelik bobinle dolu olduğundan, minimum kesim uzunluğu konusunda herhangi bir kısıtlama yoktur. W-kiriş uzunluğunun tipik olarak yaklaşık 4 metre olduğu ve minimum uzunluk gereksinimini aştığı göz önüne alındığında, bu rulo şekillendirme makinesi için ön kesim ve son kesim yöntemleri arasında seçim yapma konusunda herhangi bir endişe yoktur.
Nazik Tavsiye:
Müşterilerimizin üretim miktarı gereksinimlerine göre uygun bir üretim hattı seçmelerini öneriyoruz. Korkuluk kiriş profili tedarikçileri için ön kesim yöntemi tavsiye edilir. Ön kesim yöntemi, sonradan kesim yöntemine göre biraz daha yüksek maliyetli olsa da, üretimdeki avantajları bu fiyat dezavantajını hızla telafi edebilir.
Eğer bir trafik inşaat projesi için malzeme temin ediyorsanız, kazı sonrası yöntem daha uygundur. Daha az yer kaplar ve maliyeti biraz daha düşüktür.
1. Dekoyler

2. Besleme

3. Yumruk atmak

4. Rulo şekillendirme standları

5. Sürüş sistemi

6. Kesme sistemi

Diğerleri

Masamız