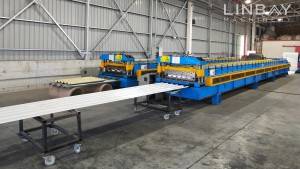
Профиль
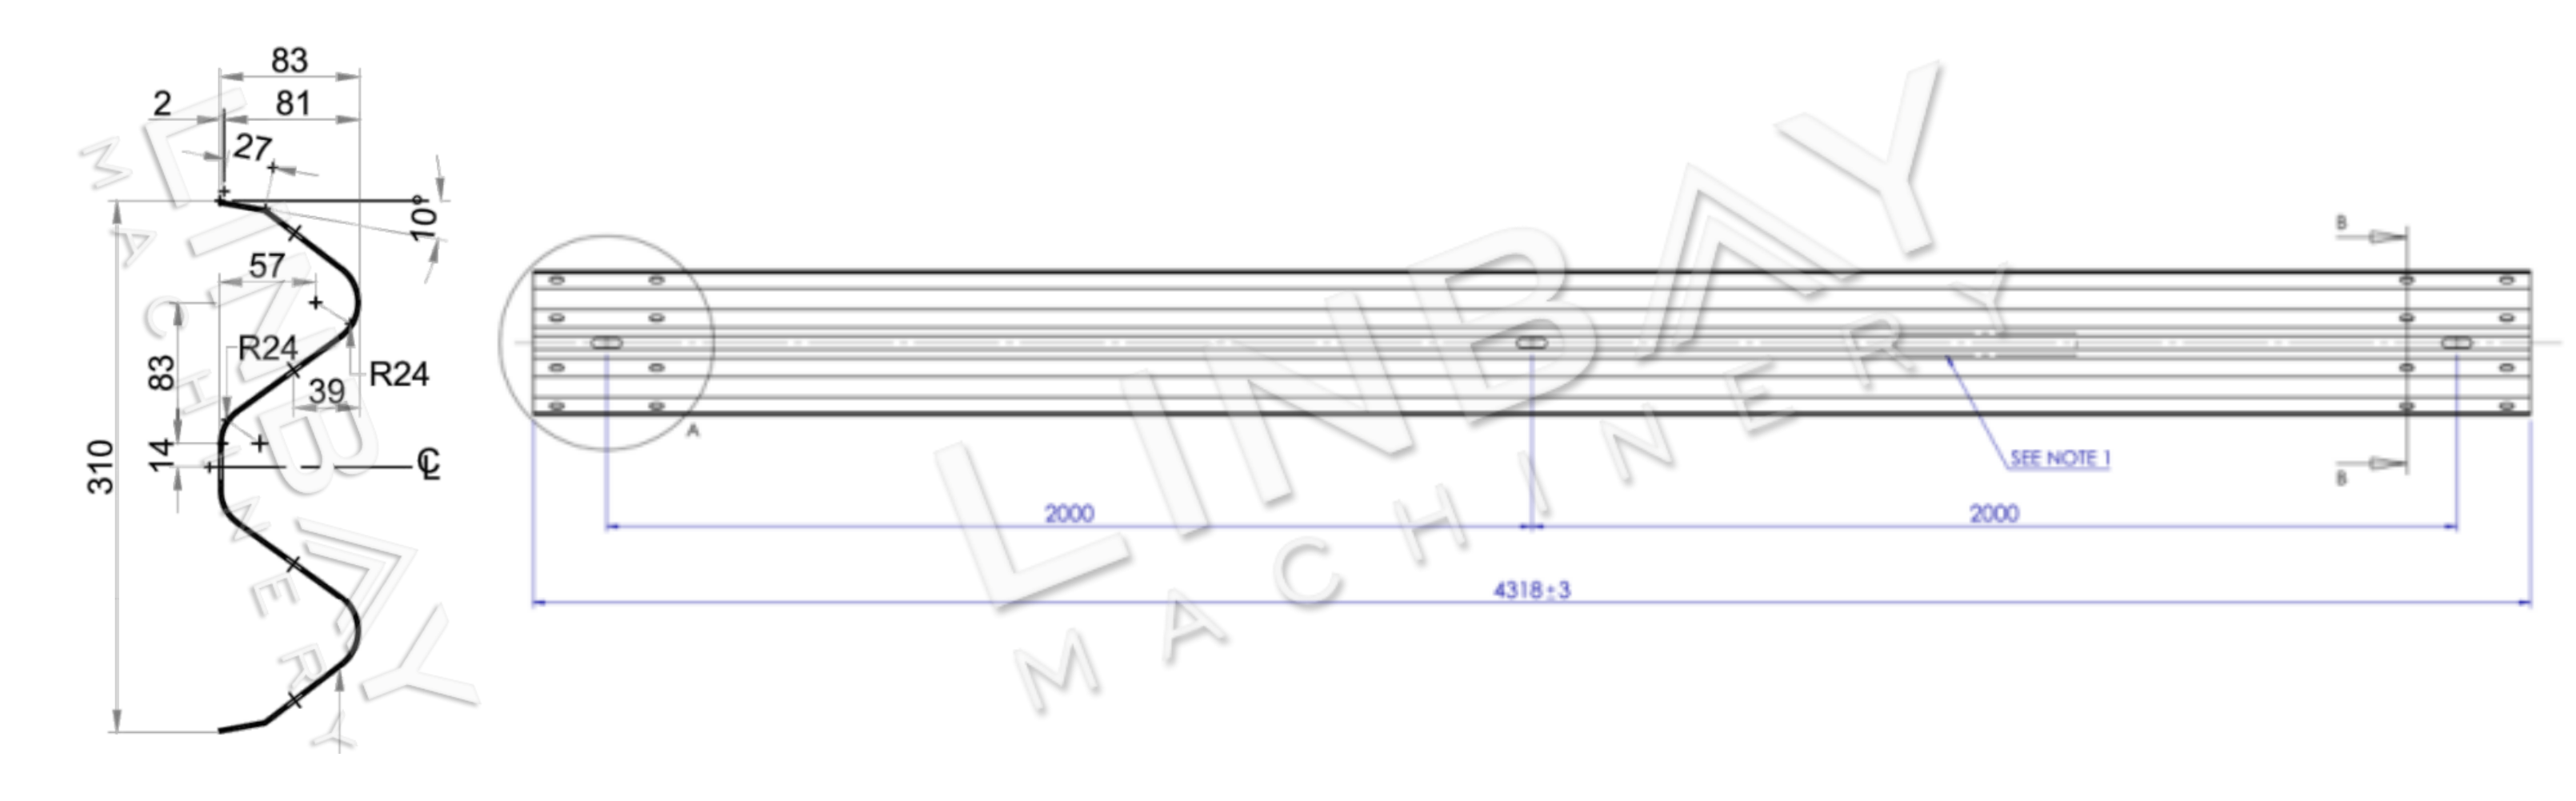
W-тәрізді қоршау - автомобиль жолдарын, жылдам жолдарды және көпірлерді қоса алғанда, әртүрлі көлік инженерлік жобаларында жиі қолданылатын қауіпсіздік тосқауылы. Оның атауы қос шыңдарымен сипатталатын "W" пішінінен шыққан. Бұл қоршау әдетте қалыңдығы 2-4 мм болатын мырышталған немесе ыстықтай жайылған болаттан жасалады.
Әрбір W-тәрізді бөліктің ұзындығы әдетте 4 метрді құрайды және орнатуды жеңілдету үшін екі ұшында да алдын ала тесілген тесіктер бар. Өндіріс жылдамдығы мен қолжетімді еден кеңістігіне қатысты тұтынушылардың қажеттіліктеріне сүйене отырып, біз негізгі орамды қалыптау машинасын өндіру желісіне біркелкі енгізуге болатын теңшелетін тесік жасау шешімдерін ұсынамыз.
Нақты жағдай - Негізгі техникалық параметрлер
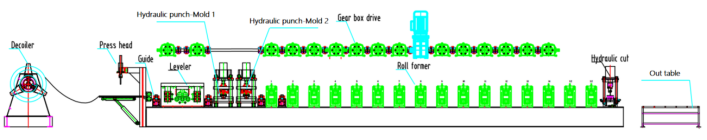
Блок-схема: Гидравликалық декойл-бағыттаушы-теңестіргіш-гидравликалық тескіш-роликті бұрғылау-гидравликалық кескіш үстел
1. Желі жылдамдығы: 0-8 м/мин, реттелетін
2. Қолайлы материал: Ыстықтай илектелген болат, суықтай илектелген болат
3. Материалдың қалыңдығы: 2-4 мм
4. Орама қалыптау машинасы: шойын құрылымы және әмбебап қосылыс
5. Жетек жүйесі: әмбебап кардан білігі бар беріліс қорабының жетек жүйесі.
6. Кесу жүйесі: Орамды қалыптастыру алдында кесіңіз, орам жасаушы кесу кезінде тоқтамайды.
Машина жасау
1. Гидравликалық декойл*1
2. Тегістегіш (орамды қалыптау машинасында жабдықталған)*1
3. Гидравликалық тескіш машина*1
4. Орамды қалыптау машинасы*1
5. Гидравликалық кескіш машина*1
6.Шығу үстелі*2
7.PLC басқару шкафы*1
8. Гидравликалық станция*2
9. Қосалқы бөлшектер қорабы (тегін)*1
Контейнер өлшемі: 2x40GP
Нақты жағдайдың сипаттамасы
Гидравликалық декойлер
Декойлер екі негізгі қауіпсіздік функциясымен жабдықталған: басқыш рычаг және сыртқа бағытталған катушка ұстағышы. Катушкаларды ауыстырған кезде, басқыш рычаг катушканың серпіліп, жұмысшылардың жарақат алуына жол бермеу үшін оны орнында ұстап тұрады. Сыртқы катушка ұстағышы катушканы босату кезінде катушканың тайып кетпеуін және құлап кетпеуін қамтамасыз етеді.
Декойлер 460 мм-ден 520 мм-ге дейінгі әртүрлі катушкалардың ішкі диаметрлеріне сәйкес келетін стандартты төрт бөліктен тұратын өзекті кеңейту механизмімен жабдықталған.
Тегістегіш және баспа басы
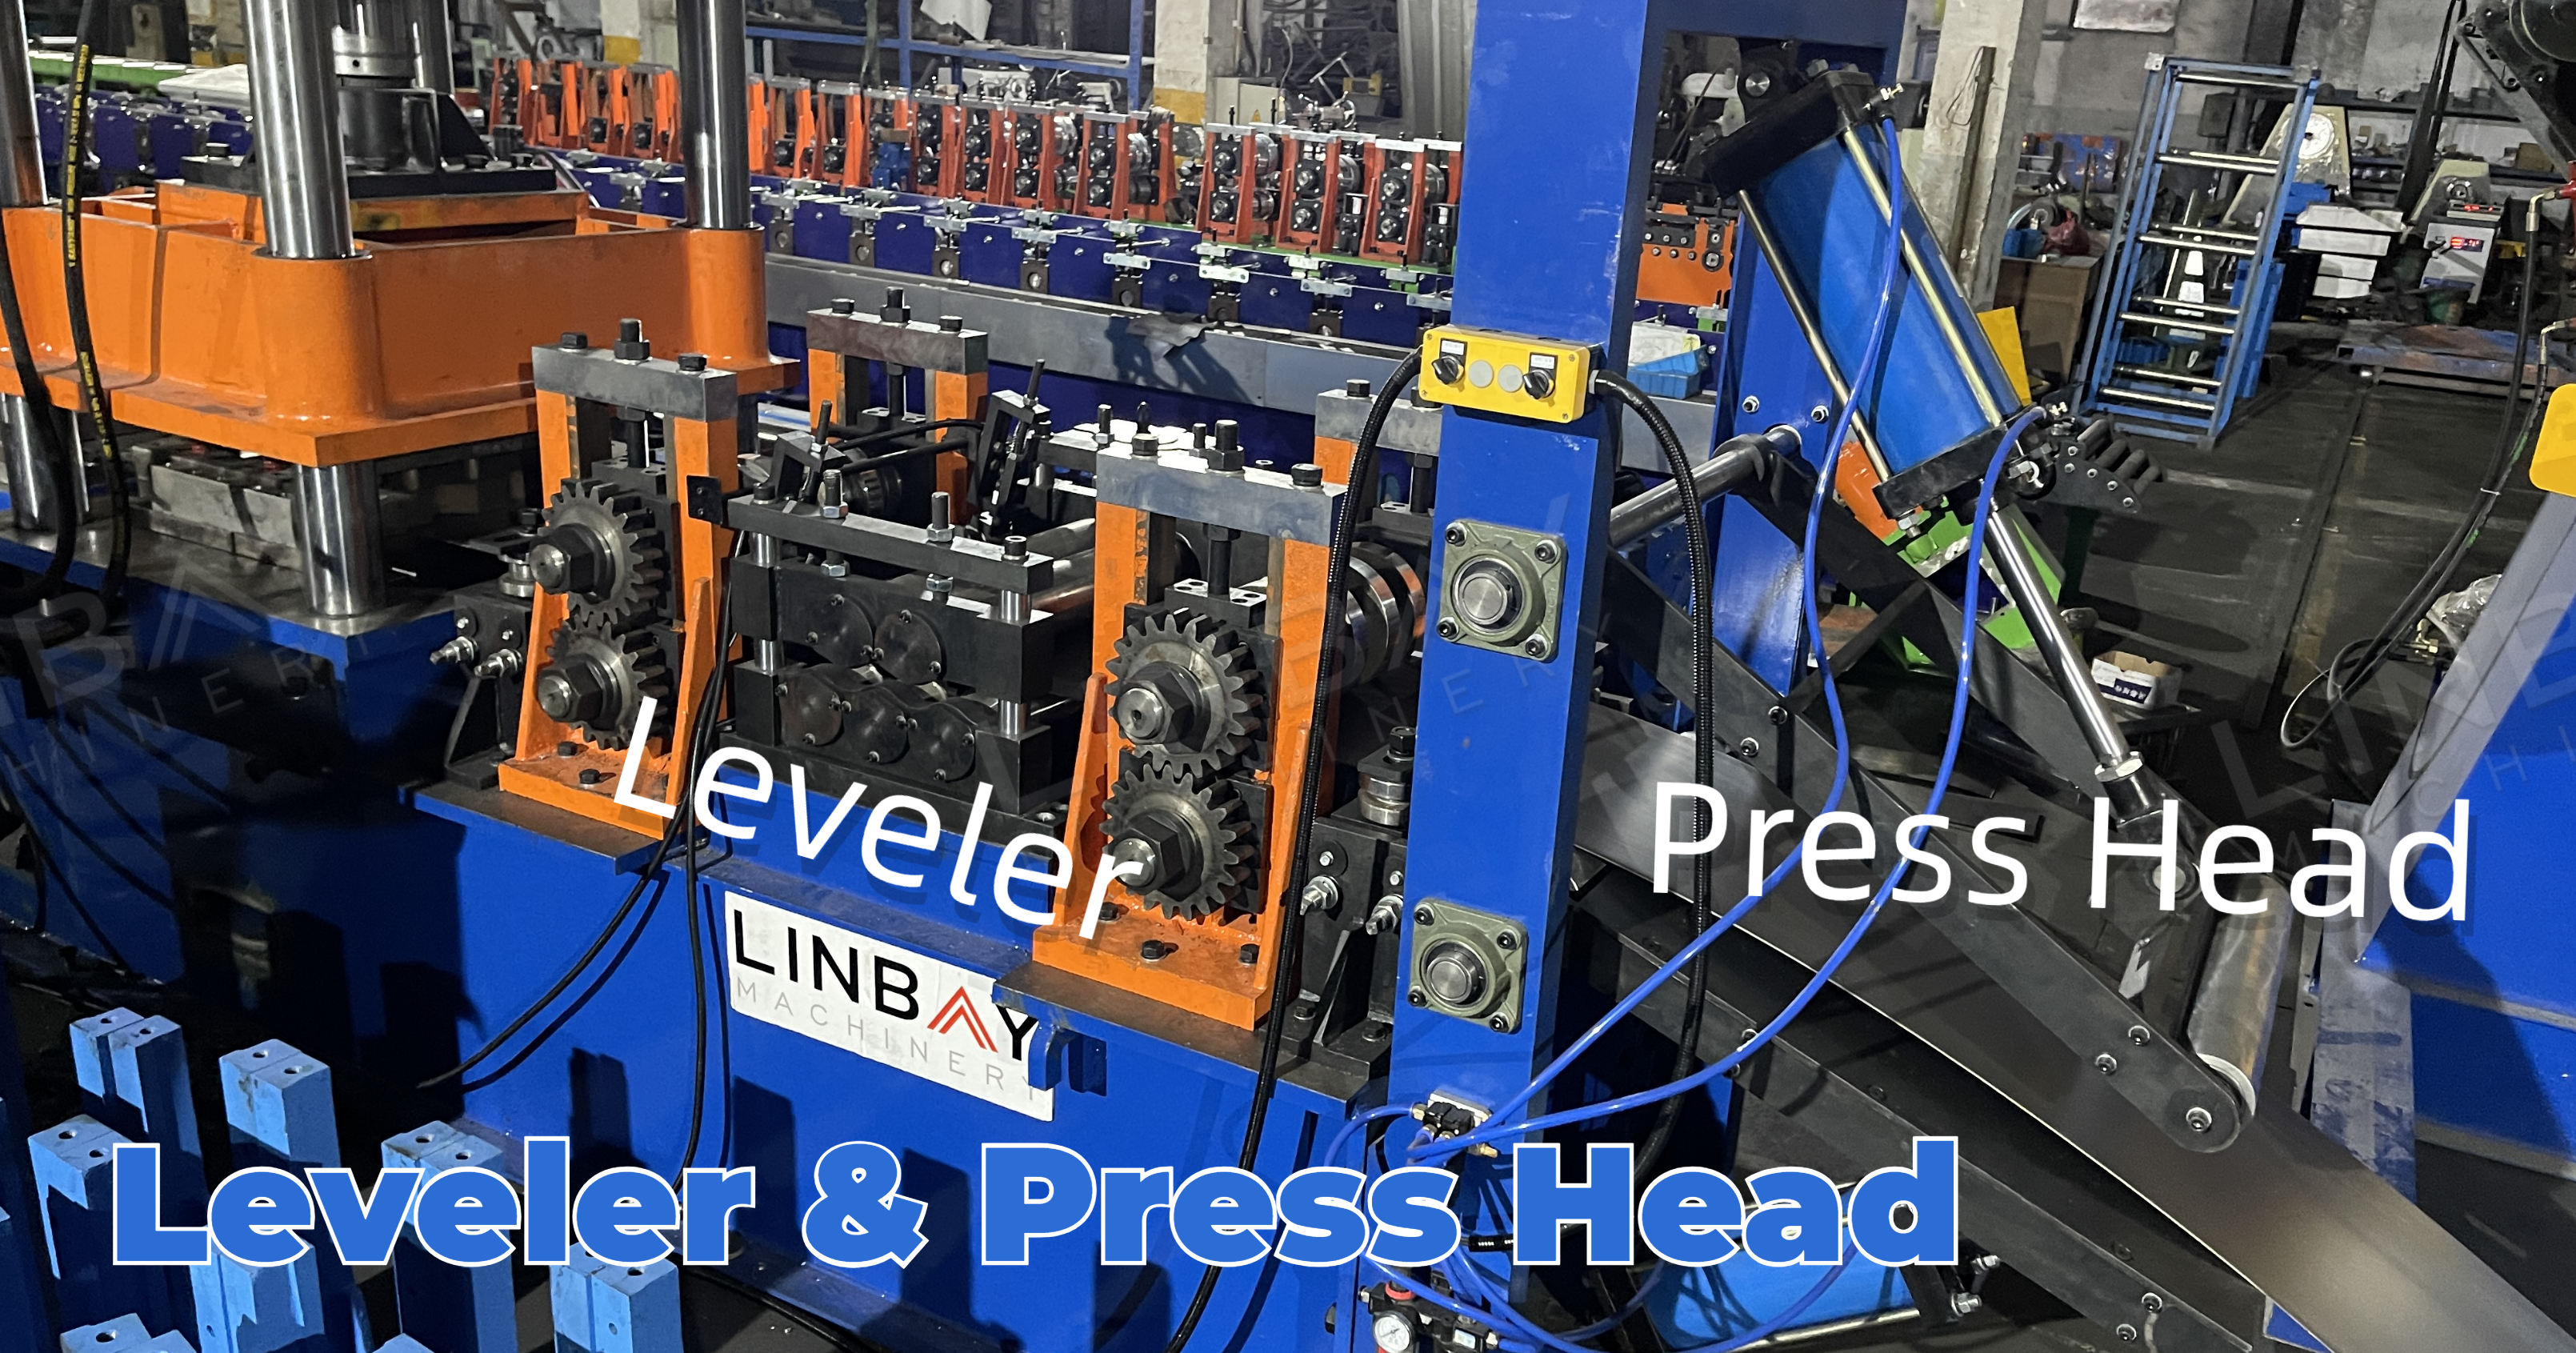
Тегістегіштің алдында орналасқан, гидравликалық штанга арқылы тігінен реттелетін платформа катушканы өндіріс желісіне бағыттауға көмектеседі.
Қалыңдығы 1,5 мм-ден асатын және тесуді қажет ететін профильдер үшін біркелкі қалыңдыққа жету үшін катушканы тегістеу және ішкі кернеуді азайту үшін тегістегішті пайдалану өте маңызды, бұл тесу мен қалыптау сапасын жақсартады. Бұл жағдайда тегістегіш негізгі орам қалыптау машинасына бірдей негізді пайдалана отырып енгізіледі.
Өндіріс жылдамдығының жоғары талаптарын қанағаттандыру үшін біз өндіріс желісінің жалпы ұзындығын шамамен 3 метрге ұзартатын, бірақ тегістеу жылдамдығын аздап арттыратын жеке тегістегішті ұсынамыз.
Гидравликалық перфоратор
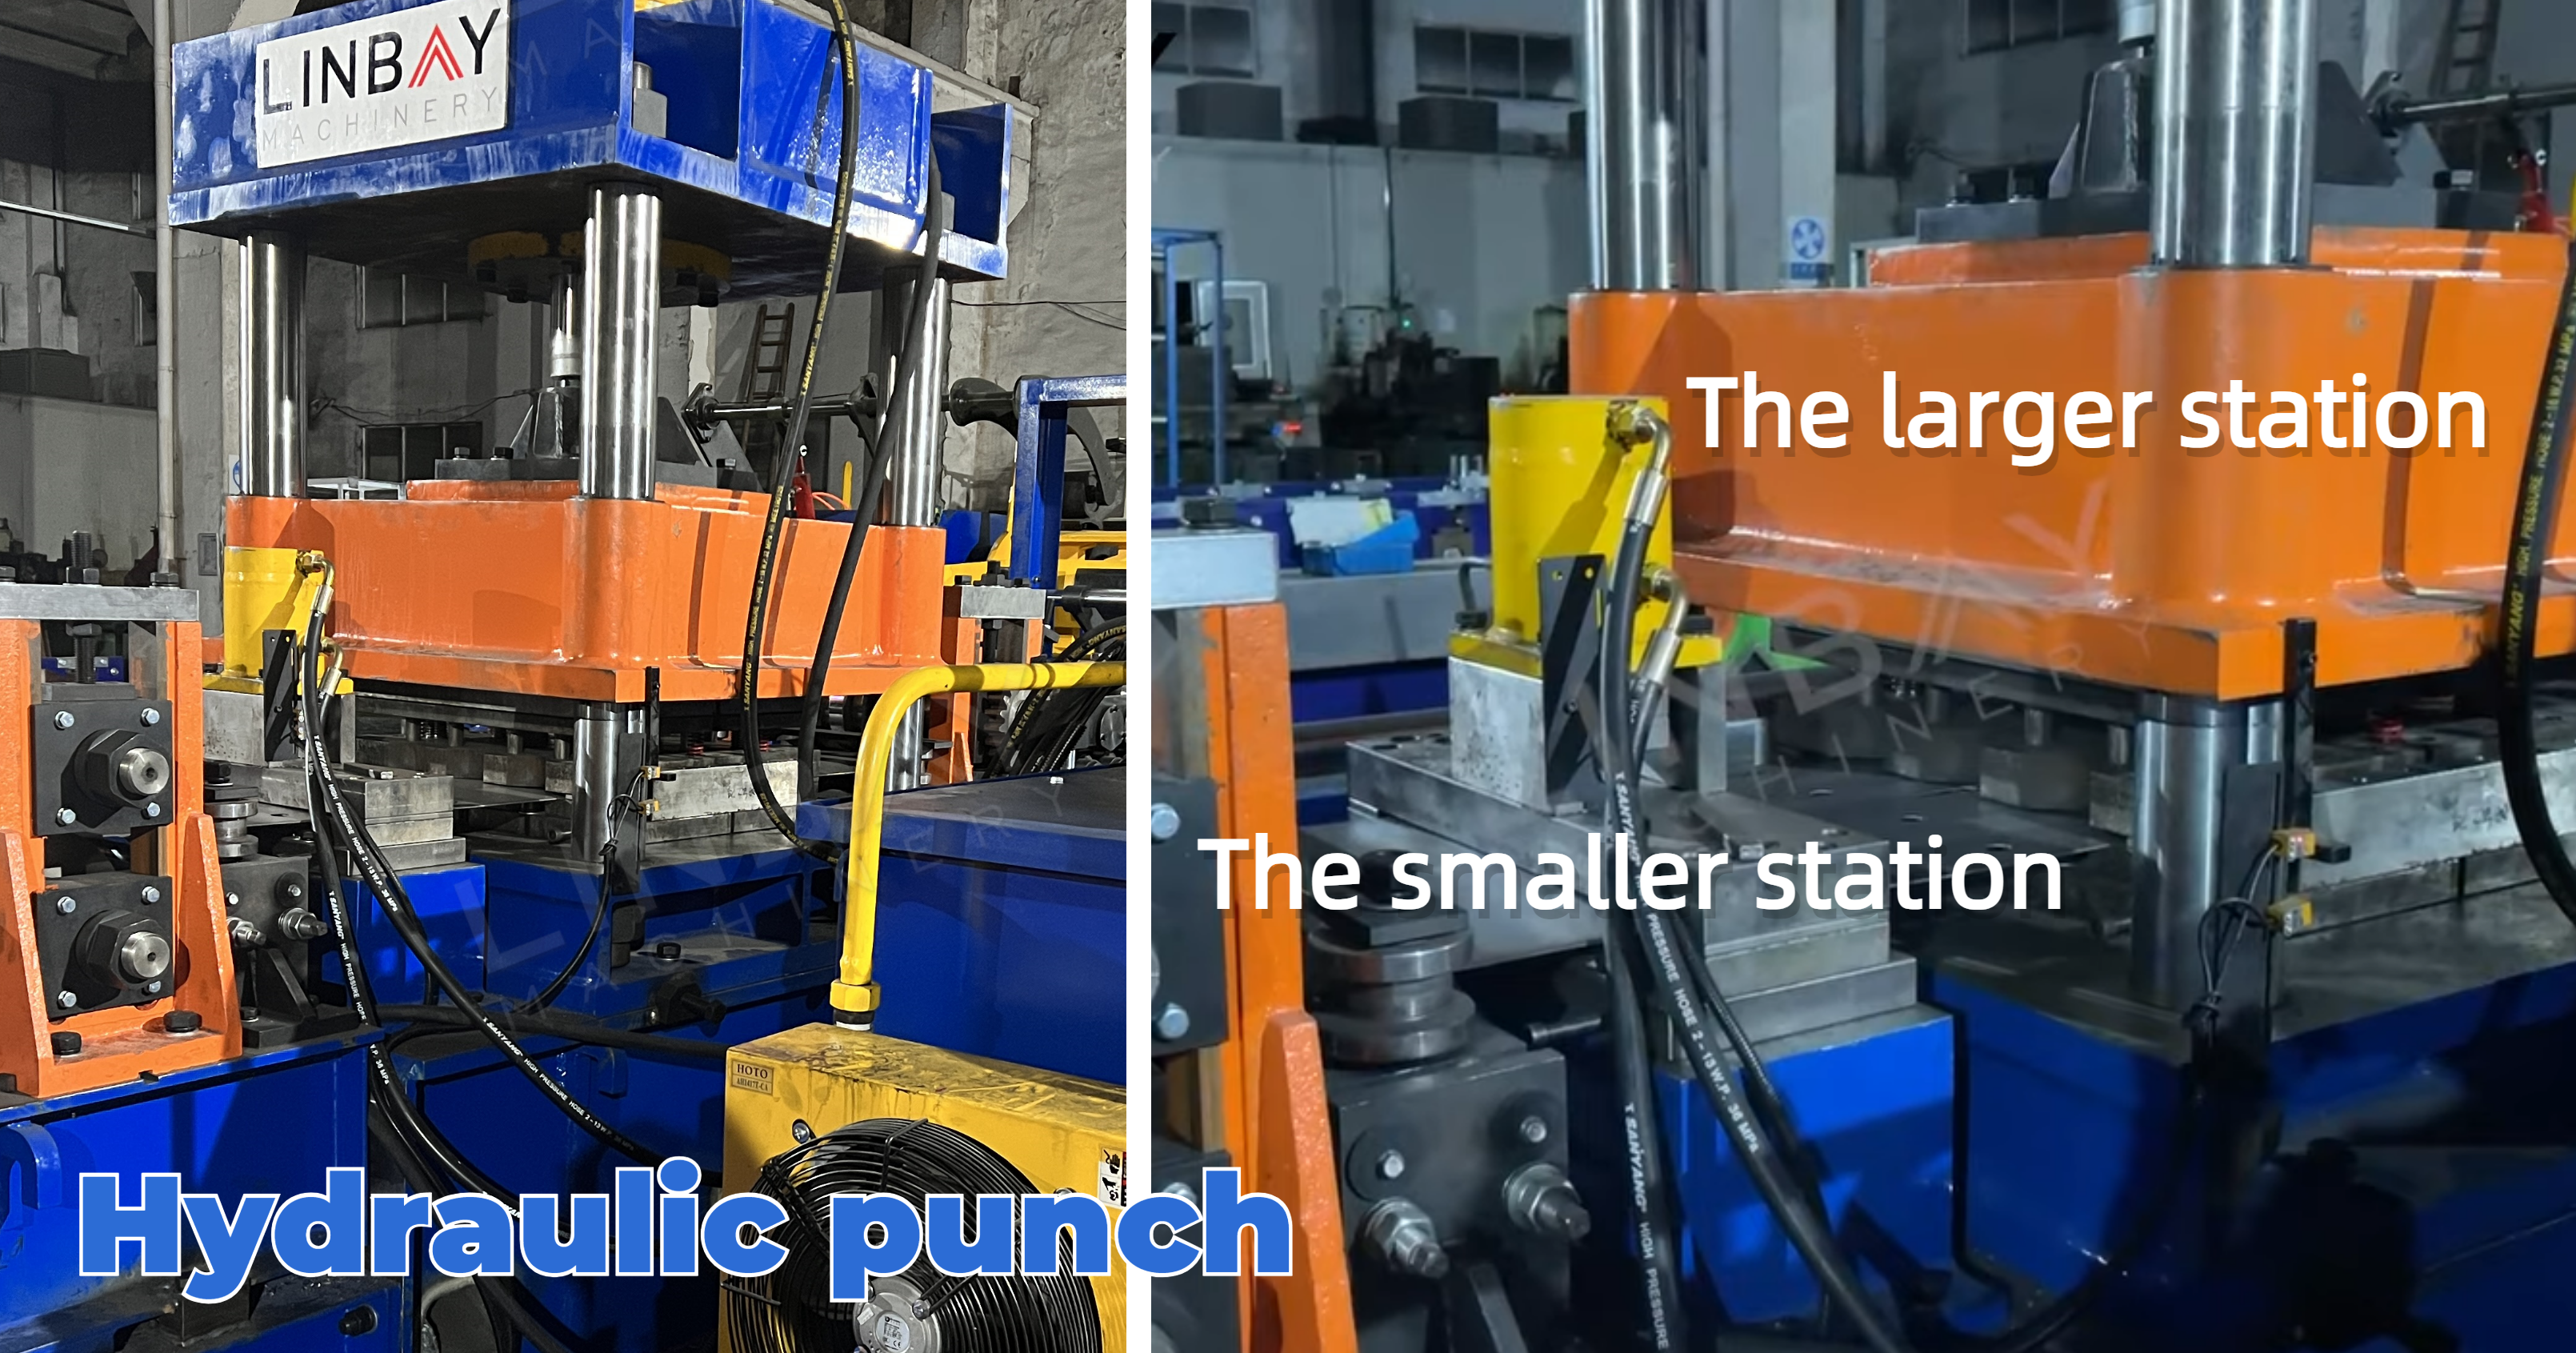
Тиімділік пен үнемділік үшін тесу операцияларын екі матрицаға (екі станцияға) бөлуге болады. Үлкен станция бір уақытта 16 тесікке дейін тесе алады, ал екінші станция әр арқалықта тек бір рет пайда болатын тесіктерді өңдейді.
Рулонды қалыптау машинасы
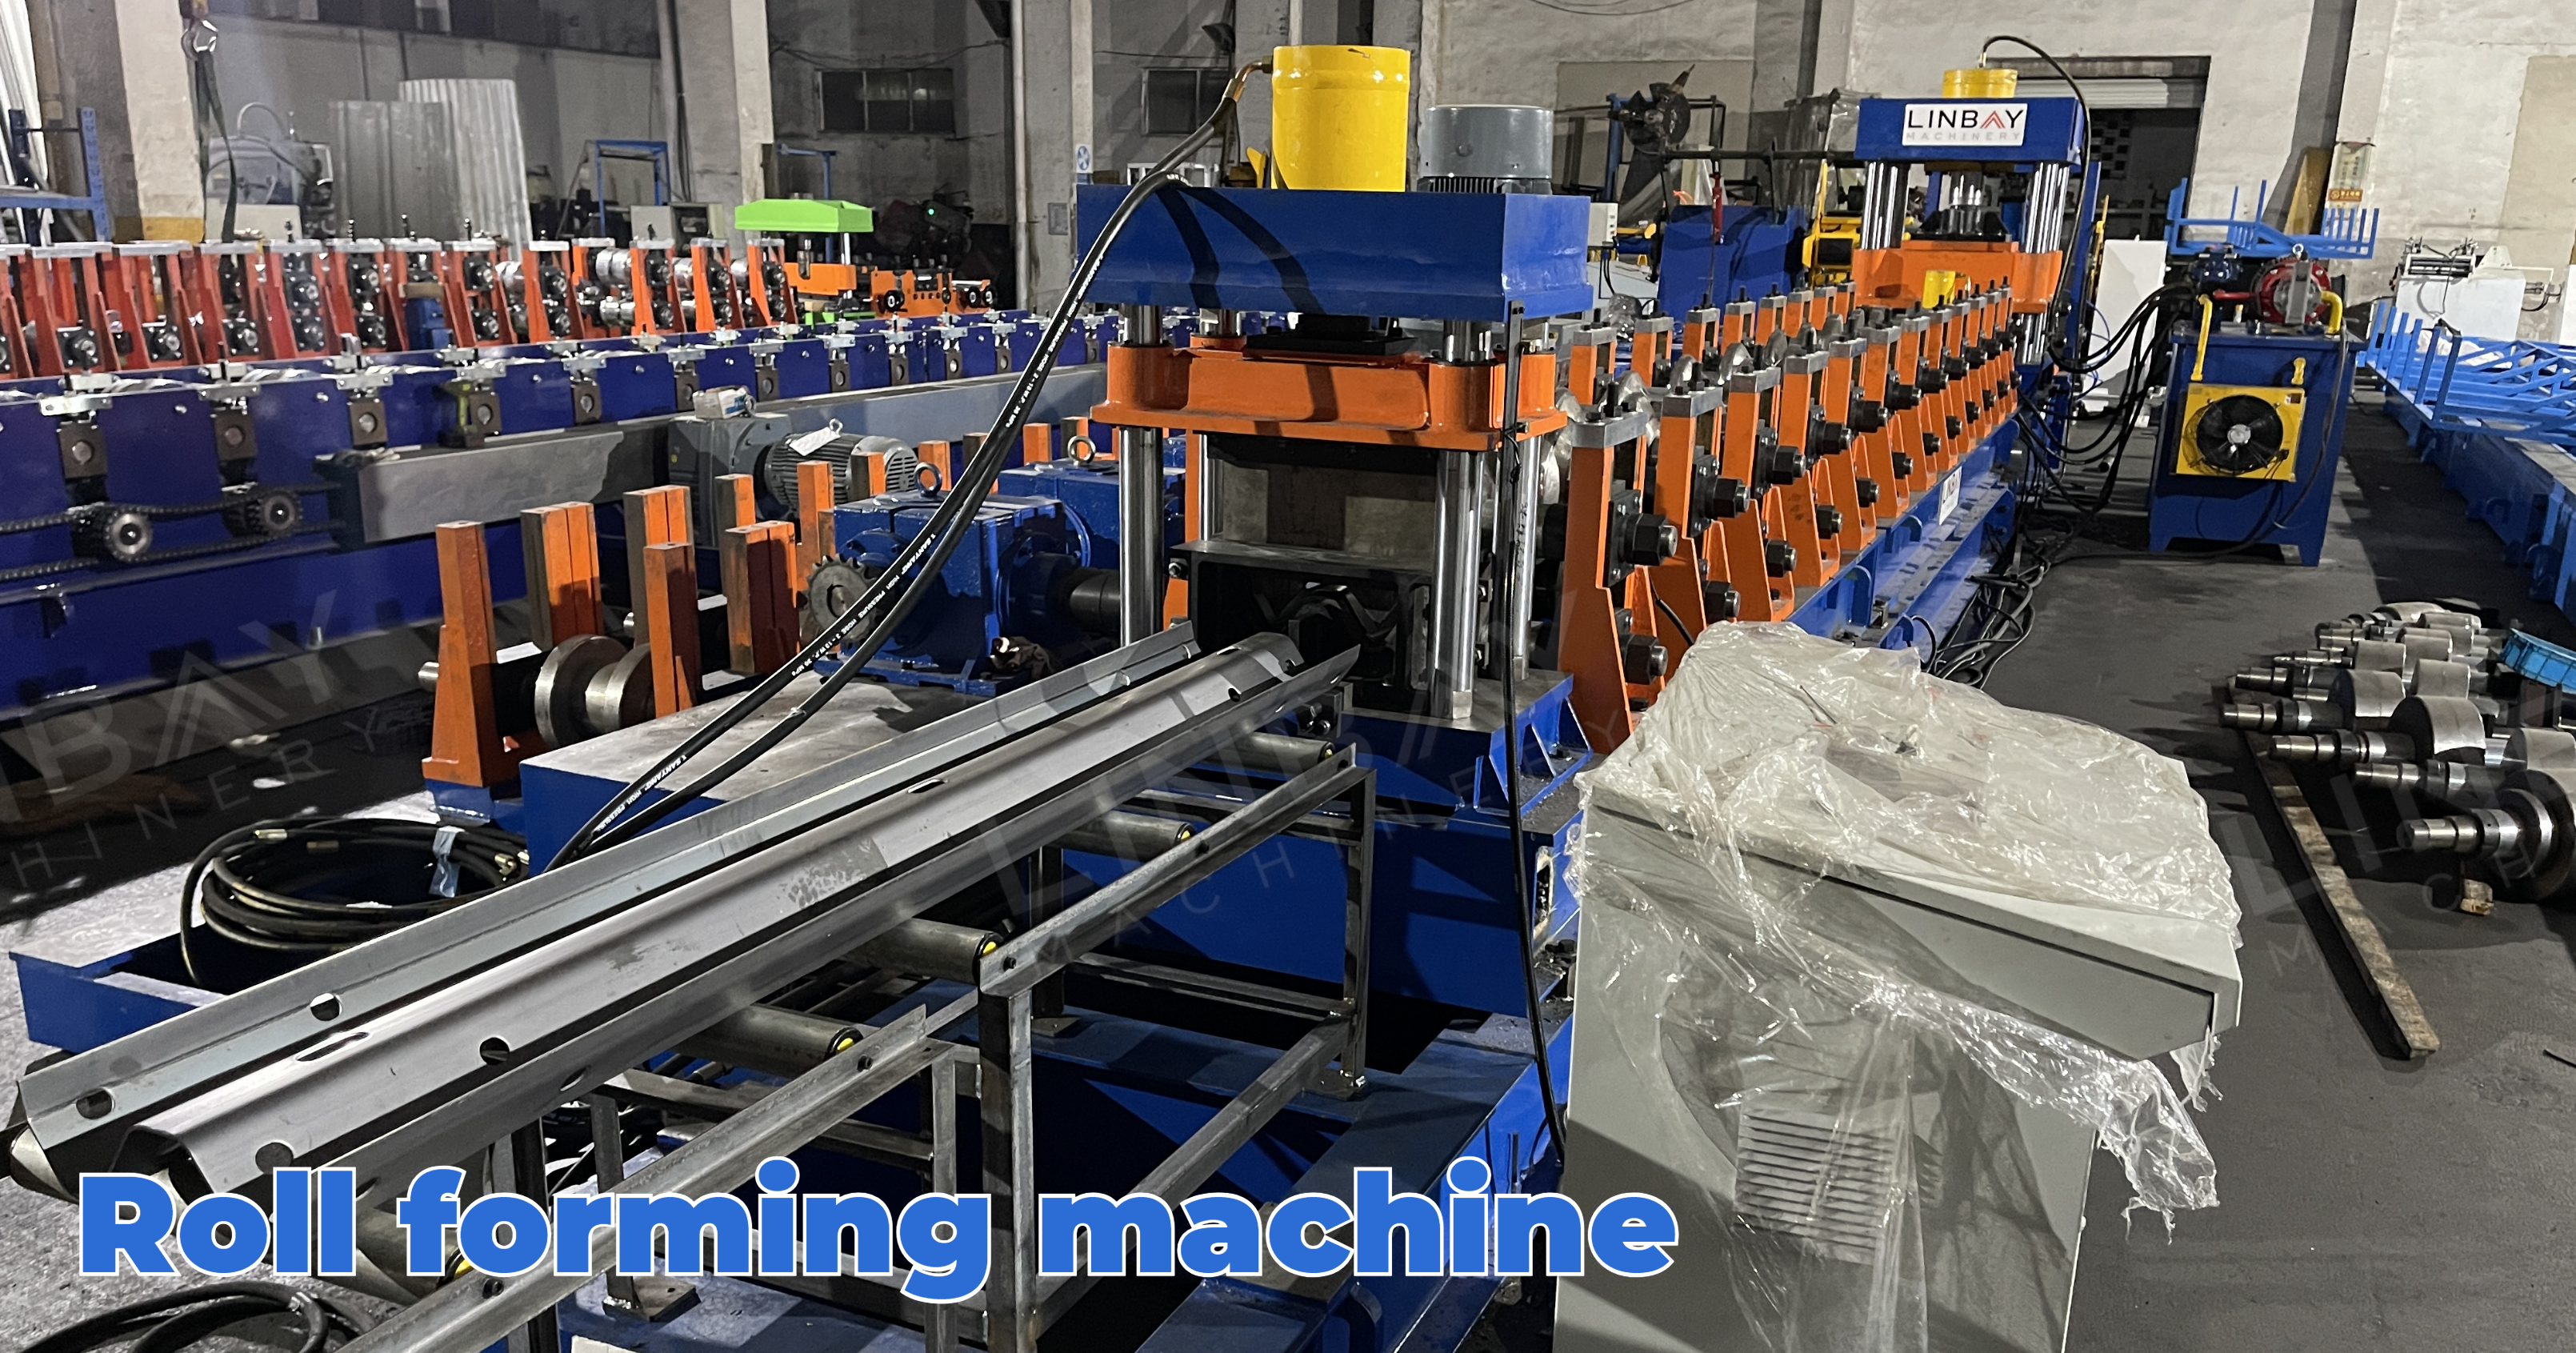
Бұл ролик жасаушы шойын қаңқамен жасалған, қалыптау роликтері мен беріліс қорабын жалғау үшін әмбебап біліктерді пайдаланады. Бұл дизайн беріктікті қамтамасыз етеді және қалыңдығы 2-ден 4 мм-ге дейінгі қалыптау қоршау панельдерінің талаптарын тиімді түрде қанағаттандырады. Болат катушка сызбаларда көрсетілген дәл пішінге жету үшін 12 қалыптау станциясының сериясынан өтеді.
Гидравликалық кескіш машина
Кесу қалыптаудан кейін жүзеге асырылатындықтан, кесу қалыпы қылтанақтардың пайда болуын және жиек деформациясын азайту үшін W-тәрізді сәуленің пішініне сәйкес келуі керек. Кесу машинасының тоқтау және кесу жұмысына арналған, қалыптау процесі кесу кезінде қысқа уақытқа тоқтайды.
Алдын ала кесілген ерітінді және кесілгеннен кейінгі ерітінді
Өндіріс жылдамдығы:Әдетте, қоршау арқалықтарының ұзындығы 4 метр болады. Алдын ала кесу минутына 12 метр жылдамдықпен жұмыс істейді, нәтижесінде сағатына 180 арқалық өндіріледі. Кесуден кейін минутына 6 метр жылдамдықпен жұмыс істейді, сағатына 90 арқалық береді.
Қалдықтарды кесу:Кесу кезінде алдын ала кесу әдісі нөлдік қалдық немесе шығын тудырады. Керісінше, кесуден кейінгі әдіс жобада көрсетілгендей, әр кесу үшін 18-20 мм қалдық шығарады.
Сызық орналасуының ұзындығы:Алдын ала кесу әдісінде кесуден кейін тасымалдау платформасы қажет, бұл кесуден кейінгі әдіспен салыстырғанда өндіріс желісінің орналасуын сәл ұзағырақ етуі мүмкін.
Орамның қызмет ету мерзіміне әсері:Кесуден кейінгі әдіс ауыр калибрлі және жоғары беріктіктегі болатты өңдеу кезінде роликтердің қызмет ету мерзімін ұзартады, себебі алдын ала кесу әдісіндегі алдыңғы жиек әрбір бөлікпен қалыптау роликтеріне әсер етеді.
Ең аз ұзындық:
Алдын ала кесу әдісінде кемінде үш формалау роликтерінің жиынтығы болат катушкаға ілінуін қамтамасыз ету үшін минималды кесу ұзындығы талап етіледі. Бұл катушканы алға жылжыту үшін жеткілікті үйкелісті қамтамасыз етеді. Дегенмен, кесуден кейінгі әдісте орама қалыптастыру машинасы әрқашан болат катушкамен толтырылатындықтан, минималды кесу ұзындығына шектеу жоқ. W-тәрізді арқалықтың ұзындығы әдетте шамамен 4 метр болатынын, бұл минималды ұзындық талабынан асатынын ескере отырып, бұл орама қалыптастыру машинасы үшін алдын ала кесу және кесуден кейінгі әдістер арасында таңдау жасауға қатысты ешқандай алаңдаушылық жоқ.
Мейірімді кеңес:
Біз клиенттерімізге өндіріс көлеміне қойылатын талаптарға негізделген қолайлы өндіріс желісін таңдауды ұсынамыз. Қоршау арқалықтарының профильдерін жеткізушілер үшін алдын ала кесу әдісі ұсынылады. Алдын ала кесу әдісінің құны кейінгі әдіспен салыстырғанда сәл жоғары болғанымен, оның өнімділіктегі артықшылықтары бұл баға кемшілігін тез арада өтей алады.
Егер сіз жол құрылысы жобасын сатып алсаңыз, кейіннен кесу әдісі қолайлырақ. Ол аз орынды қажет етеді және сәл арзанырақ.
1. Декойлер

2. Тамақтандыру

3. Тесу

4. Орамды қалыптау тіректер

5. Жүргізу жүйесі

6. Кесу жүйесі

Басқалары

Столдан тыс