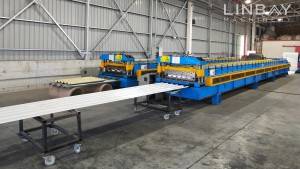
சுயவிவரம்
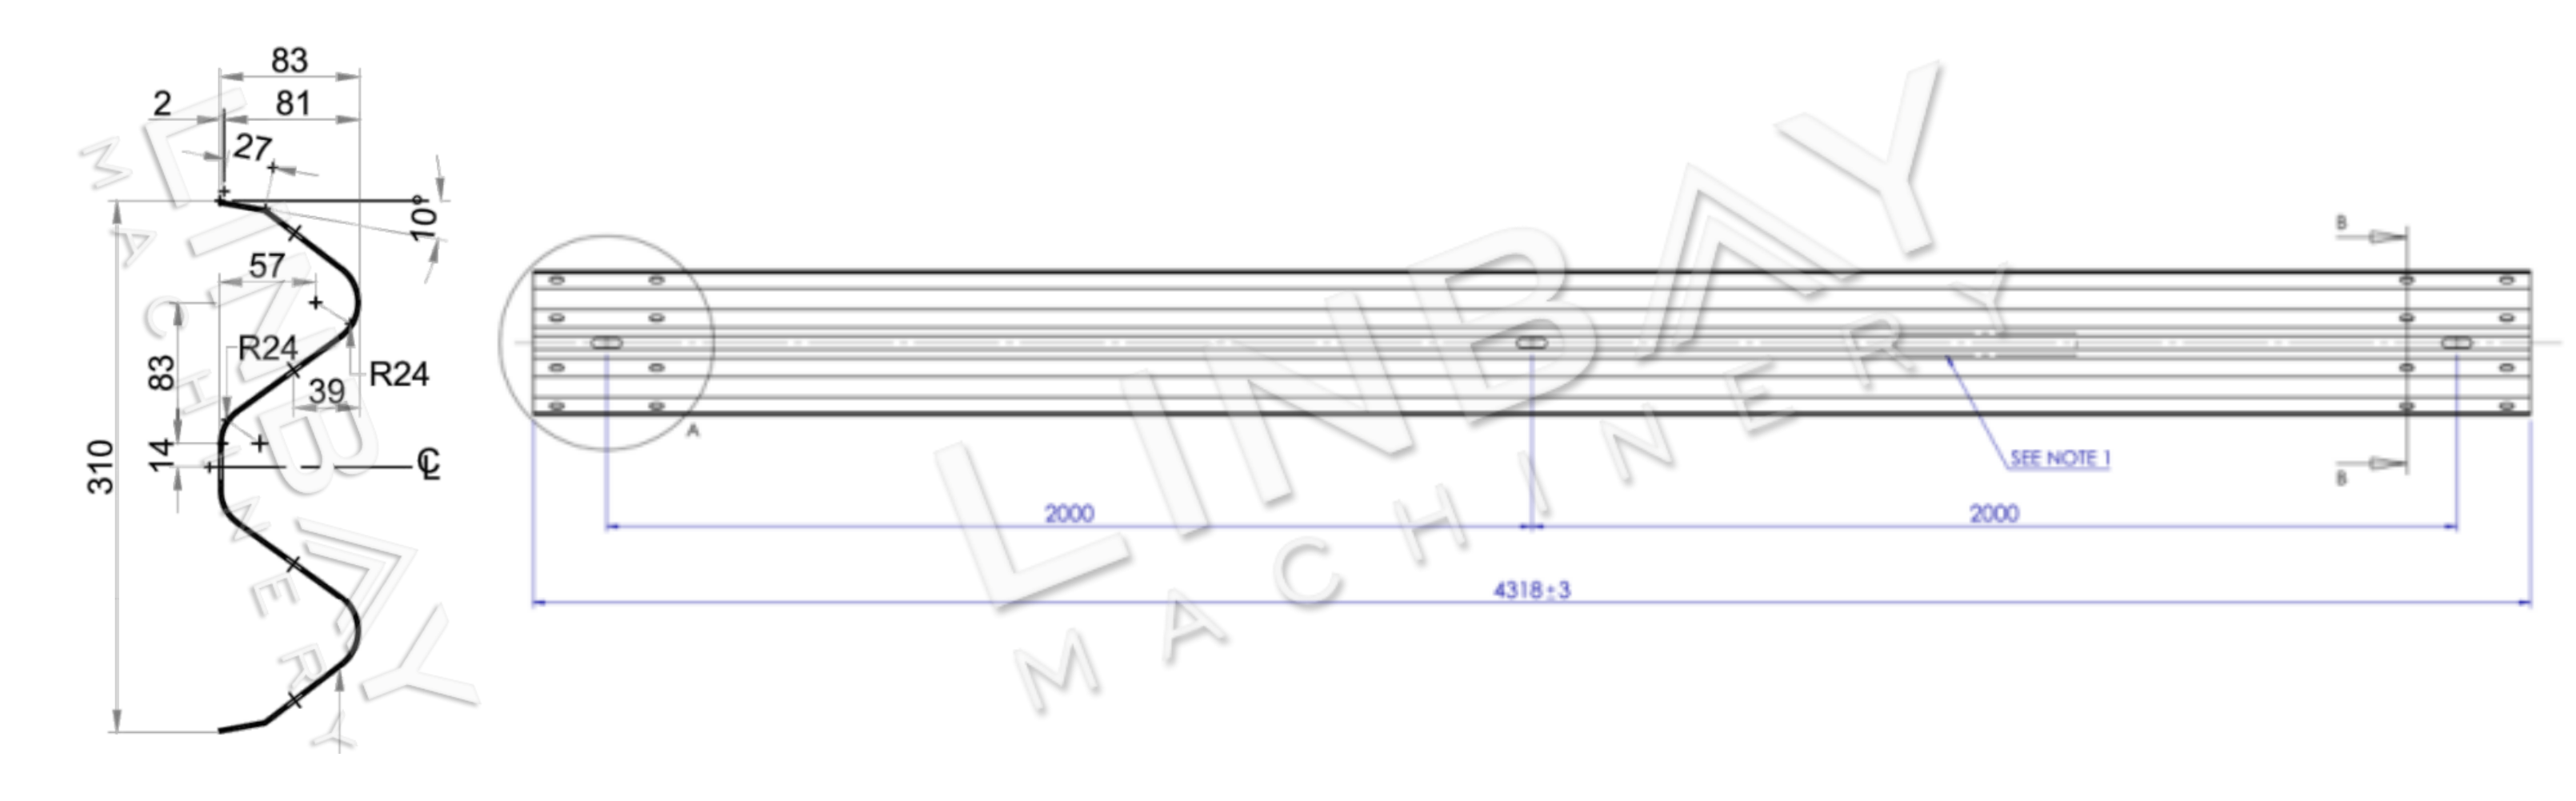
W-வடிவக் காப்புக்கம்பி என்பது நெடுஞ்சாலைகள், விரைவுச்சாலைகள் மற்றும் பாலங்கள் உள்ளிட்ட பல்வேறு போக்குவரத்துப் பொறியியல் திட்டங்களில் அடிக்கடி பயன்படுத்தப்படும் ஒரு பாதுகாப்புத் தடுப்பாகும். இதன் பெயர், அதன் இரட்டை உச்சிகளைக் கொண்ட 'W' வடிவத்திலிருந்து உருவானது. இந்தக் காப்புக்கம்பி பொதுவாக 2-4 மிமீ தடிமன் கொண்ட துத்தநாகம் பூசப்பட்ட அல்லது சூடான உருட்டல் எஃகினால் தயாரிக்கப்படுகிறது.
ஒவ்வொரு W-பீம் பகுதியும் பொதுவாக 4 மீட்டர் நீளம் கொண்டது. மேலும், நிறுவுவதை எளிதாக்கும் வகையில் அதன் இரு முனைகளிலும் முன்பே துளையிடப்பட்ட துளைகள் இடப்பட்டிருக்கும். உற்பத்தி வேகம் மற்றும் கிடைக்கக்கூடிய தரை இடம் தொடர்பான வாடிக்கையாளரின் தேவைகளின் அடிப்படையில், பிரதான ரோல் ஃபார்மிங் இயந்திரத்தின் உற்பத்தி வரிசையில் தடையின்றி ஒருங்கிணைக்கக்கூடிய, தனிப்பயனாக்கக்கூடிய துளையிடும் தீர்வுகளை நாங்கள் வழங்குகிறோம்.
உண்மையான வழக்கு - முக்கிய தொழில்நுட்ப அளவுருக்கள்
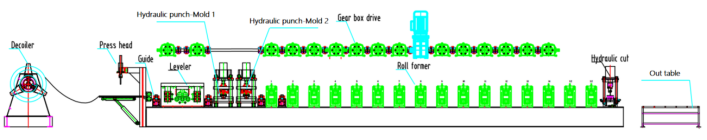
செயல்முறை வரைபடம்: ஹைட்ராலிக் டீகோயிலர்-வழிகாட்டுதல்-லெவலர்-ஹைட்ராலிக் பஞ்ச்-ரோல் ஃபார்மர்-ஹைட்ராலிக் கட்-அவுட் டேபிள்
1. கோட்டு வேகம்: 0-8 மீ/நிமிடம், சரிசெய்யக்கூடியது
2. பொருத்தமான மூலப்பொருள்: சூடான உருட்டு எஃகு, குளிர்ந்த உருட்டு எஃகு
3. பொருளின் தடிமன்: 2-4 மிமீ
4. உருளை உருவாக்கும் இயந்திரம்: வார்ப்பிரும்பு கட்டமைப்பு மற்றும் பொது இணைப்பு
5. இயக்க அமைப்பு: யுனிவர்சல் ஜாயிண்ட் கார்டன் ஷாஃப்ட் கொண்ட கியர்பாக்ஸ் இயக்க அமைப்பு.
6. வெட்டும் அமைப்பு: உருளை உருவமைப்பிற்கு முன் வெட்ட வேண்டும், வெட்டும்போது உருளை உருவமைப்பான் நிற்காது.
இயந்திரங்கள்
1. ஹைட்ராலிக் டீகோயிலர்*1
2. மட்டப்படுத்தி (ரோல் ஃபார்மிங் இயந்திரத்தில் பொருத்தப்பட்டது)*1
3. ஹைட்ராலிக் பஞ்ச் இயந்திரம்*1
4. உருளை உருவாக்கும் இயந்திரம்*1
5. ஹைட்ராலிக் வெட்டும் இயந்திரம்*1
6. வெளி அட்டவணை*2
7. பிஎல்சி கட்டுப்பாட்டுப் பெட்டி*1
8. ஹைட்ராலிக் நிலையம்*2
9. உதிரி பாகங்கள் பெட்டி (இலவசம்)*1
கொள்கலன் அளவு: 2x40GP
உண்மையான வழக்கு-விளக்கம்
ஹைட்ராலிக் டீகோயிலர்
டீகாயிலரில் இரண்டு முக்கிய பாதுகாப்பு அம்சங்கள் உள்ளன: ஒரு அழுத்தக் கைப்பிடி மற்றும் ஒரு வெளிநோக்கிய சுருள் தக்கவைப்பான். சுருள்களை மாற்றும்போது, அழுத்தக் கைப்பிடியானது சுருளை அதன் இடத்தில் நிலைநிறுத்தி, அது திடீரென மேலே எழும்பி பணியாளர்களுக்குக் காயம் ஏற்படுத்துவதைத் தடுக்கிறது. வெளிநோக்கிய சுருள் தக்கவைப்பான், சுருளை அவிழ்க்கும் செயல்முறையின்போது அது நழுவி விழாமல் இருப்பதை உறுதி செய்கிறது.
இந்த டீகாயிலர், 460 மிமீ முதல் 520 மிமீ வரையிலான மாறுபட்ட காயில் உள் விட்டங்களுக்குப் பொருந்தும்படி சரிசெய்யக்கூடிய ஒரு நிலையான நான்கு-பகுதி கோர் விரிவாக்கப் பொறிமுறையைக் கொண்டுள்ளது.
லெவலர் & பிரஸ் ஹெட்
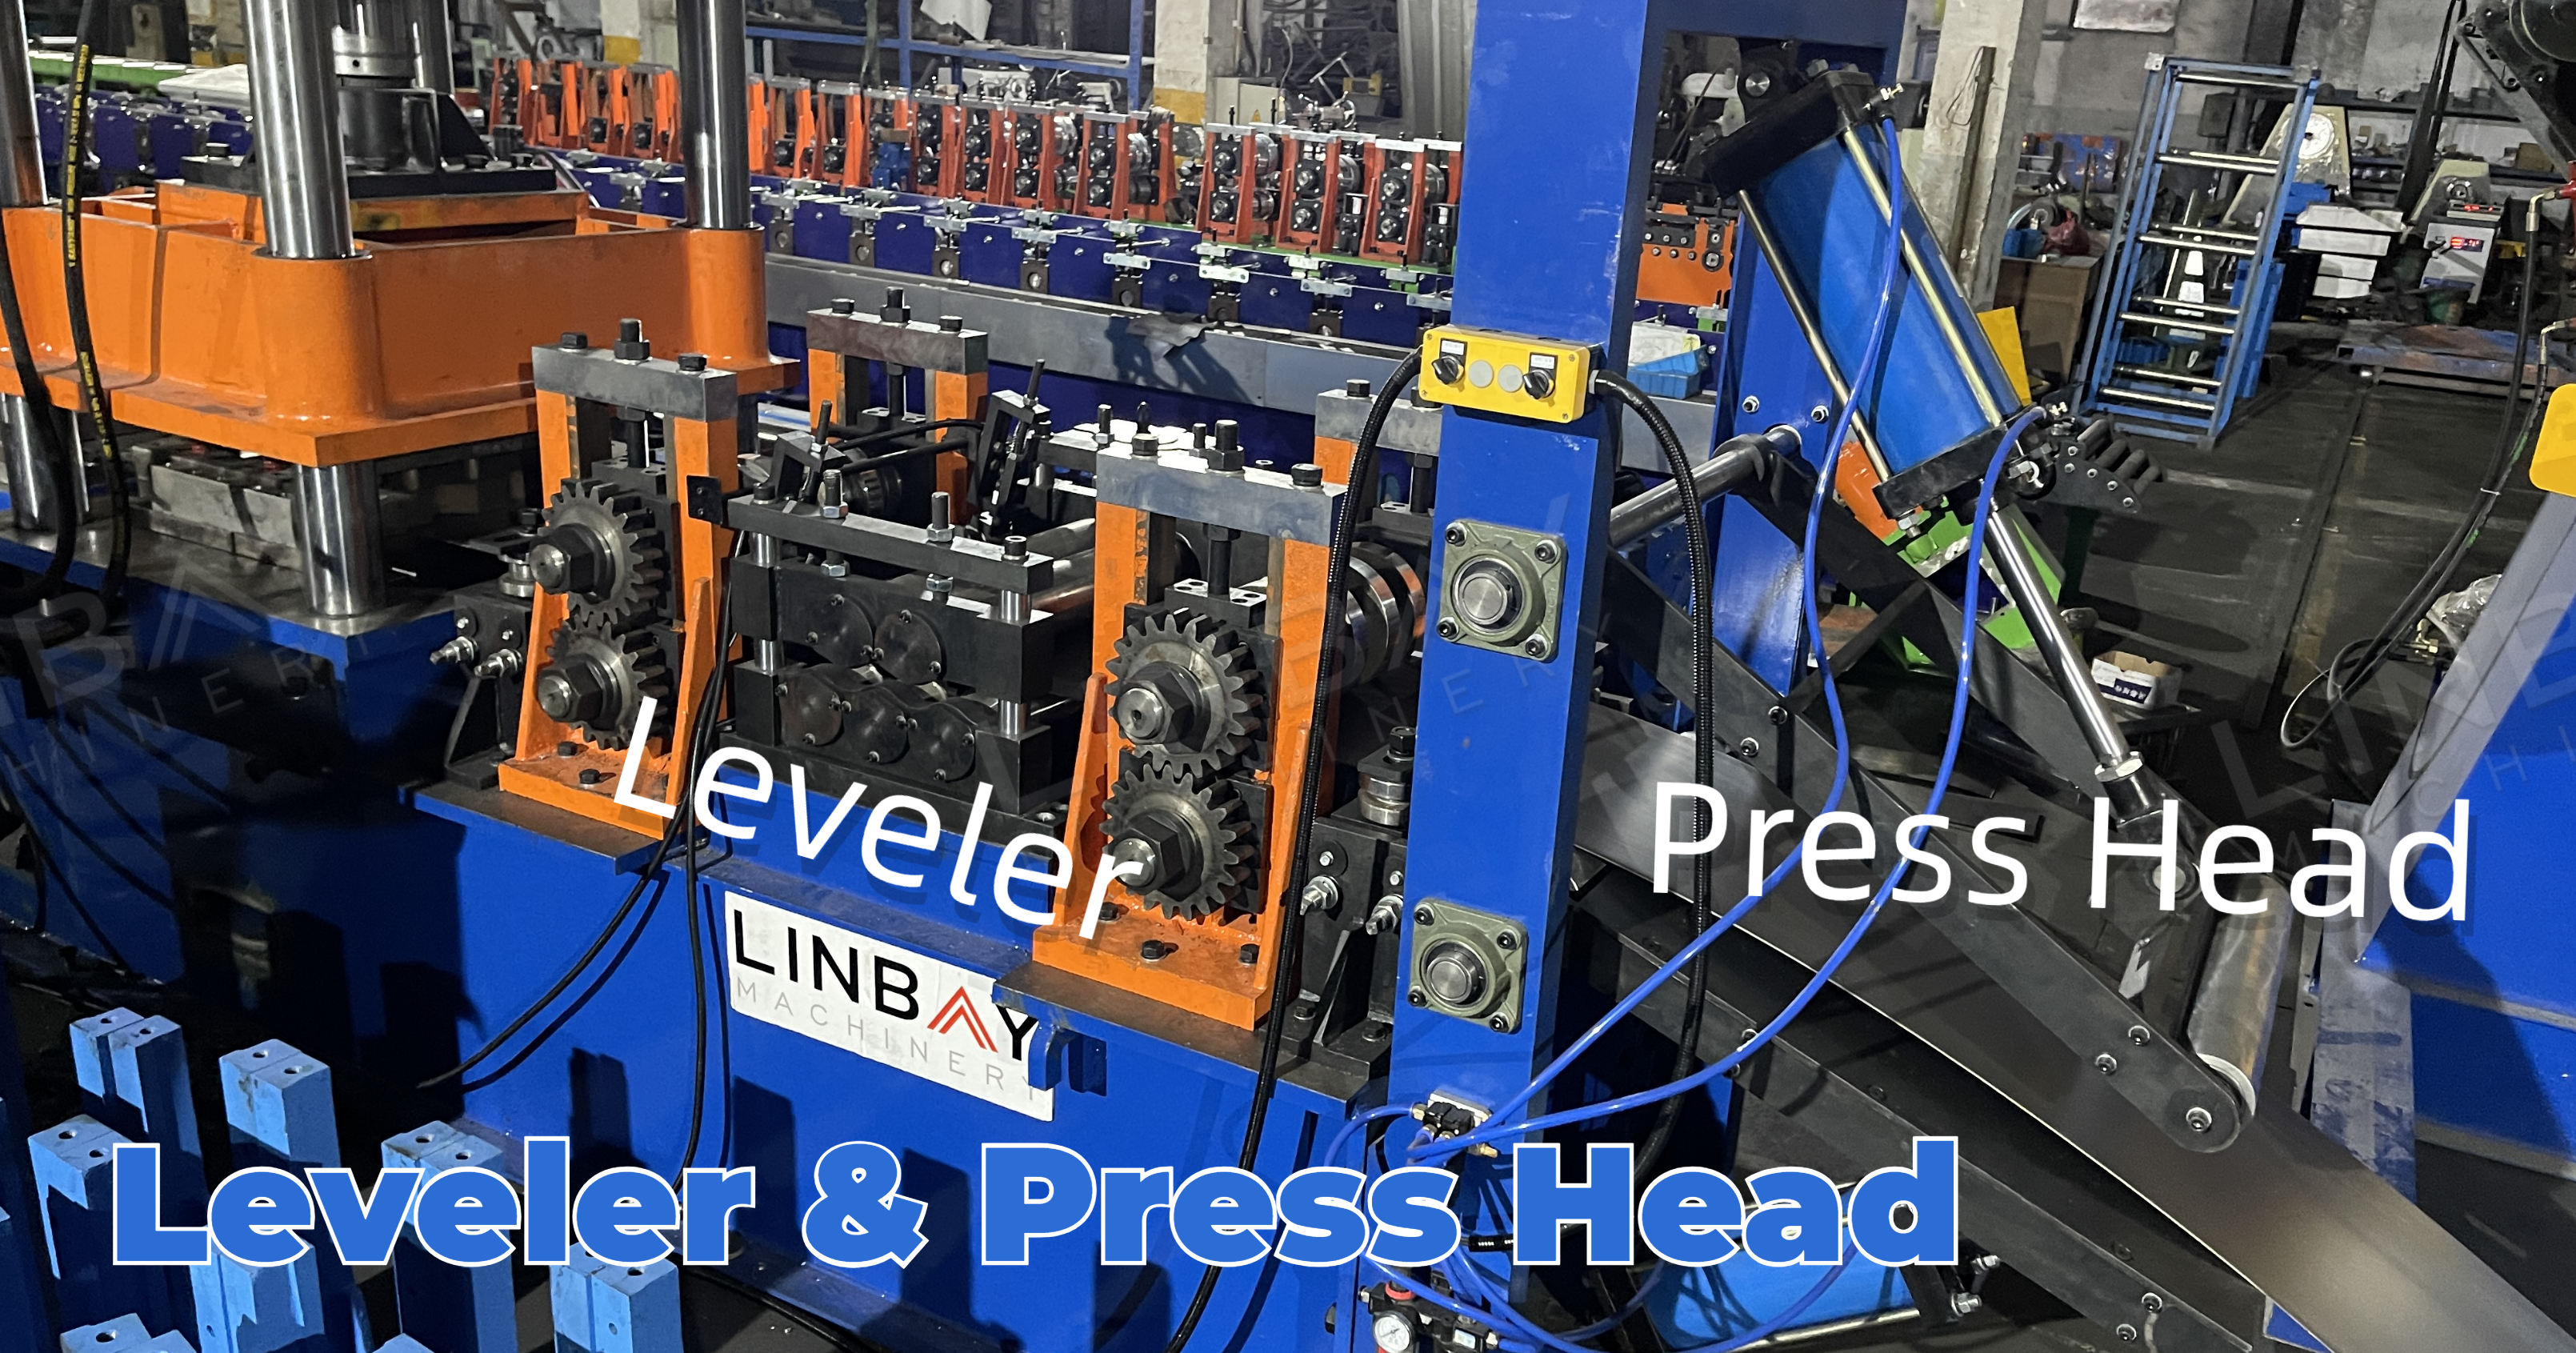
மட்டப்படுத்தும் கருவிக்கு முன்னால் நிலைநிறுத்தப்பட்டு, ஒரு ஹைட்ராலிக் கம்பி மூலம் செங்குத்தாக சரிசெய்யக்கூடிய ஒரு மேடை, சுருளை உற்பத்தி வரிசைக்குள் வழிநடத்த உதவுகிறது.
1.5 மிமீ-க்கு மேல் தடிமன் கொண்ட மற்றும் துளையிடப்பட வேண்டிய சுருள் வடிவங்களுக்கு, சுருளைத் தட்டையாக்கவும், சீரான தடிமனை அடைவதற்காக உள்ளக அழுத்தத்தைக் குறைக்கவும் ஒரு சமன்படுத்தியைப் பயன்படுத்துவது மிகவும் அவசியமாகும். இது துளையிடுதல் மற்றும் வார்ப்புத் தரத்தை மேம்படுத்துகிறது. இந்தச் சூழலில், சமன்படுத்தியானது பிரதான சுருள் வார்ப்பு இயந்திரத்துடன் அதே அடித்தளத்தில் இணைக்கப்பட்டுள்ளது.
அதிக உற்பத்தி வேகத் தேவைகளைப் பூர்த்தி செய்வதற்காக, நாங்கள் ஒரு தனித்த லெவலரை வழங்குகிறோம். இது உற்பத்தி வரிசையின் மொத்த நீளத்தை சுமார் 3 மீட்டர் அதிகரித்தாலும், சமன்படுத்தும் வேகத்தை சிறிதளவு மேம்படுத்துகிறது.
ஹைட்ராலிக் பஞ்ச்
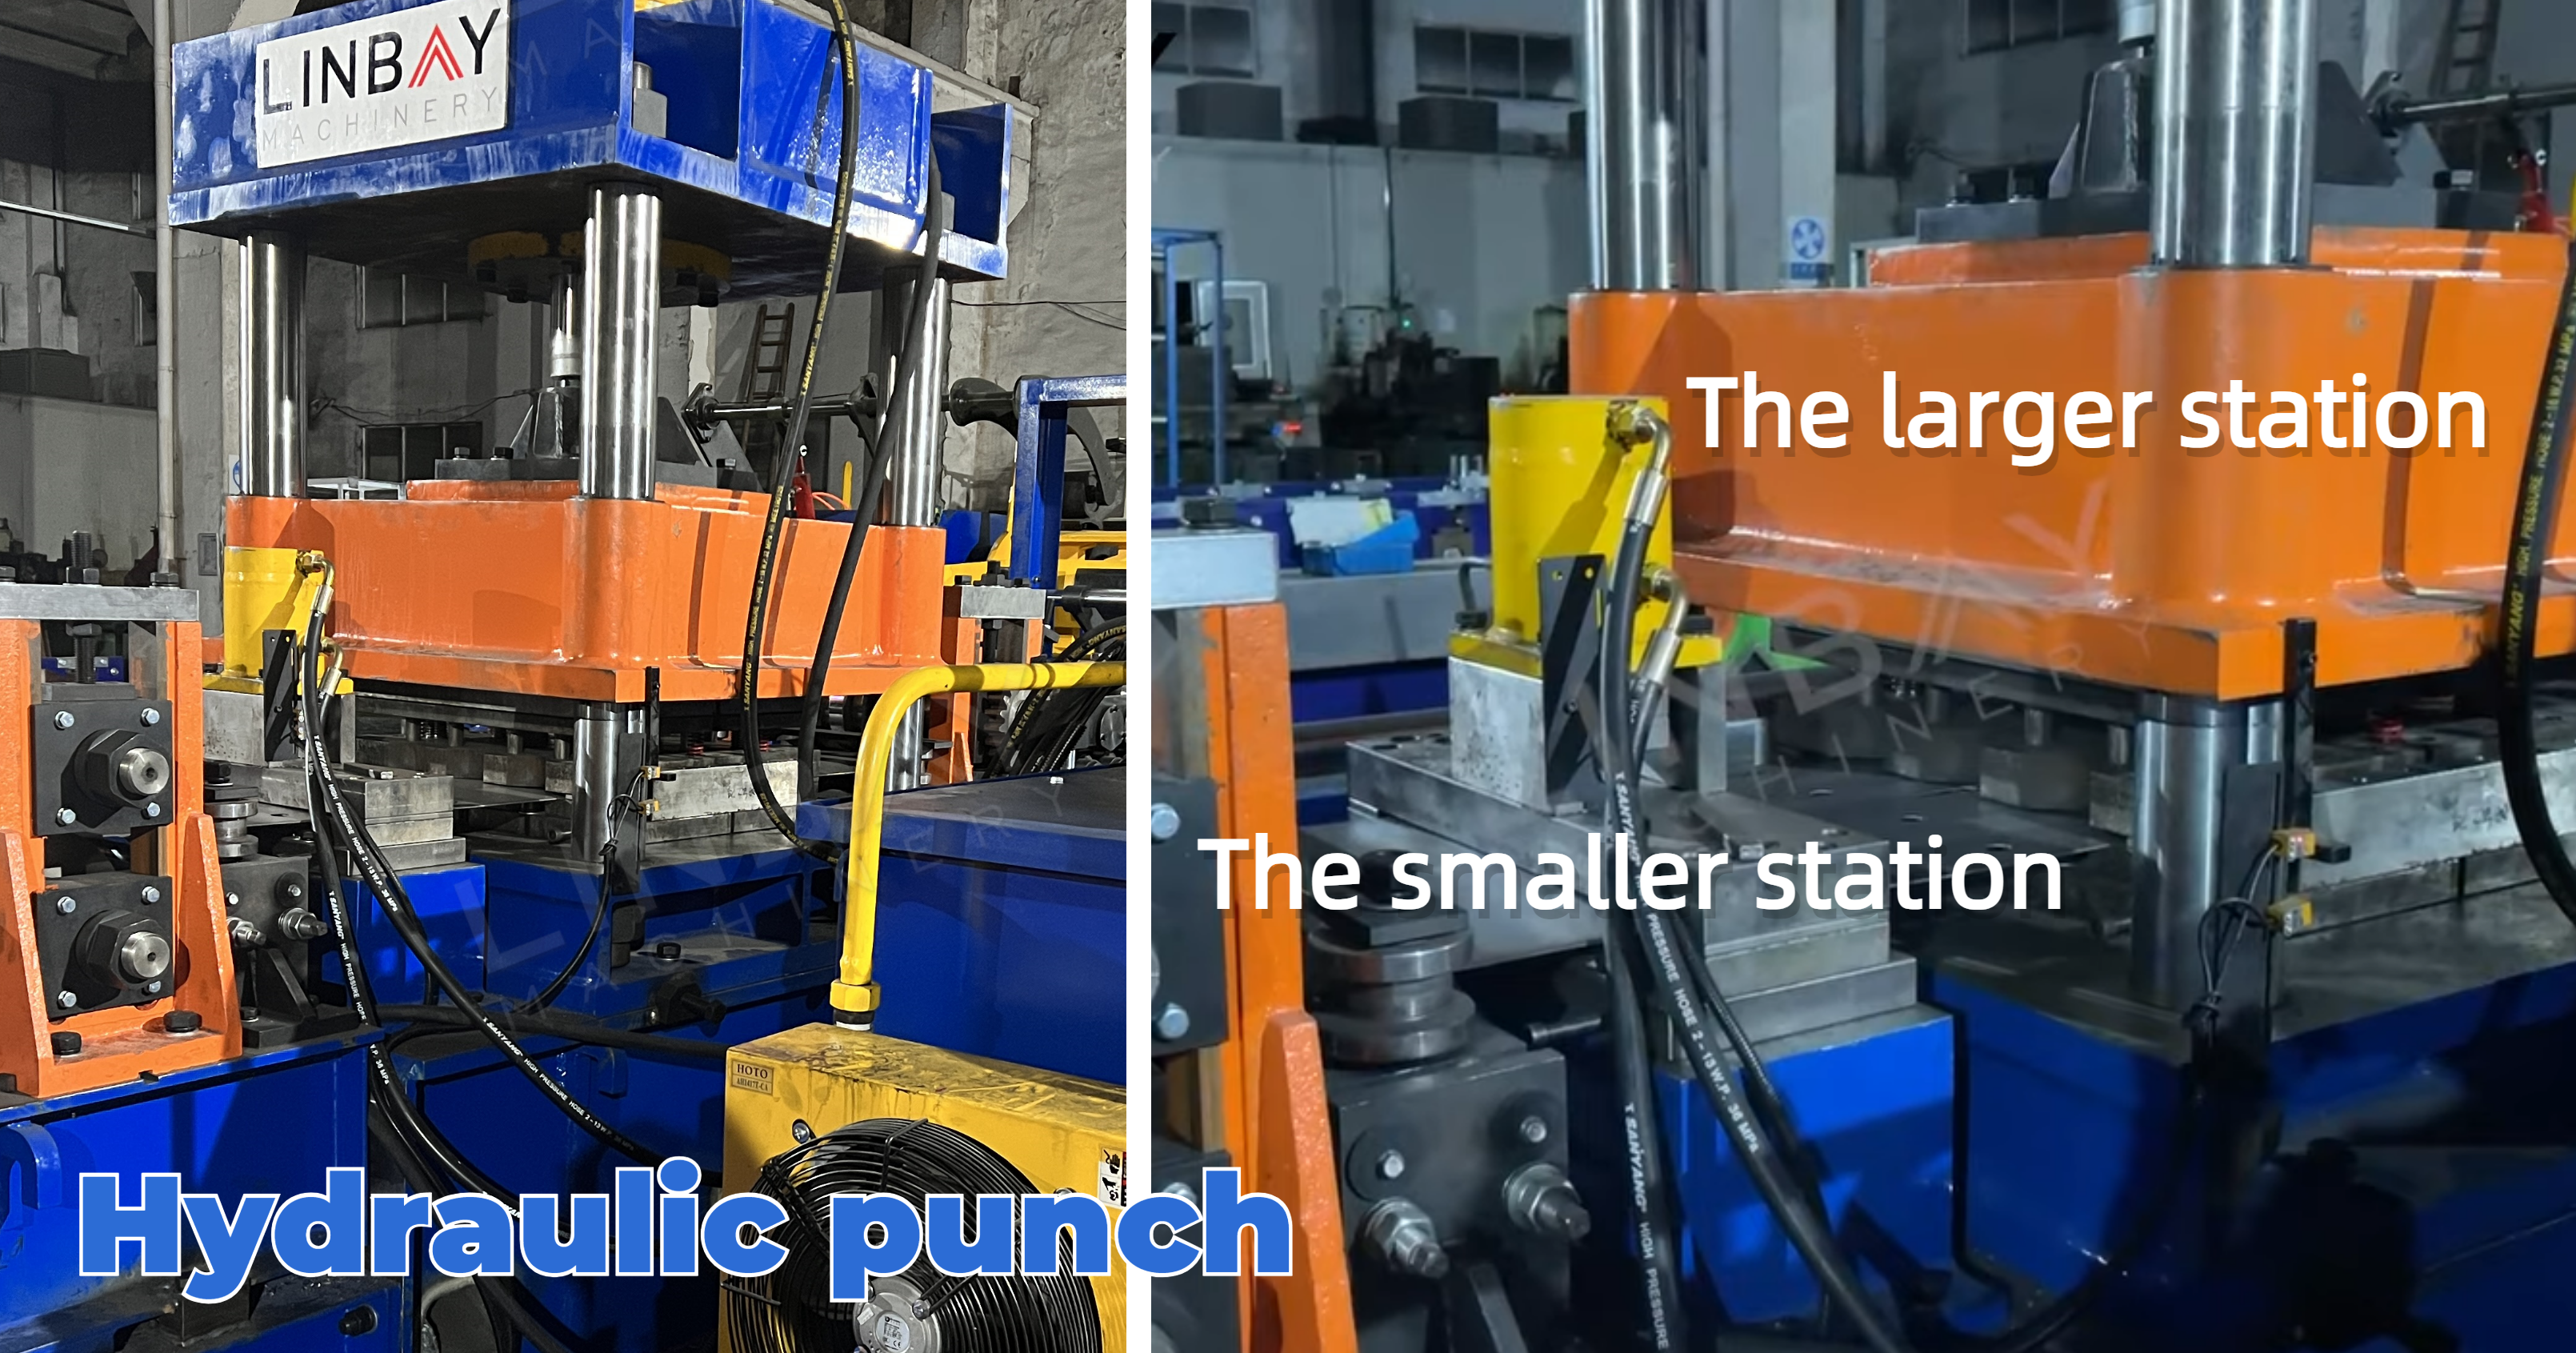
செயல்திறன் மற்றும் செலவுத் திறனுக்காக, துளையிடும் செயல்பாடுகளை இரண்டு அச்சுகளுக்கு (இரண்டு நிலையங்களுக்கு) இடையில் பிரிக்கலாம். பெரிய நிலையம் ஒரே நேரத்தில் 16 துளைகள் வரை இட முடியும், அதே சமயம் இரண்டாவது நிலையம் ஒரு உத்திரத்தில் ஒருமுறை மட்டுமே ஏற்படும் துளைகளைக் கையாளுகிறது.
உருளை உருவாக்கும் இயந்திரம்
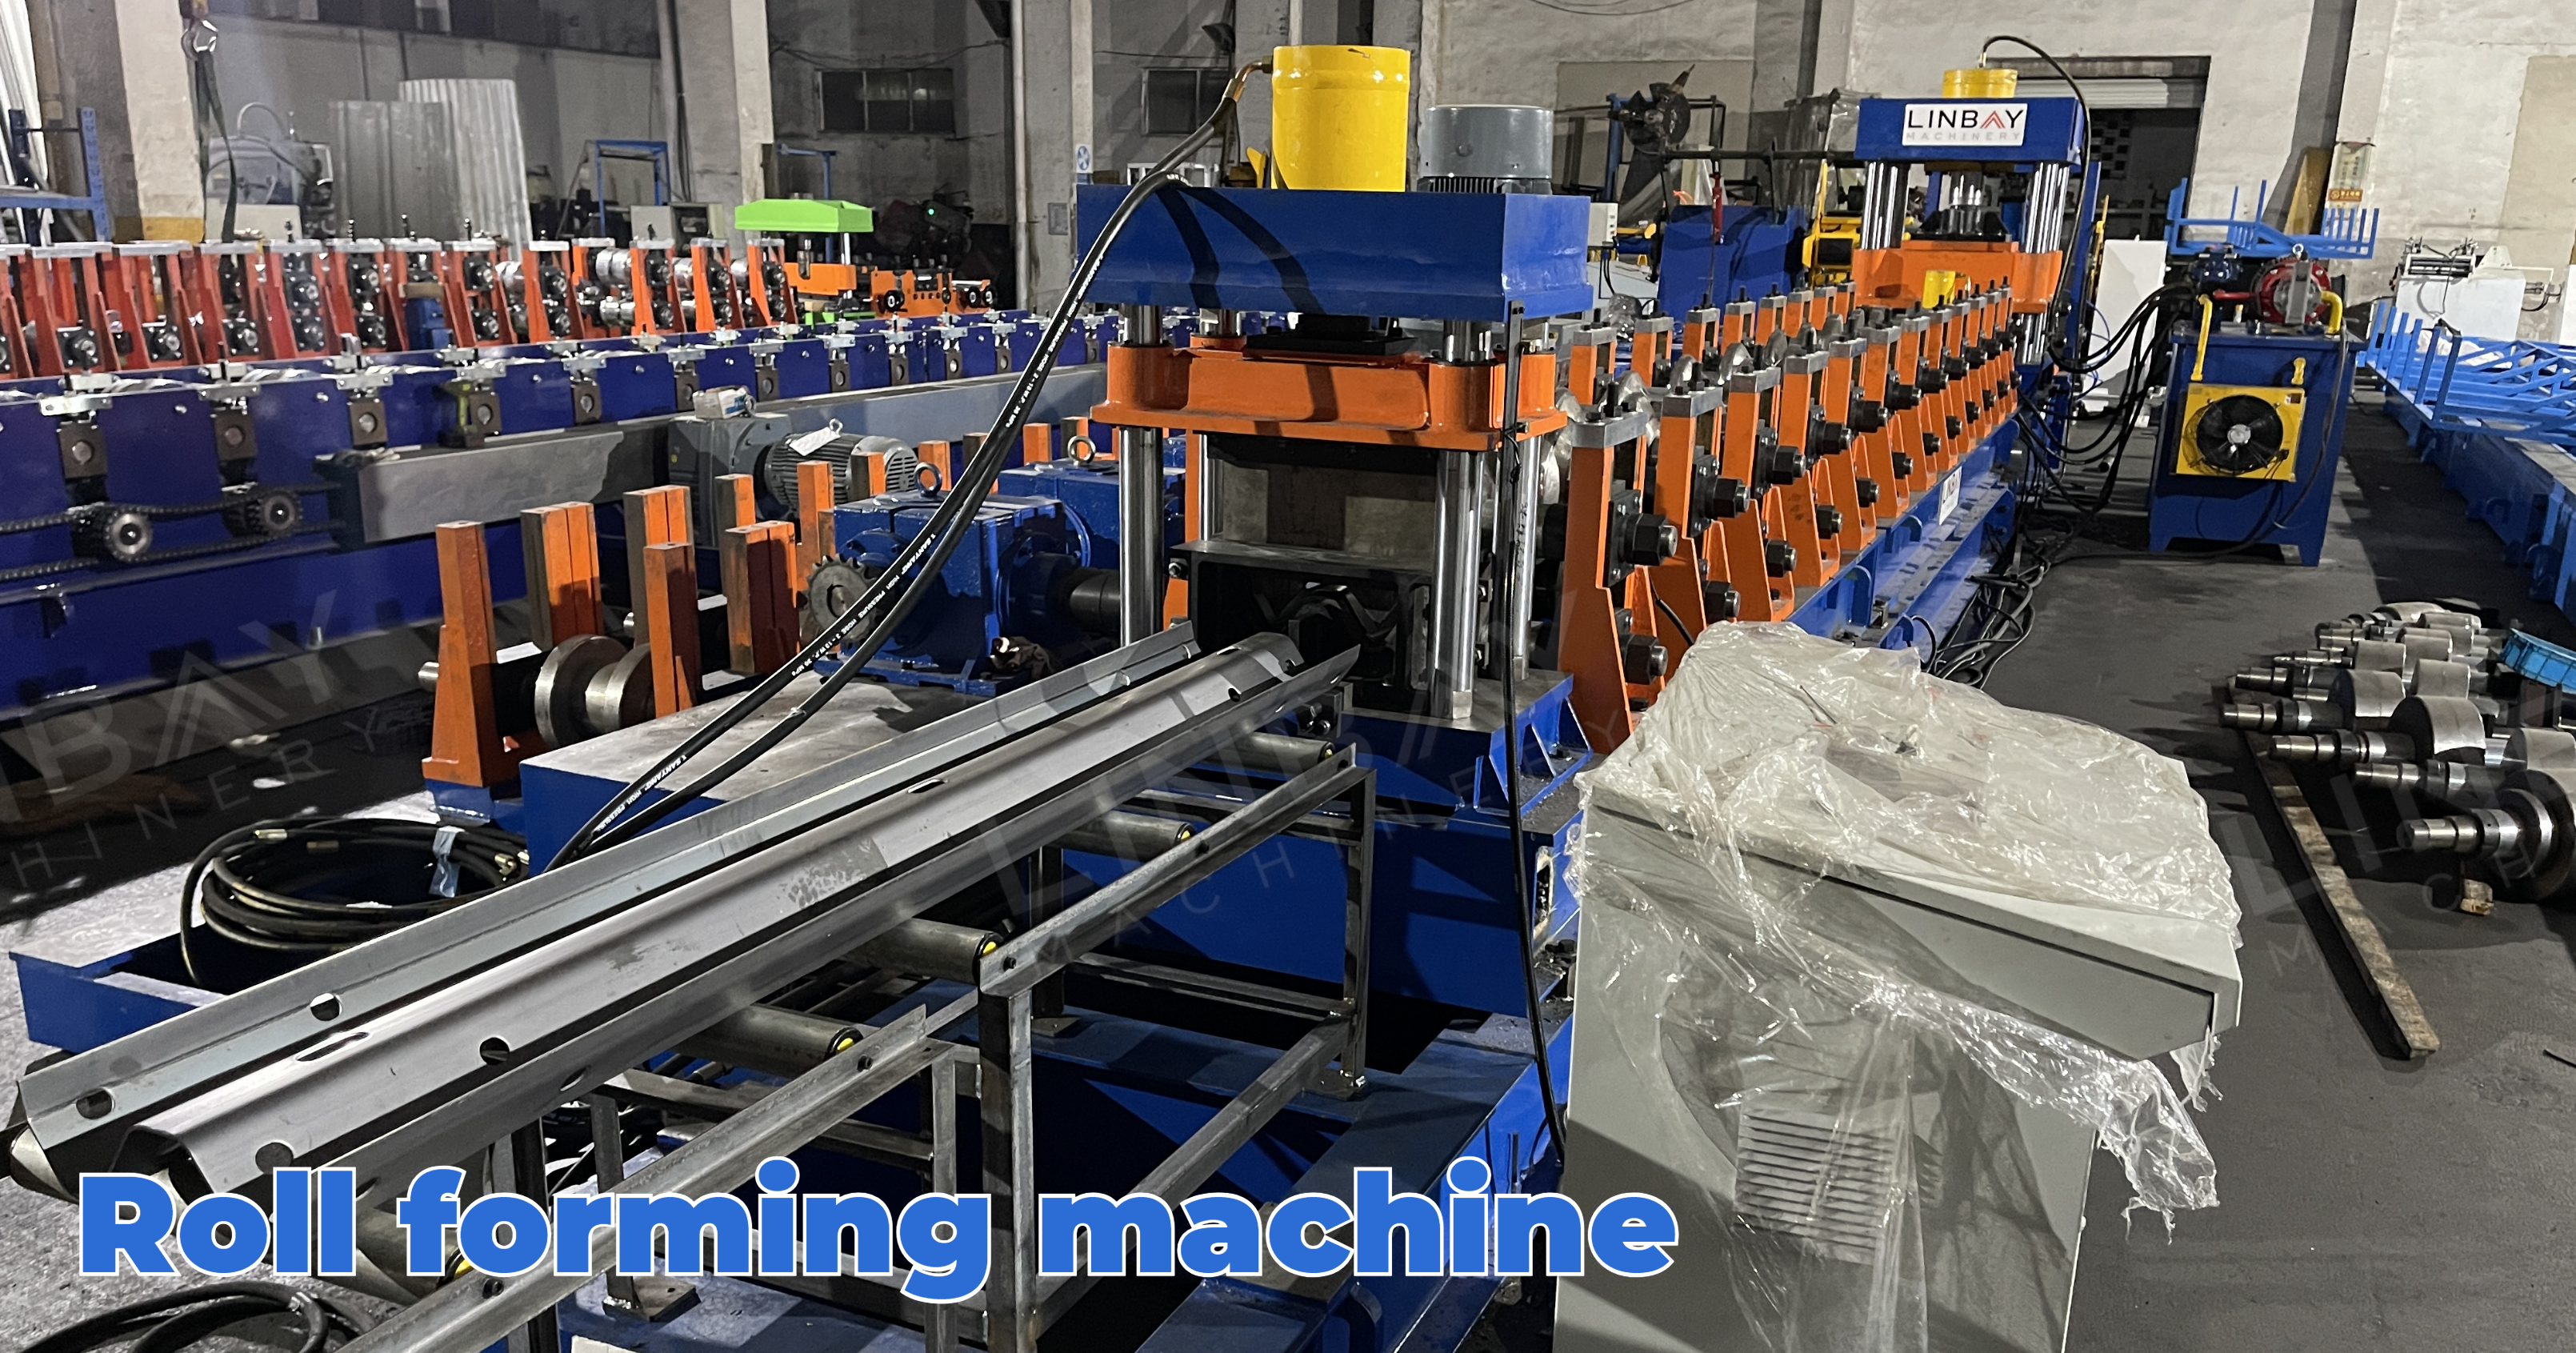
இந்த ரோல் ஃபார்மர், வார்ப்பிரும்பு சட்டகத்தைக் கொண்டு கட்டமைக்கப்பட்டுள்ளது. இது, ஃபார்மிங் ரோலர்களையும் கியர்பாக்ஸையும் இணைக்க யுனிவர்சல் ஷாஃப்டுகளைப் பயன்படுத்துகிறது. இந்த வடிவமைப்பு, நீடித்து உழைப்பதை உறுதி செய்வதோடு, 2 முதல் 4 மிமீ வரையிலான தடிமன் கொண்ட பாதுகாப்பு வேலிப் பலகைகளை ஃபார்மிங் செய்வதற்கான தேவைகளையும் திறம்படப் பூர்த்தி செய்கிறது. வரைபடங்களில் கோடிட்டுக் காட்டப்பட்டுள்ள துல்லியமான வடிவத்தை அடைவதற்காக, எஃகுச் சுருளானது தொடர்ச்சியான 12 ஃபார்மிங் நிலையங்கள் வழியாக முன்னேறுகிறது.
ஹைட்ராலிக் வெட்டும் இயந்திரம்
வடிவமைத்த பிறகு வெட்டுதல் நடைபெறுவதால், கூர்முனைகளையும் விளிம்பு சிதைவையும் குறைப்பதற்காக, வெட்டும் அச்சு W-பீமின் வடிவத்துடன் பொருந்த வேண்டும். வெட்டும் இயந்திரத்தின் நிறுத்தி-வெட்டும் செயல்பாட்டிற்காக வடிவமைக்கப்பட்டுள்ளதால், வெட்டும் போது வடிவமைக்கும் செயல்முறை சிறிது நேரம் இடைநிறுத்தப்படுகிறது.
முன்-வெட்டு கரைசல் மற்றும் பின்-வெட்டு கரைசல் ஒப்பீடு
உற்பத்தி வேகம்:பொதுவாக, பாதுகாப்பு வேலி விட்டங்கள் 4 மீட்டர் நீளம் கொண்டவை. முன்வெட்டும் பணி நிமிடத்திற்கு 12 மீட்டர் வேகத்தில் நடைபெறுவதால், ஒரு மணி நேரத்திற்கு 180 விட்டங்கள் உற்பத்தி செய்யப்படுகின்றன. பின்வெட்டும் பணி நிமிடத்திற்கு 6 மீட்டர் வேகத்தில் நடைபெறுவதால், ஒரு மணி நேரத்திற்கு 90 விட்டங்கள் கிடைக்கின்றன.
விரயத்தைக் குறைத்தல்:வெட்டும் போது, முன்-வெட்டு முறையானது எந்தவிதமான கழிவையோ அல்லது இழப்பையோ ஏற்படுத்தாது. இதற்கு மாறாக, வடிவமைப்பில் குறிப்பிடப்பட்டுள்ளபடி, பின்-வெட்டு முறையானது ஒவ்வொரு வெட்டிற்கும் 18-20 மிமீ கழிவை உருவாக்குகிறது.
வரி அமைப்பின் நீளம்:முன்-வெட்டு முறையில், வெட்டிய பிறகு ஒரு பரிமாற்றத் தளம் அவசியமாகிறது. இதனால், பின்-வெட்டு முறையுடன் ஒப்பிடும்போது உற்பத்தி வரிசையின் அமைப்பு சற்றே நீளமாக அமையக்கூடும்.
சுருளின் ஆயுட்காலம் மீதான தாக்கம்:முன்வெட்டு முறையில், முனை விளிம்பானது ஒவ்வொரு பாகத்துடனும் வார்ப்பு உருளைகளில் மோதுவதால், கனமான மற்றும் அதிக வலிமை கொண்ட எஃகைப் பதப்படுத்தும் போது, பின்வெட்டு முறையானது சிறந்த உருளை ஆயுளை வழங்குகிறது.
குறைந்தபட்ச நீளம்:
முன்-வெட்டு முறையில், எஃகுச் சுருளுடன் குறைந்தபட்சம் மூன்று உருளைகள் ஈடுபடுவதை உறுதிசெய்ய, ஒரு குறைந்தபட்ச வெட்டு நீளம் தேவைப்படுகிறது. இது சுருளை முன்னோக்கிச் செலுத்தப் போதுமான உராய்வை உறுதி செய்கிறது. இருப்பினும், பின்-வெட்டு முறையில், உருளை உருவாக்கும் இயந்திரம் எப்போதும் எஃகுச் சுருளால் நிரப்பப்பட்டிருப்பதால், குறைந்தபட்ச வெட்டு நீளத்திற்கு எந்தக் கட்டுப்பாடும் இல்லை. W-பீமின் நீளம் பொதுவாக சுமார் 4 மீட்டராக, குறைந்தபட்ச நீளத் தேவையை விட அதிகமாக இருப்பதால், இந்த உருளை உருவாக்கும் இயந்திரத்திற்கு முன்-வெட்டு மற்றும் பின்-வெட்டு முறைகளுக்கு இடையே தேர்வு செய்வதில் எந்தக் கவலையும் இல்லை.
அன்பான அறிவுரை:
எங்கள் வாடிக்கையாளர்கள் தங்களின் உற்பத்தி அளவுத் தேவைகளின் அடிப்படையில் பொருத்தமான உற்பத்தி வரிசையைத் தேர்ந்தெடுக்குமாறு நாங்கள் பரிந்துரைக்கிறோம். பாதுகாப்பு வேலி உத்திரங்களின் வழங்குநர்களுக்கு, முன்வெட்டும் முறை அறிவுறுத்தப்படுகிறது. பின்வெட்டும் முறையுடன் ஒப்பிடும்போது முன்வெட்டும் முறைக்குச் செலவு சற்றே அதிகமாக இருந்தாலும், அதன் உற்பத்தி நன்மைகள் இந்த விலைக் குறைபாட்டை விரைவாக ஈடுசெய்துவிடும்.
நீங்கள் ஒரு போக்குவரத்து கட்டுமானத் திட்டத்திற்காக கொள்முதல் செய்கிறீர்கள் என்றால், வெட்டுக்குப் பிந்தைய முறை மிகவும் பொருத்தமானது. இதற்கு குறைந்த இடமே தேவைப்படும், மேலும் இதன் செலவும் சற்றே குறைவாகும்.
1. டீகோயிலர்

2. உணவளித்தல்

3. குத்துதல்

4. உருளை உருவாக்கும் தாங்கிகள்

5. இயக்க முறைமை

6. வெட்டும் அமைப்பு

மற்றவர்கள்

வெளி மேசை