Perfil
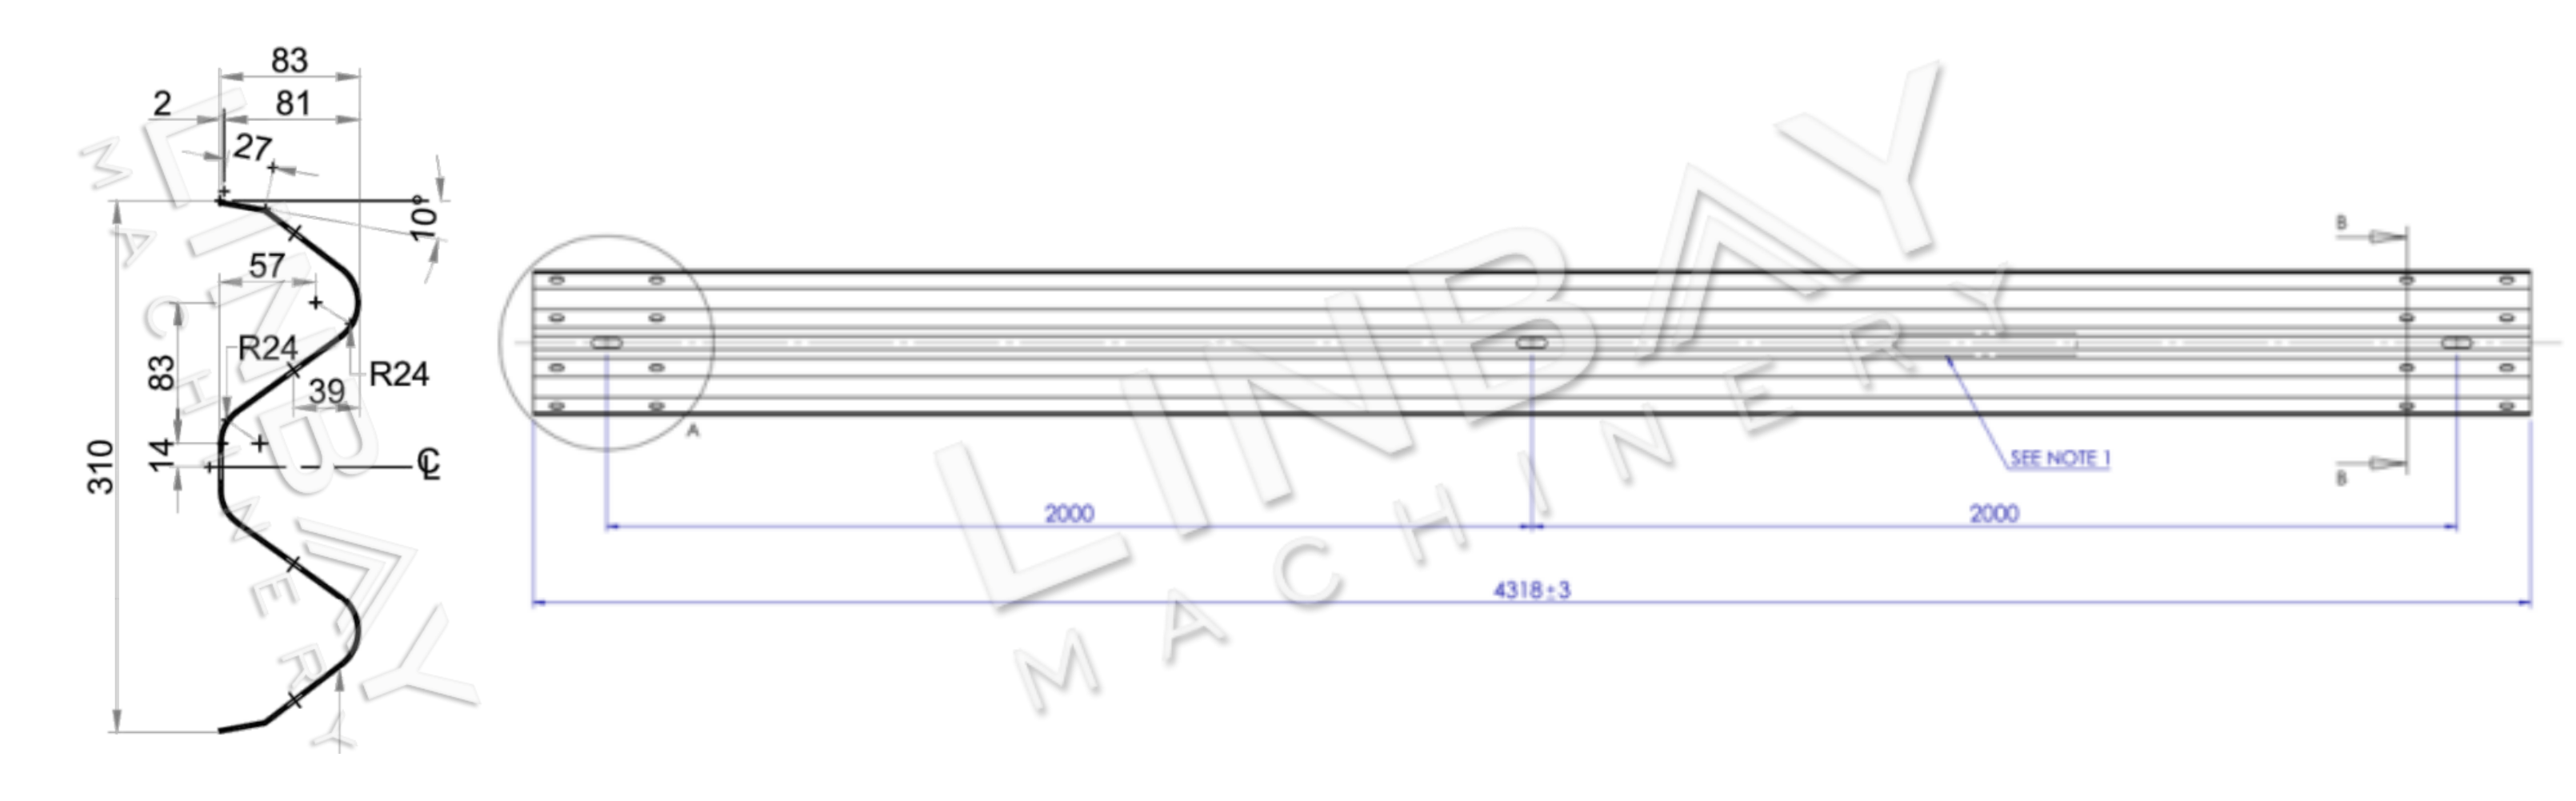
A defensa metálica tipo W é uma barreira de segurança frequentemente utilizada em diversos projetos de engenharia de transportes, incluindo rodovias, vias expressas e pontes. Seu nome deriva do formato em "W", caracterizado por seus dois picos. Essa defensa metálica é geralmente fabricada em aço galvanizado ou laminado a quente com espessura de 2 a 4 mm.
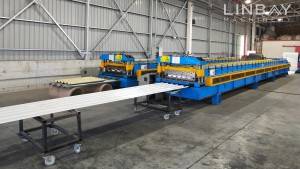
Cada seção da viga W geralmente mede 4 metros de comprimento e vem com furos pré-perfurados em ambas as extremidades para facilitar a instalação. Com base nas necessidades do cliente em relação à velocidade de produção e ao espaço disponível, oferecemos soluções de perfuração personalizáveis que podem ser perfeitamente integradas à linha de produção principal da máquina de perfilagem.
Caso real - Principais parâmetros técnicos
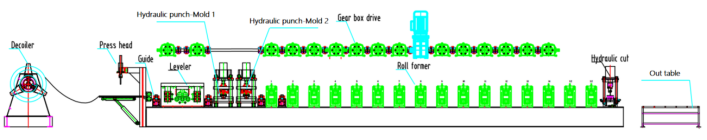
Fluxograma: Desbobinador hidráulico - Guia - Nivelador - Punção hidráulica - Conformação de rolos - Mesa de corte hidráulica
1. Velocidade da linha: 0-8 m/min, ajustável
2. Material adequado: aço laminado a quente, aço laminado a frio
3. Espessura do material: 2-4 mm
4. Máquina de perfilagem: Estrutura em ferro fundido e junta universal
5. Sistema de transmissão: Sistema de transmissão por caixa de câmbio com eixo cardã de junta universal.
6. Sistema de corte: Corte antes da conformação por rolos; a conformadora de rolos não para durante o corte.
Maquinaria
1. Desbobinador hidráulico*1
2. Nivelador (Equipado na máquina de perfilagem)*1
3. Máquina de puncionamento hidráulica*1
4. Máquina de perfilagem*1
5. Máquina de corte hidráulica*1
6.Saída da mesa*2
7.Painel de controle PLC*1
8. Estação hidráulica*2
9. Caixa de peças sobressalentes (grátis)*1
Tamanho do contêiner: 2x40GP
Descrição de um caso real
Desbobinador hidráulico
O desenrolador possui dois recursos de segurança essenciais: um braço de pressão e um retentor de bobina externo. Ao substituir as bobinas, o braço de pressão as mantém no lugar, evitando que saltem e causem ferimentos aos trabalhadores. O retentor de bobina externo garante que a bobina não escorregue e caia durante o processo de desenrolamento.
O desenrolador está equipado com um mecanismo padrão de expansão do núcleo de quatro peças que pode ser ajustado para acomodar diferentes diâmetros internos de bobina, variando de 460 mm a 520 mm.
Cabeça de nivelamento e prensa
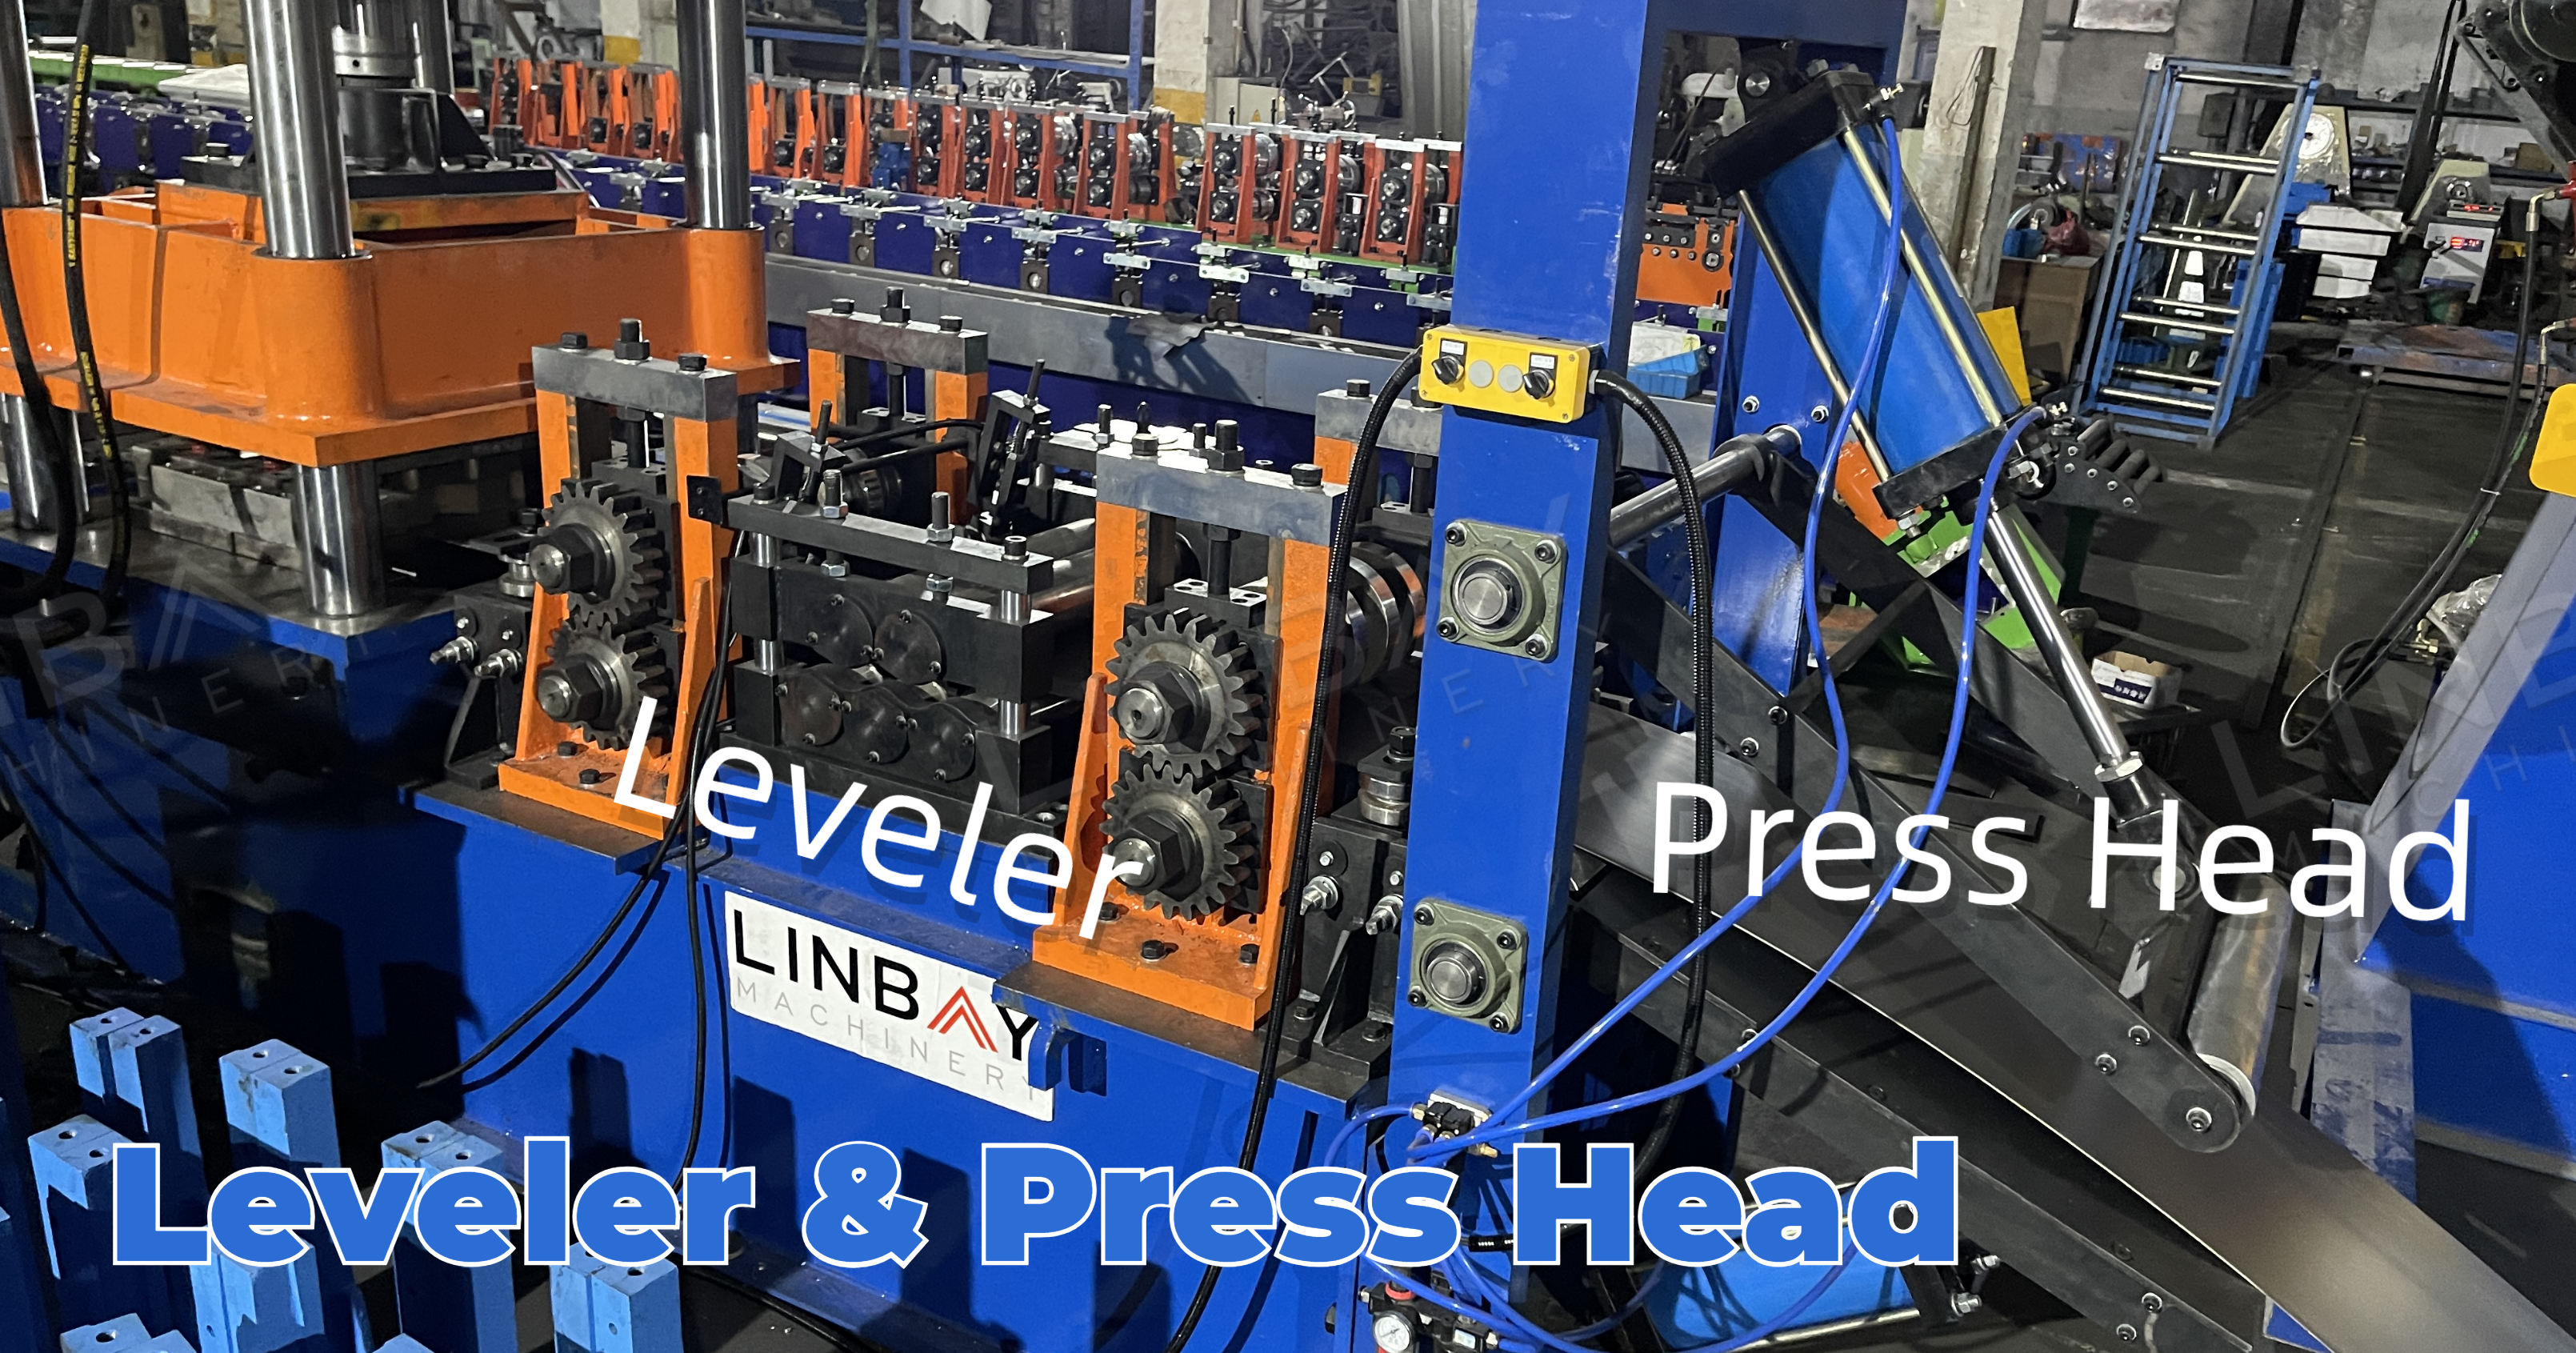
Uma plataforma posicionada em frente à niveladora, ajustável verticalmente por meio de uma barra hidráulica, auxilia no direcionamento da bobina para a linha de produção.
Para perfis com espessura superior a 1,5 mm que requerem puncionamento, é crucial utilizar uma niveladora para achatar a bobina e aliviar a tensão interna, obtendo-se assim uma espessura uniforme, o que melhora a qualidade do puncionamento e da conformação. Neste caso, a niveladora é incorporada à máquina principal de perfilagem, partilhando a mesma base.
Para atender às demandas de maior velocidade de produção, fornecemos um nivelador independente que aumenta ligeiramente a velocidade de nivelamento, embora estenda o comprimento total da linha de produção em cerca de 3 metros.
Punção hidráulica
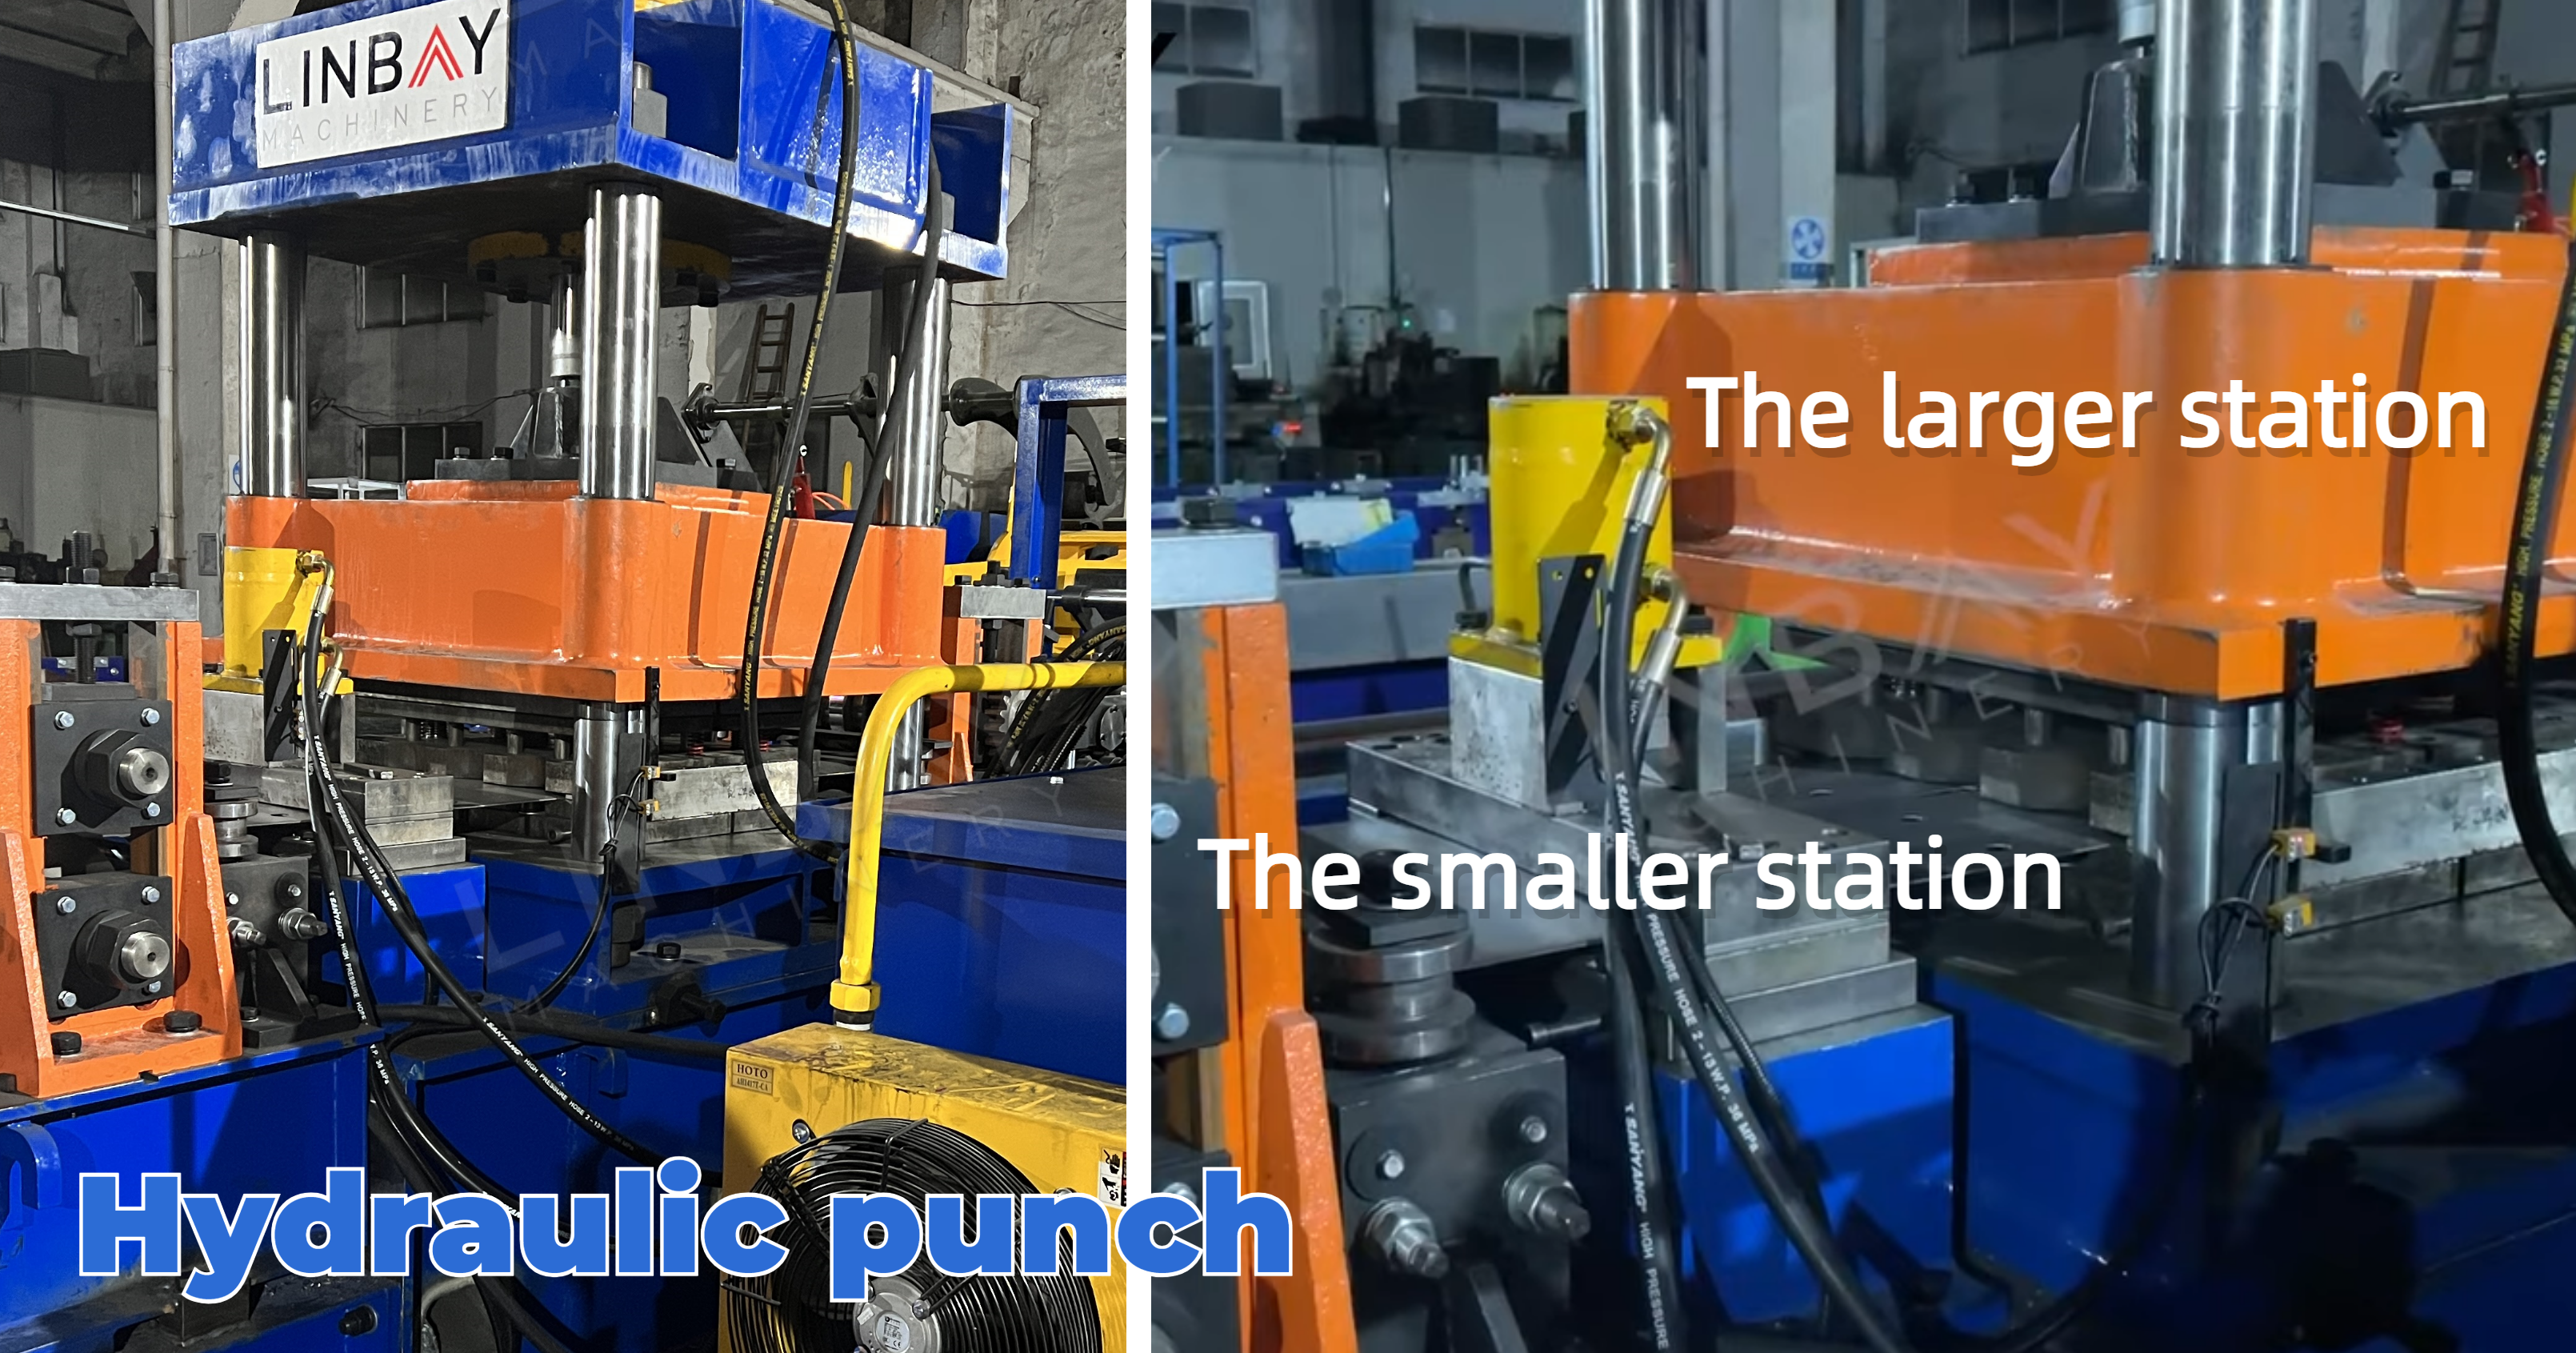
Para maior eficiência e redução de custos, as operações de puncionamento podem ser divididas entre duas matrizes (duas estações). A estação maior pode puncionar até 16 furos simultaneamente, enquanto a segunda estação processa furos que ocorrem apenas uma vez por viga.
Máquina de perfilagem de rolos
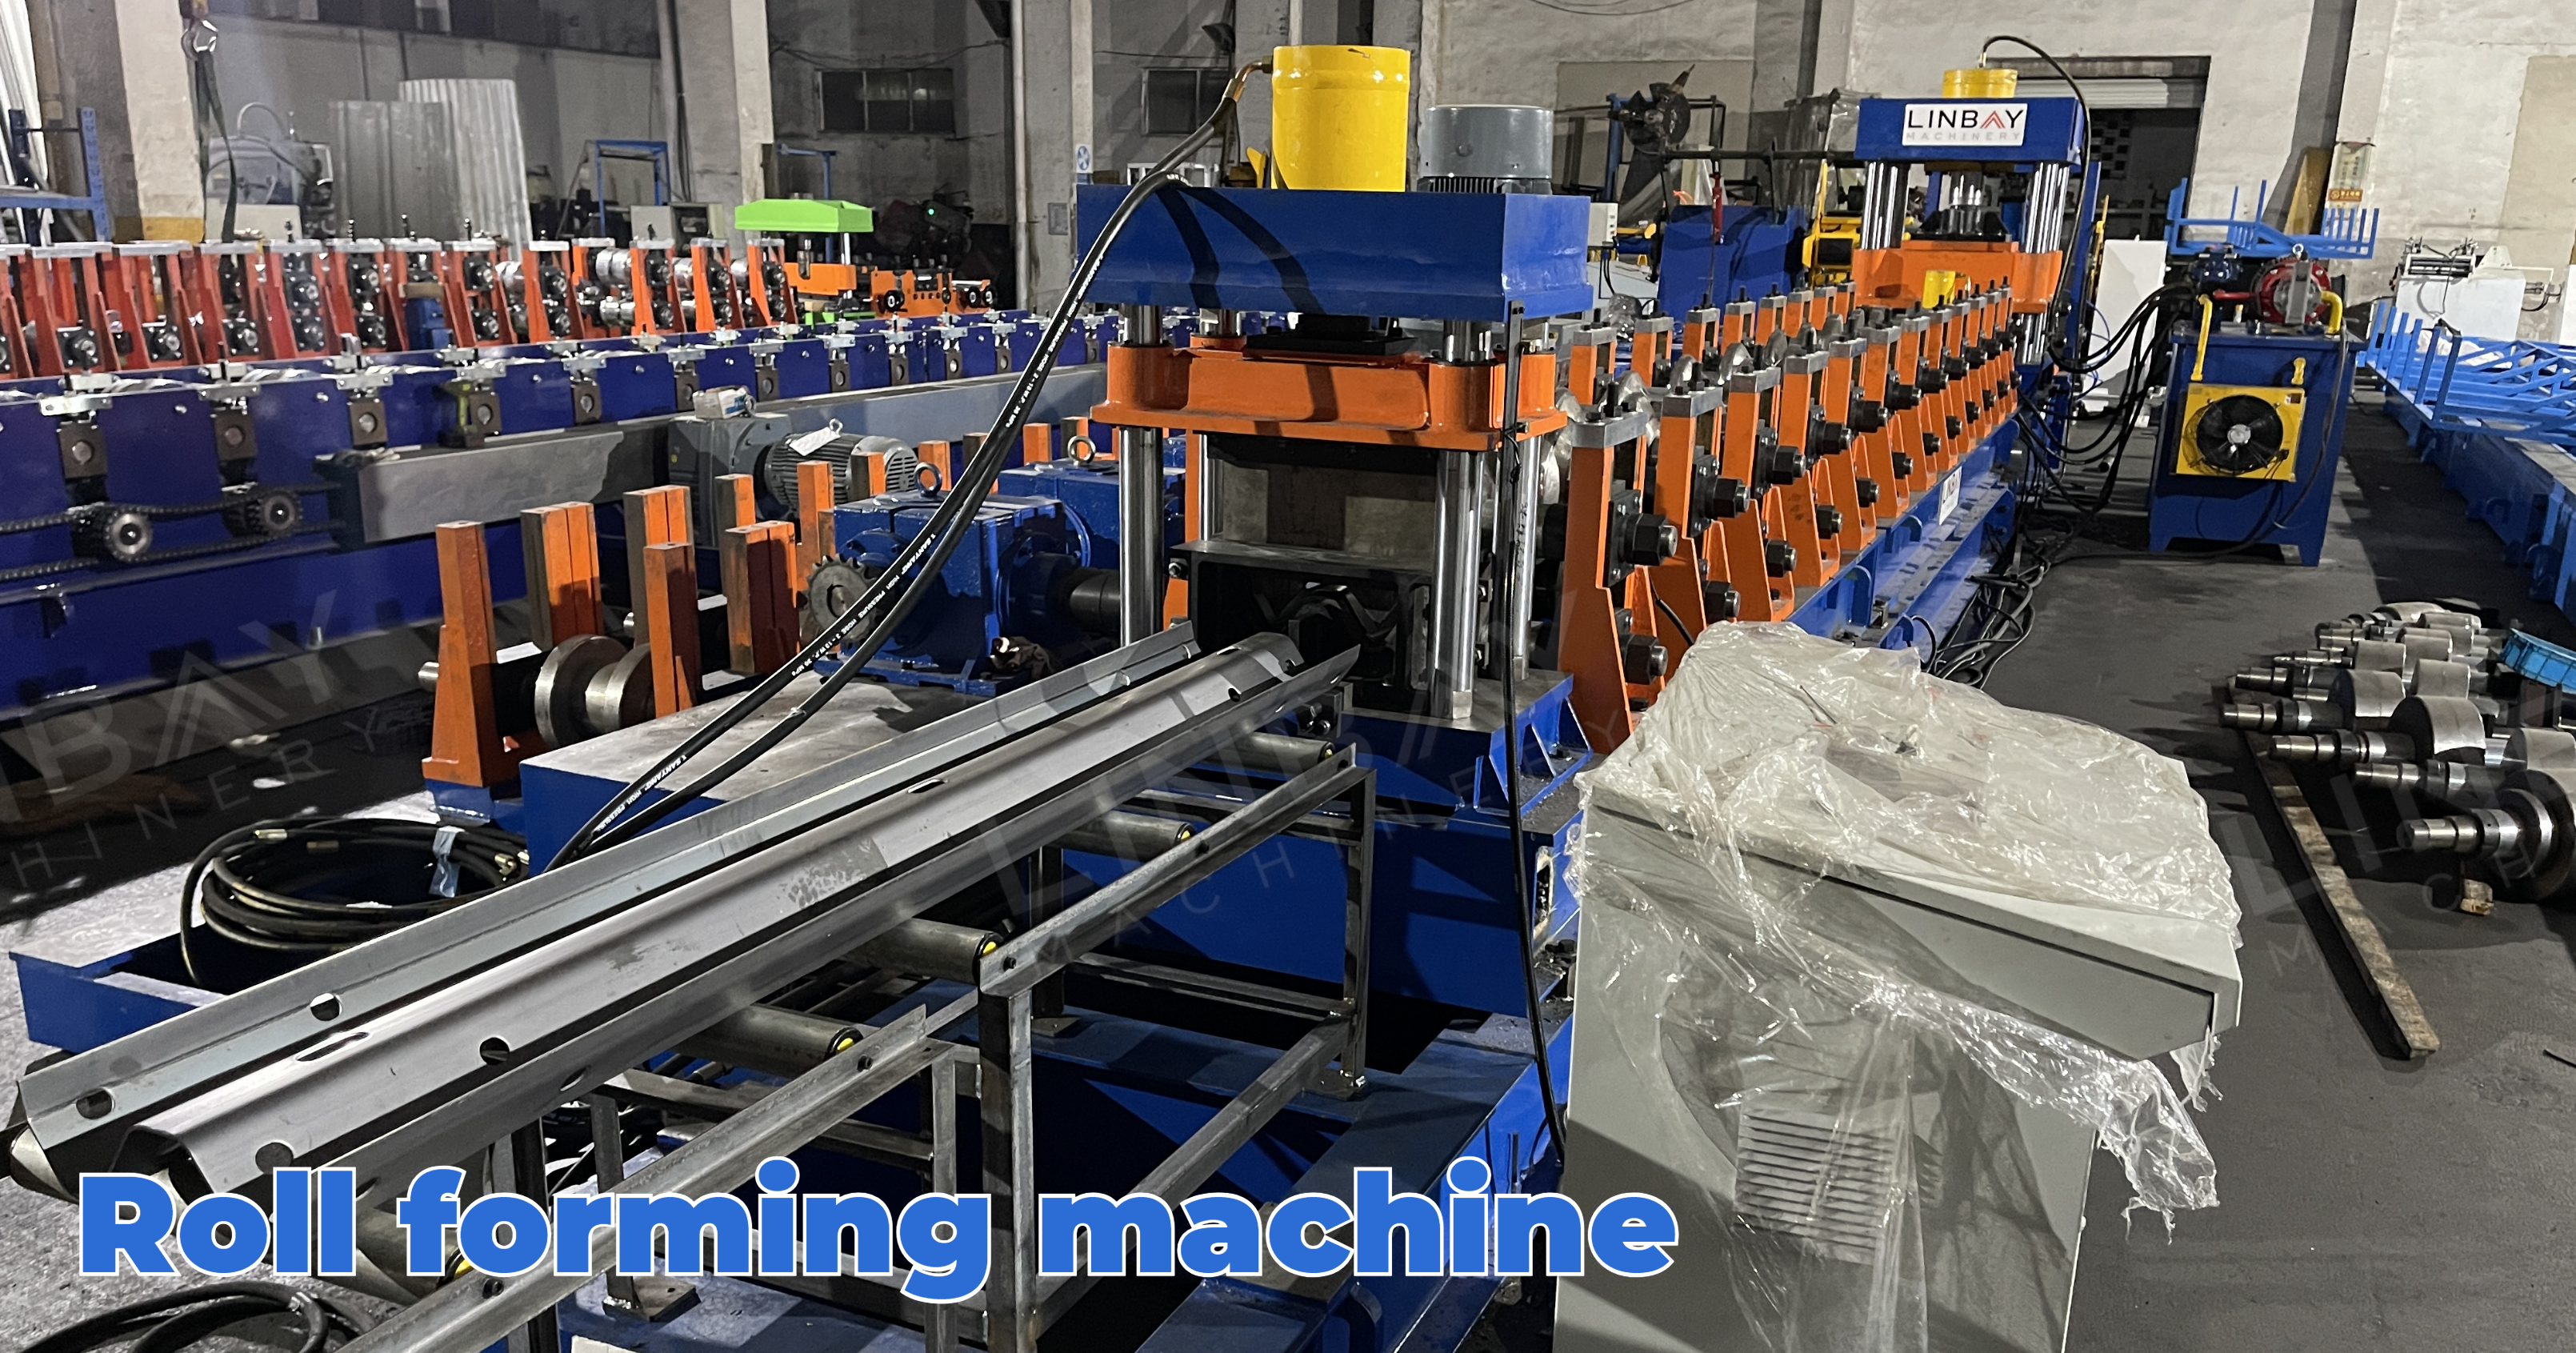
Esta perfiladeira é construída com uma estrutura de ferro fundido, utilizando eixos universais para conectar os rolos de conformação e a caixa de engrenagens. Este projeto garante durabilidade e atende eficazmente às demandas de conformação de painéis de guarda-corpo com espessuras que variam de 2 a 4 mm. A bobina de aço passa por uma série de 12 estações de conformação para atingir o formato preciso definido nos desenhos.
Máquina de corte hidráulica
Como o corte ocorre após a conformação, a matriz de corte deve corresponder ao formato da viga em W para minimizar rebarbas e deformações nas bordas. Projetada para a operação de parada e corte da máquina de corte, o processo de conformação é brevemente interrompido durante o corte.
Solução pré-cortada vs. Solução pós-cortada
Velocidade de produção:Normalmente, as vigas de guarda-corpo têm 4 metros de comprimento. O pré-corte opera a uma velocidade de 12 metros por minuto, resultando em uma taxa de produção de 180 vigas por hora. O pós-corte ocorre a 6 metros por minuto, produzindo 90 vigas por hora.
Redução do desperdício:Durante o corte, o método de pré-corte não gera desperdício ou perda. Em contrapartida, o método de pós-corte gera um desperdício de 18 a 20 mm por corte, conforme especificado no projeto.
Comprimento do layout da linha:No método de pré-corte, é necessária uma plataforma de transferência após o corte, o que pode resultar em um layout de linha de produção ligeiramente mais longo em comparação com o método de pós-corte.
Impacto na vida útil do rolo:O método de pós-corte oferece maior vida útil aos rolos no processamento de aços de alta resistência e espessura, pois, no método de pré-corte, a borda de ataque impacta os rolos de conformação a cada peça.
Comprimento mínimo:
No método de pré-corte, é necessário um comprimento mínimo de corte para garantir que pelo menos três conjuntos de rolos de conformação estejam em contato com a bobina de aço. Isso assegura fricção suficiente para impulsionar a bobina para a frente. Já no método de pós-corte, não há restrição quanto ao comprimento mínimo de corte, uma vez que a máquina de perfilagem está sempre preenchida com bobina de aço. Considerando que o comprimento da viga W é tipicamente em torno de 4 metros, excedendo o requisito de comprimento mínimo, não há preocupação quanto à escolha entre os métodos de pré-corte e pós-corte para esta máquina de perfilagem.
Um conselho amigável:
Recomendamos que nossos clientes escolham uma linha de produção adequada com base em suas necessidades de volume de produção. Para fornecedores de perfis de vigas para guarda-corpos, o método de pré-corte é aconselhável. Embora o método de pré-corte tenha um custo ligeiramente superior ao do método de pós-corte, suas vantagens em termos de produção podem compensar rapidamente essa desvantagem de preço.
Se você estiver fazendo compras para um projeto de construção de tráfego, o método de escavação posterior é mais adequado. Ele requer menos espaço e tem um custo ligeiramente menor.
1. Desbobinador

2. Alimentação

3. Socos

4. Suportes para perfilagem

5. Sistema de acionamento

6. Sistema de corte

Outros

Mesa externa