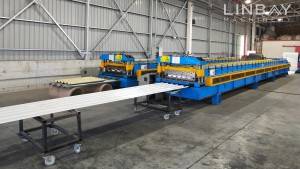
Profilo
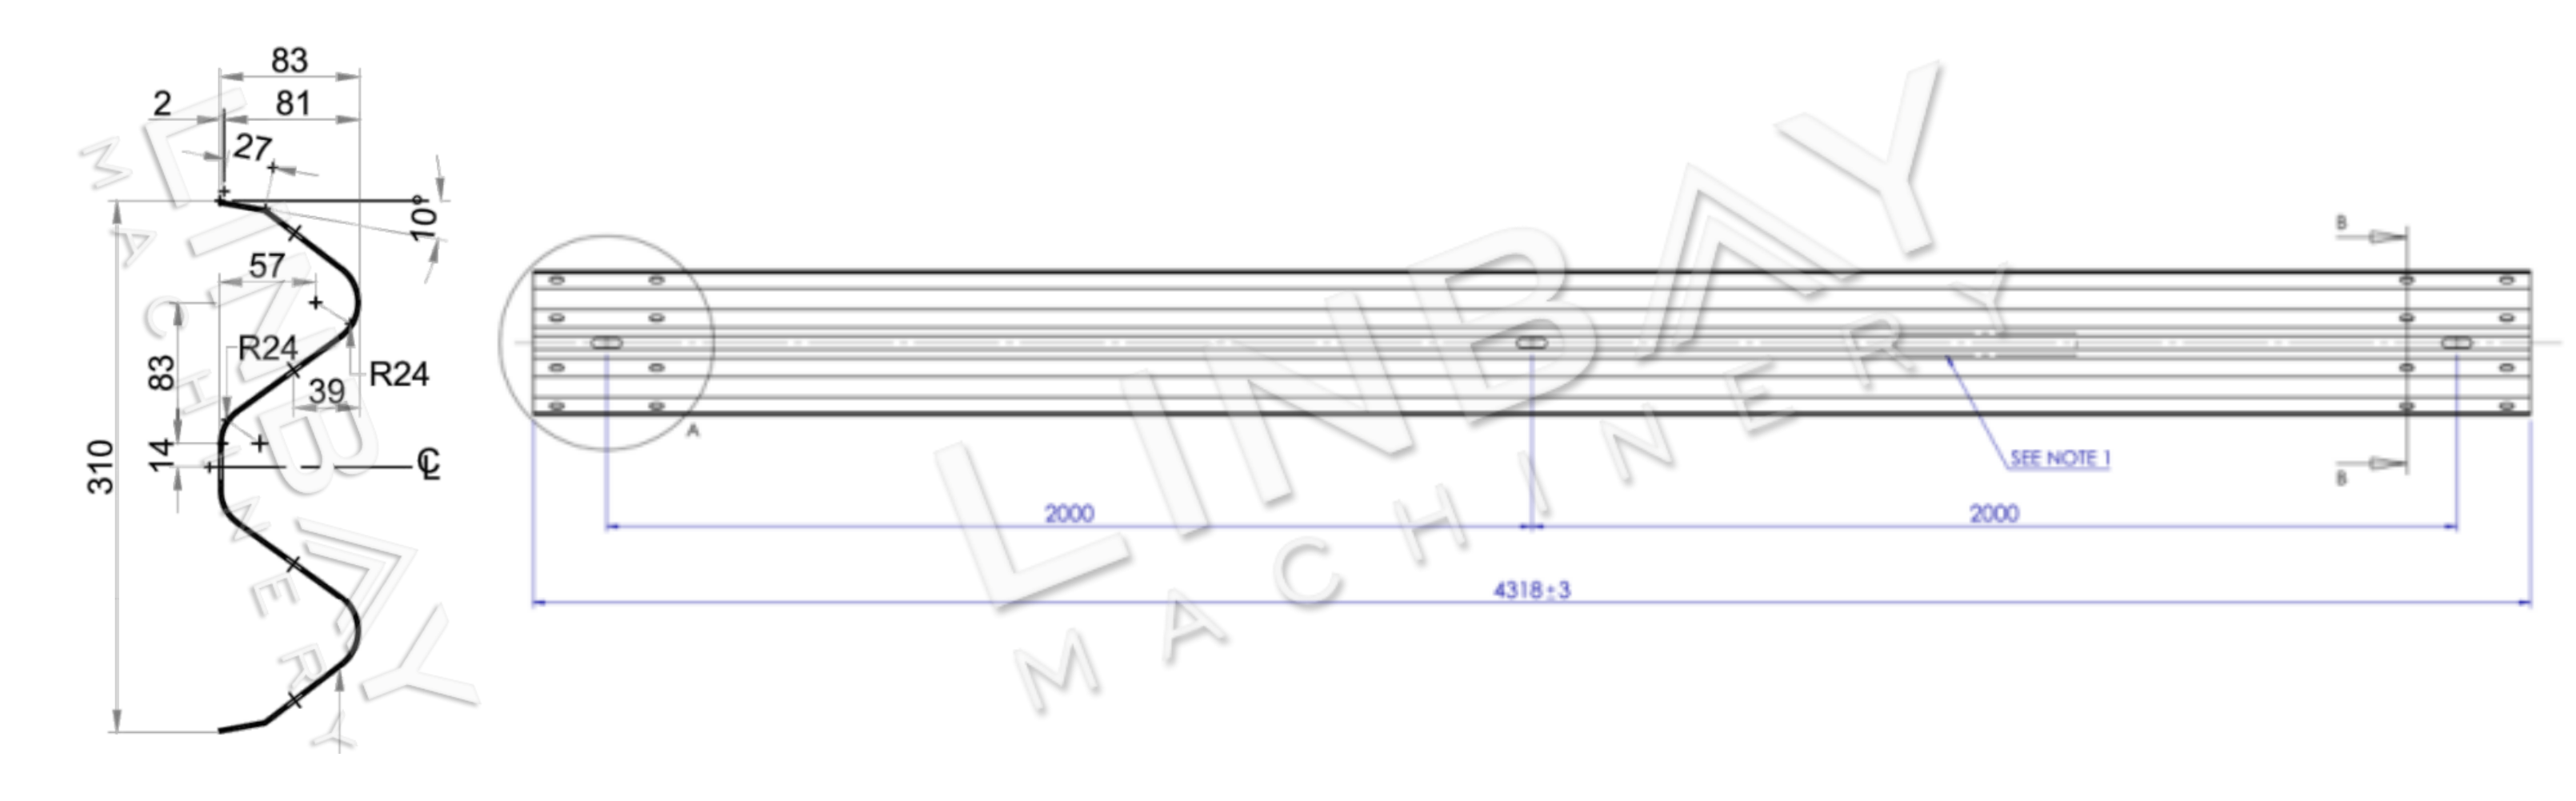
La barriera di sicurezza a sezione a W è un elemento di protezione frequentemente utilizzato in diversi progetti di ingegneria dei trasporti, tra cui autostrade, superstrade e ponti. Il suo nome deriva dalla forma a "W", caratterizzata dalle due punte. Questa barriera è generalmente realizzata in acciaio zincato o laminato a caldo con uno spessore di 2-4 mm.
Ogni sezione di trave a W misura solitamente 4 metri di lunghezza ed è dotata di fori preforati a entrambe le estremità per facilitarne l'installazione. In base alle esigenze del cliente in termini di velocità di produzione e spazio disponibile, offriamo soluzioni di foratura personalizzabili che possono essere integrate senza problemi nella linea di produzione principale della macchina profilatrice.
Caso reale - Principali parametri tecnici
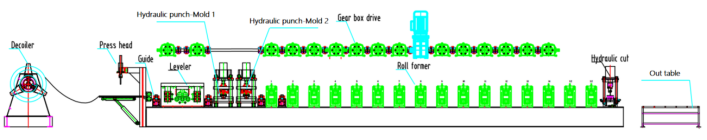
Diagramma di flusso: Svolgitore idraulico-Guida-Livellatore-Punzone idraulico-Formatrice di rulli-Tavolo di taglio idraulico
1. Velocità della linea: 0-8 m/min, regolabile
2. Materiale adatto: acciaio laminato a caldo, acciaio laminato a freddo
3. Spessore del materiale: 2-4 mm
4. Macchina profilatrice: struttura in ghisa e giunto universale
5. Sistema di trasmissione: Sistema di trasmissione con cambio e albero cardanico con giunto cardanico.
6. Sistema di taglio: Taglio prima della profilatura a rulli, la profilatrice a rulli non si ferma durante il taglio.
Macchinari
1. Svolgitore idraulico*1
2. Livellatrice (montata sulla macchina profilatrice)*1
3. Punzonatrice idraulica*1
4. Macchina profilatrice a rulli*1
5. Macchina da taglio idraulica*1
6.Tabella di uscita*2
7. Armadio di controllo PLC*1
8. Stazione idraulica*2
9. Scatola di pezzi di ricambio (gratuita)*1
Dimensioni del container: 2x40GP
Descrizione di un caso reale
Svolgitore idraulico
Lo svolgitore è dotato di due importanti dispositivi di sicurezza: un braccio di pressione e un dispositivo di bloccaggio della bobina verso l'esterno. Durante la sostituzione delle bobine, il braccio di pressione le mantiene in posizione, impedendo che si sollevino e causino lesioni agli operatori. Il dispositivo di bloccaggio della bobina verso l'esterno garantisce che la bobina non scivoli e cada durante il processo di svolgimento.
Lo svolgitore è dotato di un meccanismo di espansione del nucleo standard a quattro elementi, regolabile per adattarsi a diametri interni della bobina variabili da 460 mm a 520 mm.
Livellatore e testa di pressatura
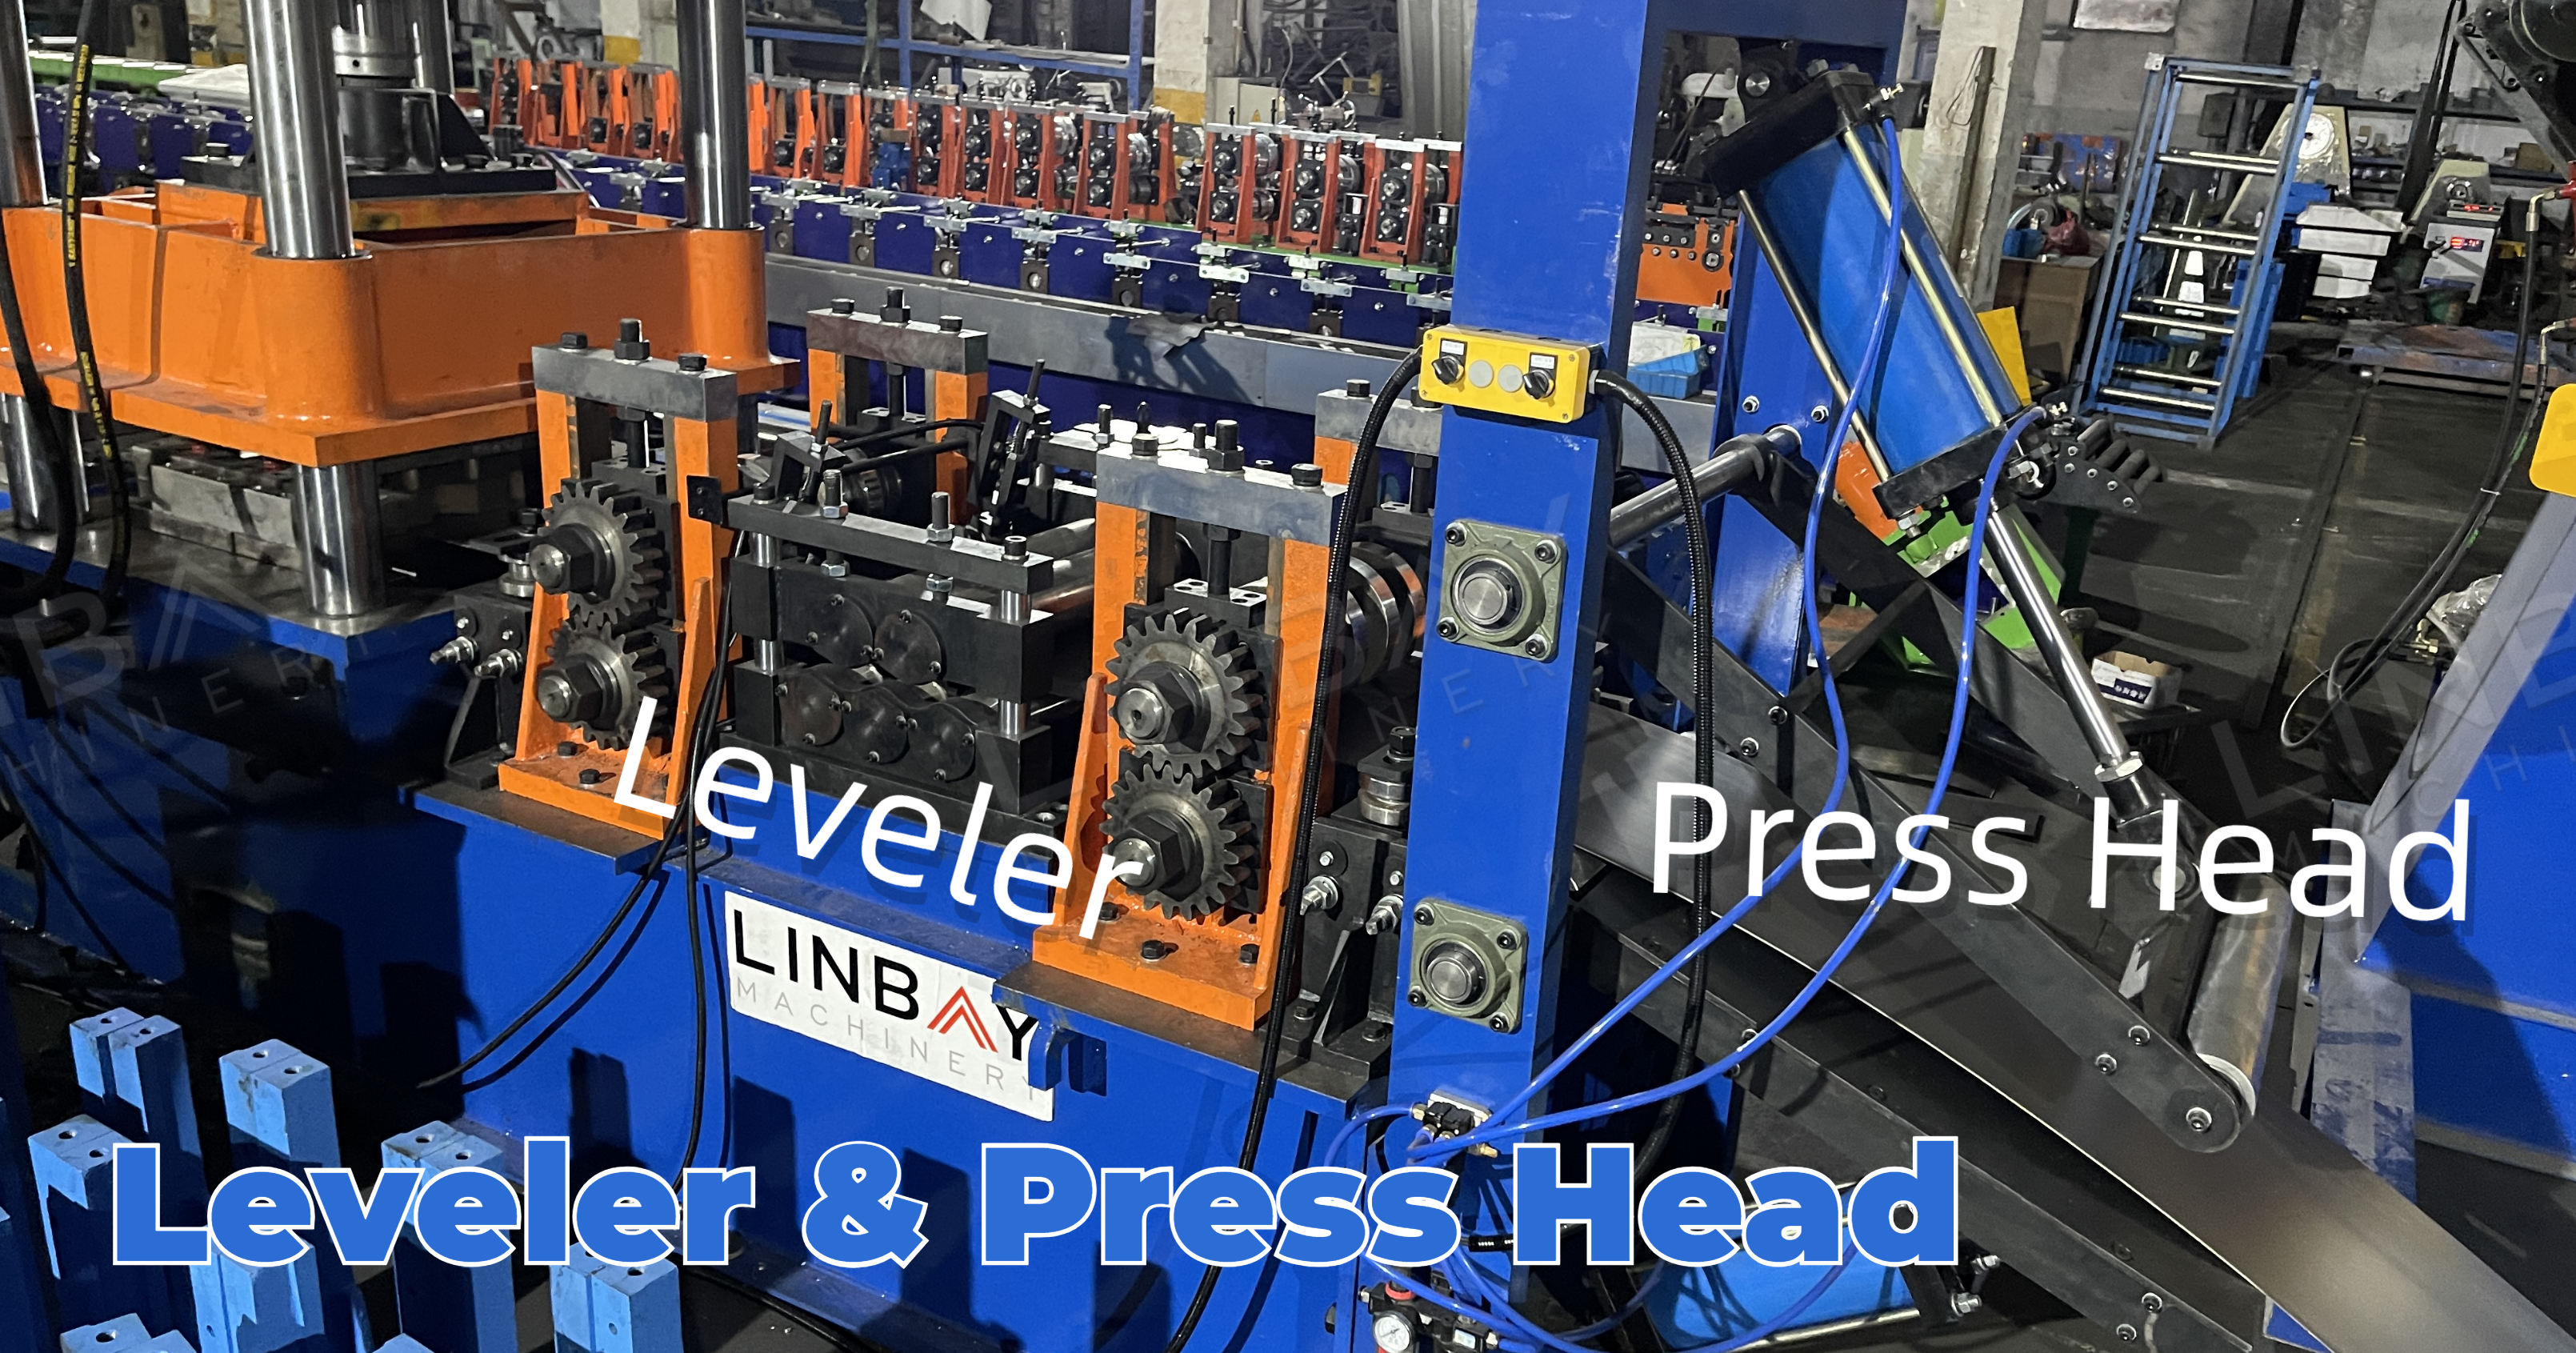
Una piattaforma posizionata davanti alla livellatrice, regolabile verticalmente tramite una barra idraulica, facilita la guida della bobina nella linea di produzione.
Per profili con spessore superiore a 1,5 mm che richiedono punzonatura, è fondamentale utilizzare una raddrizzatrice per appiattire la bobina e ridurre le tensioni interne, ottenendo così uno spessore uniforme che migliora la qualità di punzonatura e formatura. In questo caso, la raddrizzatrice è integrata nella macchina profilatrice principale, condividendone la base.
Per soddisfare le maggiori esigenze di velocità di produzione, forniamo una livellatrice indipendente che migliora leggermente la velocità di livellamento, sebbene allunghi la lunghezza totale della linea di produzione di circa 3 metri.
Punzone idraulico
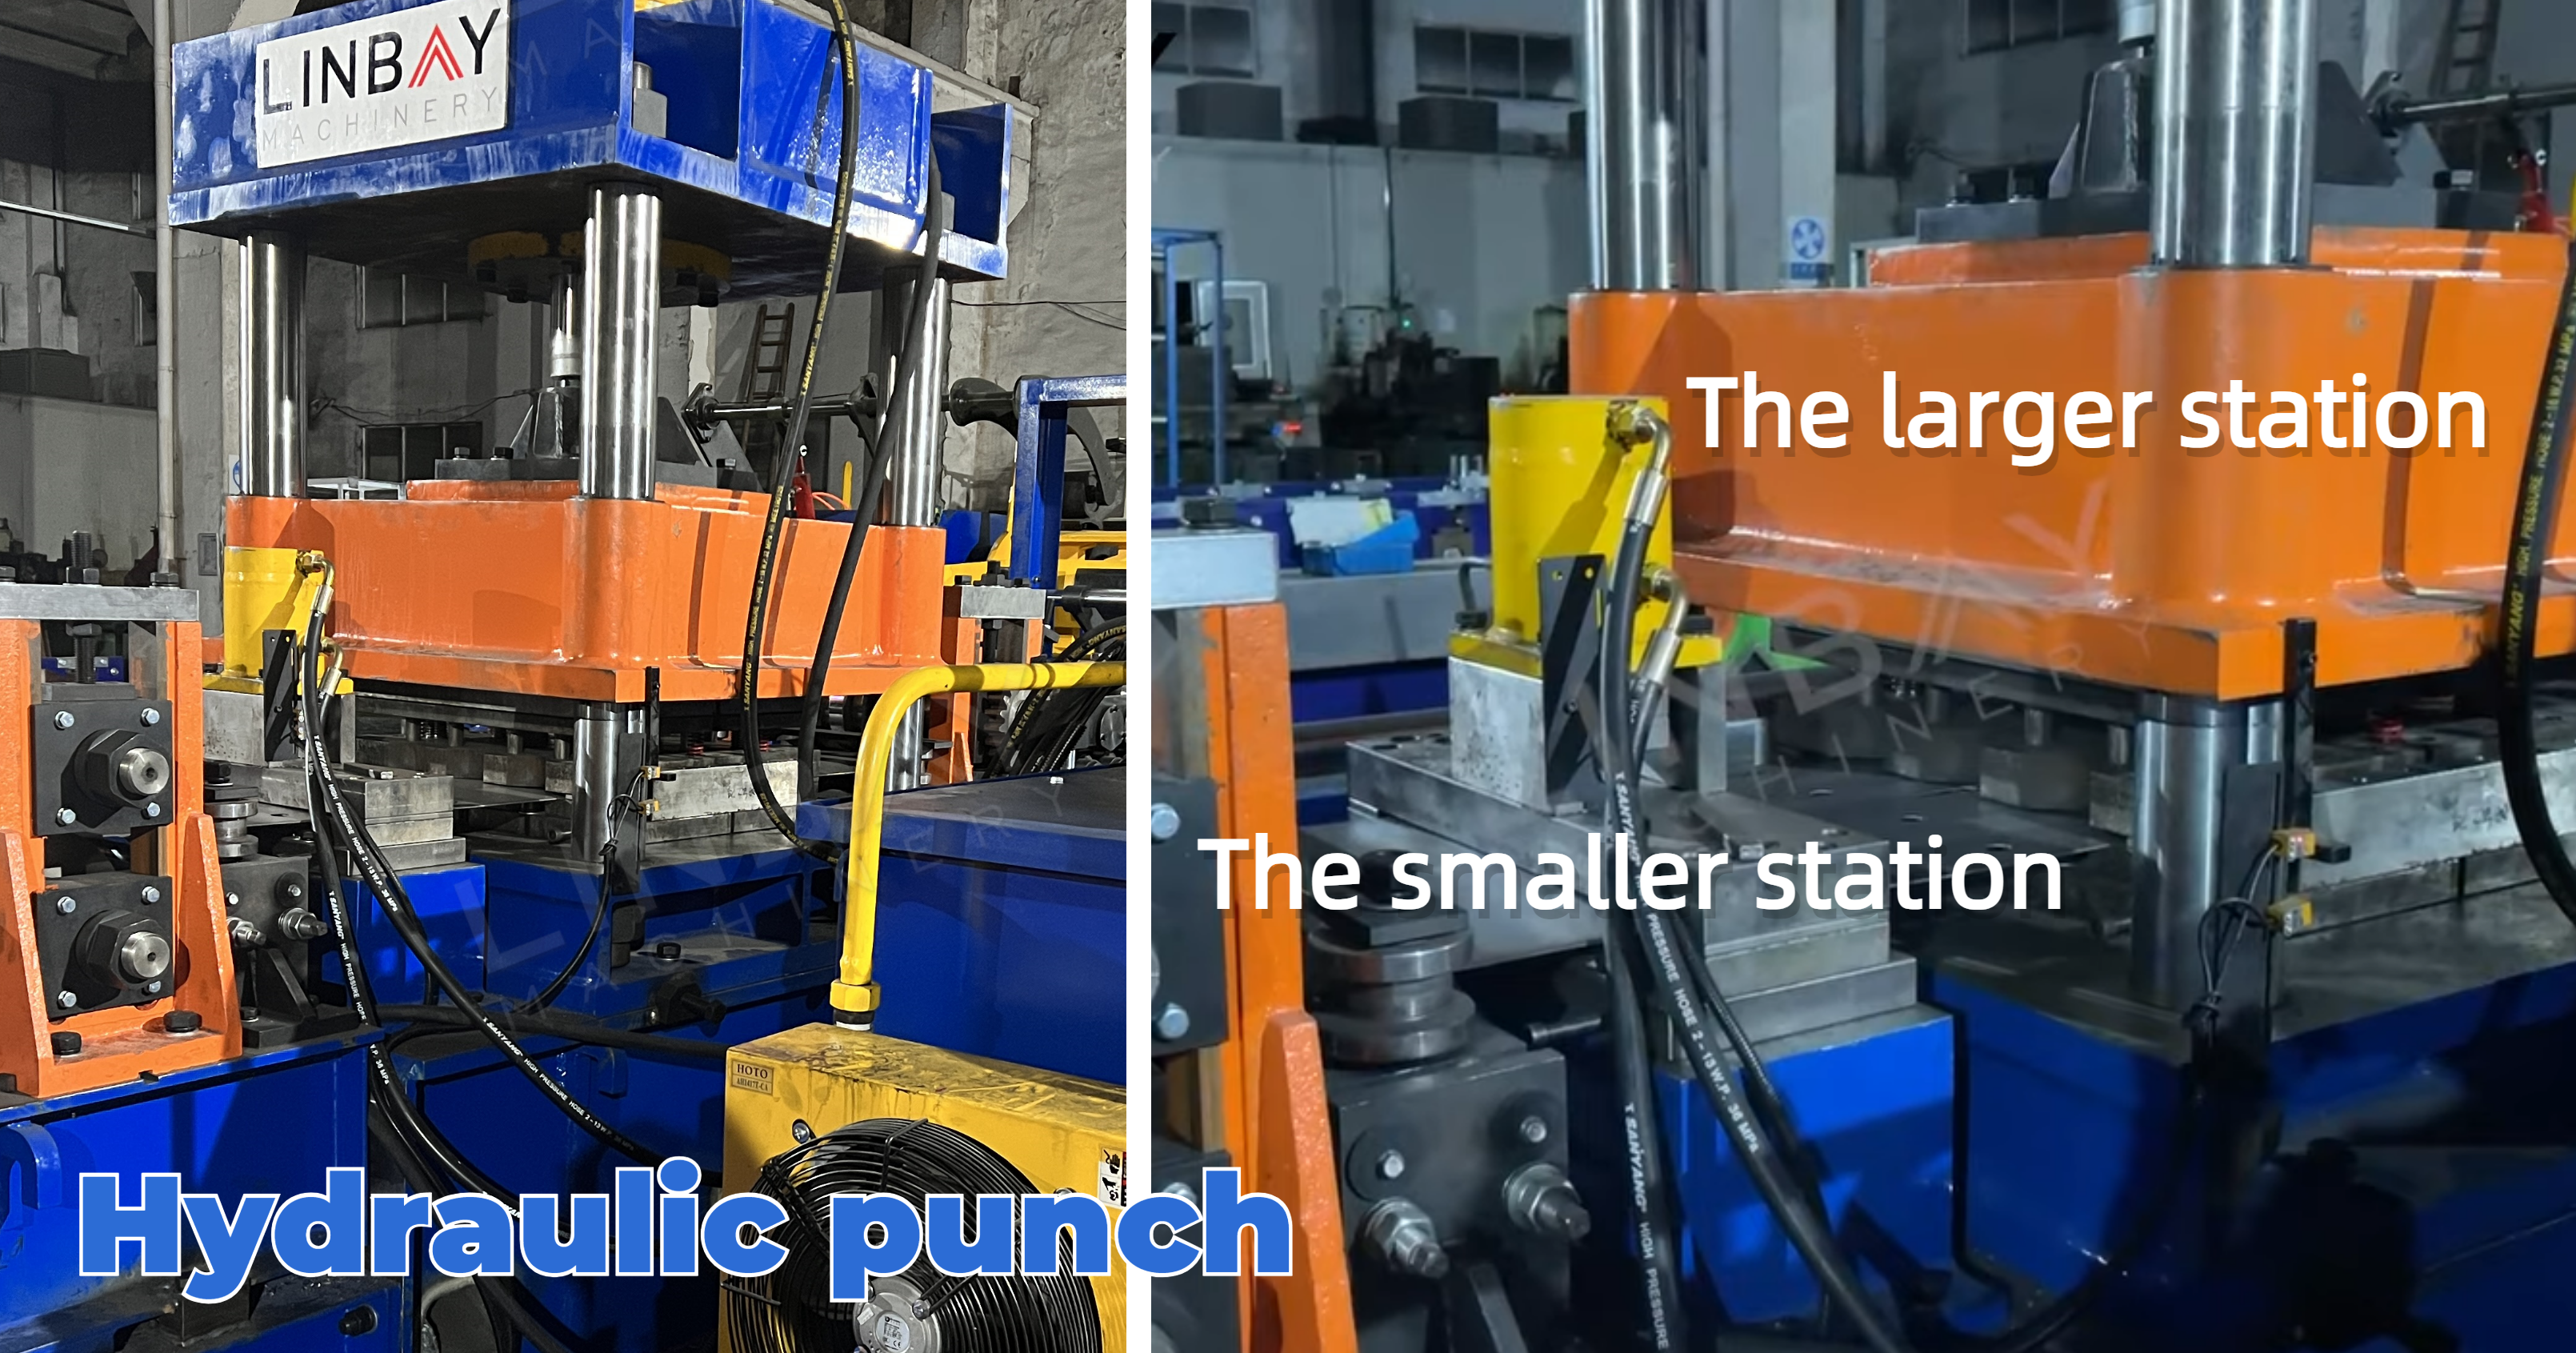
Per ottimizzare l'efficienza e ridurre i costi, le operazioni di punzonatura possono essere suddivise tra due matrici (due stazioni). La stazione più grande può punzonare fino a 16 fori contemporaneamente, mentre la seconda stazione gestisce i fori che si presentano una sola volta per trave.
Macchina profilatrice
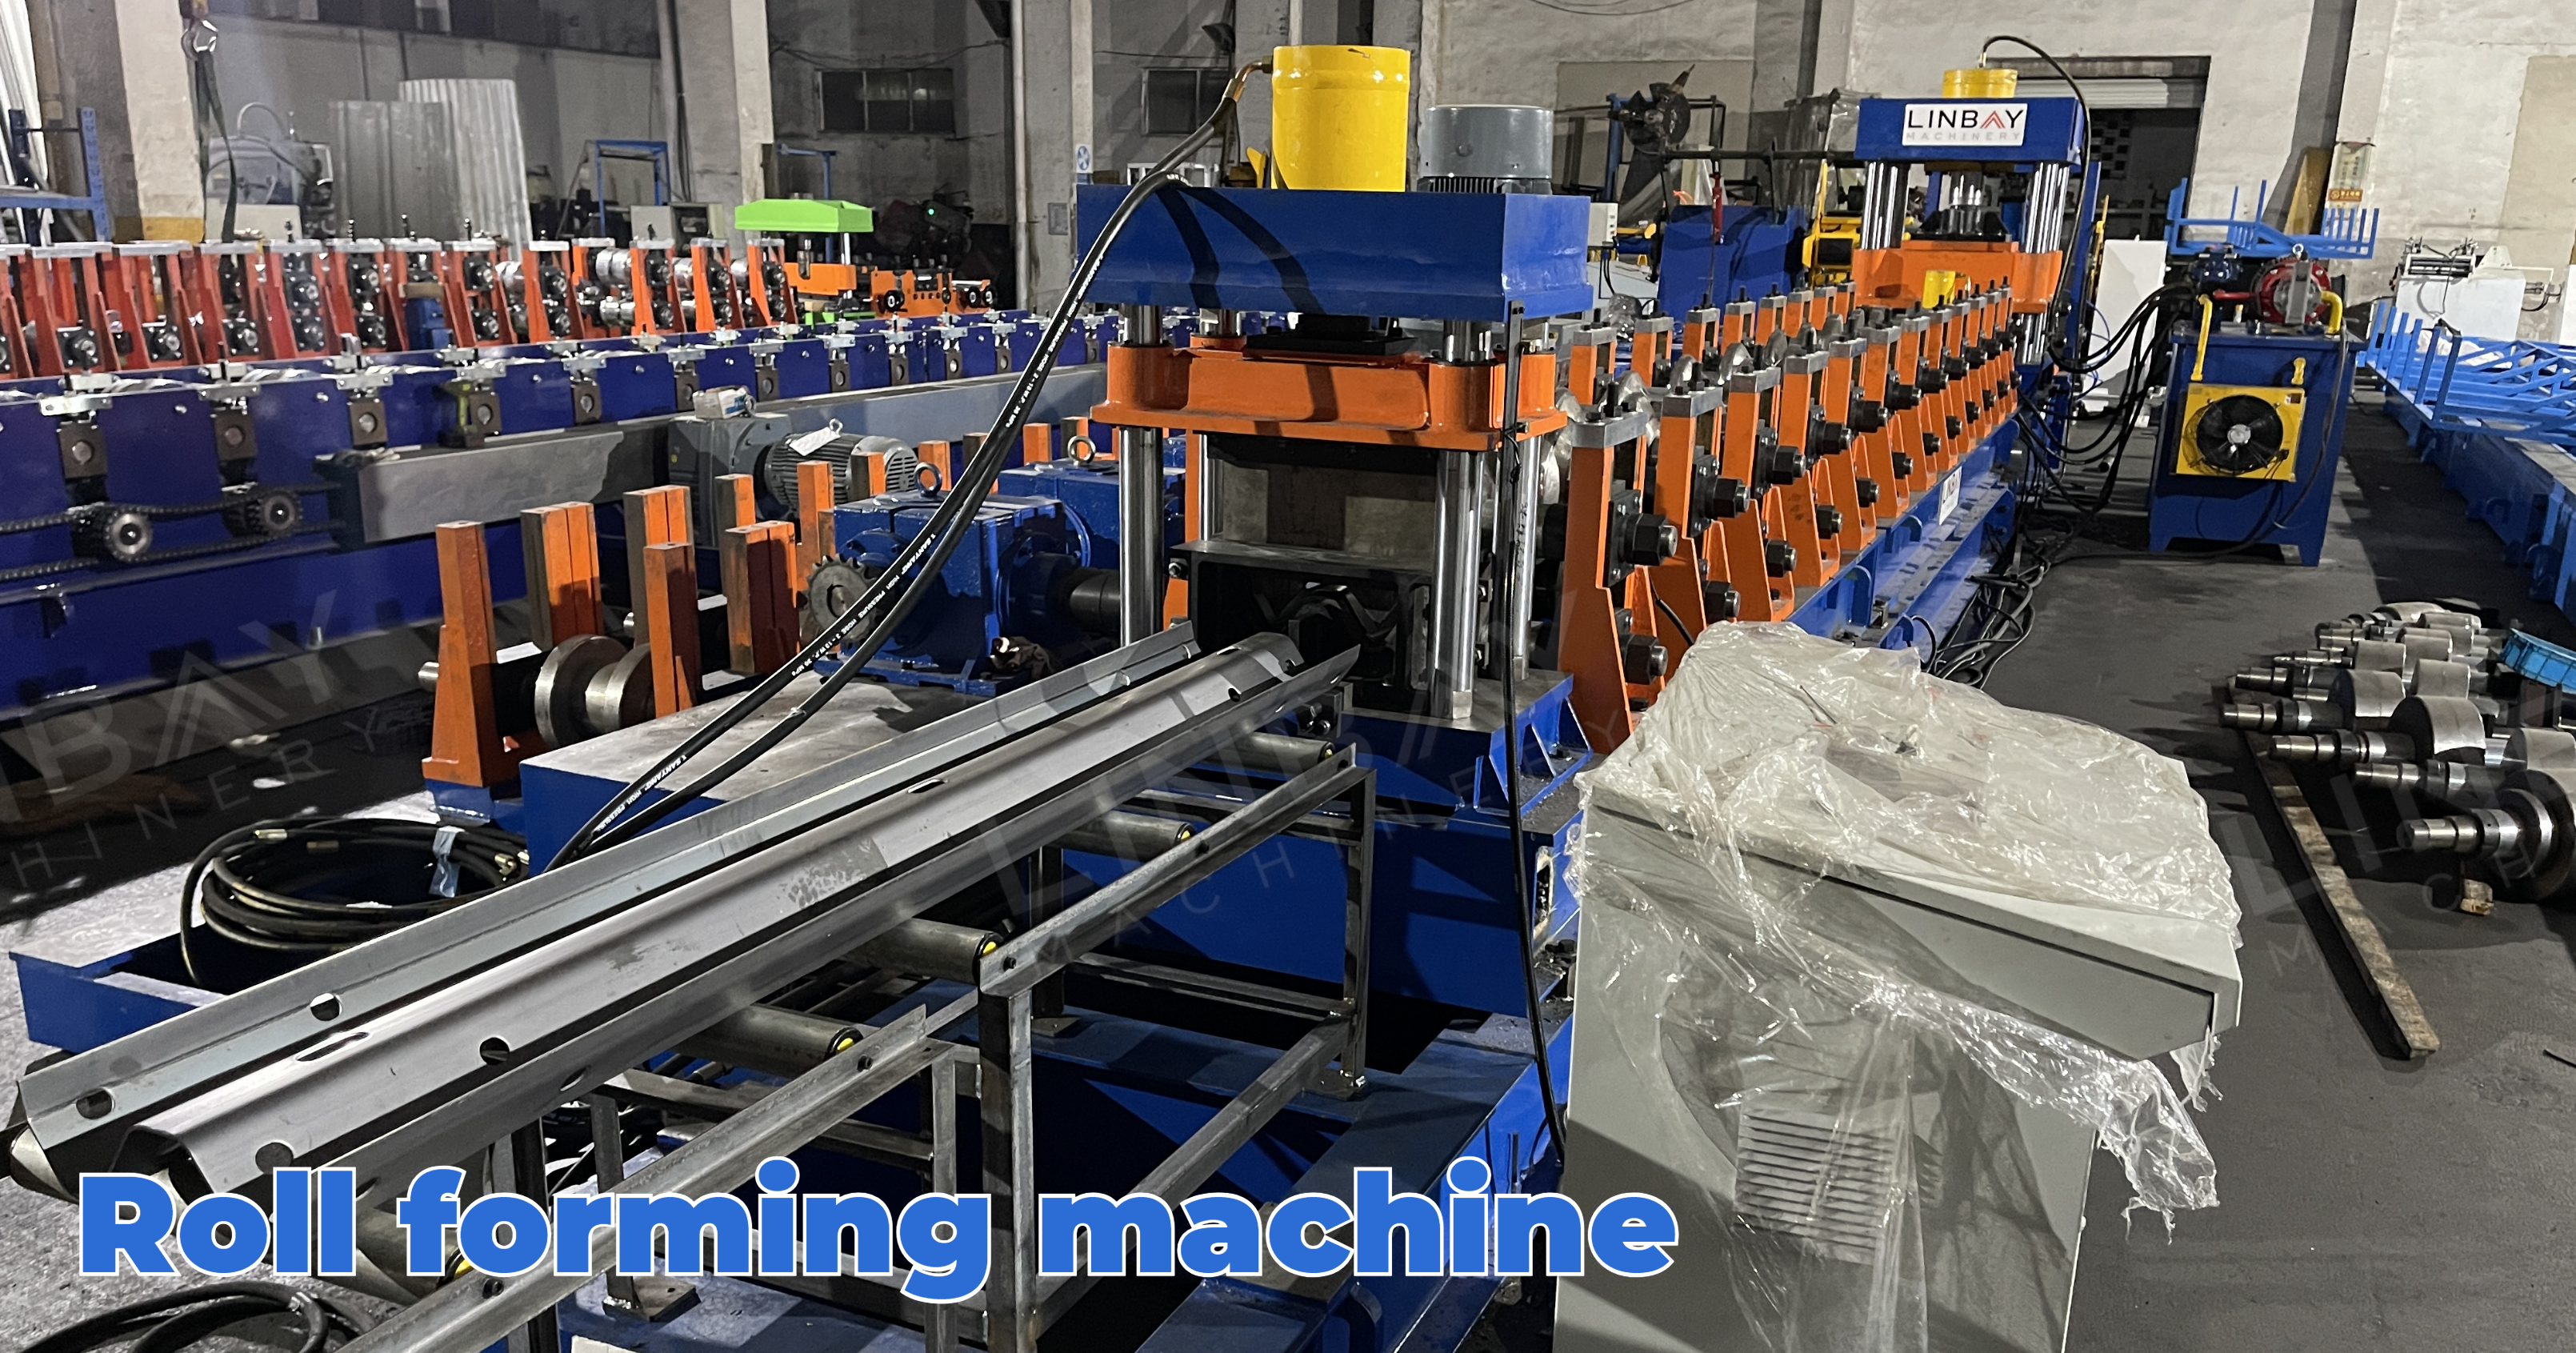
Questa profilatrice è realizzata con un telaio in ghisa, che utilizza alberi cardanici per collegare i rulli di formatura e il riduttore. Questa progettazione garantisce durata e soddisfa efficacemente le esigenze di formatura di pannelli per guardrail con spessori compresi tra 2 e 4 mm. La bobina di acciaio passa attraverso una serie di 12 stazioni di formatura per ottenere la forma precisa delineata nei disegni.
macchina da taglio idraulica
Poiché il taglio avviene dopo la formatura, la matrice di taglio deve corrispondere alla forma della trave a W per ridurre al minimo le bave e la deformazione dei bordi. Progettato per il funzionamento a arresto e taglio della macchina da taglio, il processo di formatura si interrompe brevemente durante il taglio.
Soluzione pretagliata vs. soluzione post-taglio
Velocità di produzione:Normalmente, le travi dei guardrail hanno una lunghezza di 4 metri. Il pretaglio avviene a una velocità di 12 metri al minuto, con una conseguente produzione di 180 travi all'ora. Il post-taglio procede a 6 metri al minuto, producendo 90 travi all'ora.
Riduzione degli sprechi:Durante il taglio, il metodo di pretaglio non produce alcuno spreco o perdita. Al contrario, il metodo di post-taglio genera uno spreco di 18-20 mm per taglio, come specificato nel progetto.
Lunghezza del layout di linea:Nel metodo di pretaglio, dopo il taglio è necessaria una piattaforma di trasferimento, il che può comportare una configurazione della linea di produzione leggermente più lunga rispetto al metodo di posttaglio.
Impatto sulla durata del rotolo:Il metodo di post-taglio offre una maggiore durata dei rulli durante la lavorazione di acciai di grosso spessore e ad alta resistenza, poiché il bordo anteriore del metodo di pre-taglio impatta sui rulli di formatura ad ogni pezzo.
Lunghezza minima:
Nel metodo di pretaglio, è richiesto un quantitativo minimo di taglio per garantire che almeno tre serie di rulli di formatura siano a contatto con la bobina di acciaio. Ciò assicura un attrito sufficiente a spingere la bobina in avanti. Nel metodo di posttaglio, invece, non vi è alcuna limitazione sulla lunghezza minima di taglio, poiché la profilatrice è sempre carica di bobina di acciaio. Dato che la lunghezza della trave a W è in genere di circa 4 metri, superando il requisito minimo di lunghezza, la scelta tra il metodo di pretaglio e quello di posttaglio per questa profilatrice non presenta particolari problematiche.
Un gentile consiglio:
Raccomandiamo ai nostri clienti di scegliere una linea di produzione adeguata in base alle loro esigenze di volume di produzione. Per i fornitori di profili per guardrail, il metodo di pretaglio è consigliabile. Sebbene il metodo di pretaglio abbia un costo leggermente superiore rispetto al metodo di post-taglio, i suoi vantaggi in termini di produttività possono compensare rapidamente questo svantaggio di prezzo.
Se state effettuando un appalto per un progetto di costruzione stradale, il metodo di post-taglio è più adatto. Richiede meno spazio e ha un costo leggermente inferiore.
1. Svolgitore

2. Alimentazione

3. Pugno

4. Supporti per la profilatura a rulli

5. Sistema di guida

6. Sistema di taglio

Altri

Tavolo esterno