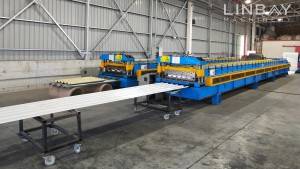
ໂປຣໄຟລ໌
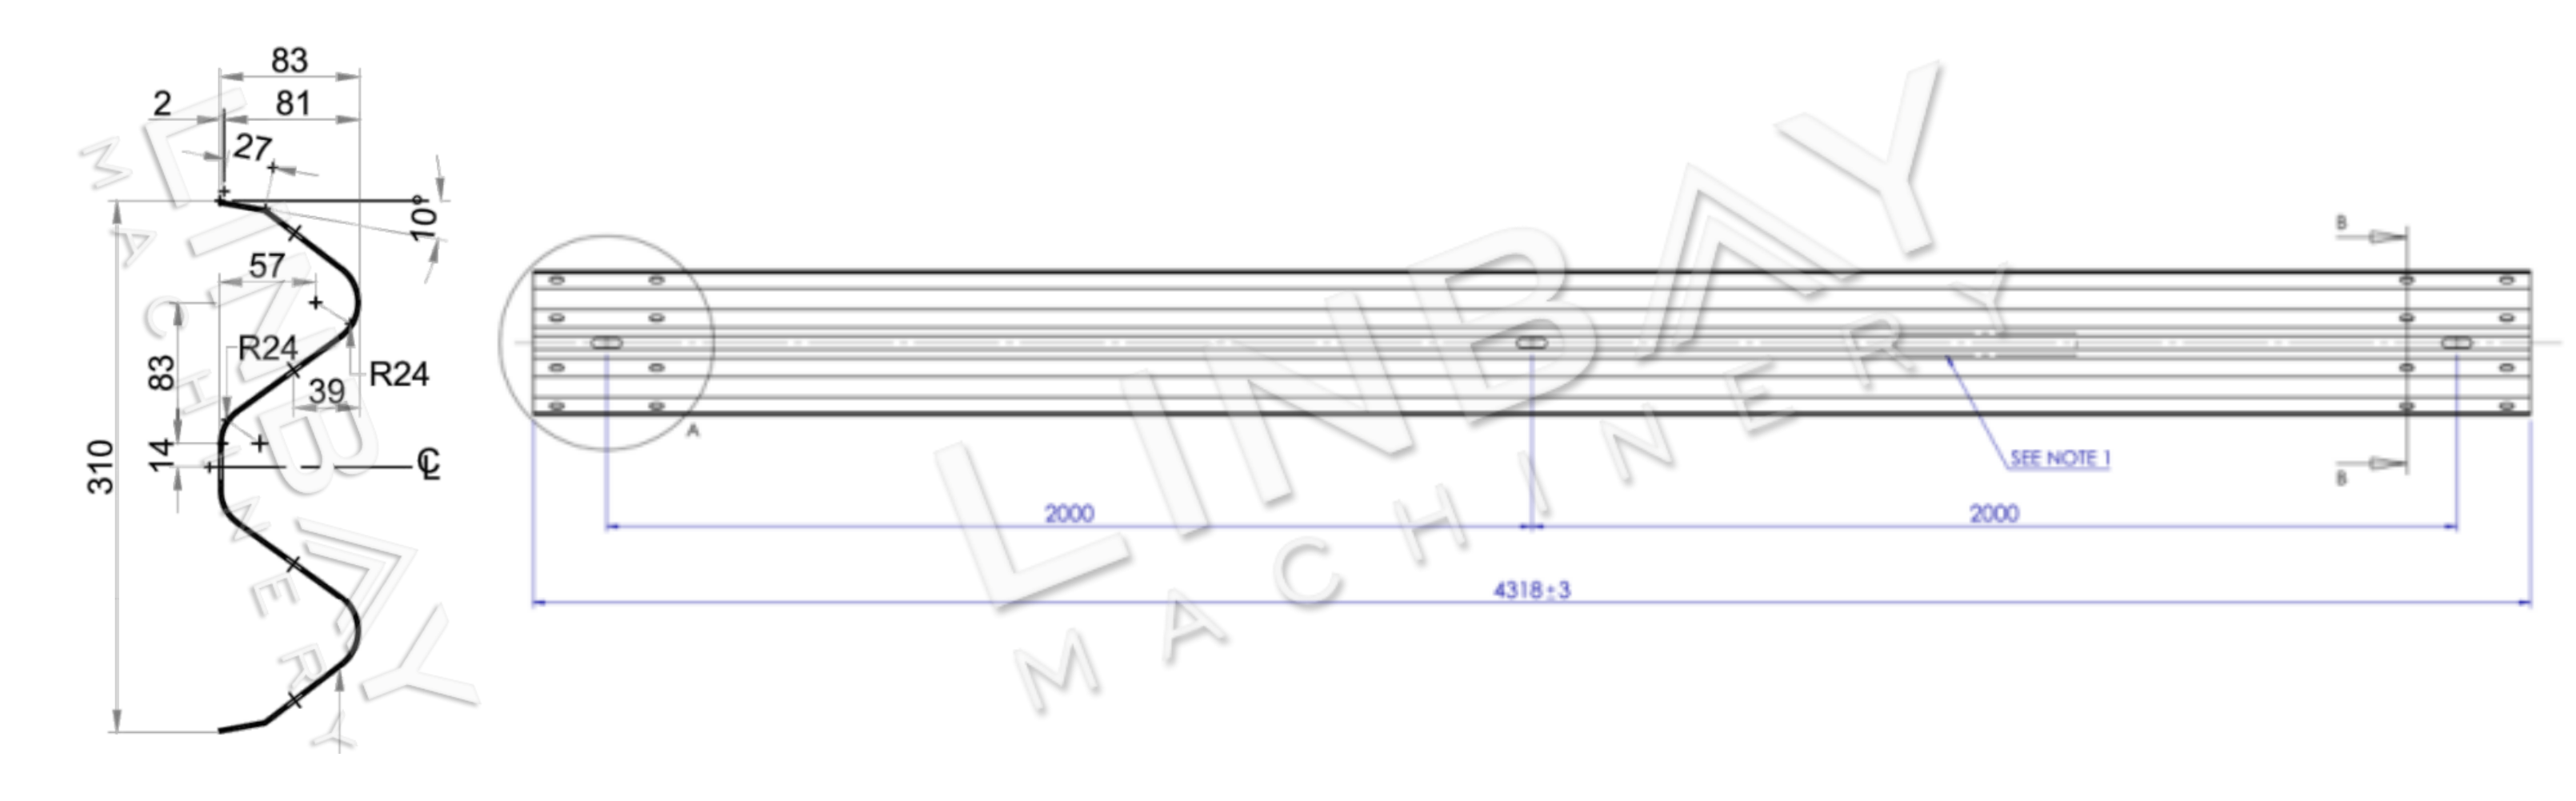
ຮາວກັ້ນລຳແສງຮູບຕົວ W ເປັນສິ່ງກີດຂວາງຄວາມປອດໄພທີ່ຖືກນຳໃຊ້ເລື້ອຍໆໃນໂຄງການວິສະວະກຳການຂົນສົ່ງຕ່າງໆ, ລວມທັງທາງຫຼວງ, ທາງດ່ວນ, ແລະ ຂົວ. ຊື່ຂອງມັນມາຈາກຮູບຊົງ "W", ເຊິ່ງມີລັກສະນະໂດດເດັ່ນດ້ວຍຍອດຄູ່. ຮາວກັ້ນນີ້ໂດຍທົ່ວໄປແມ່ນຜະລິດຈາກເຫຼັກກ້າສັງກະສີ ຫຼື ເຫຼັກມ້ວນຮ້ອນທີ່ມີຄວາມໜາ 2-4 ມມ.
ແຕ່ລະພາກສ່ວນຂອງຄານຮູບຕົວ W ມັກຈະມີຄວາມຍາວ 4 ແມັດ ແລະ ມາພ້ອມກັບຮູທີ່ເຈາະໄວ້ລ່ວງໜ້າຢູ່ທັງສອງສົ້ນເພື່ອຄວາມສະດວກໃນການຕິດຕັ້ງ. ອີງຕາມຄວາມຕ້ອງການຂອງລູກຄ້າກ່ຽວກັບຄວາມໄວໃນການຜະລິດ ແລະ ພື້ນທີ່ທີ່ມີຢູ່, ພວກເຮົາສະເໜີວິທີແກ້ໄຂການເຈາະຮູທີ່ສາມາດປັບແຕ່ງໄດ້ ເຊິ່ງສາມາດລວມເຂົ້າກັບສາຍການຜະລິດເຄື່ອງມ້ວນຫຼັກໄດ້ຢ່າງບໍ່ມີຂໍ້ບົກຜ່ອງ.
ກໍລະນີຕົວຈິງ - ພາລາມິເຕີທາງເທັກນິກຫຼັກ
ແຜນວາດການໄຫຼ: ເຄື່ອງຫຼຸດທໍ່ໄຮໂດຼລິກ - ເຄື່ອງນຳທາງ - ເຄື່ອງປັບລະດັບ - ເຄື່ອງເຈາະໄຮໂດຼລິກ - ເຄື່ອງມ້ວນ - ໂຕະຕັດໄຮໂດຼລິກ
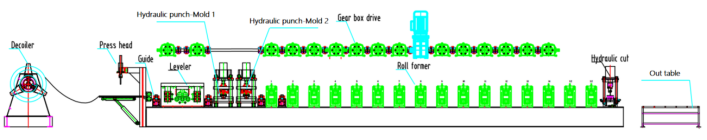
1. ຄວາມໄວສາຍ: 0-8 ແມັດ/ນາທີ, ສາມາດປັບໄດ້
2. ວັດສະດຸທີ່ເໝາະສົມ: ເຫຼັກມ້ວນຮ້ອນ, ເຫຼັກມ້ວນເຢັນ
3. ຄວາມໜາຂອງວັດສະດຸ: 2-4 ມມ
4. ເຄື່ອງມ້ວນຮູບ: ໂຄງສ້າງເຫຼັກຫລໍ່ ແລະ ຂໍ້ຕໍ່ທົ່ວໄປ
5. ລະບົບຂັບຂີ່: ລະບົບຂັບເຄື່ອນເກຍທີ່ມີເພົາ cardan ຮ່ວມທົ່ວໄປ.
6. ລະບົບການຕັດ: ຕັດກ່ອນການປັ້ນເປັນຮູບມ້ວນ, ຕົວປັ້ນເປັນຮູບມ້ວນບໍ່ຢຸດເມື່ອຕັດ.
ເຄື່ອງຈັກ
1. ເຄື່ອງຫຼຸດແຮງດັນ * 1
2. ເຄື່ອງປັບລະດັບ (ຕິດຕັ້ງຢູ່ໃນເຄື່ອງມ້ວນ) * 1
3. ເຄື່ອງເຈາະໄຮໂດຼລິກ * 1
4. ເຄື່ອງມ້ວນຮູບ * 1
5. ເຄື່ອງຕັດໄຮໂດຼລິກ * 1
6. ໂຕະອອກ * 2
7. ຕູ້ຄວບຄຸມ PLC * 1
8. ສະຖານີໄຮໂດຼລິກ * 2
9. ກ່ອງອາໄຫຼ່ (ຟຣີ) * 1
ຂະໜາດພາຊະນະ: 2x40GP
ກໍລະນີຕົວຈິງ - ລາຍລະອຽດ
ເຄື່ອງຕັດທໍ່ໄຮໂດຼລິກ
ເຄື່ອງຫຼຸດແຮງບິດມາພ້ອມກັບຄຸນສົມບັດຄວາມປອດໄພທີ່ສຳຄັນສອງຢ່າງຄື: ແຂນກົດ ແລະ ຕົວຍຶດຂົດລວດດ້ານນອກ. ເມື່ອປ່ຽນຂົດລວດ, ແຂນກົດຈະຍຶດຂົດລວດໄວ້ເພື່ອປ້ອງກັນບໍ່ໃຫ້ມັນງໍຂຶ້ນ ແລະ ເຮັດໃຫ້ເກີດການບາດເຈັບຕໍ່ຜູ້ອອກແຮງງານ. ຕົວຍຶດຂົດລວດດ້ານນອກຮັບປະກັນວ່າຂົດລວດຈະບໍ່ເລື່ອນ ແລະ ຕົກລົງໃນລະຫວ່າງຂະບວນການຄາຍ.
ເຄື່ອງຫຼຸດແຮງດັນໄຟຟ້າມີກົນໄກການຂະຫຍາຍແກນສີ່ຊິ້ນມາດຕະຖານທີ່ສາມາດປັບໃຫ້ພໍດີກັບເສັ້ນຜ່າສູນກາງພາຍໃນຂອງຂົດລວດທີ່ແຕກຕ່າງກັນ, ຕັ້ງແຕ່ 460 ມມ ຫາ 520 ມມ.
ຫົວປັບລະດັບ ແລະ ຫົວກົດ
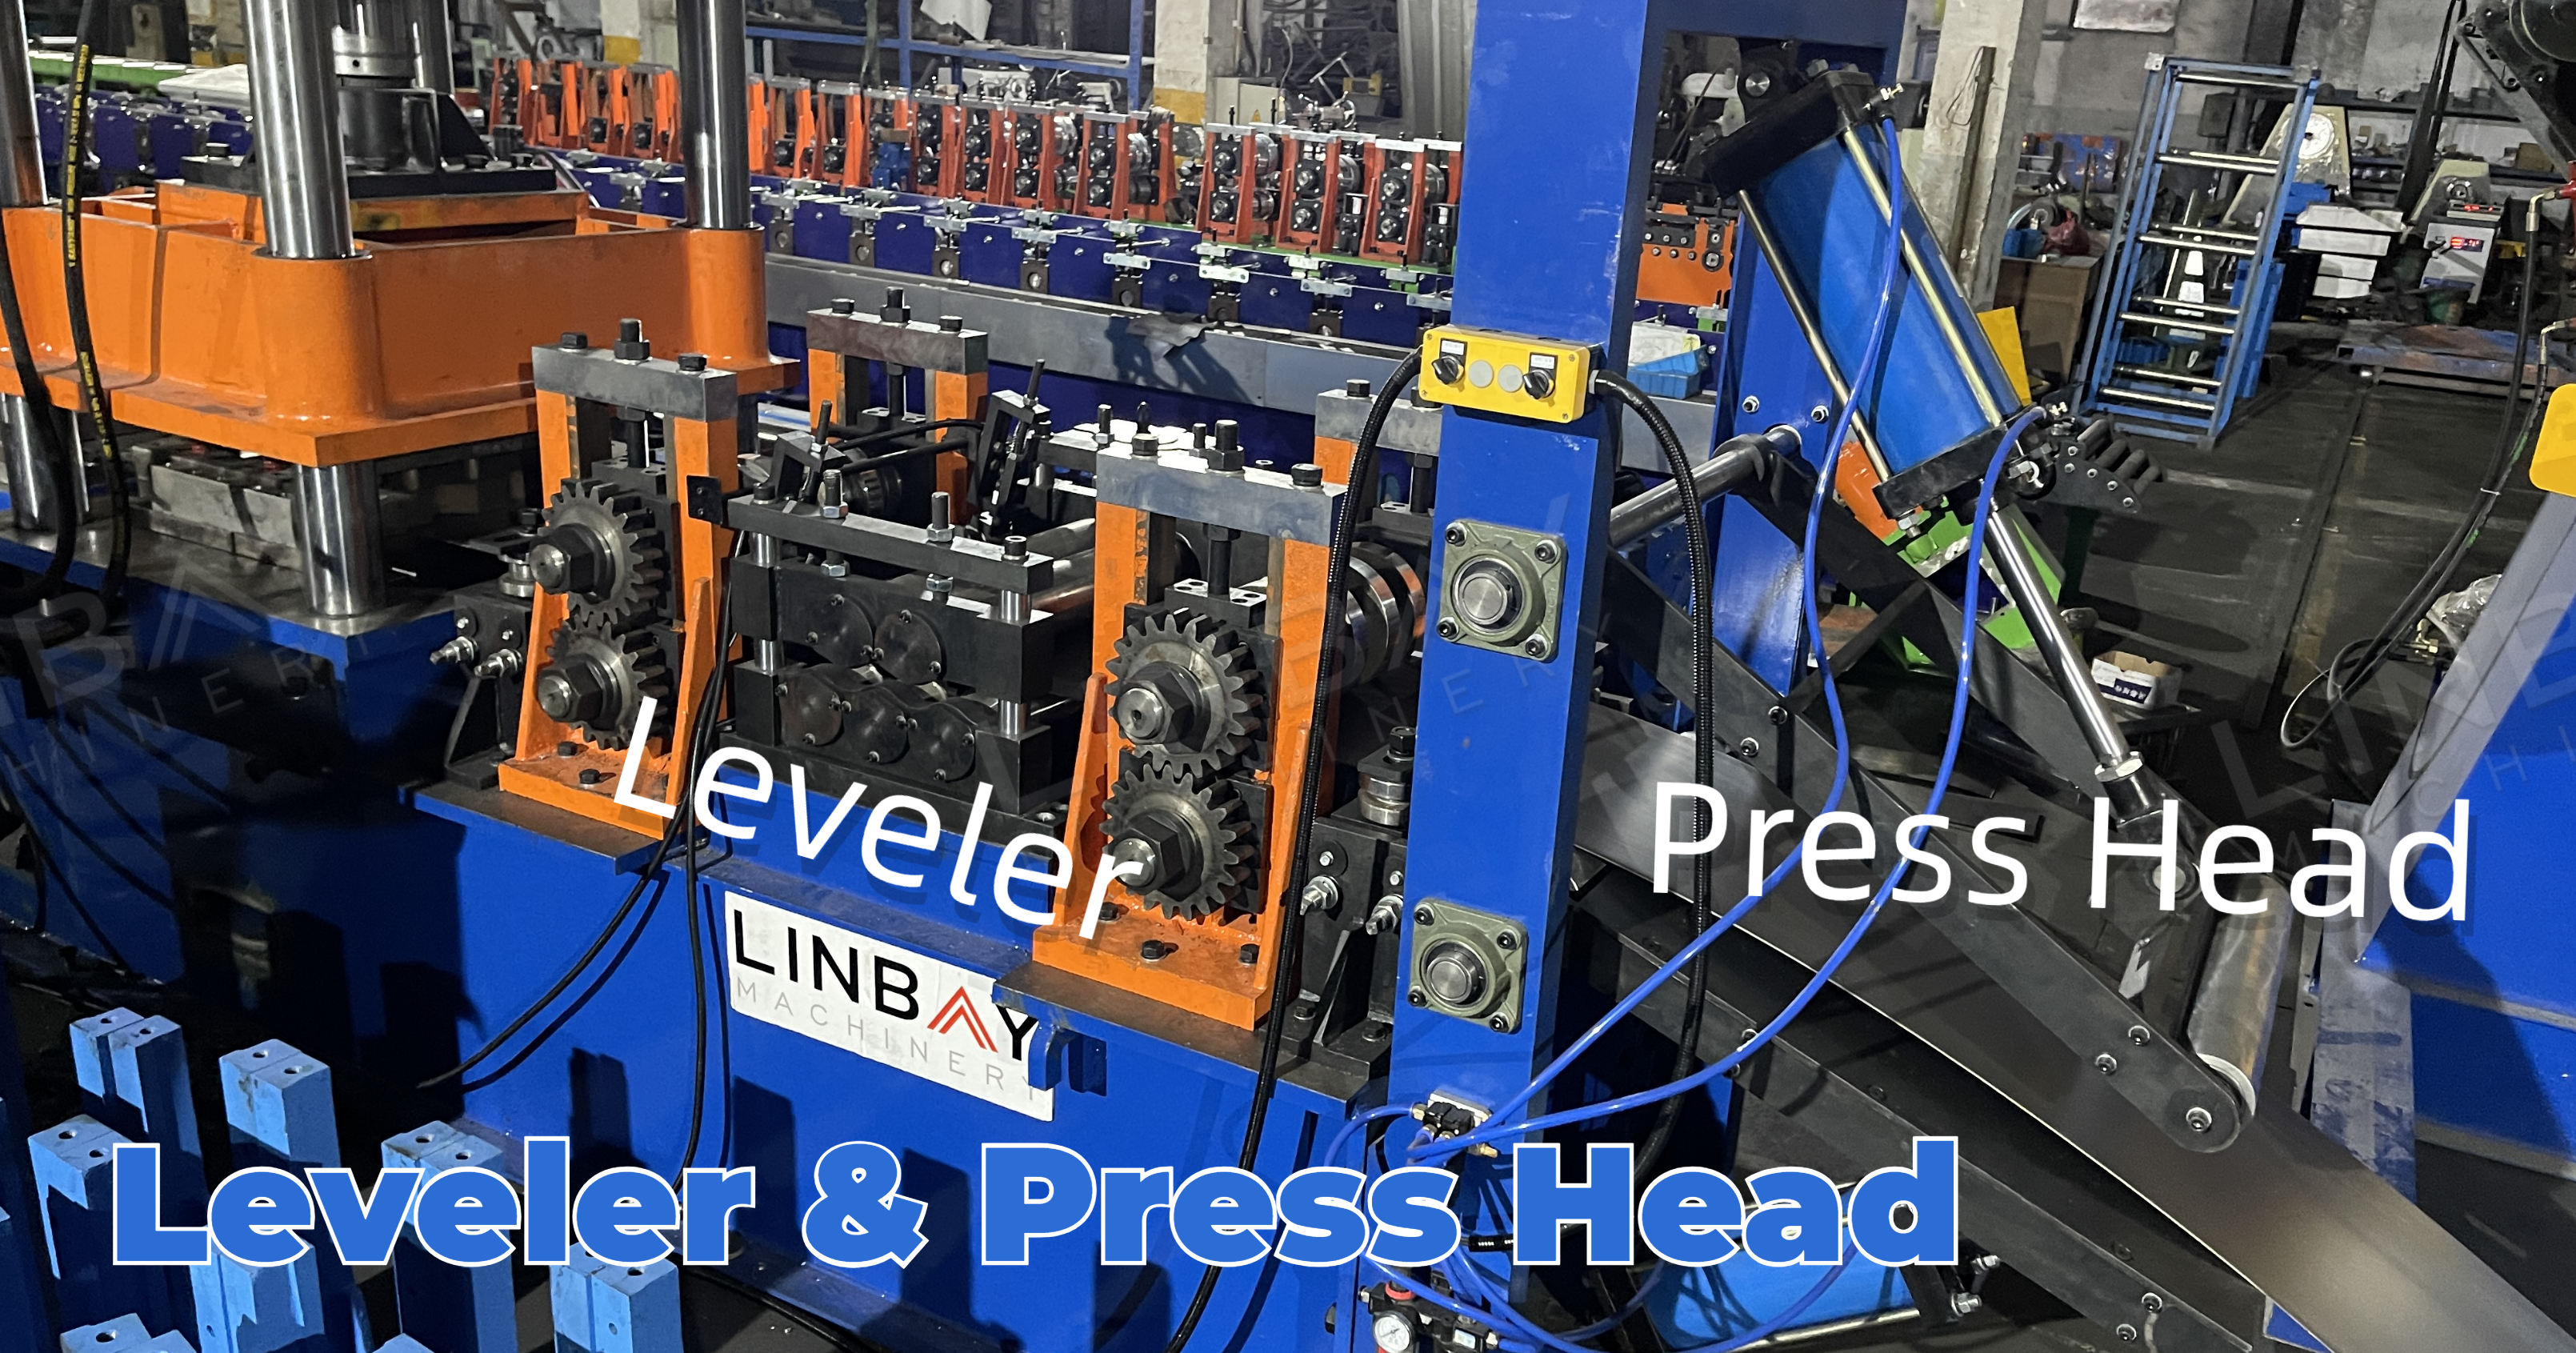
ແພລດຟອມທີ່ຕັ້ງຢູ່ທາງໜ້າຂອງເຄື່ອງປັບລະດັບ, ສາມາດປັບໄດ້ຕັ້ງຂຶ້ນຜ່ານແຖບໄຮໂດຼລິກ, ຊ່ວຍໃນການນຳພາຂົດລວດເຂົ້າໄປໃນສາຍການຜະລິດ.
ສຳລັບໂປຣໄຟລ໌ທີ່ມີຄວາມໜາເກີນ 1.5 ມມ ທີ່ຕ້ອງການການເຈາະ, ມັນເປັນສິ່ງສຳຄັນທີ່ຈະໃຊ້ເຄື່ອງປັບລະດັບເພື່ອເຮັດໃຫ້ຂົດລວດຮາບພຽງ ແລະ ບັນເທົາຄວາມກົດດັນພາຍໃນເພື່ອໃຫ້ໄດ້ຄວາມໜາສະໝໍ່າສະເໝີ, ເຊິ່ງຊ່ວຍເພີ່ມຄຸນນະພາບການເຈາະ ແລະ ການຂຶ້ນຮູບ. ໃນສະຖານະການນີ້, ເຄື່ອງປັບລະດັບຈະຖືກລວມເຂົ້າກັບເຄື່ອງຂຶ້ນຮູບມ້ວນຫຼັກ, ໂດຍໃຊ້ພື້ນຖານດຽວກັນຮ່ວມກັນ.
ເພື່ອຕອບສະໜອງຄວາມຕ້ອງການຄວາມໄວໃນການຜະລິດທີ່ສູງຂຶ້ນ, ພວກເຮົາສະໜອງເຄື່ອງປັບລະດັບແບບດ່ຽວທີ່ຊ່ວຍເພີ່ມຄວາມໄວໃນການປັບລະດັບໄດ້ເລັກນ້ອຍ, ເຖິງແມ່ນວ່າມັນຈະຂະຫຍາຍຄວາມຍາວທັງໝົດຂອງສາຍການຜະລິດປະມານ 3 ແມັດກໍຕາມ.
ເຂັມຕອກໄຮໂດຼລິກ
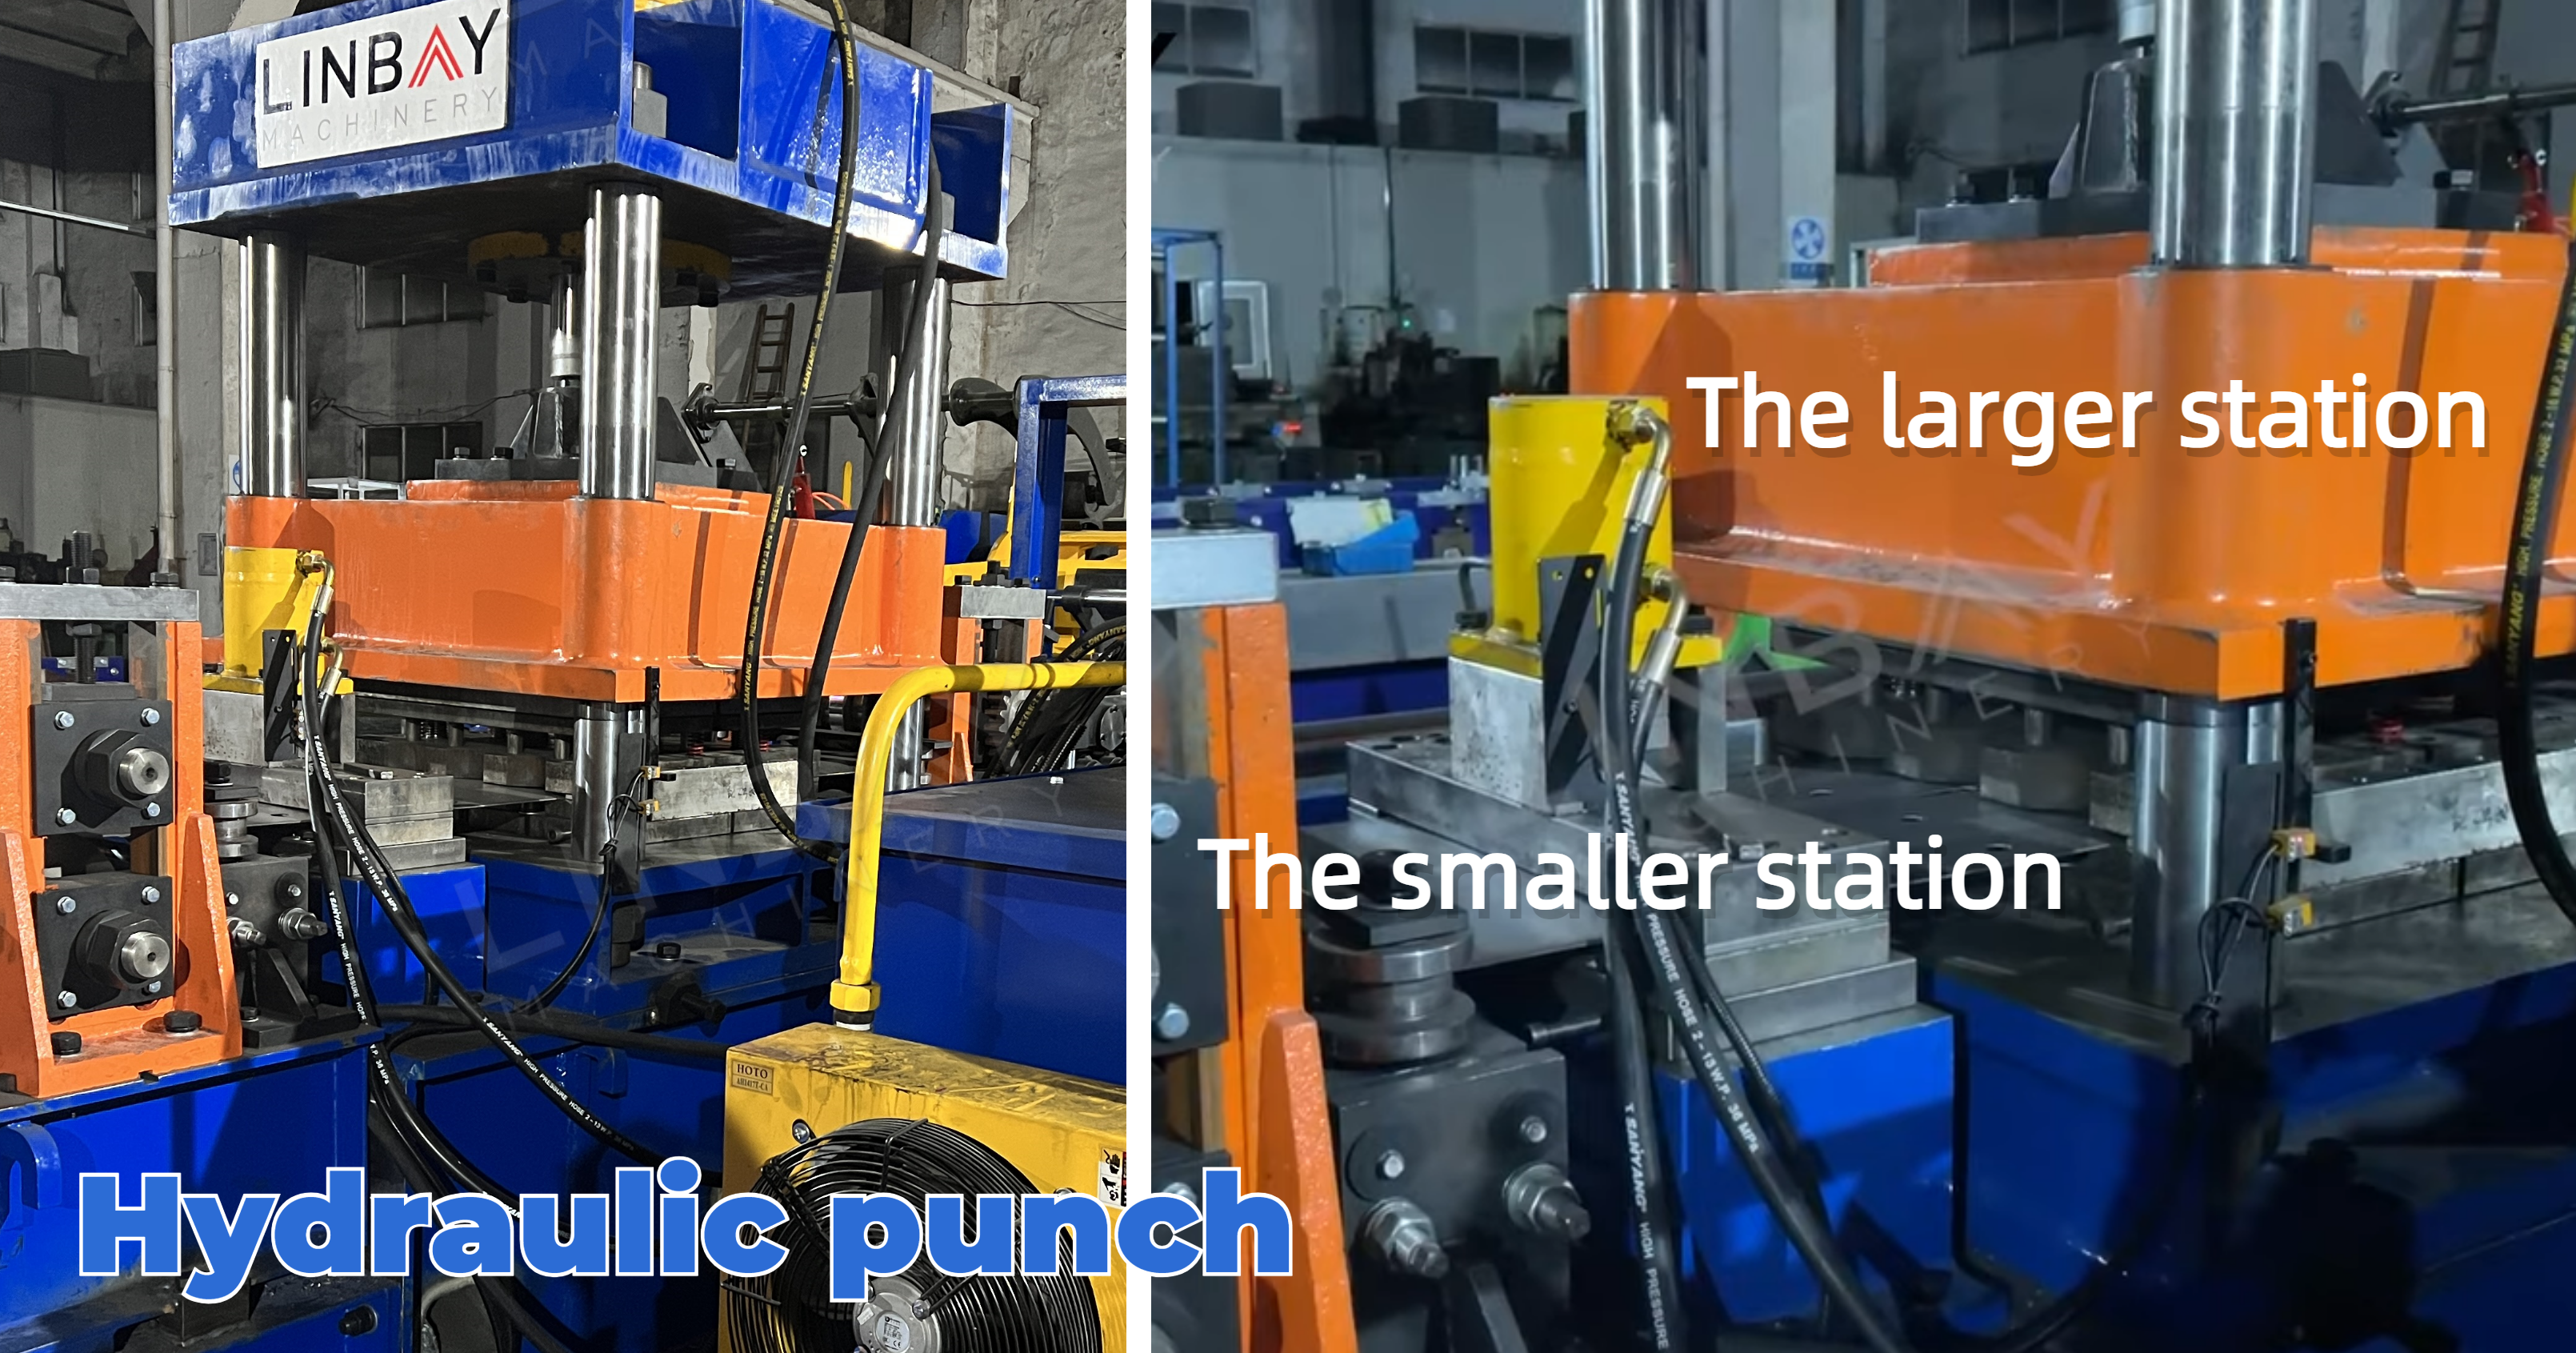
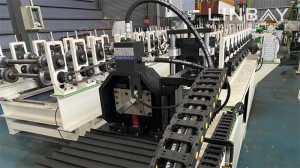
ເພື່ອປະສິດທິພາບ ແລະ ປະສິດທິພາບດ້ານຕົ້ນທຶນ, ການເຈາະສາມາດແບ່ງອອກລະຫວ່າງສອງແມ່ພິມ (ສອງສະຖານີ). ສະຖານີທີ່ໃຫຍ່ກວ່າສາມາດເຈາະຮູໄດ້ເຖິງ 16 ຮູພ້ອມໆກັນ, ໃນຂະນະທີ່ສະຖານີທີສອງຈັດການກັບຮູທີ່ເກີດຂຶ້ນພຽງຄັ້ງດຽວຕໍ່ຄານ.
ເຄື່ອງມ້ວນຂຶ້ນຮູບ
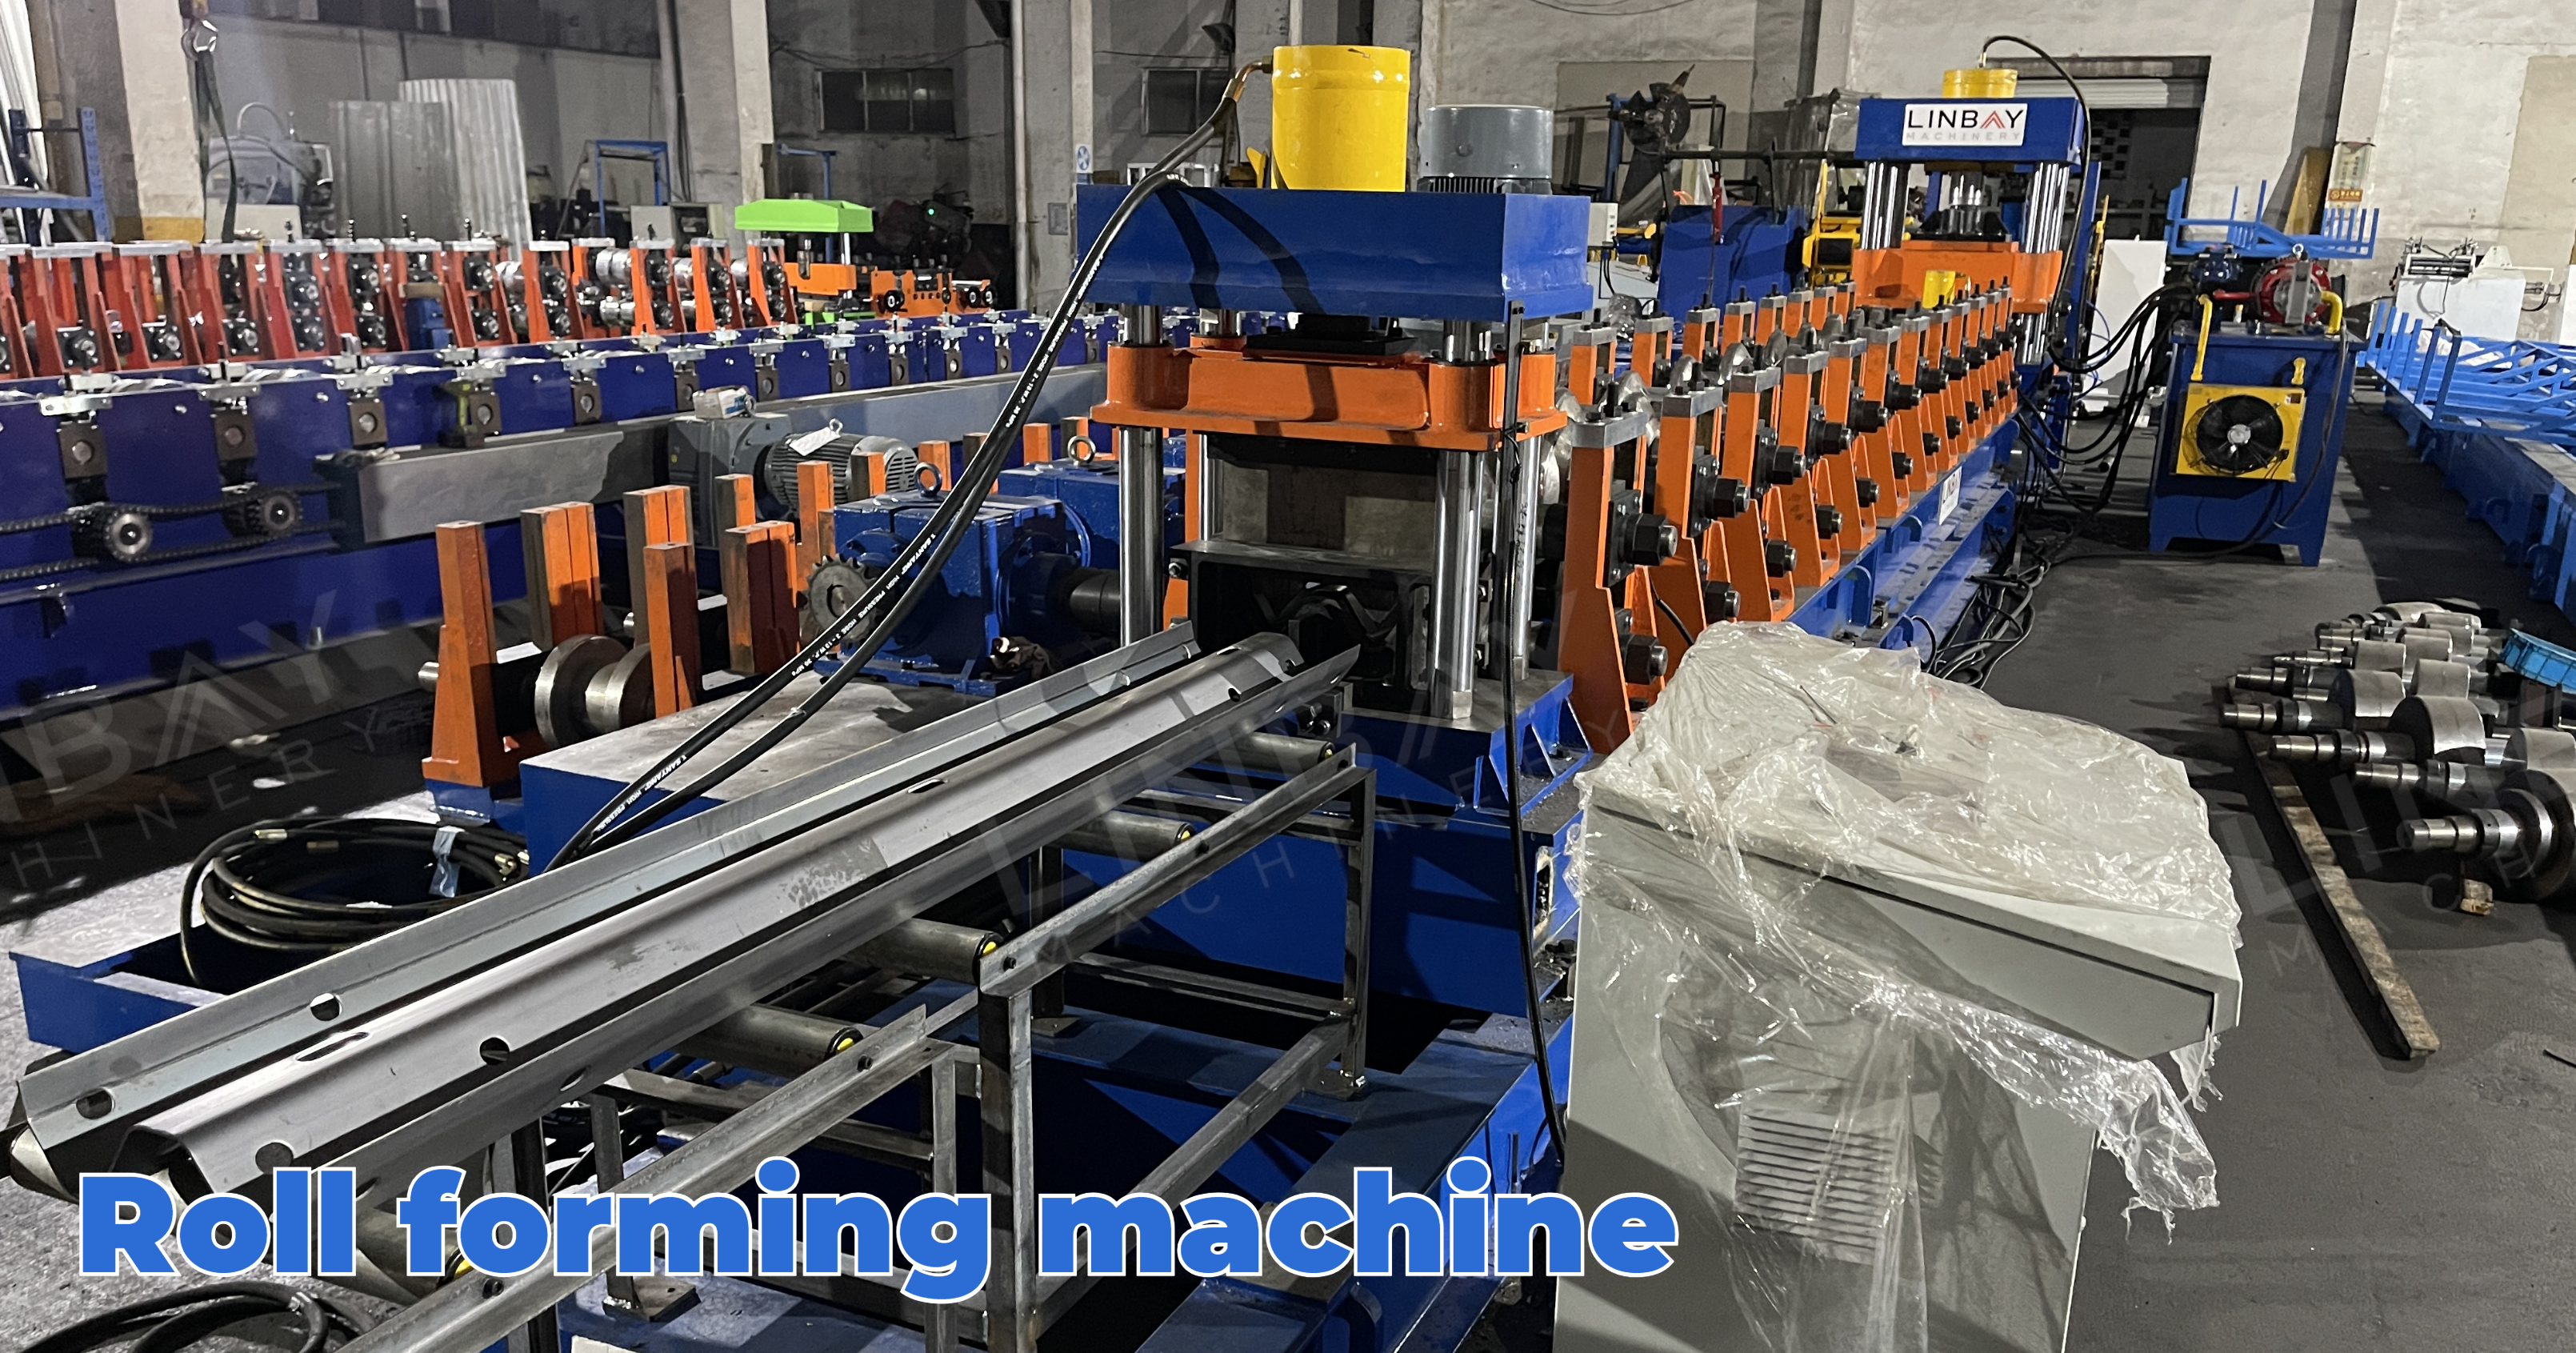
ເຄື່ອງມ້ວນເຫຼັກນີ້ຖືກສ້າງຂຶ້ນດ້ວຍໂຄງເຫຼັກຫຼໍ່, ໂດຍໃຊ້ເພົາທົ່ວໄປເພື່ອເຊື່ອມຕໍ່ລູກກິ້ງຂຶ້ນຮູບ ແລະ ກ່ອງເກຍ. ການອອກແບບນີ້ຮັບປະກັນຄວາມທົນທານ ແລະ ຕອບສະໜອງຄວາມຕ້ອງການຂອງແຜງຮາວປ້ອງກັນທີ່ມີຄວາມໜາຕັ້ງແຕ່ 2 ຫາ 4 ມມ. ເຫຼັກຂົດລວດຈະກ້າວຜ່ານຊຸດຂອງສະຖານີຂຶ້ນຮູບ 12 ແຫ່ງເພື່ອໃຫ້ໄດ້ຮູບຮ່າງທີ່ແນ່ນອນຕາມທີ່ລະບຸໄວ້ໃນແບບແຕ້ມ.
ເຄື່ອງຕັດໄຮໂດຼລິກ
ເນື່ອງຈາກການຕັດເກີດຂຶ້ນຫຼັງຈາກການຂຶ້ນຮູບແລ້ວ, ແມ່ພິມຕັດຕ້ອງກົງກັບຮູບຮ່າງຂອງລຳແສງຮູບຕົວ W ເພື່ອຫຼຸດຜ່ອນຄວາມຂຸ້ນ ແລະ ການຜິດຮູບຂອງຂອບ. ຖືກອອກແບບມາສຳລັບການຢຸດແລະຕັດຂອງເຄື່ອງຕັດ, ຂະບວນການຂຶ້ນຮູບຈະຢຸດຊົ່ວຄາວໃນລະຫວ່າງການຕັດ.
ນ້ຳຢາກ່ອນຕັດ VS ນ້ຳຢາຫຼັງຕັດ
ຄວາມໄວໃນການຜະລິດ:ໂດຍປົກກະຕິແລ້ວ, ຄານກັນຮົ້ວມີຄວາມຍາວ 4 ແມັດ. ການຕັດກ່ອນເຮັດວຽກດ້ວຍຄວາມໄວ 12 ແມັດຕໍ່ນາທີ, ເຊິ່ງເຮັດໃຫ້ອັດຕາການຜະລິດໄດ້ 180 ຄານຕໍ່ຊົ່ວໂມງ. ການຕັດຫຼັງຕັດແລ່ນດ້ວຍຄວາມໄວ 6 ແມັດຕໍ່ນາທີ, ເຊິ່ງເຮັດໃຫ້ຜົນຜະລິດໄດ້ 90 ຄານຕໍ່ຊົ່ວໂມງ.
ການຕັດການສູນເສຍ:ໃນລະຫວ່າງການຕັດ, ວິທີການຕັດກ່ອນການຕັດຈະບໍ່ສ້າງສິ່ງເສດເຫຼືອ ຫຼື ການສູນເສຍໃດໆ. ໃນທາງກົງກັນຂ້າມ, ວິທີການຫຼັງການຕັດຈະສ້າງສິ່ງເສດເຫຼືອ 18-20 ມມ ຕໍ່ການຕັດ, ຕາມທີ່ລະບຸໄວ້ໃນການອອກແບບ.
ຄວາມຍາວຂອງຮູບແບບເສັ້ນ:ໃນວິທີການຕັດກ່ອນ, ຈຳເປັນຕ້ອງມີແພລດຟອມການໂອນຫຼັງຈາກຕັດ, ເຊິ່ງອາດຈະເຮັດໃຫ້ຮູບແບບສາຍການຜະລິດຍາວຂຶ້ນເລັກນ້ອຍເມື່ອທຽບກັບວິທີການຫຼັງການຕັດ.
ຜົນກະທົບຕໍ່ອາຍຸການໃຊ້ງານຂອງມ້ວນ:ວິທີການຕັດຫຼັງການຕັດໃຫ້ອາຍຸການໃຊ້ງານຂອງລູກກິ້ງທີ່ດີກວ່າເມື່ອປຸງແຕ່ງເຫຼັກກ້າໜາ ແລະ ເຫຼັກກ້າທີ່ມີຄວາມແຂງແຮງສູງ, ຍ້ອນວ່າຂອບນຳໜ້າໃນວິທີການຕັດກ່ອນຈະສົ່ງຜົນກະທົບຕໍ່ລູກກິ້ງທີ່ຂຶ້ນຮູບກັບແຕ່ລະສ່ວນ.
ຄວາມຍາວຕໍ່າສຸດ:
ໃນວິທີການຕັດກ່ອນ, ມີຄວາມຕ້ອງການຄວາມຍາວຕັດຂັ້ນຕ່ຳເພື່ອຮັບປະກັນວ່າມີລູກກິ້ງຂຶ້ນຮູບຢ່າງໜ້ອຍສາມຊຸດຕິດກັບຂົດລວດເຫຼັກ. ສິ່ງນີ້ຮັບປະກັນແຮງສຽດທານທີ່ພຽງພໍເພື່ອຂັບເຄື່ອນຂົດລວດໄປຂ້າງໜ້າ. ຢ່າງໃດກໍຕາມ, ໃນວິທີການຕັດຫຼັງ, ບໍ່ມີຂໍ້ຈຳກັດກ່ຽວກັບຄວາມຍາວຕັດຂັ້ນຕ່ຳ ເນື່ອງຈາກເຄື່ອງມ້ວນຂຶ້ນຮູບມັກຈະເຕັມໄປດ້ວຍຂົດລວດເຫຼັກສະເໝີ. ເນື່ອງຈາກວ່າຄວາມຍາວຂອງຄານຮູບຕົວ W ໂດຍປົກກະຕິແລ້ວແມ່ນປະມານ 4 ແມັດ, ເຊິ່ງເກີນຄວາມຕ້ອງການຄວາມຍາວຂັ້ນຕ່ຳ, ຈຶ່ງບໍ່ມີຄວາມກັງວົນກ່ຽວກັບການເລືອກລະຫວ່າງວິທີການຕັດກ່ອນ ແລະ ຫຼັງການຕັດສຳລັບເຄື່ອງມ້ວນຂຶ້ນຮູບນີ້.
ຄໍາແນະນໍາທີ່ດີ:
ພວກເຮົາແນະນຳໃຫ້ລູກຄ້າຂອງພວກເຮົາເລືອກສາຍການຜະລິດທີ່ເໝາະສົມໂດຍອີງໃສ່ຄວາມຕ້ອງການດ້ານປະລິມານການຜະລິດຂອງເຂົາເຈົ້າ. ສຳລັບຜູ້ສະໜອງໂປຣໄຟລ໌ຄານຮາວປ້ອງກັນ, ວິທີການຕັດກ່ອນແມ່ນແນະນຳໃຫ້ໃຊ້. ເຖິງແມ່ນວ່າວິທີການຕັດກ່ອນມີຄ່າໃຊ້ຈ່າຍສູງກວ່າເລັກນ້ອຍເມື່ອທຽບກັບວິທີການຕັດຫຼັງ, ແຕ່ຂໍ້ໄດ້ປຽບໃນຜົນຜະລິດຂອງມັນສາມາດຊົດເຊີຍຂໍ້ເສຍປຽບດ້ານລາຄານີ້ໄດ້ຢ່າງໄວວາ.
ຖ້າທ່ານກຳລັງຈັດຊື້ໂຄງການກໍ່ສ້າງການຈະລາຈອນ, ວິທີການຕັດຫຼັງການຕັດແມ່ນເໝາະສົມກວ່າ. ມັນຕ້ອງການພື້ນທີ່ໜ້ອຍກວ່າ ແລະ ມີຄ່າໃຊ້ຈ່າຍຕ່ຳກວ່າເລັກນ້ອຍ.
1. ເຄື່ອງຕັດຮອຍຕໍ່

2. ການໃຫ້ອາຫານ

3. ການເຈາະ

4. ຂາຕັ້ງມ້ວນ

5. ລະບົບຂັບຂີ່

6. ລະບົບຕັດ

ຄົນອື່ນໆ

ໂຕະອອກ