Профиль
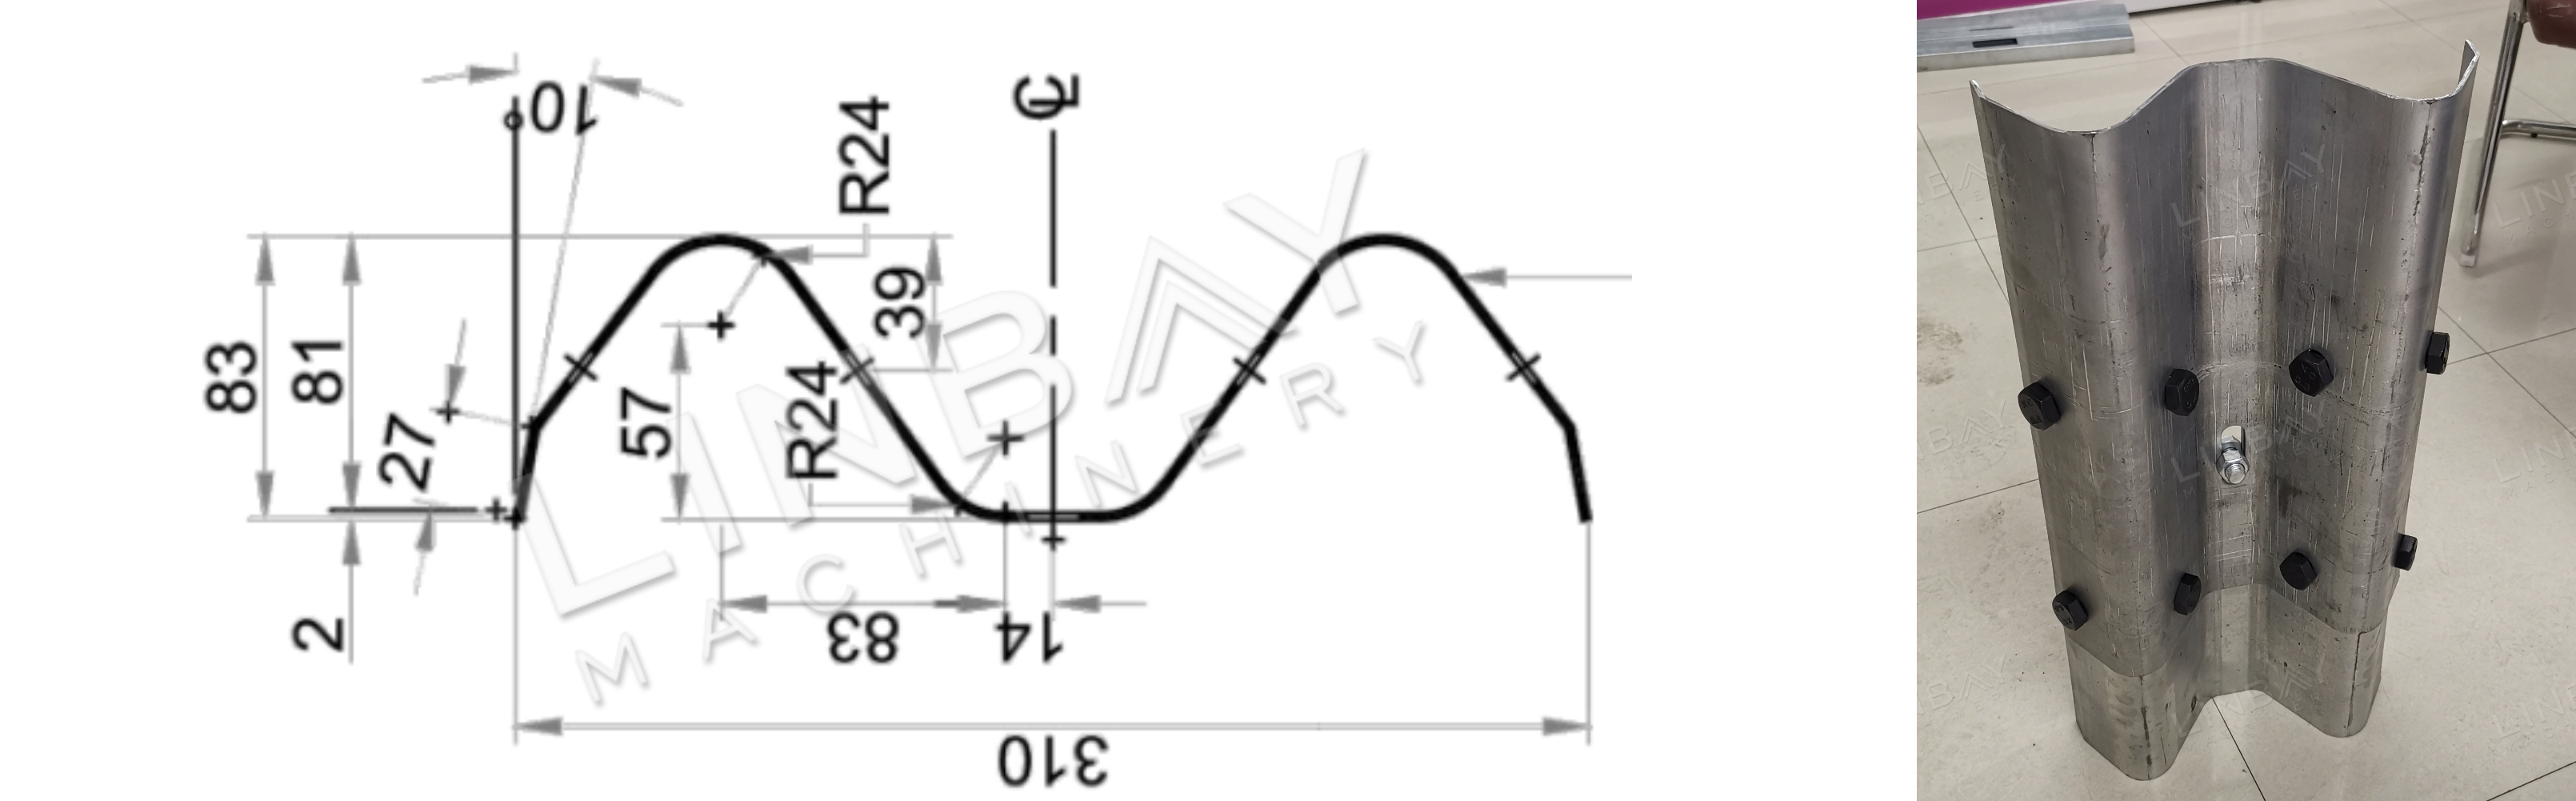
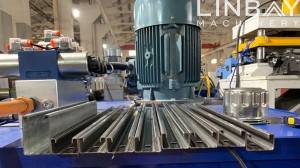
Ограждение W-образной формы является важнейшим элементом безопасности в проектах транспортной инфраструктуры, таких как автомагистрали, скоростные дороги и мосты. Свое название оно получило благодаря характерной W-образной форме с двумя вершинами. Обычно изготавливаемое из оцинкованной или горячекатаной стали, ограждение W-образной формы имеет толщину от 2 до 4 мм.
Стандартный профиль W-образной балки имеет длину 4 метра и оснащен предварительно пробитыми отверстиями на обоих концах для облегчения монтажа. Для удовлетворения различных потребностей клиентов в скорости производства и занимаемой площади мы предлагаем настраиваемые решения по пробивке отверстий, которые органично интегрируются в основную производственную линию формовочных машин.
Реальный пример — основные технические параметры
Блок-схема: Гидравлический разматыватель — Выравниватель — Сервоприводной подающий механизм — Гидравлический пробивной механизм — Предварительная резка — Платформа — Направляющая — Роликоформовщик — Выходной стол
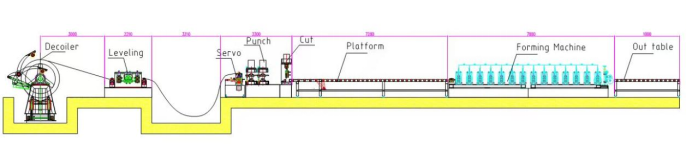
1. Скорость намотки лески: 0-12 м/мин, регулируемая.
2. Подходящий материал: горячекатаная сталь, холоднокатаная сталь.
3. Толщина материала: 2-4 мм
4. Прокатно-профилирующий станок: чугунная конструкция и карданный шарнир.
5. Система привода: Коробка передач с карданным валом и карданным шарниром.
6. Система резки: резка производится до формовки валка; формовочный станок не останавливается во время резки.
7. Шкаф ПЛК: система Siemens.
Машины и оборудование
1. Размотчик*1
2. Выравниватель*1
3. Сервоприводной податчик*1
4. Гидравлический штамповочный станок*1
5. Гидравлический режущий станок*1
6.Платформа*1
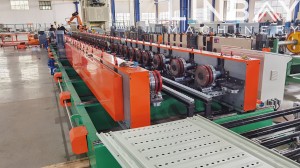
7. Прокатно-профилировочная машина*1
8.Внешняя таблица*2
9. Шкаф управления ПЛК*2
10. Гидравлическая станция*2
11. Коробка с запасными частями (бесплатно)*1
Размер контейнера: 2x40GP
Реальный пример - описание
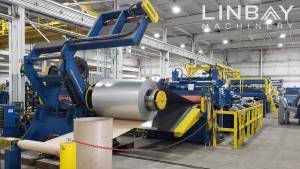
Гидравлический разматыватель
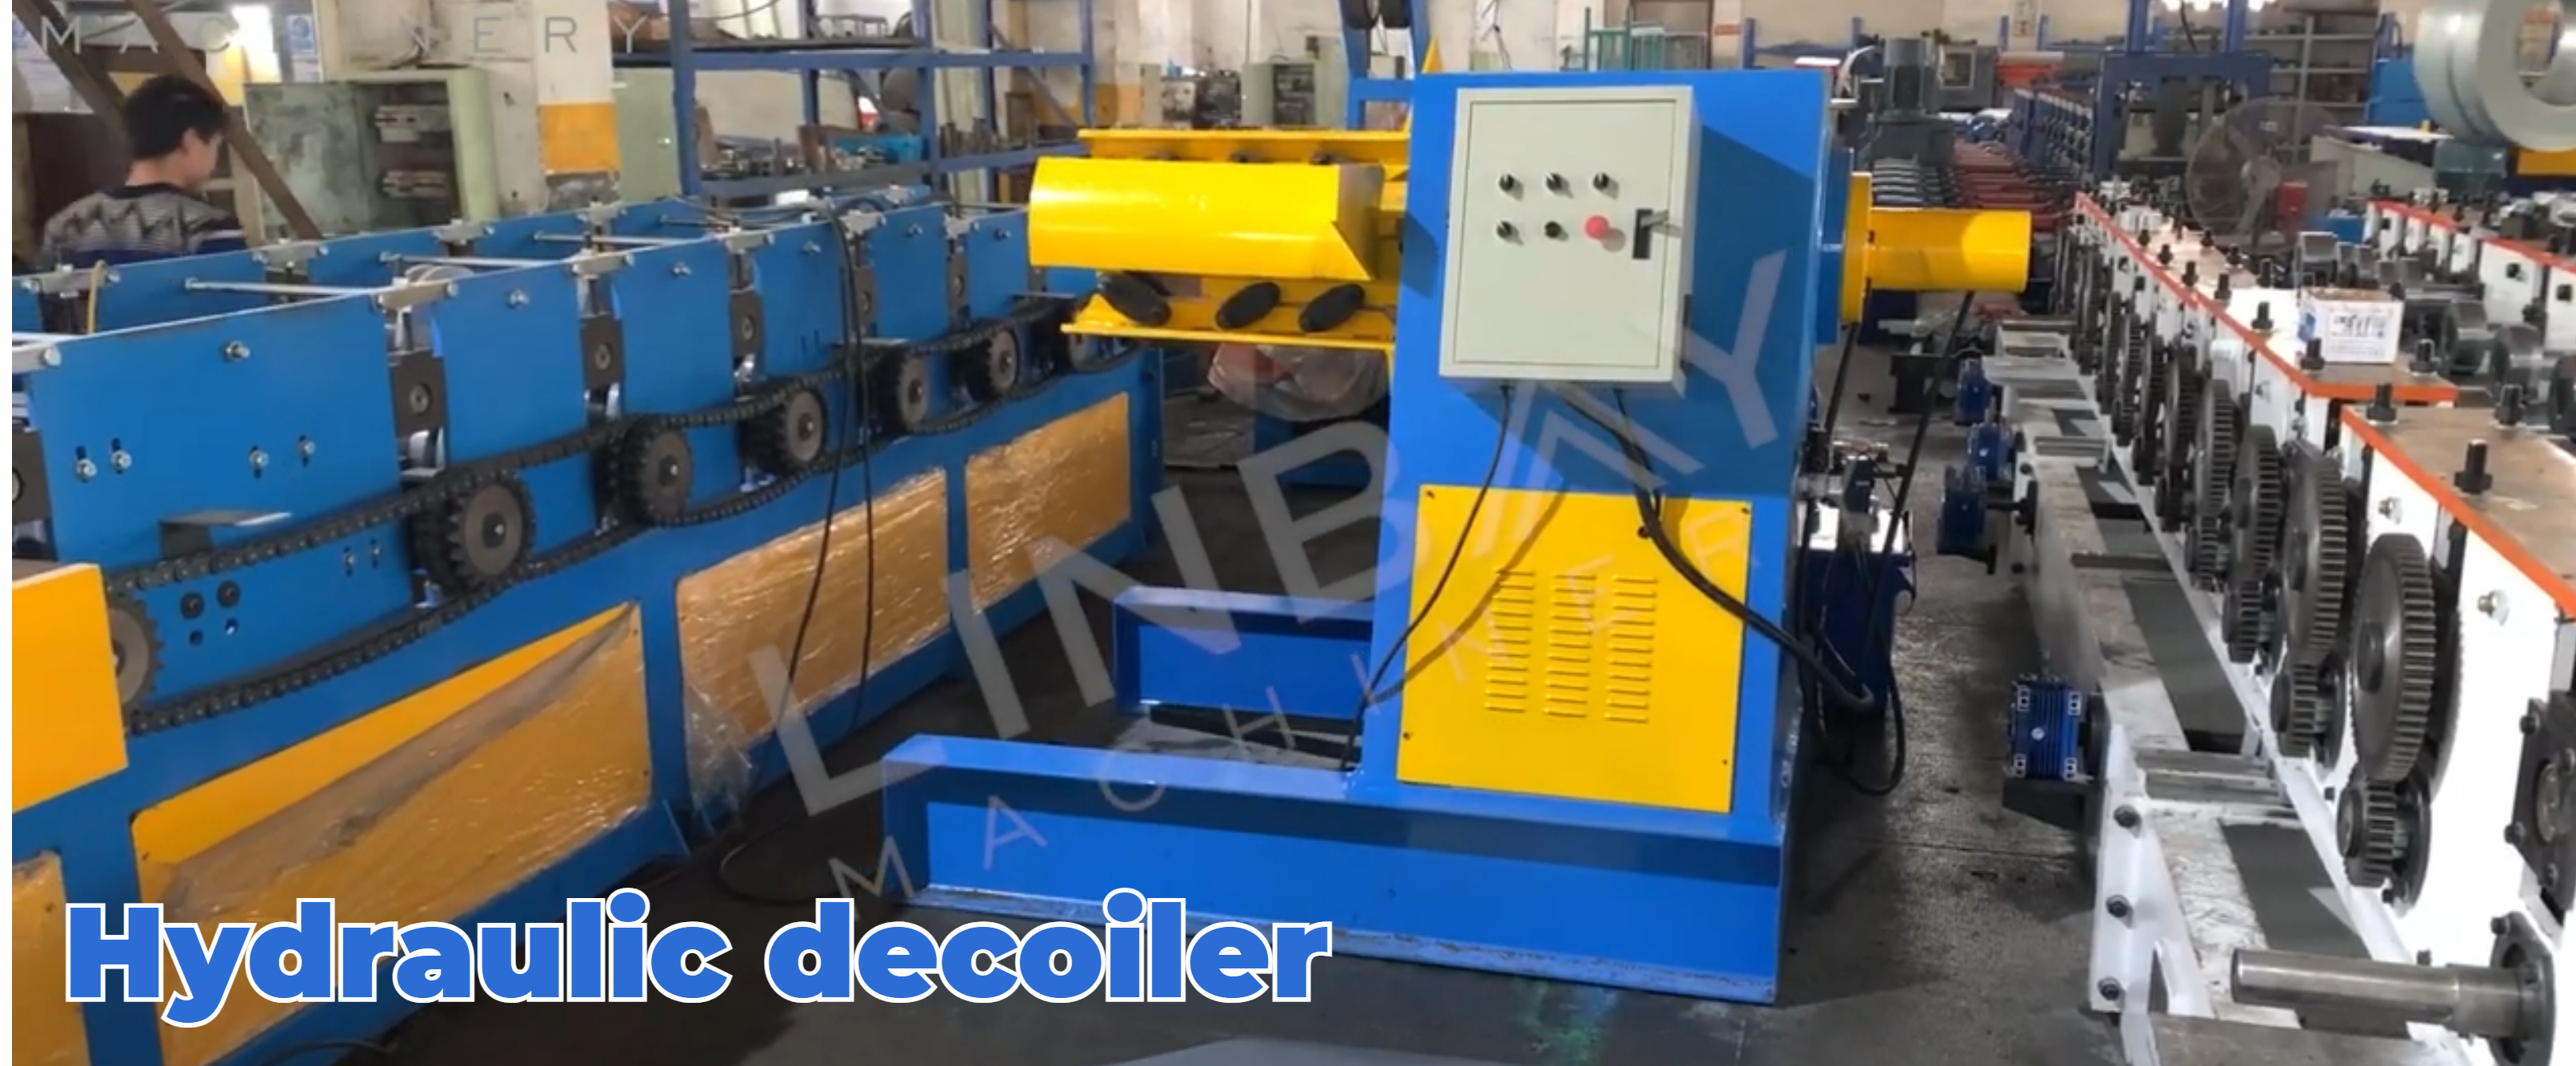
Гидравлический разматыватель имеет два важных элемента безопасности: прижимной рычаг и фиксатор рулона. При замене рулонов прижимной рычаг надежно удерживает рулон на месте, предотвращая его раскрытие из-за внутреннего натяжения. Одновременно фиксатор рулона обеспечивает его стабильность во время процесса разматывания.
Устройство расширения сердечника разматывающего устройства является регулируемым и способно сжиматься или расширяться для размещения катушек с внутренним диаметром от 460 мм до 520 мм.
Уравнитель
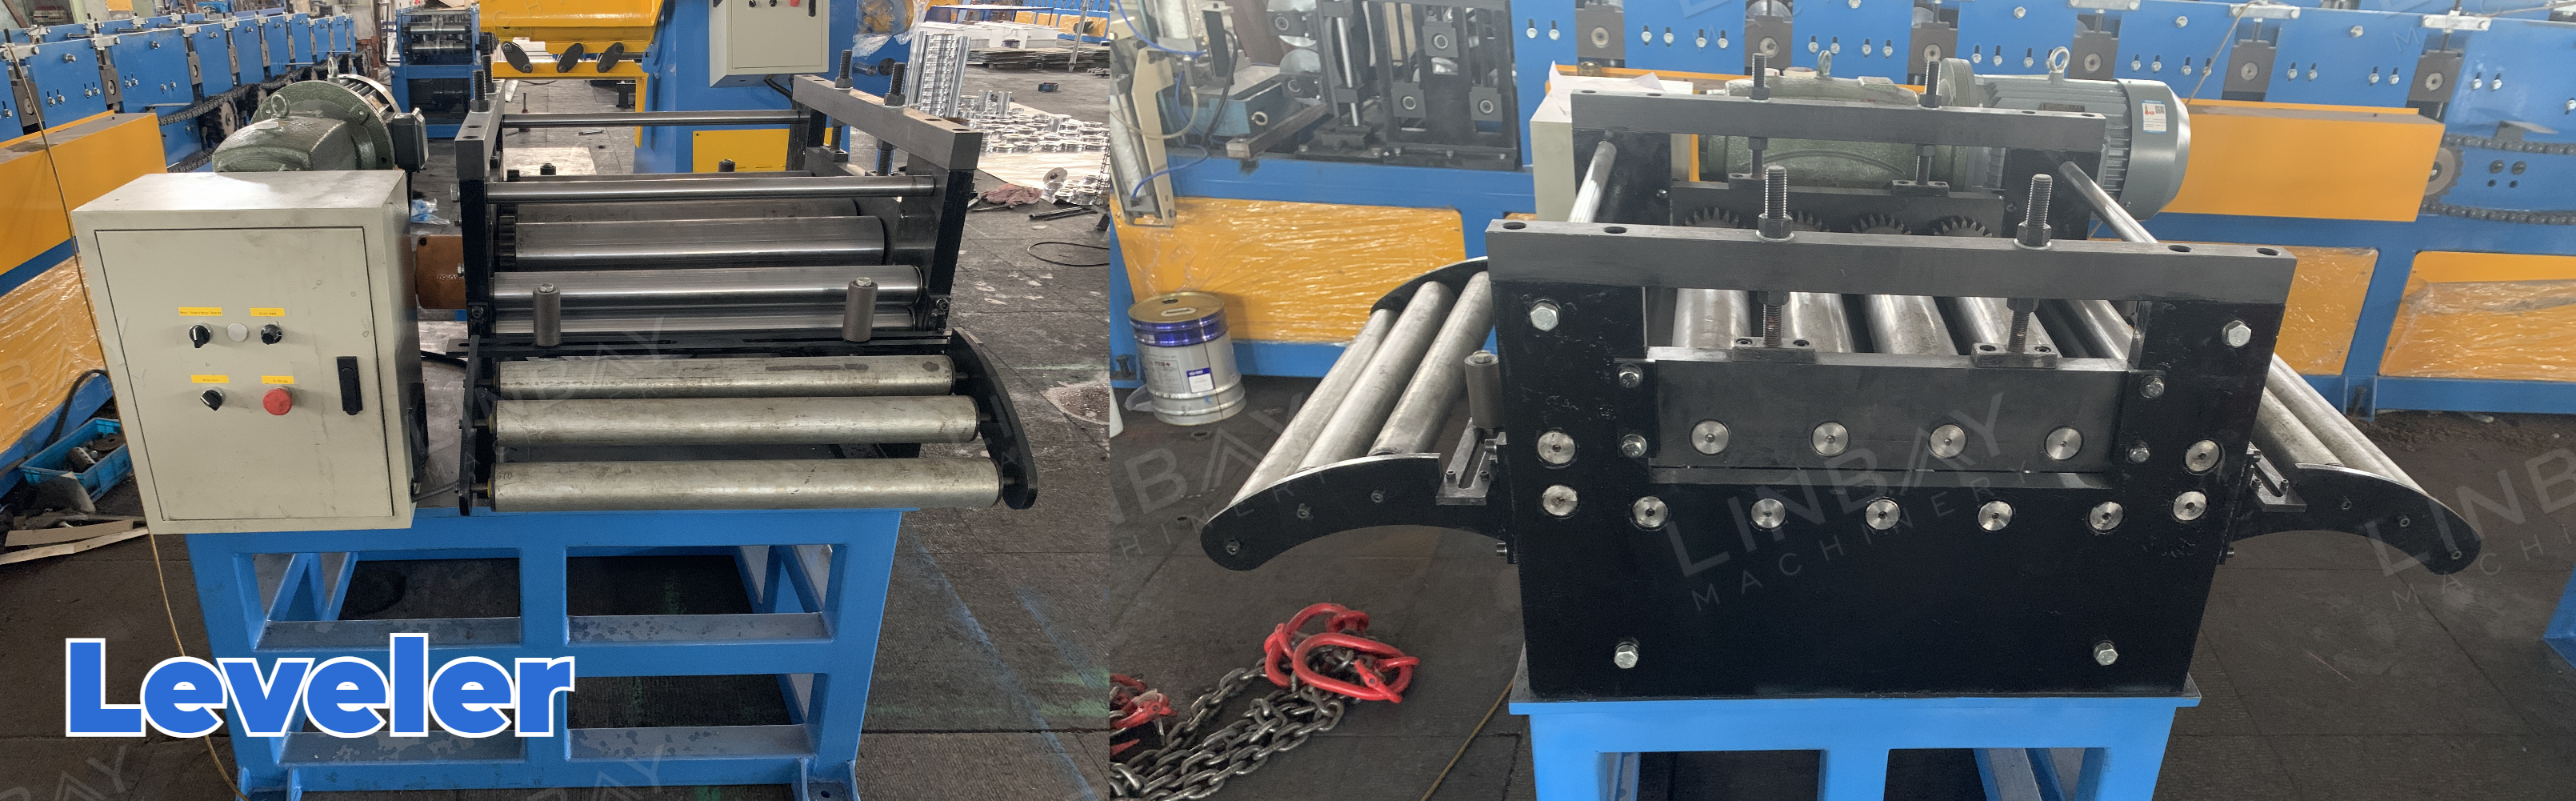
Выравниватель необходим для выравнивания рулона и поддержания постоянной толщины. Использование отдельного выравнивателя обеспечивает оптимальную производительность.
Мы также предлагаем комбинированный разматыватель и выравниватель (разматыватель 2-в-1) для экономии места и средств. Это интегрированное решение упрощает выравнивание, подачу, установку и отладку.
Сервоприводной податчик
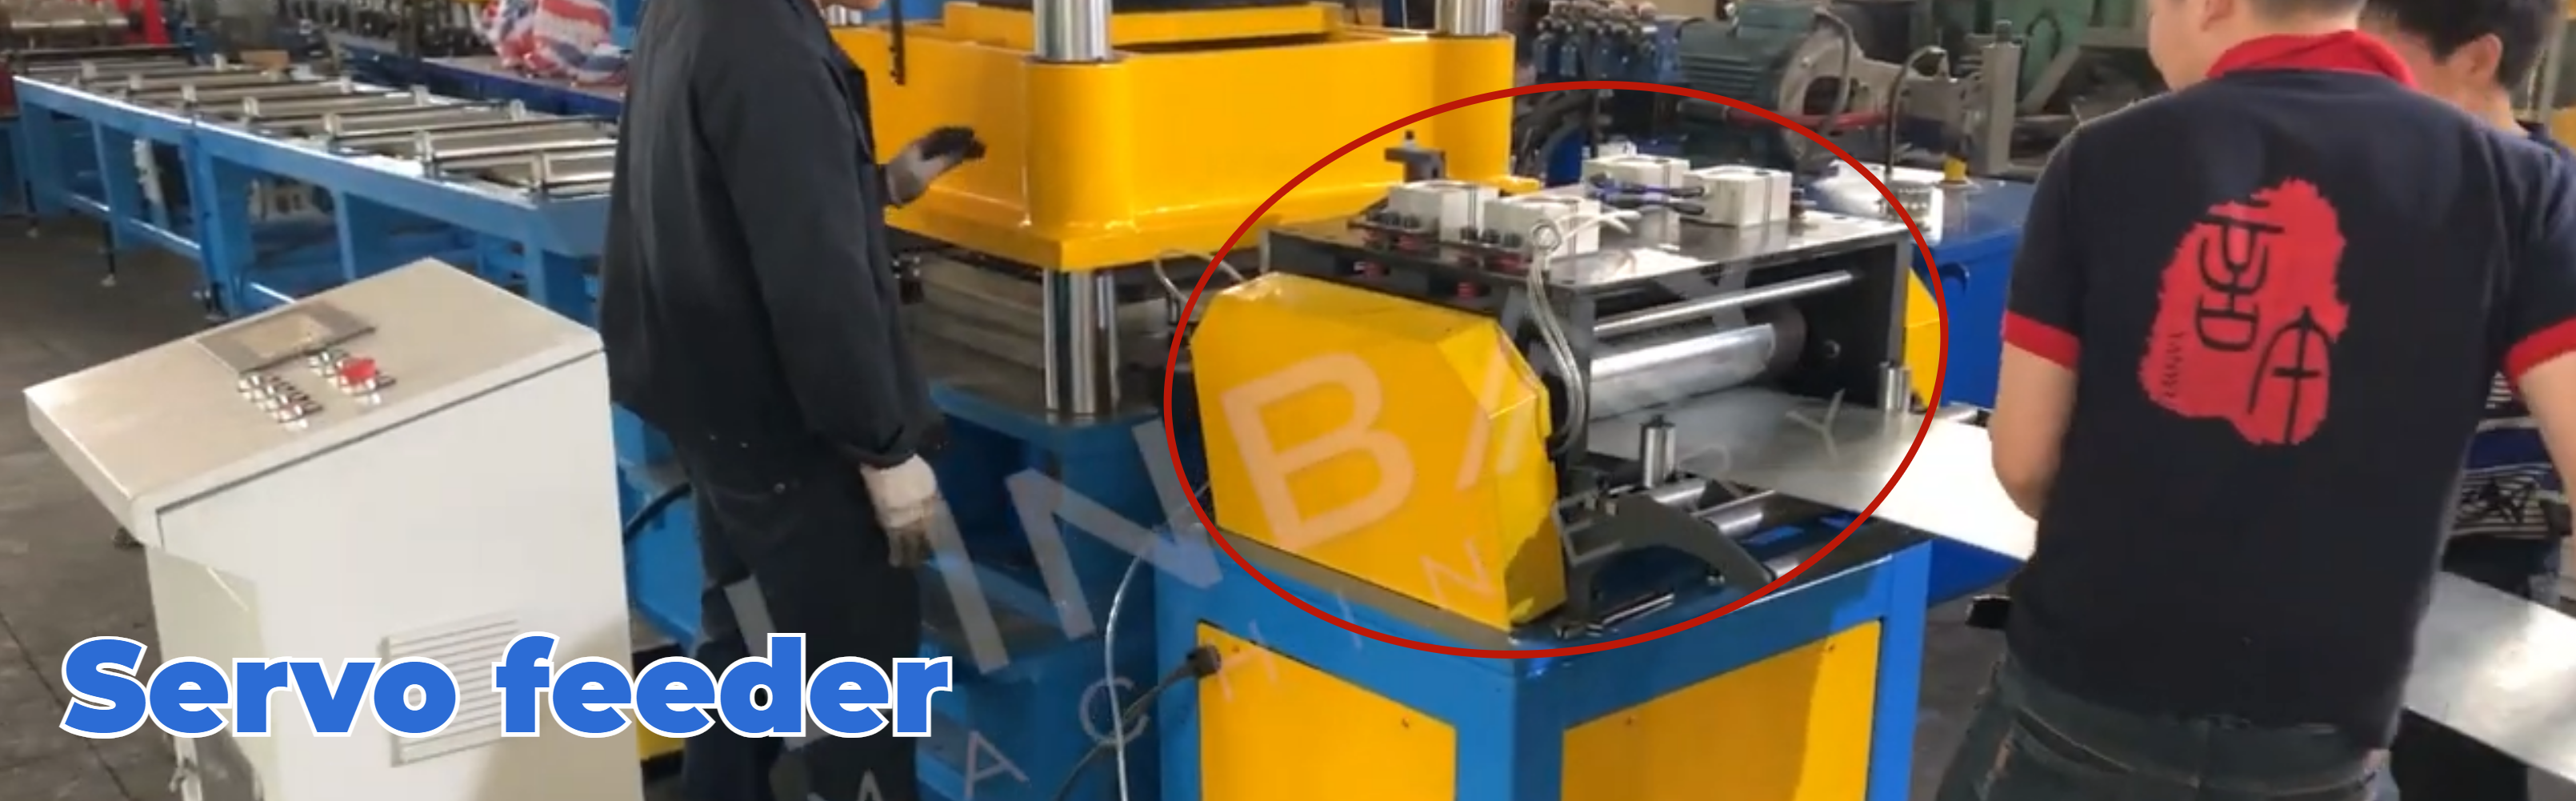
Оснащенный сервомотором, подающий механизм работает практически без задержек запуска-остановки, что позволяет точно контролировать длину подачи рулона для точной пробивки. Внутренняя пневматическая система подачи защищает поверхность рулона от истирания.
Гидравлический пробивной и предварительно нарезанный гидравлический станок для резки
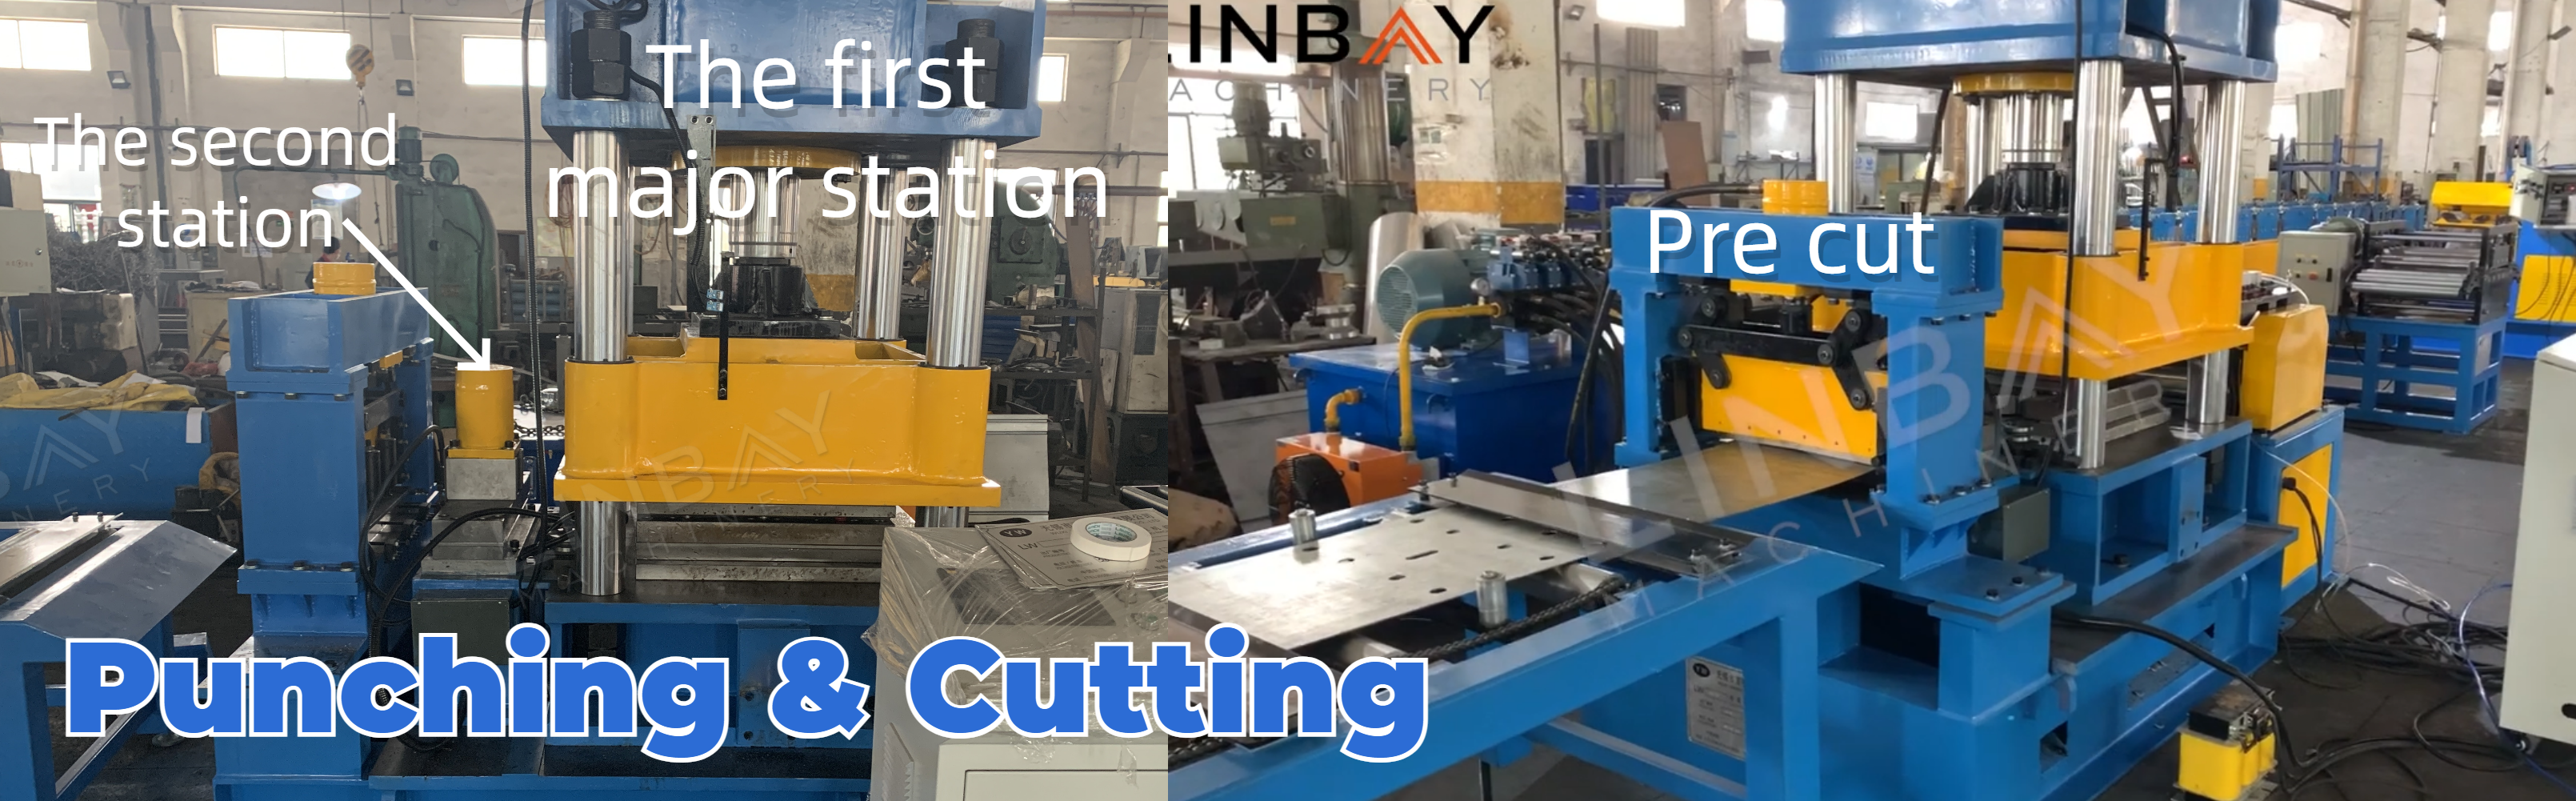
Для повышения эффективности и экономичности процесс штамповки осуществляется с помощью двух гидравлических станций (двух пресс-форм).
Первая крупная станция может пробивать 16 отверстий за раз. Отверстия, пробитые на второй станции, появляются только один раз на каждом луче, что делает меньшую станцию более эффективным решением.
Предварительная резка перед профилированием обеспечивает бесперебойную работу профилировочного станка, тем самым увеличивая скорость производства. Кроме того, это решение минимизирует отходы стальной рулонной стали.
Наставничество
Направляющие ролики, расположенные перед профилировочным станком, обеспечивают выравнивание стальной рулона и станка, предотвращая деформацию рулона в процессе формовки.
Станок для профилирования валов
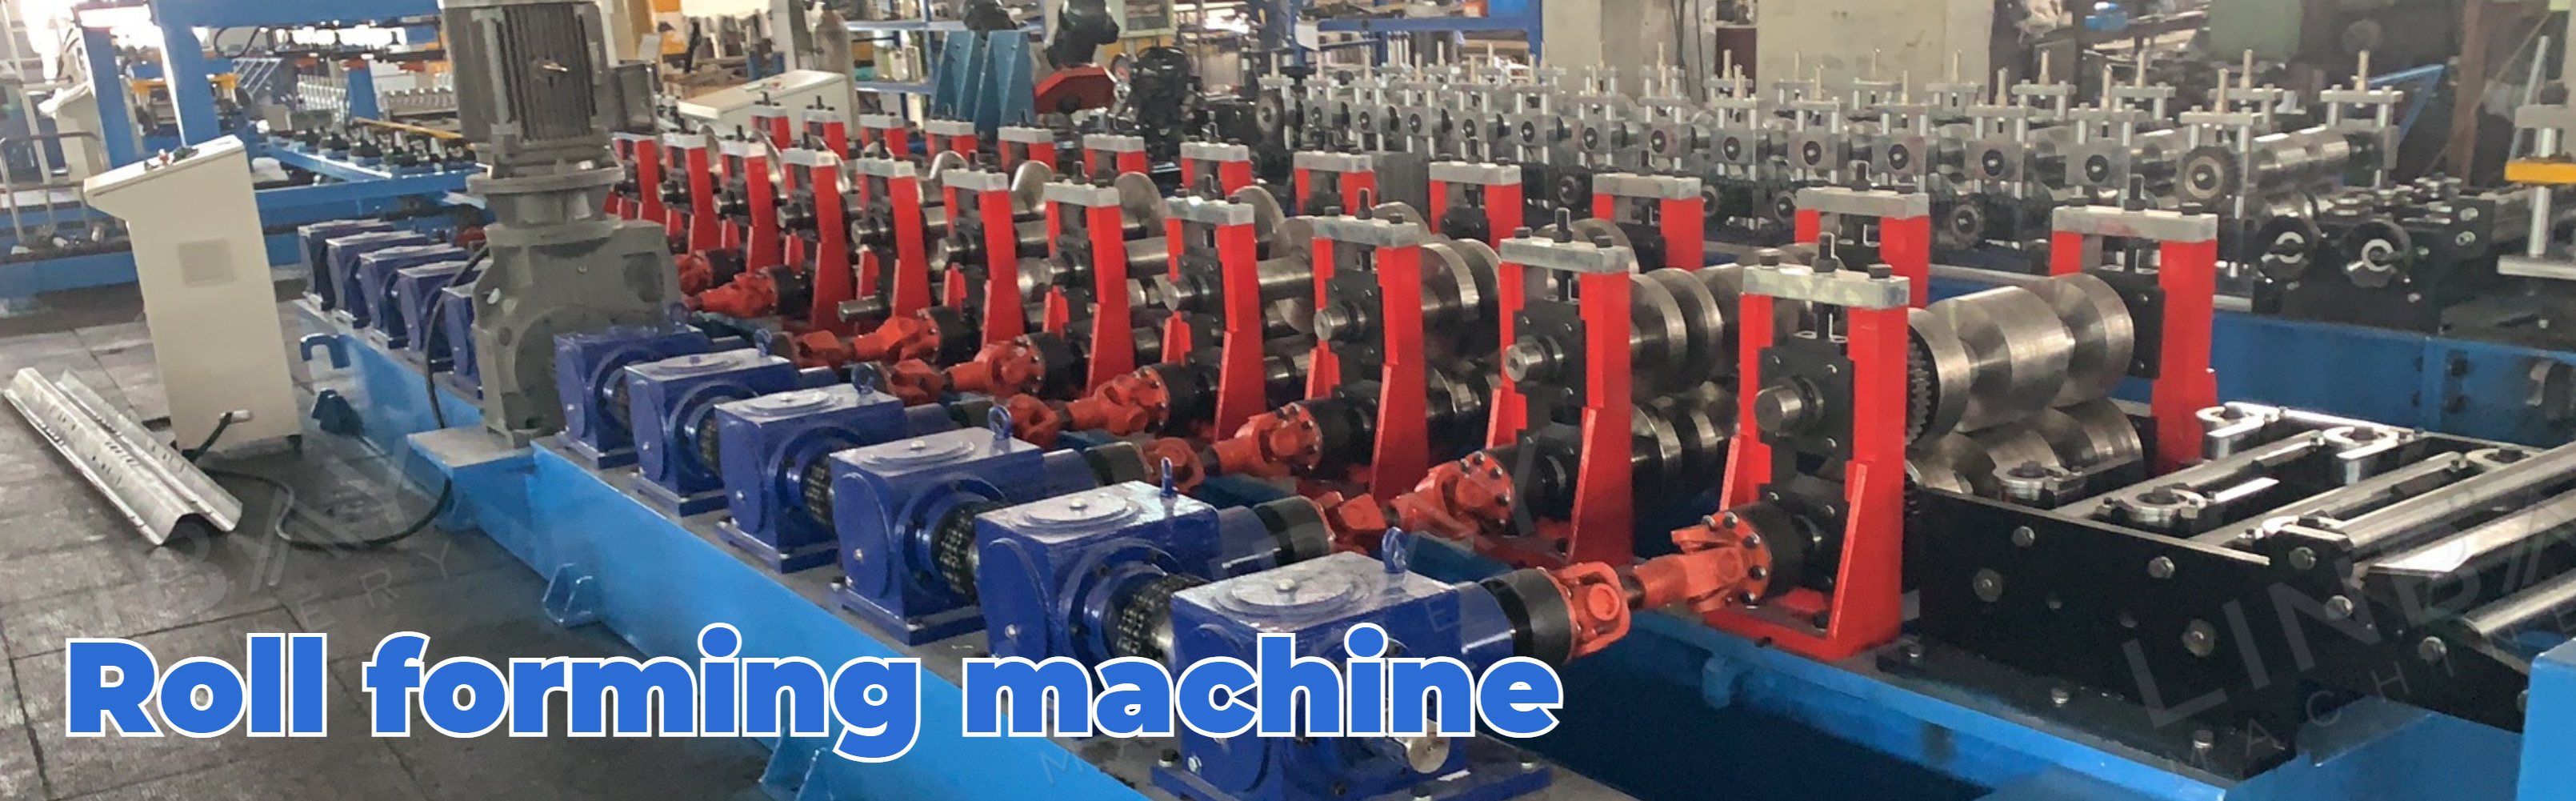
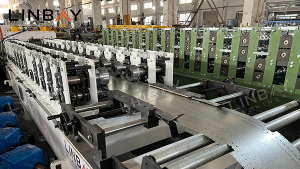
Этот профилировочный станок имеет чугунную конструкцию с карданными валами, соединяющими профилировочные ролики и редукторы. Стальная рулонная заготовка проходит через 12 станций профилирования, подвергаясь деформации до тех пор, пока не примет форму W-образного профиля, указанную в чертежах заказчика.
Поверхность формовочных валков хромирована для их защиты и продления срока службы.
Дополнительно: Автоматический штабелер
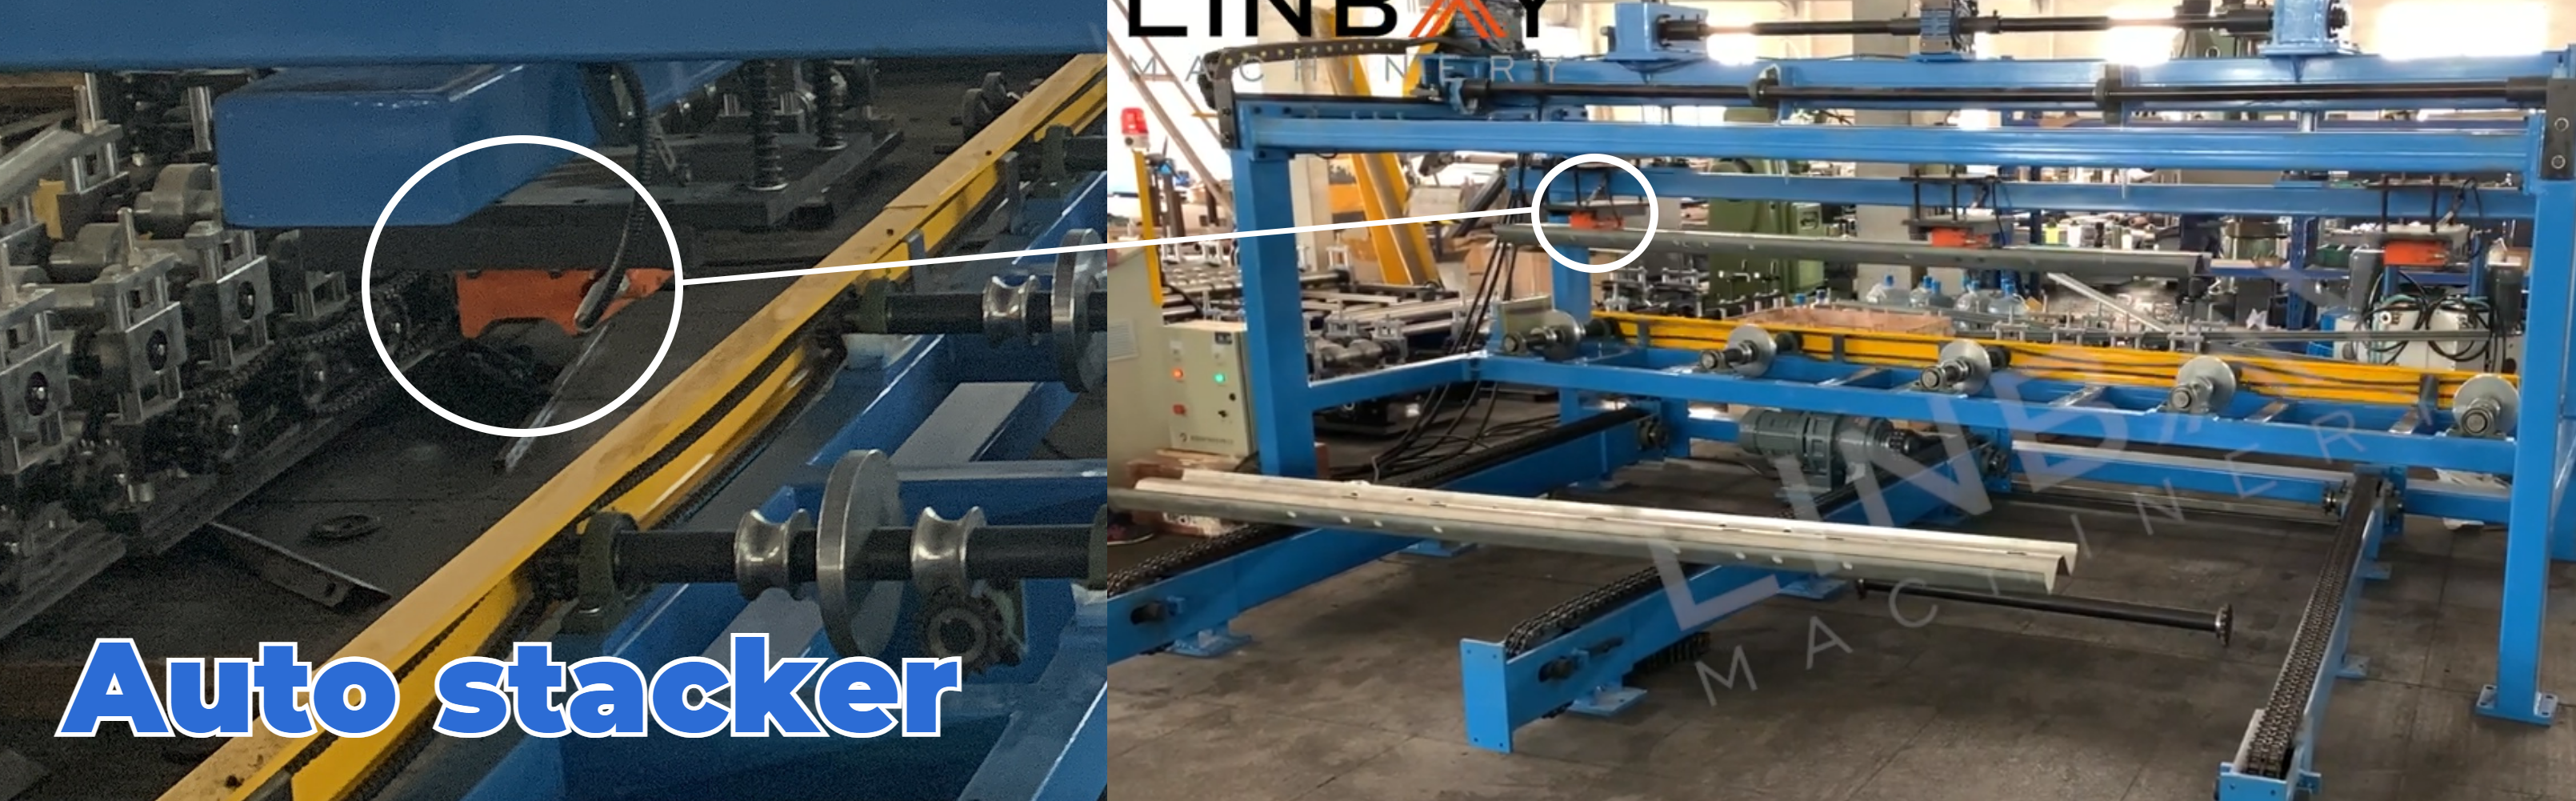
В конце производственной линии использование автоматического штабелера может сократить затраты на ручной труд примерно на двух работников. Кроме того, из-за веса 4-метровой двутавровой балки ручная погрузка и разгрузка представляет опасность для безопасности.
Автоматический штабелер — распространенное и эффективное решение на линиях по профилированию, повышающее как эффективность, так и безопасность, при этом цена зависит от длины. Различные профили требуют различных методов штабелирования. На данной производственной линии автоматический штабелер длиной 4 метра оснащен тремя присосками, специально разработанными для W-образных профилей. Эти присоски надежно захватывают W-образный профиль и аккуратно размещают его на конвейере для упорядоченного штабелирования, облегчая транспортировку.
Предварительная резка против последующей резки
Скорость производства:Как правило, длина балок ограждения составляет 4 метра. Предварительная резка производится со скоростью 12 метров в минуту, что позволяет выпускать 180 балок в час. Последующая резка, осуществляемая со скоростью 6 метров в минуту, позволяет производить 90 балок в час.
Отходы при резке:В процессе резки предварительное раскройное решение не создает отходов и потерь. В отличие от этого, последующее раскройное решение приводит к образованию отходов в размере 18-20 мм на каждый раскрой, что соответствует проектным требованиям.
Длина строки разметки:В варианте с предварительной нарезкой после раскроя необходима передаточная платформа, что может привести к несколько большей протяженности производственной линии по сравнению с вариантом с последующей нарезкой.
Минимальная длина:В варианте предварительной нарезки требуется минимальная длина резки, чтобы стальная катушка проходила как минимум через три комплекта формовочных роликов, обеспечивая достаточное трение для ее продвижения вперед. В отличие от этого, в варианте последующей нарезки ограничений по минимальной длине резки нет, поскольку в профилировочный станок стальная катушка подается непрерывно.
Однако, учитывая, что длина W-образных балок обычно составляет около 4 метров, что превышает минимальные требования к длине, выбор между предварительной и последующей резкой становится менее критичным для этого профилировочного станка, предназначенного для W-образных балок.
Полезный совет:Мы рекомендуем клиентам выбирать производственную линию в зависимости от их конкретных потребностей в объеме производства. Для поставщиков профилей для балок ограждений рекомендуется решение с предварительной нарезкой. Несмотря на несколько более высокую стоимость по сравнению с решением с последующей нарезкой, расширенные возможности производства могут быстро компенсировать любую разницу в стоимости.
Если вы закупаете материалы для проекта по строительству дорожного полотна, то решение с последующей распиловкой будет более подходящим. Оно занимает меньше места и, как правило, доступно по несколько более низкой цене.
1. Разматыватель

2. Кормление

3. Пробивка

4. Станы для профилирования вальцов

5. Система привода

6. Система резки

Другие

Внешний стол