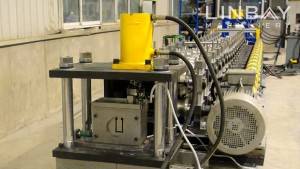
видео
Профиль

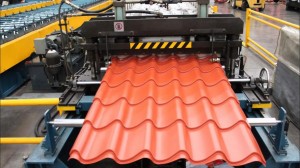
Суүткәргеч:Металл суүткәргечләр гадәттә бина түбәләренең кырые буйлап су агызу өчен кулланыла, нигездә яңгыр суын җыю һәм каналлаштыру өчен. Гадәти стильләргә түбәндәгеләр керә:hальф-түгәрәктөрһәм К-стильтөрАлар гадәттә 0,3-0,8 мм калынлыктагы металл материаллардан, мәсәлән, алюминий, алдан буялган корыч яки гальванизацияләнгән корычтан ясала.
Кыр кырые:Сырткы катламкалпакбуҗыелмаике ягы кайдаикетүбәпанельләрочрашу, шулай ук түбә дип тә аталаөскеГадәттә, улкуллануd түбәнең герметиклыгын һәм эстетикасын яхшырту өчен. Кыр капкачлары гадәттә алдан буялган корычтан яки 0,3-0,8 мм калынлыктагы гальванизацияләнгән корычтан ясала.
Чын очрак - Төп техник параметрлар
Блок схемасы: Декойлер - Җитәкләүче - Рулон формалаштыру машинасы - Гидравлик кисү - Чыгу өстәле
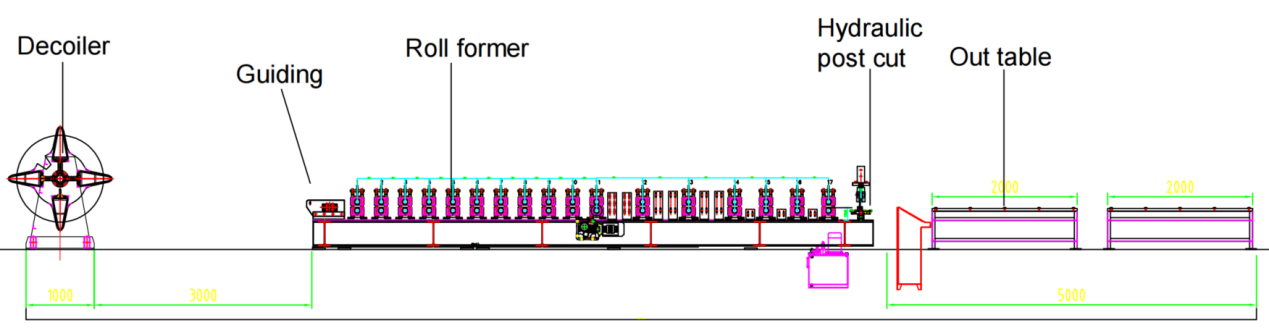
- 1. Ридж капкачы - Линия тизлеге: 0-12м/мин, көйләнергә мөмкин
- 2. Суүткәргеч линиясе тизлеге: 0-4м/мин, көйләнергә мөмкин
- 3.СуйӨстәл материалы: Гальванизацияләнгән корыч, алдан буялган корыч, алюминий
- 4. Материал калынлыгы: 0.3-0.8 мм
- 5. Рулон формалаштыру машинасы: Стена панеле структурасы һәм чылбыр йөртү системасы
- 6. Кисү системасы: Рулон формалаштыру машинасыннан соң кисү өчен туктатыгыз, кискәндә рулонның элеккеге туктаткычлары.
- 7.PLC шкафы: Siemens системасы.
Чын очракларны төргәкләү исемлеге
- 1. Гидравлик декойл*2
- 2. Ике рәтле рулон формалаштыру машинасы*1
- 3. Ике рәтле гидравлик кисү машинасы*1
- 4. Чыгу өстәле*2
- 5.PLC идарә итү шкафы*1
- 6. Гидравлик станция*1
- 7. Запас частьлар тартмасы (бушлай)
Чын очрак тасвирламасы
- Декойлер

Ридж капкачы һәм суүткәргеч өчен декойлның конфигурациясе диярлек бер үк, һәрберсе 3 тонна йөк күтәрүчән гидравлик декойллар кулланыла. Ридж капкачы һәм суүткәргеч өчен кулланыла торган корыч катушкаларның төрле киңлекләрен исәпкә алып, һәр җитештерү линиясе өчен махсус декойл бүлеп бирү яхшырак. Бу алым катушкаларны алыштыру вакытында эшләмәү вакытын минимальләштерә һәм һәр җитештерү линиясе өчен эксплуатация нәтиҗәлелеген арттыра.
Җитәкчелек

...юнәлеш бирүче роликлар корыч катушка һәм аның арасындагы тигезлекне тәэмин итә рулон формалаштыруформалаштыру процессында бозылуны булдырмас өчен, машина.
Рулон формалаштыру машинасы

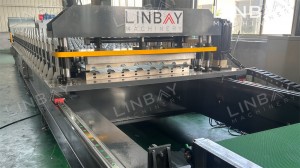
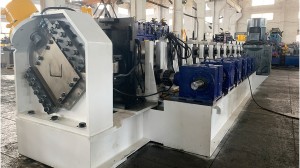
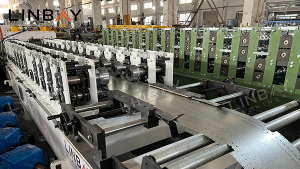
Бу рулон формалаштыру машинасы стена панеле структурасын һәм чылбырлы йөртү системасын куллана. Бер үк профильдәге ике төрле зурлыктагы гадәти ике рәтле җайланмалардан аермалы буларак, бу машина һәр рәтле тулысынча төрле профильләр белән эшли.
Ике рәт бер үк вакытта эшли алмый икәнен билгеләп үтү мөһим. Әгәр сезнең җитештерү таләпләрегез югарырак булса, һәр профиль өчен аерым җитештерү линиясе бүлеп бирергә киңәш итәбез.
Моннан тыш, эшчеләрне әйләнүче чылбырлар белән очраклы бәйләнештән саклау һәм чылбырларны тузан һәм чүп-чардан зыян күрүдән саклау өчен чылбырларга металл каплагычлар урнаштырылган.
Гидравлик кисү

Кисү машиналары бу җитештерү линиясенә беркетелгән, кисү вакытында корыч катушканың хәрәкәтен туктата. Клиентларга югарырак җитештерү тизлеге кирәк булганлыктан, без оча торган кисү машинасын тәкъдим итәбез, аның нигезе рулон формалаштыру машинасы белән бер үк тизлектә рельслар буенча алга һәм артка шома хәрәкәт итә ала. Бу инновацион дизайн корыч катушканың кисү вакытында өзеклекләрсез формалаштыру машинасы аша үтүенә мөмкинлек бирә, шуның белән җитештерү линиясенең гомуми нәтиҗәлелеген сизелерлек арттыра.
Ике рәт ахырында да кисү пычаклары профильләрнең контурларына төгәл туры килерлек итеп җентекләп эшләнгән. Бу профильләрнең кырыйларының бозылмавын, төгәллек һәм сыйфатның иң югары стандартларын саклап калуны тәэмин итә.
Гидравлик станция
Башлангыч электр энергиясен ябык май багы аша бирә. Ул кисмичә сүндерелә, бу электр энергиясен экономияләргә ярдәм итә.
Гидравлик станция суыту вентиляторы белән җиһазландырылган, бу озак һәм оптималь эшләүне тәэмин итү өчен нәтиҗәле җылылык таратуны тәэмин итә. Түбән ватылу күрсәткече һәм гаҗәеп ныклыгы белән гидравлик станция озак вакытлы ышанычлы эшләүне гарантияли.
PLC идарә итү шкафы һәм энкодер

Рулон формалаштыру линиясе япон бренды KOYO кодлаучысы белән җиһазландырылган. Кодлаучы корыч катушкаларның ачыкланган озынлыкларын электр сигналларына әйләндерә, аларны PLC идарә итү шкафына тапшыра. Операторлар җитештерү тизлеген, күләмен һәм кисү озынлыгын көйли алалар. Кодлаучының төгәл үлчәүләре һәм кире элемтәсе аркасында кисү машинасы гаҗәеп төгәллеккә ирешә, кисү хаталарын ±1 мм эчендә саклый.
1. Декойлер

2. Тукландыру

3. Тишеп сугу

4. Рулон формалаштыру өчен стендлар

5. Йөртү системасы

6. Кисү системасы

Башкалар

Өстәлдән чыгу