видео
Профиль

Водосточный желоб:Металлические водосточные желоба обычно используются для отвода воды по краям крыш зданий, главным образом для сбора и отвода дождевой воды. Распространенные типы включают в себя:hальф-круглыйтипи К-стильтипОбычно они изготавливаются из металлических материалов толщиной от 0,3 до 0,8 мм, таких как алюминий, предварительно окрашенная сталь или оцинкованная сталь.
Коньковый элемент:Гребенькепкаявляетсянаборгде две стороныдвакрышапанеливстреча, также известная как крышавершинаОбычно это так.использоватьd для улучшения герметизации и эстетики кровли. Коньковые элементы обычно изготавливаются из предварительно окрашенной стали или оцинкованной стали толщиной от 0,3 до 0,8 мм.
Реальный пример — основные технические параметры
Блок-схема: Размотчик — Направляющая — Прокатно-профилировочная машина — Гидравлическая резка — Выходной стол
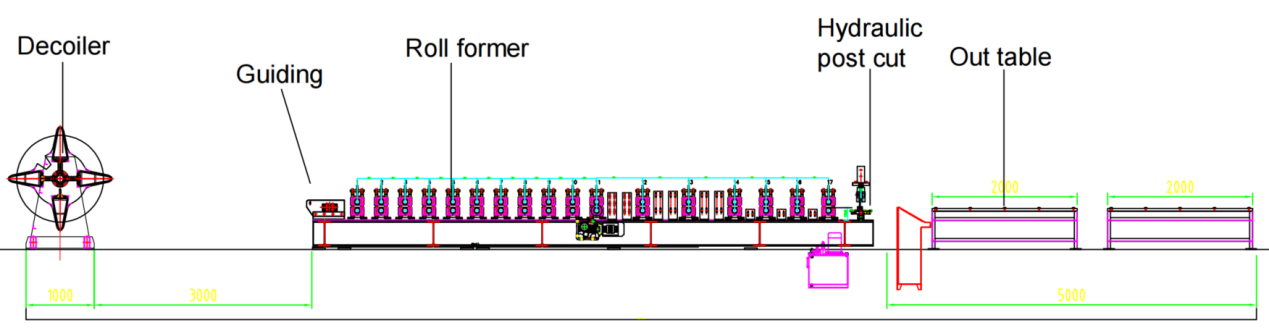
- 1. Верхняя часть конька – скорость намотки лески: 0-12 м/мин, регулируемая.
- 2. Скорость прокладки водосточных желобов: 0-4 м/мин, регулируемая.
- 3.СуиМатериал стола: оцинкованная сталь, предварительно окрашенная сталь, алюминий.
- 4. Толщина материала: 0,3-0,8 мм
- 5. Прокатно-профилирующий станок: конструкция из стеновых панелей и цепная система привода.
- 6. Система резки: остановка резки происходит после профилирующего станка; профилирующий станок останавливается во время резки.
- 7. Шкаф ПЛК: система Siemens.
Реальный упаковочный лист кейса
- 1. Гидравлический разматыватель*2
- 2. Двухрядный профилировочный станок*1
- 3. Двухрядная гидравлическая режущая машина*1
- 4.Внешняя таблица*2
- 5. Шкаф управления ПЛК*1
- 6. Гидравлическая станция*1
- 7. Коробка с запасными частями (бесплатно)
Реальный пример - описание
- Размотчик

Для конькового карниза и водостоков конфигурация разматывателя практически идентична и включает гидравлические разматыватели грузоподъемностью 3 тонны каждый. Учитывая различную ширину стальных рулонов, используемых для конькового карниза и водостоков, целесообразнее выделять отдельный разматыватель для каждой производственной линии. Такой подход минимизирует время простоя во время замены рулонов и повышает эффективность работы каждой производственной линии.
Наставничество

ОнНаправляющие ролики обеспечивают выравнивание между стальной катушкой и прокатная формовкастанок, предотвращающий деформацию в процессе формования.
Прокатно-формовочный станок

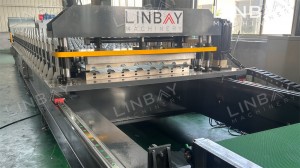
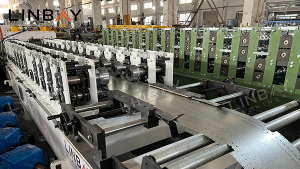
Этот профилировочный станок использует панельную конструкцию и цепной привод. В отличие от традиционных двухрядных установок, в которых обрабатываются два разных размера одного и того же профиля, этот станок обрабатывает совершенно разные профили в каждом ряду.
Важно отметить, что два ряда не могут работать одновременно. При высоких производственных нагрузках мы рекомендуем выделять отдельную производственную линию для каждого профиля.
Кроме того, на цепи установлены металлические защитные кожухи, предохраняющие рабочих от случайного контакта с вращающимися цепями, а также от повреждений, вызванных пылью и мусором.
Гидравлическая резка

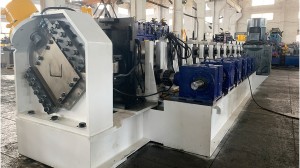
Режущие станки закреплены на этой производственной линии, останавливая движение стальной рулонной заготовки во время резки. Для клиентов, которым требуется более высокая скорость производства, мы предлагаем летающий режущий станок, основание которого может плавно перемещаться вперед и назад по направляющим с той же скоростью, что и профилировочный станок. Эта инновационная конструкция позволяет стальной рулонной заготовке беспрепятственно проходить через профилировочный станок во время резки, что значительно повышает общую эффективность производственной линии.
В конце обоих рядов режущие лезвия тщательно изготавливаются, чтобы точно соответствовать контурам соответствующих профилей. Это гарантирует, что кромки профилей не будут искажены, поддерживая высочайшие стандарты точности и качества.
Гидравлическая станция
Питание резака осуществляется через закрытый масляный бак. Резак отключается, не производя резки, что позволяет экономить электроэнергию.
Гидравлическая станция оснащена охлаждающим вентилятором, обеспечивающим эффективное рассеивание тепла и гарантирующим длительную и оптимальную работу. Благодаря низкой частоте отказов и исключительной долговечности, гидравлическая станция гарантирует надежную работу в течение длительного времени.
Шкаф управления ПЛК и энкодер

Линия профилирования оснащена энкодером японской марки KOYO. Энкодер преобразует измеренные длины стальных рулонов в электрические сигналы, которые передаются в шкаф управления ПЛК. Операторы могут регулировать скорость производства, количество и длину резки. Благодаря точному измерению и обратной связи энкодера, станок для резки обеспечивает исключительную точность, сводя погрешности резки в пределах ±1 мм.
1. Разматыватель

2. Кормление

3. Пробивка

4. Станы для профилирования вальцов

5. Система привода

6. Система резки

Другие

Внешний стол