видео
Профиль
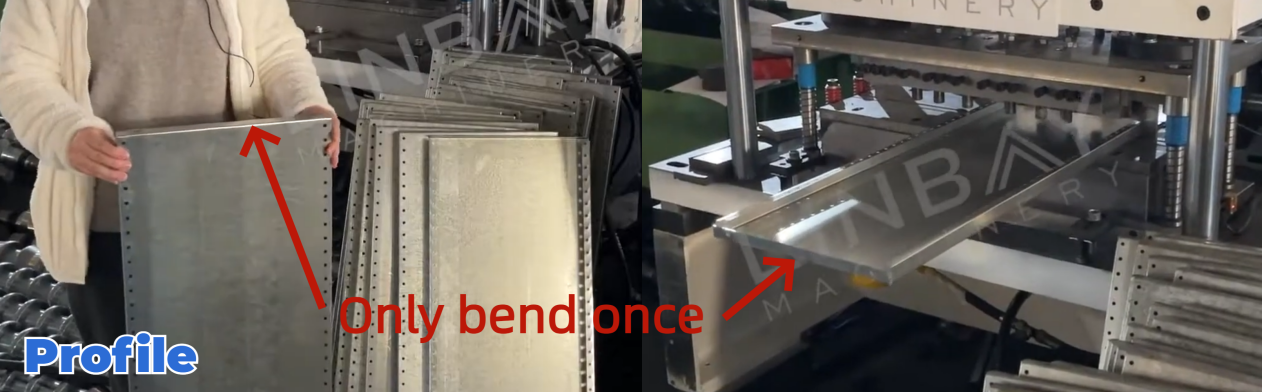
Киштәләр панеле - товарларны саклау өчен эшләнгән стеллаж системасының мөһим өлеше. Ул, гадәттә, 1 дән 2 миллиметрга кадәр калынлыктагы гальванизацияләнгән корычтан ясала. Бу панель төрле киңлектә һәм озынлыкта була, ә биеклеге үзгәрешсез кала. Ул шулай ук киң ягы буенча бер генә бөгелешкә ия.
Чын очрак - Төп техник параметрлар
Блок-схема
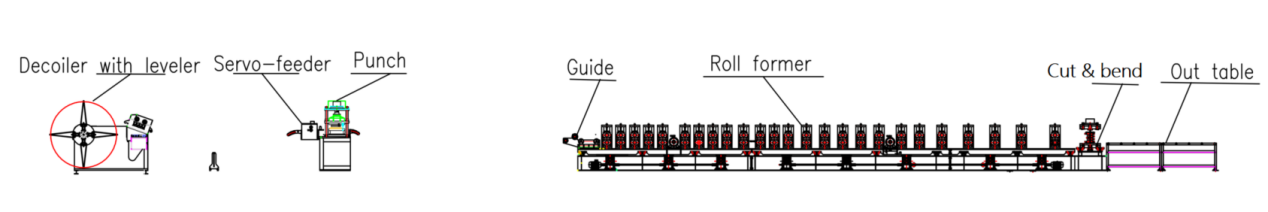
Тигезләгечле гидравлик декойл -- Серво фидер -- Гидравлик перфоратор -- Җитәкләүче -- Рулон формалаштыру машинасы -- Кисү һәм бөкләү машинасы -- Өстәлдән тышка
Төп техник параметрлар
1. Линия тизлеге: 4-5 м/мин арасында көйләнергә мөмкин
2. Профильләр: төрле киңлек һәм озынлык, бер үк биеклектә
3. Материал калынлыгы: 0,6-1,2 мм (бу куллану өчен)
4. Яраклы материаллар: Кайнар җәелгән корыч, салкын җәелгән корыч
5. Рулон формалаштыру машинасы:Консольле чылбырлы йөртү системасы булган ике панельле конструкция
6. Кисү һәм бөкләү системасы: Бер үк вакытта кисү һәм бөкләү, процесс барышында рулонның элеккеге өлеше туктап тора
7. Зурлыкны көйләү: Автоматик
8. PLC шкафы: Siemens системасы
Чын очрак тасвирламасы
Гидравлик декоиллер тигезләгеч белән
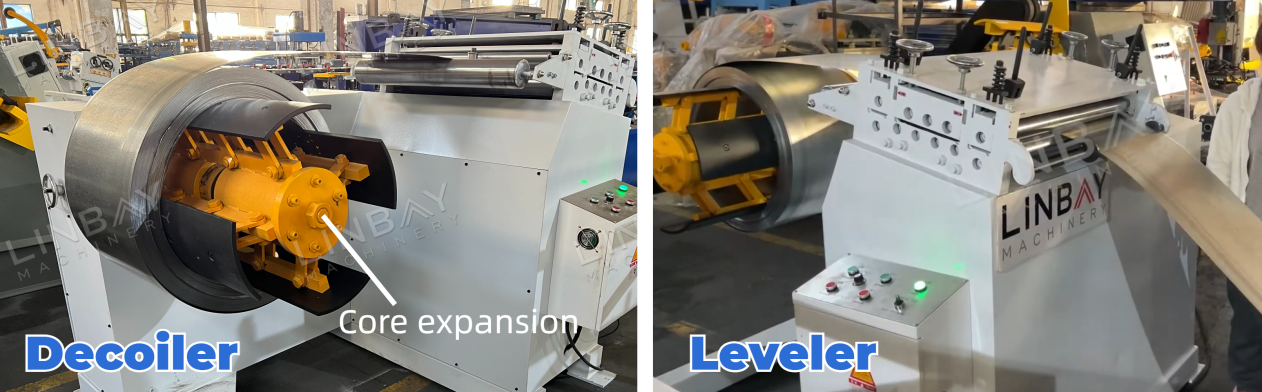
Бу машина декойл һәм тигезләгечне берләштерә, завод мәйданын оптимальләштерә һәм җир чыгымнарын киметә. Үзәк киңәйтү механизмы эчке диаметрлары 460 мм һәм 520 мм арасындагы корыч катушкаларга туры килерлек итеп көйләнә ала. Катушканы ачу вакытында, тышкы катушка тоткарлаучылары корыч катушканың ныклы урнашуын тәэмин итә, эшчеләрнең иминлеген арттыра.
Тигезләгеч корыч катушканы яссылый, эчке киеренкелекне бетерә һәм тишү һәм рулон формалаштыруны нәтиҗәлерәк итә.
Серво-фидер һәм гидравлик перфоратор
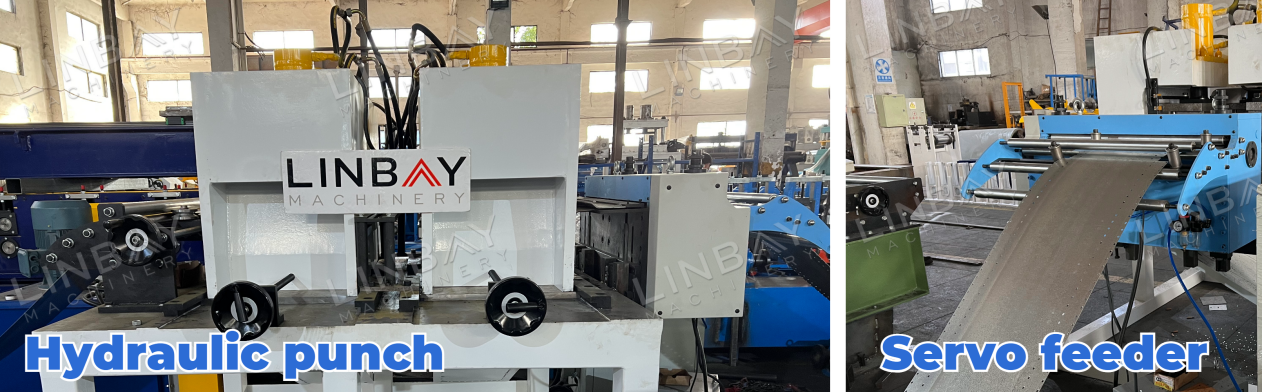
Гидравлик перфоратор рулон формалаштыру машинасының нигезеннән аерым, бәйсез эшли. Бу конструкция рулон формалаштыру машинасына перфорация барышында эшләүне дәвам итәргә мөмкинлек бирә, җитештерү линиясенең гомуми нәтиҗәлелеген арттыра. Серво-мотор эшләтеп җибәрү-туктату вакытындагы тоткарлыкларны минимальләштерә, төгәл перфорация өчен корыч катушканың алгы озынлыгын төгәл контрольдә тота.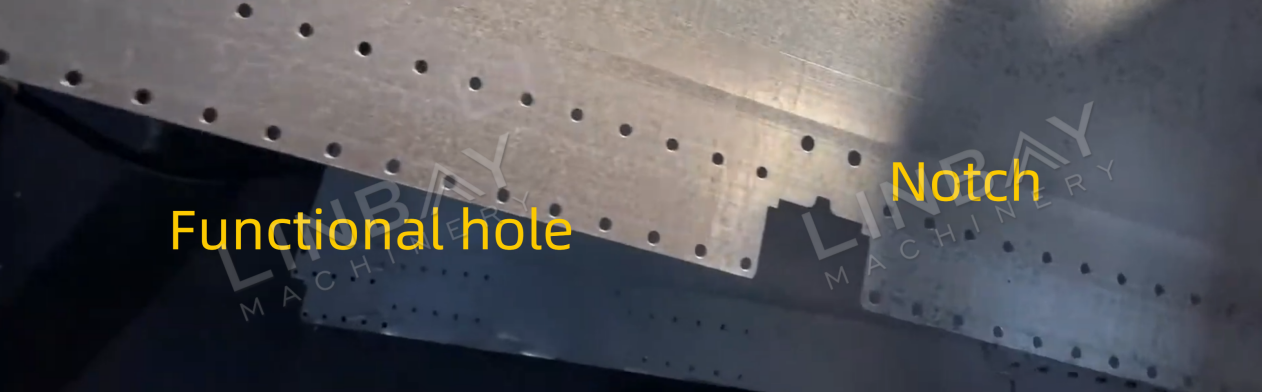
Тешү этабында, винтларны урнаштыру өчен функциональ тишекләрдән тыш, уемнар да ясала. Яссы корыч катушка өч үлчәмле панельгә формалаштырылачаклыктан, бу уемнар киштәләр панеленең дүрт почмагында каплануларны яки зур бушлыкларны булдырмас өчен төгәл исәпләнгән.
Кодлаучы һәм PLC
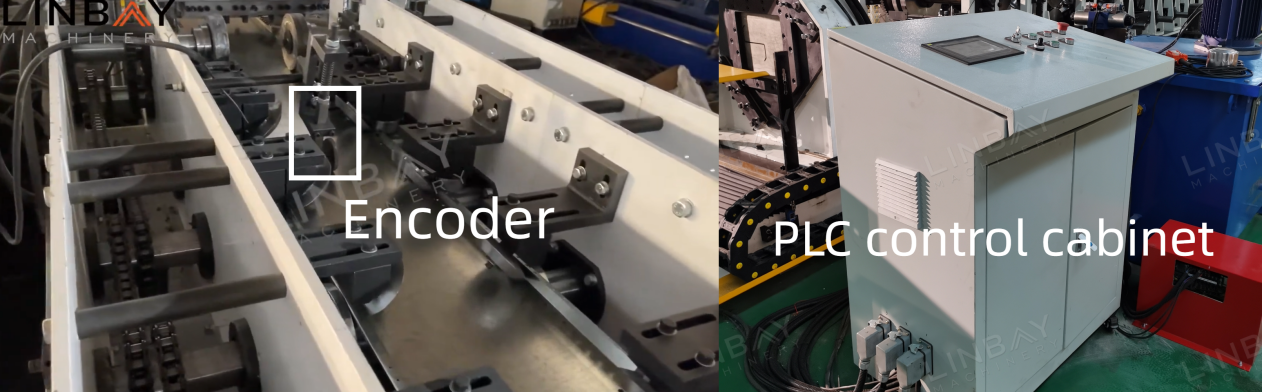
Кодлаучы корыч катушканың ачыкланган озынлыгын электр сигналына әйләндерә, аннары ул PLC идарә итү шкафына тапшырыла. Идарә итү шкафы эчендә җитештерү тизлеге, җитештерү күләме, кисү озынлыгы һ.б. кебек параметрларны төгәл идарә итәргә мөмкин. Кодлаучы тарафыннан бирелгән төгәл үлчәү һәм кире элемтә ярдәмендә гидравлик кисүче эчендә кисү төгәллеген саклый ала.±1 мм, хаталарны минимальләштерә.
Рулон формалаштыру машинасы
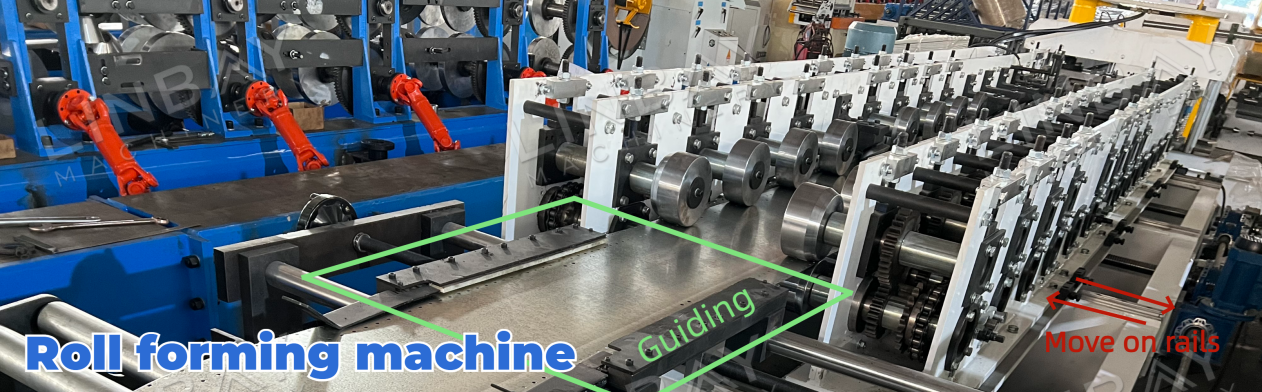
Формалаштыру машинасына керер алдыннан, корыч катушка үзәк сызык буенча тигезләнешне саклап калу өчен, такталар аша үткәрелә. Киштәләр панеленең формасын исәпкә алып, формалаштыру өчен корыч катушканың бары тик ян-яклары гына кирәк. Шуңа күрә, материал куллануны киметү, шуның белән ролик материалы чыгымнарын киметү өчен, без икеләтә стена панельле консоль конструкциясен кулланабыз. Чылбырлы роликлар корыч катушкага басым ясый, аның алга баруын һәм формалашуын җиңеләйтә.
Формалаштыру машинасы төрле киңлектәге киштә панельләрен җитештерә ала. PLC идарә итү панеленә кирәкле үлчәмнәрне кертү аша, формалаштыру станциясе сигналлар алу белән рельслар буйлап үз позициясен автоматик рәвештә көйли. Формалаштыру станциясе һәм ролик хәрәкәт иткәндә, корыч катушкадагы формалаштыру нокталары шуңа туры китереп үзгәрә. Бу процесс рулон формалаштыру машинасына төрле зурлыктагы киштә панельләрен нәтиҗәле җитештерергә мөмкинлек бирә.
Формалаштыру станциясенең хәрәкәтен ачыклау өчен энкодер урнаштырылган, бу зурлыкны төгәл көйләүне тәэмин итә. Моннан тыш, ике позиция сенсоры—иң тышкы һәм иң эчке сенсорлар—рельслар буйлап артык хәрәкәтне булдырмас өчен кулланыла, шуның белән роликлар арасында тайып китү яки бәрелүләрне булдырмый.
Кисү һәм бөкләү машинасы
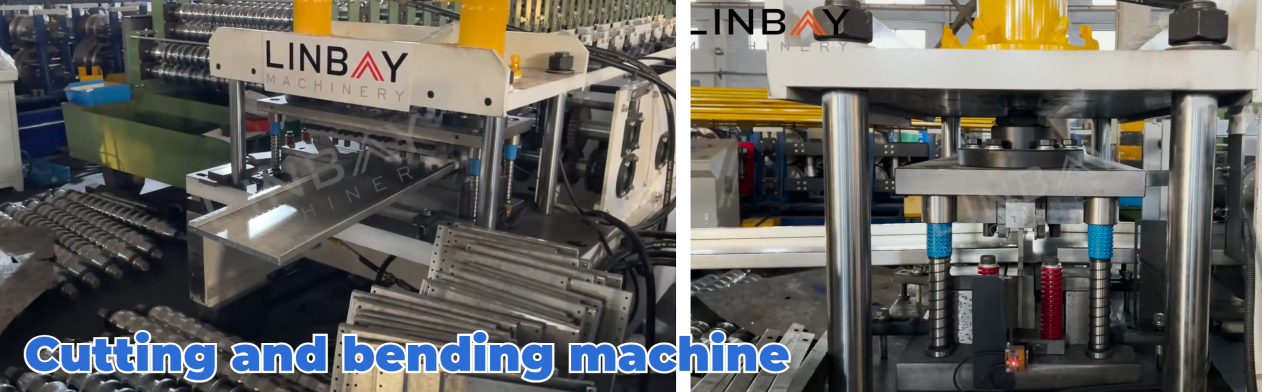
Бу очракта, киштә панеле киң яктан бер тапкыр бөкләнергә тиеш булганда, без кисү машинасының формасын бер үк вакытта кисү һәм бөкләү эшләрен башкару өчен эшләдек.
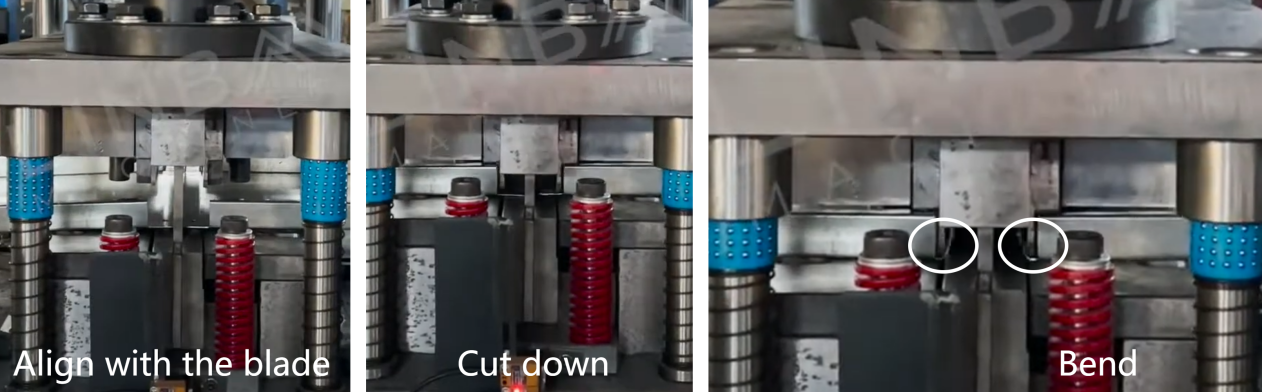
Пычак кисү өчен аска төшә, аннан соң бөкләү формасы өскә таба хәрәкәт итә, беренче панельнең койрыгын һәм икенче панельнең башын нәтиҗәле рәвештә бөкләүне тәмамлый.
Башка төр
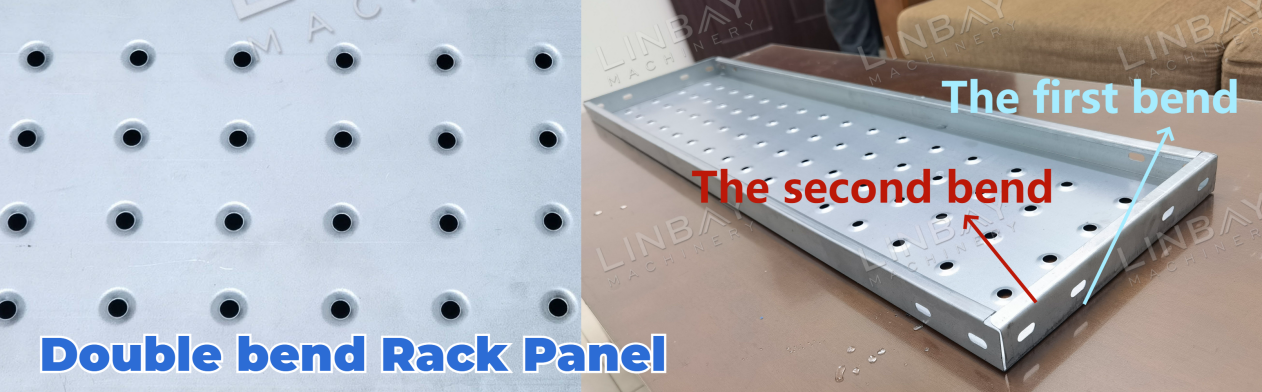
Әгәр дә сез киң ягында ике бөгелгән киштәләр панельләре белән кызыксынсагыз, җитештерү процессын тирәнтенрәк аңлау өчен рәсемгә басыгыз һәм аңа ияреп баручы видеоны карагыз.
Төп аермалар:
Икелә бөгелә торган төр берлә бөгелә торган төргә караганда ныклыкны арттыра, озак вакыт куллануны тәэмин итә. Ләкин берлә бөгелә торган төр саклау таләпләренә җитәрлек дәрәҗәдә туры килә. Моннан тыш, икеләтә бөгелә торган төрнең кырыйлары үткен түгел, бу куллану вакытында куркынычсызлыкны арттыра, ә берлә бөгелә торган төрнең кырыйлары үткенрәк булырга мөмкин.
1. Декойлер

2. Тукландыру

3. Тишеп сугу

4. Рулон формалаштыру өчен стендлар

5. Йөртү системасы

6. Кисү системасы

Башкалар

Өстәлдән чыгу