видео
Профиль
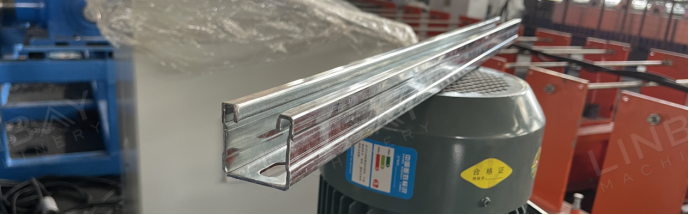
Таяныч каналлары еш кына кояш панельләрен урнаштыру, сантехника һәм торбалар, һәм HVAC системалары кебек кушымталарда кулланыла. Стандарт таяныч канал биеклекләре түбәндәгеләрне үз эченә ала21 мм, 41 мм, 52 мм, 62 мм, 71 мм һәм 82 мм.Формалаштыру роликларының диаметры терәткеч каналның биеклеге белән үзгәрә, биегрәк каналлар күбрәк формалаштыру станцияләрен таләп итә. Бу каналлар гадәттә түбәндәгеләрдән ясалакайнар җәелгән корыч, салкын җәелгән корыч, гальванизацияләнгән корыч яки дат басмас корыч,калынлыклары белән12 калибрлы (2,5 мм) - 16 калибрлы (1,5 мм).
Искәрмә: Дат басмас корычның югарырак ныклыгы аркасында, формалаштыру көче түбән эретмәле корыч һәм шул ук калынлыктагы гадәти углеродлы корыч белән чагыштырганда зуррак. Шуңа күрә дат басмас корыч өчен эшләнгән рулон формалаштыру машиналары гадәти углеродлы корыч һәм гальванизацияләнгән корыч өчен кулланылган машиналардан аерылып тора.
LINBAY төрле үлчәмнәр җитештерә алырлык җитештерү линияләрен тәкъдим итә, алар үлчәмнәрне көйләү өчен кирәкле автоматизация дәрәҗәсенә карап кул белән башкарыла торган һәм автоматлаштырылган төрләргә бүленә.
Чын очрак - Төп техник параметрлар
Блок схемасы: Декойлер -- Серво фидер -- Перфоратор пресс -- Җитәкләүче -- Рулон формалаштыру машинасы -- Очучы пычкы кисү -- Чыгу өстәле
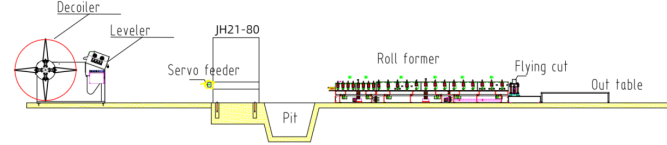
Чын очрак - Төп техник параметрлар
1. Линия тизлеге: 15 м/мин, көйләнергә мөмкин
2. Яраклы материал: Кайнар җәелгән корыч, салкын җәелгән корыч, гальванизацияләнгән корыч
3. Материал калынлыгы: 1,5-2,5 мм
4. Рулон формалаштыру машинасы: Чуен конструкциясе
5. Йөртү системасы: Редуктор йөртү системасы
6. Кисү системасы: Очучы пычкы белән кисү. Рулон формалаштыру машинасы кискәндә туктамый.
7.PLC шкафы: Siemens системасы
Чын очрак машиналары
1. Тигезләгечле гидравлик декойл*1
2. Серво фидер*1
3. Штучный басу*1
4. Рулон формалаштыру машинасы*1
5. Очучы пычкы кисү машинасы*1
6.PLC идарә итү шкафы*2
7. Гидравлик станция*2
8. Запас частьләр тартмасы (бушлай)*1
Контейнер зурлыгы: 2x40GP+1x20GP
Чын очрак тасвирламасы
Тигезләгеч белән декойлер
Бу машина декойл һәм тигезләгеч функцияләрен берләштерә, идән мәйданын куллануны оптимальләштерә. 1,5 мм дан калынрак булган корыч катушкаларны тигезләү бик мөһим, бигрәк тә терәү каналларындагы тишекләрне өзлексез тишү өчен. Тигезләгеч корыч катушканың шома булуын тәэмин итә һәм эчке киеренкелекне бетерә, формалаштыруны һәм туры формалаштыруны җиңеләйтә.
Серво-тутырткыч
Серво-фидер серво-мотор кулланылуы аркасында аталган. Серво-моторның минималь эшләтеп җибәрү-туктату тоткарлыгы аркасында, ул корыч катушкаларны бирүдә гаҗәеп төгәллек тәкъдим итә. Бу төгәллек тыгыз толерантлыкны саклау һәм терәткеч каналларын җитештерү вакытында корыч катушка калдыкларын минимальләштерү өчен бик мөһим. Моннан тыш, фидер эчендәге пневматик кыскычлар корыч катушканы алга этәрә, шул ук вакытта аның өслеген тырналулардан саклый.
Штанга белән басу
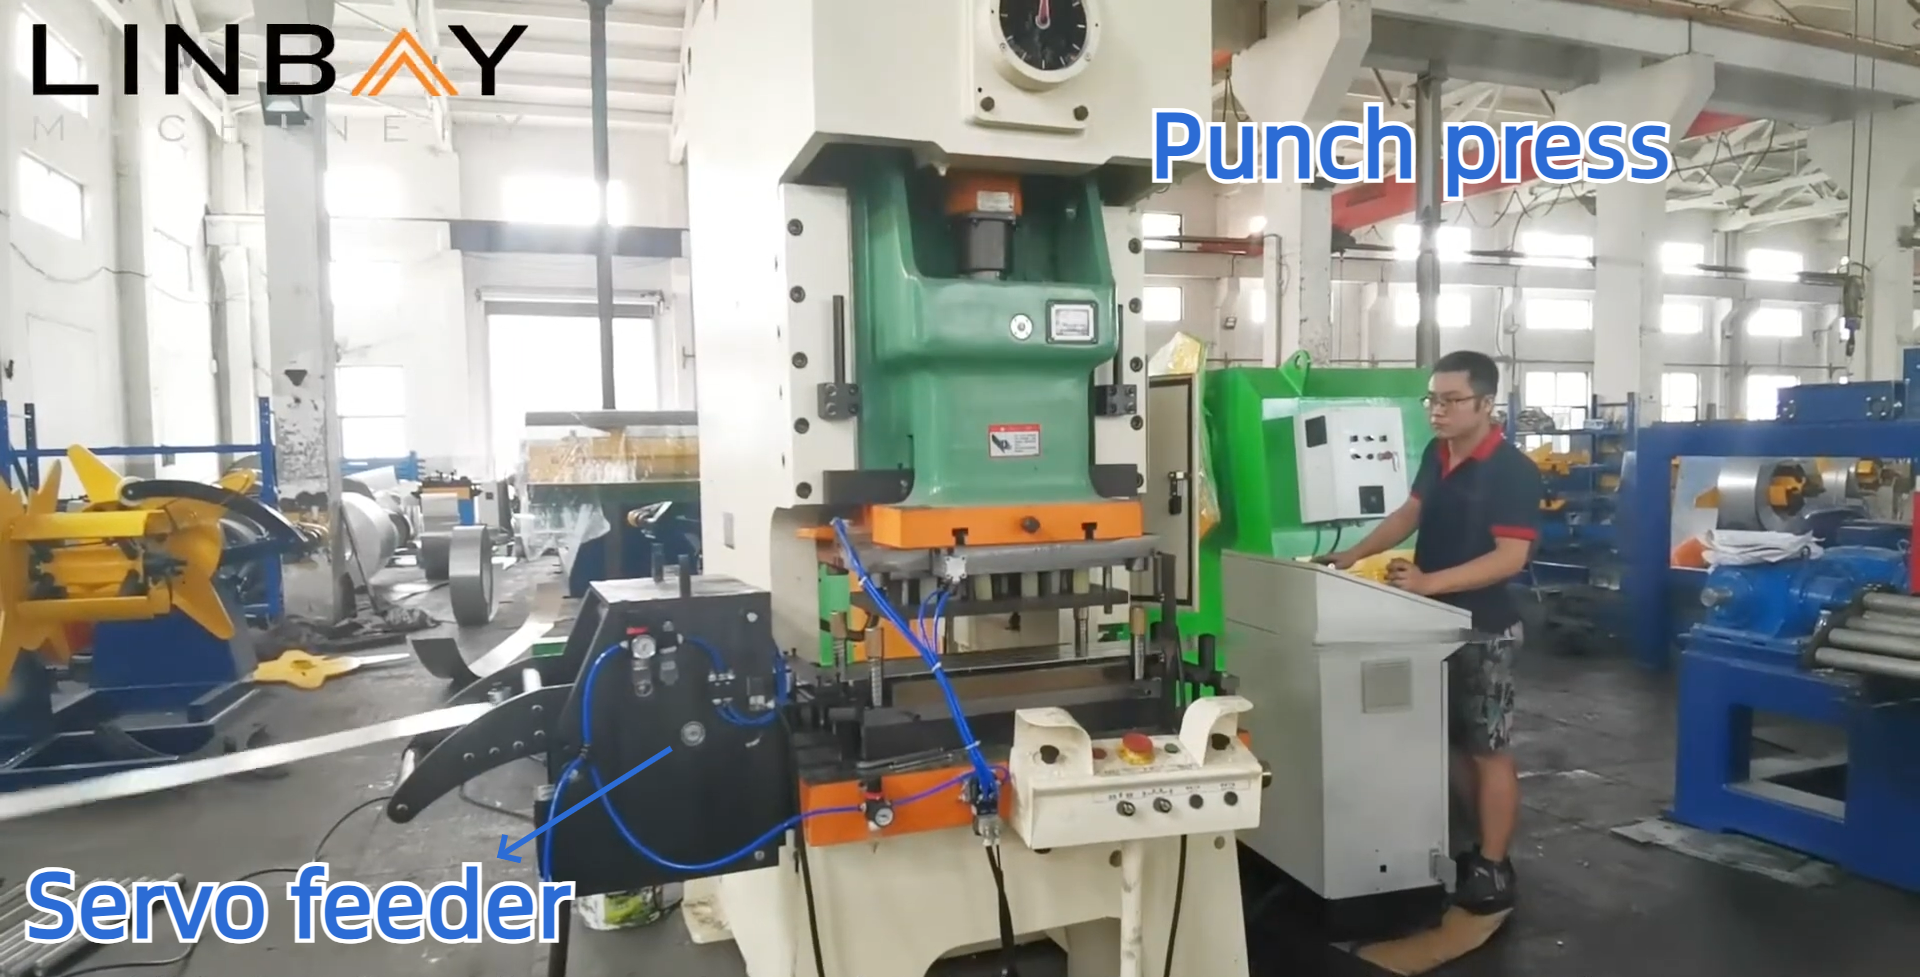
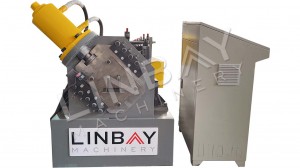
Корыч катушкада тишекләр ясау өчен перфоратор кулланыла, бу винтларны һәм гайкаларны беркетү һәм таяныч каналларын ныгыту өчен бик мөһим. Бу перфоратор интегральләштерелгән гидравлик перфораторга (рулон формалаштыру машинасы белән бер үк нигезгә урнаштырылган) һәм аерым гидравлик перфораторга караганда тизрәк эшли. Без күп кенә глобаль офислары булган танылган кытай бренды Yangli перфораторларын кулланабыз, бу уңайлы сатудан соңгы хезмәт күрсәтүне һәм алыштыручы детальләргә җиңел керүне тәэмин итә.
Җитәкчелек
Җитәкләүче роликлар корыч катушканы һәм машиналарны бер үк үзәк сызык буенча тигезли, шуның белән терәткеч каналының турылыгын тәэмин итә. Бу тигезләү урнаштыру вакытында терәткеч каналларын башка профильләр белән туры китерү өчен бик мөһим, бу бөтен төзелеш конструкциясенең тотрыклылыгына турыдан-туры йогынты ясый.
Рулон формалаштыру машинасы
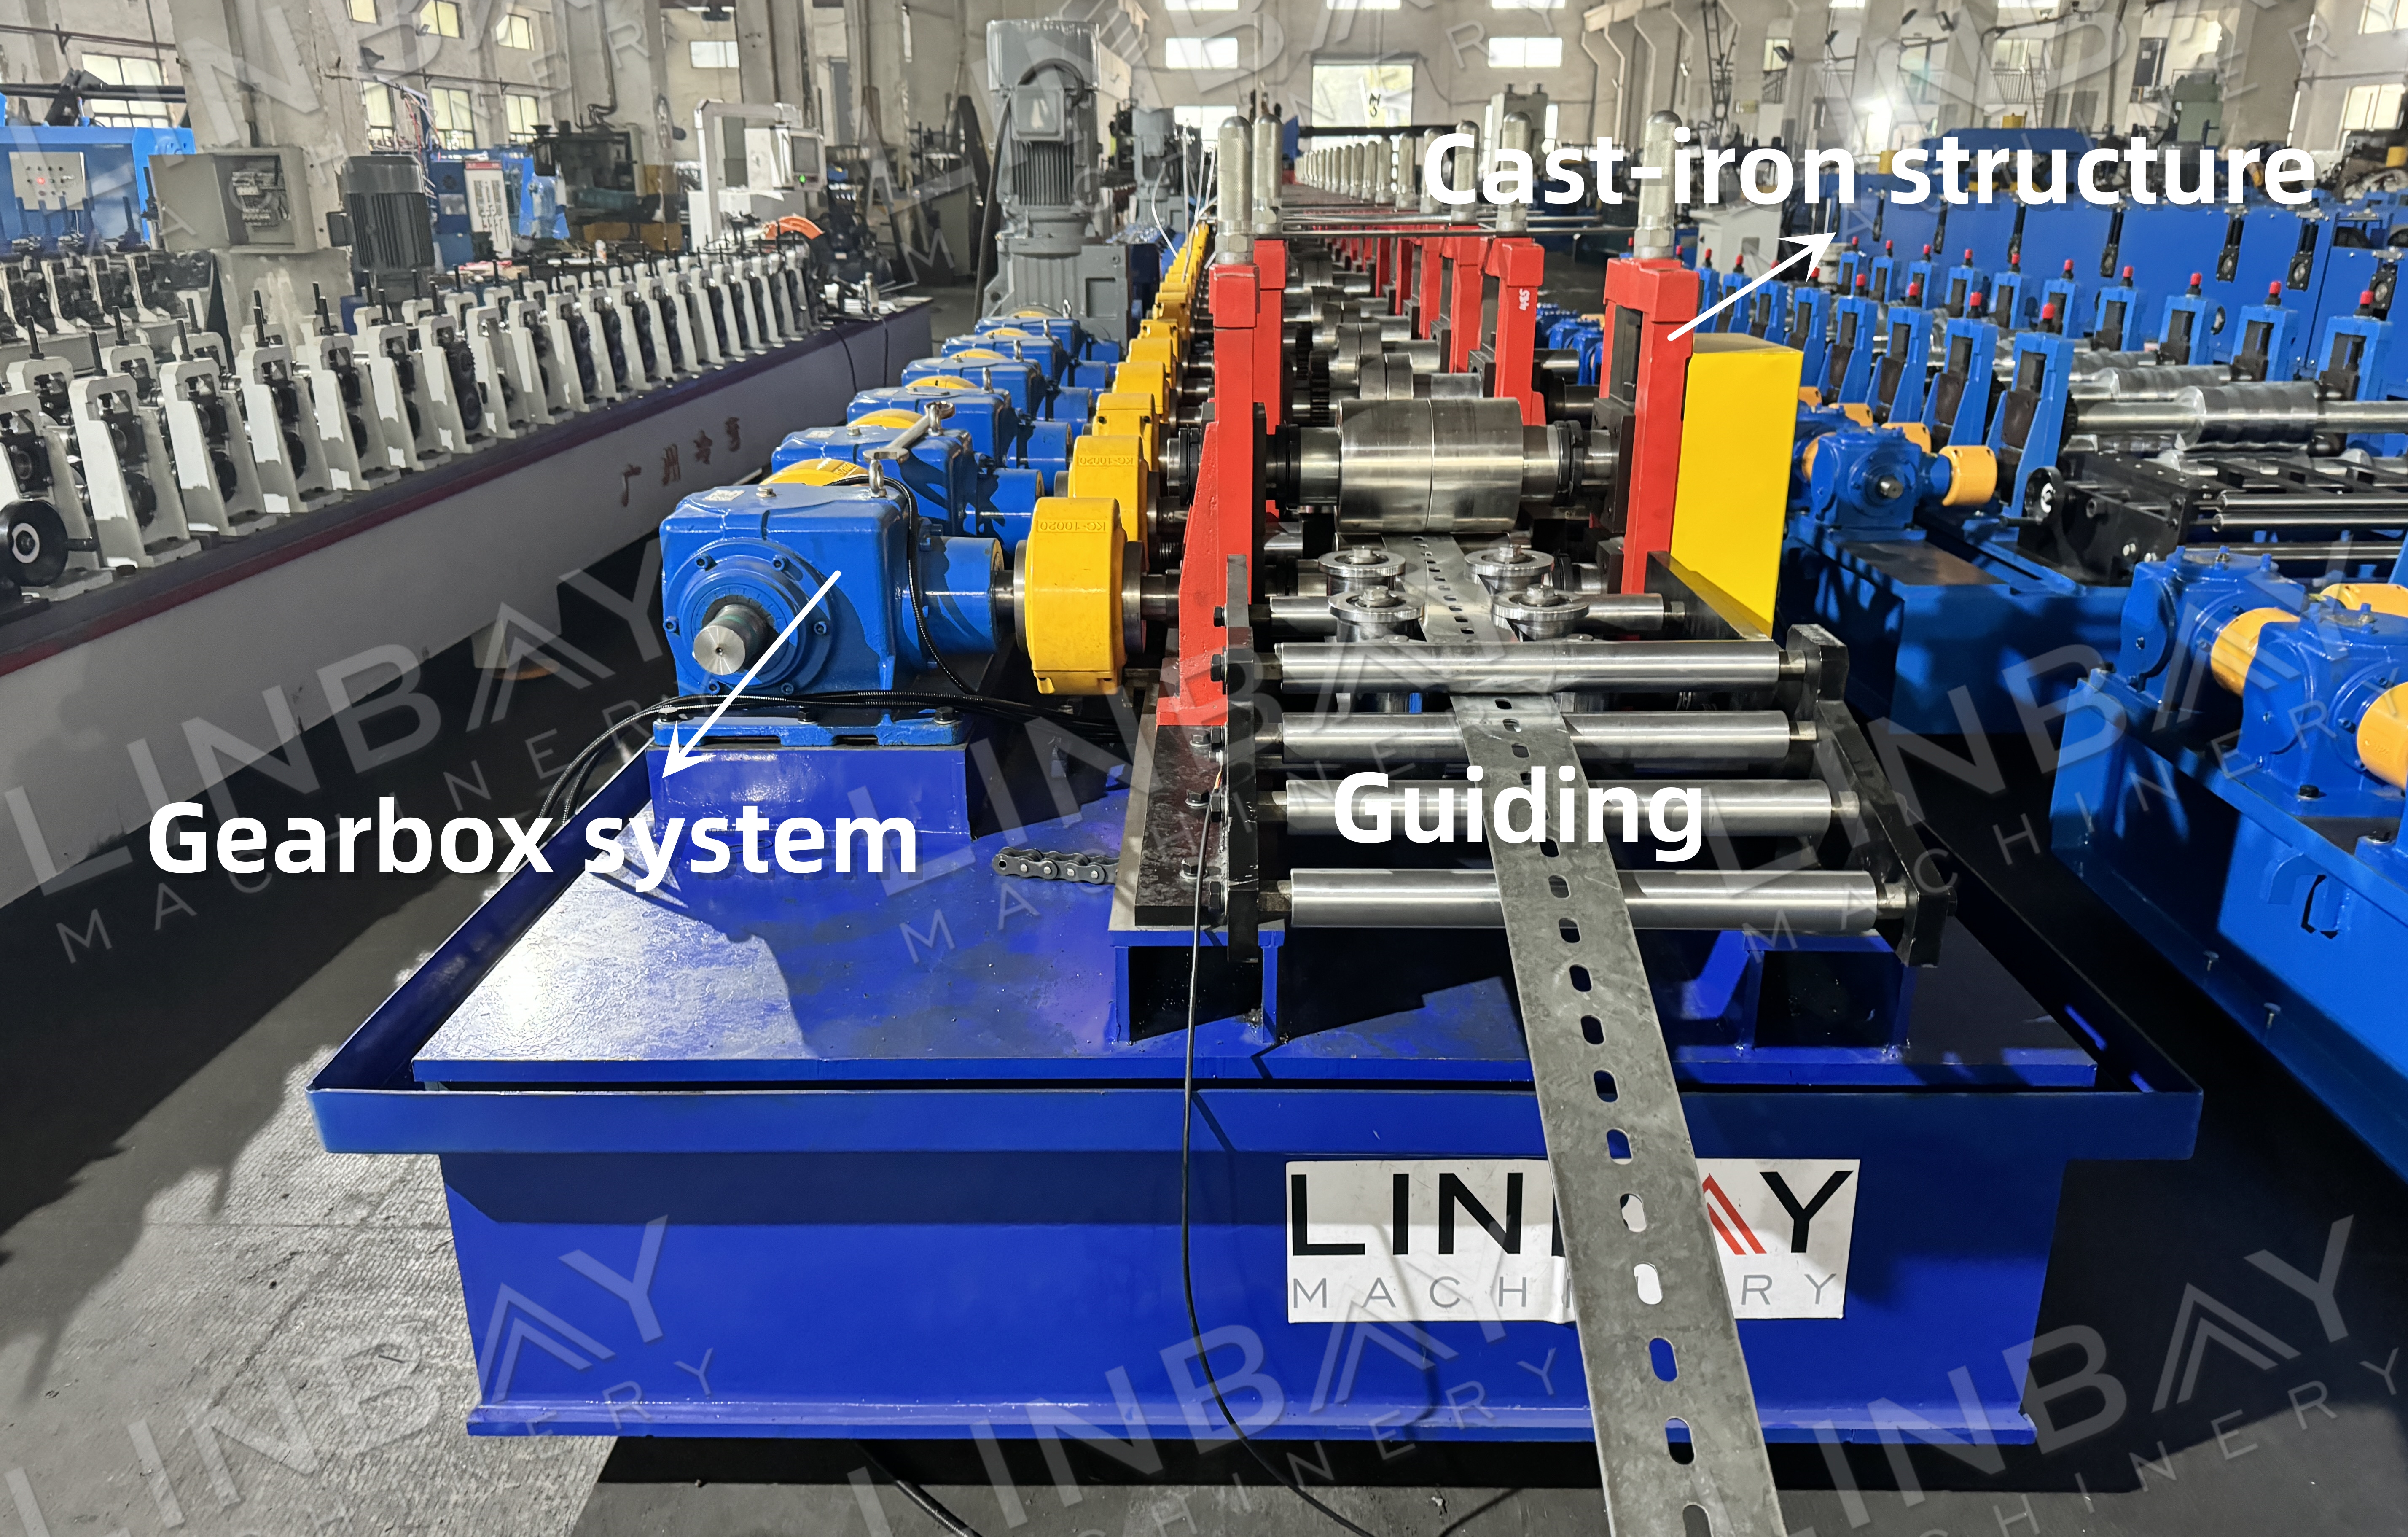
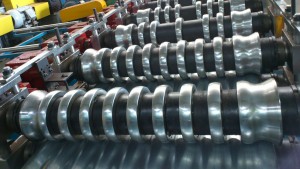
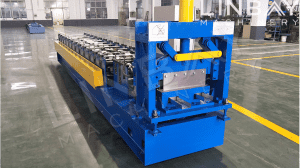
Рулон формалаштыру машинасы бер кисәк корычтан ясалган чуен конструкция белән мактана, бу гаҗәеп ныклык бирә. Өске һәм аскы роликлар корыч катушканы формалаштыру өчен көч куллана, ә редуктор формалаштыру процессы өчен җитәрлек көч бирә.
Очучы пычкы кисү
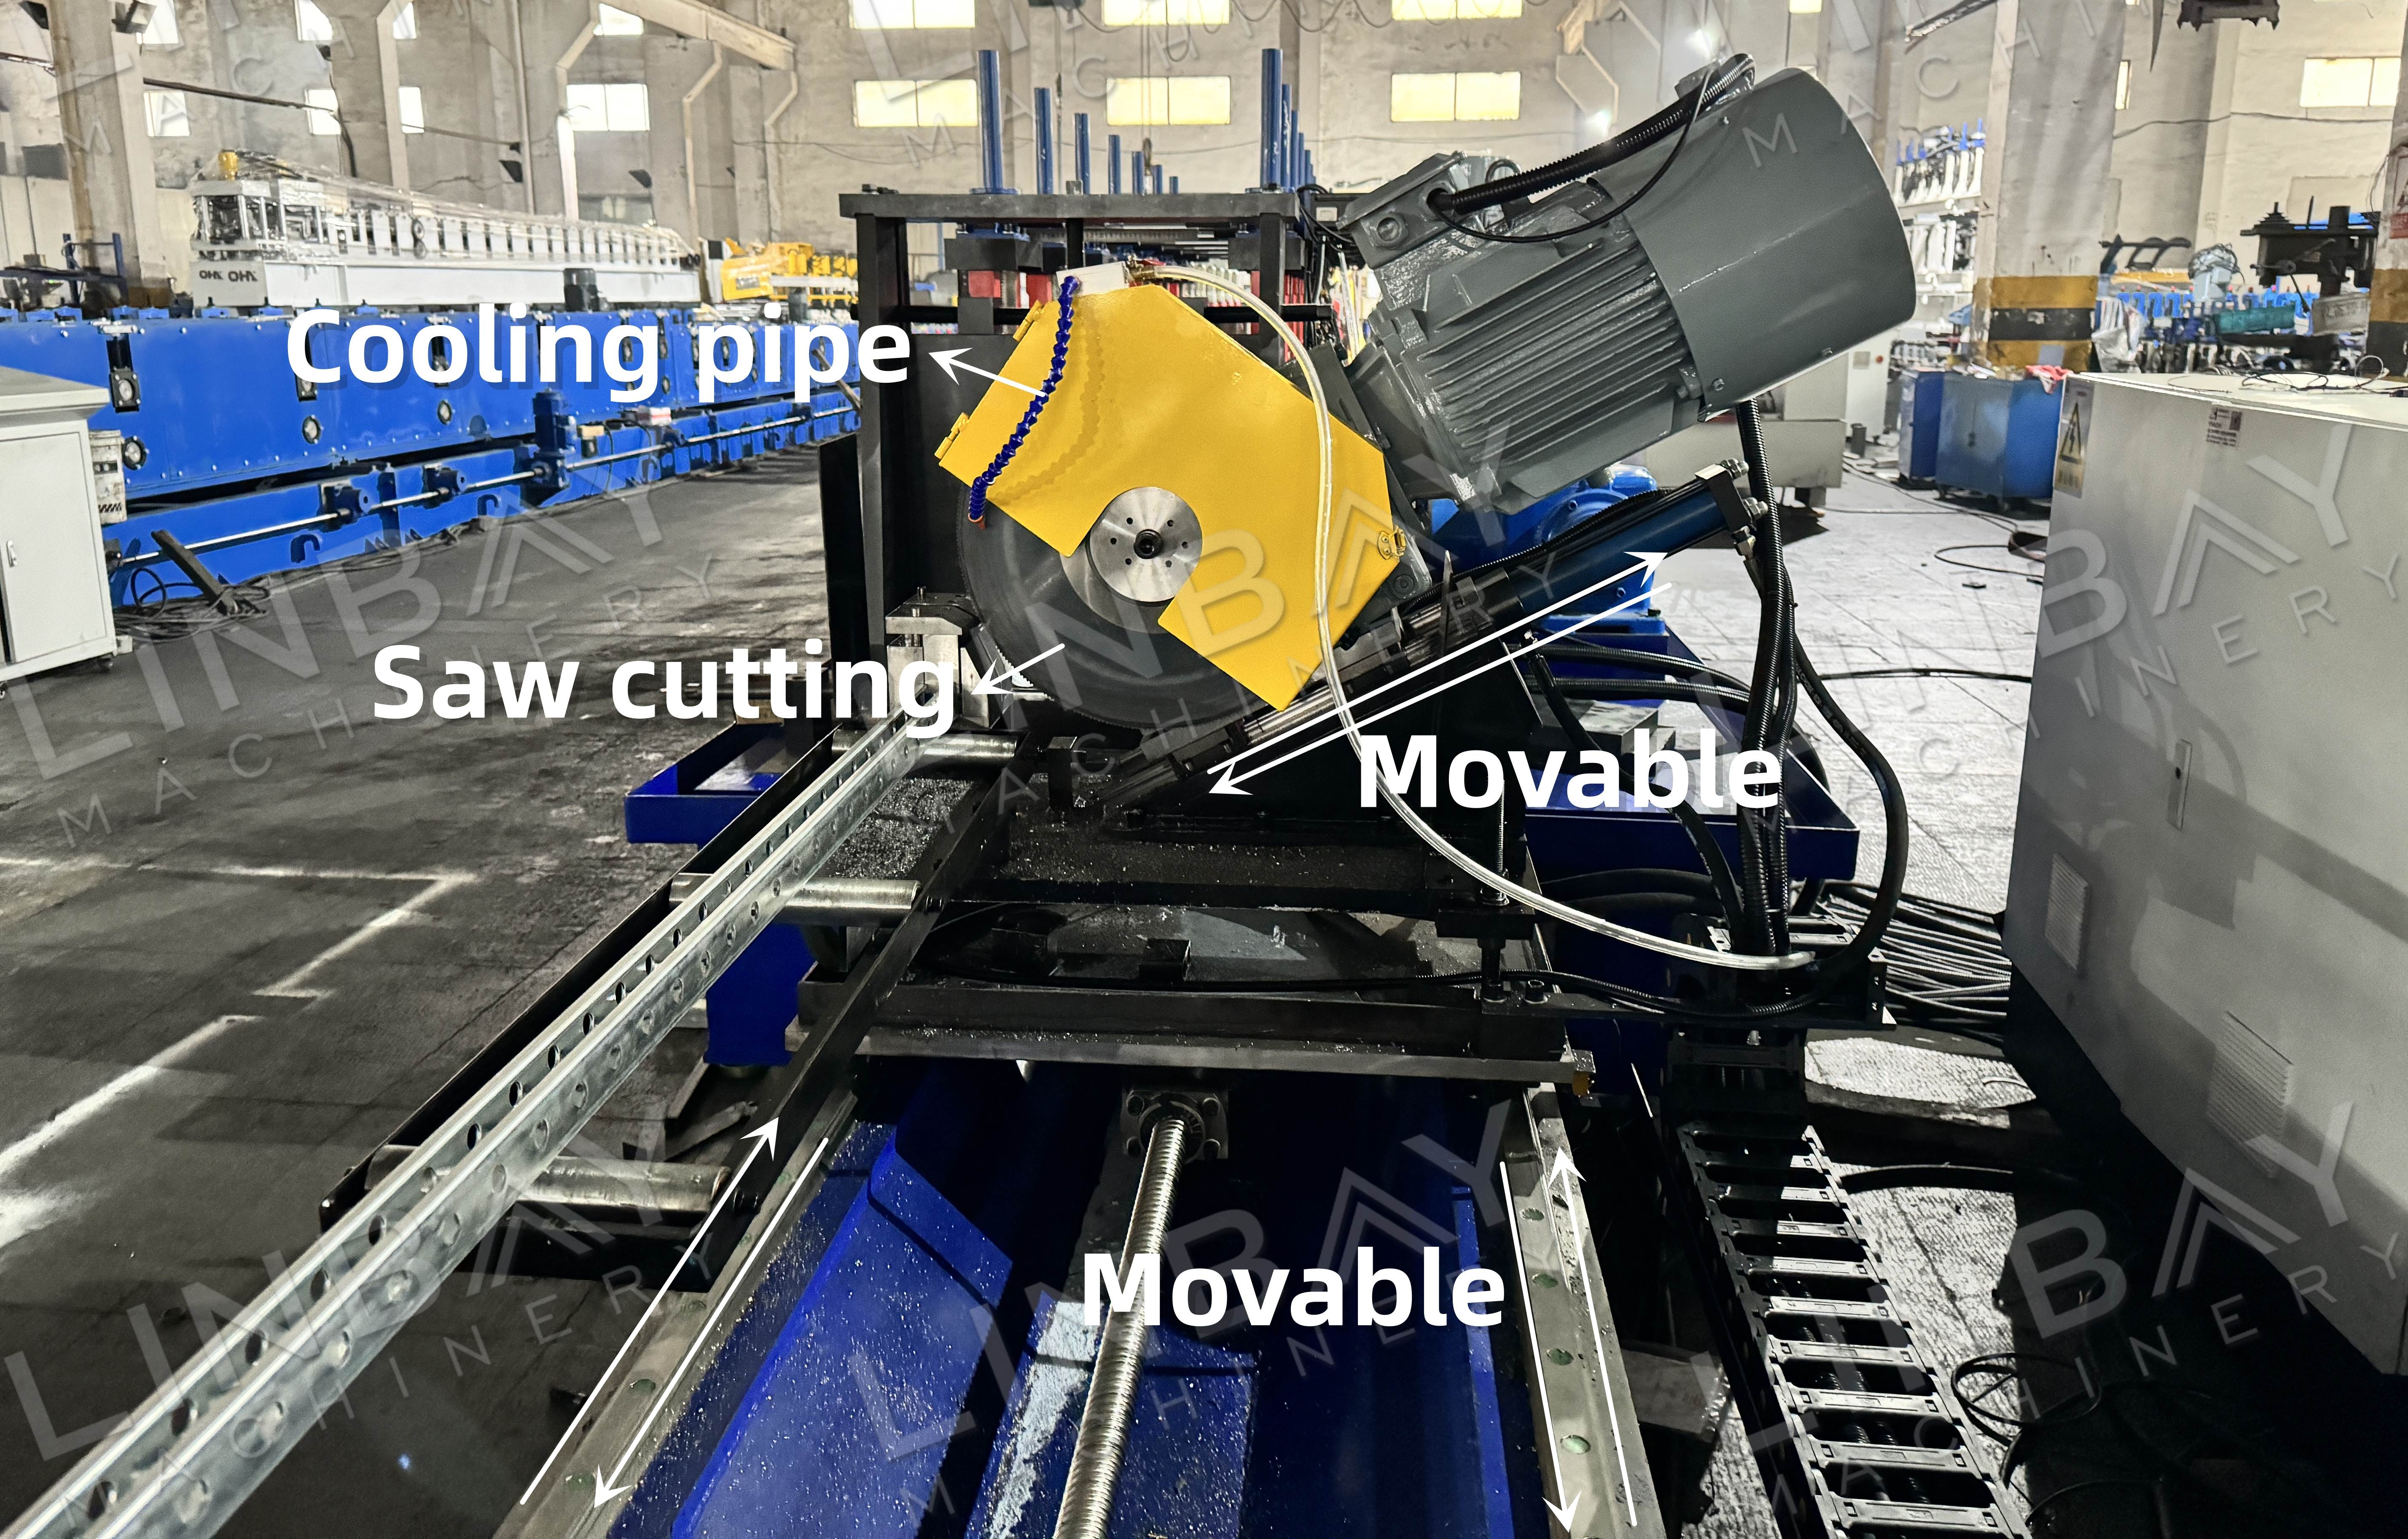
Очышлы пычкы кисүченең каретасы хәрәкәтләнүче терәткеч каналларының тизлеге белән синхронлашыр өчен тизләнә, бу шулай ук рулон формалаштыру машинасының тизлеге. Бу җитештерү процессын туктатмыйча кисү мөмкинлеген бирә. Бу югары нәтиҗәле кисү чишелеше югары тизлекле операцияләр өчен бик яхшы һәм минималь калдыклар барлыкка китерә.
Кисү процессы вакытында пневматик көч пычкы пычагы нигезен терәткеч каналына таба хәрәкәтләндерә, ә гидравлик станциядән килгән гидравлик көч пычкы пычагы әйләнүен тәэмин итә.
Гидравлик станция
Гидравлик станция гидравлик декойл һәм гидравлик кискеч кебек җиһазлар өчен кирәкле энергия белән тәэмин итә һәм җылылыкны нәтиҗәле таратуны тәэмин итү өчен суыту вентиляторлары белән җиһазландырылган. Эссе климат шартларында без җылылыкны таратуны яхшырту һәм суыту өчен кулланыла торган сыеклык күләмен арттыру өчен гидравлик резервуарны зурайтырга тәкъдим итәбез. Бу чаралар озак вакыт куллану вакытында тотрыклы эш температурасын сакларга ярдәм итә, шуның белән рулон формалаштыру җитештерү линиясенең ышанычлылыгын һәм нәтиҗәлелеген тәэмин итә.
PLC идарә итү шкафы һәм энкодер
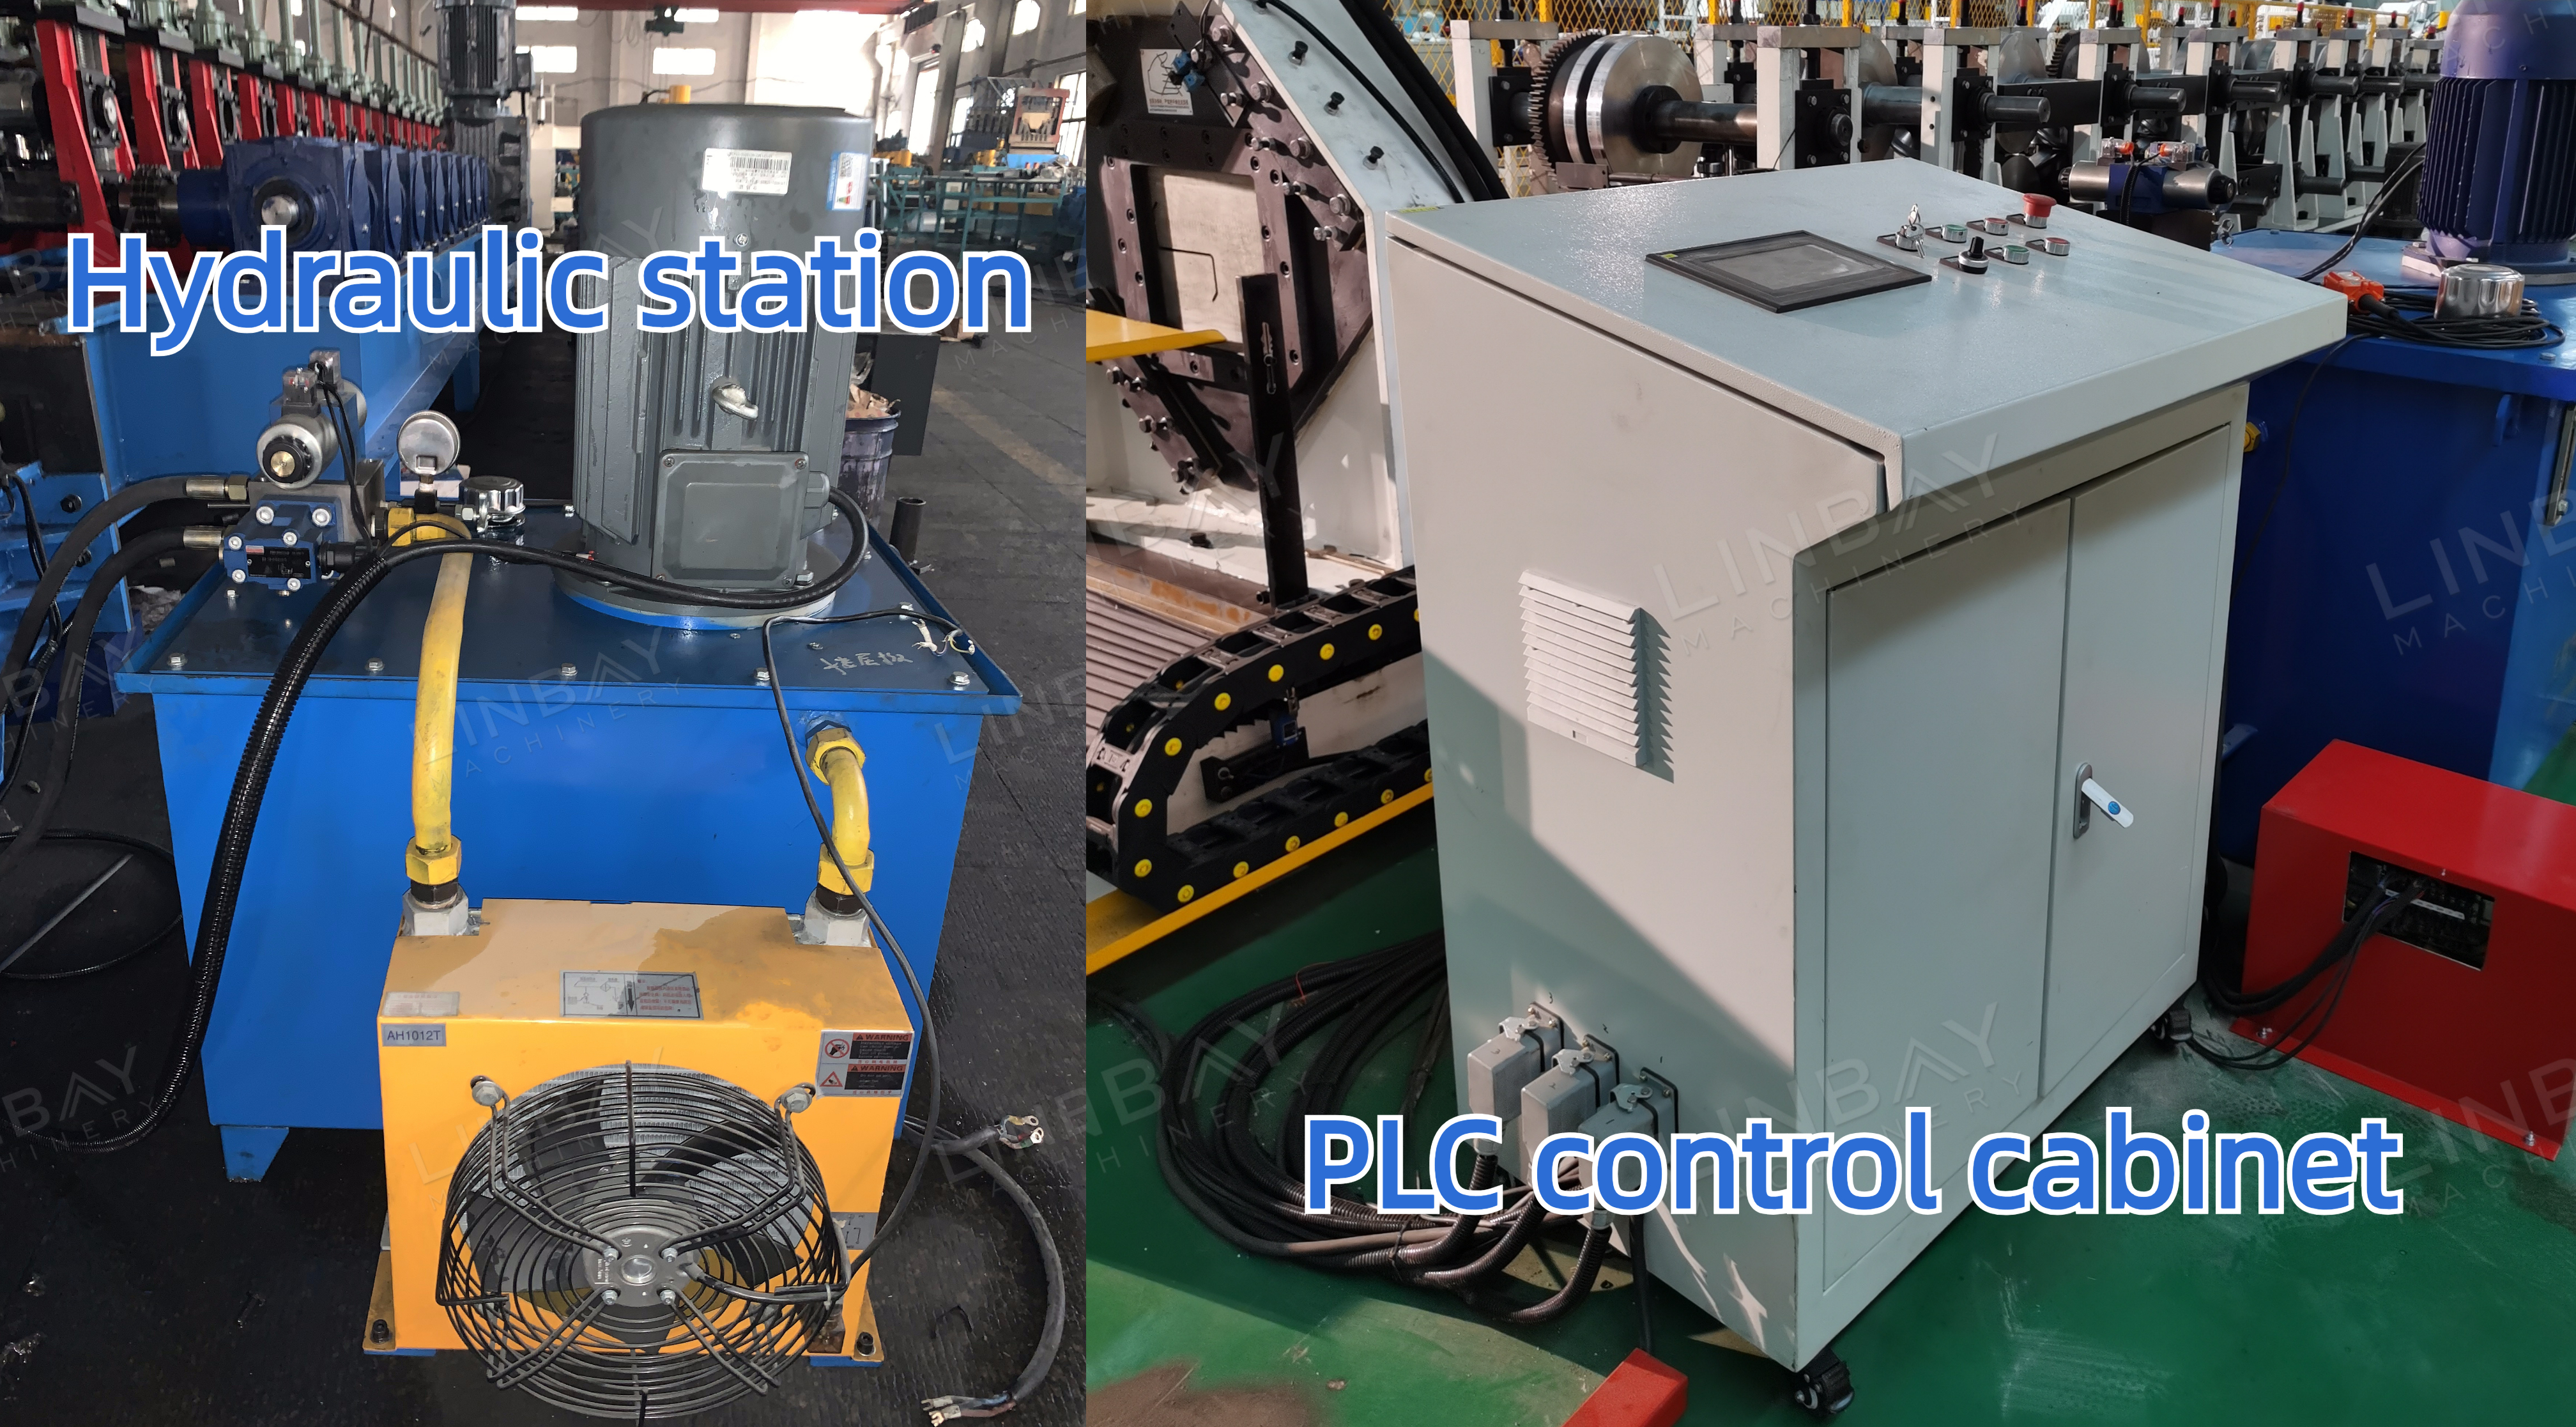
Кодлагычлар позиция, тизлек һәм синхронлаштыру турында кире элемтә бирүдә мөһим роль уйныйлар. Алар корыч катушканың үлчәнгән озынлыгын электр сигналларына әйләндерәләр, аннары алар PLC идарә итү шкафына җибәрелә. Операторлар идарә итү шкафы дисплейын җитештерү тизлеге, циклдагы чыгыш күләме һәм кисү озынлыгы кебек параметрларны көйләү өчен кулланалар. Төгәл үлчәүләр һәм кодлагычлардан кире элемтә ярдәмендә кисү машинасы ±1 мм эчендә кисү төгәллегенә ирешә ала.
Очышлы гидравлик кисү VS Очышлы пычкы белән кисү
Кисү пычагы: Очышлы гидравлик кискечнең һәр үлчәме өчен аерым аерым кисү пычагы кирәк. Ләкин, пычкы белән кисү терәк каналларының үлчәмнәре белән чикләнми.
Тузу һәм ертылу: Пычкы пычаклары, гадәттә, гидравлик кисү пычаклары белән чагыштырганда тизрәк туза һәм ешрак алыштыруны таләп итә.
Тавыш: Пычкы белән кисү гидравлик кисүгә караганда көчлерәк була, бу җитештерү өлкәсендә өстәмә тавыш изоляциясе чараларын таләп итәргә мөмкин.
Чүп-чар: Гидравлик кискеч, хәтта дөрес калибрланган булса да, гадәттә һәр кисү өчен 8-10 мм калдык чыга. Икенче яктан, пычкы кисүче бөтенләй диярлек калдык чыгара.
Техник хезмәт күрсәтү: Пычкы пычаклары ышкылудан барлыкка килгән җылылыкны контрольдә тоту өчен суыткыч системасы таләп итә, бу өзлексез һәм нәтиҗәле кисүне тәэмин итә. Киресенчә, гидравлик кисү температураны тотрыклырак саклый.
Материал чикләүләре: Дат басмас корыч гадәти углеродлы корыч белән чагыштырганда югарырак ныклыкка ия. Дат басмас корыч белән эшләгәндә, материалны эшкәртү өчен бары тик пычкы белән кисү генә яраклы.
1. Декойлер

2. Тукландыру

3. Тишеп сугу

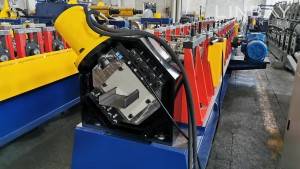
4. Рулон формалаштыру өчен стендлар

5. Йөртү системасы

6. Кисү системасы

Башкалар

Өстәлдән чыгу