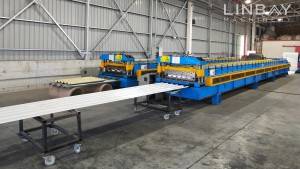
Профиль
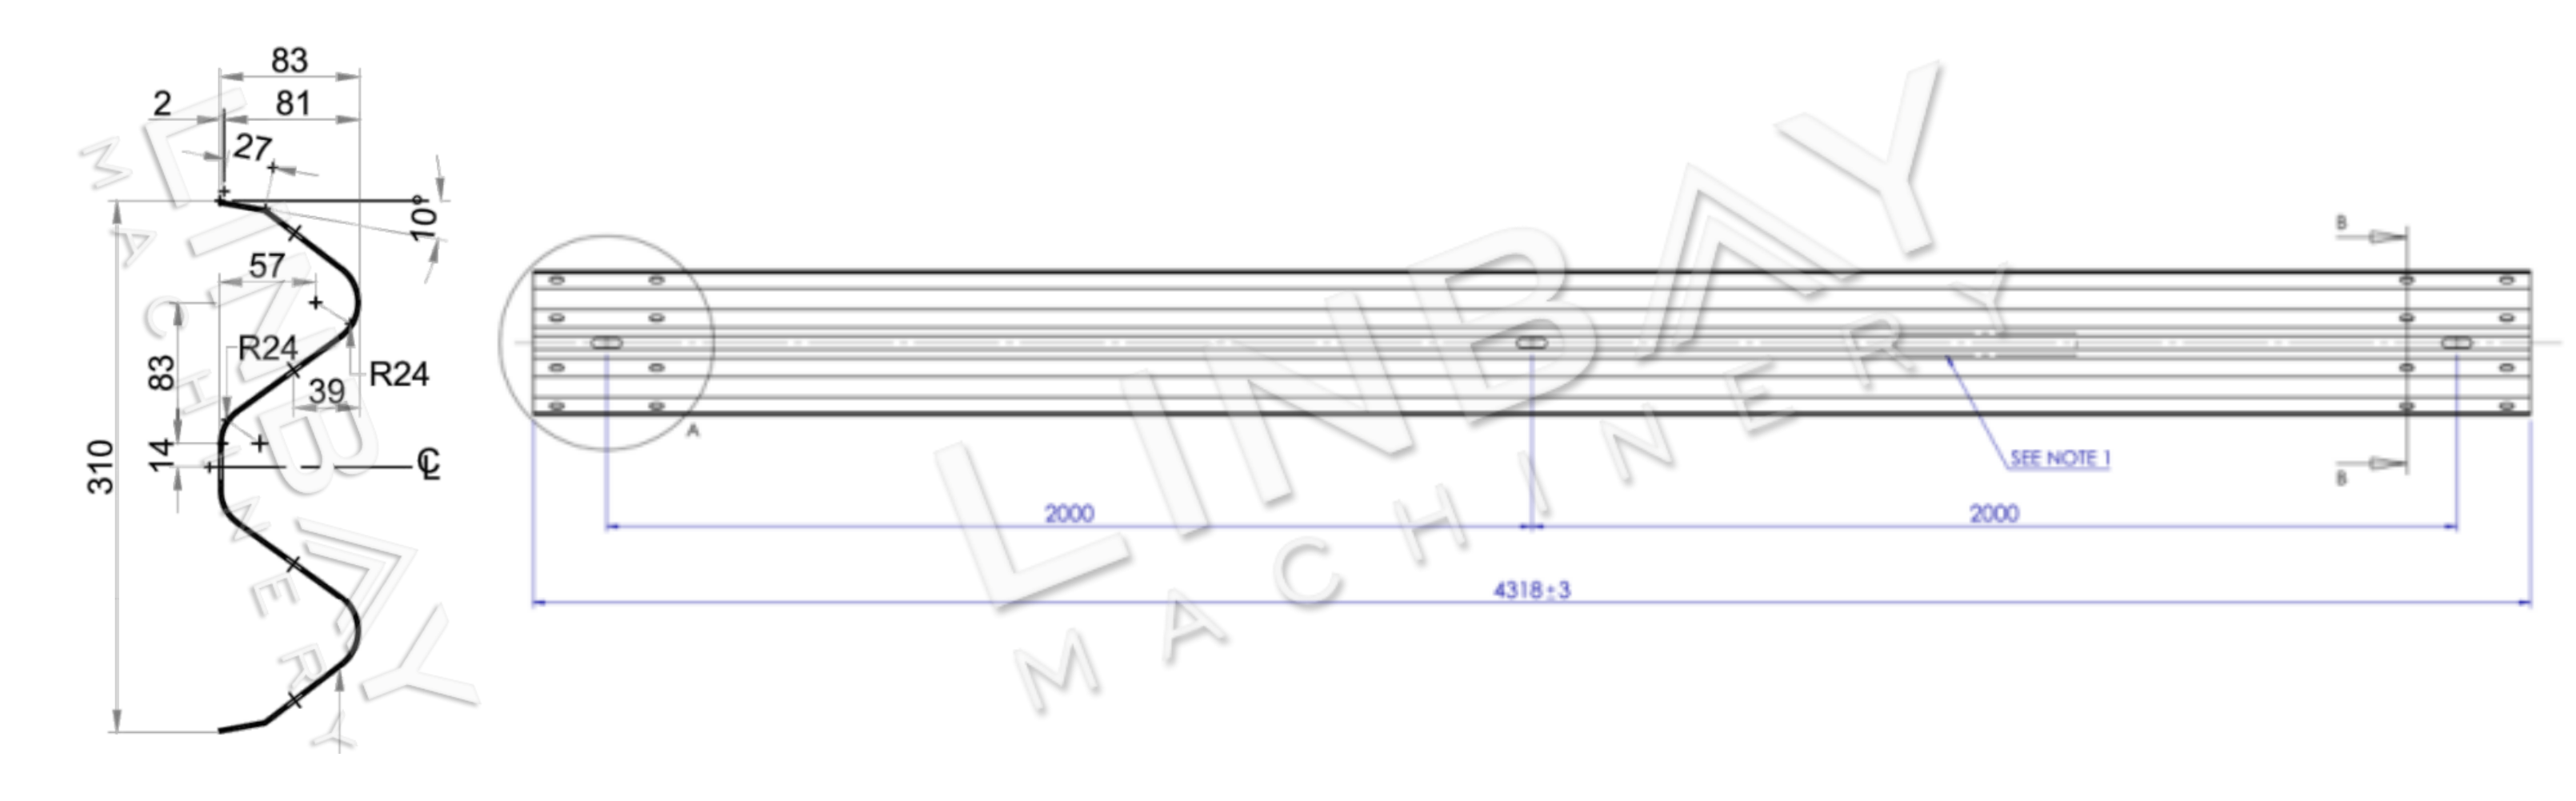
W-нурлы койма - төрле транспорт инженерлык проектларында, шул исәптән автомобиль юлларында, тизлекле юлларда һәм күперләрдә еш кулланыла торган куркынычсызлык киртәсе. Аның исеме ике очлы "W" формасыннан килә. Бу койма, гадәттә, 2-4 мм калынлыктагы гальванизацияләнгән яки кайнар җәелгән корычтан ясала.
Һәр W-формасындагы балкалы секция гадәттә 4 метр озынлыкта һәм урнаштыруны җиңеләйтү өчен ике очында да алдан тишелгән тишекләр белән җиһазландырылган. Җитештерү тизлегенә һәм буш мәйданга карата клиентларның ихтыяҗларына нигезләнеп, без төп рулон формалаштыру машинасы җитештерү линиясенә җиңел кертелә торган көйләнергә мөмкин булган тишек тишү чишелешләрен тәкъдим итәбез.
Чын очрак - Төп техник параметрлар
Блок схемасы: Гидравлик декойл-Җитәкләүче-Тигезләүче-Гидравлик перфоратор-Ролик алгы-Гидравлик кисү өстәле
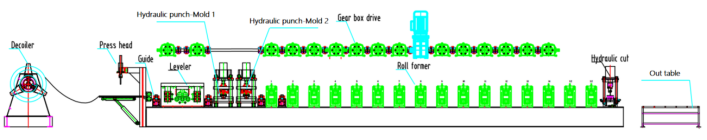
1. Линия тизлеге: 0-8м/мин, көйләнергә мөмкин
2. Яраклы материал: Кайнар җәелгән корыч, салкын җәелгән корыч
3. Материал калынлыгы: 2-4 мм
4. Рулон формалаштыру машинасы: Чуен конструкциясе һәм универсаль тоташтыру
5. Йөртү системасы: Универсаль тоташтырылган кардан валлы тизлек тартмасы йөртү системасы.
6. Кисү системасы: Рулон формалаштыру алдыннан кисегез, рулон формалаштыручы кискәндә туктамый.
Машиналар
1. Гидравлик декойл*1
2. Тигезләгеч (рулон формалаштыру машинасында җиһазландырылган)*1
3. Гидравлик перфоратор машинасы*1
4. Рулон формалаштыру машинасы*1
5. Гидравлик кисү машинасы*1
6. Чыгу өстәле*2
7.PLC идарә итү шкафы*1
8. Гидравлик станция*2
9. Запас частьлар тартмасы (бушлай)*1
Контейнер зурлыгы: 2x40GP
Чын очрак тасвирламасы
Гидравлик декойлер
Декойлер ике төп куркынычсызлык элементы белән җиһазландырылган: басма кулы һәм тышкы катушка тоткачы. Катушкаларны алыштырганда, басма кулы катушканы тотып тора, бу аның сикереп чыгуын һәм эшчеләргә зыян китерүен булдырмас. Тышкы катушка тоткачы катушканы чыгару процессында катушканың тайып төшмәвен тәэмин итә.
Декойлер стандарт дүрт кисәкле үзәкле киңәйтү механизмы белән җиһазландырылган, ул 460 мм дан алып 520 мм га кадәр төрле катушка эчке диаметрларына туры китереп көйләнә ала.
Тигезләгеч һәм пресс башы
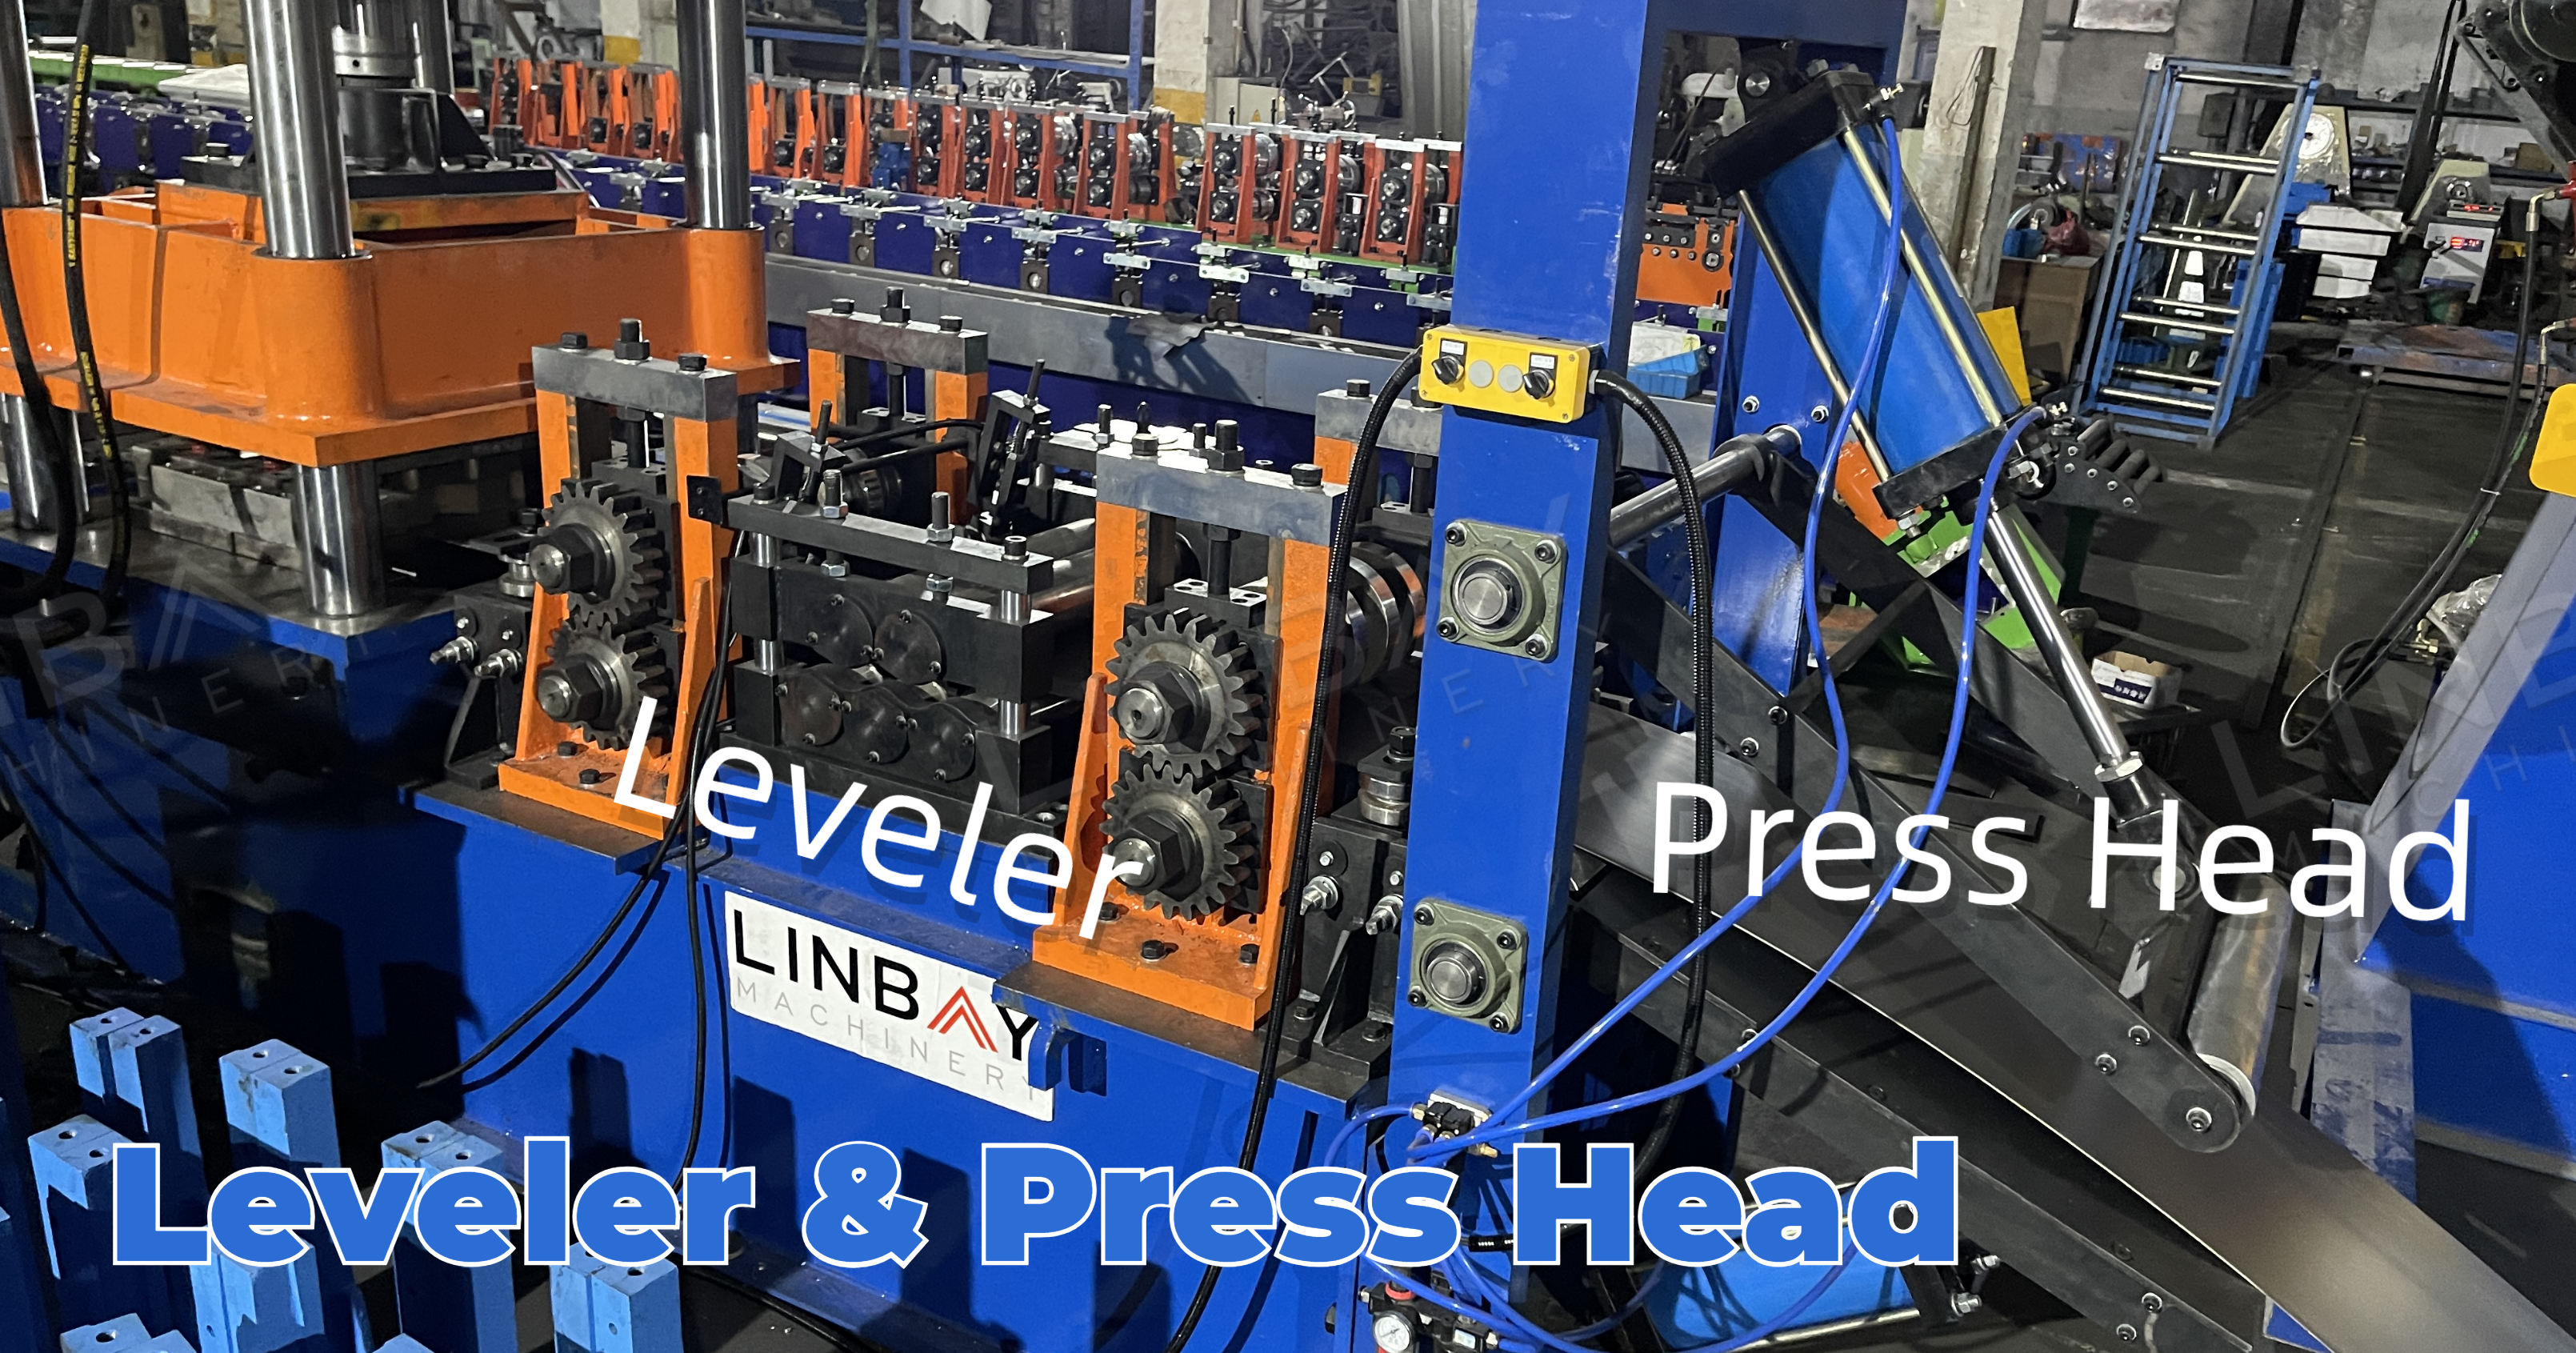
Тигезләгеч алдында урнаштырылган, гидравлик такта аша вертикаль рәвештә көйләнә торган платформа катушканы җитештерү линиясенә юнәлтергә ярдәм итә.
1,5 мм дан артык калынлыктагы һәм тишеп эшкәртүне таләп итә торган профильләр өчен, бер үк калынлыкка ирешү өчен, катушканы тигезләү һәм эчке киеренкелекне киметү өчен тигезләгеч куллану бик мөһим, бу тишеп эшкәртү һәм формалаштыру сыйфатын яхшырта. Бу очракта, тигезләгеч төп рулон формалаштыру машинасына бер үк нигездә урнаштырыла.
Югарырак җитештерү тизлегенә таләпләрне канәгатьләндерү өчен, без җитештерү линиясенең гомуми озынлыгын якынча 3 метрга озайта торган, тигезләү тизлеген бераз арттыра торган аерым тигезләгеч тәкъдим итәбез.
Гидравлик перфоратор
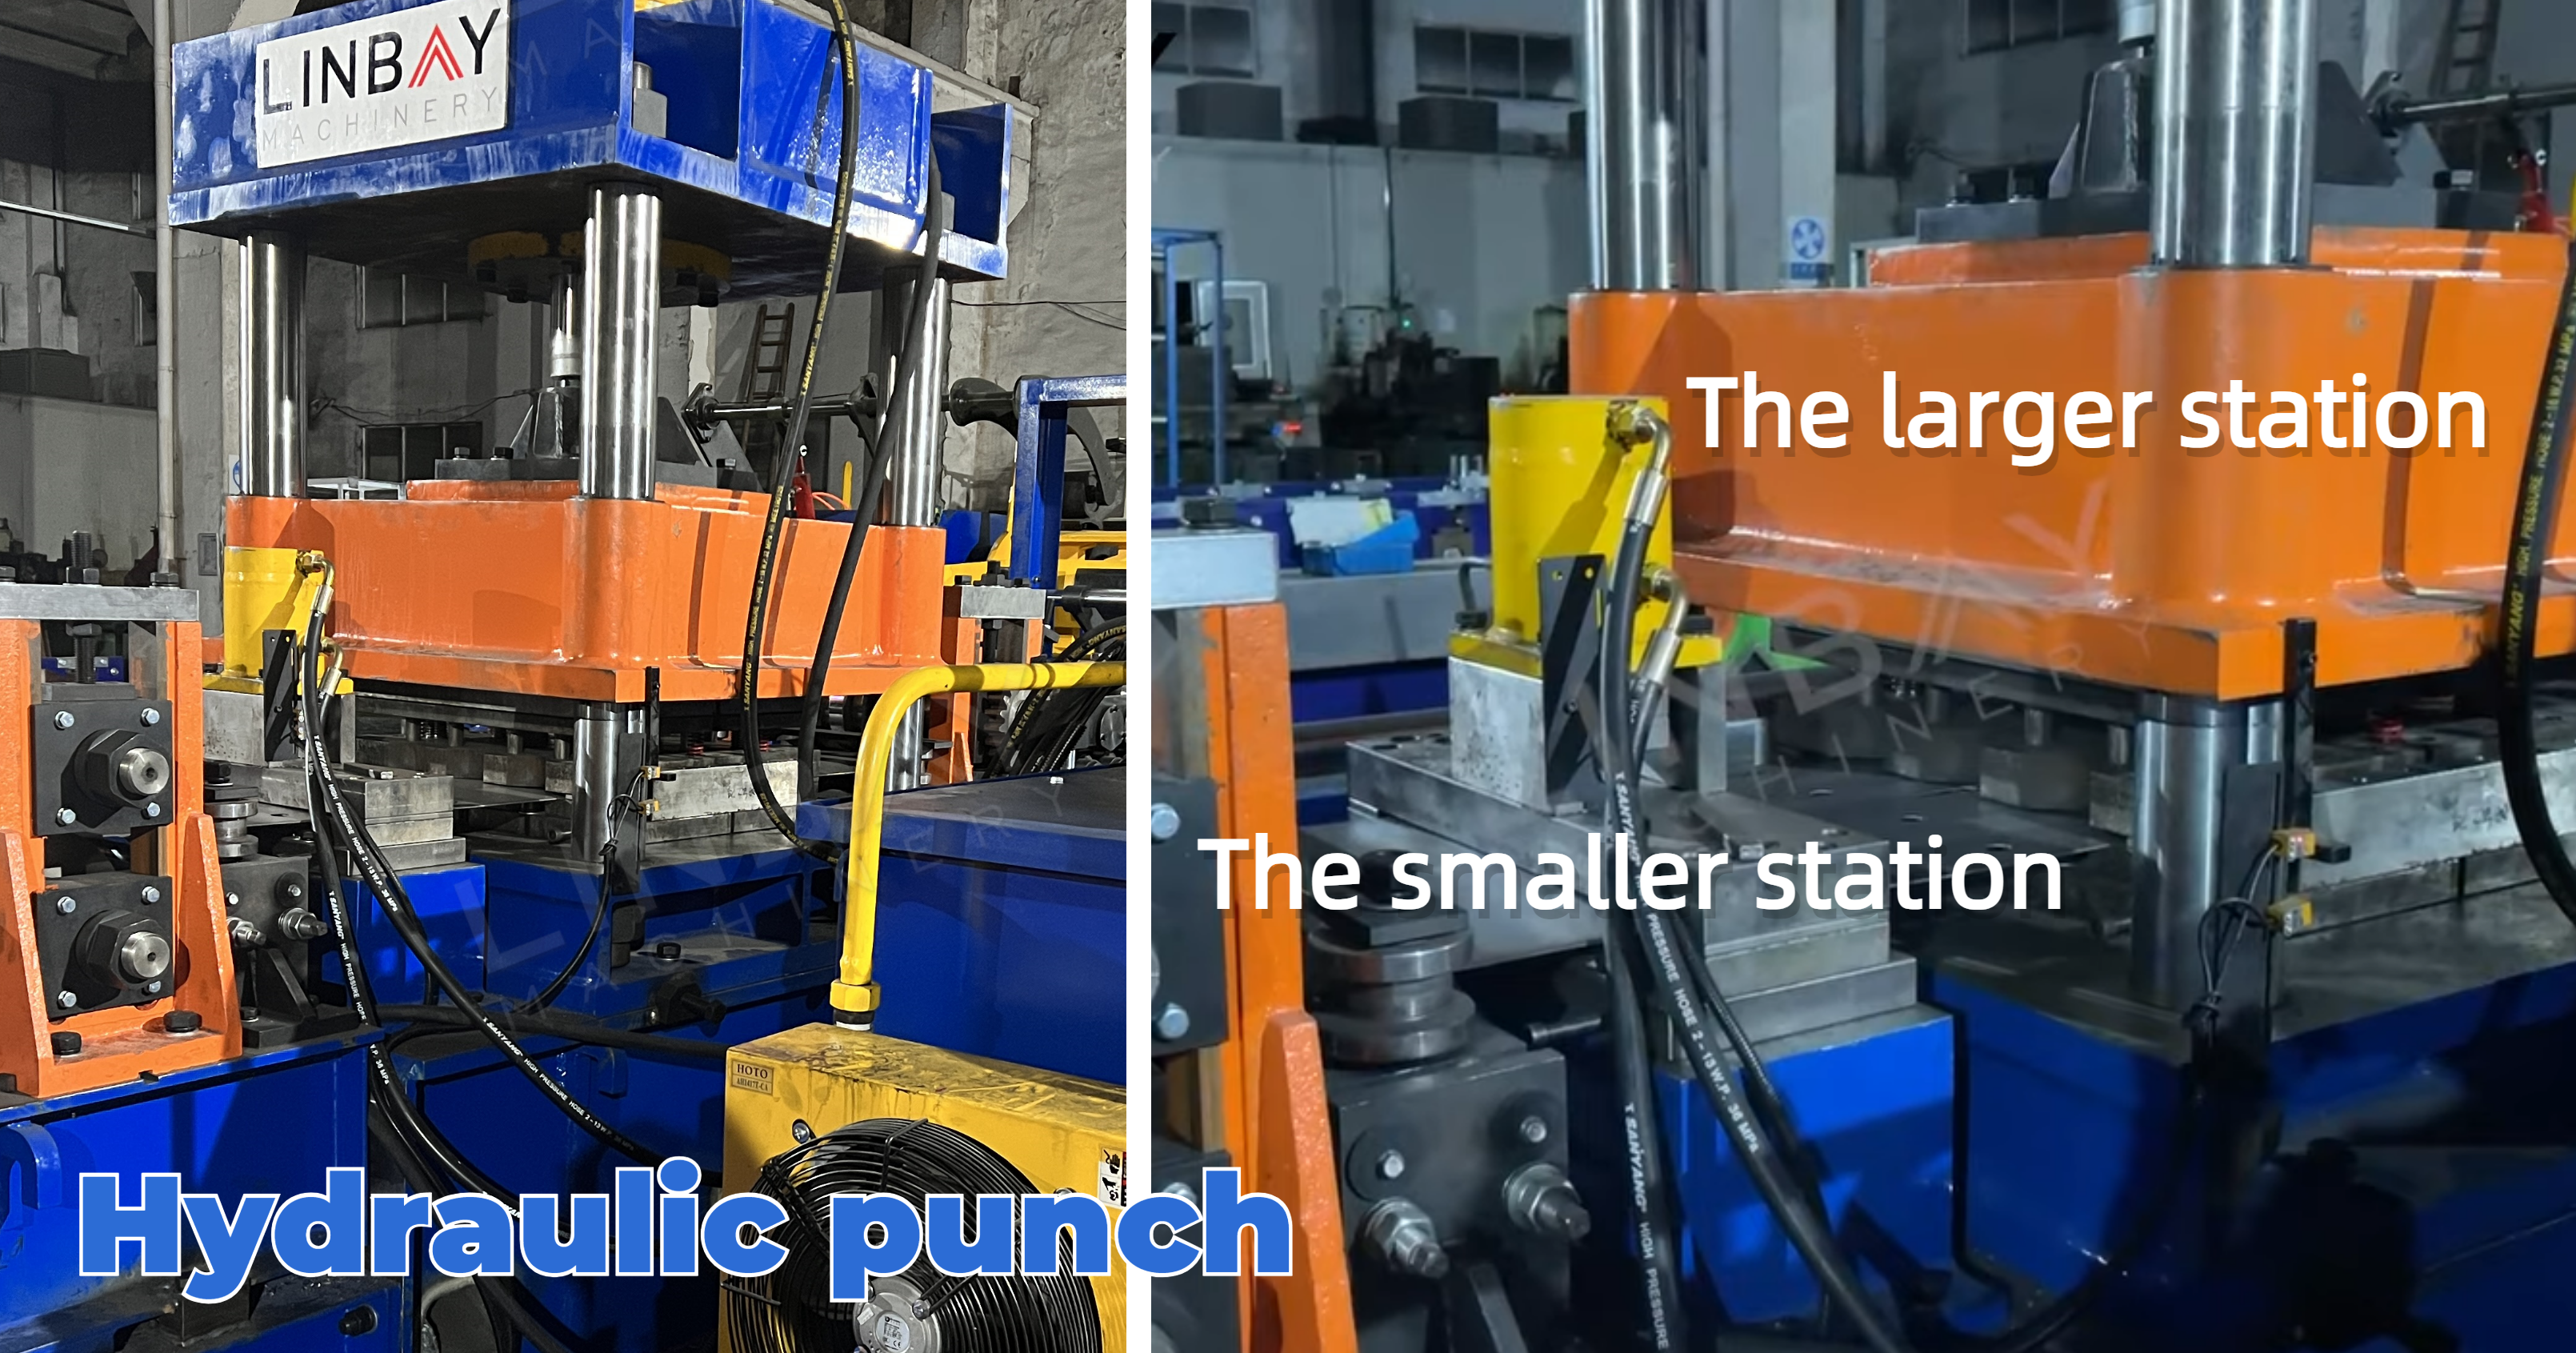
Нәтиҗәлелек һәм чыгымнарны киметү өчен, тишү операцияләрен ике штамп (ике станция) арасында бүлеп була. Зуррак станция бер үк вакытта 16 тишеккә кадәр тишәргә мөмкин, ә икенче станция һәр балкага бер тапкыр гына ясалган тишекләрне эшкәртә.
Рулон формалаштыру машинасы
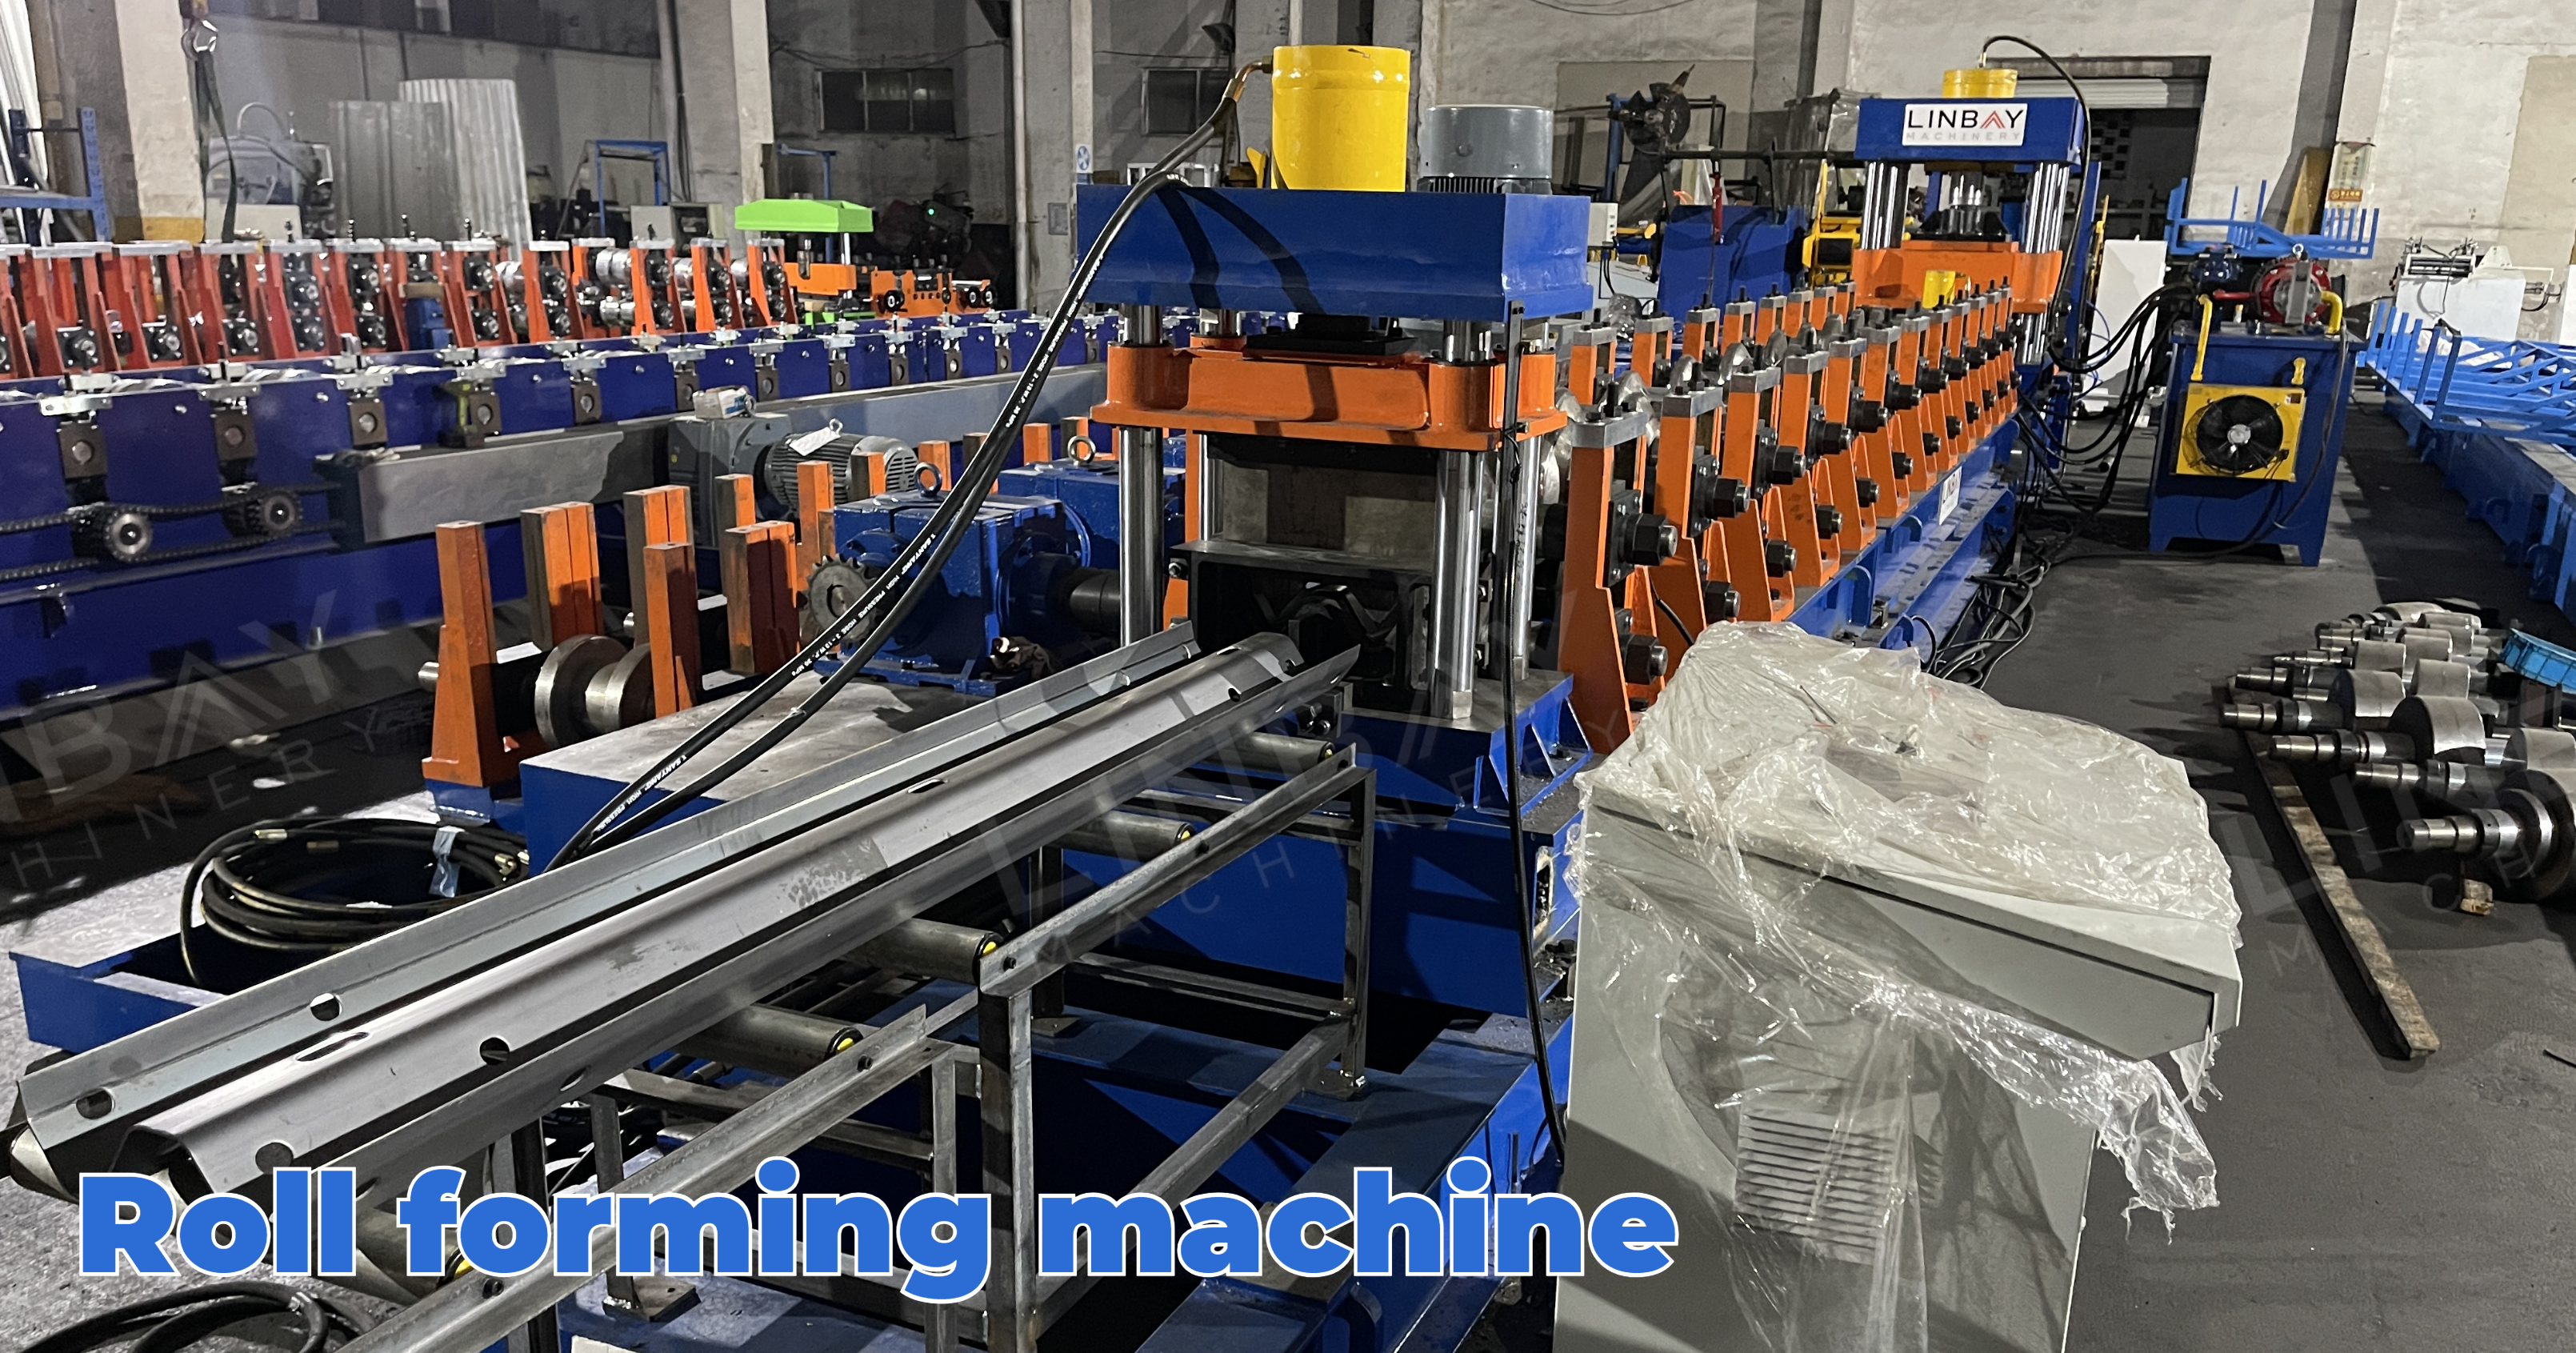
Бу рулон формалаштыру җайланмасы чуен рам белән эшләнгән, формалаштыру роликларын һәм редукторны тоташтыру өчен универсаль валлар кулланыла. Бу конструкция ныклыкны тәэмин итә һәм 2 дән 4 мм га кадәр калынлыктагы формалаштыру өчен тоткарлык панельләренең таләпләрен нәтиҗәле канәгатьләндерә. Корыч катушка рәсемнәрдә күрсәтелгән төгәл формага ирешү өчен 12 формалаштыру станциясе сериясеннән үтә.
Гидравлик кисү машинасы
Кисү формалаштырудан соң башкарыла торганлыктан, кисү калыбы бөтерелүләрне һәм кырый деформациясен минимальләштерү өчен W-нур формасына туры килергә тиеш. Кисү машинасының туктату һәм кисү режимы өчен эшләнгән, формалаштыру процессы кисү вакытында кыска вакытка туктатыла.
Алдан киселгән эремә VS киселгәннән соңгы эремә
Җитештерү тизлеге:Гадәттә, койма балкаларының озынлыгы 4 метр. Алдан кисү минутына 12 метр тизлектә эшли, нәтиҗәдә сәгатенә 180 балка җитештерелә. Кискәннән соң минутына 6 метр тизлектә эшли, сәгатенә 90 балка бирә.
Калдыкларны кисү:Кисү вакытында, алдан кисү ысулы нуль калдык яки югалту бирә. Киресенчә, кисүдән соңгы ысул, проектта күрсәтелгәнчә, һәр кисү өчен 18-20 мм калдык бирә.
Сызык макеты озынлыгы:Алдан кисү ысулында, кискәннән соң күчерү платформасы кирәк, бу кисүдән соңгы ысул белән чагыштырганда җитештерү линиясенең урнашуын бераз озаграк итәргә мөмкин.
Рулонның гомеренә йогынтысы:Кисүдән соңгы ысул авыр калибрлы һәм югары ныклыктагы корычны эшкәрткәндә роликларның гомерен яхшырта, чөнки алдан кисү ысулының алгы ягы формалаштыру роликларына һәр деталь белән тәэсир итә.
Минималь озынлык:
Алдан кисү ысулында, ким дигәндә өч формалаштыру роликлары җыелмасы корыч катушкага тоташсын өчен, минималь кисү озынлыгы таләп ителә. Бу катушканы алга этәрү өчен җитәрлек ышкылуны тәэмин итә. Ләкин, кисүдән соңгы ысулда, рулон формалаштыру машинасы һәрвакыт корыч катушка белән тутырылганлыктан, минималь кисү озынлыгына чикләү юк. W-нур озынлыгы гадәттә якынча 4 метр булуын исәпкә алып, минималь озынлык таләбе буенча артып китсә, бу рулон формалаштыру машинасы өчен алдан кисү һәм кисүдән соңгы ысуллар арасында сайлау турында борчылу юк.
Яхшы киңәш:
Без клиентларыбызга җитештерү күләме таләпләренә нигезләнеп, яраклы җитештерү линиясен сайларга киңәш итәбез. Койма балкалары профильләре белән тәэмин итүчеләр өчен алдан кисү ысулы киңәш ителә. Алдан кисү ысулы кисүдән соңгы ысулга караганда бераз югарырак булса да, аның җитештерүдәге өстенлекләре бу бәя кимчелеген тиз арада капларга мөмкин.
Әгәр дә сез юл хәрәкәте төзелеше проектын сатып алсагыз, кисү ысулы күбрәк кулайрак. Ул азрак урын таләп итә һәм бераз арзанрак.
1. Декойлер

2. Тукландыру

3. Тишеп сугу

4. Рулон формалаштыру өчен стендлар

5. Йөртү системасы

6. Кисү системасы

Башкалар

Өстәлдән чыгу