

Video
Profil
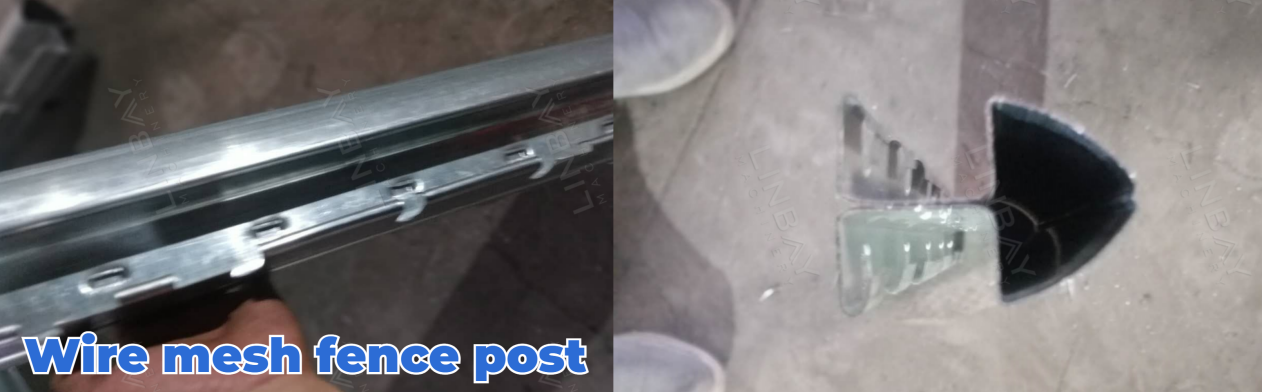
Der Drahtgitterzaunpfosten, oft auch als Pfirsichpfosten bezeichnet, verdankt seinen Namen seiner äußeren Form, die an einen Pfirsich erinnert. Er wird üblicherweise aus kohlenstoffarmem oder warmgewalztem Stahlband gefertigt und kaltgewalzt, um seine charakteristische Form zu erhalten.
Die Kanten der Stahlspule sind nach außen gebogen und bilden einen U-förmigen Haken, was die Stabilität beim Befestigen des Drahtgeflechts verbessert. An beiden Seiten des Pfostens sind strategisch platzierte Kerben angebracht, um die Montage des Drahtgeflechts zu erleichtern. Die Abmessungen der Kerben sind an die Maschenweite angepasst.
Die komplette Produktionslinie umfasst Stanz- und Walzprofilierprozesse. Die Formwalzen und Stempel sind so gefertigt, dass sie eine präzise Formgebung und exakte Kerbplatzierung gewährleisten.
Realer Anwendungsfall – Wichtigste technische Parameter
Flussdiagramm
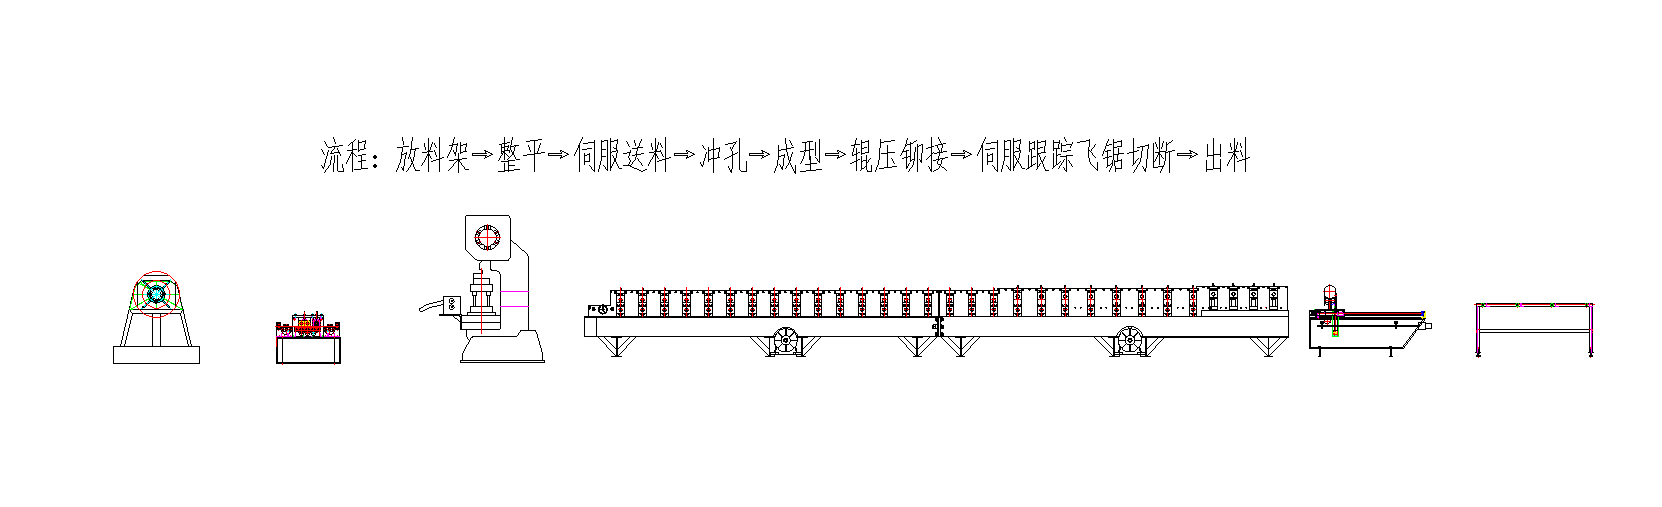
Hydraulischer Abwickler – Richtmaschine – Servoförderer – Stanzpresse – Grube – Walzenformer – Flugsäge – Ausstanztisch
Wichtigste technische Parameter:
1. Seilgeschwindigkeit: Einstellbar von 0 bis 6 m/min
2. Profile: Einheitliche Maschendrahtzaunpfostengröße
3. Materialstärke: 0,8-1,2 mm (für diese Anwendung)
4. Geeignete Werkstoffe: Warmgewalzter Stahl, kaltgewalzter Stahl
5. Rollformmaschine: Wandpaneelstruktur mit Kettenantriebssystem
6. Anzahl der Bahnhöfe: 26
7. Nietsystem: Rollennietsystem; die Walzenformvorrichtung bleibt während des Nietens betriebsbereit.
8. Schneidsystem: Sägeschnitt; die Walzprofilieranlage bleibt während des Schneidens betriebsbereit.
9. SPS-Schaltschrank: Ausgestattet mit einem Siemens-System
Fallbeschreibung
Hydraulischer Abwickler
Der Abwickler bietet vielseitige Einsatzmöglichkeiten durch manuelle, elektrische und hydraulische Bedienung. Die Wahl des Typs hängt vom Gewicht und der Dicke der Spule ab, um ein reibungsloses und nahtloses Abwickeln zu gewährleisten.
Dieser hydraulische Abwickler zeichnet sich durch eine hohe Tragfähigkeit von 5 Tonnen aus und ist mit nach außen gerichteten Spulenhaltern ausgestattet, um ein Verrutschen zu verhindern. Der Motor treibt die Expansionsvorrichtung an, die eine Ausdehnung und Kontraktion ermöglicht, um verschiedene Spuleninnendurchmesser von 460 mm bis 520 mm aufzunehmen.
Nivellierer
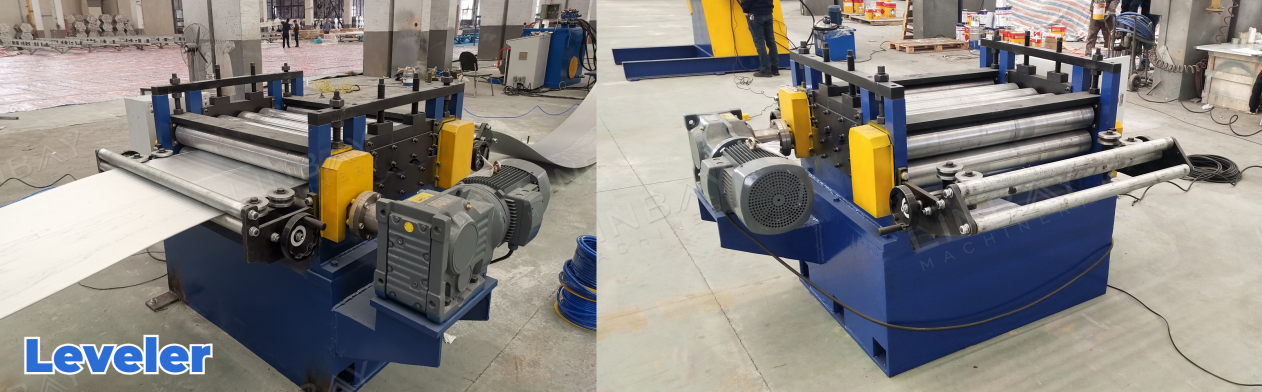
Die Richtmaschine glättet die Spule effizient, wodurch Innendruck und Spannungen abgebaut und somit die Stanz- und Umformprozesse verbessert werden.
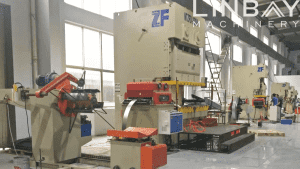
Servo-Zuführung und Stanzpresse
Unser Servo-Vorschubgerät zeichnet sich durch minimale Start-Stopp-Verzögerungen aus und ermöglicht eine präzise Steuerung des Vorschubs. Dies gewährleistet eine exakte Spulenvorschublänge und Stempelpositionen und steigert somit die Gesamtgenauigkeit und Effizienz der Produktion.
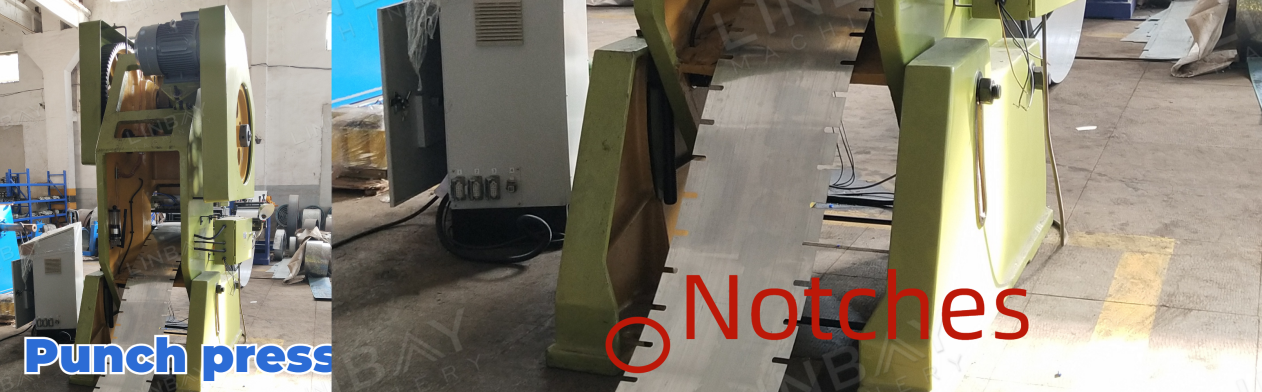
Fertige Drahtgitterzaunpfosten sind mit zahlreichen Kerben zur Verbindung der Drahtgitter versehen.
Rollformmaschine
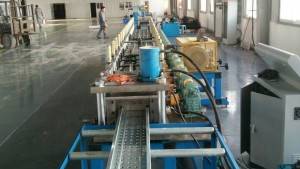
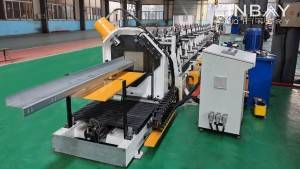
Diese Profilwalzmaschine ist als Wandpaneelkonstruktion ausgeführt und arbeitet mit einem Kettenantrieb. Während des Formprozesses verformt sich die Spule unter Krafteinwirkung allmählich und nimmt dabei die in den Zeichnungen vorgegebene „Pfirsichform“ an.
Um ein Auseinanderweichen der Spulen an der Verbindungsstelle während des längeren Gebrauchs zu verhindern, werden Vorsichtsmaßnahmen getroffen. Nach dem Walzprofilieren pressen Nietwalzen die Spulenüberlappung zusammen und erzeugen so Nietabdrücke, die die Stabilität der Verbindungsstelle erhöhen und die Lebensdauer verlängern.
Aufgrund der kreisförmigen Bauweise der Nietwalzen kann die Walzenformmaschine ihren Betrieb nahtlos fortsetzen, während die Spule beim Nieten vorgeschoben wird. Dadurch entfällt die Notwendigkeit, eine weitere bewegliche Basis für die Nietvorrichtung aufzustellen.
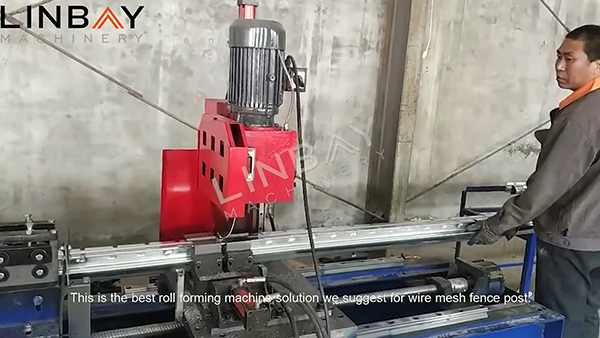
Schnitt mit der fliegenden Säge
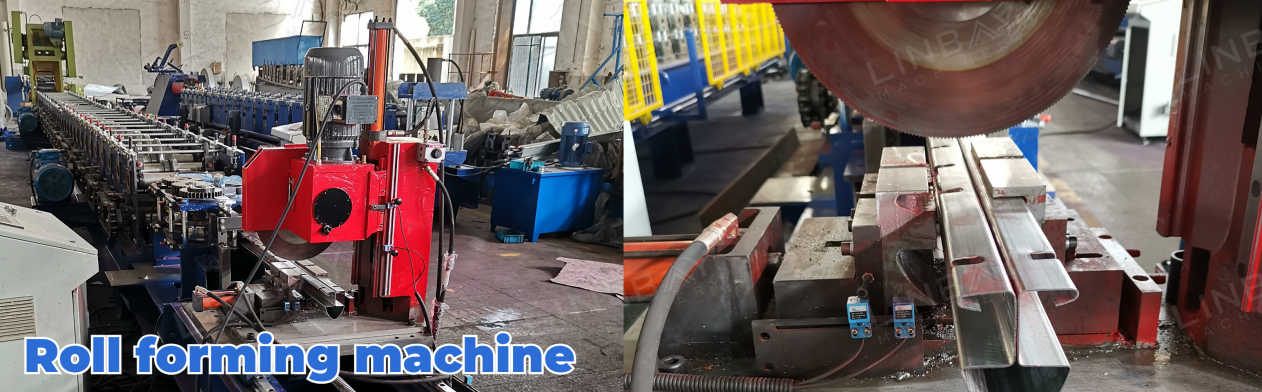
Aufgrund der geschlossenen Form des Pfirsichpfostens erweist sich das Sägen als geeignetste Methode, da es Verformungen der Spule an den Schnittkanten verhindert. Zudem entsteht beim Schneiden kein Abfall. Um die Produktionskapazität zu optimieren, lässt sich der Maschinenfuß der Schneidemaschine vor- und zurückbewegen und so mit der Drehzahl der Profiliermaschine synchronisieren, wodurch ein unterbrechungsfreier Betrieb gewährleistet wird.
1. Abwickler

2. Fütterung

3. Schlagen

4. Rollformständer

5. Antriebssystem

6. Schneidsystem

Andere

Aus Tabelle