Video
Profil
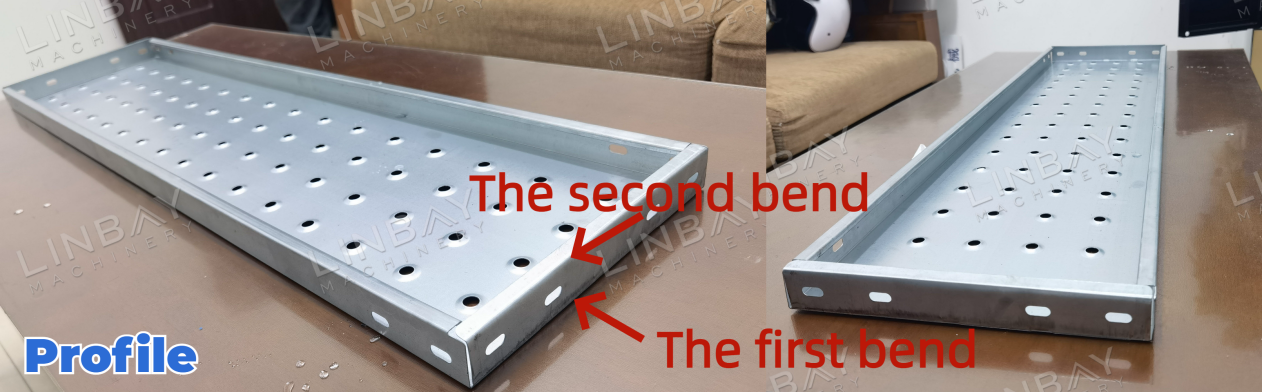
Das auf den Trägern des Regalsystems befestigte Regalbrett dient als stabile Plattform zur sicheren Lagerung von Waren. Unsere Fertigungskompetenz konzentriert sich auf die Herstellung von doppelt gebogenen Regalbrettern, die im Vergleich zu einfach gebogenen Regalbrettern eine deutlich höhere Haltbarkeit aufweisen. Darüber hinaus vermeidet diese Konstruktion scharfe Kanten und erhöht somit die Sicherheit der Nutzer.
Realer Anwendungsfall – Wichtigste technische Parameter
Flussdiagramm
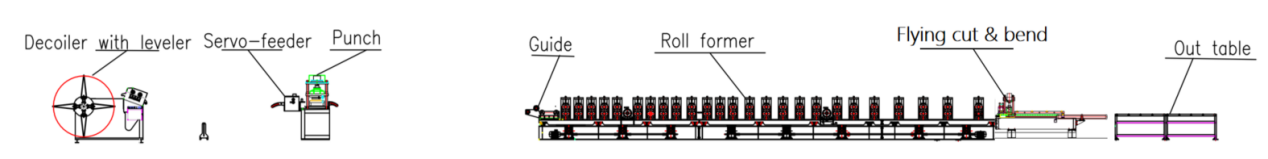
Hydraulischer Abwickler mit Richtvorrichtung – Servoförderer – Hydraulischer Stempel – Profilierwalzmaschine – Hydraulische Schneid- und Stanzanlage – Auslauftisch
Wichtigste technische Parameter:
1. Seilgeschwindigkeit: Einstellbar von 0 bis 4 m/min
2. Profile: Verschiedene Größen bei gleichbleibender Höhe, unterschiedlicher Breite und Länge
3. Materialstärke: 0,6-0,8 mm (für diese Anwendung)
4. Geeignetes Material: Verzinkter Stahl
5. Rollformmaschine: Nutzt eine freitragende Doppelwandpaneelkonstruktion und ein Kettenantriebssystem
6. Anzahl der Bahnübergangsstationen: 13
7. Schneidsystem: Gleichzeitiges Schneiden und Biegen; die Walzformanlage bleibt während des Prozesses betriebsbereit.
8. Größenanpassung: Automatisch
9. SPS-Schaltschrank: Ausgestattet mit einem Siemens-System
Fallbeschreibung
Hydraulische Abwickelvorrichtung mit Nivellierer
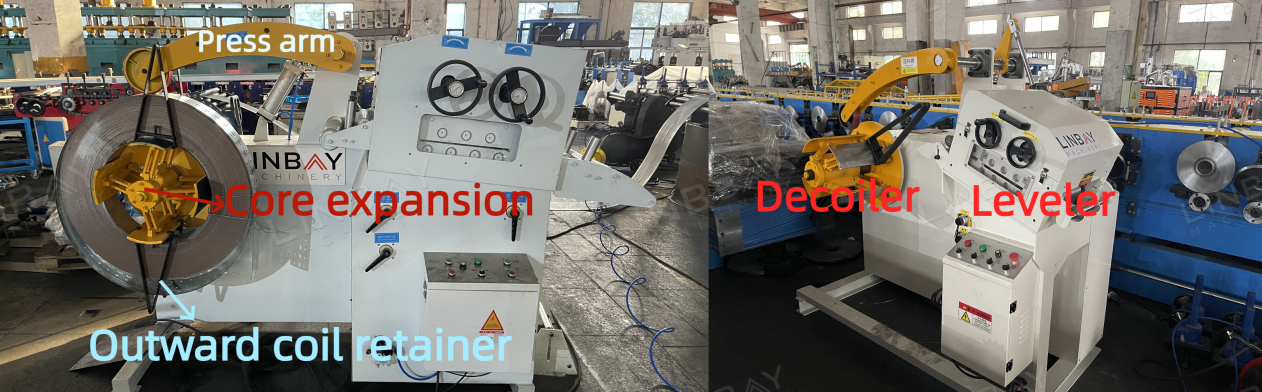
Die Kernaufweitung lässt sich an Stahlspulen mit Innendurchmessern von 460 mm bis 520 mm anpassen. Beim Abwickeln sorgen nach außen gerichtete Spulenhalter dafür, dass die Stahlspule sicher auf dem Abwickler sitzt und erhöhen so die Arbeitssicherheit, da ein Abrutschen der Spule verhindert wird.
Die Richtmaschine ist mit einer Reihe von Walzen ausgestattet, die die Stahlspule schrittweise abflachen und so effektiv Restspannungen abbauen.
Servo-Zuführung und hydraulischer Stempel
(1)Unabhängige hydraulische Stanzung
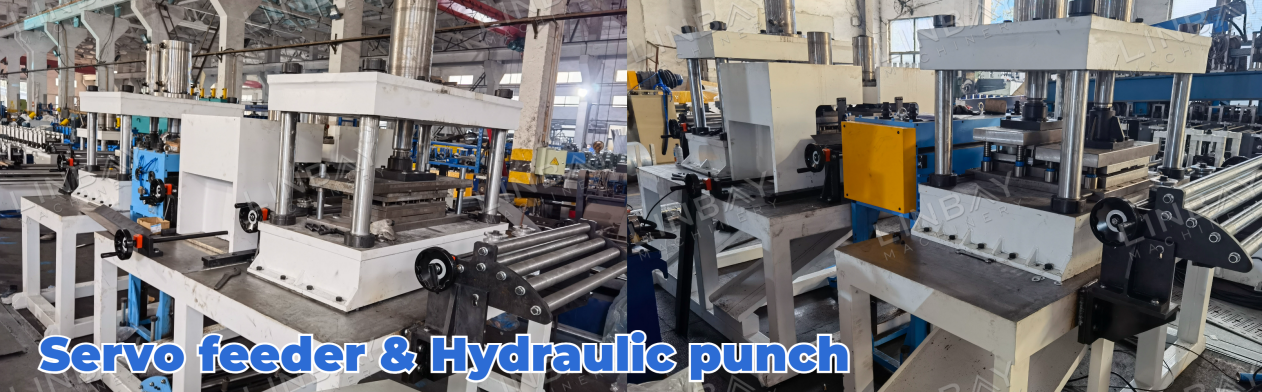
Dieses Stanzsystem arbeitet unabhängig und teilt sich nicht die gleiche Maschinenbasis wie die Profilwalzmaschine. Dadurch wird ein reibungsloser und unterbrechungsfreier Ablauf des Profilwalzprozesses gewährleistet. Der Zuführer wird von einem Servomotor mit minimaler Start-Stopp-Verzögerung angetrieben. Dies ermöglicht eine präzise Steuerung des Stahlcoil-Vorschubs im Coil-Zuführer und somit ein genaues und effizientes Stanzen.
(2) Optimierte Formlösung
Die Stanzlöcher in der Regalplatte werden in Kerben, Funktionslöcher und durchgehende Bodenlöcher unterteilt. Aufgrund der unterschiedlichen Häufigkeit dieser Lochtypen auf einer einzelnen Regalplatte ist die hydraulische Stanzmaschine mit vier speziellen Werkzeugen ausgestattet, die jeweils für einen bestimmten Lochtyp ausgelegt sind. Diese Konfiguration ist darauf ausgelegt, jeden Stanztyp effizient auszuführen und somit die Gesamteffizienz und Produktivität zu steigern.
Encoder & SPS
Der Encoder wandelt die erfassten Stahlspulenlängen in elektrische Signale um, die an den SPS-Schaltschrank gesendet werden. Im Schaltschrank können die Bediener Produktionsgeschwindigkeit, Einzelproduktionsmenge, Schnittlänge und weitere Parameter steuern. Dank präziser Messungen und Rückmeldungen des Encoders kann die Schneidemaschine Schnittfehler innerhalb eines bestimmten Bereichs halten.±1 mm.
Rollformmaschine
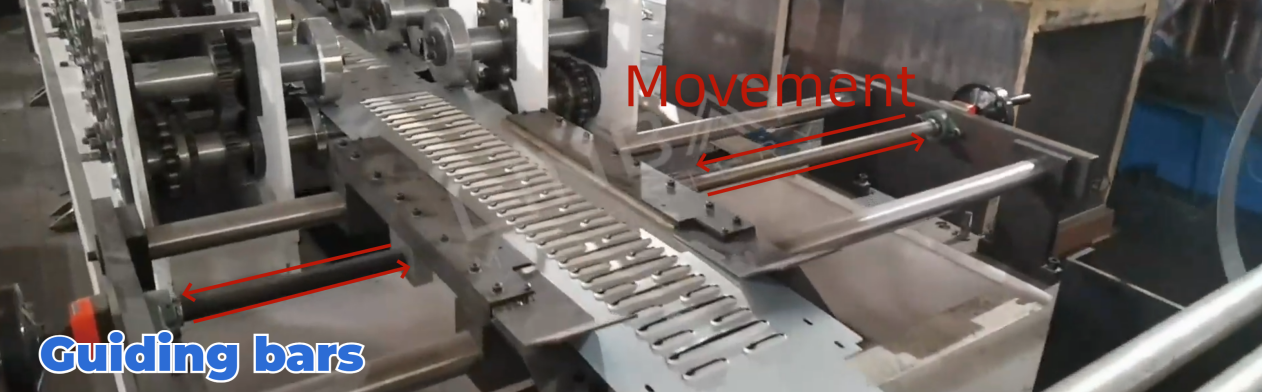
Vor dem Eintritt in die Profilieranlage durchläuft die Stahlcoil verstellbare Führungsschienen. Diese Schienen werden entsprechend der Breite der Stahlcoil justiert, um eine präzise Ausrichtung entlang der Mittellinie der Produktionslinie zu gewährleisten. Diese Ausrichtung ist unerlässlich für die Geradheit und Tragfähigkeit des Regalbodens.
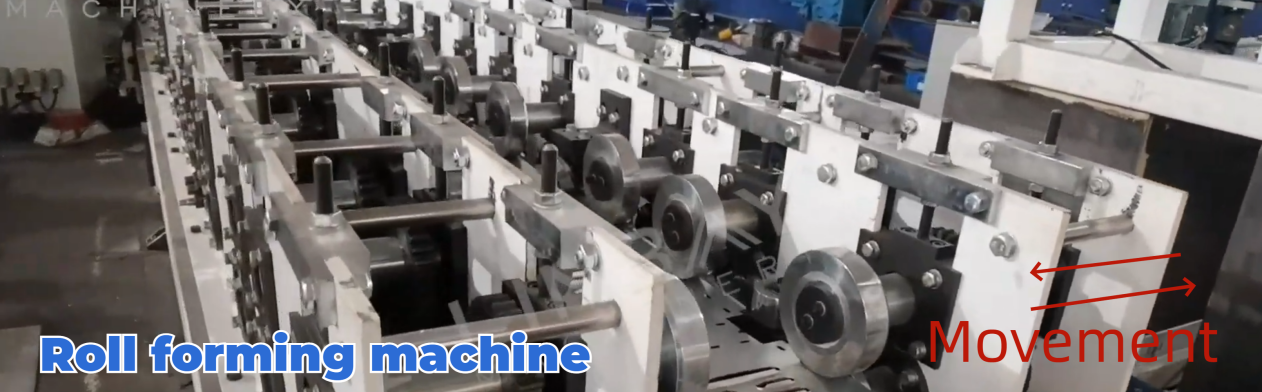
Diese Umformmaschine nutzt eine doppelwandige Kragarmkonstruktion. Da die Umformung nur an zwei Seiten des Blechs erforderlich ist, wird eine Kragarmwalzenkonstruktion verwendet, um Walzenmaterial zu sparen. Das Kettenantriebssystem treibt die Walzen an und übt Druck auf die Stahlspule aus, wodurch deren Vorschub und Umformung ermöglicht wird.
Die Maschine kann Regalböden in verschiedenen Breiten herstellen. Die gewünschten Abmessungen werden von den Mitarbeitern in den SPS-Schaltschrank eingegeben. Nach Eingang des Signals fährt die Formstation auf der rechten Seite automatisch entlang der Schienen. Die Formpunkte des Stahlbandes passen sich der Bewegung der Formstation und der Formwalzen an.
Ein Encoder erfasst den Verfahrweg der Formstation und gewährleistet so die Genauigkeit beim Größenwechsel. Zusätzlich sind zwei Positionssensoren integriert: einer zur Erfassung des maximalen und eines minimalen Verfahrwegs der Formstation auf den Schienen. Der Sensor für den maximalen Verfahrweg verhindert übermäßige Bewegungen und somit ein Verrutschen der Formstation, während der Sensor für den minimalen Verfahrweg ein zu weites Einfahren und damit Kollisionen verhindert.
Hydraulisches Schneiden und Biegen
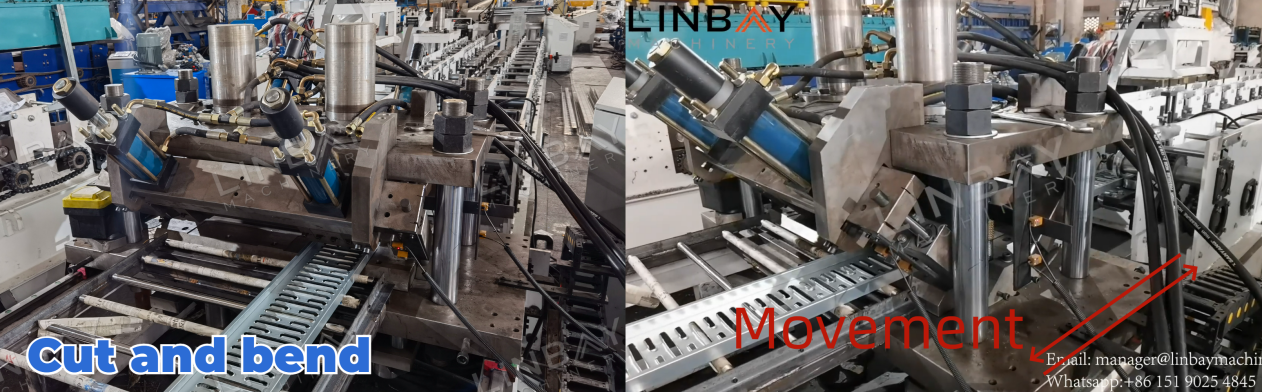
Die auf dieser Produktionslinie gefertigten Regalböden weisen an der breiten Seite Doppelbiegungen auf. Wir haben eine integrierte Schneid- und Biegeform entwickelt, die das Schneiden und Doppelbiegen in einer einzigen Maschine ermöglicht. Diese Konstruktion spart nicht nur Produktionslinienlänge und Platz in der Fabrikhalle, sondern reduziert auch die Produktionszeit.
Beim Schneiden und Biegen kann sich der Maschinentisch der Schneidemaschine synchron mit der Produktionsgeschwindigkeit der Profiliermaschine vor- und zurückbewegen. Dies gewährleistet eine unterbrechungsfreie Produktion und steigert die Effizienz.
Andere Lösung
Wenn Sie sich für einfach gebogene Regalböden interessieren, klicken Sie einfach auf das Bild, um mehr über den detaillierten Produktionsprozess zu erfahren und das dazugehörige Video anzusehen.
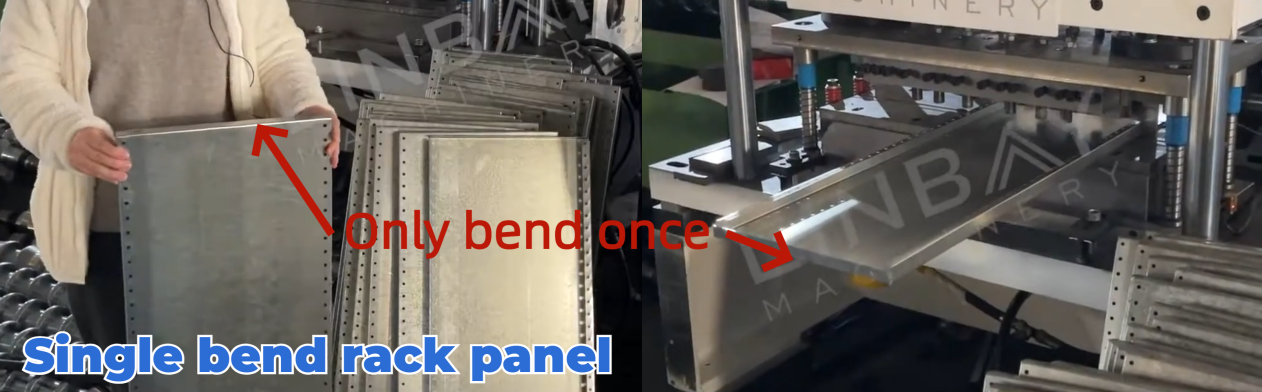
Wesentliche Unterschiede:
Die Ausführung mit doppelter Biegung bietet eine überlegene Haltbarkeit, während die Ausführung mit einfacher Biegung auch den Anforderungen an die Lagerung ausreichend gerecht wird.
Die Kanten der doppelt gebogenen Ausführung sind nicht scharf, was die Sicherheit erhöht, wohingegen die Kanten der einfach gebogenen Ausführung schärfer sein können.
1. Abwickler

2. Fütterung

3. Schlagen

4. Rollformständer

5. Antriebssystem

6. Schneidsystem

Andere

Aus Tabelle