Video
Profil
Die Querverstrebung ist für Schwerlastregalsysteme unerlässlich, da sie zwei Ständer diagonal abstützt. Sie verhindert Wackeln und gewährleistet die Stabilität der Konstruktion auch unter hoher Belastung. Üblicherweise besteht die Querverstrebung aus warmgewalztem, kaltgewalztem oder verzinktem Stahl mit einer Stärke von 1,5 bis 2 mm.
Traditionell wurden Kreuzverstrebungen mit Biegemaschinen hergestellt. Die Rollformanlage, die Abwickeln, Richten, Rollformen, Stanzen und Schneiden umfasst, bietet jedoch einen höheren Automatisierungsgrad und reduzierte manuelle Arbeitskosten. Aufgrund ihrer Effizienz und Wirtschaftlichkeit hat sich diese Lösung bei vielen Kunden als bevorzugte Wahl etabliert.
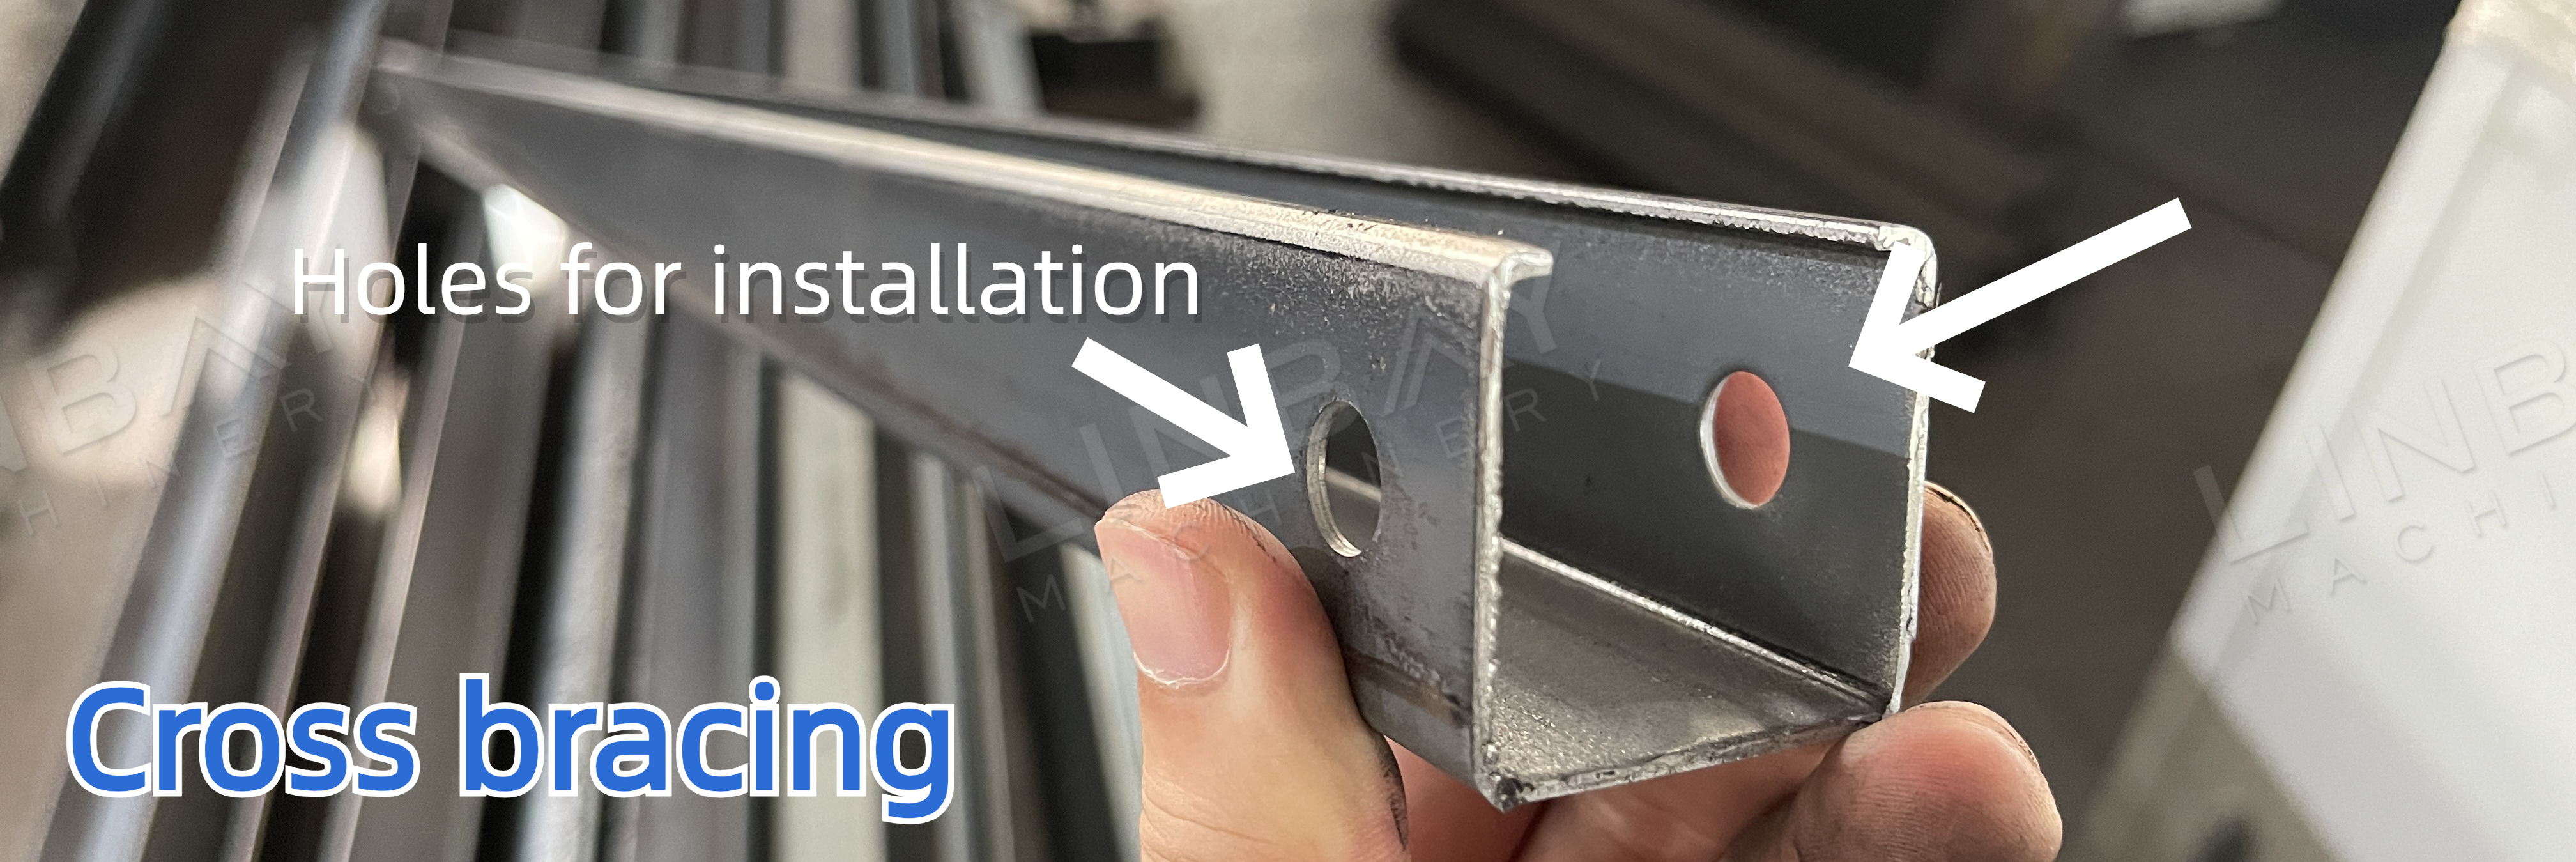
Die Stanzarten variieren je nach Installationsmethode:
Installationsmethode 1: Eine einzelne Strebe wird im Inneren des Rack-Ständers montiert. Hierfür müssen in der Höhe der Strebe vorgebohrte Löcher für die Schraubenmontage vorhanden sein.
Installationsmethode 2: Zwei Streben werden im Inneren des Rack-Ständers montiert. Hierfür müssen an der Unterseite der Streben vorgestanzte Löcher zur Verschraubung vorhanden sein.
Realer Anwendungsfall – Wichtigste technische Parameter
Ablaufdiagramm: Abwickler – Servovorschub – Hydraulischer Stempel – Führung – Walzprofiliermaschine – Hydraulisches Ausstanzen – Auslauftisch
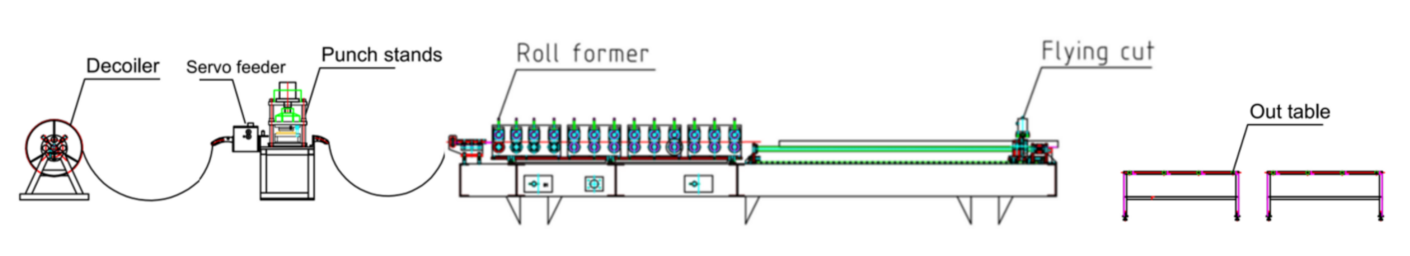
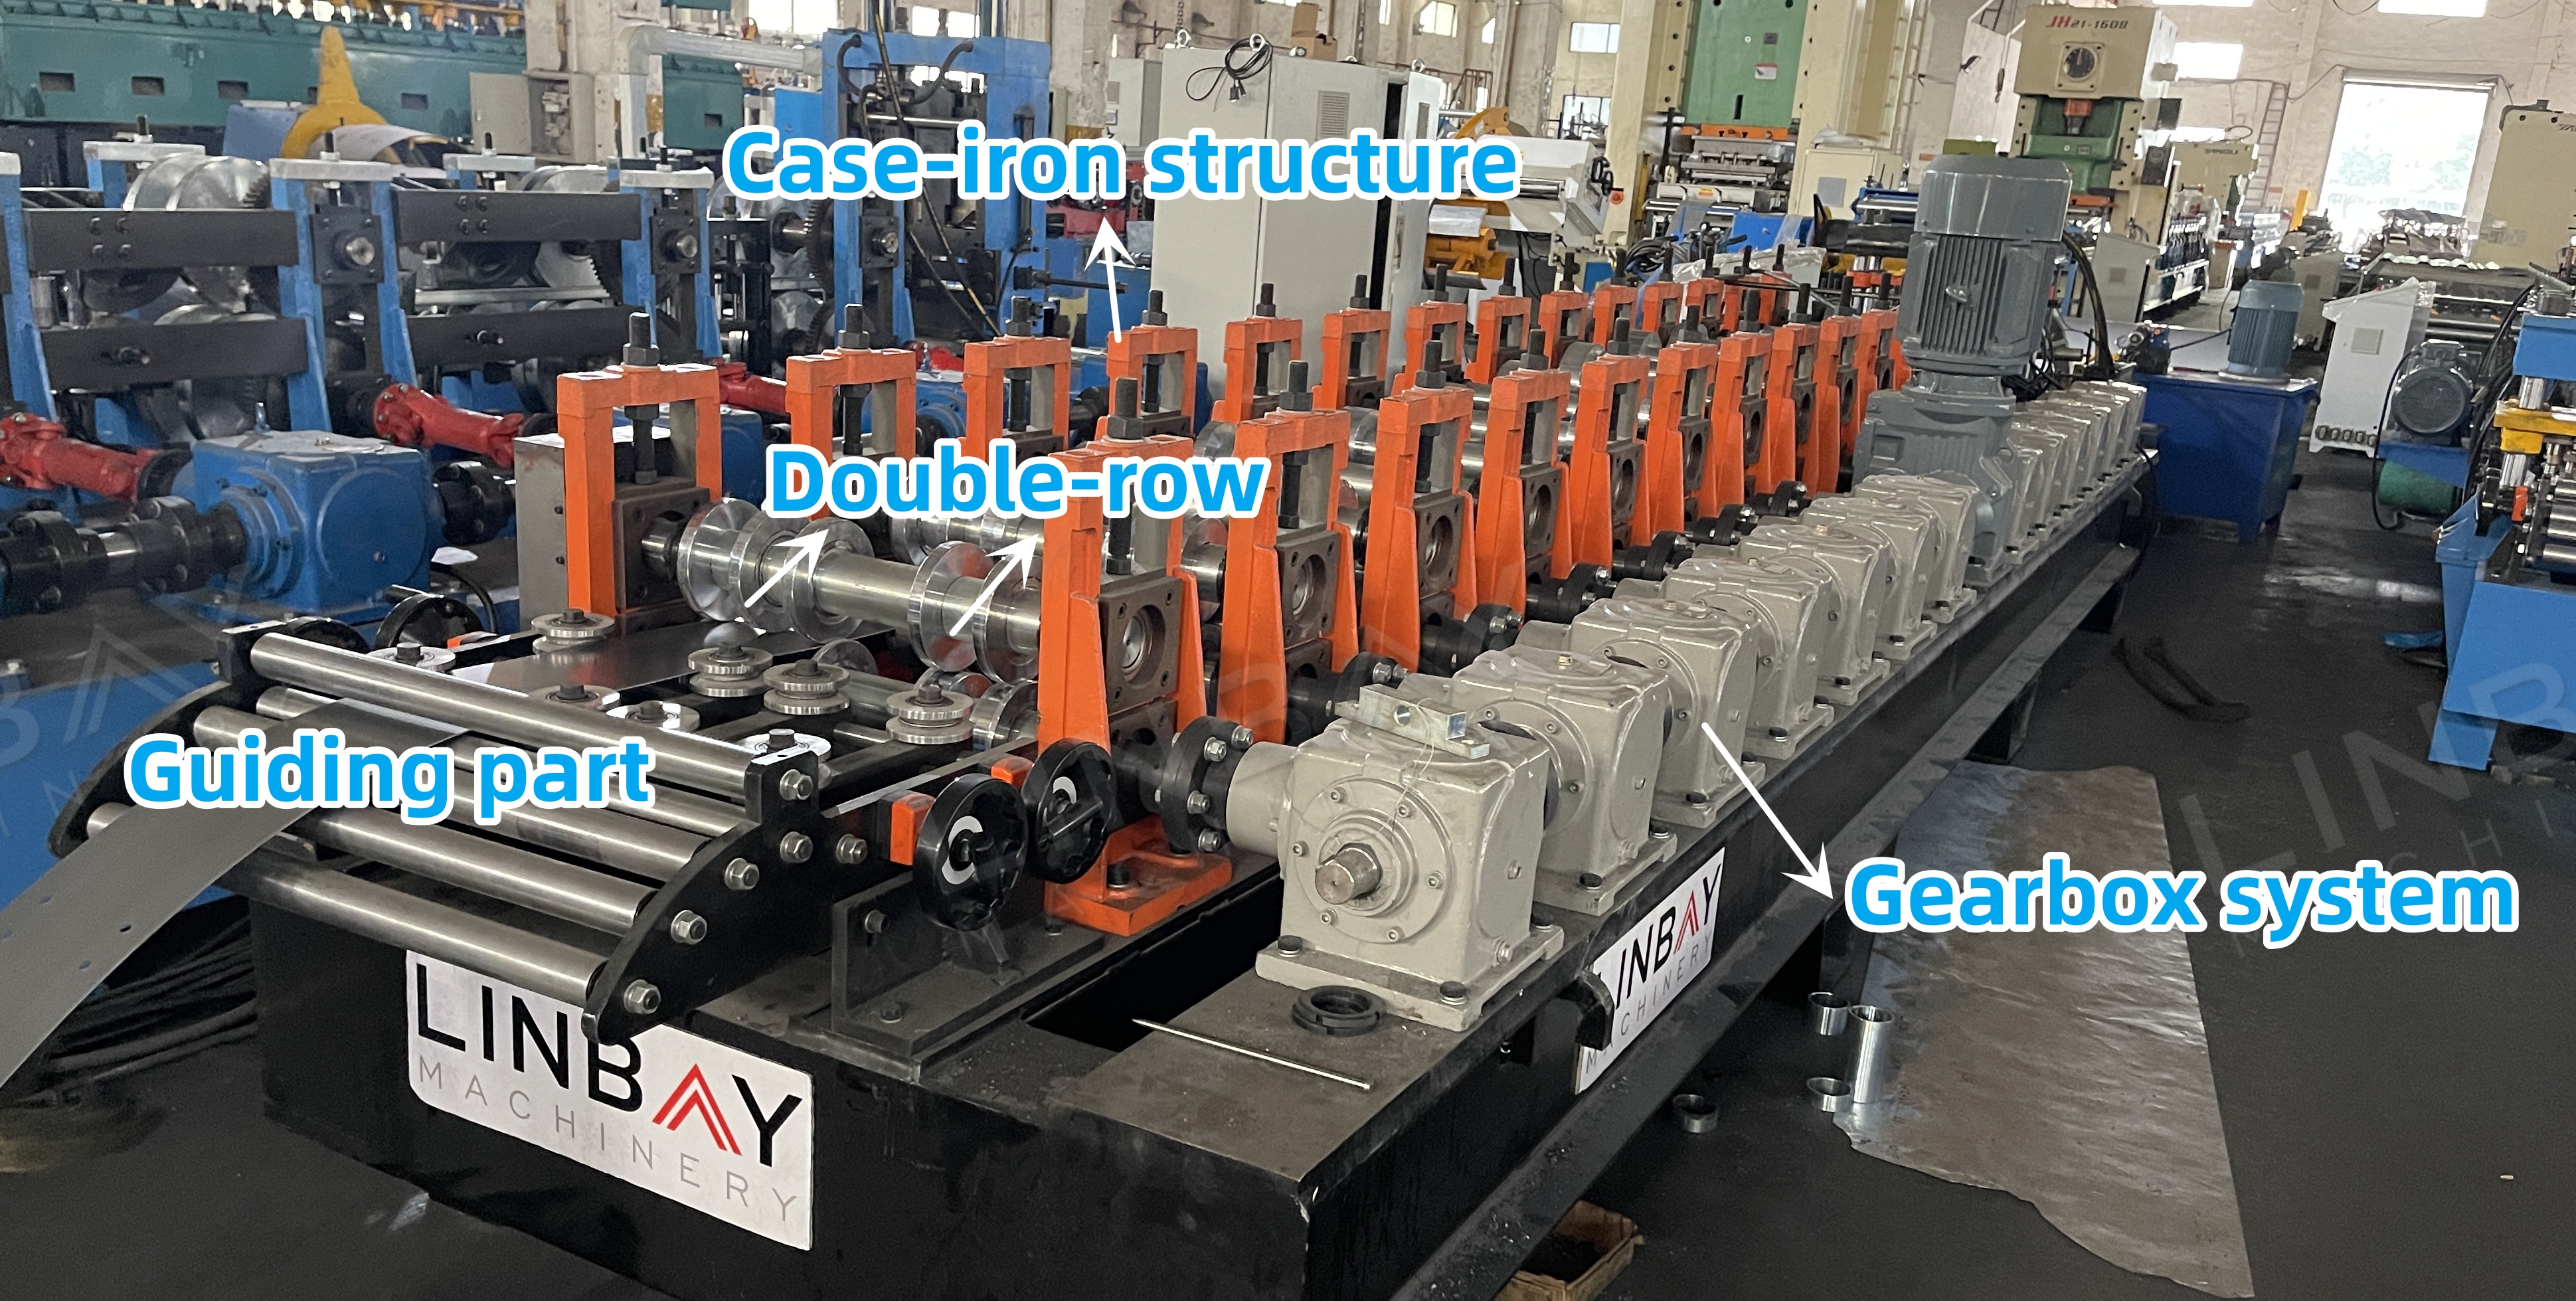
Im Vergleich zu zwei einreihigen Produktionslinien spart eine zweireihige Produktionslinie die Kosten für eine zusätzliche Formmaschine, einen Abwickler und einen Servoförderer sowie den Platzbedarf für eine weitere Produktionslinie. Darüber hinaus reduziert die zweireihige Struktur den Zeitaufwand für Größenwechsel im Gegensatz zu manuellen Größenwechseln auf einer einreihigen Linie und steigert so die Effizienz.
Reales Anwendungsbeispiel – Wichtigste technische Parameter
1. Seilgeschwindigkeit: 4–6 m/min, einstellbar
2. Geeignetes Material: Warmgewalzter Stahl, kaltgewalzter Stahl, verzinkter Stahl
3. Materialstärke: 1,5-2 mm.
4. Walzprofiliermaschine: Gusseisenkonstruktion
5. Antriebssystem: Getriebeantriebssystem
6. Schneidsystem: Fliegende hydraulische Schneidemaschine, die Profiliermaschine stoppt während des Schneidvorgangs nicht.
7.SPS-Schaltschrank: Siemens-System.
Real Case-Maschinen
1. Hydraulischer Abwickler*1
2. Servoförderer*1
3. Hydraulische Stanzmaschine*1
4. Rollformmaschine*1
5. Hydraulische Schneidemaschine*1
6. Ausgabetabelle*2
7. SPS-Steuerschrank*1
8. Hydraulikstation*2
9. Ersatzteilbox (kostenlos)*1
Fallbeschreibung
Abwickler
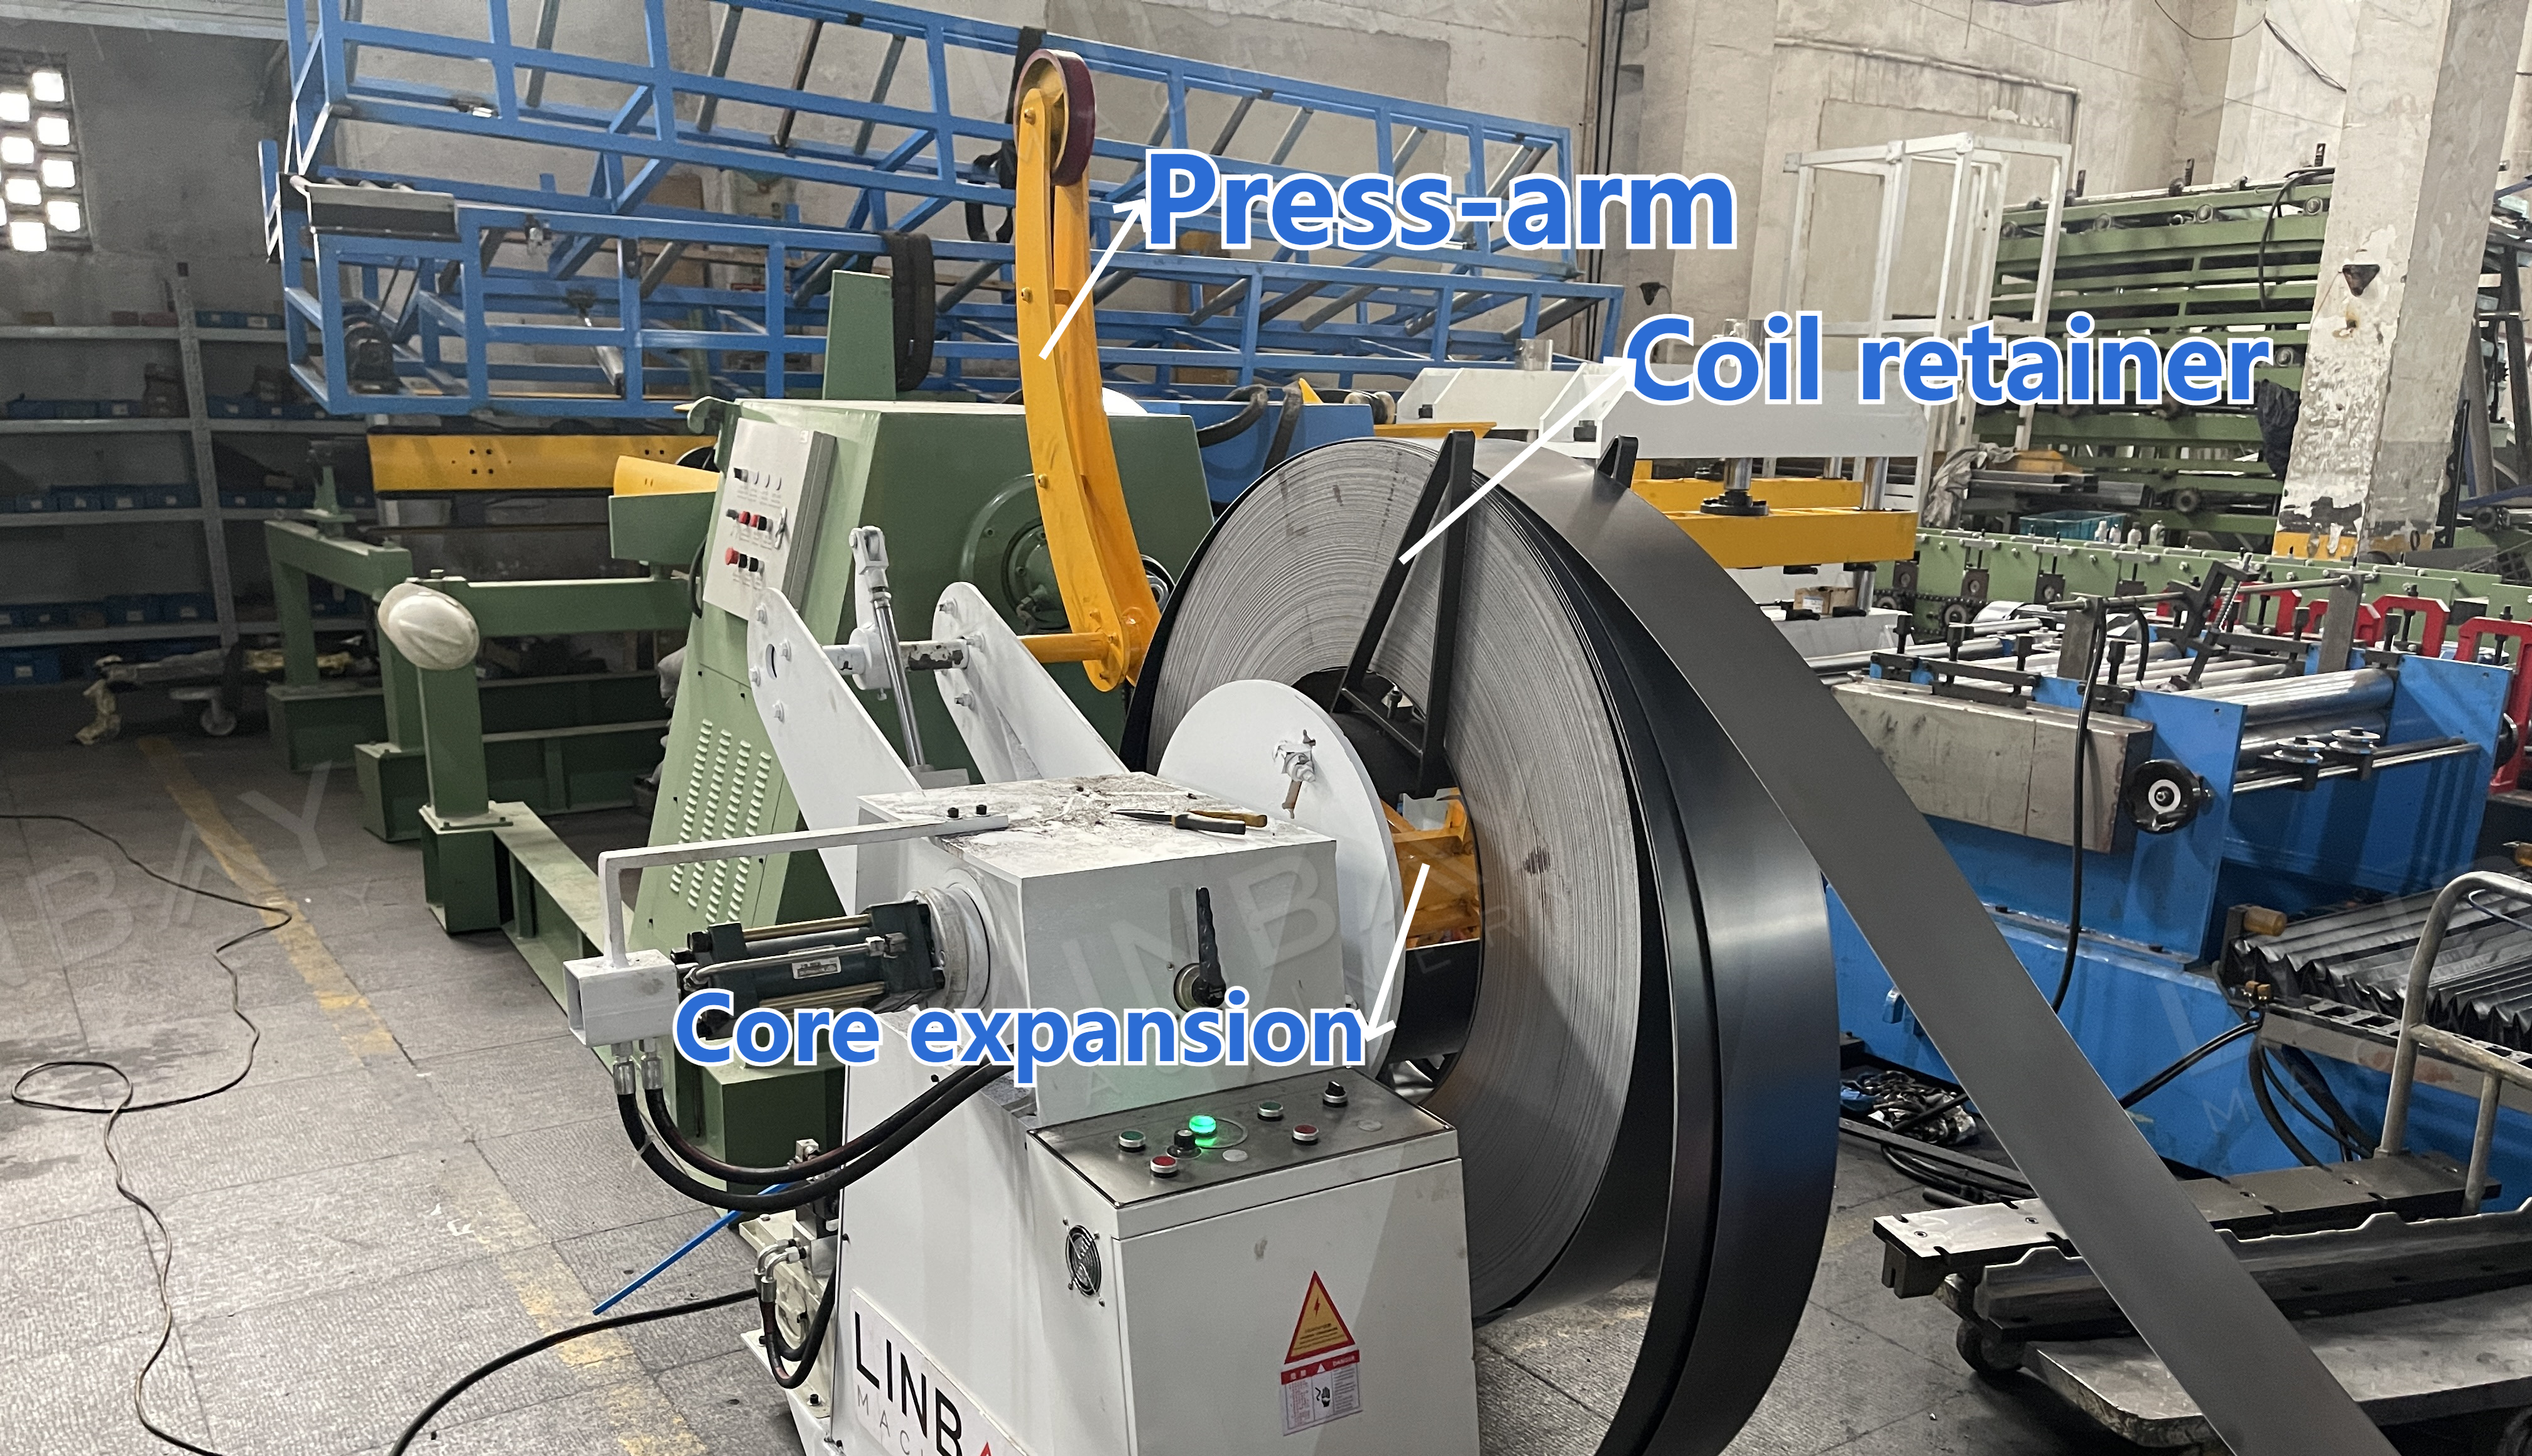
Die zentrale Welle des Abwicklers stützt die Stahlcoil und dient gleichzeitig als Aufweitvorrichtung für Coils mit einem Innendurchmesser von 490–510 mm. Die Pressarmvorrichtung am Abwickler fixiert die Coil während des Ladevorgangs, verhindert ein Aufspringen durch innere Spannung und gewährleistet so die Sicherheit der Bediener.
Hydraulischer Stempel und Servo-Zuführer
Die von der Hydraulikstation angetriebene Hydraulikstanze stanzt Löcher in die Stahlcoils. Je nach Montageanforderungen werden an beiden Enden, entweder am Flansch oder an der Unterseite, Querverstrebungen gestanzt. Es gibt eigenständige und integrierte Hydraulikstanzmaschinen. Die integrierte Ausführung teilt sich das Fundament mit der Profilieranlage und unterbricht den Stanzvorgang für andere Maschinen.
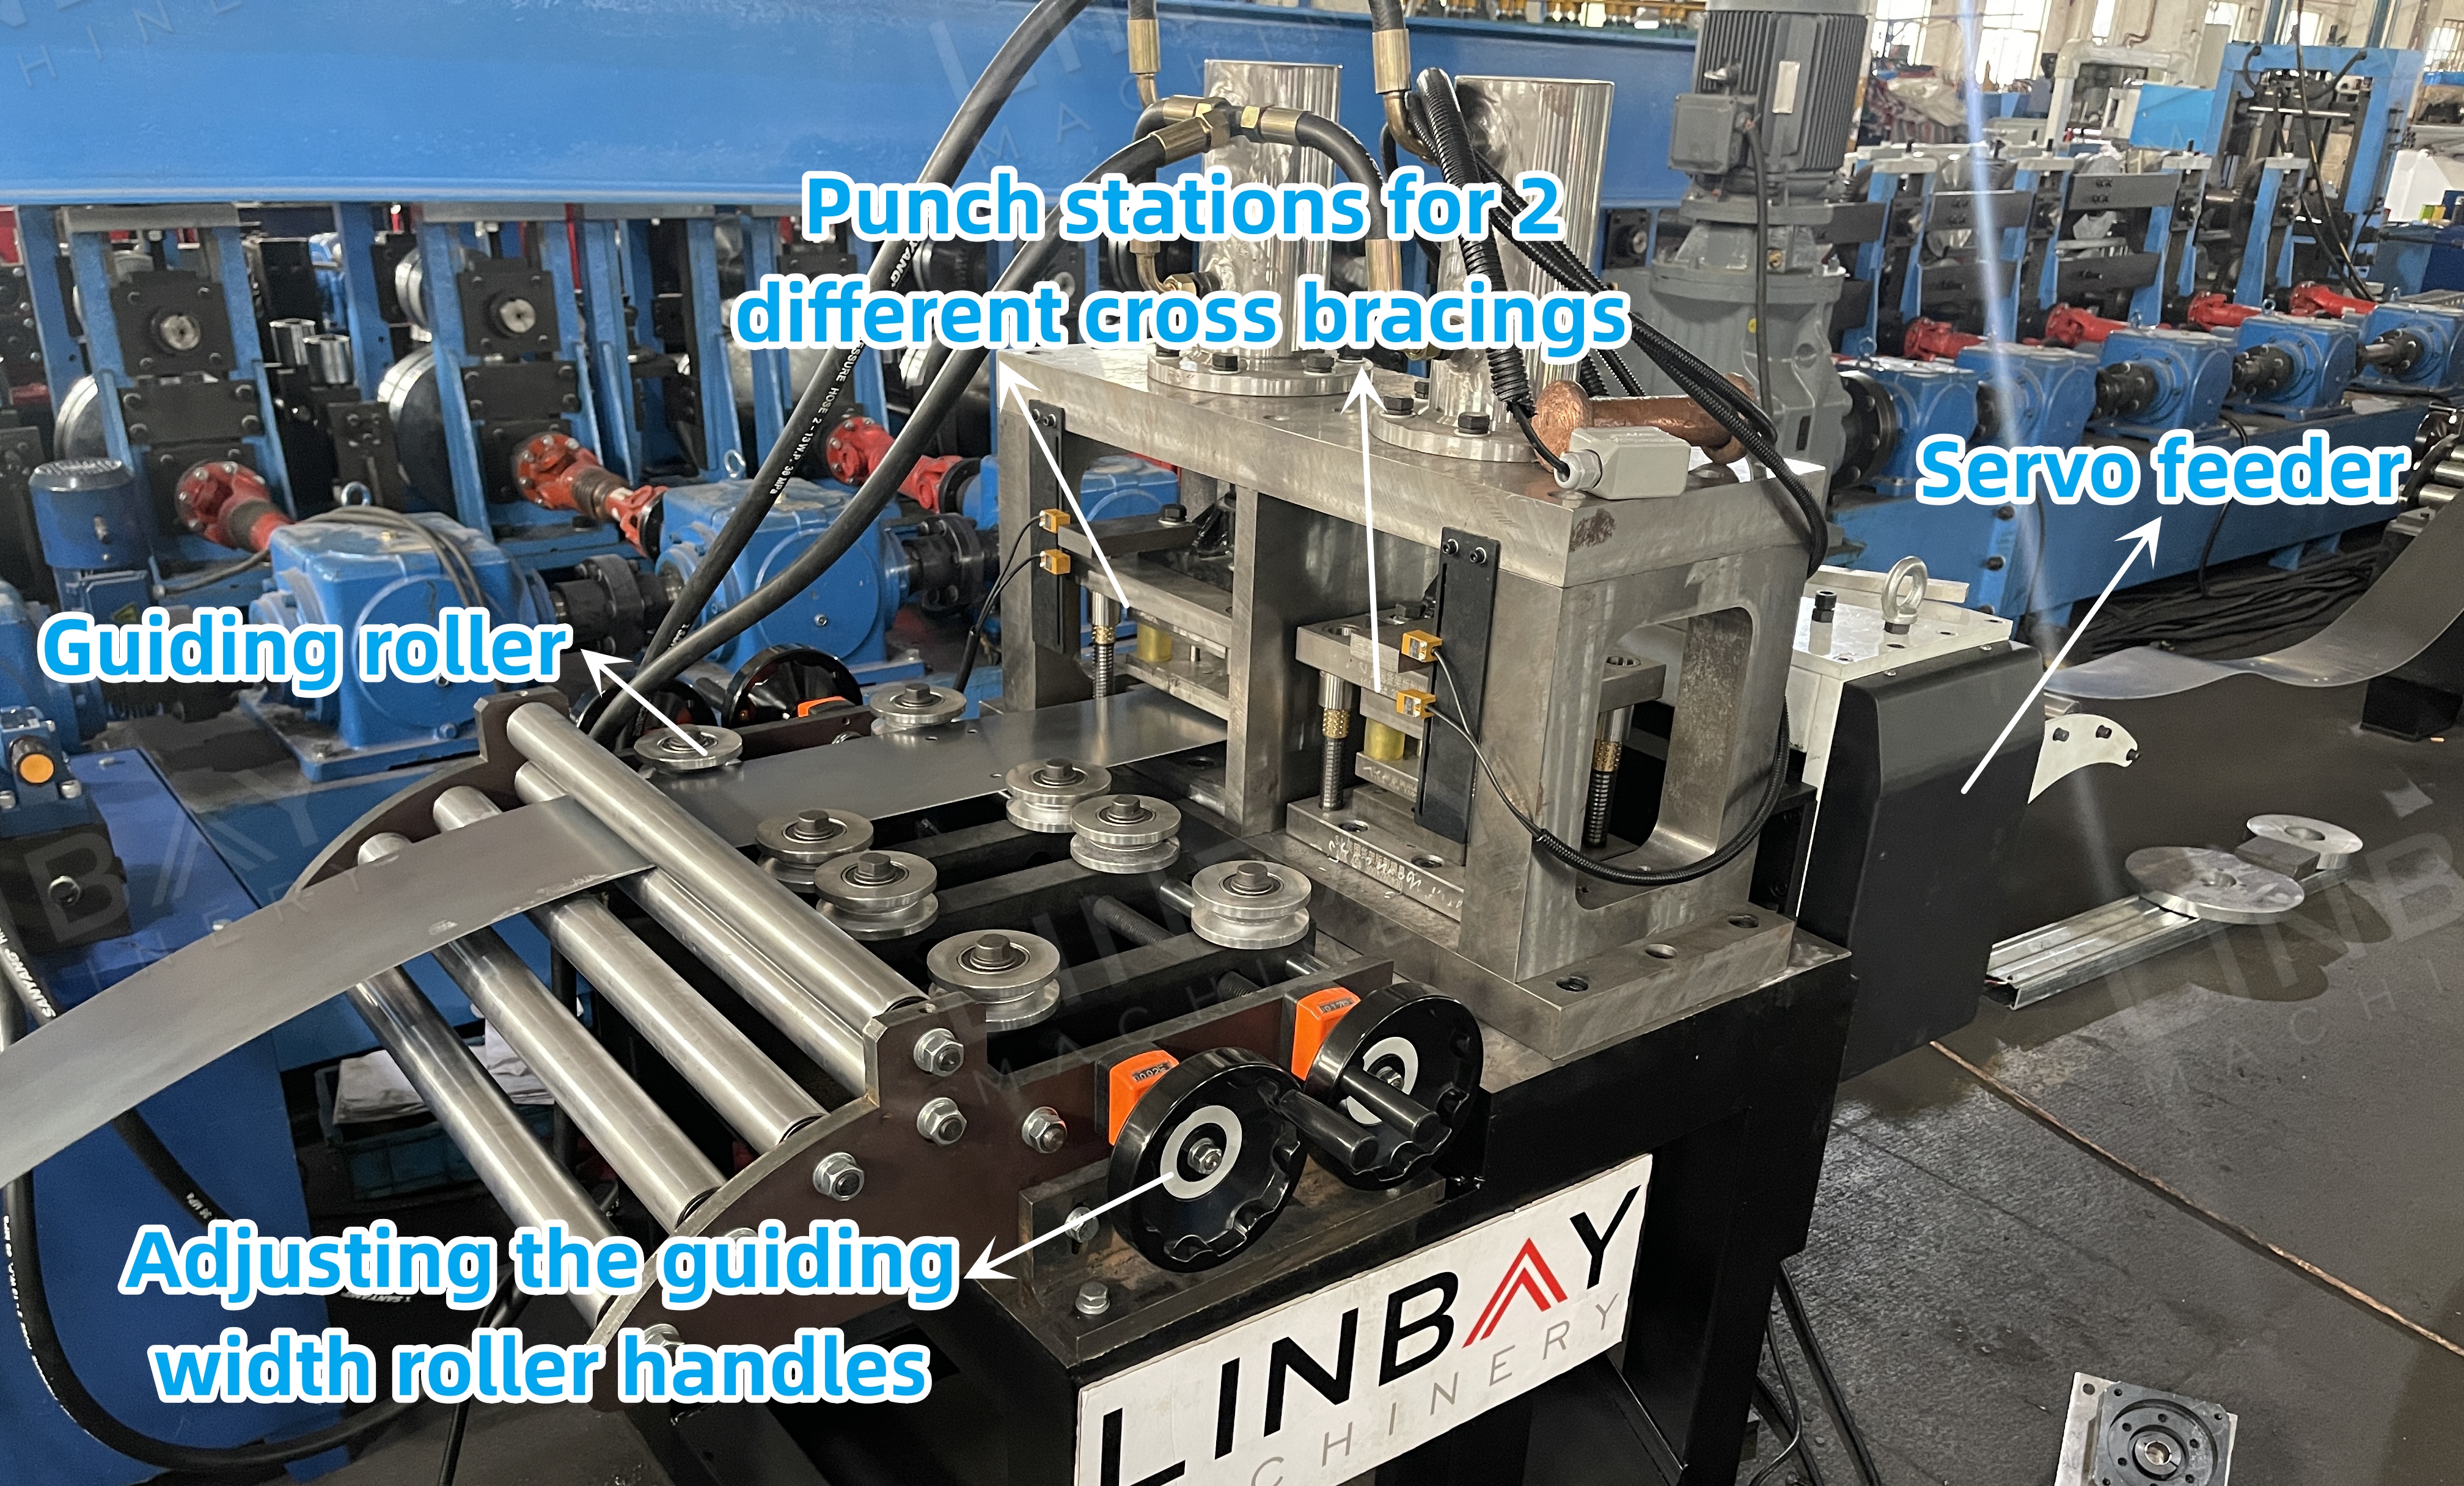
Diese Produktionslinie nutzt die Standalone-Version, wodurch Abwickler und Formmaschine während des Stanzens kontinuierlich arbeiten und eine unterbrechungsfreie Produktion gewährleistet wird. Die Standalone-Version umfasst einen servomotorisch angetriebenen Zuführer, der Start-Stopp-Verzögerungen minimiert und die Vorschublänge der Spule präzise steuert, um genaue Stanzergebnisse zu erzielen. Der pneumatische Zuführmechanismus im Zuführer schützt die Spulenoberfläche vor Kratzern.
Führung
Führungsrollen gewährleisten die korrekte Ausrichtung der Spule und der Maschine, um Verformungen während des Formprozesses zu vermeiden, da die Geradheit der Querverstrebungen direkten Einfluss auf die Gesamtstabilität des Regals hat.
Walzprofiliermaschine
Diese Umformmaschine zeichnet sich durch eine Gusseisenkonstruktion und ein Getriebesystem aus. Wichtig: Beide Reihen können nicht gleichzeitig betrieben werden. Für eine höhere Produktionskapazität empfehlen wir separate Produktionslinien für jede Größe.
Fliegendes hydraulisches Schneiden
Die „fliegende“ Konstruktion ermöglicht es, dass sich der Maschinenfuß der Schneidemaschine entlang einer Schiene bewegt, wodurch ein kontinuierlicher Spulenvorschub durch die Formmaschine ohne Unterbrechung zum Schneiden möglich ist und somit die Gesamtliniengeschwindigkeit erhöht wird.
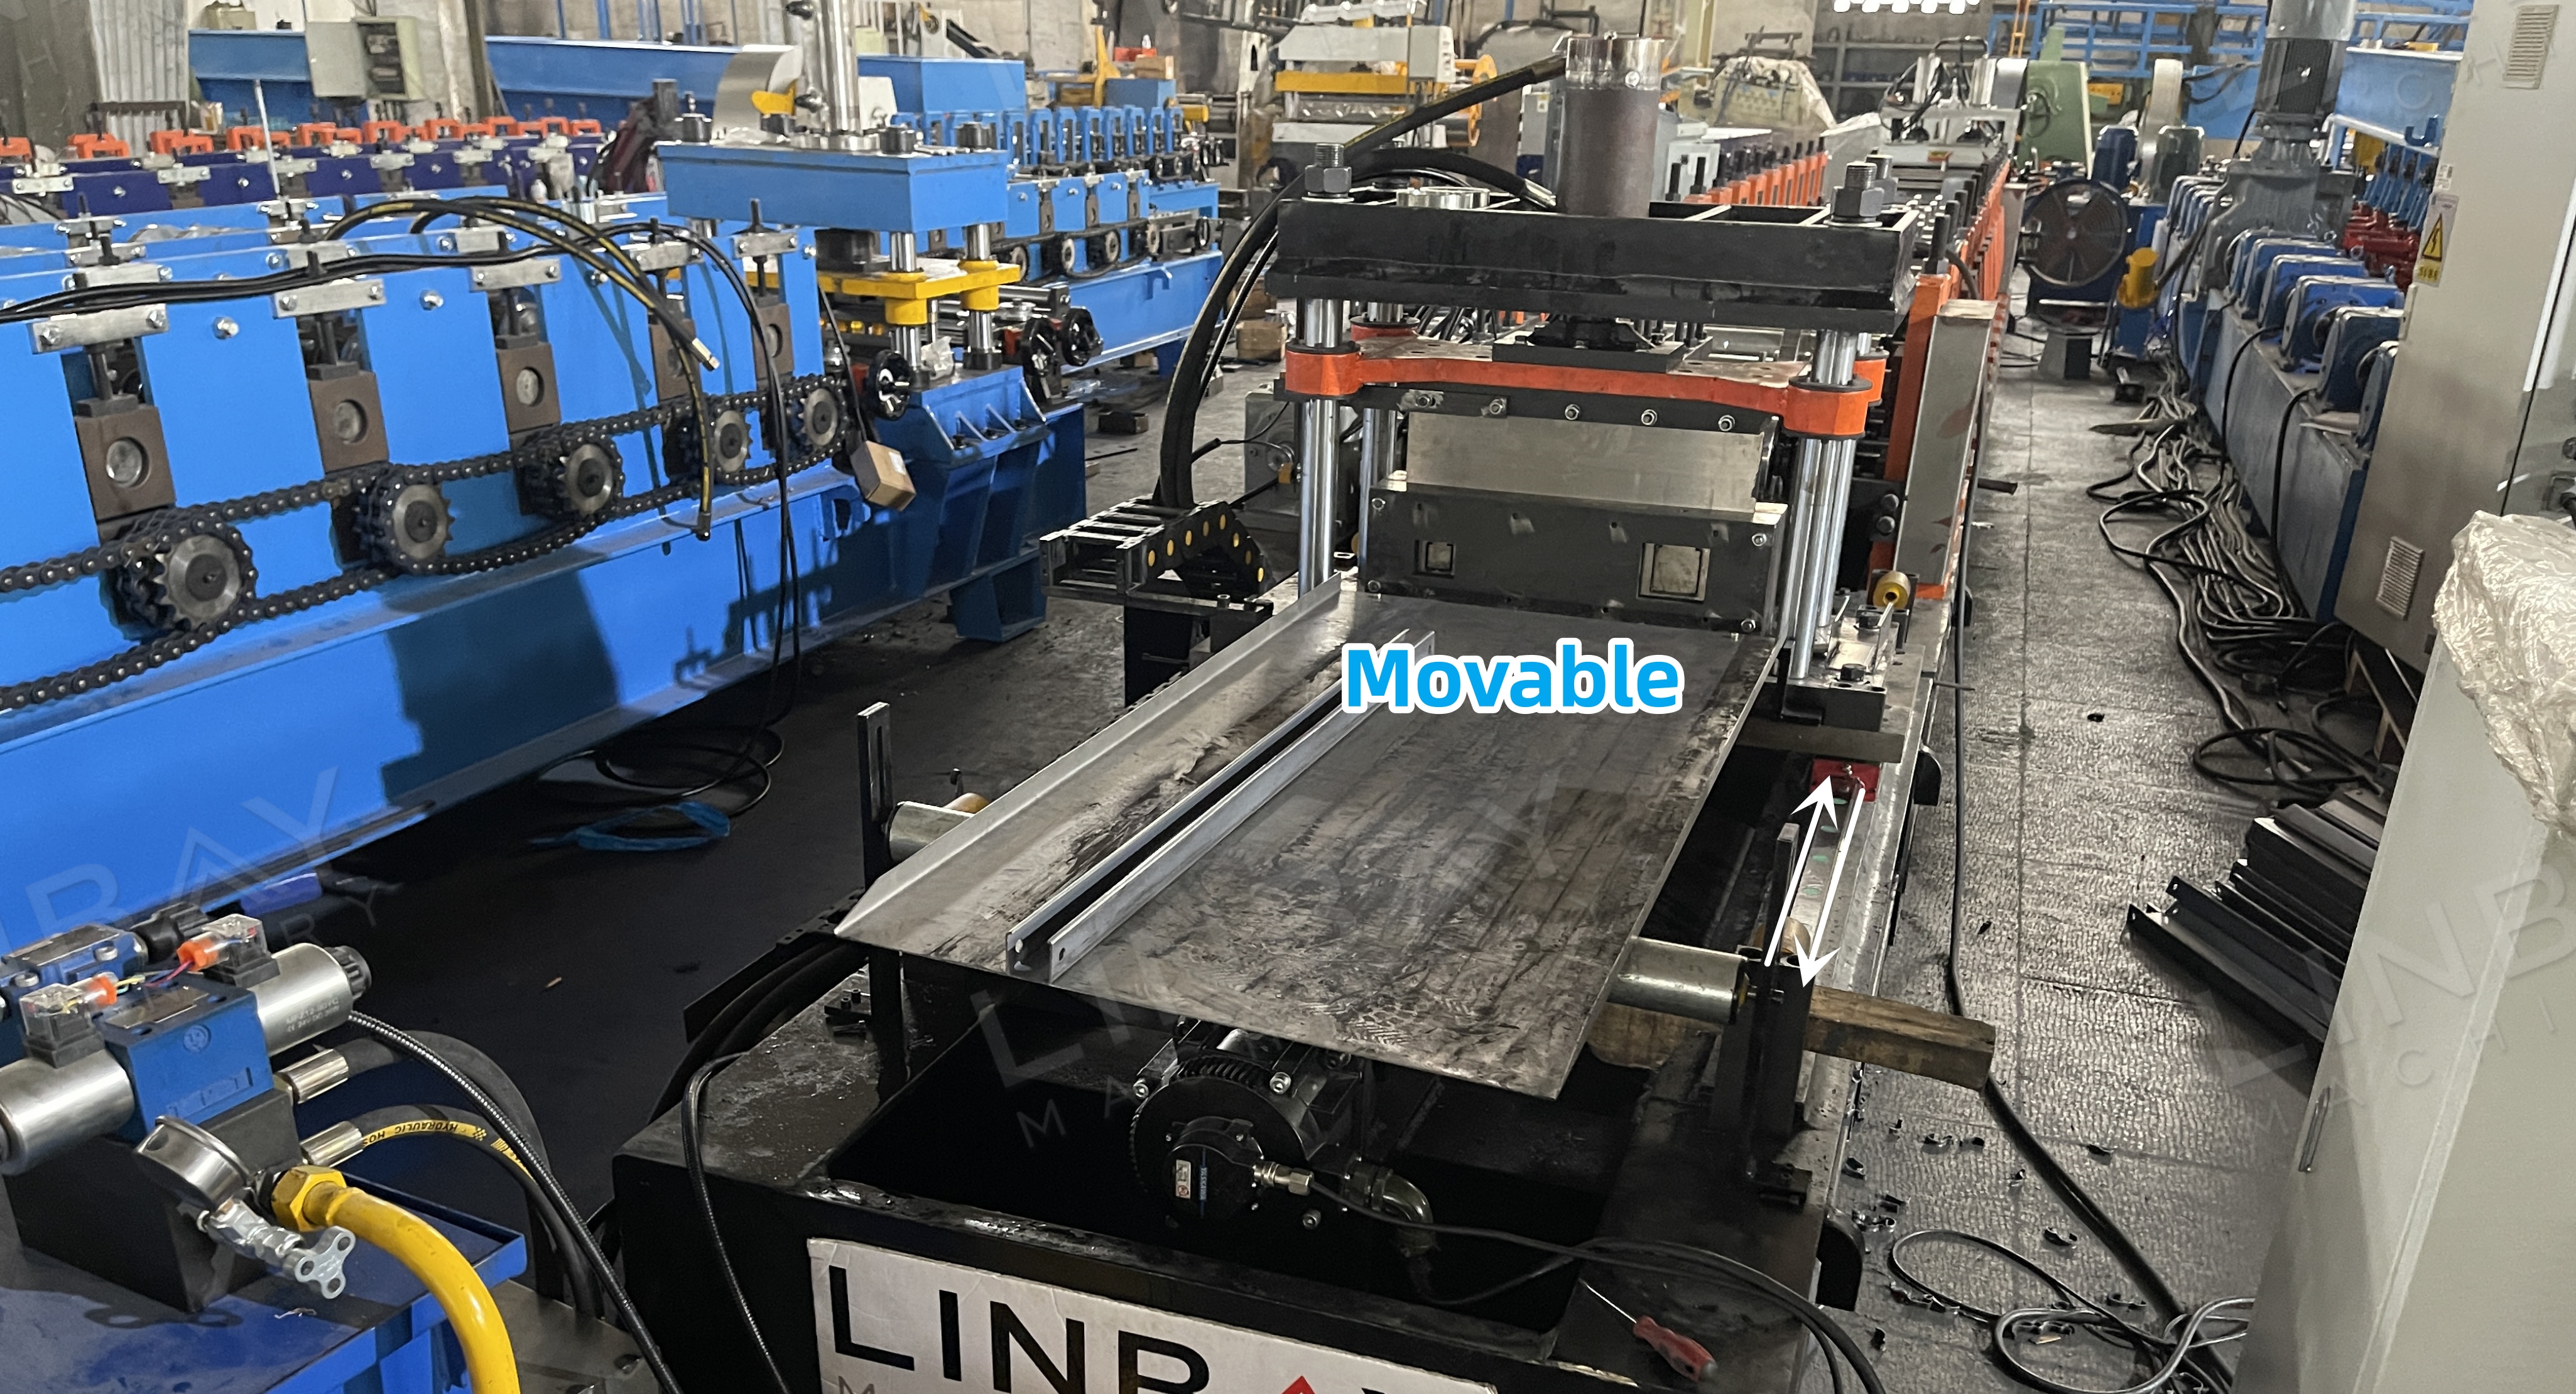
Das Schneidmesser muss an die Profilform angepasst werden, weshalb für jede Größe ein separates Messer erforderlich ist.
Optionales Gerät: Scherstumpfschweißgerät
Die Scherschweißanlage vereint Scher- und Schweißfunktionen und ermöglicht so das Verbinden von neuen und alten Stahlcoils. Dies reduziert Materialverschwendung, minimiert die Coilwechselzeit und vereinfacht Justierungen. Durch das WIG-Schweißverfahren werden glatte und ebene Verbindungen gewährleistet.
Hydraulikstation
Die Hydraulikstation verfügt über Kühlventilatoren zur effektiven Wärmeableitung, die einen kontinuierlichen Betrieb und eine gesteigerte Produktivität gewährleisten. Sie ist bekannt für ihre Zuverlässigkeit und Langlebigkeit.
SPS-Steuerschrank & Encoder
Der Encoder wandelt die gemessene Spulenlänge in elektrische Signale für den SPS-Steuerschrank um. Dieser regelt Produktionsgeschwindigkeit, Ausstoß pro Zyklus und Schnittlänge. Dank der präzisen Rückmeldung des Encoders erreicht die Schneidemaschine eine Schnittgenauigkeit von ±1 mm.
1. Abwickler

2. Fütterung

3. Schlagen

4. Rollformständer

5. Antriebssystem

6. Schneidsystem

Andere

Aus Tabelle