VIDÉO
Profil
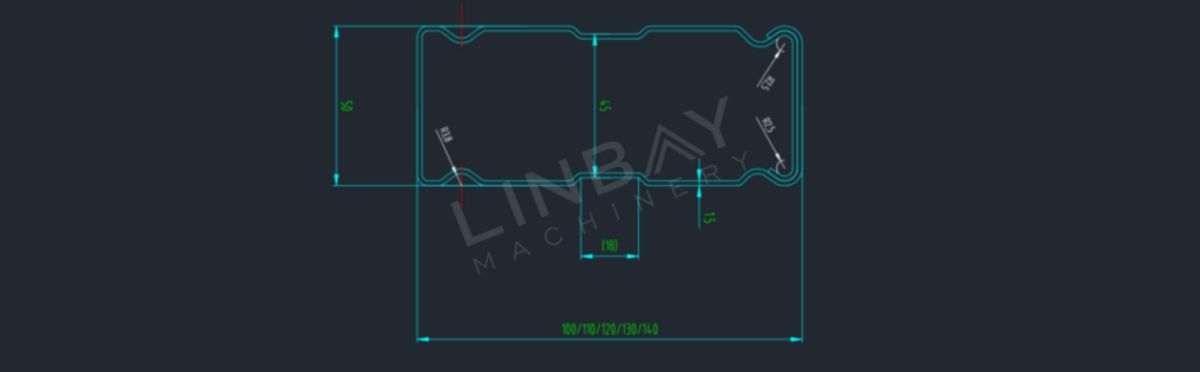
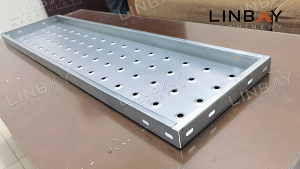
La poutre monobloc est un élément clé derack robusteCe système, de section rectangulaire, est assemblé à l'aide de plaques de connexion et de vis, formant ainsi une structure robuste avec des montants. Cette conception garantit la stabilité et la solidité des étagères, capables de supporter des charges importantes.
Lors de la fabrication, une seule bobine d'acier est utilisée pour créer la poutre caisson monobloc.Acier laminé à froid, acier laminé à chaud ou acier galvanisé d'une épaisseur de 1,5 à 2 mmest couramment utilisé pour la production.
Cas réel - Principaux paramètres techniques
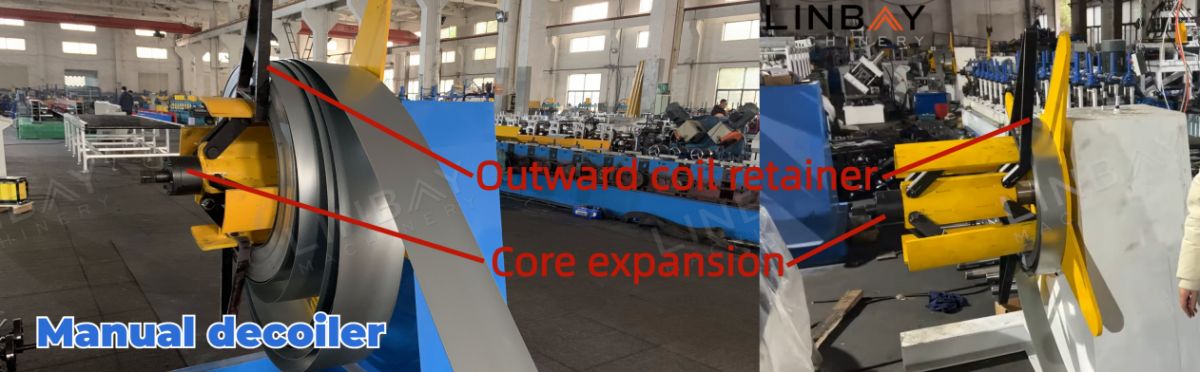
Le dérouleur manuel est équipé d'un système de freinage permettant de réguler l'expansion et d'assurer un déroulement fluide pour des diamètres compris entre 460 et 520 mm. Un bras de pression empêche l'encombrement de la bobine, tandis que des protections en acier évitent tout glissement, optimisant ainsi le rapport coût-efficacité et la sécurité.
Dans ce cas précis, un dérouleur manuel sans source d'énergie propre est utilisé. Pour une capacité de production accrue, nous proposons en option un dérouleur hydraulique alimenté par une centrale hydraulique.
Guidage
Les rouleaux de guidage sont essentiels pour maintenir l'alignement entre la bobine d'acier et la machine, évitant ainsi toute déformation de la poutre tubulaire. Ils contribuent également à prévenir le rebond de la bobine d'acier lors du formage. La rectitude de la poutre tubulaire influe considérablement sur la qualité du produit et la capacité de charge du système de rayonnage. Les rouleaux de guidage sont positionnés stratégiquement tout au long de la ligne de formage afin de garantir un alignement précis. Les mesures de la distance de chaque rouleau de guidage par rapport au bord sont méticuleusement consignées dans le manuel, ce qui simplifie les réglages à partir de ces données, même en cas de légers déplacements pendant le transport ou la production.
Niveleur
La bobine d'acier passe ensuite à la dresseuse, où sa courbure est corrigée afin d'améliorer sa planéité et son parallélisme, garantissant ainsi des produits finis de haute qualité. La dresseuse est équipée de 3 rouleaux de dressage supérieurs et de 4 rouleaux inférieurs pour accomplir cette tâche efficacement.
Organigramme
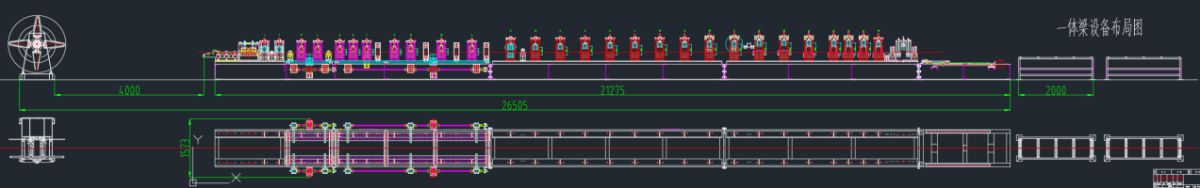
Dérouleur manuel – Guidage – Niveleur – Profileuse – Découpe à la scie volante – Table de sortie
Principaux paramètres techniques
1. Vitesse de la ligne : 5 à 6 mètres/min selon la longueur de coupe
2. Profilés : Plusieurs tailles disponibles – même hauteur de 50 mm et différentes largeurs de 100, 110, 120, 130 et 140 mm
3. Épaisseur du matériau : 1,9 mm (dans ce cas)
4. Matériaux appropriés : acier laminé à chaud, acier laminé à froid, acier galvanisé
5. Machine de profilage à rouleaux : Structure en fonte et système d'entraînement par chaîne.
6. Nombre de stations de formation : 28
7. Système de découpe : Découpe à la scie, le profileur ne s'arrête pas pendant la découpe.
8. Changement de taille : Automatique.
9. Armoire PLC : Système Siemens.
Description d'un cas réel
Dérouleur manuel
Machine de profilage à rouleaux
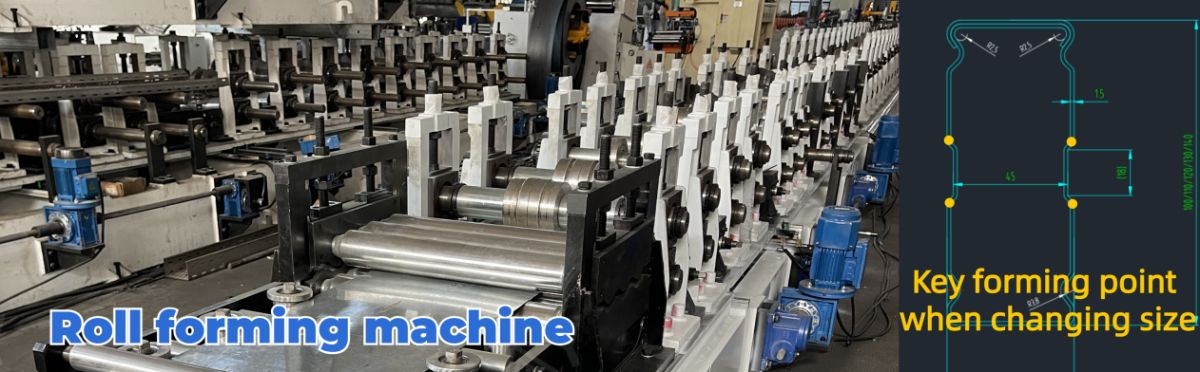
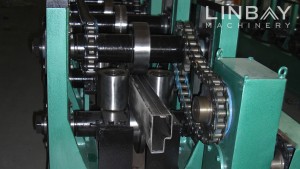
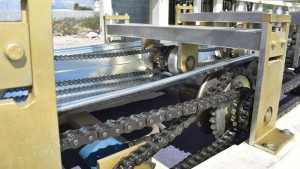
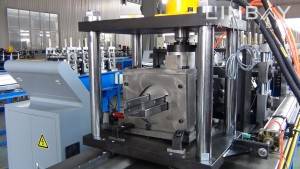
La profileuse à rouleaux constitue la pièce maîtresse de la ligne de production, avec ses 28 postes de formage et sa structure robuste en fonte. Entraînée par un système de chaînes performant, elle produit efficacement des poutres caissons de différentes dimensions, d'une hauteur et d'une largeur uniformes.de 100 à 140 mmLes opérateurs peuvent facilement saisir les dimensions souhaitées via l'écran de commande de l'automate programmable, ce qui déclenche des ajustements automatiques des stations de formage pour un positionnement précis. Ce processus automatisé, y compris les changements de dimensions, dure environ 10 minutes et est facilité par le déplacement des stations de formage le long du rail, ajustant 4 points de formage clés pour différentes largeurs.
Les rouleaux de formage sont fabriqués en acier Gcr15, un acier au chrome à haute teneur en carbone, apprécié pour sa dureté et sa résistance à l'usure. Ces rouleaux sont chromés pour une durabilité accrue, tandis que les arbres, en acier 40Cr, subissent un traitement thermique rigoureux pour une résistance renforcée.
Coupe à la scie volante
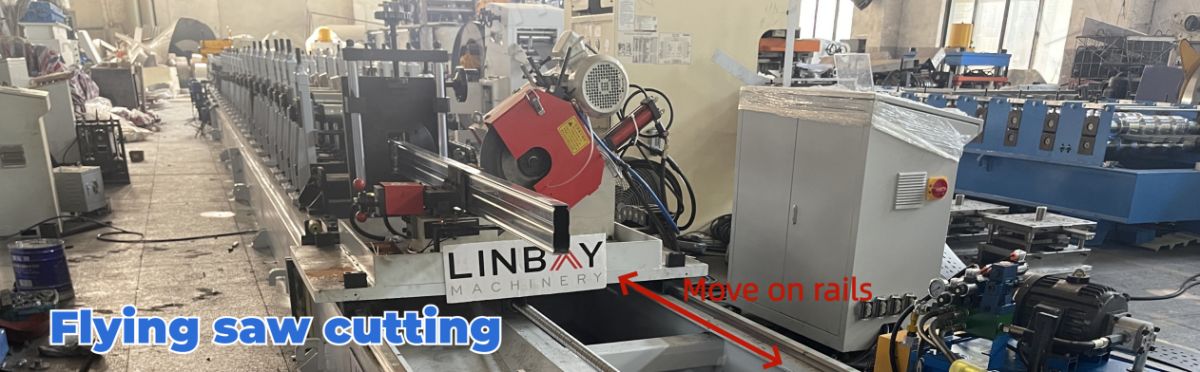
La forme fermée du caisson exige une découpe précise afin de préserver son intégrité structurelle et d'éviter toute déformation des bords. Cette méthode minimise les déchets de bobines d'acier et garantit des surfaces de coupe lisses et sans bavures. Des lames de scie de haute qualité assurent précision et dureté, tandis qu'un système de refroidissement prolonge leur durée de vie pour un fonctionnement continu.
Bien que la vitesse de coupe à la scie soit légèrement inférieure à celle du cisaillement hydraulique, notre fonction mobile assure la synchronisation avec la vitesse de production de la machine de formage, permettant un fonctionnement ininterrompu et un flux de travail efficace.
Encodeur et automate programmable
La profileuse intègre un codeur Koyo japonais qui convertit avec précision les longueurs de bobine en signaux électriques pour l'armoire de commande PLC. Un contrôleur de mouvement interne assure un déplacement fluide de la cisaille, maintenant des longueurs de coupe précises sans accélération ni décélération. Il en résulte des marques de soudure régulières et stables, prévenant les fissures du profilé et garantissant une production de poutres à section variable de qualité supérieure.
Les opérateurs contrôlent entièrement les paramètres de production via l'écran de l'armoire de commande PLC, notamment la vitesse de production, les dimensions du profil, la longueur de coupe et la quantité. Avec mémoirestockagePour les paramètres fréquemment utilisés, les opérateurs peuvent optimiser la production en évitant la saisie répétitive de ces mêmes paramètres. De plus, la langue de l'interface de l'automate programmable peut être personnalisée selon les préférences de chacun.
Centrale hydraulique
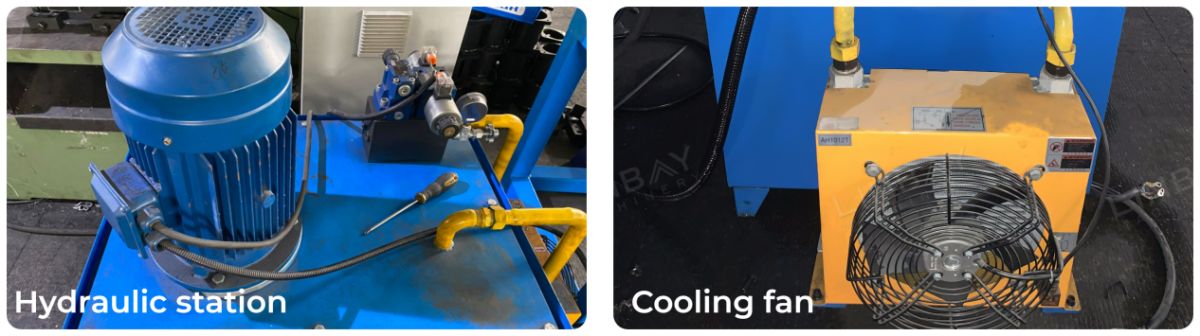
Notre centrale hydraulique, équipée de ventilateurs électriques de refroidissement, dissipe efficacement la chaleur, assurant un fonctionnement prolongé et fiable avec un faible taux de panne.
Garantie
Le jour de l'expédition, la date du jour sera gravée sur la plaque métallique, marquant le début d'une garantie de deux ans pour l'ensemble de la ligne de production et d'une garantie de cinq ans pour les rouleaux et les arbres.
1. Dérouleur

2. L'alimentation

3. Poing

4. Bancs de profilage à rouleaux

5. Système de conduite

6. Système de coupe

Autres

Table extérieure