प्रोफाइल
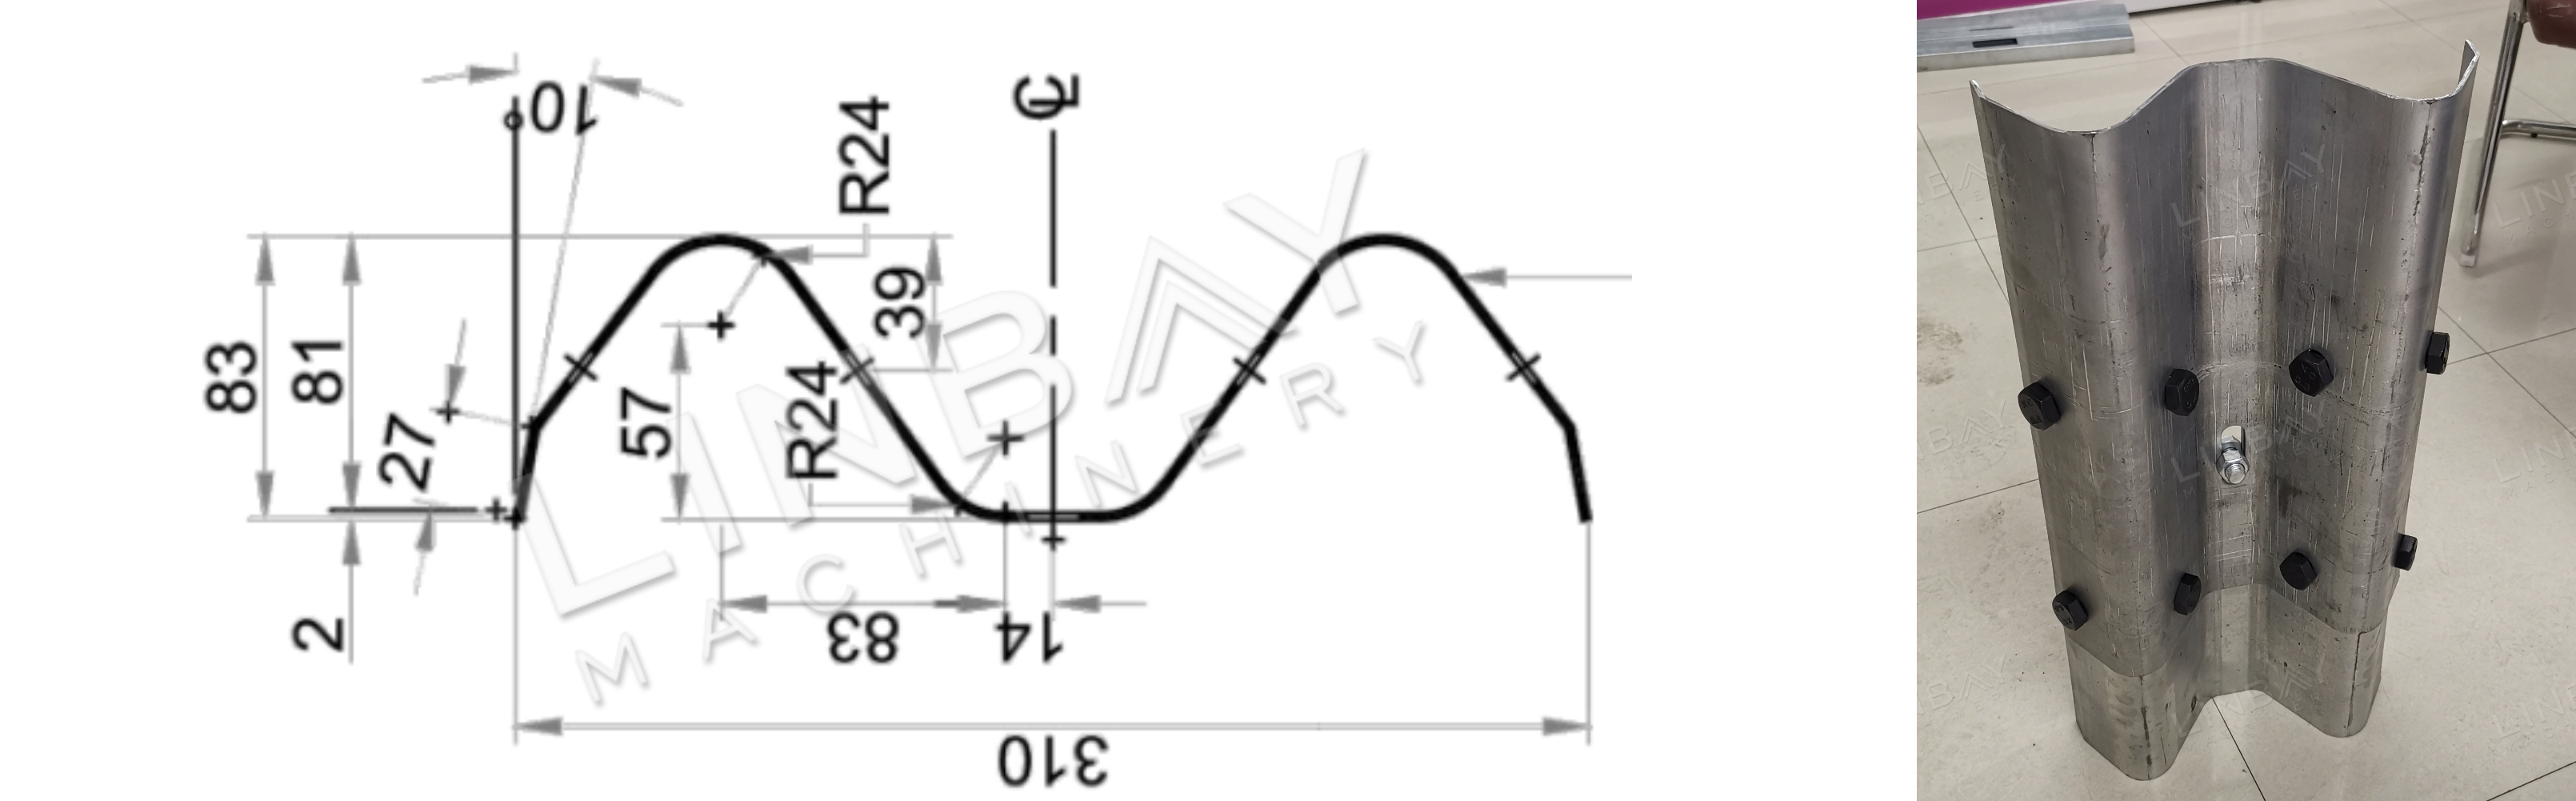
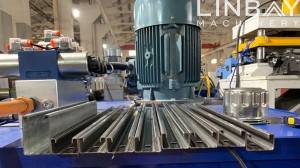
महामार्ग, द्रुतगती मार्ग आणि पूल यांसारख्या वाहतूक पायाभूत सुविधा प्रकल्पांमध्ये डब्ल्यू-बीम गार्डरेल हे एक महत्त्वाचे सुरक्षा वैशिष्ट्य आहे. त्याचे नाव त्याच्या विशिष्ट 'डब्ल्यू' (W) आकारावरून आले आहे, ज्यामध्ये दुहेरी उंचवटे असतात. सामान्यतः गॅल्वनाइज्ड किंवा हॉट-रोल्ड स्टीलपासून बनवलेल्या डब्ल्यू-बीम गार्डरेलची जाडी २ ते ४ मिमी पर्यंत असते.
एका मानक डब्ल्यू-बीम सेक्शनची लांबी ४ मीटर असते आणि सहज स्थापनेसाठी त्याच्या दोन्ही टोकांना छिद्रे पाडलेली असतात. उत्पादनाचा वेग आणि उपलब्ध जागेच्या बाबतीत ग्राहकांच्या विविध गरजा पूर्ण करण्यासाठी, आम्ही सानुकूलित छिद्र पाडण्याचे उपाय (सोल्यूशन्स) प्रदान करतो, जे मुख्य फॉर्मिंग मशीनच्या उत्पादन लाइनमध्ये अखंडपणे एकीकृत होतात.
वास्तविक प्रकरण-मुख्य तांत्रिक मापदंड
प्रवाह तक्ता: हायड्रॉलिक डिकॉइलर--लेव्हलर--सर्वो फीडर--हायड्रॉलिक पंच--प्री कट--प्लॅटफॉर्म--गाइडिंग--रोल फॉर्मर--आउट टेबल
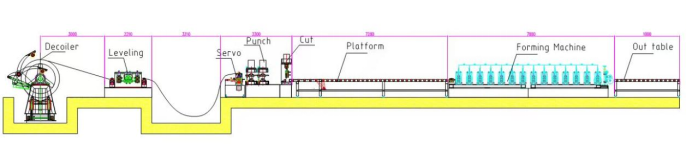
१. रेषेचा वेग: ०-१२ मी/मिनिट, समायोजित करण्यायोग्य
२. योग्य साहित्य: हॉट रोल्ड स्टील, कोल्ड रोल्ड स्टील
३. साहित्याची जाडी: २-४ मिमी
४. रोल फॉर्मिंग मशीन: कास्ट-आयर्न रचना आणि युनिव्हर्सल जॉइंट
५. ड्रायव्हिंग सिस्टीम: युनिव्हर्सल जॉइंट कार्डन शाफ्ट असलेली गिअरबॉक्स ड्रायव्हिंग सिस्टीम.
६. कटिंग सिस्टीम: रोल फॉर्मिंगपूर्वी कटिंग केले जाते, कटिंग करताना रोल फॉर्मर थांबत नाही.
7. पीएलसी कॅबिनेट: सिमेन्स सिस्टीम.
यंत्रसामग्री
१. डिकॉइलर*१
२. लेव्हलर*१
३. सर्वो फीडर*१
४. हायड्रॉलिक पंच मशीन*१
५. हायड्रॉलिक कटिंग मशीन*१
६. प्लॅटफॉर्म*१
७. रोल फॉर्मिंग मशीन*१
८.आउट टेबल*२
९. पीएलसी कंट्रोल कॅबिनेट*२
१०. हायड्रॉलिक स्टेशन*२
११. स्पेअर पार्ट्स बॉक्स (मोफत)*१
कंटेनरचा आकार: 2x40GP
वास्तविक प्रकरणाचे वर्णन
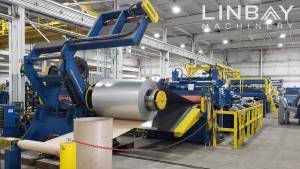
हायड्रॉलिक डीकॉइलर
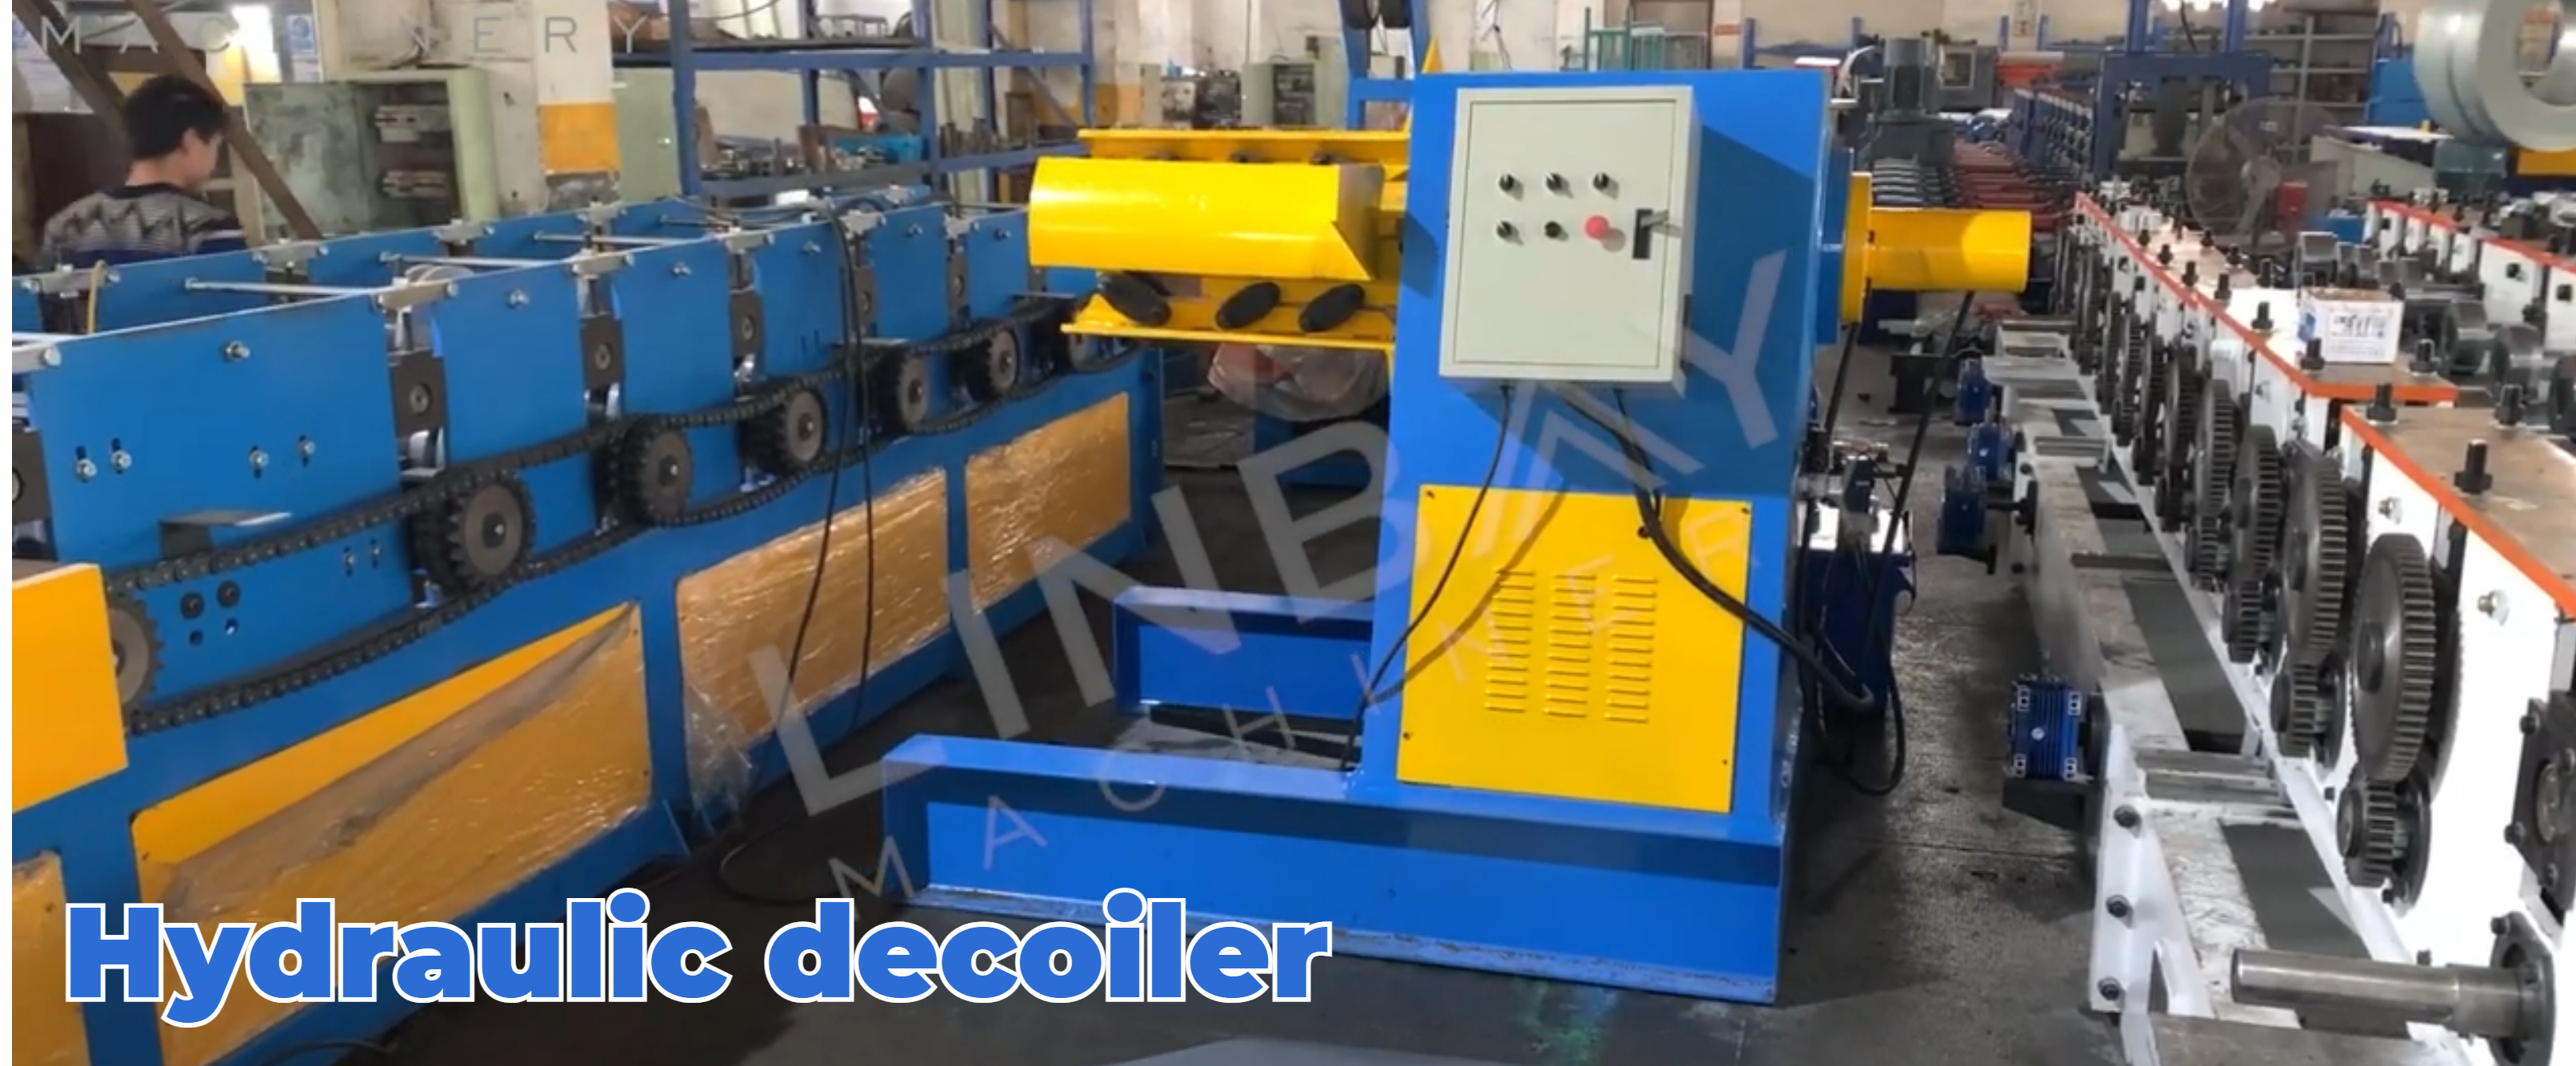
हायड्रॉलिक डिकॉइलरमध्ये दोन महत्त्वाचे सुरक्षा घटक असतात: प्रेस आर्म आणि आउटवर्ड कॉइल रिटेनर. कॉइल्स बदलताना, प्रेस आर्म कॉइलला जागेवर घट्ट धरून ठेवतो, ज्यामुळे अंतर्गत तणावामुळे ती उसळून उघडत नाही. त्याच वेळी, आउटवर्ड कॉइल रिटेनर कॉइल उलगडण्याच्या प्रक्रियेदरम्यान ती स्थिर राहील याची खात्री करतो.
डिकॉइलरचे कोअर एक्सपान्शन डिव्हाइस समायोज्य असून, ते ४६० मिमी ते ५२० मिमी पर्यंतच्या कॉइलच्या आतील व्यासांना सामावून घेण्यासाठी आकुंचन किंवा प्रसरण पावण्यास सक्षम आहे.
लेव्हलर
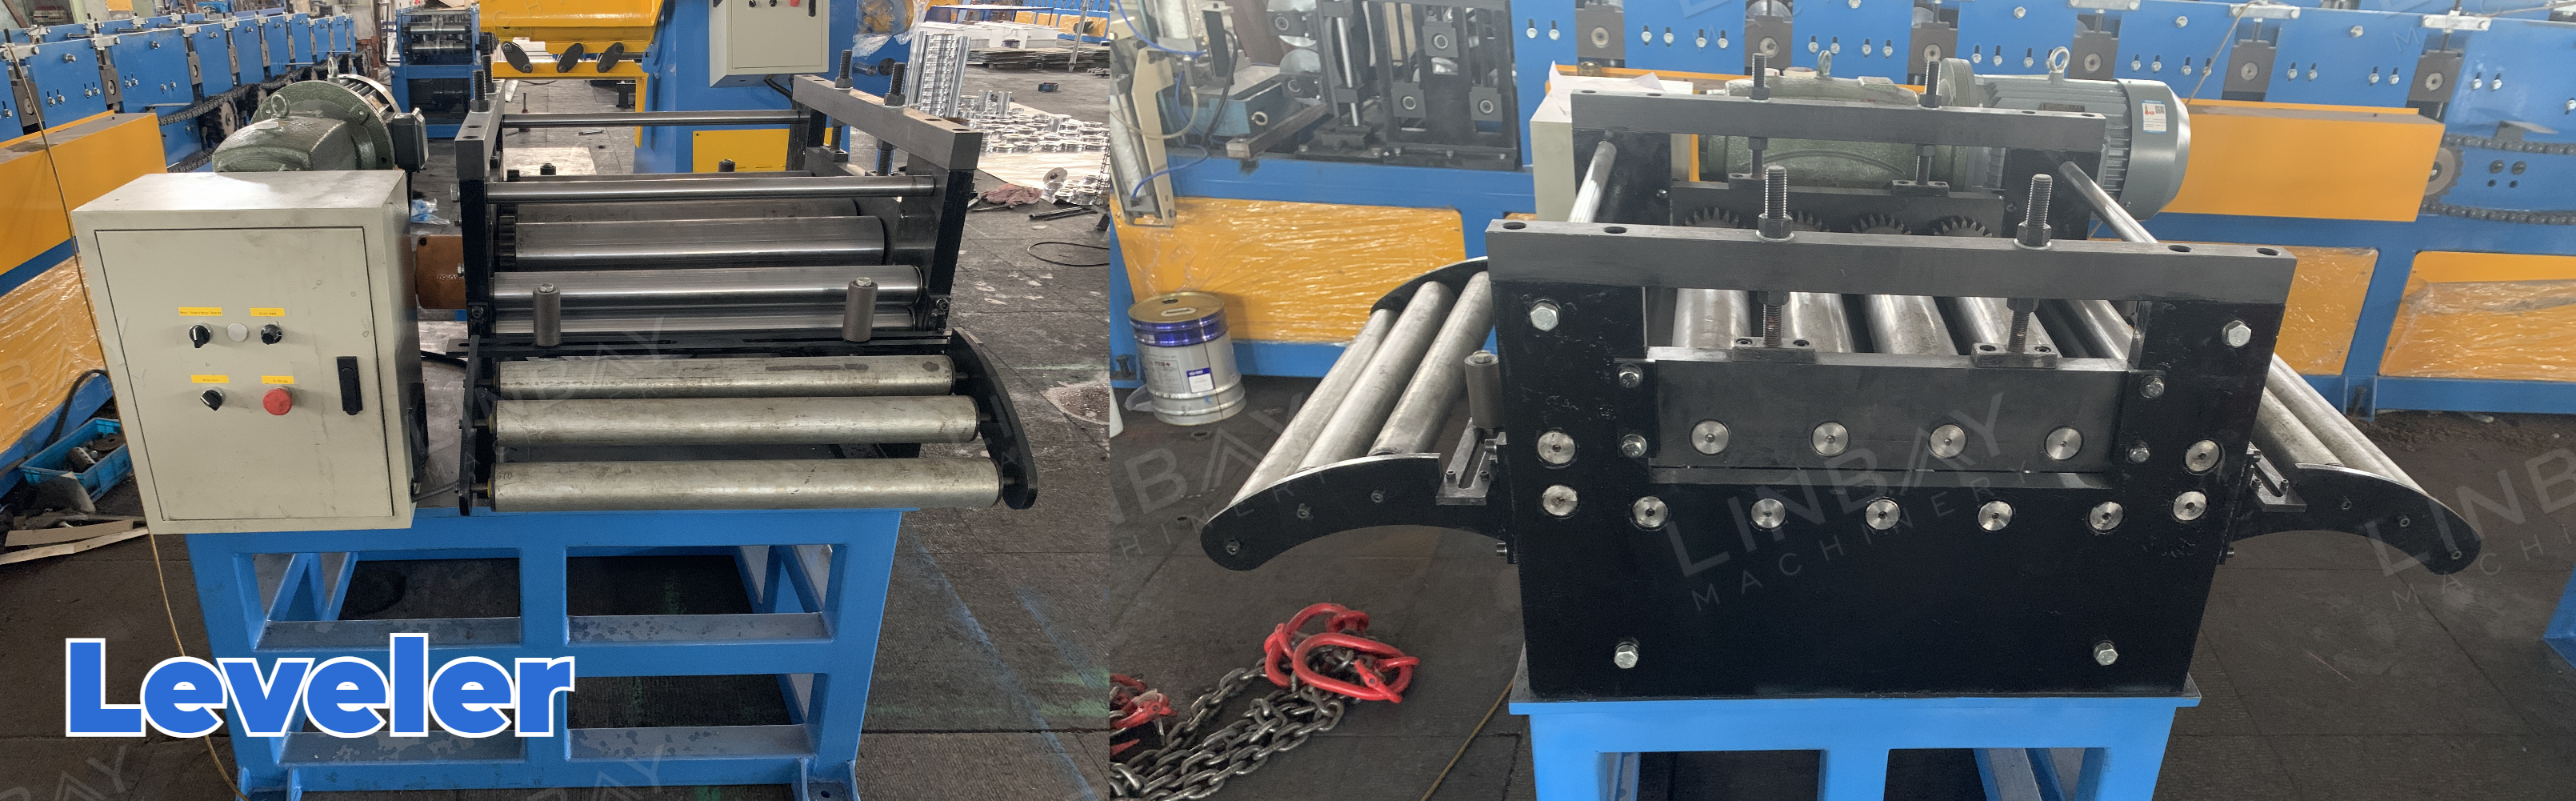
कॉइल सपाट करण्यासाठी आणि जाडी एकसमान ठेवण्यासाठी लेव्हलर आवश्यक आहे. स्वतंत्र लेव्हलरचा वापर केल्याने सर्वोत्तम कामगिरीची खात्री मिळते.
जागा आणि खर्च वाचवण्यासाठी आम्ही एकत्रित डिकॉइलर आणि लेव्हलर (2-इन-1 डिकॉइलर) देखील देतो. या एकात्मिक प्रणालीमुळे अलाइनमेंट, फीडिंग, इन्स्टॉलेशन आणि डीबगिंग सोपे होते.
सर्वो फीडर
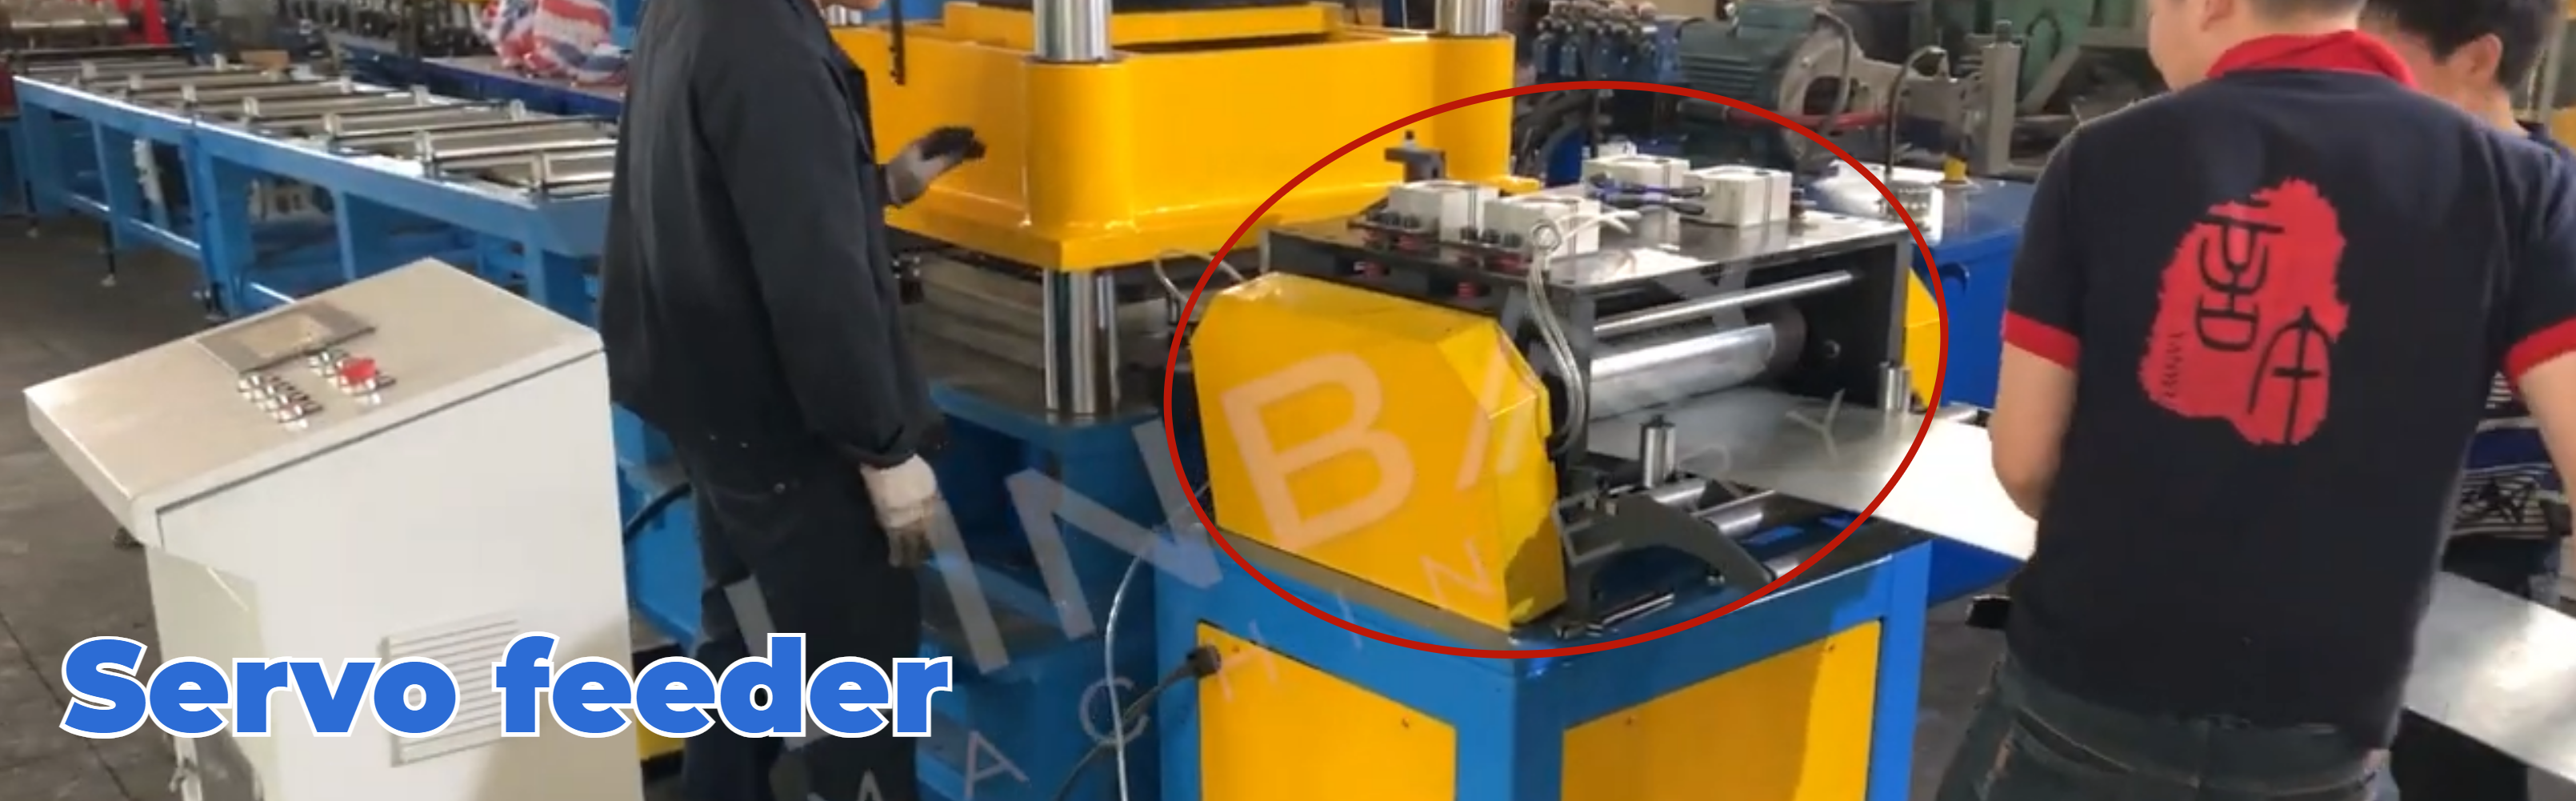
सर्वो मोटरने सुसज्ज असल्यामुळे, हा फीडर सुरू-थांबण्याच्या प्रक्रियेत जवळजवळ कोणताही विलंब न होता चालतो, ज्यामुळे अचूक पंचिंगसाठी कॉइलच्या फीड लांबीवर अचूक नियंत्रण ठेवता येते. अंतर्गत न्यूमॅटिक फीडिंगमुळे कॉइलच्या पृष्ठभागाचे घर्षणापासून संरक्षण होते.
हायड्रॉलिक पंच आणि प्री-कट हायड्रॉलिक कटिंग मशीन
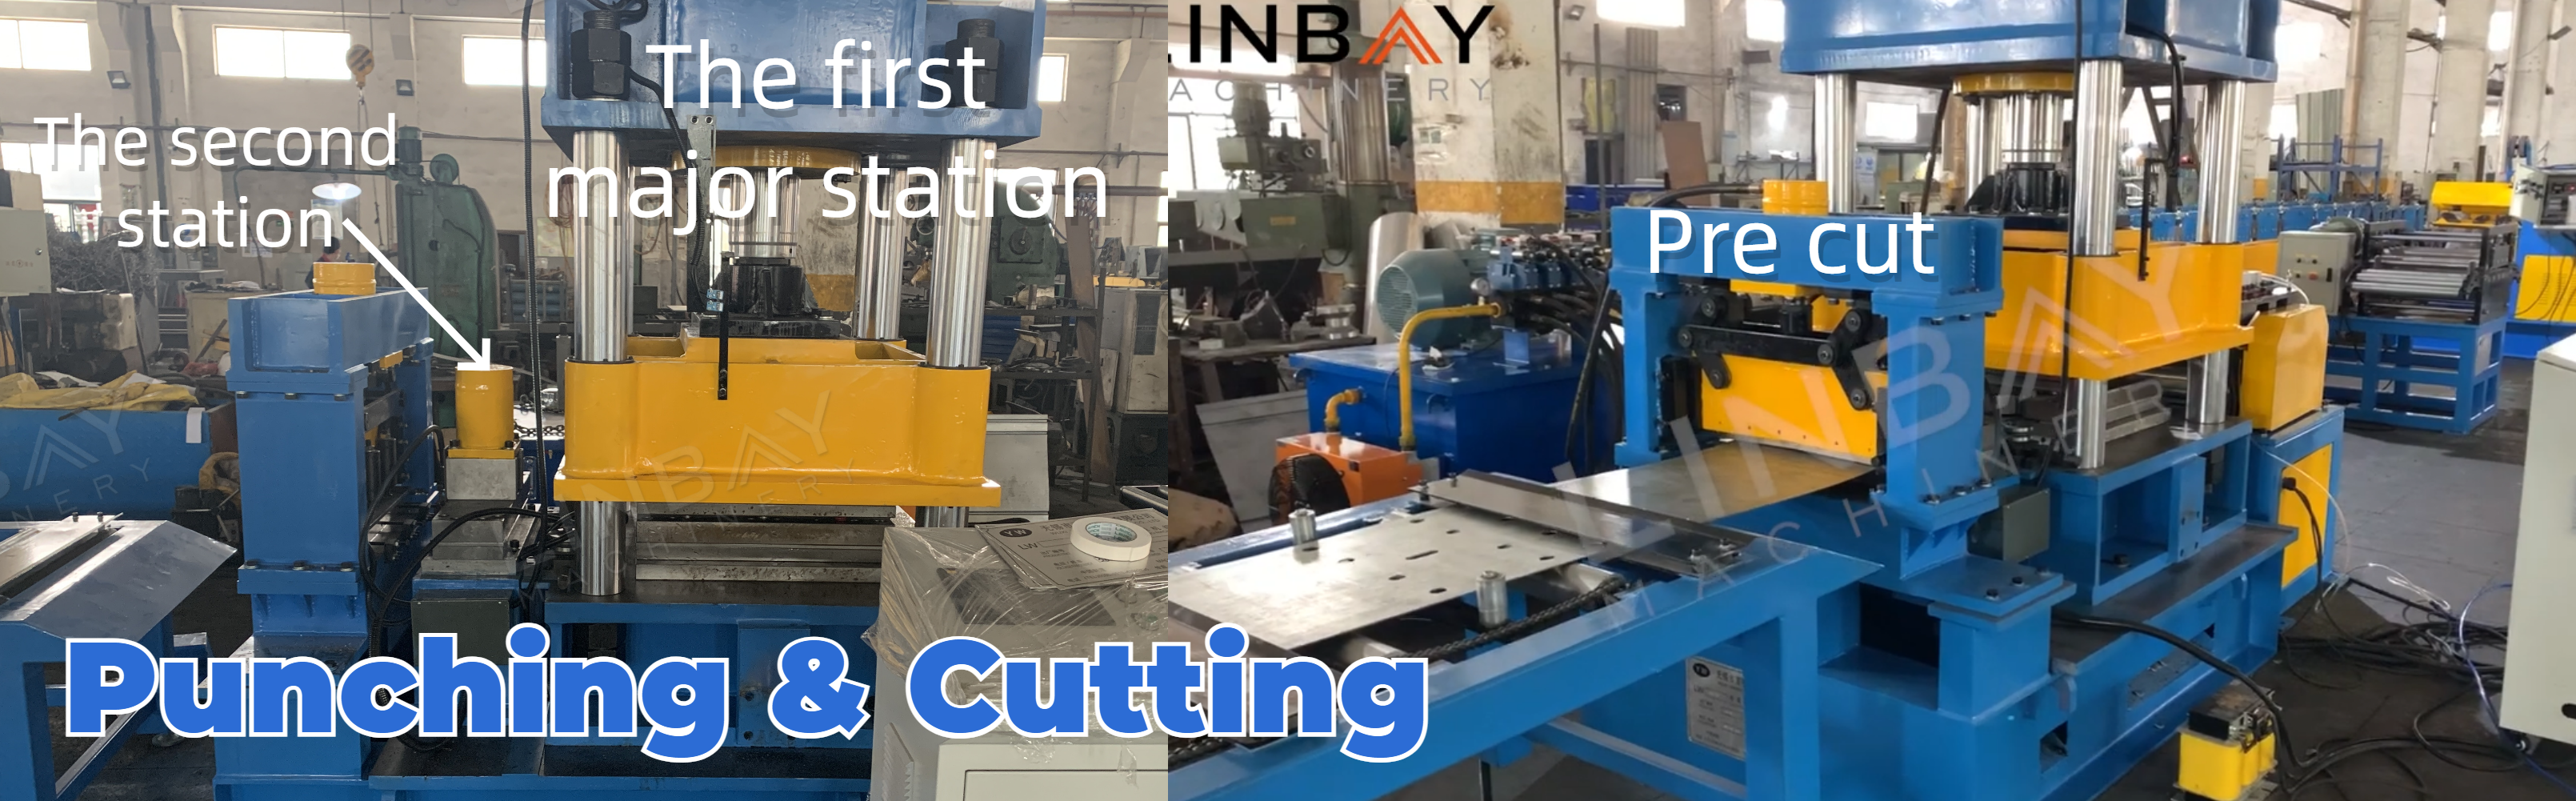
कार्यक्षमता आणि किफायतशीरपणा वाढवण्यासाठी, पंचिंग प्रक्रिया दोन हायड्रॉलिक स्टेशन (दोन मोल्ड) द्वारे हाताळली जाते.
पहिले मोठे स्टेशन एका वेळी १६ छिद्रे पाडू शकते. दुसऱ्या स्टेशनवर पाडलेली छिद्रे प्रत्येक बीमवर फक्त एकदाच दिसतात, त्यामुळे लहान स्टेशन अधिक कार्यक्षम उपाय ठरते.
रोल फॉर्मिंगच्या आधी प्री-कटिंग केल्याने रोल फॉर्मिंग मशीनचे कार्य अखंडितपणे चालू राहते, ज्यामुळे उत्पादनाचा वेग वाढतो. याव्यतिरिक्त, या उपायामुळे स्टील कॉइलची नासाडी कमी होते.
मार्गदर्शन करणे
रोल फॉर्मिंग मशीनच्या आधी लावलेले मार्गदर्शक रोलर्स स्टील कॉइल आणि मशीन यांच्यात संरेखन सुनिश्चित करतात, ज्यामुळे फॉर्मिंग प्रक्रियेदरम्यान कॉइलचे विरूपण टाळले जाते.
रोल फॉर्मिंग मशीन
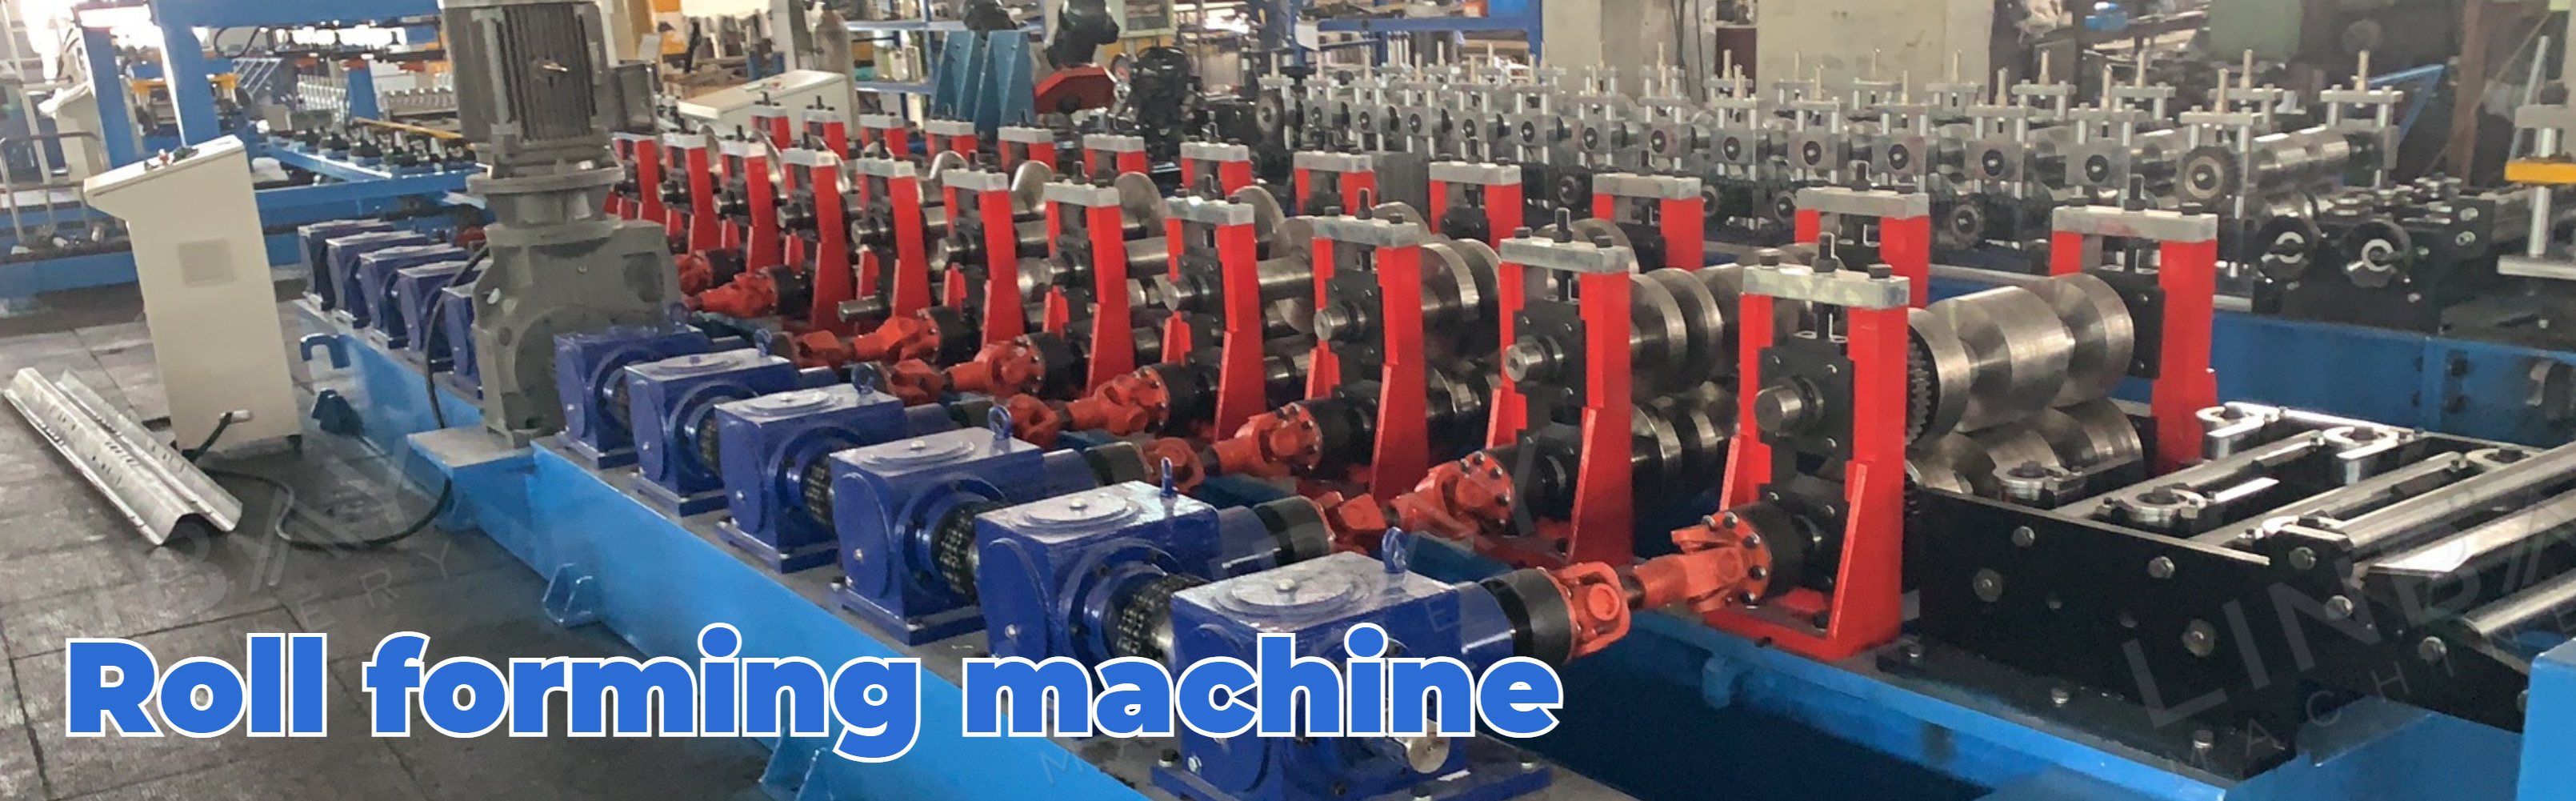
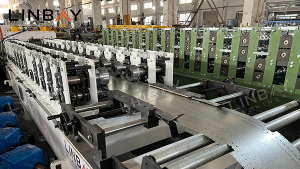
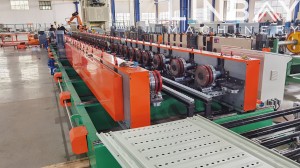
या रोल फॉर्मिंग मशीनमध्ये कास्ट-आयर्नची रचना असून, फॉर्मिंग रोलर्स आणि गिअरबॉक्सेसना युनिव्हर्सल शाफ्ट जोडलेले आहेत. स्टील कॉइल एकूण १२ फॉर्मिंग स्टेशन्समधून जाते आणि ग्राहकाच्या ड्रॉइंगमध्ये नमूद केलेल्या डब्ल्यू-बीमच्या आकारानुसार ती अनुरूप होईपर्यंत तिच्यावर विकृतीकरणाची प्रक्रिया केली जाते.
फॉर्मिंग रोलर्सचे संरक्षण करण्यासाठी आणि त्यांचे आयुष्यमान वाढवण्यासाठी त्यांच्या पृष्ठभागावर क्रोम-प्लेटिंग केले जाते.
पर्यायी: ऑटो स्टॅकर
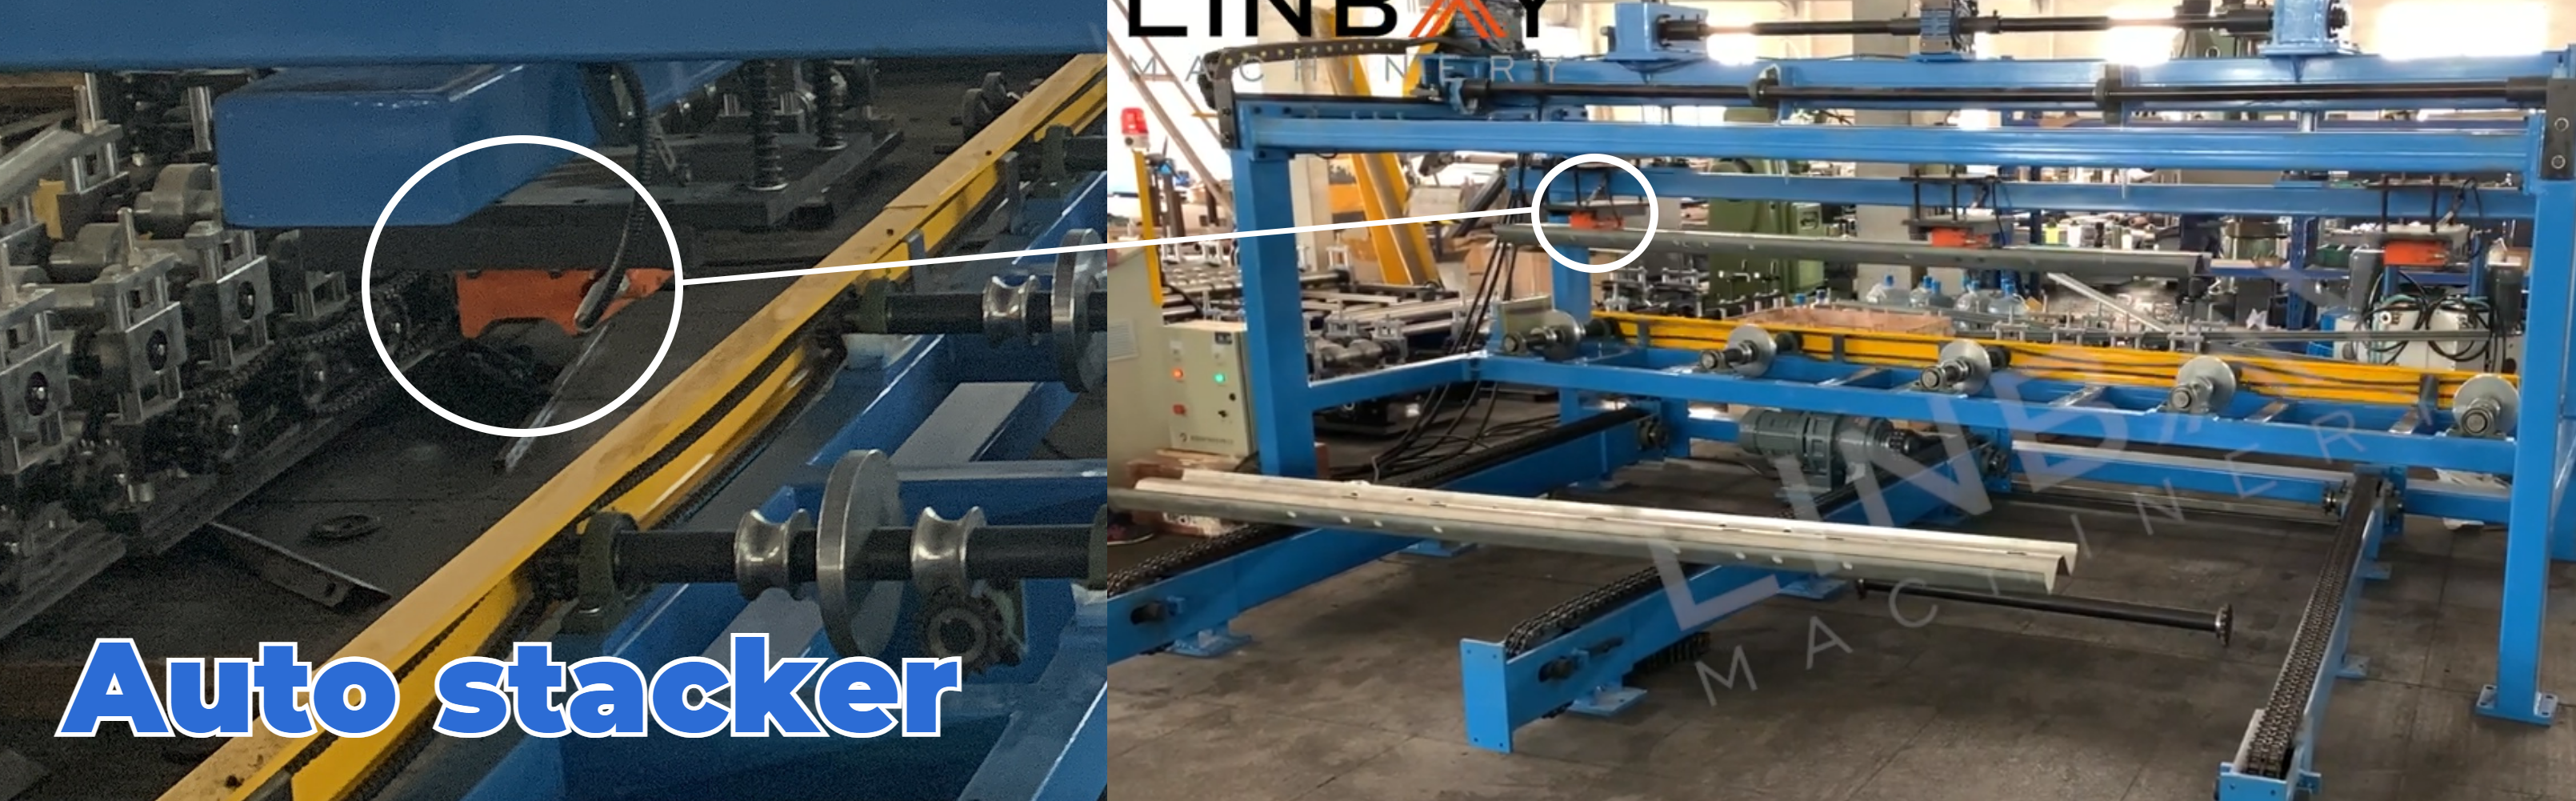
उत्पादन प्रक्रियेच्या शेवटी, ऑटो स्टॅकर वापरल्याने मॅन्युअल मजुरीचा खर्च अंदाजे दोन कामगारांनी कमी होऊ शकतो. याव्यतिरिक्त, ४-मीटर लांबीच्या डब्ल्यू-बीमच्या वजनामुळे, हाताने हाताळणी केल्यास सुरक्षिततेचा धोका निर्माण होतो.
रोल फॉर्मिंग उत्पादन लाइनमध्ये कार्यक्षमता आणि सुरक्षितता दोन्ही वाढवण्यासाठी ऑटो स्टॅकर हा एक सामान्य आणि कार्यक्षम पर्याय आहे, ज्याची किंमत लांबीवर आधारित असते. वेगवेगळ्या प्रोफाइलसाठी वेगवेगळ्या स्टॅकिंग पद्धतींची आवश्यकता असते. या उत्पादन लाइनमध्ये, ४-मीटर लांबीचा ऑटो स्टॅकर W-आकाराच्या प्रोफाइलसाठी खास तयार केलेल्या तीन सक्शन कपने सुसज्ज आहे. हे सक्शन कप W बीमला सुरक्षितपणे पकडतात आणि सुव्यवस्थित स्टॅकिंगसाठी त्याला हळुवारपणे कन्व्हेअरवर ठेवतात, ज्यामुळे वाहतूक सुलभ होते.
प्री-कट सोल्यूशन विरुद्ध पोस्ट-कट सोल्यूशन
उत्पादन गती:साधारणपणे, गार्डरेलचे बीम ४ मीटर लांब असतात. प्री-कटिंग प्रक्रिया प्रति मिनिट १२ मीटरच्या वेगाने चालते, ज्यामुळे प्रति तास १८० बीमचे उत्पादन शक्य होते. पोस्ट-कटिंग प्रक्रिया प्रति मिनिट ६ मीटरच्या वेगाने चालते, ज्यामुळे प्रति तास ९० बीम तयार होतात.
अपव्यय कमी करणे:कटिंग करताना, प्री-कट सोल्युशनमध्ये शून्य कचरा किंवा नुकसान होते. याउलट, डिझाइनच्या वैशिष्ट्यांनुसार, पोस्ट-कट सोल्युशनमध्ये प्रत्येक कटमागे १८-२० मिमी कचरा निर्माण होतो.
ओळीच्या मांडणीची लांबी:प्री-कट सोल्युशनमध्ये, कटिंगनंतर ट्रान्सफर प्लॅटफॉर्मची आवश्यकता असते, ज्यामुळे पोस्ट-कट सोल्युशनच्या तुलनेत प्रोडक्शन लाइन लेआउट किंचित लांब होऊ शकतो.
किमान लांबी:प्री-कट पद्धतीमध्ये, स्टील कॉइल कमीतकमी तीन फॉर्मिंग रोलर्सच्या सेटवर पसरेल आणि तिला पुढे ढकलण्यासाठी पुरेसे घर्षण मिळेल, हे सुनिश्चित करण्यासाठी किमान कटिंग लांबीची आवश्यकता असते. याउलट, पोस्ट-कट पद्धतीमध्ये किमान कटिंग लांबीचे बंधन नसते, कारण रोल फॉर्मिंग मशीनला स्टील कॉइलचा पुरवठा सतत केला जातो.
तथापि, डब्ल्यू बीमची लांबी साधारणपणे ४ मीटर असते, जी किमान लांबीच्या आवश्यकतेपेक्षा जास्त आहे, हे लक्षात घेता, डब्ल्यू बीमसाठी डिझाइन केलेल्या या रोल फॉर्मिंग मशीनसाठी प्री-कट आणि पोस्ट-कट सोल्यूशन्समधील निवड कमी महत्त्वाची ठरते.
दयाळू सल्ला:आम्ही ग्राहकांना त्यांच्या विशिष्ट उत्पादन प्रमाणाच्या गरजेनुसार उत्पादन लाइन निवडण्याची शिफारस करतो. गार्डरेल बीम प्रोफाइलच्या पुरवठादारांसाठी, प्री-कट सोल्यूशनची शिफारस केली जाते. पोस्ट-कट सोल्यूशनच्या तुलनेत याची किंमत किंचित जास्त असली तरी, त्याच्या वाढीव उत्पादन क्षमतेमुळे खर्चातील कोणताही फरक त्वरीत भरून निघू शकतो.
जर तुम्ही वाहतूक बांधकाम प्रकल्पासाठी खरेदी करत असाल, तर पोस्ट-कट सोल्यूशन अधिक योग्य आहे. ते कमी जागा व्यापते आणि सामान्यतः किंचित कमी खर्चात उपलब्ध असते.
१. डेकॉइलर

२. आहार देणे

३. ठोसे मारणे

४. रोल फॉर्मिंग स्टँड्स

५. ड्रायव्हिंग सिस्टम

६. कटिंग सिस्टम

इतर

टेबलच्या बाहेर