ভিডিও
প্রোফাইল
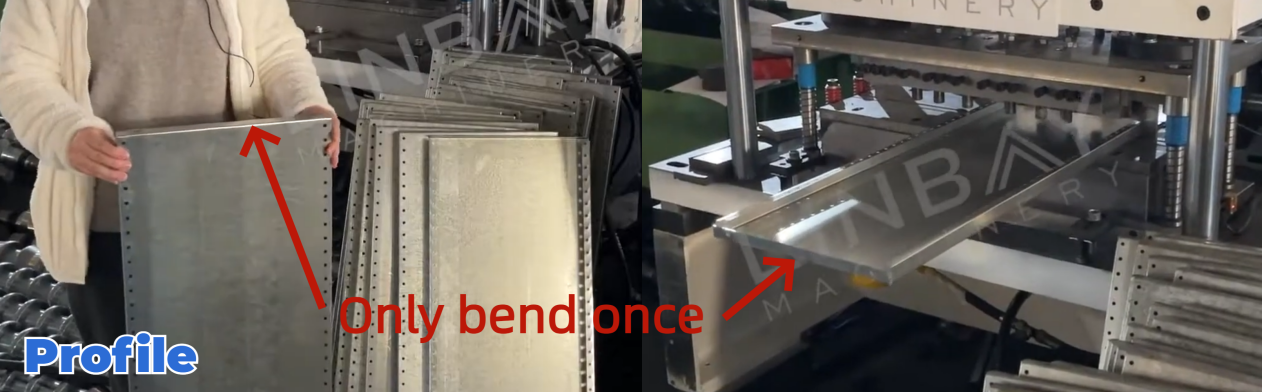
শেলফ প্যানেল হলো র্যাকিং সিস্টেমের একটি অত্যন্ত গুরুত্বপূর্ণ অংশ, যা পণ্য রাখার জন্য ডিজাইন করা হয়েছে। এটি সাধারণত গ্যালভানাইজড স্টিল দিয়ে তৈরি হয় এবং এর পুরুত্ব ১ থেকে ২ মিলিমিটার পর্যন্ত হয়ে থাকে। এই প্যানেলটি বিভিন্ন প্রস্থ ও দৈর্ঘ্যে পাওয়া যায়, তবে এর উচ্চতা অপরিবর্তিত থাকে। এর চওড়া দিক বরাবর একটিমাত্র বাঁকও থাকে।
বাস্তব ক্ষেত্রে-প্রধান প্রযুক্তিগত পরামিতি
ফ্লো চার্ট
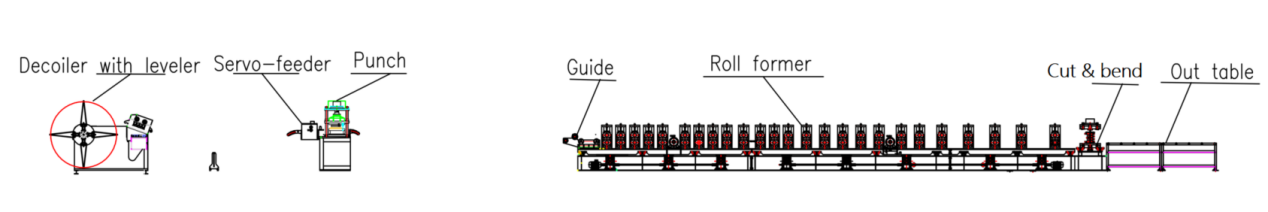
লেভেলার সহ হাইড্রোলিক ডিকয়লার--সার্ভো ফিডার--হাইড্রোলিক পাঞ্চ--গাইডিং--রোল ফর্মিং মেশিন--কাটিং এবং বেন্ডিং মেশিন--আউট টেবিল
প্রধান প্রযুক্তিগত পরামিতি
১. লাইনের গতি: প্রতি মিনিটে ৪-৫ মিটারের মধ্যে পরিবর্তনযোগ্য
২. প্রোফাইল: বিভিন্ন প্রস্থ ও দৈর্ঘ্যের, তবে উচ্চতা একই থাকে।
৩. উপাদানের পুরুত্ব: ০.৬-১.২ মিমি (এই প্রয়োগের জন্য)
৪. উপযুক্ত উপকরণ: হট রোল্ড স্টিল, কোল্ড রোল্ড স্টিল
৫. রোল ফর্মিং মেশিন:ক্যান্টিলিভার চেইন ড্রাইভিং সিস্টেম সহ ডাবল প্যানেল কাঠামো
৬. কাটিং এবং বেন্ডিং সিস্টেম: একই সাথে কাটিং এবং বেন্ডিং, এই প্রক্রিয়া চলাকালীন রোল ফর্মারটি থেমে থাকে।
৭. আকার সমন্বয়: স্বয়ংক্রিয়
৮. পিএলসি ক্যাবিনেট: সিমেন্স সিস্টেম
বাস্তব ঘটনা-বর্ণনা
লেভেলার সহ হাইড্রোলিক ডিকয়লার
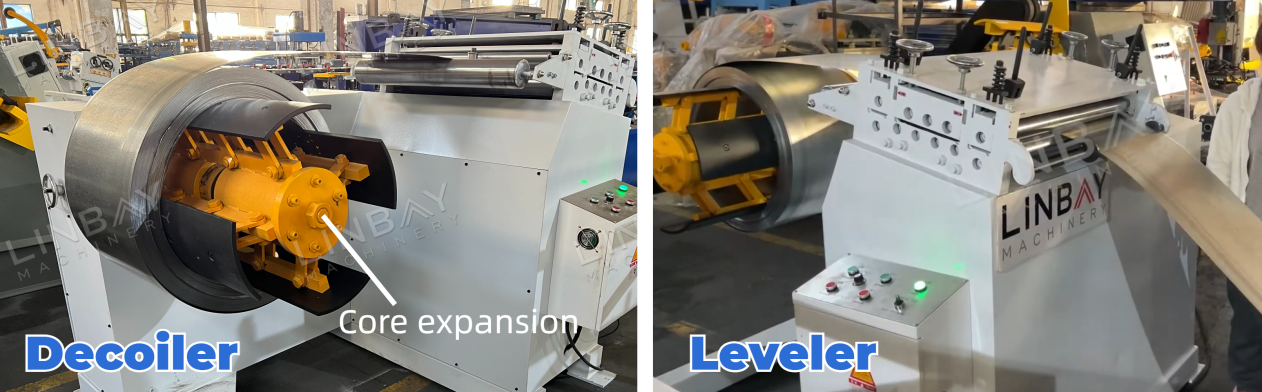
এই যন্ত্রটিতে একটি ডিকয়লার এবং একটি লেভেলার রয়েছে, যা কারখানার মেঝেতে জায়গার সর্বোত্তম ব্যবহার নিশ্চিত করে এবং জমির খরচ কমায়। এর কোর সম্প্রসারণ ব্যবস্থাটি ৪৬০ মিমি থেকে ৫২০ মিমি অভ্যন্তরীণ ব্যাসের স্টিল কয়েলের সাথে মানিয়ে নেওয়ার জন্য সামঞ্জস্য করা যায়। কয়েল খোলার সময়, বাইরের দিকের কয়েল রিটেইনারগুলো স্টিল কয়েলকে নিরাপদে যথাস্থানে ধরে রাখে, যা কর্মীদের নিরাপত্তা বৃদ্ধি করে।
লেভেলারটি স্টিল কয়েলকে সমতল করে এর অভ্যন্তরীণ চাপ কমায় এবং আরও কার্যকরভাবে পাঞ্চিং ও রোল ফর্মিং করতে সক্ষম করে।
সার্ভো ফিডার এবং হাইড্রোলিক পাঞ্চ
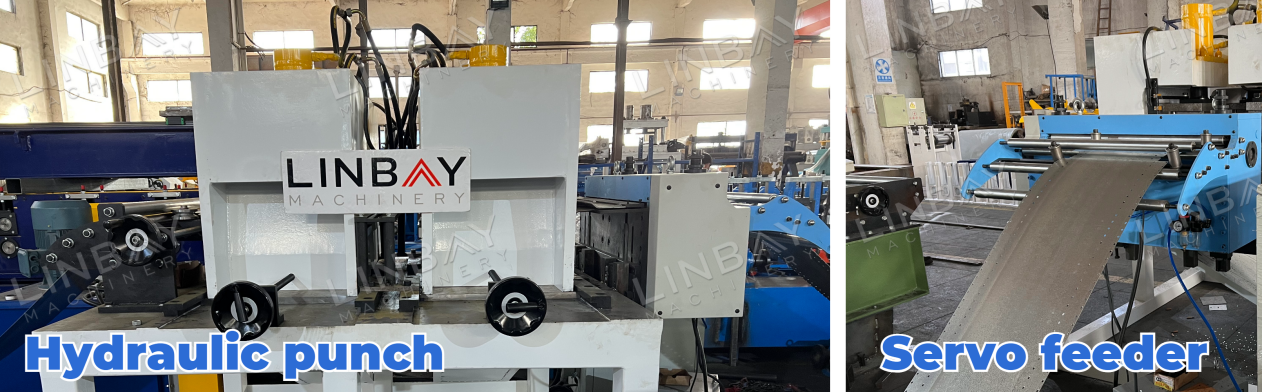
হাইড্রোলিক পাঞ্চটি রোল ফর্মিং মেশিনের ভিত্তি থেকে আলাদাভাবে, স্বাধীনভাবে কাজ করে। এই নকশার ফলে পাঞ্চিং চলাকালীনও রোল ফর্মিং মেশিনটি চালু থাকতে পারে, যা উৎপাদন লাইনের সামগ্রিক কার্যকারিতা বৃদ্ধি করে। সার্ভো মোটরটি চালু ও বন্ধ হওয়ার সময় বিলম্ব কমিয়ে আনে এবং নির্ভুল পাঞ্চিংয়ের জন্য স্টিল কয়েলের অগ্রবর্তী দৈর্ঘ্যের উপর সুনির্দিষ্ট নিয়ন্ত্রণ প্রদান করে।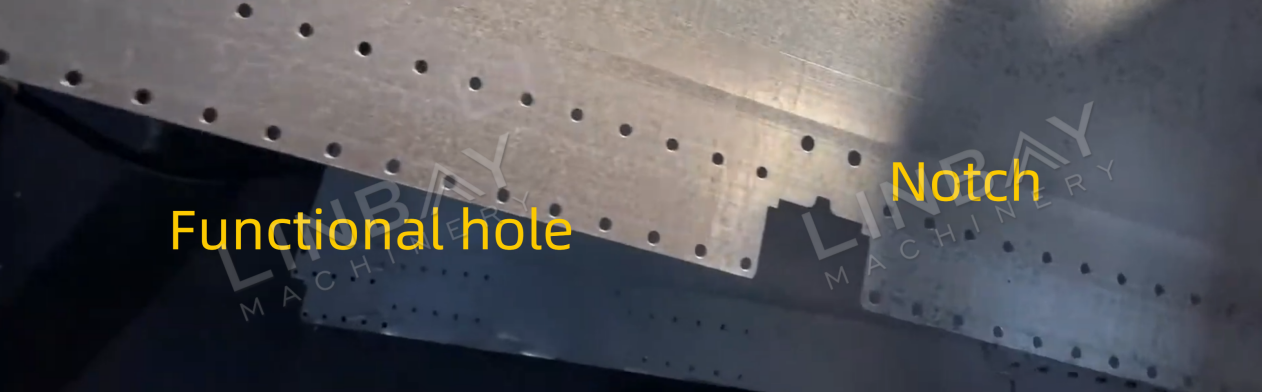
পাঞ্চিং পর্যায়ে, স্ক্রু লাগানোর কার্যকরী ছিদ্রগুলোর পাশাপাশি খাঁজও তৈরি করা হয়। যেহেতু সমতল ইস্পাতের কয়েলটিকে একটি ত্রিমাত্রিক প্যানেলে রূপ দেওয়া হবে, তাই শেলফ প্যানেলের চার কোণায় যাতে একটির উপর আরেকটি না পড়ে বা বড় ফাঁক না থাকে, সেজন্য এই খাঁজগুলো নিখুঁতভাবে পরিমাপ করা হয়।
এনকোডার এবং পিএলসি
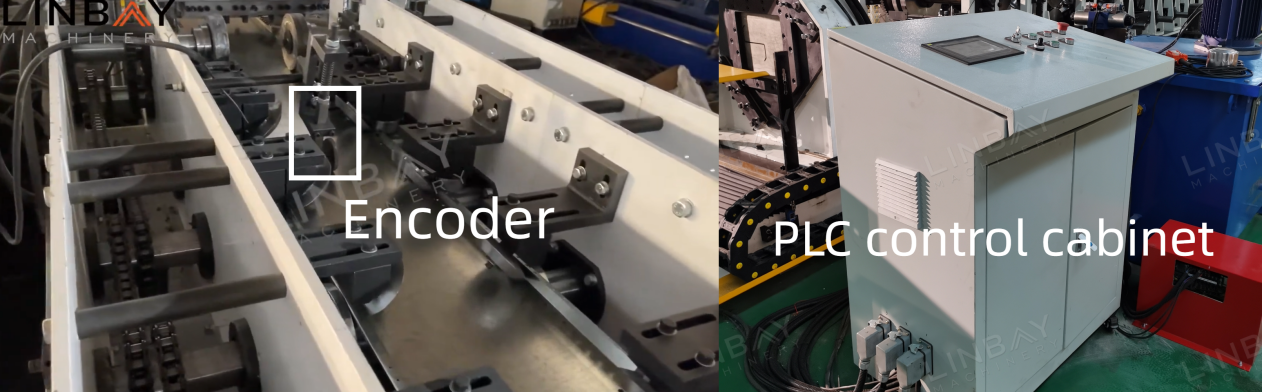
এনকোডারটি স্টিল কয়েলের শনাক্তকৃত দৈর্ঘ্যকে একটি বৈদ্যুতিক সংকেতে রূপান্তরিত করে, যা পরবর্তীতে পিএলসি কন্ট্রোল ক্যাবিনেটে পাঠানো হয়। কন্ট্রোল ক্যাবিনেটের ভেতরে উৎপাদন গতি, উৎপাদনের পরিমাণ, কাটার দৈর্ঘ্য ইত্যাদির মতো প্যারামিটারগুলো নির্ভুলভাবে নিয়ন্ত্রণ করা যায়। এনকোডার দ্বারা প্রদত্ত নির্ভুল পরিমাপ এবং ফিডব্যাকের ফলে, হাইড্রোলিক কাটারটি কাটার সঠিকতা বজায় রাখতে পারে।±১ মিমি, ত্রুটি সর্বনিম্ন করে।
রোল ফর্মিং মেশিন
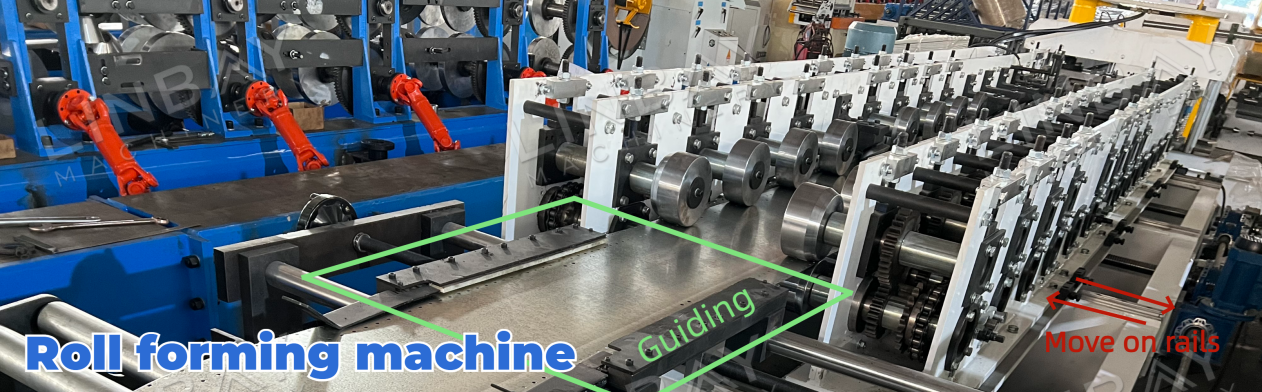
ফর্মিং মেশিনে প্রবেশের আগে, স্টিল কয়েলটিকে কেন্দ্ররেখা বরাবর সারিবদ্ধতা বজায় রাখার জন্য বারগুলির মধ্য দিয়ে চালিত করা হয়। শেলফ প্যানেলের আকৃতির কারণে, স্টিল কয়েলের কেবল পাশগুলো ফর্মিং করার প্রয়োজন হয়। এজন্য, আমরা উপকরণের ব্যবহার কমাতে একটি ডাবল ওয়াল প্যানেল ক্যান্টিলিভার কাঠামো ব্যবহার করি, যার ফলে রোলারের উপকরণের খরচ সাশ্রয় হয়। চেইন-ড্রাইভ রোলারগুলো স্টিল কয়েলের উপর চাপ প্রয়োগ করে এর অগ্রগমন এবং ফর্মিং সহজতর করে।
ফর্মিং মেশিনটি বিভিন্ন প্রস্থের শেলফ প্যানেল তৈরি করতে সক্ষম। পিএলসি কন্ট্রোল প্যানেলে কাঙ্ক্ষিত মাপ ইনপুট করার মাধ্যমে, ফর্মিং স্টেশনটি সংকেত পেয়ে স্বয়ংক্রিয়ভাবে রেল বরাবর তার অবস্থান সমন্বয় করে নেয়। ফর্মিং স্টেশন এবং রোলার চলার সাথে সাথে স্টিল কয়েলের ফর্মিং পয়েন্টগুলোও সেই অনুযায়ী পরিবর্তিত হয়। এই প্রক্রিয়াটি রোল ফর্মিং মেশিনকে বিভিন্ন আকারের শেলফ প্যানেল দক্ষতার সাথে উৎপাদন করতে সক্ষম করে।
ফর্মিং স্টেশনের নড়াচড়া শনাক্ত করতে একটি এনকোডার স্থাপন করা হয়েছে, যা সঠিক আকার সমন্বয় নিশ্চিত করে। এছাড়াও, দুটি পজিশন সেন্সর রয়েছে।—সবচেয়ে বাইরের এবং সবচেয়ে ভেতরের সেন্সর—রেল বরাবর অতিরিক্ত নড়াচড়া রোধ করতে এগুলো ব্যবহার করা হয়, যার ফলে রোলারগুলোর মধ্যে পিছলে যাওয়া বা সংঘর্ষ এড়ানো যায়।
কাটিং এবং বেন্ডিং মেশিন
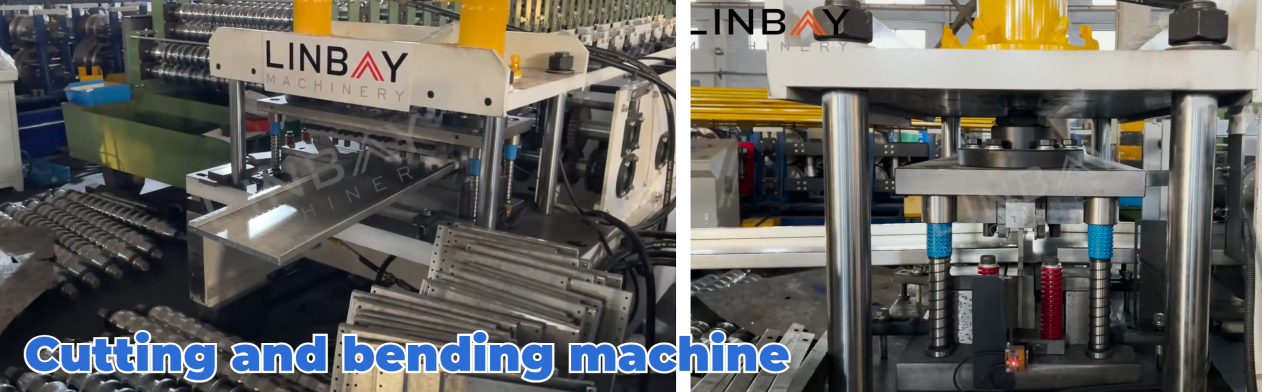
এই পরিস্থিতিতে, যেখানে শেলফ প্যানেলটির চওড়া দিকে একটিমাত্র বাঁকের প্রয়োজন হয়, সেখানে আমরা কাটিং মেশিনের ছাঁচটিকে এমনভাবে ডিজাইন করেছি যাতে এটি একই সাথে কাটা ও বাঁকানোর কাজ সম্পাদন করতে পারে।
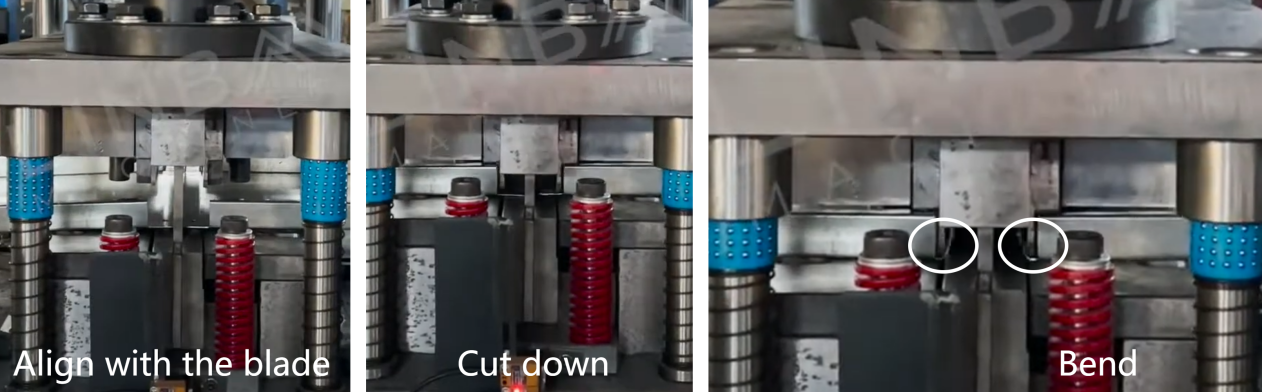
কাটার কাজটি করার জন্য ব্লেডটি নিচে নামে, এরপর বেন্ডিং মোল্ডটি উপরের দিকে উঠে আসে, যার ফলে প্রথম প্যানেলের লেজ এবং দ্বিতীয় প্যানেলের মাথা বাঁকানোর কাজটি দক্ষতার সাথে সম্পন্ন হয়।
অন্যান্য প্রকার
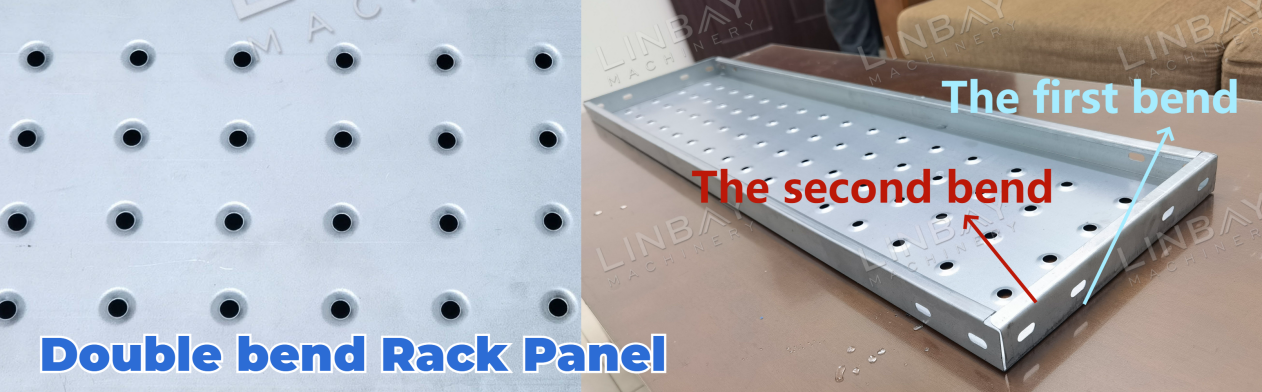
চওড়া দিকে দুটি বাঁকযুক্ত শেলফ প্যানেল যদি আপনাকে আগ্রহী করে তোলে, তবে এর বিস্তারিত উৎপাদন প্রক্রিয়া সম্পর্কে আরও জানতে এবং সাথে থাকা ভিডিওটি দেখতে ছবিটিতে ক্লিক করুন।
মূল পার্থক্য:
একক-বাঁকানো ধরনের তুলনায় দ্বি-বাঁকানো ধরনটি অধিক টেকসই, যা দীর্ঘ ব্যবহার নিশ্চিত করে। তবে, একক-বাঁকানো ধরনটিও সংরক্ষণের জন্য যথেষ্ট। এছাড়াও, দ্বি-বাঁকানো ধরনের ধারগুলো ধারালো নয়, যা ব্যবহারের সময় নিরাপত্তা বাড়ায়, যেখানে একক-বাঁকানো ধরনের ধারগুলো আরও ধারালো হতে পারে।
১. ডিকয়লার

২. খাওয়ানো

৩. ঘুষি মারা

৪. রোল ফর্মিং স্ট্যান্ড

৫. ড্রাইভিং সিস্টেম

৬. কাটিং সিস্টেম

অন্যান্য

বাইরের টেবিল