プロフィール
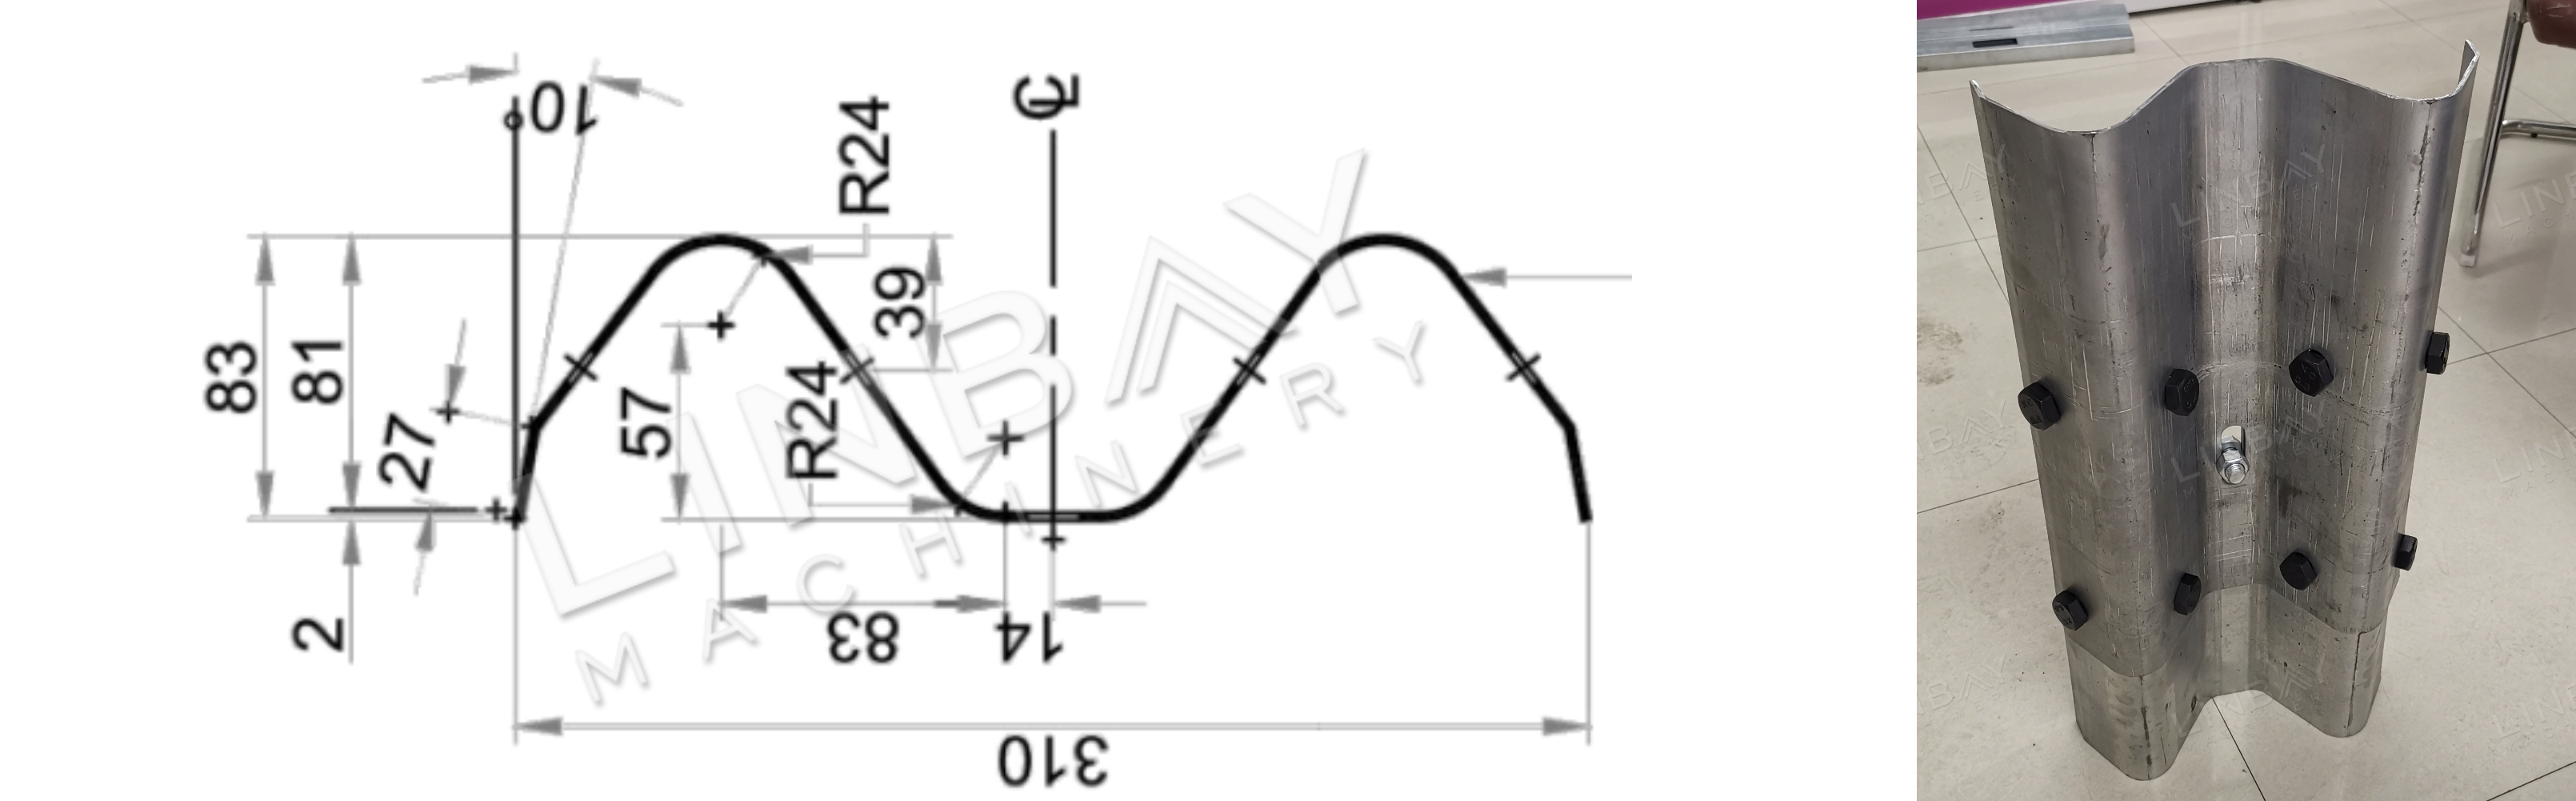
W型ガードレールは、高速道路、幹線道路、橋梁などの交通インフラプロジェクトにおいて重要な安全設備です。その名称は、二つの頂点を持つ特徴的な「W」字型に由来します。一般的に亜鉛メッキ鋼または熱間圧延鋼で製造され、厚さは2~4mmです。
標準的なW形鋼は長さ4メートルで、両端に取り付けやすいようにあらかじめ穴が開けられています。生産速度や設置スペースに関するお客様の多様なニーズに対応するため、主要成形機の生産ラインにシームレスに統合できる、カスタマイズ可能な穴あけソリューションを提供しています。
実例 - 主な技術パラメータ
フローチャート:油圧式デコイラー→レベラー→サーボフィーダー→油圧式パンチ→プレカット→プラットフォーム→ガイド→ロールフォーマー→アウトテーブル
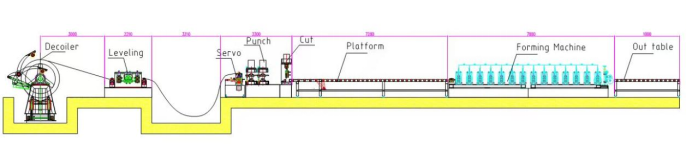
1. ライン速度:0~12m/分、調整可能
2. 適合材料:熱間圧延鋼、冷間圧延鋼
3.材料の厚さ:2~4mm
4. ロール成形機:鋳鉄構造とユニバーサルジョイント
5.駆動システム:ユニバーサルジョイントカルダンシャフト付きギアボックス駆動システム。
6.切断システム:ロール成形前に切断し、切断中はロール成形機は停止しません。
7. PLCキャビネット:シーメンスシステム。
機械
1.デコイラー*1
2. レベラー*1
3.サーボフィーダー*1
4.油圧式パンチングマシン*1
5.油圧切断機*1
6.プラットフォーム*1
7. ロール成形機*1
8.出力テーブル*2
9. PLC制御盤×2
10.油圧ステーション×2
11. スペアパーツボックス(無料)×1
コンテナサイズ:2x40GP
実際の事例説明
油圧式デコイラー
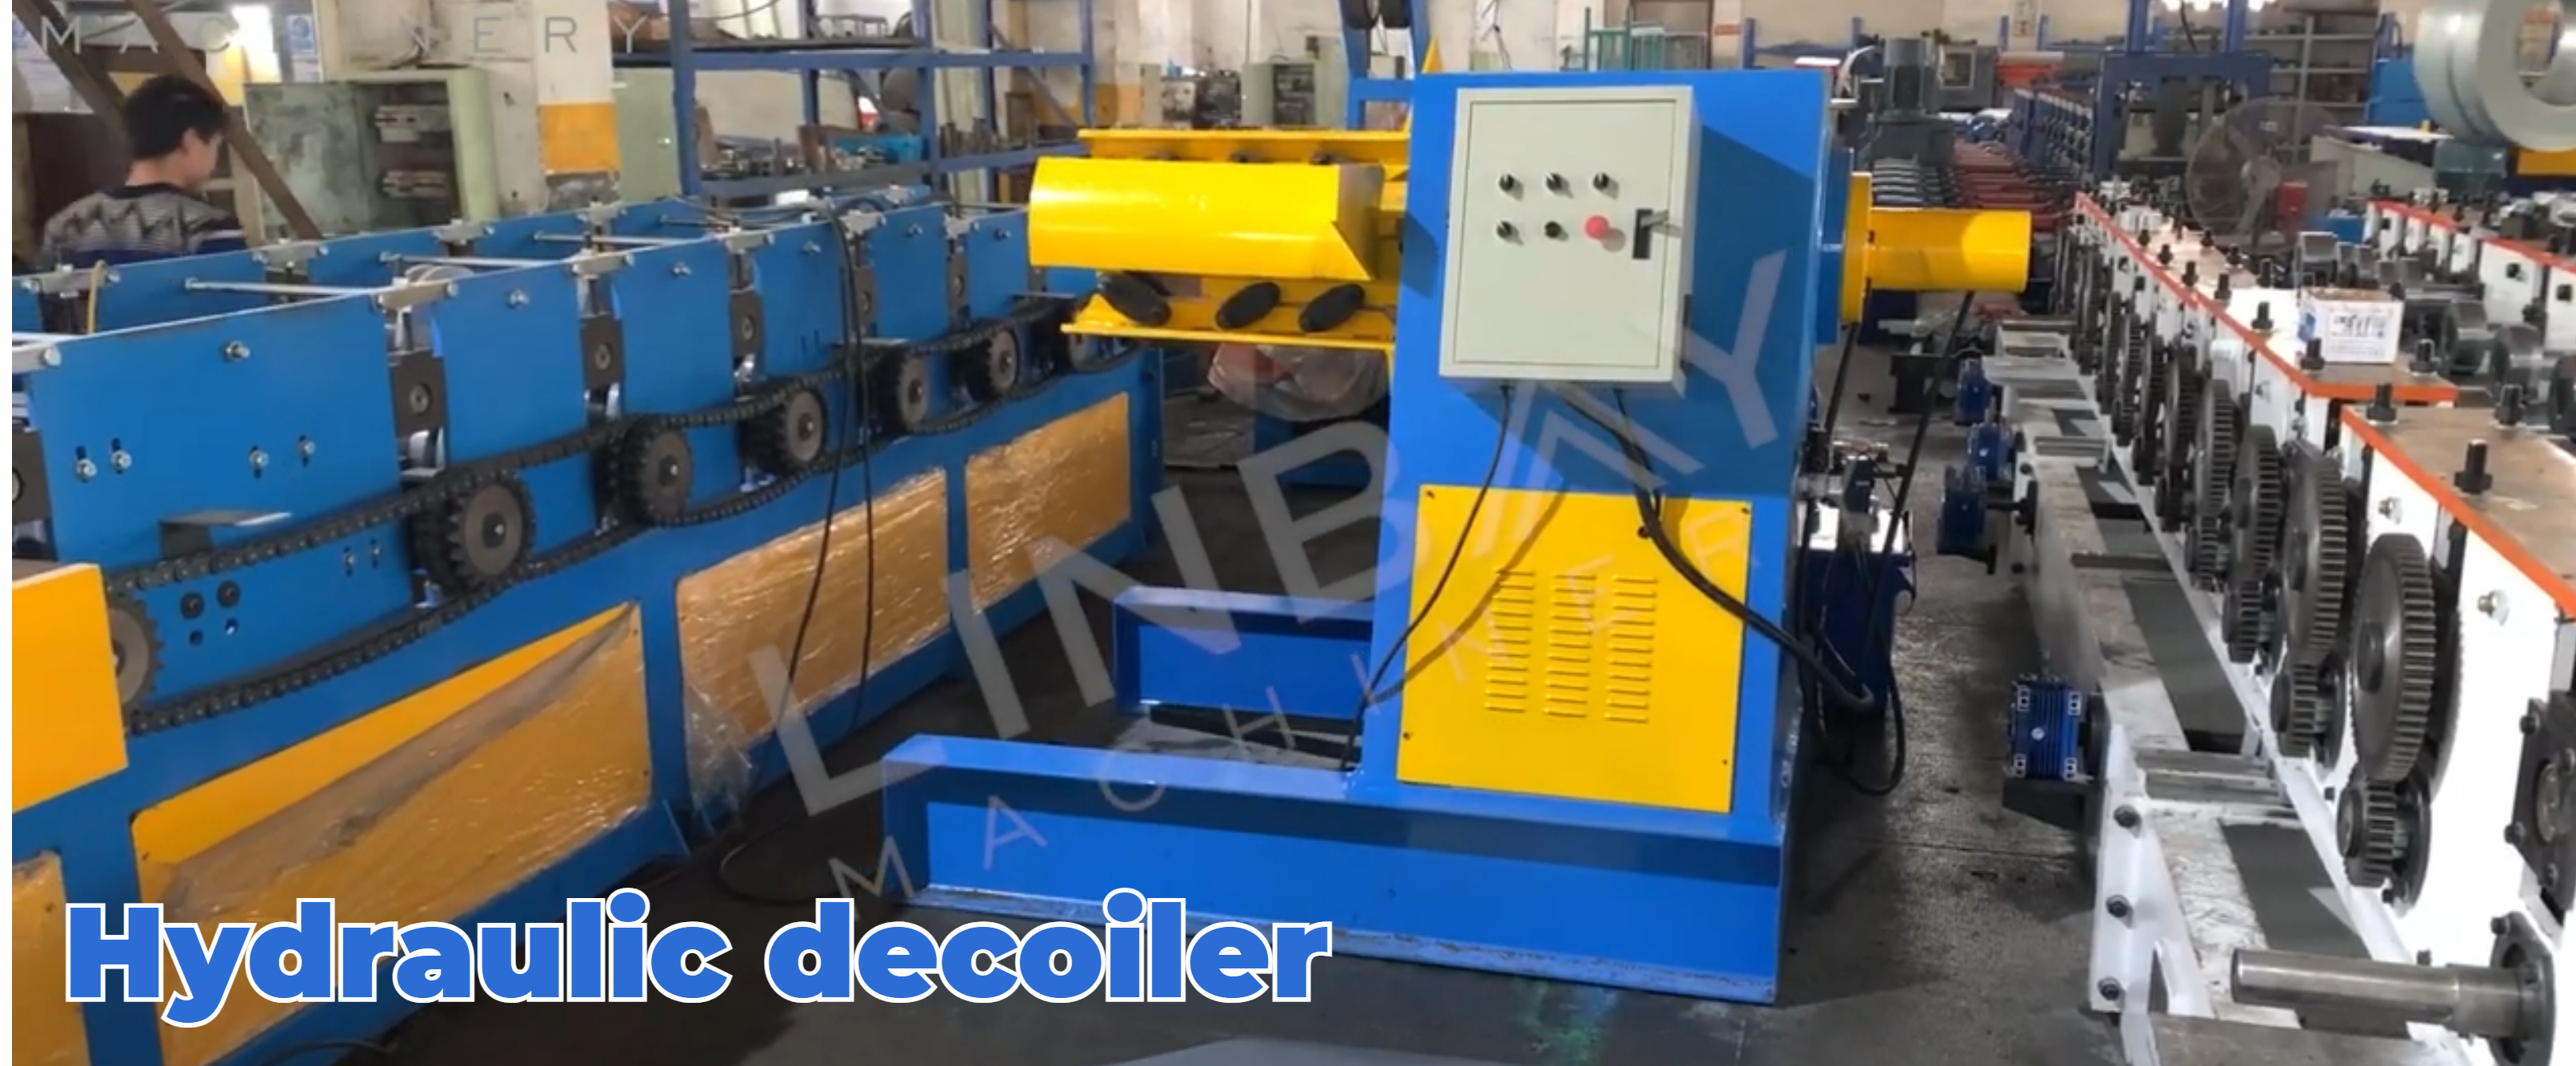
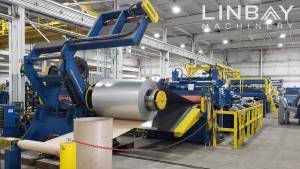
油圧式デコイラーには、プレスアームと外側コイル保持器という2つの重要な安全部品が備わっています。コイルを交換する際、プレスアームがコイルをしっかりと固定し、内部張力によるコイルの開きを防ぎます。同時に、外側コイル保持器が、巻き戻し作業中にコイルが安定した状態を保つようにします。
デコイラーのコア拡張装置は調整可能で、460mmから520mmまでのコイル内径に対応できるよう、収縮または拡張することができる。
レベラー
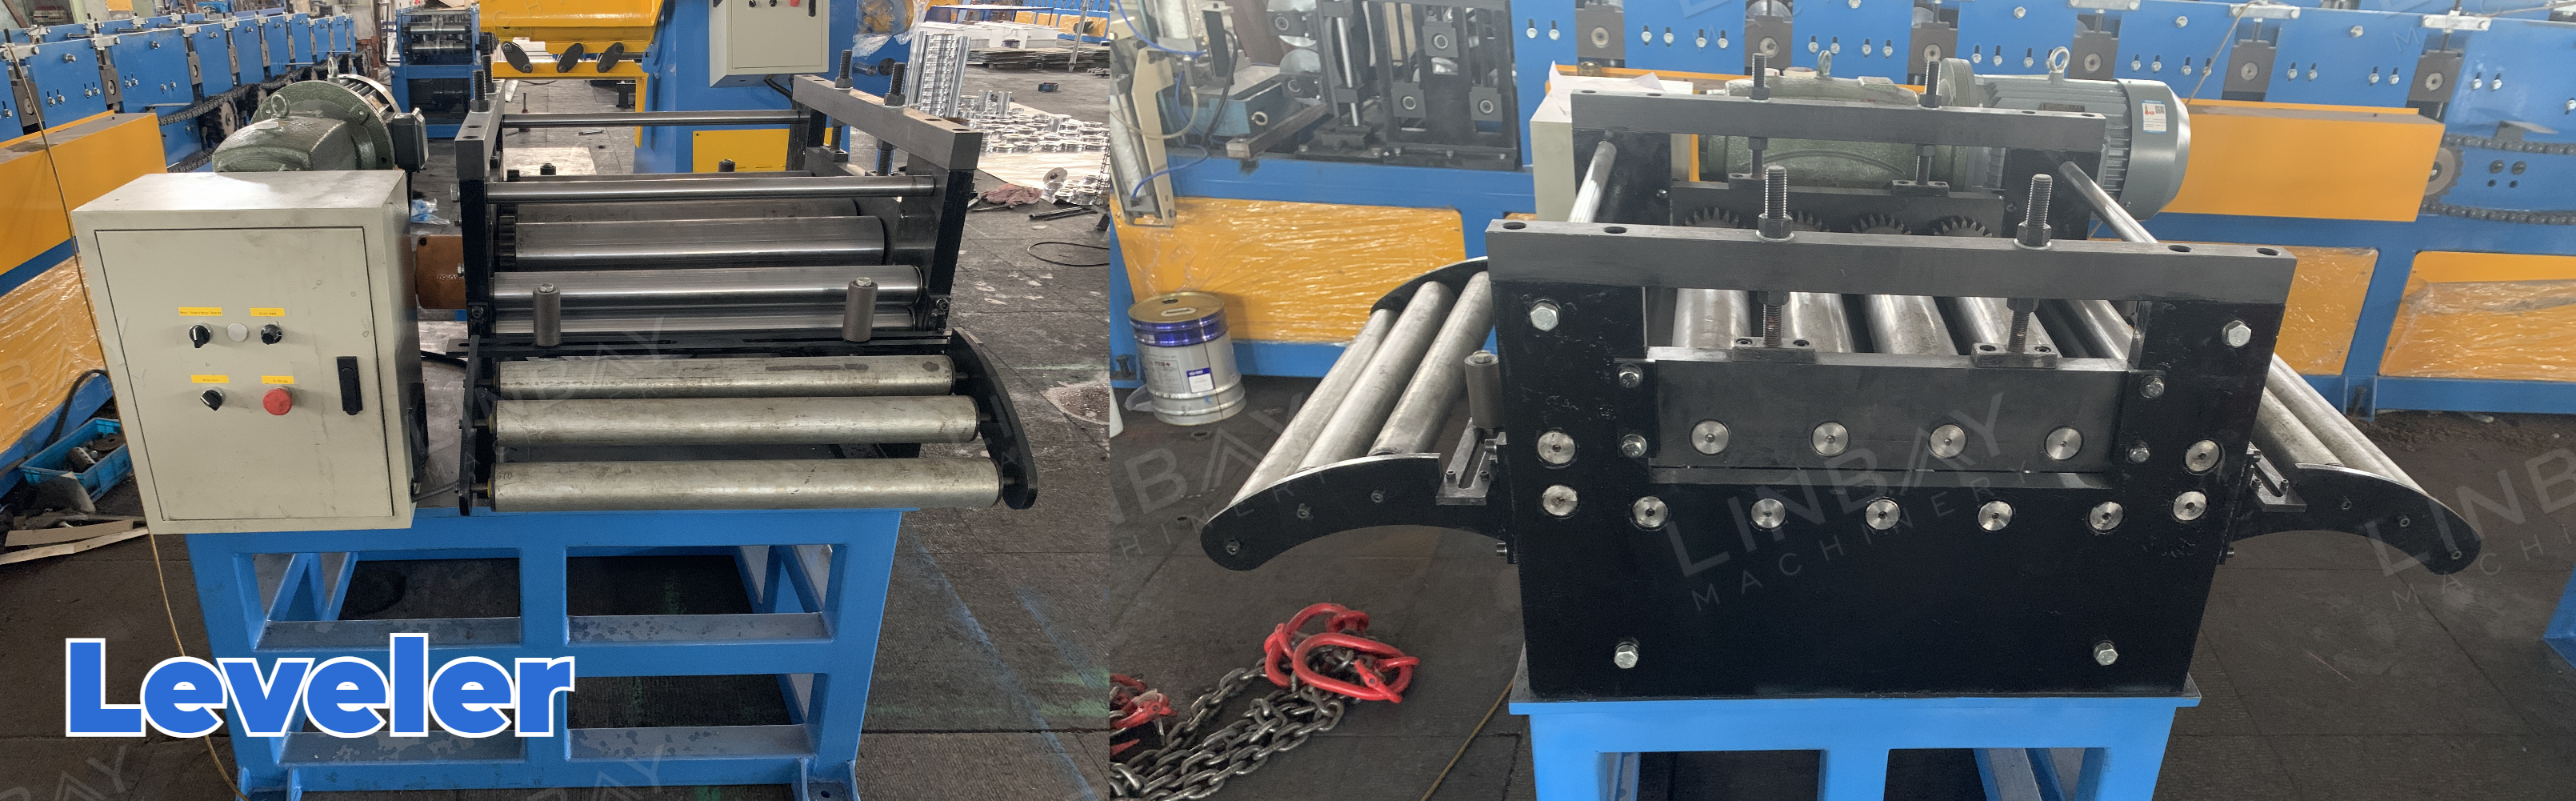
レベラーは、コイルを平らにし、厚みを均一に保つために不可欠です。専用のレベラーを使用することで、最適な性能が得られます。
省スペースとコスト削減のため、デコイラーとレベラーを一体化した製品(2-in-1デコイラー)もご用意しております。この統合ソリューションにより、位置合わせ、供給、設置、デバッグが簡素化されます。
サーボフィーダー
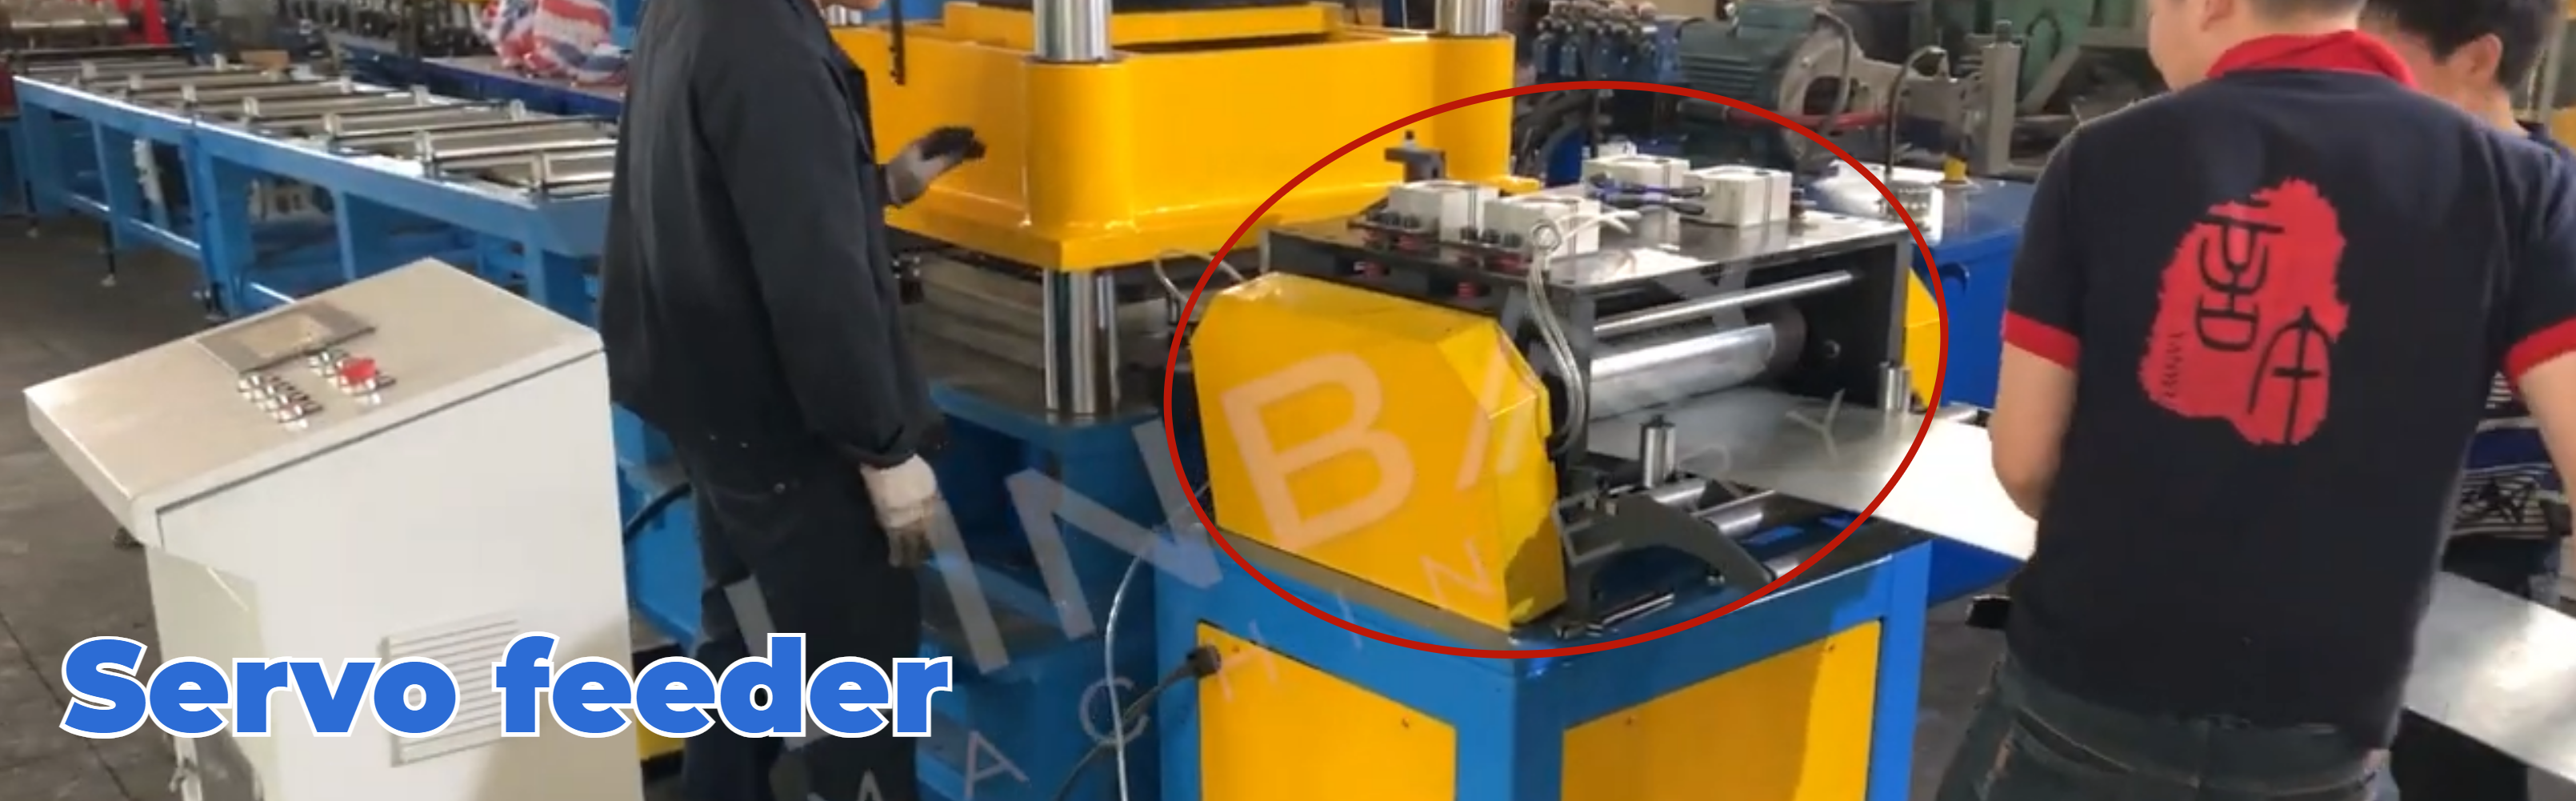
サーボモーターを搭載したこのフィーダーは、起動・停止の遅延がほとんどなく、コイルの送り長さを精密に制御できるため、正確なパンチングが可能です。内部の空気圧送り機構により、コイル表面の摩耗を防ぎます。
油圧パンチング&プレカット油圧切断機
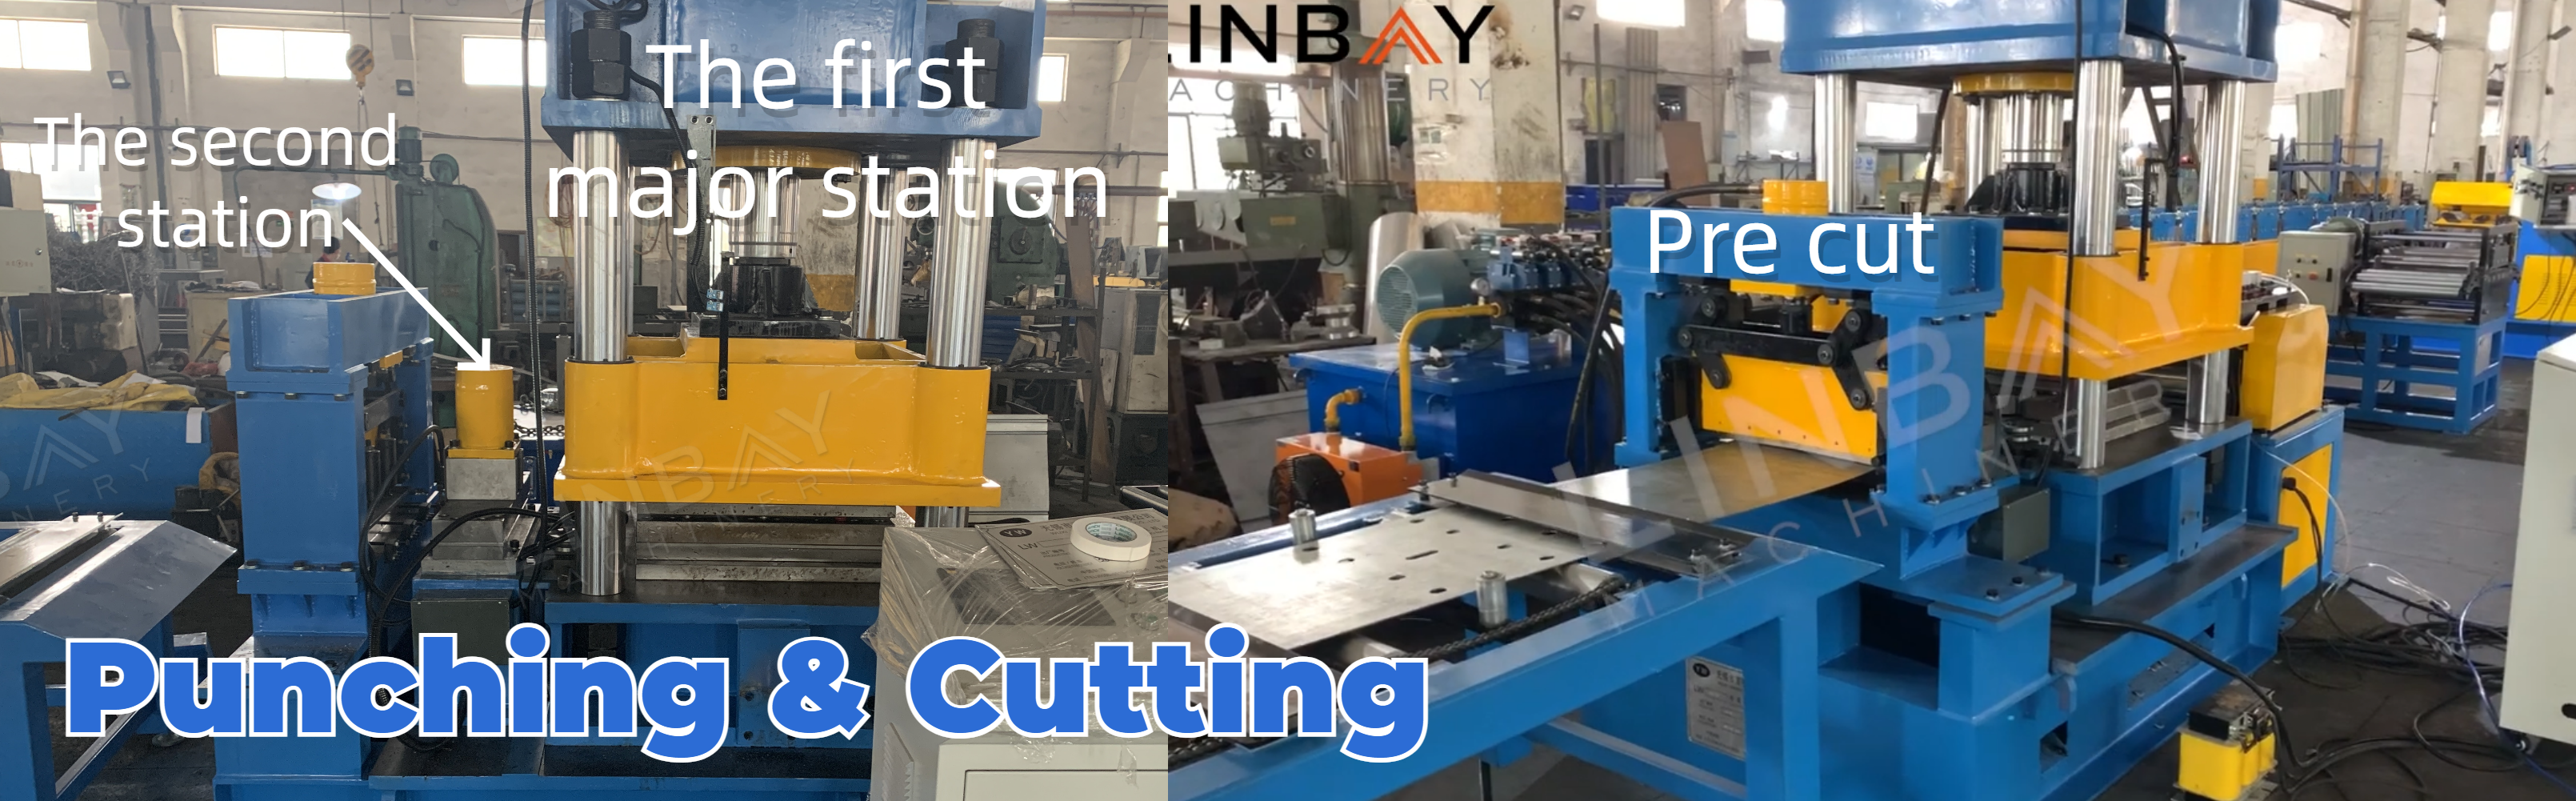
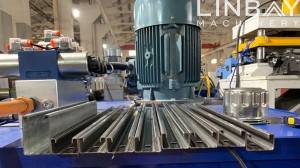
効率とコスト効率を高めるため、打ち抜き加工は2つの油圧ステーション(2つの金型)によって行われます。
最初の主要ステーションでは一度に16個の穴を開けることができます。2番目のステーションで開けられる穴は各ビームに1回しか現れないため、小型のステーションの方が効率的なソリューションとなります。
ロール成形前にプレカットを行うことで、ロール成形機の連続運転が可能となり、生産速度が向上します。さらに、この方法により鋼コイルの無駄を最小限に抑えることができます。
ガイド
ロール成形機の手前に配置されたガイドローラーは、鋼コイルと機械との位置合わせを確保し、成形工程中のコイルの歪みを防ぎます。
ロール成形機
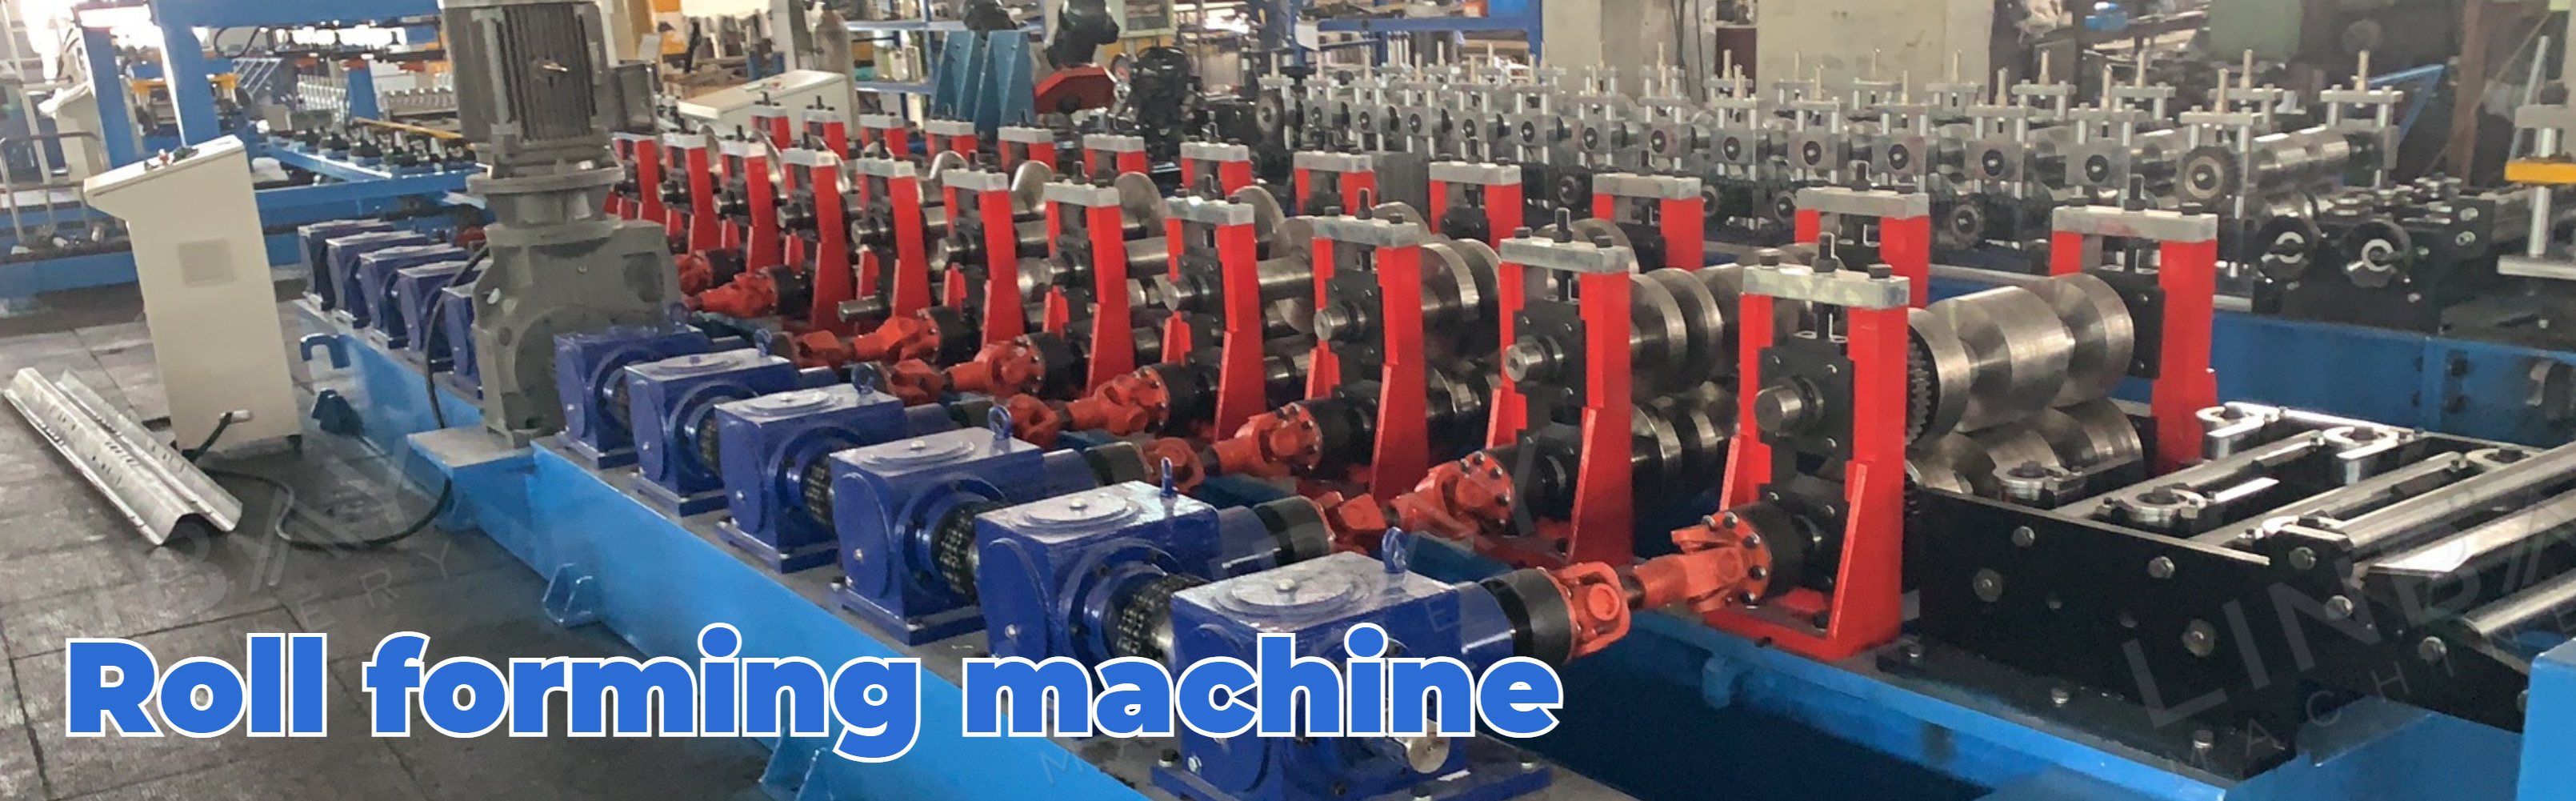
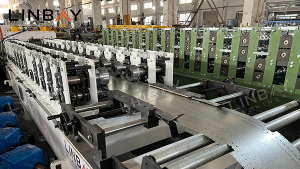
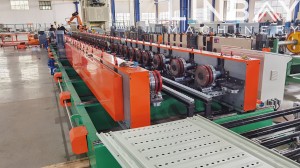
このロール成形機は鋳鉄製の構造で、ユニバーサルシャフトが成形ローラーとギアボックスを接続しています。鋼コイルは合計12箇所の成形ステーションを通過し、顧客の図面に指定されたW形鋼の形状になるまで変形されます。
成形ローラーの表面は、保護と寿命延長のためにクロムメッキが施されています。
オプション:自動スタッカー
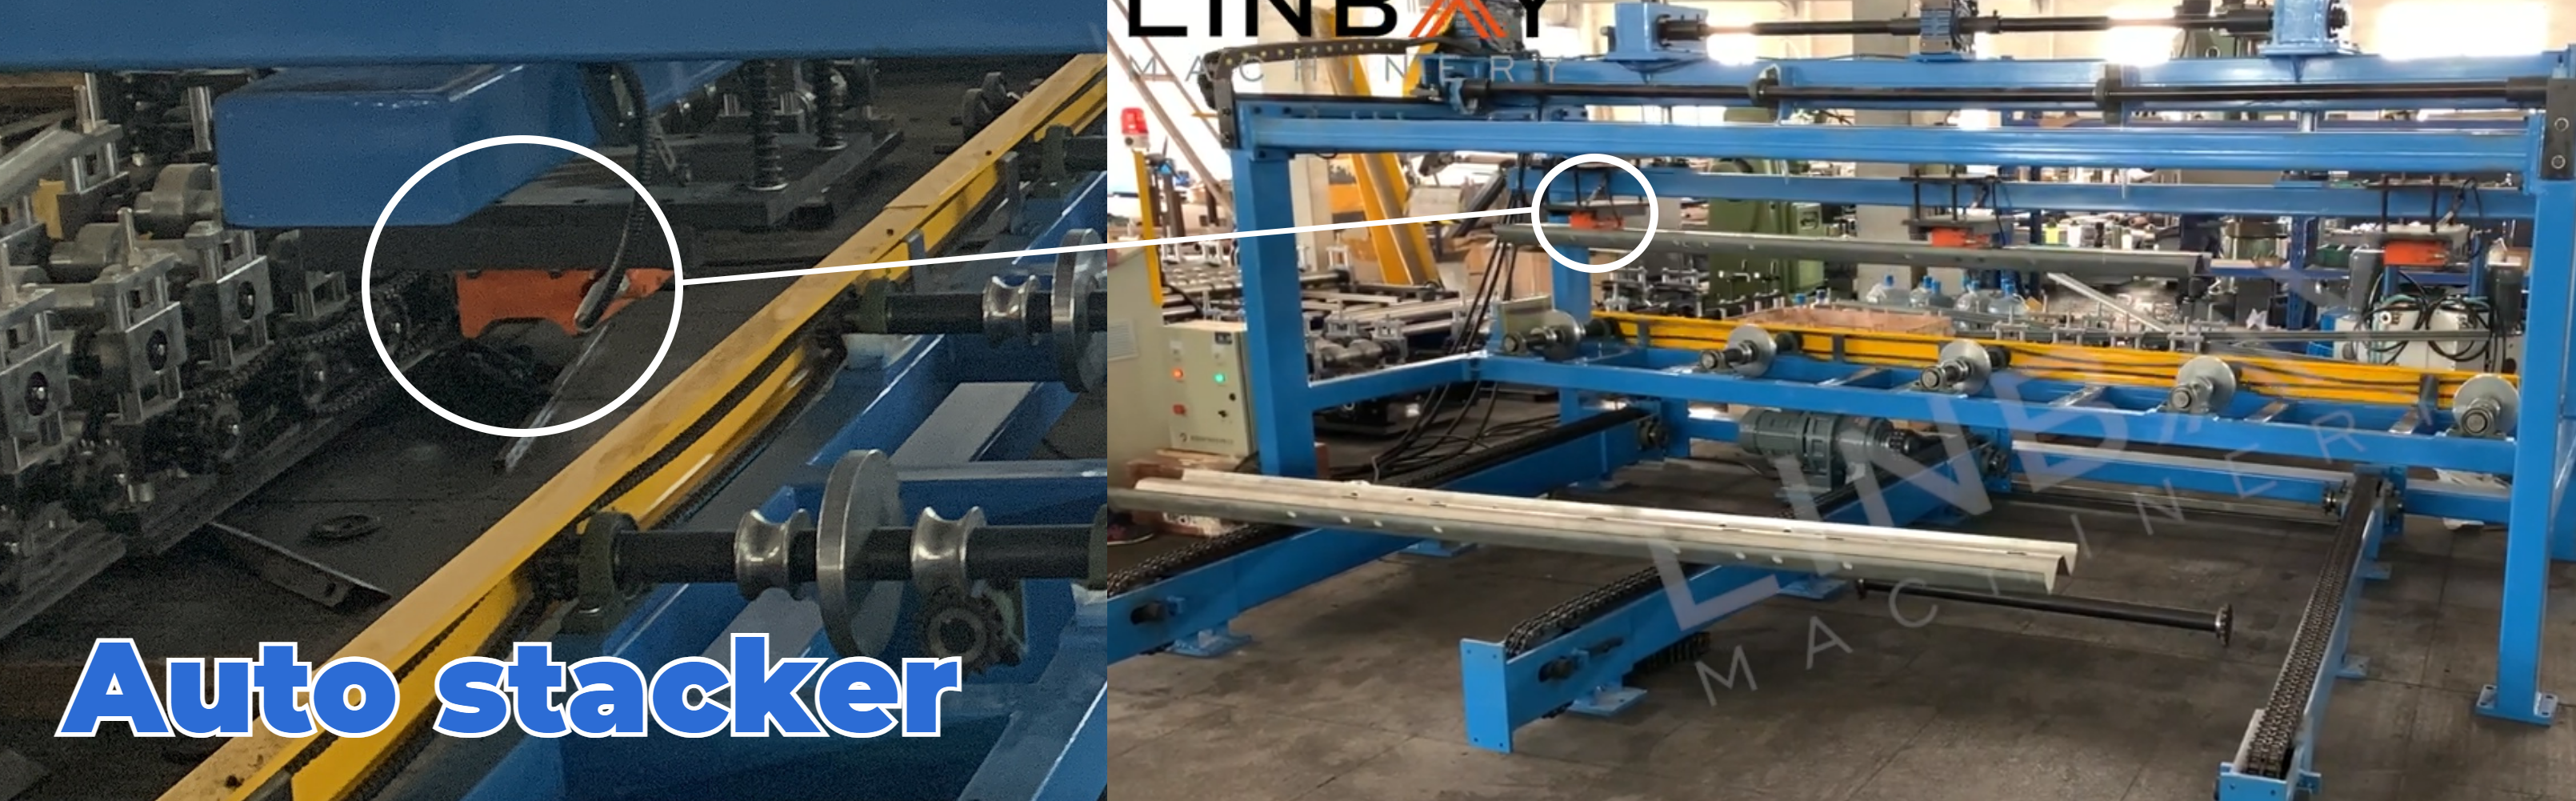
生産ラインの最終段階では、自動スタッカーを使用することで、人件費を約2人分削減できます。さらに、長さ4メートルのW形鋼は重量があるため、手作業での取り扱いは安全上のリスクを伴います。
自動スタッカーは、ロール成形生産ラインにおいて効率と安全性を向上させるための一般的かつ効率的な選択肢であり、価格は長さに基づいて決定されます。形状によってスタッキング方法が異なるため、それぞれに適した方法が必要です。この生産ラインでは、長さ4メートルの自動スタッカーに、W型プロファイル専用の吸盤が3つ装備されています。これらの吸盤はW型ビームをしっかりと掴み、コンベア上に丁寧に載せて整然と積み重ね、搬送を容易にします。
プレカット溶液 vs ポストカット溶液
生産速度:ガードレールの梁は通常、長さ4メートルです。事前切断は毎分12メートルの速度で行われ、1時間あたり180本の梁を生産できます。事後切断は毎分6メートルの速度で行われ、1時間あたり90本の梁を生産できます。
無駄を削減する:切断時、プレカット方式では廃棄物や損失が一切発生しない。一方、ポストカット方式では、設計仕様に基づき、切断ごとに18~20mmの廃棄物が発生する。
行レイアウトの長さ:プレカット方式では、切断後に搬送プラットフォームが必要となるため、ポストカット方式に比べて生産ラインのレイアウトが若干長くなる可能性があります。
最小長さ:プレカット方式では、鋼コイルが少なくとも3組の成形ローラーにまたがり、十分な摩擦力で前進できるように、最小切断長が求められる。一方、ポストカット方式では、ロール成形機に鋼コイルが連続的に供給されるため、最小切断長の制限はない。
しかし、W形鋼は通常長さが約4メートルであり、これは最小長さ要件を超えているため、W形鋼用に設計されたこのロール成形機では、プレカットとポストカットのどちらを選択するかはそれほど重要ではなくなる。
親切なアドバイス:お客様には、具体的な生産量ニーズに基づいて生産ラインを選択していただくことをお勧めします。ガードレールビームプロファイルのサプライヤー様には、プレカットソリューションをお勧めします。ポストカットソリューションに比べて若干コストは高くなりますが、生産能力の向上により、そのコスト差はすぐに相殺されます。
交通建設プロジェクト向けに資材を調達する場合、ポストカット工法の方が適しています。設置スペースが少なくて済み、一般的にコストも若干低くなります。
1. デコイラー

2. 給餌

3.パンチ

4. ロール成形スタンド

5. 駆動システム

6. 切断システム

その他

アウトテーブル