Video
Profil
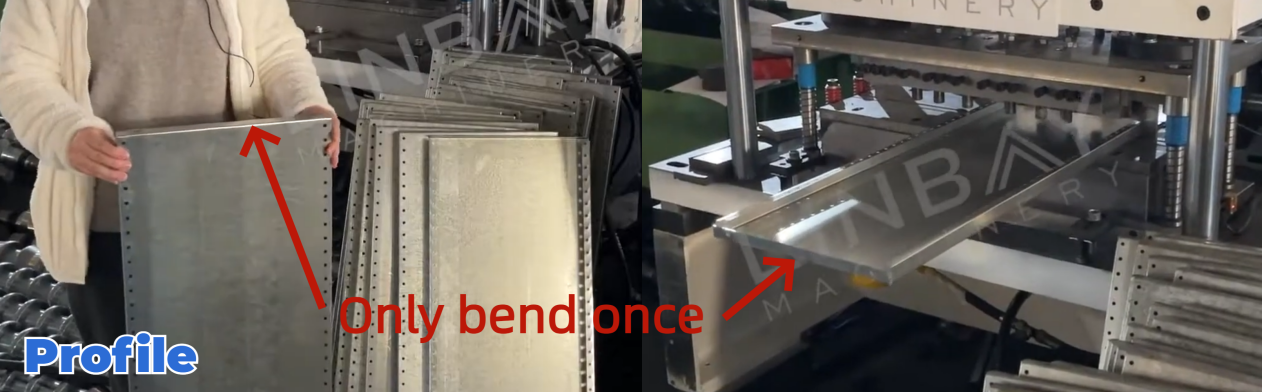
Das Regalbrett ist ein wesentlicher Bestandteil des Regalsystems und dient der Warenlagerung. Es besteht in der Regel aus verzinktem Stahl mit einer Stärke von 1 bis 2 Millimetern. Das Brett ist in verschiedenen Breiten und Längen erhältlich, seine Höhe bleibt jedoch konstant. Es weist zudem eine einfache Biegung an der breiteren Seite auf.
Realer Anwendungsfall – Wichtigste technische Parameter
Flussdiagramm
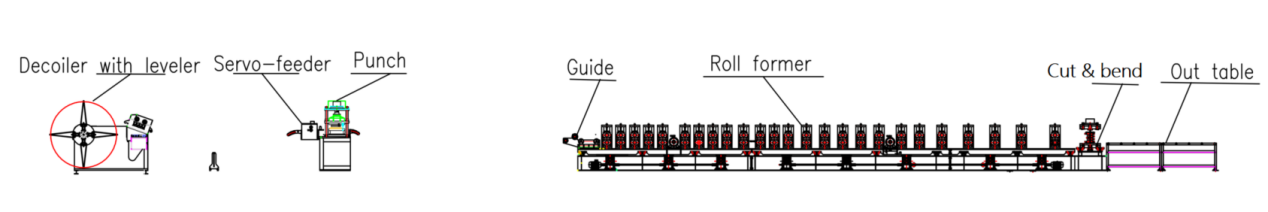
Hydraulischer Abwickler mit Richtvorrichtung – Servoförderer – Hydraulischer Stempel – Führung – Walzprofiliermaschine – Schneid- und Biegemaschine – Ausrolltisch
Wichtigste technische Parameter
1. Seilgeschwindigkeit: Einstellbar zwischen 4 und 5 m/min
2. Profile: Verschiedene Breiten und Längen, mit einheitlicher Höhe
3. Materialstärke: 0,6-1,2 mm (für diese Anwendung)
4. Geeignete Werkstoffe: Warmgewalzter Stahl, kaltgewalzter Stahl
5. Rollformmaschine:Ausleger Doppelpaneelkonstruktion mit Kettenantriebssystem
6. Schneid- und Biegesystem: Gleichzeitiges Schneiden und Biegen, wobei die Walzenformmaschine während des Prozesses anhält.
7. Größenanpassung: Automatisch
8. SPS-Schaltschrank: Siemens-System
Fallbeschreibung
Hydraulische Abwickelvorrichtung mit Nivellierer
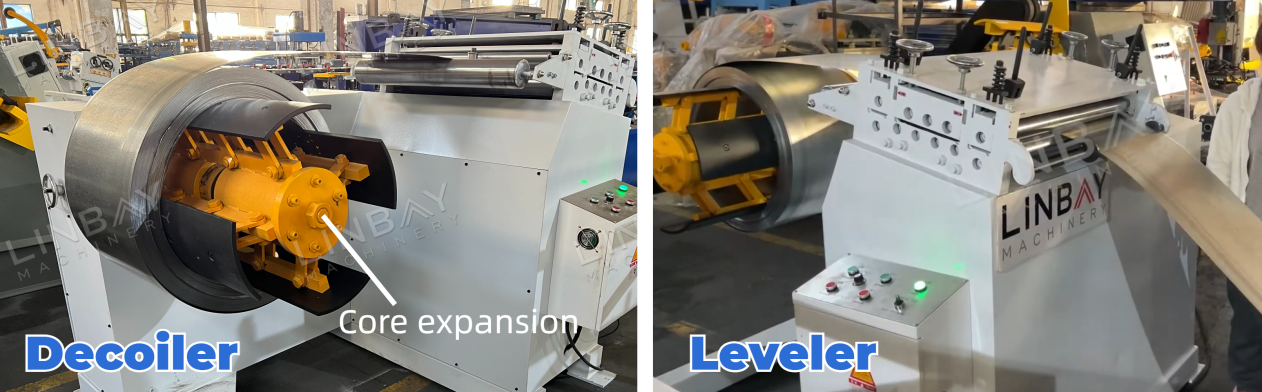
Diese Maschine vereint Abwickler und Richtmaschine und optimiert so die Flächennutzung in der Produktionshalle und senkt die Grundstückskosten. Der Kernaufweitmechanismus ist für Stahlcoils mit Innendurchmessern zwischen 460 mm und 520 mm geeignet. Während des Abwickelns sorgen nach außen gerichtete Coilhalter dafür, dass die Stahlcoils sicher fixiert bleiben und erhöhen so die Arbeitssicherheit.
Die Richtmaschine glättet die Stahlspule, wodurch innere Spannungen abgebaut werden und ein effizienteres Stanzen und Walzprofilieren ermöglicht wird.
Servo-Zuführung und hydraulischer Stempel
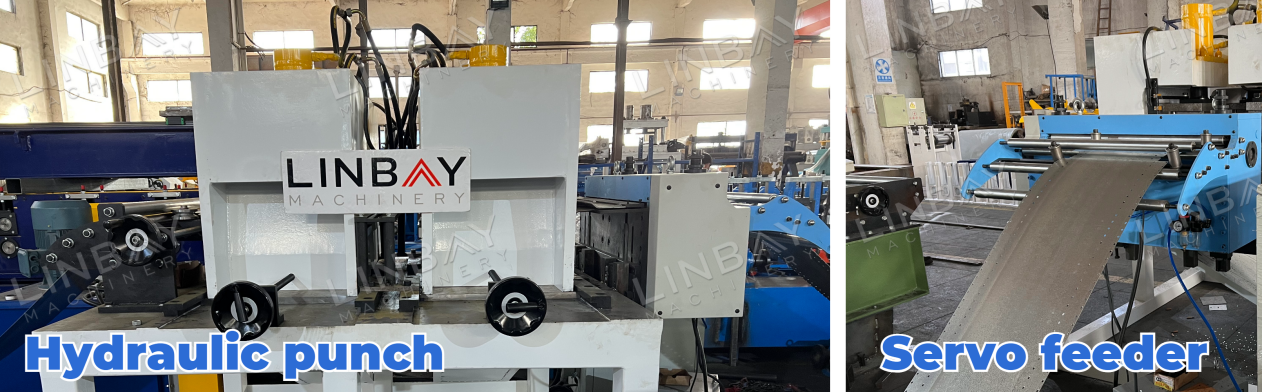
Der hydraulische Stempel arbeitet unabhängig vom Maschinenfuß der Profiliermaschine. Dadurch kann die Profiliermaschine während des Stanzvorgangs weiterlaufen, was die Gesamteffizienz der Produktionslinie steigert. Der Servomotor minimiert Start-Stopp-Verzögerungen und ermöglicht eine präzise Steuerung der Vorschublänge des Stahlcoils für exakte Stanzergebnisse.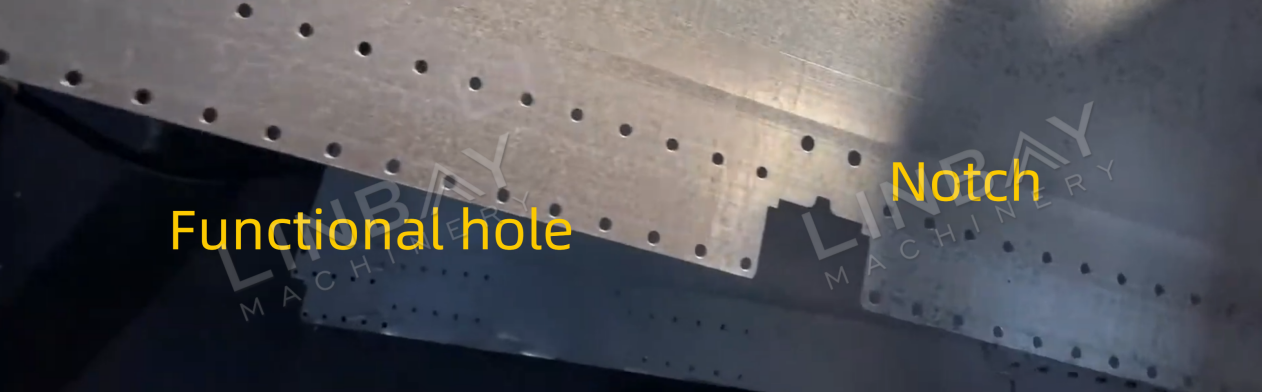
Beim Stanzen werden neben den funktionalen Löchern für die Schraubenbefestigung auch Kerben eingebracht. Da die flache Stahlspule zu einer dreidimensionalen Platte geformt wird, sind diese Kerben präzise berechnet, um Überlappungen oder große Lücken an den vier Ecken der Regalplatte zu vermeiden.
Encoder & SPS
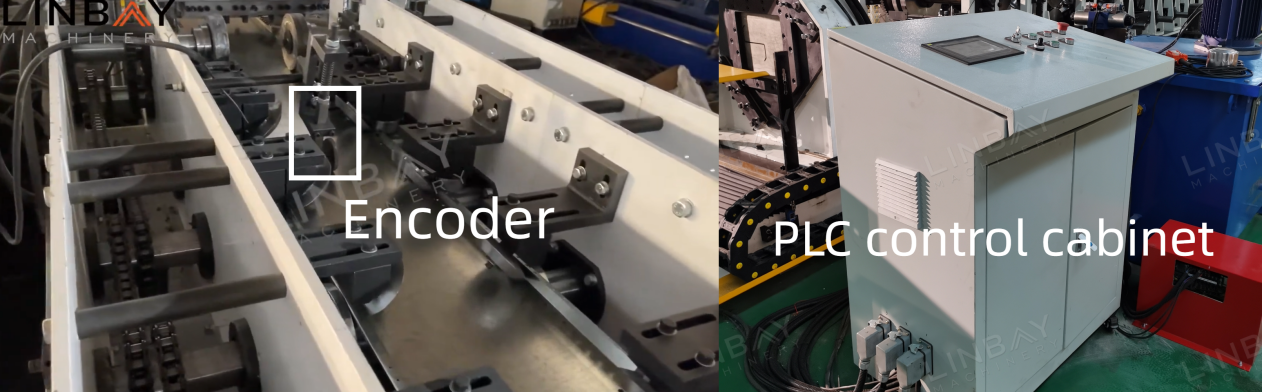
Der Encoder wandelt die erfasste Länge der Stahlspule in ein elektrisches Signal um, das an den SPS-Schaltschrank übertragen wird. Im Schaltschrank lassen sich Parameter wie Produktionsgeschwindigkeit, Produktionsmenge, Schnittlänge usw. präzise steuern. Dank der präzisen Messung und Rückmeldung des Encoders kann die Hydraulikschneidanlage die Schnittgenauigkeit konstant halten.±1 mm, wodurch Fehler minimiert werden.
Walzprofiliermaschine
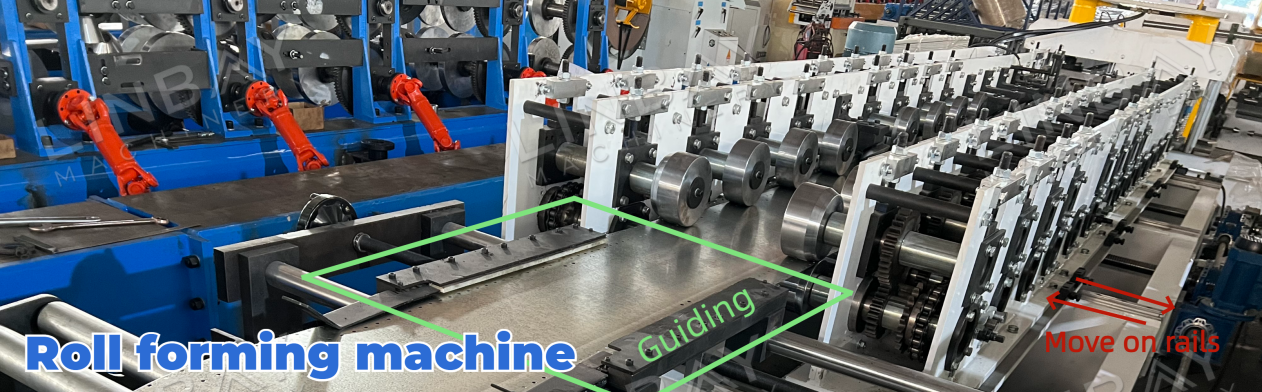
Vor dem Eintritt in die Umformmaschine wird die Stahlcoil durch Führungsstangen geführt, um die Ausrichtung entlang der Mittellinie zu gewährleisten. Aufgrund der Form des Regalpaneels müssen nur die Seiten der Stahlcoil umgeformt werden. Daher verwenden wir eine doppelwandige Kragarmkonstruktion, um den Materialverbrauch zu reduzieren und somit Kosten für Walzenmaterial einzusparen. Kettengetriebene Walzen üben Druck auf die Stahlcoil aus, um deren Vorschub und Umformung zu erleichtern.
Die Profiliermaschine kann Regalböden unterschiedlicher Breiten herstellen. Durch Eingabe der gewünschten Abmessungen in die SPS-Steuerung passt die Profilierstation ihre Position entlang der Schienen automatisch an, sobald sie entsprechende Signale empfängt. Mit der Bewegung der Profilierstation und der Walze verändern sich die Formpunkte auf dem Stahlband entsprechend. Dieses Verfahren ermöglicht es der Profiliermaschine, Regalböden in verschiedenen Größen effizient zu produzieren.
Zur Erfassung der Bewegung der Umformstation ist ein Encoder installiert, der präzise Größenanpassungen gewährleistet. Darüber hinaus sind zwei Positionssensoren vorhanden.—die äußersten und innersten Sensoren—Sie werden eingesetzt, um übermäßige Bewegungen entlang der Schienen zu verhindern und so ein Verrutschen oder Zusammenstöße der Rollen zu vermeiden.
Schneide- und Biegemaschine
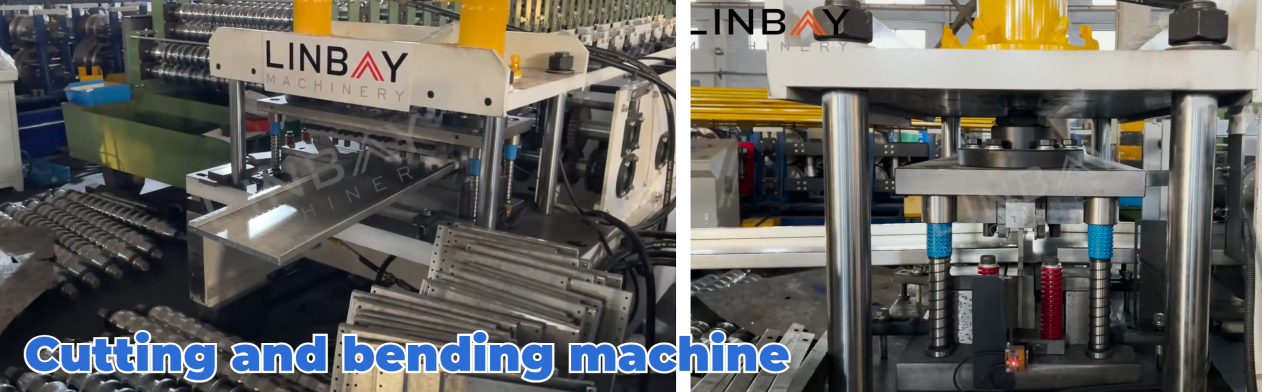
In diesem Szenario, in dem das Regalbrett an der breiten Seite einmal gebogen werden muss, haben wir die Form der Schneidemaschine so konstruiert, dass Schneiden und Biegen gleichzeitig erfolgen.
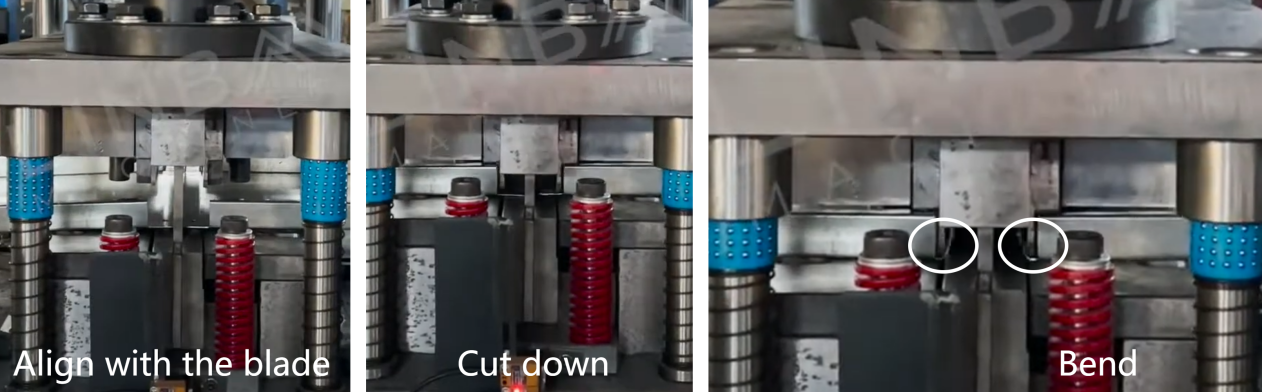
Die Klinge senkt sich ab, um den Schneidevorgang durchzuführen, woraufhin sich die Biegeform nach oben bewegt und so das Biegen des Hecks des ersten Paneels und des Kopfes des zweiten Paneels effizient abschließt.
Andere Art
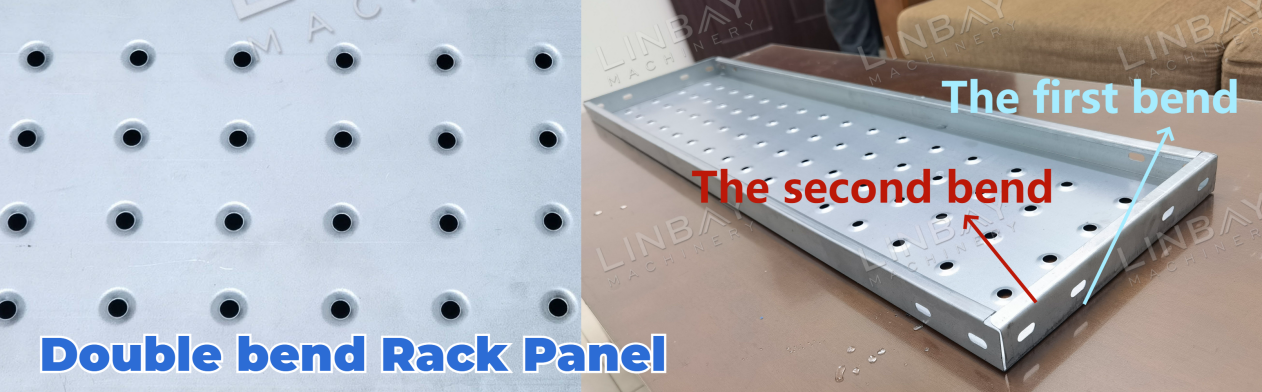
Wenn Sie sich für Regalpaneele mit zwei Biegungen an der breiten Seite interessieren, klicken Sie einfach auf das Bild, um mehr über den detaillierten Produktionsprozess zu erfahren und das dazugehörige Video anzusehen.
Wesentliche Unterschiede:
Die doppelt gebogene Ausführung bietet im Vergleich zur einfach gebogenen Ausführung eine höhere Haltbarkeit und gewährleistet so eine längere Nutzungsdauer. Die einfach gebogene Ausführung erfüllt jedoch die Anforderungen an die Lagerung ausreichend. Darüber hinaus sind die Kanten der doppelt gebogenen Ausführung nicht scharf, was die Sicherheit bei der Verwendung erhöht, während die Kanten der einfach gebogenen Ausführung schärfer sein können.
1. Abwickler

2. Fütterung

3. Schlagen

4. Rollformständer

5. Antriebssystem

6. Schneidsystem

Andere

Aus Tabelle