видео
Профиль
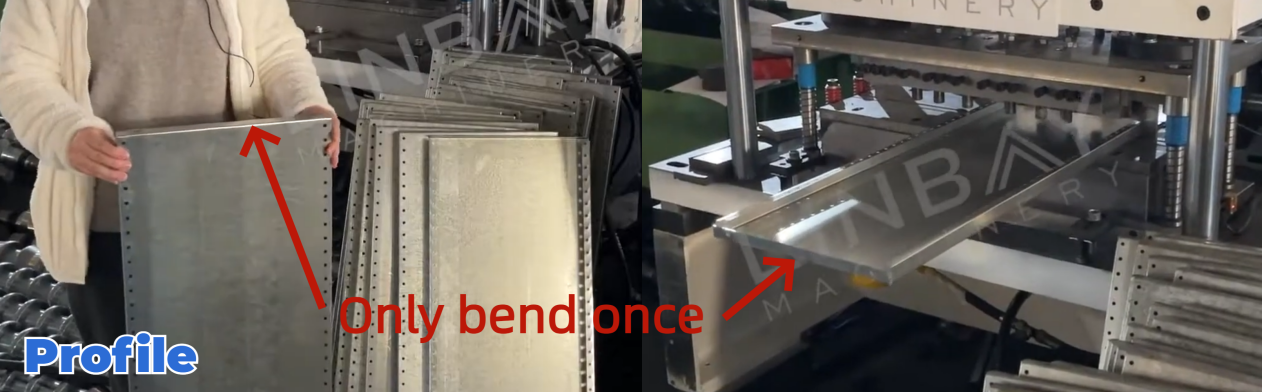
Полочная панель — это важная часть стеллажной системы, предназначенная для размещения товаров. Обычно она изготавливается из оцинкованной стали толщиной от 1 до 2 миллиметров. Эта панель доступна в различных вариантах ширины и длины, при этом ее высота остается постоянной. Она также имеет один изгиб вдоль более широкой стороны.
Реальный пример — основные технические параметры
Блок-схема
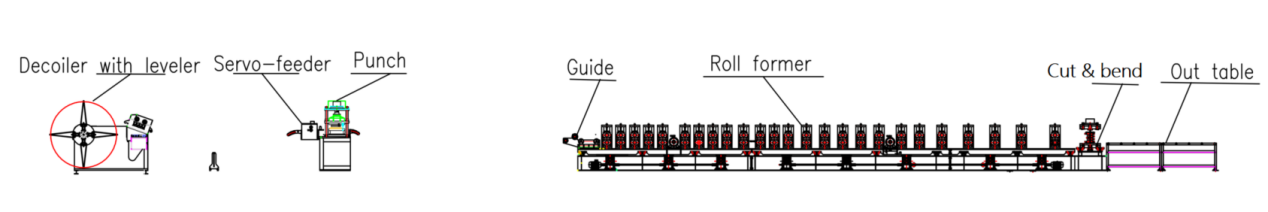
Гидравлический разматыватель с выравнивателем — Сервоприводной подающий механизм — Гидравлический пробивной механизм — Направляющая — Прокатно-профильный станок — Станок для резки и гибки — Выходной стол
Основные технические параметры
1. Скорость намотки лески: регулируется в диапазоне 4-5 м/мин.
2. Профили: различной ширины и длины, с одинаковой высотой.
3. Толщина материала: 0,6-1,2 мм (для данного применения)
4. Подходящие материалы: горячекатаная сталь, холоднокатаная сталь.
5. Прокатно-профилирующий станок:Консольный двухпанельная конструкция с цепным приводом
6. Система резки и гибки: одновременная резка и гибка с остановкой вальцовочного станка во время процесса.
7. Регулировка размера: автоматическая.
8. Шкаф управления ПЛК: система Siemens
Реальный пример - описание
Гидравлический разматыватель с выравнивателем
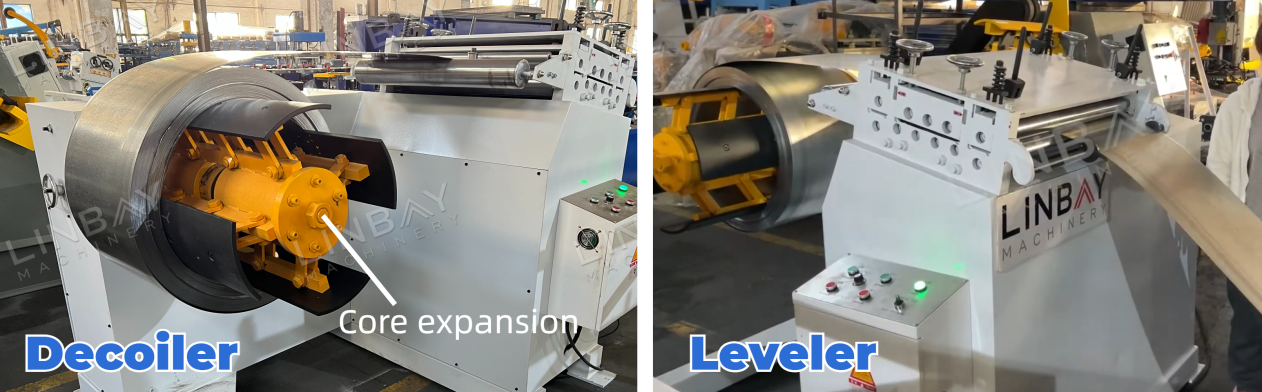
Эта машина объединяет в себе разматыватель и выравниватель, оптимизируя площадь производственных помещений и снижая затраты на землю. Механизм расширения сердечника может регулироваться для работы со стальными рулонами с внутренним диаметром от 460 до 520 мм. Во время размотки внешние фиксаторы рулона обеспечивают его надежную фиксацию, повышая безопасность труда.
Выравнивающее устройство сплющивает стальную рулонную сталь, снимая внутренние напряжения и обеспечивая более эффективную штамповку и прокатку.
Сервоприводной подающий механизм и гидравлический пробивной пресс
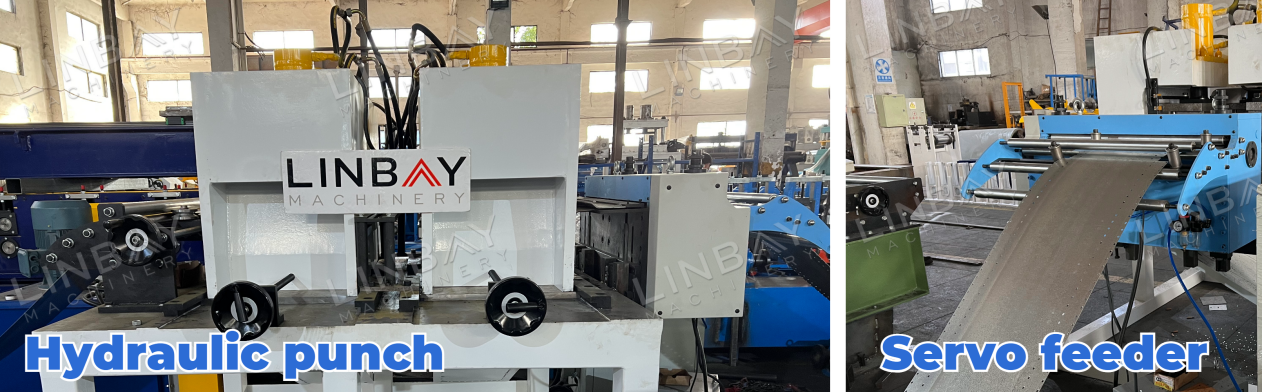
Гидравлический пуансон работает независимо, отдельно от основания профилировочного станка. Такая конструкция позволяет профилировочному станку продолжать работу во время пробивки, повышая общую эффективность производственной линии. Сервомотор минимизирует задержки запуска-остановки, обеспечивая точное управление длиной стальной рулона для точной пробивки.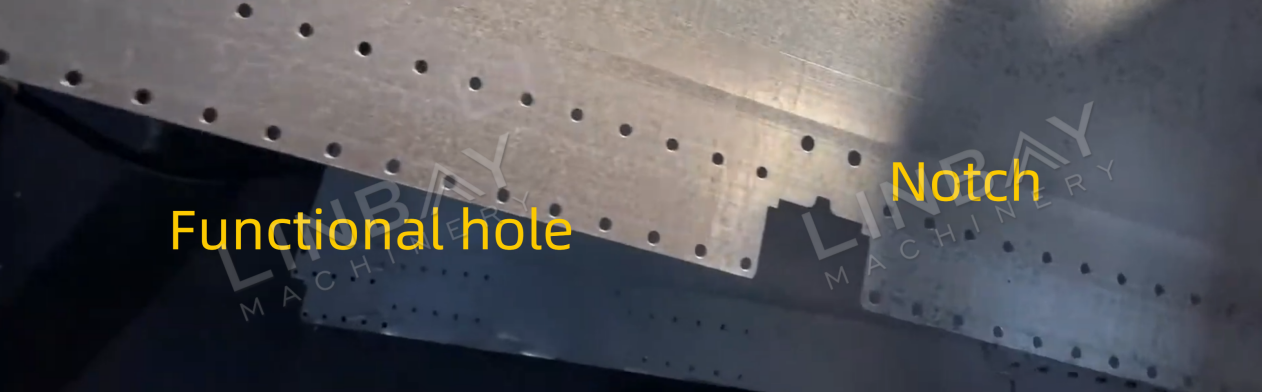
На этапе штамповки, помимо функциональных отверстий для винтов, создаются выемки. Поскольку плоская стальная рулонная сталь будет формироваться в трехмерную панель, эти выемки точно рассчитываются, чтобы предотвратить наложение или большие зазоры в четырех углах полки.
Энкодер и ПЛК
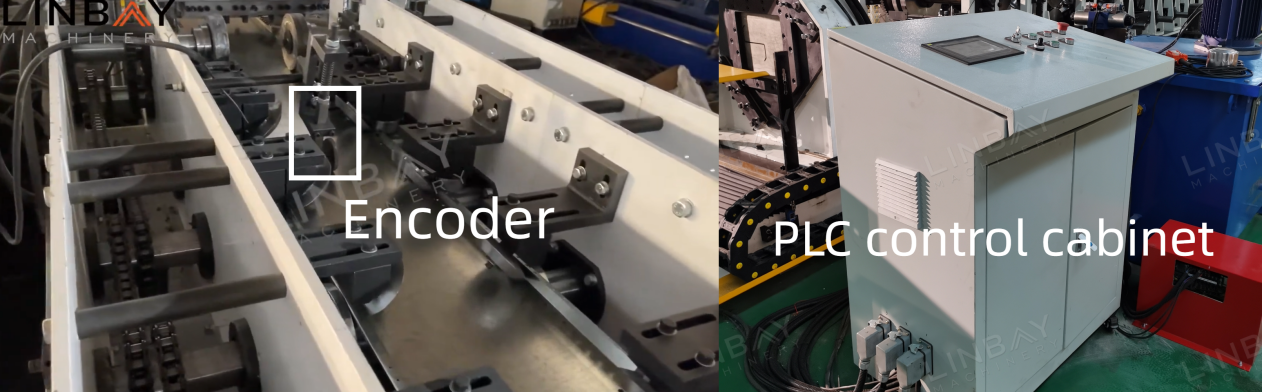
Энкодер преобразует измеренную длину стальной катушки в электрический сигнал, который затем передается в шкаф управления ПЛК. В шкафу управления можно точно контролировать такие параметры, как скорость производства, объем производства, длина резки и т. д. Благодаря точному измерению и обратной связи, обеспечиваемым энкодером, гидравлический резак может поддерживать точность резки в пределах заданных параметров.±1 мм, минимизация погрешностей.
Станок для профилирования валов
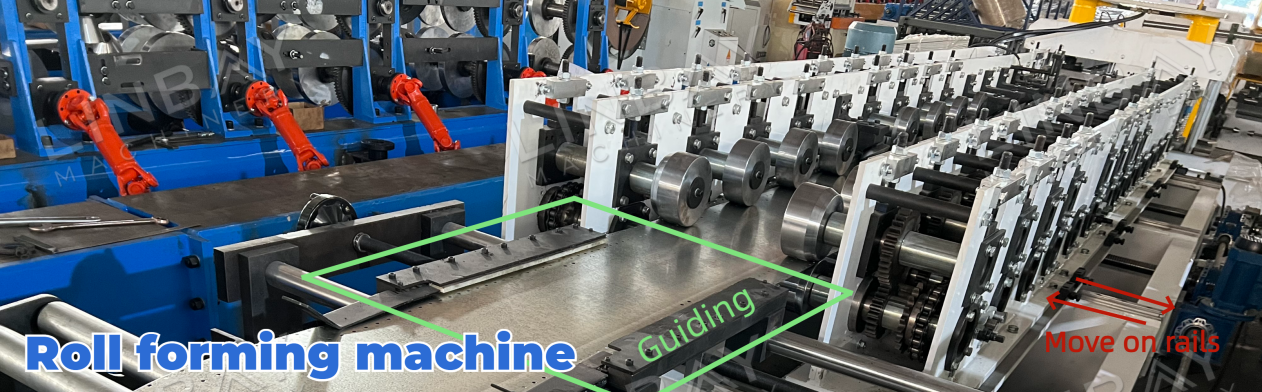
Перед подачей в формовочную машину стальная рулонная лента направляется через прутки для поддержания выравнивания по центральной линии. Учитывая форму полки, формовке подлежат только боковые стороны стальной рулонной ленты. Поэтому мы используем консольную конструкцию с двойными стенками, чтобы уменьшить расход материала и, следовательно, сэкономить на стоимости роликов. Ролики с цепным приводом оказывают давление на стальную рулонную ленту, облегчая ее продвижение и формовку.
Формовочный станок способен производить полочные панели различной ширины. Вводя необходимые размеры в панель управления ПЛК, формовочная станция автоматически регулирует свое положение вдоль направляющих при получении сигналов. По мере перемещения формовочной станции и ролика точки формовки на стальной рулоне изменяются соответствующим образом. Этот процесс позволяет вальцовочному станку эффективно производить полочные панели различных размеров.
Для отслеживания перемещения формовочной станции установлен энкодер, обеспечивающий точную регулировку размеров. Кроме того, установлены два датчика положения.—самые внешние и самые внутренние датчики—Они используются для предотвращения чрезмерного перемещения вдоль рельсов, тем самым предотвращая проскальзывание или столкновения между роликами.
Станок для резки и гибки
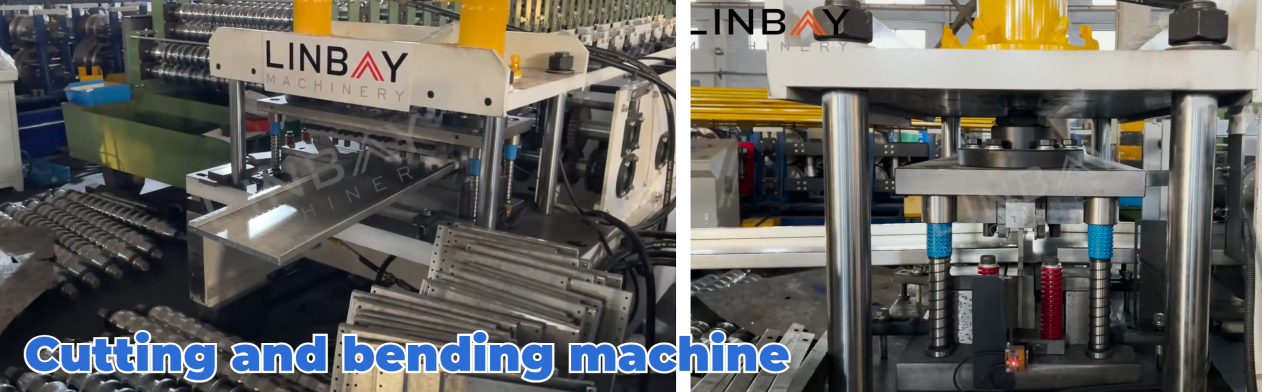
В данном случае, когда для изготовления полки требуется один изгиб на широкой стороне, мы разработали пресс-форму для раскройного станка таким образом, чтобы он выполнял одновременную резку и гибку.
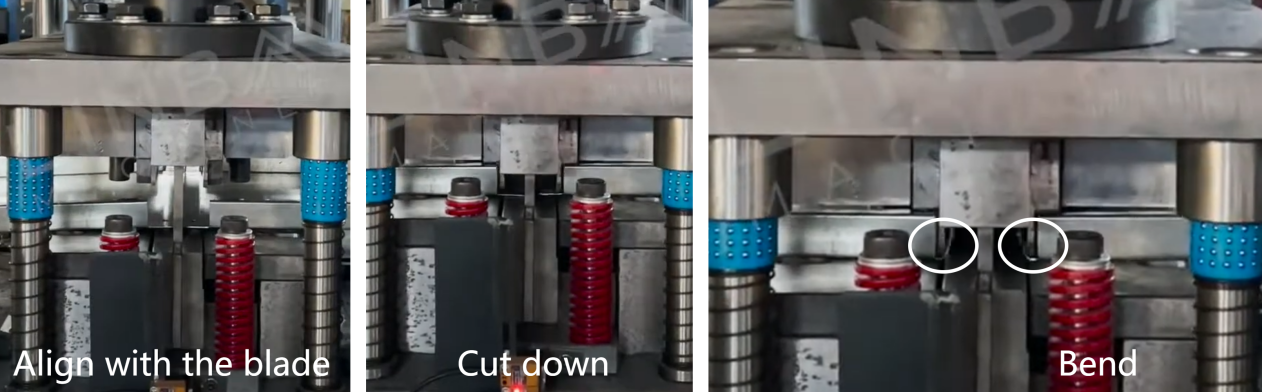
Лезвие опускается для выполнения резки, после чего гибочная форма поднимается вверх, эффективно завершая гибку задней части первой панели и верхней части второй панели.
Другой тип
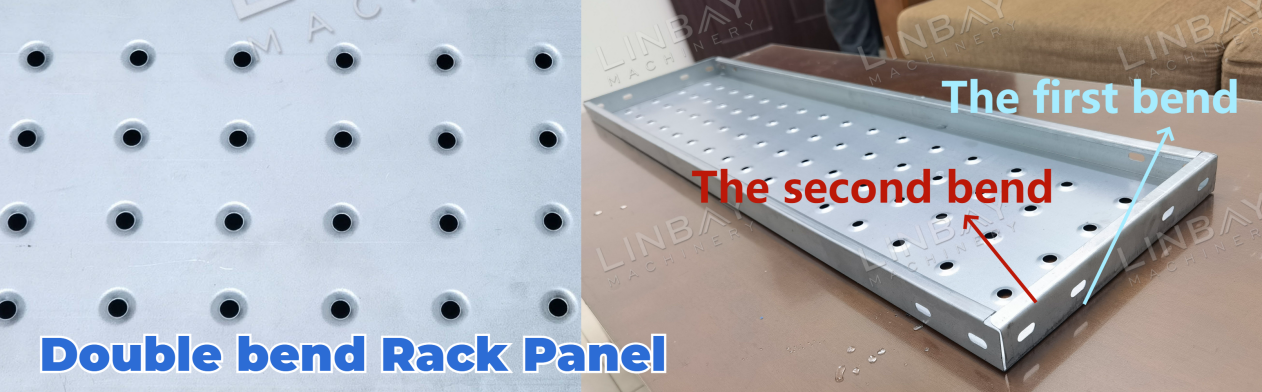
Если вас заинтересовали полки с двумя изгибами на широкой стороне, просто щелкните по изображению, чтобы подробнее узнать о процессе производства и посмотреть прилагаемое видео.
Ключевые отличия:
Двойной изгиб обеспечивает повышенную прочность по сравнению с одинарным, гарантируя длительное использование. Однако одинарный изгиб в достаточной степени отвечает требованиям хранения. Кроме того, края двойного изгиба не острые, что повышает безопасность при использовании, в то время как у одинарного изгиба края могут быть более острыми.
1. Разматыватель

2. Кормление

3. Пробивка

4. Станы для профилирования вальцов

5. Система привода

6. Система резки

Другие

Внешний стол