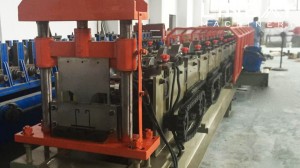
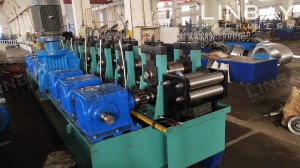
video
Profiel
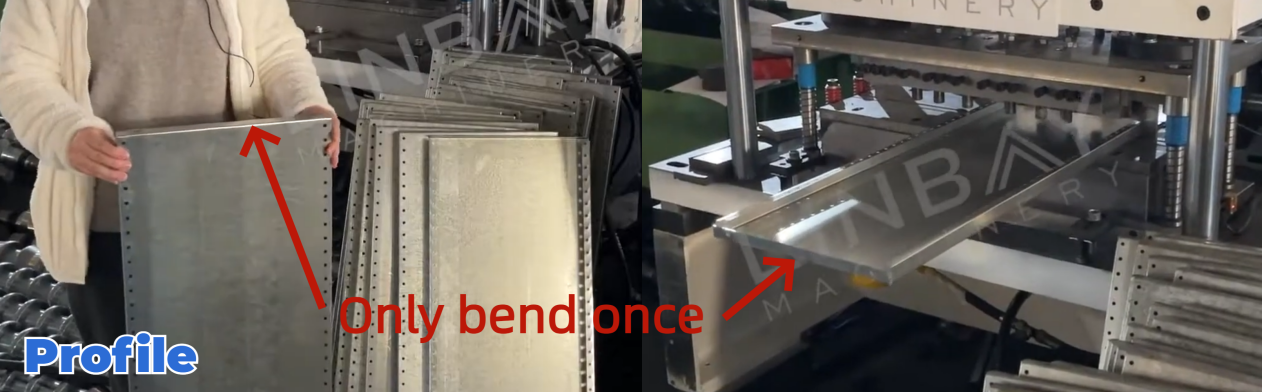
Het schappaneel is een cruciaal onderdeel van het stellingsysteem en is ontworpen om goederen op te plaatsen. Het is doorgaans gemaakt van gegalvaniseerd staal met een dikte van 1 tot 2 millimeter. Dit paneel is verkrijgbaar in verschillende breedtes en lengtes, terwijl de hoogte constant blijft. Het heeft ook een enkele buiging aan de bredere zijde.
Praktische casus - Belangrijkste technische parameters
Stroomschema
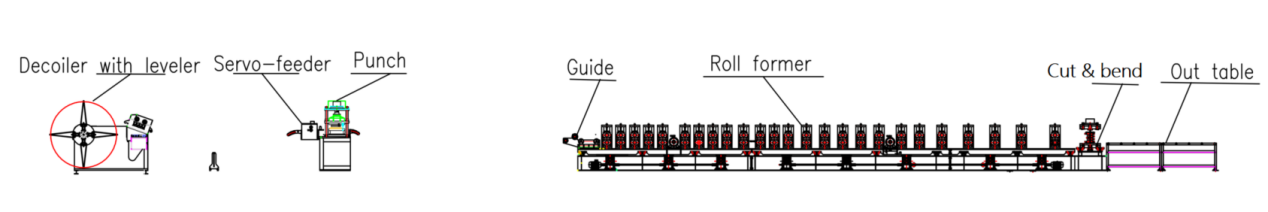
Hydraulische afroller met nivelleerinrichting -- Servotoevoer -- Hydraulische pons -- Geleiding -- Rolvormmachine -- Snij- en buigmachine -- Uitvoertafel
Belangrijkste technische parameters
1. Lijnsnelheid: Instelbaar tussen 4-5 m/min
2. Profielen: Diverse breedtes en lengtes, met een constante hoogte.
3. Materiaaldikte: 0,6-1,2 mm (voor deze toepassing)
4. Geschikte materialen: Warmgewalst staal, koudgewalst staal
5. Rolvormmachine:Uitkragend dubbele paneelconstructie met een kettingaandrijvingssysteem
6. Snij- en buigsysteem: Gelijktijdig snijden en buigen, waarbij de rolvormer tijdens het proces stilstaat.
7. Maataanpassing: Automatisch
8. PLC-kast: Siemens-systeem
Casusbeschrijving
Hydraulische afroller met nivelleerinrichting
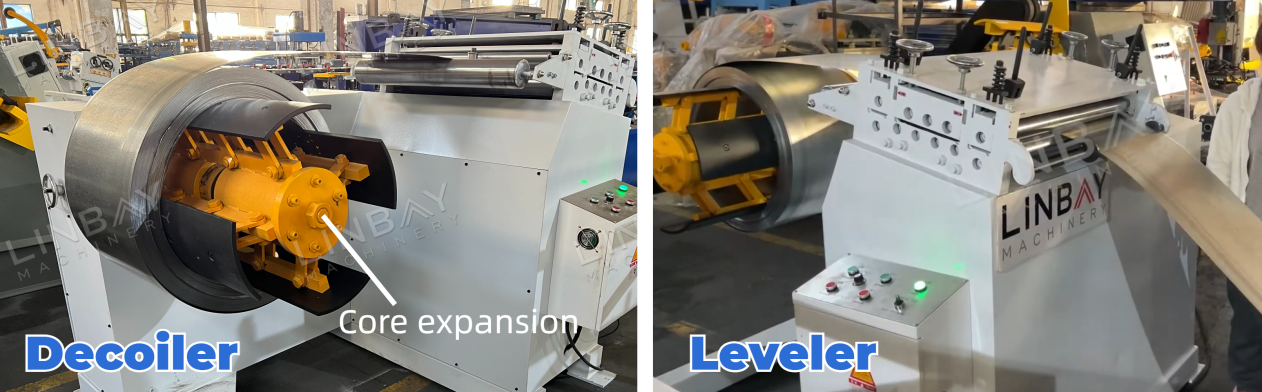
Deze machine combineert een afwikkel- en een nivelleermachine, waardoor de beschikbare ruimte in de fabriek optimaal benut wordt en de grondkosten worden verlaagd. Het kernuitzettingsmechanisme kan worden aangepast aan stalen rollen met een binnendiameter tussen 460 mm en 520 mm. Tijdens het afwikkelen zorgen externe spoelhouders ervoor dat de stalen rol stevig op zijn plaats blijft, wat de veiligheid van de werknemers verhoogt.
De nivelleermachine vlakt de stalen rol af, waardoor interne spanningen worden verminderd en het ponsen en walsen efficiënter verloopt.
Servo-aanvoer en hydraulische pons
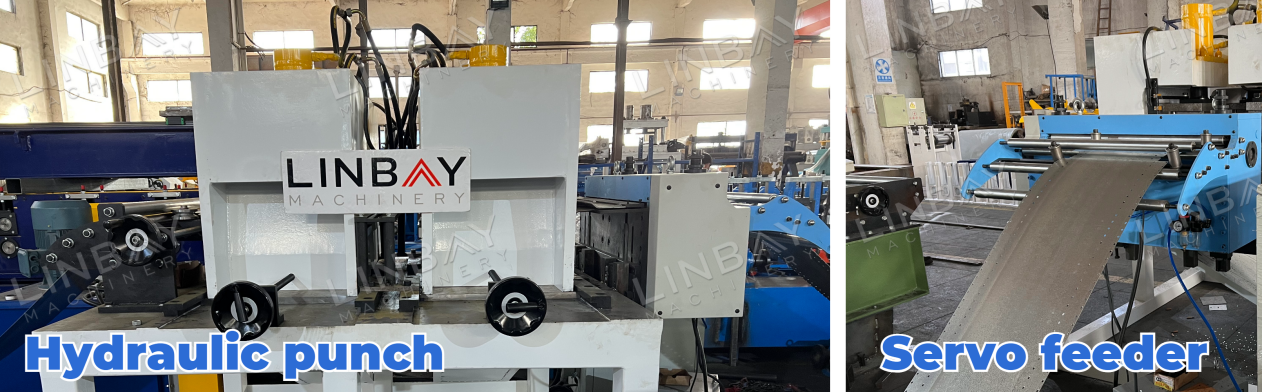
De hydraulische pons werkt onafhankelijk van de basis van de rolvormmachine. Dankzij dit ontwerp kan de rolvormmachine blijven werken terwijl het ponsen plaatsvindt, wat de algehele efficiëntie van de productielijn verhoogt. De servomotor minimaliseert de vertragingen bij het starten en stoppen en zorgt voor nauwkeurige controle over de voorwaartse lengte van de staalrol, wat resulteert in een precieze ponsbewerking.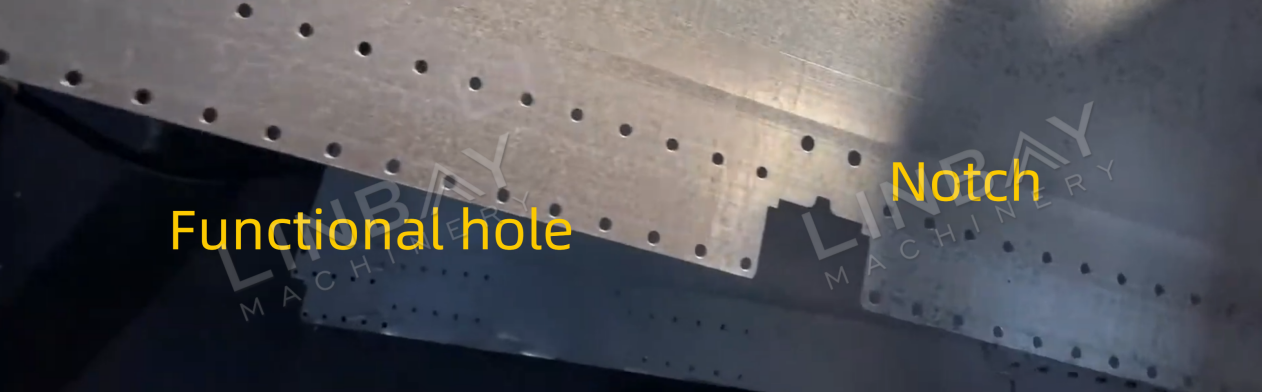
Tijdens het ponsen worden, naast de functionele gaten voor de schroeven, ook inkepingen gemaakt. Omdat de platte staalrol tot een driedimensionaal paneel wordt gevormd, worden deze inkepingen nauwkeurig berekend om overlappingen of grote openingen in de vier hoeken van het schap te voorkomen.
Encoder & PLC
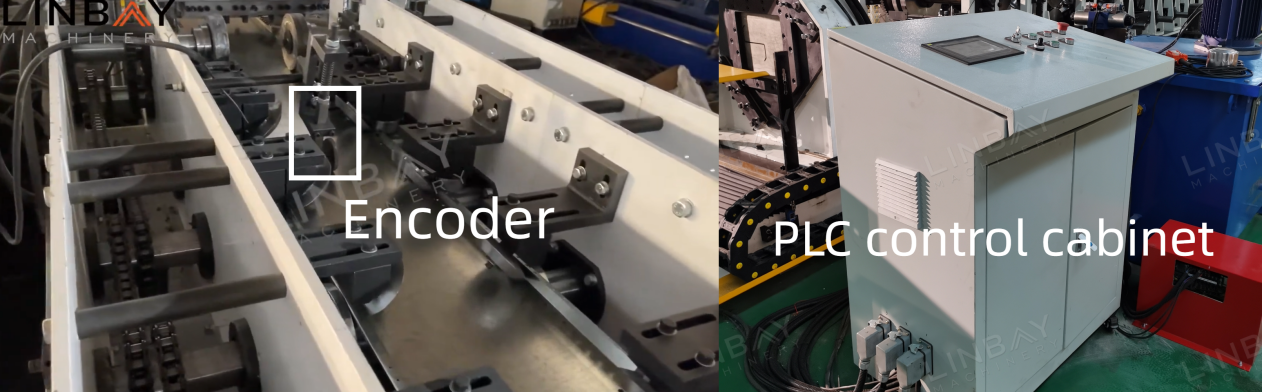
De encoder zet de gemeten lengte van de stalen rol om in een elektrisch signaal, dat vervolgens naar de PLC-besturingskast wordt verzonden. In de besturingskast kunnen parameters zoals productiesnelheid, productiehoeveelheid, snijlengte, enz. nauwkeurig worden beheerd. Dankzij de precieze meting en feedback van de encoder kan de hydraulische snijmachine de snijnauwkeurigheid binnen een bepaalde tijd handhaven.±1 mm, waardoor fouten tot een minimum worden beperkt.
Walsvormmachine
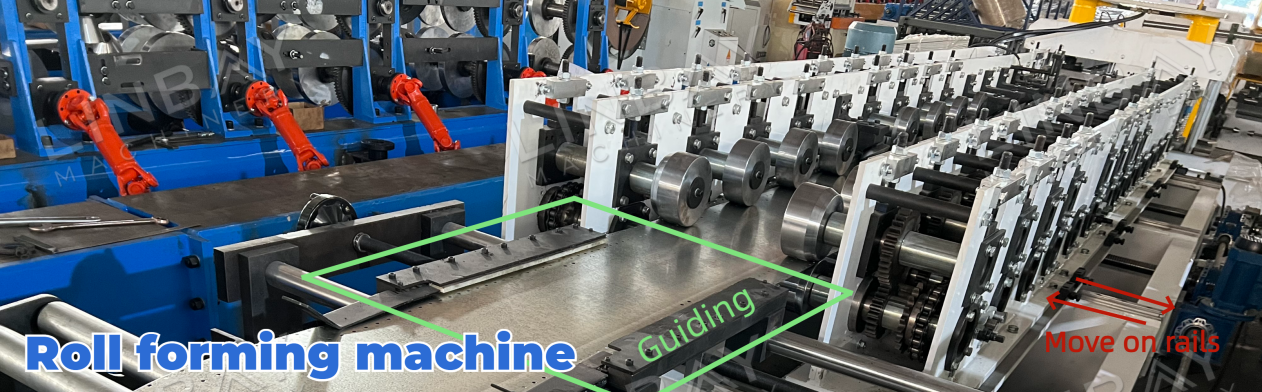
Voordat de staalrol de vormmachine ingaat, wordt deze door stangen geleid om de uitlijning langs de middenlijn te behouden. Gezien de vorm van het schappaneel hoeven alleen de zijkanten van de staalrol gevormd te worden. Daarom gebruiken we een cantileverconstructie met dubbele wanden om het materiaalgebruik te verminderen en zo te besparen op de materiaalkosten van de rollen. Kettingaangedreven rollen oefenen druk uit op de staalrol om de voortbeweging en vorming ervan te vergemakkelijken.
De vormmachine is in staat om schappanelen van verschillende breedtes te produceren. Door de gewenste afmetingen in te voeren in het PLC-bedieningspaneel, past het vormstation zich automatisch aan de rails aan op basis van signalen. Naarmate het vormstation en de rol bewegen, veranderen de vormpunten op de stalen rol dienovereenkomstig. Dit proces stelt de rolvormmachine in staat om efficiënt schappanelen van diverse afmetingen te produceren.
Een encoder is geïnstalleerd om de beweging van het vormstation te detecteren, waardoor nauwkeurige maataanpassingen mogelijk zijn. Daarnaast zijn er twee positiesensoren.—de buitenste en binnenste sensoren—worden gebruikt om overmatige beweging langs de rails te voorkomen, waardoor slippen of botsingen tussen de rollen worden vermeden.
Snij- en buigmachine
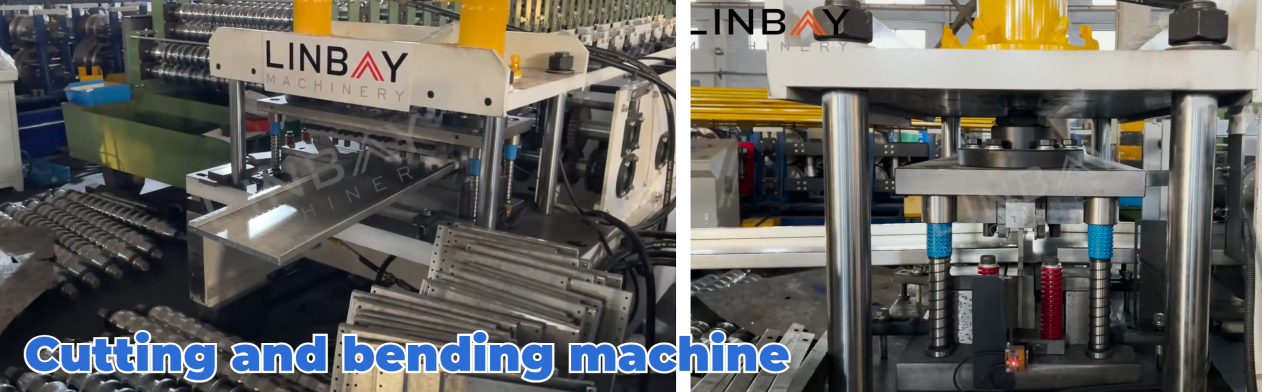
In dit scenario, waarbij het schappaneel aan de brede zijde slechts één buiging vereist, hebben we de matrijs van de snijmachine zo ontworpen dat deze gelijktijdig kan snijden en buigen.
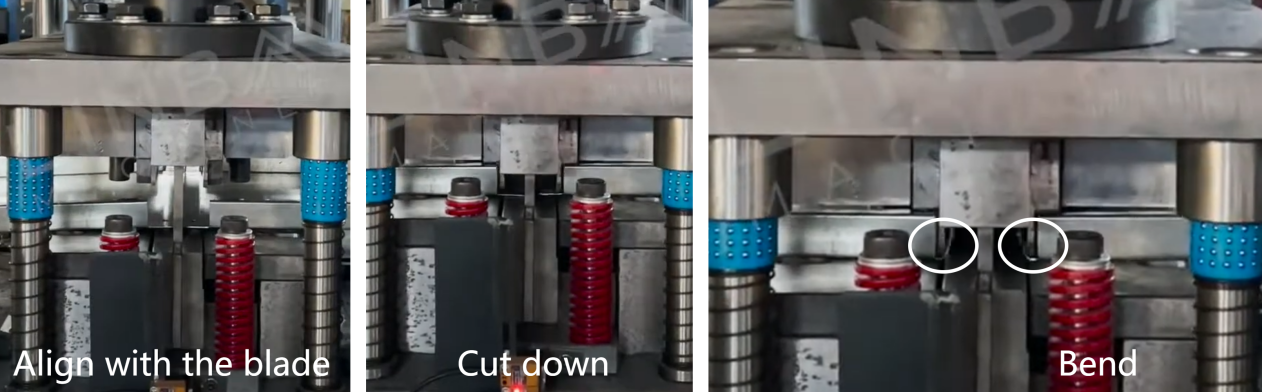
Het mes daalt om te snijden, waarna de buigmal omhoog beweegt en zo het buigen van de staart van het eerste paneel en de kop van het tweede paneel op efficiënte wijze voltooit.
Ander type
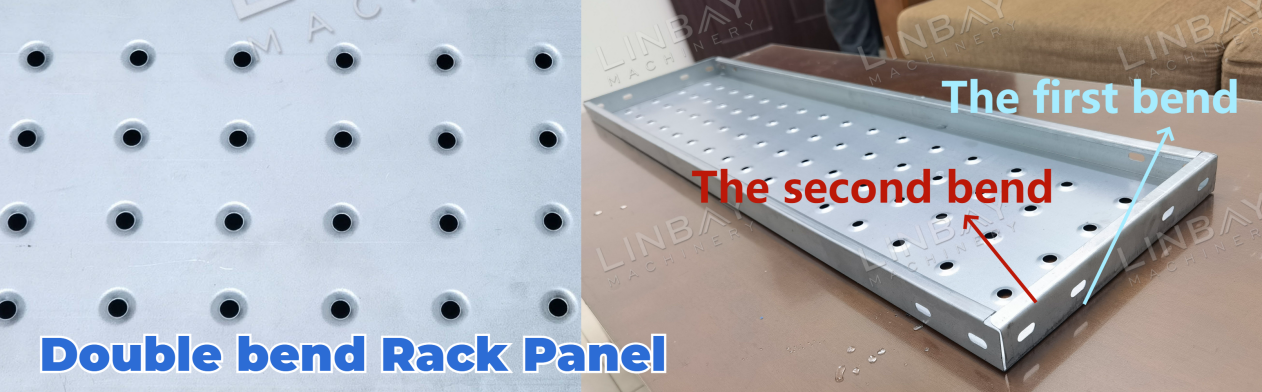
Bent u geïnteresseerd in schappanelen met twee buigingen aan de brede zijde? Klik dan op de afbeelding voor meer informatie over het productieproces en bekijk de bijbehorende video.
Belangrijkste verschillen:
De variant met dubbele buiging biedt een verbeterde duurzaamheid in vergelijking met de variant met enkele buiging, waardoor een langere levensduur gegarandeerd is. De variant met enkele buiging voldoet echter ook prima aan de eisen voor opslag. Bovendien zijn de randen van de variant met dubbele buiging niet scherp, wat de veiligheid tijdens gebruik verhoogt, terwijl de variant met enkele buiging scherpere randen kan hebben.
1. Afroller

2. Voeding

3. Ponsen

4. Walsvormstanden

5. Aandrijfsysteem

6. Snijsysteem

Anderen

Buitentafel