ビデオ
プロフィール
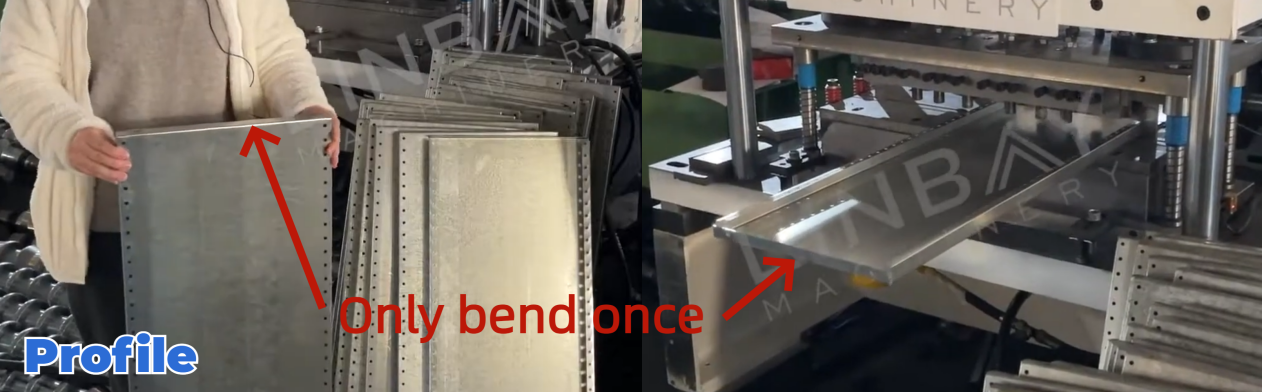
棚板は、商品を収納するために設計されたラックシステムの重要な構成要素です。一般的に、厚さ1~2ミリメートルの亜鉛メッキ鋼板で作られています。この棚板は、高さは一定ですが、幅と長さは様々です。また、幅の広い側に1本の曲げ加工が施されています。
実例 - 主な技術パラメータ
フローチャート
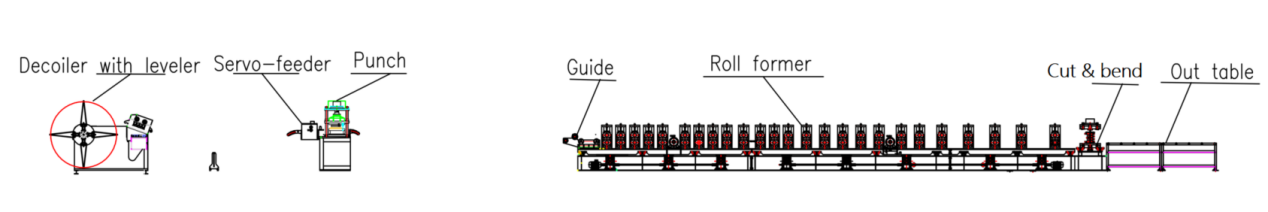
油圧式デコイラー(レベラー付き)--サーボフィーダー--油圧パンチ--ガイド--ロール成形機--切断・曲げ加工機--アウトテーブル
主な技術パラメータ
1. ライン速度:4~5m/分の間で調整可能
2. プロファイル:幅と長さは様々だが、高さは一定
3.材料の厚さ:0.6~1.2mm(本用途の場合)
4. 適切な材料:熱間圧延鋼、冷間圧延鋼
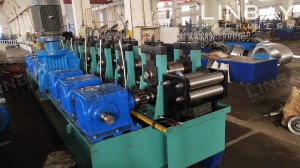
5. ロール成形機:片持ち梁 チェーン駆動システムを備えた二重パネル構造
6. 切断・曲げ加工システム:切断と曲げ加工を同時に行い、加工中はロール成形機が停止する。
7. サイズ調整:自動
8. PLCキャビネット:シーメンスシステム
実際の事例説明
レベラー付き油圧式デコイラー
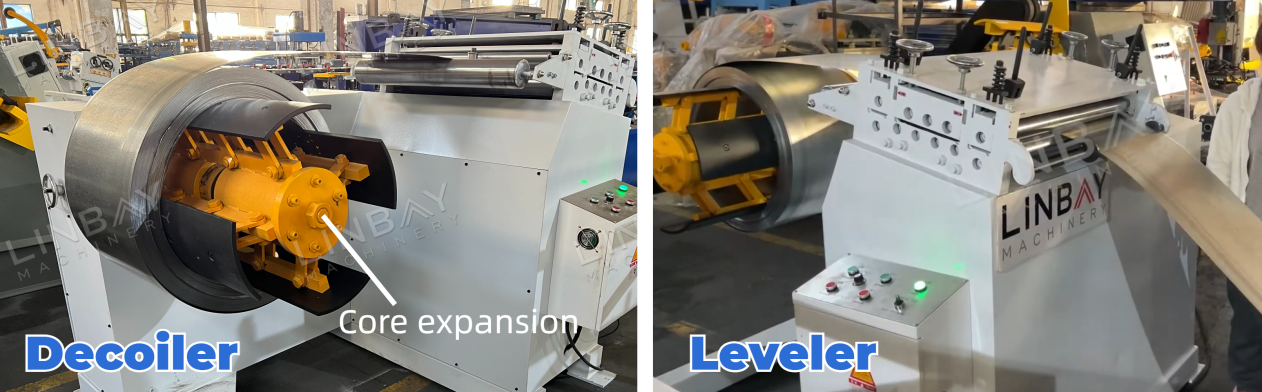
この機械は、コイル巻き取り機とレベラーを一体化することで、工場の床面積を最適化し、土地コストを削減します。コア拡張機構は、内径460mm~520mmの鋼コイルに合わせて調整可能です。巻き戻し中は、外側コイル保持装置が鋼コイルをしっかりと固定し、作業員の安全性を高めます。
レベラーは鋼板コイルを平らにすることで内部応力を緩和し、より効率的な打ち抜き加工とロール成形を可能にする。
サーボフィーダーと油圧パンチ
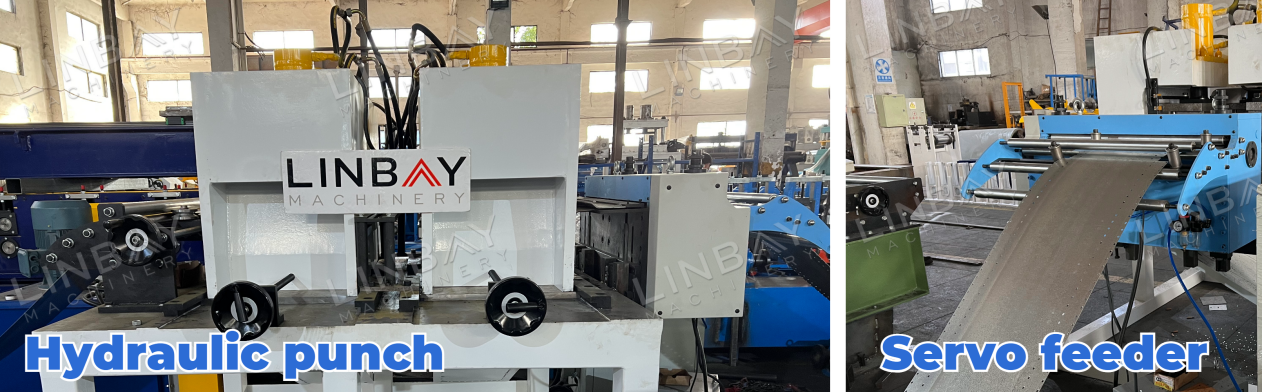
油圧パンチは、ロール成形機のベースとは独立して動作します。この設計により、パンチング作業中でもロール成形機は稼働を継続できるため、生産ライン全体の効率が向上します。サーボモーターは起動・停止時の遅延を最小限に抑え、鋼コイルの送り長さを精密に制御することで、正確なパンチングを実現します。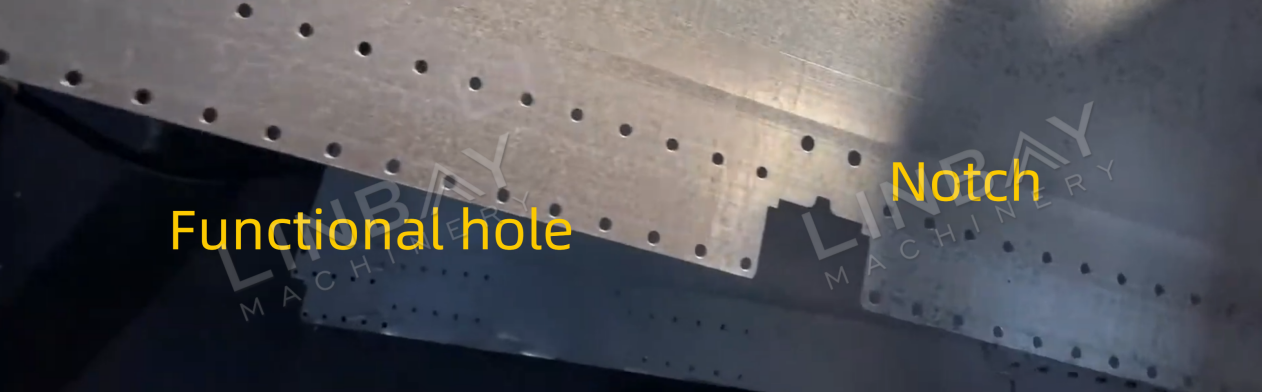
打ち抜き加工の段階では、ネジを取り付けるための機能的な穴に加えて、切り欠きも作られます。平鋼コイルは立体的なパネルに成形されるため、これらの切り欠きは、棚パネルの四隅で重なりや大きな隙間が生じないように精密に計算されます。
エンコーダー&PLC
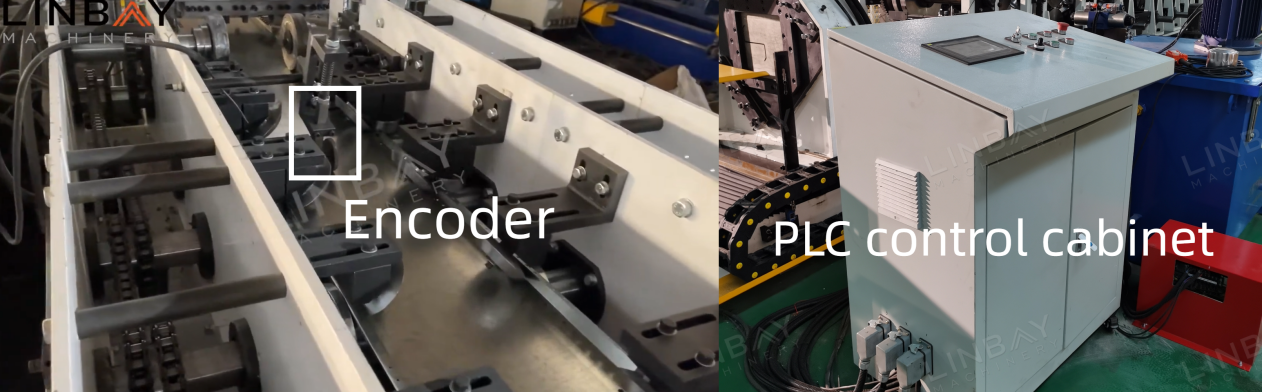
エンコーダは、検出された鋼コイルの長さを電気信号に変換し、それをPLC制御盤に送信します。制御盤内では、生産速度、生産量、切断長さなどのパラメータを正確に管理できます。エンコーダによる正確な測定とフィードバックのおかげで、油圧カッターは切断精度を維持できます。±1mmの精度で、誤差を最小限に抑えます。
ロール成形機
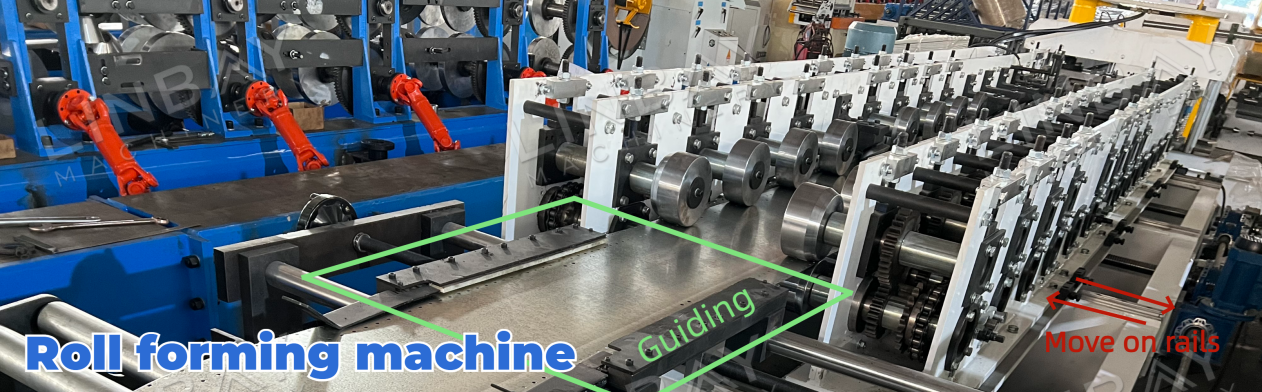
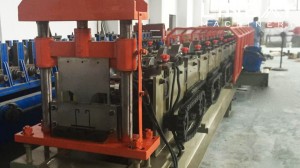
成形機に入る前に、鋼コイルはガイドバーを通して中心線に沿って整列するように搬送されます。棚板の形状上、成形が必要なのは鋼コイルの側面のみです。そのため、材料使用量を削減し、ローラー材料費を節約するために、二重壁パネルの片持ち構造を採用しています。チェーン駆動ローラーが鋼コイルに圧力を加え、送り出しと成形を容易にします。
この成形機は、様々な幅の棚板を製造することが可能です。PLC制御盤に希望の寸法を入力すると、成形ステーションは信号を受信するとレールに沿って自動的に位置を調整します。成形ステーションとローラーが移動すると、鋼板コイル上の成形点もそれに合わせて変化します。このプロセスにより、ロール成形機は様々なサイズの棚板を効率的に製造することができます。
エンコーダーは成形ステーションの動きを検出し、正確なサイズ調整を保証します。さらに、2つの位置センサーも設置されています。—最も外側のセンサーと最も内側のセンサー—これらはレールに沿った過剰な動きを防ぐために使用され、それによってローラー間の滑りや衝突を防ぎます。
切断・曲げ加工機
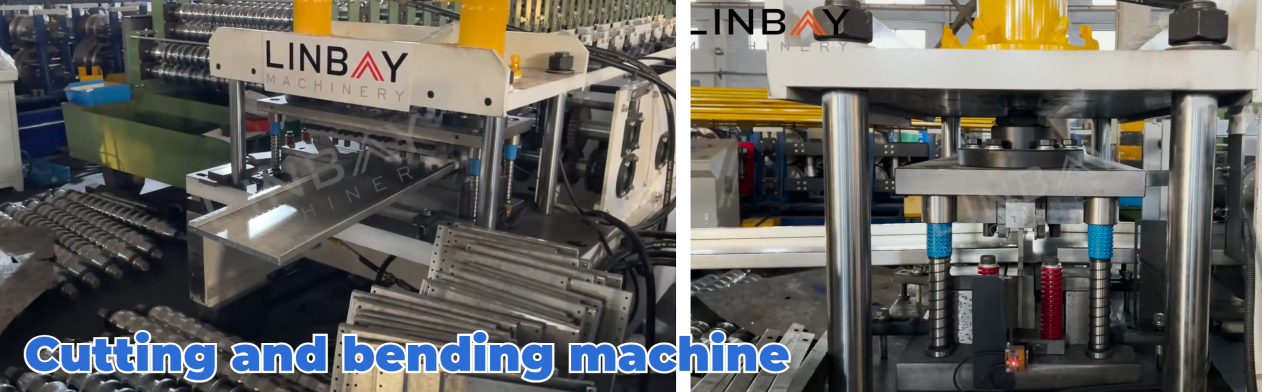
このシナリオでは、棚板の幅広側で1回の曲げ加工が必要となるため、切断機の金型を設計し、切断と曲げ加工を同時に行えるようにしました。
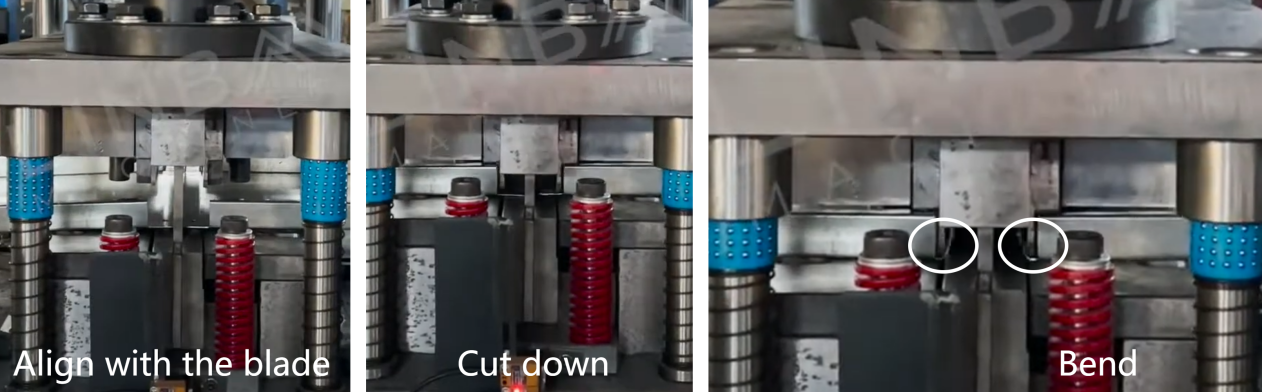
刃が下降して切断を行い、その後、曲げ型が上昇することで、第1パネルの尾部と第2パネルの頭部の曲げ加工が効率的に完了する。
その他のタイプ
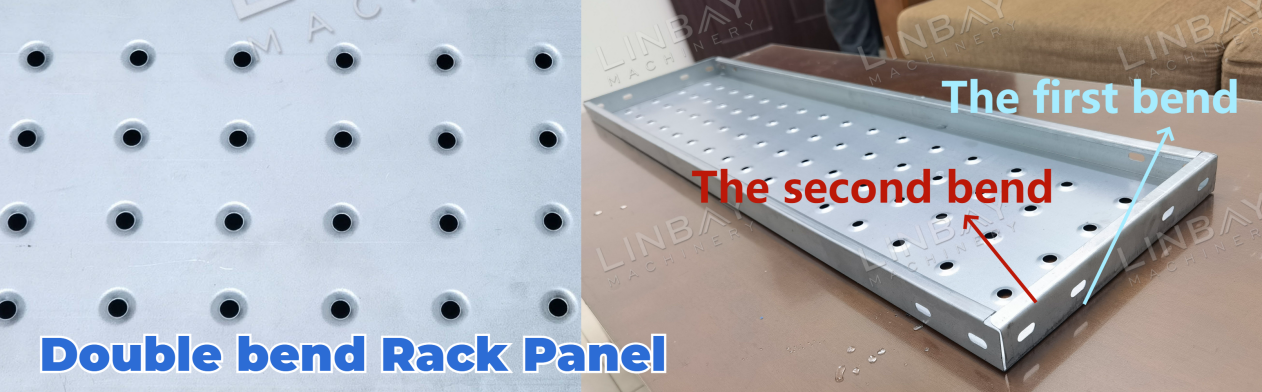
幅の広い面に2つの曲げ加工が施された棚板に興味をお持ちでしたら、画像をクリックして詳細な製造工程をご覧になり、付属の動画をご覧ください。
主な違い:
二重曲げタイプは、一重曲げタイプに比べて耐久性が向上しており、長期間の使用が可能です。ただし、保管に関しては一重曲げタイプでも十分です。また、二重曲げタイプはエッジが鋭利ではないため、使用時の安全性が高まりますが、一重曲げタイプはエッジが鋭利な場合があります。
1. デコイラー

2. 給餌

3.パンチ

4. ロール成形スタンド

5. 駆動システム

6. 切断システム

その他

アウトテーブル