ဗီဒီယို
ပရိုဖိုင်
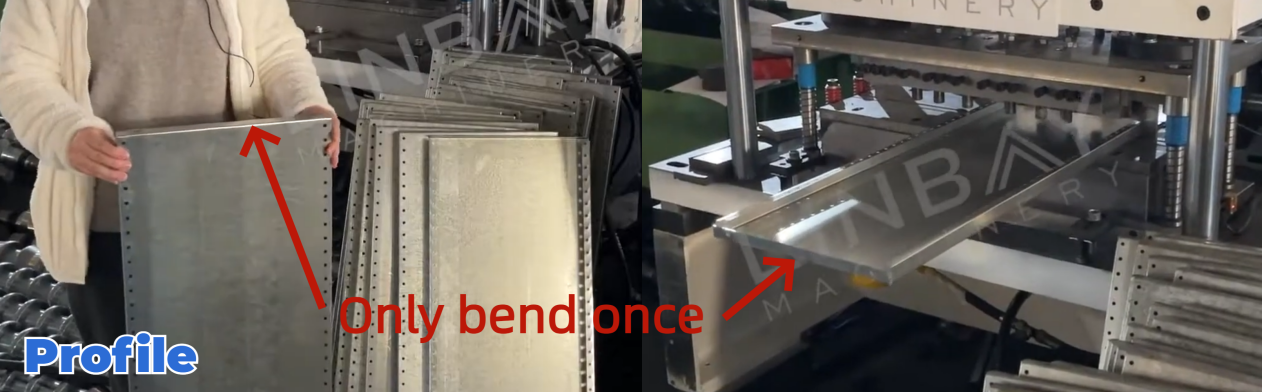
စင်ပြားသည် ကုန်ပစ္စည်းများထားရှိရန် ဒီဇိုင်းထုတ်ထားသော စင်စနစ်၏ အရေးကြီးသော အစိတ်အပိုင်းတစ်ခုဖြစ်သည်။ ၎င်းကို ယေဘုယျအားဖြင့် ၁ မီလီမီတာမှ ၂ မီလီမီတာအထိ အထူရှိသော သွပ်ရည်စိမ်သံမဏိဖြင့် ပြုလုပ်ထားသည်။ ဤပြားကို အကျယ်နှင့် အရှည်အမျိုးမျိုးဖြင့် ရရှိနိုင်ပြီး အမြင့်မှာမူ တသမတ်တည်းဖြစ်သည်။ ၎င်းတွင် ပိုကျယ်သောဘက်ခြမ်းတစ်လျှောက်တွင် တစ်ခုတည်းသော ကွေးညွှတ်မှုလည်း ပါရှိသည်။
တကယ့်ဖြစ်ရပ် - အဓိက နည်းပညာဆိုင်ရာ ကန့်သတ်ချက်များ
စီးဆင်းမှုဇယား
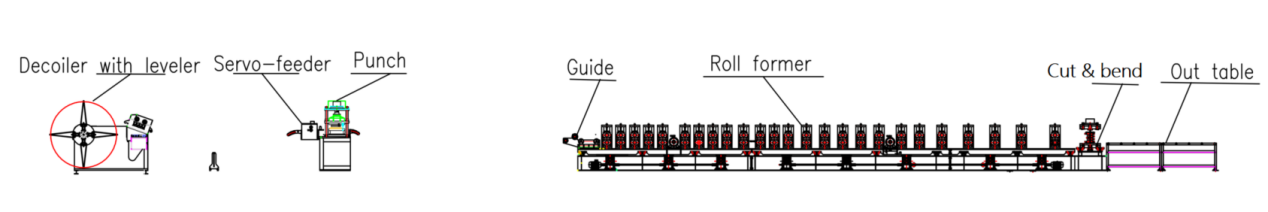
leveler ပါသော hydraulic decoiler -- Servo feeder -- Hydraulic punch -- လမ်းညွှန် -- Roll forming machine -- ဖြတ်တောက်ခြင်းနှင့် ကွေးညွှတ်ခြင်းစက် -- Out table
အဓိက နည်းပညာဆိုင်ရာ ကန့်သတ်ချက်များ
၁။ လိုင်းအမြန်နှုန်း- ၄-၅ မီတာ/မိနစ်အကြား ချိန်ညှိနိုင်သည်
၂။ ပရိုဖိုင်များ- အကျယ်နှင့် အရှည်အမျိုးမျိုး၊ အမြင့်တသမတ်တည်းရှိသည်။
၃။ ပစ္စည်းအထူ: ၀.၆-၁.၂ မီလီမီတာ (ဤလျှောက်လွှာအတွက်)
၄။ သင့်လျော်သောပစ္စည်းများ- ပူပြင်းသောသံမဏိ၊ အအေးခံသံမဏိ
၅။ လိပ်ဖွဲ့စည်းစက်:ထောက်တိုင်တပ်ထားသော ကွင်းဆက်မောင်းနှင်မှုစနစ်ပါရှိသော နှစ်ထပ်ပြားဖွဲ့စည်းပုံ
၆။ ဖြတ်တောက်ခြင်းနှင့် ကွေးညွှတ်ခြင်းစနစ်- တစ်ပြိုင်နက်တည်း ဖြတ်တောက်ခြင်းနှင့် ကွေးညွှတ်ခြင်း၊ လုပ်ငန်းစဉ်အတွင်း လိပ်ရှေ့ပိုင်းရပ်တန့်ခြင်း
၇။ အရွယ်အစား ချိန်ညှိမှု- အလိုအလျောက်
၈။ PLC ကက်ဘိနက်: Siemens စနစ်
တကယ့်ဖြစ်ရပ် - ဖော်ပြချက်
Leveler ပါသော Hydraulic Decoiler
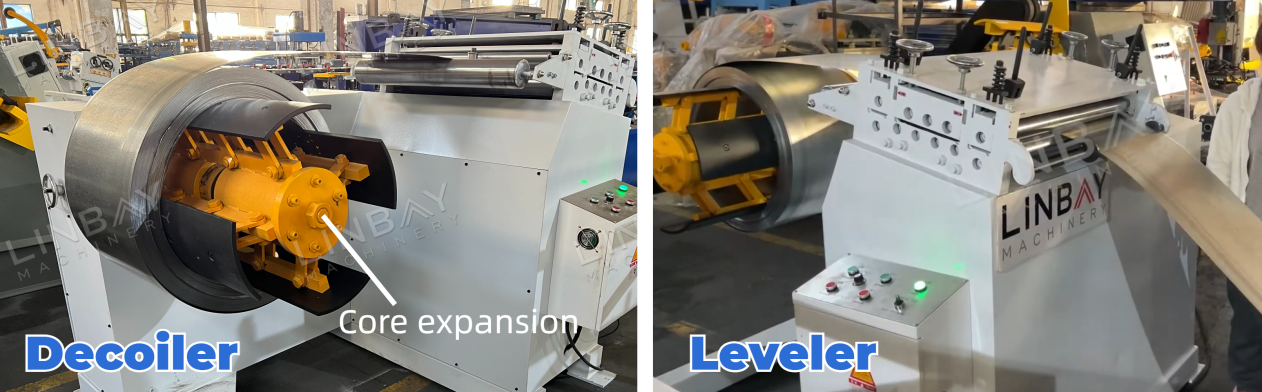
ဤစက်သည် decoiler နှင့် leveler တို့ကို ပေါင်းစပ်ထားသောကြောင့် စက်ရုံကြမ်းပြင်နေရာကို အကောင်းဆုံးဖြစ်အောင် ပြုလုပ်ပေးပြီး မြေယာကုန်ကျစရိတ်ကို လျှော့ချပေးပါသည်။ core expansion mechanism သည် အတွင်းပိုင်းအချင်း ၄၆၀ မီလီမီတာမှ ၅၂၀ မီလီမီတာအကြားရှိသော သံမဏိကွိုင်များနှင့် ကိုက်ညီစေရန် ချိန်ညှိနိုင်သည်။ ခွေဖွင့်နေစဉ်အတွင်း အပြင်ဘက်ကွိုင်ထိန်းသိမ်းကိရိယာများသည် သံမဏိကွိုင်သည် လုံခြုံစွာတည်ရှိနေစေရန် သေချာစေပြီး အလုပ်သမားဘေးကင်းရေးကို မြှင့်တင်ပေးပါသည်။
အဆင့်ညှိကိရိယာသည် သံမဏိကွိုင်ကို ပြားစေပြီး အတွင်းပိုင်းဖိစီးမှုကို သက်သာစေပြီး ပိုမိုထိရောက်သော ထိုးဖောက်ခြင်းနှင့် လိပ်ပုံသွင်းခြင်းကို ဖြစ်စေသည်။
Servo Feeder နှင့် Hydraulic Punch
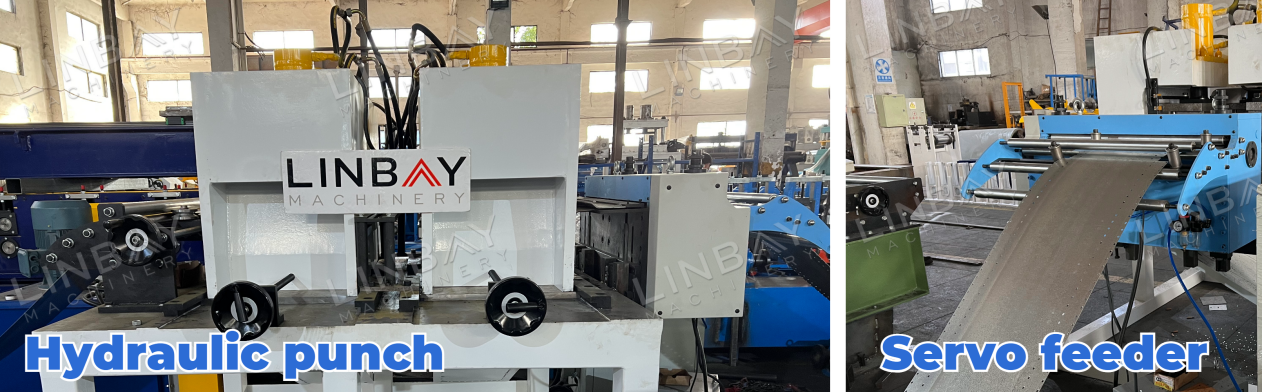
ဟိုက်ဒရောလစ်ထိုးစက်သည် လိပ်ပုံသွင်းစက်၏အောက်ခြေနှင့် သီးခြားစီ သီးခြားစီလုပ်ဆောင်သည်။ ဤဒီဇိုင်းသည် လိပ်ပုံသွင်းစက်ကို ဖောက်နေစဉ်အတွင်း ဆက်လက်လည်ပတ်နိုင်စေပြီး ထုတ်လုပ်မှုလိုင်း၏ အလုံးစုံစွမ်းဆောင်ရည်ကို မြှင့်တင်ပေးသည်။ ဆာဗိုမော်တာသည် စတင်-ရပ်တန့်ချိန်နှောင့်နှေးမှုများကို လျှော့ချပေးပြီး တိကျသောဖောက်စက်အတွက် သံမဏိကွိုင်၏ ရှေ့သို့အရှည်ကို တိကျစွာထိန်းချုပ်ပေးသည်။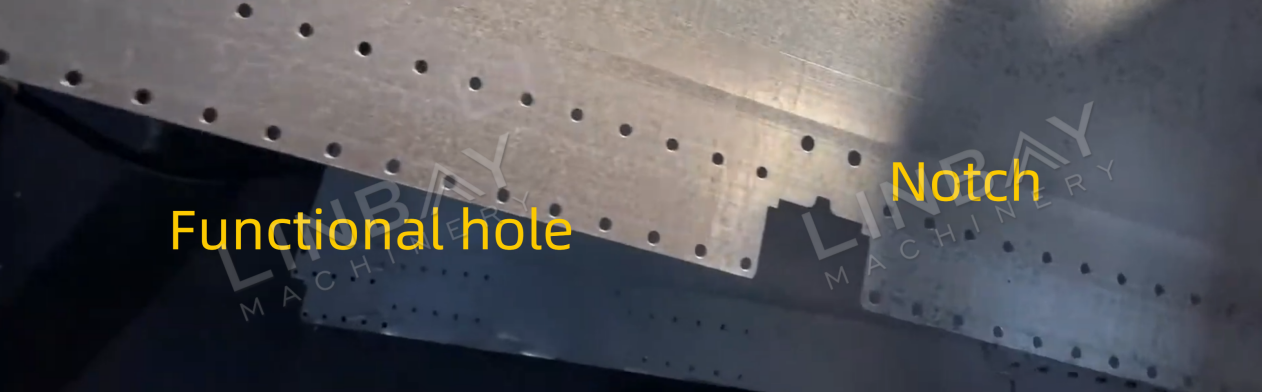
ဖောက်ခြင်းအဆင့်တွင် ဝက်အူတပ်ဆင်ရန်အတွက် လုပ်ဆောင်နိုင်သောအပေါက်များအပြင် အပေါက်ငယ်များကို ဖန်တီးထားသည်။ ပြားချပ်ချပ်သံမဏိကွိုင်ကို သုံးဖက်မြင်ပြားအဖြစ် ပုံသွင်းမည်ဖြစ်သောကြောင့် ဤအပေါက်ငယ်များကို စင်ပြား၏ထောင့်လေးထောင့်တွင် ထပ်နေခြင်း သို့မဟုတ် ကြီးမားသောကွာဟချက်များကို ကာကွယ်ရန် တိကျစွာတွက်ချက်ထားသည်။
အင်ကုဒ်ဒါနှင့် PLC
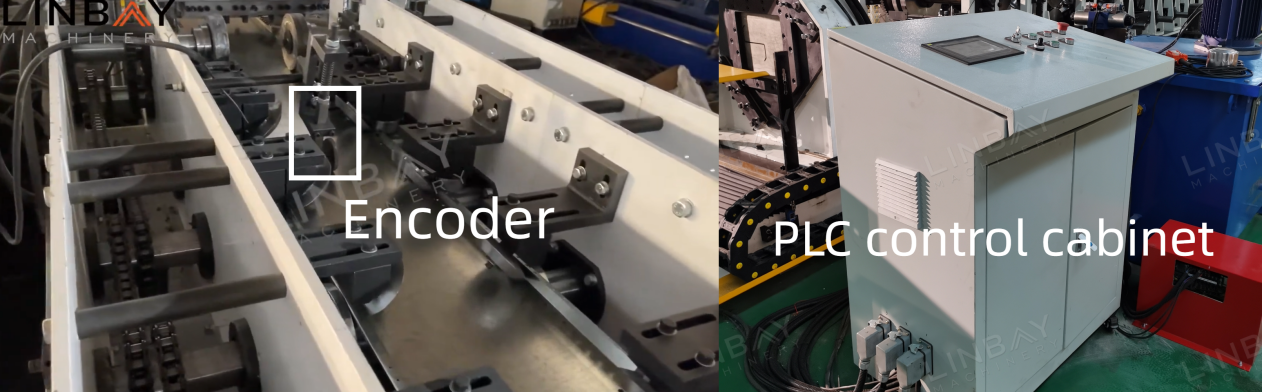
encoder သည် သံမဏိကွိုင်၏ ထောက်လှမ်းထားသော အရှည်ကို လျှပ်စစ်အချက်ပြမှုအဖြစ်သို့ ပြောင်းလဲပြီးနောက် PLC ထိန်းချုပ်ကက်ဘိနက်သို့ ပေးပို့သည်။ ထိန်းချုပ်ကက်ဘိနက်အတွင်း ထုတ်လုပ်မှုအမြန်နှုန်း၊ ထုတ်လုပ်မှုပမာဏ၊ ဖြတ်တောက်မှုအရှည်စသည့် ကန့်သတ်ချက်များကို တိကျစွာ စီမံခန့်ခွဲနိုင်သည်။ encoder မှ ပေးအပ်သော တိကျသောတိုင်းတာမှုနှင့် တုံ့ပြန်ချက်ကြောင့် hydraulic cutter သည် ဖြတ်တောက်မှုတိကျမှုကို အတွင်းထိန်းသိမ်းထားနိုင်သည်။±၁ မီလီမီတာ၊ အမှားအယွင်းများကို အနည်းဆုံးဖြစ်အောင် လုပ်ဆောင်ပေးသည်။
လိပ်ဖွဲ့စည်းခြင်းစက်
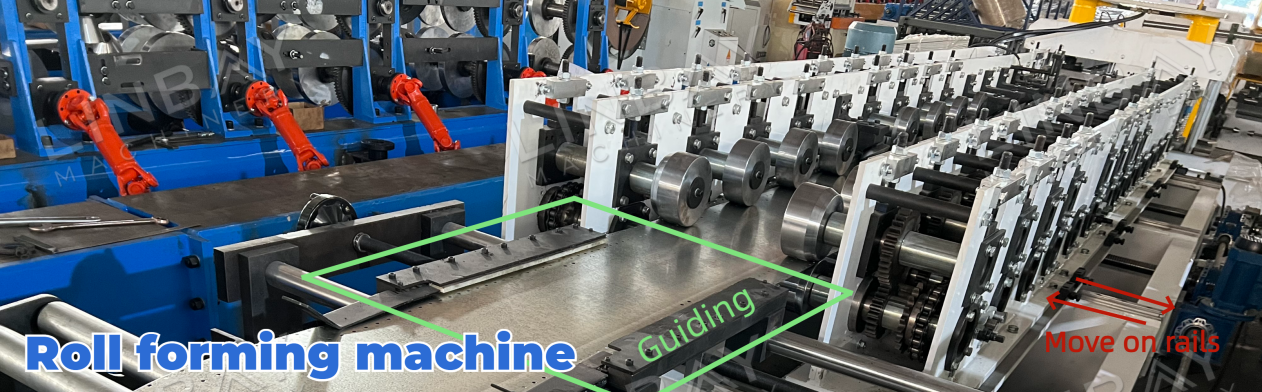
ပုံသွင်းစက်ထဲသို့ မ၀င်မီ၊ သံမဏိကွိုင်ကို အလယ်ဗဟိုမျဉ်းတစ်လျှောက် ချိန်ညှိမှုရှိနေစေရန် ဘားများမှတစ်ဆင့် လမ်းညွှန်ပေးပါသည်။ စင်ပြား၏ပုံသဏ္ဍာန်ကို ထည့်သွင်းစဉ်းစားပါက သံမဏိကွိုင်၏ ဘေးနှစ်ဖက်ကိုသာ ပုံသွင်းရန် လိုအပ်ပါသည်။ ထို့ကြောင့်၊ ကျွန်ုပ်တို့သည် ပစ္စည်းအသုံးပြုမှုကို လျှော့ချရန်အတွက် နှစ်ထပ်နံရံပြား cantilever ဖွဲ့စည်းပုံကို အသုံးပြုပြီး ရိုလာပစ္စည်းကုန်ကျစရိတ်ကို သက်သာစေပါသည်။ ကွင်းဆက်မောင်းနှင်ရိုလာများသည် သံမဏိကွိုင်ကို မြှင့်တင်ရန်နှင့် ပုံသွင်းရန် လွယ်ကူချောမွေ့စေရန်အတွက် ဖိအားပေးပါသည်။
ပုံသွင်းစက်သည် အကျယ်အမျိုးမျိုးရှိသော စင်ပြားများကို ထုတ်လုပ်နိုင်သည်။ PLC ထိန်းချုပ်ပြားထဲသို့ လိုချင်သော အတိုင်းအတာများကို ထည့်သွင်းခြင်းဖြင့်၊ ပုံသွင်းစခန်းသည် အချက်ပြမှုများကို လက်ခံရရှိသည်နှင့်အမျှ သံလမ်းများတစ်လျှောက် ၎င်း၏အနေအထားကို အလိုအလျောက် ချိန်ညှိပေးသည်။ ပုံသွင်းစခန်းနှင့် ရိုလာရွေ့လျားသည်နှင့်အမျှ သံမဏိကွိုင်ပေါ်ရှိ ပုံသွင်းအမှတ်များသည် လိုက်လျောညီထွေပြောင်းလဲသွားသည်။ ဤလုပ်ငန်းစဉ်သည် လိပ်ပုံသွင်းစက်အား အရွယ်အစားအမျိုးမျိုးရှိသော စင်ပြားများကို ထိရောက်စွာ ထုတ်လုပ်နိုင်စေပါသည်။
ပုံသွင်းစခန်း၏ ရွေ့လျားမှုကို ထောက်လှမ်းရန်အတွက် encoder တစ်ခုကို တပ်ဆင်ထားပြီး အရွယ်အစား ချိန်ညှိမှုများကို တိကျစွာသေချာစေသည်။ ထို့အပြင် အနေအထားအာရုံခံကိရိယာနှစ်ခု၊—အပြင်ဘက်ဆုံးနှင့် အတွင်းဆုံး အာရုံခံကိရိယာများ—လက်ရန်းများတစ်လျှောက် အလွန်အကျွံ ရွေ့လျားမှုကို ကာကွယ်ရန်၊ ထို့ကြောင့် ရိုလာများအကြား ချော်လဲခြင်း သို့မဟုတ် တိုက်မိခြင်းကို ရှောင်ရှားရန် အသုံးပြုကြသည်။
ဖြတ်တောက်ခြင်းနှင့် ကွေးညွှတ်ခြင်းစက်
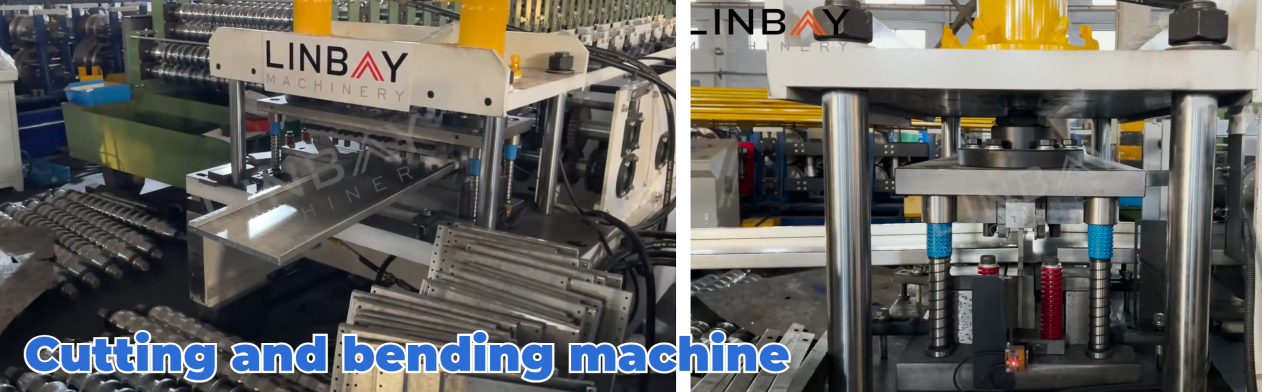
ဤအခြေအနေတွင်၊ စင်ပြားသည် ကျယ်သောဘက်တွင် တစ်ချက်သာကွေးရန် လိုအပ်သည့်အခါ၊ ကျွန်ုပ်တို့သည် ဖြတ်တောက်စက်၏မှိုကို တစ်ပြိုင်နက်တည်း ဖြတ်တောက်ခြင်းနှင့် ကွေးညွှတ်ခြင်းကို လုပ်ဆောင်ရန် အင်ဂျင်နီယာပြုလုပ်ထားပါသည်။
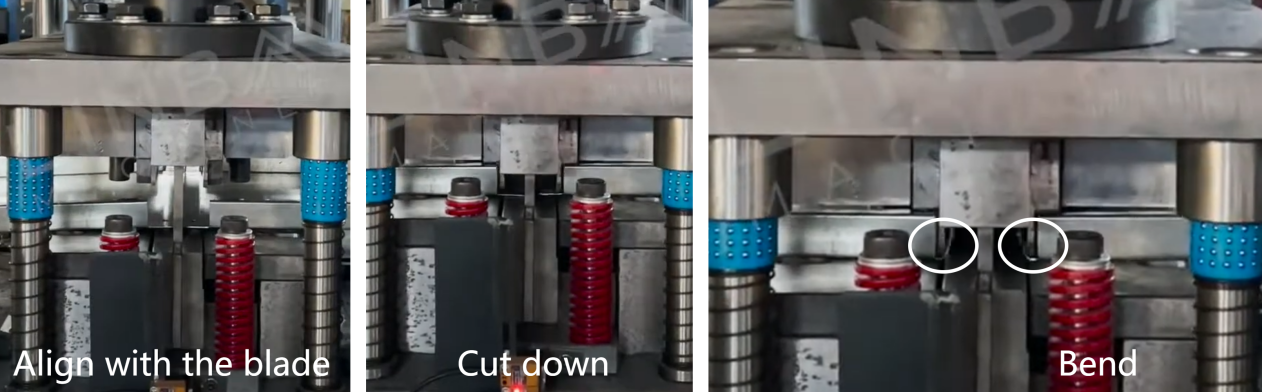
ဓားသွားသည် ဖြတ်တောက်ရန် အောက်သို့ဆင်းသွားပြီးနောက်၊ ကွေးညွှတ်သောမှိုသည် အပေါ်သို့ ရွေ့လျားပြီး ပထမပြား၏ အမြီးနှင့် ဒုတိယပြား၏ ဦးခေါင်းကို ထိရောက်စွာ ကွေးညွှတ်ခြင်းကို ပြီးမြောက်စေသည်။
အခြားအမျိုးအစား
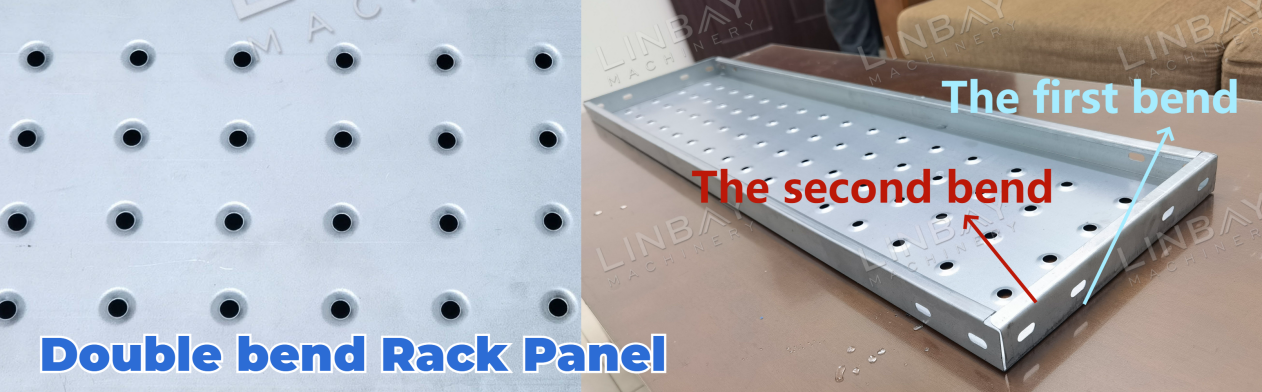
ကျယ်ပြန့်သောဘက်ခြမ်းတွင် ကွေးညွှတ်မှုနှစ်ခုပါရှိသော စင်ပြားများကို စိတ်ဝင်စားပါက အသေးစိတ်ထုတ်လုပ်မှုလုပ်ငန်းစဉ်ကို ပိုမိုနက်ရှိုင်းစွာ လေ့လာရန်နှင့် ပူးတွဲပါဗီဒီယိုကို ကြည့်ရှုရန် ပုံကို နှိပ်လိုက်ရုံသာဖြစ်သည်။
အဓိက ကွာခြားချက်များ-
နှစ်ထပ်ကွေး အမျိုးအစားသည် တစ်ထပ်ကွေး အမျိုးအစားနှင့် နှိုင်းယှဉ်ပါက ပိုမိုကောင်းမွန်သော ကြံ့ခိုင်မှုကို ပေးစွမ်းပြီး ကြာရှည်ခံမှုကို သေချာစေသည်။ သို့သော် တစ်ထပ်ကွေး အမျိုးအစားသည် သိုလှောင်မှု လိုအပ်ချက်များနှင့် လုံလောက်စွာ ကိုက်ညီသည်။ ထို့အပြင် နှစ်ထပ်ကွေး အမျိုးအစား၏ အနားများသည် ထက်မြက်မှုမရှိသောကြောင့် အသုံးပြုစဉ် ဘေးကင်းရေးကို မြှင့်တင်ပေးပြီး တစ်ထပ်ကွေး အမျိုးအစားတွင် ပိုမိုထက်မြက်သော အနားများ ရှိနိုင်သည်။
၁။ ဒယ်ကိုလ်လာ

၂။ အစာကျွေးခြင်း

၃။ ထိုးဖောက်ခြင်း

၄။ လိပ်ဖွဲ့စည်းသည့်စင်များ

၅။ မောင်းနှင်မှုစနစ်

၆။ ဖြတ်တောက်ခြင်းစနစ်

အခြားသူများ

စားပွဲပြင်ပ