


video
Profilo
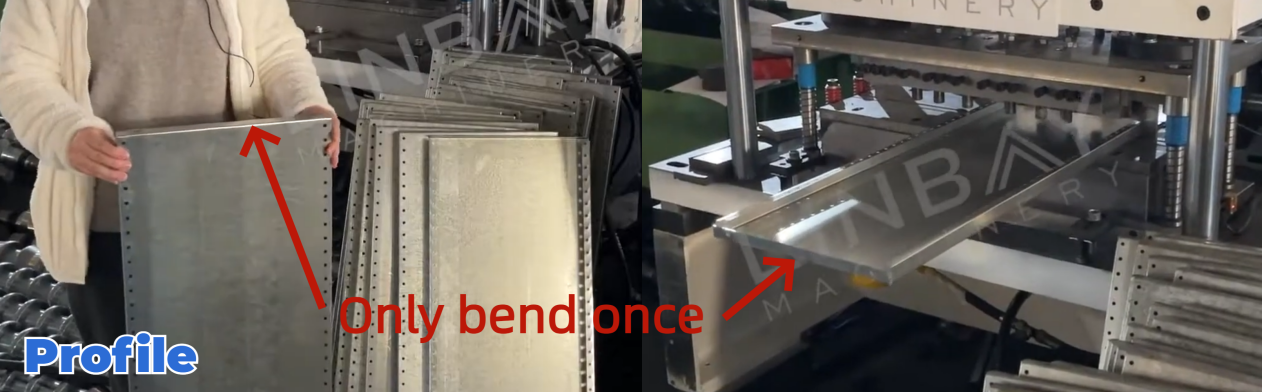
Il ripiano è un elemento cruciale del sistema di scaffalatura, progettato per sostenere le merci. È generalmente realizzato in acciaio zincato con uno spessore che varia da 1 a 2 millimetri. Questo pannello è disponibile in diverse larghezze e lunghezze, mentre la sua altezza rimane costante. Presenta inoltre una singola piega lungo il lato più largo.
Caso reale - Principali parametri tecnici
Diagramma di flusso
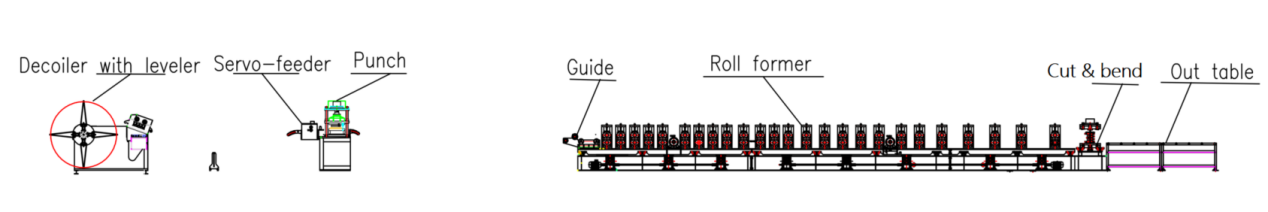
Svolgitore idraulico con livellatore--Alimentatore servoassistito--Punzone idraulico--Guida--Macchina profilatrice--Macchina da taglio e piegatura--Tavolo di uscita
Principali parametri tecnici
1. Velocità di linea: regolabile tra 4 e 5 m/min
2. Profili: diverse larghezze e lunghezze, con un'altezza costante
3. Spessore del materiale: 0,6-1,2 mm (per questa applicazione)
4. Materiali adatti: acciaio laminato a caldo, acciaio laminato a freddo
5. Macchina profilatrice:a sbalzo Struttura a doppio pannello con sistema di trasmissione a catena
6. Sistema di taglio e piegatura: Taglio e piegatura simultanei, con arresto della formatrice a rulli durante il processo.
7. Regolazione della taglia: automatica
8. Armadio PLC: sistema Siemens
Descrizione di un caso reale
Svolgitore idraulico con livellatore
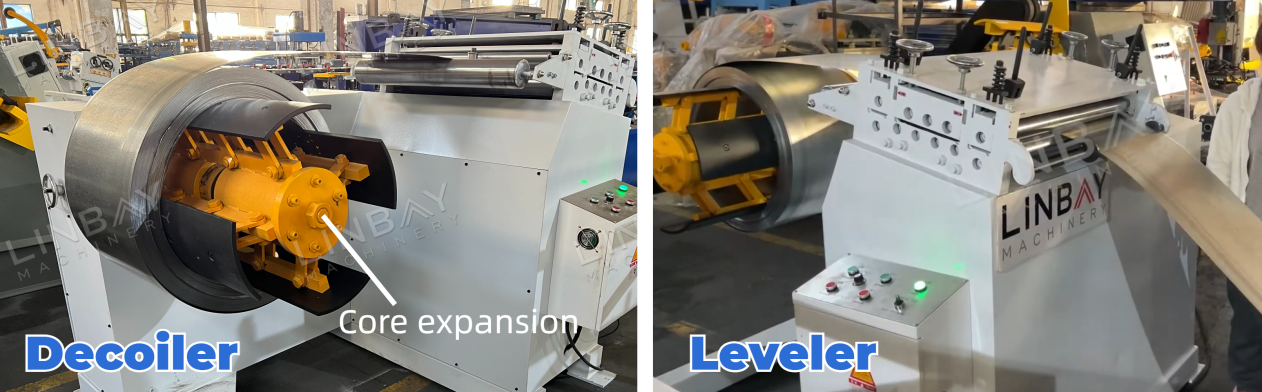
Questa macchina combina un svolgitore e una raddrizzatrice, ottimizzando lo spazio in fabbrica e riducendo i costi di occupazione del terreno. Il meccanismo di espansione del nucleo è regolabile per adattarsi a bobine di acciaio con diametri interni compresi tra 460 mm e 520 mm. Durante lo svolgimento, i dispositivi di bloccaggio esterni assicurano che la bobina di acciaio rimanga saldamente in posizione, migliorando la sicurezza degli operatori.
La raddrizzatrice appiattisce la bobina di acciaio, alleviando le tensioni interne e consentendo una punzonatura e una profilatura a rulli più efficienti.
Alimentatore servoassistito e punzone idraulico
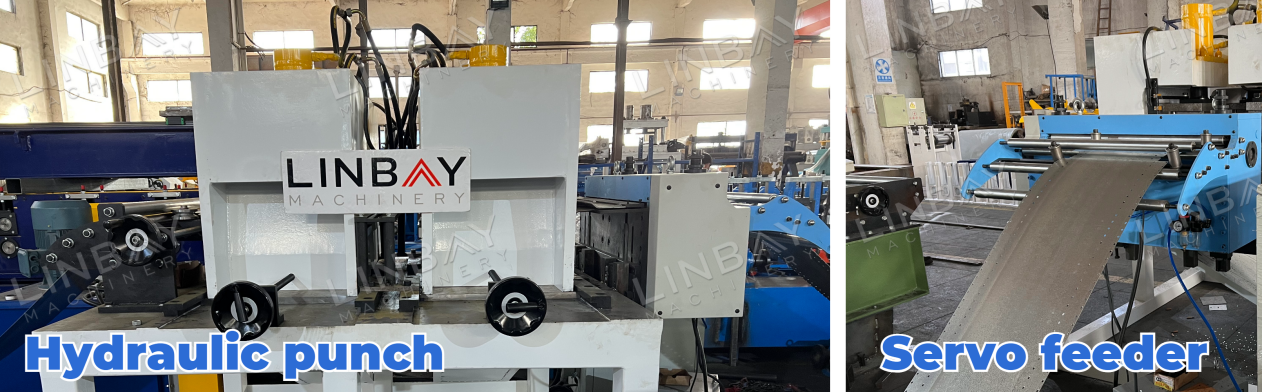
La punzonatrice idraulica funziona in modo indipendente, separata dalla base della profilatrice. Questa configurazione consente alla profilatrice di continuare a funzionare durante la punzonatura, migliorando l'efficienza complessiva della linea di produzione. Il servomotore riduce al minimo i tempi di avvio e arresto, garantendo un controllo preciso della lunghezza di avanzamento della bobina di acciaio per una punzonatura accurata.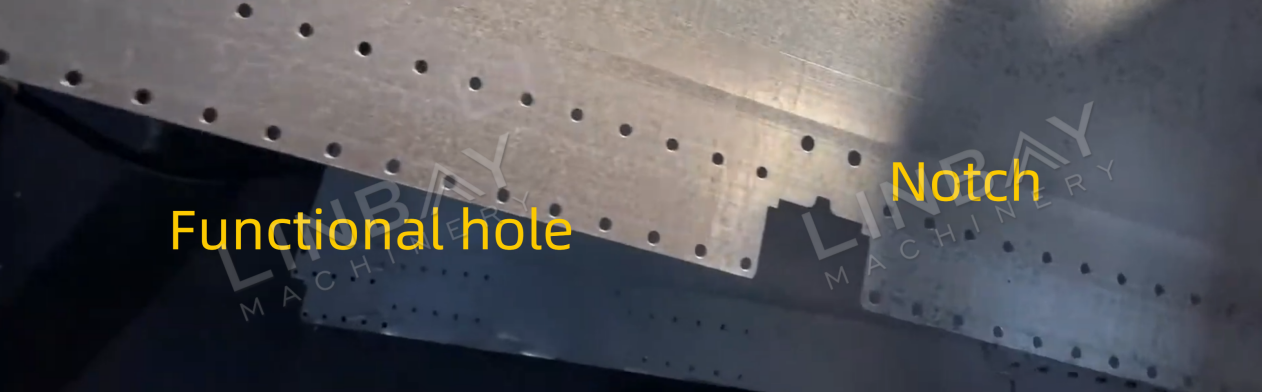
Durante la fase di punzonatura, oltre ai fori funzionali per l'installazione delle viti, vengono create delle tacche. Poiché la bobina di acciaio piatto verrà sagomata in un pannello tridimensionale, queste tacche sono calcolate con precisione per evitare sovrapposizioni o ampi spazi vuoti nei quattro angoli del pannello.
Encoder e PLC
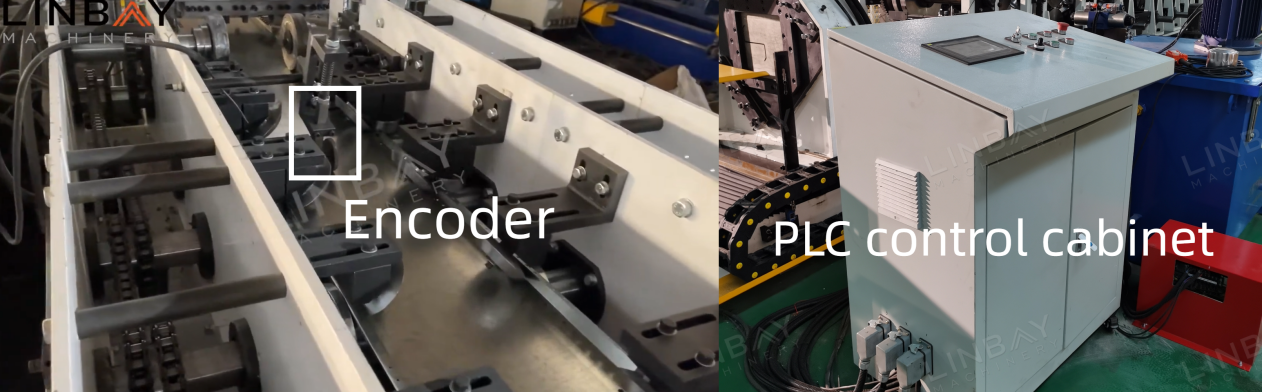
L'encoder trasforma la lunghezza rilevata della bobina di acciaio in un segnale elettrico, che viene poi trasmesso al quadro di controllo PLC. All'interno del quadro di controllo, parametri come velocità di produzione, quantità di produzione, lunghezza di taglio, ecc., possono essere gestiti con precisione. Grazie alla misurazione precisa e al feedback forniti dall'encoder, la taglierina idraulica può mantenere la precisione di taglio entro±1 mm, minimizzando gli errori.
Macchina profilatrice
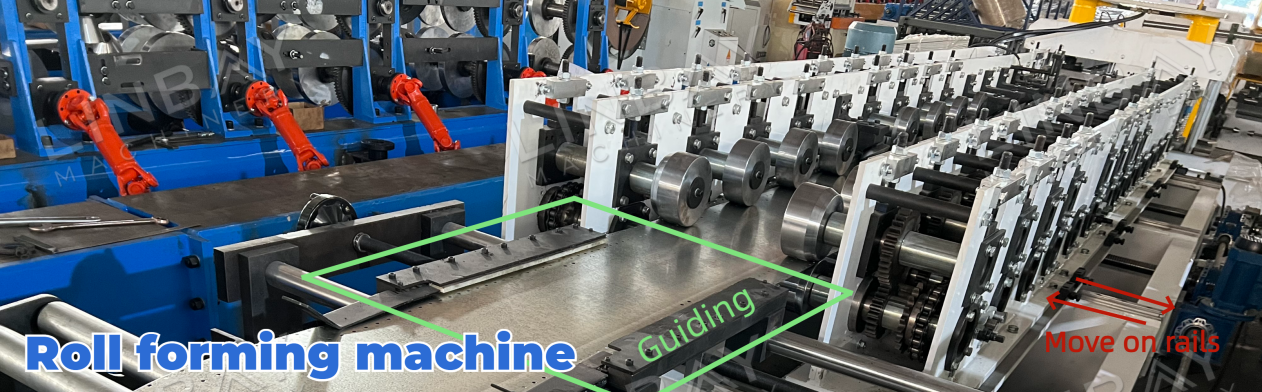
Prima di entrare nella macchina formatrice, la bobina di acciaio viene guidata attraverso delle barre per mantenerne l'allineamento lungo l'asse centrale. Data la forma del pannello, solo i lati della bobina di acciaio necessitano di formatura. Pertanto, utilizziamo una struttura a sbalzo a doppia parete per ridurre il consumo di materiale, con conseguente risparmio sui costi dei rulli. I rulli azionati da catena esercitano pressione sulla bobina di acciaio per facilitarne l'avanzamento e la formatura.
La macchina profilatrice è in grado di produrre pannelli per scaffali di diverse larghezze. Inserendo le dimensioni desiderate nel pannello di controllo PLC, la stazione di profilatura regola automaticamente la propria posizione lungo le guide in base ai segnali ricevuti. Man mano che la stazione di profilatura e il rullo si muovono, i punti di formatura sulla bobina di acciaio cambiano di conseguenza. Questo processo consente alla profilatrice di produrre in modo efficiente pannelli per scaffali di varie dimensioni.
È installato un encoder per rilevare il movimento della stazione di formatura, garantendo regolazioni precise delle dimensioni. Inoltre, sono presenti due sensori di posizione.—i sensori più esterni e più interni—Vengono impiegati per impedire movimenti eccessivi lungo le rotaie, evitando così slittamenti o collisioni tra i rulli.
Macchina da taglio e piegatura
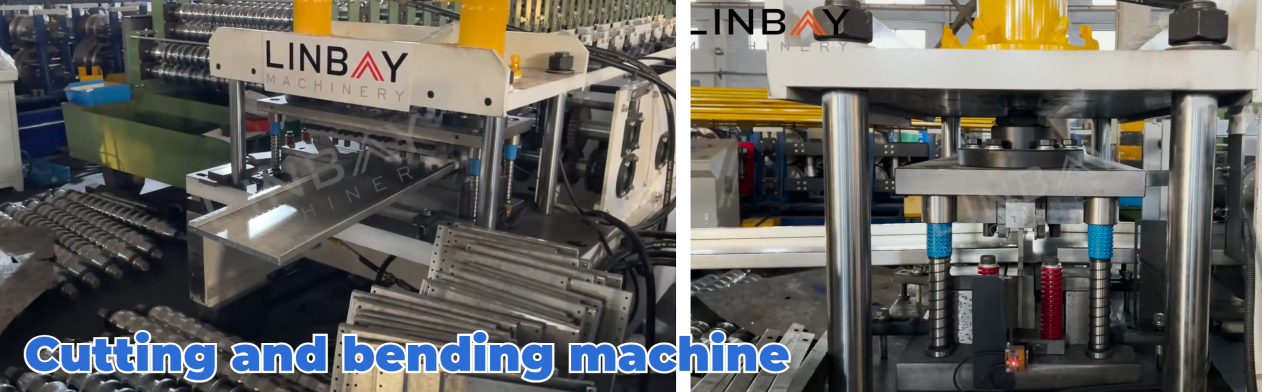
In questo scenario, in cui il pannello del ripiano richiede una singola piega sul lato più largo, abbiamo progettato lo stampo della macchina da taglio in modo da eseguire simultaneamente taglio e piegatura.
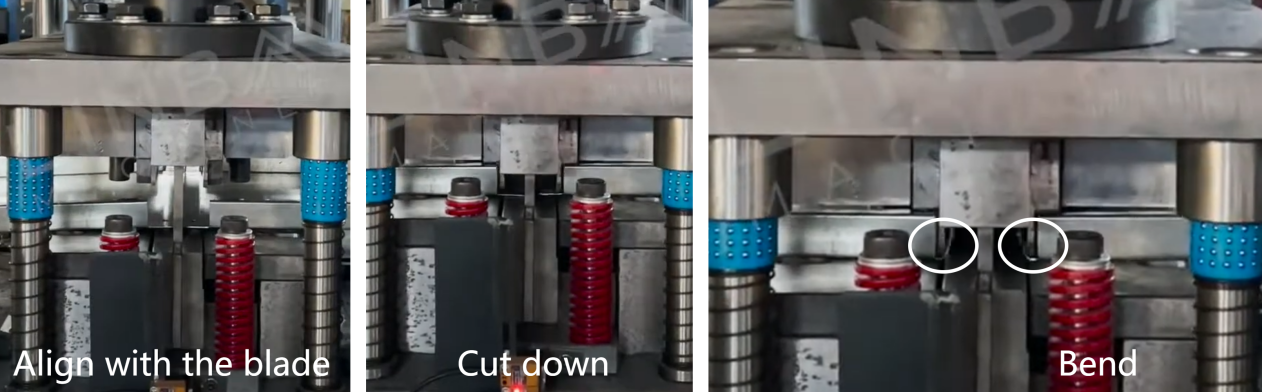
La lama si abbassa per eseguire il taglio, dopodiché lo stampo di piegatura si muove verso l'alto, completando in modo efficiente la piegatura della parte posteriore del primo pannello e della parte superiore del secondo.
Altro tipo
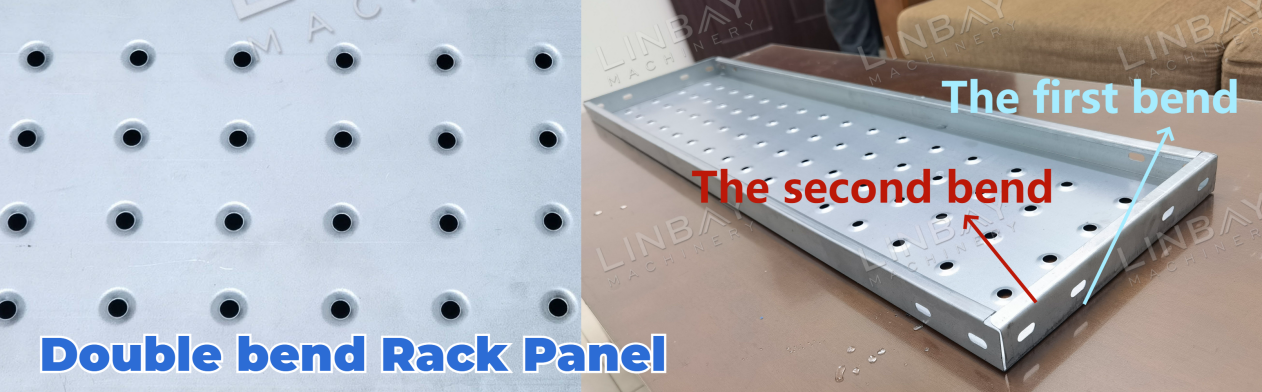
Se siete incuriositi dai pannelli per mensole con due curvature sul lato più largo, cliccate sull'immagine per approfondire il processo di produzione e guardare il video correlato.
Differenze principali:
Il tipo a doppia curvatura offre una maggiore durata rispetto al tipo a curvatura singola, garantendo un utilizzo prolungato. Tuttavia, il tipo a curvatura singola soddisfa pienamente i requisiti di stoccaggio. Inoltre, i bordi del tipo a doppia curvatura non sono taglienti, migliorando la sicurezza durante l'uso, mentre il tipo a curvatura singola può presentare bordi più affilati.
1. Svolgitore

2. Alimentazione

3. Pugno

4. Supporti per la profilatura a rulli

5. Sistema di guida

6. Sistema di taglio

Altri

Tavolo esterno

Inviaci il tuo messaggio:
-

Stampaggio a rulli di ponti in metallo TR80 con goffratura profonda Mac...
-
Conformadora de Vigacero
-

Macchina profilatrice angolare per cartongesso a doppio modello...
-

Perfilatrice per l'angolo di regolazione
-

Macchina profilatrice a rulli per profilati a canale con elevata velocità...
-
Conformatore per posta di raffreddamento